
 Benlong




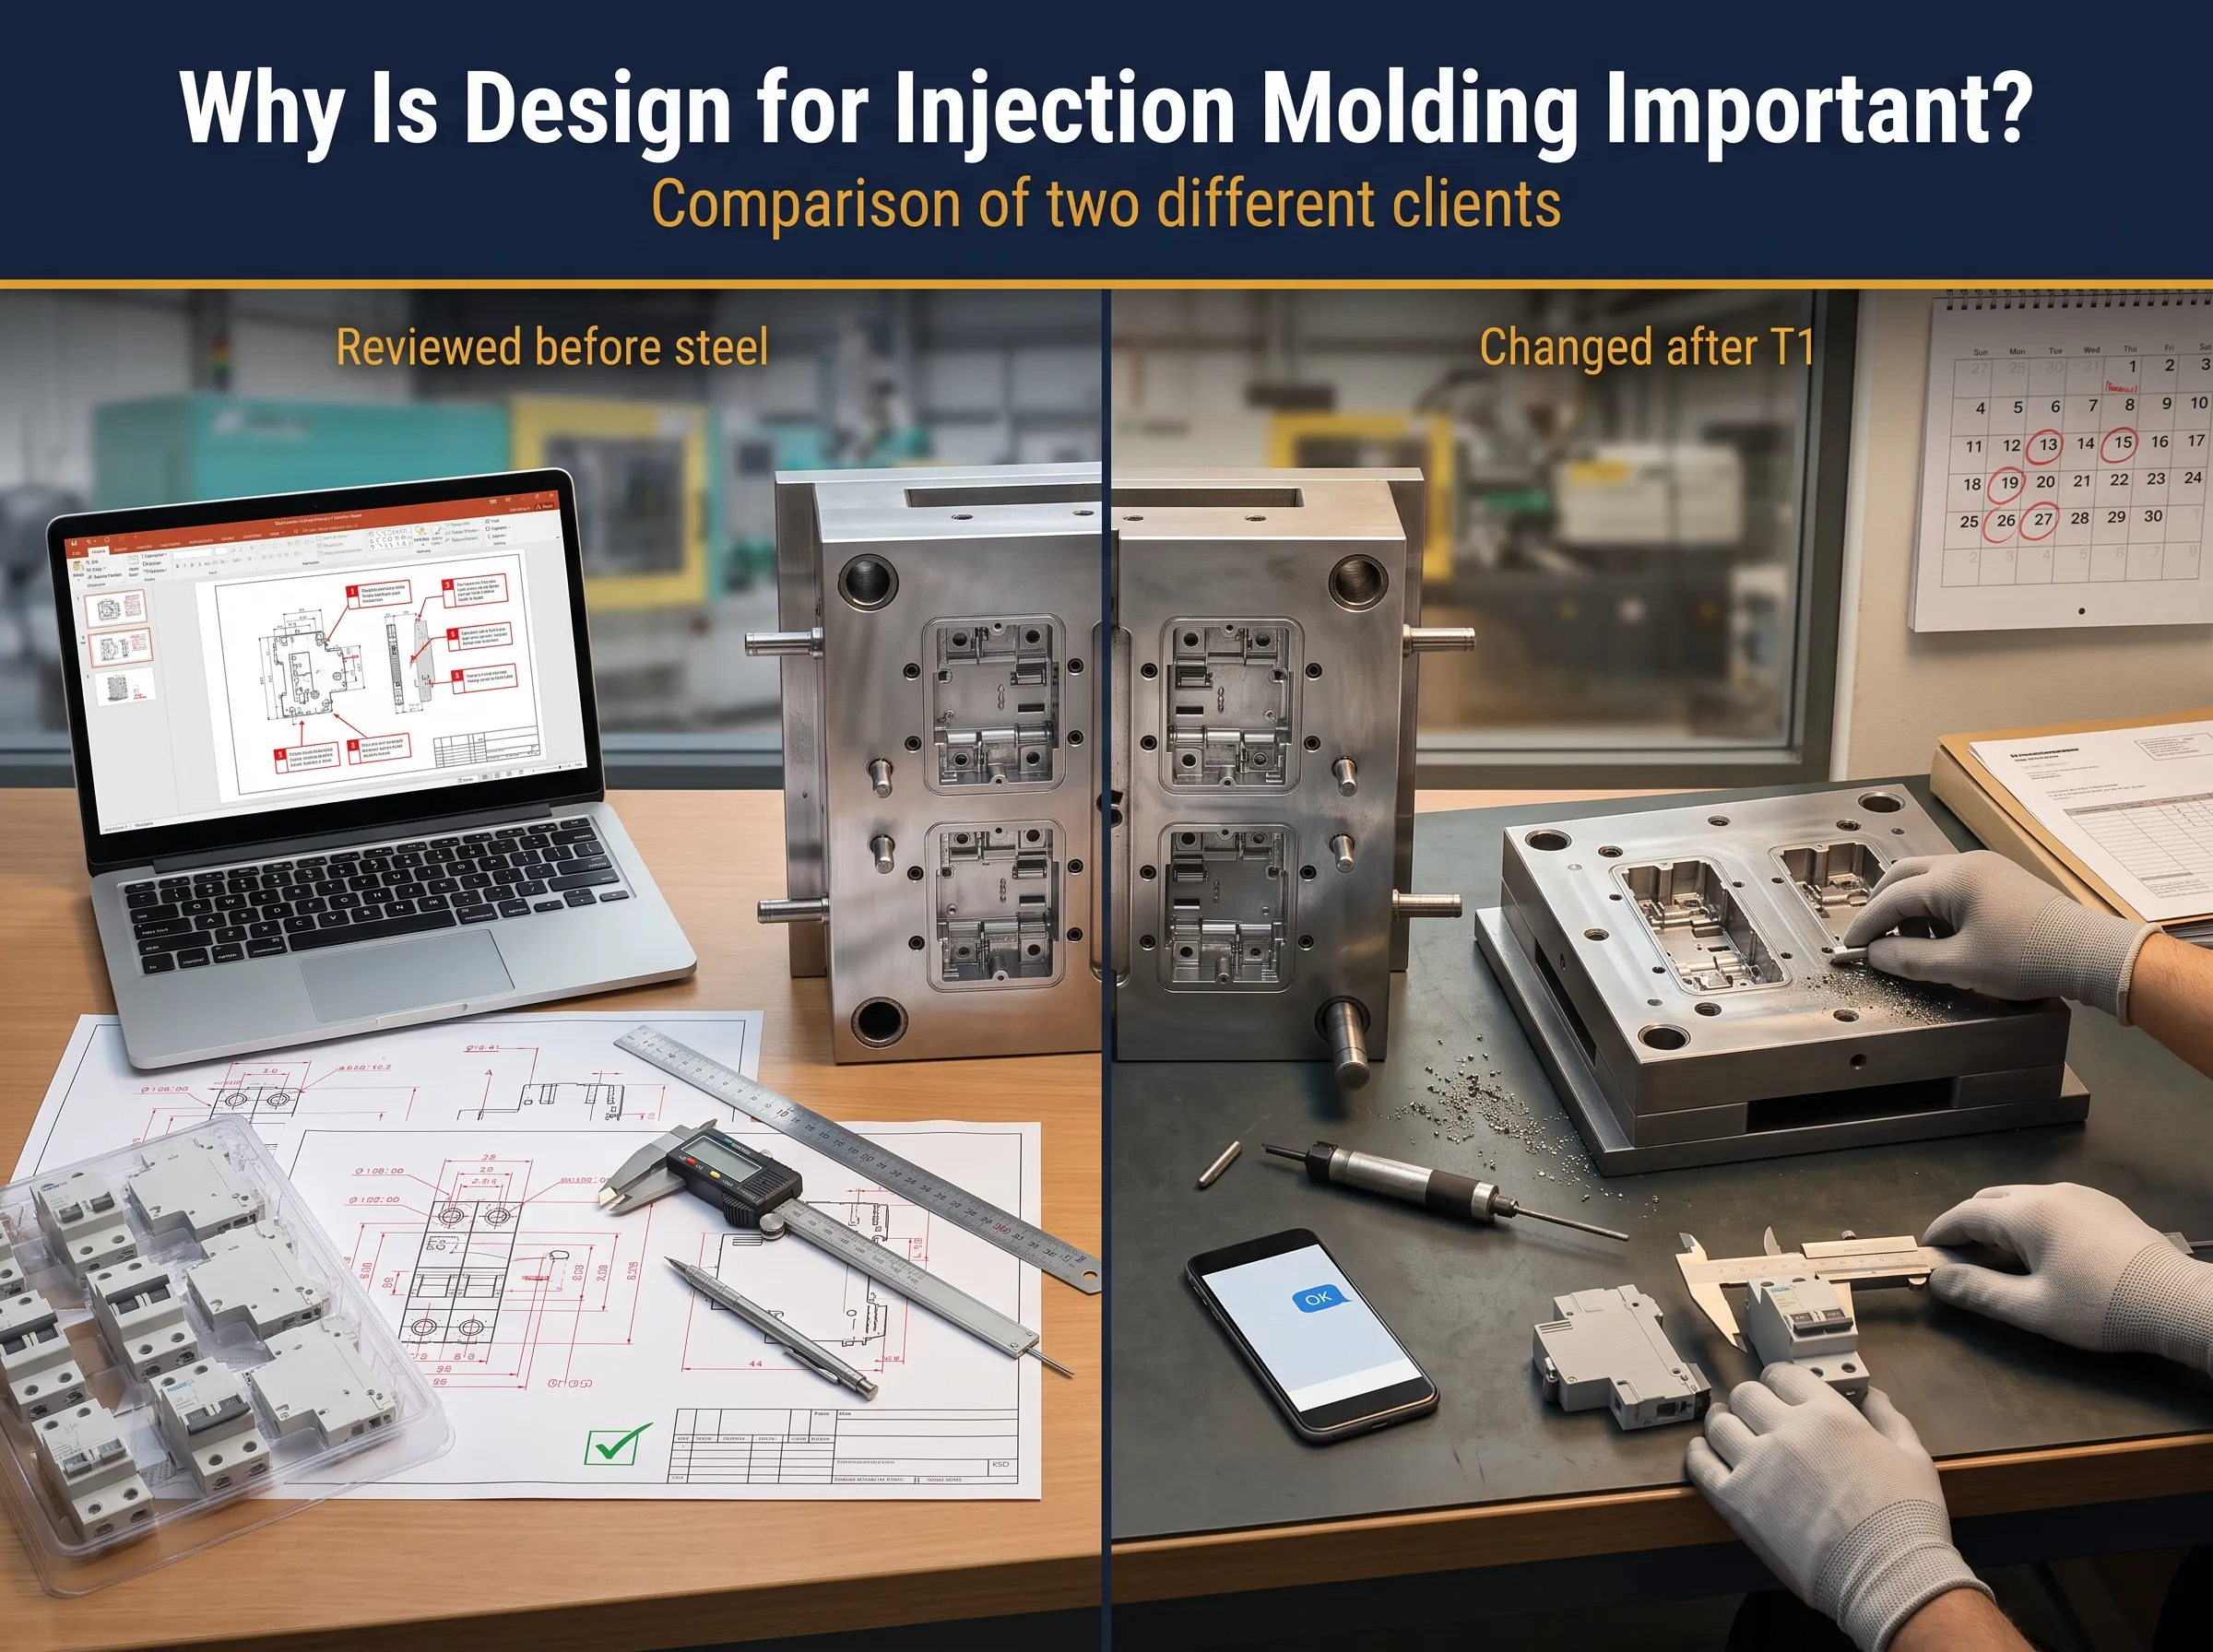
Warum ist das Design für Spritzguss wichtig? Vergleich von zwei verschiedenen Kunden
Der erfolgreiche Spritzgusswerkzeug-Design ist entscheidend dafür, ob ein Produkt aus der Form beim ersten Mal richtig funktioniert oder erst nach drei kostspieligen Stahländerungen. Im Fall eines Miniatur-Leistungsschalters ist die zulässige Toleranz begrenzt. Es ist bekannt, dass das MCB-Gehäuse nicht einmal um wenige Zehntelmillimeter variieren darf, da dies zu einer Verschiebung eines Bimetallstreifens und einer Änderung des Kontaktspalts führt, was das automatische Schaltgerät nicht zulassen kann.
Benlong Automation baut Montage- und Prüfanlagen für MCB und MCCB in Wenzhou, China, und wir liefern auch die Spritzgussformen, die diese Linien versorgen. Das bringt uns auf beiden Seiten des Problems. Wir entwerfen das Werkzeug und beobachten dann, wie seine Teile durch eine MCB-Automatisierungslinie, laufen, bei der jede 0,05 mm Abweichung sich als blockierter Zuführer oder abgelehnter Leistungsschalter zeigt.
Das Hauptziel ist es, eine der häufigsten Kundenfragen zu beantworten. Das Projekt zielte darauf ab, die Bedeutung der Designphase vor dem Stahlschnitt zu erklären, wie DFM auf das MCB-Projekt angewendet wird, welche jeweiligen Verantwortlichkeiten Formenkäufer und Formenbauer haben und den Vergleich zweier Fälle von entgegengesetzten Seiten hinsichtlich des Ergebnisses: OMINSU aus Vietnam und Walton Company aus Bangladesch.
Warum ist das Design für Spritzguss wichtig? Weil das Design Qualität, Kosten und Lieferzeit festlegt, bevor Stahl geschnitten wird. Eine Änderung in der Zeichnung kostet einen Ingenieur eine Stunde. Dieselbe Änderung nach dem Bau der Form bedeutet neue Einsätze, einen weiteren Versuch und Wochen Verzögerung. Für zertifizierte Teile wie MCB-Gehäuse kann dies auch das Zertifikat gefährden.
Bei den meisten Kunststoffkomponenten ist der Hauptzweck von Design for Manufacturing (DFM) die Kostenminimierung. Ein MCB muss auch seine Funktionen sicher erfüllen. Es gibt fünf Gründe, die zu beachten sind.
- Kosten. Die Zykluszeit hängt von der Wandstärke ab, die Kavitätsanzahl bestimmt die Schüsse pro Stunde, und die Wahl des Stahls entscheidet über die Lebensdauer. Es ist einfach, im Design etwas zu ändern. Aber Änderungen am Werkzeug bedeuten, dass geschweißt, nachbearbeitet oder ein neuer Einsatz gefertigt werden muss. Jede Operation birgt das Risiko eines Werkzeugausfalls.
- Funktion. Ein 18 mm MCB verwendet eine Bimetallscheibe, Spule, Lichtbogenlöschkammer mit Teilern, Riegel, Federn und zwei Kontakte. Die Kunststoffwände halten die Elemente an ihrem Platz, spielen aber auch die Rolle einer Führung. Eine 0,1 mm zu hohe Rippe belastet den Riegel und verändert die Schaltkraft. Eine überdimensionierte Tasche lässt die Lichtbogenlöschkammer bei Kurzschluss bewegen.
- Zertifizierung. Ein MCB ist zertifiziert gemäß IEC 60898-1 . Um eine Zertifizierung zu erhalten, muss ein Produkt aus allen Teilen bestehen, einschließlich Gehäusematerial und Kriechstrecke. Wenn das Design des Gehäuses geändert wird, muss eine Rezertifizierung erfolgen. Ein kluger Ansatz wäre, die unveränderlichen Merkmale vor Beginn des Designs zu verstehen.
- Lieferzeit. Jede Testphase dauert 2-4 Wochen. Zwei Testphasen für eine Exportbestellung, die per Akkreditiv (L/C) bezahlt wird, führen dazu, dass die Versandfrist im L/C überschritten wird. Infolgedessen gibt es eine Änderung der Bestellung, Bankgebühren und Probleme für den Käufer.
- Automatisierung. Die Teile, die für die manuelle Montage geeignet sind, sind möglicherweise nicht für die automatisierte Montage geeignet. Vibrationsförderer und Kameras benötigen, dass jedes Gehäuse aus jeder Kavität identisch ist. Wenn es in der Produktion Maßunterschiede gibt, funktioniert die Maschine nicht und es treten Fehler auf.
Zusammenfassend ist die Zeichnungsphase die günstigste Phase. Das Verzögern jeder Entscheidung führt zu vervielfachten Kosten zur Fehlerkorrektur. Dies gilt für Schrauben, Muttern und Schutzvorrichtungen wie einen Leitungsschutzschalter (MCB), bei denen die Auslösezeit in Sekunden gemessen wird.
Spritzgusswerkzeug-Design für MCB-Teile: Eine DFM-Checkliste
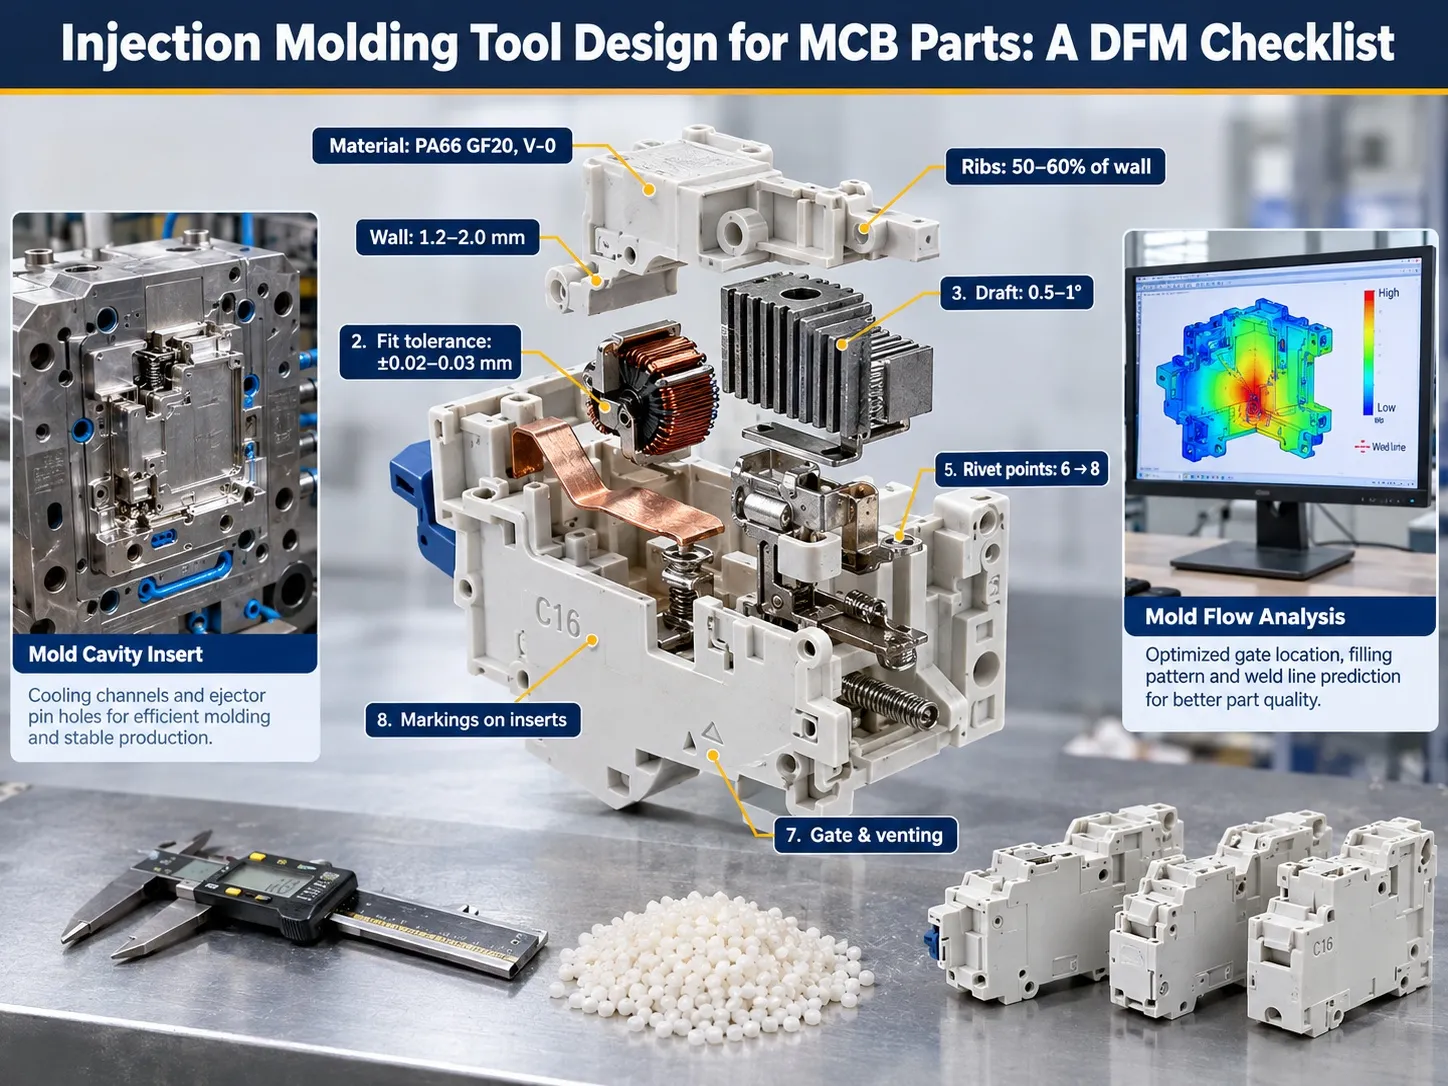
Der Designprozess eines hochwertigen Spritzgusswerkzeugs sollte mit dem Design der Teile beginnen und nicht mit der Materialauswahl. Vor der Kostenschätzung muss ein Ingenieur jede Komponente des MCB analysieren, damit sie gemäß den Designfaktoren für Spritzguss bewertet werden kann. Die untenstehende Tabelle zeigt die grundlegenden Designfaktoren für Spritzguss, die besonders wichtig für Hersteller von Kunststoff-Leitungsschutzschaltern sind.
Die untenstehenden Zahlen sind als ungefähre Referenzwerte zu betrachten; mit anderen Worten, sie sind typische Werte für glasfaserverstärkte Polyamid-66-Gehäuse. Diese Zahlen stellen nur einen kleinen Teil des gesamten DFM-Überprüfungsprozesses dar. Im Allgemeinen werden die endgültigen Zahlen für jedes Projekt vom jeweiligen Kunden unabhängig anhand der eigenen Produktspezifikationen, des Datenblatts des Harzherstellers und der Ergebnisse der Werkzeugflussanalyse bestimmt.
| Designpunkt | Was wir prüfen | Warum es für einen MCB wichtig ist |
|---|---|---|
| Material | Flammschutzmittelhaltiges PA66 + 20% Glasfaser (GF20); UL 94 V-0 Klasse; Trocknung vor dem Spritzgießen | Gehäuse müssen Glühdrahtprüfungen bestehen und nahe dem Lichtbogenkanal steif bleiben; Glasfaser macht die Schrumpfrichtung abhängig |
| Schrumpfzuschlag | Schrumpfraten aus dem Harzdatenblatt, separat entlang und quer zum Fluss angewendet | Die Verwendung eines durchschnittlichen Schrumpfwerts bei einem glasgefüllten Teil verschiebt Drehlöcher und Passflächen |
| Wandstärke | Nennmaß 1,2–2,0 mm; lokale Abweichungen innerhalb von etwa 25% des Nennmaßes; dicke Zonen ausgekörnt | Dicke Stellen nahe den Anschlüssen sinken ein und hinterlassen Hohlräume, die Schraubzapfen schwächen |
| Entformungswinkel | 0,5–1° an Außenwänden, mehr an strukturierten Flächen; pro Oberfläche in tiefen Innenvertiefungen spezifiziert | Mechanismusvertiefungen benötigen minimalen Entformungswinkel, dieser muss jedoch in der Zeichnung angegeben sein, sonst passen Drehgelenke nicht |
| Rippen und Zapfen | Rippenstärke 50–60% der Wand; Außendurchmesser des Zapfens etwa 2× des Lochs | Rippenenden positionieren das Bimetall und die Spule; überdimensionierte Rippen verursachen Sinkstellen auf der sichtbaren Fläche |
| Schnappverbindungen und Unterzüge | Welche Merkmale Schieber oder Abheber benötigen; ob eine Schnappverbindung so umgestaltet werden kann, dass sie sich in Öffnungsrichtung löst | Jeder Schieber erhöht Kosten und Trennlinie; ein neues Schnappverbindungsdesign kann die gesamte Werkzeugstruktur verändern |
| Nietpunkte | Anzahl, Position und Durchmesser der Nietlöcher, die die beiden Halbschalen verbinden | Der Wechsel von 6 auf 8 Nieten verändert die Klemmkraft, Kernstifte, Auswerferanordnung und Kühlung |
| Interne Passungstoleranzen | Funktionale Maße (Drehpunkte, Verriegelungstaschen, Kontaktflächen) werden separat gekennzeichnet, typischerweise ±0,02–0,03 mm | Diese bestimmen Auslösekraft und Kontaktpressung; allgemeine Maße können lockerer bleiben |
| Trennlinie | Lage der Teilung zwischen den beiden Formhälften an jedem Teil | Eine Trennlinie über eine Dicht- oder Kriechstrecke hinterlässt eine Sichtlinie oder Grat, wo sie am meisten schadet |
| Anguss und Entlüftung | Anguss an einer nicht-funktionalen Wand; Entlüftungstiefe ca. 0,01–0,015 mm für PA66 | PA66 fließt dünn und neigt zu Gratbildung; Grat in einer Verriegelungstasche kann das Auslösen des Schutzschalters verhindern |
| Auswerfen | Positionen der Auswerferstifte an nicht-funktionalen, nicht sichtbaren Flächen; genügend Stifte, um dünne Wände gleichmäßig zu drücken | Stifte an einer Gegenfläche hinterlassen Spuren, die die Passung verändern; zu wenige Stifte verbiegen dünne Gehäuse beim Auswerfen |
| Kühlung | Kühlkanäle ausgewogen über Kavität und Kern, nahe an dicken Bereichen | Ungleichmäßige Kühlung verzieht lange Seitenwände und verlängert den Zyklus |
| Mehrfachkavitäten-Balance | Natürlich ausgewogener Anguss, bestätigt durch Mold-Flow, für 2, 4 oder 8 Kavitäten | Eine automatische Linie verarbeitet Teile aus jeder Kavität; eine langsame Kavität wird zum Ausschussstrom |
| Formstahl | Kavität in S136H oder H13; Formgrundplatte in S50C oder P20 | Glasfaser ist abrasiv; gehärteter Kavitätsstahl hält Maße über eine lange Werkzeuglebensdauer stabil |
| Markierungen | Erhabener vs. vertiefter Text; austauschbare Einsätze für Nennwerte wie C16 oder C32 | Vertiefter Text am Teil ist im Stahl erhaben und leicht zu bearbeiten; erhabener Text am Teil ist im Stahl graviert und muss zum Entfernen geschweißt werden |
Der Designprozess eines hochwertigen Spritzgusswerkzeugs sollte mit dem Design der Teile beginnen und nicht mit der Materialauswahl. Vor der Kostenschätzung muss ein Ingenieur jede Komponente des MCB analysieren, damit sie gemäß den Designfaktoren für Spritzguss bewertet werden kann. Die untenstehende Tabelle zeigt die grundlegenden Designfaktoren für Spritzguss, die besonders wichtig für Hersteller von Kunststoff-Leitungsschutzschaltern sind.
Für Toleranzen empfehlen wir die Bezugnahme auf ISO 20457, die internationale Norm für Toleranzen bei Kunststoffspritzgussteilen, deren zweite Ausgabe im August 2026 veröffentlicht wurde, und nur enge Werte auf die Maße anzuwenden, die die Funktion wirklich beeinflussen. Wenn Ihr Teil bereits den allgemeinen Regeln in unserem Spritzgussleitfaden, folgt, ist der Großteil dieser Checkliste bereits in gutem Zustand.
Wer ist wofür verantwortlich: Käufer und Formenbauer
Die meisten Meinungsverschiedenheiten bei Formprojekten haben nichts mit schlechter Bearbeitung oder schlechtem Stahl zu tun. Der Kern des Problems dreht sich meist darum, wer welche Entscheidung wann getroffen hat. Der typische Spritzgussformenvertrag teilt die Verantwortlichkeiten zwischen dem Formenbauer (Partei A), der das Produkt besitzt, und dem Käufer (Partei B), der das Werkzeug besitzt.
| Bereich | Käufer (Partei A) | Formenbauer (Partei B) |
|---|---|---|
| Produktdesign und Funktion | Besitzt das Produktdesign, dessen Funktion und Leistung | Gibt DFM-Ratschläge; ändert das Produkt nicht ohne schriftliche Genehmigung |
| Produktdaten | Liefert Produktzeichnungen oder 3D-Dateien oder ein physisches Muster und gibt schriftlich an, welches davon gilt | Wenn nur ein Muster geliefert wird, scannt oder misst es und erstellt Zeichnungen zur Genehmigung durch den Käufer |
| Zeichnungsfreigabe | Prüft und genehmigt die Zeichnungen, einschließlich aller kritischen Maße | Reicht Zeichnungen mit klar gekennzeichneten kritischen Maßen und Toleranzen ein |
| Formdesign | Kann die Formanordnung (Angüsse, Trennlinie, Auswerfer) überprüfen, wenn gewünscht | Entwirft die Formstruktur, Angussführung, Kühlung und Auswerfer gemäß den genehmigten Zeichnungen |
| Formenherstellung und Versuche | Nimmt an Versuchen teil oder überprüft diese und inspiziert Muster | Baut die Form, führt T1/T2-Versuche durch und liefert Muster mit einem Maßbericht |
| Musterkonformität | Bestätigt, dass die Muster den genehmigten Zeichnungen entsprechen | Korrigiert auf eigene Kosten jede Abweichung von den genehmigten Zeichnungen |
| Änderungen nach Genehmigung | Zahlt für und gewährt Zeit für von ihm angeforderte Konstruktionsänderungen nach Zeichnungsgenehmigung | Gibt vor Durchführung jeder Änderung die Kosten- und Zeitplan-Auswirkungen an |
| Zertifizierung | Zertifiziert das Endprodukt (für Leitungsschutzschalter gemäß IEC 60898-1 oder nationalen Normen) | Liefert Material- und Maßaufzeichnungen, die die Zertifizierung unterstützen |
Ein entscheidender Teil dieses Prozesses ist die Genehmigung der Zeichnungen durch die Kunden. Nachdem ein Käufer die Zeichnung genehmigt hat, dient diese Zeichnung als Vorlage für den Bau und die Überprüfung der Produktionsform. Obwohl auch ein Muster als Orientierung dienen kann, gilt dies nur, wenn es in den Genehmigungsbestimmungen sowie im Vertrag hinsichtlich der zu berücksichtigenden Maße festgelegt ist.
Walton vs OMINSU: Zwei Kunden, zwei Ergebnisse
Beide Projekte betrafen Gehäuseformen für Leitungsschutzschalter gleicher Komplexität, und die Kunden hatten keine vorherige Erfahrung im Formenbau. Das ist kaum überraschend, da Hersteller von Leitungsschutzschaltern Spezialisten für Schalter und keine Werkzeughersteller sind. Der Unterschied zwischen den beiden Ergebnissen liegt nicht im Werkzeugbau oder Stahl, sondern in der Art und Weise, wie die Produktdaten geliefert wurden und wie gründlich die Zeichnungen vor der Formöffnung geprüft wurden.
OMINSU Vietnam: Jede Zeichnung wurde überprüft
Im Jahr 2025 beauftragte uns OMINSU Vietnam Co., Ltd mit der Erstellung der Leitungsschutzschalter-Form. Anstatt uns nur ein Muster zu schicken, stellte OMINSU uns einen eigenen Satz Zeichnungen zur Verfügung. Dadurch konnten alle Maße in unseren Zeichnungen auf die Originalproduktdaten von OMINSU zurückverfolgt werden.
Wann immer wir ihnen eine Formzeichnung zur Genehmigung senden, prüft das OMINSU-Team die Zeichnung Blatt für Blatt gegen die Produktzeichnungen und sendet uns ein PowerPoint-Dokument mit Kommentaren zu jeder notwendigen Änderung: dem Maß, dem Wert und dem Grund der Änderung. So konnten unsere Ingenieure die Arbeit auf Basis dieses Dokuments ausführen. Alle Korrekturen wurden auf dem Papier vorgenommen, bevor tatsächliche Arbeiten begannen.
Es war jedoch kein spezielles Wissen im Formenbau erforderlich. Benötigt wurden lediglich die grundlegenden Produktinformationen, Zeit, Konzentration und eine scheinbar einfache Art, die erforderlichen Änderungen zu übermitteln.
Walton Bangladesh: Genehmigung ohne Überprüfung
Waltons Auftrag umfasste die Anpassung des bereits zugelassenen Leitungsschutzschalters vom Typ C45. Die Überarbeitungen beinhalteten eine Schnappverbindung, den Wegfall der Dichtungskappe, acht Nietstellen und ein Metallteil unter der Unterlegscheibe.
So verliefen die Ereignisse:
Die Anfrage zur Angebotsabgabe (RFQ) gab an, dass die Anforderungen für das Endprodukt die Einhaltung des physischen Musters vorschreiben.
Wir haben 2D-Zeichnungen erstellt, die über WeChat genehmigt wurden, gefolgt von einer Nachricht mit dem Inhalt “Ok. Go!” und ohne Kommentare zu den Maßen.
3D-gedruckte Komponenten wurden hergestellt und der Montageprozess wurde im Videoformat demonstriert. Die Änderungen kamen nie.
Nach Erhalt der T1-Muster bat Krogan um die Abmessungen der internen Teile, um mit dem ursprünglichen physischen Muster übereinzustimmen.
Die Annahme von Walton ist korrekt, da sie sicherstellen mussten, dass das bereits zertifizierte Produkt geschützt ist. Die Beibehaltung derselben internen Struktur ist, was gute Ingenieurskunst bedeutet. Der Schlüssel zum Problem ist jedoch die Rechtzeitigkeit. Derselbe Vergleich in der Zeichnungsphase würde mehrere Tage dauern.
Die beiden Projekte nebeneinander sahen folgendermaßen aus:
| OMINSU (Vietnam) | Walton (Bangladesch) | |
|---|---|---|
| Gelieferte Produktdaten | Eigene Produktzeichnungen des Kunden | Physisches Muster; 2D-Zeichnungen von Benlong erstellt |
| Zeichnungsprüfung | Blatt für Blatt, mit schriftlicher PowerPoint-Markierung | Genehmigt per Chat-Nachricht, keine Maßkommentare |
| Referenz für Maße | Produktzeichnungen des Kunden und genehmigte Werkzeugzeichnungen | RFQ nannte das physische Muster; Genehmigung erfolgte auf den Zeichnungen |
| Erste wesentliche Änderung | Zeichnungsphase | Nach T1-Mustern |
| Kosten der Änderung | Ingenieurstunden auf dem Papier | Nacharbeit am Einsatz plus eine zusätzliche Testrunde |
| Ergebnis | Reibungslose Tests | Wiederholungstest und L/C-Änderung |
Was wir geändert haben
Wir hätten das Walton-Projekt als Glücksfall betrachten und weitermachen können, aber stattdessen haben wir bewertet, was unsere internen Verfahren zulassen, und drei verschiedene Verbesserungen eingeführt.
Schriftlich eingefrorene Zeichnungen vor jeglichem Stahlschnitt. Jetzt muss der Kunde vor jeglichem Stahlschnitt eine Zeichnungsfreigabebestätigung unterschreiben, die die Revision und wichtige Maße detailliert. Wir können uns nicht mehr nur auf eine Chat-Nachricht verlassen.
Zuerst das Muster scannen. Wenn ein Kunde uns ein Muster anstelle der Zeichnungen der Ware gibt, stellen wir sicher, dass es gescannt und seine Maße markiert werden, bevor der Designprozess beginnt. Es muss eine schriftliche Bestätigung darüber geben, welche Maße das Muster betreffen und welche den Zeichnungen entsprechen.
Markierungsvorlage für jeden Kunden. Jetzt stellen wir unseren Kunden eine einfache Vorlage für Kommentare zur Verfügung, inspiriert von der PowerPoint-Methode von OMINSU, sodass sie keine speziellen Kenntnisse über Werkzeuge benötigen, um die Zeichnung zu analysieren.
Wie Käufer eine Werkzeugzeichnung überprüfen können, ohne Werkzeugexperten zu sein
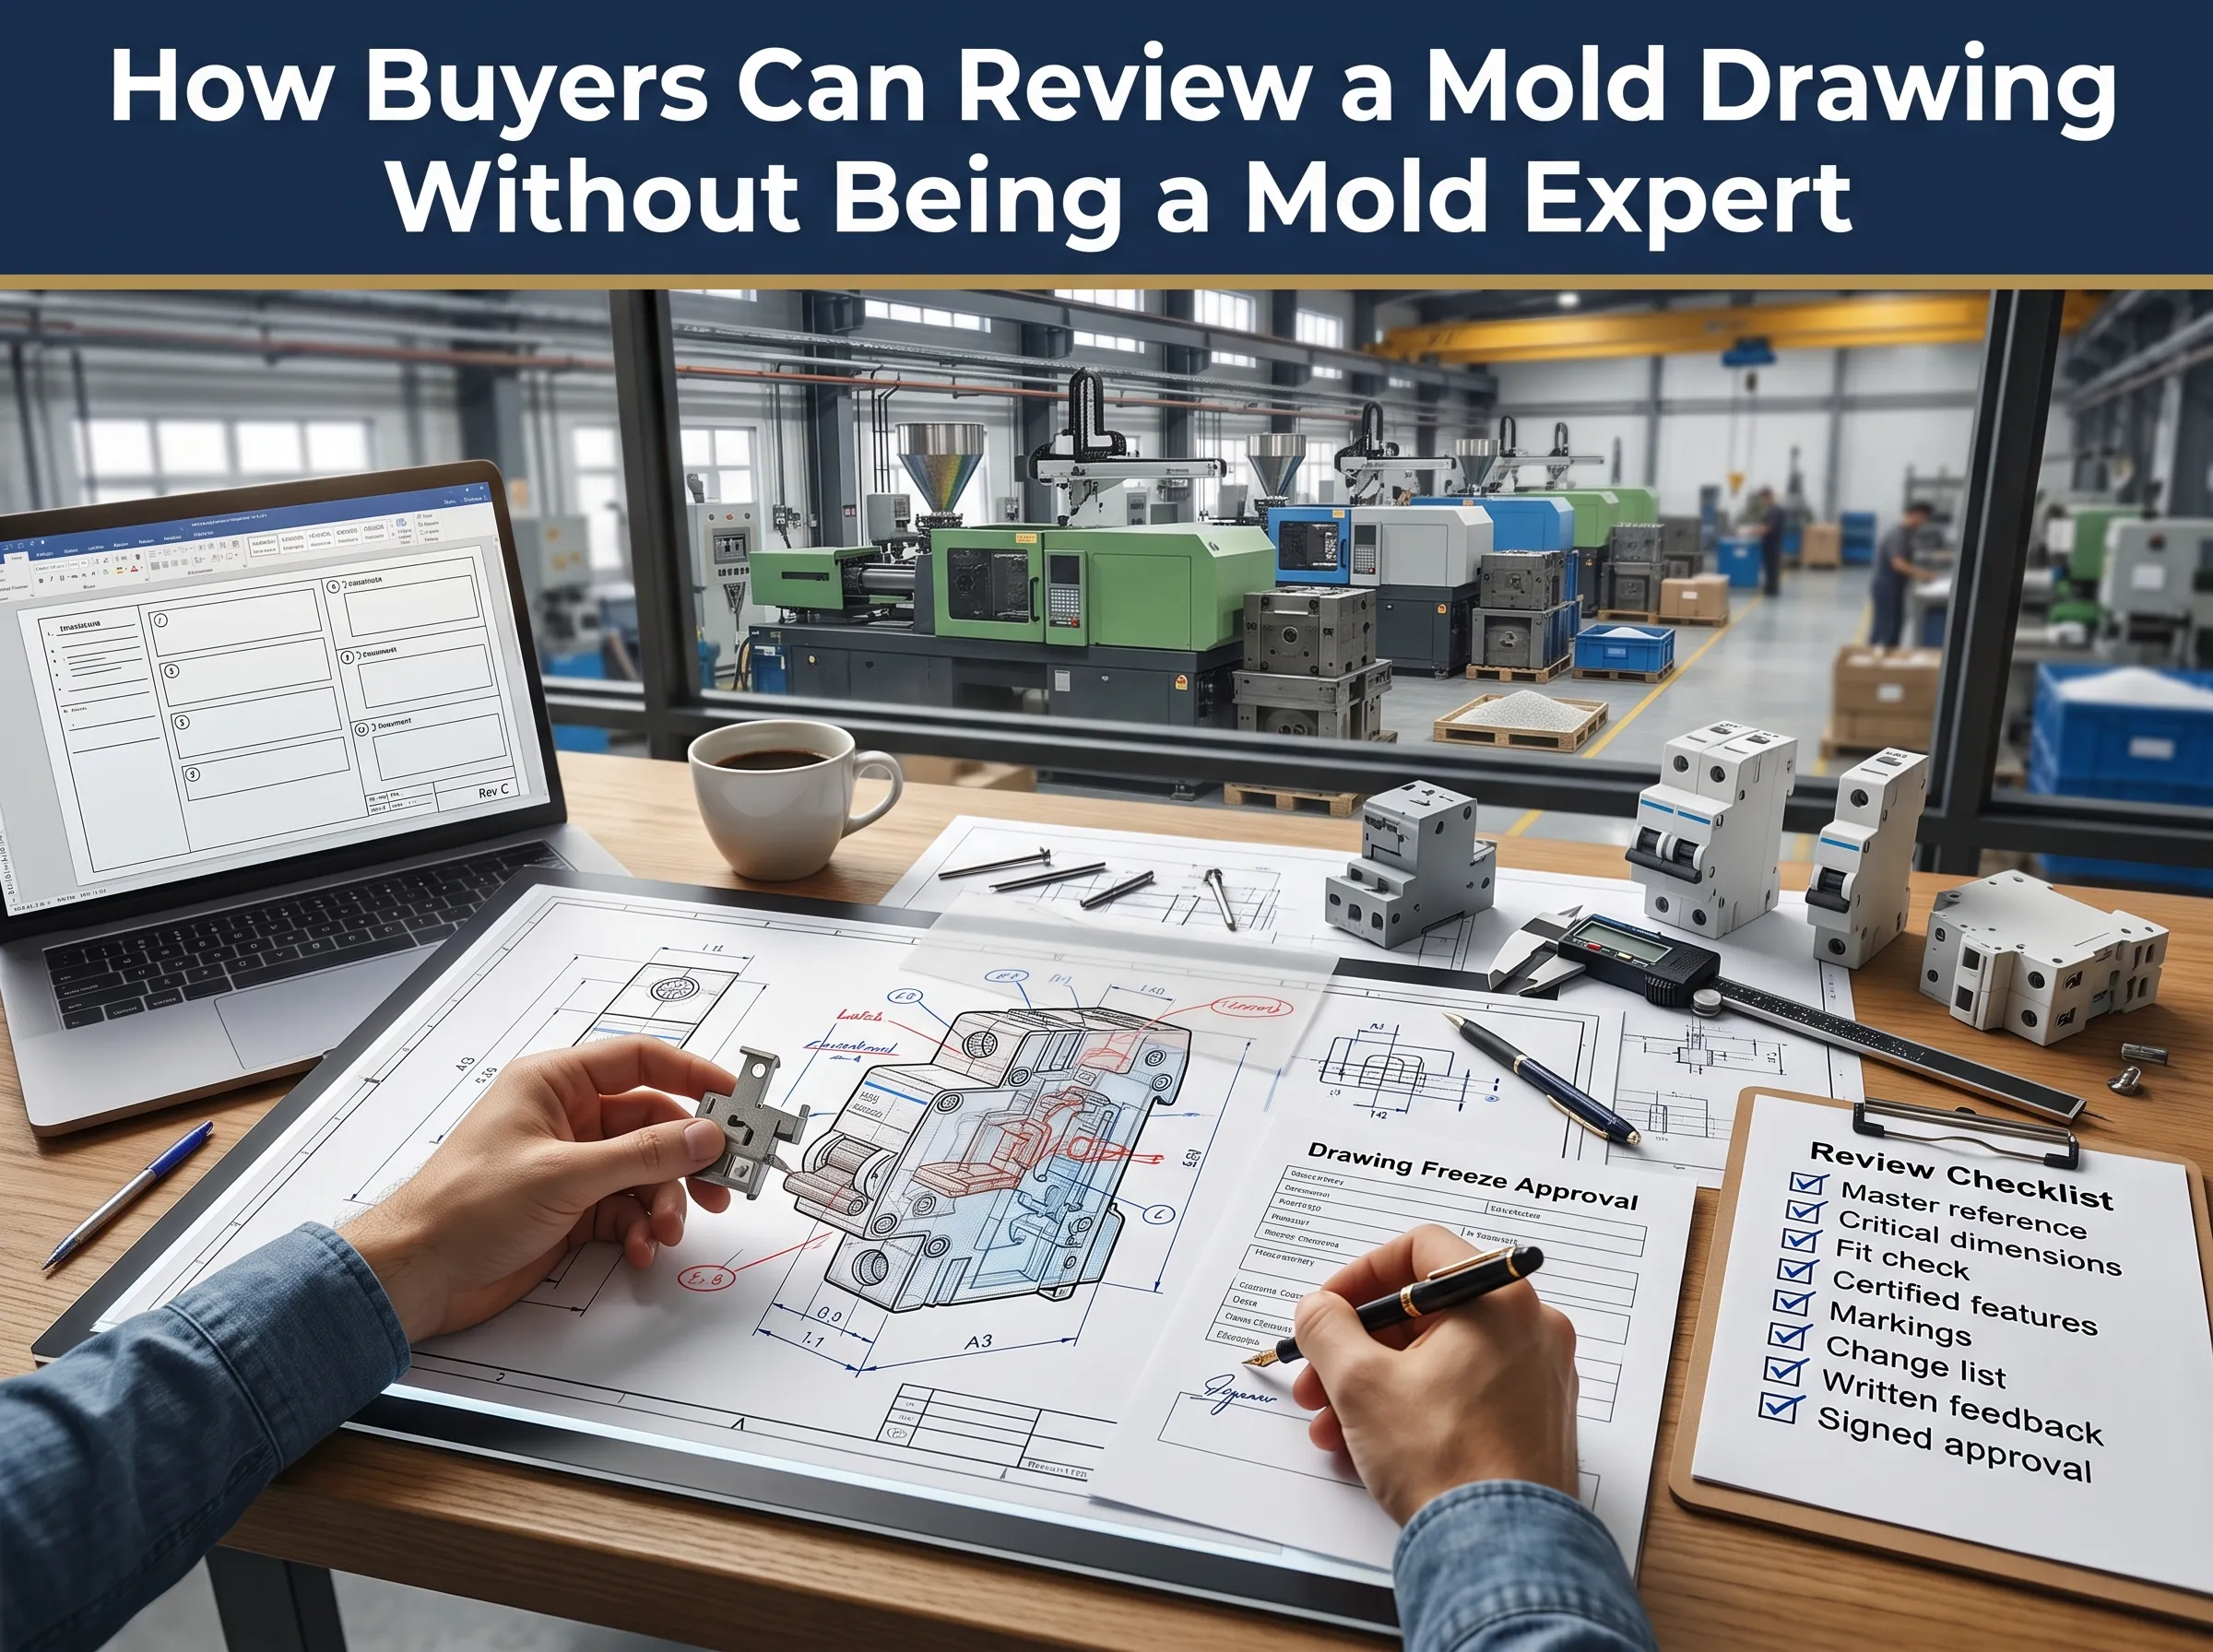
Man muss keine Kühlungsdesigns oder Auswerferplatten verstehen, um das Produkt sicher zu halten. Die Qualität der Überprüfung des Spritzgießdesigns beruht auf nur wenigen einfachen Fragen, die jeder aus dem Beruf eines Bremsingenieurs leicht beantworten kann.
- Welcher Benchmark gilt in Ihrem Fall? Schreiben Sie dies auf und listen Sie ausdrücklich in der Genehmigung auf, ob die Zeichnung, die 3D-Datei oder das physische Muster als Master betrachtet wird.
- Wurden die kritischen Maße markiert? Stellen Sie sicher, dass jede Verriegelungstasche, jedes Scharnier, jede Sitzposition und jeder Anschluss mit Toleranzen markiert ist, denen Sie zustimmen.
- Ist es noch möglich, die neuen Teile an die alten anzupassen? Überlagern Sie den Mechanismus und die neue Gehäusezeichnung und prüfen Sie die Freiräume.
- Haben sich die zertifizierten Spezifikationen geändert? Vergleichen Sie die Abmessungen, Wandstärken um aktive Einheiten und Materialklasse und prüfen Sie diese mit Ihrem zertifizierten Design.
- Entsprechen die Hinweise den Normen? Prüfen Sie den Text Ihrer Bewertung, Stempel zur Bestätigung Ihrer Normkonformität und Ihre Logos.
- Wurden die Änderungen vollständig eingearbeitet? Wenn Sie ein bestehendes Produkt geändert haben, stellen Sie sicher, dass jede Änderung in der Zeichnung dargestellt ist.
- Wurden Ihre Kommentare erfasst? Geben Sie Ihre Kommentare nicht in einer Nachricht, sondern als markierte Kopie zurück und vergessen Sie nicht, eine Revisionsnummer im Dateinamen anzugeben.
- Haben Sie das Dokument genehmigt? Stellen Sie sicher, dass Sie Ihre Genehmigung schriftlich markieren und erst, nachdem Sie Antworten auf alle oben genannten Fragen erhalten haben.
Wie man für Spritzguss entwirft: Unser 6-Schritte-Prozess
Wenn Sie erarbeiten, wie man für Spritzguss entwirft, wenn Ihr Produkt ein Leitungsschutzschalter (MCB) ist, müssen Sie der hier beschriebenen Reihenfolge folgen. Es ist eine komprimierte Version unseres vollständigen MCB-Spritzgießformenentwicklungsprozess.
- Anforderungsanalyse. Sammeln Sie alle notwendigen Daten zum Projekt, einschließlich Produktdesignzeichnungen oder 3D-CAD-Dateien, physische Muster, falls verfügbar, Art des zu verwendenden Kunststoffharzes, Produktionsvolumen für die zukünftige Produktion sowie Zertifizierungsstatus oder dessen Möglichkeit.
- Design für die Fertigung. Gehen Sie die obige Checkliste durch und erstellen Sie ein Dokument, das beschreibt, wie jedes Element des MCB-Designs durch die Designüberlegungen beeinflusst wurde.
- Analyse des Formfüllens. Simulieren Sie das Füllen, Packen, Kühlen und Verziehen, um die Lage der Angüsse, das Gleichgewicht der Formhohlräume zu bestimmen und Prognosen zu Schweißnähten zu erstellen, bevor der Stahl geschnitten wird.
- Endgültige Zeichnung. Lassen Sie den Kunden die endgültige Zeichnung unterschreiben. Alle Änderungen ab jetzt gelten als Änderungsantrag und wirken sich auf die Kosten aus.
- T1- und T2-Versuche. Die ersten Schüsse der Form werden mit der Zeichnung und den physischen Mustern, falls vorhanden, verglichen. Unser Standard MCB-Spritzgießform Paket umfasst 1000 genehmigte Teile und einen Maßhaltigkeitsbericht.
- Funktionstests. Die Musterteile werden zu kompletten Schutzschaltern montiert und durchlaufen Auslösekalibrierung, dielektrische und mechanische Tests, die gleichen Prüfungen, die ein MCB-Prüflabor durchführt, bevor die Form für die Serienproduktion freigegeben wird.
In der Regel benötigen wir etwa 45 Tage für die Herstellung der MCB-Spritzgussformen nach der Unterzeichnung der letzten Zeichnung. Die Zeit für die Zeichnungsfreigaben ist in diesem Zeitraum nicht enthalten, da sie nicht im Voraus geschätzt werden kann. Je schneller die Zeichnungen geprüft und genehmigt werden, desto früher sind sie für die Abnahmetests neuer Designs bereit.
Dieselben sechs Schritte gelten für jedes Kunststoff-Spritzgussformdesign. MCB-Teile lassen einfach weniger Spielraum für Fehler.
Design des Angusses für Spritzgussformen bei kleinen elektrischen Teilen
Die Bedeutung des Designs des Angusses der Spritzgussform liegt darin, dass er die Lage der Schweißnähte, anisotropen Spannungen und Faserorientierungen im Fall eines kleinen hergestellten elektrischen Elements bestimmt. Vier Regeln werden bei der Herstellung von Gehäusen für MCBs angewendet.
Um Probleme zu vermeiden, darf das Tor nicht in der Nähe von Verriegelungen oder Kontakten liegen. Selbst das Vorhandensein eines Torrests, lokaler Spannungen oder einer Schweißnaht in der Verriegelungstasche kann die Fähigkeit des Mechanismus beeinträchtigen, auszulösen oder aufgrund hoher Temperaturen auszufallen.
Unterwassertore müssen verwendet werden. Ein Untertor wird automatisch abgeschnitten, nachdem die Spritzgussform geöffnet wurde, was die Handhabung der Formen erleichtert.
Um die Faserorientierung zu planen, muss daran gedacht werden, dass Glasfasern entlang des Flusses ausgerichtet sind, sodass glasgefülltes PA66 in dieser Richtung weniger schrumpft. Daher ist die Platzierung des Tors entscheidend für die Bestimmung der Bewegungsrichtung der Wand.
Der Läufer sollte ausgeglichen sein. Im Fall von 4 oder 8 Kavitäten sollten alle gleichzeitig und unter gleichem Druck gefüllt werden.
Nach denselben Standards wie globale Leistungsschaltermarken gefertigt
MCBs haben eine Reife, die sie zu einem hochstandardisierten Produkt macht. Schließlich werden die wettbewerbsfähigsten Produkte, wie Schneider Electric Acti9 iC60, ABB S200, Siemens 5SL, Legrand DX³ und CHINT NXB, nach dem grundlegenden IEC 60898-1 Standard sowie mit einem 18 mm Modul gefertigt, das auf eine 35 mm DIN-Schiene passt. Diese Einheitlichkeit über Marken hinweg ist der Grund, warum ein neuer MCB bei Ausschreibungen mit anderen verglichen werden kann und die Basis für die Designs unserer Formen bildet.
Das bedeutet in der Praxis, dass wir für die Einhaltung der Prüfstandards IEC 60898-1 und IEC 60947-2 entwerfen, unter Verwendung der 18 mm Modulbreite und des DIN-Schienen-Klemmendesigns, flammhemmendem PA66-Kunststoff sowie C45- und DZ47-Innendesigns, die in vielen regionalen Marken existieren.
Gelieferte Formprojekte
Jedes untenstehende Projekt durchlief denselben Spritzgussform-Design Prozess, der oben beschrieben wurde.
| Kunde | Land | Projekt |
|---|---|---|
| KEAZ | Russland | MCB-Spritzgussformen |
| ROMEL Elektrische Ausrüstung | Äthiopien | MCB-Spritzgussformen |
| PT. Lelco Trindo Nusantara | Indonesien | MCB-Spritzgussformen |
| OMINSU Vietnam GmbH | Vietnam | MCB-Spritzgussformen (2025) |
| Walton | Bangladesch | Formen für einen modifizierten C45-Typ MCB |
Planen Sie Ihr erstes MCB-Werkzeug? Unser Leitfaden zu Herstellung von Spritzgussformen für MCBs behandelt Stahl, Kavitation und Kostentreiber ausführlicher.
Schneider Electric, Acti9, ABB, Siemens, Legrand, CHINT und andere Marken- und Produktnamen sind Warenzeichen ihrer jeweiligen Eigentümer. Sie werden nur als Branchenreferenzpunkte genannt; keine Partnerschaft oder Befürwortung wird impliziert.
Häufig gestellte Fragen
Wie entwirft man eine Form für den Spritzguss?
Gemäß der oben diskutierten Strategie müssen wir mit der Arbeit am Teil beginnen, anstatt eine Form zu erstellen. Zuerst müssen wir das Harz, die Wandstärke, die funktionalen Abmessungen und den Entwurf überprüfen und den DFM-Prozess mit Broken Theory Flow Software durchführen. Kurz gesagt, wie man eine Form für den Kunststoffspritzguss entwirft läuft darauf hinaus, jede Entscheidung zuerst auf Papier festzulegen und mit T1-Mustern zu validieren.
Was ist die beste Software für das Design von Spritzgussformen?
Ein endgültiges bestes Paket existiert nicht. Die Formmodellierung erfolgt mit Siemens NX mit Mold Wizard, PTC Creo und SolidWorks, während Cimatron und ZW3D die wichtigsten Marken sind, die in Werkzeugbauwerkstätten verwendet werden. Autodesk Moldflow und Moldex3D sind bei weitem die beliebtesten Programme für Flusssimulationen. Am wichtigsten ist nicht die Marke des verwendeten Produkts, sondern die Überprüfung der Fähigkeit des Formenbauers und des Kunden, STEP- oder native Dateien auszutauschen.
Was sind die Designstandards für Spritzgussformen?
Es gibt drei Ebenen der Kategorisierung. Im Allgemeinen entsprechen Formteile Katalogstandards wie HASCO, DME oder Misumi, und SPI (derzeit PLASTICS) Formklassen identifizieren die erwartete Formlebensdauer, wobei Klasse 101 mehr als eine Million Zyklen entspricht. Zusätzlich können Bauteiltoleranzen der ISO 20457 entsprechen. Produktstandards stehen über beiden Ebenen. Zum Beispiel ist der Standard für MCB-Gehäuse IEC 60898-1 oder IEC 60947-2.
Ist Spritzgießen besser als 3D-Druck?
Während 3D-Druck für die Volumenproduktion nicht effizient ist, eignet er sich hervorragend zur Entwicklung von 3D-gedruckten Prototypen, da kein Werkzeug benötigt wird und die Technologie nützlich ist, um die Passform und Montage von Prototypen zu bewerten – etwas, das für MCB-Layouts vor dem eigentlichen Herstellungsprozess durchgeführt wird. Spritzguss wird vorteilhafter, wenn die Anzahl der Teile in die Tausende steigt, was Preis und Festigkeit betrifft. Es ist üblich, beide Technologien in der Praxis zu kombinieren. Unser Artikel über Rapid-Prototyping-Unternehmen behandelt die Druckseite, und was ist Spritzguss behandelt die Formseite.
Referenzen
- IEC 60898-1:2015+AMD1:2019 CSV, Leitungsschutzschalter für Überstromschutz in Haushalts- und ähnlichen Installationen (Internationale Elektrotechnische Kommission)
- ISO 20457:2026, Kunststoff-Spritzgussteile: Toleranzen und Abnahmebedingungen (Internationale Organisation für Normung)
Senden Sie uns Ihr Muster: Kostenlose DFM-Prüfung
Haben Sie einen Schalter, den Sie ausrüsten möchten, oder ein zertifiziertes Produkt, das Sie ohne Überraschungen kopieren müssen? Senden Sie uns Ihre Produktzeichnungen, 3D-Dateien oder Muster. Innerhalb von 48 Stunden erhalten Sie von unseren Ingenieuren einen kommentierten DFM-Bericht, der Wandstärke, Entformung, Angussoptionen und die von uns empfohlenen Maße zum Fixieren abdeckt, bevor Sie sich für Stahl entscheiden.




