
 benlong




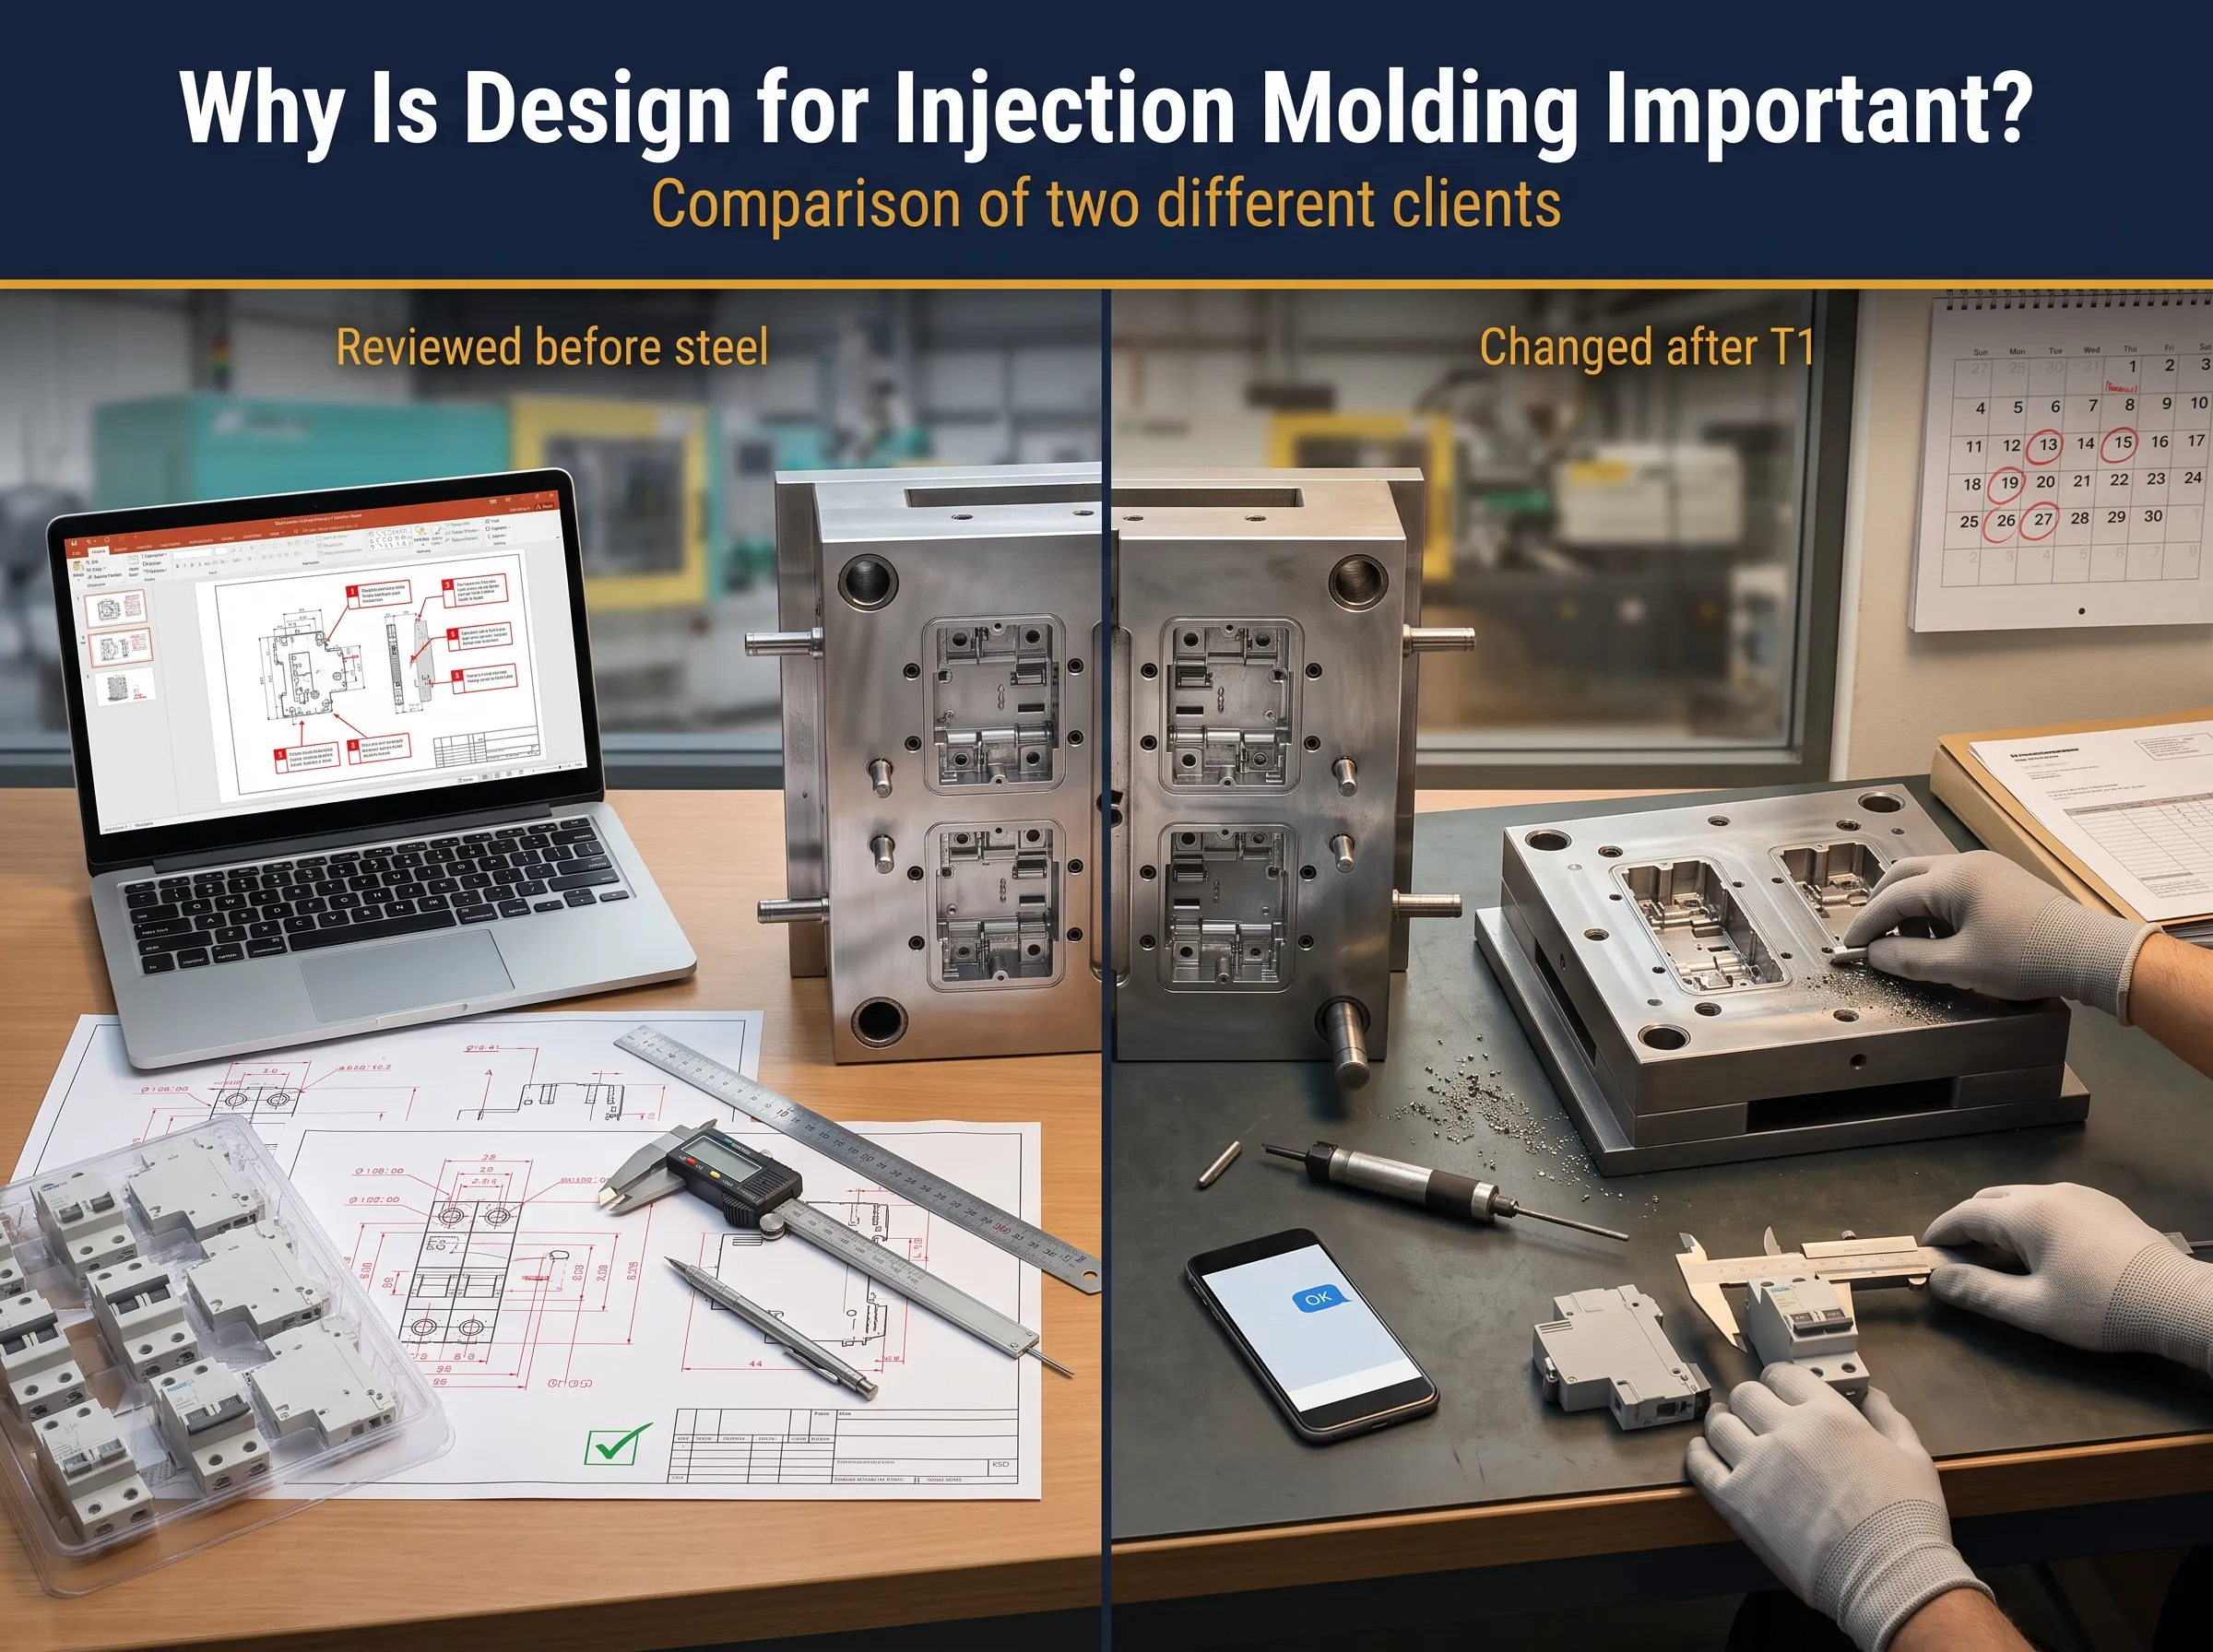
射出成形の設計が重要な理由とは?異なる2つのクライアントの比較
成功した 射出成形金型設計 は、金型からの製品が初回で正しく動作するか、または高価な鋼材交換を3回行った後で動作するかを決定する上で非常に重要です。ミニチュアサーキットブレーカーの場合、許容されるマージンは限られています。MCBハウジングは数十分の1ミリメートルでも変動してはならず、そうなるとバイメタルストリップのずれや接点ギャップの変化を引き起こし、自動切替装置が許容できなくなります。.
Benlong Automationは中国温州でMCBおよびMCCBの組立および検査装置を製造しており、これらのラインに供給する射出成形金型も提供しています。これにより、問題の両側に関わっています。私たちは金型を設計し、その部品が MCB自動組立ライン, を通過する様子を監視します。ここでは0.05mmの変動がフィーダーの詰まりやブレーカーの不良として現れます。.
主な目的は、顧客から最も頻繁に寄せられる質問に答えることです。本プロジェクトは、鋼材を切削する前の設計段階の重要性、MCBプロジェクトへのDFMの適用方法、金型購入者と金型製造者のそれぞれの責任、そして結果の観点から対照的な2つのケース、ベトナムのOMINSU社とバングラデシュのWalton社の比較を説明することを目的としています。.
なぜ射出成形のための設計が重要なのか?それは設計が品質、コスト、リードタイムを鋼材切削前に確定させるからです。図面上での変更はエンジニアに1時間のコストがかかりますが、金型完成後の同じ変更は新しいインサートの作成、再試作、数週間の遅延を意味します。MCBハウジングのような認証部品の場合、認証のリスクも伴います。.
多くのプラスチック部品に関しては、製造のための設計(DFM)の主な目的はコストの最小化です。MCBは安全に機能を果たす必要もあります。注目すべき理由は5つあります。.
- コスト。. サイクルタイムは壁厚に依存し、キャビティ数は1時間あたりのショット数を決定し、鋼材の選択は耐用年数を決定します。設計の変更は容易ですが、金型の変更は溶接、再加工、または新しいインサートの作成を必要とし、それぞれの作業は金型故障のリスクを伴います。.
- 機能。. 18mmのMCBはバイメタルスライス、コイル、スプリッター付きアークチューブ、ラッチ、スプリング、2つの接点を備えています。プラスチックの壁はこれらの要素を保持するだけでなく、ガイドの役割も果たします。0.1mm高すぎるリブはラッチに負荷をかけ、切替力を変化させます。大きすぎるポケットは短絡によりアークチューブが動くことを許します。.
- 認証。. MCBは IEC 60898-1 . に基づいて認証されます。認証を受けるには、ハウジング材料やクリープ距離を含むすべての部品で構成された製品が必要です。ハウジングの設計を変更すると再認証が必要になります。賢明なアプローチは、設計開始前に不変の特徴を理解することです。.
- リードタイム。. 各テストラウンドは2~4週間かかります。信用状(L/C)で支払われる輸出注文の場合、2回のテストラウンドによりL/Cの出荷期間を超過します。その結果、注文の修正、銀行手数料、購入者のトラブルが発生します。.
- 自動化。. 手動組み立てに適した部品は、自動化には適さない場合があります。振動フィーダーやカメラは、すべてのキャビティのハウジングが同一である必要があります。生産に寸法差があると、機械が正常に動作せず、故障が発生します。.
要約すると、図面段階が最もコストが低い段階です。各決定を遅らせると、誤りを修正するための費用が増大します。これは、ねじ、ナット、MCBのようなトリップ時間が秒単位で計測される保護装置の場合に有効です。.
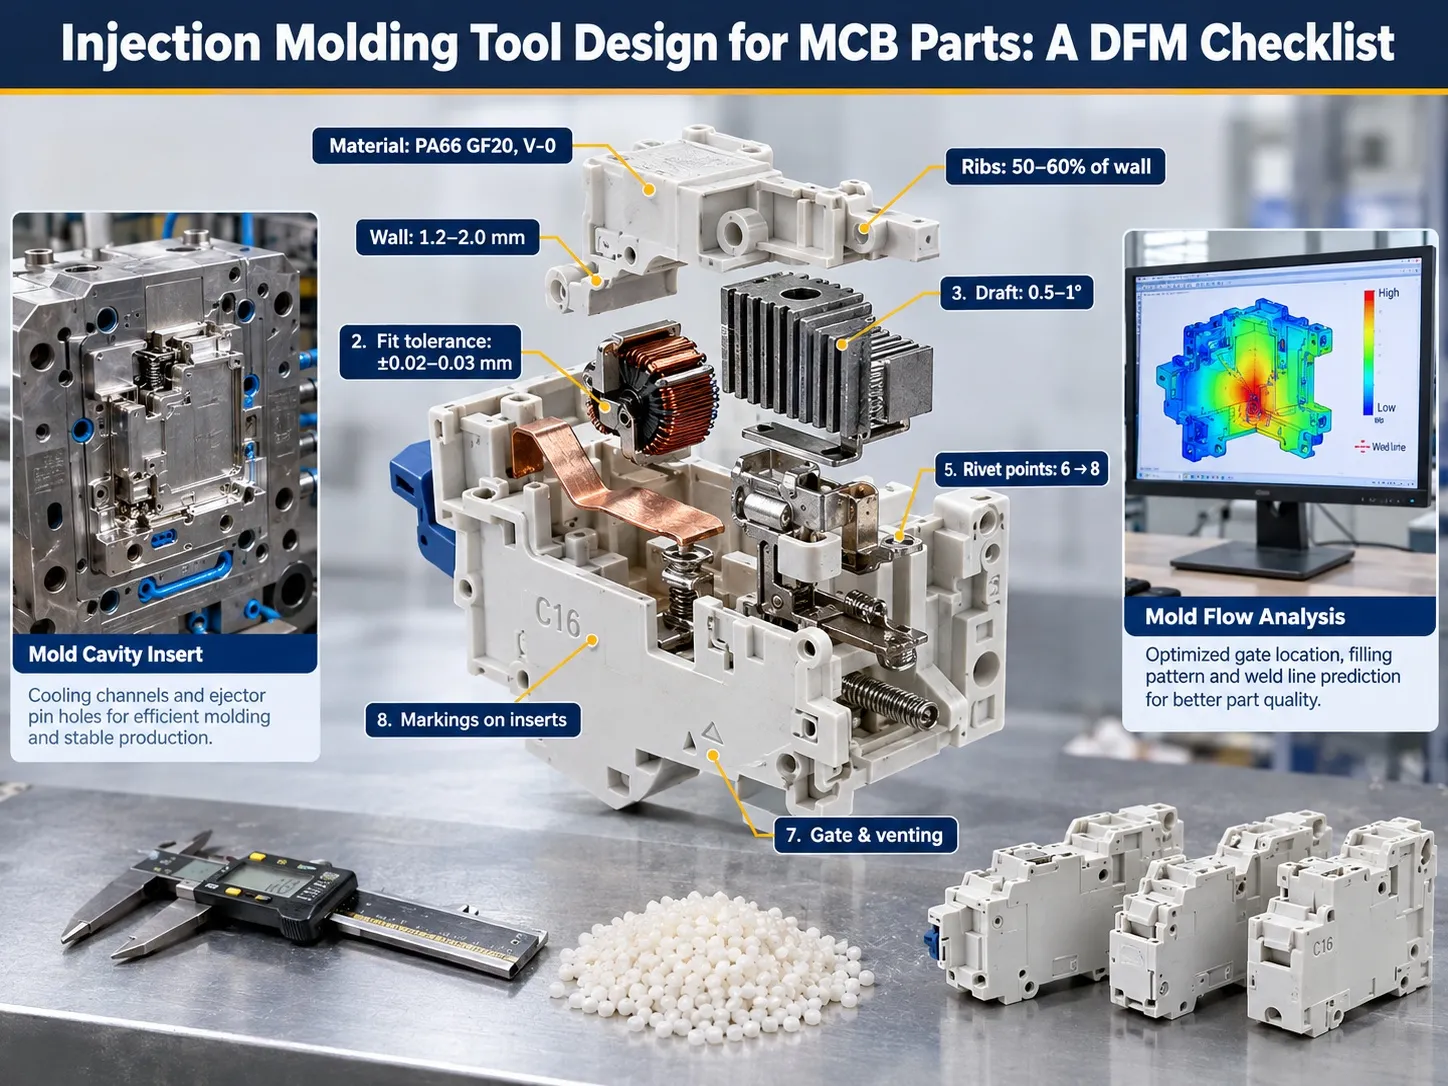
MCB部品の射出成形金型設計:DFMチェックリスト
高品質な射出成形金型の設計プロセスは、材料の選択ではなく部品の設計から始めるべきです。製造コストの見積もり前に、エンジニアはMCBの各コンポーネントを分析し、射出成形設計要因に基づいて評価できるようにする必要があります。以下の表は、プラスチック製サーキットブレーカーの製造者に特に重要な基本的な射出成形設計要因を示しています。.
以下の数値は概算の参考値として扱うべきであり、ガラス繊維強化ポリアミド66ハウジングに典型的な値です。これらの数値は完全なDFMレビューの一部に過ぎません。一般的に、各プロジェクトの最終数値は、各クライアントが独自の製品仕様、樹脂メーカーのデータシート、金型流動解析の結果を用いて独自に決定します。.
| 設計項目 | チェック内容 | MCBにとっての重要性 |
|---|---|---|
| 材料 | 難燃性PA66 + 20%ガラス繊維(GF20);UL 94 V-0グレード;成形前の乾燥 | ハウジングはグローワイヤーテストに合格し、アークチューブ近くで剛性を保つ必要があります。ガラス繊維は収縮方向依存性ももたらします。 |
| 収縮許容差 | 樹脂データシートからの収縮率を流れ方向および流れに直交する方向に分けて適用 | ガラス繊維入り部品に平均収縮値を一律に使用すると、ピボット穴や嵌合面がずれます。 |
| 壁厚 | 公称1.2~2.0mm;局所的な変動は公称の約25%以内に抑える;厚い部分はコア抜き | 端子近くの厚い部分は沈み込みや空洞を生じ、ねじボスの強度を低下させます。 |
| ドラフト角 | 外壁は0.5~1°、テクスチャ面はより大きく;深い内部ポケットは面ごとに指定 | 機構ポケットは最小限のドラフトが必要ですが、図面に記載がないとピボットの嵌合がずれます。 |
| リブとボス | リブ厚は壁厚の50~60%;ボスの外径は穴径の約2倍 | リブ端はバイメタルとコイルの位置決めに使用;過大なリブは見える面に沈み跡を生じます。 |
| スナップフィットとアンダーカット | どの機能にスライドやリフターが必要か;スナップフィットを開口方向にリリースするよう再設計可能か | スライドはコストと分割線を増やします;新しいスナップフィット設計は金型構造全体を変える可能性があります。 |
| リベットポイント | �¤のハーフシェルを接合するリベット穴の数、位置、および直径 | リベット数を6から8に増やすと、クランプ荷重、コアピン、エジェクターレイアウト、冷却が変わる |
| 内部適合公差 | 機能寸法(ピボット、ラッチポケット、接触座)を別途フラグ付け、通常±0.02〜0.03 mm | これらはトリップ力と接触圧を設定する;一般寸法は緩めに保てる |
| パーティングライン | 各部品の2つの金型半分の分割位置 | シール面やクリープ面を横切るパーティングラインは、最も悪影響を及ぼす位置に痕跡線やバリを残す |
| ゲートとベント | 非機能壁のゲート;PA66の場合ベント深さは約0.01〜0.015 mm | PA66は薄く流れやすくバリが出やすい;ラッチポケットのバリはブレーカーのトリップを妨げる可能性がある |
| 排出 | 非機能かつ非表示面のエジェクターピン位置;薄壁を均等に押すのに十分なピン数 | 嵌合面のピンは痕跡を残し適合を変える;ピンが少なすぎると薄いハウジングが射出時に曲がる |
| 冷却 | キャビティとコアにバランスの取れた冷却チャネル、厚い部分に近接 | 不均一な冷却は長い側壁を歪ませ、サイクルを延長する |
| マルチキャビティバランス | €�4、または8キャビティ用のモールドフローで確認された自然にバランスの取れたランナー | 自動ラインはすべてのキャビティから部品を受け取る;遅いキャビティは不良品の流れになる |
| 金型鋼材 | キャビティはS136HまたはH13;金型ベースはS50CまたはP20 | ガラス繊維は研磨性がある;硬化キャビティ鋼は長寿命で寸法安定を保つ |
| マーキング | 浮き彫りと凹み文字;C16やC32などの定格用交換可能インサート | 部品の凹み文字は鋼材で浮き彫りになり、加工で簡単に除去可能;部品の浮き文字は鋼材に彫刻され、除去には溶接が必要 |
高品質な射出成形金型の設計プロセスは、材料の選択ではなく部品の設計から始めるべきです。製造コストの見積もり前に、エンジニアはMCBの各コンポーネントを分析し、射出成形設計要因に基づいて評価できるようにする必要があります。以下の表は、プラスチック製サーキットブレーカーの製造者に特に重要な基本的な射出成形設計要因を示しています。.
公差については、以下を参照することを推奨 ISO 20457, 、プラスチック成形部品の公差に関する国際規格で、2026年8月に第2版が発行されており、機能に真に影響する寸法にのみ厳しい値を設定すること。部品がすでに当社の一般ルールに従っている場合、 射出成形ガイド, 、このチェックリストのほとんどはすでに良好な状態にある。.
責任分担:購入者と金型メーカー
金型プロジェクトに関する意見の相違の大部分は、悪い加工や悪い鋼材とは無関係である。問題の核心は通常、誰がどの決定をいつ行ったかに関わる。典型的な射出金型契約は、製品を所有する金型メーカー(甲)と、金型を所有する購入者(乙)との間で責任を分ける。.
| 分野 | 購入者(甲) | 金型メーカー(乙) |
|---|---|---|
| 製品設計と機能 | 製品設計、その機能および性能を所有する | DFMアドバイスを提供;書面による承認なしに製品を変更しない |
| 製品データ | 製品図面または3Dファイル、または物理サンプルを提供し、どれが優先されるかを文書で明示する | サンプルのみ提供された場合はスキャンまたは測定し、購入者の承認用に図面を作成する |
| 図面承認 | すべての重要寸法を含む図面をレビューし承認する | 重要寸法と公差を明確に示した図面を提出する |
| 金型設計 | 必要に応じて金型レイアウト(ゲート、分割線、射出)を確認する場合があります | 承認された図面に基づき、金型構造、ゲーティング、冷却および射出を設計します |
| 金型製造および試作 | 試作に立ち会うか、試作を確認し、サンプルを検査します | 金型を製作し、T1/T2試作を実施し、寸法報告書付きのサンプルを提供します |
| サンプルの適合性 | サンプルが承認された図面に適合していることを確認します | 承認された図面からの逸脱があれば、自費で修正します |
| 承認後の変更 | 図面承認後に要求する設計変更の費用を支払い、時間を確保します | 変更を実施する前に、各変更の費用とスケジュールへの影響を見積もります |
| 認証 | 完成品の認証を行います(MCBの場合はIEC 60898-1または各国の認証制度に準拠) | 認証をサポートする材料および寸法記録を提供します |
このプロセスの重要な部分は、顧客から図面の承認を得ることです。購入者が図面を承認すると、その図面は生産用金型の構築および検証のモデルとして機能します。サンプルも指針として使用される場合がありますが、これは承認規定および寸法に関する契約に明記されている場合に限ります。.
Walton対OMINSU:二つの顧客、二つの結果
両プロジェクトは同等の複雑さを持つMCBハウジング金型を含み、顧客は金型製作の経験がありませんでした。これはMCBメーカーがブレーカ専門であり、工具メーカーではないため、驚くべきことではありません。結果の違いは工具製作や鋼材に関わるものではなく、製品データの提供方法と金型開放前の図面の精査の徹底度にあります。.
OMINSUベトナム:すべての図面を確認
2025年、OMINSUベトナム株式会社はMCB金型の製作を当社に委託しました。単にサンプルを送るのではなく、OMINSUは独自の図面セットを提供しました。その結果、当社の図面のすべての寸法はOMINSUの元の製品データに遡ることができました。.
当社が金型図面を承認のために送ると、OMINSUチームは製品図面と照合しながら図面を一枚ずつチェックし、変更が必要な寸法、値、変更理由を記載したPowerPointドキュメントを返送します。これにより、当社のエンジニアはこのドキュメントに基づいて作業を行うことができました。すべての修正は実際の作業開始前に紙上で行われました。.
ただし、特別な金型工学の知識は必要ありませんでした。必要だったのは基本的な製品情報、時間、集中力、そして変更内容を伝える一見単純な方法だけでした。.
Waltonバングラデシュ:確認なしの承認
Waltonの案件は、既に認証されたC45タイプMCBの調整を含みました。改訂内容にはスナップフィット構造、シールカバーの廃止、8か所のリベットスポット、ワッシャー下の金属部品の追加が含まれていました。.
事の経緯は以下の通りです:
RFQには最終製品の要件として物理サンプルに準拠することが記載されていました。.
私たちは2D図面を作成し、WeChatで承認を得ました。その後、「了解。進めて!」というメッセージが届き、寸法に関するコメントはありませんでした。.
3Dプリントされた部品が作成され、組み立て工程がビデオ形式で示されました。修正は一切ありませんでした。.
T1サンプルを受け取った後、Kroganは内部部品の寸法を元の物理サンプルに合わせるよう求めました。.
Waltonの仮定は正しく、既に認証された製品を保護する必要がありました。同じ内部構造を維持することが良いエンジニアリングの意味です。しかし、問題の鍵はタイムリーさにあります。図面段階で同じ比較を行うと数日かかります。.
並べてみると、2つのプロジェクトは次のように見えました:
| OMINSU(ベトナム) | Walton(バングラデシュ) | |
|---|---|---|
| 提供された製品データ | 顧客自身の製品図面 | 物理サンプル;Benlongによる2D図面作成 |
| 図面レビュー | シートごとに、PowerPointのマークアップ付きで | チャットメッセージで承認、寸法に関するコメントなし |
| 寸法の参照 | 顧客の製品図面と承認済み金型図面 | RFQは物理サンプルを指定;図面で承認済み |
| 最初の大きな変更 | 図面段階 | T1サンプル後 |
| 変更のコスト | 紙上のエンジニアリング時間 | インサートの手直しと追加の試作ラウンド |
| 抵抗値の読み取り(高いほど良好) | スムーズな試作 | 再試作とL/C修正 |
私たちが変更したこと
Waltonプロジェクトは幸運と考えて進めることもできましたが、代わりに内部手順で何が可能かを評価し、3つの異なる改善策を導入しました。.
鋼材を切断する前に書面で図面を凍結。現在は鋼材を切断する前に、顧客が改訂内容と重要寸法を詳細に記載した図面凍結確認書に署名しなければなりません。もはやチャットメッセージだけに頼ることはできません。.
まずサンプルをスキャン。顧客が製品の図面ではなくサンプルを提供する場合、設計プロセス開始前に必ずスキャンし、寸法をマーキングします。どの寸法がサンプルに対応し、どの寸法が図面に対応するかについて書面での確認が必要です。.
顧客ごとのマークアップテンプレート。現在、OMINSUのPowerPoint方式に触発された簡単なコメント用テンプレートを顧客に提供しており、金型の専門知識がなくても図面を分析できます。.
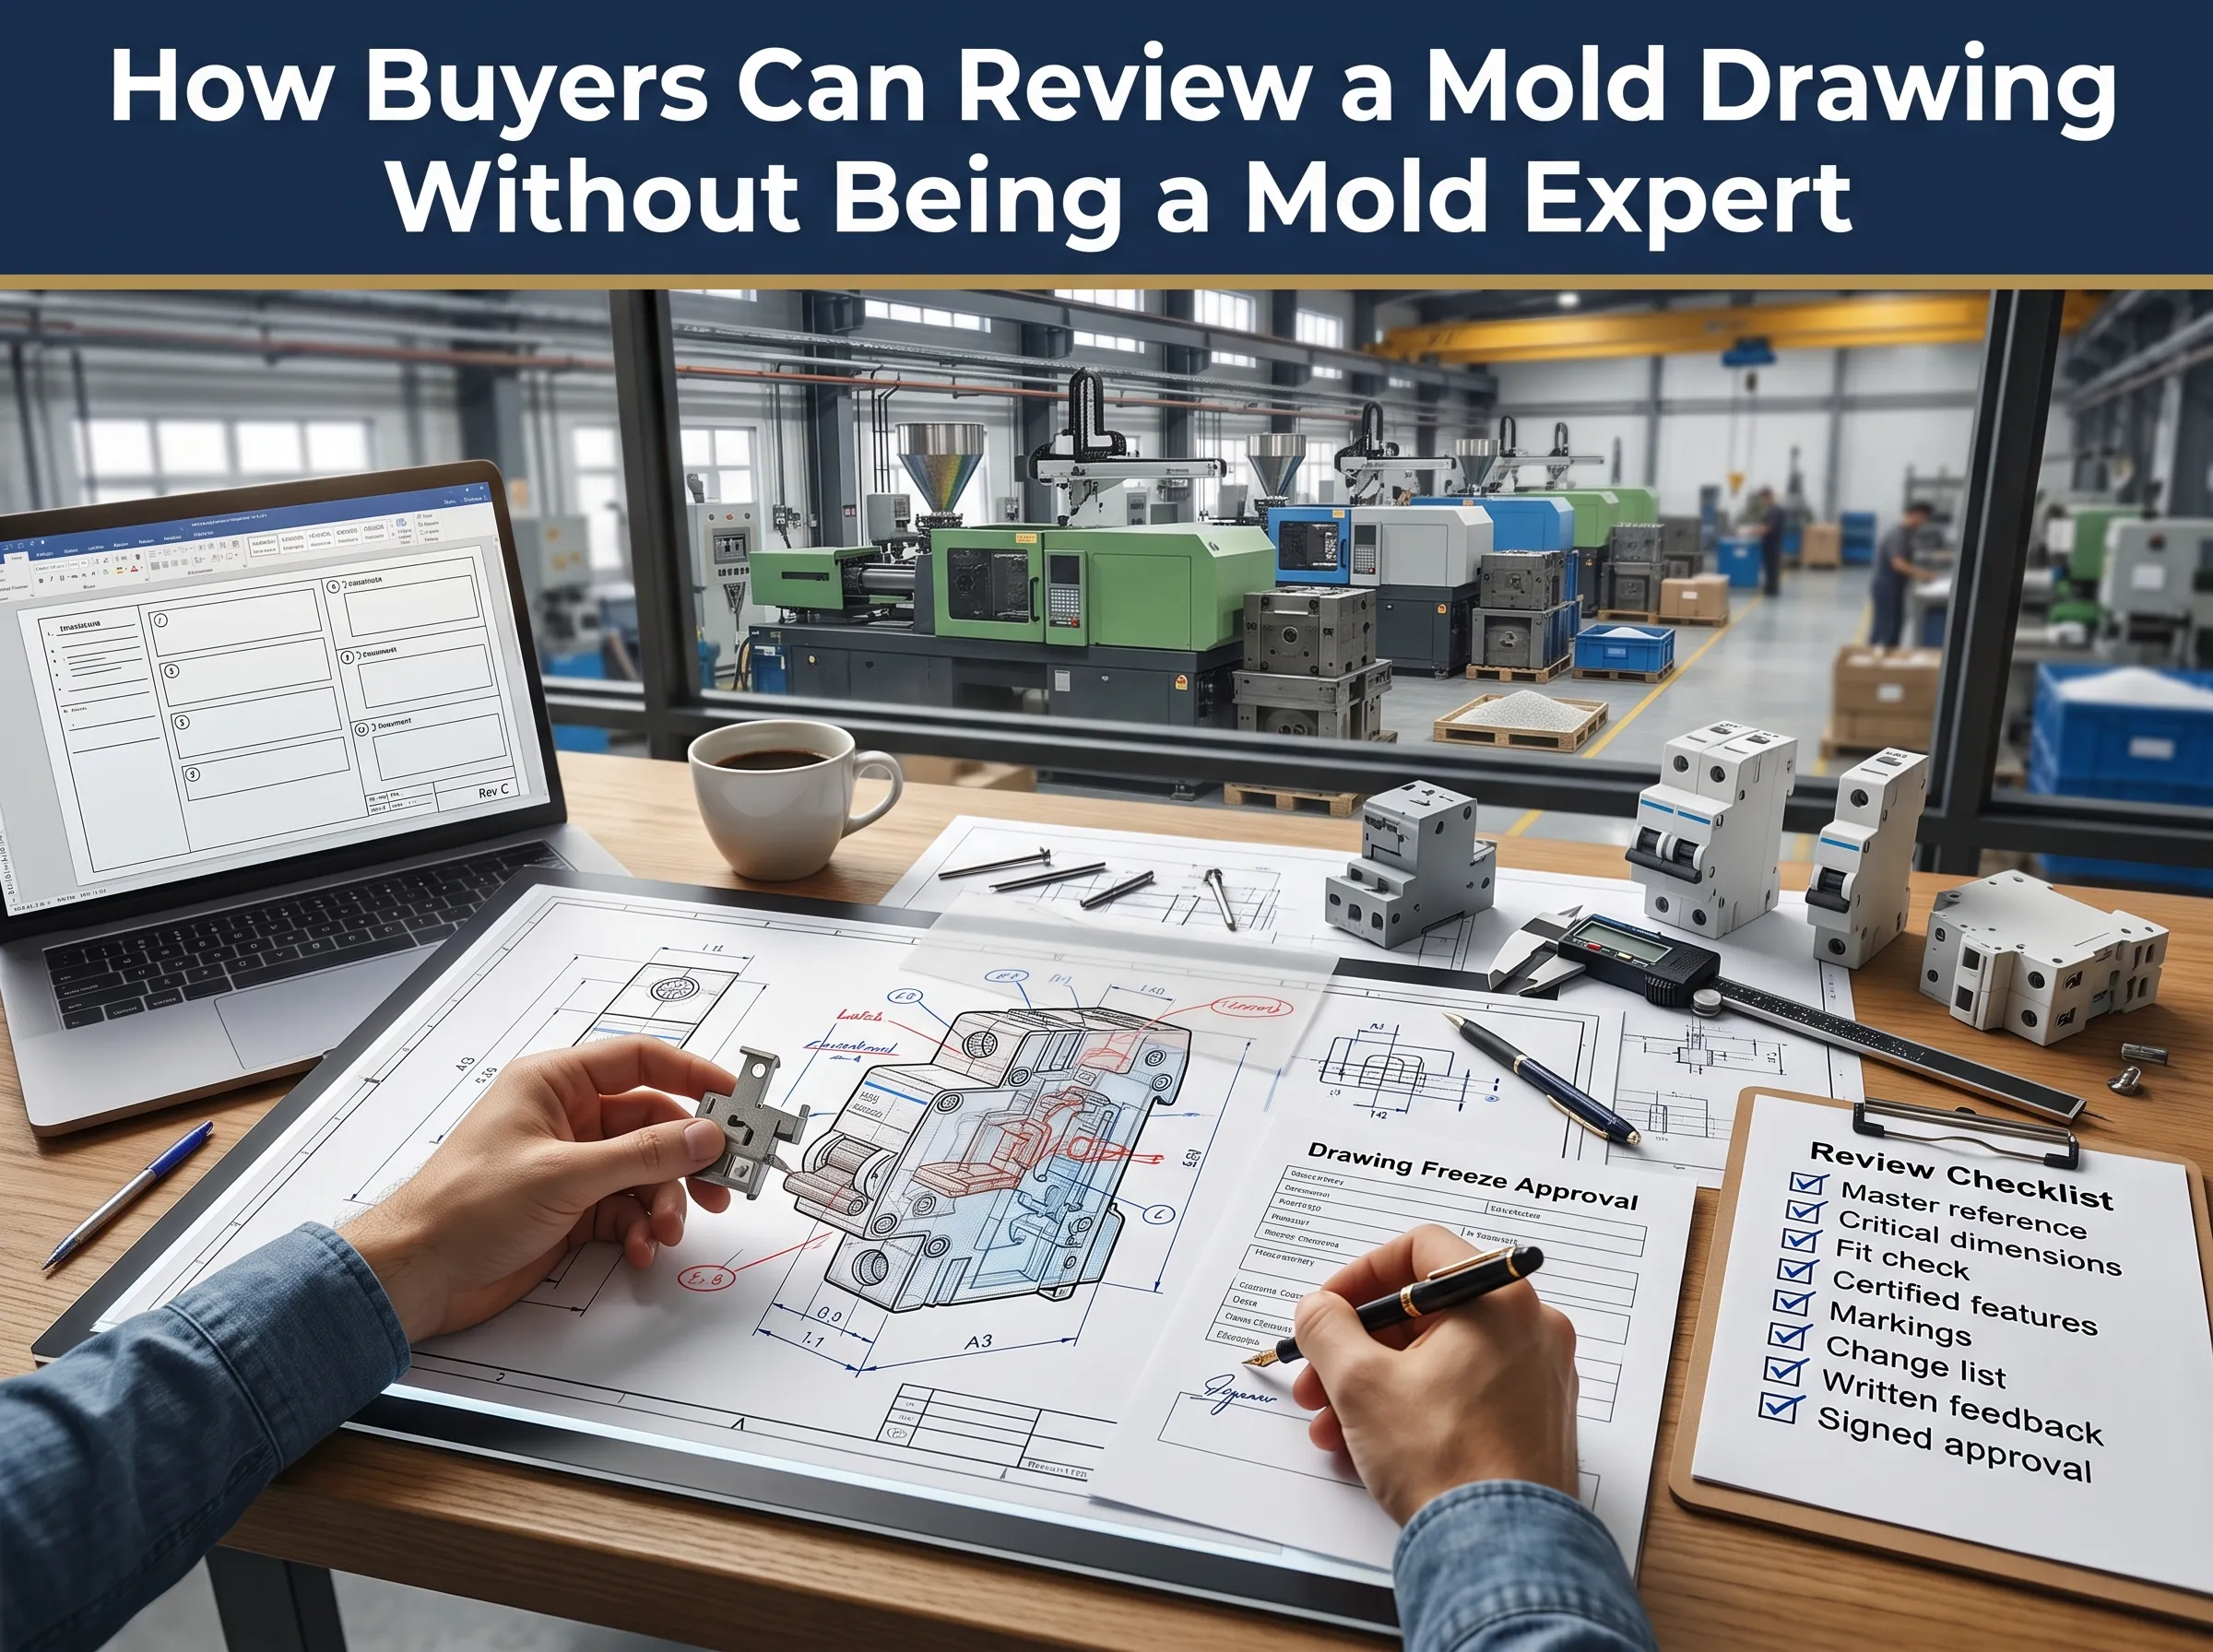
金型の専門家でなくても金型図面をレビューする方法
製品を安全に保つために冷却設計やエジェクタープレートを理解する必要はありません。射出成形設計レビューの品質は、ブレーキエンジニアの職業の誰でも簡単に答えられるいくつかの簡単な質問に依存します。.
- どのベンチマークがあなたのケースを支配していますか? 図面、3Dファイル、または物理サンプルのどれがマスターと見なされるかを明確に書き留め、承認時に明示してください。.
- 重要な寸法はマーキングされていますか? すべてのラッチポケット、ヒンジ、座席位置、ポートに合意した公差がマーキングされていることを確認してください。.
- 新しい部品を古い部品にまだ適合させることは可能ですか? メカニズムと新しいハウジングの図面を重ね合わせてクリアランスを確認してください。.
- 認証された仕様は変更されていますか? 寸法、ライブユニット周辺の壁の厚さ、材料クラスを比較し、認証された設計と照合してください。.
- 注記は規格に準拠していますか? 定格のテキスト、規格準拠を証明するスタンプ、およびロゴを確認してください。.
- 変更は完全に反映されていますか? 既存製品を変更した場合は、図面に各変更点を明確に記載してください。.
- コメントは記録されていますか? コメントはメッセージではなく、マークアップされたコピーで返却し、ファイル名に改訂番号を忘れずに含めてください。.
- 文書を承認しましたか? 上記のすべての質問に対する回答を得た後にのみ、書面で承認をマークしてください。.
射出成形設計方法:当社の6ステッププロセス
射出成形設計方法を検討している場合、 製品がMCBの場合は、ここで説明する手順に従う必要があります。これは当社の完全な 要件分析の要約版です。 MCB射出成形金型開発プロセス.
- プロジェクトに必要なすべてのデータを収集します。製品設計図面または3D CADファイル、利用可能な場合は物理サンプル、使用するプラスチック樹脂の種類、将来の生産量、認証状況またはその可能性を含みます。. 製造設計.
- 上記のチェックリストを確認し、MCB設計の各要素が設計上の考慮事項によってどのように影響を受けたかを説明する文書を作成します。. 金型流動解析.
- 充填、パッキング、冷却、反りをシミュレートし、ゲートの位置、金型キャビティのバランスを決定し、鋼材切断前にウェルドラインの予測を行います。. 最終図面.
- 顧客に最終図面に署名してもらいます。これ以降のすべての変更は変更要求とみなされ、コストに影響します。. T1およびT2トライアル.
- 金型の最初のショットを図面および利用可能な物理サンプルと比較します。当社の標準. パッケージには1000個の承認済み部品と寸法報告書が含まれます。 MCB射出成形金型 機能試験.
- サンプル部品を完全なブレーカーに組み立て、トリップ校正、耐電圧試験、機械的試験を実施します。これは、金型が量産にリリースされる前に. が行うのと同じ検査です。 MCB試験所 一般的に、最終図面の署名後、MCB射出成形金型の製作には約45日かかります。図面承認に必要な時間はこの期間に含まれておらず、事前に見積もることはできません。図面のチェックと承認が早ければ早いほど、新設計の受け入れ試験の準備が早まります。.
同じ6つのステップは、どのような.
プラスチック射出成形金型設計にも適用されます。 MCB部品は単に誤差の余地が少ないだけです。. 小型電気部品の射出成形ゲート設計.
射出成形金型のゲート設計の重要性は、溶接線の位置、異方性ひずみ、繊維配向を決定することにあります。これは小型の電気部品の場合に特に重要です。MCBの成形ケースの製造には4つのルールが適用されます。
射出成形金型のゲート設計の重要性は、小型の電気部品を製造する場合に、溶接線の位置、異方性ひずみ、および繊維配向を決定することにあります。.
問題を避けるために、ゲートはラッチやコンタクトの近くに配置してはなりません。ラッチポケットにゲートの痕跡、局所的な応力、または溶接線が存在すると、高温によるトリップや故障のメカニズムの能力に影響を与える可能性があります。.
サブマリンゲートを使用する必要があります。サブゲートは射出成形型が開かれた後に自動的に切断され、これにより金型の操作が容易になります。.
繊維配向を計画するためには、ガラス繊維が流れに沿って配向するため、ガラス充填PA66はその方向に収縮が少ないことを覚えておく必要があります。したがって、ゲートの配置は壁の動きの方向を決定する上で重要です。.
ランナーはバランスを取る必要があります。4キャビティまたは8キャビティの場合、すべて同時にかつ同じ圧力で充填されるべきです。.
世界のブレーカーブランドと同じ基準で製造
MCBは成熟した非常に標準化された製品です。結局のところ、最も競争力のある製品のベンチマークであるSchneider Electric Acti9 iC60、ABB S200、Siemens 5SL、Legrand DX³、CHINT NXBなどは、基本的なIEC 60898-1規格に従い、35mm DINレールに適合する18mmモジュールで製造されています。このブランド間の統一性が、新しいMCBが入札で他と比較可能であり、当社の金型設計の基礎となっています。.
これは実際には、IEC 60898-1およびIEC 60947-2の試験基準に準拠して設計し、18mmモジュール幅とDINレールクリップ設計、難燃性PA66プラスチック、さらに多くの地域ブランドに存在するC45およびDZ47内部設計を使用することを意味します。.
当社が納品した金型プロジェクト
以下のすべてのプロジェクトは同じ 射出成形金型設計 上記で説明したプロセスを経ています。.
| クライアント | 国 | プロジェクト |
|---|---|---|
| KEAZ | ロシア | MCB射出成形金型 |
| ROMEL 電気機器 | エチオピア | MCB射出成形金型 |
| PT. Lelco Trindo Nusantara | インドネシア | MCB射出成形金型 |
| OMINSU ベトナム株式会社 | ベトナム | MCB射出成形金型(2025年) |
| ウォルトン | バングラデシュ | 改良型C45タイプMCB用金型 |
初めてのMCBツールを計画していますか?当社のガイドは MCB射出成形金型製造 鋼材、キャビテーション、コストドライバーについてより詳しく解説しています。.
Schneider Electric、Acti9、ABB、Siemens、Legrand、CHINTおよびその他のブランド・製品名は、それぞれの所有者の商標です。これらは業界の参照ポイントとしてのみ言及しており、提携や推奨を意味するものではありません。.
よくある質問
射出成形用金型の設計方法とは?
上記の戦略に従い、金型を作るのではなく部品の作業から始める必要があります。まず、樹脂、壁厚、機能寸法、ドラフトを検証し、破損理論フローソフトを使ってDFMプロセスを実行します。要するに、, プラスチック射出成形用金型の設計方法は すべての決定をまず紙上で確定し、T1サンプルで検証することに尽きます。.
射出成形金型設計に最適なソフトウェアは何ですか?
決定的な最良のパッケージは存在しません。金型モデリングはSiemens NXのMold Wizard、PTC Creo、SolidWorksを利用して行われ、CimatronとZW3Dが工具工場で主に使用されるブランドです。Autodesk MoldflowとMoldex3Dは流動解析用の最も人気のあるプログラムです。最も重要なのは使用する製品のブランドではなく、金型メーカーと顧客がSTEPまたはネイティブファイルを交換できる能力を検証することです。.
射出成形金型の設計基準とは何ですか?
�¤の分類レベルが存在します。一般的に、モールド部品はHASCO、DME、Misumiなどのカタログ標準に準拠しており、SPI(現在はPLASTICS)モールドグレードは期待されるモールド寿命を識別し、クラス101は100万サイクル以上に対応します。さらに、部品の公差はISO 20457に準拠することがあります。製品標準はこれら両方の層の上に存在します。例えば、MCBエンクロージャの標準はIEC 60898-1またはIEC 60947-2です。.
インジェクション成形は3Dプリントより優れていますか?
3Dプリントは大量生産の切削には効率的ではありませんが、金型を必要としないため3Dプリントされたプロトタイプの開発には優れており、MCBレイアウトの実際の製造プロセス前にプロトタイプの適合性や組み立てを評価するのに役立ちます。射出成形は部品数が数千に達すると、部品価格や強度の面でより有利になります。実務では両方の技術を混用することが一般的です。弊社の記事では ラピッドプロトタイピング企業 プリント側をカバーし、 射出成形とは何か 成形側をカバーしています。.
参考文献
- IEC 60898-1:2015+AMD1:2019 CSV, 、家庭用および類似の設備向け過電流保護用遮断器(国際電気標準会議)
- ISO 20457:2026, 、プラスチック成形部品:公差および受入条件(国際標準化機構)
サンプルをお送りください:無料DFMレビュー
金型化したいブレーカーや、予期せぬ問題なくコピーしたい認証製品がありますか?製品図面、3Dファイル、またはサンプルをお送りください。48時間以内に、当社のエンジニアが壁厚、ドラフト、ゲートオプション、推奨する寸法の固定について注釈付きのDFMレポートを返送します。鋼材投入前にご確認いただけます。.




