
 奔龍




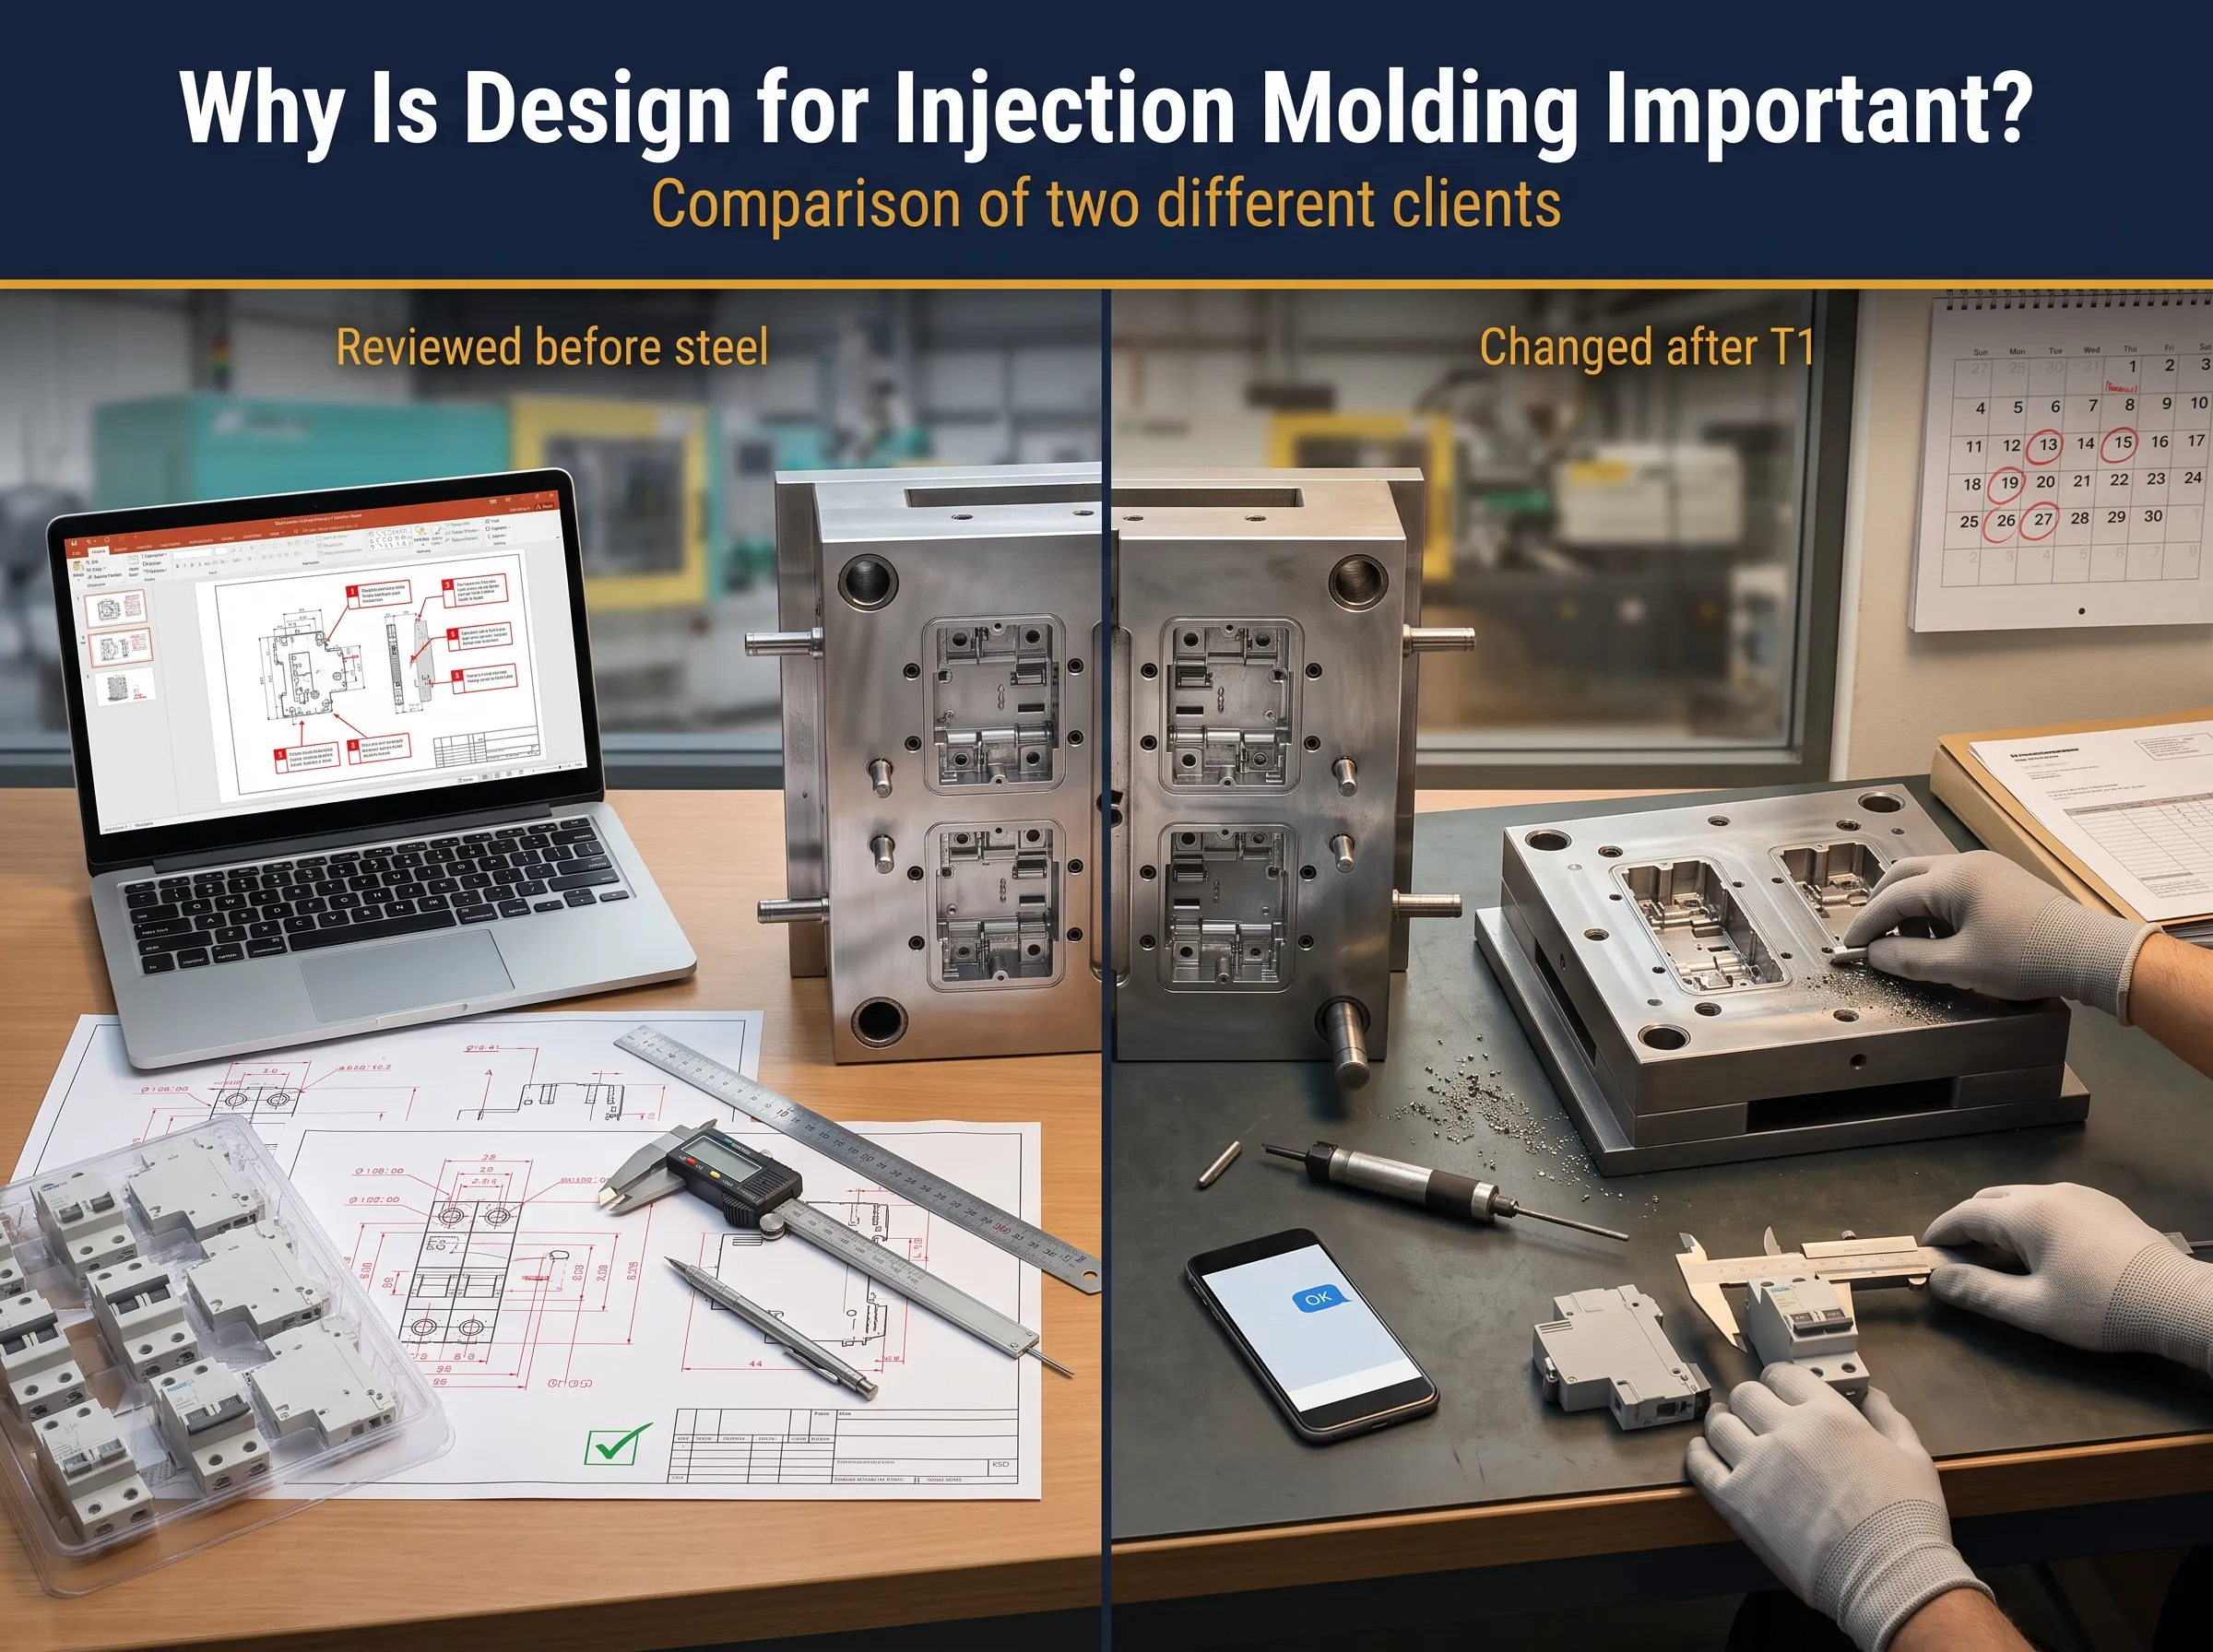
為什麼注塑設計很重要?兩個不同客戶的比較
成功的 注塑模具設計 是決定產品從模具中首次成型是否正常運作,或需經過三次昂貴的鋼材更換後才能正常的關鍵。在微型斷路器的情況下,允許的誤差範圍非常有限。眾所周知,MCB外殼即使只有幾十分之一毫米的變化,也會導致雙金屬片偏移及接點間隙改變,這是自動切換裝置無法容許的。.
Benlong Automation 在中國溫州製造 MCB 和 MCCB 組裝及測試設備,我們同時也供應這些生產線所需的注塑模具。這使我們能從問題的兩端著手。我們設計模具,然後觀察其零件通過 MCB自動裝配線, ,每0.05毫米的變異都會顯示為送料器卡住或斷路器被拒絕。.
主要目標是回應客戶最常提出的問題之一。該專案旨在說明在切割鋼材前設計階段的重要性,如何將 DFM 應用於 MCB 專案,模具買家與模具製造商各自的責任,以及從結果角度比較兩個相對案例:來自越南的 OMINSU 與孟加拉的 Walton 公司。.
為什麼注塑模具設計如此重要?因為設計階段決定了品質、成本與交期,且在切割鋼材前即已鎖定。圖紙上的變更只需工程師一小時,但模具完成後的同樣變更則意味著需製作新嵌件、重新試模並延誤數週。對於如 MCB 外殼等需認證的零件,更可能導致認證風險。.
對大多數塑膠零件而言,製造設計(DFM)的主要目的是降低成本。MCB 則還需安全地執行其功能,有五個理由值得注意。.
- 成本。. 循環時間取決於壁厚,腔體數量決定每小時射出數,鋼材選擇則影響使用壽命。設計上變更容易,但模具變更則需焊接、重新加工或製作新嵌件,每項操作都帶來模具失效風險。.
- 功能。. 一個18毫米的MCB包含雙金屬片、線圈、帶分流器的滅弧室、卡扣、彈簧及兩個接點。塑膠壁不僅固定元件,也充當導向作用。高出0.1毫米的肋條會增加卡扣負荷,改變啟動力。過大的凹槽會因短路導致滅弧室移動。.
- 認證。. MCB 的認證依據 IEC 60898-1 . 。要取得認證,產品必須包含所有零件,包括外殼材料及爬電距離。若外殼設計變更,則需重新認證。明智的做法是在設計開始前了解不可變更的特徵。.
- 交期。. 每輪測試需時 2-4 週。對於以信用狀(L/C)付款的出口訂單,兩輪測試會導致超過信用狀中的出貨期限。因此,訂單會被修改,銀行手續費增加,且買方會遇到麻煩。.
- 自動化。. 適合手動組裝的零件可能不適合自動化組裝。振動送料器和攝影機需要每個模穴的外殼完全相同。如果生產中尺寸有差異,機械無法運作且會發生故障。.
總結來說,繪圖階段是成本最低的階段。每延遲一項決策,都會使修正錯誤的費用成倍增加。這在螺絲、螺母及如 MCB 等保護裝置中尤為重要,因為跳脫時間以秒計算。.
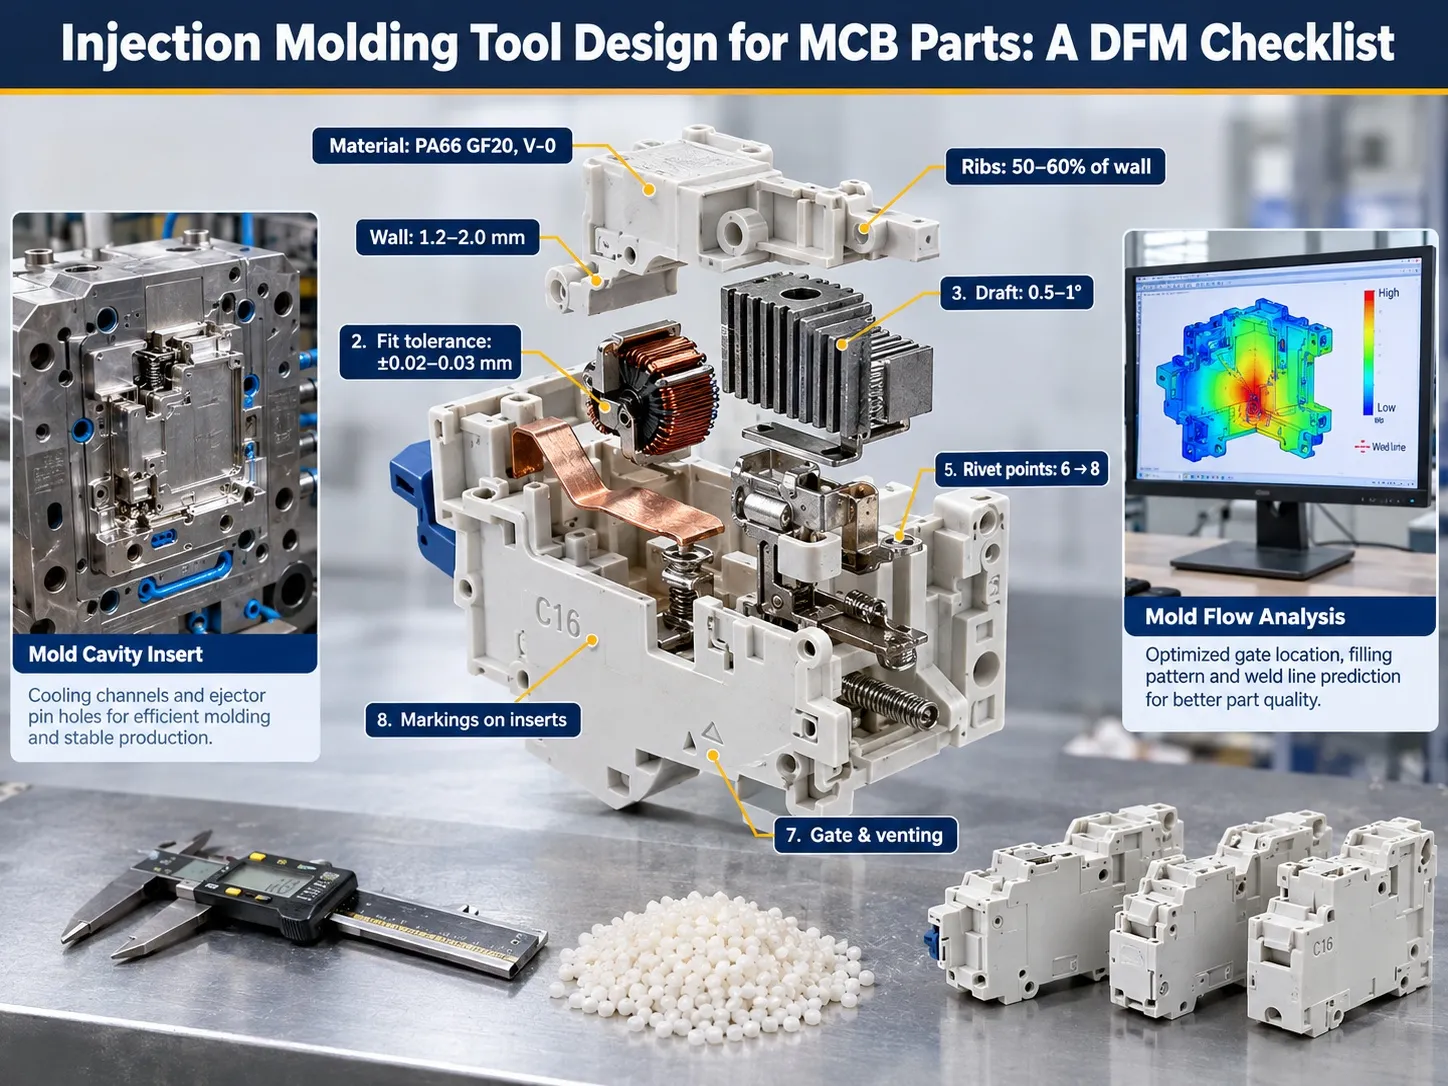
MCB 零件注塑模具設計:DFM 檢查清單
高品質注塑模具的設計過程應從零件設計開始,而非材料選擇。在估算製造成本之前,工程師必須分析 MCB 的每個組件,以便根據注塑設計因素進行評估。下表概述了對塑膠斷路器製造商特別重要的基本注塑設計因素。.
以下數字應視為近似參考值;換句話說,它們是屬於玻璃纖維增強聚醯胺 66 外殼的典型值。這些數字僅代表完整 DFM 審查過程的一小部分。一般而言,每個專案的最終數字由客戶根據其產品規格、樹脂製造商的數據表及模流分析結果獨立決定。.
| 設計項目 | 我們檢查的內容 | 對 MCB 的重要性 |
|---|---|---|
| 材料 | 阻燃 PA66 + 20% 玻璃纖維(GF20);UL 94 V-0 級;成型前乾燥 | 外殼必須通過發光絲測試,並在電弧槽附近保持剛性;玻璃纖維也使收縮方向具有依賴性 |
| 收縮補償 | 根據樹脂數據表的收縮率,分別沿流動方向及垂直方向應用 | 在玻纖零件上使用單一平均收縮值會導致樞軸孔和配合面偏移 |
| 壁厚 | 標稱 1.2–2.0 毫米;局部變異保持在標稱值的約 25% 以內;厚區挖空 | 端子附近的厚點會下陷並留下空洞,削弱螺絲柱強度 |
| 脫模斜度 | 外壁 0.5–1°,紋理面更大;深內腔每個表面指定 | 機構腔需最小斜度,但必須在圖紙上標明,否則樞軸配合會偏移 |
| 肋條與凸台 | 肋厚為壁厚的 50–60%;凸台外徑約為孔徑的 2 倍 | 肋端定位雙金屬片和線圈;過大的肋會在可見面產生凹陷痕跡 |
| 卡扣與倒鉤 | 哪些特徵需要滑塊或頂針;卡扣是否可重新設計為開啟方向釋放 | 每個滑塊都增加成本和分模線;新的卡扣設計可能改變整個模具結構 |
| 鉚釘點 | 連接兩個半殼的鉚釘孔數量、位置及直徑 | 從6個鉚釘增加到8個會改變夾緊負荷、芯針、頂出佈局及冷卻 |
| 內部配合公差 | 功能尺寸(樞軸、卡扣槽、接觸座)另行標示,通常為±0.02–0.03 毫米 | 這些設定跳脫力和接觸壓力;一般尺寸可保持較寬鬆 |
| 分模線 | 每個零件兩個模具半部的分割位置 | 分模線跨越密封面或爬電面會留下痕跡線或毛邊,對性能影響最大 |
| 浇口與排氣 | 非功能性壁面上的浇口;PA66的排氣深度約為0.01–0.015 毫米 | PA66流動性薄且易產生毛邊;卡扣槽內的毛邊可能阻止斷路器跳脫 |
| 脫模 | 頂針位置設於非功能性、非可見面;頂針數量足以均勻推動薄壁 | 配合面上的頂針會留下痕跡改變配合;頂針過少會在頂出時彎曲薄殼體 |
| 冷卻 | 冷卻通道在型腔與型芯間平衡,靠近厚截面 | 不均勻冷卻會使長側壁變形並延長週期 |
| 多腔平衡 | 透過模流確認自然平衡的澆道,適用於2、4或8腔 | 自動生產線會從每個腔體取件;一個慢腔會成為不良品來源 |
| 模具鋼材 | 型腔使用S136H或H13;模座使用S50C或P20 | 玻璃纖維具磨蝕性;硬化型腔鋼材可保持尺寸穩定,延長模具壽命 |
| 標記 | 凸起與凹陷文字;可互換的標示模具,如C16或C32 | 零件上的凹陷文字在鋼材中為凸起,易於加工去除;零件上的凸起文字在鋼材中為雕刻,需焊接去除 |
高品質注塑模具的設計過程應從零件設計開始,而非材料選擇。在估算製造成本之前,工程師必須分析 MCB 的每個組件,以便根據注塑設計因素進行評估。下表概述了對塑膠斷路器製造商特別重要的基本注塑設計因素。.
關於公差,我們建議參考 ISO 20457, ,塑膠成型零件公差的國際標準,第二版於2026年8月發布,並僅對真正影響功能的尺寸設定嚴格值。如果您的零件已遵循我們 注塑成型指南, 的一般規則,本檢查清單大部分內容應已符合要求。.
責任分配:買方與模具製造商
大多數模具專案的爭議與加工不良或鋼材問題無關,核心問題通常在於誰在何時做出決策。典型的注塑模合約將責任分配給擁有產品的模具製造商(甲方)與擁有模具的買方(乙方)。.
| 領域 | 買方(甲方) | 模具製造商(乙方) |
|---|---|---|
| 產品設計與功能 | 擁有產品設計、功能及性能 | 提供DFM建議;未經書面批准不得更改產品 |
| 產品資料 | 提供產品圖紙或3D檔案,或實體樣品,並書面說明以何者為準 | 若僅提供樣品,則掃描或測量並製作圖紙供買方批准 |
| 圖紙批准 | 審核並批准圖紙,包括所有關鍵尺寸 | 提交標明關鍵尺寸及公差的圖紙 |
| 模具設計 | 如有需要,可能會審查模具佈局(澆口、分模線、頂出) | 根據核准圖紙設計模具結構、澆口、冷卻及頂出系統 |
| 模具製造與試模 | 參與或審查試模並檢查樣品 | 製造模具,進行T1/T2試模並提供附有尺寸報告的樣品 |
| 樣品符合性 | 確認樣品符合核准圖紙 | 自行負擔費用修正任何偏離核准圖紙的部分 |
| 核准後的變更 | 支付並允許其要求的工程變更所需的時間 | 在執行每項變更前報價其成本及進度影響 |
| 認證 | 認證成品(對於MCB,依IEC 60898-1或國家標準) | 提供支持認證的材料及尺寸記錄 |
此過程中一個關鍵部分是取得客戶對圖紙的核准。買方核准圖紙後,該圖紙將作為製造及驗證生產模具的依據。雖然樣品也可作為參考,但僅在核准條款及合約中明確規定需考慮的尺寸時有效。.
Walton與OMINSU:兩個客戶,兩種結果
兩個專案均涉及複雜度相當的MCB外殼模具,且客戶均無模具製造經驗。這並不令人意外,因為MCB製造商是斷路器專家,而非工具製造商。兩者結果的差異不在於模具製造或鋼材,而在於產品資料的提供方式及模具開模前圖紙的審查程度。.
OMINSU越南:每張圖紙皆經審查
2025年,OMINSU越南有限公司委託我們製作MCB模具。OMINSU未僅提供樣品,而是提供了自有的圖紙資料。因此,我們圖紙中的所有尺寸均可追溯至OMINSU的原始產品資料。.
每當我們寄送模具圖紙供核准時,OMINSU團隊會逐頁對照產品圖紙檢查,並以PowerPoint文件回覆每項需修改的尺寸、數值及修改原因。如此,我們的工程師能依據該文件進行工作,所有修正均在實際作業前完成於圖面上。.
然而,這並不需要特殊的模具工程知識,只需基本的產品資訊、時間、專注力及一種看似簡單的變更傳達方式。.
Walton孟加拉:未審查即核准
Walton的任務是調整已認證的C45型MCB。修訂內容包含卡扣結構、取消密封蓋、八個鉚釘點及在墊圈下方新增金屬細節。.
事件經過如下:
RFQ中規定最終產品需符合實物樣品。.
我們製作了2D圖紙,並通過微信獲得批准,隨後收到一條訊息表示「好,開始!」且對尺寸沒有任何意見。.
製作了3D列印零件,並以影片形式展示組裝過程。修改從未出現。.
收到T1樣品後,Krogan要求提供內部零件尺寸以符合原始實物樣品。.
Walton的假設是正確的,因為他們必須確保已認證的產品受到保護。維持相同的內部結構就是良好工程的意義。然而,問題的關鍵在於時效性。在圖紙階段進行相同的比較將花費數天時間。.
兩個專案並排看起來如下:
| OMINSU(越南) | Walton(孟加拉) | |
|---|---|---|
| 提供的產品資料 | 客戶自有產品圖紙 | 實物樣品;Benlong製作的2D圖紙 |
| 圖紙審查 | 一頁頁,附有書面PowerPoint標註 | 以聊天訊息批准,無尺寸意見 |
| 尺寸參考 | 客戶產品圖紙及已批准的模具圖紙 | RFQ指定實物樣品;圖紙獲得批准 |
| 首次重大變更 | 圖紙階段 | T1樣品後 |
| 變更成本 | 紙上工程工時 | 插入返工加額外試模一輪 |
| 測試結果 | 順利試模 | 再次試模及信用狀修正 |
我們所改變的
我們本可能將Walton專案視為幸運並繼續前進,但我們評估了內部程序允許的範圍,並實施了三項不同的改進。.
在切割鋼材前先書面凍結圖紙。現在在切割鋼材前,客戶必須簽署圖紙凍結確認,詳述修訂及重要尺寸。我們不再僅依賴聊天訊息。.
先掃描樣品。當客戶提供樣品而非商品圖紙時,我們確保先掃描並標註尺寸,然後才開始設計流程。必須有書面確認哪些尺寸屬於樣品,哪些屬於圖紙。.
為每位客戶提供標註範本。現在我們為客戶提供簡易的評論範本,靈感來自OMINSU的PowerPoint方法,使他們無需模具專業知識即可分析圖紙。.
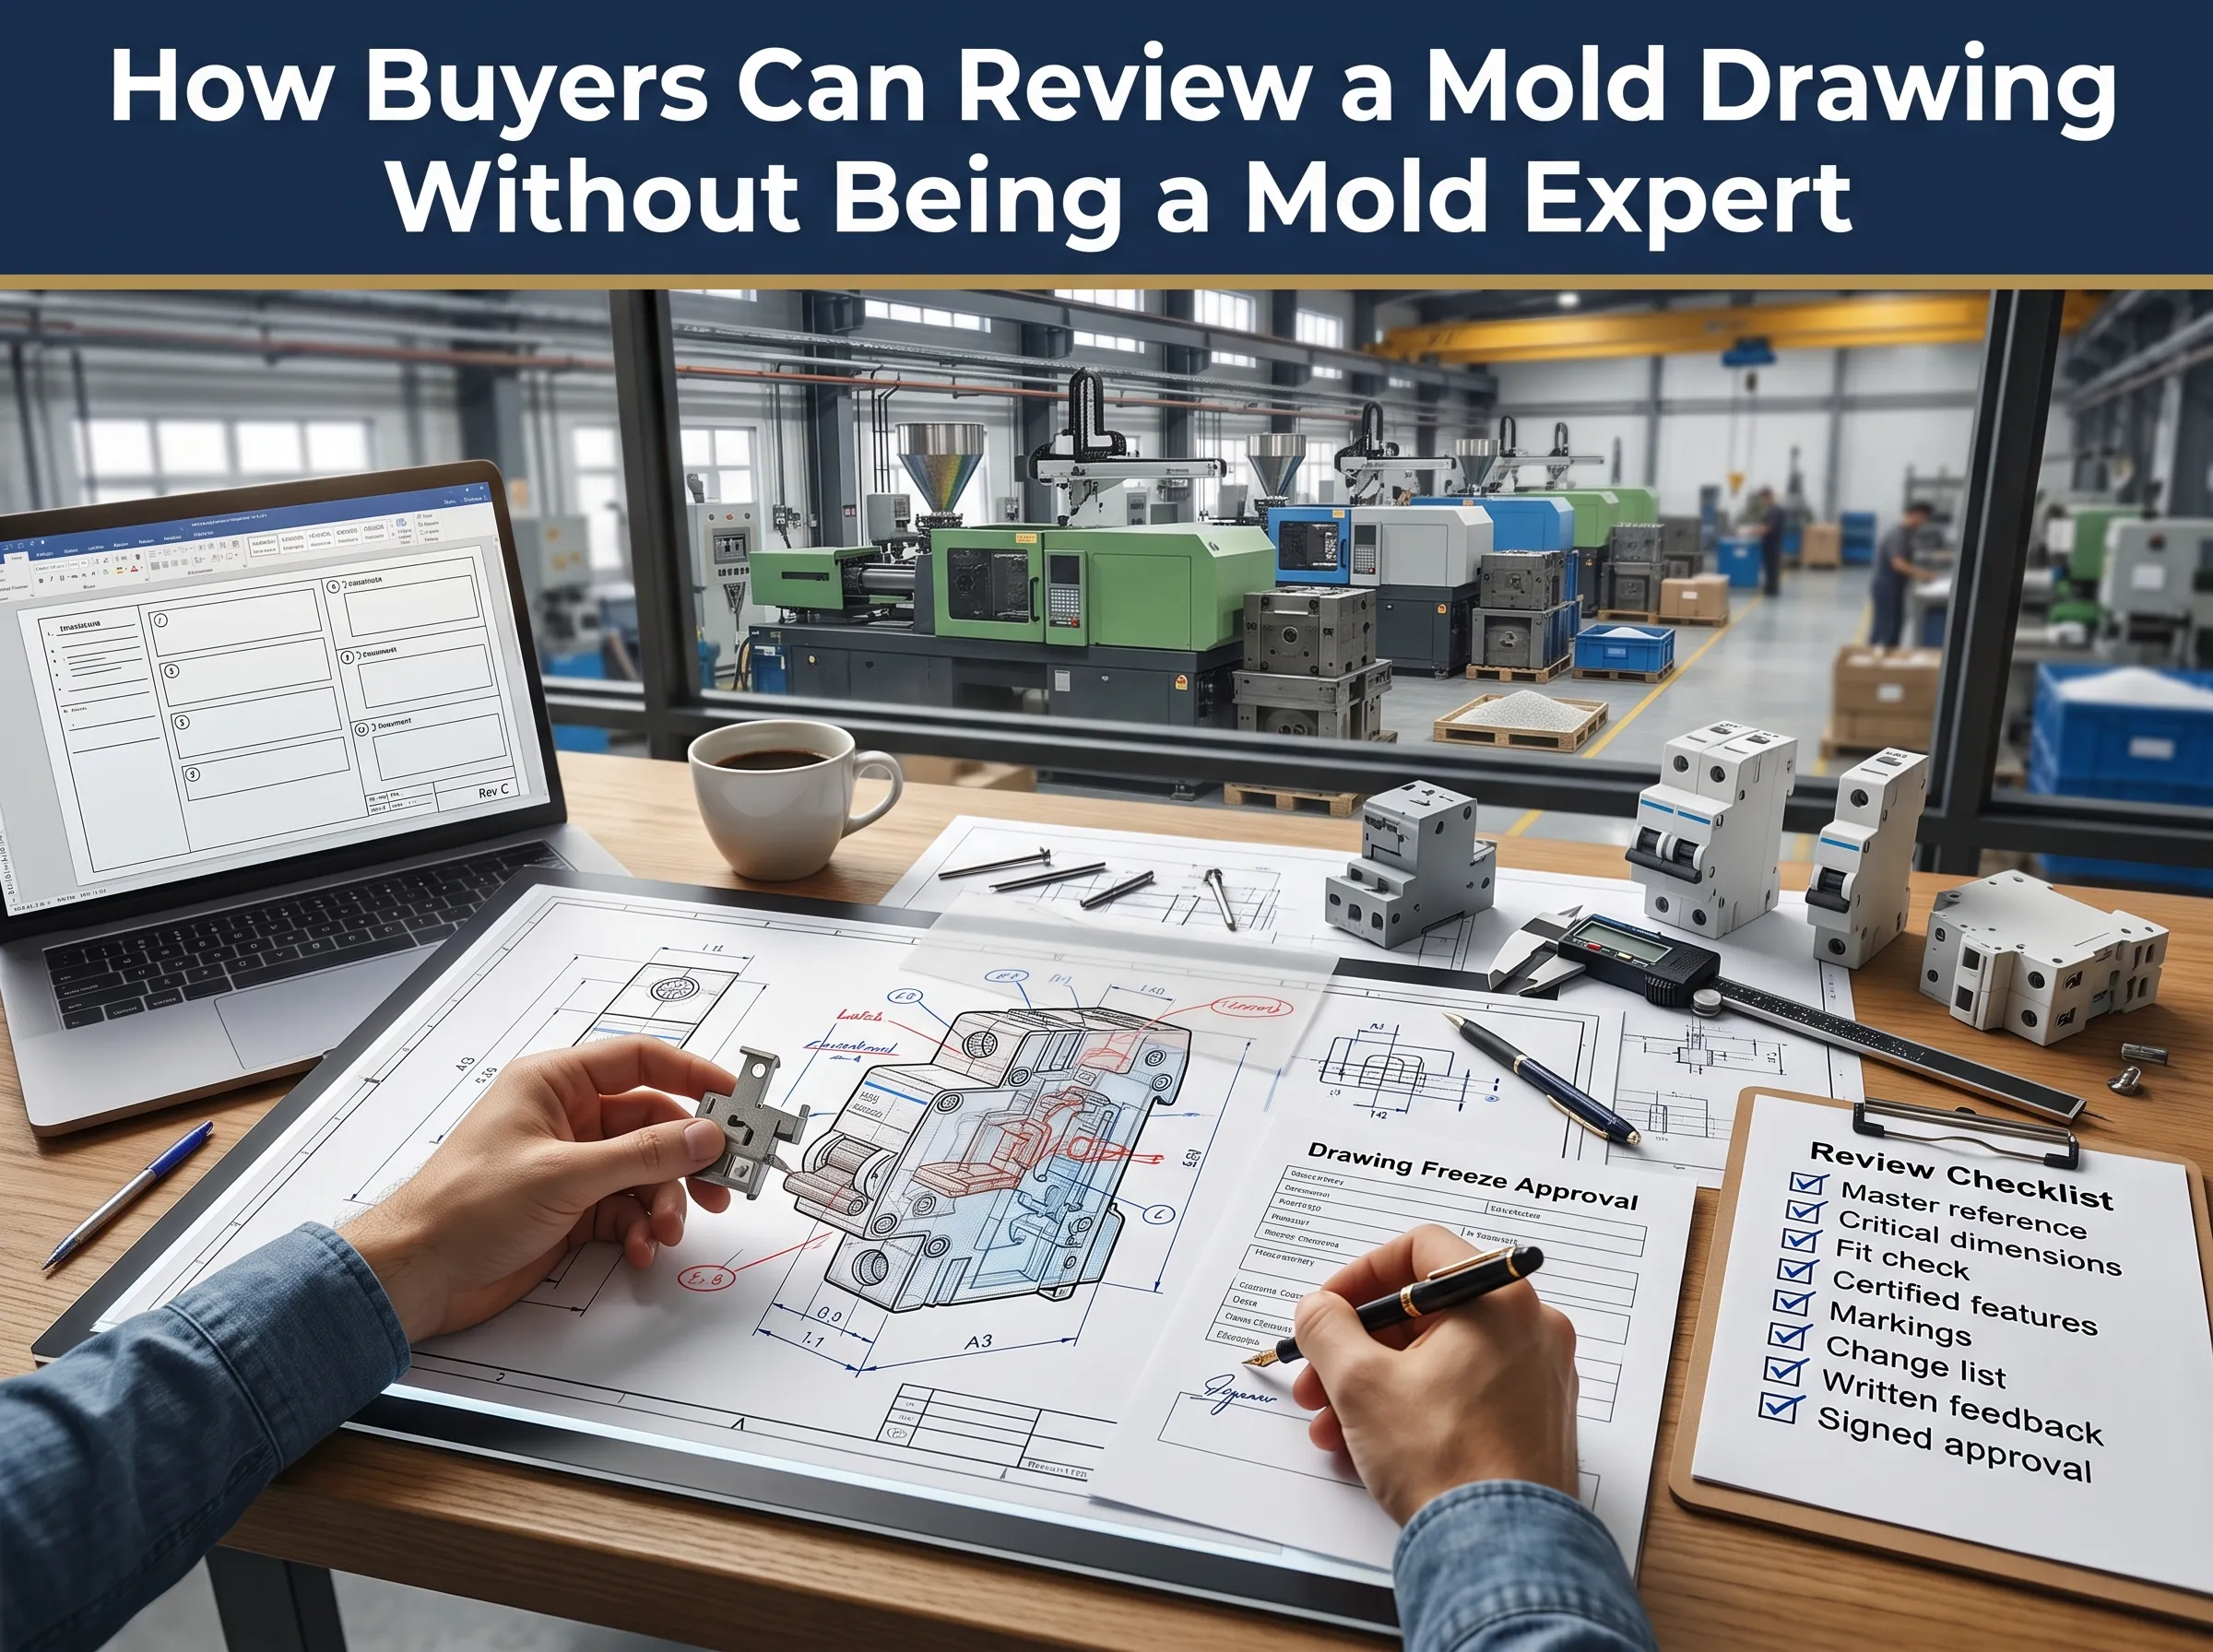
買家如何在非模具專家的情況下審查模具圖紙
不需要理解冷卻設計或頂出板,即可確保產品安全。注塑設計審查的品質只依賴幾個簡單問題,任何來自制動工程師職業的人都能輕鬆回答。.
- 哪個基準適用於您的案例? 明確寫下並在批准中列出圖紙、3D檔案或實物樣品被視為主控件。.
- 重要尺寸是否已標註? 確保每個卡扣槽、鉸鏈、座位位置及接口均標註您同意的公差。.
- 新零件仍能與舊零件配合嗎? 將機構圖與新外殼圖重疊並檢查間隙。.
- 認證規格是否有變更? 比較尺寸、活件周圍壁厚及材料等級,並與您的認證設計核對。.
- 註記是否符合標準? 檢查您的額定文字、確認符合標準的印章及您的標誌。.
- 變更是否已完全納入? 若您修改了現有產品,請確保在圖紙中列出每項變更。.
- 您的意見是否已被記錄? 請以標註過的副本回覆您的意見,而非訊息,並別忘了在檔名中包含修訂號碼。.
- 您是否已核准該文件? 請確保以書面方式標示您的核准,且僅在您獲得上述所有問題的答案後進行。.
注塑成型設計方法:我們的六步驟流程
如果您正在研究 如何設計注塑成型 當您的產品是微型斷路器(MCB)時,您需要遵循我們在此描述的順序。這是我們完整流程的簡化版本。 MCB注塑模具開發流程.
- 需求分析. 收集專案所有必要資料,包括產品設計圖或3D CAD檔案、若有則提供實體樣品、將使用的塑膠樹脂類型、未來生產量及認證狀態或可能性。.
- 製造設計. 依照上述檢查清單,產生文件說明MCB設計中每個元素如何受到設計考量的影響。.
- 模流分析. 模擬充填、保壓、冷卻及翹曲,以決定澆口位置、模穴平衡,並在鋼材切割前預測焊接線位置。.
- 最終圖紙. 取得客戶簽署最終圖紙。從此以後的所有變更均視為變更請求,並將影響成本。.
- T1與T2試模. 模具的首次射出件將與圖紙及若有的實體樣品進行比對。我們的標準 MCB注塑模具 套件包含1000件核准零件及尺寸報告。.
- 功能測試. 樣品零件組裝成完整斷路器,並進行跳脫校正、介電及機械測試,與 MCB 測試實驗室 進行的檢查相同,然後模具才會釋出進行量產。.
通常在最後一張圖紙簽署後,我們需要約45天製作MCB注塑模具。圖紙核准所需時間不包含在此期間,因為無法事先估計。圖紙審核及核准越快,越早準備好接受新設計的驗收測試。.
同樣的六個步驟適用於任何 塑膠注塑模具設計. 。MCB零件的容錯空間較小。.
小型電氣零件的注塑模澆口設計
注塑模澆口設計的重要性在於它決定焊接線位置、異向應變及纖維取向,尤其是小型電氣元件的生產。MCB外殼成型生產遵循四項規則。.
為避免任何問題,澆口不得設置在卡扣或觸點附近。即使在卡扣槽中存在澆口殘留、局部應力或焊接線,也可能影響機構因高溫而跳脫或失效的能力。.
必須使用潛伏澆口。潛伏澆口在注塑模具開啟後會自動切斷,這使模具操作更加簡便。.
為了規劃纖維取向,必須記住玻璃纖維會沿流動方向排列,因此玻璃纖維增強的PA66在該方向的收縮較小。因此,澆口的位置對決定壁面移動方向至關重要。.
流道必須保持平衡。在4腔或8腔的情況下,所有腔體應同時且在相同壓力下充填。.
按照全球斷路器品牌的相同標準製造
MCB具有成熟度,使其成為高度標準化的產品。畢竟,最具競爭力的產品基準,如施耐德電氣Acti9 iC60、ABB S200、西門子5SL、羅格朗DX³及正泰NXB,均依據基本的IEC 60898-1標準製造,並採用適用於35毫米DIN導軌的18毫米模組。品牌間的這種一致性使得新MCB能在招標中與其他產品進行比較,並成為我們模具設計的基礎。.
實際上,這意味著我們的設計符合IEC 60898-1及IEC 60947-2測試標準,採用18毫米模組寬度及DIN導軌夾設計、阻燃PA66塑料,以及許多區域品牌中存在的C45和DZ47內部設計。.
我們交付的模具專案
以下每個專案均經過相同的 注塑模具設計 流程,如上所述。.
| 客戶 | 國家 | 專案 |
|---|---|---|
| KEAZ | 俄羅斯 | MCB注塑模具 |
| ROMEL電氣設備 | 衣索比亞 | MCB注塑模具 |
| PT. Lelco Trindo Nusantara | 印尼 | MCB注塑模具 |
| OMINSU越南有限公司 | 越南 | MCB注塑模具(2025年) |
| Walton | 孟加拉 | 改良型C45型MCB模具 |
計劃您的第一個MCB模具?我們的指南 MCB注塑模具製造 更深入涵蓋鋼材、空穴及成本驅動因素。.
施耐德電氣、Acti9、ABB、西門子、羅格朗、正泰及其他品牌和產品名稱均為其各自所有者的商標。它們僅作為行業參考點提及,並不表示任何合作或背書。.
常見問題解答
如何設計注塑模具?
根據上述策略,我們必須從零件開始工作,而非直接製作模具。首先,我們必須驗證樹脂、壁厚、功能尺寸及拔模角,並使用破碎理論流動軟體進行DFM流程。簡言之,, 如何設計塑膠注塑模具 就是先將每個決策落實於紙上,並以T1樣品進行驗證。.
注塑模具設計的最佳軟體是什麼?
沒有絕對最佳的套裝軟體。模具建模通常使用 Siemens NX 搭配 Mold Wizard、PTC Creo 及 SolidWorks,而 Cimatron 和 ZW3D 則是模具工廠主要採用的品牌。Autodesk Moldflow 和 Moldex3D 則是流動模擬中最受歡迎的程式。最重要的不是所使用產品的品牌,而是確認模具製造商與客戶能交換 STEP 或原生檔案的能力。.
注塑模具的設計標準是什麼?
存在三個層級的分類。一般而言,模具零件符合如 HASCO、DME 或 Misumi 等目錄標準,且 SPI(現為 PLASTICS)模具等級標示預期模具壽命,其中 101 級對應超過一百萬次循環。此外,零件公差可符合 ISO 20457。產品標準則位於這兩層之上。例如,MCB 外殼的標準為 IEC 60898-1 或 IEC 60947-2。.
射出成型比3D列印更好嗎?
雖然 3D 列印在大量生產時效率不高,但對於開發 3D 列印原型非常適合,因為不需模具且技術有助於評估原型的配合與組裝,這是 MCB 佈局在實際製造前常做的工作。當零件數量增加到數千件時,注塑成型在零件價格與強度方面開始更具優勢。實務中常會混合使用這兩種技術。我們的文章 快速原型公司 涵蓋列印部分,及 什麼是注塑成型 涵蓋成型部分。.
參考文獻
- IEC 60898-1:2015+AMD1:2019 CSV, ,家用及類似裝置過電流保護用斷路器(國際電工委員會)
- ISO 20457:2026, ,塑膠成型零件:公差與驗收條件(國際標準化組織)
送出您的樣品:免費 DFM 評估
有斷路器想要開模,或需要複製認證產品且不想有意外?請將您的產品圖紙、3D 檔案或樣品寄給我們。48 小時內,我們的工程師將回覆帶註解的 DFM 報告,涵蓋壁厚、拔模角、澆口選項及我們建議凍結的尺寸,讓您在投入鋼材前有充分準備。.




