 奔龍
工業自動化產品工廠效率
設置自動化設備的人期望生產量提升。然而,極少有人真正了解生產量增加了多少以及原因為何。這一點很重要,因為生產量難以用單一數字定義,它至少包含六個其他指標,其中一些可能受到很大影響,而有些則完全不受影響。本文正是針對這一點撰寫。.
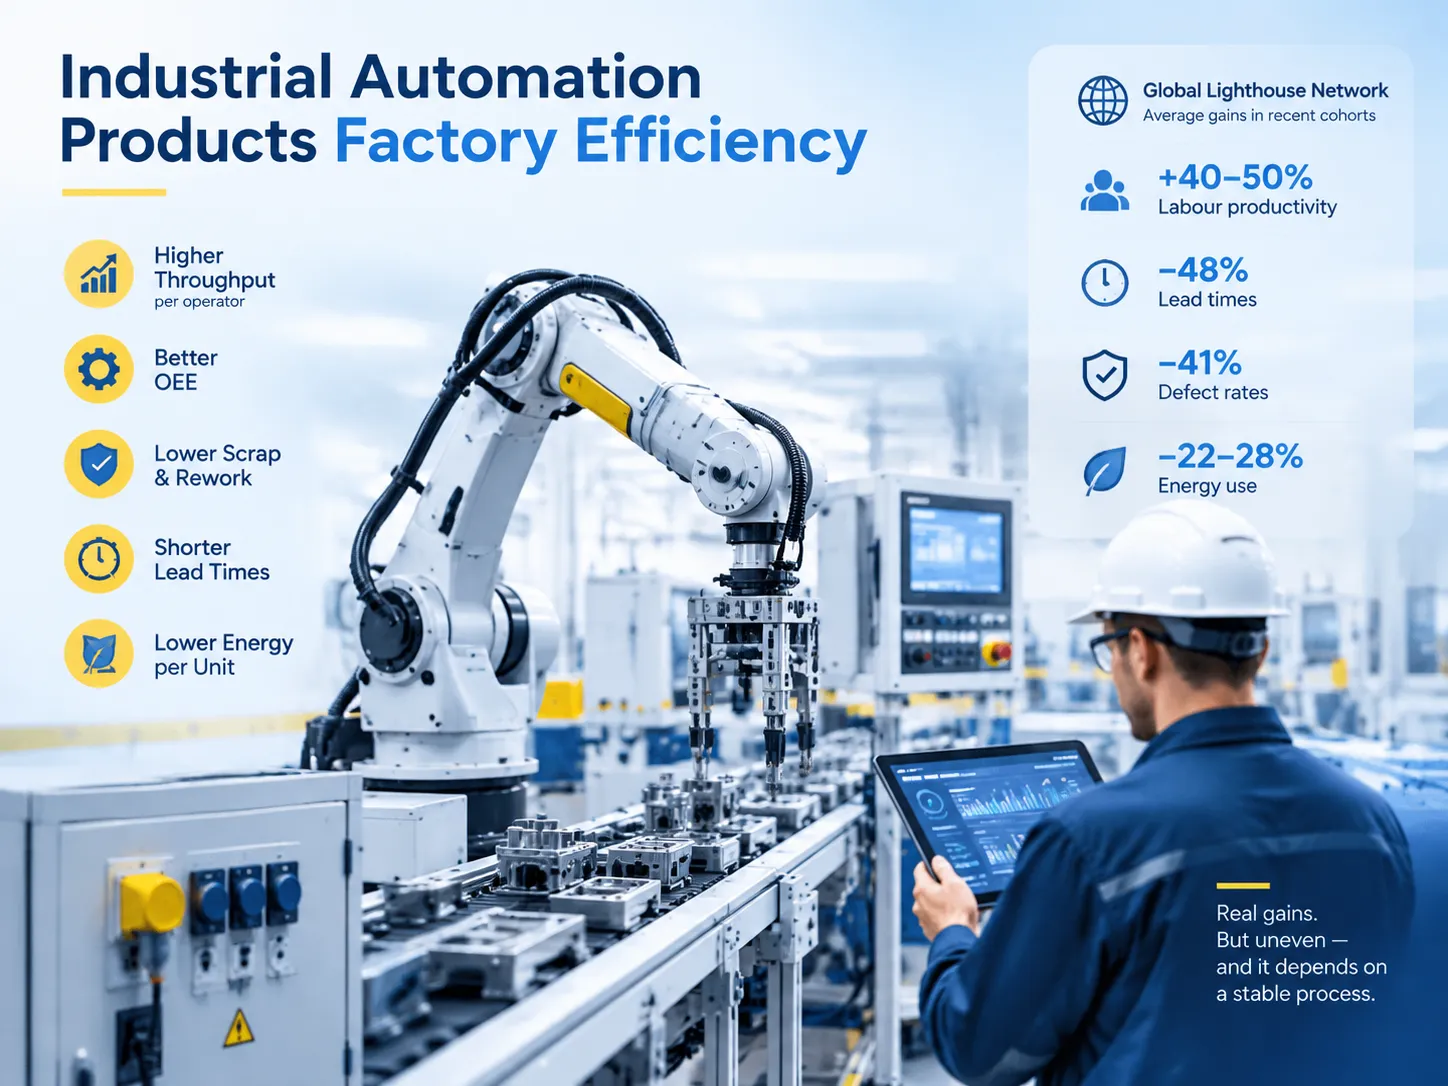
總結來說,工廠的生產力提升是因為自動化工具改善了操作員的產出率、整體設備效率(OEE),同時減少了生產後回收材料的數量、生產前置時間以及最終產品的能源消耗。就屬於世界經濟論壇全球燈塔網絡的工廠而言,勞動生產率約提升了40-50%,前置時間幾乎縮短了48%,缺陷率降低了約41%,能源消耗則減少了約22-28%。儘管這些變化是真實存在且部分發生,但它們依賴於流程足夠順暢以實現自動化。.
「效率」在生產現場的實際意義
管理者與工程師使用此術語時有所不同,因為這兩個職業在日常工作中通常不會交集。眾所周知,六項測量指標已足夠。.
- 產出率或每小時生產數量及每位操作員生產數量。第二個參數決定工資。.
- OEE 包含三個數值:可用率乘以性能乘以品質。它能告訴您理論產能的實際利用程度。.
- 首次合格率與報廢率代表所有需要加工或處理的部分,這意味著有人已經為此付出成本。.
- 前置時間與在製品可用來掩蓋缺陷及閒置資金的機會,因為它們表示從訂單下達到交付所花費的時間。.
- 生產一單位產品所消耗的能源及生產該單位產品所用的材料,可視為自動化帶來的副產品成本變化。.
- 單一產品生產時,換線時間無關緊要。.
自動化對生產線的影響各異。妥善利用的生產線能在一年內將效率提升一倍。然而,它無法改善缺陷生產流程,無法使缺陷零件的產量增加。.
最可靠顯現的收益
對記錄的實際情況進行分析揭示了幾個反覆出現的因素。OEE 改善通常在 21% 至超過 30% 的範圍內,具體取決於工廠的初始狀況。勞動生產率的提升範圍更廣(介於 41% 至 50% 之間),適用於特定工廠。就早期燈塔工廠群而言,這裡的平均勞動力提升已超過 100%。同樣的趨勢也反映在成本降低上。產品成本在最充分的情況下降低了約 30%,而在質量相關費用方面,當生產商自動化檢驗流程時,減少幅度更大。.
這些數據的邏輯很清楚:自動化消除了變異性。機器人工作數小時後不會感到疲倦,週一早上不會以不同方式擰螺絲,也不會因延誤而跳過測試。一旦流程自動化,所有依賴該流程的部分都會立即改善。如果您想了解哪些效益按何種順序出現,這份總結 工業自動化效率效益 將帶您逐步了解工廠端的情況。.
數據來源
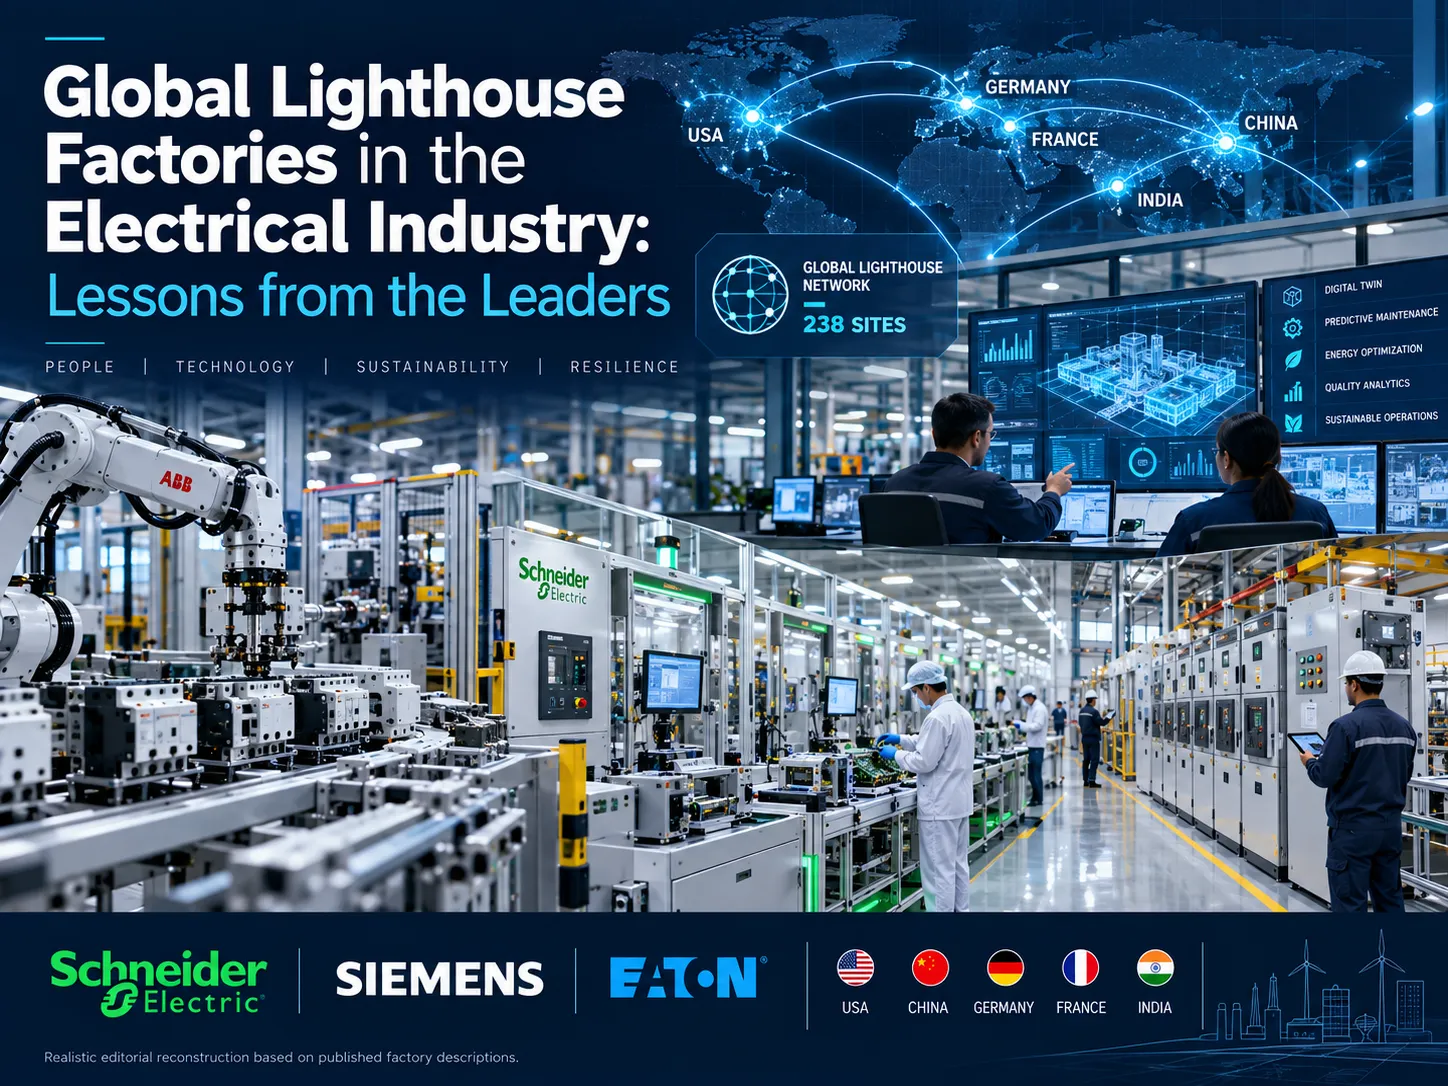
該主題的最高權威是世界經濟論壇的全球燈塔網絡。該機構已認證 238 家工廠為成功實施工業 4.0 技術的典範。這些工廠的成果經過審核和驗證。.
舊工廠的統計數據令人震驚。原始工廠群的生產力變化帶來了 100% 的產出增長、150% 的生產率提升和 80% 的整體設備效率(OEE)提升。成本降低約 30%,能源消耗減少 60%,交貨時間縮短 90%。然而,工廠群的結果更為現實。例如,2025 年 9 月新增的一組工廠平均實現了 40% 的勞動生產率提升、48% 的交貨時間縮短、41% 的缺陷率降低以及 28% 的能源消耗減少。.
投資回報在三年內超過兩到三倍,五年後達到四到五倍。這是一個良好的結果,但必須記住,結果並非立竿見影。成功的工廠不將自動化計劃視為資本投資。.
世界級自動化在生產現場的樣貌
理論上,效率是一個簡單的概念。然而在實踐中,更好的是分析那些提供最佳效率的公司——“無人燈光”工廠,這些工廠不需要任何燈光,因為沒有人在那裡工作。這類工廠主要與電子產品和元件製造相關,因為那裡的流程具備所需的穩定性和高產量,使公司具備商業吸引力。.
常被引用的例子有充分的文獻記錄,包括 全球運作的無人燈光工廠 — 從 Fanuc 在日本的機器人製造機器人工廠,到中國和韓國的全自動電子生產線。連結它們的核心是紀律而非技術:標準化的產品與製程,以及確保整條生產線幾乎不被操作員注意到的維護系統。.
這一點的重要性可能未被理解,因為無人燈光生產線並非因為缺少人員而節省成本,而是因為完全消除了變異性,且只使用極少數的工程師而非操作員。.
電氣元件與電子組裝的效率
由於我們的領域是斷路器生產,我們將詳細考慮此領域,而非僅給出抽象的例子。斷路器製造是一個絕佳的範例,因為它涉及精確組裝、功能測試及強制性的 100% 檢查——這些環節中人工作業速度慢、不穩定且不經濟。.
一條典型的 MCB 或 MCCB 自動化生產線包括產品的手動或半手動組裝、測試與標記。效率的實現依賴三個主要因素:組裝速度不超過生產一極所需的兩秒鐘、每件產品在機器中完全校準而非依賴操作員注意力,以及測試數據的自動收集。這類生產線是我們為專案建造的,且相同架構適用於 MCCB、RCBO、空氣斷路器及真空斷路器的生產。 MCB自動生產線開始 這裡更廣泛的問題是,在此產業中,效率提升往往不來自於速度的提升,而是來自於消除勞動密集的測試與校準程序。這些作業需要技術人員,產生文件,且若產品在客戶驗收前檢驗不合格,會引發衝突。.
自動化無法解決的問題.
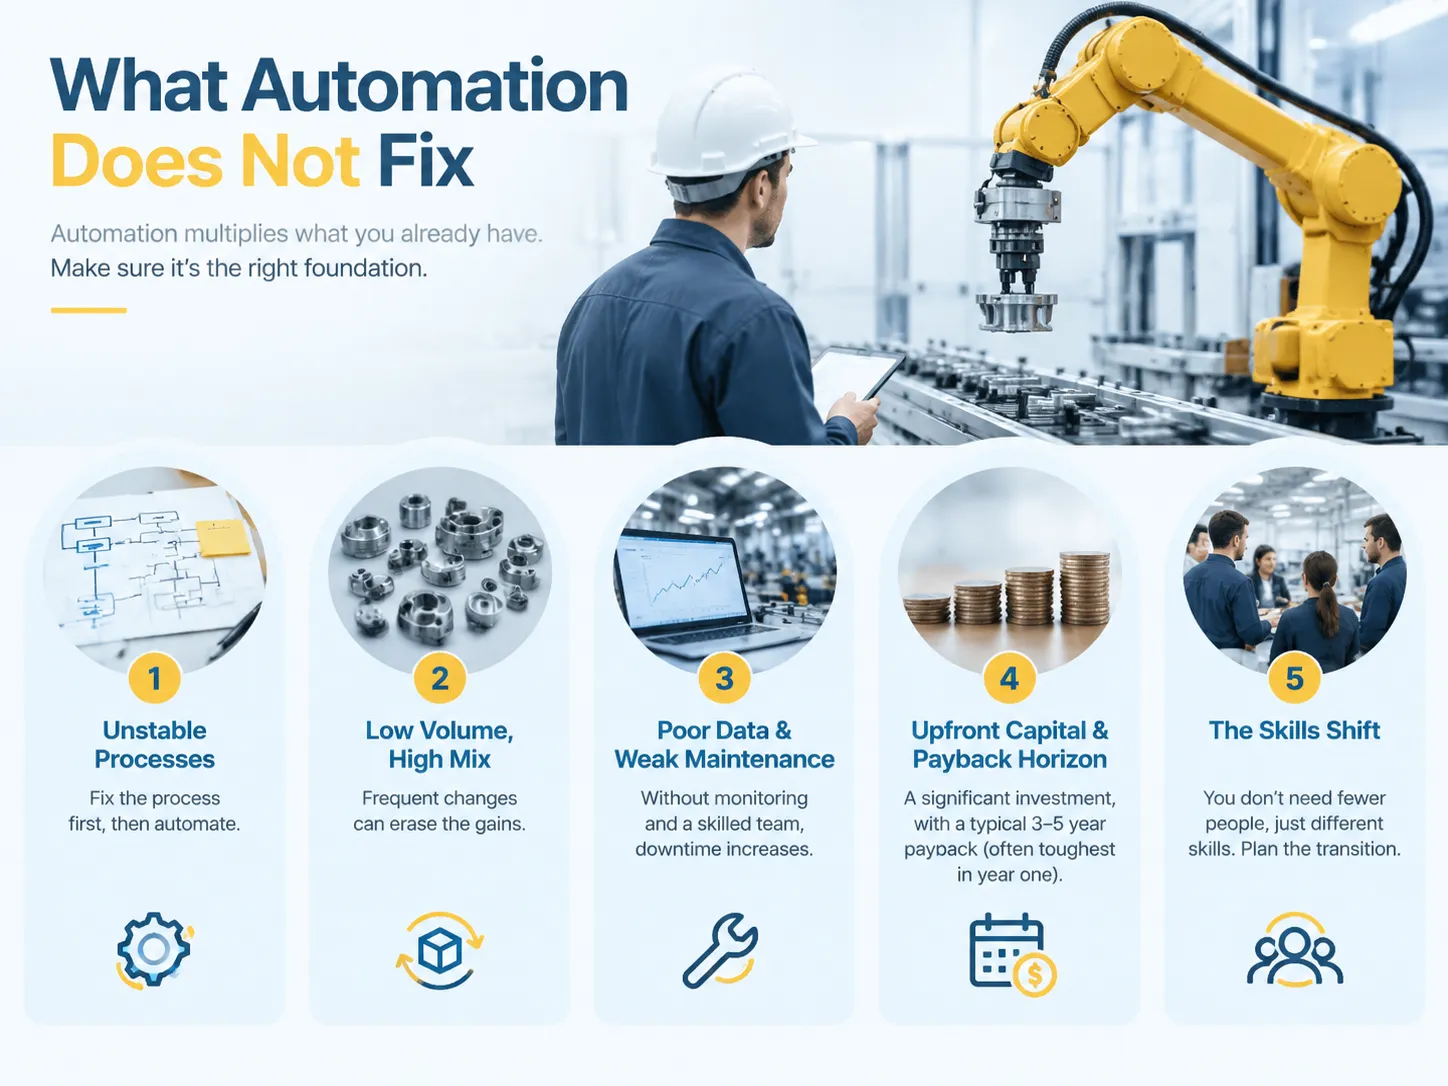
這是大多數供應商內容未涵蓋,但決定專案是否有利可圖的部分:
製程不穩定。如果手動製程因對執行方式的分歧而導致結果變異,則自動化會鎖定這個錯誤的解決方案。你應該先修正製程,再進行自動化。
- 低產量與高混合。自動化只有在產品相當穩定時才有效率。如果你每週都必須更換產品,換線成本可能會侵蝕所有利潤。.
- 資料不準確與維護不足。自動化生產線的故障方式與手動不同。缺乏狀態監控與故障排除專家時,停機時間將增加。.
- 初期投資與回收期。全自動生產線意味著巨額投資。回收期通常為三到五年,且第一年幾乎無利可圖。.
- 技能問題。並非需要更少員工,而是需要具備不同技能的員工。.
- 技能問題。不是你需要更少的員工,而是需要具備不同技能的員工。.
簡單來說,自動化是將您的流程進行倍增。如果您有一套良好且文件完善的方法,自動化可以將其成果倍增。如果您沒有這樣的方法,自動化仍會帶來一些效益。關於這種平衡,請參考本篇文章中的說明。 您可以從自動化中實際期望獲得的成果.
在實施前後進行測量,否則您將無法得知成效
確保自動化專案成功的關鍵步驟在於事先驗證您的數據。至少持續一整季,收集OEE、一次合格率、報廢率、每位員工產量、產品交付時間及每單位能源消耗等數據。專案完成後,以相同方式計算這些參數。.
定義這些術語的意義比您想像中更重要。如果在專案前計算OEE時排除計劃停機時間,而專案後包含計劃停機時間,將會顯示出實際並未發生的重大失敗。請將公式記錄下來,與財務部門達成共識,並且不要更改。.
這也是MES的作用所在——不是作為管理流程的工具,而是作為獨立於人員且不依賴工時表的數據收集手段。如果您對此術語不熟悉,請參考以下說明: MES在製造中的作用 說明了MES在機器與ERP系統之間的位置,以及為何這一層使得測量結果值得信賴。.
常見問題
工業自動化能提升工廠效率多少?
起點是關鍵因素。不同工廠的數據顯示,僅OEE數據就能提升約21%至超過30%,整體勞動生產力提升則介於41%至超過50%,而燈塔工廠的進步更為顯著。起點較低且流程穩定的工廠獲得的效益最大。.
應該先提升哪項效率指標?
在大多數情況下,一次合格率並無意義。單純將產量乘以增加的報廢率毫無意義,品質損失同時存在於人力、材料、能源及保固成本中。當合格率穩定後,OEE的提升才會帶來實際產出增加。.
自動化是否能降低能源消耗?
一般而言,是的,但原因令人驚訝。直接節能來自伺服驅動器與馬達,以及避免空轉。更大的間接節能來自於報廢零件數量減少——所有報廢零件均消耗了完整的能源與材料投入。根據燈塔工廠的報告,能源節省可達20%至60%。.
自動化生產線的投資回收期為多少?
傳統範圍介於三至五年之間,根據燈塔工廠所記錄的各種案例,三年投資報酬率約為2-3倍,而五年投資報酬率則為4-5倍。當生產線取代高成本且具資格的人力勞動(如校準和測試應用)時,投資報酬期較短;而在低流量且高混合的環境中,則需要較長時間。.
參考文獻
- 世界經濟論壇 — 全球燈塔網絡與先進製造影響
- 麥肯錫公司 — 製造生產力與燈塔計畫的營運洞察
- ISA — ISA-95 企業控制系統整合標準
- ISO — ISO 22400,製造營運管理的關鍵績效指標
- 塑膠工業協會 — 元件製造的自動化與效率基準
結論
工廠流程在工業自動化技術的幫助下可以變得更有效率,但其作用範圍限於少數參數。它們協助改善的流程包括生產可靠性、單一操作員的產能、生產效率以及完成的工作量和使用的能源量。工業自動化不會形成無效生產的模式,也無法解決產量較少工廠的特定生產問題。這些成果是因為企業在自動化和測量結果之前,已成功達到流程的穩定性。.
如果您處理包括斷路器、能源分配系統等電氣產品,我們可以開發包含所有必要設備的生產線,用於斷路器的組裝、生產和測試,包括MCB、MCCB及其他項目。您只需提供最大循環時間和所需產品數量,我們將透過實際計算而非宣傳手冊的方式來裝備生產線。.