
 benlong




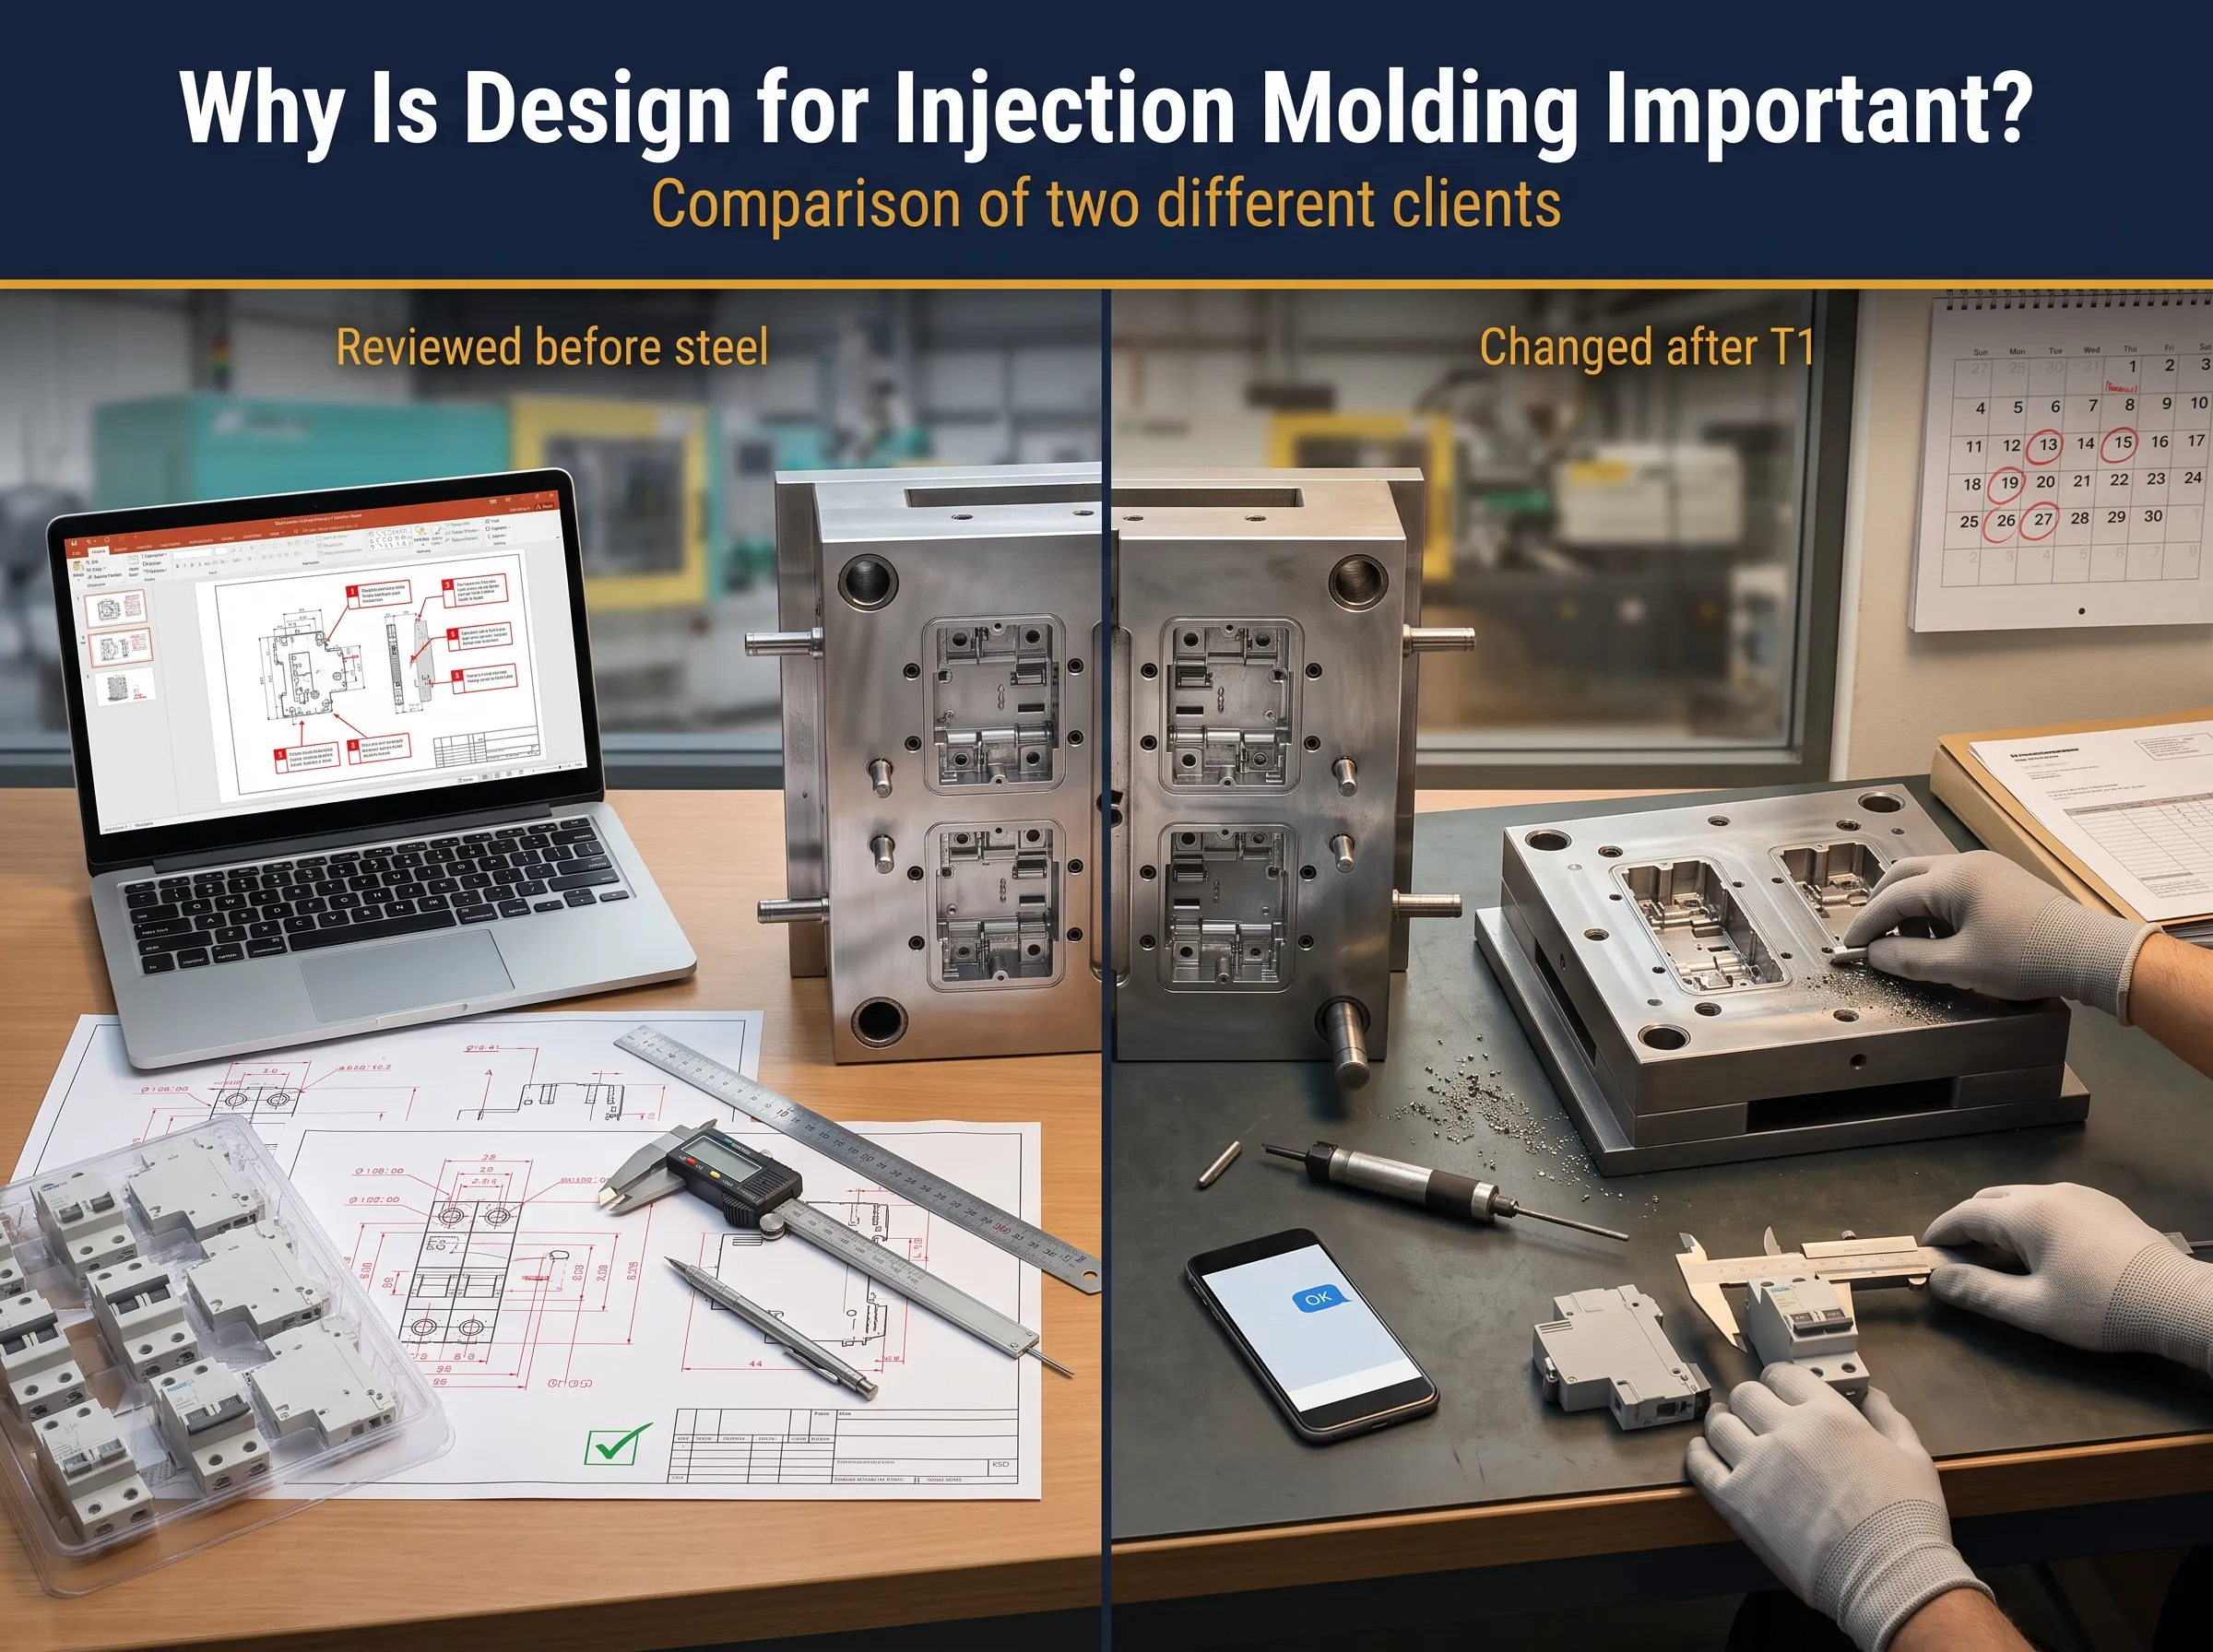
Почему дизайн для литья под давлением важен? Сравнение двух разных клиентов
Успешный проектирование литейной формы для впрыска имеет решающее значение для определения того, будет ли продукт из формы работать правильно с первого раза или после трёх дорогостоящих замен стали. В случае миниатюрного автоматического выключателя допустимый допуск ограничен. Понимается, что корпус МКВ не может отличаться даже на несколько десятых миллиметра, так как это приведёт к смещению биметаллической полосы и изменению зазора контакта, что автоматическое переключающее устройство не допускает.
Benlong Automation производит оборудование для сборки и тестирования МКВ и МККВ в Вэньчжоу, Китай, а также поставляет литейные формы, которые питают эти линии. Это ставит нас по обе стороны проблемы. Мы проектируем инструмент, а затем наблюдаем, как его детали проходят через Автоматизированная сборочная линия MCB, где каждое отклонение в 0,05 мм проявляется в виде заедания подающего устройства или отклонённого выключателя.
Основная цель — ответить на один из самых частых вопросов клиентов. Проект был направлен на объяснение важности этапа проектирования до резки стали, как применять DFM к проекту МКВ, каковы соответствующие обязанности покупателей и изготовителей форм, а также сравнение двух случаев с противоположных сторон по результату: OMINSU из Вьетнама и компания Walton из Бангладеш.
Почему проектирование для литья под давлением важно? Потому что проектирование фиксирует качество, стоимость и сроки до того, как будет вырезана сталь. Изменение, внесённое в чертёж, стоит инженеру час работы. То же изменение после изготовления формы означает новые вставки, ещё одну пробу и недели задержек. Для сертифицированных деталей, таких как корпуса МКВ, это также может поставить под угрозу сертификат.
Для большинства пластиковых компонентов основная цель проектирования для производства (DFM) — минимизация стоимости. МКВ также должен безопасно выполнять свои функции. Есть пять причин, которые стоит отметить.
- Стоимость. Время цикла зависит от толщины стенки, количество полостей определяет количество выстрелов в час, а выбор стали решает срок службы. Легко изменить что-либо в проекте. Но внесение изменений в инструмент означает необходимость сварки, доработки или изготовления новой вставки. Каждая операция несёт риск отказа инструмента.
- Функция. 18-миллиметровый МКВ включает биметаллический элемент, катушку, дугогасительную камеру с разделителями, защёлку, пружины и два контакта. Пластиковые стенки удерживают элементы на месте, но также выполняют роль направляющей. Ребро, выступающее на 0,1 мм, нагрузит защёлку и изменит усилие срабатывания. Слишком большой карман позволит дугогасительной камере смещаться из-за короткого замыкания.
- Сертификация. МКВ сертифицируется согласно МЕК 60898-1 . Для получения сертификата необходимо иметь продукт, состоящий из всех частей, включая материал корпуса и расстояние по поверхности. Если дизайн корпуса изменяется, потребуется повторная сертификация. Разумный подход — понимать неизменные характеристики до начала проектирования.
- Сроки выполнения. Каждый раунд испытаний занимает 2-4 недели. Два раунда испытаний для экспортного заказа, оплаченного аккредитивом (L/C), приводят к превышению срока отгрузки по L/C. В результате происходит изменение заказа, банковская комиссия и проблемы для покупателя.
- Автоматизация. Детали, подходящие для ручной сборки, могут быть непригодны для автоматизированной. Вибрационные питатели и камеры требуют, чтобы каждый корпус из каждой полости был идентичен. Если в производстве есть размерные различия, оборудование не работает и возникают сбои.
В итоге, этап чертежей — самый дешевый этап. Задержка каждого решения приводит к умножению расходов на исправление ошибки. Это актуально для винтов, гаек и защитных устройств, таких как автоматические выключатели (MCB), где время срабатывания измеряется в секундах.
Проектирование инструмента для литья под давлением деталей MCB: контрольный список DFM
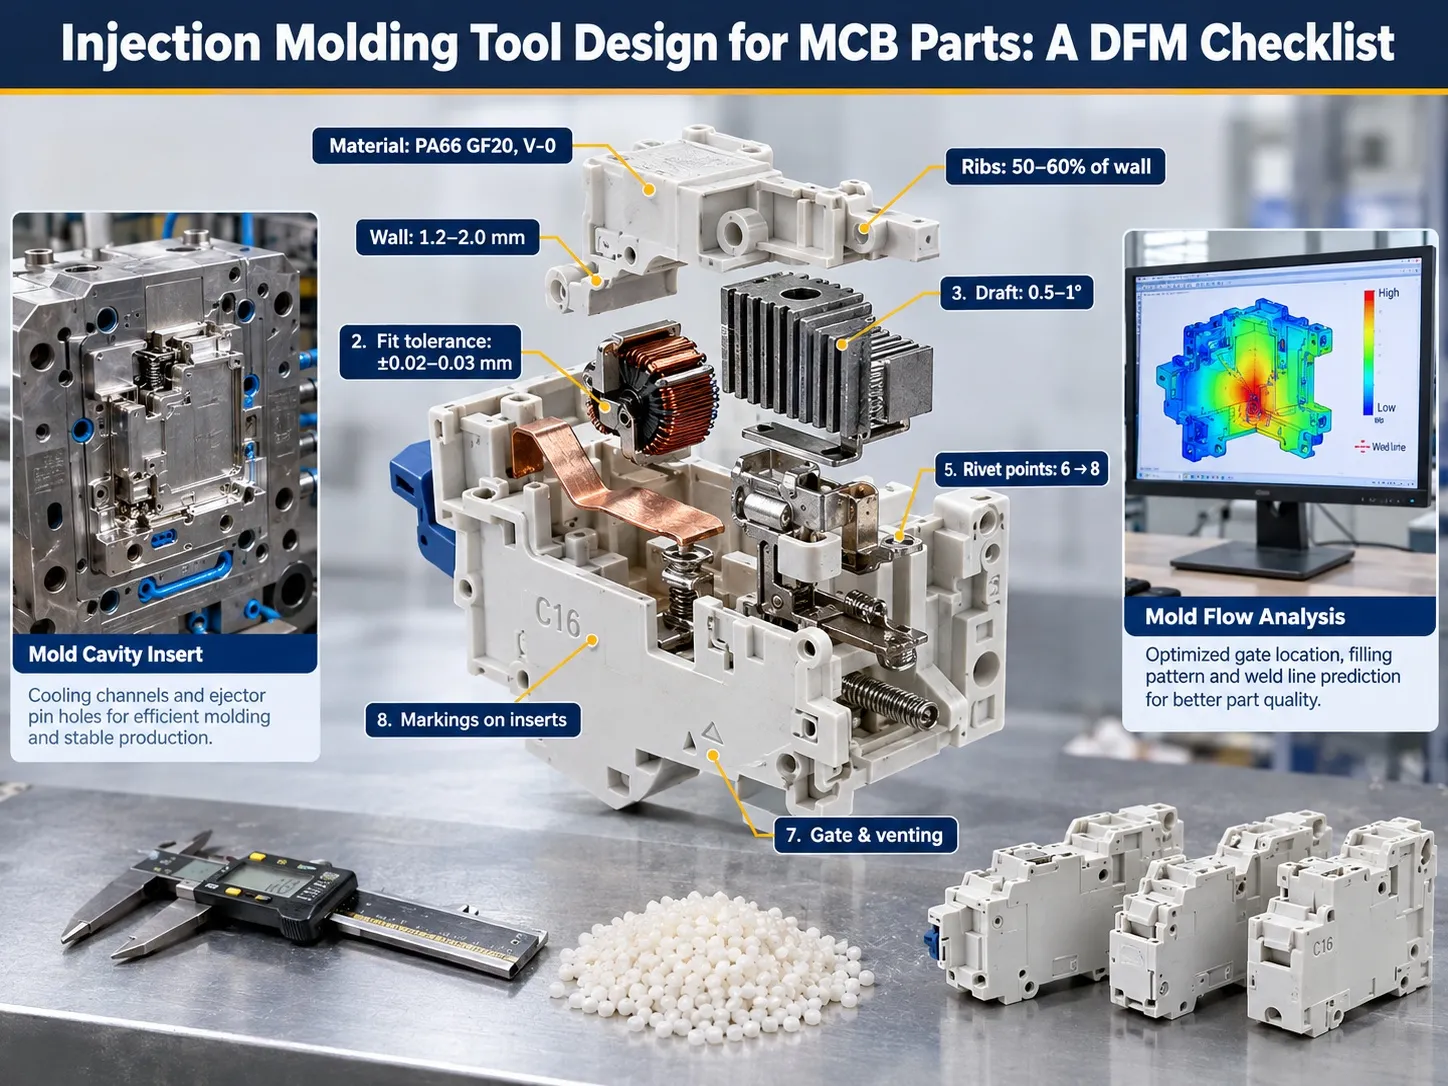
Процесс проектирования качественного инструмента для литья под давлением должен начинаться с проектирования деталей, а не с выбора материала. Перед оценкой производственных затрат инженер должен проанализировать каждый компонент MCB, чтобы оценить его с учетом факторов проектирования для литья под давлением. В таблице ниже приведены основные факторы проектирования для литья под давлением, которые особенно важны для производителей пластиковых автоматических выключателей.
Приведенные ниже цифры следует рассматривать как приблизительные ориентировочные значения; другими словами, это типичные значения для корпусов из полиамида-66 с наполнением стекловолокном. Эти цифры представляют лишь небольшую часть полного процесса обзора DFM. В целом, окончательные значения для каждого проекта определяются каждым клиентом самостоятельно с использованием собственных технических спецификаций продукта, технических данных производителя смолы и результатов анализа потока формы.
| Элемент проектирования | Что мы проверяем | Почему это важно для MCB |
|---|---|---|
| Материал | Огнестойкий PA66 + стекловолокно 20% (GF20); класс UL 94 V-0; сушка перед литьем | Корпуса должны проходить испытания на раскаленной проволоке и оставаться жесткими возле дугогасительной камеры; стекловолокно также делает усадку зависимой от направления |
| Допуск усадки | Скорости усадки взяты из технических данных смолы, применяются отдельно вдоль и поперек потока | Использование одного среднего значения усадки для детали со стекловолокном смещает осевые отверстия и сопрягаемые поверхности |
| Толщина стенки | Номинал 1,2–2,0 мм; локальные отклонения удерживаются в пределах около 25% от номинала; толстые зоны вырезаются | Толстые участки возле клемм проваливаются и оставляют пустоты, ослабляющие винтовые выступы |
| Угол наклона | 0,5–1° на наружных стенках, больше на текстурированных поверхностях; указывается для каждой поверхности в глубоких внутренних карманах | Карманы механизма требуют минимального угла наклона, но он должен быть указан в чертеже, иначе посадка оси сместится |
| Ребра и выступы | Толщина ребра 50–60% от толщины стенки; внешний диаметр выступа примерно в 2 раза больше отверстия | Концы ребер фиксируют биметалл и катушку; слишком большие ребра вызывают следы усадки на видимой поверхности |
| Защелки и подрезы | Какие элементы требуют слайдов или лифтеров; можно ли изменить конструкцию защелки для освобождения в направлении открытия | Каждый слайд увеличивает стоимость и линию раздела; новая конструкция защелки может изменить всю структуру формы |
| Точки заклепок | Количество, положение и диаметр отверстий для заклёпок, соединяющих две половины корпуса | Переход с 6 на 8 заклёпок изменяет нагрузку зажима, штифты сердечника, расположение выбрасывателей и охлаждение |
| Внутренние допуски посадки | Функциональные размеры (оси, карманы защёлок, контактные места), выделенные отдельно, обычно ±0,02–0,03 мм | Они задают усилие срабатывания и давление контакта; общие размеры могут иметь более свободные допуски |
| Линия раздела | Местоположение разделения между двумя половинами формы на каждой детали | Линия раздела на уплотнительной или поверхности утечки оставляет след или облой в наиболее критичном месте |
| Входное отверстие и вентиляция | Входное отверстие на нефункциональной стенке; глубина вентиляции около 0,01–0,015 мм для PA66 | PA66 течёт тонко и легко образует облой; облой в кармане защёлки может препятствовать срабатыванию выключателя |
| Извлечение | Позиции штифтов выбрасывателя на нефункциональных, невидимых поверхностях; достаточно штифтов для равномерного выталкивания тонких стенок | Штифты на сопрягаемой поверхности оставляют следы, изменяющие посадку; слишком мало штифтов приводит к изгибу тонких корпусов при выбрасывании |
| Охлаждение | Охлаждающие каналы сбалансированы по полости и сердечнику, близко к толстым участкам | Неравномерное охлаждение деформирует длинные боковые стенки и удлиняет цикл |
| Баланс многокамерной формы | Естественно сбалансированный распределитель, подтверждённый анализом потока формы, для 2, 4 или 8 камер | Автоматическая линия получает детали из каждой камеры; одна медленная камера становится потоком брака |
| Сталь для формы | Полость из S136H или H13; основание формы из S50C или P20 | Стекловолокно абразивно; закалённая сталь полости сохраняет стабильность размеров на протяжении длительного срока службы инструмента |
| Маркировка | Выпуклый и вогнутый текст; взаимозаменяемые вставки для обозначений, таких как C16 или C32 | Вогнутый текст на детали выступает на стали и легко удаляется механической обработкой; выпуклый текст на детали выгравирован в стали и требует сварки для удаления |
Процесс проектирования качественного инструмента для литья под давлением должен начинаться с проектирования деталей, а не с выбора материала. Перед оценкой производственных затрат инженер должен проанализировать каждый компонент MCB, чтобы оценить его с учетом факторов проектирования для литья под давлением. В таблице ниже приведены основные факторы проектирования для литья под давлением, которые особенно важны для производителей пластиковых автоматических выключателей.
Для допусков рекомендуем ссылаться на ISO 20457, международный стандарт по допускам для пластиковых формованных деталей, второе издание которого было опубликовано в августе 2026 года, и устанавливать жёсткие значения только на размеры, действительно влияющие на функцию. Если ваша деталь уже соответствует общим правилам нашего руководства по литью под давлением, большая часть этого контрольного списка уже будет в хорошем состоянии.
Кто за что отвечает: покупатель и изготовитель формы
Большинство разногласий по проектам форм не связано с плохой обработкой или сталью. Суть вопроса обычно в том, кто и когда принял то или иное решение. Типичный контракт на изготовление формы разделяет ответственность между изготовителем формы (Сторона А), который владеет продуктом, и покупателем (Сторона Б), который владеет инструментом.
| Область | Покупатель (Сторона А) | Изготовитель формы (Сторона Б) |
|---|---|---|
| Дизайн и функция продукта | Владеет дизайном продукта, его функцией и производительностью | Даёт рекомендации по DFM; не изменяет продукт без письменного согласия |
| Данные продукта | Предоставляет чертежи продукта или 3D-файлы, либо физический образец, и указывает письменно, что является основным | Если предоставлен только образец, сканирует или измеряет его и готовит чертежи для утверждения покупателем |
| Утверждение чертежей | Рассматривает и утверждает чертежи, включая все критические размеры | Представляет чертежи с чётко обозначенными критическими размерами и допусками |
| Проектирование формы | Может просмотреть компоновку формы (входные каналы, линия раздела, выброс) по своему усмотрению | Проектирует структуру формы, систему впуска, охлаждения и выброса согласно утверждённым чертежам |
| Изготовление формы и испытания | Присутствует на испытаниях или проводит их обзор и инспектирует образцы | Изготавливает форму, проводит испытания T1/T2 и предоставляет образцы с отчётом по размерам |
| Соответствие образцов | Подтверждает, что образцы соответствуют утверждённым чертежам | Исправляет за свой счёт любые отклонения от утверждённых чертежей |
| Изменения после утверждения | Оплачивает и выделяет время на инженерные изменения, которые запрашивает после утверждения чертежей | Оценивает стоимость и влияние на график каждого изменения до его выполнения |
| Сертификация | Сертифицирует готовую продукцию (для автоматических выключателей, согласно IEC 60898-1 или национальным схемам) | Предоставляет материалы и записи по размерам, подтверждающие сертификацию |
Важной частью этого процесса является получение одобрения чертежей от заказчиков. После того как покупатель одобряет чертёж, этот чертёж служит образцом для изготовления и проверки производственной формы. Хотя образец также может использоваться в качестве ориентира, это возможно только если это указано в условиях одобрения, а также в контракте относительно учитываемых размеров.
Walton против OMINSU: два клиента, два результата
Оба проекта касались форм для корпусов автоматических выключателей одинаковой сложности, и у клиентов не было предыдущего опыта в изготовлении форм. Это неудивительно, поскольку производители автоматических выключателей являются специалистами по выключателям, а не производителями инструментов. Разница между двумя результатами не связана с изготовлением инструментов или сталью. Отличие заключается в том, как были предоставлены данные о продукте и насколько тщательно были проверены чертежи перед открытием формы.
OMINSU Vietnam: каждый чертёж проверен
В 2025 году компания OMINSU Vietnam Co., Ltd заключила с нами контракт на создание формы для автоматического выключателя. Вместо того чтобы просто прислать образец, OMINSU предоставила собственный комплект чертежей для работы. В результате все размеры в наших чертежах можно было проследить до исходных данных продукта OMINSU.
Каждый раз, когда мы отправляли им чертёж формы на утверждение, команда OMINSU проверяла чертёж лист за листом по сравнению с чертежами продукта, возвращая нам документ PowerPoint с комментариями по каждому изменению: размеру, значению и причине изменения. Таким образом, наши инженеры могли выполнять работу на основе этого документа. Все исправления были внесены на бумаге до начала фактической работы.
Однако не требовались специальные знания в области проектирования форм. Требовалась лишь базовая информация о продукте, время, концентрация и, казалось бы, простой способ передачи необходимых изменений.
Walton Bangladesh: утверждение без проверки
Обязательства Walton включали корректировку уже аккредитованного автоматического выключателя типа C45. Изменения включали защёлкивающуюся конструкцию, устранение уплотнительной крышки, восемь точек заклёпок и металлическую деталь, добавленную под шайбу.
Вот как развивались события:
В запросе на предложение (RFQ) было указано, что требования к конечному продукту предусматривают соответствие физическому образцу.
Мы выполнили 2D-чертежи, которые были одобрены через WeChat с последующим сообщением “Ок. Вперёд!” и без комментариев по размерам.
Были изготовлены 3D-печатные компоненты, а процесс сборки продемонстрирован в видеоформате. Изменения так и не поступили.
После получения образцов T1, Krogan запросил размеры внутренних деталей для соответствия оригинальному физическому образцу.
Предположение Walton верно, так как им нужно было гарантировать защиту уже сертифицированного продукта. Сохранение той же внутренней структуры — это суть хорошей инженерии. Однако ключевым моментом является своевременность. Такая же проверка на этапе чертежей заняла бы несколько дней.
Проекты выглядели следующим образом бок о бок:
| OMINSU (Вьетнам) | Walton (Бангладеш) | |
|---|---|---|
| Предоставленные данные о продукте | Собственные чертежи продукта заказчика | Физический образец; 2D-чертежи, подготовленные Benlong |
| Проверка чертежей | Лист за листом с письменной разметкой в PowerPoint | Одобрено сообщением в чате, без комментариев по размерам |
| Справка по размерам | Чертежи продукта заказчика и утверждённые чертежи формы | В RFQ указан физический образец; одобрение было дано по чертежам |
| Первое крупное изменение | Этап чертежей | После образцов T1 |
| Стоимость изменения | Инженерные часы на бумаге | Переработка вставки плюс дополнительный пробный цикл |
| Результат | Плавные испытания | Повторное испытание и изменение аккредитива |
Что мы изменили
Мы могли бы считать проект Walton удачей и двигаться дальше, но вместо этого оценили, что позволяют наши внутренние процедуры, и внедрили три различных улучшения.
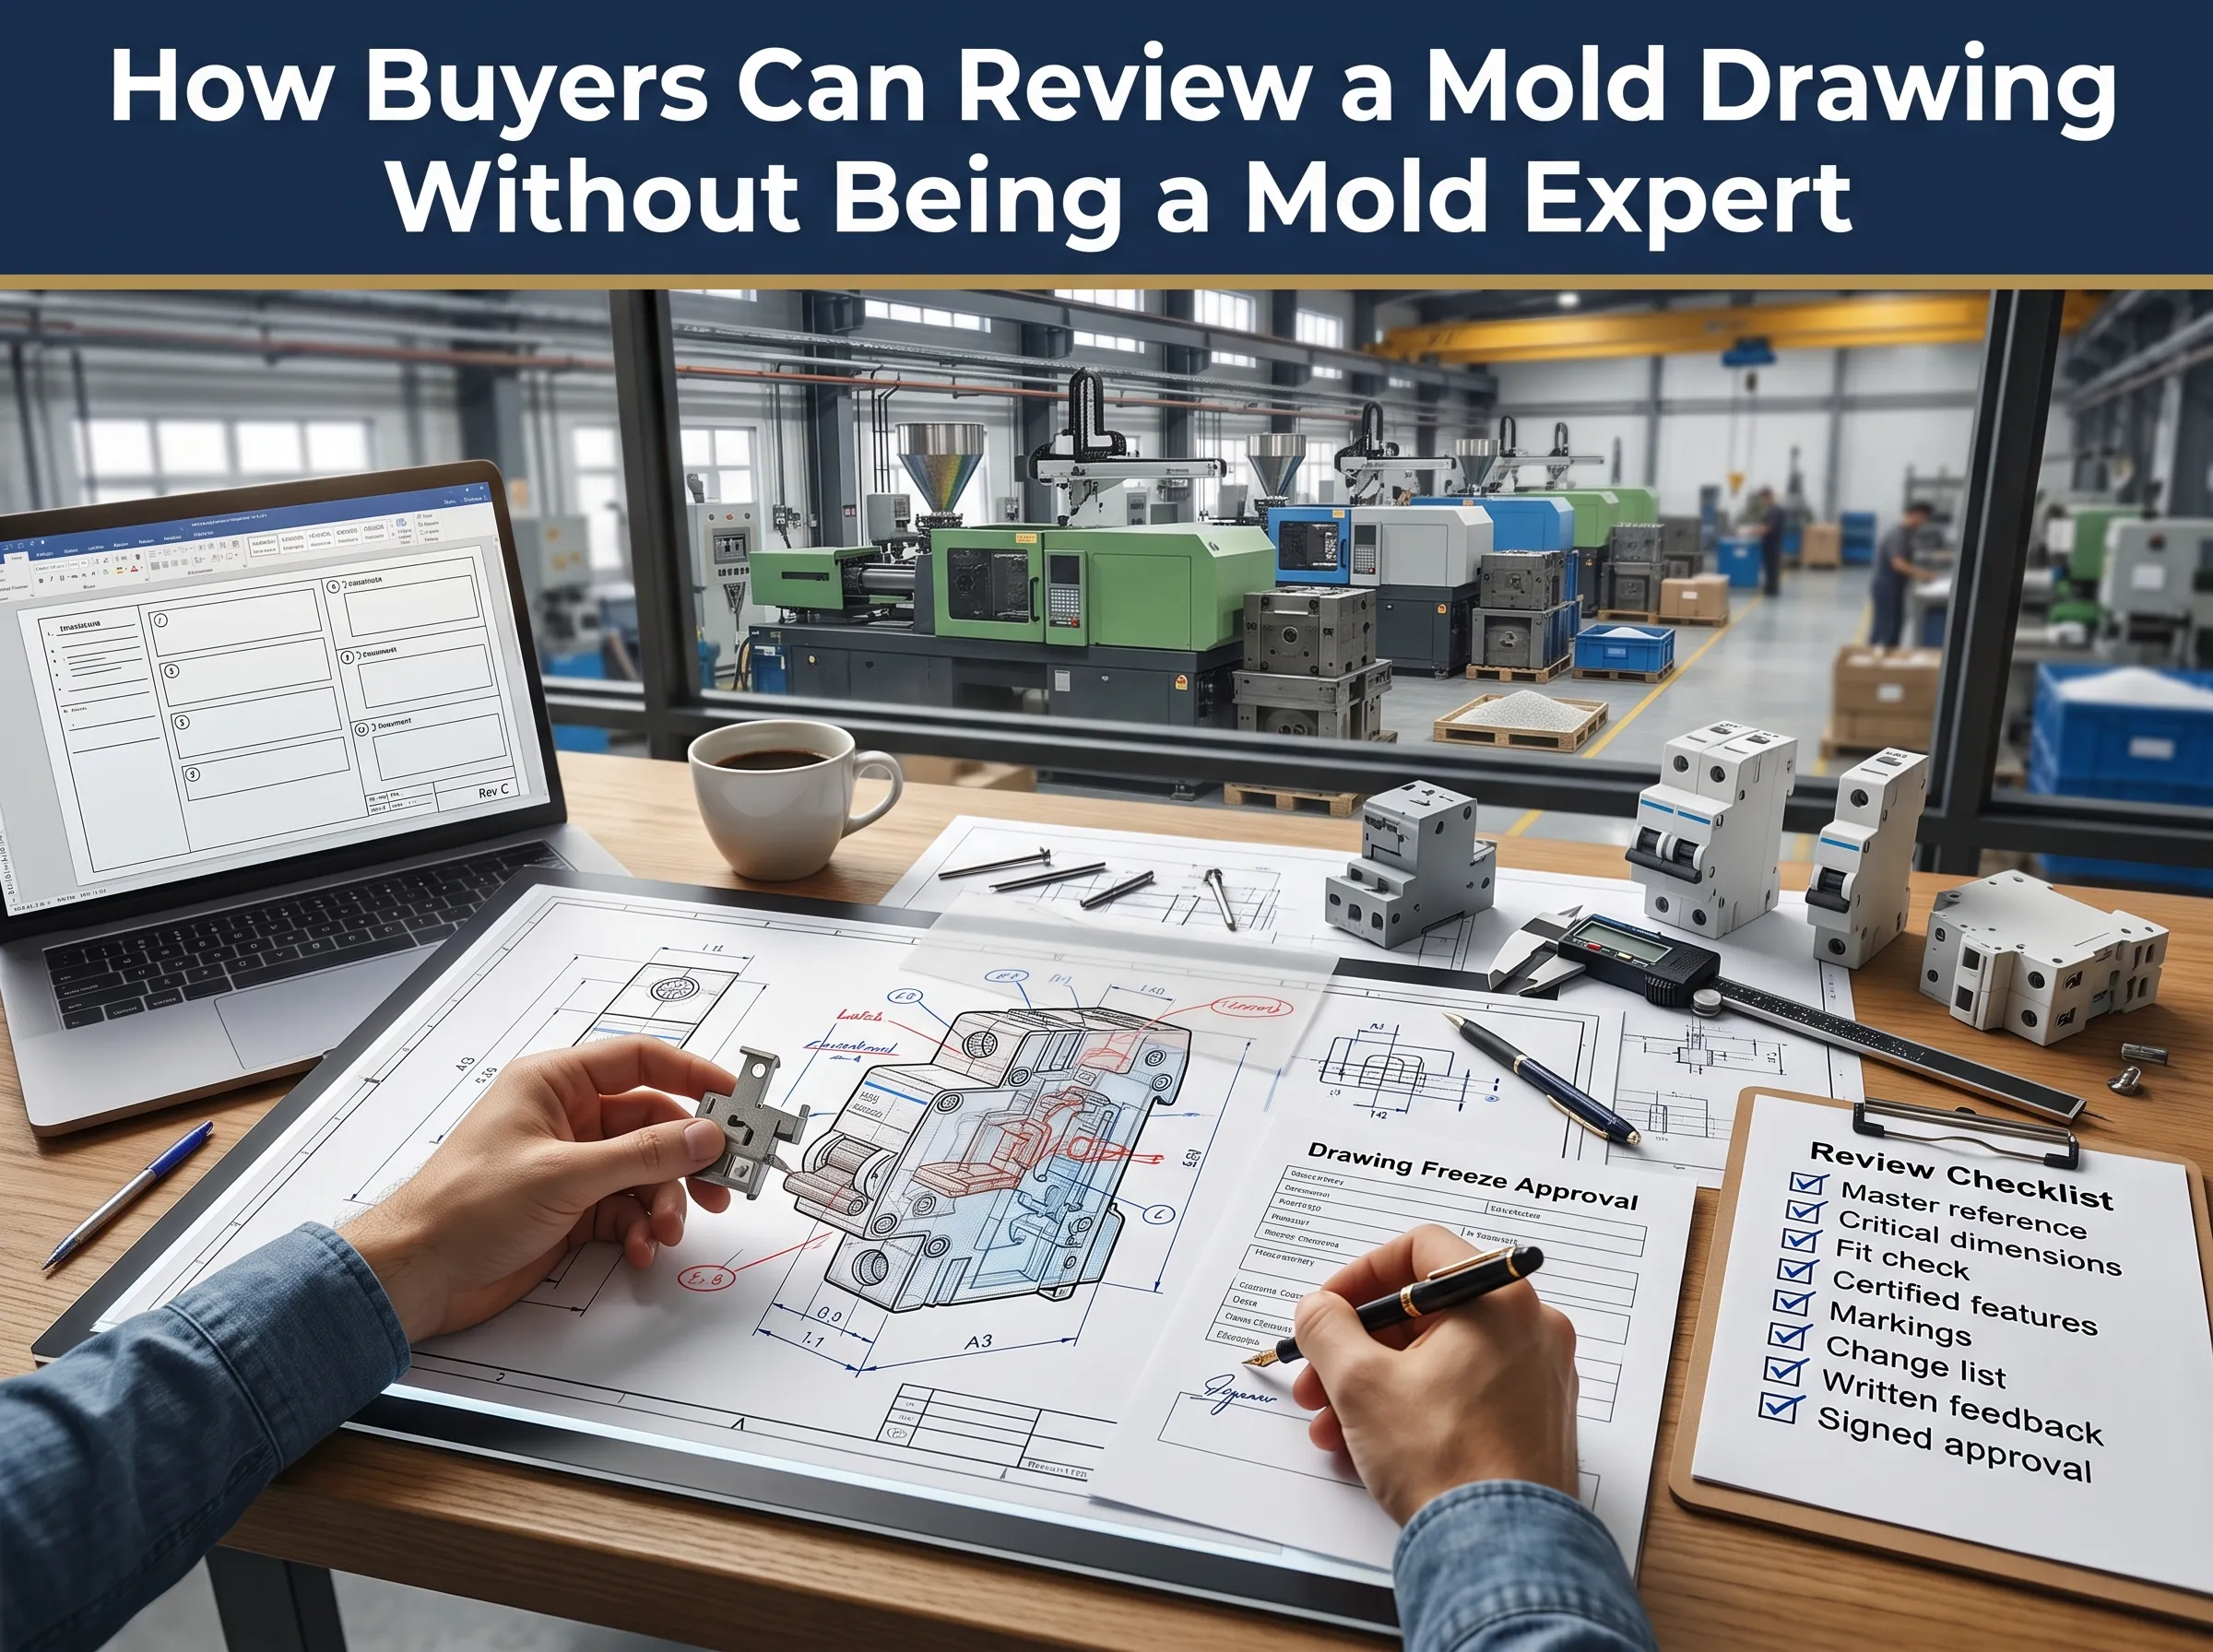
Письменное замораживание чертежей до начала резки стали. Теперь до начала резки стали клиент должен подписать подтверждение заморозки чертежа с указанием изменений и важных размеров. Мы больше не можем полагаться только на сообщение в чате.
Сканирование образца в первую очередь. Когда клиент предоставляет нам образец вместо чертежей изделия, мы обязательно сканируем его и отмечаем размеры до начала процесса проектирования. Должно быть письменное подтверждение, какие размеры относятся к образцу, а какие — к чертежам.
Шаблон разметки для каждого клиента. Теперь мы предоставляем нашим клиентам простой шаблон для комментариев, вдохновлённый методом PowerPoint от OMINSU, так что им не требуется специальное знание форм для анализа чертежа.
Как покупатели могут проверить чертёж формы, не будучи экспертами по формам
Не нужно разбираться в системах охлаждения или пластинах выбрасывателя, чтобы обеспечить безопасность продукта. Качество проверки дизайна инжекции зависит всего от нескольких простых вопросов, на которые легко ответит любой инженер по тормозам.
- Какой эталон регулирует ваш случай? Запишите и явно укажите в одобрении, какой чертёж, 3D-файл или физический образец считается эталоном.
- Были ли отмечены критические размеры? Убедитесь, что каждый карман защёлки, петля, посадочное место и порт отмечены допусками, с которыми вы согласны.
- Можно ли ещё установить новые детали на старые? Наложите механизм и чертеж нового корпуса и проверьте зазоры.
- Изменились ли сертифицированные спецификации? Сравните размеры, толщину стенок вокруг активных элементов и класс материала и проверьте их с вашим сертифицированным дизайном.
- Соответствуют ли заметки стандартам? Проверьте текст вашего рейтинга, штампы, подтверждающие соответствие стандартам, и ваши логотипы.
- Были ли изменения полностью внесены? Если вы изменили существующий продукт, обязательно укажите каждое изменение в чертеже.
- Были ли ваши комментарии зафиксированы? Возвращайте ваши комментарии не в сообщении, а в виде помеченной копии и не забудьте включить номер ревизии в имя файла.
- Вы утвердили документ? Обязательно отметьте ваше утверждение письменно и только после того, как получите ответы на все вышеуказанные вопросы.
Как проектировать для литья под давлением: наш 6-шаговый процесс
Если вы разрабатываете как проектировать для литья под давлением, когда ваш продукт — это автоматический выключатель (MCB), вам нужно следовать последовательности, которую мы описываем здесь. Это сокращённая версия нашего полного Процесс разработки пресс-формы для литья под давлением автоматических выключателей.
- Анализа требований. Соберите все необходимые данные по проекту, включая чертежи дизайна продукта или 3D CAD-файлы, физические образцы, если они доступны, тип используемой пластмассы, объём производства для будущего выпуска и статус сертификации или её возможность.
- Проектирование для производства. Пройдитесь по приведённому выше контрольному списку и создайте документ, описывающий, как каждый элемент дизайна MCB был затронут с учётом производственных требований.
- Анализ потока формы. Смоделируйте заполнение, упаковку, охлаждение и деформацию, чтобы определить расположение впускных отверстий, баланс полостей формы и сделать прогнозы по сварочным швам до резки стали.
- Финальный чертёж. Получите подпись заказчика на финальном чертеже. Все изменения после этого считаются запросами на изменение и влияют на стоимость.
- Испытания T1 и T2. Первые отливки формы сравниваются с чертежом и физическими образцами, если они доступны. Наш стандартный литьевая форма для автоматических выключателей пакет включает 1000 утверждённых деталей и отчёт по размерам.
- Функциональные испытания. Образцы деталей собираются в полные автоматические выключатели и проходят калибровку срабатывания, диэлектрические и механические испытания, те же проверки, что и Лаборатория испытаний автоматических выключателей выполняет, перед выпуском формы для массового производства.
Обычно нам требуется около 45 дней на изготовление форм для литья MCB после подписания последнего чертежа. Время, необходимое для утверждения чертежей, в этот период не включено, так как его нельзя заранее оценить. Чем быстрее чертежи проверены и утверждены, тем скорее они готовы к приёмочным испытаниям новых дизайнов.
Те же шесть шагов применимы к любому проектированию пластмассовой формы для литья под давлением.. Детали MCB просто оставляют меньше места для ошибок.
Проектирование впускного отверстия формы для мелких электрических деталей
Важность проектирования впускного отверстия формы заключается в том, что оно определяет расположение сварочных швов, анизотропные напряжения и ориентацию волокон в случае мелких электрических элементов. Для производства корпусов MCB применяются четыре правила.
Чтобы избежать любых проблем, впускное отверстие не должно располагаться рядом с защелками или контактами. Даже наличие следа от впускного отверстия, локального напряжения или сварочной линии в кармане защелки может повлиять на способность механизма сработать или выйти из строя из-за высоких температур.
Необходимо использовать подводные впускные отверстия. Подводное впускное отверстие автоматически отрезается после открытия формы для литья под давлением, что облегчает работу с формами.
Для планирования ориентации волокон необходимо помнить, что стекловолокна ориентируются вдоль потока, поэтому стеклонаполненный PA66 усаживается меньше в этом направлении. Следовательно, расположение впускного отверстия критично для определения направления движения стенки.
Литниковая система должна быть сбалансирована. В случае 4 или 8 полостей все они должны заполняться одновременно и под равным давлением.
Изготовлено по тем же стандартам, что и мировые бренды автоматических выключателей
Автоматические выключатели имеют зрелость, которая делает их высоко стандартизированным продуктом. В конце концов, наиболее конкурентоспособные продукты, такие как Schneider Electric Acti9 iC60, ABB S200, Siemens 5SL, Legrand DX³ и CHINT NXB, изготовлены в соответствии с базовым стандартом IEC 60898-1 и имеют модуль 18 мм, который подходит для DIN-рейки шириной 35 мм. Это единообразие между брендами позволяет сравнивать новые автоматические выключатели с другими на тендерах и является основой для разработки наших форм.
Это означает, что на практике мы проектируем изделия в соответствии с испытательными стандартами IEC 60898-1 и IEC 60947-2, используя ширину модуля 18 мм и конструкцию зажима для DIN-рейки, огнестойкий пластик PA66, а также внутренние конструкции C45 и DZ47, которые присутствуют во многих региональных брендах.
Проекты форм, которые мы реализовали
Каждый из приведённых ниже проектов прошёл через тот же процесс проектирования формы для литья под давлением, описанный выше.
| Клиент | Страна | Проект |
|---|---|---|
| KEAZ | Россия | Формы для литья автоматических выключателей |
| ROMEL Электротехническое оборудование | Эфиопия | Формы для литья автоматических выключателей |
| PT. Lelco Trindo Nusantara | Индонезия | Формы для литья автоматических выключателей |
| OMINSU Vietnam Co., Ltd | Вьетнам | Формы для литья автоматических выключателей (2025) |
| Walton | Бангладеш | Формы для модифицированного автоматического выключателя типа C45 |
Планируете свой первый инструмент для автоматических выключателей? Наше руководство по Изготовление формы для впрыска MCB более подробно рассматривает сталь, кавитацию и факторы стоимости.
Schneider Electric, Acti9, ABB, Siemens, Legrand, CHINT и другие названия брендов и продуктов являются товарными знаками их соответствующих владельцев. Они упоминаются только как отраслевые ориентиры; никакого партнёрства или одобрения не подразумевается.
Часто задаваемые вопросы
Как спроектировать форму для литья под давлением?
Согласно описанной выше стратегии, мы должны начать с работы над деталью, а не с изготовления формы. Сначала необходимо проверить смолу, толщину стенки, функциональные размеры и уклон, а затем провести процесс DFM с использованием программного обеспечения Broken Theory Flow. Короче говоря, как спроектировать форму для литья пластика сводится к тому, чтобы сначала оформить все решения на бумаге и подтвердить их с помощью образцов T1.
Какое программное обеспечение лучше всего подходит для проектирования форм для литья под давлением?
Определённого лучшего пакета не существует. Моделирование формы выполняется с использованием Siemens NX с Mold Wizard, PTC Creo и SolidWorks, в то время как Cimatron и ZW3D являются основными брендами, используемыми в инструментальных мастерских. Autodesk Moldflow и Moldex3D — безусловно самые популярные программы для симуляции потока. Самое важное — не бренд используемого продукта, а проверка способности изготовителя формы и заказчика обмениваться файлами STEP или нативными файлами.
Каковы стандарты проектирования для литейных форм?
Существуют три уровня классификаций. Как правило, детали формы соответствуют каталоговым стандартам, таким как HASCO, DME или Misumi, а классы форм SPI (ныне PLASTICS) определяют ожидаемый срок службы формы, где класс 101 соответствует более чем миллиону циклов. Кроме того, допуски деталей могут соответствовать ISO 20457. Стандарт продукта находится выше обоих уровней. Например, стандарт для корпусов МКБ — IEC 60898-1 или IEC 60947-2.
Литьё под давлением лучше 3D-печати?
Хотя 3D-печать неэффективна для массового производства, она отлично подходит для разработки 3D-печатных прототипов, поскольку не требует оснастки, а технология полезна для оценки подгонки и сборки прототипов, что делается для компоновок МКБ перед фактическим производственным процессом. Литьё под давлением становится более выгодным, когда количество деталей достигает тысяч, с точки зрения цены и прочности деталей. На практике часто сочетают обе технологии. Наша статья о компаний быстрого прототипирования охватывает сторону печати, а что такое литьё под давлением охватывает сторону формовки.
Ссылки
- IEC 60898-1:2015+AMD1:2019 CSV, Автоматические выключатели для защиты от перегрузки по току для бытовых и аналогичных установок (Международная электротехническая комиссия)
- ISO 20457:2026, Пластиковые формованные детали: Допуски и условия приемки (Международная организация по стандартизации)
Отправьте нам ваш образец: Бесплатный обзор DFM
Есть выключатель, который вы хотите оснастить, или сертифицированный продукт, который нужно скопировать без сюрпризов? Отправьте нам чертежи вашего продукта, 3D-файлы или образец. В течение 48 часов наши инженеры вернут аннотированный отчет DFM, охватывающий толщину стенок, уклон, варианты впускных каналов и размеры, которые мы рекомендуем зафиксировать, прежде чем вы приступите к изготовлению стали.




