
 Benlong




Mengapa Desain untuk Injection Molding Penting? Perbandingan dua klien yang berbeda
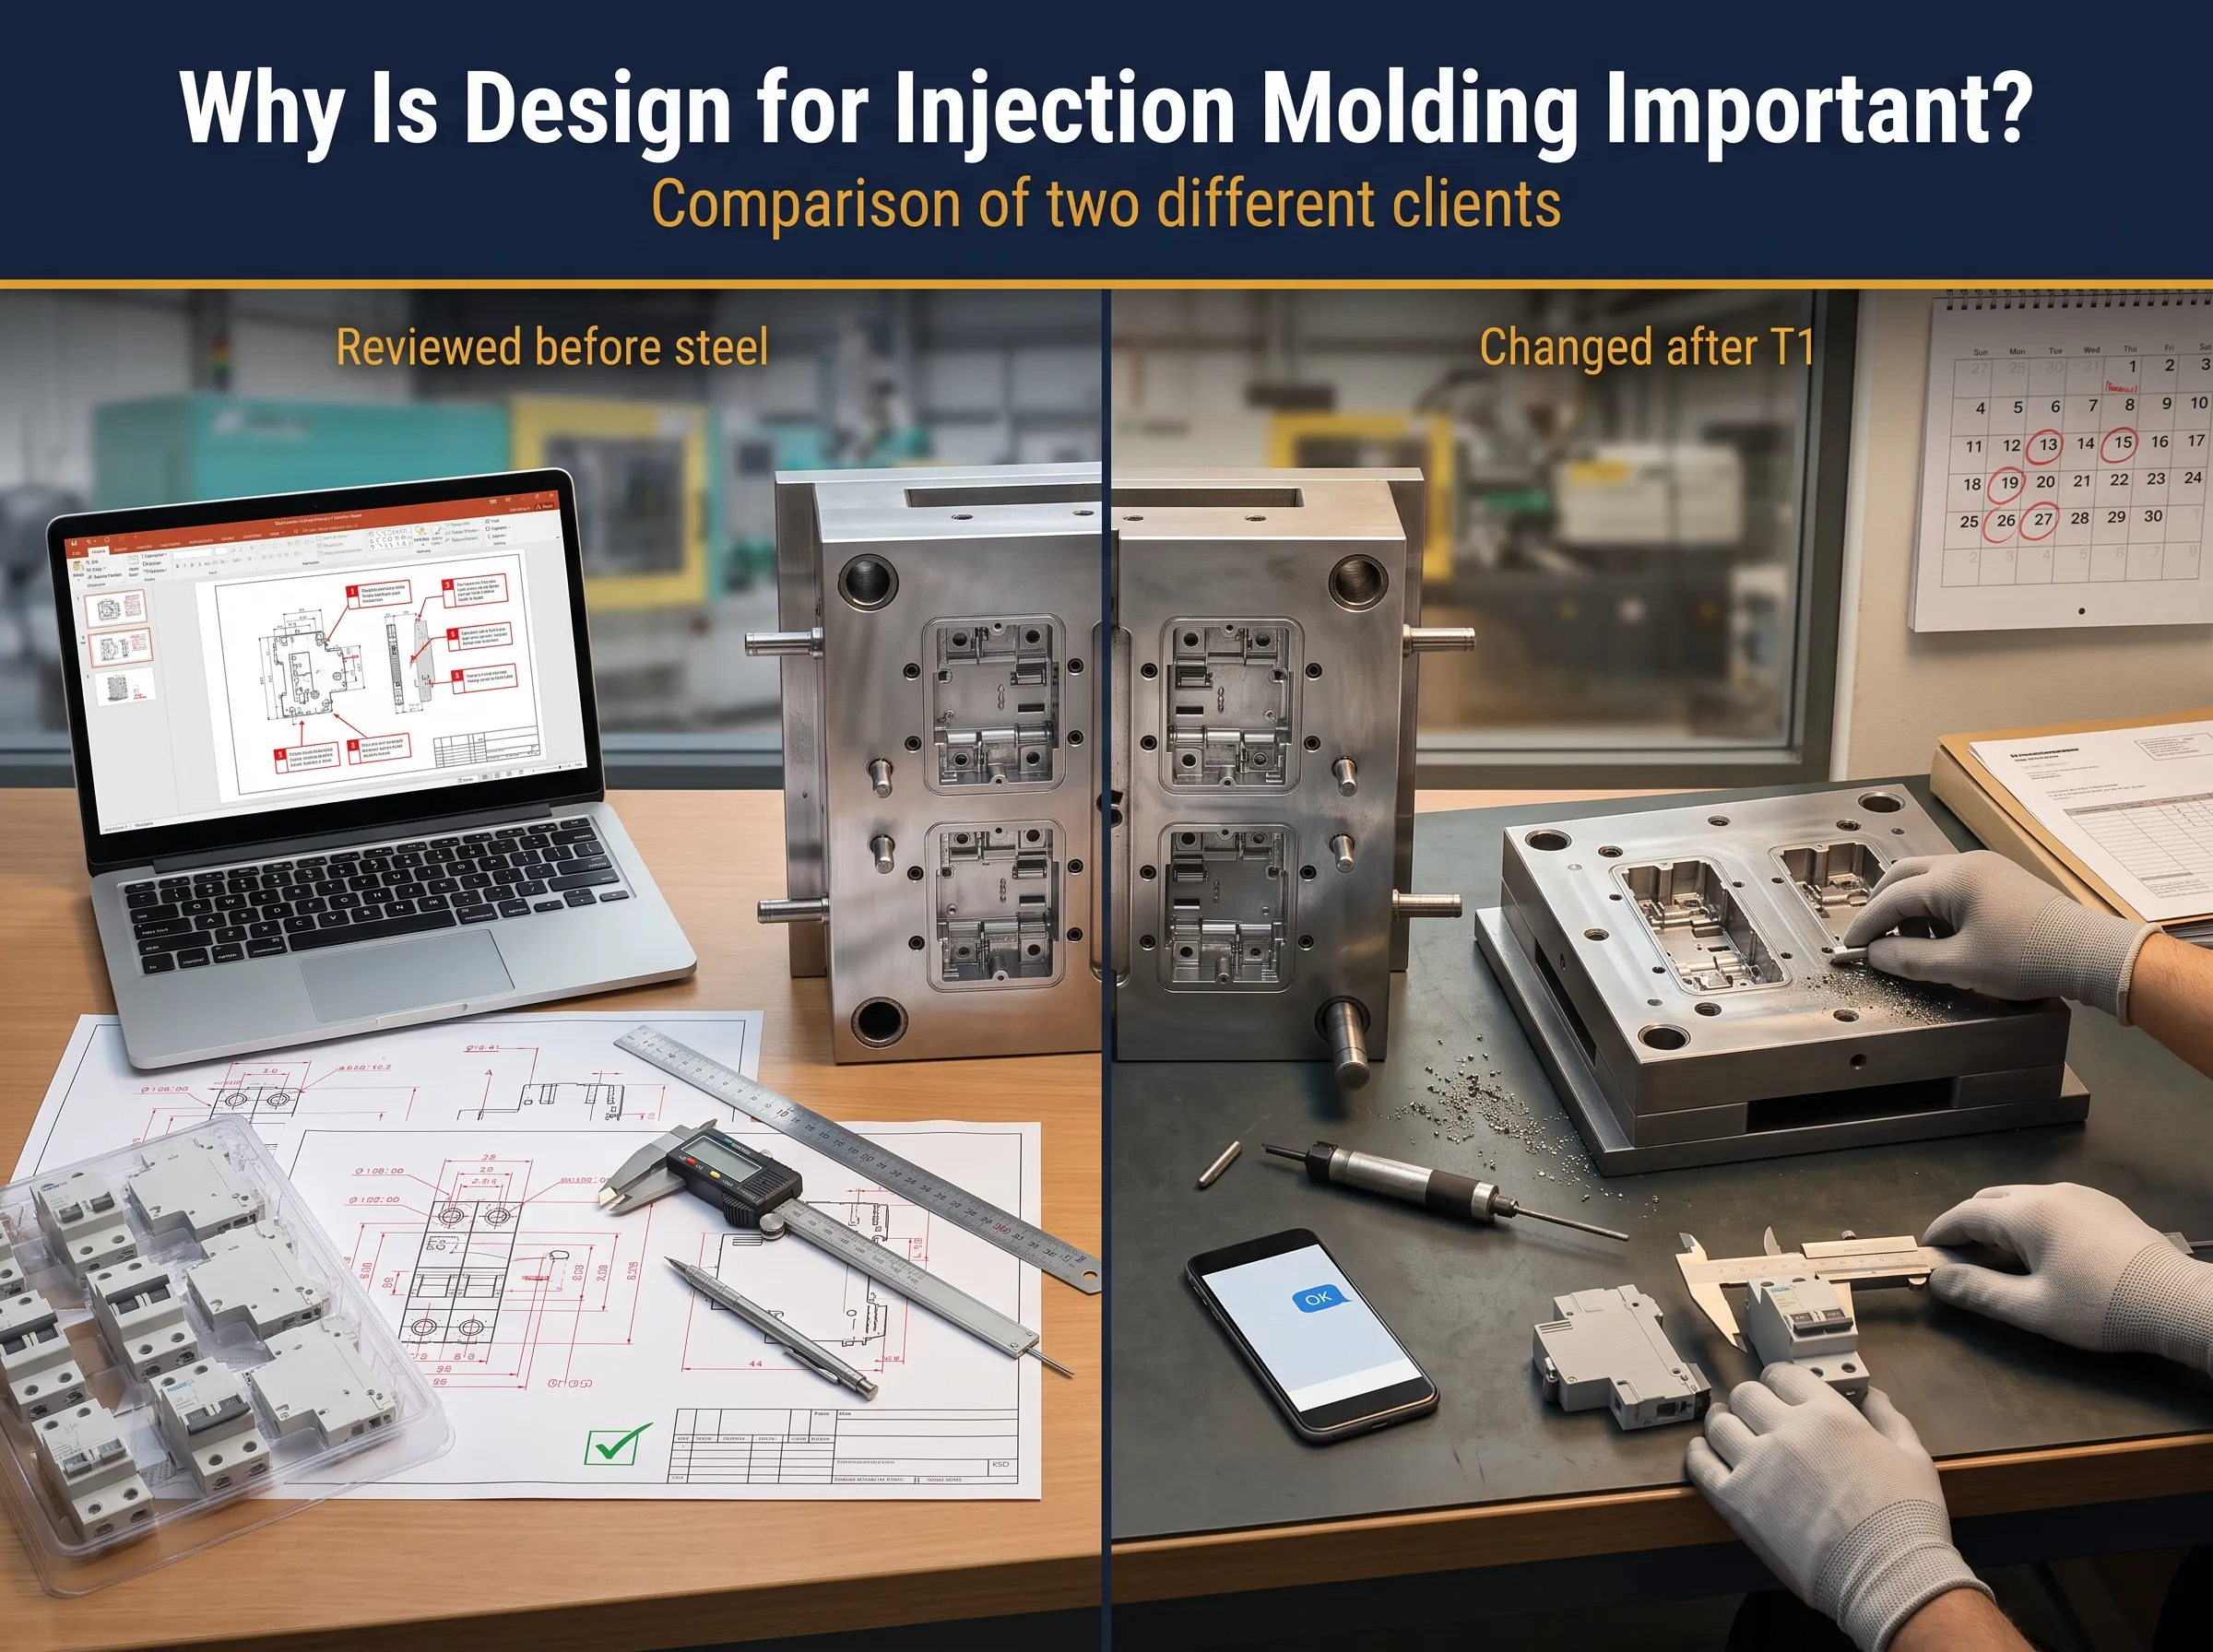
Keberhasilan desain cetakan injeksi sangat penting dalam menentukan apakah produk dari cetakan berfungsi dengan benar pada percobaan pertama atau setelah tiga kali perubahan baja yang mahal. Dalam kasus pemutus sirkuit miniatur, margin yang diperbolehkan sangat terbatas. Dipahami bahwa rumah MCB tidak boleh bervariasi bahkan beberapa persepuluh milimeter, karena hal ini akan menyebabkan pergeseran strip bimetal dan perubahan celah kontak, yang tidak dapat diterima oleh perangkat saklar otomatis.
Benlong Automation membangun peralatan perakitan dan pengujian MCB dan MCCB di Wenzhou, China, dan kami juga memasok cetakan injeksi yang memasok lini tersebut. Hal ini menempatkan kami di kedua sisi masalah. Kami merancang alat, dan kemudian kami mengamati bagian-bagiannya berjalan melalui sebuah Jalur perakitan otomatis MCB, di mana setiap variasi 0,05 mm terlihat sebagai pengumpan yang macet atau pemutus yang ditolak.
Tujuan utama adalah menjawab salah satu pertanyaan paling sering dari pelanggan. Proyek ini bertujuan untuk menjelaskan pentingnya fase desain sebelum memotong baja, bagaimana menerapkan DFM pada proyek MCB, apa tanggung jawab masing-masing pembeli cetakan dan pembuat cetakan, serta perbandingan dua kasus dari sisi yang berlawanan dalam hal hasil: OMINSU dari Vietnam dan perusahaan Walton dari Bangladesh.
Mengapa desain untuk cetakan injeksi penting? Karena desain mengunci kualitas, biaya, dan waktu pengerjaan sebelum baja dipotong. Perubahan yang dilakukan pada gambar membutuhkan waktu satu jam bagi seorang insinyur. Perubahan yang sama setelah cetakan dibuat berarti memasang sisipan baru, uji coba lain, dan penundaan selama berminggu-minggu. Untuk bagian bersertifikat seperti rumah MCB, hal ini juga dapat membahayakan sertifikatnya.
Dalam hal sebagian besar komponen plastik, tujuan utama desain untuk manufaktur (DFM) adalah meminimalkan biaya. MCB juga harus menjalankan fungsinya dengan aman. Ada lima alasan yang perlu dicatat.
- Biaya. Waktu siklus tergantung pada ketebalan dinding, jumlah rongga menentukan tembakan per jam, dan pilihan baja menentukan masa pakai. Mudah untuk mengubah apa pun dalam desain. Tetapi melakukan perubahan pada alat berarti harus menggunakan pengelasan, pengerjaan ulang, atau membuat sisipan baru. Setiap operasi membawa risiko kegagalan alat.
- Fungsi. MCB 18 mm menggunakan irisan bimetal, kumparan, saluran busur dengan pemisah, kait, pegas, dan dua kontak. Dinding plastik menahan elemen-elemen tersebut di tempatnya, tetapi juga berperan sebagai panduan. Tulang rusuk yang terlalu tinggi 0,1 mm akan membebani kait dan mengubah gaya pengaktifan. Kantong yang terlalu besar akan memungkinkan saluran busur bergerak akibat hubung singkat.
- Sertifikasi. MCB disertifikasi sesuai dengan IEC 60898-1 . Untuk menerima sertifikasi, diperlukan produk yang terdiri dari semua bagian, termasuk bahan rumah dan jarak creepage. Jika desain rumah diubah, maka harus dilakukan sertifikasi ulang. Pendekatan cerdas adalah memahami fitur yang tidak berubah sebelum memulai desain.
- Waktu pengerjaan. Setiap putaran pengujian memakan waktu 2-4 minggu. Dua putaran pengujian untuk pesanan ekspor, yang dibayar dengan letter of credit (L/C), mengakibatkan melebihi periode pengiriman dalam L/C. Akibatnya, ada amandemen pesanan, komisi bank, dan masalah bagi pembeli.
- Otomasi. Bagian yang cocok untuk perakitan manual mungkin tidak sesuai untuk yang otomatis. Pengumpan getar dan kamera membutuhkan setiap rumah dari setiap rongga identik. Jika ada perbedaan dimensi dalam produksi, mesin tidak berfungsi dan kegagalan terjadi.
Kesimpulannya, tahap gambar adalah tahap termurah. Menunda setiap keputusan menyebabkan penggandaan biaya untuk memperbaiki kesalahan. Ini berlaku dalam kasus sekrup, mur, dan perangkat pelindung seperti MCB di mana waktu trip dihitung dalam detik.
Desain Alat Cetakan Injeksi untuk Bagian MCB: Daftar Periksa DFM
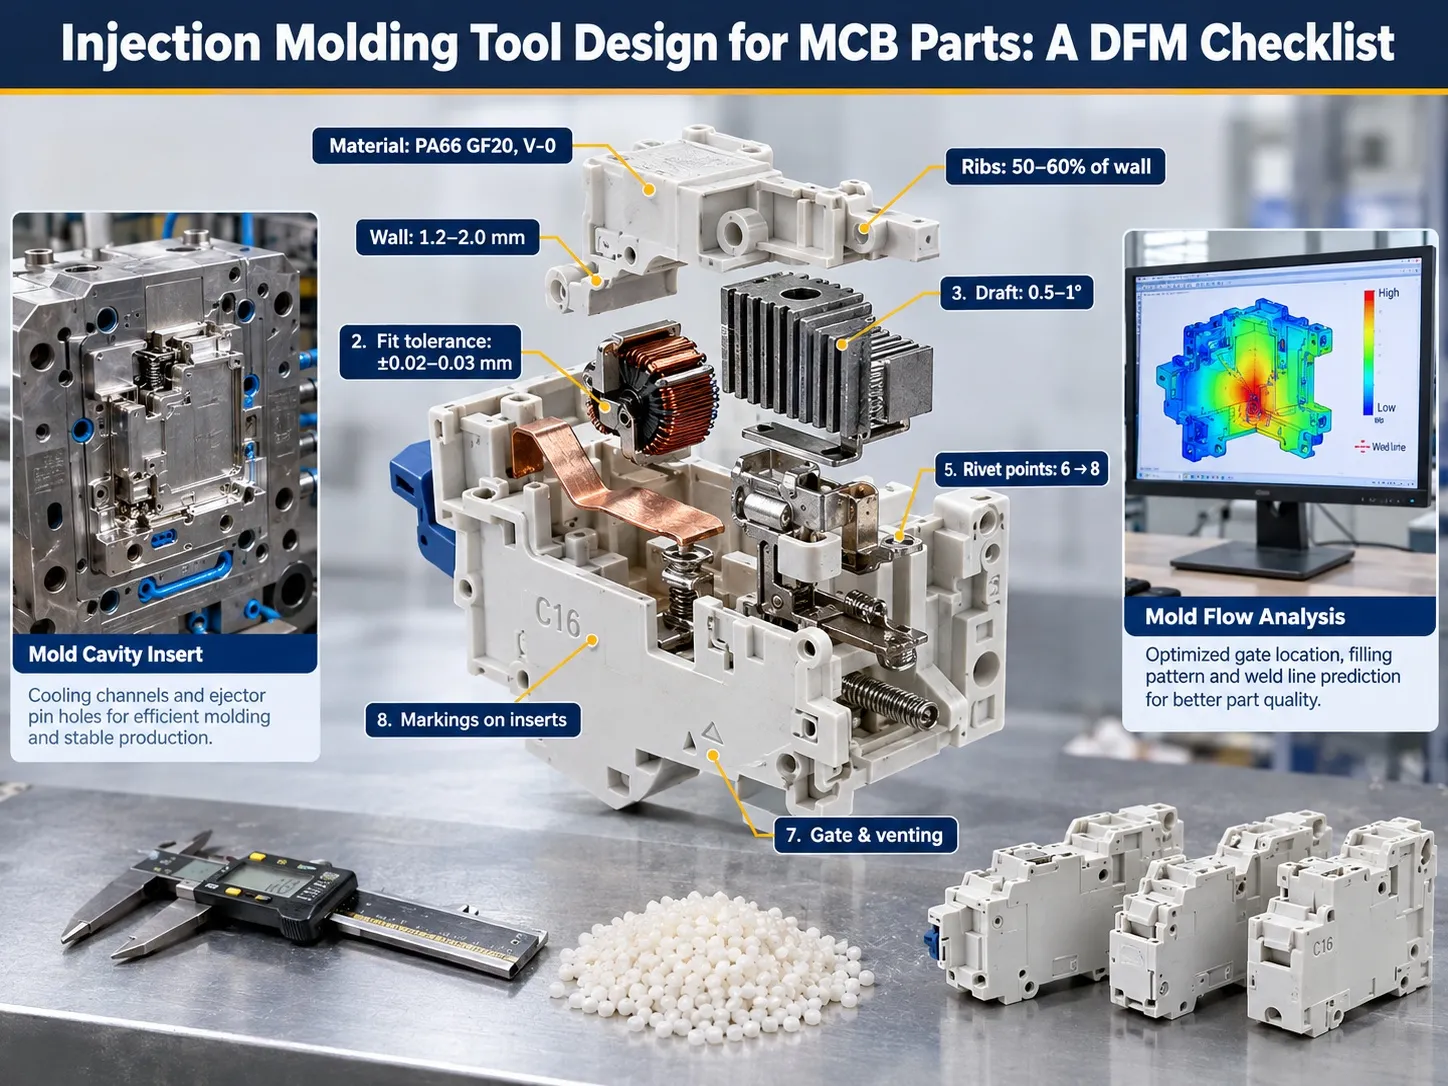
Proses desain alat cetakan injeksi berkualitas harus dimulai dengan desain bagian dan bukan dengan pemilihan bahan. Sebelum estimasi biaya manufaktur, seorang insinyur harus menganalisis setiap komponen MCB sehingga dapat dievaluasi menurut faktor desain cetakan injeksi. Tabel di bawah ini menguraikan faktor desain cetakan injeksi dasar yang sangat penting bagi produsen pemutus sirkuit plastik.
Angka-angka di bawah ini harus dianggap sebagai angka referensi perkiraan; dengan kata lain, mereka adalah nilai tipikal yang dimiliki oleh rumah poliamida-66 berisi kaca. Angka-angka ini hanya mewakili sebagian kecil dari proses tinjauan DFM lengkap. Secara umum, angka akhir untuk setiap proyek ditentukan oleh setiap klien secara independen menggunakan spesifikasi produk mereka sendiri, lembar data resin dari produsen, dan hasil analisis aliran cetakan.
| Item desain | Apa yang kami periksa | Mengapa ini penting untuk MCB |
|---|---|---|
| Bahan | PA66 tahan api + serat kaca 20% (GF20); kelas UL 94 V-0; pengeringan sebelum pencetakan | Rumah harus lulus uji kawat menyala dan tetap kaku di dekat saluran busur; serat kaca juga membuat arah penyusutan tergantung arah |
| Toleransi penyusutan | Tingkat penyusutan diambil dari lembar data resin, diterapkan secara terpisah sepanjang dan melintang aliran | Menggunakan satu nilai penyusutan rata-rata pada bagian berisi kaca menggeser lubang pivot dan permukaan pasangan |
| Ketebalan dinding | Nominal 1,2–2,0 mm; variasi lokal dijaga dalam sekitar 25% dari nominal; zona tebal dilubangi | Titik tebal dekat terminal tenggelam dan meninggalkan rongga yang melemahkan boss sekrup |
| Sudut draft | 0,5–1° pada dinding luar, lebih pada permukaan bertekstur; ditentukan per permukaan pada kantong internal dalam | Kantong mekanisme membutuhkan draft minimal, tetapi harus ada pada gambar atau pas pivot bergeser |
| Tulang rusuk dan boss | Ketebalan tulang rusuk 50–60% dari dinding; diameter luar boss sekitar 2× lubang | Ujung tulang rusuk menempatkan bimetal dan koil; tulang rusuk yang terlalu besar menyebabkan bekas tenggelam pada wajah yang terlihat |
| Snap-fit dan undercut | Fitur mana yang membutuhkan slide atau lifter; apakah snap-fit dapat didesain ulang untuk dilepaskan ke arah pembukaan | Setiap slide menambah biaya dan garis pembagian; desain snap-fit baru dapat mengubah seluruh struktur cetakan |
| Titik rivet | Jumlah, posisi, dan diameter lubang rivet yang menggabungkan dua setengah cangkang | Beralih dari 6 ke 8 rivet mengubah beban penjepit, pin inti, tata letak ejector, dan pendinginan |
| Toleransi pas internal | Dimensi fungsional (pivot, kantong kait, tempat kontak) ditandai secara terpisah, biasanya ±0,02–0,03 mm | Ini menentukan gaya trip dan tekanan kontak; dimensi umum dapat tetap lebih longgar |
| Garis pembagian | Lokasi pemisahan antara dua setengah cetakan pada setiap bagian | Garis pembagian di permukaan segel atau permukaan creepage meninggalkan garis saksi atau flash di tempat yang paling merugikan |
| Gerbang dan ventilasi | Gerbang pada dinding non-fungsional; kedalaman ventilasi sekitar 0,01–0,015 mm untuk PA66 | PA66 mengalir tipis dan mudah menghasilkan flash; flash di kantong kait dapat menghentikan pemutus sirkuit berfungsi |
| Pengeluaran | Posisi pin ejector pada permukaan non-fungsional dan tidak terlihat; cukup pin untuk mendorong dinding tipis secara merata | Pin pada permukaan pasangan meninggalkan bekas yang mengubah pas; terlalu sedikit pin dapat membengkokkan rumah tipis saat ejecting |
| Pendinginan | Saluran pendingin seimbang di seluruh rongga dan inti, dekat dengan bagian tebal | Pendinginan yang tidak merata menyebabkan dinding sisi panjang melengkung dan memperpanjang siklus |
| Keseimbangan multi-rongga | Runner yang seimbang secara alami, dikonfirmasi oleh mold-flow, untuk 2, 4, atau 8 rongga | Jalur otomatis melihat bagian dari setiap rongga; satu rongga yang lambat menjadi aliran reject |
| Baja cetakan | Rongga dalam S136H atau H13; basis cetakan dalam S50C atau P20 | Serat kaca bersifat abrasif; baja rongga yang dikeraskan menjaga dimensi tetap stabil selama masa pakai alat yang panjang |
| Marking | Teks timbul vs cekung; sisipan yang dapat dipertukarkan untuk rating seperti C16 atau C32 | Teks cekung pada bagian timbul di baja dan mudah dihilangkan dengan mesin; teks timbul pada bagian terukir di baja dan perlu pengelasan untuk menghilangkannya |
Proses desain alat cetakan injeksi berkualitas harus dimulai dengan desain bagian dan bukan dengan pemilihan bahan. Sebelum estimasi biaya manufaktur, seorang insinyur harus menganalisis setiap komponen MCB sehingga dapat dievaluasi menurut faktor desain cetakan injeksi. Tabel di bawah ini menguraikan faktor desain cetakan injeksi dasar yang sangat penting bagi produsen pemutus sirkuit plastik.
Untuk toleransi, kami merekomendasikan merujuk pada ISO 20457, standar internasional untuk toleransi pada bagian cetakan plastik, edisi kedua yang diterbitkan pada Agustus 2026, dan hanya menetapkan nilai ketat pada dimensi yang benar-benar memengaruhi fungsi. Jika bagian Anda sudah mengikuti aturan umum dalam panduan injection molding kami, sebagian besar daftar periksa ini sudah dalam kondisi baik.
Siapa yang Bertanggung Jawab untuk Apa: Pembeli dan Pembuat Cetakan
Sebagian besar perselisihan atas proyek cetakan tidak ada hubungannya dengan pengerjaan buruk atau baja buruk. Inti masalah biasanya berkisar pada siapa yang membuat keputusan apa dan kapan keputusan itu dibuat. Kontrak cetakan injeksi tipikal membagi tanggung jawab antara pembuat cetakan (Pihak A), yang memiliki produk, dan pembeli (Pihak B), yang memiliki alat.
| Area | Pembeli (Pihak A) | Pembuat cetakan (Pihak B) |
|---|---|---|
| Desain dan fungsi produk | Memiliki desain produk, fungsinya, dan kinerjanya | Memberikan saran DFM; tidak mengubah produk tanpa persetujuan tertulis |
| Data produk | Menyediakan gambar produk atau file 3D, atau sampel fisik, dan menyatakan secara tertulis mana yang berlaku | Jika hanya sampel yang disediakan, memindai atau mengukurnya dan menyiapkan gambar untuk disetujui pembeli |
| Persetujuan gambar | Meninjau dan menyetujui gambar, termasuk semua dimensi kritis | Mengirimkan gambar dengan dimensi kritis dan toleransi yang ditandai dengan jelas |
| Desain cetakan | Dapat meninjau tata letak cetakan (pintu masuk, garis pembagian, ejeksi) jika diinginkan | Merancang struktur cetakan, pintu masuk, pendinginan, dan ejeksi sesuai gambar yang disetujui |
| Pembuatan dan uji coba cetakan | Menghadiri atau meninjau uji coba dan memeriksa sampel | Membangun cetakan, menjalankan uji coba T1/T2, dan menyediakan sampel dengan laporan dimensi |
| Kesesuaian sampel | Mengonfirmasi bahwa sampel memenuhi gambar yang disetujui | Memperbaiki, dengan biaya sendiri, setiap penyimpangan dari gambar yang disetujui |
| Perubahan setelah persetujuan | Membayar dan menyediakan waktu untuk perubahan rekayasa yang diminta setelah persetujuan gambar | Mengutip biaya dan dampak jadwal dari setiap perubahan sebelum melaksanakannya |
| Sertifikasi | Mensertifikasi produk jadi (untuk MCB, sesuai IEC 60898-1 atau skema nasional) | Menyediakan catatan material dan dimensi yang mendukung sertifikasi |
Bagian penting dari proses ini adalah memperoleh persetujuan gambar dari pelanggan. Setelah pembeli memberikan persetujuan untuk gambar tersebut, gambar ini akan menjadi model untuk membangun dan memverifikasi cetakan produksi. Meskipun sampel juga dapat digunakan sebagai panduan, hal ini hanya berlaku jika dinyatakan dalam ketentuan persetujuan, serta dalam kontrak terkait dimensi yang harus diperhitungkan.
Walton vs OMINSU: Dua Klien, Dua Hasil
Kedua proyek melibatkan cetakan rumah MCB dengan tingkat kompleksitas yang sama dan klien tidak memiliki pengalaman sebelumnya dalam pembuatan cetakan. Hal ini tidak mengherankan karena produsen MCB adalah spesialis pemutus, bukan pembuat alat. Perbedaan antara kedua hasil tersebut tidak melibatkan pembuatan alat atau baja. Perbedaan terletak pada cara data produk disampaikan diikuti oleh seberapa teliti gambar diperiksa sebelum pembukaan cetakan.
OMINSU Vietnam: Setiap Gambar Ditinjau
Pada tahun 2025, OMINSU Vietnam Co., Ltd mengontrak kami untuk membuat cetakan MCB. Alih-alih hanya mengirimkan sampel, OMINSU memberikan kami satu set gambar mereka sendiri untuk digunakan. Akibatnya, semua dimensi dalam gambar kami dapat ditelusuri kembali ke data produk asli OMINSU.
Setiap kali kami mengirimkan gambar cetakan untuk persetujuan, tim OMINSU memeriksa gambar lembar demi lembar terhadap gambar produk, mengembalikan dokumen PowerPoint dengan komentar pada setiap perubahan yang perlu dilakukan: dimensi, nilai, dan alasan perubahan. Dengan demikian, insinyur kami dapat melakukan pekerjaan berdasarkan dokumen ini. Semua koreksi dilakukan di atas kertas sebelum pekerjaan nyata dimulai.
Namun, tidak diperlukan pengetahuan khusus tentang rekayasa cetakan. Yang dibutuhkan hanyalah informasi produk dasar, waktu, konsentrasi, dan cara yang tampaknya sederhana untuk menyampaikan perubahan yang diperlukan.
Walton Bangladesh: Persetujuan Tanpa Peninjauan
Tugas Walton melibatkan penyesuaian MCB tipe C45 yang sudah terakreditasi. Revisi tersebut mencakup struktur snap-fit, penghapusan penutup segel, delapan titik rivet, dan detail logam yang ditambahkan di bawah washer.
Berikut adalah bagaimana kejadian tersebut berlangsung:
RFQ menyatakan bahwa persyaratan untuk produk akhir harus sesuai dengan sampel fisik.
Kami melakukan gambar 2D, yang disetujui melalui WeChat diikuti dengan pesan yang menyatakan “Ok. Go!” dan tidak ada komentar tentang ukuran.
Komponen yang dicetak 3D dibuat dan proses perakitan ditunjukkan dalam format video. Modifikasi tidak pernah datang.
Setelah menerima sampel T1, Krogan meminta dimensi bagian internal untuk mencocokkan sampel fisik asli.
Asumsi Walton benar karena mereka harus memastikan bahwa produk yang sudah bersertifikat terlindungi. Mempertahankan struktur internal yang sama adalah arti rekayasa yang baik. Namun, kunci masalahnya adalah ketepatan waktu. Perbandingan yang sama yang dibuat pada tahap gambar akan memakan waktu beberapa hari.
Berdampingan, kedua proyek terlihat seperti ini:
| OMINSU (Vietnam) | Walton (Bangladesh) | |
|---|---|---|
| Data produk yang disediakan | Gambar produk milik pelanggan sendiri | Sampel fisik; gambar 2D disiapkan oleh Benlong |
| Tinjauan gambar | Lembar demi lembar, dengan markup PowerPoint tertulis | Disetujui melalui pesan chat, tanpa komentar dimensi |
| Referensi untuk dimensi | Gambar produk pelanggan dan gambar cetakan yang disetujui | RFQ menyebutkan sampel fisik; persetujuan diberikan pada gambar |
| Perubahan besar pertama | Tahap gambar | Setelah sampel T1 |
| Biaya perubahan | Jam rekayasa di atas kertas | Perbaikan sisipan plus satu putaran percobaan tambahan |
| Hasil | Percobaan lancar | Percobaan ulang dan amandemen L/C |
Apa yang Kami Ubah
Kami mungkin menganggap proyek Walton sebagai keberuntungan dan melanjutkan, tetapi sebaliknya kami menilai apa yang diizinkan oleh prosedur internal kami untuk dilakukan, dan menerapkan tiga perbaikan berbeda.
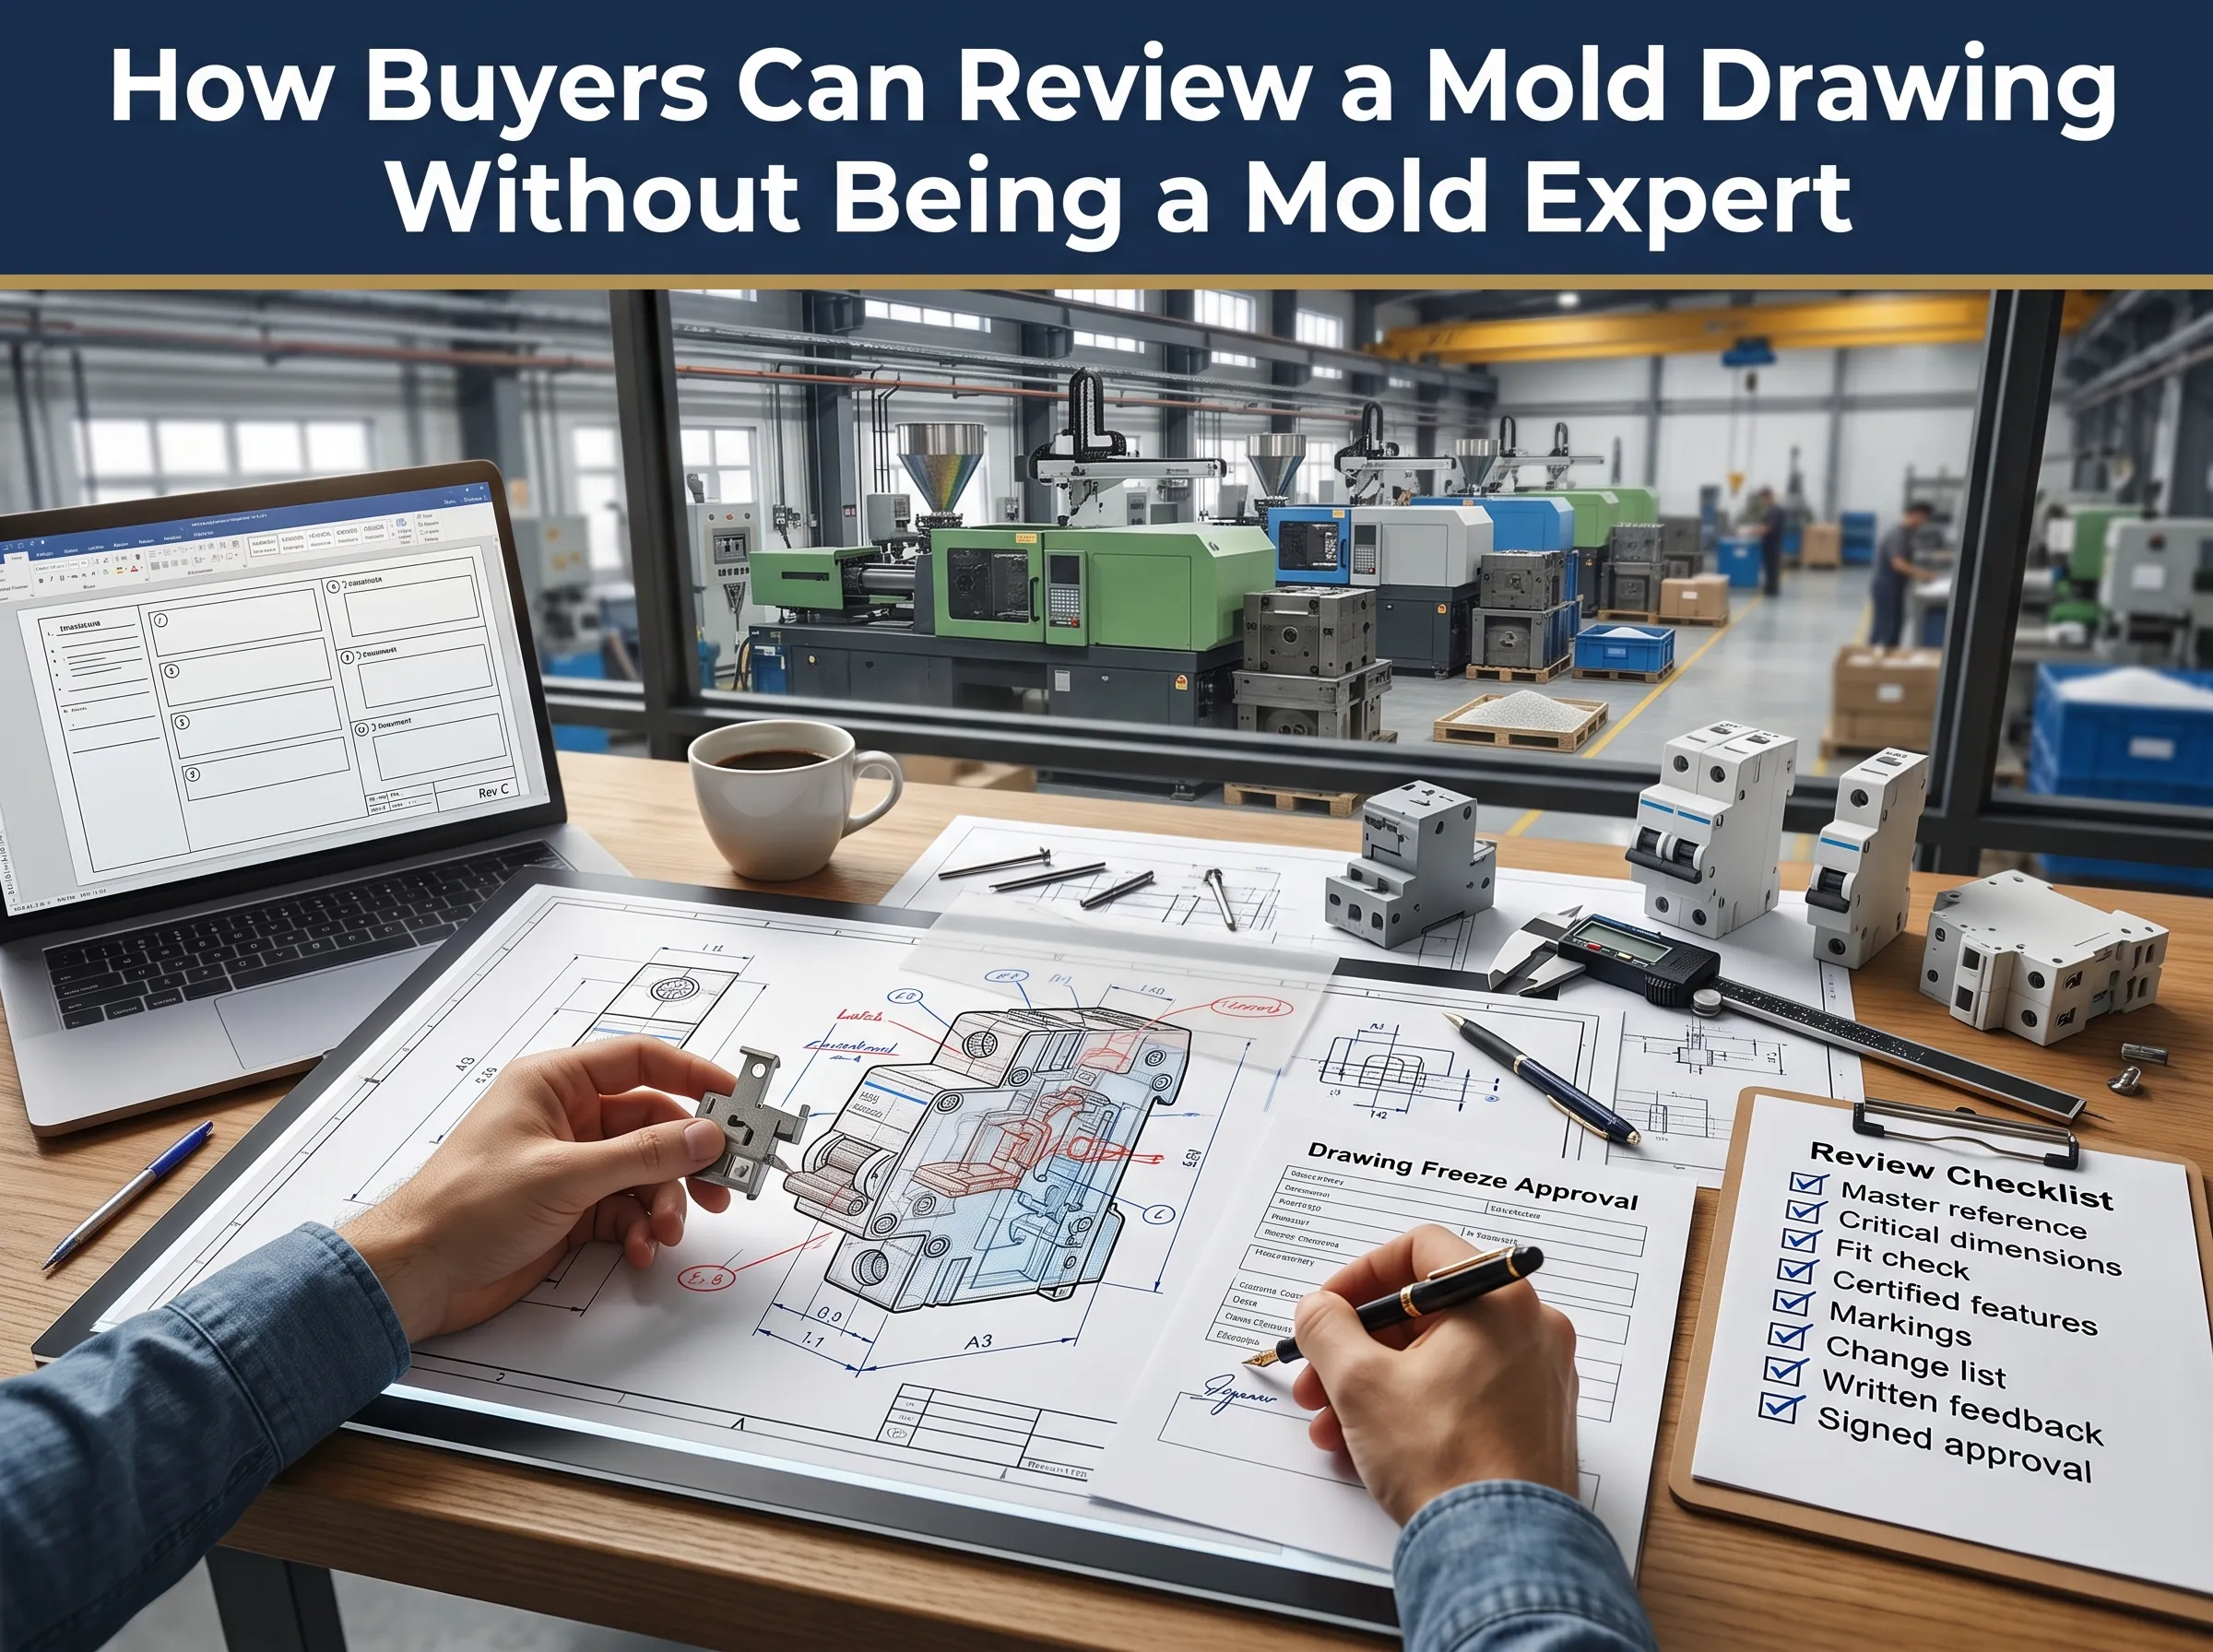
Gambar beku tertulis sebelum baja dipotong. Sekarang sebelum ada pemotongan baja, klien harus menandatangani konfirmasi pembekuan gambar yang merinci revisi dan dimensi penting. Dan kami tidak bisa lagi hanya mengandalkan pesan chat.
Memindai sampel terlebih dahulu. Ketika klien memberikan sampel kepada kami alih-alih gambar barang, kami memastikan untuk memindainya dan menandai dimensinya sebelum proses desain dimulai. Harus ada konfirmasi tertulis tentang dimensi mana yang terkait dengan sampel dan mana yang sesuai dengan gambar.
Template markup untuk setiap pelanggan. Sekarang kami menyediakan template sederhana untuk komentar kepada klien kami, terinspirasi oleh metode PowerPoint OMINSU, sehingga mereka tidak memerlukan pengetahuan khusus tentang cetakan untuk menganalisis gambar.
Bagaimana Pembeli Dapat Meninjau Gambar Cetakan Tanpa Menjadi Ahli Cetakan
Seseorang tidak perlu memahami desain pendinginan atau pelat ejektor untuk menjaga produk tetap aman. Kualitas tinjauan desain injeksi hanya bergantung pada beberapa pertanyaan sederhana yang dapat dengan mudah dijawab oleh siapa saja dari profesi insinyur pengereman.
- Tolok ukur mana yang mengatur kasus Anda? Tuliskan dan cantumkan secara eksplisit dalam persetujuan di mana gambar, file 3D atau sampel fisik dianggap sebagai master.
- Apakah dimensi kritis sudah ditandai? Pastikan setiap kantong kait, engsel, posisi dudukan, dan port ditandai dengan toleransi yang Anda setujui.
- Apakah masih mungkin memasang bagian baru ke bagian lama? Tumpang tindih mekanisme dan gambar rumah baru dan periksa celah.
- Apakah spesifikasi bersertifikat telah berubah? Bandingkan dimensi, ketebalan dinding di sekitar unit hidup dan kelas material dan periksa dengan desain bersertifikat Anda.
- Apakah catatan mematuhi standar? Periksa teks peringkat Anda, cap yang mengonfirmasi kepatuhan Anda terhadap standar dan logo Anda.
- Apakah perubahan telah sepenuhnya diterapkan? Jika Anda mengubah produk yang sudah ada, pastikan untuk menguraikan setiap perubahan dalam gambar.
- Apakah komentar Anda telah dicatat? Kembalikan komentar Anda bukan dalam pesan tetapi sebagai salinan yang ditandai dan jangan lupa untuk menyertakan nomor revisi dalam nama file.
- Apakah Anda telah menyetujui dokumen tersebut? Pastikan untuk menandai persetujuan Anda secara tertulis dan hanya setelah Anda mendapatkan jawaban untuk semua pertanyaan di atas.
Cara Mendesain untuk Injection Molding: Proses 6 Langkah Kami
Jika Anda sedang mengerjakan cara mendesain untuk injection molding ketika produk Anda adalah MCB, Anda perlu mengikuti urutan yang kami jelaskan di sini. Ini adalah versi singkat dari Proses pengembangan cetakan injeksi MCB.
- Analisis kebutuhan. Kumpulkan semua data yang diperlukan tentang proyek termasuk gambar desain produk atau file CAD 3D, sampel fisik jika tersedia, jenis resin plastik yang akan digunakan, volume produksi untuk produksi masa depan dan status sertifikasi atau kemungkinannya.
- Desain untuk manufaktur. Lalui daftar periksa di atas dan buat dokumen yang menjelaskan cara setiap elemen desain MCB dipengaruhi oleh pertimbangan desain.
- Analisis aliran cetakan. Simulasikan pengisian, pengepakan, pendinginan dan pelengkungan untuk menentukan lokasi gerbang, keseimbangan rongga cetakan dan buat proyeksi pada garis las sebelum baja dipotong.
- Gambar akhir. Dapatkan tanda tangan pelanggan pada gambar akhir. Semua perubahan setelah ini akan dianggap sebagai permintaan perubahan dan akan mempengaruhi biaya.
- Uji coba T1 dan T2. Tembakan pertama cetakan dibandingkan dengan gambar dan sampel fisik jika tersedia. Paket standar kami Cetakan injeksi MCB mencakup 1000 bagian yang disetujui dan laporan dimensi.
- Uji fungsional. Bagian sampel dirakit menjadi pemutus lengkap dan dijalankan melalui kalibrasi trip, uji dielektrik dan mekanik, pemeriksaan yang sama dilakukan oleh Laboratorium pengujian MCB sebelum cetakan dilepaskan untuk produksi massal.
Umumnya kami membutuhkan sekitar 45 hari untuk pembuatan cetakan injeksi MCB setelah gambar terakhir ditandatangani. Waktu yang diperlukan untuk persetujuan gambar tidak termasuk dalam periode ini karena tidak dapat diperkirakan sebelumnya. Semakin cepat gambar diperiksa dan disetujui, semakin cepat mereka siap untuk pengujian penerimaan desain baru.
Enam langkah yang sama berlaku untuk setiap desain cetakan injeksi plastik. Bagian MCB hanya meninggalkan ruang lebih sedikit untuk kesalahan.
Desain Gerbang Cetakan Injeksi untuk Bagian Listrik Kecil
Pentingnya desain gerbang cetakan injeksi adalah menentukan lokasi garis las, regangan anisotropik dan orientasi serat dalam kasus elemen listrik kecil yang diproduksi. Empat aturan diterapkan pada produksi casing cetakan MCB.
Untuk menghindari masalah apa pun, gerbang tidak boleh ditempatkan dekat dengan kait atau kontak. Bahkan keberadaan bekas gerbang, stres lokal, atau garis las di kantong kait dapat memengaruhi kemampuan mekanisme untuk trip atau gagal karena suhu tinggi.
Gerbang bawah laut harus digunakan. Sub-gerbang dipotong secara otomatis setelah cetakan injeksi dibuka, dan ini memudahkan operasi untuk cetakan.
Untuk merencanakan orientasi serat, harus diingat bahwa serat kaca mengorientasi sepanjang aliran sehingga PA66 yang diisi kaca menyusut lebih sedikit dalam arah tersebut. Oleh karena itu, penempatan gerbang sangat penting dalam menentukan arah pergerakan dinding.
Runner harus seimbang. Dalam kasus 4 atau 8 rongga, semuanya harus terisi pada waktu yang sama dan dengan tekanan yang sama.
Dibangun dengan Standar yang Sama seperti Merek Pemutus Global
MCB memiliki kematangan yang menjadikannya produk yang sangat standar. Setelah semua, produk paling kompetitif yang dijadikan tolok ukur, seperti Schneider Electric Acti9 iC60, ABB S200, Siemens 5SL, Legrand DX³, dan CHINT NXB, dibuat sesuai dengan standar dasar IEC 60898-1 bersama dengan modul 18 mm yang cocok dengan rel DIN 35 mm. Keseragaman ini antar merek adalah alasan mengapa MCB baru dapat dibandingkan dengan yang lain dalam tender dan menjadi dasar desain cetakan kami.
Ini berarti, dalam praktiknya, kami merancang untuk kepatuhan dengan standar pengujian IEC 60898-1 dan IEC 60947-2, menggunakan lebar modul 18 mm dan desain klip rel DIN, plastik PA66 tahan api, serta desain internal C45 dan DZ47 yang ada di banyak merek regional.
Proyek Cetakan yang Telah Kami Serahkan
Setiap proyek di bawah ini melalui proses yang sama desain cetakan injeksi yang dijelaskan di atas.
| Klien | Negara | Proyek |
|---|---|---|
| KEAZ | Rusia | Cetakan injeksi MCB |
| Peralatan Listrik ROMEL | Ethiopia | Cetakan injeksi MCB |
| PT. Lelco Trindo Nusantara | Indonesia | Cetakan injeksi MCB |
| OMINSU Vietnam Co., Ltd | Vietnam | Cetakan injeksi MCB (2025) |
| Walton | Bangladesh | Cetakan untuk MCB tipe C45 yang dimodifikasi |
Merencanakan alat MCB pertama Anda? Panduan kami tentang Pembuatan cetakan injeksi MCB membahas baja, kavitas, dan faktor biaya secara lebih mendalam.
Schneider Electric, Acti9, ABB, Siemens, Legrand, CHINT dan nama merek serta produk lainnya adalah merek dagang dari pemiliknya masing-masing. Mereka disebutkan hanya sebagai titik referensi industri; tidak ada kemitraan atau dukungan yang dimaksudkan.
Pertanyaan yang Sering Diajukan
Bagaimana cara merancang cetakan untuk injeksi?
Menurut strategi yang dibahas di atas, kita harus mulai dengan mengerjakan bagian terlebih dahulu daripada membuat cetakan. Pertama, kita harus memverifikasi resin, ketebalan dinding, dimensi fungsional dan draft serta menjalankan proses DFM menggunakan perangkat lunak teori aliran yang rusak. Singkatnya, cara merancang cetakan untuk injeksi plastik adalah dengan menetapkan setiap keputusan di atas kertas terlebih dahulu dan memvalidasinya dengan sampel T1.
Apa perangkat lunak terbaik untuk desain cetakan injeksi?
Paket terbaik yang pasti tidak ada. Pemodelan cetakan dilakukan menggunakan Siemens NX dengan Mold Wizard, PTC Creo, dan SolidWorks sementara Cimatron dan ZW3D adalah merek utama yang digunakan di bengkel alat. Autodesk Moldflow dan Moldex3D adalah program paling populer untuk simulasi aliran. Yang paling penting bukan merek produk yang digunakan, tetapi memverifikasi kemampuan pembuat cetakan dan pelanggan untuk bertukar file STEP atau native.
Apa standar desain untuk cetakan injeksi?
Ada tiga tingkat kategorisasi. Secara umum, bagian cetakan sesuai dengan standar katalog seperti HASCO, DME atau Misumi dan kelas cetakan SPI (sekarang PLASTICS) mengidentifikasi masa pakai cetakan yang diharapkan, dimana Kelas 101 sesuai dengan lebih dari satu juta siklus. Selain itu, toleransi bagian dapat sesuai dengan ISO 20457. Standar produk berada di atas kedua lapisan tersebut. Misalnya, standar untuk enclosure MCB adalah IEC 60898-1 atau IEC 60947-2.
Apakah injection molding lebih baik daripada 3D printing?
Meskipun pencetakan 3D tidak efisien untuk produksi volume besar, ini sangat baik untuk mengembangkan prototipe cetak 3D karena tidak melibatkan tooling dan teknologi ini berguna untuk mengevaluasi kecocokan dan perakitan prototipe, sesuatu yang dilakukan untuk tata letak MCB sebelum proses manufaktur sebenarnya. Cetakan injeksi mulai lebih menguntungkan ketika jumlah bagian meningkat menjadi ribuan terkait harga bagian dan kekuatan. Umum untuk menggabungkan kedua teknologi dalam praktik. Artikel kami tentang perusahaan prototipe cepat mencakup sisi pencetakan, dan apa itu cetakan injeksi mencakup sisi pencetakan cetakan.
Referensi
- IEC 60898-1:2015+AMD1:2019 CSV, Pemutus sirkuit untuk perlindungan arus lebih untuk instalasi rumah dan sejenisnya (Komisi Elektroteknik Internasional)
- ISO 20457:2026, Bagian cetakan plastik: Toleransi dan kondisi penerimaan (Organisasi Internasional untuk Standardisasi)
Kirimkan Sampel Anda: Tinjauan DFM Gratis
Punya pemutus yang ingin Anda buat alatnya, atau produk bersertifikat yang perlu Anda salin tanpa kejutan? Kirimkan gambar produk, file 3D, atau sampel Anda kepada kami. Dalam 48 jam, insinyur kami akan mengembalikan laporan DFM beranotasi yang mencakup ketebalan dinding, draft, opsi gate, dan dimensi yang kami rekomendasikan untuk dibekukan, sebelum Anda berkomitmen pada baja.




