
 benlong




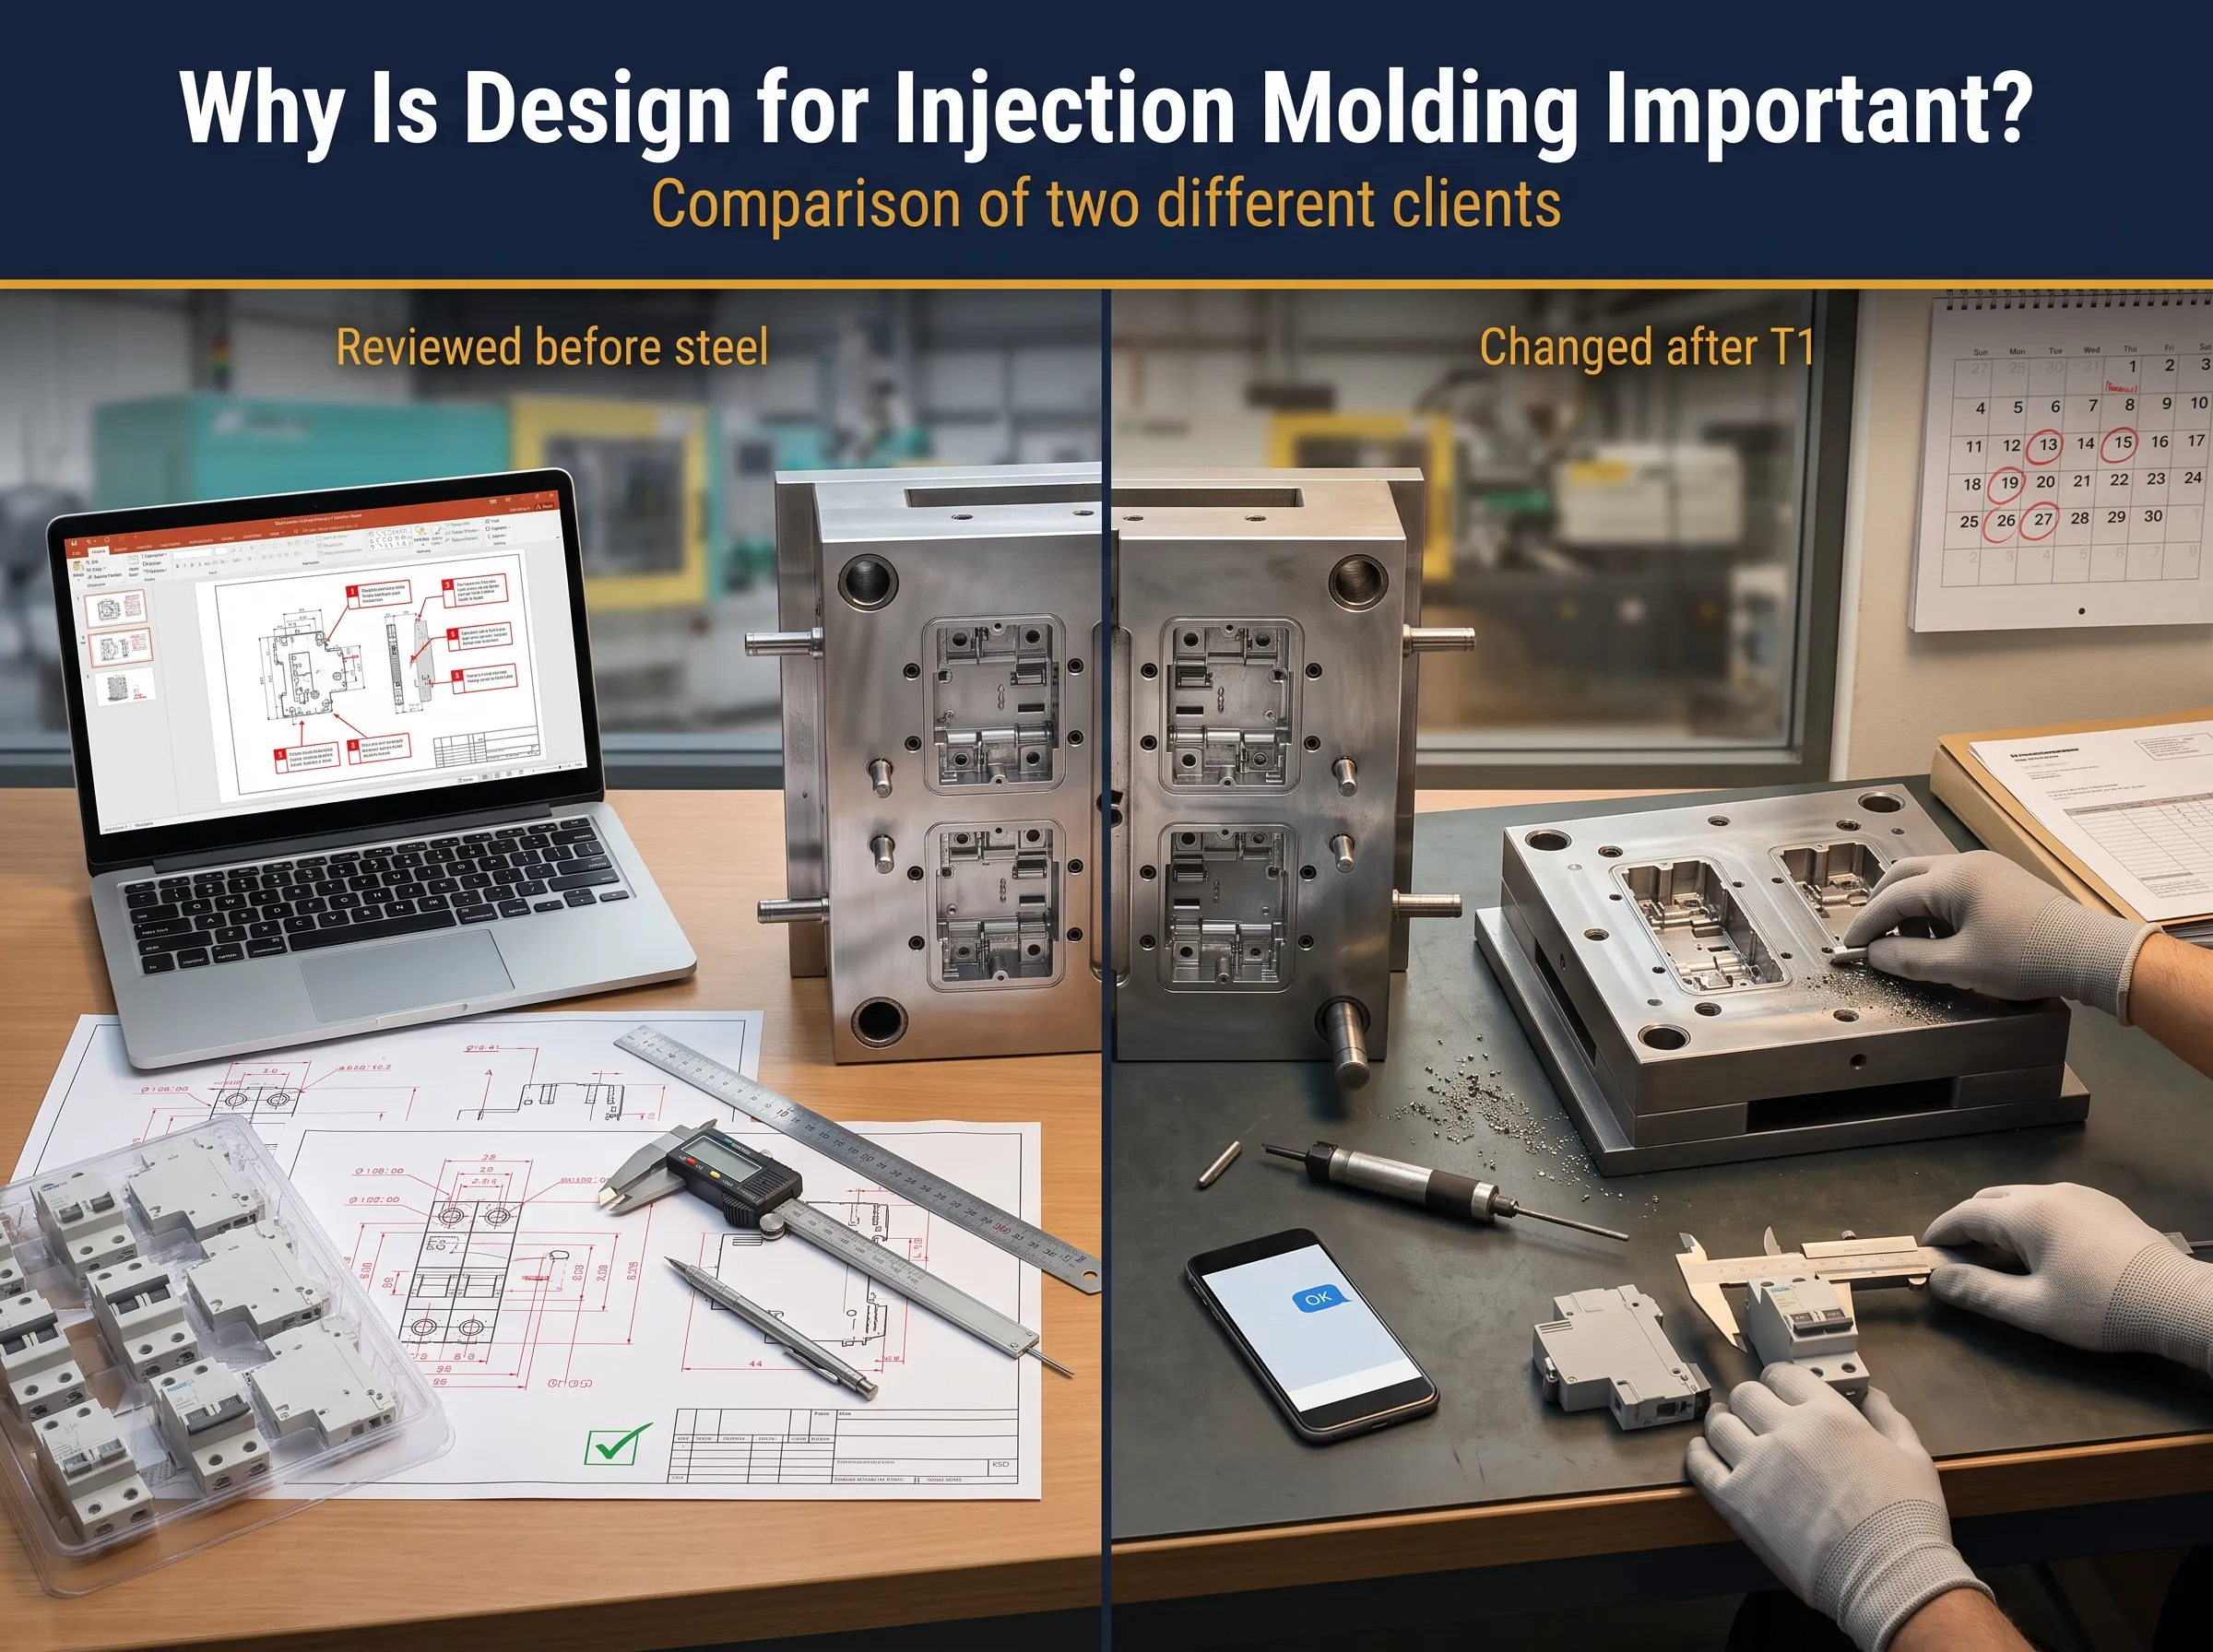
Pourquoi la conception pour le moulage par injection est-elle importante ? Comparaison de deux clients différents
Le succès conception de moule d'injection est crucial pour déterminer si un produit issu du moule fonctionne correctement dès la première fois ou après trois coûteuses modifications de l'acier. Dans le cas d'un disjoncteur miniature, la marge admissible est limitée. Il est entendu que le boîtier du disjoncteur miniature ne peut varier même de quelques dixièmes de millimètre, car cela entraînerait le déplacement d'une bande bimétallique et la modification de l'écart de contact, ce que l'appareil de commutation automatique ne peut permettre.
Benlong Automation fabrique des équipements d'assemblage et de test pour MCB et MCCB à Wenzhou, en Chine, et nous fournissons également les moules d'injection qui alimentent ces lignes. Cela nous place des deux côtés du problème. Nous concevons l'outil, puis nous observons ses pièces passer à travers un Ligne d'assemblage automatique MCB, où chaque variation de 0,05 mm se manifeste par un chargeur bloqué ou un disjoncteur rejeté.
L'objectif principal est de répondre à l'une des questions les plus fréquentes des clients. Le projet visait à expliquer l'importance de la phase de conception avant la découpe de l'acier, comment appliquer le DFM au projet MCB, quelles sont les responsabilités respectives des acheteurs de moules et des fabricants de moules, ainsi que la comparaison de deux cas issus de côtés opposés en termes de résultat : OMINSU du Vietnam et la société Walton du Bangladesh.
Pourquoi la conception pour le moulage par injection est-elle importante? Parce que la conception verrouille la qualité, le coût et le délai avant toute découpe d'acier. Une modification apportée au dessin coûte une heure à un ingénieur. La même modification effectuée après la fabrication du moule signifie de nouveaux inserts, un autre essai et des semaines de retard. Pour des pièces certifiées telles que les boîtiers MCB, cela peut également mettre en péril la certification.
En ce qui concerne la plupart des composants plastiques, le principal objectif de la conception pour la fabrication (DFM) est de minimiser le coût. Un MCB doit également assurer ses fonctions en toute sécurité. Cinq raisons sont à noter.
- Coût. Le temps de cycle dépend de l'épaisseur de la paroi, le nombre de cavités détermine les coups par heure, et le choix de l'acier décide de la durée de vie. Il est facile de modifier quoi que ce soit dans la conception. Mais apporter des modifications à l'outil signifie qu'il faudra utiliser la soudure, le retravail ou fabriquer un nouvel insert. Chaque opération comporte des risques de défaillance de l'outil.
- Fonction. Un MCB de 18 mm emprunte une tranche bimétallique, une bobine, un arc avec des séparateurs, un loquet, des ressorts et deux contacts. Les parois en plastique maintiennent les éléments en place, mais elles jouent également le rôle de guide. Une nervure trop haute de 0,1 mm chargera le loquet et modifiera la force de commutation. Une poche surdimensionnée permettra à l'arc de se déplacer en cas de court-circuit.
- Certification. Un MCB est certifié selon CEI 60898-1 . Pour obtenir une certification, il est nécessaire d'avoir un produit composé de toutes les pièces, y compris le matériau du boîtier et la distance de fuite. Si la conception du boîtier est modifiée, il faudra recertifier. Une approche intelligente serait de comprendre les caractéristiques invariables avant de commencer la conception.
- Délai. Chaque cycle de test prend 2 à 4 semaines. Deux cycles de test pour une commande d'exportation, payée par lettre de crédit (L/C), entraînent un dépassement de la période d'expédition indiquée dans la L/C. En conséquence, il y a une modification de la commande, une commission bancaire et des problèmes pour l'acheteur.
- Automatisation. Les pièces adaptées à l'assemblage manuel peuvent ne pas convenir à l'assemblage automatisé. Les alimentateurs vibrants et les caméras nécessitent que chaque boîtier de chaque cavité soit identique. En cas de différences dimensionnelles dans la production, la machine ne fonctionne pas et des pannes surviennent.
En résumé, l'étape de dessin est l'étape la moins coûteuse. Retarder chaque décision conduit à multiplier les dépenses pour corriger l'erreur. Cela est valable dans le cas des vis, écrous et dispositifs de protection tels qu'un disjoncteur miniature (MCB) où le temps de déclenchement se compte en secondes.
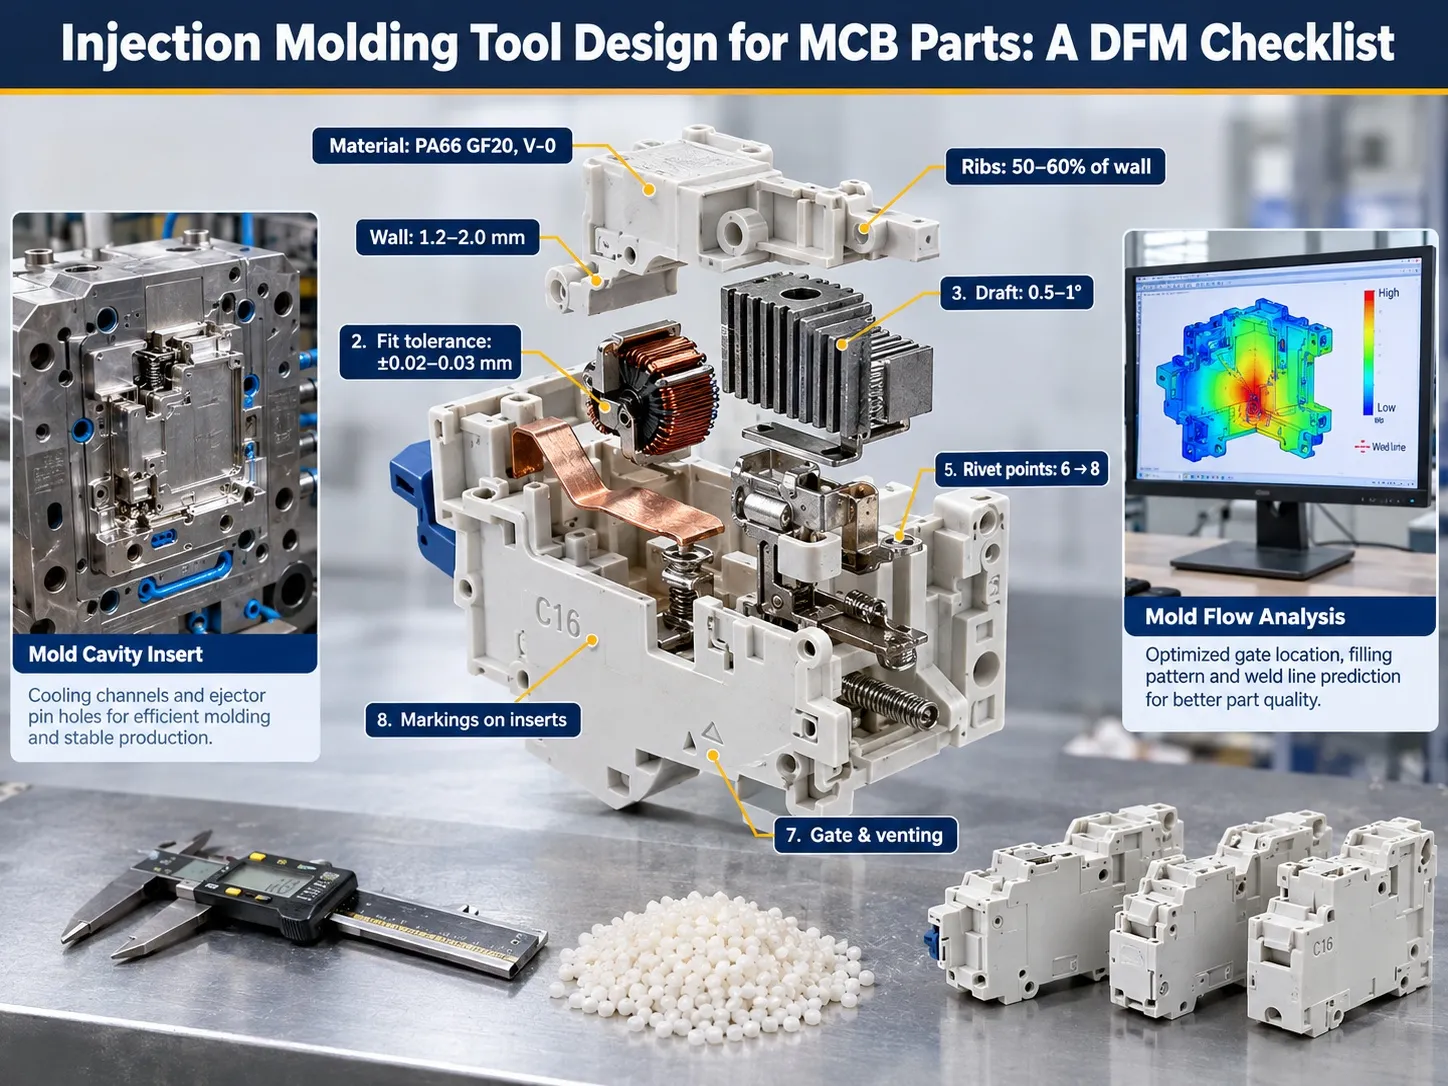
Conception d'outils de moulage par injection pour pièces de MCB : une liste de contrôle DFM
Le processus de conception d'un outil de moulage par injection de qualité doit commencer par la conception des pièces et non par le choix du matériau. Avant l'estimation des coûts de fabrication, un ingénieur doit analyser chaque composant du MCB afin qu'il puisse être évalué selon les facteurs de conception du moulage par injection. Le tableau ci-dessous présente les facteurs de conception de moulage par injection de base particulièrement importants pour les fabricants de disjoncteurs en plastique.
Les chiffres ci-dessous doivent être considérés comme des valeurs de référence approximatives ; en d'autres termes, ce sont des valeurs typiques appartenant aux boîtiers en polyamide 66 chargé de verre. Ces chiffres représentent seulement une petite partie du processus complet de revue DFM. En général, les chiffres finaux pour chaque projet sont déterminés par chaque client indépendamment en utilisant leurs propres spécifications produit, la fiche technique du fabricant de la résine et les résultats de l'analyse de l'écoulement du moule.
| Élément de conception | Ce que nous vérifions | Pourquoi c'est important pour un MCB |
|---|---|---|
| Matériel | PA66 ignifuge + fibre de verre 20% (GF20) ; norme UL 94 V-0 ; séchage avant moulage | Les boîtiers doivent passer les tests au fil incandescent et rester rigides près du déflecteur d'arc ; la fibre de verre rend également le retrait dépendant de la direction |
| Tolérance de retrait | Taux de retrait pris dans la fiche technique de la résine, appliqués séparément dans le sens du flux et perpendiculairement | Utiliser une valeur moyenne de retrait sur une pièce chargée en verre décale les trous de pivot et les faces d'accouplement |
| Épaisseur de paroi | Nominal 1,2–2,0 mm ; variation locale maintenue dans environ 25 % du nominal ; zones épaisses évidées | Les zones épaisses près des bornes s'affaissent et laissent des vides qui affaiblissent les bossages de vis |
| Angle de dépouille | 0,5–1° sur les parois extérieures, plus sur les faces texturées ; spécifié par surface sur les poches internes profondes | Les poches de mécanisme nécessitent une dépouille minimale, mais elle doit être sur le dessin sinon les ajustements de pivot dérivent |
| Nervures et bossages | Épaisseur des nervures 50–60 % de la paroi ; diamètre extérieur du bossage environ 2× le trou | Les extrémités des nervures positionnent le bimétal et la bobine ; des nervures surdimensionnées causent des marques d'affaissement sur la face visible |
| Clips et sous-coupes | Quelles caractéristiques nécessitent des glissières ou des releveurs ; si un clip peut être redessiné pour se libérer dans le sens d'ouverture | Chaque glissière ajoute un coût et une ligne de séparation ; une nouvelle conception de clip peut changer toute la structure du moule |
| Points de rivet | Nombre, position et diamètre des trous de rivet qui joignent les deux demi-coquilles | Passer de 6 à 8 rivets modifie la charge de serrage, les broches noyau, la disposition des éjecteurs et le refroidissement |
| Tolérances d'ajustement internes | Dimensions fonctionnelles (pivots, poches de verrouillage, sièges de contact) signalées séparément, typiquement ±0,02–0,03 mm | Celles-ci déterminent la force de déclenchement et la pression de contact ; les dimensions générales peuvent rester plus lâches |
| Ligne de séparation | Emplacement de la séparation entre les deux moitiés du moule sur chaque pièce | Une ligne de séparation traversant une surface d'étanchéité ou de fuite laisse une ligne témoin ou un bavure là où cela fait le plus de mal |
| Porte et ventilation | Porte sur une paroi non fonctionnelle ; profondeur de ventilation d'environ 0,01–0,015 mm pour PA66 | Le PA66 s'écoule finement et bavure facilement ; une bavure dans une poche de verrouillage peut empêcher le disjoncteur de déclencher |
| Éjection | Positions des broches d'éjection sur des faces non fonctionnelles et non visibles ; suffisamment de broches pour pousser uniformément les parois fines | Les broches sur une face d'accouplement laissent des marques qui modifient l'ajustement ; trop peu de broches déforment les boîtiers fins lors de l'éjection |
| Refroidissement | Canaux de refroidissement équilibrés entre la cavité et le noyau, proches des sections épaisses | Un refroidissement inégal déforme les parois latérales longues et allonge le cycle |
| Équilibre multi-cavités | Canal d'alimentation naturellement équilibré, confirmé par le flux de moule, pour 2, 4 ou 8 cavités | Une ligne automatique reçoit des pièces de chaque cavité ; une cavité lente devient un flux de rejet |
| Acier de moule | Cavité en S136H ou H13 ; base de moule en S50C ou P20 | La fibre de verre est abrasive ; l'acier de cavité durci maintient les dimensions stables sur une longue durée de vie de l'outil |
| Marquages | Texte en relief vs en creux ; inserts interchangeables pour des notations telles que C16 ou C32 | Le texte en creux sur la pièce est en relief dans l'acier et facile à usiner ; le texte en relief sur la pièce est gravé dans l'acier et nécessite un soudage pour être retiré |
Le processus de conception d'un outil de moulage par injection de qualité doit commencer par la conception des pièces et non par le choix du matériau. Avant l'estimation des coûts de fabrication, un ingénieur doit analyser chaque composant du MCB afin qu'il puisse être évalué selon les facteurs de conception du moulage par injection. Le tableau ci-dessous présente les facteurs de conception de moulage par injection de base particulièrement importants pour les fabricants de disjoncteurs en plastique.
Pour les tolérances, nous recommandons de se référer à ISO 20457, la norme internationale pour les tolérances sur les pièces moulées en plastique, dont la deuxième édition a été publiée en août 2026, et de ne mettre des valeurs strictes que sur les dimensions qui affectent réellement la fonction. Si votre pièce suit déjà les règles générales de notre guide de moulage par injection, la plupart de cette liste de contrôle sera déjà en bon état.
Qui est responsable de quoi : Acheteur et Fabricant de moule
La majorité des désaccords sur les projets de moule ne concernent pas une mauvaise usinage ou un mauvais acier. Le cœur du problème tourne généralement autour de qui a pris quelle décision et quand elle a été prise. Le contrat typique de moule d'injection divise les responsabilités entre le fabricant de moule (Partie A), qui possède le produit, et l'acheteur (Partie B), qui possède l'outil.
| Domaine | Acheteur (Partie A) | Fabricant de moule (Partie B) |
|---|---|---|
| Conception et fonction du produit | Possède la conception du produit, sa fonction et sa performance | Donne des conseils DFM ; ne modifie pas le produit sans approbation écrite |
| Données produit | Fournit les dessins du produit ou fichiers 3D, ou un échantillon physique, et indique par écrit lequel prévaut | Si seul un échantillon est fourni, le scanne ou le mesure et prépare les dessins pour approbation de l'acheteur |
| Approbation des dessins | Examine et approuve les dessins, y compris toutes les dimensions critiques | Soumet les dessins avec les dimensions critiques et tolérances clairement indiquées |
| Conception du moule | Peut examiner la disposition du moule (portes, ligne de séparation, éjection) si elle le souhaite | Conçoit la structure du moule, la distribution, le refroidissement et l’éjection selon les dessins approuvés |
| Fabrication et essais du moule | Assiste ou examine les essais et inspecte les échantillons | Construit le moule, réalise les essais T1/T2 et fournit des échantillons avec un rapport dimensionnel |
| Conformité des échantillons | Confirme que les échantillons correspondent aux dessins approuvés | Corrige, à ses frais, toute déviation par rapport aux dessins approuvés |
| Modifications après approbation | Paie et accorde du temps pour les modifications techniques qu’elle demande après l’approbation des dessins | Évalue le coût et l’impact sur le calendrier de chaque modification avant de la réaliser |
| Certification | Certifie le produit fini (pour les disjoncteurs modulaires, selon IEC 60898-1 ou les schémas nationaux) | Fournit les enregistrements des matériaux et des dimensions qui soutiennent la certification |
Une partie cruciale de ce processus est l’obtention de l’approbation des dessins par les clients. Après qu’un acheteur a donné son approbation pour le dessin, ce dessin servira de modèle pour la construction et la vérification du moule de production. Bien qu’un échantillon puisse également être utilisé comme guide, cela ne fonctionne que si cela est indiqué dans les dispositions d’approbation, ainsi que dans le contrat concernant les dimensions à prendre en compte.
Walton vs OMINSU : Deux clients, deux résultats
Les deux projets concernaient des moules de boîtiers de disjoncteurs modulaires d’égale complexité et les clients n’avaient aucune expérience préalable en fabrication de moules. Cela n’est guère surprenant car les fabricants de disjoncteurs sont des spécialistes des disjoncteurs, pas des fabricants d’outils. La différence entre les deux résultats ne concerne ni la fabrication d’outils ni l’acier. La distinction réside dans la manière dont les données sur le produit ont été fournies, suivie de la rigueur avec laquelle les dessins ont été examinés avant l’ouverture du moule.
OMINSU Vietnam : Chaque dessin examiné
En 2025, OMINSU Vietnam Co., Ltd nous a confié la création du moule pour disjoncteur modulaire. Au lieu de simplement nous envoyer un échantillon, OMINSU nous a fourni son propre ensemble de dessins avec lesquels travailler. En conséquence, toutes les dimensions de nos dessins pouvaient être retracées jusqu’aux données produit originales d’OMINSU.
Chaque fois que nous leur envoyons un dessin de moule pour approbation, l’équipe OMINSU vérifie le dessin feuille par feuille par rapport aux dessins du produit, nous renvoyant un document PowerPoint avec des commentaires sur chaque modification à effectuer : la dimension, la valeur et la raison du changement. Ainsi, nos ingénieurs ont pu effectuer le travail sur la base de ce document. Toutes les corrections ont été faites sur papier avant que tout travail réel ne commence.
Cependant, aucune connaissance spéciale en ingénierie de moules n’était nécessaire. Ce qui était nécessaire, c’était simplement les informations de base sur le produit, du temps, de la concentration et une manière apparemment simple de transmettre les modifications nécessaires.
Walton Bangladesh : Approbation sans examen
L’engagement de Walton consistait à ajuster le disjoncteur modulaire de type C45 déjà accrédité. Les révisions comprenaient une structure à encliquetage, la suppression du couvercle d’étanchéité, huit points de rivetage et un détail métallique ajouté sous la rondelle.
Voici comment les événements se sont déroulés :
La demande de devis indiquait que les exigences pour le produit final stipulaient de se conformer à l’échantillon physique.
Nous avons réalisé des dessins 2D, qui ont été approuvés via WeChat, suivis d’un message indiquant “ Ok. Go ! ” sans commentaires sur les mesures.
Des composants imprimés en 3D ont été fabriqués et le processus d’assemblage a été démontré sous forme de vidéo. Les modifications n’ont jamais été apportées.
Après réception des échantillons T1, Krogan a demandé les dimensions des pièces internes pour correspondre à l’échantillon physique original.
L’hypothèse de Walton est correcte car ils devaient s’assurer que le produit déjà certifié soit protégé. Maintenir la même structure interne est ce que signifie une bonne ingénierie. Cependant, la clé du problème est la rapidité. La même comparaison effectuée au stade du dessin prendrait plusieurs jours.
Côté à côte, les deux projets ressemblaient à ceci :
| OMINSU (Vietnam) | Walton (Bangladesh) | |
|---|---|---|
| Données produit fournies | Dessins du produit du client | Échantillon physique ; dessins 2D préparés par Benlong |
| Revue des dessins | Feuille par feuille, avec annotations écrites sur PowerPoint | Approuvé par message de chat, sans commentaires dimensionnels |
| Référence pour les dimensions | Dessins du produit client et dessins de moule approuvés | La demande de devis (RFQ) nommait l’échantillon physique ; l’approbation a été donnée sur les dessins |
| Premier changement majeur | Stade du dessin | Après les échantillons T1 |
| Coût du changement | Heures d’ingénierie sur papier | Retouche de l’insert plus un essai supplémentaire |
| Résultat | Essais fluides | Réessai et modification de la lettre de crédit (L/C) |
Ce que nous avons changé
Nous aurions pu considérer le projet Walton comme une bonne fortune et passer à autre chose, mais au lieu de cela, nous avons évalué ce que nos procédures internes permettaient de faire, et mis en place trois améliorations différentes.
Dessins figés par écrit avant toute découpe d’acier. Désormais, avant toute découpe d’acier, le client doit signer une confirmation de gel du dessin détaillant la révision et les dimensions importantes. Et nous ne pouvons plus nous fier simplement à un message de chat.
Scanner l’échantillon en premier. Lorsqu’un client nous fournit un échantillon au lieu des dessins des produits, nous nous assurons de le scanner et de marquer ses dimensions avant que le processus de conception ne commence. Il doit y avoir une confirmation écrite précisant quelles dimensions concernent l’échantillon et lesquelles correspondent aux dessins.
Modèle d’annotation pour chaque client. Nous fournissons désormais à nos clients un modèle simple pour les commentaires, inspiré de la méthode PowerPoint d’OMINSU, de manière à ce qu’ils n’aient pas besoin de connaissances spécifiques sur les moules pour analyser le dessin.
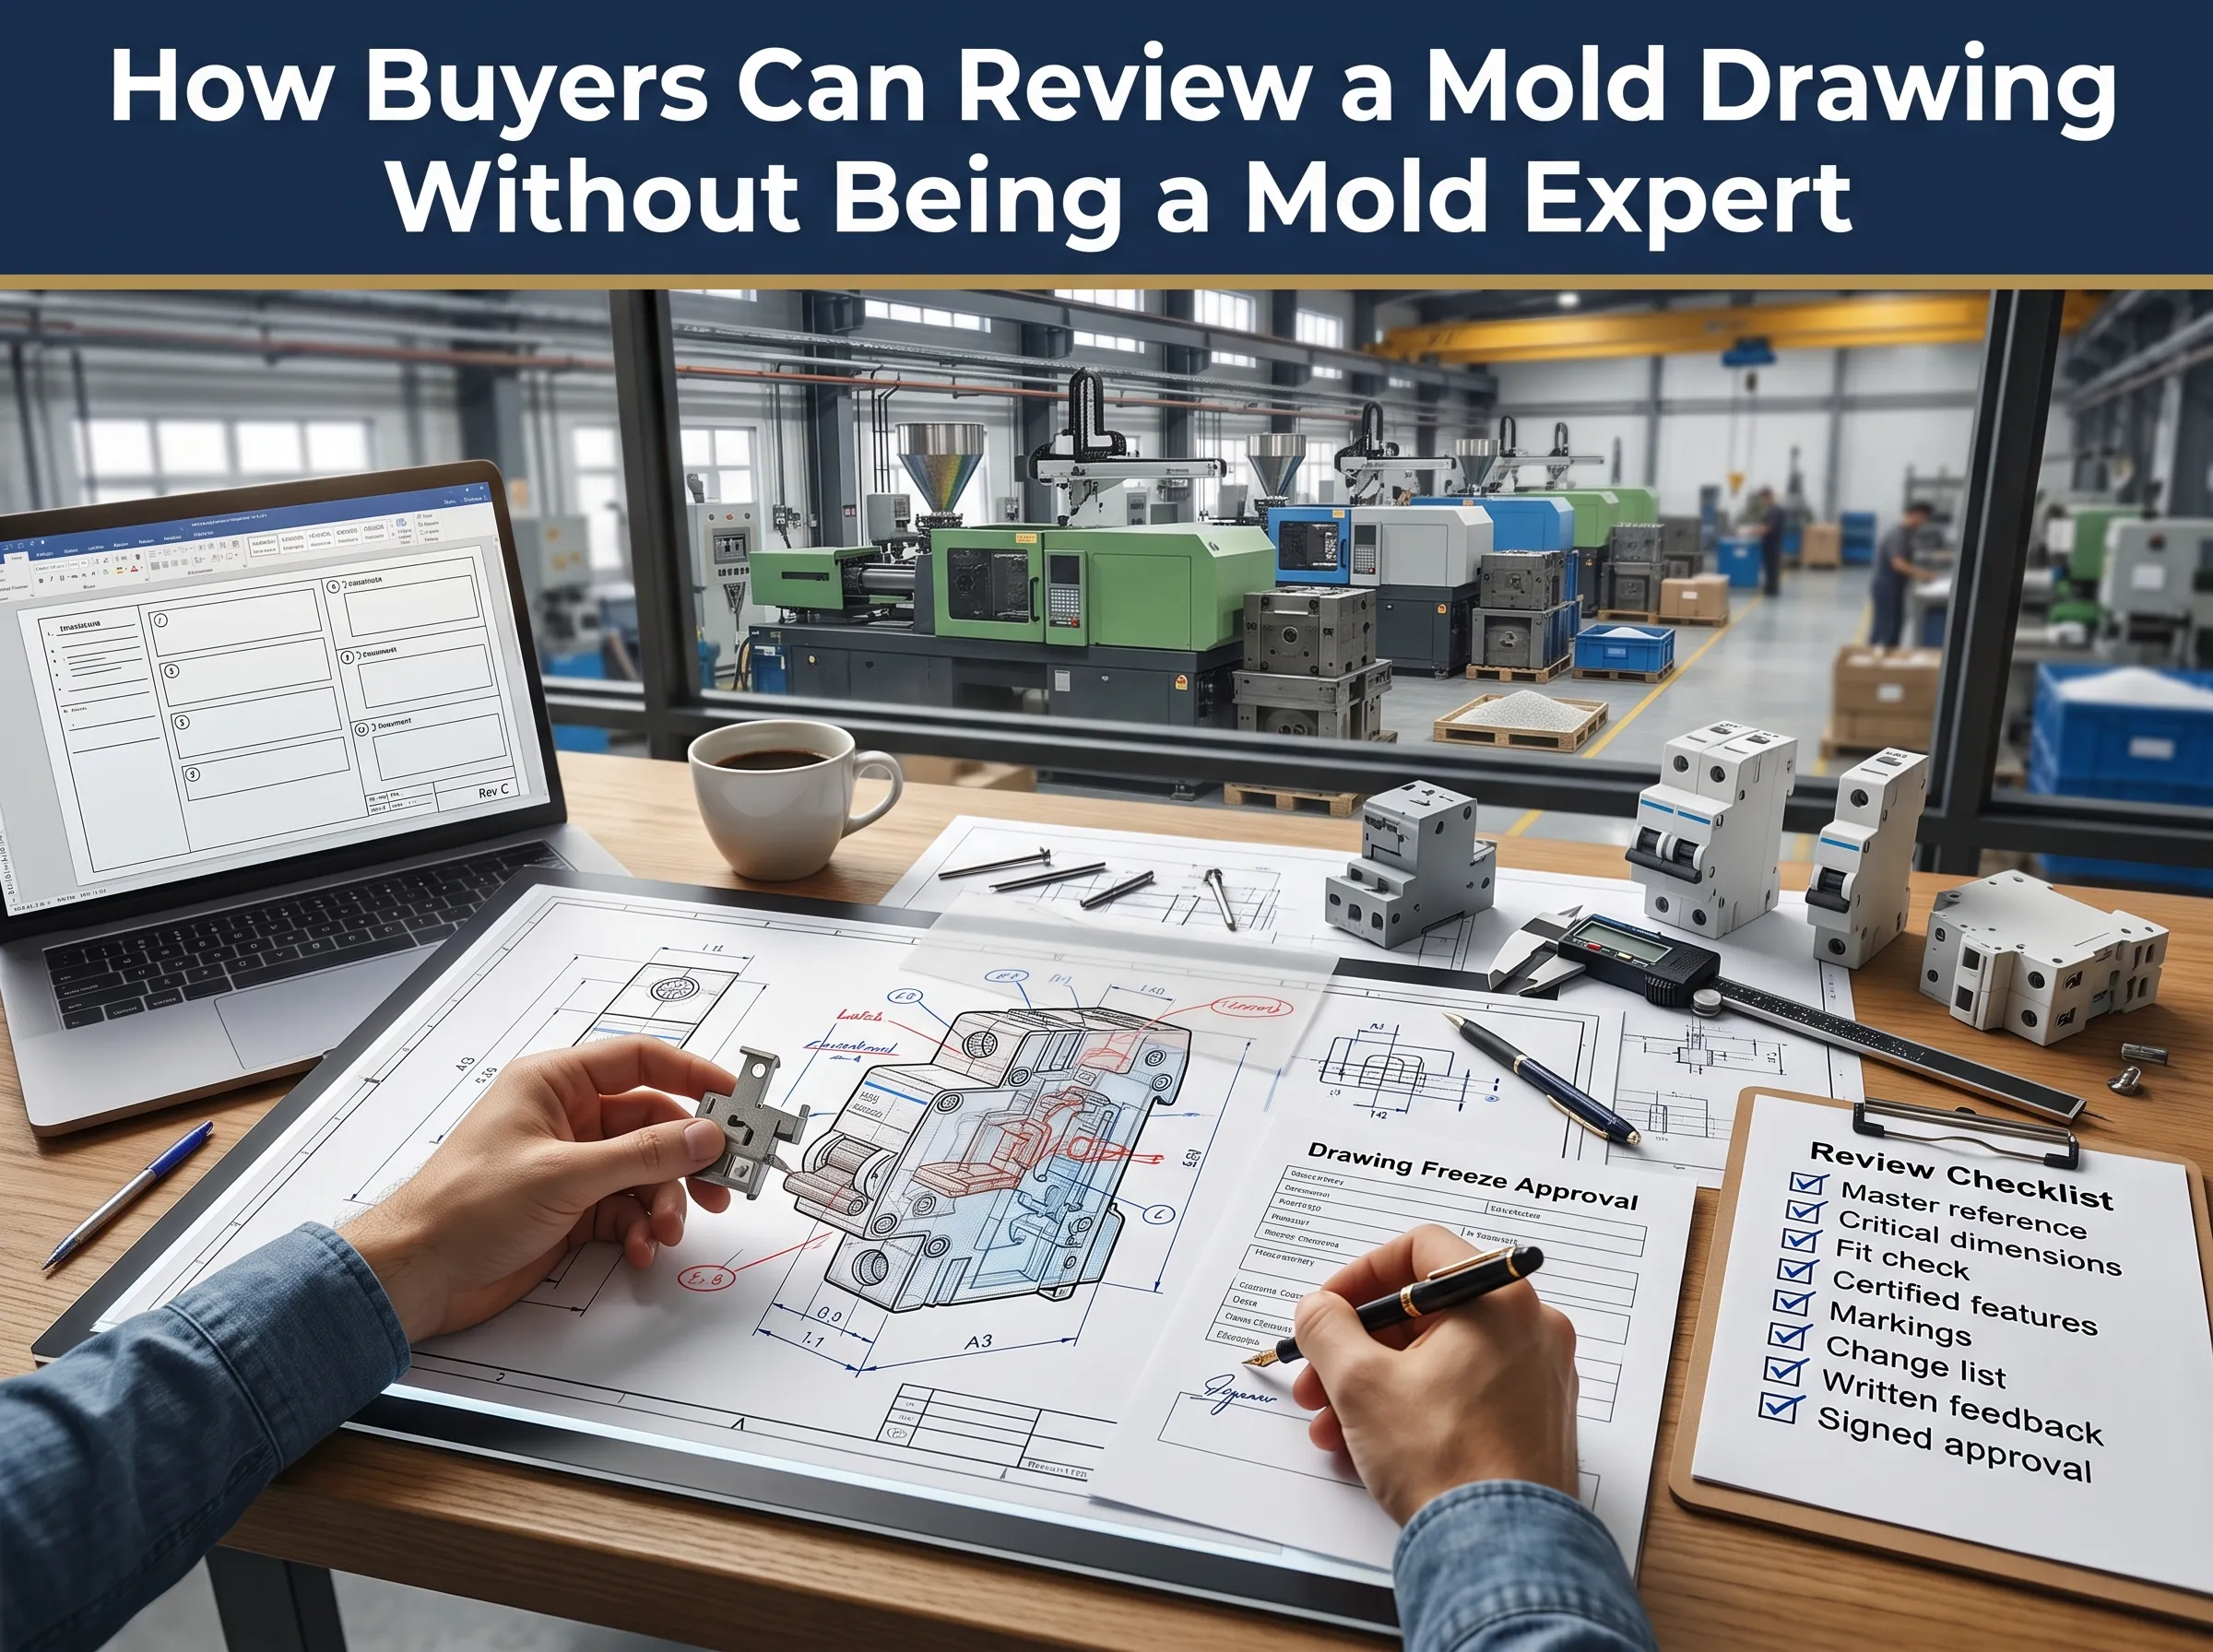
Comment les acheteurs peuvent-ils examiner un dessin de moule sans être experts en moules
Il n’est pas nécessaire de comprendre les conceptions de refroidissement ou les plaques d’éjecteur pour garantir la sécurité du produit. La qualité de la revue de conception d’injection repose sur quelques questions simples auxquelles toute personne issue du métier d’ingénieur freinage peut facilement répondre.
- Quelle référence régit votre cas ? Notez-la et listez explicitement dans l’approbation où le dessin, le fichier 3D ou l’échantillon physique est considéré comme maître.
- Les dimensions critiques ont-elles été marquées ? Assurez-vous que chaque logement de loquet, charnière, position d’assise et port soit marqué avec des tolérances que vous acceptez.
- Est-il encore possible d’adapter les nouvelles pièces aux anciennes ? Superposez le mécanisme et le dessin du nouveau boîtier et vérifiez les jeux.
- Les spécifications certifiées ont-elles changé ? Comparez les dimensions, l'épaisseur des parois autour des unités actives et la classe de matériau, et vérifiez-les avec votre conception certifiée.
- Les notes respectent-elles les normes ? Vérifiez le texte de votre classification, les tampons confirmant votre conformité aux normes et vos logos.
- Les modifications ont-elles été complètement intégrées ? Si vous avez modifié un produit existant, assurez-vous de détailler chaque changement dans le dessin.
- Vos commentaires ont-ils été enregistrés ? Retournez vos commentaires non pas dans un message mais sous forme de copie annotée et n'oubliez pas d'inclure un numéro de révision dans le nom du fichier.
- Avez-vous approuvé le document ? Assurez-vous de marquer votre approbation par écrit et seulement après avoir obtenu les réponses à toutes les questions ci-dessus.
Comment concevoir pour le moulage par injection : notre processus en 6 étapes
Si vous travaillez sur comment concevoir pour le moulage par injection lorsque votre produit est un disjoncteur miniature (MCB), vous devrez suivre la séquence que nous décrivons ici. C’est une version condensée de notre processus de développement du moule d'injection MCB.
- Analyse des exigences. Rassemblez toutes les données nécessaires sur le projet, y compris les dessins de conception du produit ou les fichiers CAO 3D, les échantillons physiques si disponibles, le type de résine plastique à utiliser, le volume de production prévu ainsi que le statut de certification ou sa possibilité.
- Conception pour la fabrication. Passez en revue la liste de contrôle ci-dessus et générez un document décrivant comment chaque élément de la conception du MCB a été affecté par les considérations de conception.
- Analyse de l’écoulement du moule. Simulez le remplissage, le compactage, le refroidissement et la déformation pour déterminer l’emplacement des entrées, l’équilibre des cavités du moule et faites des projections sur les lignes de soudure avant la découpe de l’acier.
- Dessin final. Faites signer le dessin final par le client. Tous les changements à partir de maintenant seront considérés comme une demande de modification et auront un impact sur les coûts.
- Essais T1 et T2. Les premiers tirages du moule sont comparés au dessin et aux échantillons physiques si disponibles. Notre Moule d'injection MCB forfait standard comprend 1000 pièces approuvées et un rapport dimensionnel.
- Tests fonctionnels. Les pièces échantillons sont assemblées en disjoncteurs complets et soumises à la calibration du déclenchement, aux tests diélectriques et mécaniques, les mêmes contrôles qu’un laboratoire de test MCB effectue, avant que le moule ne soit libéré pour la production en série.
En général, nous avons besoin d’environ 45 jours pour la fabrication des moules d’injection MCB après la signature du dernier dessin. Le temps nécessaire pour les approbations des dessins n’est pas inclus dans cette période car il ne peut être estimé à l’avance. Plus les dessins sont vérifiés et approuvés rapidement, plus tôt ils seront prêts pour les tests d’acceptation des nouvelles conceptions.
Les mêmes six étapes s’appliquent à tout dessin de moule d’injection plastique. Les pièces MCB laissent simplement moins de place à l’erreur.
Conception de la porte du moule d’injection pour petites pièces électriques
L’importance de la conception de la porte du moule d’injection réside dans le fait qu’elle détermine l’emplacement des lignes de soudure, les contraintes anisotropes et l’orientation des fibres dans le cas d’un petit élément électrique produit. Quatre règles sont appliquées à la production des boîtiers moulés des MCB.
Pour éviter tout problème, la porte doit ne pas être située près des loquets ou des contacts. Même l’existence d’un vestige de porte, d’une contrainte locale ou d’une ligne de soudure dans la poche du loquet peut influencer la capacité du mécanisme à déclencher ou à échouer à cause de températures élevées.
Des portes sous-marines doivent être utilisées. Une sous-porte est coupée automatiquement après l’ouverture du moule d’injection, ce qui facilite l’opération pour les moules.
Afin de planifier l’orientation des fibres, il faut se rappeler que les fibres de verre s’orientent selon l’écoulement, de sorte que le PA66 chargé en verre rétrécit moins dans cette direction. Par conséquent, le placement de la porte est critique pour déterminer la direction du mouvement de la paroi.
Le canal d’alimentation doit être équilibré. Dans le cas de 4 ou 8 cavités, toutes doivent être remplies en même temps et sous une pression égale.
Conçu selon les mêmes normes que les marques mondiales de disjoncteurs
Les disjoncteurs MCB ont une maturité qui en fait un produit hautement standardisé. Après tout, les produits les plus compétitifs de référence, tels que Schneider Electric Acti9 iC60, ABB S200, Siemens 5SL, Legrand DX³ et CHINT NXB, sont fabriqués selon la norme de base IEC 60898-1 avec un module de 18 mm qui s’adapte sur un rail DIN de 35 mm. Cette uniformité entre les marques explique pourquoi un nouveau MCB peut être comparé à d’autres lors des appels d’offres et constitue la base des conceptions de nos moules.
Cela signifie, en pratique, que nous concevons pour la conformité aux normes de test IEC 60898-1 et IEC 60947-2, en utilisant la largeur de module de 18 mm et le design de clip pour rail DIN, le plastique PA66 résistant aux flammes, ainsi que les conceptions internes C45 et DZ47 existant dans de nombreuses marques régionales.
Projets de moules que nous avons livrés
Chaque projet ci-dessous a suivi le même processus de conception de moule pour injection décrit ci-dessus.
| Client | Pays | Projet |
|---|---|---|
| Client | Russie | Moules d’injection pour MCB |
| KEAZ | Éthiopie | Moules d’injection pour MCB |
| KEAZ | Indonésie | Moules d’injection pour MCB |
| ROMEL Electrical Equipment | ROMEL Équipements Électriques | Moules d’injection pour MCB (2025) |
| PT. Lelco Trindo Nusantara | PT. Lelco Trindo Nusantara | Moules pour un MCB de type C45 modifié |
Planifiez votre premier outil MCB ? Notre guide sur Fabrication de moules par injection pour MCB couvre plus en détail l’acier, la cavitation et les facteurs de coût.
Schneider Electric, Acti9, ABB, Siemens, Legrand, CHINT et autres noms de marques et de produits sont des marques déposées de leurs propriétaires respectifs. Ils sont mentionnés uniquement comme points de référence dans l’industrie ; aucun partenariat ou approbation n’est implicite.
Foire aux questions
Comment concevoir un moule pour l’injection plastique ?
Selon la stratégie discutée ci-dessus, nous devons commencer par travailler sur la pièce plutôt que de fabriquer un moule. D’abord, nous devons vérifier la résine, l’épaisseur de la paroi, les dimensions fonctionnelles et le dépouille, puis lancer le processus DFM en utilisant un logiciel de théorie d’écoulement cassé. En bref, comment concevoir un moule pour l’injection plastique revient à prendre toutes les décisions sur papier d’abord et à les valider avec des échantillons T1.
Quel est le meilleur logiciel pour la conception de moules d’injection ?
Il n'existe pas de meilleur package définitif. La modélisation des moules est réalisée en utilisant Siemens NX avec Mold Wizard, PTC Creo et SolidWorks, tandis que Cimatron et ZW3D sont les principales marques utilisées dans les ateliers d'outillage. Autodesk Moldflow et Moldex3D sont de loin les programmes les plus populaires pour la simulation d'écoulement. Ce qui importe le plus n'est pas la marque du produit utilisé, mais la vérification de la capacité du fabricant de moules et du client à échanger des fichiers STEP ou natifs.
Quelles sont les normes de conception pour les moules d'injection ?
Trois niveaux de catégorisation existent. En général, les pièces de moule sont conformes aux normes de catalogue telles que HASCO, DME ou Misumi, et les classes de moules SPI (actuellement PLASTICS) identifient la durée de vie prévue du moule, la classe 101 correspondant à plus d'un million de cycles. De plus, les tolérances des pièces peuvent être conformes à la norme ISO 20457. La norme produit se situe au-dessus des deux couches. Par exemple, la norme pour les boîtiers MCB est IEC 60898-1 ou IEC 60947-2.
Le moulage par injection est-il meilleur que l'impression 3D ?
Bien que l'impression 3D ne soit pas efficace pour la production en grande série, elle est idéale pour développer des prototypes imprimés en 3D puisqu'aucun outillage n'est nécessaire et la technologie est utile pour évaluer l'ajustement et l'assemblage des prototypes, ce qui est fait pour les configurations MCB avant le processus de fabrication réel. Le moulage par injection devient plus avantageux lorsque le nombre de pièces atteint des milliers en termes de prix et de résistance des pièces. Il est courant de combiner les deux technologies en pratique. Notre article sur les entreprises de prototypage rapide couvre le côté impression, et qu'est-ce que le moulage par injection couvre le côté moulage.
Références
- IEC 60898-1:2015+AMD1:2019 CSV, Disjoncteurs pour la protection contre les surintensités pour les installations domestiques et similaires (Commission électrotechnique internationale)
- ISO 20457:2026, Pièces moulées en plastique : Tolérances et conditions d'acceptation (Organisation internationale de normalisation)
Envoyez-nous votre échantillon : Revue DFM gratuite
Vous avez un disjoncteur que vous souhaitez outiller, ou un produit certifié que vous devez copier sans surprises ? Envoyez-nous vos dessins de produit, fichiers 3D ou échantillon. Sous 48 heures, nos ingénieurs vous retourneront un rapport DFM annoté couvrant l'épaisseur des parois, le dépouille, les options de porte, et les dimensions que nous recommandons de figer, avant que vous ne vous engagiez dans l'acier.




