 benlong
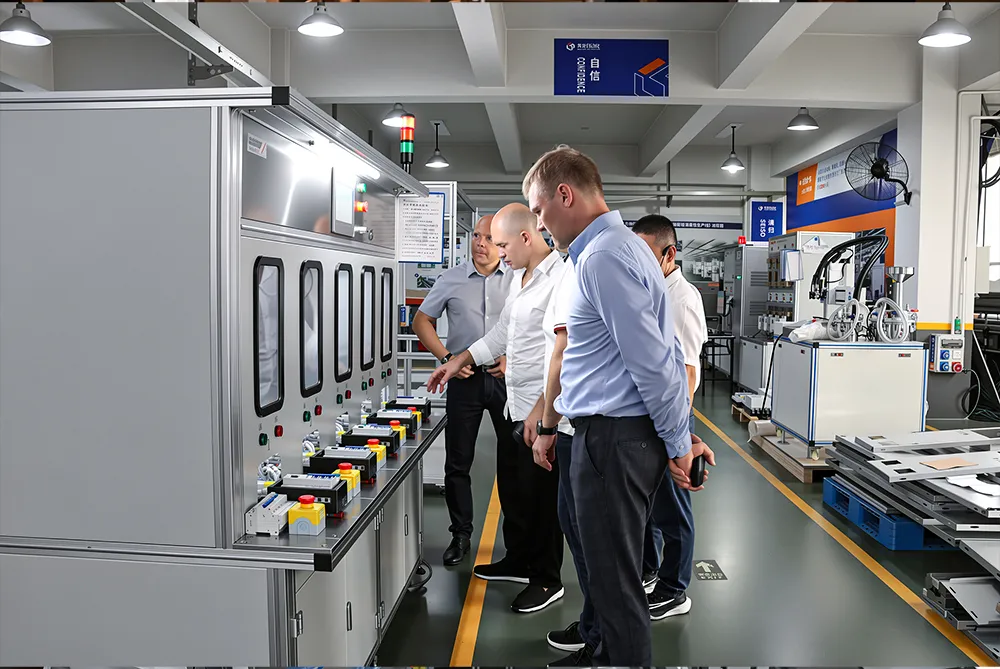
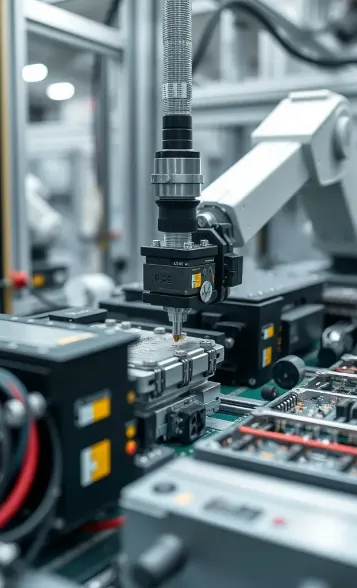
Cải thiện dây chuyền sản xuất với Tự động hóa công nghiệp
Đối với phần lớn các dây chuyền sản xuất, tốc độ không phải là vấn đề, mà là tìm giải pháp cho sáu vị trí mất thời gian trong mỗi ca làm việc. Ở mỗi khu vực có thể áp dụng tự động hóa, tự động hóa sẽ mang lại lợi ích. Một ví dụ là mua một robot để điều chỉnh sự mất cân bằng trong dây chuyền sản xuất; điều này chỉ tạo ra một nút thắt cổ chai có khả năng là chi phí cao nhất.
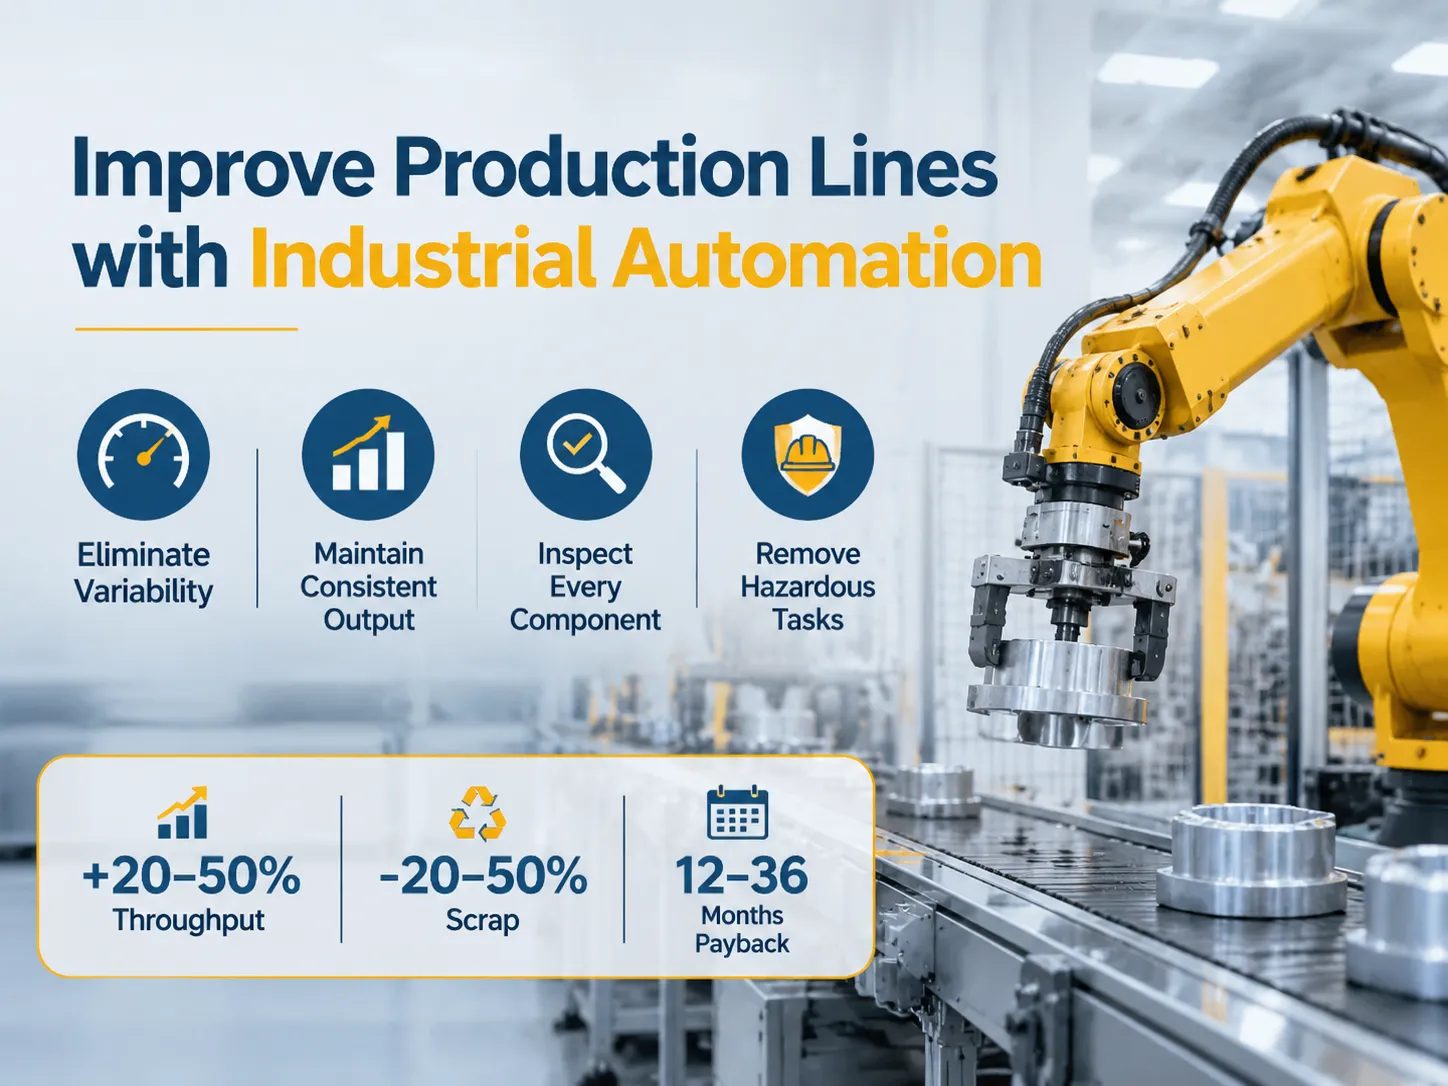
Câu trả lời nhanh: Lợi ích của việc triển khai tự động hóa công nghiệp vào dây chuyền sản xuất của bạn được chia thành bốn lĩnh vực; loại bỏ sự biến động của thời gian chu trình thủ công, duy trì tỷ lệ vận hành ổn định của các trạm, kiểm tra từng thành phần thay vì lấy mẫu ngẫu nhiên, và loại bỏ các công việc nhàm chán, bẩn thỉu và nguy hiểm cho công nhân. Các con số điển hình do các nhà tích hợp hệ thống cung cấp cho thấy sản lượng tăng lên 20 đến 50 phần trăm đối với các dây chuyền sản xuất hiện có, giảm lượng phế phẩm trong các hoạt động dựa trên đánh giá của người vận hành từ 20 đến 50 phần trăm, và mang lại thời gian hoàn vốn từ 12 đến 36 tháng. Tuy nhiên, tự động hóa không giải quyết được các vấn đề phát sinh do dây chuyền sản xuất cân bằng kém, thiết kế sản phẩm khó lắp ráp, hoặc các mẫu cầu biến động/không ổn định khiến đầu tư vốn không khả thi.
Các phần tiếp theo mô tả các cải tiến được cung cấp thông qua tự động hóa, “Năm bước D” (Xác định, Thiết kế, Phát triển, Triển khai và Giao hàng), cách bắt đầu, các loại tự động hóa, thời gian chu trình và cân bằng dây chuyền sản xuất, Hiệu quả Thiết bị Tổng thể (OEE) và tính toán sản lượng, sự khác biệt giữa các ngành, so sánh hoạt động thủ công/mô phỏng với hoạt động tự động, lý do bạn có thể không xem xét tự động hóa, các phép tính về thời gian hoàn vốn, tìm phạm vi của bạn, và các bước thực tiễn trong việc triển khai giải pháp tự động hóa đầu tiên của bạn.
Những gì Tự động hóa Thực sự Cải thiện trên Dây chuyền
Lợi ích đầu tiên cho dây chuyền của bạn sau khi giới thiệu các hệ thống tự động là sự nhất quán. Việc lắp ráp một bộ tiếp điểm bởi một cá nhân có sự biến động từ đầu ca đến cuối ca, trong khi điều này không xảy ra với lắp ráp bằng máy. Sự nhất quán trong lắp ráp bằng máy là yếu tố quan trọng giúp cân bằng dây chuyền ở thời gian chu trình tiêu chuẩn, thay vì thời gian chu trình trung bình. Sự khác biệt giữa hai điều này có thể lên tới 15% đến 25% tổng sản lượng.
Yếu tố thứ hai là tỷ lệ phần trăm thực tế của các đơn vị được kiểm tra trong quá trình. Việc kiểm tra thủ công một mẫu đơn vị thay vì kiểm tra tất cả các đơn vị sản xuất gây ra chi phí lao động; tuy nhiên, do chi phí biên gần như bằng không khi kiểm tra từng đơn vị trong dây chuyền sản xuất tự động, khả năng trả hàng bảo hành do lỗi cao hơn nhiều so với ảnh hưởng đến sản lượng sản xuất.
Yếu tố thứ ba là loại bỏ các nhiệm vụ mà con người thực hiện kém. Một ví dụ về loại nhiệm vụ này là việc lắp một bộ phận nhỏ vào giá đỡ yêu cầu sử dụng cờ lê lực ở một góc khó khăn, hoặc kiểm tra nhãn trên sản phẩm trong khu vực ánh sáng yếu. Những hoạt động này là nơi con người thường tạo ra phần lớn lỗi của họ, và họ cũng có xu hướng có tỷ lệ thay đổi nhân sự cao nhất trong tất cả các công nhân trên dây chuyền lắp ráp thủ công.
Thứ tư, đó là dữ liệu. Báo cáo sản xuất theo ca từ các dây chuyền lắp ráp thủ công, và báo cáo sản xuất đơn vị từ các dây chuyền sản xuất tự động, cung cấp hồ sơ lịch sử của từng trạm về vấn đề chất lượng, điều này là bắt buộc cho các cuộc kiểm toán của khách hàng.
Năm chữ D, Bắt đầu từ đâu
Mặc dù năm chữ D chỉ là một cơ chế sàng lọc chứ không phải là một phương pháp chính thức để xác định cải tiến quy trình, nó dựa trên ưu tiên phân công nhiệm vụ dựa trên mức độ người ta không thích nhiệm vụ được giao. Công việc nhàm chán bao gồm các nhiệm vụ lặp đi lặp lại yêu cầu ít hoặc không cần khả năng ra quyết định, trong khi công việc bẩn là lắp ráp sản phẩm trong khi tiếp xúc với dầu mỡ, bụi bẩn, phoi hoặc hóa chất. Công việc gần máy móc liên tục thay đổi, làm việc với nhiệt độ cao, làm việc với các cạnh sắc nguy hiểm hoặc làm việc ở độ cao lớn được phân loại là công việc nguy hiểm. Công việc có thể gây mệt mỏi về thể chất trong tám giờ vì yêu cầu tư thế thể chất không tự nhiên để duy trì trong tám giờ được phân loại là công việc khó khăn. Công việc không thể thực hiện liên tục vì yêu cầu số lượng lớn người có kỹ năng hoặc thời gian sản xuất cực kỳ dài được phân loại là công việc đắt đỏ.
Điểm tiện ích bằng một hoặc cao hơn cho thấy một nhiệm vụ nên được tự động hóa. Điểm tiện ích bằng không thường có nghĩa là nhiệm vụ nên để cho con người thực hiện, vì tự động hóa nhiệm vụ sẽ loại bỏ sự linh hoạt mà con người có thể cung cấp.
Điểm tiện ích cũng chỉ ra tiềm năng lớn nhất về lợi tức đầu tư (ROI) với tự động hóa. Chi phí liên quan đến công việc được phân loại là công việc bẩn hoặc nguy hiểm không xuất hiện theo giờ trong mức lương liên quan đến công việc bẩn và nguy hiểm, và các dự án chỉ được biện minh dựa trên cơ sở an toàn thường đạt ROI nhanh hơn so với dự đoán dựa trên phân tích mức lương.
Bốn loại tự động hóa công nghiệp
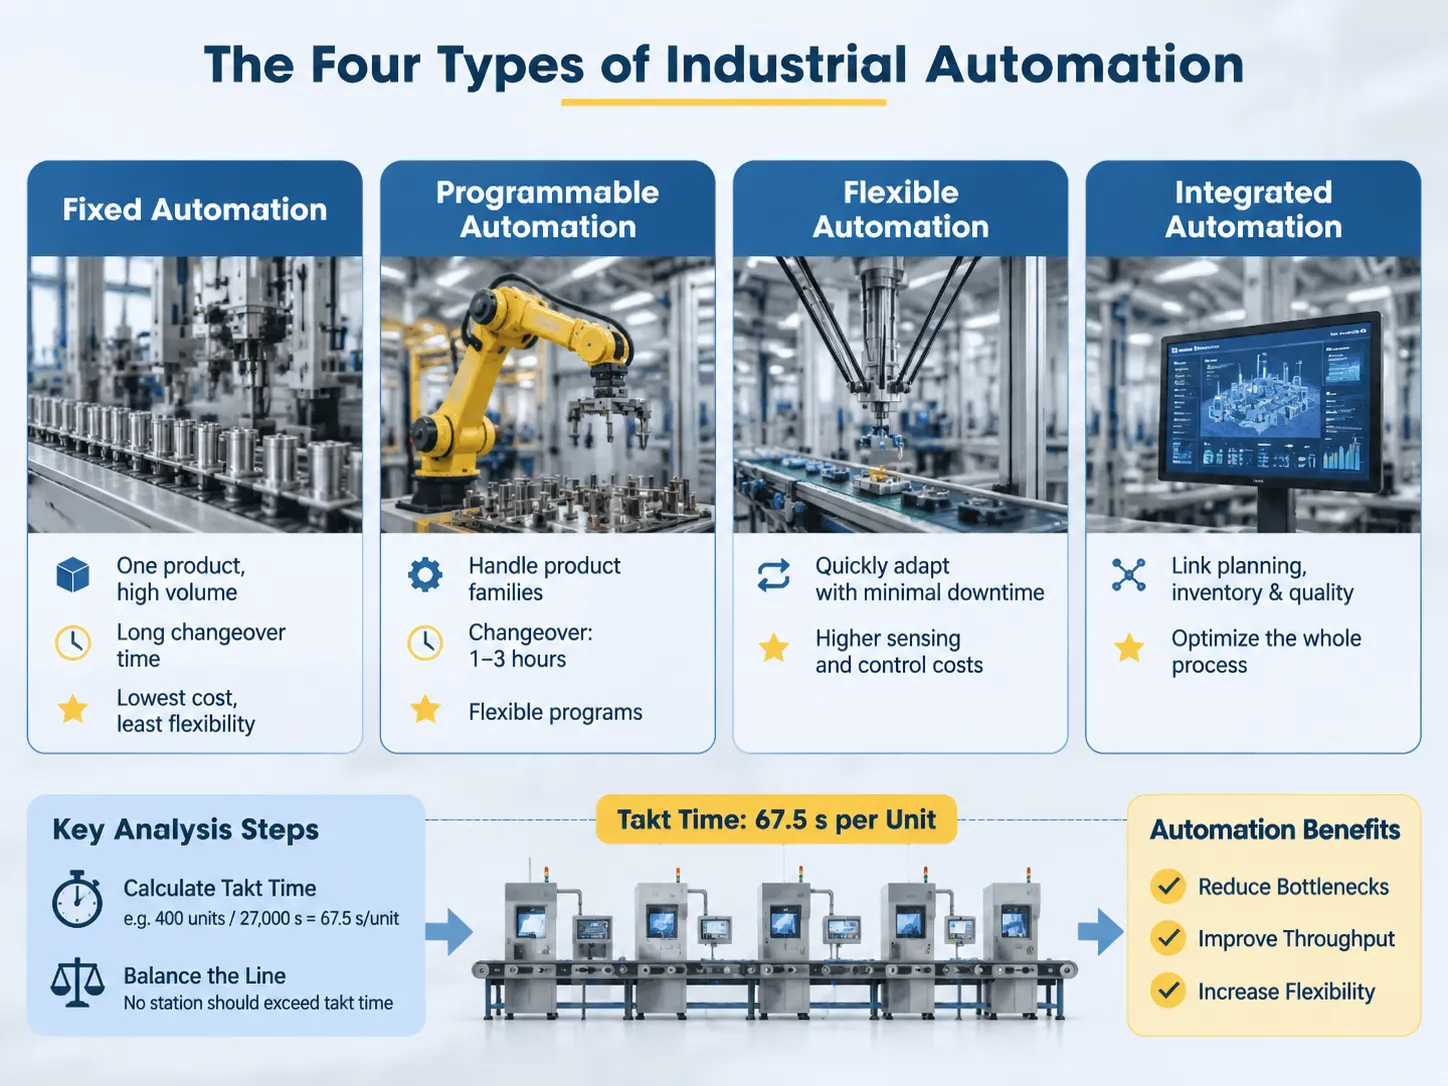
Tự động hóa cố định được thiết kế để sản xuất một sản phẩm với số lượng lớn, và bao gồm các trạm chuyên dụng để chuyển sản phẩm tự động từ trạm sản xuất này sang trạm sản xuất khác. Thời gian cần thiết để thực hiện thay đổi sản phẩm bằng tự động hóa cố định thường dài hơn thời gian cần để sản xuất một sản phẩm, và tự động hóa cố định thường có chi phí sản xuất đơn vị thấp nhất và ít linh hoạt nhất cho sản xuất. Tự động hóa cố định thường là lựa chọn tốt nhất để sản xuất một sản phẩm có chu kỳ sống sản phẩm 5 năm và thiết kế sản phẩm ổn định.
Hệ thống tự động hóa lập trình được thiết kế để xử lý các nhóm sản phẩm và có khả năng thay đổi chương trình và dụng cụ mà không cần hoàn toàn loại bỏ sản phẩm khỏi dây chuyền sản xuất hoặc trạm sản xuất. Ví dụ về tự động hóa lập trình bao gồm các ô rô bốt với các đầu kẹp có thể thay thế, hệ thống CNC và các trạm kiểm tra tự động chạy các chương trình kiểm tra khác nhau dựa trên sản phẩm mà chúng đang kiểm tra. Thời gian cần thiết để chuyển đổi từ một kết hợp chương trình/dụng cụ sang kết hợp khác thường nằm trong khoảng từ 1 đến 3 giờ, tùy thuộc vào số lượng bộ phận cần thiết để sản xuất một lô sản phẩm.
Hệ thống tự động hóa linh hoạt có khả năng được điều chỉnh, với ít hoặc không có thời gian ngừng hoạt động giữa khi hoàn thành một lô sản xuất và bắt đầu lô sản xuất tiếp theo, do đó có tính linh hoạt hơn so với hệ thống tự động hóa lập trình. Chi phí cảm biến và điều khiển cao hơn được ghi nhận, và chúng chỉ có ý nghĩa khi có sự biến đổi thường xuyên trong hỗn hợp sản phẩm; điều này ngày càng phổ biến trong hàng tiêu dùng.
Tự động hóa tích hợp đại diện cho loại tự động hóa thứ tư; nó được mô tả chính xác là một hệ thống sản xuất thay vì chỉ là một máy móc. Dây chuyền sản xuất được liên kết với các hệ thống lập kế hoạch, tồn kho và chất lượng. Các thay đổi trong lịch trình sản xuất được truyền đến các trạm khác nhau cấu thành dây chuyền sản xuất. Lớp MES là nơi mà bản sao số và MES tương tác để cho phép nhà máy ngừng tối ưu hóa từng trạm và bắt đầu tối ưu hóa luồng của toàn bộ quy trình sản xuất.
Phần lớn các nhà máy ban đầu sẽ cần loại tự động hóa thứ hai. Tự động hóa loại bỏ hoạt động tệ nhất trên dây chuyền sản xuất sẽ tạo ra giá trị nhiều hơn so với việc triển khai một hệ thống sản xuất tự động hoàn toàn nhưng vẫn gặp phải sự chậm trễ do các nút thắt thủ công. Một dây chuyền sản xuất sẽ hoạt động với tốc độ của thành phần chậm nhất của nó. Do đó, nếu tự động hóa được giới thiệu để tăng tốc thành phần chậm nhất của dây chuyền (không phải nút thắt cổ chai), kết quả sẽ là tồn kho nhiều hơn, nhưng không tăng sản lượng. Đây nên là bước đầu tiên trong phân tích, yêu cầu một chiếc đồng hồ bấm giờ và bảng tính, thay vì một khoản chi phí vốn.
Xác định cách đồng bộ hóa sản xuất là một bài toán toán học đơn giản. Nếu cần 400 đơn vị mỗi ca, trong 27000 giây, thì thời gian takt là 67,5 giây cho mỗi đơn vị. Không trạm sản xuất nào nên vượt quá thời gian takt này. Nếu có một trạm mất 90 giây để sản xuất một đơn vị, thì công suất tối đa cho dây chuyền sản xuất đó sẽ là 300 đơn vị được sản xuất mỗi ca, bất kể các trạm sản xuất khác hoạt động nhanh như thế nào. Ngược lại, nếu có một trạm sản xuất với thời gian takt là 30 giây, trạm đó nên được đánh giá để kết hợp với thời gian takt của trạm sản xuất gần nhất tiếp theo (hoặc hoạt động). Khi thời gian vận chuyển khác biệt lớn giữa các trạm trên dây chuyền sản xuất, điều này có thể ảnh hưởng đến sản lượng trung bình của dây chuyền và khiến nó thấp hơn thời gian takt (thời gian trung bình nên được dành để sản xuất một đơn vị sản phẩm). Khi một số trạm có thời gian sản xuất khác biệt đáng kể (ví dụ, một trạm nhanh hơn nhiều so với trạm khác) nhưng tất cả đều sản xuất với tốc độ trung bình dưới thời gian takt, sản lượng trung bình từ dây chuyền sản xuất sẽ giảm. Lợi thế trong trường hợp đó là giảm sự chênh lệch của các thời gian đó thay vì giảm thời gian trung bình cho tất cả các trạm, với giả định năng lực sản xuất của mỗi trạm là bằng nhau.
Tự động hóa giải quyết vấn đề này theo hai cách: Thứ nhất, tự động hóa cho phép dây chuyền sản xuất chạy ở tốc độ thấp hơn thời gian takt khi người vận hành không thể duy trì tốc độ dây chuyền ở mức ổn định; thứ hai, tự động hóa cho phép dây chuyền sản xuất được giữ ở tốc độ takt, ngay cả khi tiêu chuẩn sản xuất thay đổi. Cả hai lợi ích này của tự động hóa đều mang lại lợi ích cho các dây chuyền sản xuất đã được cân bằng.
Thực tế, lợi ích của tự động hóa đối với người mua giải pháp tự động hóa dây chuyền sản xuất khác nhau, tùy thuộc vào việc dây chuyền sản xuất hiện tại đã được cân bằng hay cần được cấu hình thành dây chuyền cân bằng (tức là tốc độ sản xuất và chất lượng sản xuất phải được xem xét khi lựa chọn loại tự động hóa phù hợp). Sự phân biệt này rõ ràng khi so sánh các dây chuyền sản xuất tự động.
Từ góc nhìn về số liệu: OEE và Throughput
Hiệu quả thiết bị tổng thể (OEE) được định nghĩa là tích của khả dụng, hiệu suất và chất lượng. OEE được biết đến là “Hiệu quả thiết bị tổng thể” và do đó, đại diện cho hiệu quả tổng thể của thiết bị có sẵn cho sản xuất (con số chiếm phần lớn sự chênh lệch giữa tốc độ sản xuất thực tế và tốc độ sản xuất định mức). OEE đẳng cấp thế giới thường được trích dẫn là 85%; tuy nhiên, sản lượng trung bình cho một cơ sở sản xuất cụ thể thường hoạt động trong khoảng từ 60% đến 70%. Lý do chính cho sự khác biệt trong hiệu quả thiết bị tổng thể thường dựa trên khả dụng; tức là khi thiết bị không hoạt động hoặc bị hỏng.
Các tổn thất liên quan đến khả năng sẵn sàng bao gồm tổn thất do thời gian ngừng hoạt động vì sự cố hỏng hóc, chờ đợi và thay đổi thiết bị. Các tổn thất liên quan đến hiệu suất bao gồm tổn thất do giảm tốc độ và các lần dừng nhỏ. Các tổn thất liên quan đến chất lượng bao gồm tổn thất do phế phẩm và làm lại. Tự động hóa giải quyết từng loại trong ba danh mục hiệu quả thiết bị (tức là khả năng sẵn sàng, hiệu suất và chất lượng): Công cụ thay đổi nhanh tăng khả năng sẵn sàng trong quá trình thay đổi thiết bị; Giám sát điều kiện giảm thời gian thiết bị không hoạt động do sự cố; và kiểm tra trực tuyến giảm phế phẩm sẽ được phát hiện sau trong quá trình sản xuất (tức là hạ nguồn). Các nhà tích hợp báo cáo cải thiện thông lượng trong các ứng dụng hiện có của từ 20% đến 50% chủ yếu do tăng cả khả năng sẵn sàng và hiệu suất, thay vì chỉ đơn giản là tăng tốc độ của máy vận hành. Ví dụ, tăng mười điểm trong OEE (Hiệu quả Thiết bị Tổng thể) được ước tính cung cấp mức tăng khoảng 15% sản lượng sản phẩm mà không cần thêm thiết bị mới. Đây là lý do chính khiến dự án đầu tiên trên một dây chuyền là thu thập dữ liệu thay vì lắp đặt công nghệ robot.
Các ràng buộc khác nhau theo ngành
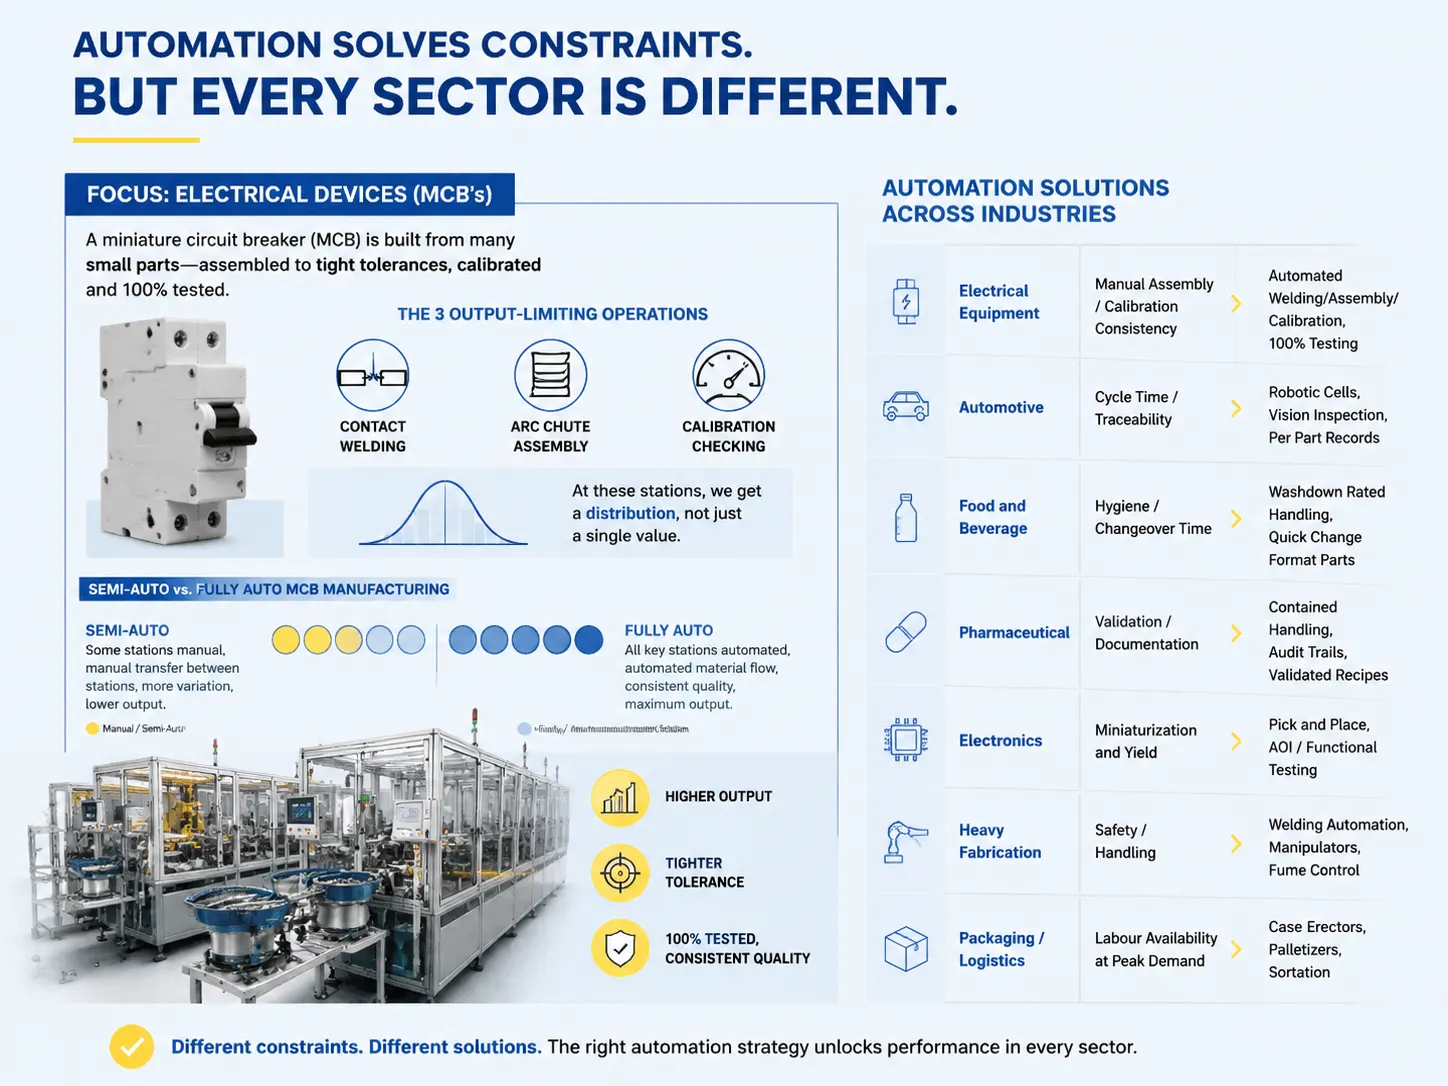
Các ràng buộc khác nhau theo ngành; ngoài ra, phương pháp tự động hóa để giải quyết các ràng buộc này cũng khác nhau đối với từng ngành.
| Ngành công nghiệp | Loại ràng buộc | Cải tiến thông qua tự động hóa |
|---|---|---|
| Thiết bị điện (MCCB, MCB, Contactor) | Lắp ráp thủ công các bộ phận nhỏ / Độ nhất quán hiệu chuẩn | Hàn / Lắp ráp / Hiệu chuẩn tự động, Kiểm tra 100% |
| Ô tô | Thời gian chu trình / Truy xuất nguồn gốc | Các ô robot, Kiểm tra bằng thị giác, Hồ sơ theo từng bộ phận |
| Thực phẩm và Đồ uống | Vệ sinh / Thời gian thay đổi | Xử lý đạt chuẩn rửa sạch, Thay đổi nhanh các bộ phận định dạng |
| Dược phẩm | Xác nhận / Tài liệu | Xử lý kín, Dấu vết kiểm toán, Công thức đã được xác nhận |
| Điện tử | Thu nhỏ và Tỷ lệ thành phẩm | Lấy và đặt, Kiểm tra AOI / Chức năng |
| Gia công nặng | An toàn / Xử lý | Tự động hóa hàn, Bộ điều khiển, Kiểm soát khói |
| Đóng gói / Logistics | Sẵn có lao động vào thời điểm nhu cầu cao | Máy dựng thùng, Máy xếp pallet, Phân loại |
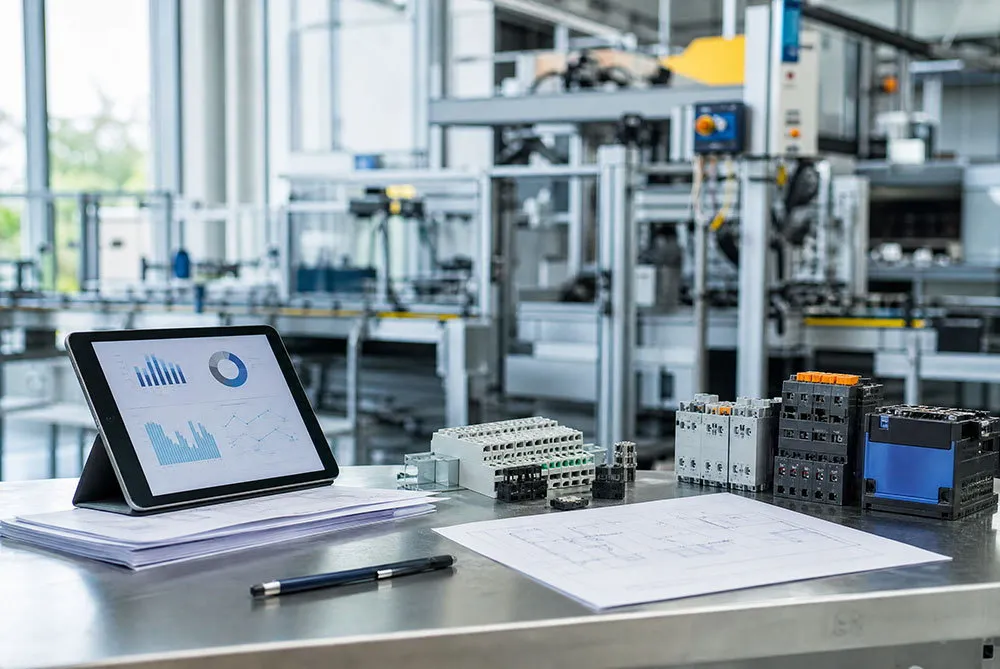
Cần có sự giải thích thêm về danh mục thiết bị điện, vì đây là lĩnh vực trọng tâm của tổ chức chúng tôi. Một bộ ngắt mạch nhỏ bao gồm nhiều bộ phận nhỏ được lắp ráp theo dung sai nhất định, hiệu chuẩn và kiểm tra. Ba công đoạn giới hạn sản lượng từ MCB là: hàn tiếp điểm, lắp ráp bộ dập hồ quang và kiểm tra hiệu chuẩn. Tất cả các trạm này là nơi bạn tạo ra một phân phối thay vì chỉ một giá trị, và các ô tự động cũng đại diện cho một số giá trị có phân phối xung quanh chúng. Sự khác biệt chính giữa sản xuất MCB bán tự động và hoàn toàn tự động chỉ đơn giản là số lượng các trạm được tự động hóa hoàn toàn và cách thiết bị được cung cấp đến và đi từ các trạm đó.
Thủ công, Bán tự động hoặc Tự động
Mỗi mô hình được liệt kê trong bảng đại diện cho một lựa chọn để người mua đánh giá. Đây là cách chúng so sánh:
| Mô hình | Sản lượng so với thủ công | Tính nhất quán | Chi phí vốn | Phù hợp nhất cho |
|---|---|---|---|---|
| Dây chuyền thủ công | Cơ sở (1x) | Dao động 10-20% trong ca làm việc | Chi phí mua và bảo trì thấp | Khối lượng thấp, đa dạng cao và nhu cầu dao động |
| Kiểm tra bán tự động | 1,5 – 2,5 lần | Ổn định và có thể dự đoán tại các trạm tự động | Trung bình | Một số lượng hạn chế sản phẩm cố định trên dây chuyền thủ công |
| Hoàn toàn tự động | 3 – 6 lần | Rất nhất quán, với phân phối được đo lường | Cao nhất | Ổn định, khối lượng cao với dung sai gần nhất có thể |
| Ô linh hoạt | 2 – 4 lần | Nhất quán, phụ thuộc vào số lượng và loại biến thể | Trung bình đến cao | Một nhóm sản phẩm tương tự với thay đổi dụng cụ thường xuyên |
Dòng bán tự động nên là mô hình mà các nhà máy xem xét đầu tiên. Dòng bán tự động nắm bắt điểm vận hành quan trọng, nhưng không yêu cầu công ty đầu tư vào toàn bộ dây chuyền. Mô hình bán tự động có thể được lắp đặt trong lần ngừng hoạt động tiếp theo của nhà máy, và khi đã lắp đặt sẽ cung cấp thông tin vận hành để giúp xác định đầu tư dây chuyền trong tương lai.
Có một chi phí ẩn mà người mua có thể không xem xét với dòng tự động hoàn toàn: Cung cấp nguyên liệu cho dây chuyền tự động hoàn toàn. Kỹ thuật không chỉ là tất cả các bộ phận tạo nên các trạm. Các đầu nối, bộ đệm và cách di chuyển vật liệu đều là một phần của kỹ thuật trạm. Nếu bộ cấp liệu dạng bát bị kẹt và làm dừng dây chuyền, bạn sẽ không tiết kiệm được gì cho dây chuyền cả.
Khi Tự Động Hóa Không Giúp Đỡ
Bốn trường hợp mà việc chi tiêu cùng một số tiền ở nơi khác có ý nghĩa hơn. Nhu cầu không ổn định, dây chuyền sẽ ngừng hoạt động sáu tháng mỗi năm. Chu kỳ thiết kế sản phẩm là 18 tháng, vì vậy dụng cụ sẽ lỗi thời trước khi có lợi nhuận. Điểm nghẽn không nằm ở dây chuyền mà ở phần cung cấp hoặc xử lý vật liệu thượng nguồn, và dây chuyền hoàn toàn phù hợp với loại sản phẩm bạn đang tạo ra. Và chi phí lao động trên mỗi đơn vị đủ thấp để lợi tức đầu tư dự kiến vượt quá tuổi thọ tài sản, điều này phổ biến ở các thị trường lao động chi phí thấp sản xuất hàng hóa khối lượng thấp.
Tình huống thứ năm xảy ra thường xuyên hơn bốn trường hợp trước cộng lại; quy trình hiện tại không khả thi. Nếu bạn có một trạm làm việc thủ công sản xuất 5% các bộ phận lỗi do thiết bị cố định thiết kế kém, tự động hóa của bạn sẽ lặp lại quy trình đó và tạo ra các bộ phận lỗi. Quy trình phải có khả năng sản xuất các bộ phận chấp nhận được trước khi bạn nghĩ đến việc tự động hóa; đó là vấn đề kỹ thuật/thiết kế, không phải vấn đề đầu tư/vốn.
Thời gian hoàn vốn và Cách tính
Các phép tính để xác định thời gian hoàn vốn dễ hơn bạn nghĩ khi đọc qua bảng tính. Để tính tiết kiệm hàng năm, bạn lấy tổng số giờ lao động tiết kiệm được (đã bao gồm trong tỷ lệ tải) rồi nhân với tỷ lệ tải; sau đó lấy tiết kiệm phế phẩm nhân với chi phí đơn vị; cuối cùng lấy cải tiến thông lượng nhân với biên lợi nhuận đóng góp. Tổng đầu tư bao gồm chi phí thiết bị, lắp đặt, thời gian ngừng hoạt động trong quá trình vận hành thử và chi phí đào tạo.
Có hai lĩnh vực không được bao gồm trong các phép tính của bạn, nhưng cả hai đều quan trọng. Chi phí chúng tôi phải chịu hàng năm để bảo trì thiết bị mới sẽ là một con số thực, không phải là ước tính. Một dây chuyền có thể sản xuất sản phẩm với tốc độ cao hơn, nhưng phát hiện và xử lý lỗi muộn hơn, sẽ làm tăng chi phí công việc bổ sung của chúng tôi.
Thời gian hoàn vốn cho hầu hết các dự án nằm trong khoảng 12 tháng đến 36 tháng. Nếu một dự án mất hơn 36 tháng để thu hồi chi phí, nó nên có lý do chiến lược thay vì lý do tài chính. Nhược điểm của thời gian đầu tư dài hơn được bù đắp bởi thời gian khởi động giảm của một dây chuyền sản xuất được thiết kế sử dụng mô hình số (digital twin), có nghĩa là lợi ích tổng thể trong việc hoàn vốn nên khuyến khích dự án được hoàn thành nhanh hơn so với các dự án sử dụng phương pháp sản xuất tiêu chuẩn.
Benlong liên quan như thế nào đến điều này
Chúng tôi thiết kế và sản xuất các dây chuyền sản xuất tự động và bán tự động để sản xuất các thiết bị điện như lắp ráp, hàn, hiệu chuẩn, kiểm tra và vận chuyển vật liệu qua nhà máy. Chúng tôi sử dụng phương pháp mô-đun cho các dây chuyền lắp ráp, cho phép chúng tôi thêm hoặc sắp xếp lại các trạm trong dây chuyền khi sản phẩm được phát triển, thay vì dựa vào bố trí dây chuyền cố định sẽ trở nên lỗi thời khi sản phẩm phát triển.
Chúng tôi cung cấp cho khách hàng kiến thức về quy trình của họ thay vì chỉ là một danh mục các máy móc mà họ có thể mua. Ví dụ, dây chuyền tiếp điểm và dây chuyền cầu dao đều đối mặt với các thách thức liên quan đến hàn và hiệu chuẩn. Kinh nghiệm sâu rộng của chúng tôi trong sản xuất cả hai sản phẩm, cũng như các máy móc sản xuất chúng, mang lại cho chúng tôi một góc nhìn độc đáo về cách giải quyết các vấn đề này. Điều này phân biệt chúng tôi với nhiều nhà tích hợp robot thường dựa vào các nguồn lực khác để phát triển kinh doanh.
Chúng tôi không phát triển hoặc sản xuất bất kỳ thiết bị hoặc vật liệu nào liên quan đến việc di chuyển vật liệu ngoài dây chuyền của cơ sở hoặc triển khai hệ thống thực thi sản xuất. Các yếu tố của một dự án, bao gồm cả nhà tích hợp hệ thống và do đó nhà cung cấp, là trách nhiệm của nhà máy.
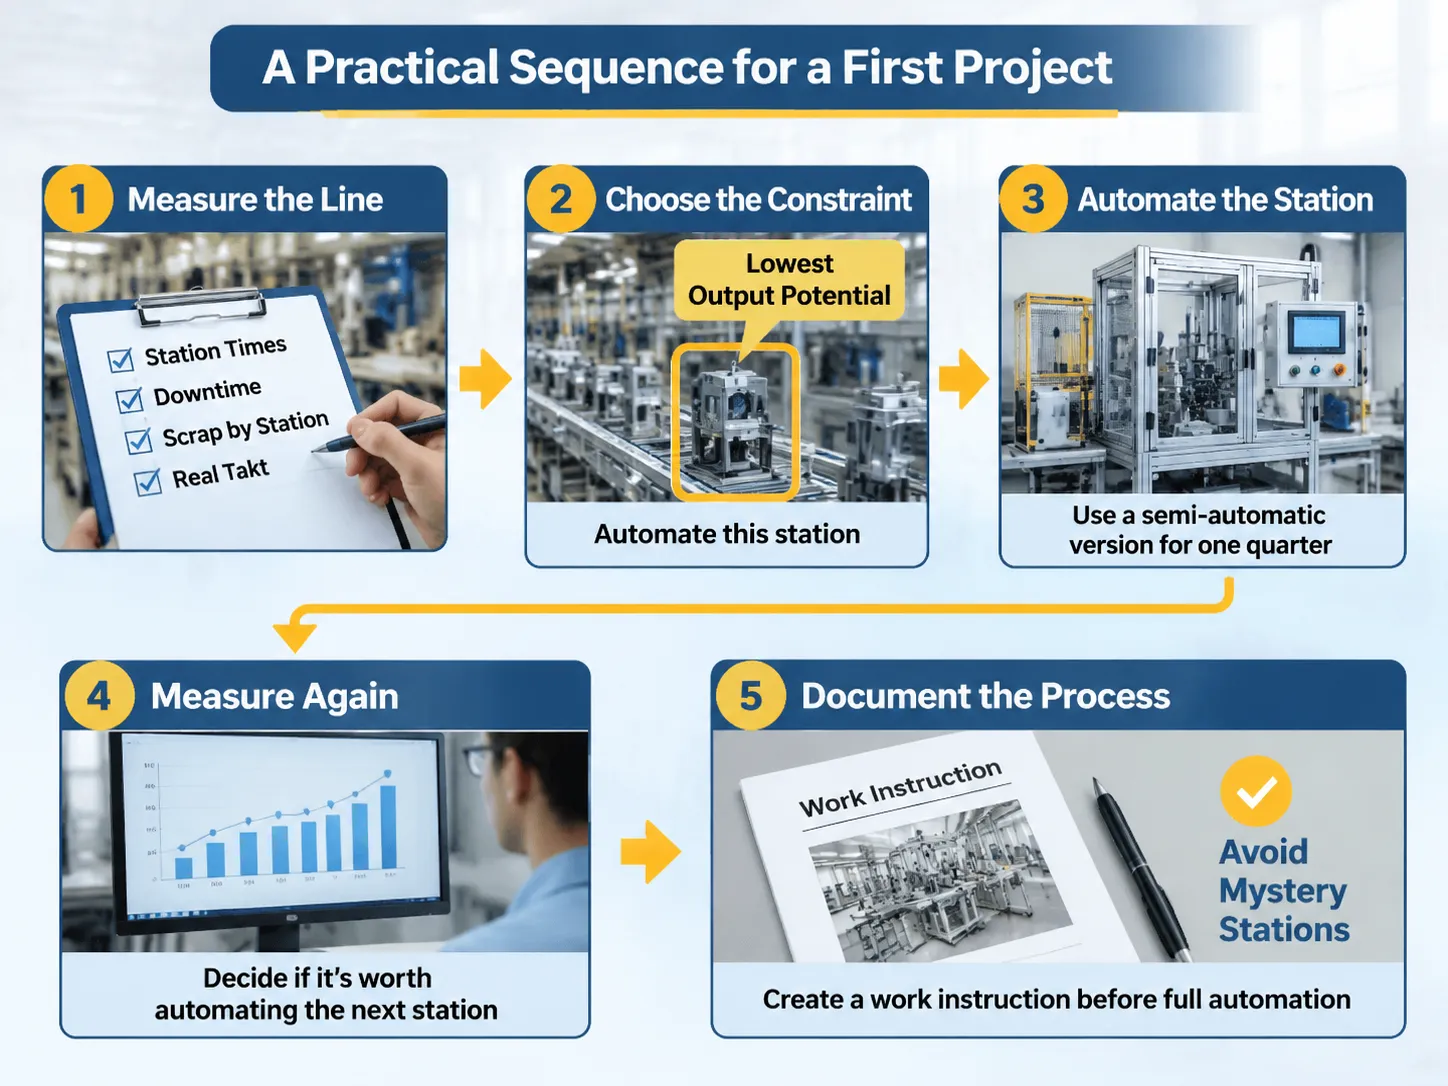
Trình tự thực tế cho dự án đầu tiên
Dự án đầu tiên sẽ phải tuân theo năm bước sau:
- Đo lường dây chuyền: đầu ra đo được nên bao gồm thời gian đo từng trạm, thời gian ngừng hoạt động, phế phẩm theo trạm và takt thực tế.
- Chọn điểm nghẽn: chọn trạm có tiềm năng đầu ra thấp nhất thay vì trạm có đầu ra thực tế cao nhất; trạm này phải được tự động hóa.
- Cách tốt nhất để tự động hóa trạm này là mua phiên bản bán tự động của nó và sau đó sử dụng nó cho một phần tư sản lượng.
- Đo lường lại và quyết định xem có nên tự động hóa trạm tiếp theo dựa trên dữ liệu mới hay không.
- Hầu hết các dự án không hoàn thành bước năm; đó là để ghi lại toàn bộ quy trình trước khi tự động hóa. Nếu một trạm được tự động hóa mà không cung cấp hướng dẫn làm việc cho người vận hành, trạm đó sẽ như một bí ẩn đối với người vận hành và không ai có thể cải tiến nó. Máy kiểm tra tự động là một ví dụ điển hình vì chỉ đáng đầu tư nếu người kiểm tra có thể xác định chính xác khuyết tật cần kiểm tra.
Câu hỏi và Trả lời
Năm chữ D của tự động hóa là gì?
Buồn tẻ, Bẩn thỉu, Nguy hiểm, Khó khăn và Đắt đỏ; năm yếu tố D này hữu ích trong việc xác định những nhiệm vụ có thể tự động hóa dựa trên mức độ người ta ghét làm nhiệm vụ đó và chi phí thực hiện nhiệm vụ đó trên cơ sở “mỗi đơn vị”. Nếu một nhiệm vụ đáp ứng hai hoặc nhiều hơn trong năm yếu tố D, thì rất có thể đó là ứng viên tốt cho tự động hóa.
Một số ý tưởng để cải thiện hiệu quả sản xuất là gì?
Để cải thiện hiệu quả của dây chuyền sản xuất, điều quan trọng là cân bằng nó với thời gian takt. Điều này bao gồm loại bỏ bất kỳ điểm nghẽn hoặc hạn chế nào làm chậm dây chuyền sản xuất, đầu tư vào công cụ cho phép thay đổi nhanh giữa các sản phẩm, kiểm tra sản phẩm khi chúng được sản xuất thay vì kiểm tra sau khi hoàn thành và đo lường OEE (hiệu quả thiết bị tổng thể) để xác định tổn thất trong hệ thống sản xuất của bạn. Có bốn loại tự động hóa cơ bản: tự động hóa cố định cho một sản phẩm cụ thể được sản xuất với số lượng lớn, tự động hóa lập trình cho một loạt sản phẩm tương tự được sản xuất với số lượng thấp hơn và tự động hóa linh hoạt, nghĩa là hệ thống tự động có thể xử lý nhiều loại sản phẩm cùng loại mà không cần dừng để cấu hình lại. Tự động hóa tích hợp là khi hệ thống tự động có thể giao tiếp với các hệ thống lập kế hoạch và chất lượng hỗ trợ nó.
Tự động hóa sẽ cải thiện hiệu quả sản xuất của bạn bằng cách loại bỏ sự biến động trong thời gian chu trình, giữ các trạm sản xuất theo thời gian takt, kiểm tra mọi sản phẩm được sản xuất thay vì lấy mẫu, và loại bỏ các nhiệm vụ trong quy trình sản xuất mà con người làm kém. Các cải tiến được báo cáo về năng suất sản xuất nhờ hệ thống tự động thường nằm trong khoảng 20%-50% tăng sản lượng dựa trên cùng diện tích sàn và 20%-50% giảm phế phẩm khi lỗi do con người được xác định là nguyên nhân gây khuyết tật.
Khi nào nhà máy nên tự động hóa?
Có một số hướng dẫn và quy tắc chung về thời điểm triển khai tự động hóa trong cơ sở của bạn. Thông thường, nếu dây chuyền sản xuất được cân bằng (theo thời gian takt), có quy trình có khả năng (không lỗi) và có nhu cầu ổn định đủ để biện minh cho đầu tư vốn, thì việc triển khai tự động hóa là một ý tưởng tốt. Triển khai tự động hóa trên một quy trình không cân bằng hoặc không có khả năng chỉ tái tạo cùng một vấn đề nhưng với đầu tư vốn lớn hơn.
Tự động hóa có giảm số lượng nhân sự không?
Một quan niệm sai lầm phổ biến khác về tự động hóa là nó sẽ giảm chi phí lao động. Tự động hóa sẽ tạo ra năng suất sản xuất cải thiện thông qua tiết kiệm giờ làm trên mỗi đơn vị; tiết kiệm giờ lao động không đồng nghĩa với việc giảm số lượng nhân viên trong một cơ sở sản xuất. Hầu hết các nhà máy sản xuất triển khai tự động hóa tại một trạm sản xuất sẽ đơn giản là phân công lại người vận hành sang một trạm sản xuất khác khó tự động hóa hơn. Điều này là do cải tiến năng suất sản xuất thể hiện dưới dạng tăng sản lượng trên mỗi nhân viên thay vì giảm quy mô lực lượng lao động.
Tài liệu tham khảo
- Rockwell Automation – Tích hợp dây chuyền sản xuất và OEE
- Siemens – Mô hình số và Tự động hóa sản xuất
- Keyence – Kiểm tra trực tuyến và Hệ thống thị giác
- Bosch Rexroth – Vận chuyển và xử lý dây chuyền lắp ráp
- A3 – Dữ liệu ngành tự động hóa và các nghiên cứu điển hình
Phần kết luận
Tự động hóa cải thiện hiệu quả sản xuất bằng cách nâng cao tính nhất quán của các quy trình sản xuất, cải thiện phạm vi bao phủ của dây chuyền sản xuất bằng cách loại bỏ các trạm kém và tạo ra dữ liệu để đo lường hiệu suất. Tự động hóa sẽ không cải thiện dây chuyền sản xuất mất cân bằng, không đủ năng lực hoặc có nhu cầu thấp. Thật không may, những loại dây chuyền sản xuất này thường phổ biến hơn so với những dây chuyền có khoảng cách công nghệ.
Trình tự để triển khai tự động hóa thành công là đo lường, giới hạn và tự động hóa từng trạm một, sau đó đo lường lại. Trình tự để thất bại với tự động hóa là mua một hệ thống robot rồi sau đó tìm cách sử dụng nó.