 奔龍
利用工業自動化提升生產線效率
對於大多數生產線來說,速度並不是問題,真正的挑戰是找到解決每個班次中六個會浪費時間的位置的方法。對於每個可以實施自動化的區域,自動化都將帶來益處。舉例來說,購買機器人來矯正生產線上的不平衡,這只會造成瓶頸,且很可能是成本最高的瓶頸。.
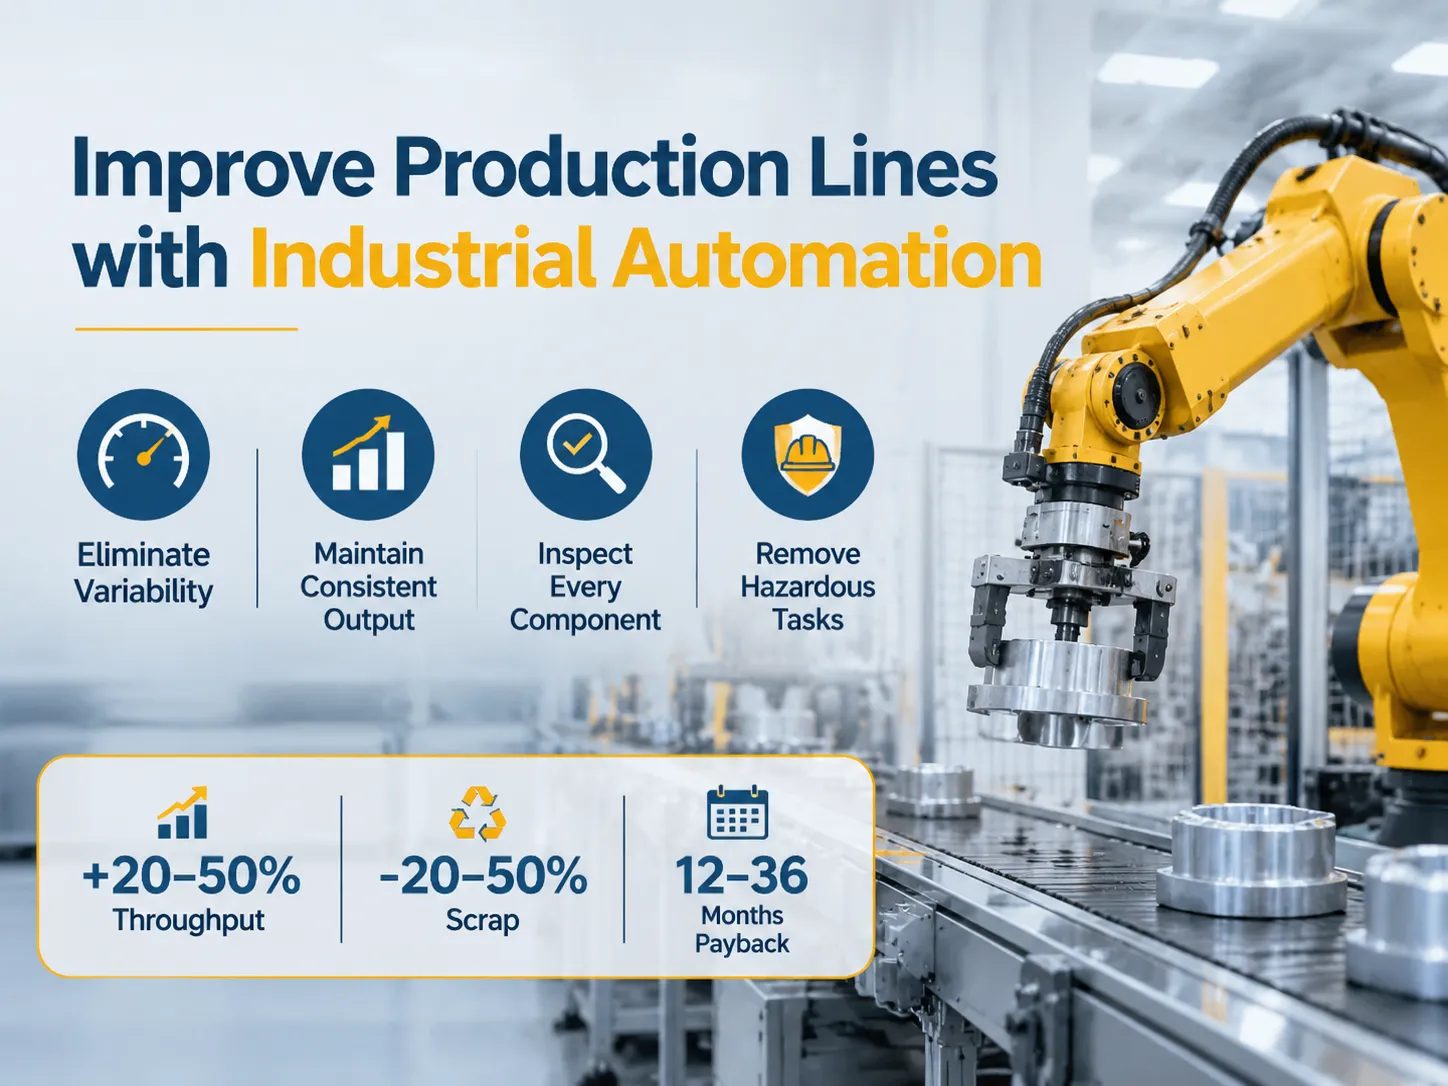
快速回答: 將工業自動化導入生產線的好處可分為四個方面:消除手動週期時間的變異性、維持工位的穩定運行速率、檢查每個零件而非隨機抽檢,以及消除繁瑣、骯髒且對工人有害的工作。系統整合商提供的典型數據顯示,產能提升約為 20% 至 50% 對於現有生產線,減少基於操作員判斷的作業報廢率20%至50%,並提供12至36個月的投資回收期。然而,自動化無法解決因生產線平衡不良、難以組裝的產品設計或波動/不穩定的需求模式所導致的問題,這些問題會使資本投資無法實現。.
接下來的章節將說明自動化帶來的改進、「五個D」(定義、設計、開發、部署與交付)、如何開始、自動化類型、週期時間與生產線平衡、整體設備效率(OEE)與產能計算、各行業差異、手動/模擬作業與自動化作業的比較、為何不考慮自動化、投資回收期計算、尋找適合範圍,以及實施首個自動化解決方案的實務步驟。.
自動化實際改善生產線的項目
引入自動化系統後,生產線的首要好處是穩定性。個人組裝接觸器的時間在班次開始與結束時會有10%-20%的變異,而機器組裝則不會。機器組裝的穩定性是使生產線能以標準週期時間而非平均週期時間達到平衡的關鍵。. 兩者之間的差異可能高達總產量的15%-25%。.
第二個因素是過程中實際檢查的單位百分比。手動抽檢樣本與檢查所有製造單位相比,會產生勞動成本;然而,由於自動化生產線檢測每個單位的邊際成本幾乎為零,因缺陷導致的保固退貨可能性遠高於對生產產能的影響。.
第三個因素是消除人員執行不佳的任務。此類任務的例子包括將小零件裝入需要在尷尬角度使用扭力扳手的夾具中,或在光線昏暗的區域檢查產品標籤。這些活動通常是人員產生大部分缺陷的地方,且在所有手動裝配線工人中,這些任務的離職率也往往最高。.
第四個因素是數據。來自手動裝配線的班次生產報告,以及來自自動化生產線的單位生產報告,提供了每個工位品質問題的歷史記錄,這是客戶審核的必備資料。.
五個D,從何開始
雖然五個D僅是篩選機制,並非正式的流程改進方法,但它基於任務分配優先順序,依據人員對所分配任務的厭惡程度。枯燥工作涉及重複性任務,幾乎不需決策能力;骯髒工作是在暴露於油污、灰塵、切屑或化學品的環境中組裝產品。危險工作指的是在機械不斷變化、高溫、鋒利危險邊緣或高空作業的環境中工作。困難工作是指因需維持不自然的身體姿勢長達八小時而造成身體疲勞的工作。昂貴工作則是指因需大量技術人員或極長生產前置時間而無法持續進行的工作。.
效用分數達一分或以上表示該任務應該自動化。效用分數為零通常表示該任務留給人類執行較佳,因為自動化會消除人類所具備的彈性。.
效用分數同時指出自動化投資回報率(ROI)最高的潛力。被歸類為骯髒或危險工作的成本,通常不會以時薪形式反映在相關工資中,且僅以安全為理由的專案,通常比基於工資率分析預測的回報時間更快達成ROI。.
工業自動化的四種類型
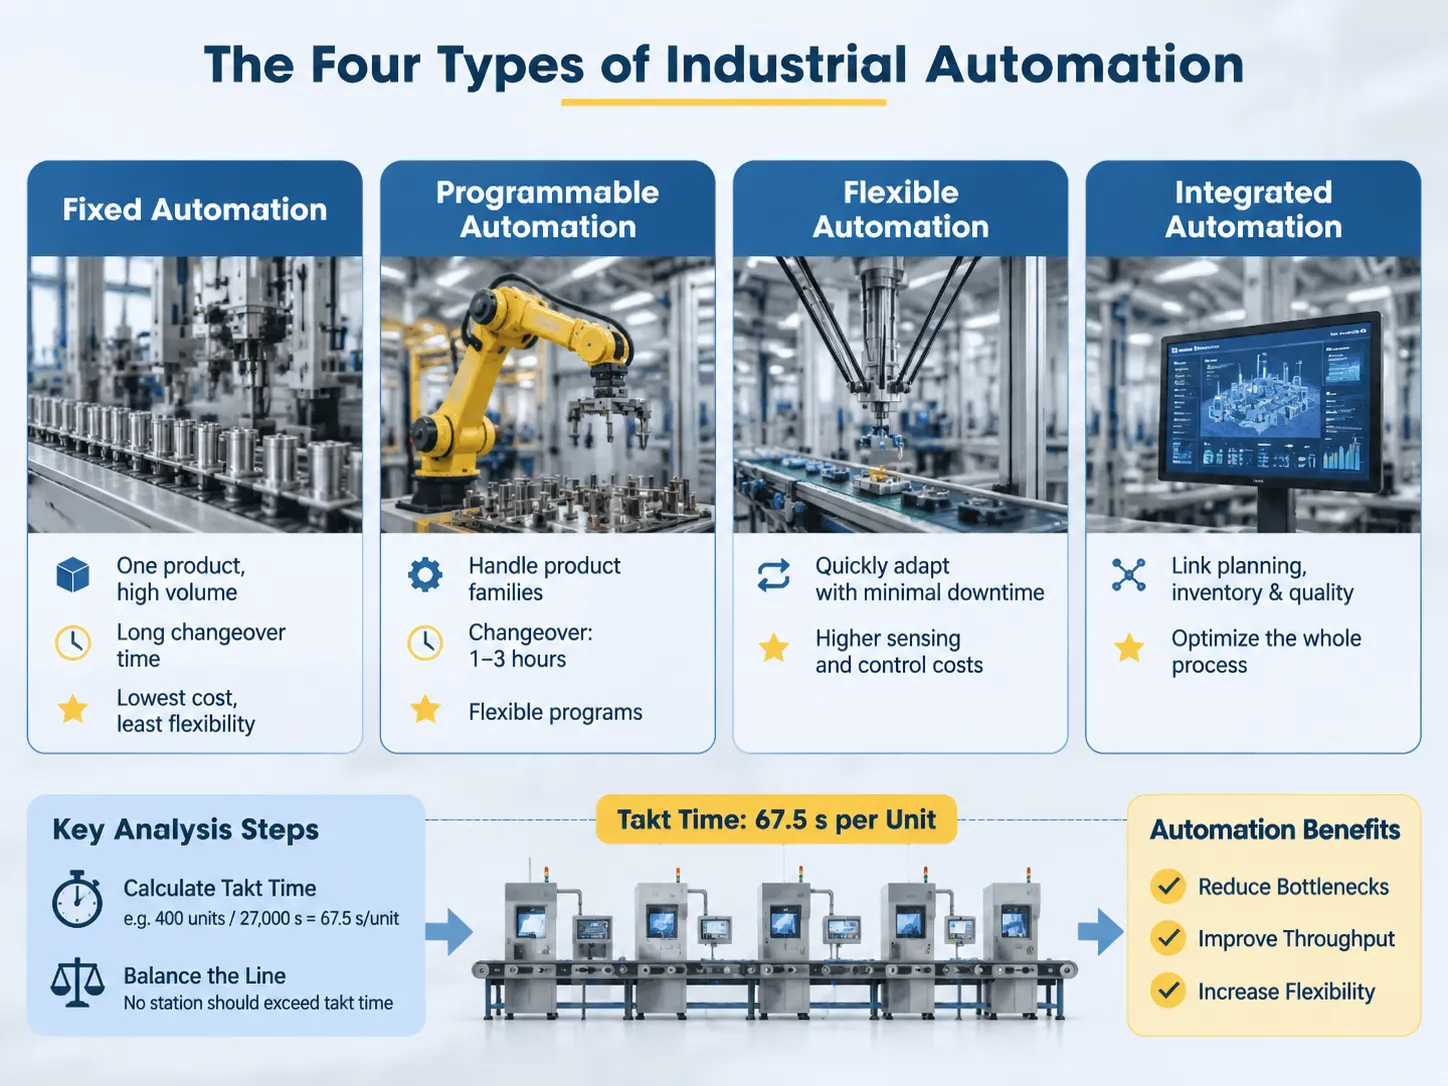
固定自動化 設計用於大量生產單一產品,由專用工位組成,實現產品從一個製造工位自動轉移到另一工位。使用固定自動化進行產品切換所需時間通常超過製造產品所需時間,且固定自動化通常具有最低的單位製造成本及最少的生產彈性。固定自動化通常是製造產品生命週期為五年且產品設計穩定的最佳選擇。.
可程式自動化系統設計用於處理多種產品,並能在不完全移除產品出生產線或製造站的情況下更換程式和工具。可程式自動化的例子包括配備可互換末端執行器(夾具)的機器人工作站、CNC系統,以及根據測試產品運行不同測試程式的自動測試站。從一組程式/工具組合切換到另一組所需的時間通常介於1至3小時之間,具體取決於製造一批產品所需的零件數量。.
彈性自動化系統能夠被修改,且在完成一個生產批次與開始下一個生產批次之間幾乎沒有停機時間,因此比可程式自動化系統具有更高的彈性。此類系統的感測與控制成本較高,僅在產品組合頻繁變化時才有意義;這在消費品領域越來越常見。.
整合自動化代表第四種自動化類型;它正確地被描述為一種製造系統,而不僅僅是一台機器。生產線與規劃、庫存及品質系統相連結。生產排程的變更會傳遞至組成生產線的各個站點。MES層是數位雙胞胎與MES互動的地方,使工廠能停止優化各個站點,開始優化整個製造流程的流動。.
大多數工廠最初將需要第二種自動化。自動化消除生產線上最差的作業,將比實施仍受手動瓶頸延遲影響的全自動製造系統產生更多價值。生產線的產能將由其最慢的組件決定。因此,, 如果自動化被引入以加速生產線上最慢的組件(非瓶頸),結果將是庫存增加,但生產量不會提升。. 這應該是分析的第一步,所需工具為秒錶和試算表,而非資本支出。.
確定如何同步生產是一個簡單的數學練習。如果每班需要400個單位,且班次時間為27000秒,則 節拍時間為每單位67.5秒。. 任何生產工站的生產時間都不應超過此節拍時間。如果某工站生產一個單位需時90秒,則該生產線的最大產能將為每班生產300個單位,無論其他生產工站的速度多快。相反地,如果某工站的節拍時間為30秒,則應評估將該工站與鄰近工站的節拍時間(或操作)合併。當生產線上各工站之間的運輸時間差異很大時,會影響生產線的平均產出,導致其低於節拍時間(即生產一個產品單位應花費的平均時間)。當多個工站的生產時間差異顯著(例如,一個工站比另一個快得多),但所有工站的平均生產速率均低於節拍時間時,生產線的平均產量會降低。在此情況下,優勢在於縮小這些時間的差異,而非降低所有工站的平均時間,前提是各工站的生產能力相等。.
自動化從兩方面解決此問題:首先,當生產人員無法保持生產線速度穩定時,自動化允許生產線以低於節拍的速度運行;其次,自動化使生產線即使在生產標準變化時,也能保持節拍速度。這兩項自動化的優勢對於已經平衡的生產線提供了益處。.
事實上,對於生產線自動化解決方案的買家而言,自動化的好處因生產線是否已平衡或需要配置為平衡線(即在選擇合適的自動化類型時必須考慮生產速度和生產品質)而異。這種區別在 比較自動化生產線時非常明顯。.
從數據角度看:OEE與產能
總設備效率(OEE)定義為可用性、性能和品質的乘積。OEE被稱為「總設備效率」,代表可用於生產設備的整體效能(此數值解釋了實際生產速度與額定生產速度之間的大部分差異)。世界級的OEE通常被認為是85%;然而,某製造設施的平均生產效率通常介於60%至70%之間。整體設備效率差異的主要原因通常是基於可用性;即設備故障或停機時的狀況。.
可用性相關損失包括因故障停機、等待及換線所造成的損失。性能相關損失包括因速度降低及短暫停機所造成的損失。品質相關損失包括因報廢及返工所造成的損失。自動化針對設備效能的三個類別(即可用性、性能及品質)皆有改善:快速換模提升換線期間的可用性;狀態監控減少設備故障期間的不可用時間;線上檢測減少在生產過程後段(即下游)才發現的報廢。整合商報告現有應用中產能提升 介於20%至50%之間 主要是因為可用性與性能的提升,而非單純提升運作機台的速度。例如,OEE(整體設備效能)提升十分點,估計可在不增加新設備的情況下,提升約15%的產量。這也是生產線首個專案通常是資料收集,而非安裝機器人技術的主要原因。.
各產業的限制條件不同
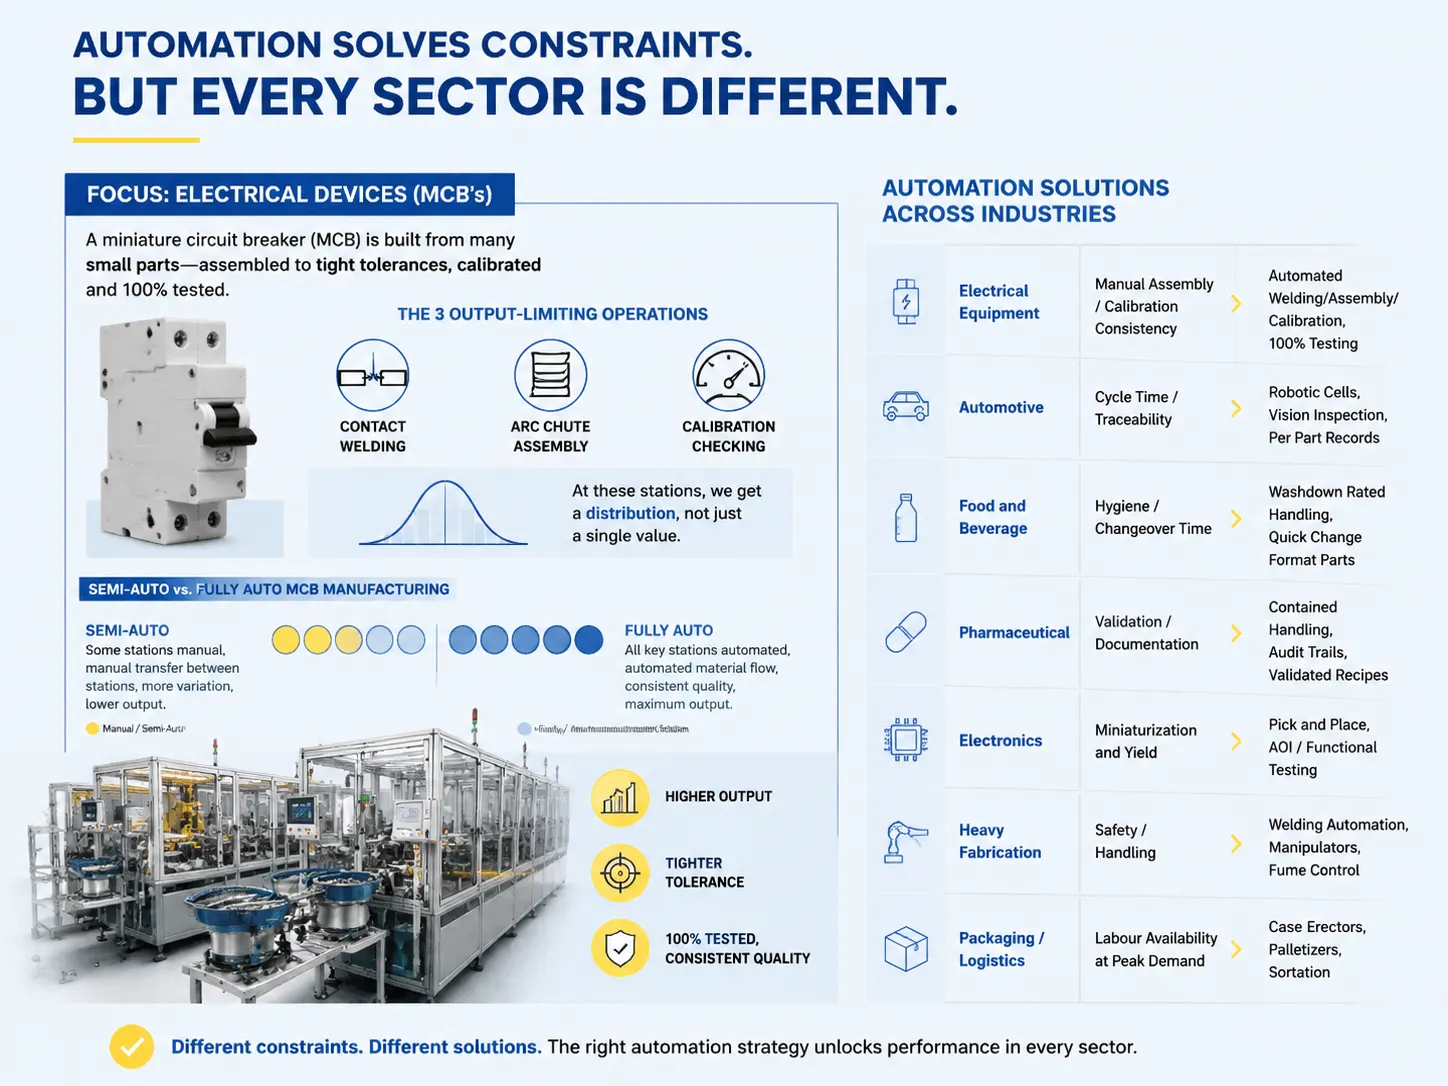
各產業的限制條件不同,且解決這些限制的自動化方法也因產業而異。.
| 許多 | 限制類型 | 透過自動化的改善 |
|---|---|---|
| 電氣設備(MCCB、MCB、接觸器) | 小零件手動組裝/校準一致性 | 自動焊接/組裝/校準,100% 測試 |
| 汽車 | 週期時間/可追溯性 | 機器人工作站、視覺檢測、逐件記錄 |
| 食品與飲料 | 衛生/換線時間 | 洗淨等級處理、快速換模零件 |
| 醫藥 | 驗證/文件記錄 | 封閉式處理、稽核軌跡、驗證配方 |
| 電子產業 | 微型化與良率 | 拾取與放置、AOI/功能測試 |
| 重型製造 | 安全/搬運 | 焊接自動化、操作手臂、煙霧控制 |
| 包裝/物流 | 高峰需求時的勞動力可用性 | 箱體成型機、棧板堆疊機、分揀系統 |
關於電氣設備類別應有更詳細說明,因為這是我們組織的重點領域。微型斷路器由許多小零件組成,需組裝至特定公差、校準並測試。MCB產量受限於三個工序:接點焊接、滅弧罩組裝及校準檢查。這些工站產生的是分布而非單一數值,自動化工作站也代表多個具有分布範圍的數值。. 半自動與全自動MCB製造的主要區別 僅在於多少工站是全自動化,以及設備如何供應至這些工站及從這些工站輸出。.
手動、半自動或全自動
表中列出的每個型號代表買方可評估的選項。以下是它們的比較:
| 模型 | 產量與手動相比 | 一致性 | 資本成本 | 最適合 |
|---|---|---|---|---|
| 手動生產線 | 基準(1倍) | 在班次中波動 10-20% | 購買和維護成本低廉 | 低產量、高混合及需求波動 |
| 半自動 | 5 – 2.5倍 | 自動化工站穩定且可預測 | 中等 | 在主要為手動線的情況下,有限數量的硬設定產品 |
| 全自動 | 3 – 6倍 | 極為一致,且具有測量分佈 | 最高 | 在最接近公差範圍內穩定且高產量 |
| 彈性單元 | 2 – 4倍 | 一致,取決於變體的數量和類型 | 中等至高 | 一組類似產品,頻繁更換工具 |
半自動化行應該是工廠首先考慮的模型。半自動化行捕捉了操作的關鍵點,但不需要公司投資整條生產線。半自動化模型可以在工廠下一次停機期間安裝,安裝後將提供操作資訊,幫助決定未來的生產線投資。.
買家可能不會考慮到全自動化行的隱藏成本:供料全自動化線。工程不僅是組成工站的所有零件。連接器、緩衝器以及移動材料的方式都是工站工程的一部分。如果碗式供料器卡住並停止生產線,您根本沒有為生產線節省任何成本。.
當自動化無法幫助時
四種情況下,將相同金額花費在其他地方更有意義。需求不穩定,生產線每年將閒置六個月。產品設計週期為每18個月,因此工具在任何回報實現前即已過時。瓶頸不在生產線本身,而是在上游的物料供應或處理部分,且生產線非常適合您所生產的產品類型。每單位勞動成本低,預期投資回報將超過資產壽命,這在低成本勞動市場生產低產量商品時很常見。.
第五種情況發生的頻率比前四種加起來還要高;; 該流程目前無法達成. 。如果您有一個手動工作站,由於夾具設計不良而產生 5% 缺陷零件,您的自動化將重複該流程並產生缺陷零件。流程必須能夠生產合格零件,您才能考慮自動化;這是工程/設計問題,而非投資/資本問題。.
回收期及計算方法
當您閱讀試算表時,計算回收期比您想像的簡單。計算年度節省時,先取節省的總勞動工時(已包含在加載費率中),再乘以加載費率;接著將報廢節省乘以單位成本;最後將產量提升乘以貢獻利潤率。總投資包括設備成本、安裝費用、調試期間的停機損失及培訓費用。.
有兩個範疇未包含在您的計算中,但這兩項都很重要。我們每年為維護新設備所產生的成本將是真實數字,而非估算。一條能以較高速度生產產品的生產線,但若在後期才識別並處理故障,將增加我們的額外工作費用。.
大多數項目的投資回收時間範圍為 12 個月至 36 個月. 。如果一個項目回收成本所需時間超過 36 個月,應該有戰略上的理由,而非財務上的理由。較長的投資時間的缺點,會被 使用數位孿生設計的生產線縮短啟動時間所抵銷,, 意味著整體的回收收益應該會激勵項目比採用標準生產方法的項目更快完成。.
Benlong 與此的關係
我們設計並製造自動化及半自動化生產線, 用於生產電氣設備,如組裝、焊接、校準、測試及運輸材料通過工廠。我們採用模組化的組裝線方法,允許我們隨著產品開發,新增或重新排列生產站,而非依賴固定的生產線佈局,避免隨產品開發而過時。.
我們為客戶提供的是對其流程的了解,而不僅僅是他們可能購買的機器目錄。例如,接觸器生產線和斷路器生產線都面臨焊接和校準相關的挑戰。我們在這兩種產品及其生產機器的製造方面擁有豐富經驗,這使我們能以獨特視角解決這些問題。這使我們與許多通常依賴其他資源獲取業務的機器人整合商有所區別。.
我們不開發或製造與工廠線外物料移動相關的任何設備或材料,也不實施製造執行系統。項目的元素,包括系統整合商及其供應商,均由工廠負責。.
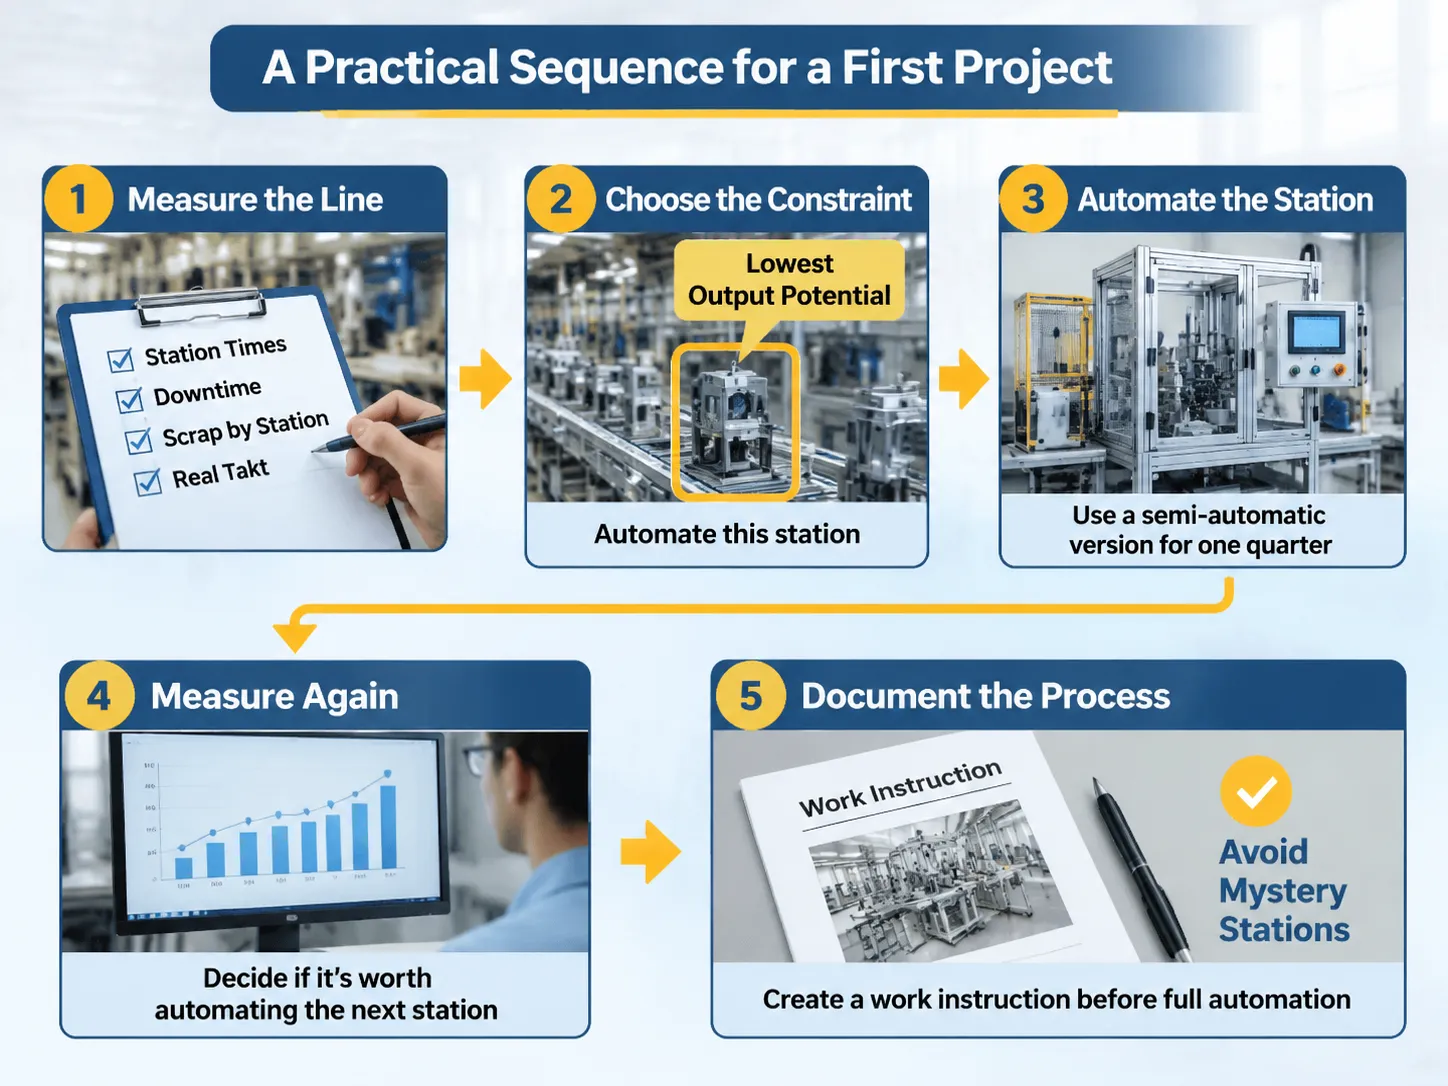
首個項目的實務流程
首個項目必須遵循以下五個步驟:
- 測量生產線:測量的產出應包括測量各站點時間、停機時間、各站點報廢量及實際節拍時間。.
- 選擇瓶頸:選擇潛在產出最低的站點,而非實際產出最高的站點;該站點必須自動化。.
- 自動化該站點的最佳方法是購買其半自動版本,然後用於四分之一的生產量。.
- 再次測量並根據新數據決定是否值得自動化下一個站點。.
- 大多數項目未能完成第五步;即在自動化前記錄整個流程。如果一個站點自動化時未向操作員提供工作指導,該站點對操作員而言就像謎團,沒有人能改進它。. 自動檢測機器 是一個很好的例子,因為只有當檢查員能夠正確識別要檢查的缺陷時,投資才是值得的。.
問題與解答
自動化的五大D是什麼?
無聊、骯髒、危險、困難和昂貴;這五個D有助於識別哪些任務可能自動化,根據人們對該任務的厭惡程度以及以「每單位」成本計算執行該任務的費用。如果一項任務符合兩個或以上的五個D,則它很可能是自動化的良好候選。.
有哪些提升生產效率的想法?
為了提升生產線的效率,重要的是將其平衡至節拍時間(takt time)。這包括消除任何減緩生產線速度的瓶頸或限制,投資於允許產品快速換線的工具,於產品製造過程中進行檢查,而非完成後才檢查,以及測量整體設備效率(OEE)以識別生產系統中的損失。自動化有四種基本類型:針對高產量特定產品的固定自動化、針對低產量類似產品系列的可程式自動化、能處理多種同類產品且無需停機重新配置的彈性自動化,以及能與支援其的規劃和品質系統通訊的整合自動化。.
自動化將透過消除週期時間的變異、使生產站保持節拍時間、測試每件生產的產品而非抽樣,以及移除人類執行不佳的任務來提升製造效率。據報導,自動化系統帶來的製造生產力提升通常在相同廠房面積下產出增加20%-50%,以及因人為錯誤導致缺陷的報廢率降低20%-50%。.
何時應該進行工廠自動化?
關於何時在工廠實施自動化,有一些一般指導原則和規則。通常,如果生產線已平衡(符合節拍時間)、流程具備能力(零缺陷),且需求穩定足以證明資本投資合理,那麼實施自動化是個好主意。在不平衡或無能力的流程上實施自動化,只會以更高的資本投資重複相同問題。.
自動化會減少人力嗎?
另一個關於自動化的常見迷思是它會降低勞動成本。自動化將通過每單位節省工時來提升製造生產力;節省工時並不等同於製造廠員工數量的減少。大多數在生產工位實施自動化的製造廠,通常會將操作員重新分配到另一個較難自動化的生產工位。這是因為製造生產力的提升表現為每位員工的產出增加,而非勞動力規模的縮減。.
參考文獻
- Rockwell Automation – 生產線整合與整體設備效率(OEE)
- Siemens – 數位孿生與製造自動化
- Keyence – 線上檢測與視覺系統
- Bosch Rexroth – 組裝線運輸與搬運
- A3 – 自動化產業數據與案例研究
結論
自動化透過提升製造流程的一致性、消除不良工位以擴大生產線覆蓋範圍,並產生用於績效衡量的數據,來改善生產效率。自動化無法改善不平衡、無能力或需求低迷的生產線。不幸的是,這類生產線往往比存在技術落差的生產線更為常見。.
成功實施自動化的順序是逐一測量、限制並自動化每個工位,然後再進行測量。. 自動化失敗的順序是先購買機器人系統,然後再尋找可應用的工位。.