 benlong
Mejorar las líneas de producción con automatización industrial
Para la mayoría de las líneas de producción, la velocidad no es un problema, sino encontrar una solución para los seis puntos que pierden tiempo en cada turno. En cada área donde se pueda implementar la automatización, esta será beneficiosa. Un ejemplo de esto es la compra de un robot para corregir un desequilibrio en la línea de producción; esto solo creará un cuello de botella que probablemente será el más costoso.
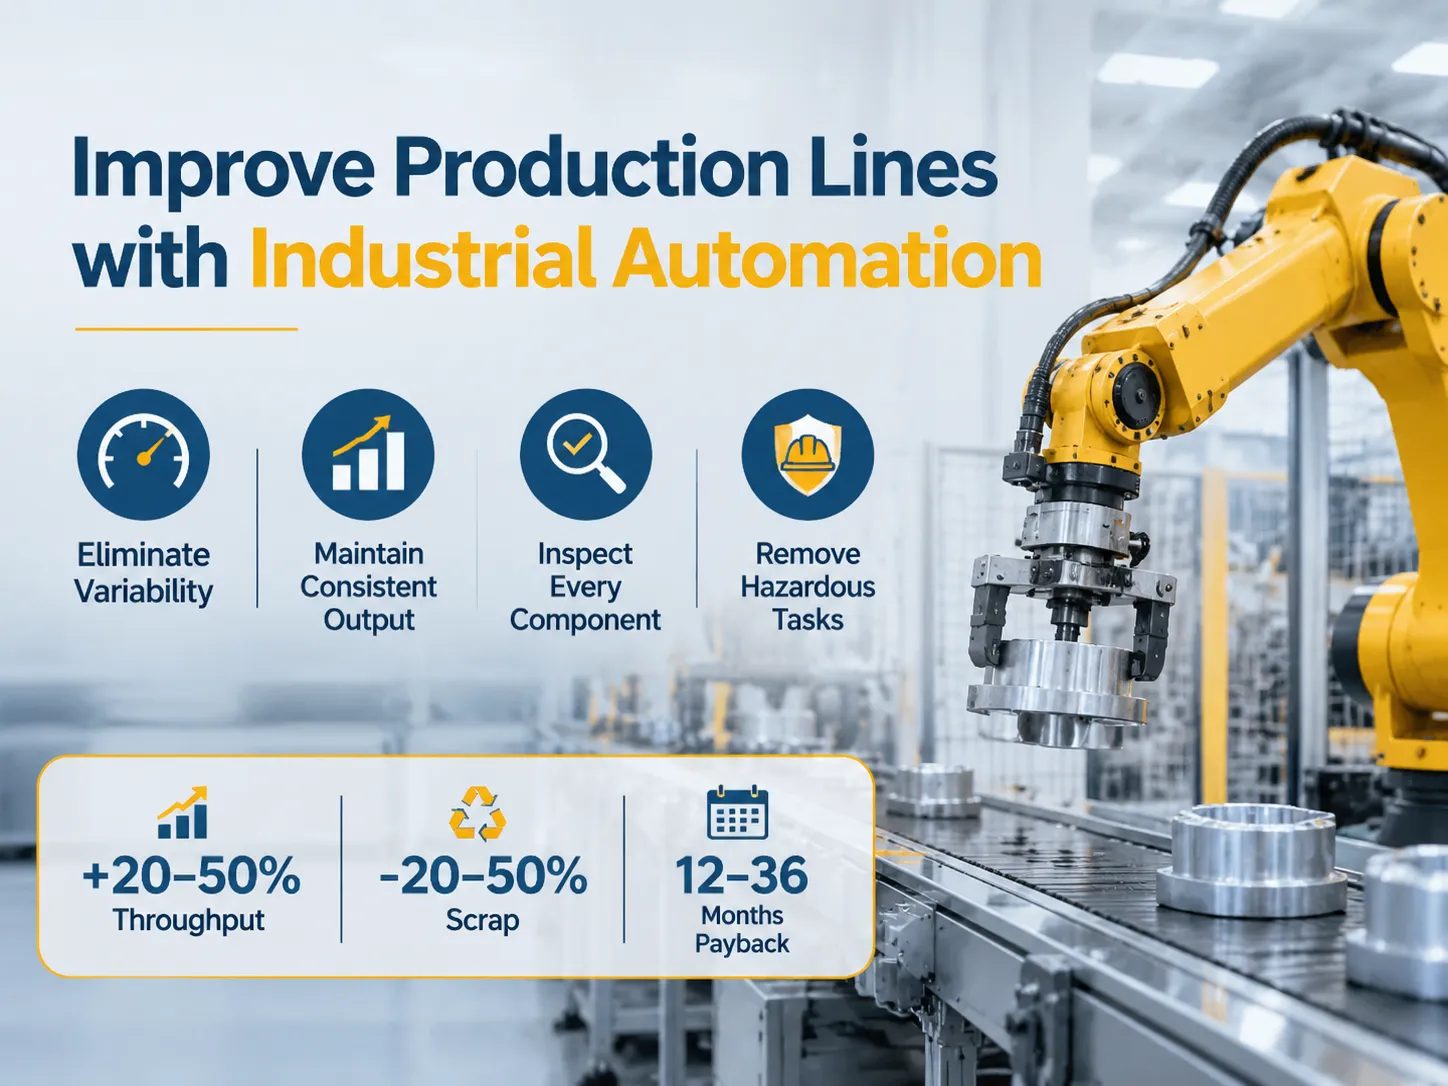
Respuesta rápida: Los beneficios de implementar la automatización industrial en su línea de producción se dividen en cuatro áreas; eliminar la variabilidad de los tiempos de ciclo manuales, mantener una tasa de operación constante en las estaciones, inspeccionar cada componente en lugar de muestrear aleatoriamente, y eliminar tareas que son tediosas, sucias y peligrosas para los trabajadores. Los números típicos proporcionados por los integradores de sistemas muestran que el rendimiento aumenta en 20 a 50 por ciento para las líneas de producción existentes, reduciendo la cantidad de desperdicio en operaciones basadas en el juicio del operador en un 20 a 50 por ciento, y proporcionando un retorno de inversión de 12 a 36 meses. Sin embargo, la automatización no resuelve problemas que ocurren debido a líneas de producción mal equilibradas, diseños de productos difíciles de ensamblar o patrones de demanda volátiles/erráticos que hacen que la inversión de capital no esté disponible.
Las siguientes secciones describen las mejoras proporcionadas a través de la automatización, las “Cinco D” (Definir, Diseñar, Desarrollar, Desplegar y Entregar), cómo comenzar, tipos de automatización, tiempos de ciclo y balance de líneas de producción, Efectividad General del Equipo (OEE) y cálculos de rendimiento, diferencias entre sectores, comparación entre operaciones manuales/simulación y operaciones automatizadas, por qué no considerar la automatización, cálculos sobre el período de retorno de inversión, encontrar su rango y pasos prácticos para implementar su primera solución de automatización.
Lo que la automatización realmente mejora en una línea
El primer beneficio para su línea tras la introducción de sistemas automatizados es la consistencia. El ensamblaje de un contactor por un individuo tiene una variación de 10%-20% entre el inicio y el final de un turno, mientras que esto no ocurre con el ensamblaje por máquina. La consistencia del ensamblaje por máquina es fundamental para permitir que la línea se equilibre a un tiempo de ciclo estándar, en lugar de un tiempo de ciclo promedio. La diferencia entre ambos puede ser tan alta como 15%-25% del total de producción.
El segundo factor es el porcentaje real de unidades que se inspeccionan durante el proceso. El proceso de inspeccionar manualmente una muestra de unidades en lugar de inspeccionar todas las unidades fabricadas implica un costo laboral; sin embargo, debido al costo marginal casi nulo de probar cada unidad en una línea de producción automatizada, la probabilidad de devoluciones por garantía debido a defectos es mucho mayor que el impacto en el rendimiento de producción.
Un tercer factor es la eliminación de las tareas que las personas realizan mal. Un ejemplo de este tipo de tarea sería cargar una pieza pequeña en un dispositivo que requiere el uso de una llave de torque en un ángulo incómodo, o verificar la etiqueta de un producto en un área con poca iluminación. Este tipo de actividades son donde las personas tienden a producir la mayoría de sus defectos, y también tienden a tener las tasas de rotación más altas entre todos los trabajadores en líneas de ensamblaje manuales.
En cuarto lugar, están los datos. Los informes de producción por turno de las líneas de ensamblaje manual y los informes de producción por unidad de las líneas de producción automatizadas proporcionan un registro histórico de cada estación sobre un problema de calidad, lo cual es obligatorio para las auditorías de clientes.
Las Cinco D, Por Dónde Empezar
Aunque las cinco D son simplemente un mecanismo de selección y no un método formalizado para determinar una mejora de proceso, se basan en la prioridad de asignación de tareas según cuánto una persona detesta la tarea asignada. El trabajo aburrido implica tareas repetitivas que requieren poca o ninguna capacidad de toma de decisiones, mientras que el trabajo sucio es el ensamblaje de productos mientras se está expuesto a aceites, polvo, virutas o productos químicos. El trabajo realizado cerca de maquinaria que cambia constantemente, que trabaja con mucho calor, que tiene bordes afilados peligrosos o que se realiza a grandes alturas se clasifica como trabajo peligroso. El trabajo que puede ser físicamente agotador durante ocho horas porque requiere una posición física que es antinatural para una persona mantener durante ocho horas se clasifica como trabajo difícil. El trabajo que no puede realizarse de forma continua porque requiere un gran número de personas calificadas o tiempos de producción extremadamente largos se clasifica como trabajo caro.
Una puntuación de utilidad de uno o más indica que una tarea debería ser automatizada. Una puntuación de utilidad de cero generalmente significa que la tarea sería mejor dejarla a un ser humano, ya que automatizar la tarea eliminaría la flexibilidad que un ser humano puede proporcionar.
La puntuación de utilidad también indica el mayor potencial de retorno de inversión (ROI) con la automatización. Los costos asociados con el trabajo clasificado como trabajo sucio o peligroso no aparecen en una base horaria dentro de las tarifas salariales asociadas con el trabajo sucio y peligroso, y los proyectos que se justifican únicamente por motivos de seguridad a menudo logran un ROI antes de lo previsto por un análisis basado en la tarifa salarial.
Los Cuatro Tipos de Automatización Industrial
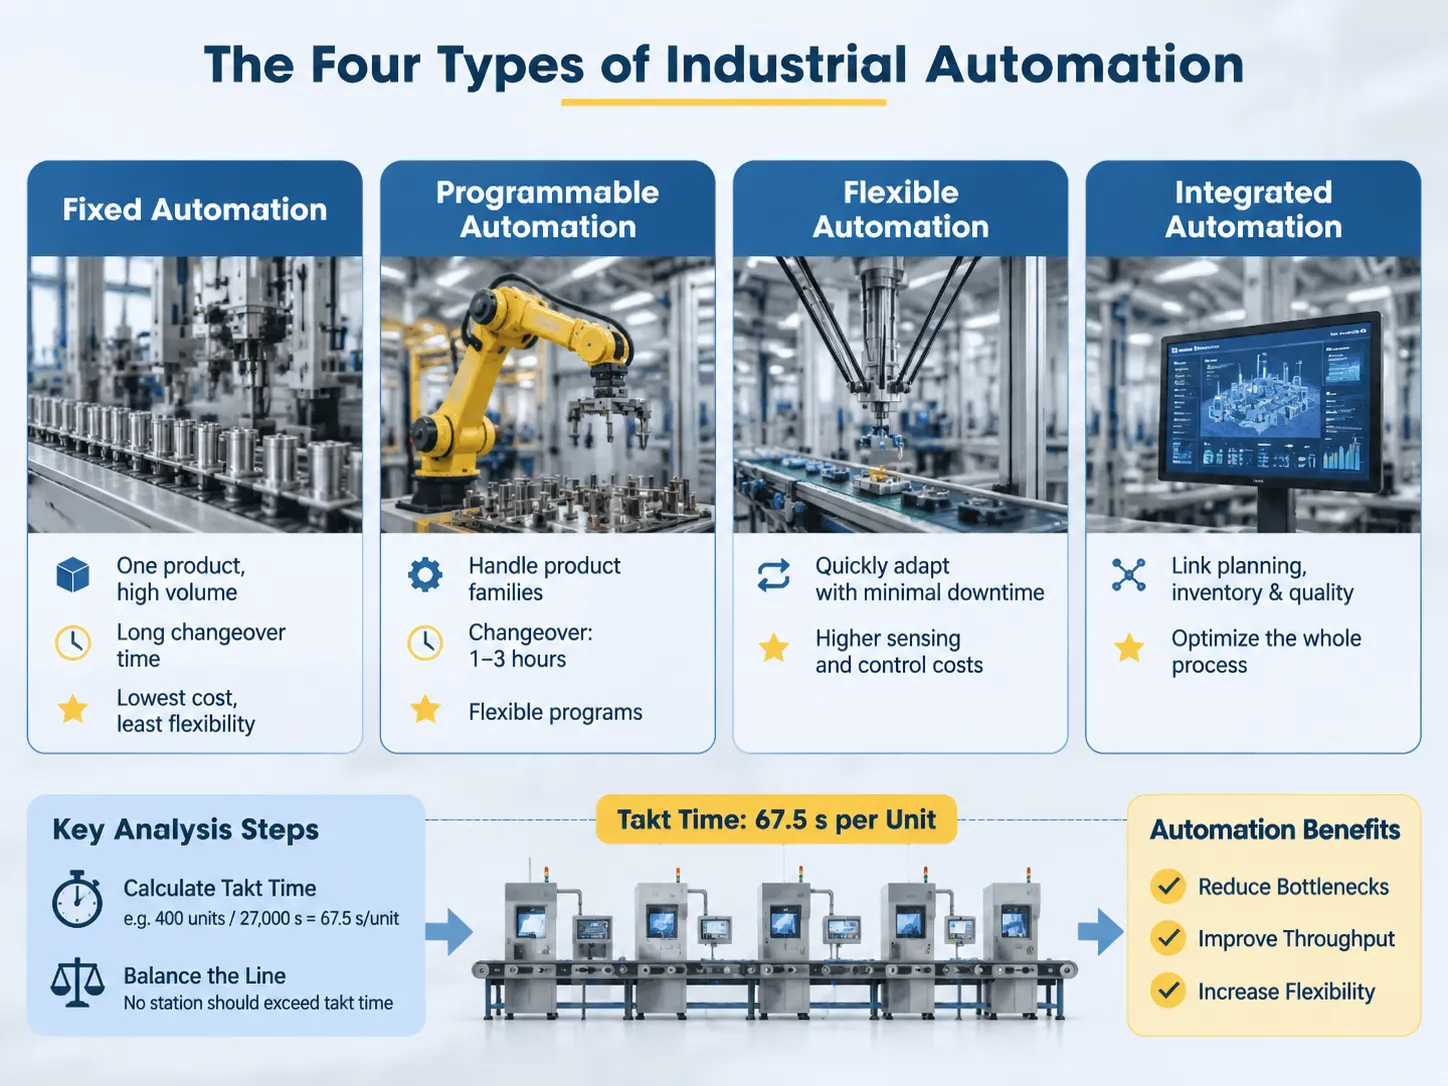
Automatización fija está diseñada para fabricar un producto en grandes cantidades y consiste en estaciones dedicadas para la transferencia automatizada de productos de una estación de fabricación a otra. El tiempo necesario para realizar un cambio de producto utilizando automatización fija suele ser mayor que el tiempo requerido para fabricar un producto, y la automatización fija generalmente tendrá tanto los costos unitarios de fabricación más bajos como la menor flexibilidad para la producción. La automatización fija suele ser la mejor opción para fabricar un producto con un ciclo de vida de 5 años y un diseño de producto estable.
Los sistemas de automatización programable están diseñados para manejar grupos de productos y son capaces de cambiar programas y herramientas sin retirar completamente los productos de la línea de producción o de una estación de fabricación. Ejemplos de automatización programable incluyen celdas robóticas con efectores finales intercambiables (pinzas), sistemas CNC y estaciones de prueba automatizadas que ejecutan diferentes programas de prueba según los productos que están evaluando. El tiempo requerido para cambiar de una combinación programa/herramienta a otra suele estar entre 1 y 3 horas, dependiendo del número de piezas necesarias para fabricar una serie de productos.
Los sistemas de automatización flexible son capaces de modificarse, con poco o ningún tiempo de inactividad entre la finalización de una corrida de producción y el inicio de la siguiente, y por lo tanto tienen más flexibilidad que los sistemas de automatización programable. Se observan costos más altos en sensores y control, y solo tienen sentido cuando hay variaciones frecuentes en la mezcla de productos; esto se está volviendo más común en bienes de consumo.
La automatización integrada representa el cuarto tipo de automatización; se describe correctamente como un sistema de fabricación en lugar de solo una máquina. La línea de producción está vinculada a los sistemas de planificación, inventario y calidad. Los cambios en el programa de producción se propagan a las diversas estaciones que componen la línea de producción. La capa MES es donde el gemelo digital y el MES interactúan para permitir que una planta deje de optimizar cada estación y comience a optimizar el flujo de todo el proceso de fabricación.
La mayoría de las fábricas requerirán inicialmente el segundo tipo de automatización. Automatizar la eliminación de la peor operación en la línea de producción generará más valor que implementar un sistema de fabricación totalmente automatizado que aún experimenta retrasos debido a cuellos de botella manuales. Una línea de producción producirá a la velocidad de su componente más lento. Por lo tanto, si se introduce automatización para acelerar el componente más lento de una línea (no el cuello de botella), el resultado será más inventario, pero no un aumento en la producción. Este debería ser el primer paso en el análisis, que requiere un cronómetro y una hoja de cálculo, en lugar de un gasto de capital.
Determinar cómo sincronizar la producción es un ejercicio matemático simple. Si se requieren 400 unidades por turno, para 27000 segundos, entonces el tiempo takt es de 67.5 segundos por unidad.. Ninguna estación de producción debe exceder este tiempo takt. Si hay una estación que tarda 90 segundos en producir una unidad, entonces el rendimiento máximo para esa línea de producción será de 300 unidades producidas por turno, independientemente de la velocidad de las otras estaciones de producción. Por el contrario, si hay una estación que produce a un tiempo takt de 30 segundos, esa estación debería evaluarse para combinarse con el tiempo takt (o la operación) de la estación de producción más cercana. Cuando los tiempos de transporte difieren ampliamente entre estaciones en una línea de producción, puede afectar la producción promedio de la línea y hacer que sea menor que el tiempo takt (el tiempo promedio que debería tomarse para producir una unidad de producto). Cuando varias estaciones tienen tiempos de producción significativamente diferentes (es decir, una estación es mucho más rápida que otra) pero todas producen a una tasa promedio por debajo del takt, la producción promedio de la línea de producción se reduce. La ventaja en ese caso, entonces, es reducir la dispersión de esos tiempos en lugar del tiempo promedio para todas las estaciones, asumiendo que la capacidad de producción de cada estación es igual.
La automatización aborda este problema de dos maneras: Primero, la automatización permite la posibilidad de que la línea de producción funcione a una velocidad inferior al takt cuando la persona de producción no puede mantener la velocidad de la línea de producción a un nivel constante; segundo, la automatización permite que una línea de producción se mantenga a la velocidad takt, incluso cuando los estándares de producción varían. Ambos beneficios de la automatización proporcionan una ventaja a las líneas de producción que ya están equilibradas.
De hecho, los beneficios de la automatización para los compradores de soluciones de automatización de líneas de producción difieren, dependiendo de si una línea de producción está actualmente equilibrada o necesita configurarse como una línea equilibrada (es decir, la velocidad de producción y la calidad de producción deben tomarse en cuenta al seleccionar el tipo correcto de automatización). Esta diferenciación es clara cuando se comparan líneas de producción automatizadas.
Desde la perspectiva de los números: OEE y rendimiento
La Eficiencia General del Equipo (OEE) se define como el producto de la disponibilidad, el rendimiento y la calidad. La OEE es conocida como “Eficiencia General del Equipo” y, por lo tanto, representa la efectividad general del equipo disponible para la producción (el número que explica la mayor parte de la disparidad entre las velocidades de producción reales y nominales). La OEE de clase mundial generalmente se cita como 85 %; sin embargo, la producción promedio para una instalación de fabricación dada típicamente opera entre 60 % y 70 %. La razón principal de la diferencia en la eficiencia general del equipo suele basarse en la disponibilidad; es decir, cuando el equipo falla o se descompone.
Las pérdidas relacionadas con la disponibilidad consisten en pérdidas por tiempo de inactividad debido a averías, esperas y cambios de formato. Las pérdidas relacionadas con el rendimiento consisten en pérdidas por velocidades reducidas y paradas pequeñas. Las pérdidas relacionadas con la calidad consisten en pérdidas por desechos y retrabajos. La automatización aborda cada una de las tres categorías de efectividad del equipo (es decir, disponibilidad, rendimiento y calidad): las herramientas de cambio rápido aumentan la disponibilidad durante los cambios de formato; el monitoreo de condiciones reduce la disponibilidad del equipo durante las averías; y las inspecciones en línea reducen los desechos que se descubrirían más adelante en el proceso de producción (es decir, aguas abajo). Los integradores están reportando mejoras en el rendimiento en aplicaciones existentes de entre 20% y 50% principalmente debido a aumentos tanto en la disponibilidad como en el rendimiento, en lugar de simplemente aumentar la velocidad de la máquina operativa. Por ejemplo, se estima que un aumento de diez puntos en el OEE (Efectividad General del Equipo) proporciona un aumento de aproximadamente 15% en la cantidad de producto producido sin la necesidad de añadir nuevo equipo. Esta es la razón principal por la que el primer proyecto en una línea es la recopilación de datos en lugar de la instalación de tecnología robótica.
Las restricciones varían según el sector
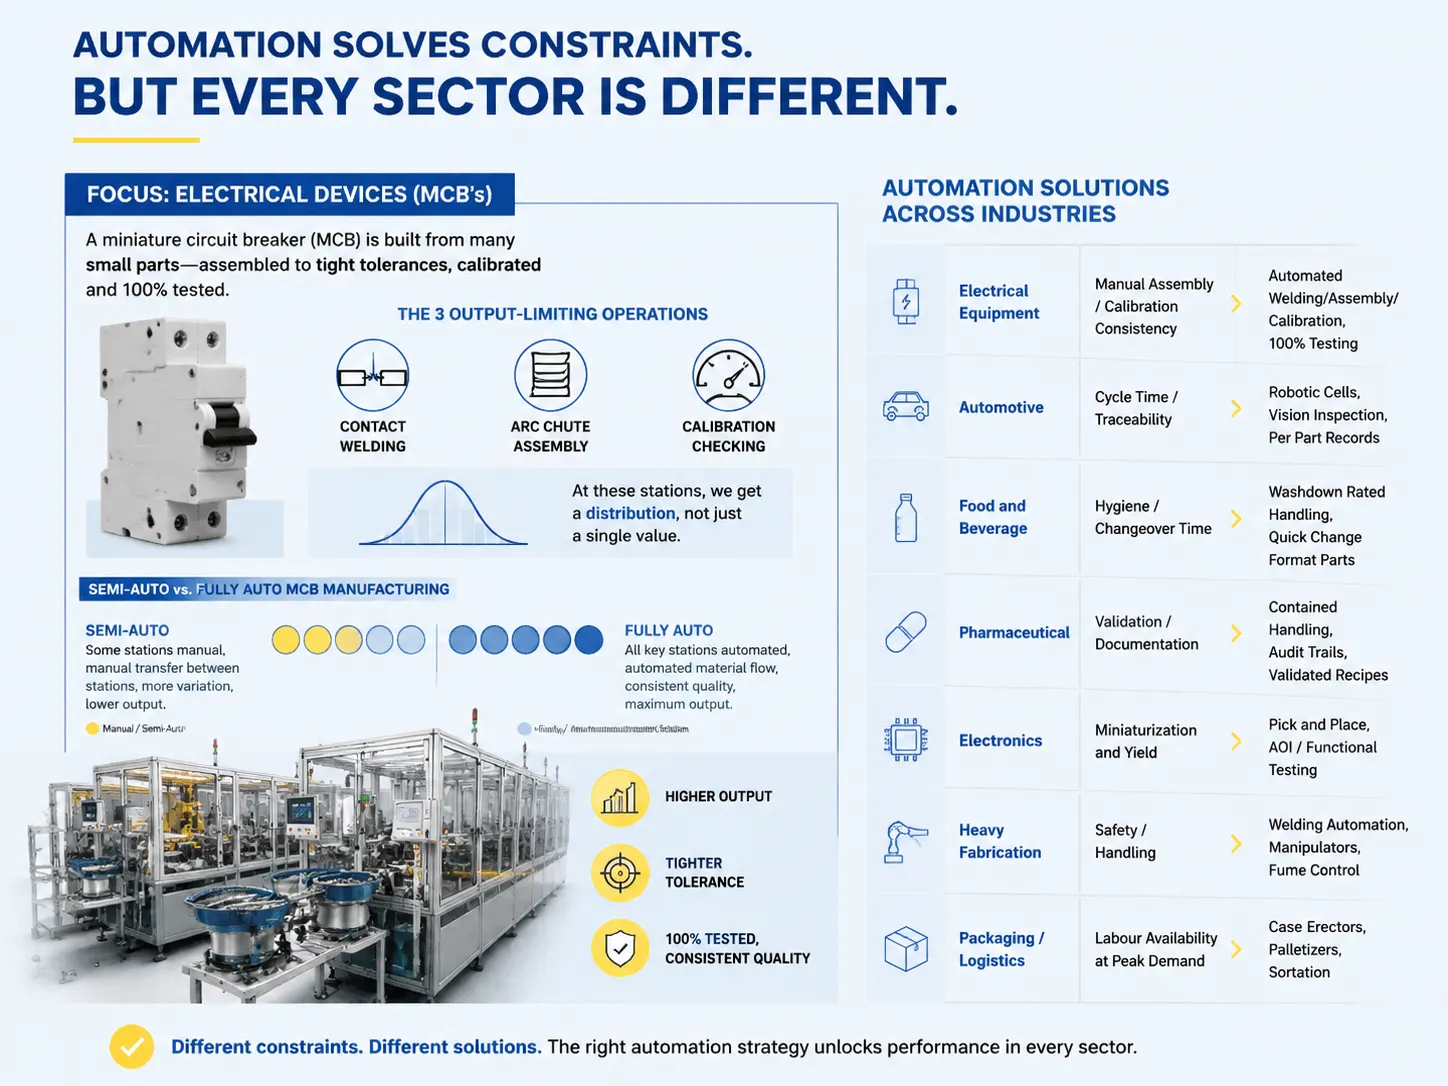
Las restricciones varían según el sector; además, la metodología para la automatización que resuelve estas restricciones también es diferente para cada sector.
| En | Tipo de restricción | Mejora mediante automatización |
|---|---|---|
| Equipos eléctricos (MCCB, MCB, contactores) | Montaje manual de piezas pequeñas / Consistencia en calibración | Soldadura/ensamblaje/calibración automatizados, pruebas al 100% |
| Automoción | Tiempo de ciclo / trazabilidad | Células robóticas, inspección visual, registros por pieza |
| Alimentos y bebidas | Higiene / tiempo de cambio | Manejo apto para lavado, piezas de formato de cambio rápido |
| Farmacéutico | Validación / documentación | Manejo contenido, auditorías, recetas validadas |
| Electrónica | Miniaturización y rendimiento | Pick and place, inspección óptica automatizada / pruebas funcionales |
| Fabricación pesada | Seguridad / manejo | Automatización de soldadura, manipuladores, control de humos |
| Empaque / logística | Disponibilidad de mano de obra en demanda máxima | Formadoras de cajas, paletizadores, clasificación |
Debería haber una mayor elaboración sobre la categoría de dispositivos eléctricos, ya que esta es el área de enfoque de nuestra organización. Un interruptor automático miniatura consta de muchas piezas pequeñas que se ensamblan con cierta tolerancia, se calibran y se prueban. Tres operaciones limitan la producción de los MCB: soldadura de contactos, ensamblaje del canal de arco y verificación de calibración. Todas estas estaciones generan una distribución en lugar de solo un valor, y además las células automatizadas representan una serie de valores que tienen una distribución alrededor de ellos. La distinción principal entre la fabricación semi-automática y totalmente automática de MCB es simplemente cuántas de esas estaciones están completamente automatizadas y cómo se suministra el equipo hacia y desde esas estaciones.
Manual, semi-automático o automático
Cada uno de los modelos listados en la tabla representa una opción para que el comprador evalúe. Así es como se comparan:
| Modelo | Producción vs manual | Consistencia | Costo de capital | Ideal para |
|---|---|---|---|---|
| Línea manual | Línea base (1x) | Fluctúa entre 10-20% durante el turno | Económico de comprar y mantener | Bajo volumen, alta variedad y demanda fluctuante |
| Semi-automático | 5 – 2.5x | Estable y predecible en las estaciones automatizadas | Moderada | Un número limitado de productos fijos en una línea manual por lo demás |
| Totalmente automático | 3 – 6x | Extremadamente consistente, con una distribución medida | La más alta | Estable, alto volumen con la tolerancia más cercana posible |
| Celda flexible | 2 – 4x | Consistente, dependiente del número y tipo de variantes | Moderado a alto | Un grupo de productos similares con cambios frecuentes de herramientas |
La fila semiautomática debería ser el modelo que las plantas consideren primero. La fila semiautomática captura el punto crítico de operación, pero no requiere que la empresa invierta en una línea completa. El modelo semiautomático puede instalarse durante la próxima parada de la planta y, una vez instalado, proporcionará la información operativa para ayudar a determinar la inversión futura en la línea.
Hay un costo oculto que el comprador probablemente no considerará con la fila totalmente automatizada: alimentar la línea totalmente automatizada. La ingeniería no son solo todas las piezas que componen las estaciones. Los conectores, buffers y formas de mover los materiales son parte de la ingeniería de la estación. Si un alimentador de tolva se atasca y detiene la línea, no ha ahorrado nada a la línea.
Cuando la automatización no ayuda
Cuatro casos en los que tiene más sentido gastar la misma cantidad de dinero en otro lugar. La demanda es errática, la línea estará inactiva seis meses cada año. Los ciclos de diseño del producto son cada 18 meses, por lo que las herramientas estarán obsoletas cuando se obtenga algún retorno. El cuello de botella no está en la línea en sí, sino en la parte aguas arriba del suministro o manejo de materiales, y la línea es perfectamente adecuada para el tipo de producto que está creando. Y el costo de la mano de obra por unidad es lo suficientemente bajo como para que el retorno esperado de la inversión supere la vida útil del activo, lo cual es común en mercados de mano de obra de bajo costo que producen bienes de bajo volumen.
La quinta situación ocurre con más frecuencia que las cuatro anteriores juntas; el proceso no es actualmente capaz. Si tiene una estación de trabajo manual que produce partes defectuosas con un 5% debido a un dispositivo mal diseñado, su automatización repetirá ese proceso y generará partes defectuosas. El proceso debe ser capaz de producir partes aceptables antes de que pueda pensar en automatizarlo; eso es un problema de ingeniería/diseño, no un problema de inversión/capital.
Retorno de la inversión y cómo calcularlo
Los cálculos para determinar el período de retorno son más fáciles de lo que puede pensar al leer la hoja de cálculo. Para calcular el ahorro anual, toma el total de horas de trabajo ahorradas (que está incluido en la tarifa cargada) y luego lo multiplica por la tarifa cargada; luego toma el ahorro por desperdicio multiplicado por el costo unitario; y finalmente toma las mejoras en el rendimiento multiplicadas por el margen de contribución. La inversión total consiste en el costo del equipo, instalación, tiempo de inactividad durante la puesta en marcha y gastos de capacitación.
Hay dos áreas que no están incluidas en sus cálculos, pero ambos elementos son importantes. Los costos que incurrimos cada año para mantener nuestro nuevo equipo serán un número real, no una estimación. Una línea que puede fabricar productos a una tasa más alta, pero que identifica y aborda fallas más tarde, aumenta nuestros gastos adicionales de trabajo.
El plazo para el retorno de la inversión para la mayoría de los proyectos está entre 12 meses y 36 meses. Si un proyecto tarda más de 36 meses en recuperar sus costos, debería tener una razón estratégica para hacerlo, en lugar de una razón financiera. La desventaja del tiempo de inversión más largo se compensa con el tiempo de puesta en marcha reducido de una línea de producción diseñada utilizando un gemelo digital, lo que significa que la ganancia general en el retorno de la inversión debería incentivar que un proyecto se complete más rápido que los proyectos que utilizan métodos estándar de producción.
Cómo se relaciona Benlong con esto
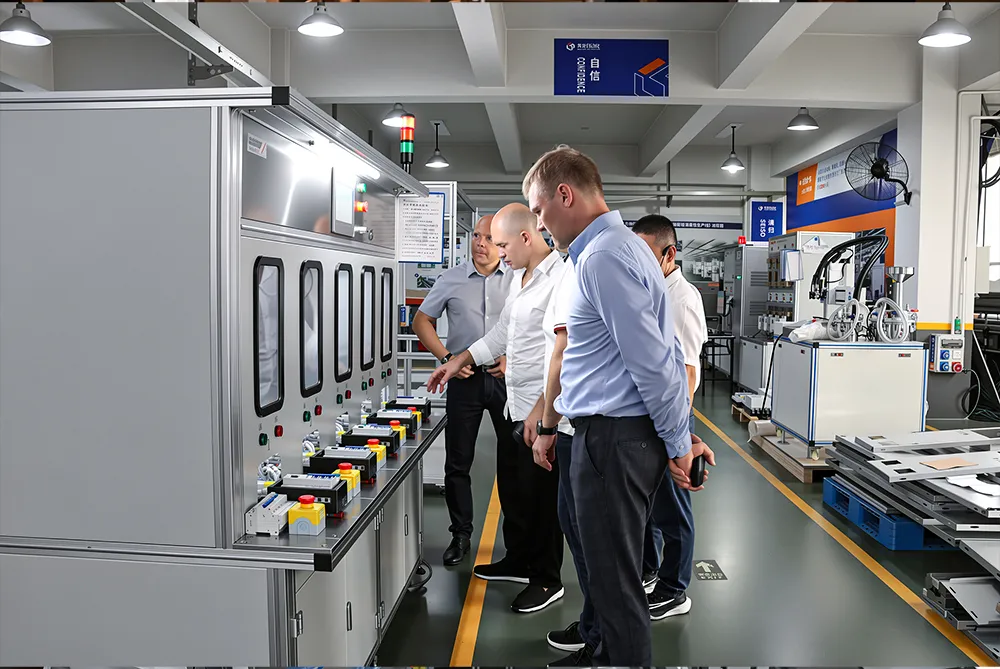
Diseñamos y fabricamos líneas de producción automatizadas y semi-automatizadas para producir dispositivos eléctricos como ensamblaje, soldadura, calibración, prueba y transporte de materiales a través de la instalación. Usamos un enfoque modular para las líneas de ensamblaje, lo que nos permite agregar o reorganizar estaciones a lo largo de nuestra línea a medida que se desarrollan los productos, en lugar de depender de un diseño de línea fijo que se volverá obsoleto a medida que se desarrollen los productos.
Ofrecemos a nuestros clientes conocimiento de su proceso en lugar de solo un catálogo de máquinas que pueden comprar. Por ejemplo, una línea de contactores y una línea de interruptores automáticos enfrentan desafíos relacionados con la soldadura y la calibración. Nuestra amplia experiencia en la fabricación de ambos productos, así como en las máquinas que los producen, nos brinda una perspectiva única sobre cómo resolver estos problemas. Esto nos diferencia de muchos integradores de robots que generalmente dependen de otros recursos para obtener negocios.
No desarrollamos ni fabricamos ningún equipo o material asociado con el movimiento de materiales fuera de la línea de una instalación ni implementamos un sistema de ejecución de fabricación. Los elementos de un proyecto, incluido el integrador de sistemas y, en consecuencia, el proveedor, son responsabilidad de la planta.
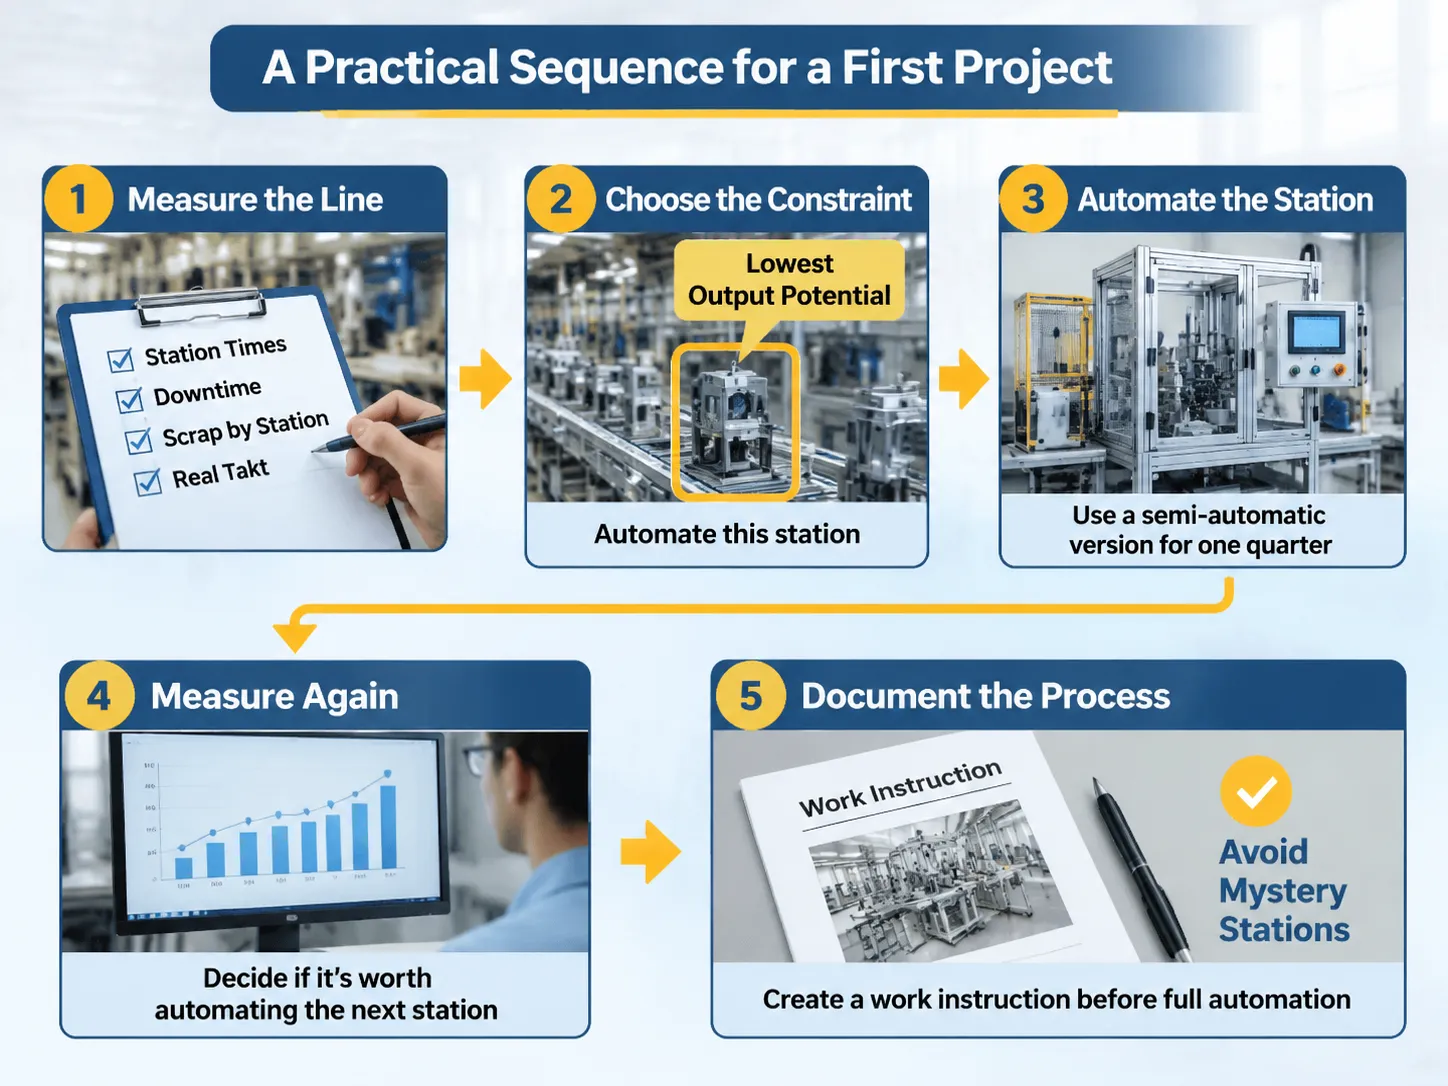
Una secuencia práctica para un primer proyecto
El primer proyecto tendrá que seguir estos cinco pasos:
- Medir la línea: la producción medida debe incluir tiempos medidos por estación, tiempo de inactividad, desperdicio por estación y takt real.
- Elegir la restricción: elegir la estación con el potencial de salida más bajo en lugar de la que tiene la salida real más alta; esta estación debe ser automatizada.
- La mejor manera de automatizar esta estación es comprar una versión semi-automática de la misma y luego usarla para un cuarto de la producción.
- Medir nuevamente y decidir si vale la pena automatizar la siguiente estación utilizando los nuevos datos.
- La mayoría de los proyectos no completan el paso cinco; esto es para documentar todo el proceso antes de la automatización. Si una estación se automatiza sin proporcionar una instrucción de trabajo al operador, esa estación es como un misterio para su operador y nadie podrá mejorarla. La máquina de inspección automatizada es un buen ejemplo porque solo vale la pena la inversión si el inspector puede identificar correctamente el defecto a inspeccionar.
Preguntas y Respuestas
¿Cuáles son las cinco D de la automatización?
Aburrido, Sucio, Peligroso, Difícil y Costoso; estas cinco D son útiles para identificar qué tareas son potencialmente automatizables según cuánto odie una persona realizar esa tarea y cuánto cuesta hacerla en una base “por unidad”. Si una tarea cumple con dos o más de las cinco D, es muy probable que sea un buen candidato para la automatización.
¿Cuáles son algunas ideas para mejorar la eficiencia de la producción?
Para mejorar la eficiencia de una línea de producción, es importante equilibrarla con el tiempo takt. Esto incluye eliminar cualquier cuello de botella o restricción que ralentice la línea de producción, invertir en herramientas que permitan cambios rápidos entre productos, inspeccionar los productos mientras se fabrican en lugar de inspeccionarlos una vez terminados y medir el OEE (eficiencia general del equipo) para identificar pérdidas en su sistema de producción. Hay cuatro tipos básicos de automatización: automatización fija para un producto específico producido en alto volumen, automatización programable para una serie de productos similares producidos en menor volumen y automatización flexible, que significa que el sistema de automatización puede manejar múltiples variedades del mismo producto sin detenerse para ser reconfigurado. La automatización integrada es cuando el sistema de automatización puede comunicarse con los sistemas de planificación y calidad que lo respaldan.
La automatización mejorará la eficiencia de su fabricación al eliminar variaciones en los tiempos de ciclo, mantener las estaciones de producción al tiempo takt, probar cada producto producido en lugar de muestrear y eliminar tareas del proceso de producción que los humanos realizan mal. Las mejoras reportadas en la productividad manufacturera debido a sistemas de automatización suelen estar en el rango de un 20% a 50% más de producción con el mismo espacio de planta y un 20% a 50% menos de desperdicio cuando el error humano ha sido identificado como la causa del defecto.
¿Cuándo debería una fábrica automatizar?
Existen algunas pautas y reglas generales sobre cuándo implementar la automatización en su instalación. Generalmente, si una línea de producción está equilibrada (al tiempo takt), tiene un proceso capaz (cero defectos) y tiene una demanda lo suficientemente estable para justificar la inversión de capital, entonces es una buena idea implementar la automatización. Implementar la automatización en un proceso desequilibrado o incapaz simplemente reproduce el mismo problema pero con una mayor inversión de capital.
¿La automatización reduce el número de empleados?
Otro mito común sobre la automatización es que reducirá los costos laborales. La automatización generará una mejora en la productividad manufacturera mediante el ahorro de horas por unidad; el ahorro en horas laborales no es lo mismo que el ahorro en el número de empleados en una planta de fabricación. La mayoría de las plantas manufactureras que implementan automatización en una estación de producción simplemente reasignan al operador a otra estación de producción que es más difícil de automatizar. Esto se debe a que las mejoras en la productividad manufacturera se reflejan como un aumento en la producción por empleado en lugar de una reducción en el tamaño de la fuerza laboral.
Referencias
- Rockwell Automation – Integración de Línea de Producción y OEE
- Siemens – Gemelo Digital y Automatización Manufacturera
- Keyence – Inspección en Línea y Sistemas de Visión
- Bosch Rexroth – Transporte y Manejo en Línea de Ensamblaje
- A3 – Datos de la Industria de Automatización y Estudios de Caso
Conclusión
La automatización mejora la eficiencia de producción al mejorar la consistencia de los procesos de fabricación, mejorar la cobertura de la línea de producción eliminando estaciones defectuosas y generando datos para medir el rendimiento. La automatización no mejorará una línea de producción desequilibrada, incapaz o con baja demanda. Desafortunadamente, este tipo de líneas de producción son con demasiada frecuencia más comunes que aquellas con una brecha tecnológica.
La secuencia para implementar con éxito la automatización es medir, restringir y automatizar una estación a la vez, y luego medir nuevamente. La secuencia para fracasar con la automatización es comprar un sistema robótico y luego buscar algo en lo que usarlo.