 benlong
Улучшение производственных линий с помощью промышленной автоматизации
Для большинства производственных линий скорость не является проблемой, скорее важным является поиск решения для шести участков, на которых теряется время в каждой смене. Для каждой области, где можно внедрить автоматизацию, автоматизация будет полезна. Примером этого является покупка робота для устранения дисбаланса на производственной линии; это только создаст узкое место, которое, скорее всего, будет самым дорогостоящим.
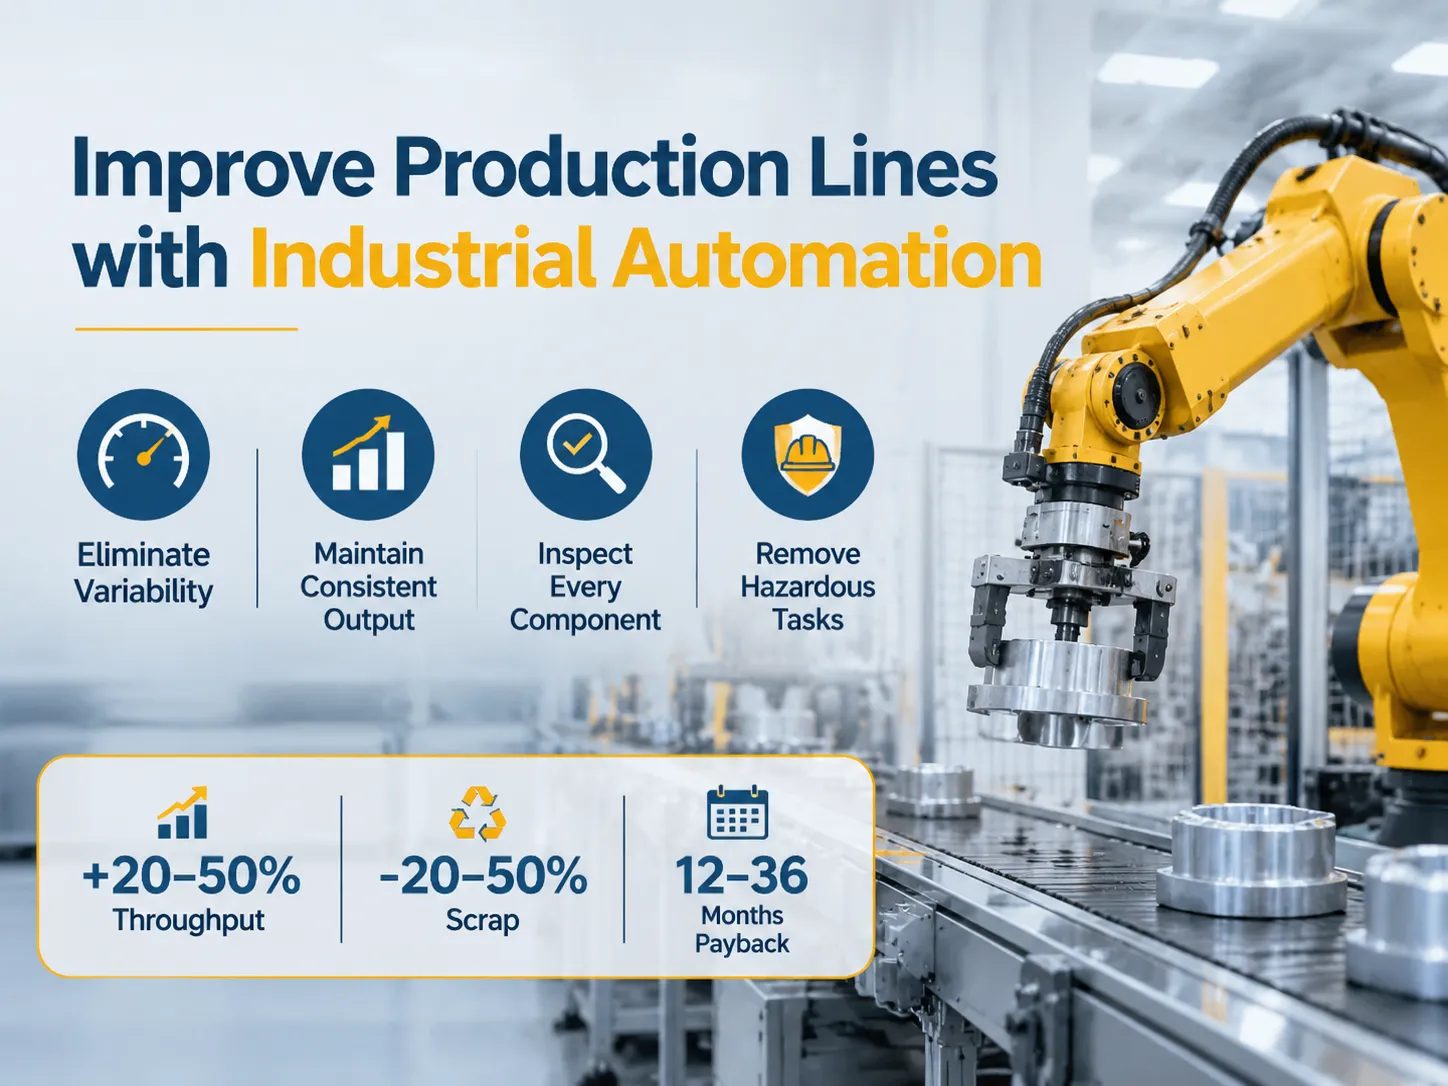
Краткий ответ: Преимущества внедрения промышленной автоматизации в вашу производственную линию разделены на четыре области: устранение вариабельности ручных циклов, поддержание постоянной скорости работы станций, инспекция каждого компонента вместо случайной выборки и устранение задач, которые являются утомительными, грязными и опасными для работников. Типичные показатели, предоставляемые системными интеграторами, показывают, что пропускная способность увеличивается на 20 до 50 процентов для существующих производственных линий, сокращая количество брака в операциях, основанных на суждениях операторов, на 20 до 50 процентов и обеспечивая окупаемость от 12 до 36 месяцев. Однако автоматизация не решает проблемы, возникающие из-за плохо сбалансированных производственных линий, конструкций продукции, которые трудно собирать, или нестабильных/непредсказуемых моделей спроса, делающих капитальные вложения невозможными.
Следующие разделы описывают улучшения, обеспечиваемые автоматизацией, “Пять D” (Определить, Проектировать, Разрабатывать, Внедрять и Доставлять), как начать, типы автоматизации, циклы и баланс производственных линий, общую эффективность оборудования (OEE) и расчеты пропускной способности, различия между секторами, сравнение ручных/симуляционных операций с автоматизированными, почему вы можете не рассматривать автоматизацию, расчеты периода окупаемости, поиск вашего диапазона и практические шаги по внедрению вашего первого решения по автоматизации.
Что на самом деле улучшает автоматизация на линии
Первое преимущество для вашей линии после внедрения автоматизированных систем — это стабильность. Сборка контактора человеком имеет вариацию 10%-20% между началом и концом смены, тогда как при машинной сборке этого не происходит. Стабильность машинной сборки играет ключевую роль в обеспечении баланса линии на стандартном цикле, а не на среднем цикле. Разница между ними может достигать 15%-25% от общего объема выпуска.
Второй фактор — фактический процент единиц, которые проходят инспекцию в процессе. Процесс ручной проверки выборки единиц по сравнению с проверкой всех произведенных единиц влечет за собой затраты на труд; однако из-за практически нулевой предельной стоимости тестирования каждой единицы на автоматизированной производственной линии вероятность возвратов по гарантии из-за дефектов значительно выше, чем влияние на пропускную способность производства.
Третий фактор — устранение задач, которые люди выполняют плохо. Примером такой задачи может быть загрузка мелкой детали в приспособление, требующее использования динамометрического ключа под неудобным углом, или проверка этикетки на продукте в плохо освещённом месте. Именно в таких видах деятельности люди, как правило, совершают большинство своих дефектов, а также у них обычно самый высокий уровень текучести среди всех работников на ручных сборочных линиях.
Четвёртый фактор — данные. Отчёты о производстве по сменам с ручных сборочных линий и отчёты о производстве единиц с автоматизированных линий предоставляют историческую запись каждой станции по проблемам качества, что обязательно для аудитов клиентов.
Пять D: с чего начать
Хотя пять D являются лишь механизмом предварительного отбора и не формализованным методом определения улучшения процесса, они основаны на приоритете назначения задач в зависимости от того, насколько человек не любит назначенную задачу. Скучная работа включает повторяющиеся задачи, требующие минимальных или отсутствующих решений, в то время как грязная работа — это сборка продукта с воздействием масел, пыли, стружки или химикатов. Работа рядом с постоянно меняющимся оборудованием, с высокой температурой, с опасными острыми краями или на большой высоте классифицируется как опасная работа. Работа, которая может быть физически утомительной в течение восьми часов из-за необходимости поддерживать неудобное положение тела, классифицируется как трудная работа. Работа, которую нельзя выполнять непрерывно из-за необходимости большого количества квалифицированных работников или экстремальных сроков производства, классифицируется как дорогая работа.
Оценка полезности один или выше указывает на то, что задачу следует автоматизировать. Оценка полезности ноль обычно означает, что задачу лучше оставить человеку, так как автоматизация задачи устранит гибкость, которую может обеспечить человек.
Оценка полезности также указывает на наибольший потенциал возврата инвестиций (ROI) при автоматизации. Затраты, связанные с работой, классифицированной как грязная или опасная, не отражаются в почасовой оплате труда для таких видов работ, и проекты, обоснованные исключительно с точки зрения безопасности, часто достигают ROI быстрее, чем прогнозируется анализом на основе ставок заработной платы.
Четыре типа промышленной автоматизации
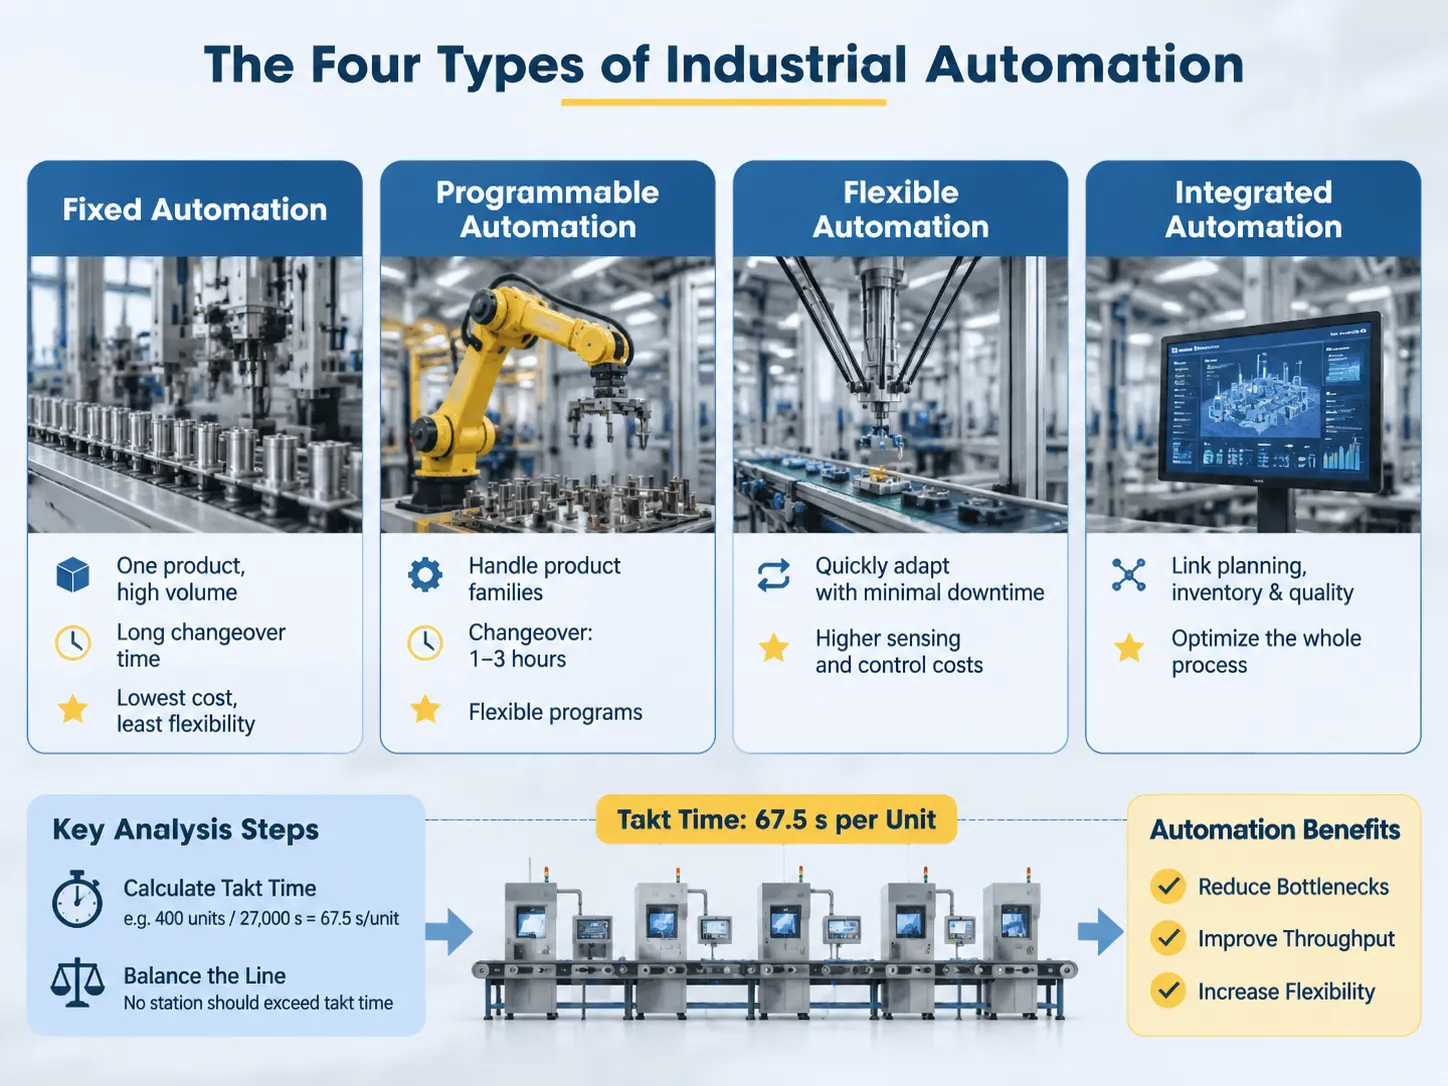
Фиксированная автоматизация предназначена для производства одного продукта в больших количествах и состоит из специализированных станций для автоматизированной передачи продуктов с одной производственной станции на другую. Время, необходимое для переналадки продукта при использовании фиксированной автоматизации, обычно больше времени, требуемого для производства продукта, и фиксированная автоматизация обычно имеет как наименьшие производственные затраты на единицу продукции, так и наименьшую гибкость производства. Фиксированная автоматизация обычно является лучшим выбором для производства продукта с жизненным циклом 5 лет и стабильным дизайном продукта.
Программируемые автоматизированные системы предназначены для обработки групп продуктов и способны менять программы и оснастку без полного снятия продуктов с производственной линии или производственной станции. Примерами программируемой автоматизации являются роботизированные ячейки с заменяемыми захватами, системы ЧПУ и автоматизированные тестовые станции, которые запускают различные тестовые программы в зависимости от тестируемых продуктов. Время, необходимое для перехода от одной комбинации программы/оснастки к другой, обычно составляет от 1 до 3 часов, в зависимости от количества деталей, необходимых для производства серии продуктов.
Гибкие автоматизированные системы способны модифицироваться с минимальными или отсутствующими простоями между завершением одного производственного цикла и началом следующего, и поэтому обладают большей гибкостью, чем программируемые автоматизированные системы. Отмечаются более высокие затраты на датчики и управление, и они имеют смысл только при частых изменениях ассортимента продукции; это становится все более распространенным в потребительских товарах.
Интегрированная автоматизация представляет собой четвертый тип автоматизации; ее правильно описывать как производственную систему, а не просто машину. Производственная линия связана с системами планирования, учета запасов и контроля качества. Изменения в производственном расписании распространяются на различные станции, составляющие производственную линию. Уровень MES — это место взаимодействия цифрового двойника и MES, что позволяет заводу прекратить оптимизацию каждой станции по отдельности и начать оптимизацию потока всего производственного процесса.
Большинство заводов изначально потребуют второй тип автоматизации. Автоматизация устранения самой медленной операции на производственной линии создаст больше ценности, чем внедрение полностью автоматизированной производственной системы, которая все еще испытывает задержки из-за ручных узких мест. Производственная линия будет работать с скоростью своего самого медленного компонента. Следовательно, если автоматизация введена для ускорения самого медленного компонента линии (не узкого места), результатом будет увеличение запасов, но не увеличение производства. Это должно быть первым шагом в анализе, который требует секундомера и электронной таблицы, а не капитальных затрат.
Определение того, как синхронизировать производство, является простой математической задачей. Если требуется 400 единиц за смену, для 27000 секунд, тогда тактовое время составляет 67,5 секунд на единицу.. Ни одна производственная станция не должна превышать это тактовое время. Если станция занимает 90 секунд на производство одного изделия, то максимальная пропускная способность этой производственной линии составит 300 изделий за смену, независимо от того, насколько быстро работают другие производственные станции. Напротив, если станция производит с тактовым временем 30 секунд, эту станцию следует оценить на предмет объединения с ближайшей по тактовому времени (или операции) следующей производственной станции. Когда время транспортировки значительно различается между станциями на производственной линии, это может повлиять на средний выход линии и привести к тому, что он будет меньше тактового времени (среднего времени, которое должно быть затрачено на производство одного изделия). Когда несколько станций имеют значительно разные производственные времена (например, одна станция работает намного быстрее другой), но все производят со средней скоростью ниже такта, среднее производство на линии снижается. В этом случае преимуществом является сокращение разброса этих времен, а не среднего времени для всех станций, при условии, что производственные возможности каждой станции равны.
Автоматизация решает эту проблему двумя способами: во-первых, автоматизация позволяет производственной линии работать на скорости ниже такта, когда оператор не может поддерживать постоянную скорость линии; во-вторых, автоматизация позволяет поддерживать скорость линии на уровне такта, даже при изменении производственных стандартов. Оба этих преимущества автоматизации приносят пользу уже сбалансированным производственным линиям.
Фактически, преимущества автоматизации для покупателей решений по автоматизации производственных линий различаются в зависимости от того, сбалансирована ли линия в данный момент или требует настройки как сбалансированная линия (то есть скорость производства и качество продукции должны учитываться при выборе правильного типа автоматизации). Это различие становится очевидным при сравнении автоматизированных производственных линий.
С точки зрения чисел: OEE и пропускная способность
Общая эффективность оборудования (OEE) определяется как произведение доступности, производительности и качества. OEE известна как “Общая эффективность оборудования” и, таким образом, отражает общую эффективность оборудования, доступного для производства (показатель, который объясняет большую часть разницы между фактической и номинальной скоростью производства). Мировой уровень OEE обычно указывается как 85%; однако среднее производство на конкретном предприятии обычно работает в диапазоне от 60% до 70%. Основная причина разницы в общей эффективности оборудования обычно связана с доступностью; то есть когда оборудование выходит из строя или ломается.
Потери, связанные с доступностью, состоят из потерь из-за простоев вследствие поломок, ожидания и переналадки. Потери, связанные с производительностью, состоят из потерь из-за снижения скорости и небольших остановок. Потери, связанные с качеством, состоят из потерь из-за брака и доработок. Автоматизация решает каждую из трёх категорий эффективности оборудования (то есть доступность, производительность и качество): быстрое сменное оборудование увеличивает доступность во время переналадок; мониторинг состояния снижает потери доступности оборудования при поломках; а инспекции в линии уменьшают количество брака, который был бы обнаружен позже в производственном процессе (то есть на последующих этапах). Интеграторы сообщают об улучшениях пропускной способности в существующих применениях от 20% до 50% в основном за счёт увеличения как доступности, так и производительности, а не просто за счёт увеличения скорости работающего оборудования. Например, увеличение OEE (общей эффективности оборудования) на десять пунктов оценивается как повышение объёма произведённой продукции примерно на 15% без необходимости добавления нового оборудования. Это основная причина, по которой первый проект на линии — это сбор данных, а не установка робототехники.
Ограничения различаются по секторам
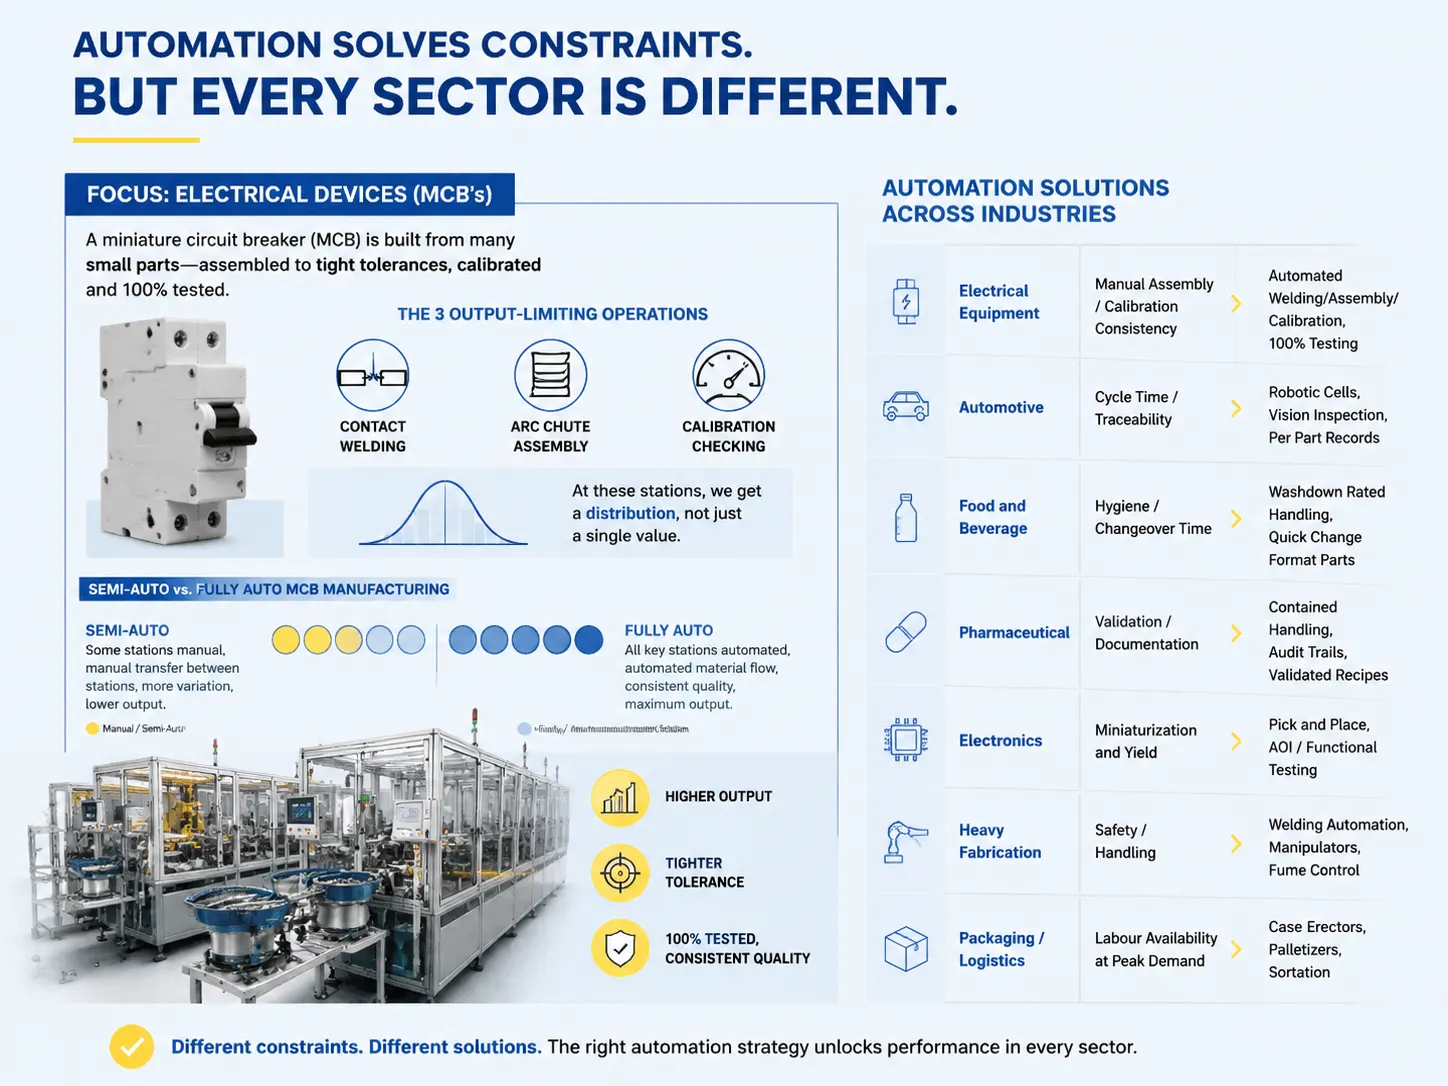
Ограничения различаются по секторам; кроме того, методология автоматизации, которая решает эти ограничения, также различается для каждого сектора.
| отрасль | Тип ограничения | Улучшение с помощью автоматизации |
|---|---|---|
| Электрическое оборудование (автоматические выключатели MCCB, MCB, контакторы) | Ручная сборка мелких деталей / стабильность калибровки | Автоматическая сварка / сборка / калибровка, 100% тестирование |
| Автомобилестроение | Время цикла / прослеживаемость | Роботизированные ячейки, визуальный контроль, учёт по каждой детали |
| Пищевая промышленность и напитки | Гигиена / время переналадки | Оборудование с защитой от мойки, быстро сменяемые форматы деталей |
| Фармацевтическая | Валидация / документация | Контейнерная обработка, аудиторские следы, проверенные рецептуры |
| Электроника | Миниатюризация и выход продукции | Пик и плейс, автоматический оптический контроль (AOI) / функциональное тестирование |
| Тяжёлое производство | Безопасность / обработка | Автоматизация сварки, манипуляторы, контроль дыма |
| Упаковка / логистика | Наличие рабочей силы в периоды пикового спроса | Формовщики коробок, паллетизаторы, сортировщики |
Следует более подробно остановиться на категории электрических устройств, так как это область фокуса нашей организации. Миниатюрный автоматический выключатель состоит из множества мелких деталей, которые собираются с определённой точностью, калибруются и тестируются. Три операции ограничивают выход продукции MCB: сварка контактов, сборка дугогасительной камеры и проверка калибровки. Все эти станции генерируют распределение значений, а не только одно значение, и автоматизированные ячейки представляют собой набор значений с распределением вокруг них. Основное различие между полуавтоматическим и полностью автоматическим производством MCB заключается просто в том, сколько из этих станций полностью автоматизированы и как оборудование подаётся на эти станции и от них.
Ручной, полуавтоматический или автоматический
Каждая из моделей, перечисленных в таблице, представляет собой вариант для оценки покупателем. Вот как они сравниваются:
| Модель | Производительность по сравнению с ручным | Последовательность | Капитальные затраты | Лучше всего подходит для |
|---|---|---|---|---|
| Ручная линия | Базовая (1x) | Колеблется от 10 до 20% в течение смены | Недорогое в покупке и обслуживании | Низкий объем, высокий ассортимент и колеблющийся спрос |
| Полуавтоматическое | 1,5 – 2,5x | Стабильно и предсказуемо на автоматизированных станциях | Умеренные | Ограниченное количество жестко заданных продуктов на в остальном ручной линии |
| Полностью автоматический | 3 – 6x | Исключительно стабильное, с измеренным распределением | Самая высокая | Стабильный, большой объем с максимально возможной точностью |
| Гибкая ячейка | 2 – 4x | Последовательно, зависит от количества и типа вариантов | От умеренного до высокого | Группа похожих продуктов с частой сменой оснастки |
Полуавтоматическая линия должна быть моделью, которую заводы рассматривают в первую очередь. Полуавтоматическая линия охватывает критическую точку операции, но не требует от компании инвестиций в целую линию. Модель полуавтомата может быть установлена во время следующей остановки завода и после установки предоставит эксплуатационную информацию, которая поможет определить будущие инвестиции в линию.
Существует скрытая стоимость, которую покупатель, вероятно, не учтет при полностью автоматизированной линии: подача материалов на полностью автоматическую линию. Инжиниринг — это не только все детали, составляющие станции. Соединители, буферы и способы перемещения материалов — все это часть инженерного обеспечения станции. Если питатель с чашей заедает и останавливает линию, вы ничем не сэкономили для линии.
Когда автоматизация не помогает
Четыре случая, когда разумнее потратить те же деньги в другом месте. Спрос нестабилен, линия будет простаивать шесть месяцев в году. Циклы проектирования продукта составляют каждые 18 месяцев, поэтому оснастка устареет к моменту получения любой отдачи. Узкое место не в самой линии, а в верхнем звене поставки или обработки материалов, и линия идеально подходит для типа создаваемого продукта. А стоимость труда на единицу продукции достаточно низка, чтобы ожидаемая окупаемость превысила срок службы актива, что характерно для рынков с низкой стоимостью труда, производящих малосерийные товары.
Пятая ситуация встречается чаще, чем предыдущие четыре вместе взятые; процесс в настоящее время не способен. Если у вас есть ручная рабочая станция, которая производит 5% дефектных деталей из-за плохо спроектированного приспособления, ваша автоматизация повторит этот процесс и создаст дефектные детали. Процесс должен быть способен производить приемлемые детали, прежде чем вы сможете думать об автоматизации; это вопрос инженерии/конструирования, а не инвестиций/капитала.
Окупаемость и как ее рассчитать
Расчеты для определения периода окупаемости проще, чем вы можете подумать, читая таблицу. Чтобы рассчитать годовую экономию, возьмите общее количество сэкономленных рабочих часов (включенных в загруженную ставку) и умножьте на загруженную ставку; затем возьмите экономию на браке, умноженную на себестоимость единицы; и наконец, возьмите улучшения производительности, умноженные на маржу вклада. Общие инвестиции состоят из стоимости оборудования, установки, времени простоя во время пуска и расходов на обучение.
В ваших расчетах не учтены два аспекта, но оба они важны. Затраты, которые мы несем ежегодно на обслуживание нашего нового оборудования, будут реальной суммой, а не оценкой. Линия, которая может производить продукцию с более высокой скоростью, но выявляет и устраняет дефекты позже, увеличивает наши дополнительные расходы на работу.
Срок окупаемости большинства проектов составляет от 12 до 36 месяцев. Если проект требует более 36 месяцев для возврата вложенных средств, у него должна быть стратегическая причина для этого, а не финансовая. Недостаток более длительного срока инвестиций компенсируется сокращением времени запуска производственной линии, спроектированной с использованием цифрового двойника, что означает, что общий выигрыш в окупаемости должен стимулировать завершение проекта быстрее, чем проекты, использующие стандартные методы производства.
Как Benlong относится к этому
Мы проектируем и производим автоматизированные и полуавтоматические производственные линии для производства электрических устройств, таких как сборка, сварка, калибровка, тестирование и транспортировка материалов по предприятию. Мы используем модульный подход к сборочным линиям, что позволяет нам добавлять или переставлять станции по всей линии по мере разработки продуктов, а не полагаться на фиксированную компоновку линии, которая устареет с развитием продуктов.
Мы предлагаем нашим клиентам знания их процесса, а не просто каталог машин, которые они могут приобрести. Например, линия контакторов и линия автоматических выключателей сталкиваются с проблемами, связанными со сваркой и калибровкой. Наш обширный опыт в производстве обоих продуктов, а также машин, которые их производят, дает нам уникальную перспективу для решения этих проблем. Это отличает нас от многих интеграторов роботов, которые обычно полагаются на другие ресурсы для ведения бизнеса.
Мы не разрабатываем и не производим оборудование или материалы, связанные с перемещением материалов вне линии, и не внедряем систему управления производством. Элементы проекта, включая системного интегратора и, следовательно, поставщика, находятся в ответственности завода.
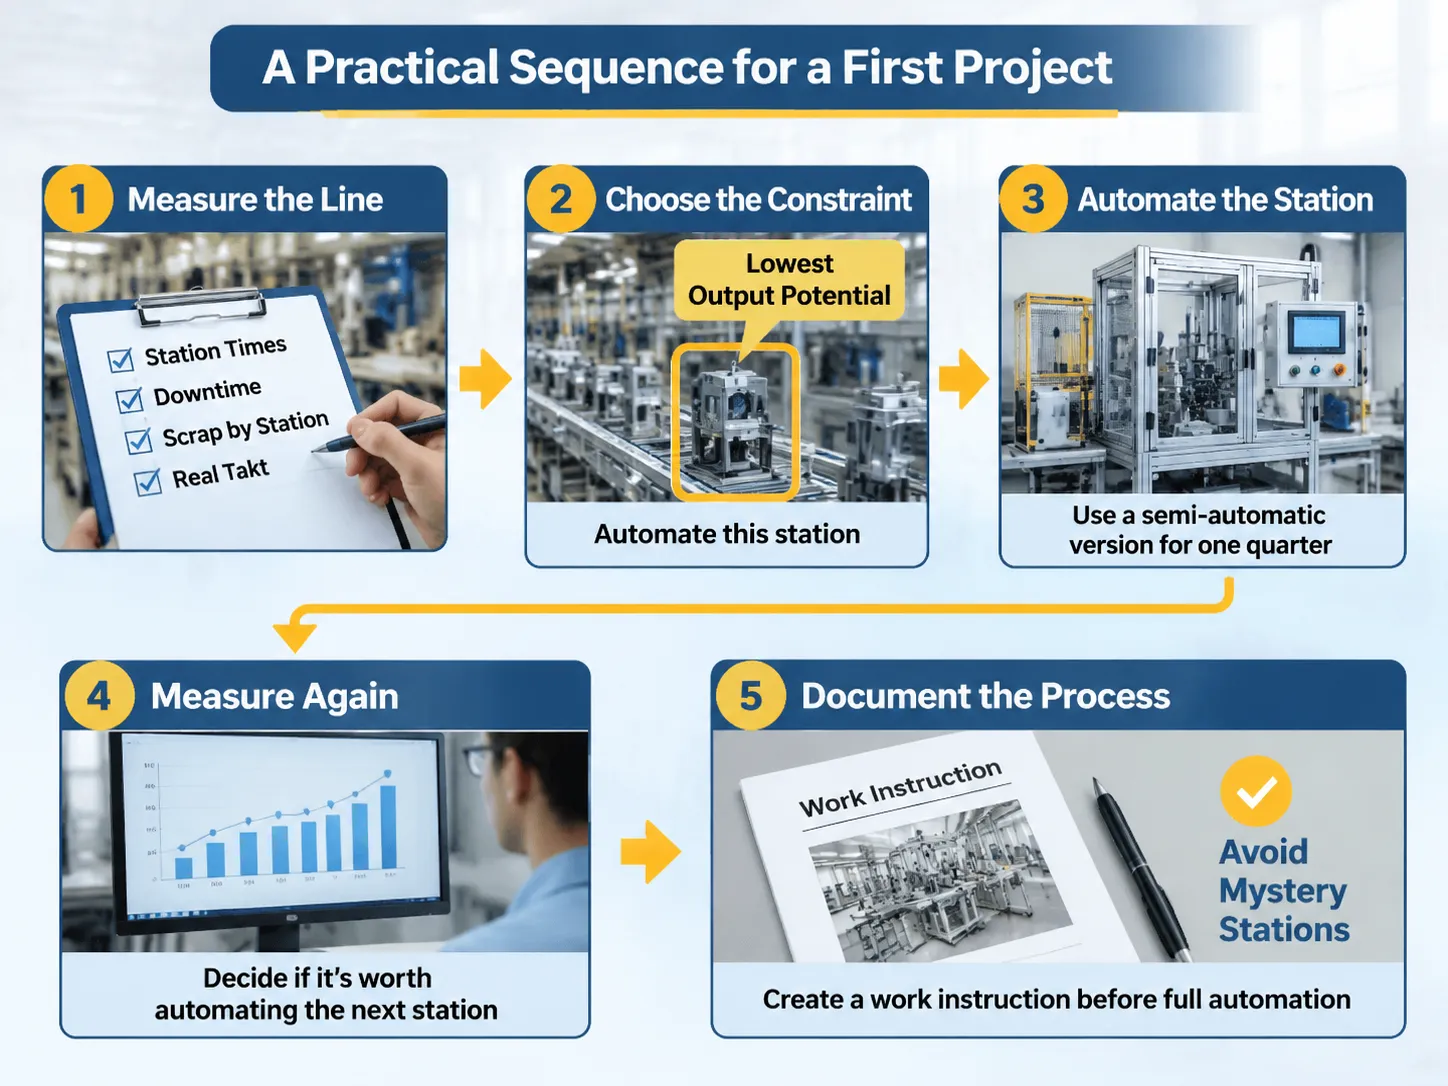
Практическая последовательность для первого проекта
Первый проект должен следовать этим пяти шагам:
- Измерьте линию: измеренный выход должен включать измеренное время на станциях, время простоя, брак по станциям и реальный такт.
- Выберите ограничение: выберите станцию с наименьшим потенциальным выходом, а не с наибольшим фактическим выходом; эта станция должна быть автоматизирована.
- Лучший способ автоматизировать эту станцию — купить ее полуавтоматическую версию и использовать ее для четверти производства.
- Измерьте снова и решите, стоит ли автоматизировать следующую станцию, используя новые данные.
- Большинство проектов не завершают пятый шаг; это документирование всего процесса до автоматизации. Если станция автоматизирована без предоставления оператору инструкции по работе, эта станция для оператора будет загадкой, и никто не сможет ее улучшить. Автоматизированная инспекционная машина является хорошим примером, потому что инвестиции оправданы только в том случае, если инспектор может правильно определить дефект для проверки.
Вопросы и ответы
Каковы пять D автоматизации?
Скучно, грязно, опасно, трудно и дорого; эти пять “D” полезны для определения задач, которые потенциально можно автоматизировать, исходя из того, насколько человек не любит выполнять эту задачу и сколько она стоит на «единицу» продукции. Если задача соответствует двум или более из пяти «D», она, скорее всего, является хорошим кандидатом для автоматизации.
Какие есть идеи для повышения эффективности производства?
Для повышения эффективности производственной линии важно сбалансировать её по тактовому времени. Это включает устранение узких мест или ограничений, замедляющих производственную линию, инвестиции в оснастку, позволяющую быстро менять продукцию, инспекцию продукции в процессе производства, а не после его завершения, и измерение OEE (общей эффективности оборудования) для выявления потерь в вашей производственной системе. Существует четыре основных типа автоматизации: фиксированная автоматизация для конкретного продукта, производимого в больших объемах; программируемая автоматизация для серии похожих продуктов, производимых в меньших объемах; гибкая автоматизация, означающая, что система автоматизации может обрабатывать несколько вариантов одного и того же продукта без остановки для переналадки. Интегрированная автоматизация — это когда система автоматизации может взаимодействовать с системами планирования и контроля качества, которые её поддерживают.
Автоматизация повысит эффективность вашего производства за счёт устранения вариаций в циклах, удержания производственных участков на тактовом времени, тестирования каждого произведённого продукта вместо выборочного контроля и удаления из производственного процесса задач, которые люди выполняют плохо. Сообщаемые улучшения производительности производства благодаря системам автоматизации обычно составляют от 20% до 50% увеличения выпуска при тех же площадях и от 20% до 50% снижения брака, вызванного человеческими ошибками.
Когда следует автоматизировать завод?
Существуют общие рекомендации и правила по внедрению автоматизации на вашем предприятии. В целом, если производственная линия сбалансирована (по тактовому времени), процесс способен обеспечить нулевой уровень дефектов и спрос достаточно стабилен, чтобы оправдать капитальные вложения, то внедрение автоматизации — хорошая идея. Внедрение автоматизации на несбалансированном или неспособном процессе просто воспроизводит ту же проблему, но с большими капитальными затратами.
Снижает ли автоматизация численность персонала?
Ещё один распространённый миф об автоматизации заключается в том, что она снизит затраты на рабочую силу. Автоматизация повысит производительность производства за счёт экономии часов на единицу продукции; экономия трудочасов — это не то же самое, что сокращение числа сотрудников на производственном предприятии. Большинство производственных предприятий, внедряющих автоматизацию на одной производственной станции, просто переназначают оператора на другую станцию, которую сложнее автоматизировать. Это связано с тем, что улучшения производительности производства проявляются как увеличение выпуска на одного сотрудника, а не как сокращение численности персонала.
Ссылки
- Rockwell Automation – интеграция производственной линии и OEE
- Siemens – цифровой двойник и автоматизация производства
- Keyence – инспекция в линии и системы визуального контроля
- Bosch Rexroth – транспортировка и обработка на сборочной линии
- A3 – данные и кейс-стади в индустрии автоматизации
Заключение
Автоматизация повышает эффективность производства за счёт улучшения стабильности производственных процессов, повышения охвата производственной линии путём устранения проблемных участков и создания данных для оценки производительности. Автоматизация не улучшит несбалансированную, неспособную или с низким спросом производственную линию. К сожалению, такие типы производственных линий встречаются гораздо чаще, чем линии с технологическим разрывом.
Последовательность успешного внедрения автоматизации — измерение, ограничение и автоматизация одной станции за раз, а затем повторное измерение. Последовательность неудачи при автоматизации — покупка роботизированной системы и последующий поиск применения для неё.