 Benlong
Produktionslinien mit industrieller Automatisierung verbessern
Für die Mehrheit der Produktionslinien ist die Geschwindigkeit kein Problem, sondern vielmehr die Lösung für die sechs Stellen zu finden, an denen in jeder Schicht Zeit verloren geht. Für jeden Bereich, in dem Automatisierung implementiert werden kann, ist Automatisierung vorteilhaft. Ein Beispiel hierfür ist der Kauf eines Roboters zur Korrektur eines Ungleichgewichts in der Produktionslinie; dies würde nur einen Engpass schaffen, der höchstwahrscheinlich der kostspieligste sein wird.
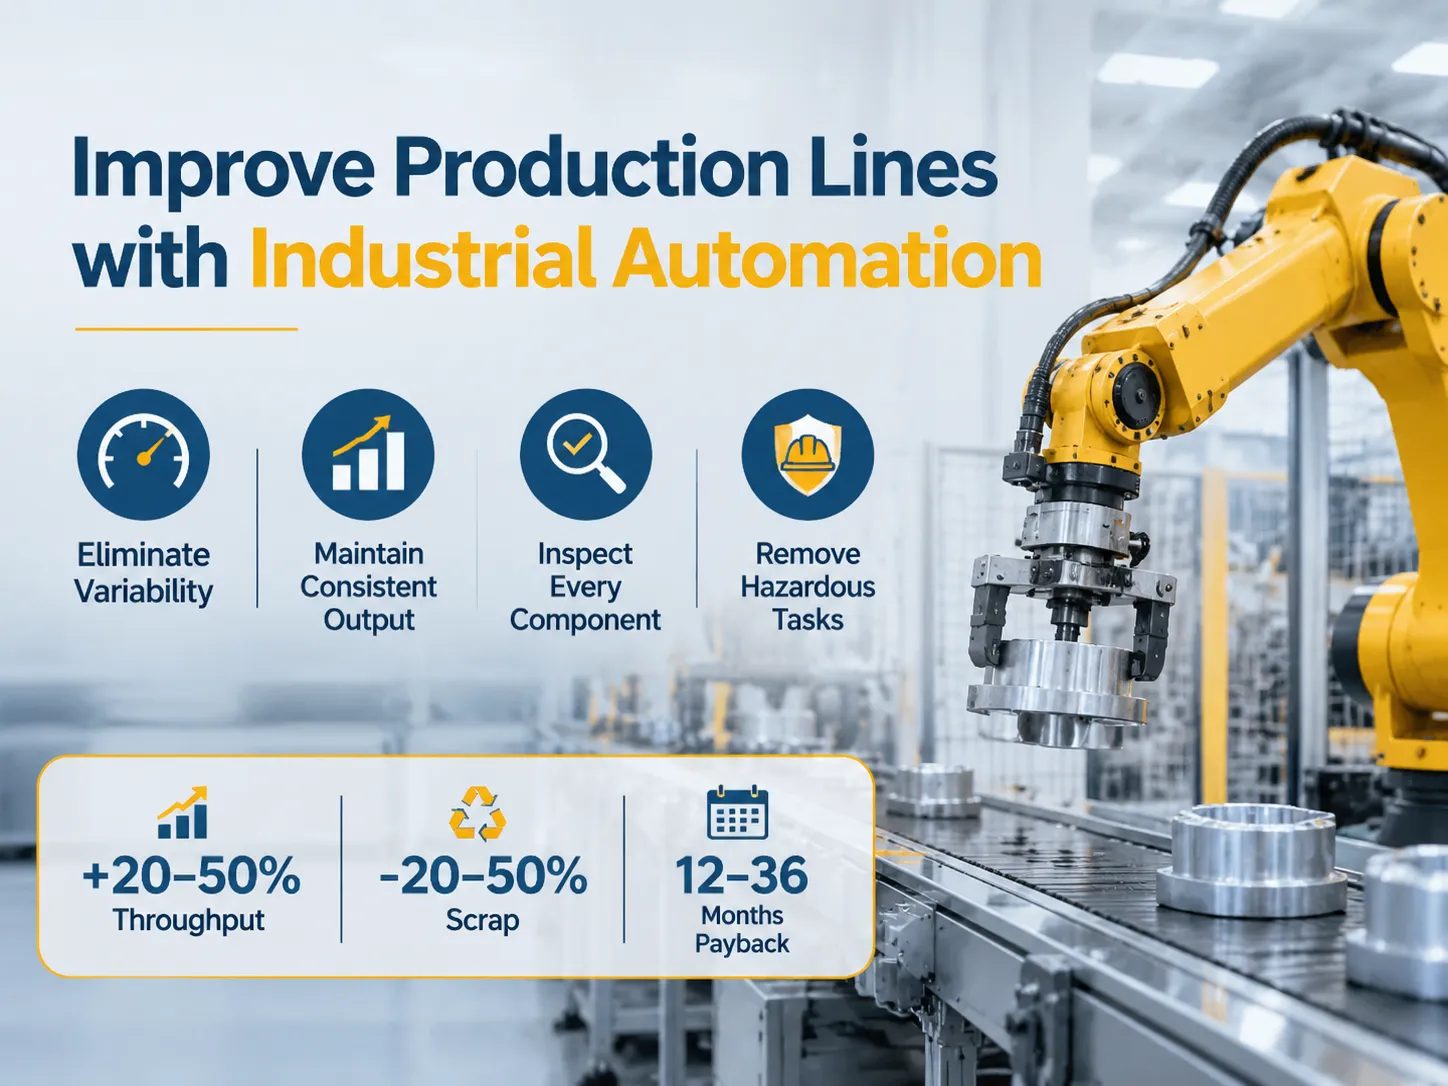
Kurze Antwort: Die Vorteile der Implementierung von Industrieautomation in Ihre Produktionslinie werden in vier Bereiche unterteilt; Eliminierung der Variabilität manueller Zykluszeiten, Aufrechterhaltung einer konstanten Betriebsrate der Stationen, Inspektion jeder Komponente anstelle von Stichproben und Eliminierung von Aufgaben, die mühsam, schmutzig und gefährlich für die Arbeiter sind. Typische Zahlen von Systemintegratoren zeigen, dass der Durchsatz um 20 bis 50 Prozent für bestehende Produktionslinien steigt, die Menge an Ausschuss bei bedienerabhängigen Operationen um 20 bis 50 Prozent reduziert wird und eine Amortisationszeit von 12 bis 36 Monaten erreicht wird. Automatisierung löst jedoch keine Probleme, die durch schlecht ausbalancierte Produktionslinien, schwer zu montierende Produktdesigns oder volatile/unkalkulierbare Nachfragemuster entstehen, die die Kapitalinvestition unmöglich machen.
Die nächsten Abschnitte beschreiben die durch Automatisierung erzielten Verbesserungen, die “Fünf D’s” (Definieren, Entwerfen, Entwickeln, Einsetzen und Liefern), wie man beginnt, Arten der Automatisierung, Zykluszeiten und Ausgleich von Produktionslinien, Gesamtanlageneffektivität (OEE) und Durchsatzberechnungen, Unterschiede zwischen Sektoren, Vergleich von manuellen/Simulationen gegenüber automatisierten Operationen, warum man Automatisierung nicht in Betracht ziehen würde, Berechnungen zur Amortisationszeit, das Finden Ihres Bereichs und praktische Schritte zur Implementierung Ihrer ersten Automatisierungslösung.
Was Automatisierung tatsächlich an einer Linie verbessert
Der erste Vorteil für Ihre Linie nach der Einführung automatisierter Systeme ist Konsistenz. Die Montage eines Schütz durch eine Person weist eine Variation von 10%-20% zwischen Schichtbeginn und -ende auf, während dies bei der Maschinenmontage nicht der Fall ist. Die Konsistenz der Maschinenmontage ist entscheidend, um die Linie auf eine Standardzykluszeit auszubalancieren, im Gegensatz zu einer durchschnittlichen Zykluszeit. Der Unterschied zwischen beiden kann bis zu 15%-25% der Gesamtleistung betragen.
Der zweite Faktor ist der tatsächliche Prozentsatz der während des Prozesses inspizierten Einheiten. Der Prozess der manuellen Stichprobeninspektion im Vergleich zur Inspektion aller hergestellten Einheiten verursacht Arbeitskosten; aufgrund der nahezu null Grenzkosten für die Prüfung jeder Einheit in einer automatisierten Produktionslinie ist die Wahrscheinlichkeit von Garantieansprüchen aufgrund von Defekten jedoch wesentlich höher als die Auswirkung auf den Produktionsdurchsatz.
Ein dritter Faktor ist die Eliminierung der Aufgaben, die Menschen schlecht ausführen. Ein Beispiel für diese Art von Aufgabe wäre das Einlegen eines kleinen Teils in eine Vorrichtung, die den Einsatz eines Drehmomentschlüssels in einem ungünstigen Winkel erfordert, oder das Überprüfen des Etiketts auf einem Produkt in einem schwach beleuchteten Bereich. Diese Arten von Tätigkeiten sind die Bereiche, in denen Menschen die meisten ihrer Fehler produzieren, und sie neigen auch dazu, die höchsten Fluktuationsraten unter allen Arbeitern in manuellen Montagelinien zu haben.
Viertens gibt es die Daten. Schichtbasierte Produktionsberichte aus manuellen Montagelinien und Einheitenproduktionsberichte aus automatisierten Produktionslinien liefern eine historische Aufzeichnung jeder Station bei Qualitätsproblemen, die für Kundenprüfungen obligatorisch ist.
Die fünf D’s, Wo man anfangen sollte
Während die fünf D’s lediglich ein Screening-Mechanismus und keine formalisierte Methode zur Bestimmung einer Prozessverbesserung sind, basieren sie auf der Priorität der Aufgabenverteilung danach, wie sehr eine Person die zugewiesene Aufgabe ablehnt. Langweilige Arbeit umfasst repetitive Aufgaben, die wenig oder keine Entscheidungsfähigkeit erfordern, während schmutzige Arbeit die Montage von Produkten unter Exposition gegenüber Ölen, Staub, Spänen oder Chemikalien ist. Arbeit in der Nähe von Maschinen, die sich ständig verändern, mit großer Hitze arbeiten, gefährliche scharfe Kanten haben oder in großer Höhe ausgeführt wird, wird als gefährliche Arbeit klassifiziert. Arbeit, die acht Stunden lang körperlich erschöpfend sein kann, weil sie eine körperliche Position erfordert, die für eine Person unnatürlich ist, wird als schwierige Arbeit klassifiziert. Arbeit, die nicht kontinuierlich ausgeführt werden kann, weil sie eine große Anzahl qualifizierter Personen oder extreme Produktionsvorlaufzeiten erfordert, wird als teure Arbeit klassifiziert.
Ein Nutzwert von eins oder mehr zeigt an, dass eine Aufgabe automatisiert werden sollte. Ein Nutzwert von null bedeutet in der Regel, dass die Aufgabe besser einem Menschen überlassen wird, da die Automatisierung der Aufgabe die Flexibilität, die ein Mensch bietet, eliminieren würde.
Der Nutzwert zeigt auch das größte Potenzial für eine Kapitalrendite (ROI) durch Automatisierung an. Die mit schmutziger oder gefährlicher Arbeit verbundenen Kosten erscheinen nicht stündlich in den Lohnsätzen für schmutzige und gefährliche Arbeit, und Projekte, die ausschließlich auf Sicherheitsgründen gerechtfertigt sind, erreichen oft den ROI schneller als durch eine Analyse auf Basis der Lohnsätze vorhergesagt.
Die vier Arten der industriellen Automatisierung
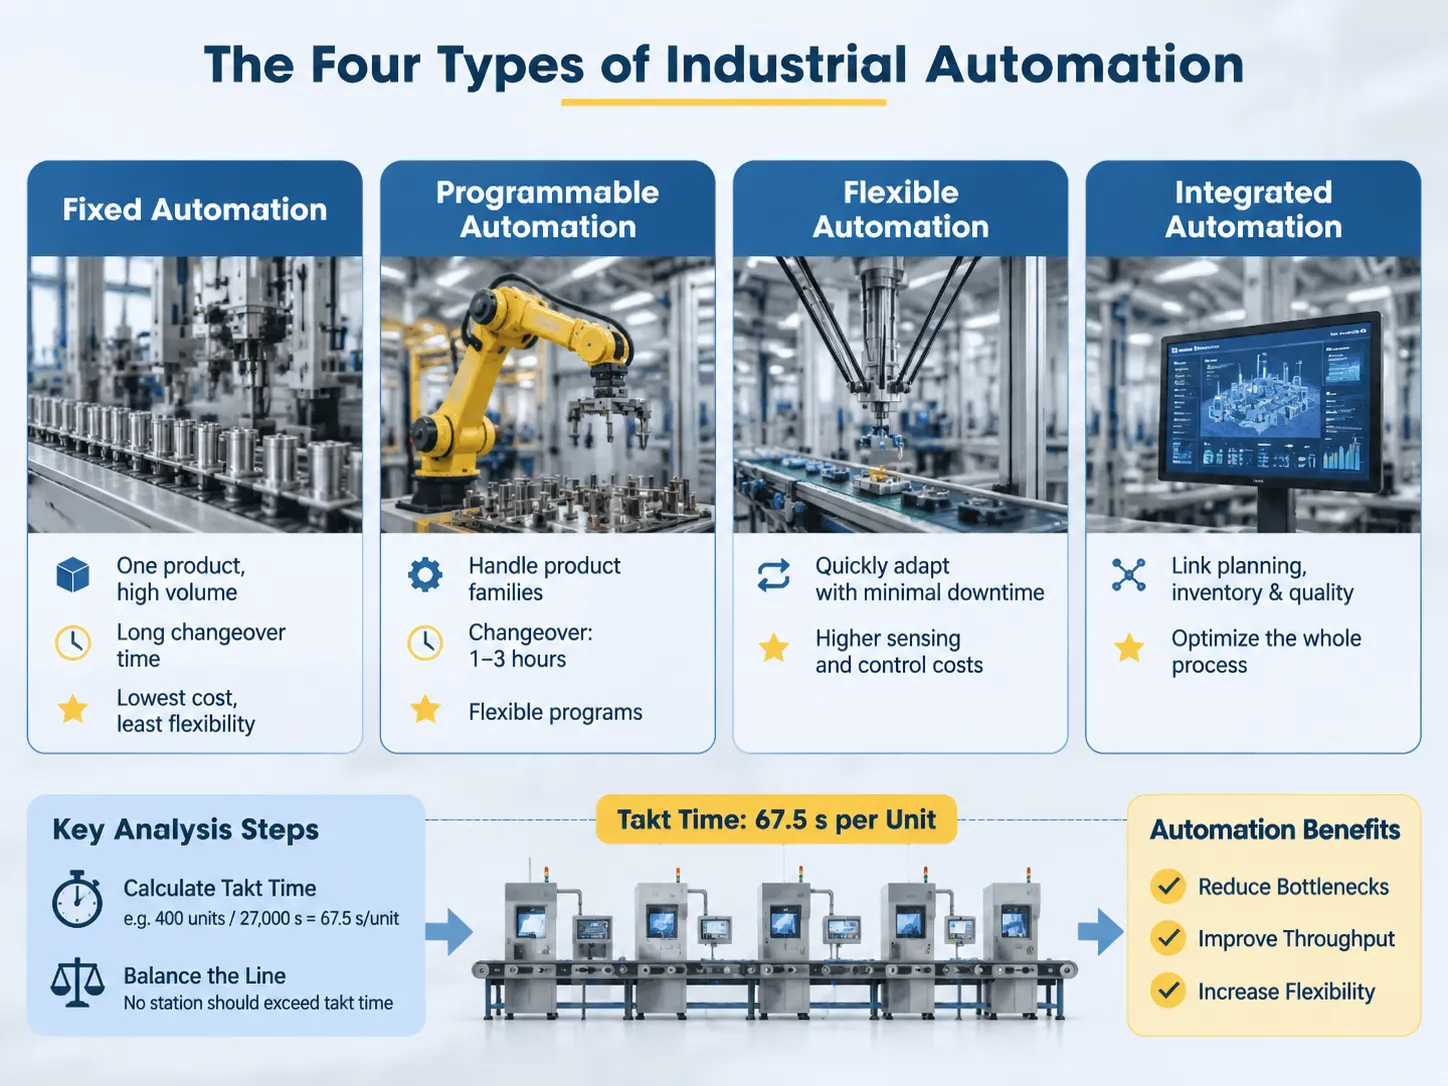
Feste Automatisierung ist darauf ausgelegt, ein Produkt in großen Mengen herzustellen, und besteht aus dedizierten Stationen für den automatisierten Transfer von Produkten von einer Fertigungsstation zur nächsten. Die für einen Produktwechsel mit fester Automatisierung benötigte Zeit ist typischerweise länger als die für die Herstellung eines Produkts erforderliche Zeit, und feste Automatisierung hat in der Regel sowohl die niedrigsten Stückkosten als auch die geringste Flexibilität in der Produktion. Feste Automatisierung ist in der Regel die beste Wahl für die Herstellung eines Produkts mit einem Produktlebenszyklus von 5 Jahren und einem stabilen Produktdesign.
Programmierbare Automatisierungssysteme sind darauf ausgelegt, Gruppen von Produkten zu verarbeiten und können Programme und Werkzeuge ändern, ohne Produkte vollständig aus der Produktionslinie oder einer Fertigungsstation zu entfernen. Beispiele für programmierbare Automatisierung sind Roboterzellen mit austauschbaren Endeffektoren (Greifern), CNC-Systeme und automatisierte Teststationen, die verschiedene Testprogramme basierend auf den zu prüfenden Produkten ausführen. Die Zeit, die benötigt wird, um von einer Programm-/Werkzeugkombination zu einer anderen zu wechseln, liegt typischerweise zwischen 1 und 3 Stunden, abhängig von der Anzahl der Teile, die für eine Produktionsserie hergestellt werden müssen.
Flexible Automatisierungssysteme können mit wenig oder keiner Ausfallzeit zwischen dem Abschluss eines Produktionslaufs und dem Beginn des nächsten geändert werden und bieten daher mehr Flexibilität als programmierbare Automatisierungssysteme. Höhere Kosten für Sensorik und Steuerung werden vermerkt, und sie sind nur sinnvoll, wenn es häufige Variationen im Produktmix gibt; dies wird bei Konsumgütern immer häufiger.
Integrierte Automatisierung stellt die vierte Art der Automatisierung dar; sie wird korrekt als Fertigungssystem und nicht nur als Maschine beschrieben. Die Produktionslinie ist mit den Planungs-, Bestands- und Qualitätssystemen verbunden. Änderungen im Produktionsplan werden an die verschiedenen Stationen der Produktionslinie weitergegeben. Die MES-Ebene ist der Ort, an dem der digitale Zwilling und das MES interagieren, um einer Anlage zu ermöglichen, die Optimierung jeder einzelnen Station einzustellen und stattdessen den Fluss des gesamten Fertigungsprozesses zu optimieren.
Die Mehrheit der Fabriken wird zunächst die zweite Art der Automatisierung benötigen. Die Automatisierung der Beseitigung der schlechtesten Operation in der Produktionslinie wird mehr Wert schaffen als die Implementierung eines vollautomatisierten Fertigungssystems, das immer noch Verzögerungen durch manuelle Engpässe erfährt. Eine Produktionslinie produziert mit der Geschwindigkeit ihrer langsamsten Komponente. Daher, wenn Automatisierung eingeführt wird, um die langsamste Komponente einer Linie zu beschleunigen (nicht den Engpass), führt dies zu mehr Inventar, aber nicht zu einer erhöhten Produktion. Dies sollte der erste Schritt in der Analyse sein, der eine Stoppuhr und eine Tabellenkalkulation erfordert, anstatt einer Kapitalinvestition.
Die Bestimmung, wie die Produktion synchronisiert wird, ist eine einfache mathematische Übung. Wenn 400 Einheiten pro Schicht für 27.000 Sekunden benötigt werden, dann ist die Taktzeit 67,5 Sekunden pro Einheit.. Keine Produktionsstation sollte diese Taktzeit überschreiten. Wenn eine Station 90 Sekunden benötigt, um eine Einheit zu produzieren, beträgt der maximale Durchsatz dieser Produktionslinie 300 Einheiten pro Schicht, unabhängig davon, wie schnell die anderen Produktionsstationen arbeiten. Umgekehrt sollte eine Station, die mit einer Taktzeit von 30 Sekunden produziert, daraufhin bewertet werden, ob sie mit der nächstgelegenen Produktionsstation (oder Operation) kombiniert werden kann. Wenn die Transportzeiten zwischen den Stationen einer Produktionslinie stark variieren, kann dies die durchschnittliche Ausbringung der Linie beeinträchtigen und dazu führen, dass sie unter der Taktzeit liegt (die durchschnittliche Zeit, die für die Produktion einer Produkteinheit aufgewendet werden sollte). Wenn mehrere Stationen deutlich unterschiedliche Produktionszeiten haben (d.h. eine Station ist viel schneller als eine andere), aber alle mit einer durchschnittlichen Rate unter der Taktzeit produzieren, wird die durchschnittliche Produktion der Produktionslinie reduziert. Der Vorteil besteht in diesem Fall darin, die Streuung dieser Zeiten zu verringern, anstatt die durchschnittliche Zeit aller Stationen, vorausgesetzt, die Produktionskapazität jeder Station ist gleich.
Automatisierung adressiert dieses Problem auf zwei Arten: Erstens ermöglicht Automatisierung, dass die Produktionslinie mit einer Geschwindigkeit unterhalb der Taktzeit läuft, wenn der Produktionsmitarbeiter die Geschwindigkeit der Produktionslinie nicht konstant halten kann; zweitens ermöglicht Automatisierung, dass eine Produktionslinie trotz variierender Produktionsstandards auf der Taktgeschwindigkeit gehalten wird. Beide Vorteile der Automatisierung bieten einen Nutzen für bereits ausbalancierte Produktionslinien.
Tatsächlich unterscheiden sich die Vorteile der Automatisierung für Käufer von Automatisierungslösungen für Produktionslinien, je nachdem, ob eine Produktionslinie derzeit ausbalanciert ist oder als ausbalancierte Linie konfiguriert werden muss (d.h. Produktionsgeschwindigkeit und Produktionsqualität müssen bei der Auswahl des richtigen Automatisierungstyps berücksichtigt werden). Diese Differenzierung wird deutlich beim Vergleich automatisierter Produktionslinien.
Aus Sicht der Zahlen: OEE und Durchsatz
Die Gesamtanlageneffektivität (OEE) wird definiert als das Produkt aus Verfügbarkeit, Leistung und Qualität. OEE ist als “Overall Equipment Effectiveness” bekannt und repräsentiert somit die Gesamteffektivität der für die Produktion verfügbaren Anlagen (die Zahl, die den größten Teil der Diskrepanz zwischen der tatsächlichen und der Nennproduktionsgeschwindigkeit ausmacht). Weltklasse-OEE wird allgemein mit 85 % angegeben; die durchschnittliche Produktion einer Fertigungsanlage liegt typischerweise zwischen 60 % und 70 %. Der Hauptgrund für die Differenz in der Gesamtanlageneffektivität liegt meist in der Verfügbarkeit; das heißt, wenn Anlagen ausfallen oder eine Störung haben.
Verfügbarkeitsbedingte Verluste bestehen aus Ausfallzeiten aufgrund von Störungen, Wartezeiten und Umrüstungen. Leistungsbedingte Verluste bestehen aus Verlusten durch reduzierte Geschwindigkeiten und kleine Stillstände. Qualitätsbedingte Verluste bestehen aus Ausschuss und Nacharbeit. Automatisierung adressiert jede der drei Kategorien der Anlageneffektivität (d.h. Verfügbarkeit, Leistung und Qualität): Schnellwechselwerkzeuge erhöhen die Verfügbarkeit während der Umrüstungen; Zustandsüberwachung reduziert die Verfügbarkeit der Anlagen bei Ausfällen; und Inline-Inspektionen reduzieren Ausschuss, der später im Produktionsprozess (d.h. stromabwärts) entdeckt würde. Integratoren berichten von Durchsatzverbesserungen in bestehenden Anwendungen von zwischen 20 % und 50 % hauptsächlich aufgrund von Steigerungen sowohl der Verfügbarkeit als auch der Leistung, anstatt einfach nur die Geschwindigkeit der laufenden Maschine zu erhöhen. Zum Beispiel wird eine Steigerung von zehn Punkten im OEE (Overall Equipment Effectiveness) geschätzt, eine Erhöhung von etwa 15 % der produzierten Menge ohne die Notwendigkeit neuer Anlagen zu ermöglichen. Dies ist der Hauptgrund dafür, dass das erste Projekt an einer Linie die Datenerfassung und nicht die Installation von Robotertechnologie ist.
Einschränkungen unterscheiden sich je nach Sektor
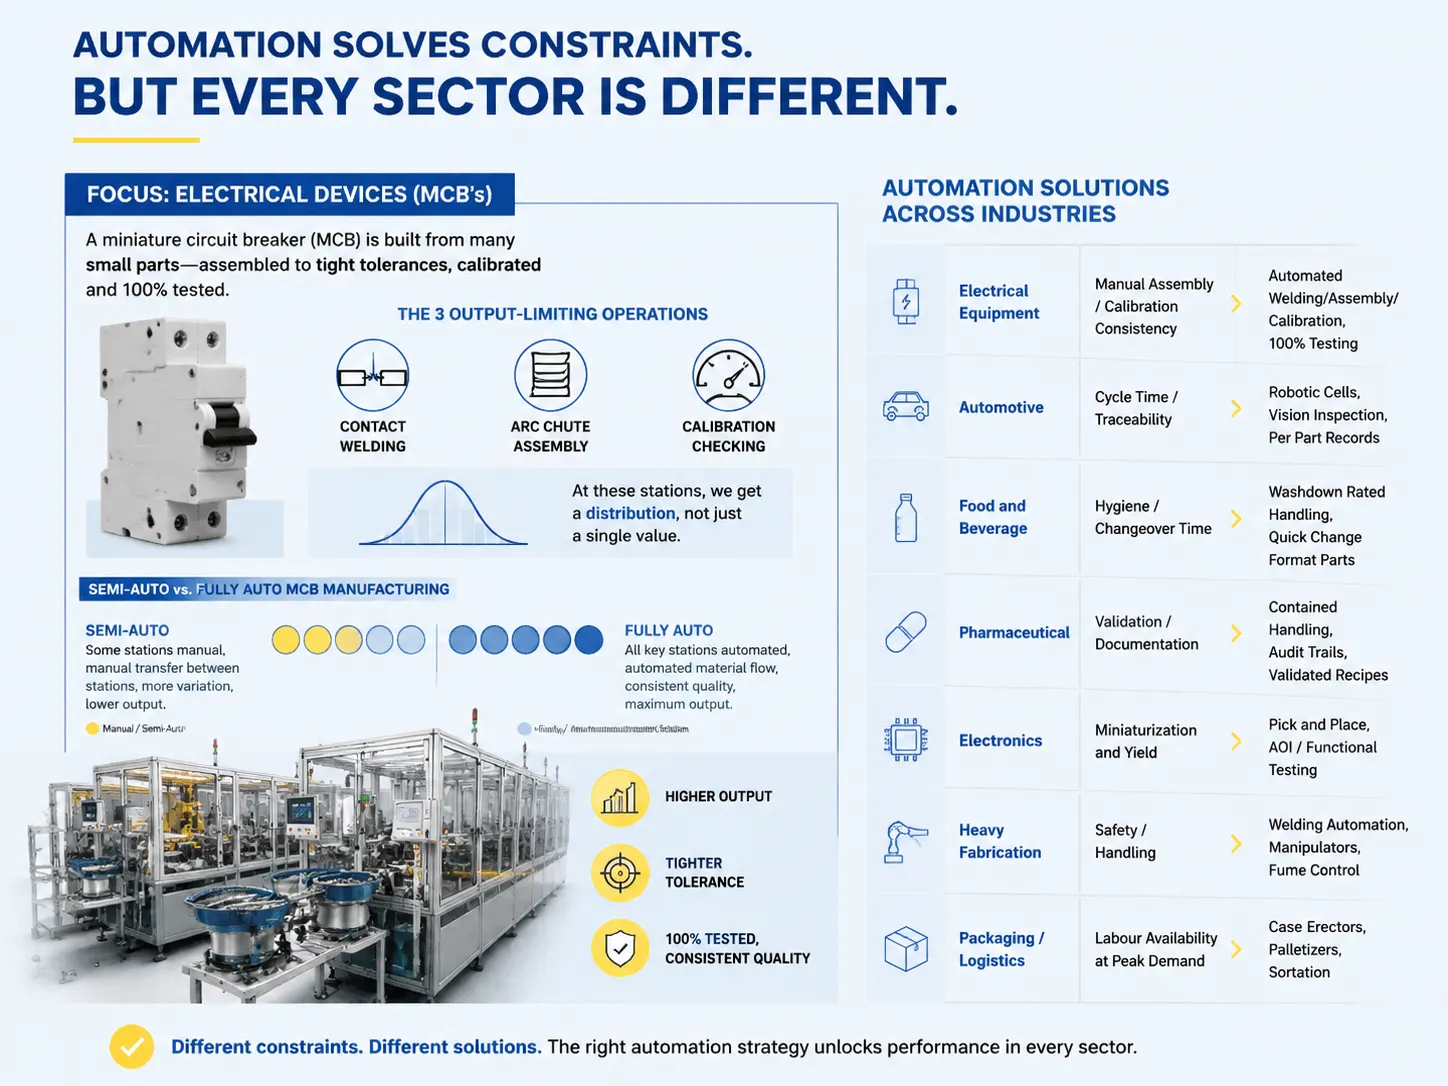
Einschränkungen unterscheiden sich je nach Sektor; zudem ist die Methodik der Automatisierung, die diese Einschränkungen löst, für jeden Sektor unterschiedlich.
| in | Art der Einschränkung | Verbesserung durch Automatisierung |
|---|---|---|
| Elektrische Ausrüstung (MCCB’s, MCB’s, Schütze) | Manuelle Montage kleiner Teile/Kalibrierungskonsistenz | Automatisiertes Schweißen/Montage/Kalibrierung, 100 % Prüfung |
| Automobilindustrie | Zykluszeit/Rückverfolgbarkeit | Robotikzellen, Sichtprüfung, Teilebezogene Aufzeichnungen |
| Lebensmittel und Getränke | Hygiene/Umrüstzeit | Waschstrahlgeeignete Handhabung, Schnellwechsel-Formatteile |
| Pharmazeutika | Validierung/Dokumentation | Geschlossene Handhabung, Prüfpfade, validierte Rezepte |
| Elektronik | Miniaturisierung und Ausbeute | Pick-and-Place, AOI/Funktionstests |
| Schwerindustrie | Sicherheit/Handhabung | Schweißautomatisierung, Manipulatoren, Rauchabsaugung |
| Verpackung/Logistik | Arbeitskräfteverfügbarkeit bei Spitzenbedarf | Kartonaufrichter, Palettierer, Sortierung |
Es sollte eine weitere Ausführung zur Kategorie der elektrischen Geräte geben, da dies der Schwerpunkt unserer Organisation ist. Ein Miniatur-Leistungsschalter besteht aus vielen kleinen Teilen, die mit einer bestimmten Toleranz montiert, kalibriert und getestet werden. Drei Vorgänge begrenzen die Produktion von MCB’s: Kontaktverschweißung, Montage des Lichtbogensammlers und Kalibrierungsprüfung. Alle diese Stationen erzeugen eine Verteilung und nicht nur einen Wert, und auch die automatisierten Zellen repräsentieren eine Anzahl von Werten, die eine Verteilung um sich haben. Der Hauptunterschied zwischen halbautomatischer und vollautomatischer MCB-Herstellung besteht einfach darin, wie viele dieser Stationen vollautomatisiert sind und wie die Ausrüstung zu und von diesen Stationen geliefert wird.
Manuell, halbautomatisch oder automatisch
Jedes der in der Tabelle aufgeführten Modelle stellt eine Option für den Käufer zur Bewertung dar. So vergleichen sie sich:
| Modell | Output vs. manuell | Konsistenz | Investitionskosten | Am besten geeignet für |
|---|---|---|---|---|
| Manuelle Linie | Basislinie (1x) | Schwankt 10-20% über die Schicht hinweg | Günstig in Anschaffung und Wartung | Niedriges Volumen, hohe Variantenvielfalt und schwankende Nachfrage |
| Halbautomatische | 1,5 – 2,5x | Stabil und vorhersehbar an den automatisierten Stationen | Mäßig | Eine begrenzte Anzahl fest eingestellter Produkte an einer ansonsten manuellen Linie |
| Vollautomatisch | 3 – 6x | Extrem konsistent, mit einer gemessenen Verteilung | Höchste | Stabil, hohes Volumen bei der möglichst engsten Toleranz |
| Flexible Zelle | 2 – 4x | Konsistent, abhängig von der Anzahl und Art der Varianten | Mittel bis hoch | Eine Gruppe ähnlicher Produkte mit häufigen Werkzeugwechseln |
Die halbautomatische Reihe sollte das Modell sein, das Anlagen zuerst in Betracht ziehen. Die halbautomatische Reihe erfasst den kritischen Betriebspunkt, erfordert jedoch nicht, dass das Unternehmen in eine gesamte Linie investiert. Das halbautomatische Modell kann während der nächsten Stillstandszeit der Anlage installiert werden und liefert nach der Installation die Betriebsinformationen, die helfen, die zukünftigen Investitionen in die Linie zu bestimmen.
Es gibt eine versteckte Kostenstelle, die der Käufer bei der vollautomatischen Reihe wahrscheinlich nicht berücksichtigt: Die Zuführung der vollautomatischen Linie. Engineering umfasst nicht nur alle Teile, die die Stationen ausmachen. Die Verbinder, Puffer und Wege zur Materialbewegung sind ebenfalls Teil des Engineerings der Station. Wenn ein Schalenförderer blockiert und die Linie stoppt, haben Sie der Linie überhaupt nichts erspart.
Wenn Automatisierung nicht hilft
Vier Fälle, in denen es sinnvoller ist, denselben Betrag anderswo auszugeben. Die Nachfrage ist unregelmäßig, die Linie steht jedes Jahr sechs Monate still. Die Designzyklen für das Produkt betragen 18 Monate, sodass die Werkzeuge veraltet sind, bevor eine Rendite erzielt wird. Der Engpass liegt nicht in der Linie selbst, sondern im vorgelagerten Materialversorgungsteil oder der Handhabung, und die Linie ist perfekt für die Art des Produkts geeignet, das Sie herstellen. Und die Arbeitskosten pro Einheit sind so niedrig, dass die erwartete Kapitalrendite die Lebensdauer des Vermögenswerts übersteigt, was bei Niedriglohnmärkten mit geringer Produktionsmenge üblich ist.
Die fünfte Situation tritt häufiger auf als die vorherigen vier zusammen; der Prozess ist derzeit nicht fähig. Wenn Sie eine manuelle Arbeitsstation haben, die aufgrund einer schlecht gestalteten Vorrichtung 5% fehlerhafte Teile produziert, wird Ihre Automatisierung diesen Prozess wiederholen und fehlerhafte Teile erzeugen. Der Prozess muss in der Lage sein, akzeptable Teile zu produzieren, bevor Sie an eine Automatisierung denken können; das ist ein Engineering-/Designproblem, kein Investitions-/Kapitalproblem.
Amortisation und wie man sie berechnet
Die Berechnungen zur Bestimmung der Amortisationszeit sind einfacher als Sie vielleicht denken, wenn Sie die Tabelle durchgehen. Um die jährlichen Einsparungen zu berechnen, nehmen Sie die Gesamtzahl der eingesparten Arbeitsstunden (die im geladenen Satz enthalten sind) und multiplizieren diese mit dem geladenen Satz; dann multiplizieren Sie die Einsparungen durch Ausschuss mit den Stückkosten; und schließlich multiplizieren Sie die Durchsatzverbesserungen mit der Deckungsbeitragsmarge. Die Gesamtinvestition besteht aus den Kosten für die Ausrüstung, Installation, Ausfallzeiten während der Inbetriebnahme und Schulungskosten.
Es gibt zwei Bereiche, die in Ihren Berechnungen nicht enthalten sind, aber beide Punkte sind wichtig. Die Kosten, die wir jedes Jahr für die Wartung unserer neuen Ausrüstung aufwenden, sind eine reale Zahl, keine Schätzung. Eine Linie, die Produkte mit höherer Geschwindigkeit herstellen kann, aber Fehler später erkennt und behebt, erhöht unsere zusätzlichen Arbeitskosten.
Der Zeitraum für die Amortisation der Investition bei den meisten Projekten liegt zwischen 12 Monaten und 36 Monaten. Wenn ein Projekt länger als 36 Monate benötigt, um seine Kosten wieder einzuspielen, sollte es einen strategischen Grund dafür geben und keinen finanziellen. Der Nachteil der längeren Investitionsdauer wird durch die verkürzte Anlaufzeit einer Produktionslinie, die mit einem digitalen Zwilling entworfen wurde,, ausgeglichen, was bedeutet, dass der Gesamtnutzen der Amortisation ein Projekt dazu anregen sollte, schneller abgeschlossen zu werden als Projekte, die Standardproduktionsmethoden verwenden.
Wie Benlong damit zusammenhängt
Wir entwerfen und fertigen automatisierte und halbautomatisierte Produktionslinien zur Herstellung elektrischer Geräte wie Montage, Schweißen, Kalibrieren, Testen und Transport von Materialien durch die Anlage. Wir verwenden einen modularen Ansatz für die Montagelinien, der es uns ermöglicht, Stationen während der Produktentwicklung hinzuzufügen oder neu anzuordnen, anstatt auf ein festes Linienlayout zu setzen, das mit der Produktentwicklung veraltet.
Wir bieten unseren Kunden Prozesswissen anstatt nur einen Katalog von Maschinen, die sie kaufen können. Zum Beispiel stehen sowohl eine Schützlinie als auch eine Leitungsschutzschalterlinie vor Herausforderungen im Zusammenhang mit Schweißen und Kalibrieren. Unsere umfangreiche Erfahrung in der Herstellung beider Produkte sowie der Maschinen, die sie produzieren, verschafft uns eine einzigartige Perspektive zur Lösung dieser Probleme. Dies unterscheidet uns von vielen Roboterintegratoren, die im Allgemeinen auf andere Ressourcen angewiesen sind, um Geschäfte zu machen.
Wir entwickeln oder fertigen keine Ausrüstung oder Materialien, die mit dem Materialtransport außerhalb der Linie einer Anlage verbunden sind, noch implementieren wir ein Manufacturing Execution System. Die Elemente eines Projekts, einschließlich des Systemintegrators und somit des Lieferanten, liegen in der Verantwortung des Werks.
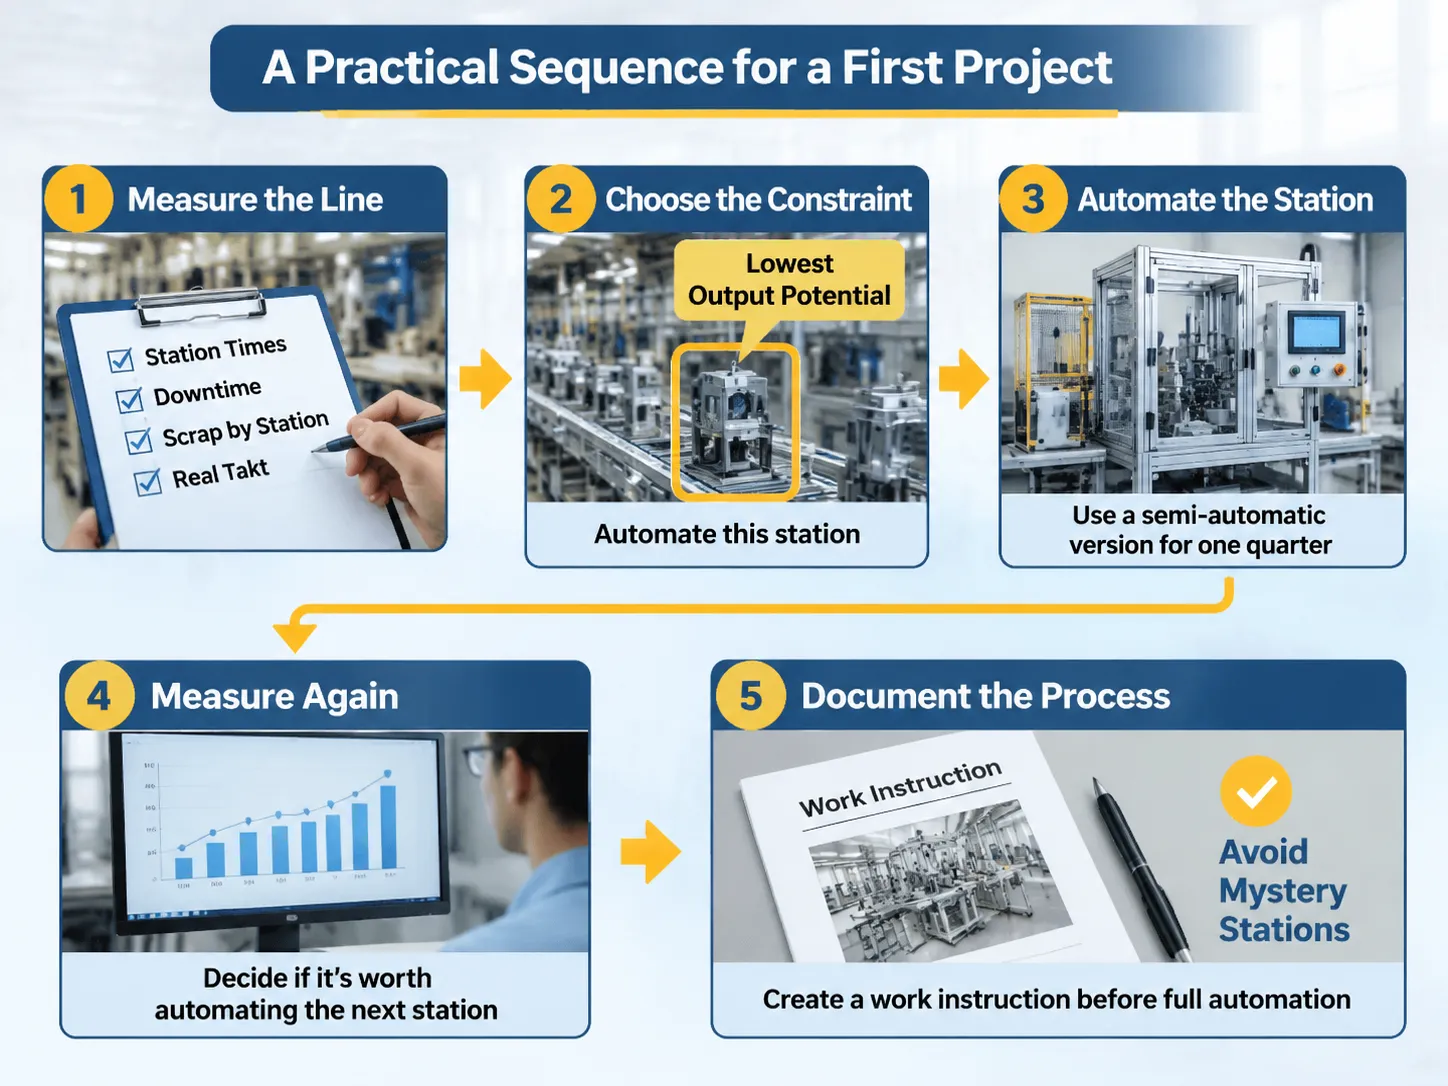
Eine praktische Reihenfolge für ein erstes Projekt
Das erste Projekt muss diese fünf Schritte befolgen:
- Messen Sie die Linie: Die gemessene Ausgabe sollte gemessene Stationszeiten, Ausfallzeiten, Ausschuss pro Station und den tatsächlichen Takt umfassen.
- Wählen Sie die Engstelle: Wählen Sie die Station mit dem geringsten Ausgabepotenzial anstelle der Station mit der höchsten tatsächlichen Ausgabe; diese Station muss automatisiert werden.
- Der beste Weg, diese Station zu automatisieren, besteht darin, eine halbautomatische Version davon zu kaufen und sie dann für ein Viertel der Produktion zu verwenden.
- Messen Sie erneut und entscheiden Sie anhand der neuen Daten, ob es sich lohnt, die nächste Station zu automatisieren.
- Die meisten Projekte schaffen es nicht, Schritt fünf abzuschließen; dies dient dazu, den gesamten Prozess vor der Automatisierung zu dokumentieren. Wenn eine Station automatisiert wird, ohne dem Bediener eine Arbeitsanweisung zu geben, ist diese Station für den Bediener ein Rätsel und niemand wird sie verbessern können. Die automatisierte Inspektionsmaschine ist ein gutes Beispiel, da sich die Investition nur lohnt, wenn der Prüfer den zu inspizierenden Defekt richtig identifizieren kann.
Fragen und Antworten
Was sind die fünf D’s der Automatisierung?
Langweilig, Schmutzig, Gefährlich, Schwierig und Teuer; diese fünf D’s sind nützlich, um Aufgaben zu identifizieren, die potenziell automatisierbar sind, basierend darauf, wie sehr eine Person diese Aufgabe hasst und wie hoch die Kosten pro Einheit für die Durchführung dieser Aufgabe sind. Wenn eine Aufgabe zwei oder mehr der fünf D’s erfüllt, ist sie höchstwahrscheinlich ein guter Kandidat für die Automatisierung.
Was sind einige Ideen zur Verbesserung der Produktionseffizienz?
Um die Effizienz einer Produktionslinie zu verbessern, ist es wichtig, sie auf die Taktzeit auszurichten. Dazu gehört das Entfernen von Engpässen oder Einschränkungen, die die Produktionslinie verlangsamen, die Investition in Werkzeuge, die schnelle Umrüstungen zwischen Produkten ermöglichen, die Inspektion der Produkte während der Herstellung anstatt erst nach Fertigstellung sowie die Messung der OEE (Gesamtanlageneffektivität), um Verluste im Produktionssystem zu identifizieren. Es gibt vier grundlegende Arten der Automatisierung: feste Automatisierung für ein spezifisches Produkt, das in hoher Stückzahl produziert wird, programmierbare Automatisierung für eine Serie ähnlicher Produkte, die in geringerer Stückzahl hergestellt werden, und flexible Automatisierung, bei der das Automatisierungssystem mehrere Varianten desselben Produkts ohne Unterbrechung zur Neukonfiguration verarbeiten kann. Integrierte Automatisierung bedeutet, dass das Automatisierungssystem mit den Planungs- und Qualitätssystemen kommunizieren kann, die es unterstützen.
Automatisierung verbessert Ihre Fertigungseffizienz, indem sie Schwankungen in den Zykluszeiten eliminiert, die Produktionsstationen an die Taktzeit bindet, jedes produzierte Produkt testet anstatt Stichproben zu nehmen, und Aufgaben aus dem Produktionsprozess entfernt, die Menschen schlecht ausführen. Berichtet werden Verbesserungen der Fertigungsproduktivität durch Automatisierungssysteme typischerweise im Bereich von 20–50 % höherer Output bei gleicher Fläche und 20–50 % weniger Ausschuss, wenn menschliche Fehler als Ursache für den Defekt identifiziert wurden.
Wann sollte eine Fabrik automatisieren?
Es gibt einige allgemeine Richtlinien und Regeln, wann Automatisierung in Ihrer Anlage implementiert werden sollte. Im Allgemeinen ist es eine gute Idee, Automatisierung einzuführen, wenn eine Produktionslinie ausgeglichen (auf die Taktzeit abgestimmt), ein fähiger (null Fehler) Prozess vorhanden ist und die Nachfrage stabil genug ist, um die Kapitalinvestition zu rechtfertigen. Die Implementierung von Automatisierung bei einer unausgeglichenen oder unfähigen Prozess reproduziert einfach dasselbe Problem, jedoch mit höherem Kapitaleinsatz.
Reduziert Automatisierung die Mitarbeiterzahl?
Ein weiterer verbreiteter Mythos über Automatisierung ist, dass sie die Arbeitskosten senken wird. Automatisierung führt zu einer verbesserten Fertigungsproduktivität durch Einsparungen bei den Stunden pro Einheit; Einsparungen bei den Arbeitsstunden sind nicht dasselbe wie Einsparungen bei der Anzahl der Mitarbeiter in einer Fertigungsanlage. Die meisten Fertigungsbetriebe, die Automatisierung an einer Produktionsstation einführen, weisen den Bediener einfach einer anderen Produktionsstation zu, die schwerer zu automatisieren ist. Dies liegt daran, dass sich die Verbesserungen der Fertigungsproduktivität als Steigerung der Leistung pro Mitarbeiter und nicht als Reduzierung der Belegschaftsgröße zeigen.
Referenzen
- Rockwell Automation – Produktionslinienintegration und OEE
- Siemens – Digitaler Zwilling und Fertigungsautomatisierung
- Keyence – Inline-Inspektion und Vision-Systeme
- Bosch Rexroth – Transport und Handhabung in der Montagelinie
- A3 – Automatisierungsindustrie-Daten und Fallstudien
Abschluss
Automatisierung verbessert die Produktionseffizienz durch Steigerung der Konsistenz der Fertigungsprozesse, Verbesserung der Abdeckung der Produktionslinie durch Eliminierung fehlerhafter Stationen und Erzeugung von Daten zur Leistungsbewertung. Automatisierung wird eine unausgeglichene, unfähige oder nachfragearme Produktionslinie nicht verbessern. Leider sind diese Arten von Produktionslinien oft häufiger anzutreffen als solche mit einer technologischen Lücke.
Die Reihenfolge für eine erfolgreiche Implementierung von Automatisierung ist das Messen, Einschränken und Automatisieren einer Station nach der anderen und anschließend erneut Messen. Die Reihenfolge für ein Scheitern bei der Automatisierung ist der Kauf eines Robotersystems und dann die Suche nach einer Anwendung dafür.