 benlong
Améliorez les lignes de production avec l'automatisation industrielle
Pour la majorité des lignes de production, la vitesse n’est pas un problème, mais plutôt la recherche d’une solution aux six emplacements qui perdent du temps à chaque poste de travail. Pour chaque zone où l’automatisation peut être mise en œuvre, l’automatisation sera bénéfique. Un exemple est l’achat d’un robot pour corriger un déséquilibre dans la ligne de production ; cela ne fera que créer un goulot d’étranglement qui sera très probablement le plus coûteux.
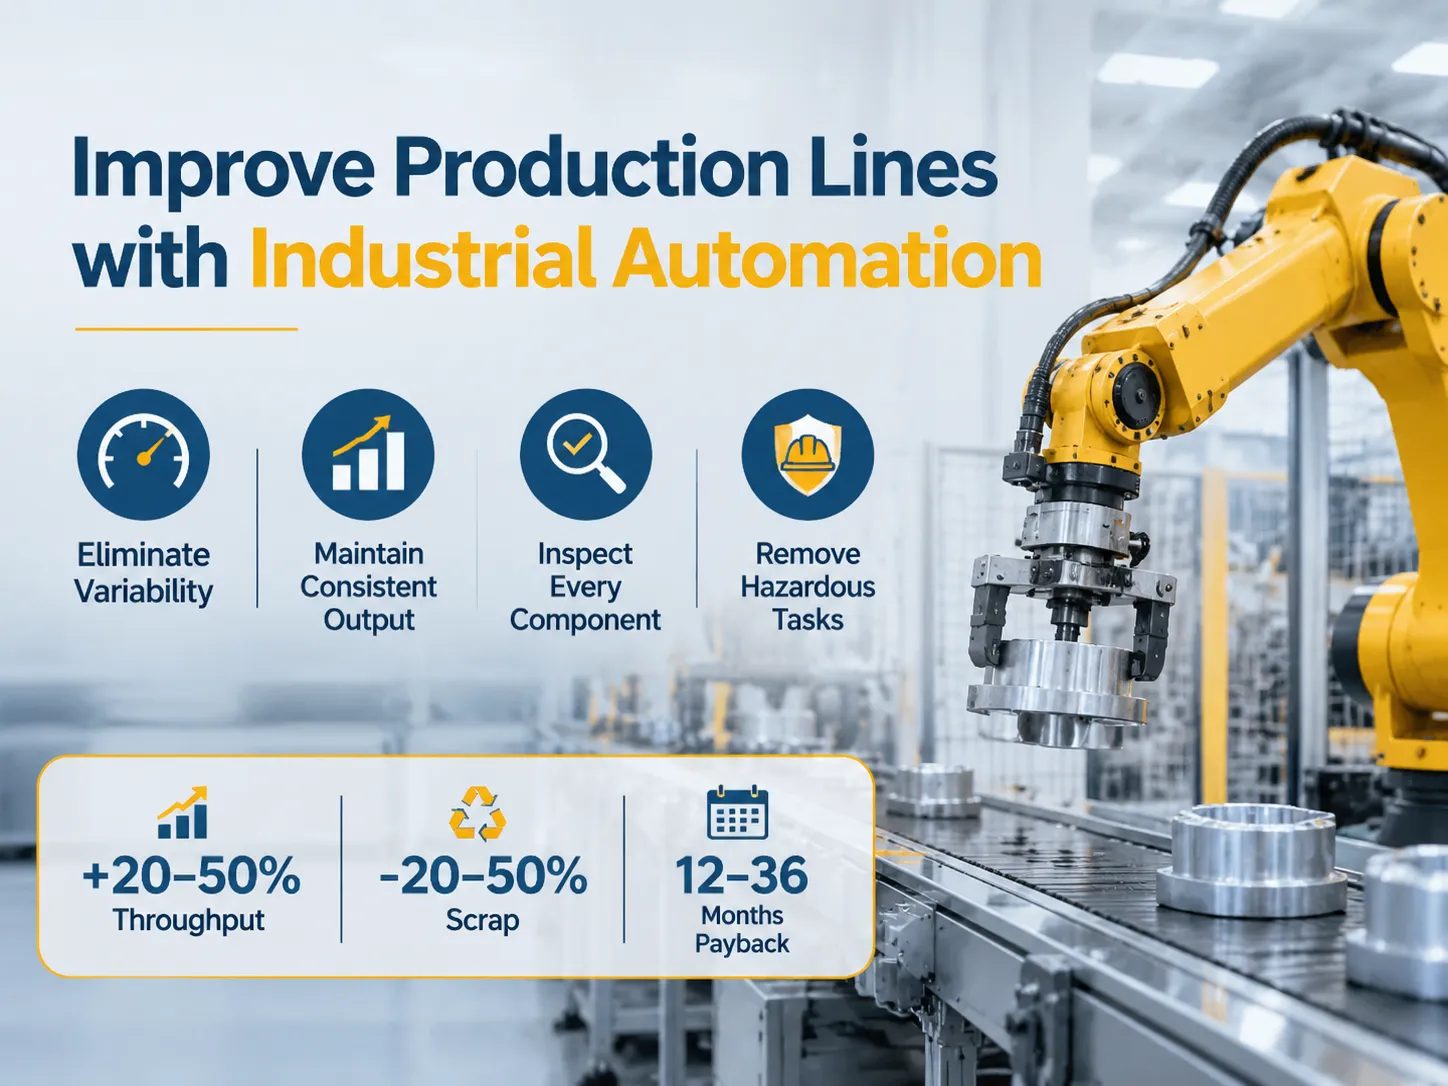
Réponse rapide : Les avantages de la mise en œuvre de l’automatisation industrielle dans votre ligne de production se répartissent en quatre domaines : éliminer la variabilité des temps de cycle manuels, maintenir un taux de fonctionnement constant des postes, inspecter chaque composant au lieu d’échantillonner aléatoirement, et éliminer les tâches fastidieuses, sales et dangereuses pour les opérateurs. Les chiffres typiques fournis par les intégrateurs de systèmes montrent que le débit augmente de 20 à 50 pour cent pour les lignes de production existantes, réduisant la quantité de déchets pour les opérations basées sur le jugement de l’opérateur de 20 à 50 pour cent, et offrant un retour sur investissement de 12 à 36 mois. Cependant, l’automatisation ne résout pas les problèmes dus à des lignes de production mal équilibrées, des conceptions de produits difficiles à assembler, ou des schémas de demande volatils/irréguliers qui rendent l’investissement en capital indisponible.
Les sections suivantes décrivent les améliorations apportées par l’automatisation, les “ Cinq D ” (Définir, Concevoir, Développer, Déployer et Délivrer), comment commencer, les types d’automatisation, les temps de cycle et l’équilibrage des lignes de production, l’efficacité globale des équipements (OEE) et les calculs de débit, les différences entre secteurs, la comparaison entre opérations manuelles/simulations et opérations automatisées, pourquoi ne pas envisager l’automatisation, les calculs relatifs à la période de retour sur investissement, trouver votre plage, et les étapes pratiques pour mettre en œuvre votre première solution d’automatisation.
Ce que l’automatisation améliore réellement sur une ligne
Le premier avantage pour votre ligne après l’introduction de systèmes automatisés est la constance. L’assemblage d’un contacteur par un individu présente une variation de 10%-20% entre le début et la fin d’un poste, ce qui n’est pas le cas avec l’assemblage machine. La constance de l’assemblage machine est essentielle pour permettre à la ligne d’être équilibrée à un temps de cycle standard, plutôt qu’à un temps de cycle moyen. La différence entre les deux peut atteindre 15%-25% de la production totale.
Le deuxième facteur est le pourcentage réel d’unités inspectées durant le processus. Le processus d’inspection manuelle d’un échantillon d’unités, par opposition à l’inspection de toutes les unités fabriquées, engendre un coût en main-d’œuvre ; cependant, en raison du coût marginal quasi nul de tester chaque unité dans une ligne de production automatisée, la probabilité de retours sous garantie dus à des défauts est bien plus élevée que l’impact sur le débit de production.
Un troisième facteur est l’élimination des tâches que les personnes réalisent mal. Un exemple de ce type de tâche serait le chargement d’une petite pièce dans un dispositif nécessitant l’utilisation d’une clé dynamométrique à un angle inconfortable, ou la vérification de l’étiquette sur un produit dans une zone peu éclairée. Ce type d’activités est là où les personnes ont tendance à produire la majorité de leurs défauts, et elles ont également tendance à avoir les taux de rotation les plus élevés parmi tous les travailleurs des lignes d’assemblage manuelles.
Quatrièmement, il y a les données. Les rapports de production par poste issus des lignes d’assemblage manuelles, et les rapports de production unitaire issus des lignes de production automatisées, fournissent un historique de chaque poste sur un problème de qualité, ce qui est obligatoire pour les audits clients.
Les Cinq D, Par Où Commencer
Bien que les cinq D ne soient qu’un mécanisme de sélection et non une méthode formalisée pour déterminer une amélioration de processus, ils sont basés sur la priorité d’affectation des tâches selon le degré de déplaisir d’une personne pour la tâche assignée. Le travail ennuyeux implique des tâches répétitives nécessitant peu ou pas de capacité de prise de décision, tandis que le travail sale est l’assemblage de produit tout en étant exposé à des huiles, poussières, copeaux ou produits chimiques. Le travail effectué à proximité de machines en constante évolution, travaillant avec une grande chaleur, avec des bords tranchants dangereux, ou en hauteur est classé comme travail dangereux. Le travail pouvant être physiquement épuisant pendant huit heures parce qu’il nécessite une position physique non naturelle à maintenir pendant huit heures est classé comme travail difficile. Le travail qui ne peut être effectué de manière continue parce qu’il nécessite un grand nombre de personnes qualifiées ou des délais de production extrêmes est classé comme travail coûteux.
Un score d’utilité d’un ou plus indique qu’une tâche devrait être automatisée. Un score d’utilité de zéro signifie généralement que la tâche serait mieux laissée à un être humain, car automatiser la tâche éliminerait la flexibilité qu’un être humain peut fournir.
Le score d’utilité indique également le plus grand potentiel de retour sur investissement (ROI) avec l’automatisation. Les coûts associés au travail classé comme travail sale ou dangereux n’apparaissent pas sur une base horaire dans les taux de salaire associés à ces travaux, et les projets justifiés uniquement sur la base de la sécurité atteignent souvent un ROI plus rapidement que prévu par une analyse basée sur le taux de salaire.
Les Quatre Types d’Automatisation Industrielle
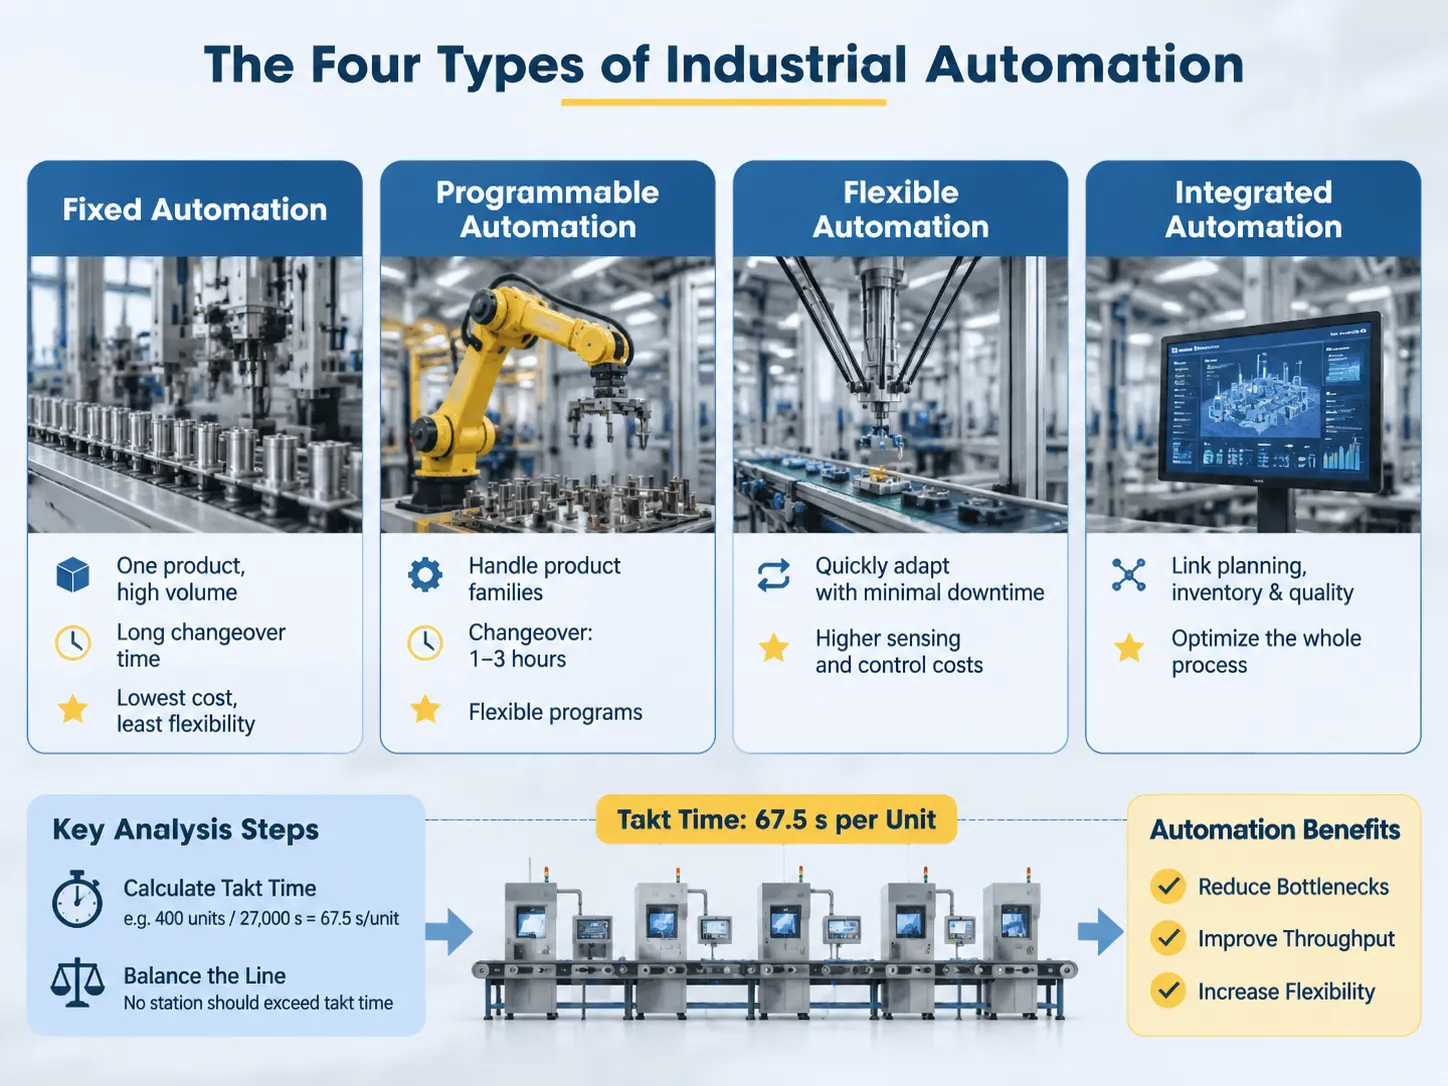
Automatisation fixe est conçue pour fabriquer un produit en grande quantité, et consiste en des stations dédiées au transfert automatisé des produits d’une station de fabrication à une autre. Le temps nécessaire pour effectuer un changement de produit avec une automatisation fixe est généralement supérieur au temps requis pour fabriquer un produit, et l’automatisation fixe aura généralement à la fois les coûts de fabrication unitaire les plus bas et la flexibilité la plus faible pour la production. L’automatisation fixe sera généralement le meilleur choix pour fabriquer un produit avec un cycle de vie de 5 ans et une conception de produit stable.
Les systèmes d'automatisation programmable sont conçus pour gérer des groupes de produits et sont capables de changer de programmes et d'outillage sans retirer complètement les produits de la ligne de production ou d'une station de fabrication.
Les systèmes d'automatisation flexible peuvent être modifiés, avec peu ou pas de temps d'arrêt entre la fin d'une série de production et le début de la suivante, et offrent donc plus de flexibilité que les systèmes d'automatisation programmable.
L'automatisation intégrée représente le quatrième type d'automatisation ; elle est correctement décrite comme un système de fabrication plutôt qu'une simple machine.
La majorité des usines nécessiteront initialement le deuxième type d'automatisation., Si l'automatisation est introduite pour accélérer le composant le plus lent d'une ligne (et non le goulot d'étranglement), le résultat sera plus d'inventaire, mais pas une production accrue. Cela devrait être la première étape de l'analyse, qui nécessite un chronomètre et un tableur, plutôt qu'une dépense en capital.
Déterminer comment synchroniser la production est un exercice mathématique simple. Le temps takt est de 67,5 secondes par unité.. Aucune station de production ne doit dépasser ce temps takt. Si une station prend 90 secondes pour produire une unité, alors le débit maximal de cette ligne de production sera de 300 unités produites par poste, quelle que soit la rapidité des autres stations de production. Inversement, si une station produit à un temps takt de 30 secondes, cette station devrait être évaluée pour une combinaison avec le temps takt (ou l’opération) de la station de production la plus proche. Lorsque les temps de transport varient largement entre les stations d’une ligne de production, cela peut impacter la production moyenne de la ligne et la rendre inférieure au temps takt (le temps moyen qui devrait être pris pour produire une unité de produit). Lorsque plusieurs stations ont des temps de production significativement différents (c’est-à-dire qu’une station est beaucoup plus rapide qu’une autre) mais que toutes produisent à un rythme moyen inférieur au takt, la production moyenne de la ligne de production est réduite. L’avantage dans ce cas est donc de réduire l’écart entre ces temps plutôt que le temps moyen pour toutes les stations, en supposant que la capacité de production de chaque station soit égale.
L’automatisation répond à ce problème de deux manières : premièrement, l’automatisation permet la possibilité que la ligne de production fonctionne à une vitesse inférieure au takt lorsque l’opérateur ne peut pas maintenir la vitesse de la ligne de production à un niveau constant ; deuxièmement, l’automatisation permet de maintenir une ligne de production à la vitesse takt, même lorsque les standards de production varient. Ces deux avantages de l’automatisation apportent un bénéfice aux lignes de production déjà équilibrées.
En fait, les avantages de l’automatisation pour les acheteurs de solutions d’automatisation de lignes de production diffèrent selon que la ligne de production est actuellement équilibrée ou doit être configurée comme une ligne équilibrée (c’est-à-dire que la vitesse de production et la qualité de production doivent être prises en compte dans le choix du type d’automatisation approprié). Cette différenciation est claire lorsque l’on compare des lignes de production automatisées.
Du point de vue des chiffres : OEE et débit
L’efficacité globale des équipements (OEE) est définie comme le produit de la disponibilité, de la performance et de la qualité. L’OEE est connue sous le nom d“” efficacité globale des équipements » et représente donc l’efficacité globale des équipements disponibles pour la production (le chiffre qui explique la majeure partie de l’écart entre les vitesses de production réelles et nominales). L’OEE de classe mondiale est généralement citée comme étant de 85 % ; cependant, la production moyenne d’une installation de fabrication donnée fonctionne généralement entre 60 % et 70 %. La principale raison de la différence d’efficacité globale des équipements est généralement liée à la disponibilité ; c’est-à-dire lorsque les équipements ne fonctionnent pas ou tombent en panne.
Les pertes liées à la disponibilité comprennent les pertes dues aux arrêts causés par des pannes, des attentes et des changements de série. Les pertes liées à la performance comprennent les pertes dues à la réduction des vitesses et aux petits arrêts. Les pertes liées à la qualité comprennent les pertes dues aux rebuts et aux retouches. L'automatisation traite chacune des trois catégories d'efficacité des équipements (c'est-à-dire la disponibilité, la performance et la qualité) : les outils à changement rapide augmentent la disponibilité lors des changements de série ; la surveillance conditionnelle réduit la disponibilité des équipements lors des pannes ; et les inspections en ligne réduisent les rebuts qui seraient découverts plus tard dans le processus de production (c'est-à-dire en aval). Les intégrateurs rapportent des améliorations du débit dans les applications existantes de entre 20 % et 50 % principalement dues à des augmentations à la fois de la disponibilité et de la performance, plutôt qu'à une simple augmentation de la vitesse de la machine en fonctionnement. Par exemple, une augmentation de dix points de l'OEE (Efficacité Globale des Équipements) est estimée fournir une augmentation d'environ 15 % de la quantité de produit fabriqué sans avoir besoin d'ajouter de nouveaux équipements. C'est la raison principale pour laquelle le premier projet sur une ligne est la collecte de données plutôt que l'installation de technologies robotiques.
Les contraintes varient selon le secteur
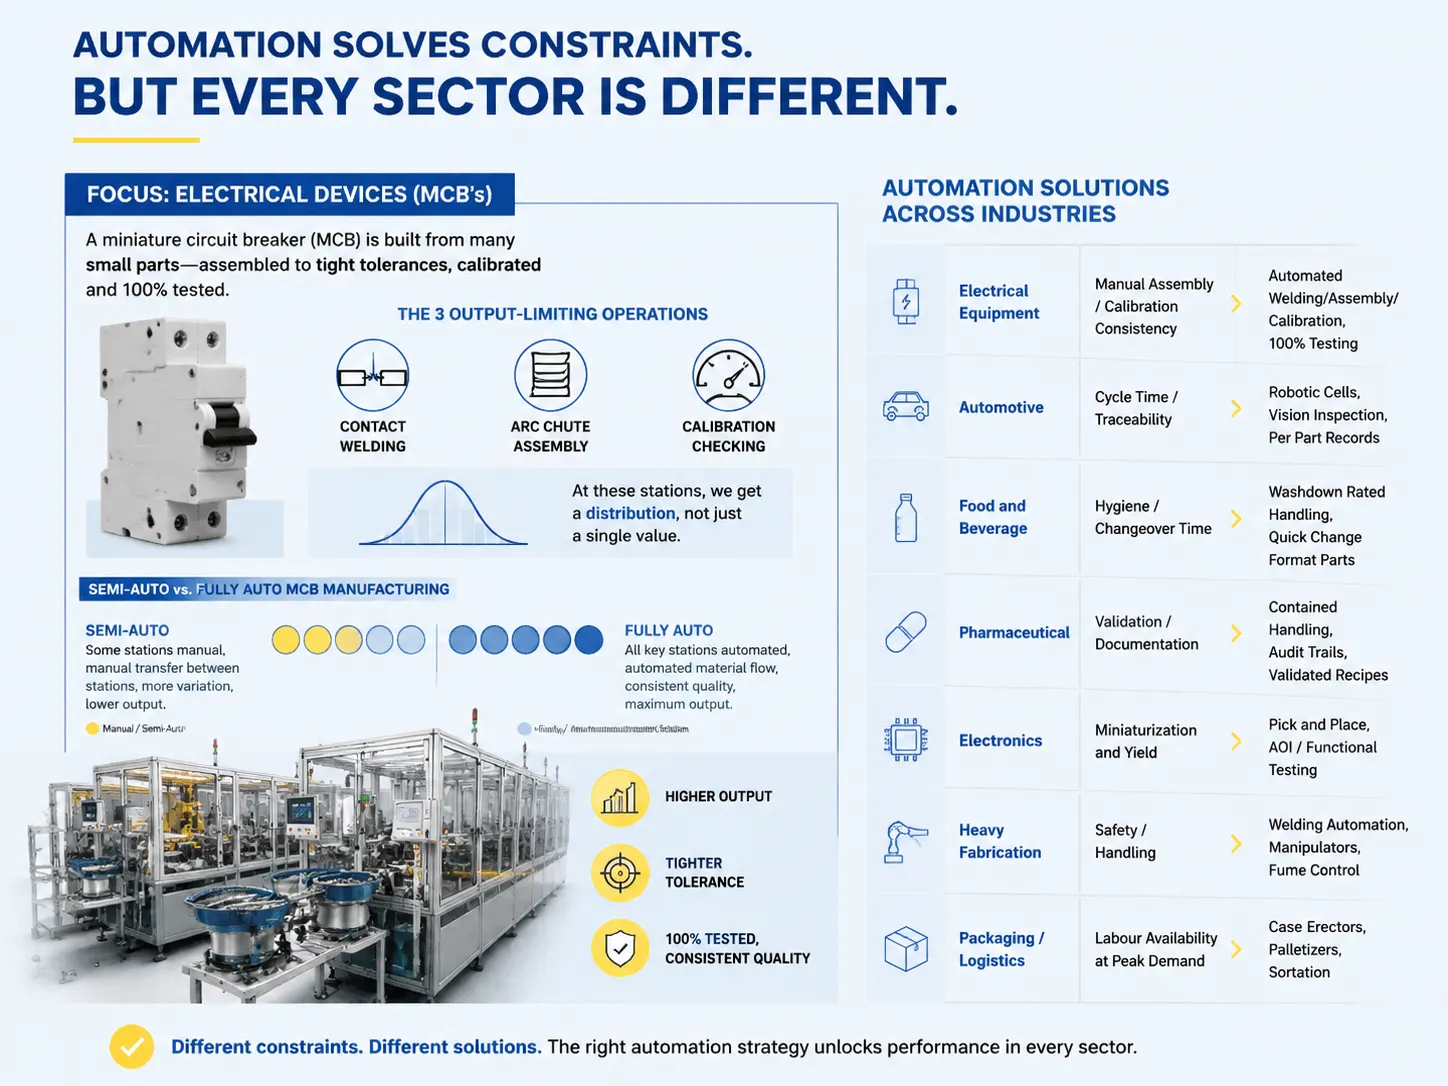
Les contraintes varient selon le secteur ; de plus, la méthodologie d'automatisation qui résout ces contraintes est également différente pour chaque secteur.
| dans | Type de contrainte | Amélioration par l'automatisation |
|---|---|---|
| Équipements électriques (disjoncteurs modulaires, disjoncteurs miniatures, contacteurs) | Assemblage manuel de petites pièces / cohérence de calibration | Soudage/assemblage/calibrage automatisés, tests à 100 % |
| Automobile | Temps de cycle / traçabilité | Cellules robotiques, inspection visuelle, enregistrements par pièce |
| Agroalimentaire | Hygiène / temps de changement | Manipulation adaptée au lavage, pièces à format à changement rapide |
| Pharmaceutique | Validation / documentation | Manipulation contenue, pistes d'audit, recettes validées |
| Électronique | Miniaturisation et rendement | Prise et pose, inspection optique automatisée / tests fonctionnels |
| Fabrication lourde | Sécurité / manutention | Automatisation du soudage, manipulateurs, contrôle des fumées |
| Emballage / logistique | Disponibilité de la main-d'œuvre en période de pointe | Monteurs de caisses, palettiseurs, tri |
Il devrait y avoir une élaboration supplémentaire concernant la catégorie des dispositifs électriques, car c'est le domaine d'intérêt de notre organisation. Un disjoncteur miniature est composé de nombreuses petites pièces qui sont assemblées selon une certaine tolérance, calibrées et testées. Trois opérations limitent la production des disjoncteurs miniatures : le soudage des contacts, l'assemblage du chambre d'arc et la vérification de la calibration. Toutes ces stations génèrent une distribution plutôt qu'une seule valeur, et les cellules automatisées représentent également un certain nombre de valeurs qui ont une distribution autour d'elles. La distinction principale entre la fabrication semi-automatique et entièrement automatique des disjoncteurs miniatures réside simplement dans le nombre de ces stations qui sont entièrement automatisées et dans la manière dont les équipements sont fournis vers et depuis ces stations.
Manuel, semi-automatique ou automatique
Chacun des modèles listés dans le tableau représente une option que l'acheteur peut évaluer. Voici comment ils se comparent :
| Modèle | Production vs manuel | Cohérence | Coût en capital | Idéal pour |
|---|---|---|---|---|
| Ligne manuelle | Référence (1x) | Fluctue entre 10-20% au cours du poste | Peu coûteux à l'achat et à l'entretien | Faible volume, grande variété et demande fluctuante |
| Test semi-automatique | 1,5 – 2,5x | Stable et prévisible aux postes automatisés | Modéré | Un nombre limité de produits fixes sur une ligne par ailleurs manuelle |
| Entièrement automatique | 3 – 6x | Extrêmement cohérent, avec une distribution mesurée | La plus élevée | Stable, volume élevé avec la tolérance la plus proche possible |
| Cellule flexible | 2 – 4x | Cohérent, dépendant du nombre et du type de variantes | Modéré à élevé | Un groupe de produits similaires avec des changements fréquents d'outillage |
La ligne semi-automatique devrait être le modèle que les usines considèrent en premier. La ligne semi-automatique capture le point critique d'opération, mais ne nécessite pas que l'entreprise investisse dans une ligne entière. Le modèle semi-automatique peut être installé lors du prochain arrêt de l'usine, et une fois installé, fournira les informations opérationnelles pour aider à déterminer l'investissement futur dans la ligne.
Il existe un coût caché que l'acheteur ne considérera probablement pas avec la ligne entièrement automatisée : l'alimentation de la ligne entièrement automatisée. L'ingénierie ne se limite pas à toutes les pièces qui composent les postes. Les connecteurs, tampons et moyens de déplacer les matériaux font tous partie de l'ingénierie du poste. Si un alimentateur à godets se bloque et arrête la ligne, vous n'avez rien économisé du tout sur la ligne.
Quand l'automatisation n'aide pas
Quatre cas où il est plus judicieux de dépenser la même somme ailleurs. La demande est erratique, la ligne sera à l'arrêt six mois par an. Les cycles de conception du produit sont tous les 18 mois, donc l'outillage sera obsolète avant que tout retour sur investissement ne soit réalisé. Le goulot d'étranglement ne se trouve pas dans la ligne elle-même, mais dans la partie amont de l'approvisionnement ou de la manutention des matériaux, et la ligne est parfaitement adaptée au type de produit que vous créez. Et le coût de la main-d'œuvre par unité est suffisamment bas pour que le retour sur investissement attendu dépasse la durée de vie de l'actif, ce qui est courant dans les marchés à faible coût de main-d'œuvre produisant des biens à faible volume.
La cinquième situation se produit plus fréquemment que les quatre précédentes réunies ; le processus n'est pas actuellement capable. Si vous avez un poste de travail manuel qui produit 5% pièces défectueuses en raison d'un dispositif mal conçu, votre automatisation reproduira ce processus et générera des pièces défectueuses. Le processus doit être capable de produire des pièces acceptables avant que vous ne pensiez à l'automatiser ; c'est un problème d'ingénierie/conception, pas un problème d'investissement/capital.
Retour sur investissement et comment le calculer
Les calculs pour déterminer la période de retour sur investissement sont plus simples que vous ne le pensez lorsque vous parcourez le tableau. Pour calculer les économies annuelles, vous prenez le nombre total d'heures de travail économisées (qui est inclus dans le taux chargé) puis vous multipliez cela par le taux chargé ; ensuite, vous prenez les économies sur les rebuts multipliées par le coût unitaire ; et enfin, vous prenez les améliorations du débit multipliées par la marge de contribution. L'investissement total comprend le coût de l'équipement, l'installation, les arrêts pendant la mise en service et les frais de formation.
Il y a deux domaines non inclus dans vos calculs, mais les deux éléments sont importants. Les coûts que nous engageons chaque année pour entretenir notre nouvel équipement seront un chiffre réel, pas une estimation. Une ligne capable de fabriquer des produits à un rythme plus élevé, mais qui identifie et corrige les défauts plus tard, augmente nos dépenses de travail supplémentaires.
Le délai de retour sur investissement pour la plupart des projets se situe entre 12 mois et 36 mois. Si un projet met plus de 36 mois à récupérer ses coûts, il doit avoir une raison stratégique plutôt que financière. L'inconvénient d'un temps d'investissement plus long est compensé par la réduction du temps de démarrage d' une ligne de production conçue à l'aide d'un jumeau numérique, ce qui signifie que le gain global en retour sur investissement devrait inciter à terminer un projet plus rapidement que les projets utilisant des méthodes de production standard.
Comment Benlong se rapporte à cela
Nous concevons et fabriquons des lignes de production automatisées et semi-automatisées pour produire des dispositifs électriques tels que l'assemblage, le soudage, l'étalonnage, le test et le transport des matériaux à travers l'installation. Nous utilisons une approche modulaire pour les lignes d'assemblage, ce qui nous permet d'ajouter ou de réorganiser les stations tout au long de notre ligne à mesure que les produits sont développés, plutôt que de dépendre d'une disposition fixe de la ligne qui deviendra obsolète avec le développement des produits.
Nous offrons à nos clients une connaissance de leur processus plutôt qu'un simple catalogue de machines qu'ils pourraient acheter. Par exemple, une ligne de contacteurs et une ligne de disjoncteurs font toutes deux face à des défis liés au soudage et à l'étalonnage. Notre vaste expérience dans la fabrication des deux produits, ainsi que des machines qui les produisent, nous donne une perspective unique sur la manière de résoudre ces problèmes. Cela nous différencie de nombreux intégrateurs de robots qui s'appuient généralement sur d'autres ressources pour obtenir des affaires.
Nous ne développons ni ne fabriquons aucun équipement ou matériel associé au déplacement de matériaux en dehors de la ligne d'une installation ni ne mettons en œuvre un système d'exécution de fabrication. Les éléments d'un projet, y compris l'intégrateur de systèmes et par conséquent le fournisseur, sont de la responsabilité de l'usine.
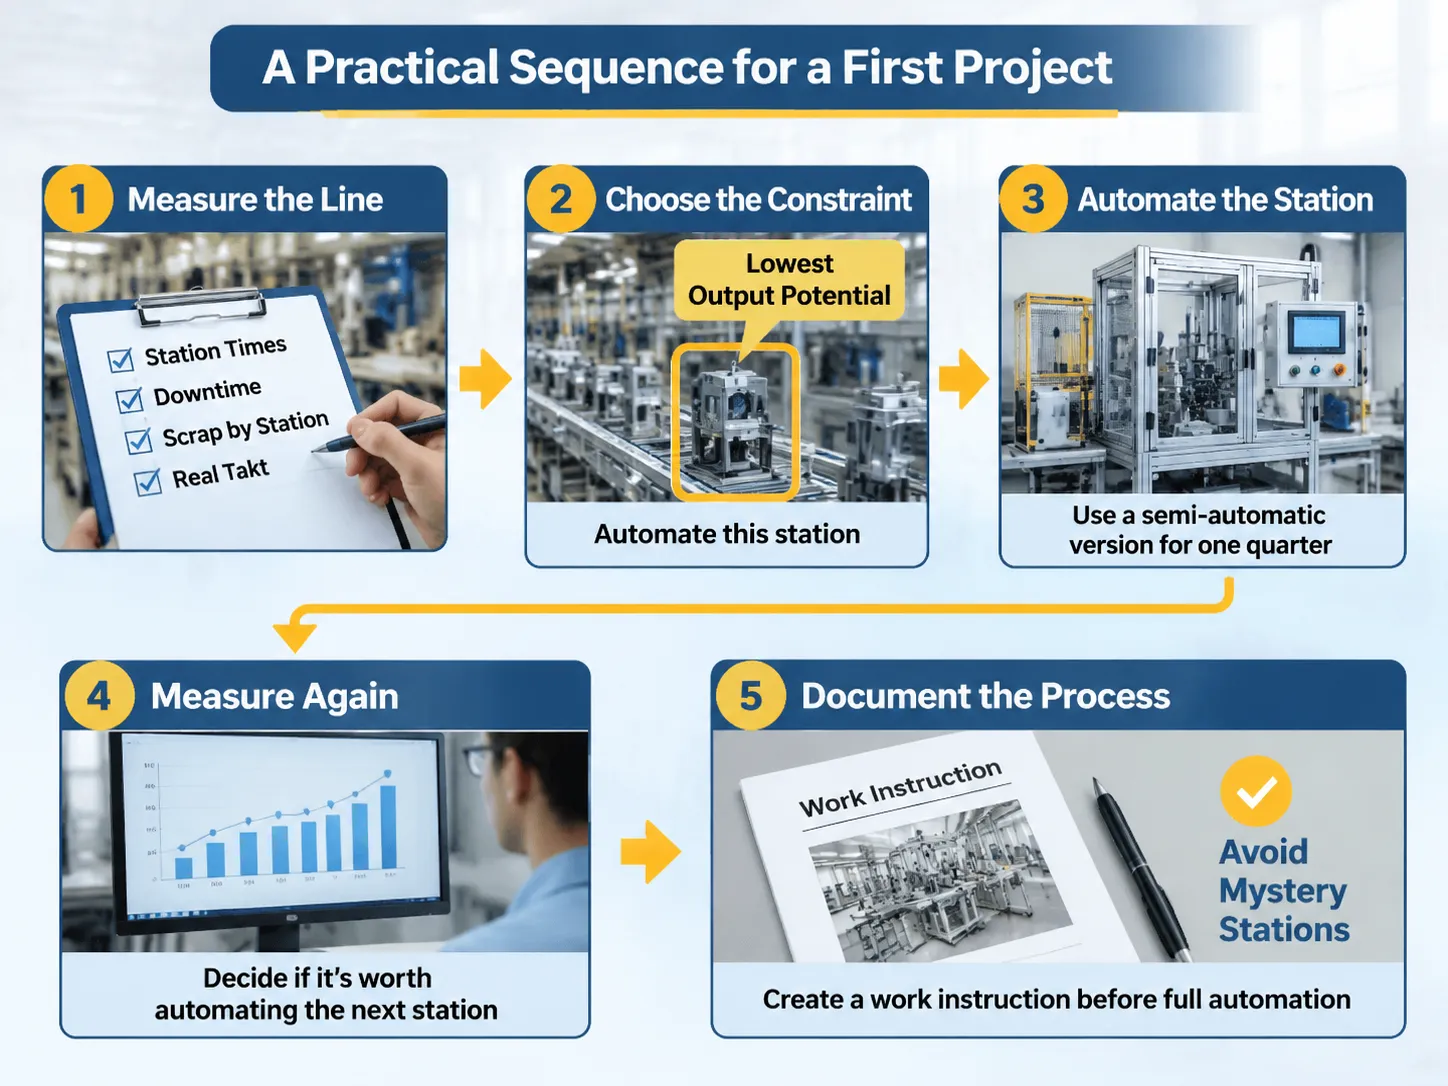
Une séquence pratique pour un premier projet
Le premier projet devra suivre ces cinq étapes :
- Mesurer la ligne : la production mesurée doit inclure les temps mesurés par station, les temps d'arrêt, les rebuts par station et le takt réel.
- Choisir la contrainte : choisir la station avec le potentiel de sortie le plus faible plutôt que celle avec la sortie réelle la plus élevée ; cette station doit être automatisée.
- La meilleure façon d'automatiser cette station est d'acheter une version semi-automatique de celle-ci, puis de l'utiliser pour un quart de la production.
- Mesurer à nouveau et décider s'il vaut la peine d'automatiser la station suivante en utilisant les nouvelles données.
- La plupart des projets ne parviennent pas à compléter la cinquième étape ; il s'agit de documenter l'ensemble du processus avant l'automatisation. Si une station est automatisée sans fournir d'instruction de travail à l'opérateur, cette station est comme un mystère pour son opérateur et personne ne pourra l'améliorer. La machine d'inspection automatisée est un bon exemple car l'investissement n'en vaut la peine que si l'inspecteur peut correctement identifier le défaut à inspecter.
Questions et Réponses
Quels sont les cinq D de l'automatisation ?
Terne, Sale, Dangereux, Difficile et Coûteux ; ces cinq D sont utiles pour identifier quelles tâches sont potentiellement automatisables en fonction de la mesure dans laquelle une personne déteste effectuer cette tâche et du coût “ par unité ” pour réaliser cette tâche. Si une tâche correspond à deux ou plusieurs des cinq D, elle est très probablement un bon candidat à l'automatisation.
Quelles sont quelques idées pour améliorer l'efficacité de la production ?
Pour améliorer l'efficacité d'une ligne de production, il est important de l'équilibrer avec le temps takt. Cela inclut la suppression de tout goulot d'étranglement ou contrainte qui ralentit la ligne de production, l'investissement dans des outillages permettant des changements rapides entre produits, l'inspection des produits au fur et à mesure de leur fabrication plutôt que de les inspecter une fois terminés, et la mesure de l'OEE (efficacité globale de l'équipement) pour identifier les pertes dans votre système de production. Il existe quatre types d'automatisation de base : l'automatisation fixe pour un produit spécifique produit en grande quantité, l'automatisation programmable pour une série de produits similaires produits en plus faible volume, l'automatisation flexible, ce qui signifie que le système d'automatisation peut gérer plusieurs variétés du même produit sans s'arrêter pour être reconfiguré. L'automatisation intégrée est lorsque le système d'automatisation peut communiquer avec les systèmes de planification et de qualité qui le soutiennent.
L'automatisation améliorera votre efficacité de fabrication en éliminant les variations des temps de cycle, en maintenant les stations de production au temps takt, en testant chaque produit fabriqué plutôt que par échantillonnage, et en supprimant les tâches du processus de production que les humains réalisent mal. Les améliorations rapportées de la productivité manufacturière dues aux systèmes d'automatisation se situent généralement dans une fourchette de 20 % à 50 % de production accrue sur la même surface au sol et de 20 % à 50 % de réduction des rebuts lorsque l'erreur humaine a été identifiée comme cause du défaut.
Quand une usine doit-elle automatiser ?
Il existe des lignes directrices générales et des règles concernant le moment d'implémenter l'automatisation dans votre installation. En général, si une ligne de production est équilibrée (au temps takt), dispose d'un processus capable (zéro défaut) et a une demande suffisamment stable pour justifier l'investissement en capital, alors il est judicieux d'implémenter l'automatisation. Mettre en œuvre l'automatisation sur un processus déséquilibré ou incapable reproduit simplement le même problème mais avec un investissement en capital plus important.
L'automatisation réduit-elle les effectifs ?
Un autre mythe courant concernant l'automatisation est qu'elle réduira les coûts de main-d'œuvre. L'automatisation génèrera une productivité manufacturière améliorée grâce à des économies d'heures par unité ; les économies d'heures de travail ne sont pas la même chose que les économies sur le nombre d'employés dans une installation de fabrication. La plupart des usines de fabrication qui mettent en œuvre l'automatisation sur une station de production réaffecteront simplement l'opérateur à une autre station de production plus difficile à automatiser. Cela s'explique par le fait que les améliorations de la productivité manufacturière se traduisent par une amélioration de la production par employé plutôt que par une réduction de la taille de la main-d'œuvre.
Références
- Rockwell Automation – Intégration de ligne de production et OEE
- Siemens – Jumeau numérique et automatisation de la fabrication
- Keyence – Inspection en ligne et systèmes de vision
- Bosch Rexroth – Transport et manutention des lignes d'assemblage
- A3 – Données de l'industrie de l'automatisation et études de cas
Conclusion
L'automatisation améliore l'efficacité de la production en améliorant la cohérence des processus de fabrication, en améliorant la couverture de la ligne de production en éliminant les stations défectueuses et en produisant des données pour mesurer la performance. L'automatisation n'améliorera pas une ligne de production déséquilibrée, incapable ou à faible demande. Malheureusement, ces types de lignes de production sont trop souvent plus courants que celles présentant un écart technologique.
La séquence pour réussir la mise en œuvre de l'automatisation est de mesurer, contraindre et automatiser une station à la fois, puis de mesurer à nouveau. La séquence pour échouer avec l'automatisation est d'acheter un système robotique puis de chercher quelque chose sur quoi l'utiliser.