 benlong
Los 10 principales fabricantes de componentes MCB en el mundo
Existen muchos fabricantes diferentes de interruptores automáticos de clase 2. Hay varios fabricantes de interruptores automáticos de clase 2 de alta y baja calidad. Sin embargo, también hay varios fabricantes que venden productos tanto de alta como de baja calidad.
A continuación se ofrece una visión general de los diez fabricantes que la mayoría de las personas considera que son los más conocedores en esta área. Incluimos a estos fabricantes por las siguientes razones: 1. Cada fabricante tiene el “ajuste adecuado” para su producto; 2. Cada fabricante es conocido por su equipo y tecnología; 3. Cada fabricante tiene un historial comprobado; 4. Cada fabricante tiene una reputación comprobada.
Los diez, y dónde se sitúa cada uno
A continuación se muestra una lista de los fabricantes que cumplieron con los cuatro criterios para su inclusión en esta lista. Si está interesado en comprar un interruptor automático de cualquiera de estos fabricantes, encontrará información valiosa en sus sitios web.
- Arcata
- Alstom
- BayLynx
- Crompton
- Eaton Corporation
- Emerson
- Schneider Electric
- Siemens
- Wolfberg Associates
- Harris Equipment
La organización necesita fabricar una pieza que esté dentro de un MCB. Además, necesitará suministrar piezas que puedan ser compradas por empresas fuera de la organización fabricante de MCB, ya sea a través del comercio o vendiendo directamente a otros fabricantes de interruptores automáticos. Para que los compradores obtengan especificaciones técnicas que les permitan publicitar productos con precisión, es necesario publicar datos técnicos suficientes. Además, para que el comprador pueda publicitar su producto utilizando la pieza fabricada por el MCB, debe ser comercialmente viable. Aunque algunas empresas de venta fabricarán piezas y las venderán a sus propias organizaciones internas de fabricación, esto también eliminará a muchos fabricantes más grandes que venden piezas por otros medios.
Muchos de los fabricantes de nivel 1 tienen fabricación interna de bimetales y contactos, comprando solo materia prima para usar en sus procesos de fabricación. Los compradores que buscan una segunda fuente de suministro generalmente hablarían con una empresa de materiales especializados.
Esta lista de fabricantes es intencionalmente una mezcla de ambos; hay cinco fabricantes de interruptores automáticos que tienen fabricación interna de componentes, que es el segmento más grande del mercado global de componentes MCB, así como cinco proveedores de materiales/piezas que venden a través de canales comerciales. Los compradores que adquieren una pieza específica para su producto deben buscar al segundo grupo, mientras que los compradores que realizan pruebas comparativas de un producto terminado deben estar en contacto con el primer grupo.
De qué está hecho un MCB, parte por parte
Seis ensamblajes separados conforman un MCB, que proviene de diversas bases de suministro, lo que provoca diferencias de hasta tres a uno en los precios de lo que podría parecer el mismo artículo.
Los suministros para las partes de un circuito están compuestos por componentes preestablecidos o fabricados. Los interruptores automáticos tendrán suministros preestablecidos o fabricados dependiendo del fabricante. Todos los interruptores automáticos tienen componentes comunes y todos los fabricantes ofrecen un ensamblaje estándar de esos componentes comunes para satisfacer las necesidades de sus clientes.
Ejemplos de partes de un componente incluyen lo siguiente:
| Ensamblaje | Material | Lo que decide | Base de suministro |
|---|---|---|---|
| Tira bimetálica | Bimetal termostático, aleación de cobre o níquel | Punto de disparo térmico y su estabilidad tras 10,000 operaciones | Laminadoras especializadas |
| Bobina de solenoide y émbolo | Alambre de cobre esmaltado, hierro dulce | Umbral de disparo magnético, curva B, C o D | Enrolladores de bobinas, a menudo internos |
| Contactos | Níquel plata, tungsteno plata, grafito plata | Resistencia de contacto, resistencia a la soldadura, vida útil bajo carga | Especialistas en metales preciosos |
| Cámara de arco | Placas de acero galvanizado, de 7 a 11 por pila | Extinción del arco y capacidad nominal de cortocircuito | Talleres de estampado |
| Carcasa | BMC termoestable o fenólico, a veces termoplástico | Rendimiento al hilo incandescente, estabilidad dimensional, distancia de fuga | Fabricantes de compuestos para moldeo |
| Mecanismo | Acero para resortes, moldes de acetal | Acción libre de disparo y vida útil de operación | Interno o por contrato |
Las partes o componentes listados arriba son componentes comunes del ensamblaje de interruptores automáticos, sin embargo, cada fabricante tiene diferentes puntos de preciopara cada componente común. El precio que un fabricante cobra por su componente se relaciona con el precio cobrado por la industria para componentes similares (lo que se denomina punto de precio). El punto de precio de cada fabricante en relación con otros fabricantes determinará la cuota de mercado de los interruptores automáticos de ese fabricante.
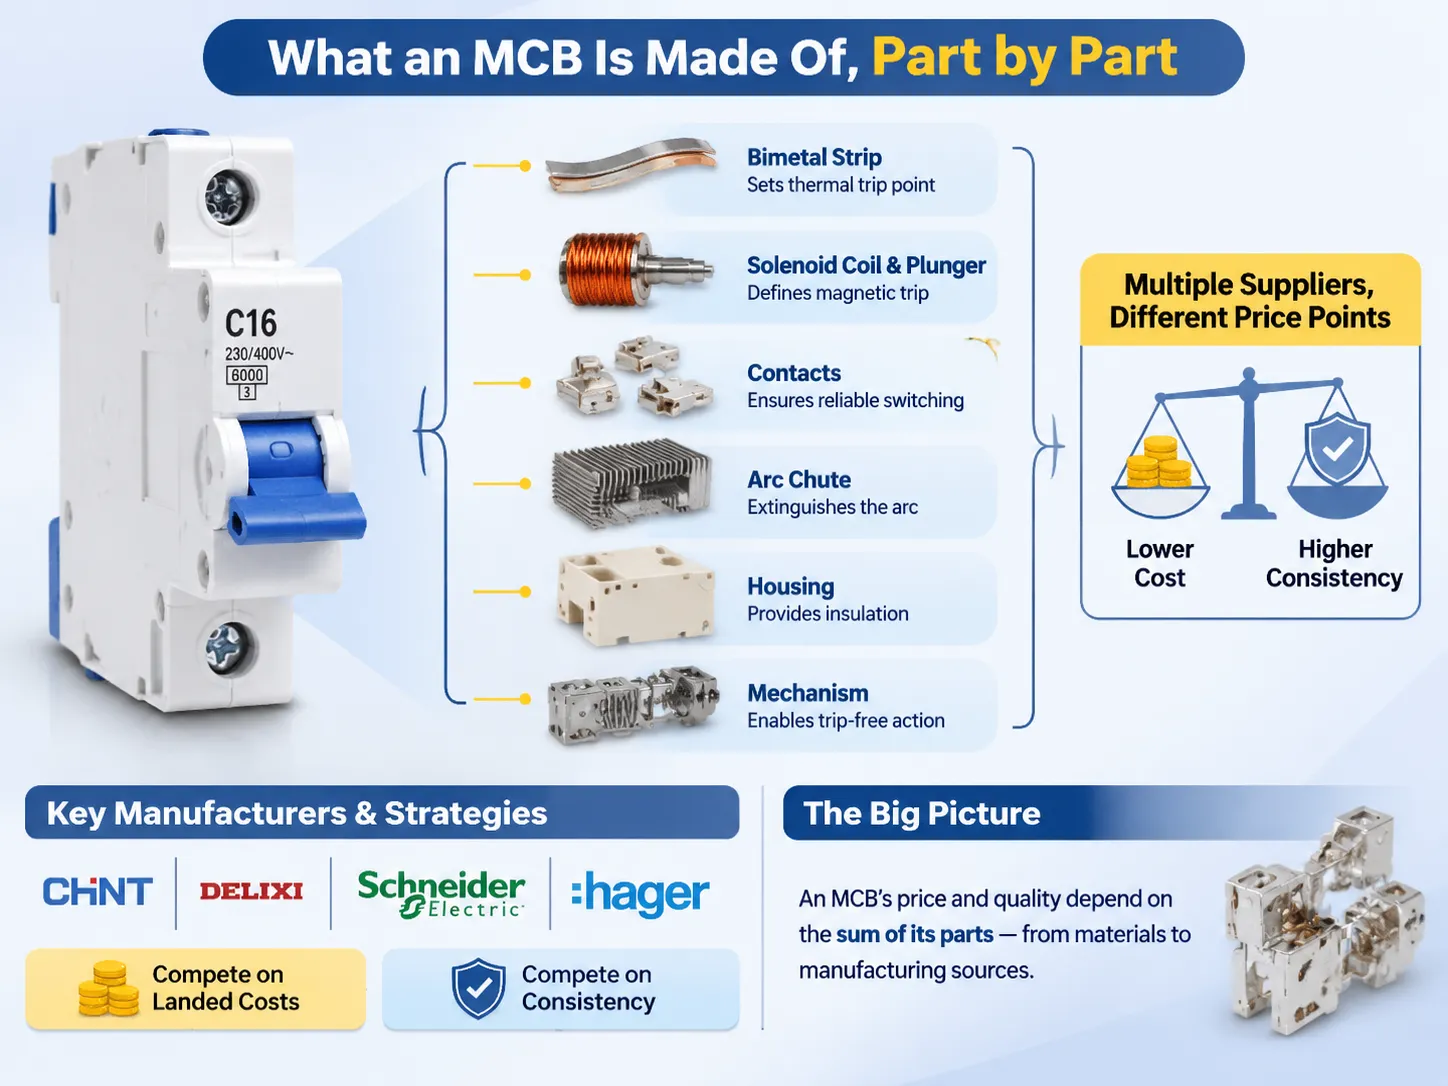
- La posición de precio está determinada por todos los componentes en el ensamblaje del interruptor automático que un fabricante produce.
- El ensamblaje de interruptores automáticos con las partes estándar listadas arriba y otros componentes comunes es donde se establecerá el precio de cada fabricante.
- Cada uno de los componentes listados arriba es cómo la industria designará a cada fabricante. Cada componente listado arriba también determinará la posición de precio de cada fabricante dentro de la industria.
- La integridad del fabricante del ensamblaje y el punto de precio también determinarán el punto de precio de cada fabricante.
- Un componente será listado en el catálogo de un fabricante con respecto al precio de ese componente.
| Empresa | Location | Especialización | Posición de precio |
|---|---|---|---|
| Chint | Wenzhou, Zhejiang, China | Dispositivo completo incluyendo materiales de contacto, bimetales, moldes y estampados fabricados internamente | Alto volumen / Costos de aterrizaje más bajos |
| Delixi | Wenzhou, Zhejiang, China | Dispositivo completo con fabricación de componentes (estampado y moldeo) realizada internamente | Alto volumen / Similar a Chint |
| Hager | Blieskastel, Alemania | Fabricación de dispositivo completo con ensamblaje de mecanismos y contactos internos | Marca europea premium |
| LS Electric | Anyang, Corea | Fabricación de dispositivo completo y producción de componentes internamente | Marca de gama media a premium |
| Umicore | Bruselas, Bélgica | Fabricante de materiales de contacto de plata y aleaciones para soldadura fuerte | Fabricación premium |
| Alleima, Kanthal | Sandviken, Suecia | Fabricación de tiras bimetálicas para termostatos | Fabricación premium |
| Heraeus | Hanau, Alemania | Fabricantes de materiales y puntas de contacto de metales preciosos | Fabricación Premium |
| Tanaka Kikinzoku | Tokio, Japón | Fabricantes de materiales y piezas de contacto de metales preciosos | Fabricación premium |
| Sumitomo Bakelite | Tokio, Japón | Fabricantes de compuestos moldeables termoestables para carcasas eléctricas | Fabricación Premium |
| Schneider Electric | Rueil-Malmaison, Francia | Fabricantes de dispositivos completos, con componentes internos y datos técnicos publicados | Marca Premium |
Si lee esta tabla solo por columnas, tenga en cuenta que las empresas en la columna izquierda compiten principalmente por costos totales, mientras que las de la columna derecha compiten principalmente en base a la consistencia. El comprador que combine inadvertidamente estos dos aspectos puede estar comprando sin saberlo un dispositivo con contactos producidos en Japón y compuesto para carcasas fabricado en China, ambos productos aceptables, siempre que las especificaciones lo indiquen.
El Clúster Chino y la Estructura de Niveles Bajo Él
La ciudad de Wenzhou y su distrito circundante Yueqing suministran la mayor cantidad de interruptores automáticos miniatura en el mundo. La cadena de suministro de componentes en Wenzhou está compuesta por cientos de proveedores diferentes en lugar de uno solo. Una avenida industrial donde una planta de estampado, un negocio de bobinado de bobinas, una empresa de soldadura de contactos y tres ensambladores venden a una base de clientes exportadores. Los vendedores dentro de este sector industrial son empresas independientes que compran entre sí.
El sistema de niveles de estas empresas es clave para entender las variaciones de precios, que a veces pueden parecer aleatorias. El primer nivel incluye a Citizen, Delixi y otros grupos muy grandes (con integración vertical completa, fabricación de herramientas y realización de pruebas tipo según IEC 60898-1). El segundo nivel consiste en grupos fabriles que completan el ensamblaje (que compran contactos y bimetales, producen sus propios diseños utilizando su moldeador único) y no operan un molino de tiras. El tercer nivel consiste en numerosos talleres que producen piezas individuales y las venden por millones a varios fabricantes.
Mientras que una instalación de fabricación de segundo nivel puede fabricar productos con un alto nivel de calidad comparable a una instalación de primer nivel, una instalación de segundo nivel no proporciona, en general, la misma cantidad de productos terminados con pruebas tipo, proceso lógico de ensamblaje seguido en todos los millones de piezas, y documentación para rastrear todos los artículos fabricados según las especificaciones del cliente utilitario. Esto es lo que indica el precio.
Proveedores Europeos y Japoneses: Lo Que Compra el Premium
Los proveedores europeos (Hager, LS Electric, Schneider) y japoneses venden sus productos a un precio de 2 a 4 veces el de componentes chinos comparables, pero no es solo la marca por la que paga más; está obteniendo volumen así como consistencia de los materiales fabricados para una tira o un compuesto entre lotes (consistencia), certificados de material para cada lote y datos de soporte para toda la fabricación que utiliza los componentes por parte de sus fabricantes correspondientes.
La diferencia entre los materiales utilizados para fabricar los contactos es medible. Una punta de níquel/plata 90/10, con estructura de grano controlada, tiene una resistencia de contacto estable a lo largo de 10,000 operaciones, mientras que una punta más barata con la misma composición nominal puede tener una deriva significativa debido a la porosidad. La deriva del contacto puede crear una situación en la que un contacto se recorta, lo que cambia el umbral de disparo térmico del dispositivo (por ejemplo, un dispositivo que dispara a 1.45 veces la corriente nominal cuando se fabrica puede disparar a tan solo 1.30 veces en dos años).
Cuando se trata de tiras bimetálicas, la prima pagada por estos productos se destina a la estabilidad térmica de los productos y a tolerancias más estrictas para la resistividad. Una tira bimetálica está hecha de dos aleaciones diferentes que tienen diferentes coeficientes de expansión. Cuando se fabrican tiras bimetálicas, la calibración del equipo de fabricación se basa en la deflexión real de una tira dada. Si un lote dado está un 5 por ciento fuera de la calibración estándar, el fabricante necesitará recalibrar o aceptar una curva que esté en el límite de la ventana aceptable.
Contactos y cámaras de arco: las piezas que deciden el rendimiento
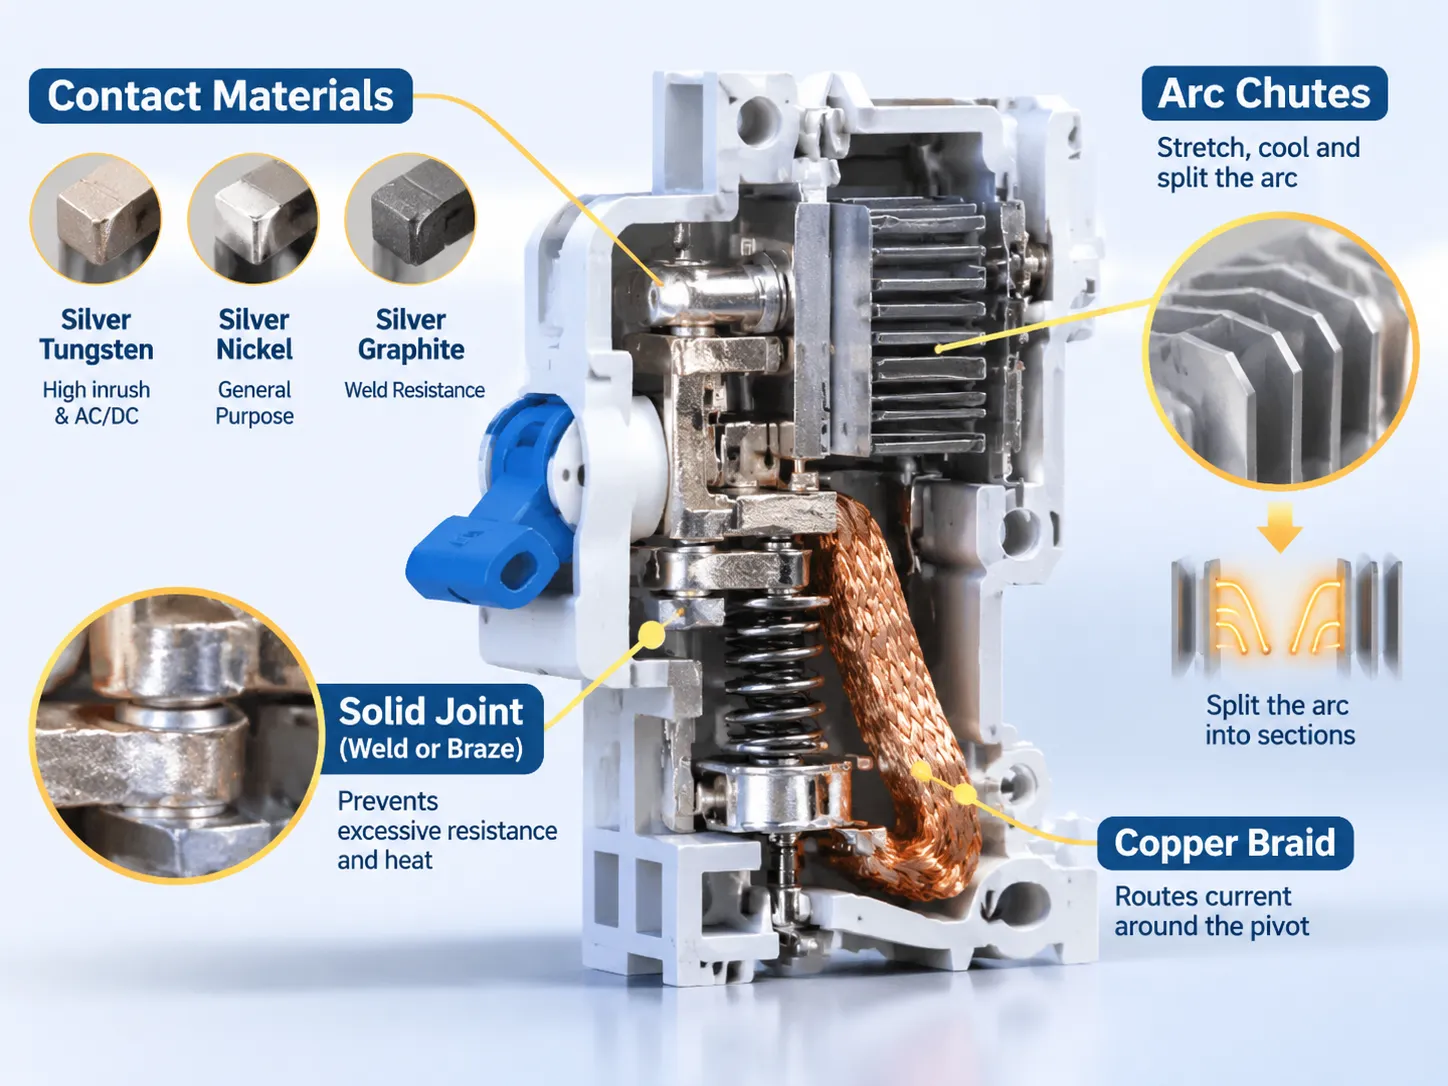
Piezas de contacto y cámaras de arco son los componentes principales que determinan cómo funciona un interruptor automático.
Las piezas de contacto determinan dos factores que importan a los clientes: si el producto puede soportar corrientes de falla y si se soldará debido a la corriente de falla. El tungsteno plata se usa en aplicaciones donde se esperan altas corrientes de irrupción y/o corrientes de ruptura en AC y DC debido a su resistencia a la soldadura y erosión. El níquel plata se usa en interruptores automáticos de propósito general porque tiene una resistencia menor que el tungsteno plata. Finalmente, el grafito plata se usa en aplicaciones donde la resistencia a la soldadura es una preocupación mayor que la vida útil del interruptor automático.
Uno de los pasos de fabricación más importantes es la unión entre el botón y el brazo de contacto (el punto de contacto). El método utilizado para unir estos componentes es una soldadura por resistencia o brazado. Cuando hay una unión deficiente, se acumula resistencia, lo que genera calor. Si la resistencia en los contactos aumenta hasta un punto en que comienza a cambiar las características de disparo del interruptor automático, puede crear condiciones peligrosas.
Otra razón para usar trenza de cobre en el conjunto de contacto móvil es que permite que la corriente fluya alrededor del pivote en lugar de directamente a través del pivote. Una máquina de soldadura para contacto móvil y la unión bimetálica deben ser iguales en todas las unidades; la única forma de lograr esto en producción es mediante brazado mecánico.
Cámaras de arco sirven para un propósito diferente al de los contactos móviles. Están diseñados para estirar y enfriar el arco, luego dividir el arco en secciones separadas antes de que la corriente alcance su valor máximo. El número de placas, el espaciamiento de las placas y el diseño del interruptor automático determinan la clasificación nominal de cortocircuito de un MCB. La diferencia entre un dispositivo clasificado para 6 kA y uno para 10 kA en la misma familia será más evidente en el conjunto.
La carcasa, y por qué el molde decide el costo
La carcasa termoconformada moldeada se utiliza en la mayoría de los dispositivos de interruptores automáticos confiables. Generalmente, es un compuesto de moldeo a granel o un fenólico, cualquiera de los cuales puede soportar temperaturas superiores a 960°C y además no sostiene la combustión. Las dos pruebas principales son la prueba de hilo incandescente y la resistencia al seguimiento de la superficie externa, ambas deben aprobarse para que se utilice una carcasa termoconformada. En comparación con un plástico ABS que puede parecer igual, la carcasa termoconformada moldeada tendría un costo por kilogramo más alto.
El lugar para calcular los costos del molde en esta industria es a nivel de producción del molde. La producción de moldes de 2 cavidades puede requerir una inversión significativa, mientras que una familia de dispositivos con diferentes configuraciones de polos requerirá moldes adicionales.
Por lo tanto, una fábrica con un taller de herramientas puede producir nuevas variantes en cuestión de semanas, mientras que una empresa comercial no puede, y el programa de moldeo por inyección de MCB suele ser la primera planta en implementarse en el caso de una nueva planta de interruptores.
La calidad del molde afecta el grosor de la pared alrededor del bolsillo del arco, que es el único aspecto que ningún inspector revisa; si una pieza de pared delgada pasa dimensionalmente, puede fallar la prueba de hilo incandescente, lo que solo se mostrará en la etapa de certificación en lugar de en la producción. Aquí es donde la falla es más costosa de identificar.
Calibración: dónde se establece la curva de disparo
Todos los MCB se calibran después de ser ensamblados, y este es el proceso que les da la curva definida. Cada dispositivo se somete a múltiples veces su corriente nominal hasta que se ajusta la deflexión del bimetal en ese momento, generalmente mediante el ajuste de un tornillo o el corte de una placa de calibración para que el tiempo de disparo caiga dentro de los parámetros de la curva definida.
Las curvas son estrechas. Los dispositivos de curva C deben disparar entre cinco y diez veces la corriente nominal magnéticamente y dentro de la banda definida térmicamente, mientras que cualquier línea de producción que calibre más cerca del centro de la banda definida, en lugar del borde real de la banda definida, creará un producto que logra una tolerancia del 10 por ciento frente a aquel que se desvía fuera de esa ventana. La máquina de calibración y la mecánica asociada (incluida la verificación de dos puntos para la mayoría de las líneas) determinan la forma en que se realiza y revisa el ajuste.
Por último, la etapa de calibración es donde se pueden encontrar problemas con las etapas de fabricación anteriores. Una línea que necesita ampliar su rango de ajuste tiene una tira bimetálica diferente a la que usaba antes, y una línea que experimenta un aumento en fallas magnéticas tiene un problema con el movimiento de la bobina o el espacio del armadura. Cómo una fábrica interpreta las señales enviadas por estos dos tipos de cambios le da una ventaja sobre un taller de ensamblaje.
Lo que cuesta un componente y qué determina el precio
Los precios a continuación representan rangos indicativos de costos para compras al por mayor a nivel de fábrica, y todos los precios fluctuarán con la demanda de plata y cobre. Pueden usarse para verificar la validez de una cotización de un proveedor, pero no para desarrollar una estimación de costos para un presupuesto de fábrica o planta.
| Componente | Costo por unidad | Qué mueve el precio |
|---|---|---|
| Tira bimetálica (calibrada) | $0.05 a $0.15 | Aleación, tolerancia de la tira, calibrada o no |
| Punta de contacto (Níquel plata) | $0.03 a $0.12 | Contenido de plata, masa de la punta y técnica de soldadura |
| Bobina del solenoide y émbolo | $0.10 a $0.25 | Calibre del alambre, número de vueltas, acabado mecánico |
| Cámara de arco (ensamblada) | $0.05 a $0.12 | Número de placas usadas, diseño de tubos electro y divisor |
| Juego de carcasa termoestable | $0.10 a $0.30 | Cantidad de compuesto a usar, grado de cavitación y características de amortización de los moldes. |
| Subensamblaje del mecanismo | $0.08 a $0.20 | Características mecánicas del resorte, diseño de disparo libre, método de ensamblaje: |
| MCB terminado 1P 32A, 6kA | $1.20 a $2.50 | Tipos de curva, capacidad de ruptura, certificación, embalaje y margen. |
La aritmética que respalda esas cifras explica mucho sobre por qué las empresas hacen negocios de la manera en que lo hacen. Los componentes representan entre el 40 por ciento y el 60 por ciento del valor del costo de fabricación de un equipo, el ensamblaje y las pruebas representan aproximadamente entre el 20 por ciento y el 30 por ciento, y la certificación, el embalaje y los márgenes representan el resto. Si una cotización para usted como comprador es un 40 por ciento más barata que el precio promedio del mercado para las piezas, su proveedor no se las está suministrando a un precio significativamente menor para los componentes.
Al utilizar una cámara de arco más pequeña y corta o un retardante de llama de menor grado (un tipo de retardante de llama), una (1) o todas estas opciones aparecerán en servicio.
Tiempos de entrega, MOQ y la cuestión de las herramientas
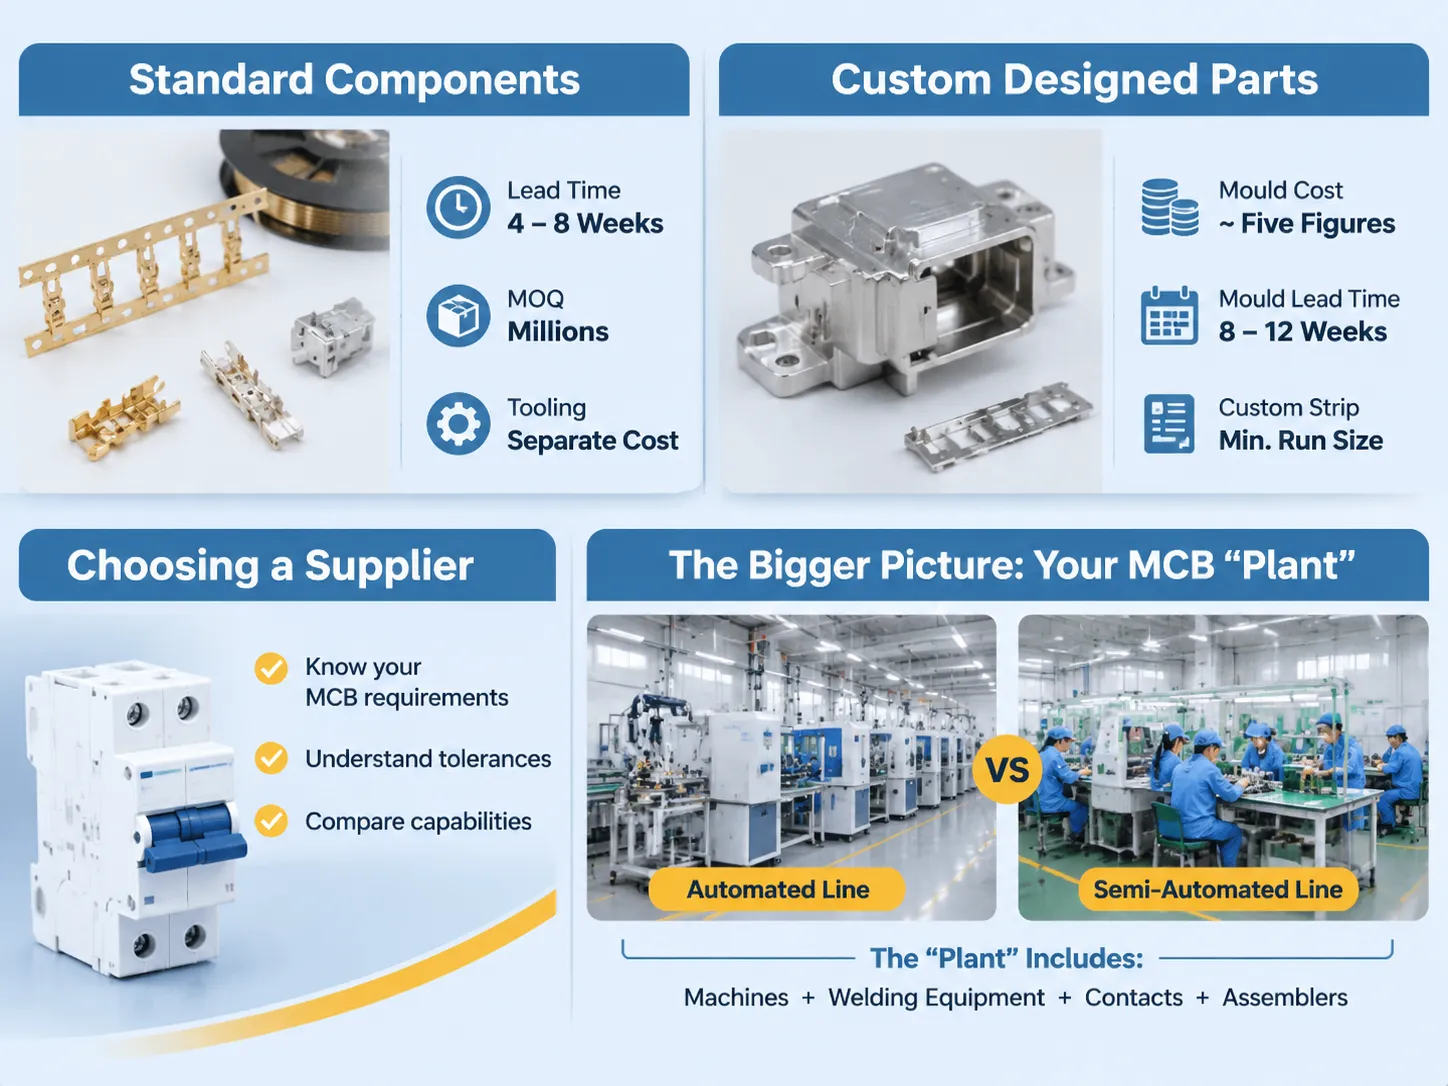
El tiempo de entrega, las cantidades mínimas de pedido (MOQ) y la cuestión de las herramientas serán los mismos para todos los componentes estándar. Los componentes estándar tienen un MOQ del orden de millones, y el tiempo de entrega es entre cuatro (4) y ocho (8) semanas. La cantidad asociada con un MOQ, dependiendo de si un componente estándar se vende por carrete o caja, los costos de herramientas son separados del MOQ; sin embargo, una cantidad de puntas de contacto vendidas estaría principalmente asociada con la cantidad de puntos de contacto por pedido, con costos adicionales de herramientas cobrados por nuevos diseños en moldes.
Para piezas diseñadas a medida, todos los cálculos asociados con las piezas estándar cambiarán. Un cliente que ordene un nuevo molde para carcasa debe considerar el costo del molde, que típicamente estaría en el rango de cinco cifras (manejo incluido), además de tener el molde en sitio durante ocho (8) a doce (12) semanas. Se le cobrará al cliente por el molde, y el precio se añadirá al pedido o se cobrará un monto facturable por adelantado. Un bimetal personalizado también requerirá una corrida en la laminadora de tiras por separado, con un tamaño mínimo de corrida asociado que muchos fabricantes pequeños de interruptores no podrían absorber; por lo tanto, típicamente especifican una tira estándar y no diseñan una propia.
La cláusula sobre la propiedad de las herramientas es un punto importante para discutir y acordar antes de realizar un pedido. Cualquier molde pagado por un cliente debe especificar que el molde es propiedad del cliente, incluyendo los dibujos asociados, el certificado de acero y un compromiso de transferir el molde al cliente si así lo desea. Los fabricantes que se niegan a documentar esta cláusula típicamente planean usar ese molde para otro cliente, y aunque pueden tener el derecho legal de venderlo comercialmente, el cliente que utiliza ese molde no tiene recurso legal contra ese fabricante.
Elegir según lo que está construyendo
Elegir un proveedor es relativo a la posición del cliente basada en las cuatro situaciones diferentes descritas a continuación.
Usted tiene mucha información sobre MCB que sorprende a los proveedores. La ‘planta’ para fabricar MCB no es solo un edificio lleno de máquinas, sino que se refiere a todo el ensamblaje y la tolerancia de las piezas, es decir, la máquina de soldar, los contactos de soldadura y los ensambladores también forman parte de la planta. Si compra piezas antes de haber establecido las tolerancias de la línea, probablemente las volverá a comprar. Una imagen de ambos producción automatizada y semiautomatizada de MCB muestra cómo la “planta” variará entre los dos.
Dónde se encuentra Benlong: Las máquinas detrás de estos proveedores
Benlong fabrica todo el equipo de fabricación para los proveedores de MCB, incluyendo:
- máquinas de soldadura bimetálicas y de contacto móvil
- máquinas de ensamblaje de arco
- máquinas de moldeo por inyección
- bancos de calibración y prueba
- sistemas de transporte e inspección
Solo hay una razón por la que un comprador se beneficia de esa posición. El proceso que causa que un dispositivo falle una prueba tipo suele deberse a la deriva con el tiempo, más que a que el material sea incorrecto. El problema de la deriva es nuestro lado del problema. Una causa mucho más común de falla es la deriva de la resistencia de contacto, la dispersión de calibración o la alimentación incorrecta del arco, que la falla debido a la velocidad de la máquina.
En términos de implicaciones prácticas para el comprador de componentes, la especificación del componente deberá reflejar la ventana del proceso, así como el dibujo. Un dibujo de una punta de contacto que muestra composición y dimensiones sin referencia al método de soldadura deja la especificación de la unión indefinida; es la unión la que causa la falla.
Preguntas frecuentes
¿Quiénes son los mayores fabricantes de componentes de MCB?
Por volumen, los fabricantes chinos de interruptores integrados verticalmente, liderados por Chint y Delixi en Wenzhou, fabrican la mayoría de los componentes porque los consumen internamente. Entre las empresas que venden componentes al comercio, las más grandes son los proveedores de material de contacto de plata, Umicore, Heraeus y Tanaka Kikinzoku, y los productores de bimetal termostático como Alleima con su gama Kanthal.
¿Cuáles son los principales componentes de un MCB?
Tira bimetálica, bobina de solenoide y émbolo, contactos fijos y móviles con trenza de cobre, cámara de arco, carcasa moldeada, mecanismo de operación y terminales. El bimetal establece el disparo térmico, el solenoide establece el disparo magnético, y la cámara de arco con el material de contacto establece la capacidad de cortocircuito.
¿Cuánto cuesta fabricar un MCB?
Los componentes representan aproximadamente del 40 al 60 por ciento del costo de fábrica, y un dispositivo terminado de 1 polo 32 A 6 kA sale de una fábrica china a aproximadamente $1.20 a $2.50. El ensamblaje y la prueba añaden del 20 al 30 por ciento, con certificación, embalaje y margen completando el balance.
¿Por qué hay tanta diferencia de precio entre las marcas de MCB?
Cuatro cosas: el material de contacto y su unión, la tolerancia del bimetal, el número de placas de la cámara de arco, y si la gama cuenta con informes de pruebas tipo. Dos dispositivos que parecen idénticos pueden diferir en precio por un factor de tres porque uno tiene una punta de plata más delgada y una cámara más corta.
Referencias
- CHINT — Datos Técnicos y de Producto de Mini Interruptores Automáticos
- Umicore — Materiales de Contacto para Conmutación de Baja Tensión
- Alleima — Bimetal Termostático Kanthal
- Hager — Protección de Circuitos y Tecnología de Dispositivos
- LS Electric — Interruptores Automáticos de Baja Tensión
Conclusión
La cuestión del componente es realmente una pregunta sobre qué parte está comprando. Los contactos y el bimetal deciden la curva y la vida útil, el canal de arco decide la capacidad de ruptura, y la carcasa decide si el dispositivo pasa una prueba de hilo incandescente. Todo lo demás es ensamblaje.
Dos decisiones conllevan la mayor parte del riesgo comercial. Si las piezas provienen de un especialista con certificados de lote o de un taller con precio, y si la herramienta te pertenece. Ninguna se detecta en una muestra, y ambas se reflejan en el segundo envío.