
 benlong




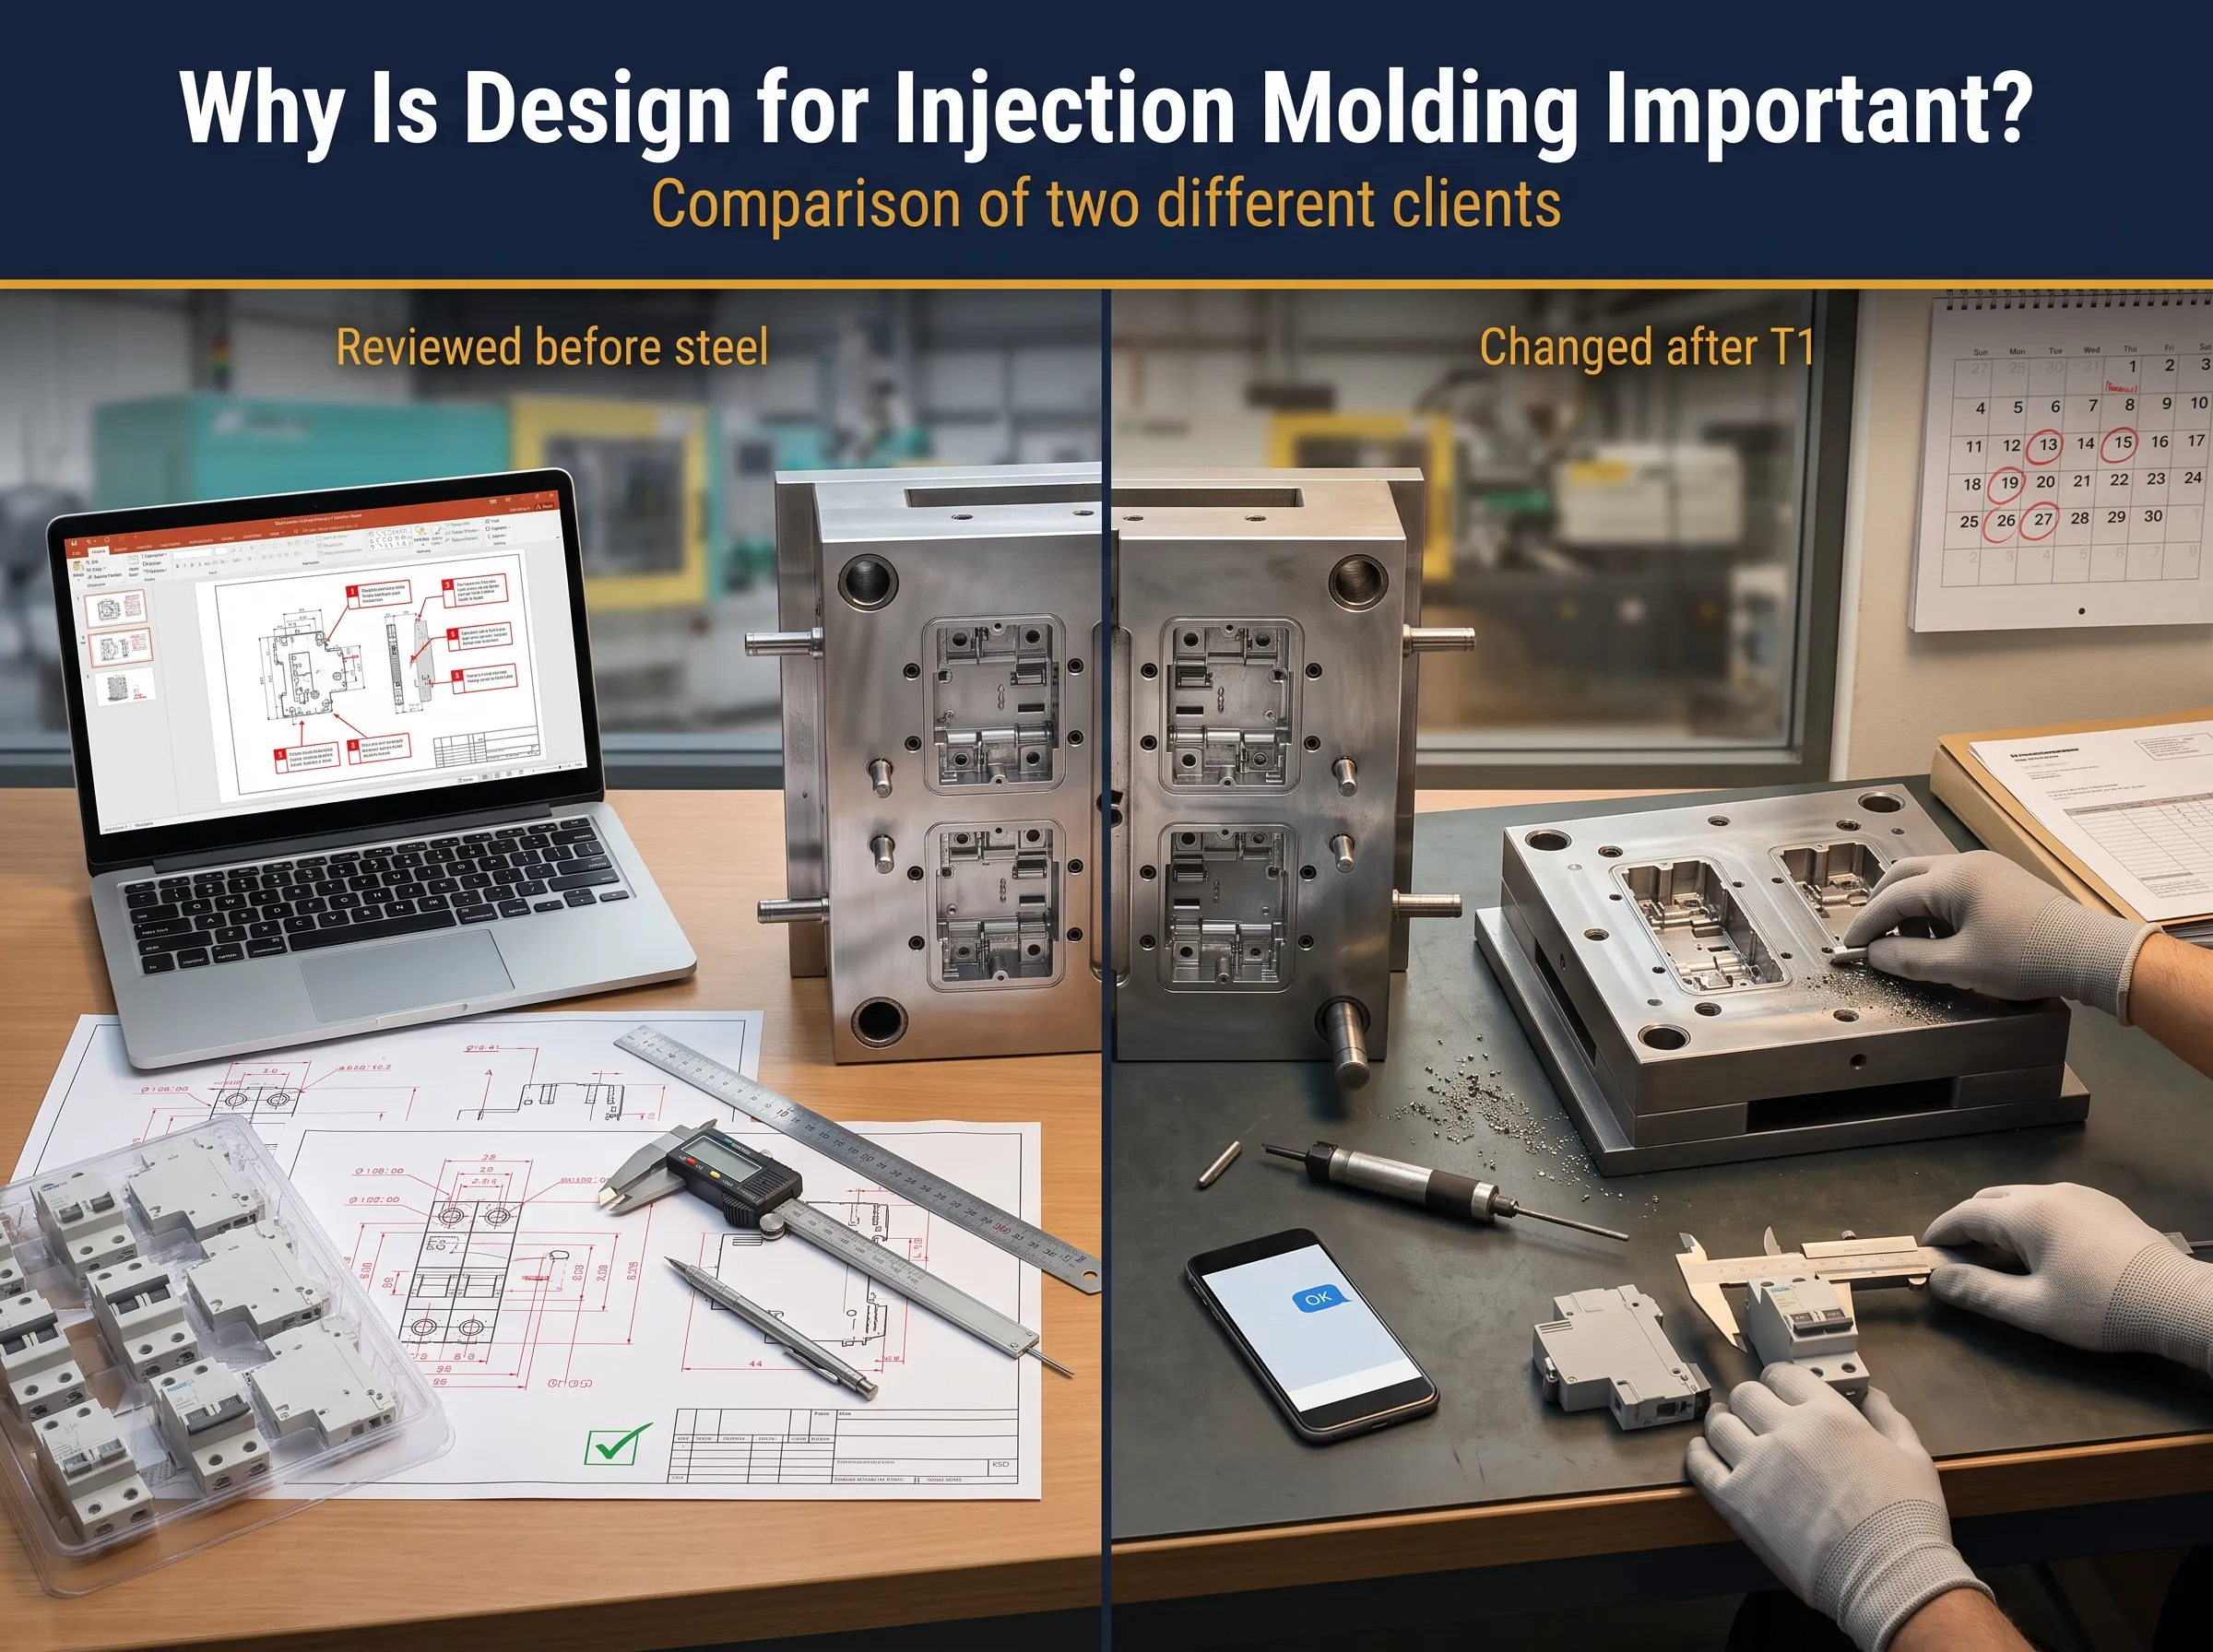
Tại sao Thiết kế cho Ép phun lại Quan trọng? So sánh giữa hai khách hàng khác nhau
Thành công thiết kế khuôn phun rất quan trọng trong việc xác định liệu một sản phẩm từ khuôn có hoạt động đúng ngay lần đầu tiên hay sau ba lần thay thép tốn kém. Trong trường hợp của một bộ ngắt mạch thu nhỏ, biên độ cho phép rất hạn chế. Người ta hiểu rằng vỏ MCB không thể thay đổi ngay cả vài phần mười milimét, vì điều này sẽ dẫn đến sự dịch chuyển của dải bimetal và thay đổi khe tiếp xúc, điều mà thiết bị chuyển mạch tự động không thể cho phép.
Benlong Automation xây dựng thiết bị lắp ráp và kiểm tra MCB và MCCB tại Wenzhou, Trung Quốc, và chúng tôi cũng cung cấp các khuôn phun cho các dây chuyền đó. Điều này đặt chúng tôi ở cả hai phía của vấn đề. Chúng tôi thiết kế công cụ, sau đó quan sát các bộ phận của nó chạy qua một Dây chuyền lắp ráp tự động MCB, nơi mỗi biến động 0,05 mm đều thể hiện dưới dạng bộ cấp liệu bị kẹt hoặc bộ ngắt bị loại bỏ.
Mục tiêu chính là trả lời một trong những câu hỏi thường gặp nhất của khách hàng. Dự án nhằm giải thích tầm quan trọng của giai đoạn thiết kế trước khi cắt thép, cách áp dụng DFM cho dự án MCB, trách nhiệm tương ứng của người mua khuôn và nhà sản xuất khuôn, và so sánh hai trường hợp từ hai phía đối lập về kết quả: OMINSU từ Việt Nam và công ty Walton từ Bangladesh.
Tại sao thiết kế cho khuôn phun lại quan trọng? Bởi vì thiết kế khóa chặt chất lượng, chi phí và thời gian dẫn trước khi bất kỳ thép nào được cắt. Một thay đổi trên bản vẽ tốn một kỹ sư một giờ. Thay đổi tương tự sau khi khuôn được xây dựng có nghĩa là phải làm lại các chèn, thử nghiệm lại và chậm trễ hàng tuần. Đối với các bộ phận được chứng nhận như vỏ MCB, điều này cũng có thể làm rủi ro chứng nhận.
Đối với hầu hết các bộ phận nhựa, mục đích chính của thiết kế để sản xuất (DFM) là giảm thiểu chi phí. Một MCB cũng cần thực hiện chức năng của nó một cách an toàn. Có năm lý do cần lưu ý.
- Chi phí. Thời gian chu kỳ phụ thuộc vào độ dày thành, số lượng khoang xác định số lần bắn mỗi giờ, và lựa chọn thép quyết định tuổi thọ dịch vụ. Việc thay đổi bất cứ điều gì trong thiết kế là dễ dàng. Nhưng thay đổi công cụ có nghĩa là phải sử dụng hàn, gia công lại hoặc làm một chèn mới. Mỗi thao tác đều mang rủi ro hỏng công cụ.
- Chức năng. Một MCB 18 mm sử dụng một lát bimetal, cuộn dây, ống hồ quang với bộ chia, chốt, lò xo và hai tiếp điểm. Các thành nhựa giữ các phần tử tại chỗ, nhưng chúng cũng đóng vai trò như một hướng dẫn. Một gân cao hơn 0,1 mm sẽ làm tải chốt và thay đổi lực bật. Một túi quá khổ sẽ cho phép ống hồ quang di chuyển do ngắn mạch.
- Chứng nhận. Một MCB được chứng nhận theo IEC 60898-1 . Để nhận chứng nhận cần có một sản phẩm bao gồm tất cả các bộ phận, bao gồm vật liệu vỏ và khoảng cách rò rỉ. Nếu thiết kế vỏ thay đổi, sẽ phải chứng nhận lại. Một cách tiếp cận thông minh là hiểu các đặc điểm không thay đổi trước khi bắt đầu thiết kế.
- Thời gian dẫn. Mỗi vòng thử nghiệm mất từ 2-4 tuần. Hai vòng thử nghiệm cho một đơn hàng xuất khẩu, thanh toán bằng thư tín dụng (L/C), dẫn đến việc vượt quá thời gian giao hàng trong L/C. Kết quả là có sự sửa đổi đơn hàng, phí ngân hàng và rắc rối cho người mua.
- Tự động hóa. Các bộ phận phù hợp để lắp ráp thủ công có thể không thích hợp cho lắp ráp tự động. Bộ cấp liệu rung và camera cần mỗi vỏ từ mỗi khoang phải giống hệt nhau. Nếu có sự khác biệt về kích thước trong sản xuất, máy móc sẽ không hoạt động và xảy ra lỗi.
Tóm lại, giai đoạn thiết kế bản vẽ là giai đoạn rẻ nhất. Việc trì hoãn mỗi quyết định dẫn đến chi phí nhân lên để sửa lỗi. Điều này đúng trong trường hợp ốc vít, đai ốc và các thiết bị bảo vệ như MCB, nơi thời gian ngắt mạch được tính bằng giây.
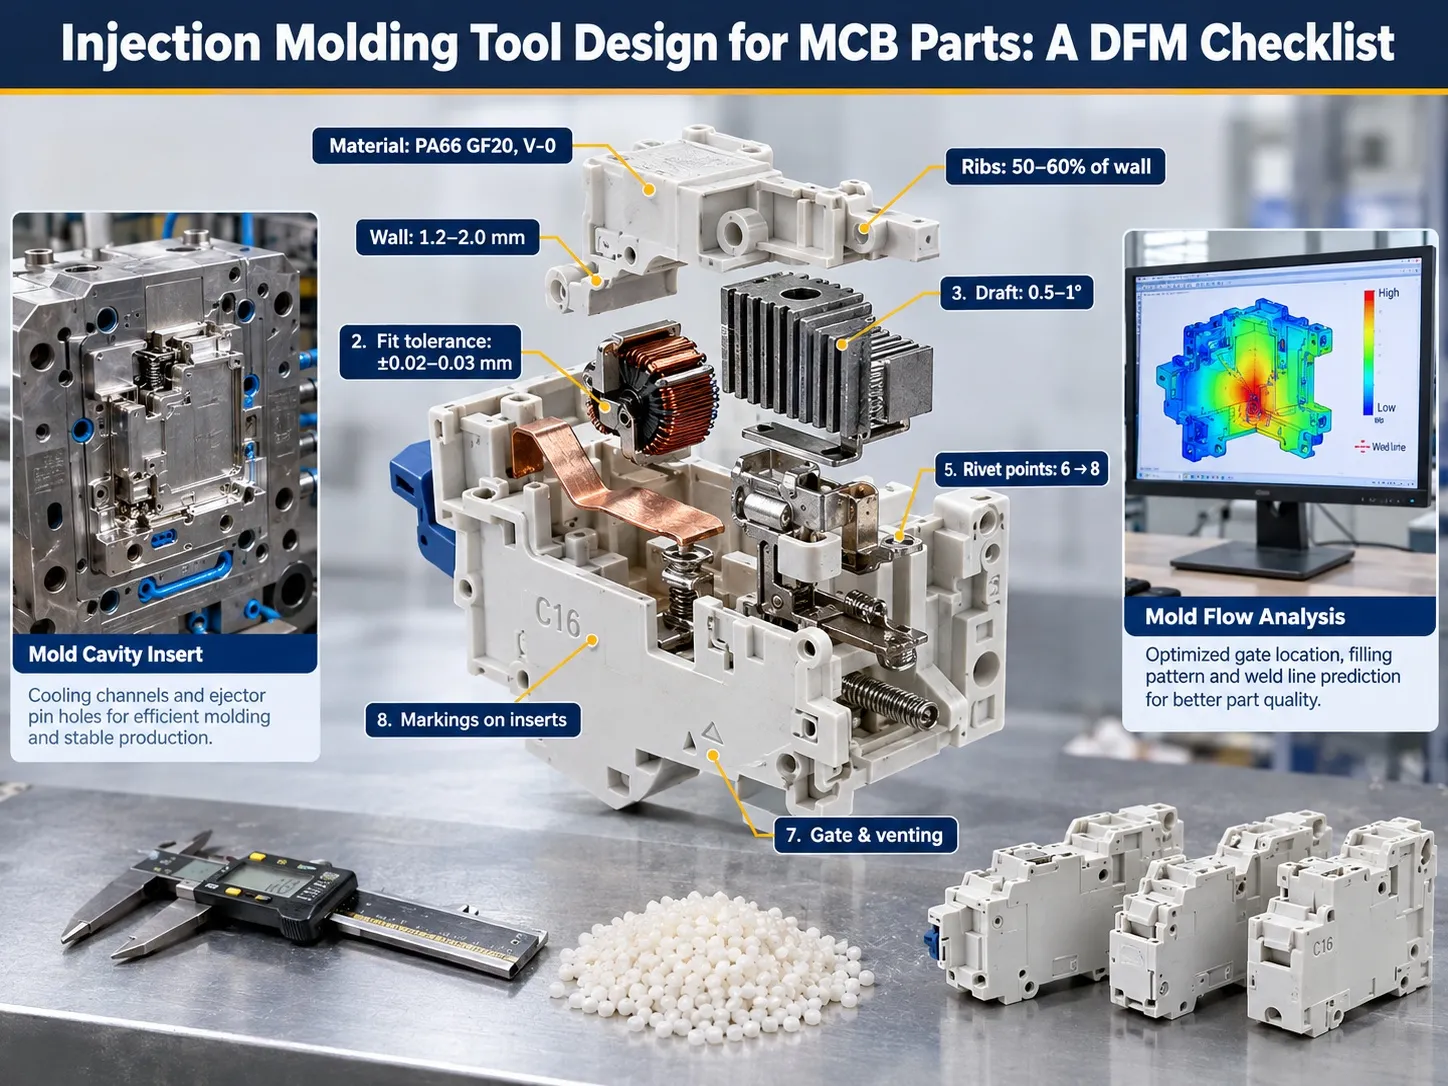
Thiết kế khuôn ép phun cho các bộ phận MCB: Danh sách kiểm tra DFM
Quá trình thiết kế một công cụ khuôn ép phun chất lượng nên bắt đầu từ thiết kế các bộ phận chứ không phải từ việc lựa chọn vật liệu. Trước khi ước tính chi phí sản xuất, kỹ sư phải phân tích từng thành phần của MCB để có thể đánh giá theo các yếu tố thiết kế khuôn ép phun. Bảng dưới đây phác thảo các yếu tố thiết kế khuôn ép phun cơ bản đặc biệt quan trọng đối với các nhà sản xuất cầu dao nhựa.
Các con số dưới đây nên được coi là các số tham khảo gần đúng; nói cách khác, chúng là các giá trị điển hình thuộc về vỏ polyamide-66 gia cố sợi thủy tinh. Những con số này chỉ đại diện cho một phần nhỏ của quá trình đánh giá DFM hoàn chỉnh. Nói chung, các con số cuối cùng cho mỗi dự án được xác định bởi từng khách hàng độc lập dựa trên các thông số kỹ thuật sản phẩm của họ, bảng dữ liệu nhà sản xuất nhựa và kết quả phân tích dòng chảy khuôn.
| Mục thiết kế | Những gì chúng tôi kiểm tra | Tại sao điều này quan trọng đối với MCB |
|---|---|---|
| Vật liệu | PA66 chống cháy + sợi thủy tinh 20% (GF20); cấp UL 94 V-0; sấy trước khi ép | Vỏ phải vượt qua các bài kiểm tra dây phát sáng và giữ được độ cứng gần bộ phận dập hồ quang; sợi thủy tinh cũng làm cho hướng co rút phụ thuộc vào chiều |
| Dự phòng co rút | Tỷ lệ co rút lấy từ bảng dữ liệu nhựa, áp dụng riêng biệt theo chiều dọc và ngang dòng chảy | Sử dụng một giá trị co rút trung bình trên bộ phận gia cố sợi thủy tinh làm dịch chuyển lỗ trục và mặt ghép nối |
| Độ dày thành | Tiêu chuẩn 1.2–2.0 mm; biến động cục bộ giữ trong khoảng 25% của tiêu chuẩn; các vùng dày được khoét rỗng | Các điểm dày gần đầu nối bị lún và để lại các khoảng trống làm yếu các trụ vít |
| Góc nghiêng | 5–1° trên tường ngoài, nhiều hơn trên các mặt có kết cấu; được chỉ định theo bề mặt trên các túi sâu bên trong | Các túi cơ chế cần góc nghiêng tối thiểu, nhưng phải có trên bản vẽ nếu không vừa trục hoặc khớp trượt |
| Xương sườn và trụ | Độ dày xương sườn 50–60% của tường; đường kính ngoài trụ khoảng 2× lỗ | Đầu xương sườn định vị bimetal và cuộn dây; xương sườn quá khổ gây vết lún trên mặt nhìn thấy được |
| Khớp chốt và các phần âm | Các đặc điểm nào cần trượt hoặc nâng; liệu một khớp chốt có thể được thiết kế lại để mở theo hướng mở | Mỗi trượt thêm chi phí và đường phân khuôn; một thiết kế khớp chốt mới có thể thay đổi toàn bộ cấu trúc khuôn |
| Điểm đinh tán | Số lượng, vị trí và đường kính của các lỗ đinh tán nối hai nửa vỏ | Tăng từ 6 lên 8 đinh tán thay đổi lực kẹp, chốt lõi, bố trí chốt đẩy và làm mát |
| Sai số lắp bên trong | Kích thước chức năng (bản lề, túi chốt, chỗ tiếp xúc) được đánh dấu riêng, thường ±0,02–0,03 mm | Những kích thước này xác định lực bật và áp suất tiếp xúc; các kích thước chung có thể lỏng hơn |
| Đường phân khuôn | Vị trí phân chia giữa hai nửa khuôn trên mỗi chi tiết | Đường phân khuôn chạy qua bề mặt kín hoặc bề mặt rò rỉ để lại vết hoặc bavia tại vị trí gây hại nhất |
| Cửa ra và thông hơi | Cửa ra trên tường không chức năng; độ sâu thông hơi khoảng 0,01–0,015 mm cho PA66 | PA66 chảy mỏng và dễ bị bavia; bavia trong túi chốt có thể ngăn bộ ngắt hoạt động |
| Đẩy ra | Vị trí chốt đẩy trên các mặt không chức năng, không nhìn thấy; đủ số chốt để đẩy đều các thành mỏng | Chốt trên mặt ghép để lại dấu làm thay đổi độ vừa vặn; quá ít chốt làm cong vỏ mỏng khi đẩy ra |
| Làm mát | Kênh làm mát cân bằng trên khoang và lõi, gần các phần dày | Làm mát không đều làm cong tường dài và kéo dài chu kỳ |
| Cân bằng đa khoang | Đường dẫn cân bằng tự nhiên, được xác nhận bằng mô phỏng dòng chảy khuôn, cho 2, 4 hoặc 8 khoang | Dây chuyền tự động lấy chi tiết từ mọi khoang; một khoang chậm trở thành nguồn phế phẩm |
| Thép khuôn | Khoang bằng S136H hoặc H13; đế khuôn bằng S50C hoặc P20 | Sợi thủy tinh có tính mài mòn; thép khoang đã tôi giữ kích thước ổn định trong suốt tuổi thọ khuôn dài |
| Ký hiệu | Chữ nổi so với chữ chìm; chèn thay thế cho các định mức như C16 hoặc C32 | Chữ chìm trên chi tiết là chữ nổi trong thép và dễ gia công bỏ; chữ nổi trên chi tiết được khắc trong thép và cần hàn để loại bỏ |
Quá trình thiết kế một công cụ khuôn ép phun chất lượng nên bắt đầu từ thiết kế các bộ phận chứ không phải từ việc lựa chọn vật liệu. Trước khi ước tính chi phí sản xuất, kỹ sư phải phân tích từng thành phần của MCB để có thể đánh giá theo các yếu tố thiết kế khuôn ép phun. Bảng dưới đây phác thảo các yếu tố thiết kế khuôn ép phun cơ bản đặc biệt quan trọng đối với các nhà sản xuất cầu dao nhựa.
Về sai số, chúng tôi khuyến nghị tham khảo ISO 20457, tiêu chuẩn quốc tế về sai số cho các chi tiết nhựa đúc, phiên bản thứ hai được xuất bản vào tháng 8 năm 2026, và chỉ đặt giá trị chặt chẽ cho các kích thước thực sự ảnh hưởng đến chức năng. Nếu chi tiết của bạn đã tuân theo các quy tắc chung trong hướng dẫn đúc phun, hầu hết danh sách kiểm tra này sẽ đã ở trạng thái tốt.
Ai chịu trách nhiệm việc gì: Người mua và Nhà làm khuôn
Phần lớn các tranh cãi về dự án khuôn không liên quan đến gia công kém hay thép kém chất lượng. Vấn đề chính thường xoay quanh ai đã đưa ra quyết định nào và khi nào. Hợp đồng khuôn phun điển hình phân chia trách nhiệm giữa nhà làm khuôn (Bên A), người sở hữu sản phẩm, và người mua (Bên B), người sở hữu công cụ.
| Lĩnh vực | Người mua (Bên A) | Nhà làm khuôn (Bên B) |
|---|---|---|
| Thiết kế và chức năng sản phẩm | Sở hữu thiết kế sản phẩm, chức năng và hiệu suất của nó | Cung cấp tư vấn DFM; không thay đổi sản phẩm nếu không có sự chấp thuận bằng văn bản |
| Dữ liệu sản phẩm | Cung cấp bản vẽ sản phẩm hoặc file 3D, hoặc mẫu vật lý, và ghi rõ bằng văn bản cái nào là chuẩn | Nếu chỉ cung cấp mẫu, quét hoặc đo mẫu và chuẩn bị bản vẽ để người mua phê duyệt |
| Phê duyệt bản vẽ | Xem xét và phê duyệt bản vẽ, bao gồm tất cả kích thước quan trọng | Nộp bản vẽ với các kích thước và sai số quan trọng được đánh dấu rõ ràng |
| Thiết kế khuôn | Có thể xem xét bố trí khuôn (cổng, đường phân khuôn, đẩy sản phẩm) nếu muốn | Thiết kế cấu trúc khuôn, hệ thống dẫn, làm mát và đẩy sản phẩm theo bản vẽ đã được phê duyệt |
| Sản xuất khuôn và thử nghiệm | Tham dự hoặc xem xét các thử nghiệm và kiểm tra mẫu | Xây dựng khuôn, tiến hành thử nghiệm T1/T2 và cung cấp mẫu kèm báo cáo kích thước |
| Sự phù hợp của mẫu | Xác nhận rằng mẫu đáp ứng bản vẽ đã được phê duyệt | Sửa chữa, chi phí tự chịu, bất kỳ sai lệch nào so với bản vẽ đã được phê duyệt |
| Thay đổi sau khi phê duyệt | Chi trả và cho phép thời gian cho các thay đổi kỹ thuật được yêu cầu sau khi phê duyệt bản vẽ | Báo giá chi phí và ảnh hưởng đến tiến độ của mỗi thay đổi trước khi thực hiện |
| Chứng nhận | Chứng nhận sản phẩm hoàn thiện (đối với MCB, theo IEC 60898-1 hoặc các chương trình quốc gia) | Cung cấp hồ sơ vật liệu và kích thước hỗ trợ chứng nhận |
Một phần quan trọng của quy trình này là việc lấy phê duyệt bản vẽ từ khách hàng. Sau khi người mua phê duyệt bản vẽ, bản vẽ này sẽ làm mẫu để xây dựng và kiểm tra khuôn sản xuất. Mặc dù mẫu cũng có thể được sử dụng làm hướng dẫn, nhưng chỉ có hiệu lực nếu được ghi rõ trong các điều khoản phê duyệt cũng như trong hợp đồng liên quan đến các kích thước cần được xem xét.
Walton vs OMINSU: Hai Khách Hàng, Hai Kết Quả
Cả hai dự án đều liên quan đến khuôn vỏ MCB có độ phức tạp tương đương và khách hàng đều không có kinh nghiệm trước trong việc làm khuôn. Điều này không có gì ngạc nhiên vì các nhà sản xuất MCB là chuyên gia về cầu dao, không phải nhà sản xuất dụng cụ. Sự khác biệt giữa hai kết quả không liên quan đến việc làm dụng cụ hay thép. Sự khác biệt nằm ở cách dữ liệu sản phẩm được cung cấp và mức độ kiểm tra kỹ lưỡng bản vẽ trước khi mở khuôn.
OMINSU Việt Nam: Mỗi Bản Vẽ Đều Được Xem Xét
Năm 2025, Công ty TNHH OMINSU Việt Nam đã ký hợp đồng với chúng tôi để tạo khuôn MCB. Thay vì chỉ gửi mẫu, OMINSU đã cung cấp cho chúng tôi bộ bản vẽ riêng để làm việc. Do đó, tất cả các kích thước trong bản vẽ của chúng tôi đều có thể truy xuất về dữ liệu sản phẩm gốc của OMINSU.
Mỗi khi chúng tôi gửi bản vẽ khuôn để phê duyệt, đội ngũ OMINSU kiểm tra từng trang bản vẽ so với bản vẽ sản phẩm, gửi lại cho chúng tôi tài liệu PowerPoint với các nhận xét về mọi thay đổi cần thực hiện: kích thước, giá trị và lý do thay đổi. Nhờ đó, các kỹ sư của chúng tôi có thể thực hiện công việc dựa trên tài liệu này. Tất cả các chỉnh sửa được thực hiện trên giấy trước khi bắt đầu công việc thực tế.
Tuy nhiên, không cần kiến thức chuyên sâu về kỹ thuật khuôn. Điều cần thiết chỉ là thông tin sản phẩm cơ bản, thời gian, sự tập trung và cách truyền đạt các thay đổi cần thiết một cách đơn giản.
Walton Bangladesh: Phê Duyệt Không Qua Xem Xét
Công việc của Walton bao gồm điều chỉnh MCB loại C45 đã được chứng nhận. Các sửa đổi bao gồm cấu trúc khóa chốt, loại bỏ nắp đậy, tám điểm đinh tán và một chi tiết kim loại được thêm vào dưới vòng đệm.
Các sự kiện diễn ra như sau:
Yêu cầu báo giá (RFQ) nêu rõ yêu cầu sản phẩm cuối cùng phải tuân thủ mẫu vật lý.
Chúng tôi đã thực hiện bản vẽ 2D, được phê duyệt qua WeChat kèm theo tin nhắn nói rằng “Ok. Đi thôi!” và không có bình luận nào về kích thước.
Các bộ phận in 3D đã được làm và quá trình lắp ráp được trình bày dưới dạng video. Các sửa đổi không bao giờ được thực hiện.
Sau khi nhận được mẫu T1, Krogan yêu cầu kích thước các bộ phận bên trong để phù hợp với mẫu vật lý gốc.
Giả định của Walton là chính xác vì họ phải đảm bảo rằng sản phẩm đã được chứng nhận được bảo vệ. Duy trì cùng một cấu trúc bên trong chính là ý nghĩa của kỹ thuật tốt. Tuy nhiên, chìa khóa của vấn đề là tính kịp thời. Việc so sánh tương tự ở giai đoạn bản vẽ sẽ mất vài ngày.
Song song, hai dự án trông như sau:
| OMINSU (Việt Nam) | Walton (Bangladesh) | |
|---|---|---|
| Dữ liệu sản phẩm được cung cấp | Bản vẽ sản phẩm của khách hàng | Mẫu vật lý; bản vẽ 2D do Benlong chuẩn bị |
| Xem xét bản vẽ | Từng trang, với chú thích PowerPoint bằng văn bản | Được phê duyệt qua tin nhắn chat, không có bình luận về kích thước |
| Tham chiếu kích thước | Bản vẽ sản phẩm của khách hàng và bản vẽ khuôn được phê duyệt | RFQ nêu rõ mẫu vật lý; phê duyệt được cấp trên bản vẽ |
| Thay đổi lớn đầu tiên | Giai đoạn bản vẽ | Sau mẫu T1 |
| Chi phí của sự thay đổi | Giờ kỹ thuật trên giấy | Sửa lại chèn cộng thêm một vòng thử nghiệm bổ sung |
| Kết quả | Các thử nghiệm trơn tru | Thử lại và sửa đổi L/C |
Những gì chúng tôi đã thay đổi
Chúng tôi có thể đã coi dự án Walton là may mắn và tiếp tục, nhưng thay vào đó chúng tôi đánh giá những gì quy trình nội bộ cho phép xảy ra, và thực hiện ba cải tiến khác nhau.
Bản vẽ đóng băng bằng văn bản trước khi cắt thép. Bây giờ trước khi có bất kỳ việc cắt thép nào, khách hàng phải ký xác nhận đóng băng bản vẽ chi tiết về sửa đổi và các kích thước quan trọng. Và chúng tôi không thể chỉ dựa vào tin nhắn chat nữa.
Quét mẫu trước. Khi khách hàng cung cấp cho chúng tôi một mẫu thay vì bản vẽ hàng hóa, chúng tôi đảm bảo quét nó và đánh dấu kích thước trước khi bắt đầu quá trình thiết kế. Phải có xác nhận bằng văn bản về kích thước nào thuộc về mẫu và kích thước nào tương ứng với bản vẽ.
Mẫu chú thích cho mỗi khách hàng. Bây giờ chúng tôi cung cấp cho khách hàng một mẫu đơn giản để nhận xét, lấy cảm hứng từ phương pháp PowerPoint của OMINSU, sao cho họ không cần kiến thức đặc biệt về khuôn để phân tích bản vẽ.
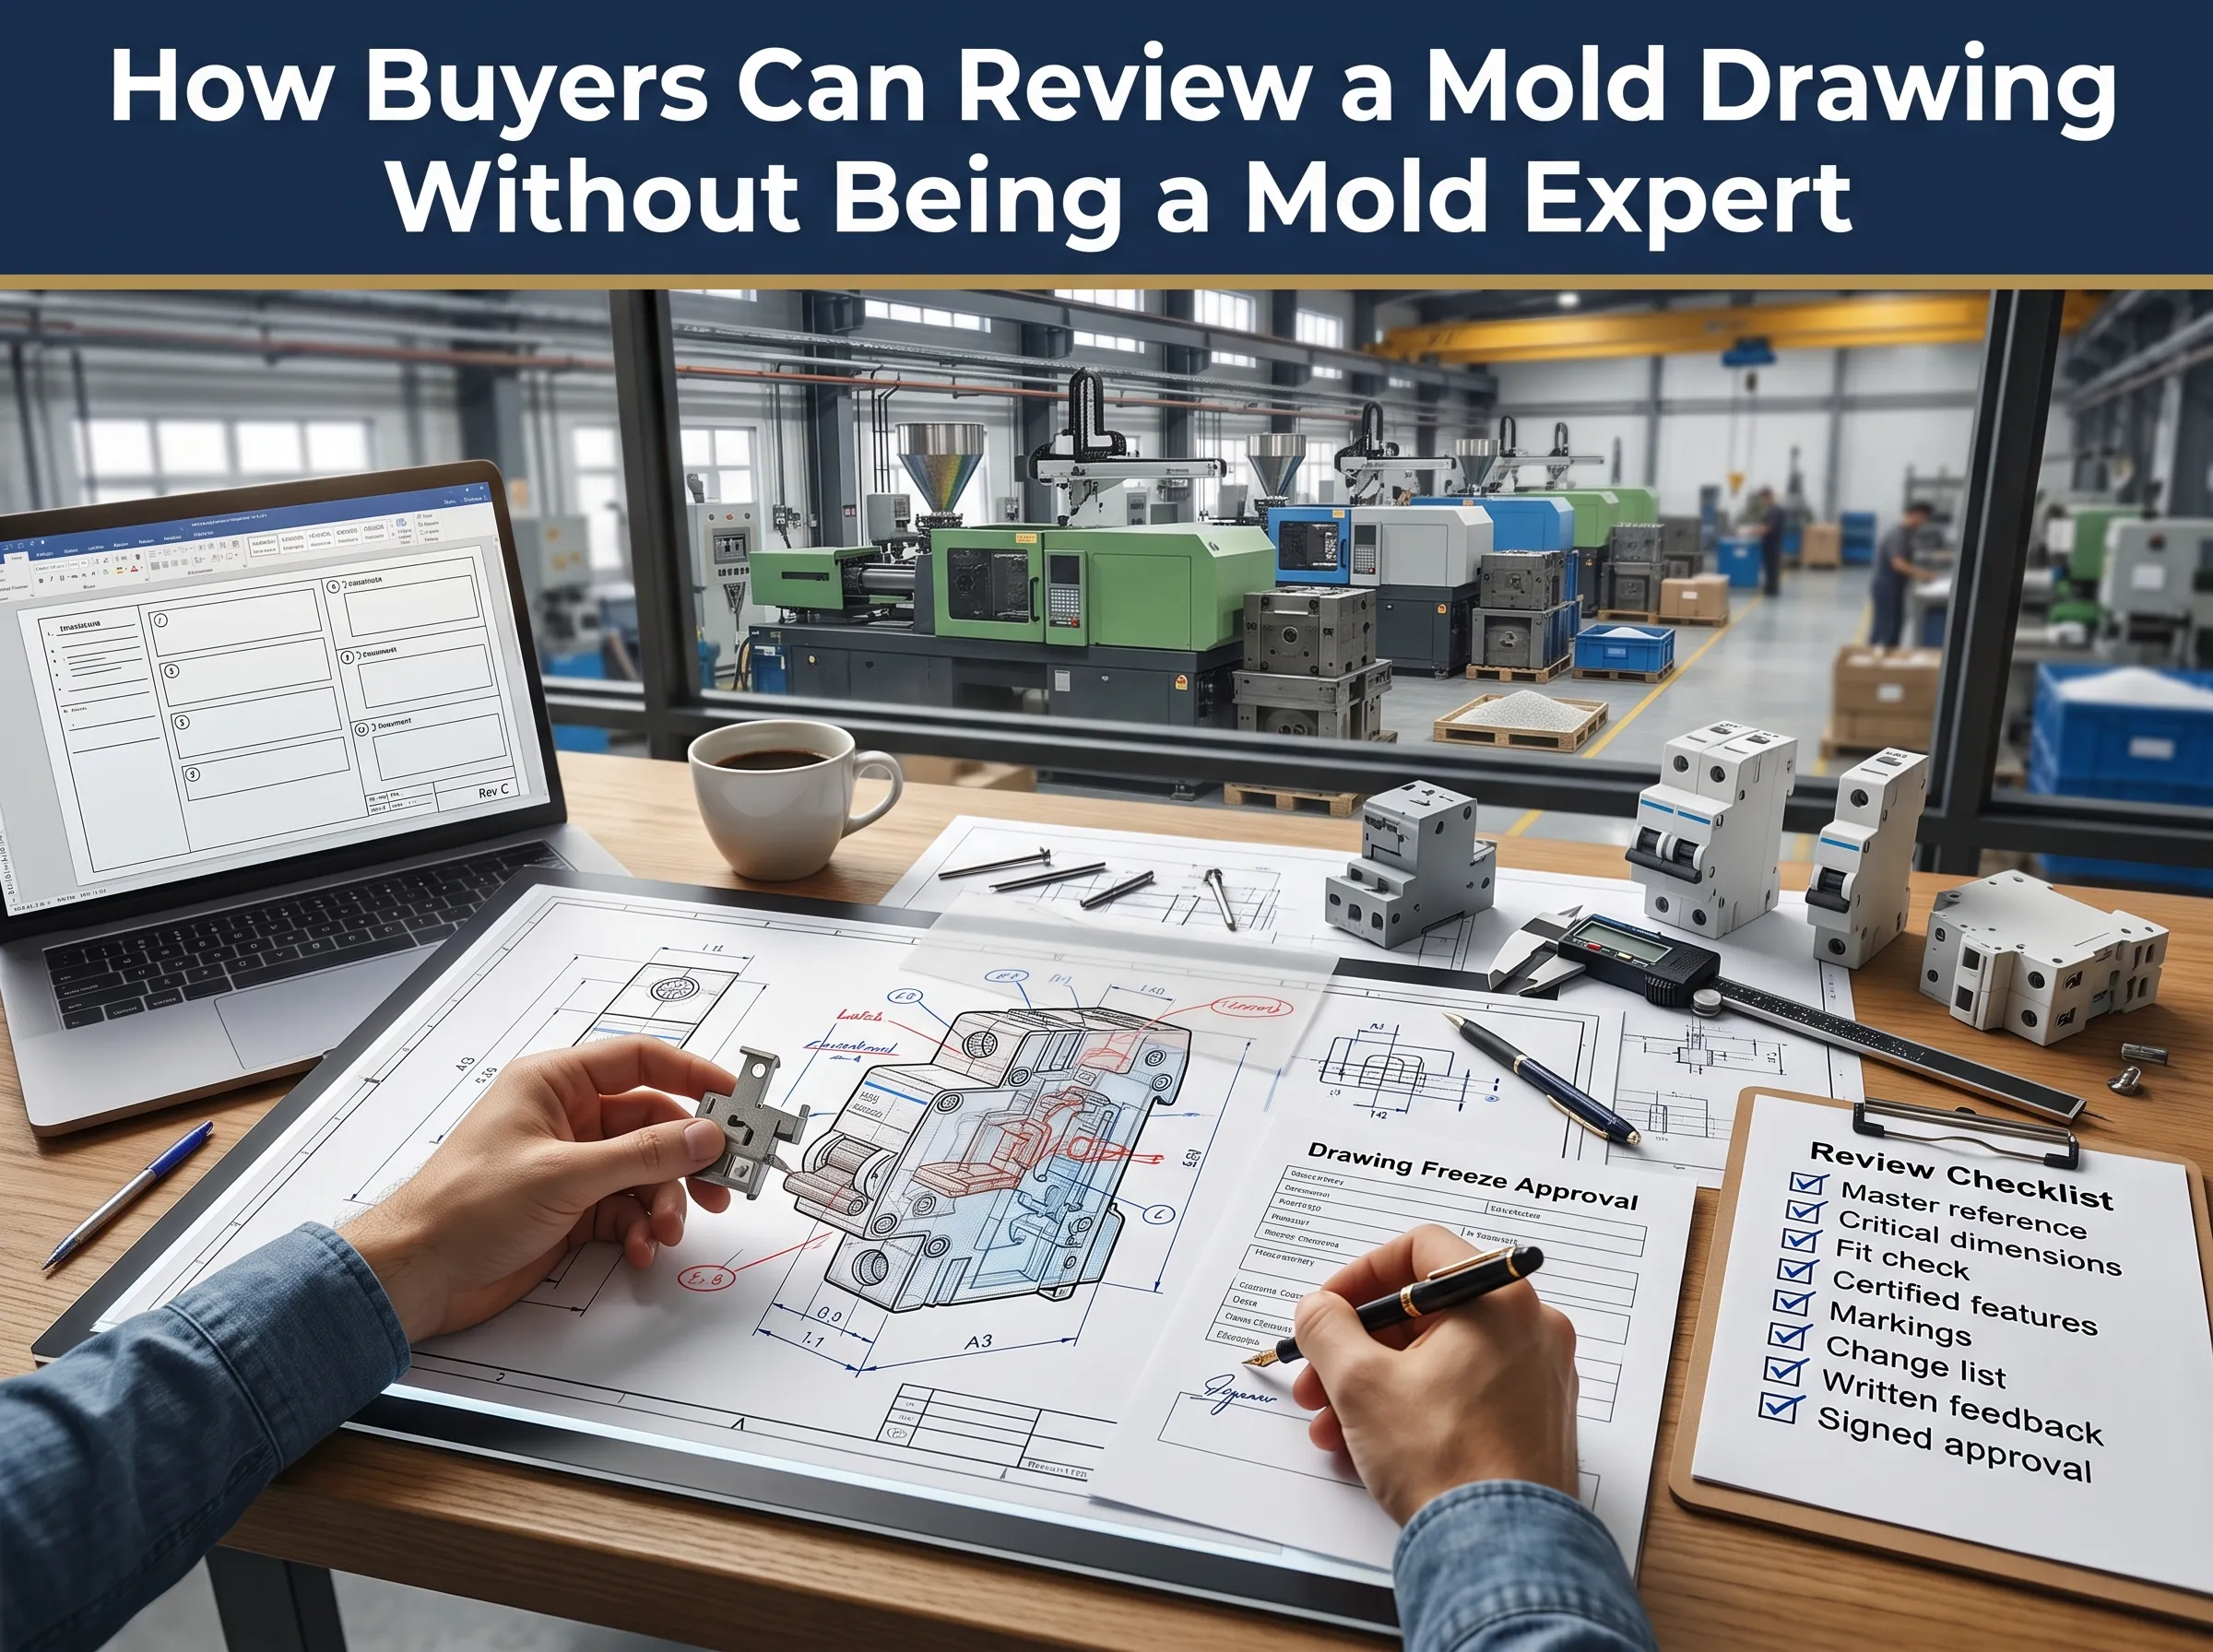
Cách người mua có thể xem xét bản vẽ khuôn mà không cần là chuyên gia khuôn
Không cần hiểu thiết kế làm mát hay tấm đẩy để giữ an toàn cho sản phẩm. Chất lượng đánh giá thiết kế phun dựa trên chỉ vài câu hỏi đơn giản mà bất kỳ ai trong nghề kỹ sư phanh cũng có thể dễ dàng trả lời.
- Tiêu chuẩn nào điều chỉnh trường hợp của bạn? Viết ra và liệt kê rõ ràng trong phê duyệt nơi bản vẽ, file 3D hoặc mẫu vật lý được coi là bản chính.
- Các kích thước quan trọng đã được đánh dấu chưa? Đảm bảo rằng mọi túi chốt, bản lề, vị trí ngồi và cổng đều được đánh dấu với dung sai mà bạn đồng ý.
- Có còn khả năng lắp các bộ phận mới vào các bộ phận cũ không? Chồng bản vẽ cơ chế và vỏ mới lên nhau và kiểm tra khoảng cách.
- Các thông số đã được chứng nhận có thay đổi không? So sánh kích thước, độ dày thành xung quanh các bộ phận hoạt động và loại vật liệu, sau đó kiểm tra với thiết kế đã được chứng nhận của bạn.
- Các ghi chú có tuân thủ tiêu chuẩn không? Kiểm tra văn bản về đánh giá của bạn, các con dấu xác nhận sự tuân thủ tiêu chuẩn và logo của bạn.
- Các thay đổi đã được tích hợp hoàn toàn chưa? Nếu bạn đã thay đổi một sản phẩm hiện có, hãy chắc chắn ghi rõ từng thay đổi trong bản vẽ.
- Các nhận xét của bạn đã được ghi lại chưa? Trả lại nhận xét của bạn không phải dưới dạng tin nhắn mà là bản sao có đánh dấu và đừng quên bao gồm số phiên bản trong tên tệp.
- Bạn đã phê duyệt tài liệu chưa? Hãy chắc chắn đánh dấu sự phê duyệt của bạn bằng văn bản và chỉ sau khi bạn nhận được câu trả lời cho tất cả các câu hỏi trên.
Cách thiết kế cho ép phun: Quy trình 6 bước của chúng tôi
Nếu bạn đang tìm hiểu cách thiết kế cho ép phun khi sản phẩm của bạn là MCB, bạn sẽ cần tuân theo trình tự mà chúng tôi mô tả ở đây. Đây là phiên bản rút gọn của toàn bộ Quy trình phát triển khuôn ép phun MCB.
- Phân tích yêu cầu. Thu thập tất cả dữ liệu cần thiết về dự án bao gồm bản vẽ thiết kế sản phẩm hoặc tệp CAD 3D, mẫu vật lý nếu có, loại nhựa sẽ sử dụng, khối lượng sản xuất dự kiến và trạng thái chứng nhận hoặc khả năng chứng nhận.
- Thiết kế cho sản xuất. Xem xét danh sách kiểm tra trên và tạo tài liệu mô tả cách mỗi yếu tố trong thiết kế MCB bị ảnh hưởng bởi các cân nhắc thiết kế.
- Phân tích dòng chảy khuôn. Mô phỏng quá trình đổ đầy, đóng gói, làm mát và biến dạng để xác định vị trí cửa nạp, cân bằng khoang khuôn và dự đoán các đường hàn trước khi cắt thép.
- Bản vẽ cuối cùng. Nhận chữ ký của khách hàng trên bản vẽ cuối cùng. Tất cả các thay đổi từ thời điểm này sẽ được coi là yêu cầu thay đổi và ảnh hưởng đến chi phí.
- Thử nghiệm T1 và T2. Những lần bắn đầu tiên của khuôn được so sánh với bản vẽ và mẫu vật lý nếu có. Gói tiêu chuẩn của chúng tôi bao gồm 1000 bộ phận được phê duyệt và báo cáo kích thước. Khuôn ép phun MCB Kiểm tra chức năng.
- . Các bộ phận mẫu được lắp ráp thành bộ ngắt hoàn chỉnh và thực hiện hiệu chuẩn trip, kiểm tra điện môi và cơ học, các kiểm tra tương tự như. thực hiện, trước khi khuôn được phê duyệt cho sản xuất hàng loạt. Phòng thí nghiệm kiểm tra MCB Thông thường chúng tôi cần khoảng 45 ngày để làm khuôn ép phun MCB sau khi bản vẽ cuối cùng được ký. Thời gian cần thiết để phê duyệt bản vẽ không được tính vào khoảng thời gian này vì không thể ước tính trước. Càng nhanh phê duyệt bản vẽ thì càng sớm sẵn sàng cho kiểm tra chấp nhận thiết kế mới.
Sáu bước trên cũng áp dụng cho bất kỳ.
thiết kế khuôn ép nhựa . Các bộ phận MCB đơn giản là ít chỗ cho sai sót hơn.. Thiết kế cửa nạp khuôn ép cho các bộ phận điện nhỏ.
Tầm quan trọng của thiết kế cửa nạp khuôn ép là nó xác định vị trí các đường hàn, ứng suất dị hướng và hướng sợi trong trường hợp một bộ phận điện nhỏ được sản xuất. Bốn quy tắc được áp dụng cho sản xuất vỏ khuôn của MCB.
Tầm quan trọng của thiết kế cửa khuôn phun là nó xác định vị trí của các đường hàn, ứng suất dị hướng và hướng sợi trong trường hợp một phần tử điện nhỏ được sản xuất.
Để tránh bất kỳ vấn đề nào, cửa nạp không được đặt gần các chốt hoặc tiếp điểm. Ngay cả sự tồn tại của dấu vết cửa nạp, ứng suất cục bộ hoặc đường hàn trong túi chốt cũng có thể ảnh hưởng đến khả năng cơ chế ngắt hoặc hỏng do nhiệt độ cao.
Cửa nạp kiểu submarine phải được sử dụng. Cửa nạp phụ sẽ tự động cắt sau khi khuôn phun được mở, điều này làm cho thao tác với khuôn dễ dàng hơn.
Để lên kế hoạch định hướng sợi, cần nhớ rằng sợi thủy tinh định hướng theo dòng chảy nên PA66 chứa sợi thủy tinh co lại ít hơn theo hướng đó. Do đó, vị trí cửa nạp rất quan trọng trong việc xác định hướng chuyển động của thành khuôn.
Đường dẫn nhựa phải được cân bằng. Trong trường hợp 4 hoặc 8 khoang, tất cả phải được đổ đầy cùng lúc và dưới áp suất bằng nhau.
Được xây dựng theo tiêu chuẩn giống như các thương hiệu cầu dao toàn cầu
MCB có độ trưởng thành làm cho chúng trở thành sản phẩm được chuẩn hóa cao. Sau cùng, các sản phẩm cạnh tranh nhất được so sánh, như Schneider Electric Acti9 iC60, ABB S200, Siemens 5SL, Legrand DX³ và CHINT NXB, đều được sản xuất theo tiêu chuẩn cơ bản IEC 60898-1 cùng với mô-đun 18 mm phù hợp với thanh ray DIN 35 mm. Sự đồng nhất này giữa các thương hiệu là lý do một MCB mới có thể được so sánh với các sản phẩm khác trong các gói thầu và là cơ sở cho thiết kế khuôn của chúng tôi.
Điều này có nghĩa là, trong thực tế, chúng tôi thiết kế để tuân thủ các tiêu chuẩn thử nghiệm IEC 60898-1 và IEC 60947-2, sử dụng chiều rộng mô-đun 18 mm và thiết kế kẹp thanh ray DIN, nhựa PA66 chống cháy, cũng như thiết kế bên trong C45 và DZ47 tồn tại trong nhiều thương hiệu khu vực.
Các dự án khuôn mà chúng tôi đã bàn giao
Mỗi dự án dưới đây đều trải qua cùng một quy trình thiết kế khuôn ép phun được mô tả ở trên.
| Khách hàng | Quốc gia | Dự án |
|---|---|---|
| KEAZ | Nga | Khuôn ép phun MCB |
| Thiết bị điện ROMEL | Ethiopia | Khuôn ép phun MCB |
| PT. Lelco Trindo Nusantara | Indonesia | Khuôn ép phun MCB |
| OMINSU Việt Nam Co., Ltd | Việt Nam | Khuôn ép phun MCB (2025) |
| Walton | Bangladesh | Khuôn cho MCB loại C45 đã được chỉnh sửa |
Lên kế hoạch cho công cụ MCB đầu tiên của bạn? Hướng dẫn của chúng tôi về Sản xuất khuôn phun MCB bao gồm thép, khoang và các yếu tố chi phí một cách chi tiết hơn.
Schneider Electric, Acti9, ABB, Siemens, Legrand, CHINT và các tên thương hiệu và sản phẩm khác là nhãn hiệu của chủ sở hữu tương ứng. Chúng chỉ được đề cập như các điểm tham chiếu trong ngành; không ngụ ý sự hợp tác hay xác nhận.
Câu hỏi thường gặp
Làm thế nào để thiết kế một khuôn cho ép phun?
Theo chiến lược đã thảo luận ở trên, chúng ta phải bắt đầu với việc làm việc trên chi tiết thay vì làm khuôn. Trước tiên, chúng ta phải xác minh nhựa, độ dày thành, kích thước chức năng và góc nghiêng và chạy quy trình DFM bằng phần mềm lý thuyết dòng chảy broken. Tóm lại, cách thiết kế khuôn cho ép phun nhựa là quyết định mọi thứ trên giấy trước và xác nhận bằng mẫu T1.
Phần mềm tốt nhất để thiết kế khuôn ép phun là gì?
Không tồn tại một gói phần mềm tốt nhất tuyệt đối. Mô hình khuôn được thực hiện bằng cách sử dụng Siemens NX với Mold Wizard, PTC Creo và SolidWorks trong khi Cimatron và ZW3D là các thương hiệu chính được sử dụng trong các xưởng công cụ. Autodesk Moldflow và Moldex3D là các chương trình phổ biến nhất cho mô phỏng dòng chảy. Điều quan trọng nhất không phải là thương hiệu sản phẩm được sử dụng, mà là xác minh khả năng của nhà sản xuất khuôn và khách hàng trong việc trao đổi các tệp STEP hoặc tệp gốc.
Các tiêu chuẩn thiết kế cho khuôn ép phun là gì?
Có ba cấp độ phân loại tồn tại. Thông thường, các bộ phận khuôn tuân thủ các tiêu chuẩn danh mục như HASCO, DME hoặc Misumi và các cấp khuôn SPI (hiện là PLASTICS) xác định tuổi thọ khuôn dự kiến, trong đó Lớp 101 tương ứng với hơn một triệu chu kỳ. Ngoài ra, dung sai bộ phận có thể tuân thủ ISO 20457. Tiêu chuẩn sản phẩm nằm trên cả hai lớp này. Ví dụ, tiêu chuẩn cho vỏ MCB là IEC 60898-1 hoặc IEC 60947-2.
Ép phun có tốt hơn in 3D không?
Trong khi in 3D không hiệu quả cho sản xuất số lượng lớn, nó rất tốt để phát triển các nguyên mẫu in 3D vì không cần công cụ và công nghệ này hữu ích để đánh giá sự phù hợp và lắp ráp của các nguyên mẫu, điều này được thực hiện cho các bố trí MCB trước quá trình sản xuất thực tế. Ép phun trở nên có lợi hơn khi số lượng bộ phận tăng lên hàng nghìn về mặt giá thành và độ bền của bộ phận. Thông thường, cả hai công nghệ được kết hợp trong thực tế. Bài viết của chúng tôi về các công ty tạo mẫu nhanh bao gồm phần in ấn, và ép phun là gì bao gồm phần ép khuôn.
Tài liệu tham khảo
- IEC 60898-1:2015+AMD1:2019 CSV, Bộ ngắt mạch bảo vệ quá dòng cho các lắp đặt gia đình và tương tự (Ủy ban Kỹ thuật Điện Quốc tế)
- ISO 20457:2026, Các bộ phận nhựa đúc: Dung sai và điều kiện chấp nhận (Tổ chức Tiêu chuẩn hóa Quốc tế)
Gửi Mẫu Cho Chúng Tôi: Đánh Giá DFM Miễn Phí
Có bộ ngắt bạn muốn làm khuôn, hoặc sản phẩm đã được chứng nhận bạn cần sao chép mà không gặp bất ngờ? Gửi cho chúng tôi bản vẽ sản phẩm, tệp 3D hoặc mẫu của bạn. Trong vòng 48 giờ, các kỹ sư của chúng tôi sẽ trả lại báo cáo DFM có chú thích bao gồm độ dày thành, góc nghiêng, tùy chọn cửa vào và các kích thước chúng tôi khuyên nên cố định, trước khi bạn cam kết làm thép.




