
 benlong




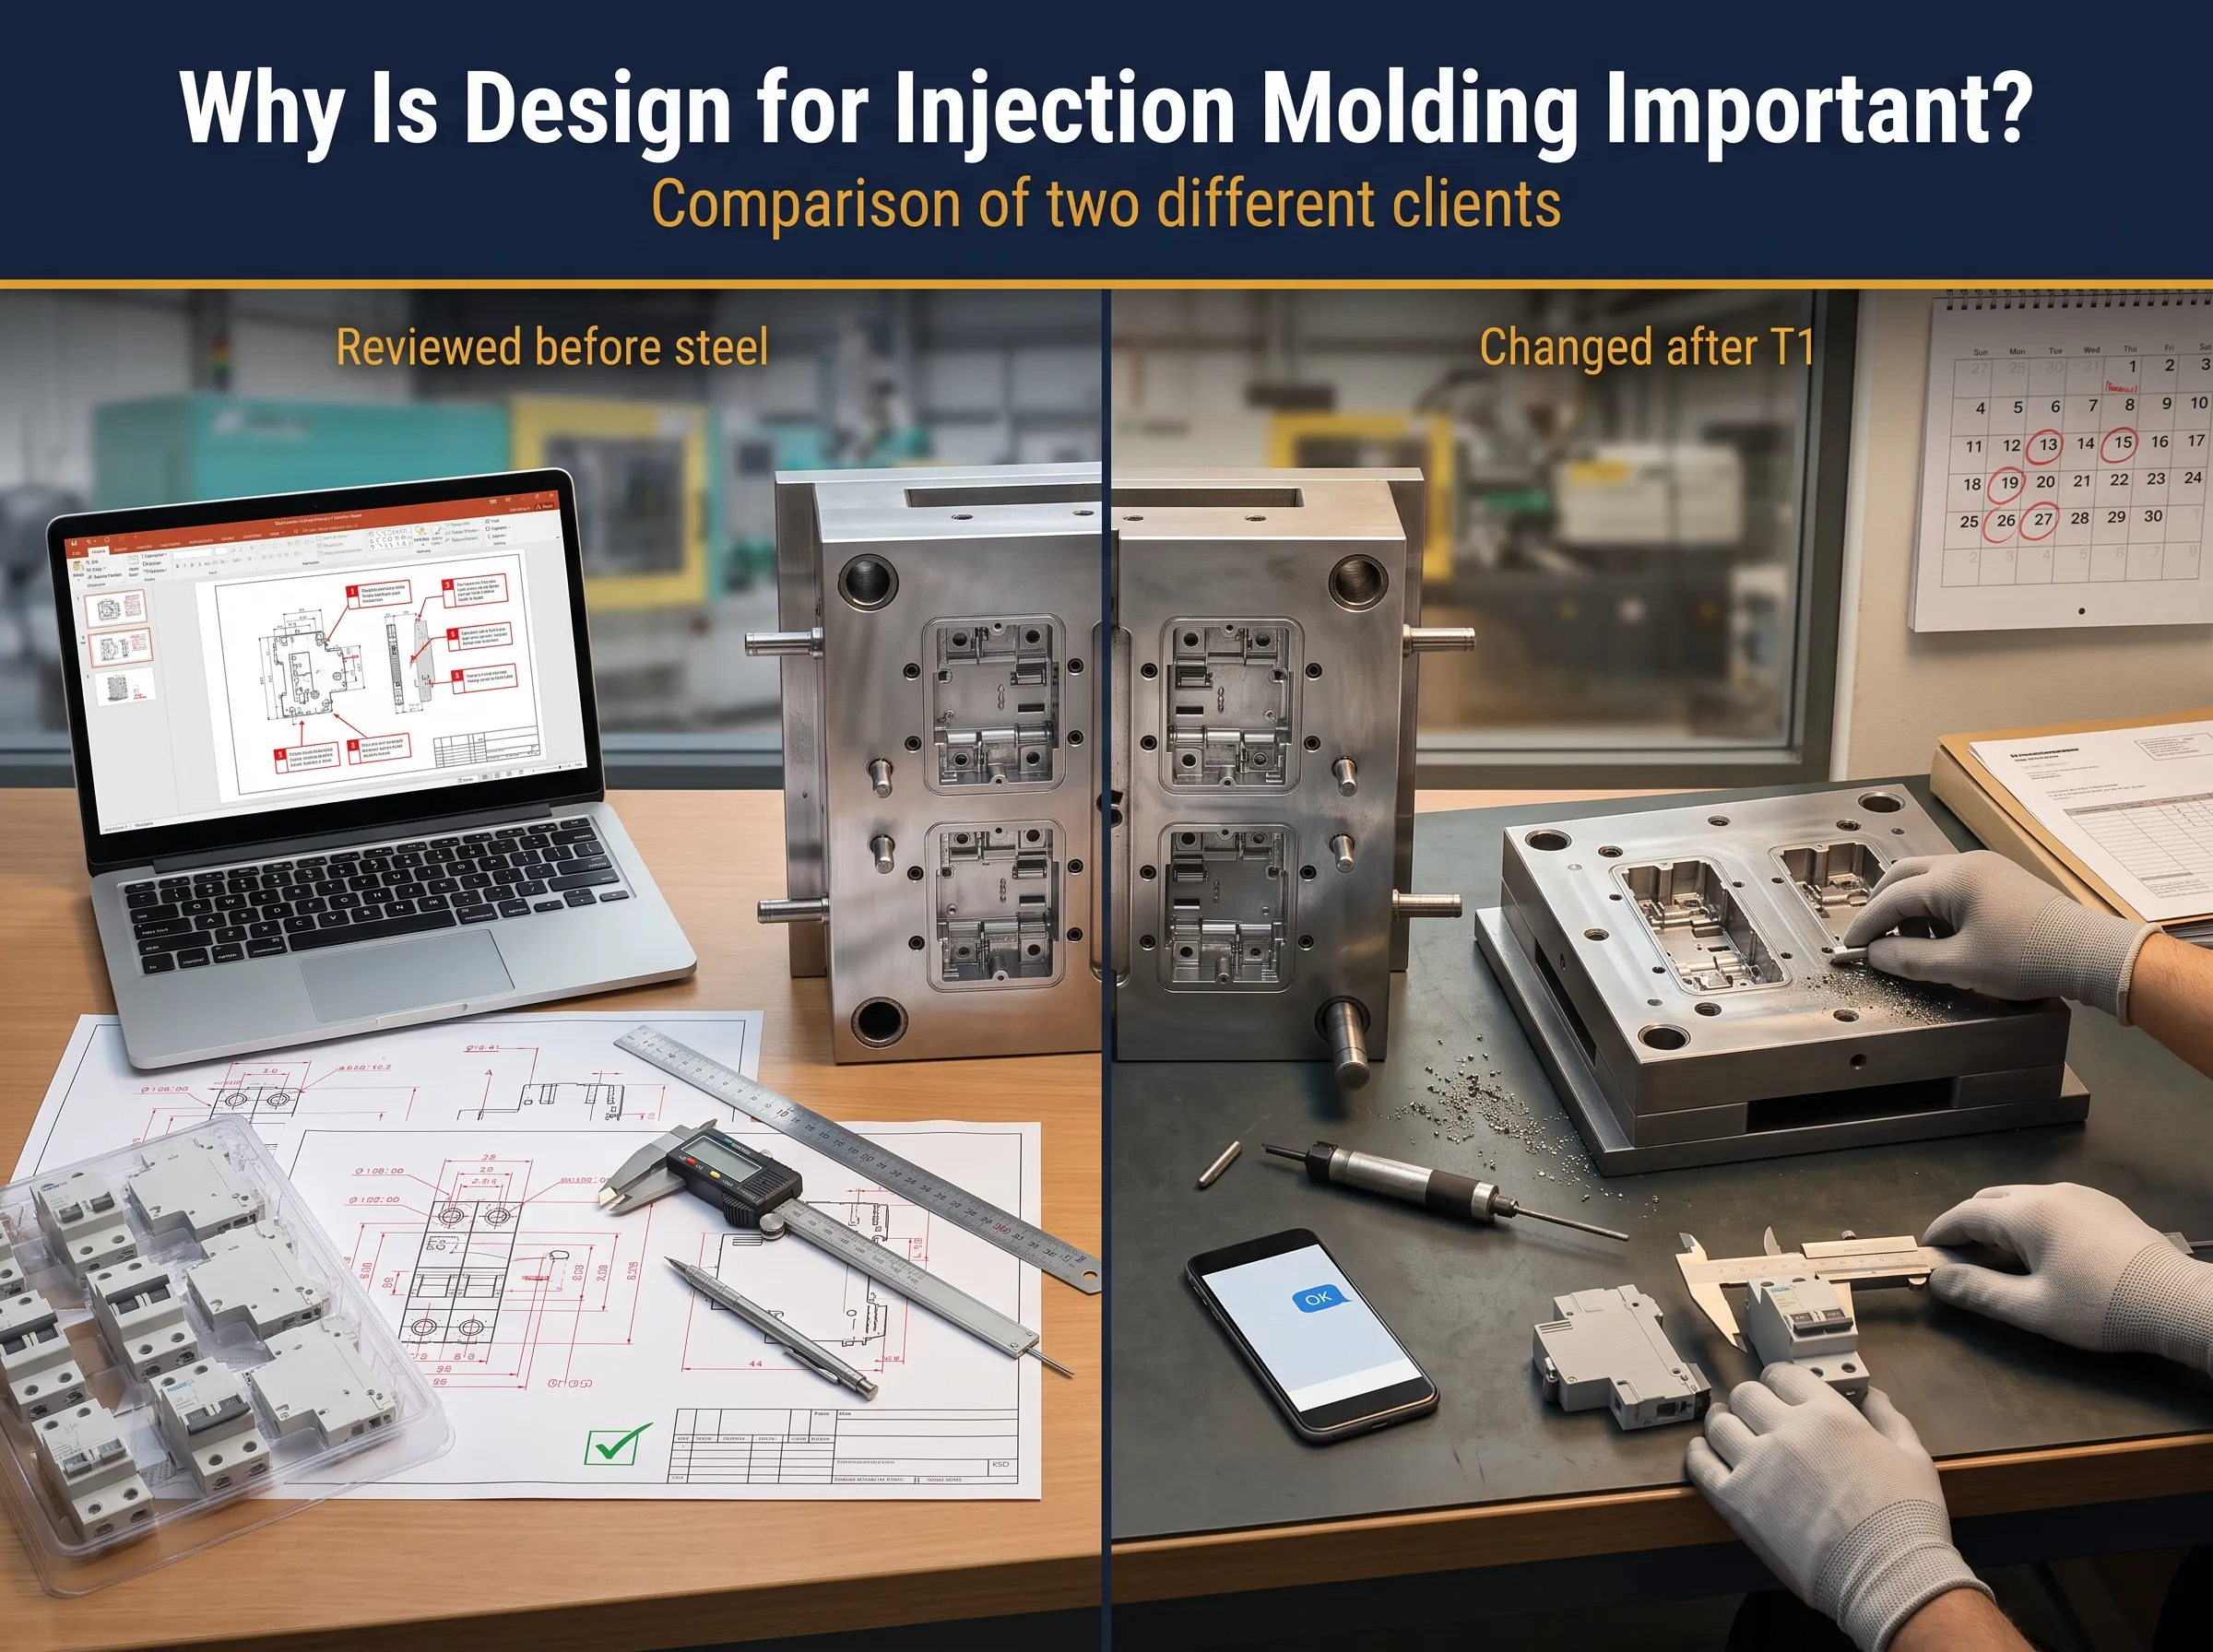
Por que o Design para Moldagem por Injeção é Importante? Comparação de dois clientes diferentes
O sucesso design de molde de injeção é crucial para determinar se um produto do molde funciona corretamente na primeira vez ou após três mudanças caras de aço. No caso de um disjuntor miniatura, a margem permissível é limitada. Entende-se que a carcaça do MCB não pode variar nem mesmo por alguns décimos de milímetro, pois isso levará ao deslocamento de uma tira bimetálica e à alteração da folga de contato, o que o dispositivo de comutação automática não pode permitir.
A Benlong Automation fabrica equipamentos de montagem e teste de MCB e MCCB em Wenzhou, China, e também fornecemos os moldes de injeção que alimentam essas linhas. Isso nos coloca em ambos os lados do problema. Nós projetamos a ferramenta e depois observamos suas peças passarem por um Linha de montagem automática MCB, onde cada variação de 0,05 mm aparece como um alimentador travado ou um disjuntor rejeitado.
O objetivo principal é responder a uma das perguntas mais frequentes dos clientes. O projeto foi destinado a explicar a importância da fase de design antes de cortar o aço, como aplicar DFM ao projeto de MCB, quais são as respectivas responsabilidades dos compradores e fabricantes de moldes, e a comparação de dois casos de lados opostos em termos de resultado: OMINSU do Vietnã e a empresa Walton de Bangladesh.
Por que o design para moldagem por injeção é importante? Porque o design fixa a qualidade, o custo e o prazo antes de qualquer corte de aço. Uma alteração feita no desenho custa uma hora de um engenheiro. A mesma alteração feita após a construção do molde significa novos insertos, outro teste e semanas de atraso. Para peças certificadas como as carcaças de MCB, isso também pode colocar a certificação em risco.
Em termos da maioria dos componentes plásticos, o principal objetivo do design para fabricação (DFM) é minimizar o custo. Um MCB também precisa desempenhar suas funções com segurança. Existem cinco razões a serem observadas.
- Custo. O tempo de ciclo depende da espessura da parede, a contagem de cavidades determina as injeções por hora, e a escolha do aço decide a vida útil. É fácil mudar qualquer coisa no design. Mas fazer alterações na ferramenta significa que será necessário usar soldagem, retrabalho ou fazer um novo inserto. Cada operação traz riscos de falha da ferramenta.
- Função. Um MCB de 18 mm utiliza uma lâmina bimetálica, bobina, extintor de arco com divisores, trava, molas e dois contatos. As paredes de plástico mantêm os elementos no lugar, mas também desempenham o papel de guia. Uma nervura 0,1 mm mais alta carregará a trava e mudará a força de acionamento. Um bolso superdimensionado permitirá que o extintor de arco se mova devido a um curto-circuito.
- Certificação. Um MCB é certificado de acordo com IEC 60898-1 . Para receber uma certificação é necessário ter um produto composto por todas as peças, incluindo o material da carcaça e a distância de fuga. Se o design da carcaça for alterado, será necessário recertificar. Uma abordagem inteligente seria compreender as características invariáveis antes de iniciar o design.
- Prazo de entrega. Cada rodada de teste leva de 2 a 4 semanas. Duas rodadas de teste para um pedido de exportação, pago por carta de crédito (L/C), resultam em ultrapassar o período de envio na L/C. Como resultado, há uma alteração do pedido, comissão bancária e problemas para o comprador.
- Automação. As peças que são adequadas para montagem manual podem não ser apropriadas para a automatizada. Alimentadores vibratórios e câmeras precisam que cada invólucro de cada cavidade seja idêntico. Se houver diferenças dimensionais na produção, a maquinaria não funciona e ocorrem falhas.
Para resumir, a fase de desenho é a fase mais barata. Adiar cada decisão leva a multiplicar as despesas para corrigir o erro. Isso é válido no caso de parafusos, porcas e dispositivos de proteção como um MCB, onde o tempo de disparo é contado em segundos.
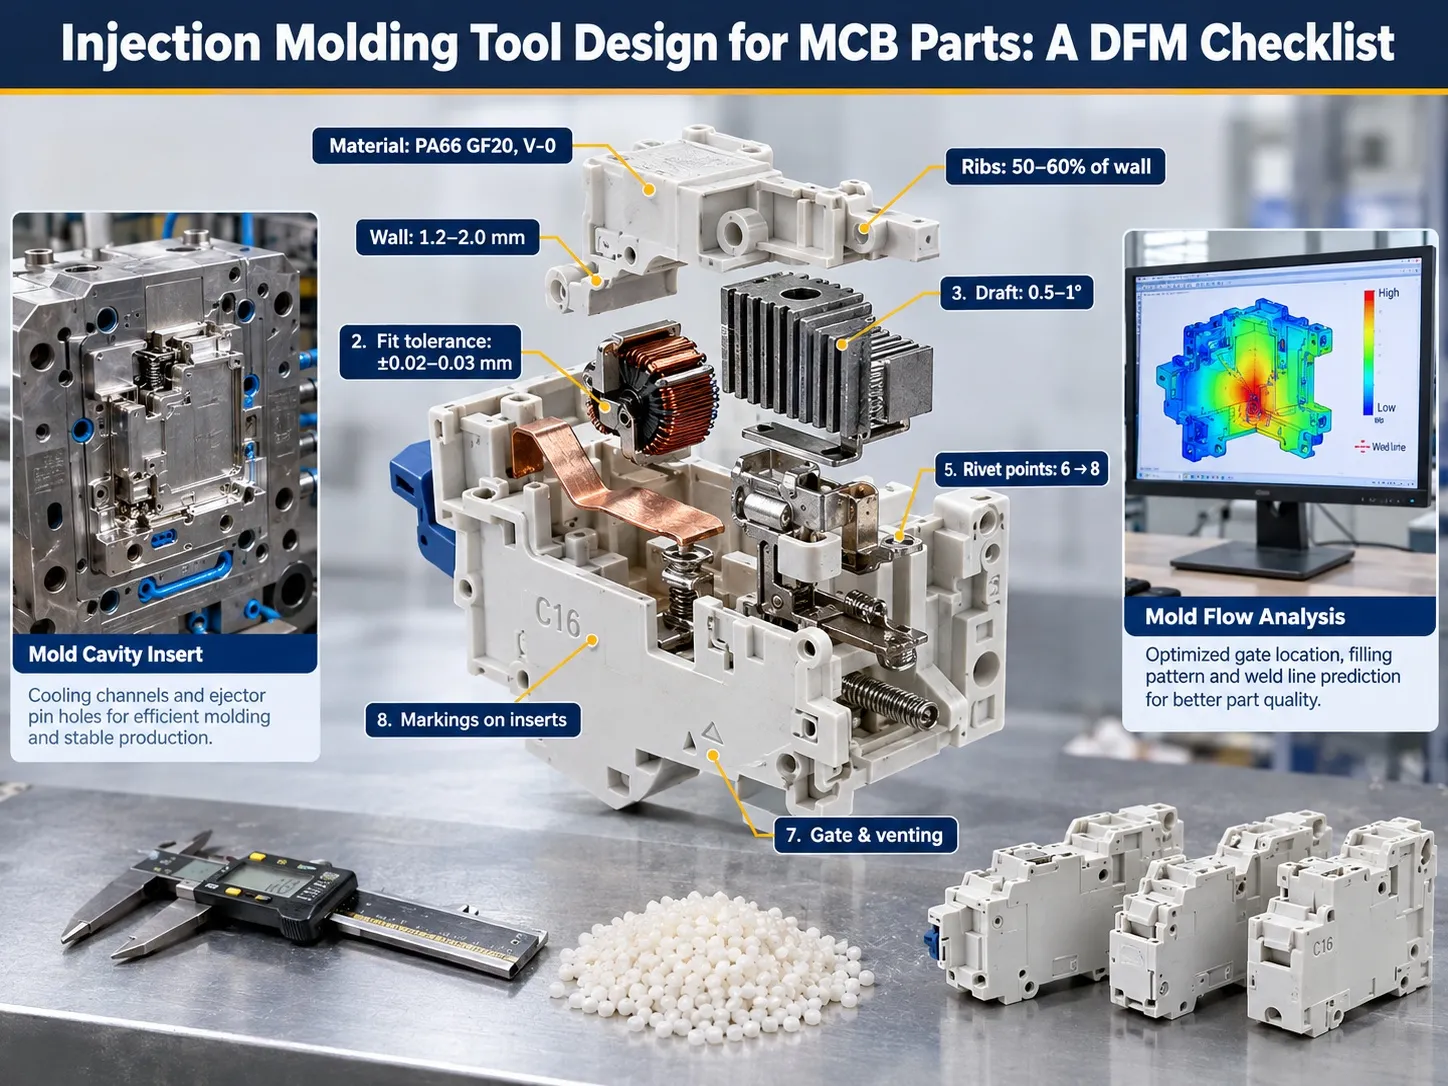
Design da Ferramenta de Moldagem por Injeção para Peças de MCB: Um Checklist DFM
O processo de design de uma ferramenta de molde por injeção de qualidade deve começar com o design das peças e não com a escolha do material. Antes da estimativa dos custos de fabricação, um engenheiro deve analisar cada componente do MCB para que possa ser avaliado de acordo com os fatores de design de moldagem por injeção. A tabela mostrada abaixo descreve os fatores básicos de design de moldagem por injeção que são particularmente importantes para fabricantes de disjuntores plásticos.
Os números abaixo devem ser tratados como números de referência aproximados; em outras palavras, são valores típicos pertencentes a invólucros de poliamida-66 reforçada com vidro. Esses números representam apenas uma pequena parte do processo completo de revisão DFM. Em geral, os números finais para cada projeto são determinados por cada cliente independentemente, usando suas próprias especificações de produto, a ficha técnica do fabricante da resina e os resultados da análise de fluxo do molde.
| Item de design | O que verificamos | Por que é importante para um MCB |
|---|---|---|
| Material | PA66 retardante de chama + fibra de vidro 20% (GF20); grau UL 94 V-0; secagem antes da moldagem | Os invólucros devem passar nos testes de fio incandescente e permanecer rígidos perto do canal do arco; a fibra de vidro também torna a retração dependente da direção |
| Tolerância de retração | Taxas de retração retiradas da ficha técnica da resina, aplicadas separadamente ao longo e através do fluxo | Usar um valor médio de retração em uma peça reforçada com vidro desloca os furos de pivô e as faces de acoplamento |
| Espessura da parede | Nominal 1,2–2,0 mm; variação local mantida dentro de cerca de 25% do nominal; zonas espessas escavadas | Pontos espessos perto dos terminais afundam e deixam vazios que enfraquecem os suportes dos parafusos |
| Ângulo de inclinação | 0,5–1° nas paredes externas, mais nas faces texturizadas; especificado por superfície em bolsos internos profundos | Bolsos de mecanismo precisam de inclinação mínima, mas deve estar no desenho ou o ajuste do pivô deriva |
| Costelas e suportes | Espessura da costela 50–60% da parede; diâmetro externo do suporte cerca de 2× o furo | As extremidades das costelas localizam o bimetal e a bobina; costelas superdimensionadas causam marcas de afundamento na face visível |
| Encaixes de pressão e reentrâncias | Quais características precisam de deslizadores ou elevadores; se um encaixe de pressão pode ser redesenhado para liberar na direção de abertura | Cada deslizamento adiciona custo e uma linha de separação; um novo design de encaixe de pressão pode mudar toda a estrutura do molde |
| Pontos de rebite | Número, posição e diâmetro dos furos de rebite que unem as duas meias-casquinhas | Passar de 6 para 8 rebites altera a carga de fixação, pinos centrais, disposição dos ejetores e refrigeração |
| Tolerâncias de ajuste internas | Dimensões funcionais (pivôs, bolsos de trava, assentos de contato) sinalizadas separadamente, tipicamente ±0,02–0,03 mm | Estas definem a força de disparo e a pressão de contato; dimensões gerais podem ser mais folgadas |
| Linha de separação | Localização da divisão entre as duas metades do molde em cada peça | Uma linha de separação sobre uma superfície de vedação ou de fuga deixa uma linha de testemunho ou rebarba onde causa mais dano |
| Porta e ventilação | Porta em uma parede não funcional; profundidade da ventilação em torno de 0,01–0,015 mm para PA66 | PA66 flui fino e gera rebarbas facilmente; rebarba em um bolso de trava pode impedir o disparo do disjuntor |
| Ejeção | Posições dos pinos ejetores em faces não funcionais e não visíveis; pinos suficientes para empurrar paredes finas uniformemente | Pinos em uma face de acoplamento deixam marcas que alteram o ajuste; poucos pinos dobram carcaças finas na ejeção |
| Resfriamento | Canais de refrigeração balanceados entre cavidade e núcleo, próximos a seções espessas | Refrigeração desigual deforma paredes laterais longas e prolonga o ciclo |
| Balanceamento multi-cavidade | Canal natural balanceado, confirmado por mold-flow, para 2, 4 ou 8 cavidades | Uma linha automática recebe peças de todas as cavidades; uma cavidade lenta vira fluxo de rejeitos |
| Aço do molde | Cavidade em S136H ou H13; base do molde em S50C ou P20 | Fibra de vidro é abrasiva; aço endurecido da cavidade mantém dimensões estáveis durante longa vida útil da ferramenta |
| Marcação | Texto em relevo vs texto rebaixado; insertos intercambiáveis para classificações como C16 ou C32 | Texto rebaixado na peça é em relevo no aço e fácil de usinar; texto em relevo na peça é gravado no aço e precisa de soldagem para remoção |
O processo de design de uma ferramenta de molde por injeção de qualidade deve começar com o design das peças e não com a escolha do material. Antes da estimativa dos custos de fabricação, um engenheiro deve analisar cada componente do MCB para que possa ser avaliado de acordo com os fatores de design de moldagem por injeção. A tabela mostrada abaixo descreve os fatores básicos de design de moldagem por injeção que são particularmente importantes para fabricantes de disjuntores plásticos.
Para tolerâncias, recomendamos referência a ISO 20457, a norma internacional para tolerâncias em peças moldadas em plástico, cuja segunda edição foi publicada em agosto de 2026, aplicando valores rigorosos apenas nas dimensões que realmente afetam a função. Se sua peça já segue as regras gerais em nosso guia de moldagem por injeção, a maior parte desta lista de verificação já estará em boa forma.
Quem é responsável por quê: Comprador e Fabricante do Molde
A maioria dos desacordos sobre projetos de moldes não tem relação com usinagem ruim ou aço ruim. O cerne da questão geralmente gira em torno de quem tomou qual decisão e quando ela foi tomada. O contrato típico de molde de injeção divide responsabilidades entre o fabricante do molde (Parte A), que possui o produto, e o comprador (Parte B), que possui a ferramenta.
| Área | Comprador (Parte A) | Fabricante do molde (Parte B) |
|---|---|---|
| Design e função do produto | Possui o design do produto, sua função e desempenho | Dá conselhos de DFM; não altera o produto sem aprovação por escrito |
| Dados do produto | Fornece desenhos do produto ou arquivos 3D, ou uma amostra física, e declara por escrito qual prevalece | Se apenas uma amostra for fornecida, escaneia ou mede e prepara desenhos para aprovação do comprador |
| Aprovação do desenho | Revisa e aprova os desenhos, incluindo todas as dimensões críticas | Submete desenhos com dimensões críticas e tolerâncias claramente marcadas |
| Design do molde | Pode rever o layout do molde (portas, linha de separação, ejeção) se desejar | Desenha a estrutura do molde, canalização, refrigeração e ejeção conforme os desenhos aprovados |
| Fabricação e testes do molde | Participa ou revisa os testes e inspeciona as amostras | Constrói o molde, realiza os testes T1/T2 e fornece amostras com relatório dimensional |
| Conformidade da amostra | Confirma que as amostras atendem aos desenhos aprovados | Corrige, às suas próprias custas, qualquer desvio dos desenhos aprovados |
| Alterações após aprovação | Paga e permite tempo para as alterações de engenharia que solicitar após a aprovação do desenho | Orça o custo e o impacto no cronograma de cada alteração antes de executá-la |
| Certificação | Certifica o produto acabado (para MCBs, conforme IEC 60898-1 ou esquemas nacionais) | Fornece registros de material e dimensões que suportam a certificação |
Uma parte crucial deste processo é obter a aprovação dos desenhos pelos clientes. Após a aprovação do comprador, este desenho servirá como modelo para a construção e verificação do molde de produção. Embora uma amostra também possa ser usada como orientação, isso só funciona se estiver declarado nas disposições de aprovação, bem como no contrato, em relação às dimensões a serem consideradas.
Walton vs OMINSU: Dois Clientes, Dois Resultados
Ambos os projetos envolveram moldes para carcaças de MCB de complexidade igual e os clientes não tinham experiência prévia em fabricação de moldes. Isso não é surpreendente, pois os fabricantes de MCB são especialistas em disjuntores, não fabricantes de ferramentas. A diferença entre os dois resultados não envolve fabricação de ferramentas ou aço. A distinção está na forma como os dados do produto foram entregues, seguida pela análise minuciosa dos desenhos antes da abertura do molde.
OMINSU Vietnam: Cada Desenho Revisado
Em 2025, a OMINSU Vietnam Co., Ltd contratou-nos para criar o molde do MCB. Em vez de apenas nos enviar uma amostra, a OMINSU forneceu seu próprio conjunto de desenhos para trabalharmos. Como resultado, todas as dimensões em nossos desenhos puderam ser rastreadas até os dados originais do produto da OMINSU.
Sempre que enviamos um desenho do molde para aprovação, a equipe da OMINSU verifica o desenho folha por folha em comparação com os desenhos do produto, retornando-nos um documento PowerPoint com comentários sobre cada alteração necessária: a dimensão, o valor e a razão da alteração. Assim, nossos engenheiros puderam realizar o trabalho com base neste documento. Todas as correções foram feitas no papel antes de qualquer trabalho real começar.
No entanto, não foi necessário conhecimento especial em engenharia de moldes. O que foi necessário foi simplesmente a informação básica do produto, tempo, concentração e uma forma aparentemente simples de transmitir as alterações necessárias.
Walton Bangladesh: Aprovação Sem Revisão
O compromisso da Walton envolveu ajustar o MCB tipo C45 já acreditado. As revisões continham uma estrutura de encaixe rápido, eliminação da tampa de vedação, oito pontos de rebite e um detalhe metálico adicionado abaixo da arruela.
Foi assim que os eventos se desenrolaram:
O RFQ indicava que os requisitos para o produto final estipulavam conformidade com a amostra física.
Realizámos desenhos 2D, que foram aprovados via WeChat, seguidos de uma mensagem a afirmar “Ok. Vá!” e sem comentários sobre as medidas.
Foram fabricados componentes impressos em 3D e o processo de montagem foi demonstrado em formato de vídeo. As modificações nunca chegaram.
Após receber as amostras T1, a Krogan solicitou as dimensões das peças internas para corresponder à amostra física original.
A suposição da Walton está correta, pois tiveram de garantir que o produto já certificado está protegido. Manter a mesma estrutura interna é o que significa boa engenharia. No entanto, a chave para a questão é a pontualidade. A mesma comparação feita na fase de desenho levaria vários dias.
Lado a lado, os dois projetos apresentavam-se assim:
| OMINSU (Vietname) | Walton (Bangladesh) | |
|---|---|---|
| Dados do produto fornecidos | Desenhos do produto do cliente | Amostra física; desenhos 2D preparados pela Benlong |
| Revisão do desenho | Folha por folha, com marcação escrita no PowerPoint | Aprovado por mensagem de chat, sem comentários dimensionais |
| Referência para dimensões | Desenhos do produto do cliente e desenhos de molde aprovados | O RFQ nomeou a amostra física; a aprovação foi dada nos desenhos |
| Primeira grande alteração | Fase de desenho | Após amostras T1 |
| Custo da alteração | Horas de engenharia no papel | Retrabalho do inserto mais uma rodada extra de teste |
| Resultado | Testes suaves | Reteste e alteração da L/C |
O que Alterámos
Poderíamos ter considerado o projeto Walton como sorte e seguir em frente, mas em vez disso avaliámos o que os nossos procedimentos internos permitiam realizar e implementámos três melhorias diferentes.
Desenhos congelados por escrito antes de qualquer corte de aço. Agora, antes de qualquer corte de aço, o cliente deve assinar uma confirmação de congelamento do desenho detalhando a revisão e as dimensões importantes. E não podemos mais confiar apenas numa mensagem de chat.
Digitalização da amostra primeiro. Quando um cliente nos fornece uma amostra em vez dos desenhos das mercadorias, certificamo-nos de a digitalizar e marcar as suas dimensões antes de começar o processo de design. Deve haver uma confirmação escrita sobre quais dimensões pertencem à amostra e quais correspondem aos desenhos.
Modelo de marcação para cada cliente. Agora fornecemos aos nossos clientes um modelo simples para comentários, inspirado no método PowerPoint da OMINSU, de modo que não necessitam de conhecimentos especiais sobre moldes para analisar o desenho.
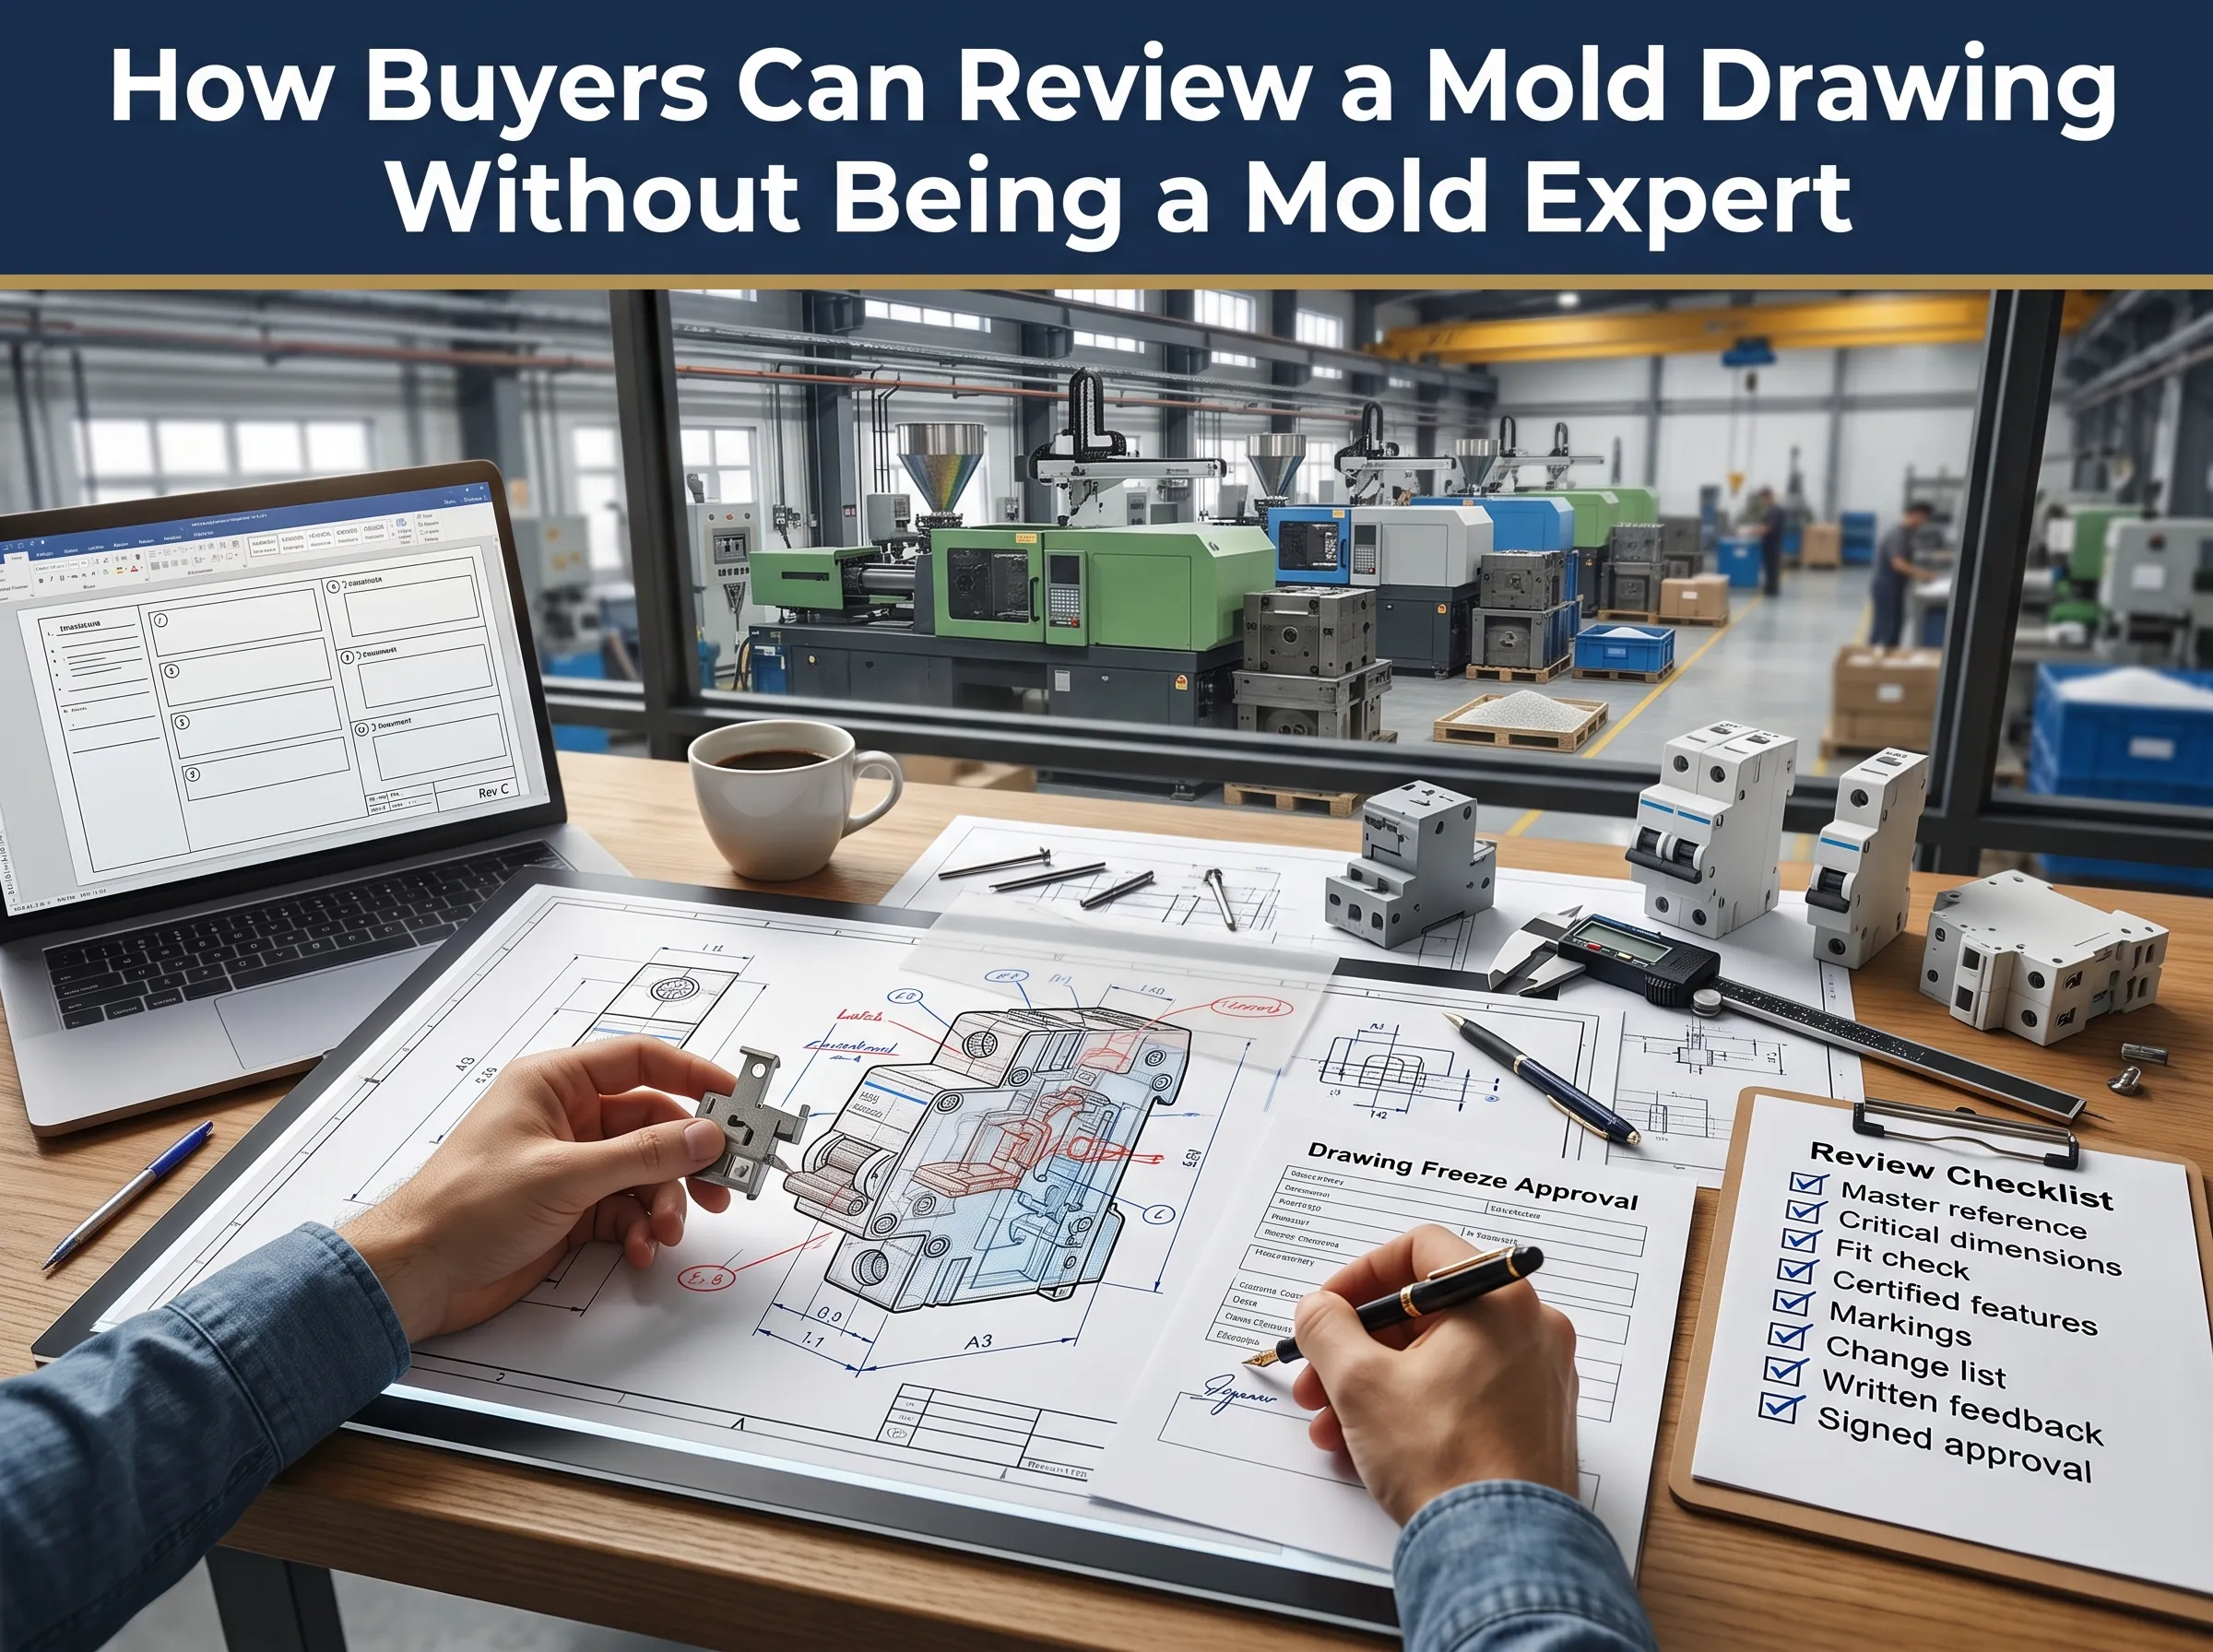
Como os Compradores Podem Rever um Desenho de Molde Sem Serem Especialistas em Moldes
Não é necessário compreender designs de refrigeração ou placas ejetoras para manter o produto seguro. A qualidade da revisão do design de injeção baseia-se apenas em algumas perguntas simples que qualquer pessoa da profissão de engenheiro de travagem pode facilmente responder.
- Qual referência governa o seu caso? Escreva e liste explicitamente na aprovação onde o desenho, ficheiro 3D ou amostra física é considerado mestre.
- As dimensões críticas foram marcadas? Certifique-se de que cada bolso de fecho, dobradiça, posição de assento e porta está marcada com tolerâncias com as quais concorda.
- Ainda é possível encaixar as novas peças nas antigas? Sobreponha o mecanismo e o desenho da nova carcaça e verifique os folgas.
- As especificações certificadas foram alteradas? Compare as dimensões, a espessura das paredes ao redor das unidades ativas e a classe do material e verifique com seu projeto certificado.
- As notas estão em conformidade com as normas? Verifique o texto da sua classificação, os selos que confirmam sua conformidade com as normas e seus logotipos.
- As alterações foram incorporadas completamente? Se você alterou um produto existente, certifique-se de detalhar cada alteração no desenho.
- Seus comentários foram registrados? Retorne seus comentários não em uma mensagem, mas como uma cópia marcada e não esqueça de incluir um número de revisão no nome do arquivo.
- Você aprovou o documento? Certifique-se de marcar sua aprovação por escrito e somente após obter as respostas para todas as perguntas acima.
Como projetar para moldagem por injeção: nosso processo em 6 etapas
Se você está desenvolvendo como projetar para moldagem por injeção quando seu produto é um MCB, você precisará seguir a sequência que descrevemos aqui. É uma versão condensada do nosso completo Processo de desenvolvimento de moldes de injeção MCB.
- Análise de requisitos. Reúna todos os dados necessários sobre o projeto, incluindo desenhos de design do produto ou arquivos CAD 3D, amostras físicas se disponíveis, tipo de resina plástica a ser usada, volume de produção futuro e status de certificação ou sua possibilidade.
- Projeto para fabricação. Revise a lista de verificação acima e gere um documento descrevendo as formas como cada elemento do design do MCB foi afetado pelas considerações de projeto.
- Análise do fluxo do molde. Simule o preenchimento, compactação, resfriamento e deformação para determinar a localização dos canais de injeção, equilíbrio das cavidades do molde e faça projeções sobre linhas de solda antes do corte do aço.
- Desenho final. Obtenha a assinatura do cliente no desenho final. Todas as alterações a partir de agora serão consideradas solicitações de mudança e impactarão os custos.
- Ensaios T1 e T2. Os primeiros disparos do molde são comparados com o desenho e as amostras físicas, se disponíveis. Nosso pacote padrão molde de injeção MCB inclui 1000 peças aprovadas e um relatório dimensional.
- Testes funcionais. As peças amostrais são montadas em disjuntores completos e submetidas a calibração de disparo, testes dielétricos e mecânicos, as mesmas verificações que um laboratório de testes de MCB realiza, antes que o molde seja liberado para produção em massa.
Geralmente, precisamos de cerca de 45 dias para a fabricação dos moldes de injeção do MCB após a assinatura do último desenho. O tempo necessário para a aprovação dos desenhos não está incluído neste período porque não pode ser estimado antecipadamente. Quanto mais rápido os desenhos forem verificados e aprovados, mais cedo estarão prontos para o teste de aceitação dos novos projetos.
As mesmas seis etapas se aplicam a qualquer projeto de molde de injeção plástica. As peças do MCB simplesmente deixam menos margem para erro.
Projeto do canal de injeção para pequenas peças elétricas
A importância do projeto do canal do molde de injeção é que ele determina a localização das linhas de solda, tensões anisotrópicas e orientações das fibras no caso de um pequeno elemento elétrico produzido. Quatro regras são aplicadas à produção de carcaças moldadas de MCBs.
Para evitar quaisquer problemas, o canal de entrada não deve estar situado perto de travas ou contatos. Mesmo a existência de um vestígio do canal, tensão local ou linha de solda no bolso da trava pode influenciar a capacidade do mecanismo de disparar ou falhar devido a altas temperaturas.
Devem ser usados canais submarinos. Um sub-canal é cortado automaticamente após a abertura do molde de injeção, o que facilita a operação dos moldes.
Para planejar a orientação das fibras, deve-se lembrar que as fibras de vidro se orientam ao longo do fluxo, de modo que o PA66 reforçado com vidro encolhe menos nessa direção. Portanto, a colocação do canal é crítica para determinar a direção do movimento da parede.
O canal deve ser balanceado. No caso de 4 ou 8 cavidades, todas devem ser preenchidas ao mesmo tempo e sob pressão igual.
Construído com os Mesmos Padrões das Marcas Globais de Disjuntores
Os MCBs possuem maturidade que os torna um produto altamente padronizado. Afinal, os produtos mais competitivos de referência, como Schneider Electric Acti9 iC60, ABB S200, Siemens 5SL, Legrand DX³ e CHINT NXB, são fabricados de acordo com o padrão básico IEC 60898-1, juntamente com um módulo de 18 mm que se encaixa em um trilho DIN de 35 mm. Essa uniformidade entre as marcas é o motivo pelo qual um novo MCB pode ser comparado com outros em licitações e é a base dos designs de nossos moldes.
Isso significa, na prática, que projetamos para conformidade com os padrões de teste IEC 60898-1 e IEC 60947-2, usando a largura do módulo de 18 mm e o design do clipe para trilho DIN, plástico PA66 resistente a chamas, bem como os designs internos C45 e DZ47 que existem em muitas marcas regionais.
Projetos de Moldes que Entregamos
Cada projeto abaixo passou pelo mesmo processo de design de molde para injeção descrito acima.
| Cliente | País | Projeto |
|---|---|---|
| KEAZ | Rússia | Moldes de injeção para MCB |
| Equipamentos Elétricos ROMEL | Etiópia | Moldes de injeção para MCB |
| PT. Lelco Trindo Nusantara | Indonésia | Moldes de injeção para MCB |
| OMINSU Vietnam Co., Ltd | Vietnã | Moldes de injeção para MCB (2025) |
| Walton | Bangladesh | Moldes para um MCB tipo C45 modificado |
Planejando sua primeira ferramenta para MCB? Nosso guia sobre Fabricação de molde de injeção para MCB cobre aço, cavitação e fatores de custo com mais profundidade.
Schneider Electric, Acti9, ABB, Siemens, Legrand, CHINT e outros nomes de marcas e produtos são marcas registradas de seus respectivos proprietários. Eles são mencionados apenas como pontos de referência da indústria; nenhuma parceria ou endosso é implícito.
Perguntas frequentes
Como projetar um molde para moldagem por injeção?
De acordo com a estratégia discutida acima, devemos começar trabalhando na peça em vez de fazer um molde. Primeiro, devemos verificar a resina, a espessura da parede, as dimensões funcionais e o ângulo de saída e executar o processo DFM usando software de fluxo de teoria quebrada. Em resumo, como projetar um molde para injeção de plástico resume-se a definir todas as decisões no papel primeiro e validá-las com amostras T1.
Qual é o melhor software para design de moldes de injeção?
Não existe um pacote definitivo melhor. A modelagem de moldes é feita utilizando Siemens NX com Mold Wizard, PTC Creo e SolidWorks, enquanto Cimatron e ZW3D são as principais marcas empregadas em oficinas de ferramentas. Autodesk Moldflow e Moldex3D são, de longe, os programas mais populares para simulação de fluxo. O que mais importa não é a marca do produto usado, mas verificar a capacidade do fabricante de moldes e do cliente de trocar arquivos STEP ou nativos.
Quais são os padrões de design para moldes de injeção?
Existem três níveis de categorização. Geralmente, as peças do molde estão em conformidade com padrões de catálogo como HASCO, DME ou Misumi, e as classes de moldes SPI (atualmente PLASTICS) identificam a vida útil esperada do molde, onde a Classe 101 corresponde a mais de um milhão de ciclos. Além disso, as tolerâncias das peças podem estar em conformidade com a ISO 20457. O padrão do produto ocorre acima de ambas as camadas. Por exemplo, o padrão para invólucros de MCB é IEC 60898-1 ou IEC 60947-2.
A moldagem por injeção é melhor que a impressão 3D?
Embora a impressão 3D não seja eficiente para produção em grande volume, é excelente para desenvolver protótipos impressos em 3D, pois não envolve ferramentas e a tecnologia é útil para avaliar o ajuste e a montagem dos protótipos, algo feito para layouts de MCB antes do processo real de fabricação. A moldagem por injeção começa a ser mais vantajosa quando o número de peças aumenta para milhares, no que diz respeito ao preço e resistência das peças. É comum misturar ambas as tecnologias na prática. Nosso artigo sobre empresas de prototipagem rápida cobre o lado da impressão, e o que é moldagem por injeção cobre o lado da moldagem.
Referências
- IEC 60898-1:2015+AMD1:2019 CSV, Disjuntores para proteção contra sobrecorrente para instalações residenciais e similares (Comissão Eletrotécnica Internacional)
- ISO 20457:2026, Peças moldadas de plástico: Tolerâncias e condições de aceitação (Organização Internacional para Padronização)
Envie-nos sua amostra: Revisão DFM gratuita
Tem um disjuntor que deseja fabricar, ou um produto certificado que precisa copiar sem surpresas? Envie-nos seus desenhos de produto, arquivos 3D ou amostra. Em até 48 horas, nossos engenheiros retornarão um relatório DFM anotado cobrindo espessura da parede, inclinação, opções de porta e as dimensões que recomendamos congelar, antes de você se comprometer com o aço.




