
 benlong




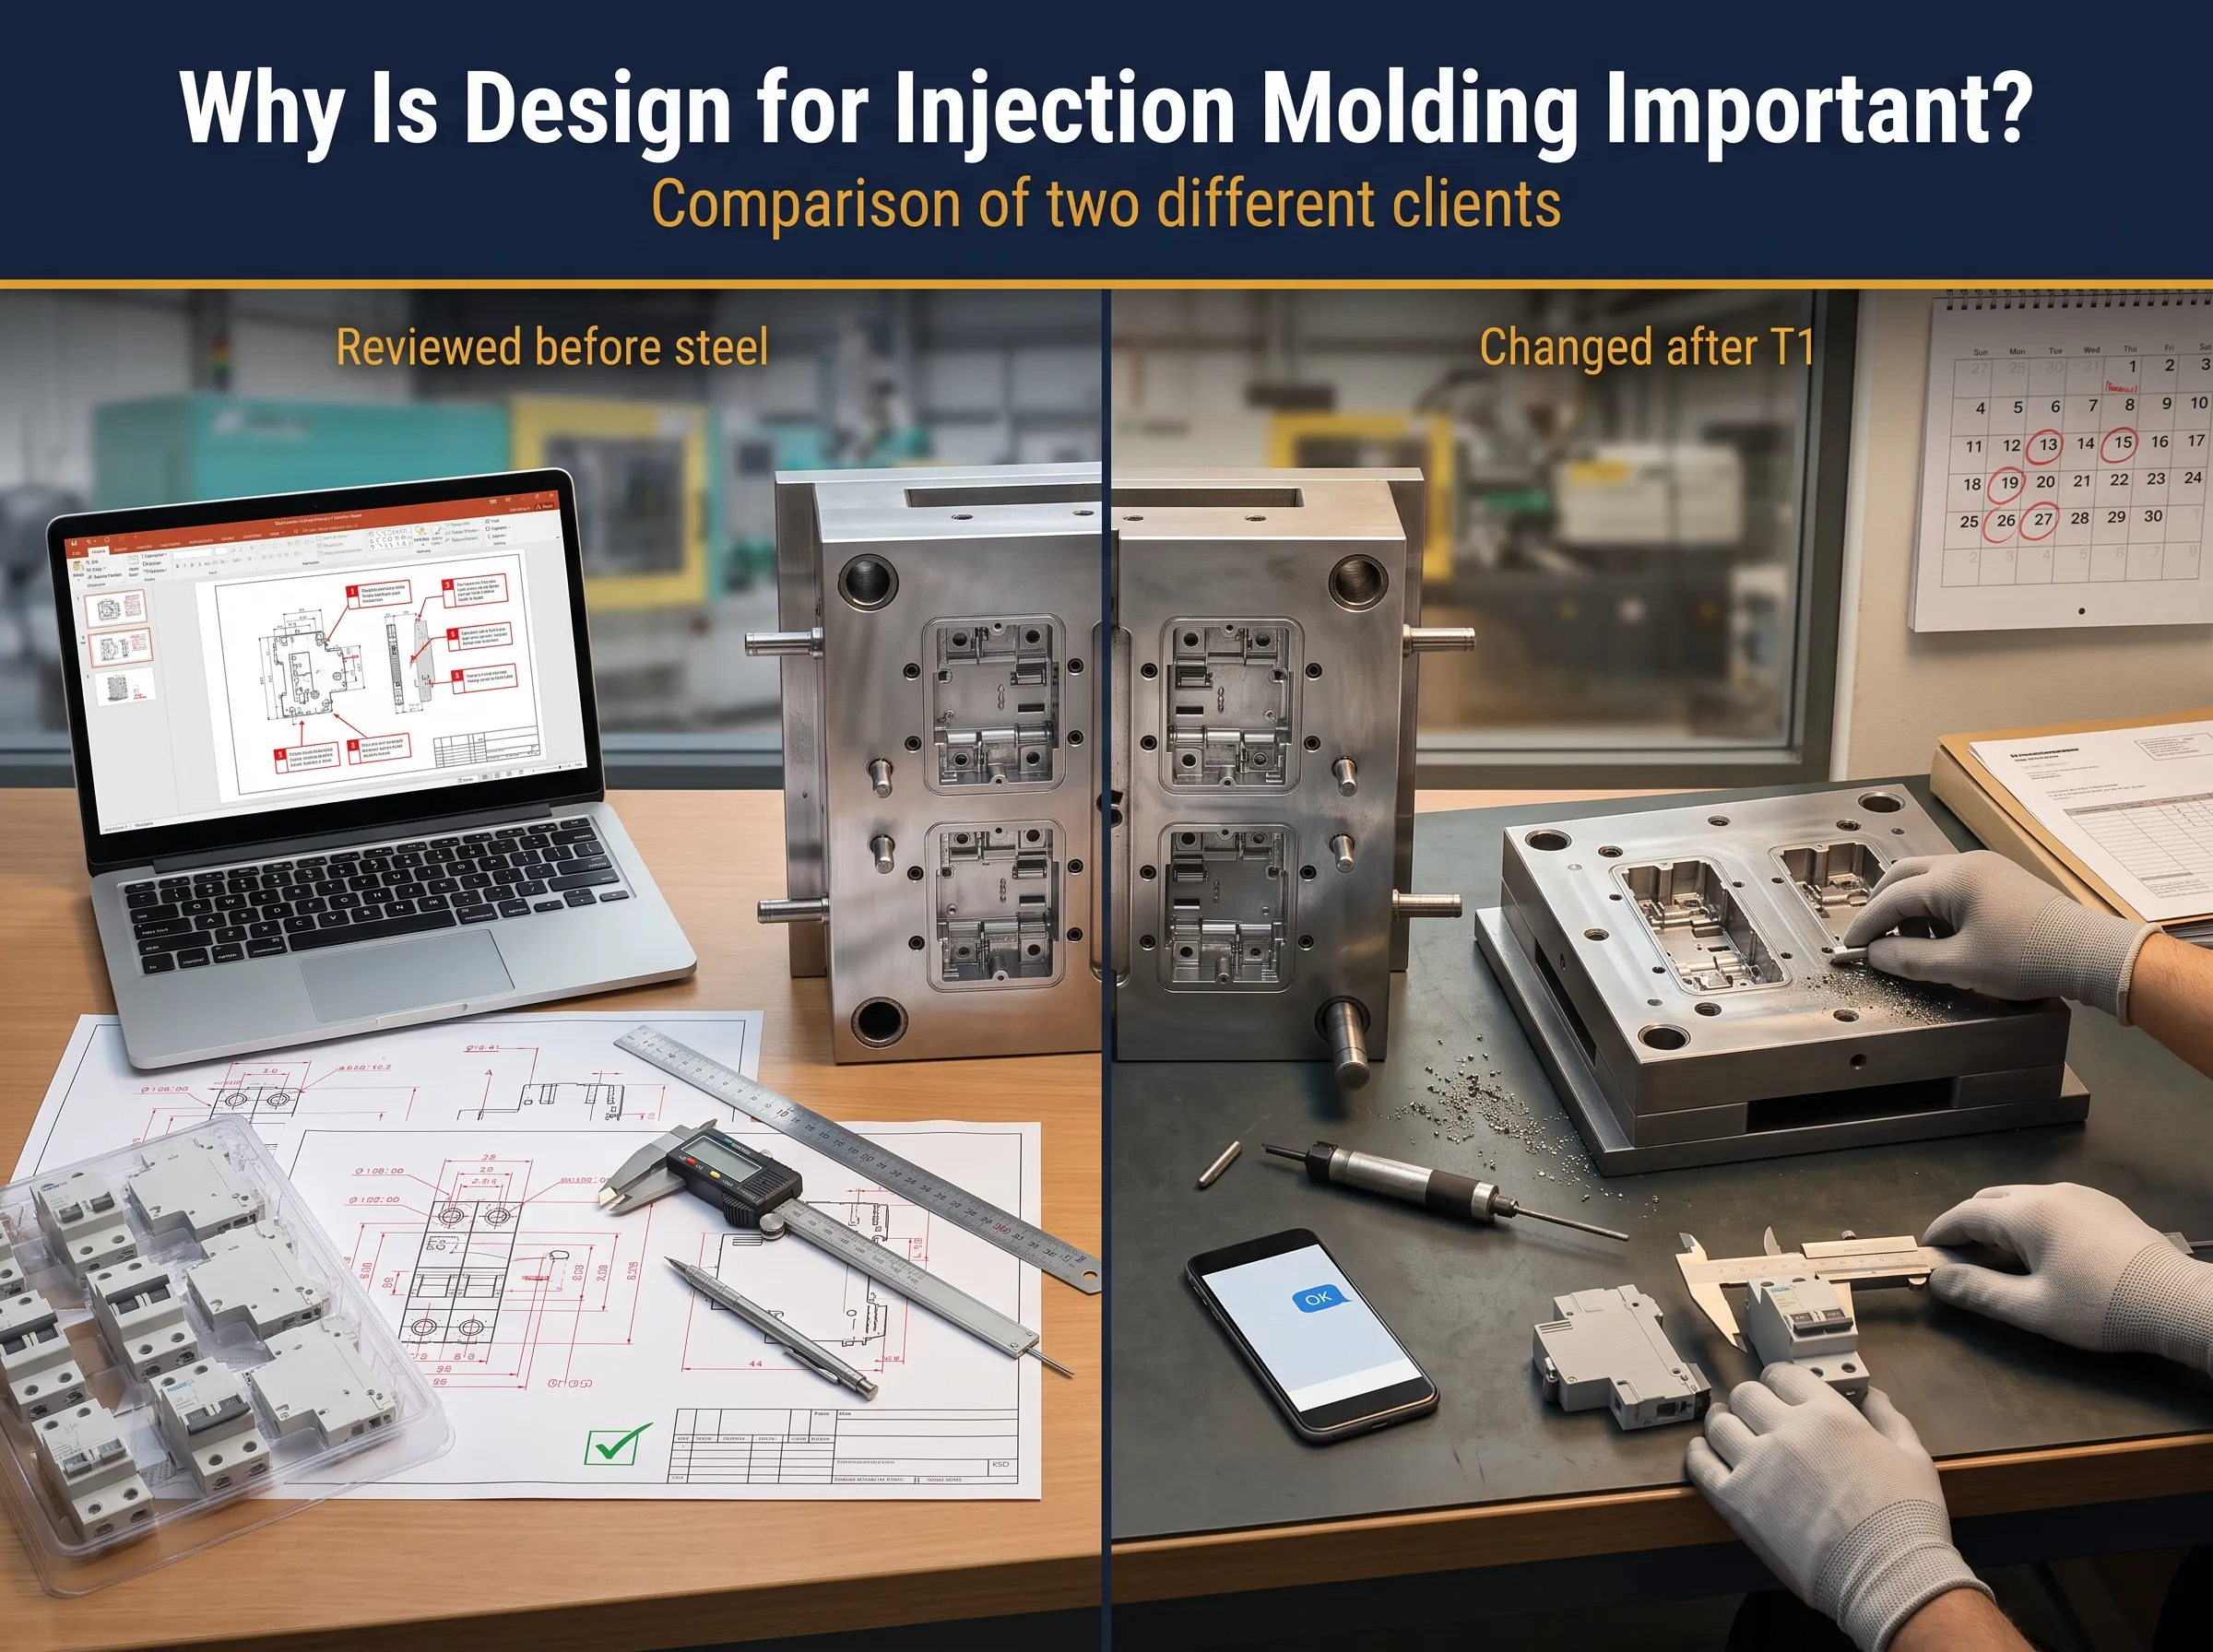
چرا طراحی برای قالبگیری تزریقی مهم است؟ مقایسه دو مشتری مختلف
موفقیتآمیز طراحی قالب تزریق در تعیین اینکه آیا محصولی از قالب در اولین بار به درستی کار میکند یا پس از سه تغییر پرهزینه فولاد، حیاتی است. در مورد یک مدارشکن کوچک، حاشیه مجاز محدود است. درک شده است که بدنه MCB حتی نمیتواند چند دهم میلیمتر تغییر کند، زیرا این منجر به جابجایی نوار بیمتال و تغییر فاصله تماس میشود که دستگاه سوئیچینگ خودکار اجازه آن را نمیدهد.
شرکت Benlong Automation تجهیزات مونتاژ و تست MCB و MCCB را در ونژو، چین میسازد و همچنین قالبهای تزریقی که این خطوط را تغذیه میکنند، تامین میکند. این ما را در هر دو طرف مسئله قرار میدهد. ما ابزار را طراحی میکنیم و سپس قطعات آن را در یک خط مونتاژ اتوماتیک MCB, مشاهده میکنیم، جایی که هر 0.05 میلیمتر تغییر به صورت گیر کردن تغذیهکننده یا رد شدن مدارشکن ظاهر میشود.
هدف اصلی پاسخ به یکی از سوالات متداول مشتریان است. پروژه با هدف توضیح اهمیت مرحله طراحی قبل از برش فولاد، نحوه اعمال DFM در پروژه MCB، مسئولیتهای مربوط به خریداران قالب و سازندگان قالب، و مقایسه دو مورد از دو طرف مخالف از نظر نتیجه: OMINSU از ویتنام و شرکت Walton از بنگلادش بود.
چرا طراحی برای قالبگیری تزریقی مهم است؟ زیرا طراحی کیفیت، هزینه و زمان تحویل را قبل از هر برش فولادی قفل میکند. تغییر در نقشه یک ساعت برای مهندس هزینه دارد. همان تغییر پس از ساخت قالب به معنای قالبهای جدید، آزمایش مجدد و هفتهها تأخیر است. برای قطعات دارای گواهی مانند بدنههای MCB، این میتواند گواهی را نیز به خطر بیندازد.
از نظر بیشتر قطعات پلاستیکی، هدف اصلی طراحی برای تولید (DFM) کاهش هزینه است. یک MCB همچنین باید عملکرد ایمن خود را انجام دهد. پنج دلیل برای توجه وجود دارد.
- هزینه. زمان چرخه به ضخامت دیواره بستگی دارد، تعداد حفرهها تعداد شات در ساعت را تعیین میکند و انتخاب فولاد عمر سرویس را مشخص میکند. تغییر هر چیزی در طراحی آسان است. اما ایجاد تغییر در ابزار به معنای استفاده از جوشکاری، ماشینکاری مجدد یا ساخت قالب جدید است. هر عملیات خطر خرابی ابزار را به همراه دارد.
- عملکرد. یک MCB با اندازه 18 میلیمتر از یک برش بیمتال، سیمپیچ، محفظه قوس با تقسیمکنندهها، قفل، فنرها و دو تماس استفاده میکند. دیوارههای پلاستیکی عناصر را در جای خود نگه میدارند، اما همچنین نقش راهنما را ایفا میکنند. یک دنده که 0.1 میلیمتر بلندتر باشد، قفل را بارگذاری کرده و نیروی سوئیچینگ را تغییر میدهد. یک جیب بزرگتر اجازه میدهد محفظه قوس به دلیل اتصال کوتاه حرکت کند.
- گواهینامه. یک MCB طبق کمیسیون مستقل انتخابات ۶۰۸۹۸-۱ . گواهی میشود. برای دریافت گواهی لازم است محصولی شامل تمام قطعات، از جمله ماده بدنه و فاصله خزش باشد. اگر طراحی بدنه تغییر کند، باید مجدداً گواهی شود. رویکرد هوشمندانه این است که ویژگیهای ثابت قبل از شروع طراحی شناخته شوند.
- زمان تحویل. هر دوره آزمایش ۲ تا ۴ هفته طول میکشد. دو دوره آزمایش برای یک سفارش صادراتی که با اعتبار اسنادی (L/C) پرداخت میشود، منجر به تجاوز از مدت زمان حمل و نقل در L/C میشود. در نتیجه، اصلاح سفارش، کمیسیون بانکی و مشکلاتی برای خریدار به وجود میآید.
- اتوماسیون. قطعاتی که برای مونتاژ دستی مناسب هستند ممکن است برای مونتاژ خودکار مناسب نباشند. تغذیهکنندههای لرزشی و دوربینها نیاز دارند که هر محفظه از هر قالب یکسان باشد. اگر تفاوتهای ابعادی در تولید وجود داشته باشد، ماشینآلات کار نمیکنند و خرابیها رخ میدهد.
به طور خلاصه، مرحله طراحی ارزانترین مرحله است. تأخیر در هر تصمیم منجر به افزایش هزینهها برای اصلاح خطا میشود. این موضوع در مورد پیچها، مهرهها و دستگاههای حفاظتی مانند MCB که زمان قطع آنها در ثانیهها محاسبه میشود، صادق است.
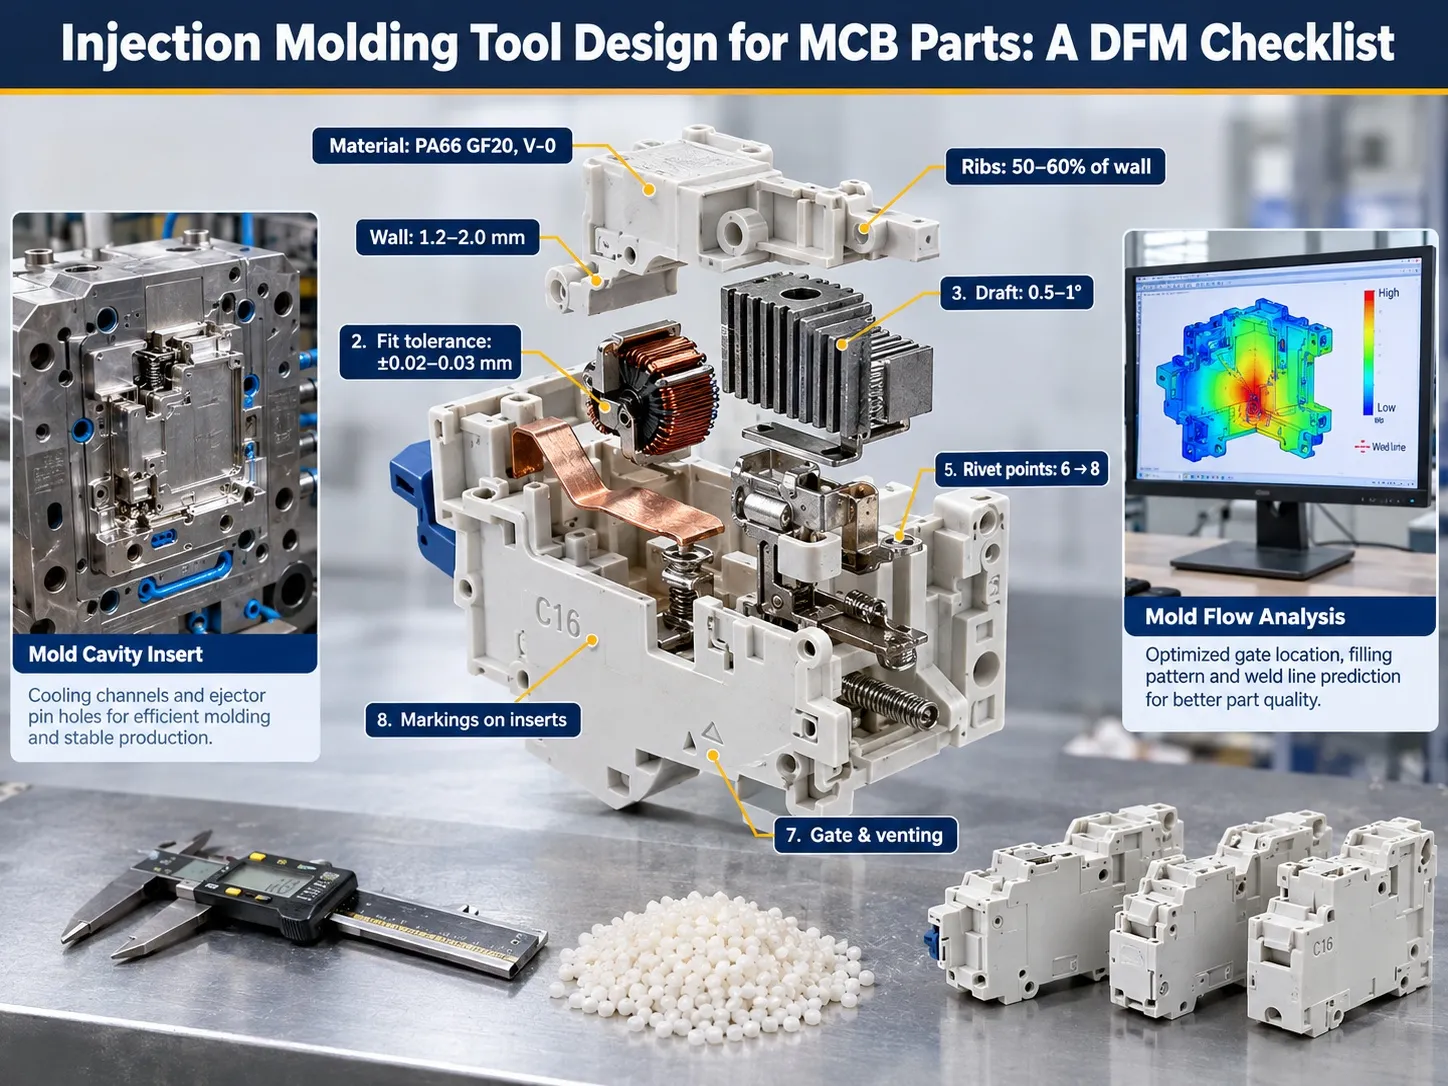
طراحی ابزار قالب تزریق برای قطعات MCB: چکلیست DFM
فرآیند طراحی یک ابزار قالب تزریق با کیفیت باید با طراحی قطعات آغاز شود و نه با انتخاب مواد. پیش از برآورد هزینههای تولید، مهندس باید هر جزء MCB را تحلیل کند تا بتوان آن را بر اساس عوامل طراحی قالب تزریق ارزیابی کرد. جدول زیر عوامل اصلی طراحی قالب تزریق را که برای تولیدکنندگان کلیدهای مدار پلاستیکی اهمیت ویژهای دارند، نشان میدهد.
اعداد زیر باید به عنوان اعداد تقریبی مرجع در نظر گرفته شوند؛ به عبارت دیگر، اینها مقادیر معمول مربوط به محفظههای پلیآمید-۶۶ پر شده با شیشه هستند. این اعداد تنها بخش کوچکی از فرآیند کامل بازبینی DFM را نشان میدهند. به طور کلی، اعداد نهایی برای هر پروژه توسط هر مشتری به طور مستقل با استفاده از مشخصات محصول خود، دادههای تولیدکننده رزین و نتایج تحلیل جریان قالب تعیین میشوند.
| مورد طراحی | آنچه بررسی میکنیم | چرا برای MCB اهمیت دارد |
|---|---|---|
| مواد | PA66 مقاوم در برابر شعله + الیاف شیشه ۲۰۱TP3T (GF20)؛ درجه UL 94 V-0؛ خشککردن قبل از قالبگیری | محفظهها باید آزمایشهای سیم درخشان را پشت سر بگذارند و در نزدیکی قوس الکتریکی سخت باقی بمانند؛ الیاف شیشه همچنین باعث وابستگی انقباض به جهت میشود |
| مجاز انقباض | نرخهای انقباض گرفته شده از دادههای رزین، به صورت جداگانه در طول و عرض جریان اعمال میشود | استفاده از یک مقدار متوسط انقباض برای قطعه پر شده با شیشه باعث جابجایی سوراخهای محور و سطوح اتصال میشود |
| ضخامت دیواره | مقدار اسمی ۱.۲–۲.۰ میلیمتر؛ تغییرات محلی در حدود ۲۵٪ از مقدار اسمی نگه داشته میشود؛ مناطق ضخیم توخالی شدهاند | نقاط ضخیم نزدیک ترمینالها فرو میروند و حفرههایی ایجاد میکنند که باعث تضعیف پایههای پیچ میشود |
| زاویه پیشران | ۰.۵–۱ درجه در دیوارههای خارجی، بیشتر در سطوح بافتدار؛ به صورت جداگانه برای هر سطح در جیبهای عمیق داخلی مشخص شده است | جیبهای مکانیزم نیاز به زاویه پیشران حداقلی دارند، اما باید در نقشه باشد وگرنه تناسب محور جابجا میشود |
| دندهها و پایهها | ضخامت دنده ۵۰–۶۰٪ از ضخامت دیواره؛ قطر خارجی پایه حدود ۲ برابر قطر سوراخ است | انتهای دندهها محل قرارگیری بیمتال و سیمپیچ است؛ دندههای بزرگتر باعث ایجاد نشانههای فرورفتگی در سطح قابل مشاهده میشوند |
| قفلهای فنری و زیرکاتها | کدام ویژگیها نیاز به اسلاید یا لیفتر دارند؛ آیا میتوان قفل فنری را به گونهای طراحی کرد که در جهت باز شدن آزاد شود | هر اسلاید هزینه و خط جدایش اضافه میکند؛ طراحی جدید قفل فنری میتواند کل ساختار قالب را تغییر دهد |
| نقاط پرچ | تعداد، موقعیت و قطر سوراخهای پرچ که دو نیمپوسته را به هم متصل میکنند | افزایش تعداد پرچها از ۶ به ۸ بار فشردهسازی، پینهای هسته، چیدمان پران و خنککننده را تغییر میدهد |
| تلرانسهای تناسب داخلی | ابعاد عملکردی (محورها، جیبهای قفل، محلهای تماس) به طور جداگانه علامتگذاری شده، معمولاً ±۰.۰۲–۰.۰۳ میلیمتر | اینها نیروی تریپ و فشار تماس را تنظیم میکنند؛ ابعاد کلی میتوانند شلتر باقی بمانند |
| خط جدایش | محل تقسیم بین دو نیمه قالب روی هر قطعه | خط جدایش روی سطح آببندی یا خزش، خط شاهد یا فلش ایجاد میکند که بیشترین آسیب را وارد میکند |
| درگاه و تهویه | درگاه روی دیوار غیرعملکردی؛ عمق تهویه حدود ۰.۰۱–۰.۰۱۵ میلیمتر برای PA66 | PA66 به صورت نازک جریان مییابد و به راحتی فلش ایجاد میکند؛ فلش در جیب قفل میتواند از قطع شدن مدارشکن جلوگیری کند |
| بیرون انداختن | موقعیت پینهای پران روی سطوح غیرعملکردی و غیرقابل مشاهده؛ تعداد کافی پین برای فشار یکنواخت به دیوارههای نازک | پینها روی سطح جفتشونده ردهایی ایجاد میکنند که تناسب را تغییر میدهد؛ پینهای کم باعث خم شدن قابهای نازک هنگام پران میشوند |
| خنکسازی | کانالهای خنککننده متعادل در سراسر حفره و هسته، نزدیک به بخشهای ضخیم | خنکسازی نامتوازن باعث پیچش دیوارههای بلند و افزایش طول چرخه میشود |
| تعادل چندحفرهای | رانر طبیعی متعادل، تأیید شده توسط جریان قالب، برای ۲، ۴ یا ۸ حفره | خط خودکار قطعات را از هر حفره دریافت میکند؛ یک حفره کند به جریان رد تبدیل میشود |
| فولاد قالب | حفره در S136H یا H13؛ پایه قالب در S50C یا P20 | الیاف شیشه ساینده است؛ فولاد سختشده حفره ابعاد را در طول عمر طولانی ابزار پایدار نگه میدارد |
| علامتگذاریها | متن برجسته در مقابل متن فرورفته؛ درجهای قابل تعویض برای رتبهبندیهایی مانند C16 یا C32 | متن فرورفته روی قطعه در فولاد برجسته است و به راحتی قابل ماشینکاری است؛ متن برجسته روی قطعه در فولاد حک شده و برای حذف نیاز به جوشکاری دارد |
فرآیند طراحی یک ابزار قالب تزریق با کیفیت باید با طراحی قطعات آغاز شود و نه با انتخاب مواد. پیش از برآورد هزینههای تولید، مهندس باید هر جزء MCB را تحلیل کند تا بتوان آن را بر اساس عوامل طراحی قالب تزریق ارزیابی کرد. جدول زیر عوامل اصلی طراحی قالب تزریق را که برای تولیدکنندگان کلیدهای مدار پلاستیکی اهمیت ویژهای دارند، نشان میدهد.
برای تلرانسها، توصیه میکنیم به ایزو 20457, ، استاندارد بینالمللی برای تلرانسهای قطعات قالبگیری پلاستیکی، که نسخه دوم آن در آگوست ۲۰۲۶ منتشر شده است، مراجعه کنید و فقط مقادیر دقیق را روی ابعادی که واقعاً عملکرد را تحت تأثیر قرار میدهند اعمال کنید. اگر قطعه شما قبلاً قوانین کلی در راهنمای قالبگیری تزریقی, ما را دنبال میکند، بیشتر این چکلیست در وضعیت خوبی خواهد بود.
مسئولیتها: خریدار و سازنده قالب
بیشتر اختلافات در پروژههای قالبگیری ربطی به ماشینکاری بد یا فولاد بد ندارد. نکته اصلی معمولاً حول این است که چه کسی چه تصمیمی گرفته و چه زمانی گرفته شده است. قرارداد معمول قالبگیری تزریقی مسئولیتها را بین سازنده قالب (طرف A)، که مالک محصول است، و خریدار (طرف B)، که مالک ابزار است، تقسیم میکند.
| حوزه | خریدار (طرف A) | سازنده قالب (طرف B) |
|---|---|---|
| طراحی و عملکرد محصول | مالک طراحی محصول، عملکرد و کارایی آن است | مشاوره DFM میدهد؛ بدون تأیید کتبی محصول را تغییر نمیدهد |
| دادههای محصول | نقشههای محصول یا فایلهای سهبعدی یا نمونه فیزیکی را تأمین میکند و به صورت کتبی مشخص میکند کدام یک معتبر است | اگر فقط نمونه تأمین شود، آن را اسکن یا اندازهگیری کرده و نقشهها را برای تأیید خریدار آماده میکند |
| تأیید نقشه | نقشهها را بررسی و تأیید میکند، شامل تمام ابعاد بحرانی | نقشهها را با ابعاد بحرانی و تلرانسهای مشخص شده واضح ارسال میکند |
| طراحی قالب | ممکن است در صورت تمایل، طرح قالب (درگاهها، خط جدایش، پرتاب) را بررسی کند | ساختار قالب، درگاهها، خنککننده و پرتاب را مطابق نقشههای تأیید شده طراحی میکند |
| ساخت قالب و آزمایشها | در آزمایشها شرکت میکند یا آنها را بررسی کرده و نمونهها را بازرسی میکند | قالب را میسازد، آزمایشهای T1/T2 را اجرا میکند و نمونهها را همراه با گزارش ابعادی ارائه میدهد |
| تطابق نمونه | تأیید میکند که نمونهها با نقشههای تأیید شده مطابقت دارند | هرگونه انحراف از نقشههای تأیید شده را به هزینه خود اصلاح میکند |
| تغییرات پس از تأیید | هزینه و زمان لازم برای تغییرات مهندسی درخواست شده پس از تأیید نقشه را پرداخت و فراهم میکند | هزینه و تأثیر زمانبندی هر تغییر را قبل از انجام آن اعلام میکند |
| گواهینامه | محصول نهایی را گواهی میکند (برای MCBها، مطابق IEC 60898-1 یا طرحهای ملی) | مدارک مواد و ابعادی که از گواهی پشتیبانی میکنند را ارائه میدهد |
بخش مهمی از این فرآیند، دریافت تأیید نقشهها از مشتریان است. پس از اینکه خریدار نقشه را تأیید کرد، این نقشه به عنوان مدل برای ساخت و تأیید قالب تولید استفاده میشود. اگرچه نمونهای نیز ممکن است برای راهنمایی استفاده شود، اما فقط در صورتی کاربرد دارد که در شرایط تأیید و همچنین در قرارداد در خصوص ابعاد مورد توجه ذکر شده باشد.
Walton در مقابل OMINSU: دو مشتری، دو نتیجه
هر دو پروژه شامل قالبهای محفظه MCB با پیچیدگی برابر بودند و مشتریان تجربه قبلی در ساخت قالب نداشتند. این موضوع چندان تعجبآور نیست زیرا تولیدکنندگان MCB متخصص در قطعکنندهها هستند، نه تولیدکنندگان ابزار. تفاوت بین دو نتیجه به ساخت ابزار یا فولاد مربوط نمیشود. تمایز در نحوه ارائه دادههای محصول و سپس میزان دقیق بررسی نقشهها قبل از باز شدن قالب است.
OMINSU ویتنام: هر نقشه بررسی شد
در سال 2025، شرکت OMINSU ویتنام قرارداد ساخت قالب MCB را با ما بست. به جای ارسال فقط یک نمونه، OMINSU مجموعهای از نقشههای خود را برای کار در اختیار ما قرار داد. در نتیجه، تمام ابعاد در نقشههای ما قابل ردیابی به دادههای اصلی محصول OMINSU بود.
هر زمان که نقشه قالب را برای تأیید ارسال میکردیم، تیم OMINSU صفحه به صفحه نقشه را با نقشههای محصول مقایسه میکرد و یک سند پاورپوینت با نظرات درباره هر تغییر لازم شامل ابعاد، مقدار و دلیل تغییر به ما بازمیگرداند. بنابراین، مهندسان ما توانستند کار را بر اساس این سند انجام دهند. تمام اصلاحات روی کاغذ قبل از شروع هر کار واقعی انجام شد.
با این حال، دانش خاصی از مهندسی قالب لازم نبود. آنچه لازم بود فقط اطلاعات پایه محصول، زمان، تمرکز و روشی به ظاهر ساده برای انتقال تغییرات مورد نیاز بود.
Walton بنگلادش: تأیید بدون بررسی
تعهد Walton شامل تنظیم MCB نوع C45 بود که قبلاً تأیید شده بود. اصلاحات شامل ساختار قفل شونده، حذف پوشش مهر و موم، هشت نقطه پرچ و افزودن جزئی فلزی زیر واشر بود.
اینگونه وقایع پیش رفت:
درخواست قیمت (RFQ) بیان میکرد که الزامات محصول نهایی باید با نمونه فیزیکی مطابقت داشته باشد.
ما نقشههای دوبعدی را انجام دادیم که از طریق ویچت تأیید شدند و پیامی دریافت شد که میگفت “باشه. برو!” و هیچ نظری درباره اندازهها داده نشد.
قطعات چاپ سهبعدی ساخته شدند و فرآیند مونتاژ به صورت ویدئویی نمایش داده شد. اصلاحات هرگز انجام نشد.
پس از دریافت نمونههای T1، کروگان درخواست ابعاد قطعات داخلی را داد تا با نمونه فیزیکی اصلی مطابقت داشته باشد.
فرض والتون درست است زیرا آنها باید اطمینان حاصل میکردند که محصولی که قبلاً تأیید شده محافظت میشود. حفظ همان ساختار داخلی معنای مهندسی خوب است. با این حال، کلید مسئله به موقع بودن است. همان مقایسه در مرحله نقشهکشی چند روز طول میکشید.
پروژههای کنار هم به این شکل بودند:
| OMINSU (ویتنام) | والتون (بنگلادش) | |
|---|---|---|
| دادههای محصول ارائه شده | نقشههای محصول مشتری | نمونه فیزیکی؛ نقشههای دوبعدی تهیه شده توسط بنلانگ |
| بازبینی نقشه | صفحه به صفحه، با نشانهگذاری پاورپوینت نوشته شده | تأیید شده توسط پیام چت، بدون نظر ابعادی |
| مرجع برای ابعاد | نقشههای محصول مشتری و نقشههای قالب تأیید شده | درخواست قیمت نمونه فیزیکی را نام برد؛ تأیید روی نقشهها داده شد |
| اولین تغییر عمده | مرحله نقشهکشی | پس از نمونههای T1 |
| هزینه تغییر | ساعتهای مهندسی روی کاغذ | بازکاری درج به علاوه یک دور آزمایش اضافی |
| نتیجه | آزمایشهای روان | آزمایش مجدد و اصلاح اعتبار اسنادی |
آنچه تغییر دادیم
ممکن بود پروژه والتون را خوششانسی بدانیم و ادامه دهیم، اما در عوض ارزیابی کردیم که رویههای داخلی ما چه اجازهای میدهند و سه بهبود مختلف را اجرا کردیم.
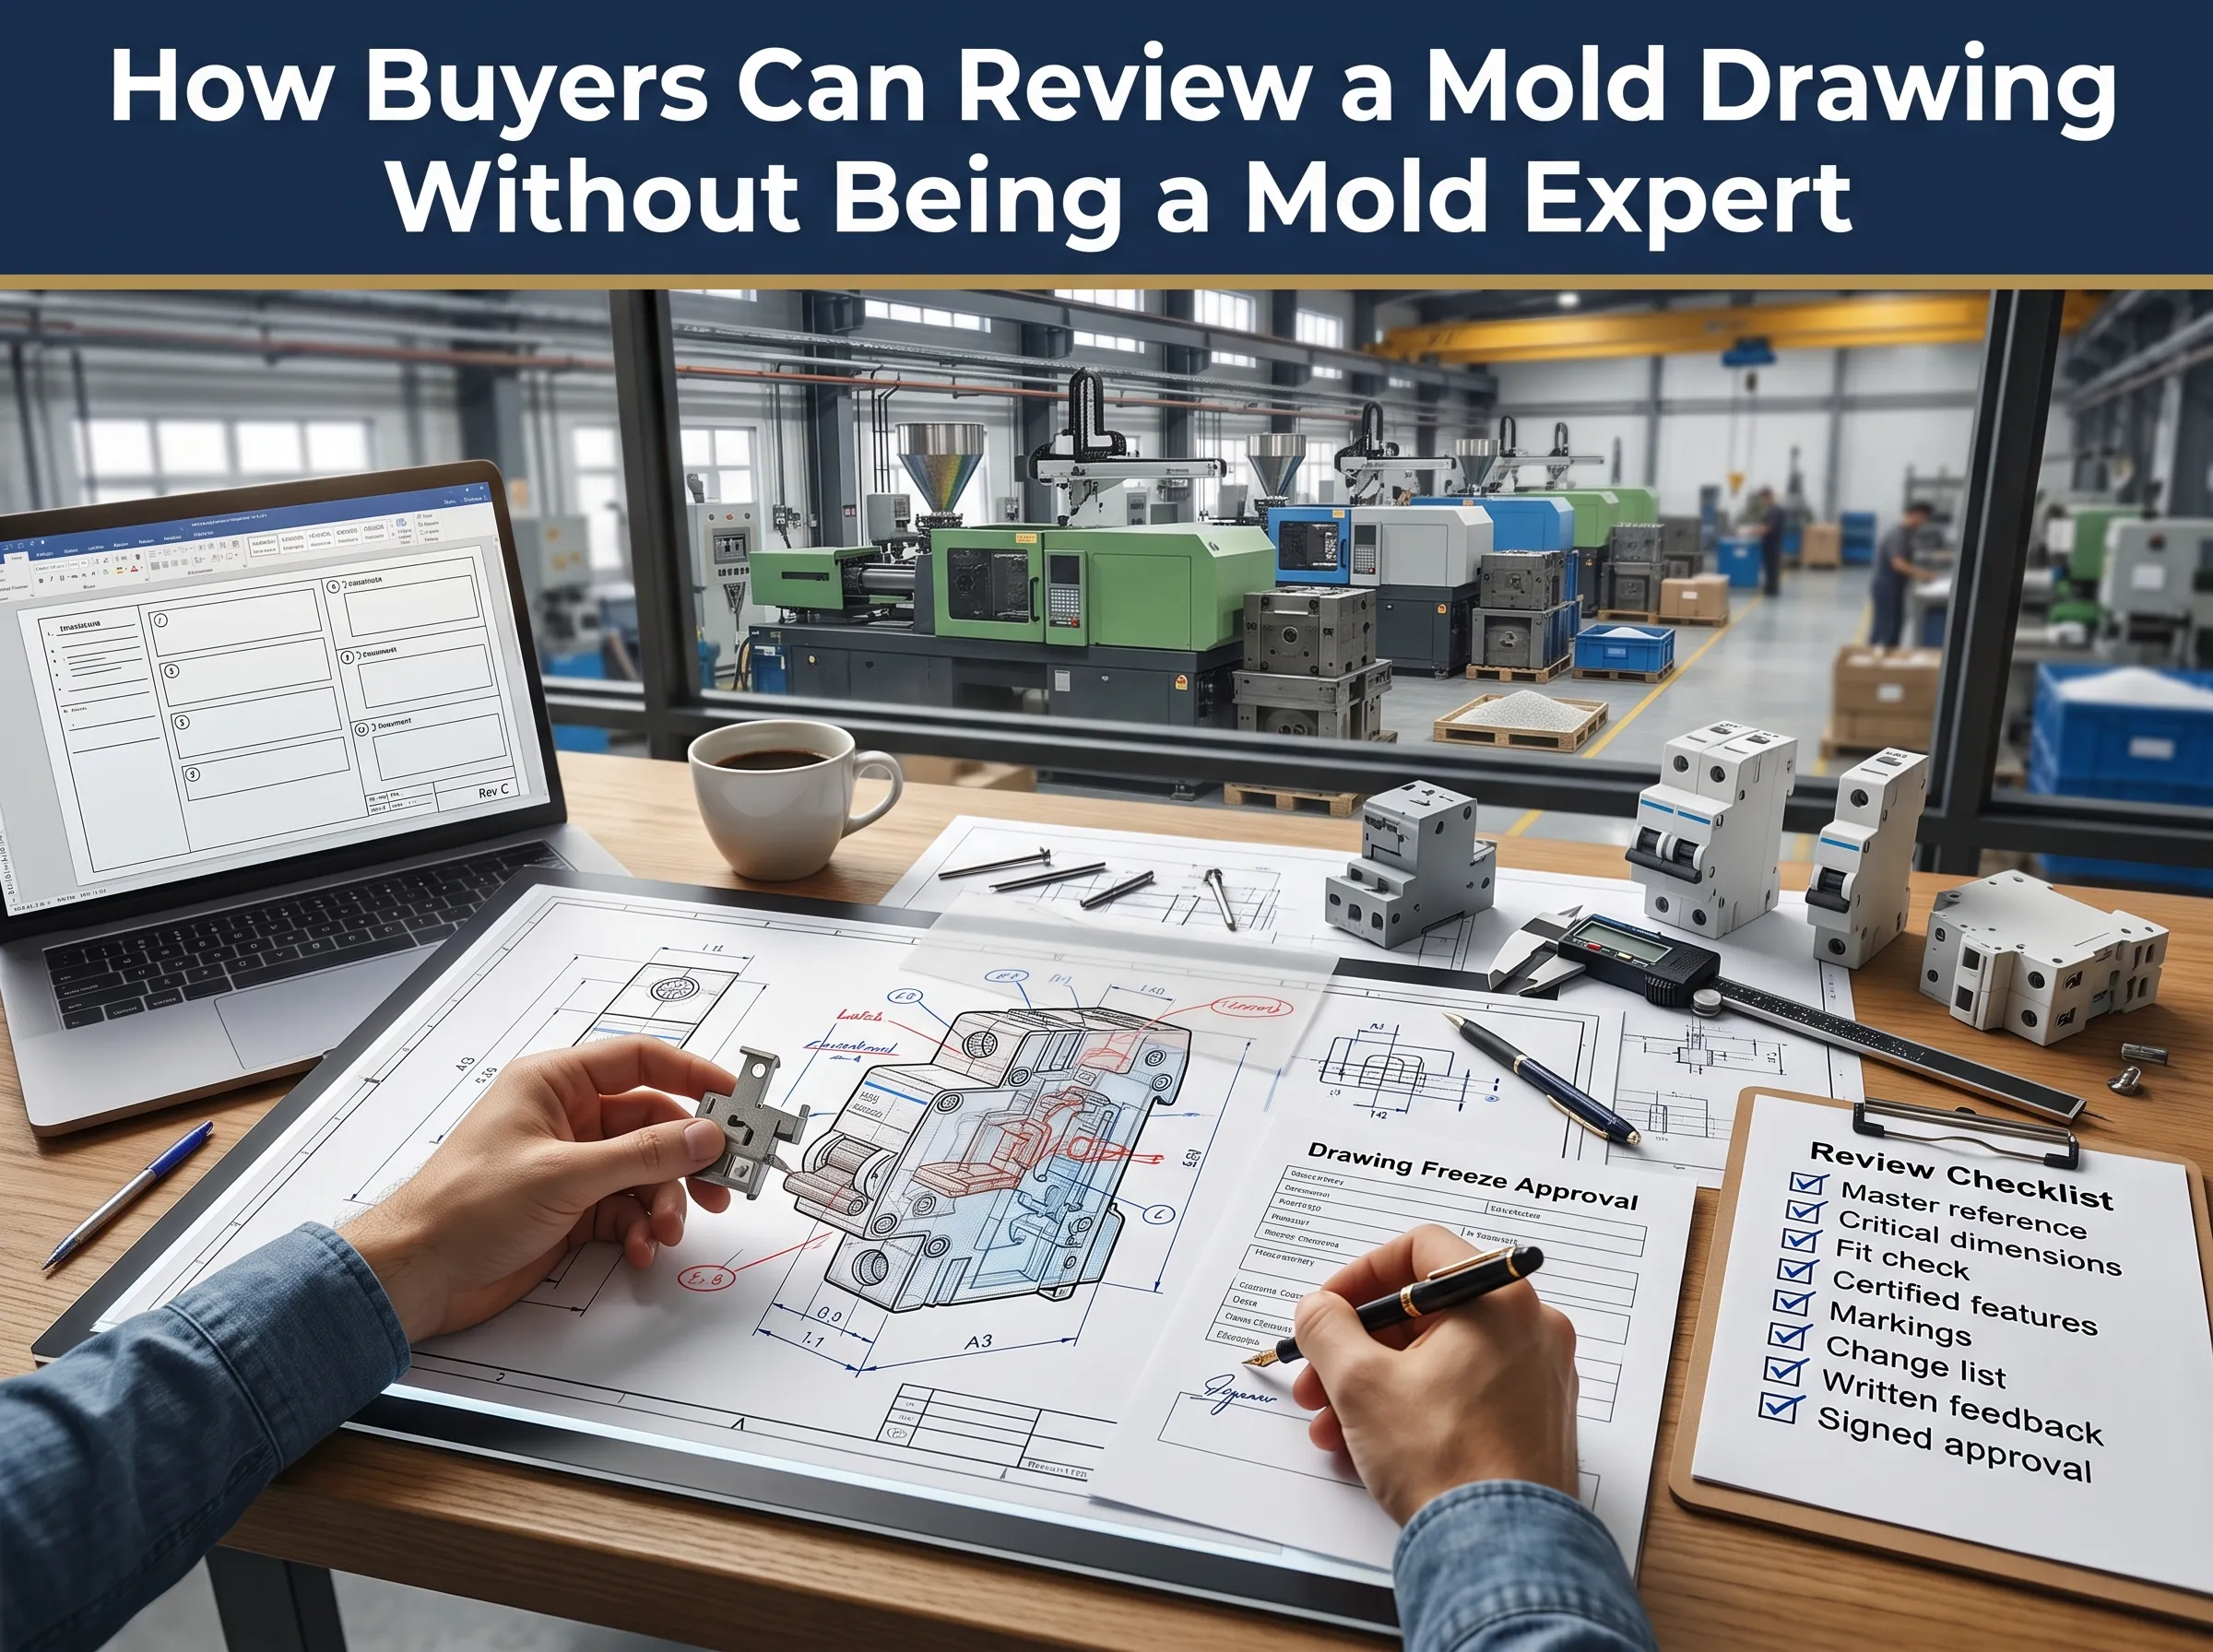
نقشههای نوشته شده و منجمد قبل از هر برش فولاد. اکنون قبل از هر برش فولاد، مشتری باید تأییدیه انجماد نقشه را امضا کند که شامل بازنگری و ابعاد مهم است. و دیگر نمیتوانیم فقط به پیام چت اکتفا کنیم.
ابتدا نمونه را اسکن میکنیم. وقتی مشتری نمونهای به جای نقشههای کالا به ما میدهد، مطمئن میشویم که آن را اسکن کرده و ابعاد آن را قبل از شروع فرآیند طراحی علامتگذاری کنیم. باید تأییدیه کتبی درباره اینکه کدام ابعاد مربوط به نمونه و کدام مربوط به نقشهها است وجود داشته باشد.
قالب نشانهگذاری برای هر مشتری. اکنون قالب سادهای برای نظرات به مشتریان ارائه میدهیم که از روش پاورپوینت OMINSU الهام گرفته شده است، به گونهای که نیازی به دانش تخصصی قالب برای تحلیل نقشه نداشته باشند.
چگونه خریداران میتوانند نقشه قالب را بدون تخصص قالب بررسی کنند
نیازی نیست طراحی خنککننده یا صفحات پران را بفهمید تا محصول را ایمن نگه دارید. کیفیت بازبینی طراحی تزریق فقط به چند سؤال ساده بستگی دارد که هر کسی از حرفه مهندسی ترمز به راحتی میتواند پاسخ دهد.
- کدام معیار در مورد شما حاکم است؟ بنویسید و به طور صریح در تأیید ذکر کنید که نقشه، فایل سهبعدی یا نمونه فیزیکی به عنوان مرجع اصلی در نظر گرفته میشود.
- آیا ابعاد بحرانی علامتگذاری شدهاند؟ مطمئن شوید که هر جیب قفل، لولا، موقعیت نشستن و پورت با تلرانسهایی که شما موافق هستید علامتگذاری شده است.
- آیا هنوز امکان نصب قطعات جدید روی قطعات قدیمی وجود دارد؟ مکانیزم و نقشه بدنه جدید را روی هم قرار دهید و فاصلهها را بررسی کنید.
- آیا مشخصات تأیید شده تغییر کردهاند؟ ابعاد، ضخامت دیوارههای اطراف واحدهای زنده و کلاس مواد را مقایسه کرده و با طراحی تأیید شده خود بررسی کنید.
- آیا یادداشتها با استانداردها مطابقت دارند؟ متن رتبهبندی، مهرهای تأیید انطباق با استانداردها و لوگوهای خود را بررسی کنید.
- آیا تغییرات به طور کامل اعمال شدهاند؟ اگر محصول موجود را تغییر دادهاید، مطمئن شوید که هر تغییر را در نقشه مشخص کردهاید.
- آیا نظرات شما ثبت شدهاند؟ نظرات خود را نه در پیام بلکه به صورت نسخه علامتگذاری شده بازگردانید و فراموش نکنید شماره بازبینی را در نام فایل درج کنید.
- آیا سند را تأیید کردهاید؟ مطمئن شوید تأیید خود را به صورت کتبی علامتگذاری کردهاید و فقط پس از دریافت پاسخ به تمام سوالات فوق.
چگونه برای قالبگیری تزریقی طراحی کنیم: فرآیند ۶ مرحلهای ما
اگر در حال بررسی نحوه طراحی برای قالبگیری تزریقی هستید وقتی محصول شما یک MCB است، باید دنبالهای را که در اینجا توضیح میدهیم دنبال کنید. این نسخهای خلاصه شده از کامل ما است فرآیند توسعه قالب تزریق MCB.
- تحلیل نیازمندیها. تمام دادههای لازم پروژه از جمله نقشههای طراحی محصول یا فایلهای CAD سهبعدی، نمونههای فیزیکی در صورت موجود بودن، نوع رزین پلاستیکی مورد استفاده، حجم تولید برای تولید آینده و وضعیت یا امکان صدور گواهی را جمعآوری کنید.
- طراحی برای تولید. چکلیست بالا را مرور کرده و سندی تهیه کنید که روشهای تأثیر هر عنصر طراحی MCB را توسط ملاحظات طراحی توصیف کند.
- تحلیل جریان قالب. پر کردن، بستهبندی، خنکسازی و تغییر شکل را شبیهسازی کنید تا محل درگاهها، تعادل حفرههای قالب و پیشبینی خطوط جوش قبل از برش فولاد تعیین شود.
- نقشه نهایی. نقشه نهایی را از مشتری امضا بگیرید. تمام تغییرات از این پس به عنوان درخواست تغییر در نظر گرفته شده و هزینهها را تحت تأثیر قرار میدهد.
- آزمایشهای T1 و T2. اولین نمونههای قالب با نقشه و نمونههای فیزیکی در صورت موجود بودن مقایسه میشوند. بسته استاندارد ما شامل ۱۰۰۰ قطعه تأیید شده و گزارش ابعادی است. قالب تزریق MCB آزمایشهای عملکردی.
- . قطعات نمونه درون کلیدهای کامل مونتاژ شده و از طریق کالیبراسیون قطع، تستهای دیالکتریک و مکانیکی، همان بررسیهایی که. انجام میدهد، عبور میکنند، قبل از اینکه قالب برای تولید انبوه آزاد شود. آزمایشگاه تست MCB معمولاً حدود ۴۵ روز برای ساخت قالبهای تزریق MCB پس از امضای آخرین نقشه نیاز داریم. زمان لازم برای تأیید نقشهها در این دوره لحاظ نشده است زیرا نمیتوان آن را از قبل تخمین زد. هرچه نقشهها سریعتر بررسی و تأیید شوند، زودتر برای آزمایش پذیرش طراحیهای جدید آماده میشوند.
همان شش مرحله برای هر.
طراحی قالب تزریق پلاستیک اعمال میشود. قطعات MCB به سادگی فضای کمتری برای خطا باقی میگذارند.. طراحی درگاه قالب تزریق برای قطعات الکتریکی کوچک.
اهمیت طراحی درگاه قالب تزریق این است که محل خطوط جوش، کرنشهای ناهمسانگرد و جهتگیری الیاف را در مورد یک عنصر الکتریکی کوچک تولید شده تعیین میکند. چهار قاعده برای تولید قابهای قالبگیری MCB اعمال میشود.
اهمیت طراحی دروازه قالب تزریق این است که محل خطوط جوش، کرنشهای ناهمسانگرد و جهتگیری الیاف را در مورد یک عنصر الکتریکی کوچک تولید شده تعیین میکند.
برای جلوگیری از هرگونه مشکل، دروازه نباید در نزدیکی قفلها یا کنتاکتها قرار گیرد. حتی وجود یک اثر دروازه، تنش موضعی یا خط جوش در جیب قفل میتواند بر ظرفیت مکانیزم برای قطع یا خرابی به دلیل دماهای بالا تأثیر بگذارد.
باید از دروازههای زیرآبی استفاده شود. یک زیر دروازه به طور خودکار پس از باز شدن قالب تزریق بریده میشود و این عملیات را برای قالبها آسانتر میکند.
برای برنامهریزی جهتگیری الیاف، باید به خاطر داشت که الیاف شیشهای در طول جریان جهتگیری میکنند، بنابراین PA66 پر شده با شیشه در آن جهت کمتر منقبض میشود. بنابراین، قرارگیری دروازه در تعیین جهت حرکت دیواره حیاتی است.
مسیر جریان باید متعادل باشد. در مورد ۴ یا ۸ حفره، همه آنها باید همزمان و تحت فشار مساوی پر شوند.
ساخته شده بر اساس همان استانداردهای برندهای جهانی قطعکننده
MCBها دارای بلوغی هستند که آنها را به محصولی بسیار استاندارد تبدیل میکند. در نهایت، رقابتیترین محصولات مرجع مانند Schneider Electric Acti9 iC60، ABB S200، Siemens 5SL، Legrand DX³ و CHINT NXB طبق استاندارد پایه IEC 60898-1 همراه با ماژول ۱۸ میلیمتری که در ریل DIN ۳۵ میلیمتری قرار میگیرد ساخته شدهاند. این یکنواختی در برندها دلیل مقایسه MCB جدید با دیگران در مناقصات است و اساس طراحی قالبهای ما میباشد.
این به این معنی است که در عمل، ما برای تطابق با استانداردهای آزمایش IEC 60898-1 و IEC 60947-2 طراحی میکنیم، با استفاده از عرض ماژول ۱۸ میلیمتری و طراحی کلیپ ریل DIN، پلاستیک PA66 مقاوم در برابر شعله، و همچنین طراحیهای داخلی C45 و DZ47 که در بسیاری از برندهای منطقهای وجود دارد.
پروژههای قالبی که تحویل دادهایم
هر پروژه زیر از همان طراحی قالب تزریق فرآیند توضیح داده شده در بالا عبور کرده است.
| مشتری | کشور | پروژه |
|---|---|---|
| KEAZ | روسیه | قالبهای تزریق MCB |
| تجهیزات الکتریکی ROMEL | اتیوپی | قالبهای تزریق MCB |
| شرکت PT. Lelco Trindo Nusantara | اندونزی | قالبهای تزریق MCB |
| شرکت OMINSU ویتنام | ویتنام | قالبهای تزریق MCB (۲۰۲۵) |
| والتون | بنگلادش | قالبهایی برای MCB نوع C45 اصلاح شده |
برنامهریزی ابزار MCB اول خود را دارید؟ راهنمای ما برای ساخت قالب تزریق MCB به طور عمیقتر به فولاد، کاویتاسیون و عوامل هزینه میپردازد.
Schneider Electric، Acti9، ABB، Siemens، Legrand، CHINT و سایر نامهای برند و محصول علائم تجاری صاحبان مربوطه خود هستند. آنها فقط به عنوان نقاط مرجع صنعتی ذکر شدهاند؛ هیچ شراکت یا تأییدی منظور نشده است.
سوالات متداول
چگونه قالبی برای تزریق طراحی کنیم؟
طبق استراتژی بحث شده در بالا، باید با کار روی قطعه شروع کنیم نه ساخت قالب. ابتدا باید رزین، ضخامت دیواره، ابعاد عملکردی و شیب را بررسی کنیم و فرآیند DFM را با استفاده از نرمافزار نظریه جریان شکسته اجرا کنیم. به طور خلاصه،, چگونه قالبی برای تزریق پلاستیک طراحی کنیم به این معنی است که هر تصمیم ابتدا روی کاغذ تثبیت شده و با نمونههای T1 اعتبارسنجی شود.
بهترین نرمافزار برای طراحی قالب تزریق چیست؟
یک بسته قطعی بهترین وجود ندارد. مدلسازی قالب با استفاده از Siemens NX با Mold Wizard، PTC Creo و SolidWorks انجام میشود در حالی که Cimatron و ZW3D برندهای اصلی مورد استفاده در کارگاههای ابزارسازی هستند. Autodesk Moldflow و Moldex3D تا کنون محبوبترین برنامهها برای شبیهسازی جریان هستند. مهمترین نکته برند محصول استفاده شده نیست، بلکه تأیید توانایی سازنده قالب و مشتری در تبادل فایلهای STEP یا بومی است.
استانداردهای طراحی قالبهای تزریق چیست؟
سه سطح دستهبندی وجود دارد. به طور کلی، قطعات قالب با استانداردهای کاتالوگ مانند HASCO، DME یا Misumi و درجههای قالب SPI (که اکنون PLASTICS نامیده میشود) مطابقت دارند که طول عمر مورد انتظار قالب را مشخص میکنند، به طوری که کلاس ۱۰۱ بیش از یک میلیون چرخه را نشان میدهد. علاوه بر این، تلرانسهای قطعات میتوانند با ISO 20457 مطابقت داشته باشند. استاندارد محصول بالاتر از هر دو لایه قرار دارد. برای مثال، استاندارد محفظههای MCB، IEC 60898-1 یا IEC 60947-2 است.
آیا قالبگیری تزریقی بهتر از چاپ سهبعدی است؟
در حالی که چاپ سهبعدی برای تولید حجم بالا کارآمد نیست، برای توسعه نمونههای اولیه چاپ سهبعدی عالی است زیرا نیازی به ابزارسازی ندارد و این فناوری برای ارزیابی تناسب و مونتاژ نمونههای اولیه مفید است، کاری که برای طرحهای MCB قبل از فرآیند تولید واقعی انجام میشود. قالبگیری تزریقی زمانی مزیت بیشتری پیدا میکند که تعداد قطعات به هزاران برسد از نظر قیمت و استحکام قطعه. معمولاً در عمل هر دو فناوری ترکیب میشوند. مقاله ما در مورد شرکتهای نمونهسازی سریع بخش چاپ را پوشش میدهد، و قالبگیری تزریقی چیست بخش قالبگیری را پوشش میدهد.
منابع
- IEC 60898-1:2015+AMD1:2019 CSV, ، کلیدهای قطع جریان برای حفاظت در برابر اضافهجریان برای نصبهای خانگی و مشابه (کمیسیون بینالمللی الکتروتکنیک)
- ISO 20457:2026, ، قطعات قالبگیری شده پلاستیکی: تلرانسها و شرایط پذیرش (سازمان بینالمللی استانداردسازی)
نمونه خود را برای ما ارسال کنید: بررسی رایگان DFM
آیا کلیدی دارید که میخواهید ابزارسازی کنید، یا محصولی تایید شده که نیاز به کپی بدون شگفتی دارید؟ نقشههای محصول، فایلهای سهبعدی یا نمونه خود را برای ما ارسال کنید. ظرف ۴۸ ساعت، مهندسین ما گزارش DFM حاشیهنویسی شدهای را که شامل ضخامت دیواره، شیب، گزینههای درگاه و ابعادی است که توصیه میکنیم قبل از تعهد به فولاد ثابت کنید، باز میگردانند.




