
 benlong




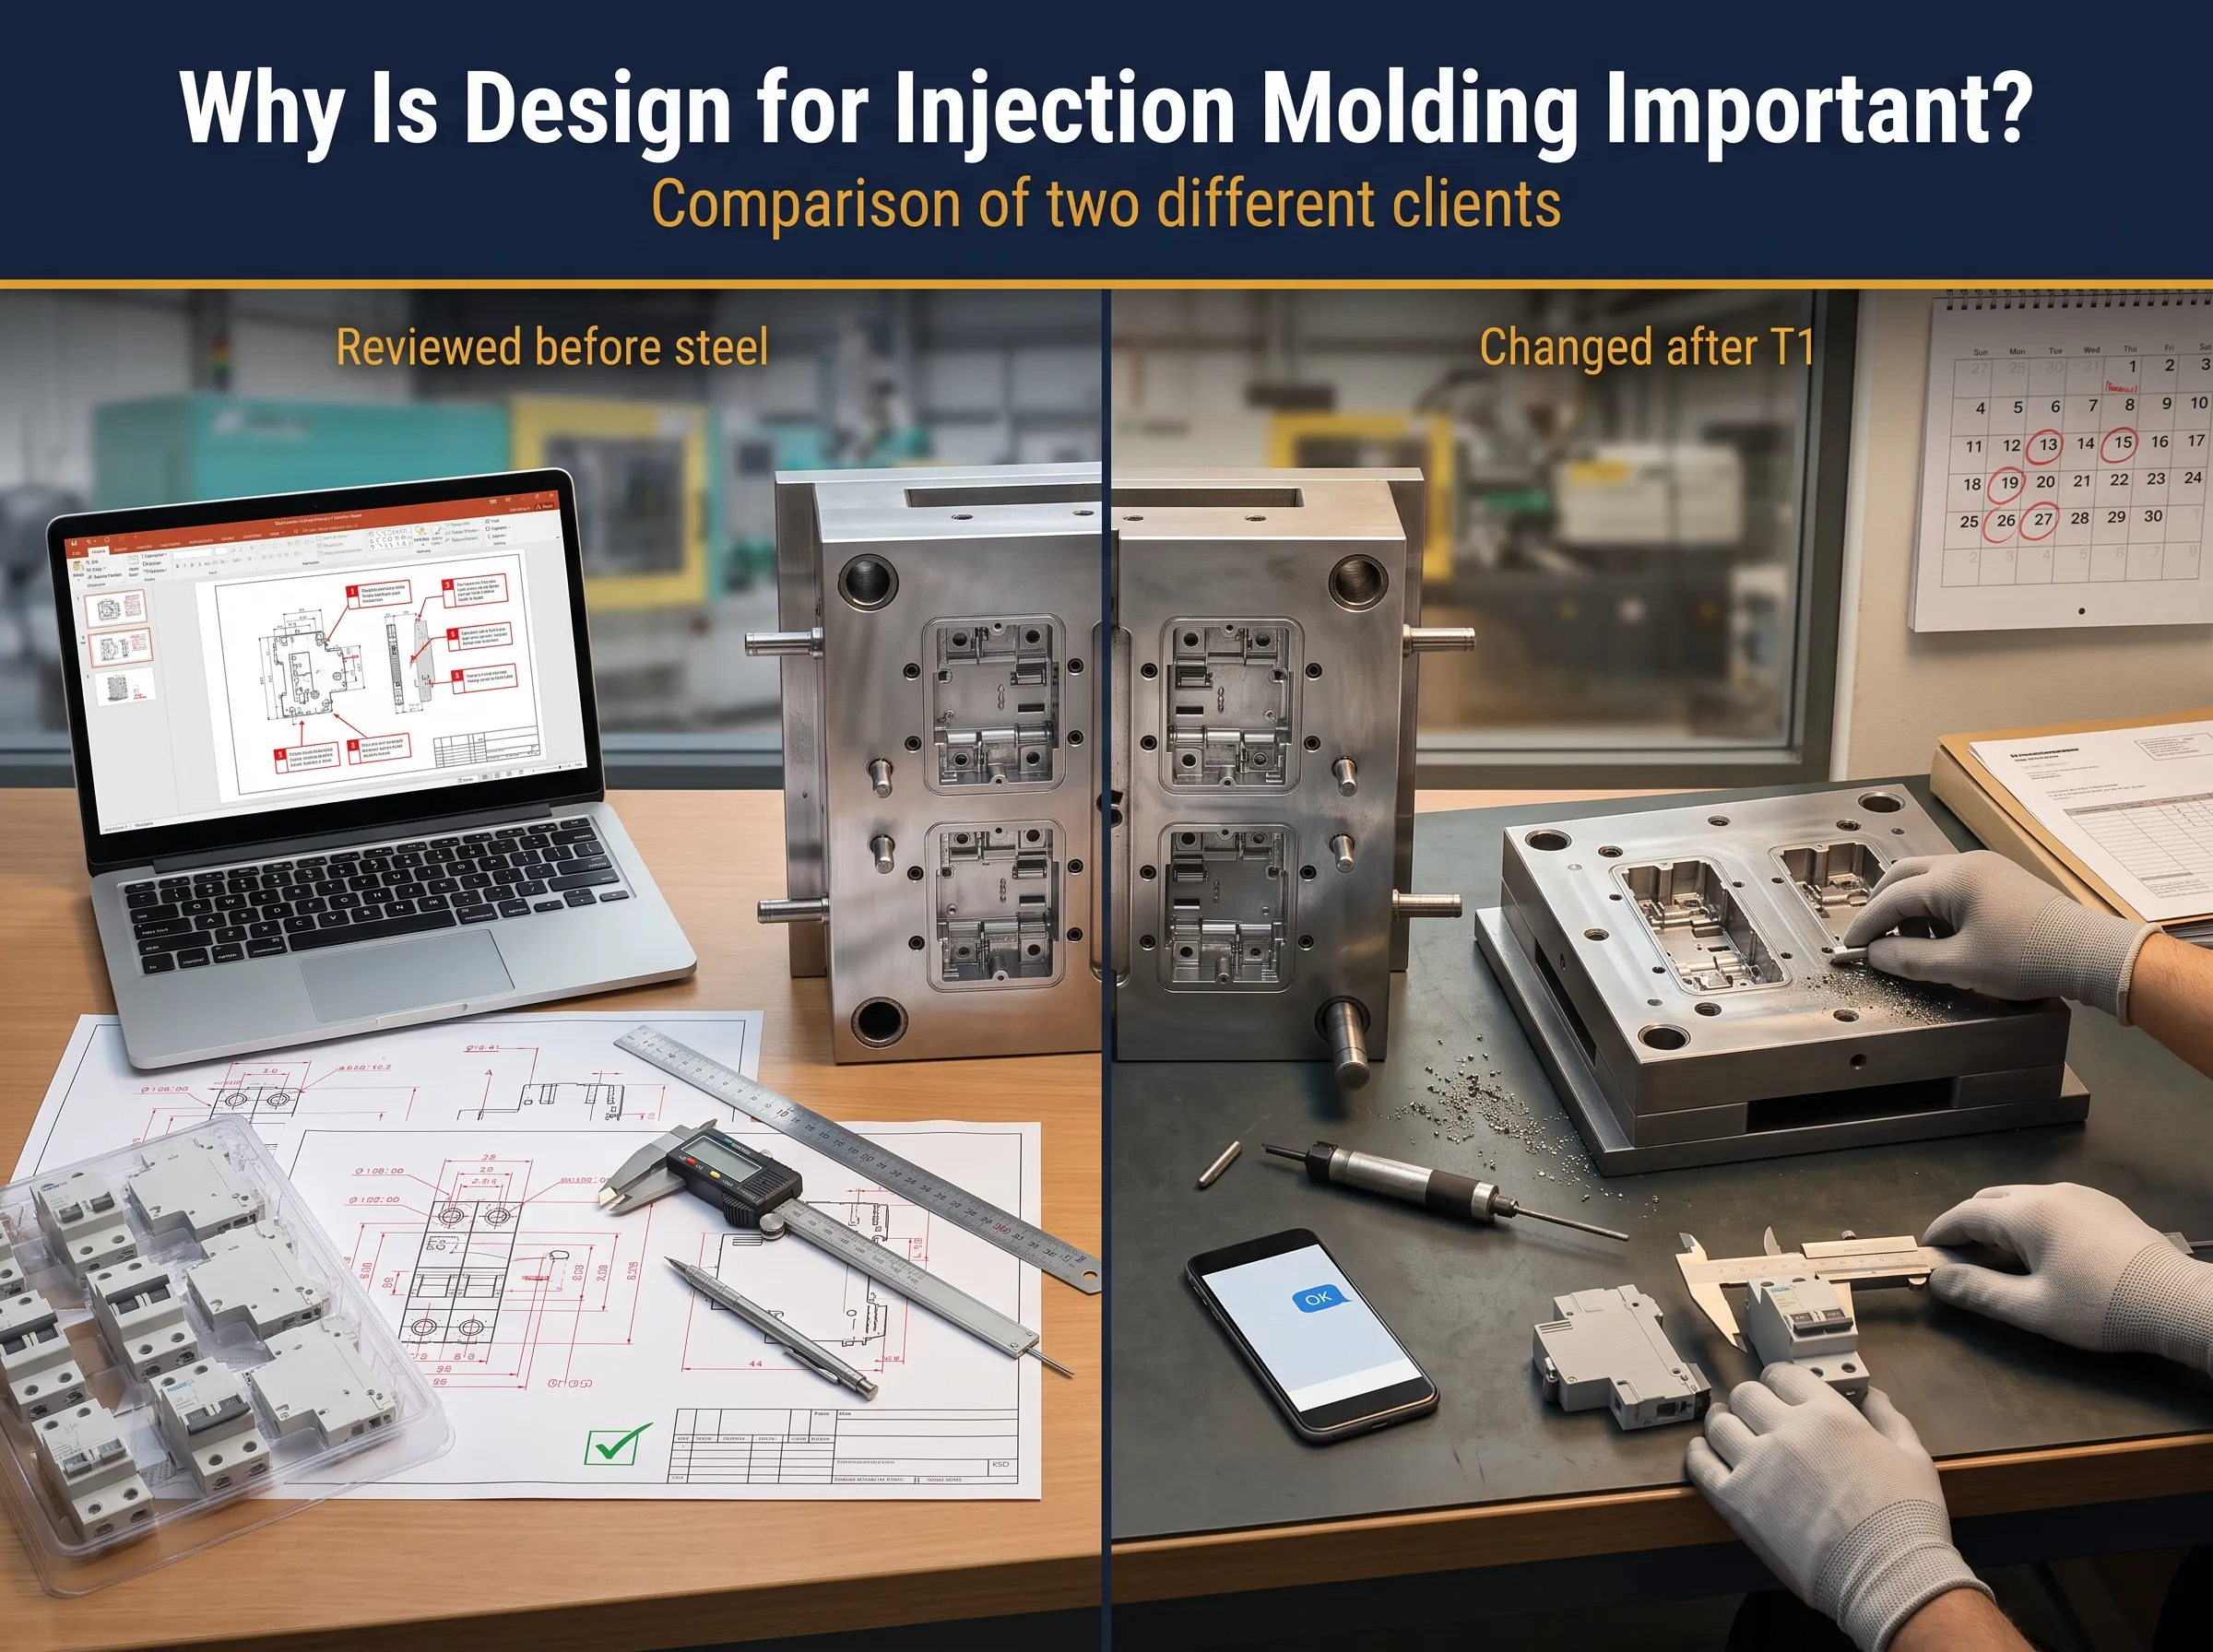
¿Por qué es importante el diseño para moldeo por inyección? Comparación de dos clientes diferentes
El exitoso diseño de molde de inyección es crucial para determinar si un producto del molde funciona correctamente la primera vez o después de tres costosos cambios de acero. En el caso de un interruptor automático miniatura, el margen permisible es limitado. Se entiende que la carcasa del MCB no puede variar ni siquiera por unas décimas de milímetro, ya que esto provocaría el desplazamiento de una tira bimetálica y el cambio de la distancia de contacto, lo que el dispositivo de conmutación automática no puede permitir.
Benlong Automation fabrica equipos de ensamblaje y prueba de MCB y MCCB en Wenzhou, China, y también suministramos los moldes de inyección que alimentan esas líneas. Eso nos coloca en ambos lados del problema. Diseñamos la herramienta y luego observamos cómo sus piezas pasan por un Línea de montaje automática MCB, donde cada variación de 0.05 mm se manifiesta como un alimentador atascado o un interruptor rechazado.
El objetivo principal es responder a una de las preguntas más frecuentes de los clientes. El proyecto se centró en explicar la importancia de la fase de diseño antes de cortar el acero, cómo aplicar DFM al proyecto MCB, cuáles son las responsabilidades respectivas de los compradores y fabricantes de moldes, y la comparación de dos casos desde lados opuestos en términos de resultado: OMINSU de Vietnam y la empresa Walton de Bangladesh.
¿Por qué es importante el diseño para moldeo por inyección? Porque el diseño asegura la calidad, el costo y el tiempo de entrega antes de cortar cualquier acero. Un cambio realizado en el dibujo cuesta a un ingeniero una hora. El mismo cambio realizado después de construir el molde significa nuevos insertos, otra prueba y semanas de retraso. Para piezas certificadas como las carcasas de MCB, también puede poner en riesgo la certificación.
En términos de la mayoría de los componentes plásticos, el propósito principal del diseño para fabricación (DFM) es minimizar el costo. Un MCB también necesita desempeñar sus funciones de manera segura. Hay cinco razones a destacar.
- Costo. El tiempo de ciclo depende del espesor de la pared, el número de cavidades determina las piezas por hora, y la elección del acero decide la vida útil. Es fácil cambiar cualquier cosa en el diseño. Pero hacer cambios en la herramienta significa que se tendrá que usar soldadura, volver a maquinar o fabricar un nuevo inserto. Cada operación implica riesgos de fallo de la herramienta.
- Función. Un MCB de 18 mm utiliza una lámina bimetálica, bobina, cámara de arco con divisores, pestillo, resortes y dos contactos. Las paredes de plástico mantienen los elementos en su lugar, pero también actúan como guía. Una nervadura que sea 0.1 mm más alta cargará el pestillo y cambiará la fuerza de activación. Un bolsillo sobredimensionado permitirá que la cámara de arco se mueva debido a un cortocircuito.
- Certificación. Un MCB está certificado según IEC 60898-1 . Para recibir una certificación es necesario tener un producto que consista en todas las piezas, incluyendo el material de la carcasa y la distancia de fuga. Si se cambia el diseño de la carcasa, será necesario recertificar. Un enfoque inteligente sería comprender las características invariables antes de comenzar el diseño.
- Tiempo de entrega. Cada ronda de pruebas toma de 2 a 4 semanas. Dos rondas de pruebas para un pedido de exportación, pagado mediante carta de crédito (L/C), resultan en exceder el período de envío en la L/C. Como resultado, hay una enmienda del pedido, comisión bancaria y problemas para el comprador.
- Automatización. Las piezas que son adecuadas para el ensamblaje manual pueden no ser apropiadas para el automatizado. Los alimentadores vibratorios y las cámaras necesitan que cada carcasa de cada cavidad sea idéntica. Si hay diferencias dimensionales en la producción, la maquinaria no funciona y ocurren fallos.
En resumen, la etapa de dibujo es la etapa más económica. Retrasar cada decisión conduce a multiplicar los gastos para corregir el error. Esto es válido en el caso de tornillos, tuercas y dispositivos de protección como un MCB donde el tiempo de disparo se cuenta en segundos.
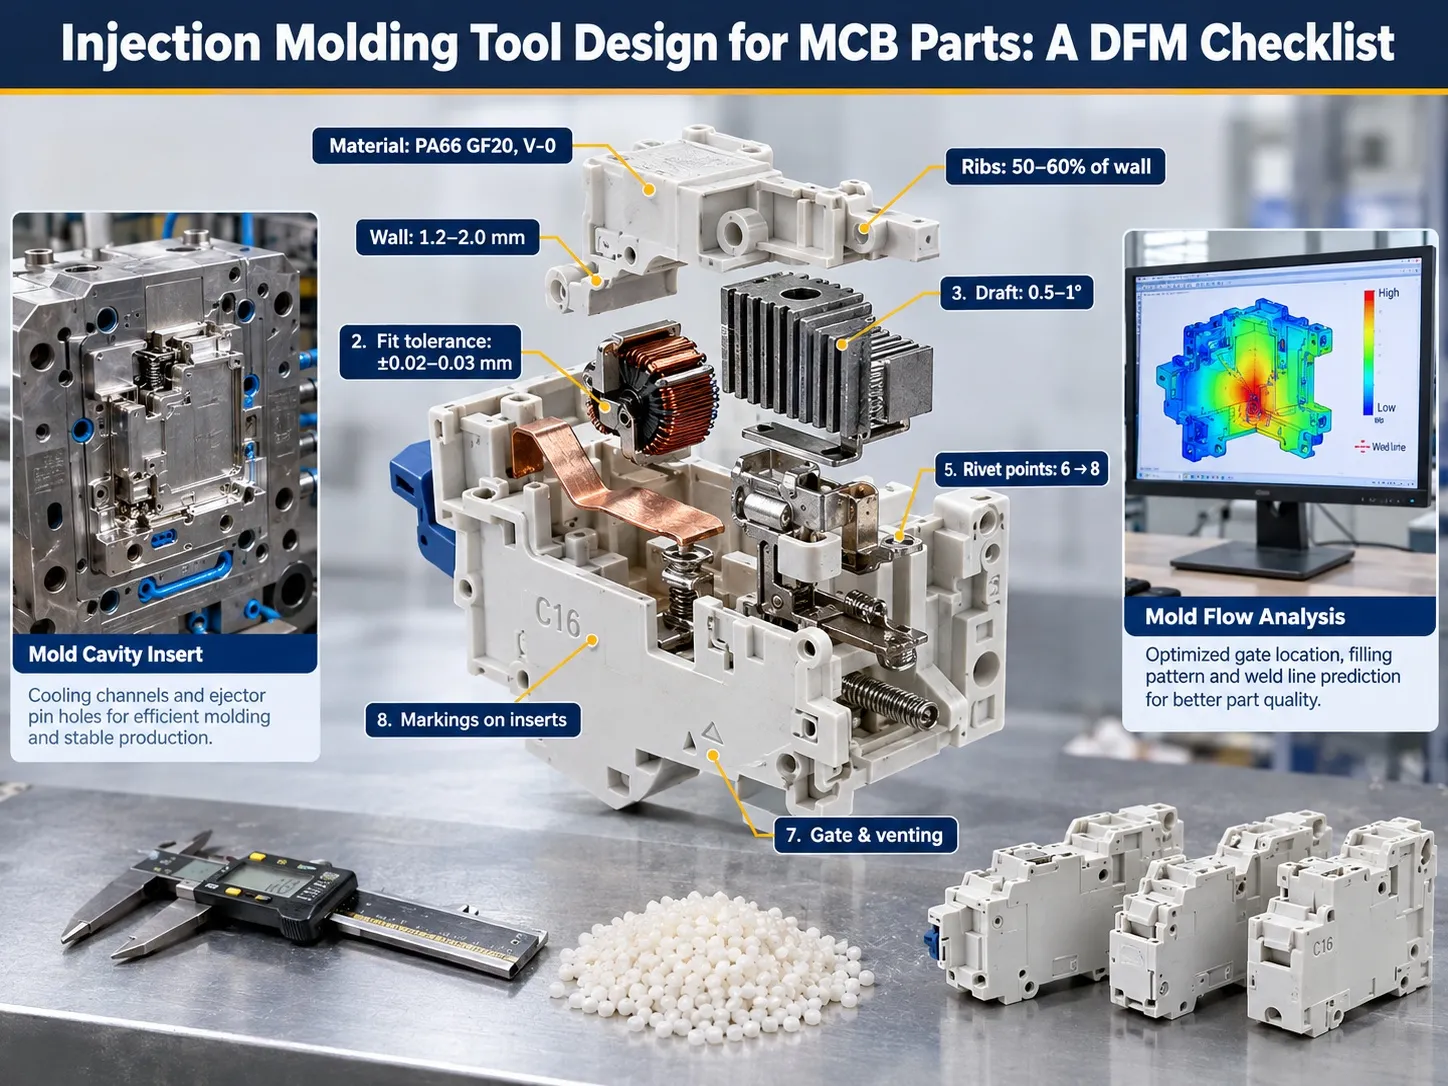
Diseño de Herramienta de Moldeo por Inyección para Piezas de MCB: Una Lista de Verificación DFM
El proceso de diseño de una herramienta de molde de inyección de calidad debe comenzar con el diseño de las piezas y no con la elección del material. Antes de la estimación de los costos de fabricación, un ingeniero debe analizar cada componente del MCB para que pueda evaluarse según los factores de diseño de moldeo por inyección. La tabla que se muestra a continuación describe los factores básicos de diseño de moldeo por inyección que son particularmente importantes para los fabricantes de interruptores automáticos plásticos.
Los números a continuación deben tratarse como números de referencia aproximados; en otras palabras, son valores típicos pertenecientes a carcasas de poliamida-66 con carga de vidrio. Estos números representan solo una pequeña parte del proceso completo de revisión DFM. En general, los números finales para cada proyecto son determinados por cada cliente de forma independiente utilizando sus propias especificaciones de producto, la hoja de datos del fabricante de la resina y los resultados del análisis de flujo del molde.
| Elemento de diseño | Lo que verificamos | Por qué es importante para un MCB |
|---|---|---|
| Material | PA66 retardante de llama + fibra de vidrio 20% (GF20); grado UL 94 V-0; secado antes del moldeo | Las carcasas deben pasar pruebas de hilo incandescente y mantenerse rígidas cerca del canal de arco; la fibra de vidrio también hace que la contracción dependa de la dirección |
| Permiso de contracción | Tasas de contracción tomadas de la hoja de datos de la resina, aplicadas por separado a lo largo y a través del flujo | Usar un valor promedio de contracción en una pieza con carga de vidrio desplaza los agujeros de pivote y las caras de acoplamiento |
| Espesor de pared | Nominal 1.2–2.0 mm; variación local mantenida dentro de aproximadamente 25% del nominal; zonas gruesas ahuecadas | Puntos gruesos cerca de los terminales se hunden y dejan vacíos que debilitan los soportes de tornillo |
| Ángulo de desmoldeo | 5–1° en paredes exteriores, más en caras texturizadas; especificado por superficie en bolsillos internos profundos | Los bolsillos del mecanismo necesitan un desmoldeo mínimo, pero debe estar en el dibujo o los ajustes de pivote se desplazan |
| Costillas y soportes | Espesor de costilla 50–60% de la pared; diámetro exterior del soporte aproximadamente 2× el agujero | Los extremos de las costillas localizan el bimetal y la bobina; costillas sobredimensionadas causan marcas de hundimiento en la cara visible |
| Encajes a presión y rebajes | Qué características necesitan deslizadores o elevadores; si un encaje a presión puede rediseñarse para liberarse en la dirección de apertura | Cada deslizador añade costo y una línea de separación; un nuevo diseño de encaje a presión puede cambiar toda la estructura del molde |
| Puntos de remache | Número, posición y diámetro de los orificios para remaches que unen las dos medias cáscaras | Pasar de 6 a 8 remaches cambia la carga de sujeción, los pasadores centrales, la disposición del eyector y la refrigeración |
| Tolerancias de ajuste internas | Dimensiones funcionales (pivotes, bolsillos de cierre, asientos de contacto) señaladas por separado, típicamente ±0.02–0.03 mm | Estas establecen la fuerza de disparo y la presión de contacto; las dimensiones generales pueden ser más laxas |
| Línea de separación | Ubicación de la división entre las dos mitades del molde en cada pieza | Una línea de separación a través de una superficie de sellado o de recorrido deja una línea de testigo o rebaba donde más daño hace |
| Puerta y ventilación | Puerta en una pared no funcional; profundidad de ventilación alrededor de 0.01–0.015 mm para PA66 | El PA66 fluye fino y genera rebabas fácilmente; la rebaba en un bolsillo de cierre puede impedir que el interruptor se dispare |
| Expulsión | Posiciones de los pasadores de eyección en caras no funcionales y no visibles; suficientes pasadores para empujar paredes delgadas de manera uniforme | Los pasadores en una cara de acoplamiento dejan marcas que cambian el ajuste; muy pocos pasadores doblan las carcasas delgadas durante la eyección |
| Enfriamiento | Canales de refrigeración equilibrados a través de la cavidad y el núcleo, cerca de secciones gruesas | La refrigeración desigual deforma las paredes laterales largas y alarga el ciclo |
| Equilibrio de multi-cavidad | Canal natural equilibrado, confirmado por mold-flow, para 2, 4 u 8 cavidades | Una línea automática recibe piezas de cada cavidad; una cavidad lenta se convierte en una corriente de rechazos |
| Acero para moldes | Cavidad en S136H o H13; base del molde en S50C o P20 | La fibra de vidrio es abrasiva; el acero endurecido de la cavidad mantiene las dimensiones estables durante una larga vida útil de la herramienta |
| Marcados | Texto en relieve vs texto en hueco; insertos intercambiables para clasificaciones como C16 o C32 | El texto en hueco en la pieza está en relieve en el acero y es fácil de mecanizar; el texto en relieve en la pieza está grabado en el acero y requiere soldadura para eliminarlo |
El proceso de diseño de una herramienta de molde de inyección de calidad debe comenzar con el diseño de las piezas y no con la elección del material. Antes de la estimación de los costos de fabricación, un ingeniero debe analizar cada componente del MCB para que pueda evaluarse según los factores de diseño de moldeo por inyección. La tabla que se muestra a continuación describe los factores básicos de diseño de moldeo por inyección que son particularmente importantes para los fabricantes de interruptores automáticos plásticos.
Para tolerancias, recomendamos referenciar ISO 20457, la norma internacional para tolerancias en piezas moldeadas de plástico, cuya segunda edición fue publicada en agosto de 2026, y aplicar valores estrictos solo en las dimensiones que realmente afectan la función. Si su pieza ya sigue las reglas generales en nuestra guía de moldeo por inyección, la mayoría de esta lista de verificación ya estará en buen estado.
Quién es responsable de qué: Comprador y Fabricante del Molde
La mayoría de los desacuerdos sobre proyectos de moldes no tienen que ver con mal mecanizado o mal acero. El núcleo del problema suele girar en torno a quién tomó qué decisión y cuándo se tomó. El contrato típico de molde de inyección divide responsabilidades entre el fabricante del molde (Parte A), que posee el producto, y el comprador (Parte B), que posee la herramienta.
| Área | Comprador (Parte A) | Fabricante del molde (Parte B) |
|---|---|---|
| Diseño y función del producto | Posee el diseño del producto, su función y su rendimiento | Da consejos de DFM; no cambia el producto sin aprobación escrita |
| Datos del producto | Suministra dibujos del producto o archivos 3D, o una muestra física, y declara por escrito cuál rige | Si solo se suministra una muestra, la escanea o mide y prepara dibujos para que el comprador los apruebe |
| Aprobación de dibujos | Revisa y aprueba los dibujos, incluyendo todas las dimensiones críticas | Presenta dibujos con dimensiones críticas y tolerancias claramente marcadas |
| Diseño del molde | Puede revisar el diseño del molde (puertas, línea de separación, expulsión) si así lo desea | Diseña la estructura del molde, la canalización, la refrigeración y la expulsión según los dibujos aprobados |
| Fabricación y pruebas del molde | Asiste o revisa las pruebas e inspecciona las muestras | Construye el molde, realiza las pruebas T1/T2 y suministra muestras con un informe dimensional |
| Conformidad de la muestra | Confirma que las muestras cumplen con los dibujos aprobados | Corrige, a su propio costo, cualquier desviación de los dibujos aprobados |
| Cambios después de la aprobación | Paga y permite tiempo para los cambios de ingeniería que solicite después de la aprobación del dibujo | Cotiza el costo y el impacto en el cronograma de cada cambio antes de llevarlo a cabo |
| Certificación | Certifica el producto terminado (para MCB, conforme a IEC 60898-1 o esquemas nacionales) | Suministra registros de material y dimensiones que respaldan la certificación |
Una parte crucial de este proceso es obtener la aprobación de los dibujos por parte de los clientes. Después de que un comprador aprueba el dibujo, este dibujo servirá como modelo para construir y verificar el molde de producción. Aunque también se puede usar una muestra como guía, esto solo funciona si se establece en las disposiciones de aprobación, así como en el contrato respecto a las dimensiones a tener en cuenta.
Walton vs OMINSU: Dos clientes, dos resultados
Ambos proyectos involucraron moldes para carcasas de MCB de igual complejidad y los clientes no tenían experiencia previa en la fabricación de moldes. Esto no es sorprendente, ya que los fabricantes de MCB son especialistas en interruptores, no fabricantes de herramientas. La diferencia entre los dos resultados no involucra la fabricación de herramientas ni el acero. La distinción radica en la forma en que se entregaron los datos del producto y en qué tan minuciosamente se examinaron los dibujos antes de abrir el molde.
OMINSU Vietnam: Cada dibujo revisado
En 2025, OMINSU Vietnam Co., Ltd nos contrató para crear el molde de MCB. En lugar de enviarnos solo una muestra, OMINSU nos proporcionó su propio conjunto de dibujos para trabajar. Como resultado, todas las dimensiones en nuestros dibujos podían rastrearse hasta los datos originales del producto de OMINSU.
Cada vez que les enviamos un dibujo del molde para aprobación, el equipo de OMINSU revisa el dibujo hoja por hoja contra los dibujos del producto, devolviéndonos un documento PowerPoint con comentarios sobre cada cambio que debe realizarse: la dimensión, el valor y la razón del cambio. Así, nuestros ingenieros pudieron realizar el trabajo basándose en este documento. Todas las correcciones se hicieron en papel antes de comenzar cualquier trabajo real.
Sin embargo, no se necesitaba un conocimiento especial de ingeniería de moldes. Lo que se necesitaba era simplemente la información básica del producto, tiempo, concentración y una forma aparentemente simple de transmitir los cambios necesarios.
Walton Bangladesh: Aprobación sin revisión
El compromiso de Walton implicaba ajustar el MCB tipo C45 ya acreditado. Las revisiones contenían una estructura de encaje rápido, eliminación de la cubierta de sello, ocho puntos de remache y un detalle metálico añadido debajo de la arandela.
Así se desarrollaron los eventos:
La solicitud de cotización indicaba que los requisitos para el producto final estipulaban cumplir con la muestra física.
Realizamos dibujos 2D, que fueron aprobados vía WeChat seguidos de un mensaje que decía “¡Ok. Adelante!” y sin comentarios sobre las medidas.
Se fabricaron componentes impresos en 3D y el proceso de ensamblaje se demostró en formato de video. Las modificaciones nunca llegaron.
Después de recibir las muestras T1, Krogan solicitó las dimensiones de las partes internas para que coincidieran con la muestra física original.
La suposición de Walton es correcta ya que tuvieron que asegurarse de que el producto ya certificado estuviera protegido. Mantener la misma estructura interna es lo que significa una buena ingeniería. Sin embargo, la clave del problema es la oportunidad. La misma comparación realizada en la etapa de dibujo tomaría varios días.
Lado a lado, los dos proyectos se veían así:
| OMINSU (Vietnam) | Walton (Bangladesh) | |
|---|---|---|
| Datos del producto suministrados | Dibujos del producto del cliente | Muestra física; dibujos 2D preparados por Benlong |
| Revisión del dibujo | Hoja por hoja, con anotaciones escritas en PowerPoint | Aprobado por mensaje de chat, sin comentarios dimensionales |
| Referencia para dimensiones | Dibujos del producto del cliente y dibujos de molde aprobados | La RFQ nombró la muestra física; la aprobación se dio sobre los dibujos |
| Primer cambio importante | Etapa de dibujo | Después de las muestras T1 |
| Costo del cambio | Horas de ingeniería en papel | Retrabajo de inserto más una ronda extra de prueba |
| Resultado | Pruebas sin problemas | Re-prueba y enmienda de L/C |
Lo que Cambiamos
Podríamos haber considerado el proyecto Walton como buena fortuna y seguir adelante, pero en cambio evaluamos lo que nuestros procedimientos internos permitían realizar, y pusimos en marcha tres mejoras diferentes.
Dibujos congelados por escrito antes de cortar cualquier acero. Ahora, antes de cortar cualquier acero, el cliente debe firmar una confirmación de congelación del dibujo detallando la revisión y las dimensiones importantes. Y ya no podemos confiar simplemente en un mensaje de chat.
Escaneo de la muestra primero. Cuando un cliente nos da una muestra en lugar de los dibujos de los productos, nos aseguramos de escanearla y marcar sus dimensiones antes de que comience el proceso de diseño. Debe haber una confirmación escrita sobre qué dimensiones corresponden a la muestra y cuáles a los dibujos.
Plantilla de anotaciones para cada cliente. Ahora proporcionamos a nuestros clientes una plantilla simple para comentarios, inspirada en el método PowerPoint de OMINSU, de tal manera que no necesiten conocimientos especiales de moldes para analizar el dibujo.
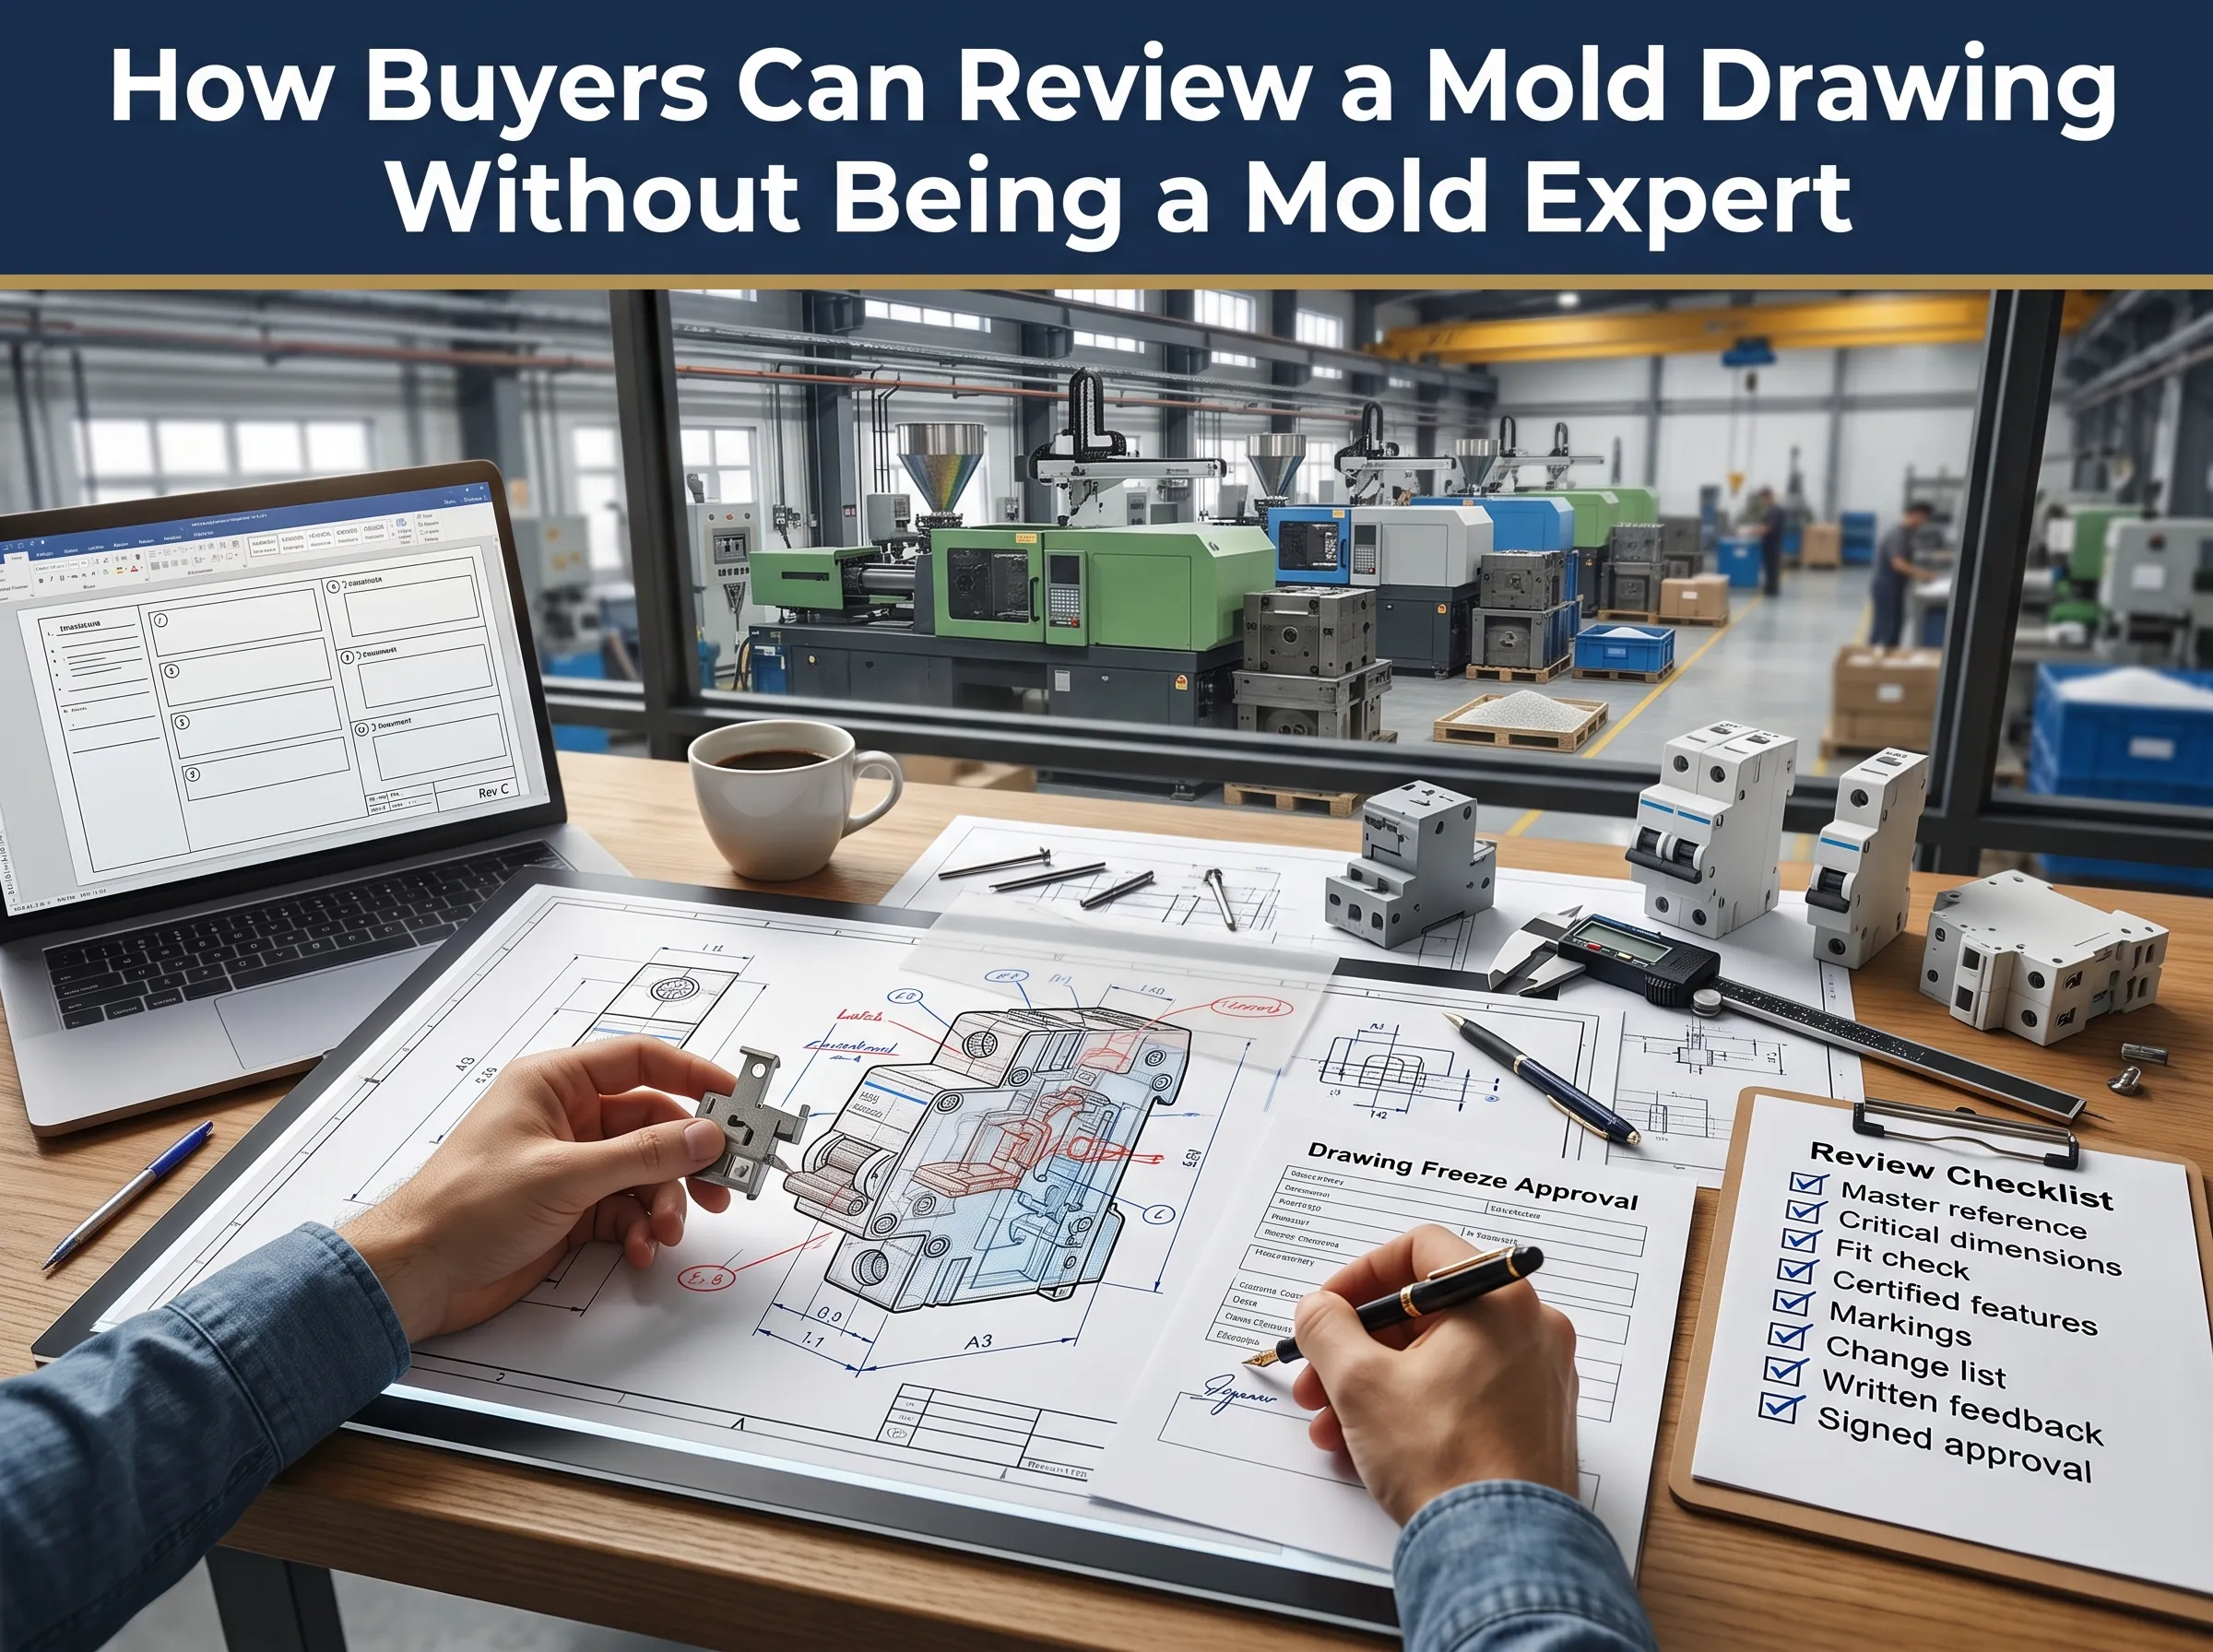
Cómo los compradores pueden revisar un dibujo de molde sin ser expertos en moldes
No se requiere comprender diseños de enfriamiento o placas de expulsión para mantener el producto seguro. La calidad de la revisión del diseño de inyección se basa en solo unas pocas preguntas simples que cualquier persona del oficio de ingeniero de frenos puede responder fácilmente.
- ¿Qué referencia rige su caso? Escriba y liste explícitamente en la aprobación dónde se considera maestro el dibujo, archivo 3D o muestra física.
- ¿Se han marcado las dimensiones críticas? Asegúrese de que cada bolsillo de cierre, bisagra, posición de asiento y puerto esté marcado con tolerancias con las que esté de acuerdo.
- ¿Todavía es posible ajustar las piezas nuevas a las antiguas? Superponga el mecanismo y el dibujo de la nueva carcasa y verifique los espacios libres.
- ¿Han cambiado las especificaciones certificadas? Compare las dimensiones, el grosor de las paredes alrededor de las unidades activas y la clase de material y verifíquelo con su diseño certificado.
- ¿Las notas cumplen con las normas? Verifique el texto de su clasificación, los sellos que confirman su conformidad con las normas y sus logotipos.
- ¿Se han incorporado completamente los cambios? Si modificó un producto existente, asegúrese de detallar cada cambio en el dibujo.
- ¿Se han registrado sus comentarios? Devuelva sus comentarios no en un mensaje, sino como una copia marcada y no olvide incluir un número de revisión en el nombre del archivo.
- ¿Ha aprobado el documento? Asegúrese de marcar su aprobación por escrito y solo después de obtener respuestas a todas las preguntas anteriores.
Cómo diseñar para moldeo por inyección: nuestro proceso de 6 pasos
Si está trabajando en cómo diseñar para moldeo por inyección cuando su producto es un MCB, deberá seguir la secuencia que describimos aquí. Es una versión condensada de nuestro Proceso de desarrollo del molde de inyección MCB.
- Análisis de requisitos. Recoja todos los datos necesarios del proyecto, incluidos los dibujos de diseño del producto o archivos CAD 3D, muestras físicas si están disponibles, tipo de resina plástica a utilizar, volumen de producción previsto y estado de certificación o su posibilidad.
- Diseño para fabricación. Revise la lista de verificación anterior y genere un documento que describa cómo cada elemento del diseño del MCB fue afectado por las consideraciones de diseño.
- Análisis del flujo del molde. Simule el llenado, empaquetado, enfriamiento y deformación para determinar la ubicación de las compuertas, el equilibrio de las cavidades del molde y haga proyecciones sobre las líneas de soldadura antes de cortar el acero.
- Dibujo final. Obtenga la firma del cliente en el dibujo final. Todos los cambios a partir de ahora se considerarán solicitudes de cambio y afectarán los costos.
- Pruebas T1 y T2. Los primeros disparos del molde se comparan con el dibujo y las muestras físicas si están disponibles. Nuestro paquete estándar Molde de inyección MCB incluye 1000 piezas aprobadas y un informe dimensional.
- Pruebas funcionales. Las piezas de muestra se ensamblan en interruptores completos y se someten a calibración de disparo, pruebas dieléctricas y mecánicas, las mismas verificaciones que realiza un laboratorio de pruebas MCB antes de que el molde sea liberado para producción en masa.
Generalmente necesitamos alrededor de 45 días para la fabricación de los moldes de inyección de MCB después de que se firma el último dibujo. El tiempo necesario para la aprobación de los dibujos no está incluido en este período porque no puede estimarse con anticipación. Cuanto más rápido se revisen y aprueben los dibujos, antes estarán listos para las pruebas de aceptación de nuevos diseños.
Los mismos seis pasos se aplican a cualquier diseño de molde de inyección de plástico. Las piezas de MCB simplemente dejan menos margen de error.
Diseño de compuerta de molde de inyección para piezas eléctricas pequeñas
La importancia del diseño de la compuerta del molde de inyección radica en que determina la ubicación de las líneas de soldadura, las tensiones anisotrópicas y la orientación de las fibras en el caso de un pequeño elemento eléctrico producido. Se aplican cuatro reglas para la producción de carcasas moldeadas de MCB.
Para evitar cualquier problema, la puerta no debe situarse cerca de pestillos o contactos. Incluso la existencia de un vestigio de puerta, tensión local o línea de soldadura en el bolsillo del pestillo puede influir en la capacidad del mecanismo para dispararse o fallar debido a altas temperaturas.
Se deben usar puertas submarinas. Una sub-puerta se corta automáticamente después de abrir el molde de inyección, lo que facilita la operación de los moldes.
Para planificar la orientación de las fibras, se debe recordar que las fibras de vidrio se orientan a lo largo del flujo, por lo que el PA66 relleno de vidrio se contrae menos en esa dirección. Por lo tanto, la colocación de la puerta es crítica para determinar la dirección del movimiento de la pared.
El canal debe estar equilibrado. En el caso de 4 u 8 cavidades, todas deben llenarse al mismo tiempo y bajo igual presión.
Construidos con los mismos estándares que las marcas globales de interruptores automáticos
Los MCB tienen una madurez que los convierte en un producto altamente estandarizado. Después de todo, los productos más competitivos con los que se comparan, como Schneider Electric Acti9 iC60, ABB S200, Siemens 5SL, Legrand DX³ y CHINT NXB, se fabrican según la norma básica IEC 60898-1 junto con un módulo de 18 mm que encaja en un riel DIN de 35 mm. Esta uniformidad entre marcas es la razón por la que un nuevo MCB puede compararse con otros en licitaciones y es la base de los diseños de nuestros moldes.
Esto significa, en la práctica, que diseñamos para cumplir con las normas de prueba IEC 60898-1 e IEC 60947-2, utilizando el ancho del módulo de 18 mm y el diseño del clip para riel DIN, plástico PA66 resistente a la llama, así como los diseños internos C45 y DZ47 que existen en muchas marcas regionales.
Proyectos de moldes que hemos entregado
Cada proyecto a continuación pasó por el mismo proceso de diseño de molde para moldeo por inyección descrito anteriormente.
| Cliente | País | Proyecto |
|---|---|---|
| KEAZ | Rusia | Moldes de inyección para MCB |
| ROMEL Equipos Eléctricos | Etiopía | Moldes de inyección para MCB |
| PT. Lelco Trindo Nusantara | Indonesia | Moldes de inyección para MCB |
| OMINSU Vietnam Co., Ltd | Vietnam | Moldes de inyección para MCB (2025) |
| Walton | Bangladesh | Moldes para un MCB tipo C45 modificado |
¿Planeando su primera herramienta para MCB? Nuestra guía sobre Fabricación de moldes de inyección para MCB cubre acero, cavitación y factores de costo con mayor profundidad.
Schneider Electric, Acti9, ABB, Siemens, Legrand, CHINT y otros nombres de marcas y productos son marcas registradas de sus respectivos propietarios. Se mencionan solo como puntos de referencia en la industria; no se implica ninguna asociación o respaldo.
Preguntas frecuentes
¿Cómo diseñar un molde para moldeo por inyección?
Según la estrategia discutida anteriormente, debemos comenzar trabajando en la pieza en lugar de hacer un molde. Primero, debemos verificar la resina, el espesor de la pared, las dimensiones funcionales y el ángulo de desmoldeo y ejecutar el proceso DFM usando software de teoría de flujo roto. En resumen, cómo diseñar un molde para moldeo por inyección de plástico se reduce a resolver cada decisión en papel primero y validarla con muestras T1.
¿Cuál es el mejor software para diseño de moldes de inyección?
No existe un paquete definitivo mejor. El modelado de moldes se realiza utilizando Siemens NX con Mold Wizard, PTC Creo y SolidWorks, mientras que Cimatron y ZW3D son las principales marcas empleadas en talleres de herramientas. Autodesk Moldflow y Moldex3D son, con diferencia, los programas más populares para la simulación de flujo. Lo que más importa no es la marca del producto utilizado, sino verificar la capacidad del fabricante de moldes y que el cliente pueda intercambiar archivos STEP o nativos.
¿Cuáles son los estándares de diseño para moldes de inyección?
Existen tres niveles de categorizaciones. Generalmente, las partes del molde se ajustan a estándares de catálogo como HASCO, DME o Misumi, y las clases de moldes SPI (actualmente PLASTICS) identifican la vida útil esperada del molde, donde la Clase 101 corresponde a más de un millón de ciclos. Además, las tolerancias de las piezas pueden ajustarse a ISO 20457. El estándar del producto se sitúa por encima de ambas capas. Por ejemplo, el estándar para las cajas de MCB es IEC 60898-1 o IEC 60947-2.
¿Es el moldeo por inyección mejor que la impresión 3D?
Aunque la impresión 3D no es eficiente para la producción en volumen, es excelente para desarrollar prototipos impresos en 3D, ya que no se requiere herramienta y la tecnología es útil para evaluar el ajuste y el ensamblaje de prototipos, algo que se realiza para los diseños de MCB antes del proceso de fabricación real. El moldeo por inyección comienza a ser más ventajoso cuando el número de piezas asciende a miles, en cuanto a precio y resistencia de las piezas. Es común mezclar ambas tecnologías en la práctica. Nuestro artículo sobre empresas de prototipado rápido cubre el lado de la impresión, y qué es el moldeo por inyección cubre el lado del moldeo.
Referencias
- IEC 60898-1:2015+AMD1:2019 CSV, Interruptores automáticos para protección contra sobrecorriente para instalaciones domésticas y similares (Comisión Electrotécnica Internacional)
- ISO 20457:2026, Piezas moldeadas de plástico: Tolerancias y condiciones de aceptación (Organización Internacional de Normalización)
Envíenos su muestra: Revisión DFM gratuita
¿Tiene un interruptor que desea fabricar o un producto certificado que necesita copiar sin sorpresas? Envíenos sus dibujos de producto, archivos 3D o muestra. En 48 horas, nuestros ingenieros le devolverán un informe DFM anotado que cubre el espesor de pared, el ángulo de desmoldeo, opciones de compuerta y las dimensiones que recomendamos congelar, antes de que se comprometa con el acero.




