
 benlong




Enjeksiyon Kalıplama için Tasarım Neden Önemlidir? İki farklı müşterinin karşılaştırması
Başarılı enjeksiyon kalıp tasarımı bir ürünün kalıptan ilk seferde doğru çalışıp çalışmadığını veya üç maliyetli çelik değişiminden sonra mı çalıştığını belirlemede kritik öneme sahiptir. Minyatür devre kesici durumunda, izin verilen marj sınırlıdır. MCB muhafazasının birkaç onda milimetre bile değişemeyeceği anlaşılmaktadır, çünkü bu, bimetal şeridin kaymasına ve kontak boşluğunun değişmesine yol açar, bu da otomatik anahtarlama cihazının izin veremeyeceği bir durumdur.
Benlong Automation, Çin'in Wenzhou şehrinde MCB ve MCCB montaj ve test ekipmanları üretmektedir ve ayrıca bu hatları besleyen enjeksiyon kalıplarını da tedarik etmektedir. Bu, bizi sorunun her iki tarafında konumlandırır. Aracı tasarlıyoruz ve ardından parçalarının bir MCB otomatik montaj hattı, içinde çalışmasını izliyoruz, burada her 0.05 mm varyasyon, sıkışmış bir besleyici veya reddedilen bir kesici olarak ortaya çıkar.
Ana hedef, müşterilerin en sık sorulan sorularından birine cevap vermektir. Proje, çeliğin kesilmesinden önce tasarım aşamasının önemini açıklamayı, MCB projesine DFM'in nasıl uygulanacağını, kalıp alıcıları ve kalıp üreticilerinin sorumluluklarını ve sonuç açısından zıt iki vaka karşılaştırmasını amaçladı: Vietnam'dan OMINSU ve Bangladeş'ten Walton şirketi.
Enjeksiyon kalıp tasarımı neden önemlidir? Çünkü tasarım, herhangi bir çelik kesilmeden önce kaliteyi, maliyeti ve teslim süresini kilitler. Çizimde yapılan bir değişiklik bir mühendisin bir saatini alır. Aynı değişiklik kalıp yapıldıktan sonra yapılırsa yeni kalıplar, başka bir deneme ve haftalarca gecikme anlamına gelir. MCB muhafazaları gibi sertifikalı parçalar için bu, sertifikayı da riske atabilir.
Çoğu plastik bileşen açısından, üretim için tasarımın (DFM) ana amacı maliyeti minimize etmektir. Bir MCB ayrıca işlevlerini güvenli bir şekilde yerine getirmelidir. Dikkate alınması gereken beş neden vardır.
- Maliyet. Döngü süresi duvar kalınlığına bağlıdır, boşluk sayısı saat başı atış sayısını belirler ve çelik seçimi hizmet ömrünü belirler. Tasarımda herhangi bir şeyi değiştirmek kolaydır. Ancak araca değişiklik yapmak, kaynak kullanmak, yeniden işlemek veya yeni bir kalıp yapmak anlamına gelir. Her işlem kalıp arızası riskini beraberinde getirir.
- Fonksiyon. 18 mm bir MCB, bir bimetal dilimi, bobin, bölücülerle ark sönümleyici, mandal, yaylar ve iki kontak kullanır. Plastik duvarlar elemanları yerinde tutar, ancak aynı zamanda bir rehber görevi görür. 0.1 mm fazla yüksek bir kaburga mandalı zorlar ve açma kuvvetini değiştirir. Aşırı büyük bir cep, kısa devre nedeniyle ark sönümleyicinin hareket etmesine izin verir.
- Sertifikasyon. Bir MCB, IEC 60898-1 . 'ye göre sertifikalandırılır. Sertifika almak için, muhafaza malzemesi ve kaçak mesafesi dahil tüm parçaları içeren bir ürüne sahip olmak gerekir. Muhafaza tasarımı değiştirilirse, yeniden sertifikalandırma gerekir. Akıllıca bir yaklaşım, tasarıma başlamadan önce değişmez özelliklerin anlaşılmasıdır.
- Teslim süresi. Her test turu 2-4 hafta sürer. Akreditif (L/C) ile ödenen bir ihracat siparişi için iki test turu, L/C'deki sevkiyat süresinin aşılmasına neden olur. Sonuç olarak, siparişte değişiklik, banka komisyonu ve alıcı için sorunlar ortaya çıkar.
- Otomasyon. Manuel montaj için uygun olan parçalar otomatik montaj için uygun olmayabilir. Titreşimli besleyiciler ve kameralar, her boşluktan çıkan her muhafazanın aynı olmasını gerektirir. Üretimde boyutsal farklılıklar varsa, makineler çalışmaz ve arızalar meydana gelir.
Özetle, çizim aşaması en ucuz aşamadır. Her kararın gecikmesi, hatayı düzeltme masraflarını katlayarak artırır. Bu, vidalar, somunlar ve MCB gibi koruyucu cihazlar için geçerlidir; burada kesinti süresi saniyelerle ölçülür.
MCB Parçaları için Enjeksiyon Kalıp Tasarımı: Bir DFM Kontrol Listesi
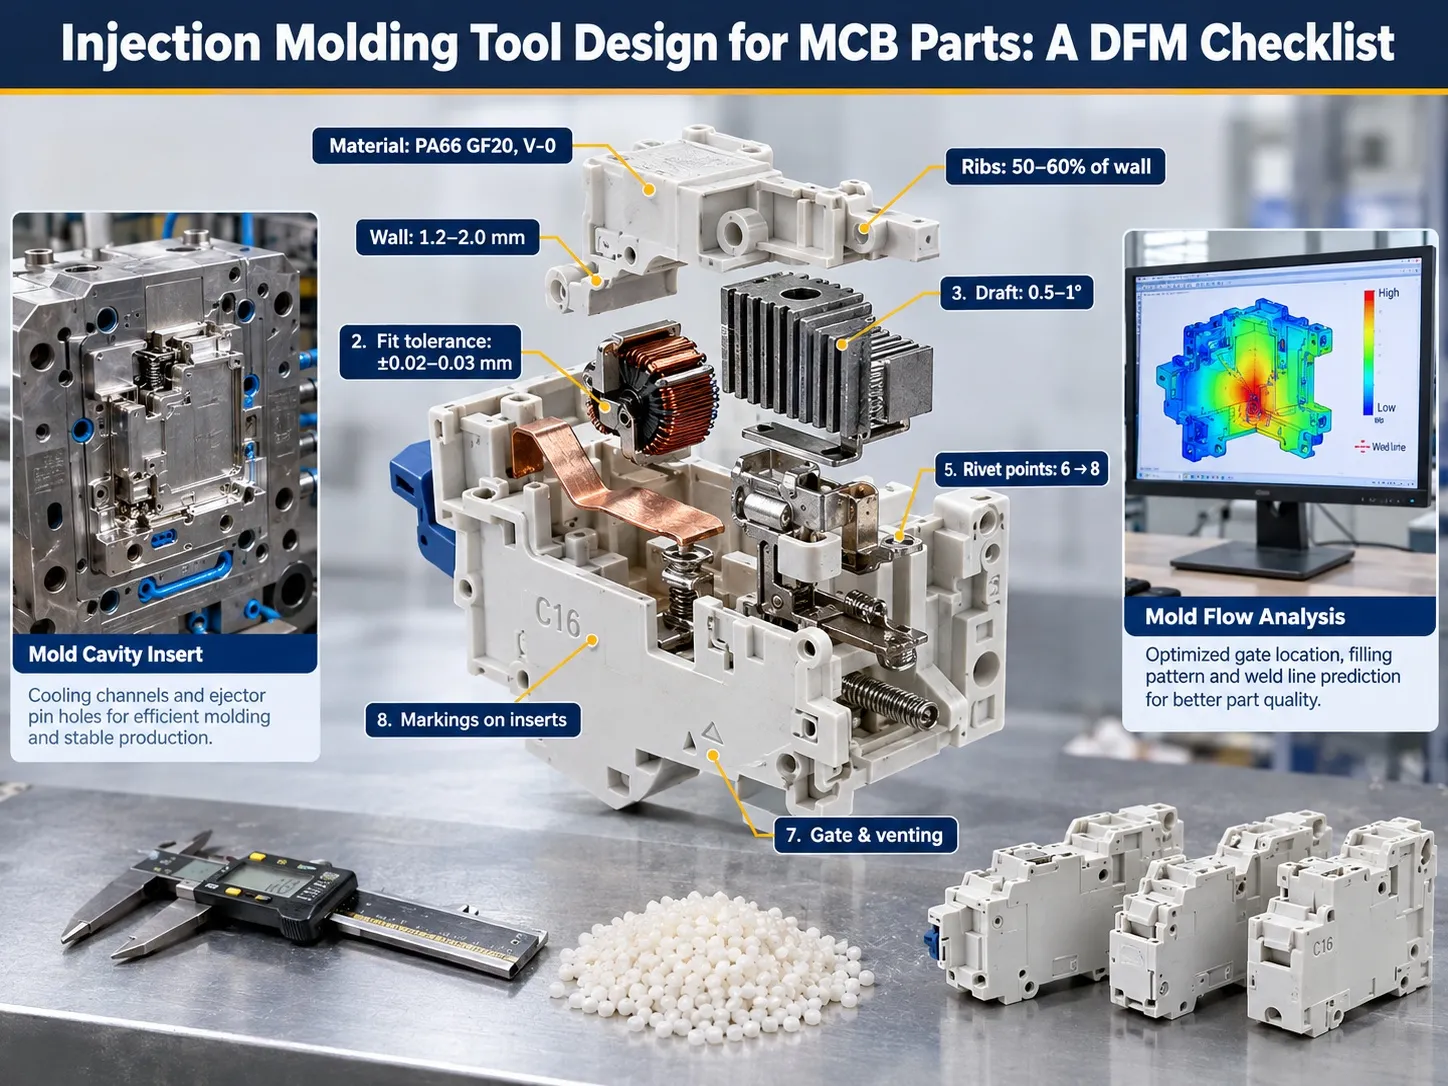
Kaliteli bir enjeksiyon kalıp aracının tasarım süreci, malzeme seçimiyle değil, parçaların tasarımıyla başlamalıdır. Üretim maliyetlerinin tahmininden önce, bir mühendis, enjeksiyon kalıp tasarım faktörlerine göre değerlendirilebilmesi için MCB'nin her bileşenini analiz etmelidir. Aşağıdaki tablo, plastik devre kesiciler üreticileri için özellikle önemli olan temel enjeksiyon kalıp tasarım faktörlerini özetlemektedir.
Aşağıdaki sayılar yaklaşık referans değerleri olarak kabul edilmelidir; başka bir deyişle, cam dolgulu poliamid-66 muhafazalara ait tipik değerlerdir. Bu sayılar, tam DFM inceleme sürecinin sadece küçük bir bölümünü temsil eder. Genel olarak, her proje için nihai sayılar, her müşteri tarafından kendi ürün spesifikasyonları, reçine veri sayfası üreticisi ve kalıp akış analiz sonuçları kullanılarak bağımsız olarak belirlenir.
| Tasarım öğesi | Ne kontrol ediyoruz | MCB için neden önemlidir |
|---|---|---|
| Malzeme | Alev geciktirici PA66 + 20% cam elyafı (GF20); UL 94 V-0 sınıfı; kalıplama öncesi kurutma | Muhafazalar parlama teli testlerini geçmeli ve ark kanalı yakınında sert kalmalıdır; cam elyafı ayrıca çekme yönünü etkiler |
| Çekme payı | Reçine veri sayfasından alınan çekme oranları, akış yönü boyunca ve akışa dik olarak ayrı ayrı uygulanır | Cam dolgulu bir parçada tek bir ortalama çekme değeri kullanmak, pivot deliklerini ve eşleşen yüzeyleri kaydırır |
| Duvar kalınlığı | Nominal 1.2–2.0 mm; yerel varyasyon nominalin yaklaşık 'i içinde tutulur; kalın bölgeler oyulur | Terminallerin yakınındaki kalın noktalar çöker ve vida yuvalarını zayıflatan boşluklar bırakır |
| Çekme açısı | Dış duvarlarda 0.5–1°, dokulu yüzeylerde daha fazla; derin iç ceplerde yüzeye göre belirtilir | Mekanizma cepleri minimum çekme açısına ihtiyaç duyar, ancak bu çizimde olmalı yoksa pivot uyumu kayar |
| Kaburga ve yuvalar | Kaburga kalınlığı duvarın –60'ı; yuva dış çapı deliğin yaklaşık 2 katı | Kaburga uçları bimetal ve bobini konumlandırır; aşırı büyük kaburgalar görünür yüzeyde çökme izlerine neden olur |
| Mandallı bağlantılar ve alt kesitler | Hangi özelliklerin kaydırıcı veya kaldırıcıya ihtiyacı olduğu; mandallı bağlantının açılma yönünde serbest bırakılacak şekilde yeniden tasarlanıp tasarlanamayacağı | Her kaydırıcı maliyeti ve ayırma hattını artırır; yeni bir mandallı bağlantı tasarımı tüm kalıp yapısını değiştirebilir |
| Perçin noktaları | İki yarım kabuğu birleştiren perçin deliklerinin sayısı, konumu ve çapı | 6'dan 8 perçine geçmek, sıkıştırma yükünü, çekirdek pimlerini, itici düzenini ve soğutmayı değiştirir |
| İç uyum toleransları | Fonksiyonel boyutlar (dönerler, mandal cepleri, temas yuvaları) ayrı olarak işaretlenir, genellikle ±0,02–0,03 mm | Bunlar trip kuvvetini ve temas basıncını belirler; genel boyutlar daha gevşek kalabilir |
| Ayırma hattı | Her parçadaki iki kalıp yarısı arasındaki bölünme yeri | Bir sızdırmazlık veya kaçak yüzeyi boyunca geçen ayırma hattı, en çok zarar verdiği yerde bir iz veya çapak bırakır |
| Kapı ve havalandırma | Fonksiyonel olmayan bir duvarda kapı; PA66 için havalandırma derinliği yaklaşık 0,01–0,015 mm | PA66 ince akar ve kolayca çapak yapar; bir mandal cebindeki çapak kesicinin atlamasını durdurabilir |
| Atma | Fonksiyonel olmayan, görünmeyen yüzeylerde itici pim pozisyonları; ince duvarları eşit şekilde itmek için yeterli pim | Eşleşen bir yüzeydeki pimler, uyumu değiştiren izler bırakır; çok az pim, ince muhafazaları itme sırasında büker |
| Soğutma | Kavite ve çekirdek boyunca dengelenmiş soğutma kanalları, kalın bölümlere yakın | Dengesiz soğutma uzun yan duvarları çarpıtır ve çevrimi uzatır |
| Çoklu kavite dengesi | 2, 4 veya 8 kavite için kalıp akışı ile doğrulanan doğal dengeli koşucu | Otomatik bir hat her kaviteden parça alır; bir yavaş kavite reddedilen parça akışına dönüşür |
| Kalıp çeliği | Kavite S136H veya H13; kalıp tabanı S50C veya P20 | Cam elyaf aşındırıcıdır; sertleştirilmiş kavite çeliği uzun kalıp ömrü boyunca boyutları sabit tutar |
| İşaretlemeler | Kabartmalı ve oyuk metin; C16 veya C32 gibi derecelendirmeler için değiştirilebilir ek parçalar | Parçadaki oyuk metin çelikte kabartmalı olup kolayca işlenebilir; parçadaki kabartmalı metin çelikte oyuludur ve kaldırmak için kaynak gerektirir |
Kaliteli bir enjeksiyon kalıp aracının tasarım süreci, malzeme seçimiyle değil, parçaların tasarımıyla başlamalıdır. Üretim maliyetlerinin tahmininden önce, bir mühendis, enjeksiyon kalıp tasarım faktörlerine göre değerlendirilebilmesi için MCB'nin her bileşenini analiz etmelidir. Aşağıdaki tablo, plastik devre kesiciler üreticileri için özellikle önemli olan temel enjeksiyon kalıp tasarım faktörlerini özetlemektedir.
Toleranslar için, başvurmanızı öneririz ISO 20457, plastik kalıplı parçalar için toleransların uluslararası standardı, ikinci baskısı Ağustos 2026'da yayımlanmıştır ve sadece işlevi gerçekten etkileyen boyutlara sıkı değerler koymayı önerir. Parçanız zaten genel kurallara uyuyorsa enjeksiyon kalıplama kılavuzumuzda, bu kontrol listesinin çoğu zaten iyi durumda olacaktır.
Kim Ne İçin Sorumludur: Alıcı ve Kalıp Üreticisi
Kalıp projeleri üzerindeki anlaşmazlıkların çoğu kötü işleme veya kötü çelikle ilgili değildir. Sorunun özü genellikle hangi kararın kim tarafından ve ne zaman alındığıyla ilgilidir. Tipik enjeksiyon kalıp sözleşmesi, ürünün sahibi olan kalıp üreticisi (Taraf A) ile aracın sahibi olan alıcı (Taraf B) arasında sorumlulukları böler.
| Alan | Alıcı (Taraf A) | Kalıp üreticisi (Taraf B) |
|---|---|---|
| Ürün tasarımı ve fonksiyonu | Ürün tasarımının, fonksiyonunun ve performansının sahibidir | DFM tavsiyesi verir; yazılı onay olmadan ürünü değiştirmez |
| Ürün verileri | Ürün çizimleri veya 3D dosyaları sağlar ya da fiziksel bir numune sunar ve hangisinin geçerli olduğunu yazılı olarak belirtir | Sadece bir numune sağlanırsa, tarar veya ölçer ve alıcının onaylaması için çizimler hazırlar |
| Çizim onayı | Tüm kritik boyutlar dahil çizimleri gözden geçirir ve onaylar | Kritik boyutlar ve toleranslar açıkça işaretlenmiş çizimleri sunar |
| Kalıp tasarımı | Kalıp düzenini (kapılar, ayırma hattı, çıkarma) inceleyebilir. | Onaylanmış çizimlere göre kalıp yapısını, kapı sistemini, soğutmayı ve çıkarma sistemini tasarlar. |
| Kalıp üretimi ve denemeleri. | Denemelere katılır veya denemeleri inceler ve numuneleri denetler. | Kalıbı oluşturur, T1/T2 denemelerini yapar ve boyutsal rapor ile numuneleri sağlar. |
| Numune uygunluğu. | Numunelerin onaylanmış çizimlere uygun olduğunu teyit eder. | Onaylanmış çizimlerden herhangi bir sapmayı kendi maliyetiyle düzeltir. |
| Onay sonrası değişiklikler. | Çizim onayından sonra talep ettiği mühendislik değişiklikleri için ödeme yapar ve zaman tanır. | Her değişikliğin maliyetini ve zaman çizelgesi etkisini uygulamadan önce teklif eder. |
| Sertifikasyon | Bitmiş ürünü sertifikalandırır (MCB'ler için IEC 60898-1 veya ulusal standartlara göre). | Sertifikasyonu destekleyen malzeme ve boyutsal kayıtları sağlar. |
Bu sürecin kritik bir parçası, müşterilerden çizimlerin onayını almaktır. Alıcı çizimi onayladıktan sonra, bu çizim üretim kalıbının oluşturulması ve doğrulanması için model olarak hizmet eder. Bir numune de rehber olarak kullanılabilir, ancak bu sadece onay hükümlerinde ve dikkate alınacak boyutlarla ilgili sözleşmede belirtilmişse geçerlidir.
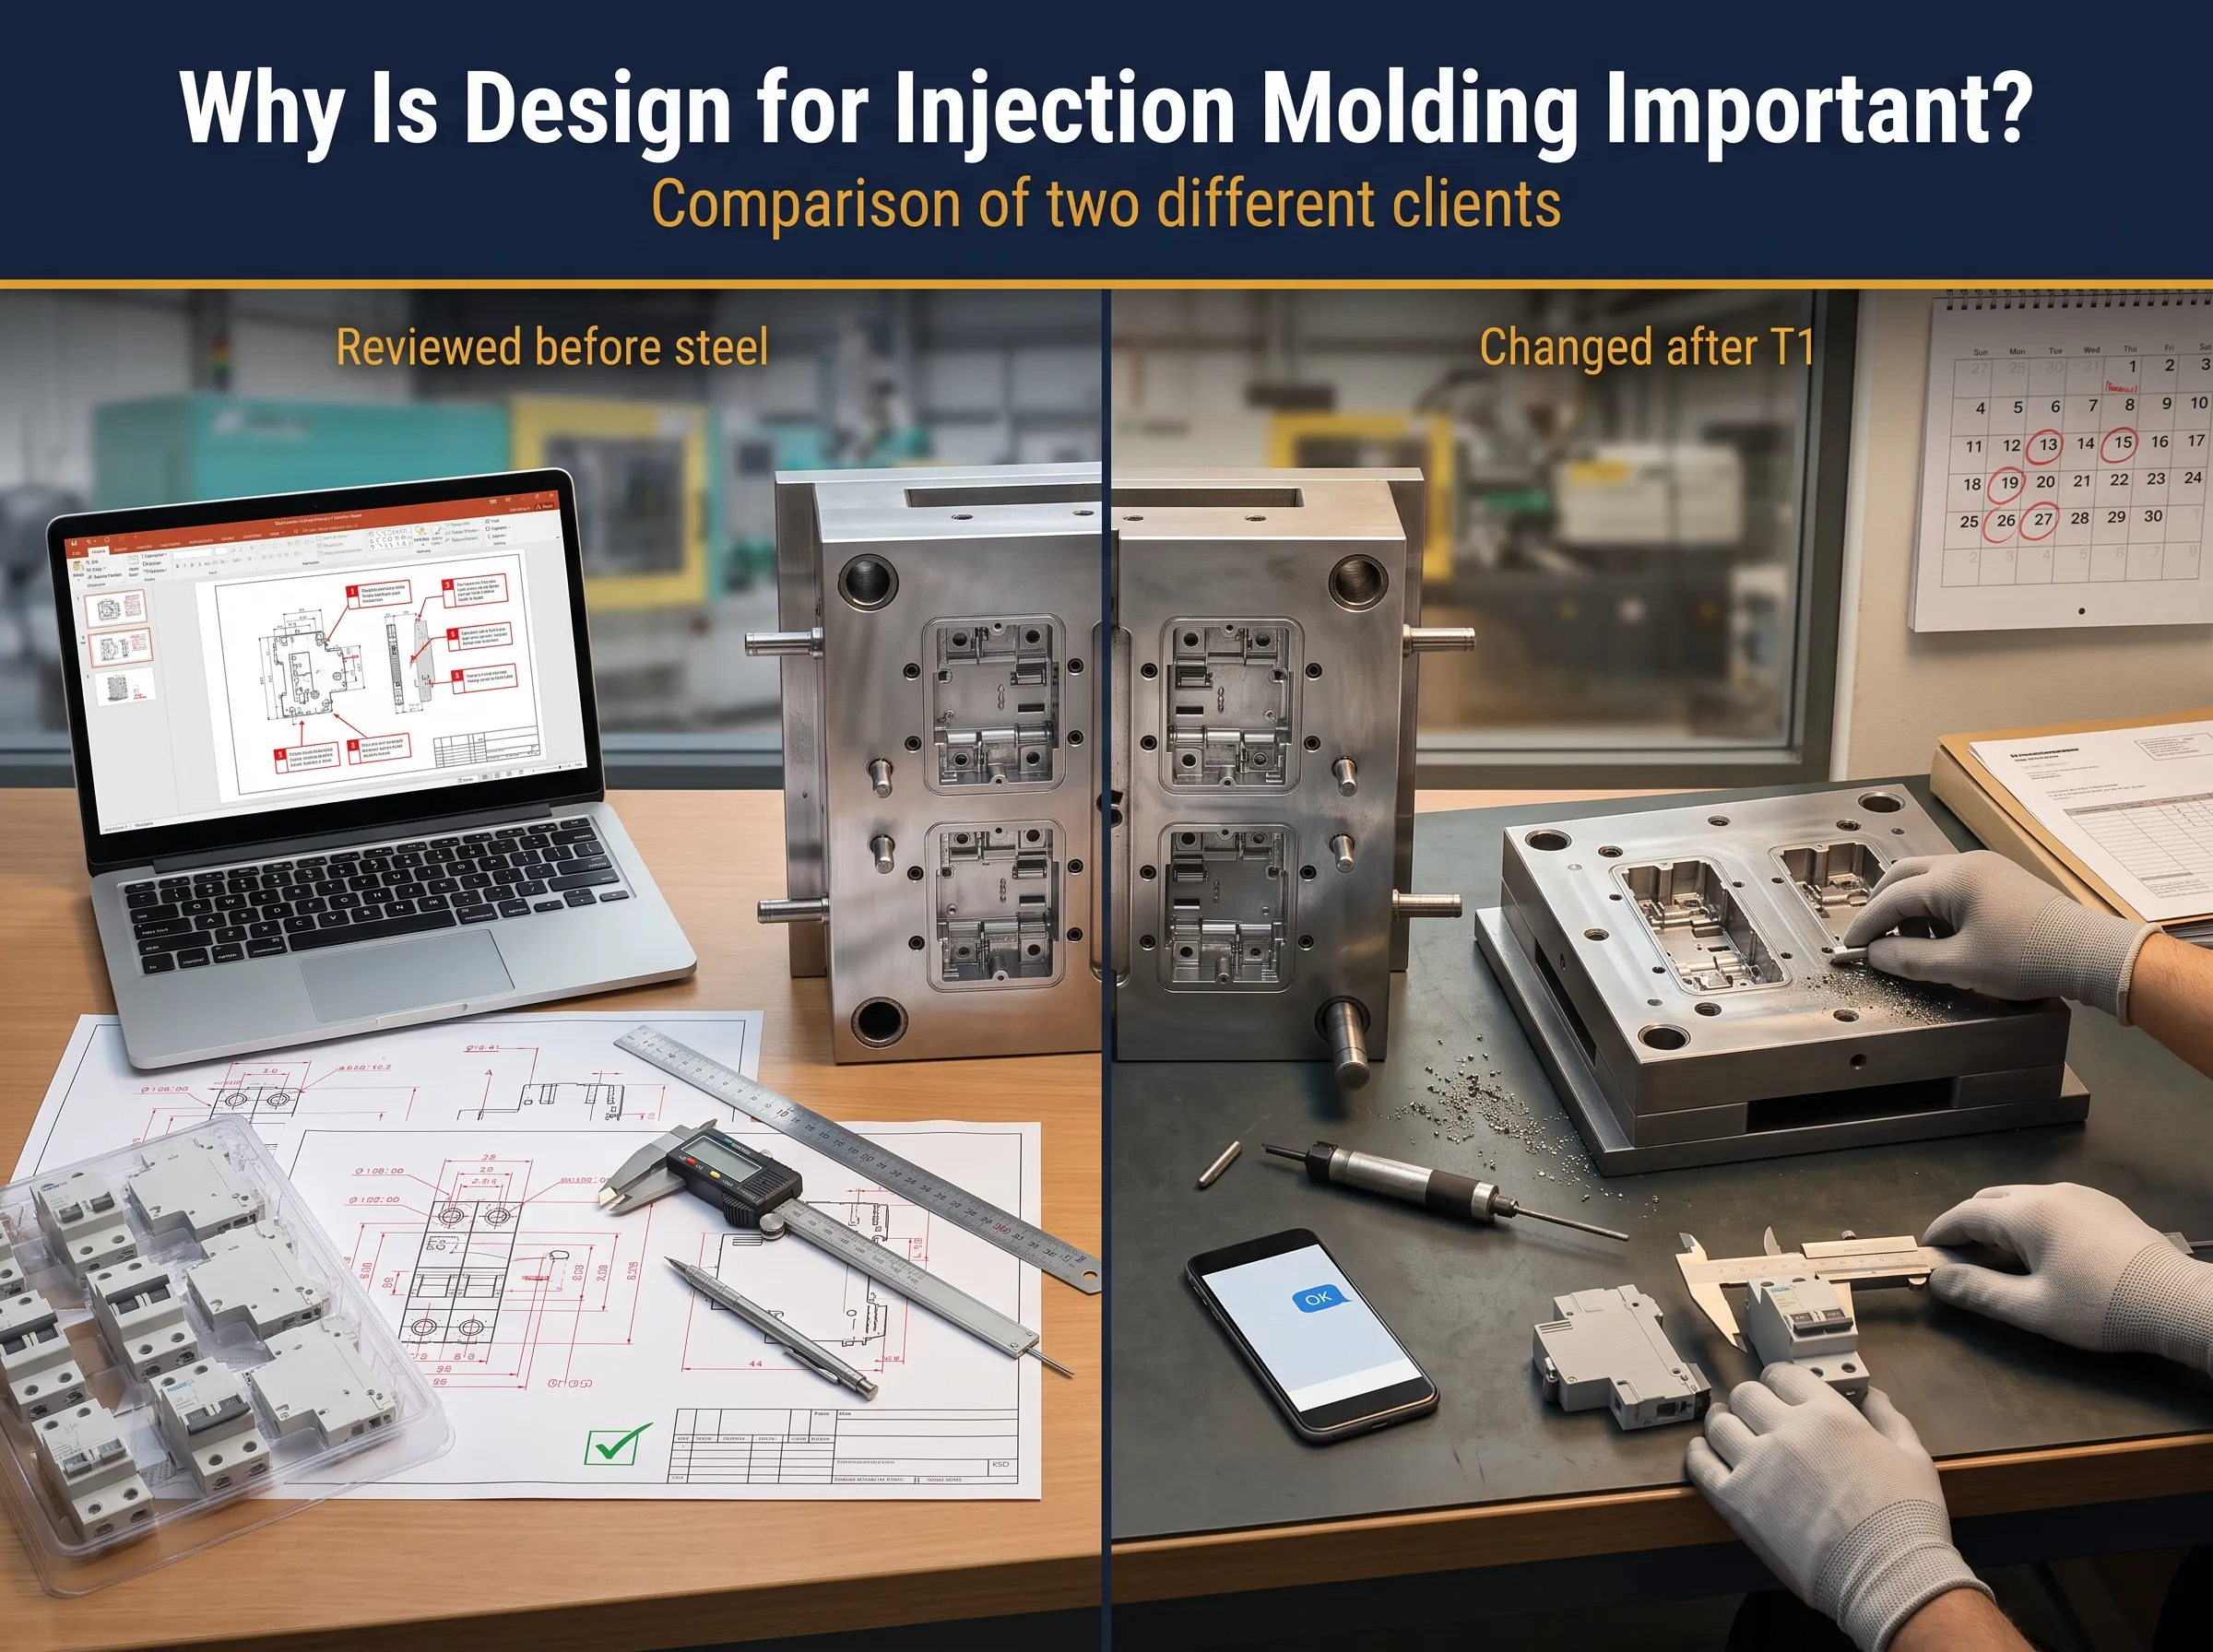
Walton ve OMINSU: İki Müşteri, İki Sonuç.
Her iki proje de eşit karmaşıklıkta MCB muhafaza kalıplarını içeriyordu ve müşterilerin kalıp yapımı konusunda önceden deneyimi yoktu. Bu pek şaşırtıcı değildir çünkü MCB üreticileri kesici uzmanlarıdır, kalıp üreticileri değil. İki sonuç arasındaki fark, kalıp yapımı veya çelikle ilgili değildir. Fark, ürünle ilgili verilerin nasıl teslim edildiği ve kalıp açılmadan önce çizimlerin ne kadar titizlikle incelendiği ile ilgilidir.
OMINSU Vietnam: Her Çizim İncelendi.
2025 yılında OMINSU Vietnam Co., Ltd, MCB kalıbını oluşturmak için bizimle sözleşme yaptı. Sadece bir numune göndermek yerine, OMINSU kendi çizim setini sağladı. Sonuç olarak, çizimlerimizdeki tüm boyutlar OMINSU'nun orijinal ürün verilerine dayandırılabiliyordu.
Onay için kalıp çizimini gönderdiğimizde, OMINSU ekibi çizim sayfasını sayfa sayfa ürün çizimleriyle karşılaştırır ve yapılması gereken her değişiklikle ilgili yorumları içeren bir PowerPoint belgesi gönderir: boyut, değer ve değişikliğin nedeni. Böylece mühendislerimiz bu belgeye dayanarak çalışmayı gerçekleştirebildi. Tüm düzeltmeler gerçek çalışmaya başlamadan önce kağıt üzerinde yapıldı.
Ancak, özel bir kalıp mühendisliği bilgisi gerekmedi. Gerekli olan sadece temel ürün bilgisi, zaman, odaklanma ve değişikliklerin iletilmesinde basit görünen bir yöntemdi.
Walton Bangladeş: İnceleme Olmadan Onay.
Walton’un işi, zaten onaylanmış C45 tipi MCB'nin ayarlanmasını içeriyordu. Revizyonlar, bir snap-fit yapısı, conta kapağının kaldırılması, sekiz perçin noktası ve yıkayıcının altına eklenen metal bir detay içeriyordu.
Olaylar şöyle gelişti:
RFQ, nihai ürün gereksinimlerinin fiziksel numuneye uygun olmasını şart koşuyordu.
WeChat üzerinden onaylanan 2D çizimler yaptık, ardından “Tamam. Devam!” mesajı alındı ve ölçümlerle ilgili yorum yapılmadı.
3D baskılı bileşenler üretildi ve montaj süreci video formatında gösterildi. Değişiklikler hiç gelmedi.
T1 numuneleri alındıktan sonra, Krogan orijinal fiziksel numuneyle eşleşmesi için iç parçaların boyutlarını istedi.
Walton’un varsayımı doğrudur çünkü zaten sertifikalandırılmış ürünün korunması gerekiyordu. Aynı iç yapının korunması iyi mühendisliğin anlamıdır. Ancak, sorunun anahtarı zamanlamadır. Aynı karşılaştırma çizim aşamasında yapılmış olsaydı birkaç gün sürerdi.
Yan yana, iki proje şöyle görünüyordu:
| OMINSU (Vietnam) | Walton (Bangladeş) | |
|---|---|---|
| Ürün verileri sağlandı | Müşterinin kendi ürün çizimleri | Fiziksel numune; Benlong tarafından hazırlanan 2D çizimler |
| Çizim incelemesi | Sayfa sayfa, yazılı PowerPoint işaretlemeleri ile | Sohbet mesajıyla onaylandı, boyutsal yorum yok |
| Boyutlar için referans | Müşterinin ürün çizimleri ve onaylanmış kalıp çizimleri | RFQ fiziksel numuneyi belirtti; onay çizimler üzerinde verildi |
| İlk büyük değişiklik | Çizim aşaması | T1 numunelerinden sonra |
| Değişiklik maliyeti | Kağıt üzerindeki mühendislik saatleri | Kalıp revizyonu artı ekstra bir deneme turu |
| Sonuç | Sorunsuz denemeler | Yeniden deneme ve L/C değişikliği |
Yaptıklarımız
Walton projesini şans olarak değerlendirebilir ve devam edebilirdik, ancak bunun yerine iç prosedürlerimizin neye izin verdiğini değerlendirdik ve üç farklı iyileştirmeyi hayata geçirdik.
Herhangi bir çelik kesilmeden önce yazılı donmuş çizimler. Artık çelik kesilmeden önce, müşteri revizyonu ve önemli boyutları detaylandıran bir çizim donma onayı imzalamalıdır. Artık sadece sohbet mesajına güvenemeyiz.
Önce numunenin taranması. Müşteri bize ürünün çizimleri yerine bir numune verdiğinde, tasarım süreci başlamadan önce numuneyi tarar ve boyutlarını işaretleriz. Hangi boyutların numuneye, hangilerinin çizimlere ait olduğuna dair yazılı onay olmalıdır.
Her müşteri için işaretleme şablonu. Artık müşterilerimize, OMINSU’nun PowerPoint yönteminden esinlenen basit bir yorum şablonu sunuyoruz, böylece kalıp bilgisi olmadan çizimi analiz edebilirler.
Alıcılar Kalıp Çizimini Kalıp Uzmanı Olmadan Nasıl İnceleyebilir
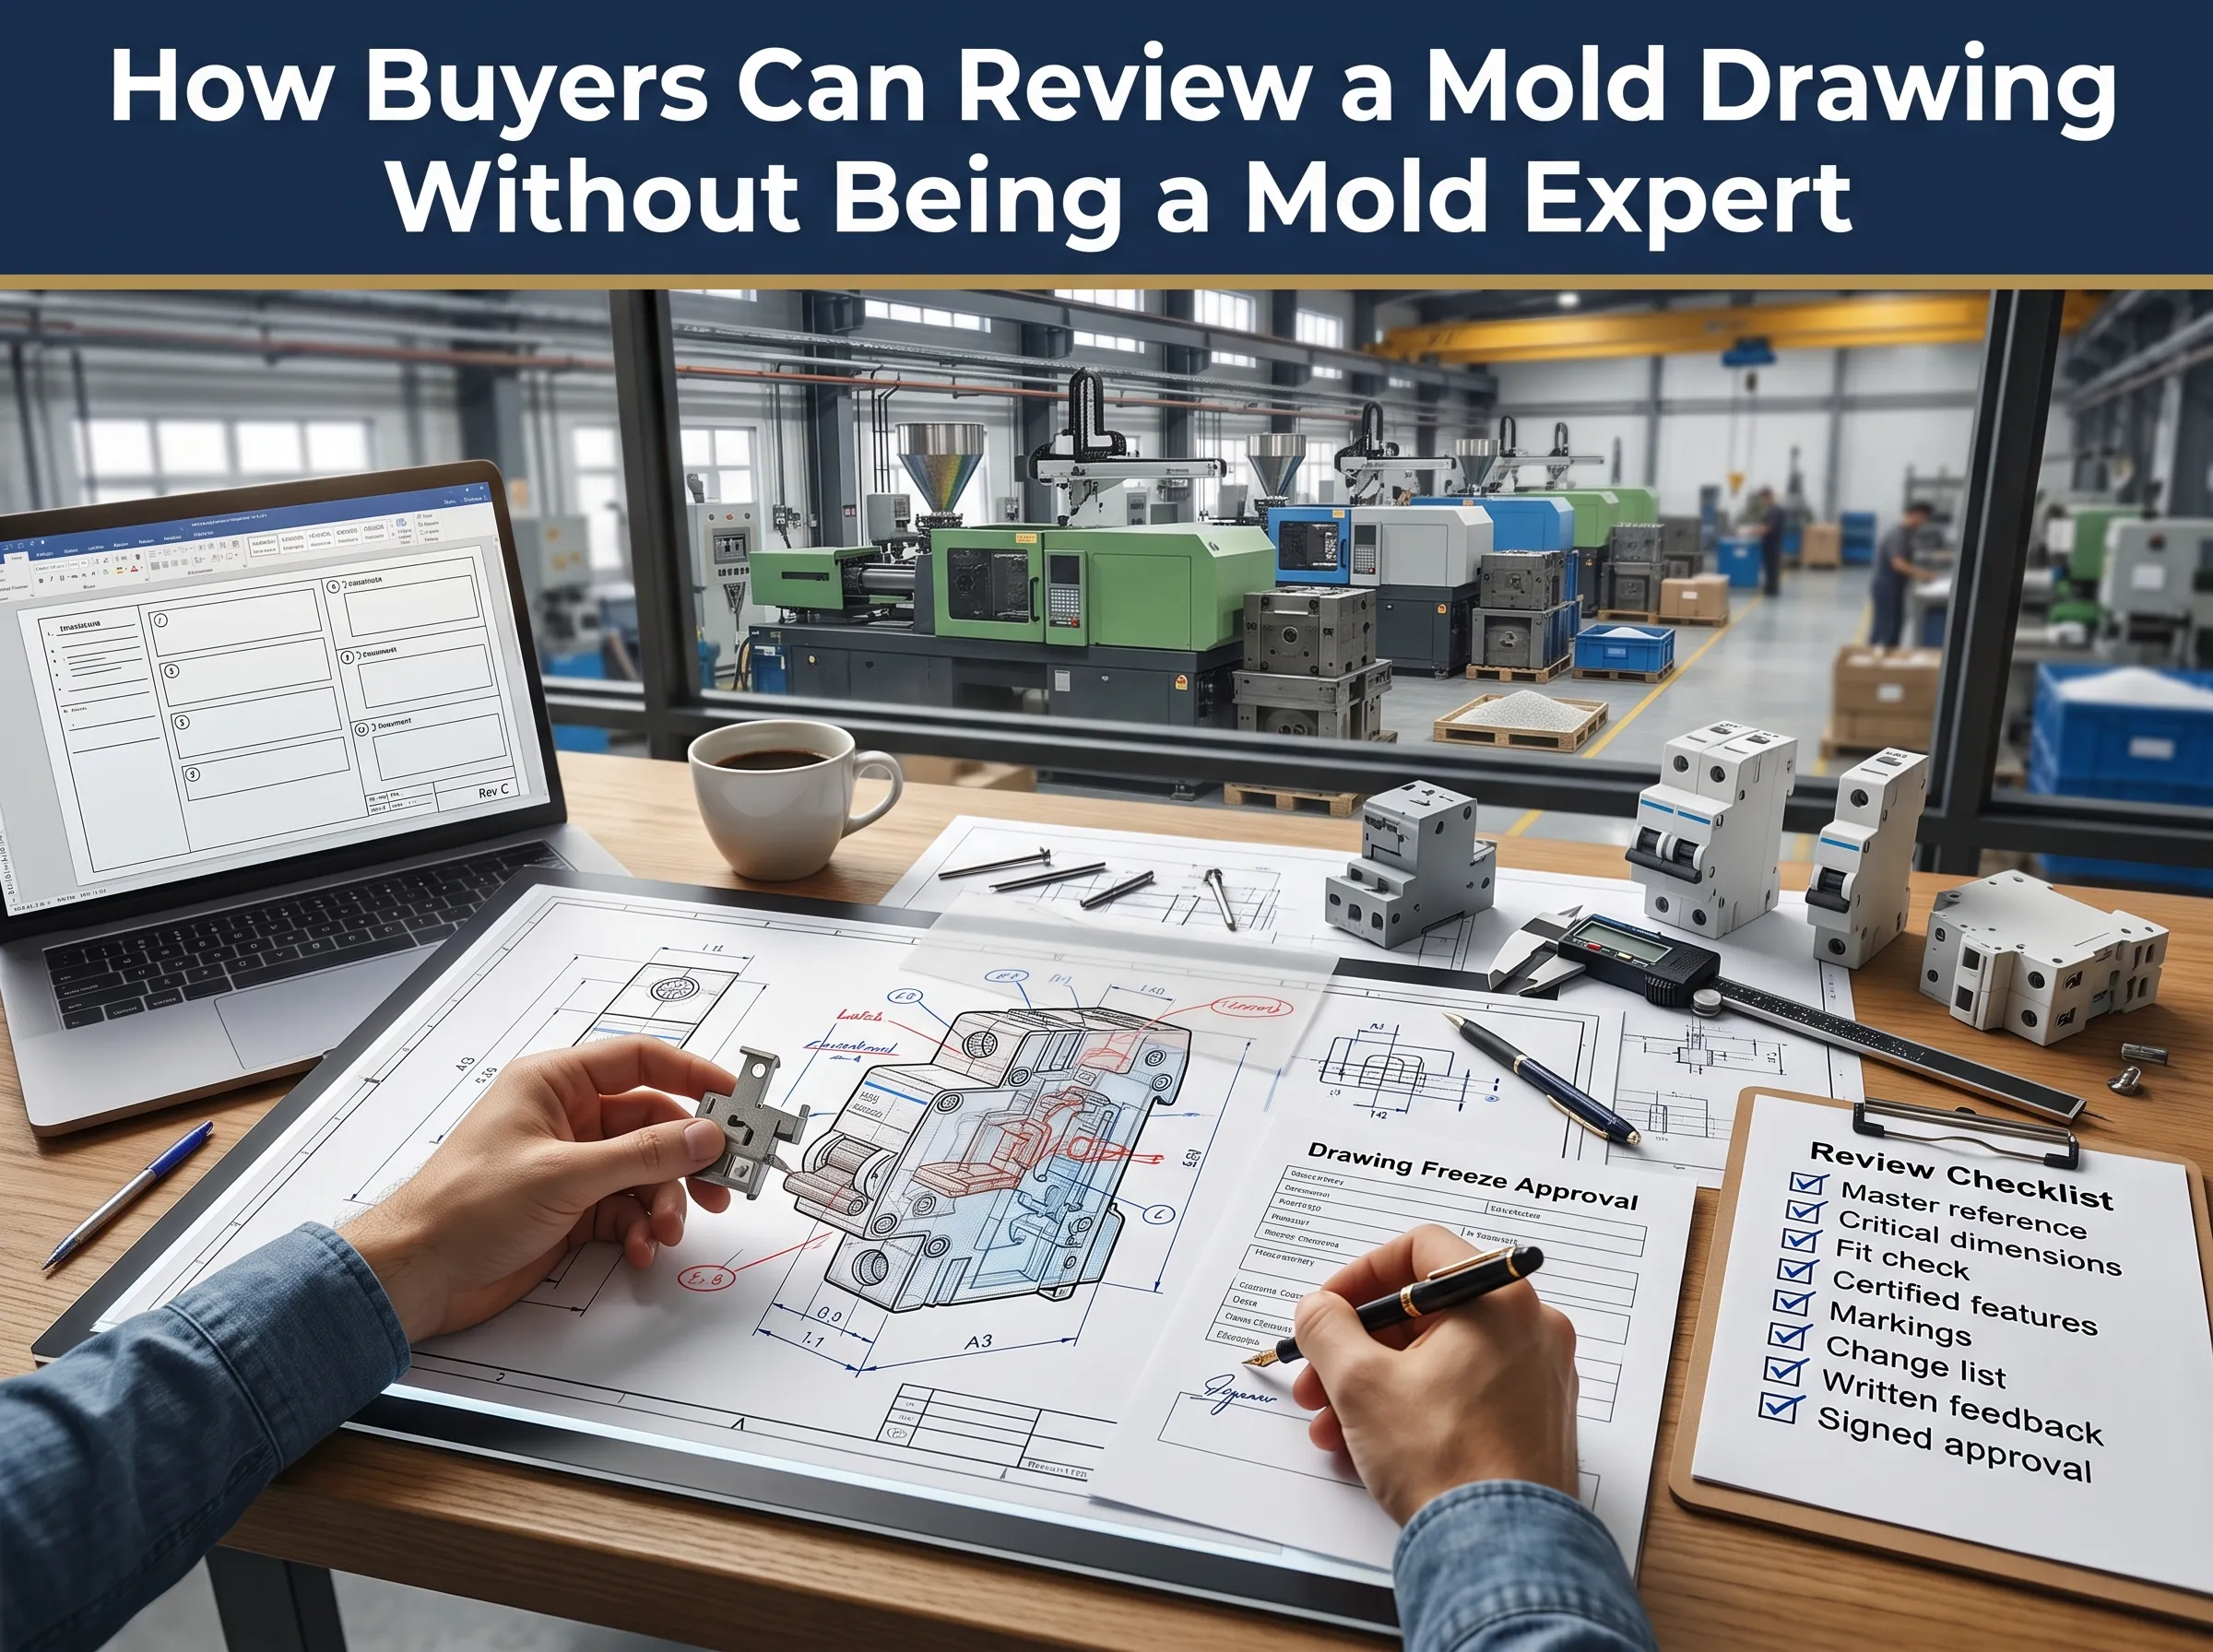
Ürünü korumak için soğutma tasarımlarını veya ejektör plakalarını anlamaya gerek yoktur. Enjeksiyon tasarım incelemesinin kalitesi, fren mühendisi mesleğinden herhangi birinin kolayca cevaplayabileceği birkaç basit soruya dayanır.
- Hangi kıyaslama sizin durumunuzu yönetiyor? Çizim, 3D dosya veya fiziksel numunenin ana kabul edildiği onayda açıkça yazın ve listeleyin.
- Kritik boyutlar işaretlendi mi? Her kilit yuvası, menteşe, oturma pozisyonu ve portun sizin kabul ettiğiniz toleranslarla işaretlendiğinden emin olun.
- Yeni parçalar eski parçalarla hala uyumlu mu? Mekanizmayı ve yeni muhafaza çizimini üst üste koyun ve boşlukları kontrol edin.
- Sertifikalı spesifikasyonlar değişti mi? Canlı birimlerin çevresindeki duvarların boyutlarını, kalınlığını ve malzeme sınıfını karşılaştırın ve sertifikalı tasarımınızla kontrol edin.
- Notlar standartlara uygun mu? Derecelendirmenizin metnini, standartlara uyumunuzu onaylayan damgaları ve logolarınızı kontrol edin.
- Değişiklikler tamamen dahil edildi mi? Mevcut bir ürünü değiştirdiyseniz, her değişikliği çizimde belirtmeyi unutmayın.
- Yorumlarınız kaydedildi mi? Yorumlarınızı mesaj olarak değil, işaretlenmiş bir kopya olarak geri gönderin ve dosya adında bir revizyon numarası eklemeyi unutmayın.
- Belgeyi onayladınız mı? Onayınızı yazılı olarak işaretleyin ve yukarıdaki tüm soruların yanıtlarını aldıktan sonra onay verin.
Enjeksiyon Kalıp Tasarımı Nasıl Yapılır: 6 Adımlı Sürecimiz
Eğer enjeksiyon kalıp tasarımı nasıl yapılır üzerinde çalışıyorsanız ve ürününüz bir MCB ise, burada anlattığımız sıralamayı takip etmeniz gerekecektir. Bu, tam MCB enjeksiyon kalıbı geliştirme süreci.
- Gereksinim analizi. Proje ile ilgili tüm gerekli verileri toplayın; ürün tasarım çizimleri veya 3D CAD dosyaları, mevcutsa fiziksel örnekler, kullanılacak plastik reçine türü, gelecekteki üretim hacmi ve sertifikasyon durumu veya olasılığı dahil.
- Üretim için tasarım. Yukarıdaki kontrol listesini gözden geçirin ve MCB tasarımının her öğesinin tasarım gereksinimlerinden nasıl etkilendiğini açıklayan bir belge oluşturun.
- Kalıp akış analizi. Doldurma, paketleme, soğutma ve deformasyonu simüle ederek kapıların yerini, kalıp boşluklarının dengesini belirleyin ve çelik kesilmeden önce kaynak çizgileri hakkında projeksiyonlar yapın.
- Nihai çizim. Müşteriden nihai çizimi imzalamasını alın. Bundan sonra yapılacak tüm değişiklikler değişiklik talebi olarak kabul edilir ve maliyetleri etkiler.
- T1 ve T2 denemeleri. Kalıbın ilk atışları çizim ve mevcutsa fiziksel örneklerle karşılaştırılır. Standart MCB enjeksiyon kalıbı paketimiz 1000 onaylı parça ve boyutsal raporu içerir.
- Fonksiyonel testler. Örnek parçalar tam kesicilere monte edilir ve kalıp seri üretime verilmeden önce trip kalibrasyonu, dielektrik ve mekanik testlerden geçirilir; aynı kontroller MCB test laboratuvarı tarafından yapılır.
Genellikle son çizim imzalandıktan sonra MCB enjeksiyon kalıplarının yapımı için yaklaşık 45 gün gerekir. Çizim onayları için gereken süre bu döneme dahil değildir çünkü önceden tahmin edilemez. Çizimler ne kadar hızlı kontrol edilip onaylanırsa, yeni tasarımların kabul testlerine o kadar erken başlanabilir.
Aynı altı adım herhangi bir plastik enjeksiyon kalıp tasarımına. uygulanır. MCB parçaları hata payını azaltır.
Küçük Elektrik Parçaları için Enjeksiyon Kalıp Kapı Tasarımı
Enjeksiyon kalıbının kapı tasarımının önemi, küçük üretilen elektrik elemanlarında kaynak çizgilerinin, anizotropik gerilmelerin ve fiber yönelimlerinin yerini belirlemesidir. MCB kalıp muhafazalarının üretiminde dört kural uygulanır.
Herhangi bir sorunu önlemek için, kapı mandallara veya kontaklara yakın olmamalıdır. Kapı kalıntısının, yerel gerilmenin veya kaynak hattının mandal yuvasında bulunması bile mekanizmanın yüksek sıcaklıklar nedeniyle atma kapasitesini veya arızalanmasını etkileyebilir.
Denizaltı kapıları kullanılmalıdır. Enjeksiyon kalıbı açıldıktan sonra alt kapı otomatik olarak kesilir ve bu da kalıplar için işlemi kolaylaştırır.
Fiber yönlendirmesini planlamak için, cam fiberlerinin akış yönünde yönlendiği ve cam dolgulu PA66'nın bu yönde daha az büzüştüğü unutulmamalıdır. Bu nedenle, kapının yerleştirilmesi duvar hareketinin yönünü belirlemede kritik öneme sahiptir.
Koşucu dengeli olmalıdır. 4 veya 8 boşluk durumunda, hepsi aynı anda ve eşit basınç altında doldurulmalıdır.
Küresel Kesici Markalarla Aynı Standartlarda Üretilmiştir
MCB'ler, onları yüksek standartlı bir ürün yapan olgunluğa sahiptir. Sonuçta, Schneider Electric Acti9 iC60, ABB S200, Siemens 5SL, Legrand DX³ ve CHINT NXB gibi en rekabetçi ürünler, 35 mm DIN rayına uyan 18 mm modül ile birlikte temel IEC 60898-1 standardına göre üretilmektedir. Markalar arasındaki bu birlik, yeni bir MCB'nin ihalelerde diğerleriyle karşılaştırılabilmesini sağlar ve kalıplarımızın tasarımlarının temelini oluşturur.
Bu, pratikte IEC 60898-1 ve IEC 60947-2 test standartlarına uygunluk için tasarım yaptığımız, 18 mm modül genişliği ve DIN-ray klips tasarımı, alev geciktirici PA66 plastik ile birlikte birçok bölgesel markada bulunan C45 ve DZ47 iç tasarımlarını kullandığımız anlamına gelir.
Teslim Ettiğimiz Kalıp Projeleri
Aşağıdaki her proje aynı enjeksiyon kalıp tasarımı sürecinden geçmiştir.
| Müşteri | Ülke | Proje |
|---|---|---|
| KEAZ | Rusya | MCB enjeksiyon kalıpları |
| ROMEL Elektrik Ekipmanları | Etiyopya | MCB enjeksiyon kalıpları |
| PT. Lelco Trindo Nusantara | Endonezya | MCB enjeksiyon kalıpları |
| OMINSU Vietnam Co., Ltd | Vietnam | MCB enjeksiyon kalıpları (2025) |
| Walton | Bangladeş | Modifiye edilmiş C45 tipi MCB için kalıplar |
İlk MCB aracınızı mı planlıyorsunuz? Kılavuzumuz MCB enjeksiyon kalıp üretimi çelik, boşluk ve maliyet faktörlerini daha derinlemesine ele almaktadır.
Schneider Electric, Acti9, ABB, Siemens, Legrand, CHINT ve diğer marka ve ürün isimleri ilgili sahiplerinin ticari markalarıdır. Sadece sektör referans noktaları olarak belirtilmiş olup, herhangi bir ortaklık veya onay anlamı taşımaz.
Sıkça Sorulan Sorular
Enjeksiyon kalıbı nasıl tasarlanır?
Yukarıda tartışılan stratejiye göre, kalıp yapmaya başlamadan önce parçayla çalışmaya başlamalıyız. Öncelikle reçine, duvar kalınlığı, fonksiyonel boyutlar ve draft doğrulanmalı ve kırık teori akış yazılımı kullanılarak DFM süreci yürütülmelidir. Kısacası, plastik enjeksiyon kalıbı nasıl tasarlanır her kararı önce kağıt üzerinde netleştirmek ve T1 numuneleri ile doğrulamakla ilgilidir.
Enjeksiyon kalıp tasarımı için en iyi yazılım hangisidir?
Kesin bir en iyi paket yoktur. Kalıp modelleme, Siemens NX ile Mold Wizard, PTC Creo ve SolidWorks kullanılarak yapılırken, Cimatron ve ZW3D, takım atölyelerinde kullanılan başlıca markalardır. Autodesk Moldflow ve Moldex3D, akış simülasyonu için en popüler programlardır. En önemli olan, kullanılan ürün markası değil, kalıp üreticisinin ve müşterinin STEP veya yerel dosyaları değiştirme yeteneğinin doğrulanmasıdır.
Enjeksiyon kalıpları için tasarım standartları nelerdir?
Üç seviyede kategorilendirme vardır. Genel olarak, kalıp parçaları HASCO, DME veya Misumi gibi katalog standartlarına uyar ve SPI (şu anda PLASTICS) kalıp sınıfları beklenen kalıp ömrünü tanımlar; burada Sınıf 101 bir milyondan fazla çevrime karşılık gelir. Ayrıca, parça toleransları ISO 20457 ile uyumlu olabilir. Ürün standardı her iki katmanın üzerindedir. Örneğin, MCB muhafazaları için standart IEC 60898-1 veya IEC 60947-2'dir.
Enjeksiyon kalıplama 3D baskıdan daha mı iyidir?
3D baskı, yüksek hacimli üretim için verimli olmasa da, kalıp gerektirmediği ve prototiplerin uyum ve montajını değerlendirmek için faydalı olduğu için 3D baskılı prototipler geliştirmek için mükemmeldir; bu, gerçek üretim sürecinden önce MCB düzenleri için yapılır. Parça fiyatlandırması ve dayanıklılığı açısından, parça sayısı binlere çıktığında enjeksiyon kalıplama daha avantajlı hale gelir. Pratikte her iki teknolojinin karıştırılması yaygındır. Makalemiz hızlı prototipleme şirketleri baskı tarafını kapsar ve enjeksiyon kalıplama nedir kalıplama tarafını kapsar.
Kaynakça
- IEC 60898-1:2015+AMD1:2019 CSV, Ev ve benzeri tesisatlar için aşırı akım koruması devre kesicileri (Uluslararası Elektroteknik Komisyonu)
- ISO 20457:2026, Plastik kalıplı parçalar: Toleranslar ve kabul koşulları (Uluslararası Standardizasyon Örgütü)
Numunenizi Gönderin: Ücretsiz DFM İncelemesi
Kalıp yapmak istediğiniz bir kesiciniz veya sürpriz olmadan kopyalamanız gereken sertifikalı bir ürününüz mü var? Ürün çizimlerinizi, 3D dosyalarınızı veya numunenizi bize gönderin. Mühendislerimiz, çelik işlemine başlamadan önce, duvar kalınlığı, eğim, kapı seçenekleri ve dondurmanızı önerdiğimiz boyutları içeren açıklamalı bir DFM raporunu 48 saat içinde size geri gönderecektir.




