 benlong
Endüstriyel Otomasyon ile Üretim Hatlarını İyileştirin
Üretim hatlarının çoğunluğu için hız bir sorun değildir, asıl sorun her vardiyada zaman kaybedilen altı noktaya çözüm bulmaktır. Otomasyonun uygulanabileceği her alan için otomasyon faydalı olacaktır. Bunun bir örneği, üretim hattındaki dengesizliği düzeltmek için bir robot satın almaktır; bu sadece muhtemelen en maliyetli olacak bir darboğaz yaratacaktır.
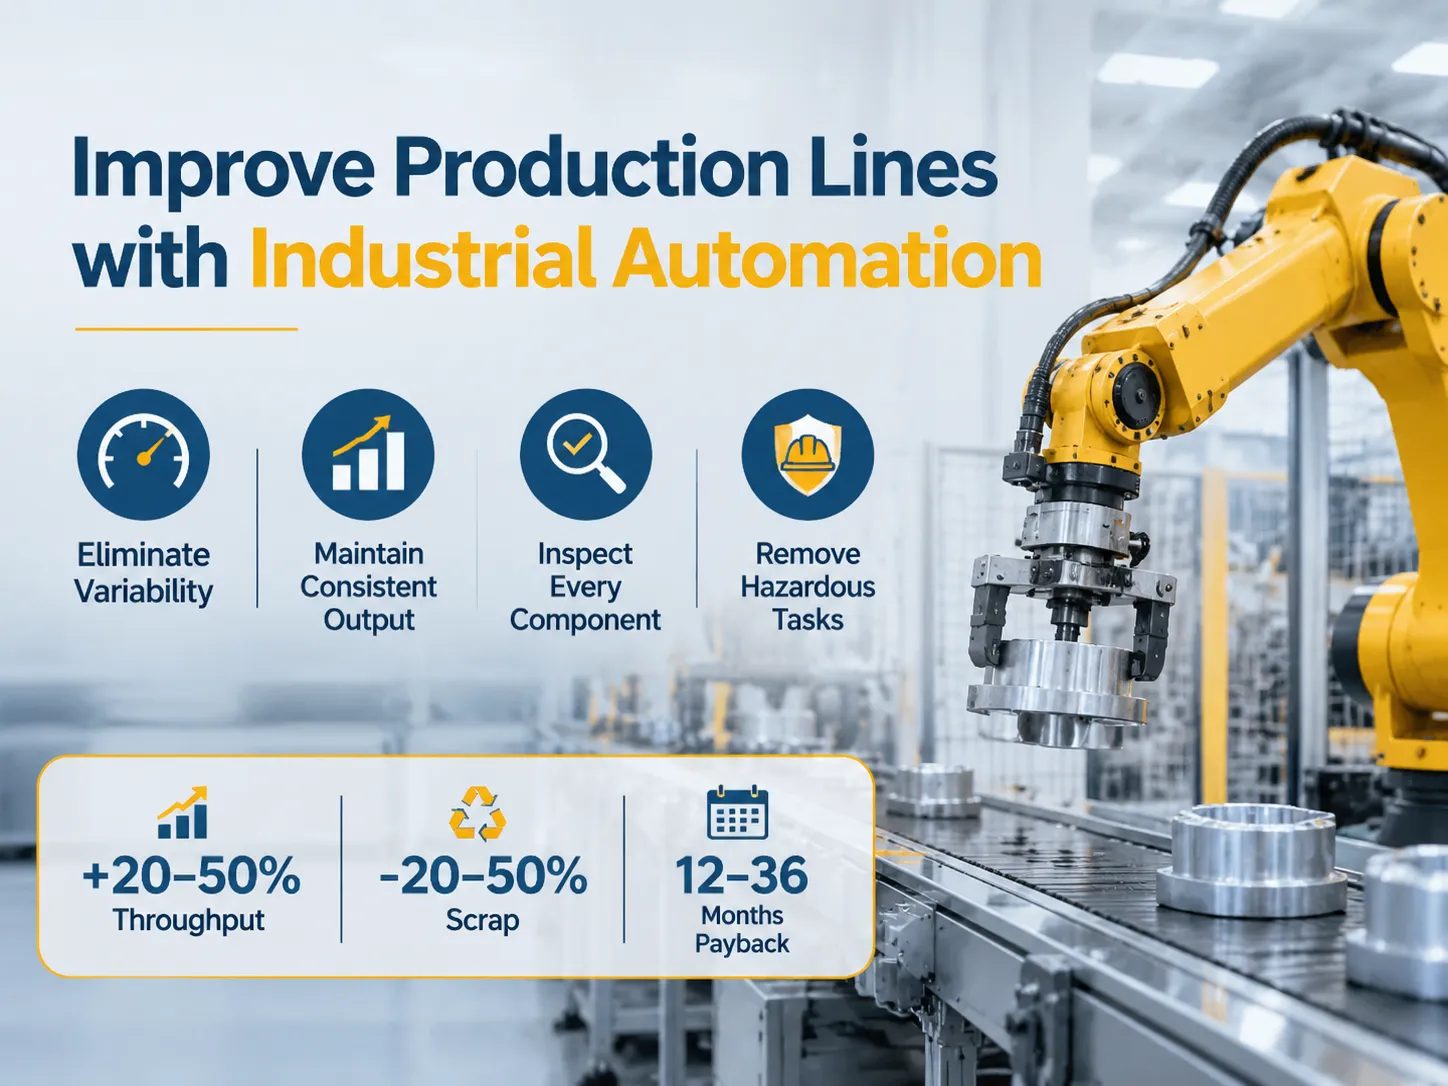
Hızlı cevap: Üretim hattınıza endüstriyel otomasyon uygulamanın faydaları dört alana ayrılır; manuel çevrim sürelerindeki değişkenliğin ortadan kaldırılması, istasyonların tutarlı bir çalışma hızının korunması, rastgele örnekleme yerine her bileşenin denetlenmesi ve çalışanlar için sıkıcı, kirli ve tehlikeli olan görevlerin ortadan kaldırılması. Sistem entegratörleri tarafından sağlanan tipik rakamlar, verimliliğin ila oranında mevcut üretim hatlarında arttığını, operatör yargısına dayalı işlemlerde hurda miktarının ila oranında azaldığını ve geri ödeme süresinin 12 ila 36 ay arasında olduğunu göstermektedir. Ancak otomasyon, kötü dengelenmiş üretim hatları, montajı zor ürün tasarımları veya sermaye yatırımını mümkün kılmayan dalgalı/dengesiz talep desenleri nedeniyle ortaya çıkan sorunları çözmez.
Sonraki bölümler otomasyonun sağladığı iyileştirmeleri, “Beş D”yi (Tanımla, Tasarla, Geliştir, Uygula ve Teslim Et), nasıl başlanacağını, otomasyon türlerini, çevrim sürelerini ve üretim hatlarının dengesini, Genel Ekipman Etkinliği (OEE) ve verim hesaplamalarını, sektörler arasındaki farkları, manuel/simülasyon işlemleri ile otomatik işlemlerin karşılaştırmasını, neden otomasyonu düşünmeyebileceğinizi, geri ödeme süresi hesaplamalarını, aralığınızı bulmayı ve ilk otomasyon çözümünüzü uygulamada pratik adımları açıklar.
Otomasyonun Hattınızda Gerçekten İyileştirdiği Şeyler
Otomatik sistemlerin tanıtımından sonra hattınıza sağlanan ilk fayda tutarlılıktır. Bir kişinin bir kontaktör montajı, vardiyanın başı ile sonu arasında 10%-20% arasında değişkenlik gösterirken, makine montajında durum böyle değildir. Makine montajındaki tutarlılık, hattın ortalama çevrim süresi yerine standart çevrim süresinde dengelenmesini sağlar. İkisi arasındaki fark, toplam çıktının 15%-25% kadar yüksek olabilir.
İkinci faktör, süreç sırasında denetlenen birimlerin gerçek yüzdesidir. Birimlerin örneklenerek manuel denetlenmesi ile tüm üretilen birimlerin denetlenmesi arasındaki işçilik maliyeti vardır; ancak otomatik üretim hattında her birimin test edilmesinin neredeyse sıfır marjinal maliyeti nedeniyle, kusurlar nedeniyle garanti iade olasılığı üretim verimliliği üzerindeki etkiden çok daha fazladır.
Üçüncü faktör, insanların kötü yaptığı görevlerin ortadan kaldırılmasıdır. Bu tür bir göreve örnek olarak, garip bir açıyla tork anahtarı kullanmayı gerektiren bir aparata küçük bir parçanın yüklenmesi veya loş ışıklı bir alanda bir ürün üzerindeki etiketin kontrol edilmesi verilebilir. Bu tür faaliyetler, insanların çoğunlukla kusur üreteceği alanlardır ve ayrıca manuel montaj hatlarındaki tüm işçiler arasında en yüksek işten ayrılma oranlarına sahip olma eğilimindedirler.
Dördüncü olarak, veriler vardır. Manuel montaj hatlarından vardiya bazlı üretim raporlaması ve otomatik üretim hatlarından birim üretim raporlaması, müşteri denetimleri için zorunlu olan her istasyondaki kalite sorunlarının tarihsel kaydını sağlar.
Beş D, Nereden Başlanmalı
Beş D sadece bir tarama mekanizması olup, süreç iyileştirmeyi belirlemek için resmi bir yöntem değildir; bu, bir kişinin atanan görevden ne kadar hoşlanmadığına göre görev atama önceliğine dayanır. Sıkıcı iş, karar verme yeteneği gerektirmeyen veya çok az gerektiren tekrarlayan görevleri içerirken, kirli iş, yağlara, toza, talaşa veya kimyasallara maruz kalınarak ürün montajıdır. Sürekli değişen makinelerin yakınında yapılan, yüksek ısıyla çalışan, tehlikeli keskin kenarlarla çalışan veya yüksek yerlerde çalışan işler Tehlikeli iş olarak sınıflandırılır. Sekiz saat boyunca fiziksel olarak yorucu olabilen, çünkü bir kişinin sekiz saat boyunca sürdürmesi doğal olmayan bir pozisyon gerektiren işler Zor iş olarak sınıflandırılır. Sürekli olarak yapılamayan, çünkü çok sayıda kalifiye kişi veya aşırı üretim teslim süresi gerektiren işler Pahalı iş olarak sınıflandırılır.
Bir veya daha yüksek bir fayda puanı, bir görevin otomatikleştirilmesi gerektiğini gösterir. Sıfır fayda puanı genellikle görevin bir insan tarafından yapılmasının daha iyi olacağı anlamına gelir, çünkü görevin otomatikleştirilmesi, bir insanın sağlayabileceği esnekliği ortadan kaldırır.
Fayda puanı ayrıca otomasyonla yatırım getirisinin (ROI) en yüksek potansiyelini gösterir. Kirli veya Tehlikeli iş olarak sınıflandırılan işlerle ilişkili maliyetler, Kirli ve Tehlikeli işlerle ilişkili ücret oranlarında saatlik bazda görünmez ve yalnızca güvenlik temelli projeler, ücret oranına dayalı bir analizle tahmin edilenden daha erken ROI elde eder.
Endüstriyel Otomasyonun Dört Türü
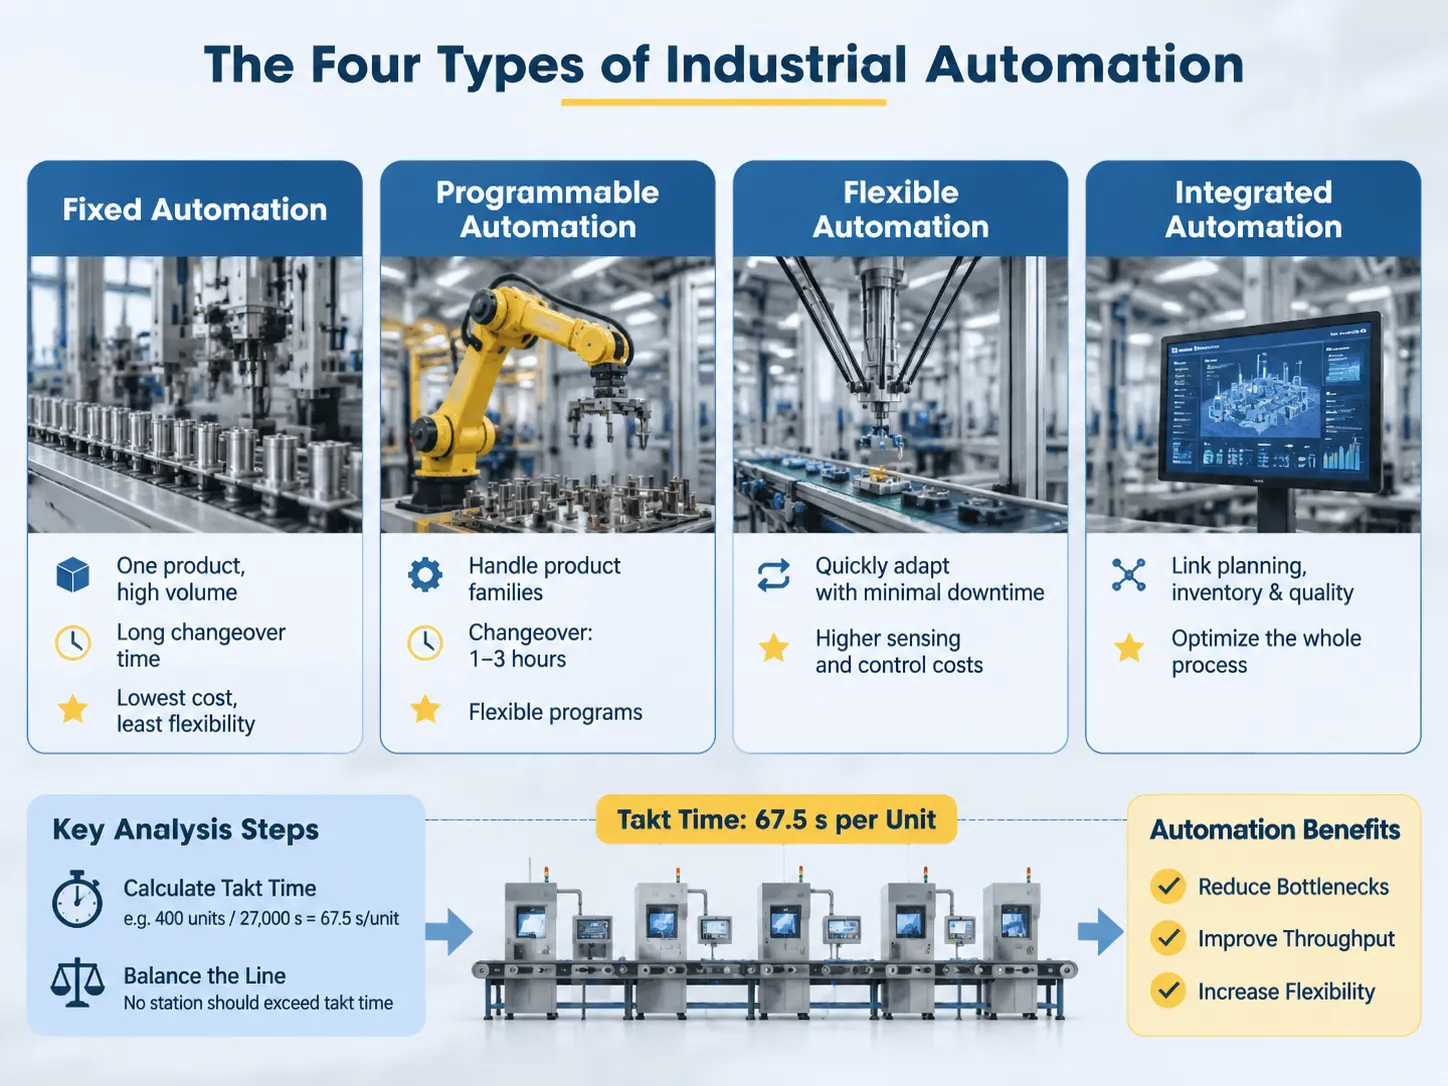
Sabit otomasyon büyük miktarlarda tek bir ürün üretmek için tasarlanmıştır ve ürünlerin bir üretim istasyonundan diğerine otomatik olarak aktarılması için özel istasyonlardan oluşur. Sabit otomasyon kullanılarak ürün değişimi yapmak için gereken süre genellikle bir ürünün üretilmesi için gereken süreden daha uzundur ve sabit otomasyon genellikle en düşük birim üretim maliyetlerine ve üretim için en az esnekliğe sahip olacaktır. Sabit otomasyon, genellikle 5 yıllık ürün yaşam döngüsüne ve stabil ürün tasarımına sahip bir ürünün üretimi için en iyi seçim olacaktır.
Programlanabilir otomasyon sistemleri, ürün gruplarını işlemek üzere tasarlanmıştır ve ürünleri üretim hattından veya bir üretim istasyonundan tamamen çıkarmadan programları ve takımları değiştirebilirler. Programlanabilir otomasyona örnek olarak, değiştirilebilir uç efektörlere (tutuculara) sahip robotik hücreler, CNC sistemleri ve test ettikleri ürünlere göre farklı test programları çalıştıran otomatik test istasyonları verilebilir. Bir program/takım kombinasyonundan diğerine geçiş için gereken süre, genellikle ürün serisi üretimi için gereken parça sayısına bağlı olarak 1 ila 3 saat arasında değişir.
Esnek otomasyon sistemleri, bir üretim serisinin tamamlanması ile bir sonraki üretim serisinin başlaması arasında çok az veya hiç duraklama olmadan değiştirilebilir ve bu nedenle programlanabilir otomasyon sistemlerinden daha fazla esnekliğe sahiptir. Daha yüksek algılama ve kontrol maliyetleri gözlemlenir ve yalnızca ürün karışımında sık sık değişiklikler olduğunda mantıklı olur; bu durum tüketici mallarında giderek daha yaygın hale gelmektedir.
Entegre otomasyon, otomasyonun dördüncü türünü temsil eder; sadece bir makine değil, doğru şekilde bir üretim sistemi olarak tanımlanır. Üretim hattı, planlama, envanter ve kalite sistemlerine bağlıdır. Üretim programındaki değişiklikler, üretim hattını oluşturan çeşitli istasyonlara iletilir. MES katmanı, dijital ikiz ve MES'in etkileşime geçtiği yerdir ve bu sayede bir tesis her istasyonu optimize etmeyi bırakıp tüm üretim sürecinin akışını optimize etmeye başlayabilir.
Fabrikaların çoğu başlangıçta ikinci tür otomasyona ihtiyaç duyacaktır. Üretim hattındaki en kötü işlemin otomatik olarak ortadan kaldırılması, manuel darboğazlardan kaynaklanan gecikmeler yaşanan tam otomatik bir üretim sistemi uygulamaktan daha fazla değer yaratacaktır. Bir üretim hattı, en yavaş bileşeninin hızında üretim yapar. Bu nedenle, otomasyon, hattın en yavaş bileşenini (darboğaz olmayan) hızlandırmak için uygulanırsa, sonuç daha fazla envanter olur ancak üretim artmaz. Bu, bir kronometre ve elektronik tablo gerektiren, sermaye harcaması gerektirmeyen analizdeki ilk adım olmalıdır.
Üretimin nasıl senkronize edileceğini belirlemek basit bir matematiksel egzersizdir. Eğer vardiya başına 400 birim gerekiyorsa ve 27000 saniye varsa, takt zamanı birim başına 67,5 saniyedir.. Hiçbir üretim istasyonu bu takt süresini aşmamalıdır. Bir istasyon bir birim üretmek için 90 saniye alıyorsa, o üretim hattının maksimum verimi vardiyada 300 birim olacaktır, diğer üretim istasyonları ne kadar hızlı çalışırsa çalışsın. Tersine, bir istasyon 30 saniyelik takt süresiyle üretim yapıyorsa, o istasyon bir sonraki en yakın üretim istasyonunun takt süresi (veya operasyonu) ile birleştirilmek üzere değerlendirilmelidir. Üretim hattındaki istasyonlar arasında taşıma süreleri büyük ölçüde farklılık gösterdiğinde, bu durum hattın ortalama çıktısını etkileyebilir ve takt süresinden (bir ürün biriminin üretilmesi gereken ortalama süre) daha az olmasına neden olabilir. Birçok istasyonun üretim süreleri önemli ölçüde farklıysa (örneğin, bir istasyon diğerinden çok daha hızlıysa) ancak hepsi takt süresinin altında ortalama hızda üretim yapıyorsa, üretim hattının ortalama üretimi azalır. Bu durumda avantaj, tüm istasyonların ortalama süresinden ziyade bu sürelerin yayılımını azaltmaktır, varsayılan her istasyonun üretim kapasitesi eşittir.
Otomasyon bu sorunu iki şekilde çözer: Birincisi, üretim personelinin üretim hattının hızını tutarlı bir seviyede sürdüremediği durumlarda, üretim hattının takt süresinden daha düşük hızda çalışması olasılığını sağlar; ikincisi, üretim standartları değişse bile üretim hattının takt hızında tutulmasını sağlar. Otomasyonun bu iki faydası, zaten dengelenmiş olan üretim hatlarına avantaj sağlar.
Aslında, üretim hattı şu anda dengelenmiş mi yoksa dengeli bir hat olarak yapılandırılması mı gerekiyor (yani, üretim hızı ve üretim kalitesi doğru otomasyon türünün seçilmesinde dikkate alınmalıdır) durumuna bağlı olarak, üretim hattı otomasyon çözümleri alıcıları için otomasyonun faydaları farklılık gösterir. Bu ayrım, karşılaştırıldığında açıktır otomatik üretim hatları.
Sayısal Bakış Açısından: OEE ve Verim
Toplam Ekipman Etkinliği (OEE), kullanılabilirlik, performans ve kalitenin çarpımı olarak tanımlanır. OEE, “Toplam Ekipman Etkinliği” olarak bilinir ve böylece üretim için mevcut ekipmanın genel etkinliğini temsil eder (gerçek ve nominal üretim hızları arasındaki farkın çoğunu açıklayan sayı). Dünya standartlarında OEE genellikle olarak belirtilir; ancak, belirli bir üretim tesisinin ortalama üretimi genellikle ile arasında çalışır. Toplam ekipman etkinliğindeki farkın temel nedeni genellikle kullanılabilirliktir; yani, ekipman çalışmadığında veya arızalandığında.
Kullanılabilirlikle ilgili kayıplar, arızalar nedeniyle duruşlardan, beklemelerden ve değişimlerden kaynaklanan kayıplardan oluşur. Performansla ilgili kayıplar, azalan hızlar ve küçük duruşlardan kaynaklanan kayıplardan oluşur. Kaliteyle ilgili kayıplar ise hurda ve yeniden işleme kaynaklanan kayıplardan oluşur. Otomasyon, ekipman etkinliğinin üç kategorisinin her birini ele alır (yani kullanılabilirlik, performans ve kalite): Hızlı değişim takımları, değişim sırasında kullanılabilirliği artırır; Durum İzleme, arızalar sırasında ekipman kullanılabilirliğini azaltır; ve hat içi denetimler, üretim sürecinin ilerleyen aşamalarında (yani aşağı akışta) keşfedilecek hurdayı azaltır. Entegratörler, mevcut uygulamalarda ile arasında esas olarak hem kullanılabilirlik hem de performanstaki artışlar nedeniyle, sadece işletme makinesinin hızını artırmaktan ziyade, verimlilik artışları bildirmektedir. Örneğin, OEE’de (Genel Ekipman Etkinliği) on puanlık bir artışın, yeni ekipman eklemeye gerek kalmadan üretilen ürün miktarında yaklaşık artış sağlayacağı tahmin edilmektedir. Bu, bir hattaki ilk projenin robotik teknoloji kurulumu yerine veri toplama olmasının temel nedenidir.
Kısıtlamalar Sektöre Göre Değişir
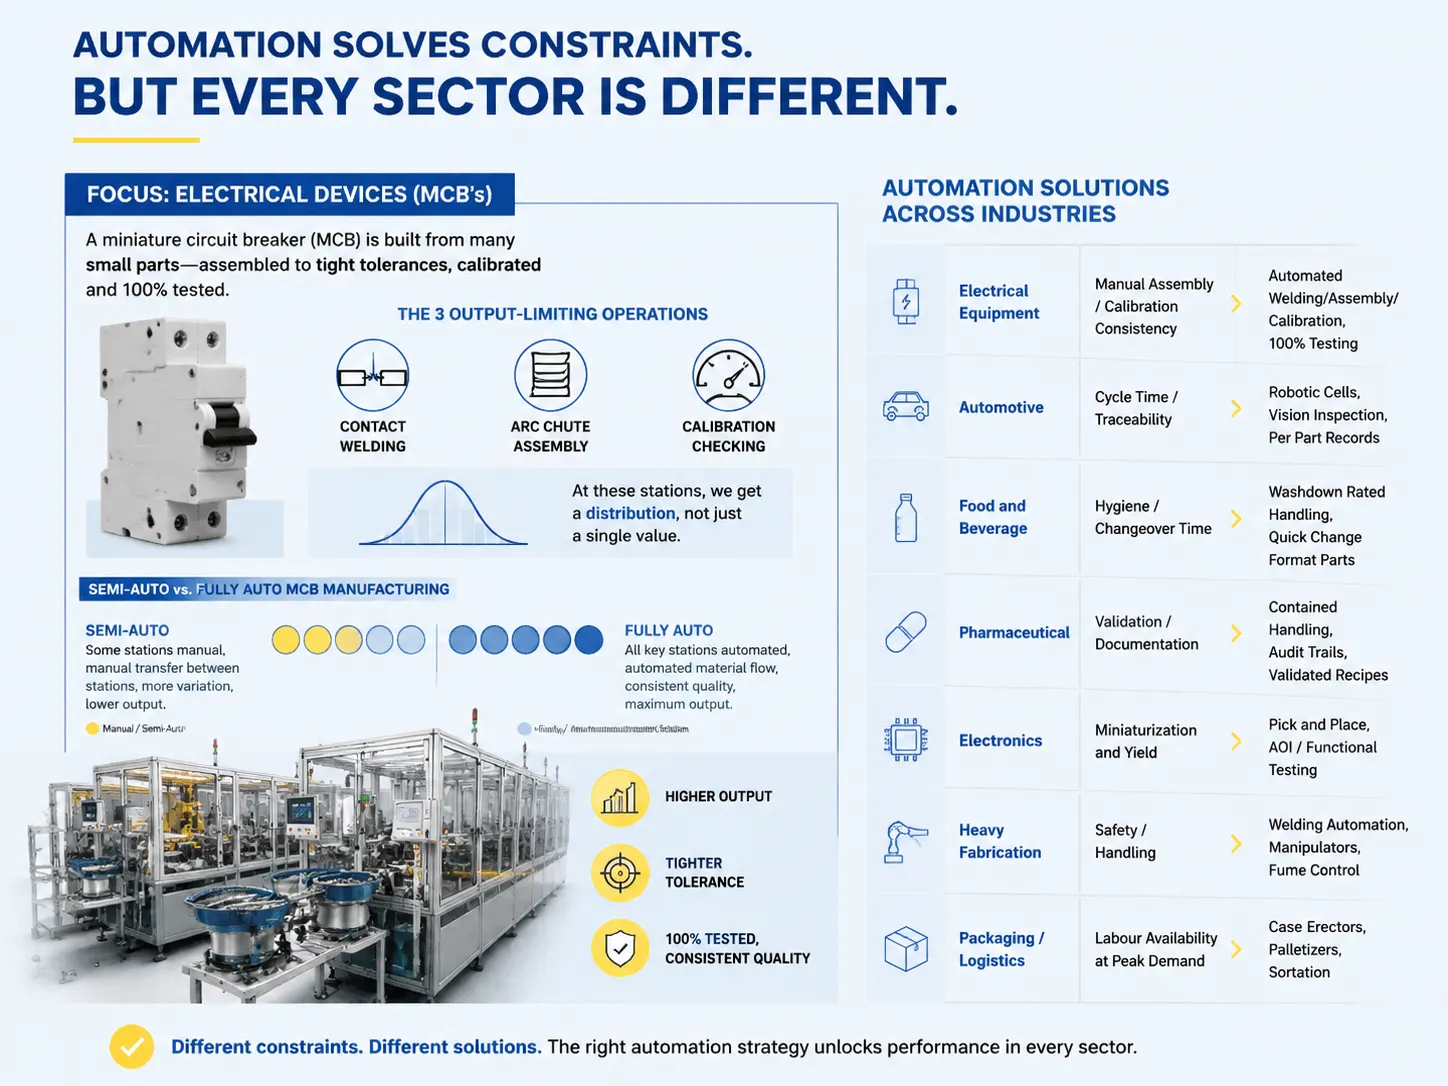
Kısıtlamalar sektöre göre değişir; ayrıca, bu kısıtlamaları çözen otomasyon metodolojisi de her sektör için farklıdır.
| Sektöre | Kısıtlama Türü | Otomasyon Yoluyla İyileştirme |
|---|---|---|
| Elektrik Ekipmanları (MCCB’ler, MCB’ler, Kontaktörler) | Küçük Parçaların Manuel Montajı/Kalibrasyon Tutarlılığı | Otomatik Kaynak/Montaj/Kalibrasyon, 0 Test |
| Otomotiv | Döngü Süresi/İzlenebilirlik | Robotik Hücreler, Görsel Denetim, Parça Bazlı Kayıtlar |
| Gıda ve İçecek | Hijyen/Değişim Süresi | Yıkamaya Dayanıklı İşleme, Hızlı Değişim Format Parçaları |
| İlaç | Doğrulama/Dokümantasyon | Kapalı İşleme, Denetim İzleri, Doğrulanmış Tarifeler |
| Elektronik | Minyatürleştirme ve Verim | Alma ve Yerleştirme, AOI/Fonksiyonel Test |
| Ağır İmalat | Güvenlik/İşleme | Kaynak Otomasyonu, Manipülatörler, Duman Kontrolü |
| Paketleme/Lojistik | Talep Zirvesinde İşgücü Mevcudiyeti | Kutu Kurucular, Paletleyiciler, Sınıflandırma |
Elektrik cihazları kategorisi hakkında daha fazla açıklama yapılmalıdır, çünkü bu bizim organizasyonumuzun odak alanıdır. Miniatür devre kesici, belirli bir toleransla monte edilen, kalibre edilen ve test edilen birçok küçük parçadan oluşur. MCB’lerin çıktısını sınırlayan üç işlem vardır: kontak kaynağı, ark sönümleyici montajı ve kalibrasyon kontrolü. Bu istasyonların her biri sadece bir değer değil, bir dağılım üretir ve otomatik hücreler, etraflarında dağılım olan birçok değeri temsil eder. Yarı otomatik ve tam otomatik MCB üretimi arasındaki temel fark, bu istasyonların kaçının tamamen otomatik olduğu ve ekipmanın bu istasyonlara nasıl sağlandığıdır.
Manuel, Yarı Otomatik veya Otomatik
Tabloya listelenen her model, alıcının değerlendirmesi için bir seçenektir. İşte karşılaştırmaları:
| Model | Manuel ile karşılaştırıldığında çıktı | Tutarlılık | Sermaye maliyeti | En uygun olduğu durumlar |
|---|---|---|---|---|
| Manuel hat | Temel (1x) | Vardiya boyunca 10-20% dalgalanır | Satın almak ve bakım yapmak ucuzdur | Düşük hacim, yüksek çeşitlilik ve dalgalanan talep |
| Yarı otomatik | 1,5 – 2,5x | Otomatik istasyonlarda stabil ve öngörülebilirdir | Orta | Aksi takdirde manuel bir hatta sınırlı sayıda sert ürün |
| Tam otomatik | 3 – 6x | Ölçülen dağılımla son derece tutarlı | En yüksek | En yakın toleransta stabil, yüksek hacim |
| Esnek hücre | 2 – 4x | Tutarlı, varyantların sayısına ve türüne bağlı | Orta ila yüksek | Sık kalıp değişiklikleri olan benzer ürün grubu |
Yarı otomatik sıra, tesislerin öncelikle düşünmesi gereken model olmalıdır. Yarı otomatik sıra, kritik operasyon noktasını yakalar ancak şirketin tüm hatta yatırım yapmasını gerektirmez. Yarı otomatik model, tesisin bir sonraki kapanışında kurulabilir ve kurulduktan sonra gelecekteki hat yatırımlarını belirlemeye yardımcı olacak işletme bilgilerini sağlar.
Tam otomatik sıra ile alıcının muhtemelen dikkate almayacağı gizli bir maliyet vardır: Tam otomatik hattın beslenmesi. Mühendislik sadece istasyonları oluşturan parçalar değildir. Bağlayıcılar, tamponlar ve malzemeleri hareket ettirme yolları da istasyon mühendisliğinin bir parçasıdır. Bir kase besleyici tıkandığında ve hattı durdurduğunda, hatta hiçbir şey kazandırmamış olursunuz.
Otomasyon Yardım Etmediğinde
Aynı miktarda parayı başka bir yerde harcamak daha mantıklı olan dört durum vardır. Talep düzensizdir, hat her yıl altı ay boşta kalacaktır. Ürün tasarım döngüleri her 18 ayda bir gerçekleşir, bu nedenle kalıplar herhangi bir geri dönüş sağlanmadan önce modası geçmiş olur. Darboğaz hatta değil, malzeme tedarik veya taşıma kısmının yukarısındadır ve hat, oluşturduğunuz ürün türü için mükemmel şekilde uygundur. Ve birim başına işçilik maliyeti o kadar düşüktür ki, beklenen yatırım getirisi varlığın ömrünü aşacaktır; bu, düşük maliyetli işçilik piyasalarında düşük hacimli ürünler üretenler için yaygındır.
Beşinci durum, önceki dört duruma kıyasla daha sık meydana gelir; süreç şu anda yeterli değildir. Kötü tasarlanmış bir fikstür nedeniyle %5% kusurlu parça üreten manuel bir iş istasyonunuz varsa, otomasyonunuz bu süreci tekrarlayacak ve kusurlu parçalar üretecektir. Süreci otomatikleştirmeyi düşünmeden önce kabul edilebilir parçalar üretebilecek durumda olması gerekir; bu bir mühendislik/tasarım sorunudur, yatırım/sermaye sorunu değildir.
Geri Ödeme ve Nasıl Hesaplanır
Geri ödeme süresini belirlemek için hesaplamalar, elektronik tabloyu okurken düşündüğünüzden daha kolaydır. Yıllık tasarrufu hesaplamak için, toplam işçilik saat tasarrufunu (yüklenmiş oran dahil) alır ve bunu yüklenmiş oranla çarparsınız; ardından hurda tasarrufunu birim maliyetle çarparsınız; son olarak, verimlilik artışlarını katkı marjıyla çarparsınız. Toplam yatırım, ekipman maliyeti, kurulum, devreye alma sırasında duruş süresi ve eğitim giderlerinden oluşur.
Hesaplamalarınıza dahil edilmeyen iki alan vardır, ancak her iki madde de önemlidir. Yeni ekipmanımızı her yıl bakım maliyetleri gerçek bir rakam olacak, tahmini değil. Daha yüksek hızda ürün üretebilen ancak hataları daha sonra tespit edip gideren bir hat, ek iş giderlerimize katkıda bulunur.
Çoğu projenin yatırım geri dönüş süresi 12 ay ile 36 ay arasındadır. Bir projenin maliyetlerini geri kazanması 36 aydan uzun sürerse, bunu yapmasının finansal değil stratejik bir nedeni olmalıdır. Daha uzun yatırım süresinin dezavantajı, dijital ikiz kullanılarak tasarlanmış bir üretim hattının, daha kısa başlatma süresi ile dengelenir, bu da toplam geri dönüş kazancının, standart üretim yöntemlerini kullanan projelere kıyasla projeyi daha hızlı tamamlamaya teşvik etmesi gerektiği anlamına gelir.
Benlong’un Bu Konuyla İlgisi
Biz, elektrikli cihazlar üretmek için otomatik ve yarı otomatik üretim hatları tasarlar ve üretiriz montaj, kaynak, kalibrasyon, test ve tesis içinde malzeme taşıma gibi işlemler için. Montaj hatlarında modüler bir yaklaşım kullanıyoruz, bu da ürünler geliştikçe hattımızda istasyon eklememize veya yeniden düzenlememize olanak tanır; sabit bir hat düzenine bağlı kalmak yerine, bu düzen ürünler geliştikçe modası geçecektir.
Müşterilerimize sadece satın alabilecekleri makinelerin bir kataloğunu değil, süreçleri hakkında bilgi sunuyoruz. Örneğin, bir kontaktör hattı ve bir devre kesici hattı, kaynak ve kalibrasyonla ilgili zorluklarla karşı karşıyadır. Her iki ürünün ve onları üreten makinelerin üretimindeki geniş deneyimimiz, bu sorunları çözme konusunda bize benzersiz bir bakış açısı kazandırır. Bu, genellikle işi kazanmak için diğer kaynaklara güvenen birçok robot entegratöründen bizi ayırır.
Tesisin hat dışı malzeme hareketiyle ilgili herhangi bir ekipman veya malzeme geliştirmiyor veya üretmiyoruz ya da bir üretim yürütme sistemi uygulamıyoruz. Bir projenin unsurları, sistem entegratörü ve dolayısıyla tedarikçi dahil olmak üzere, tesisin sorumluluğundadır.
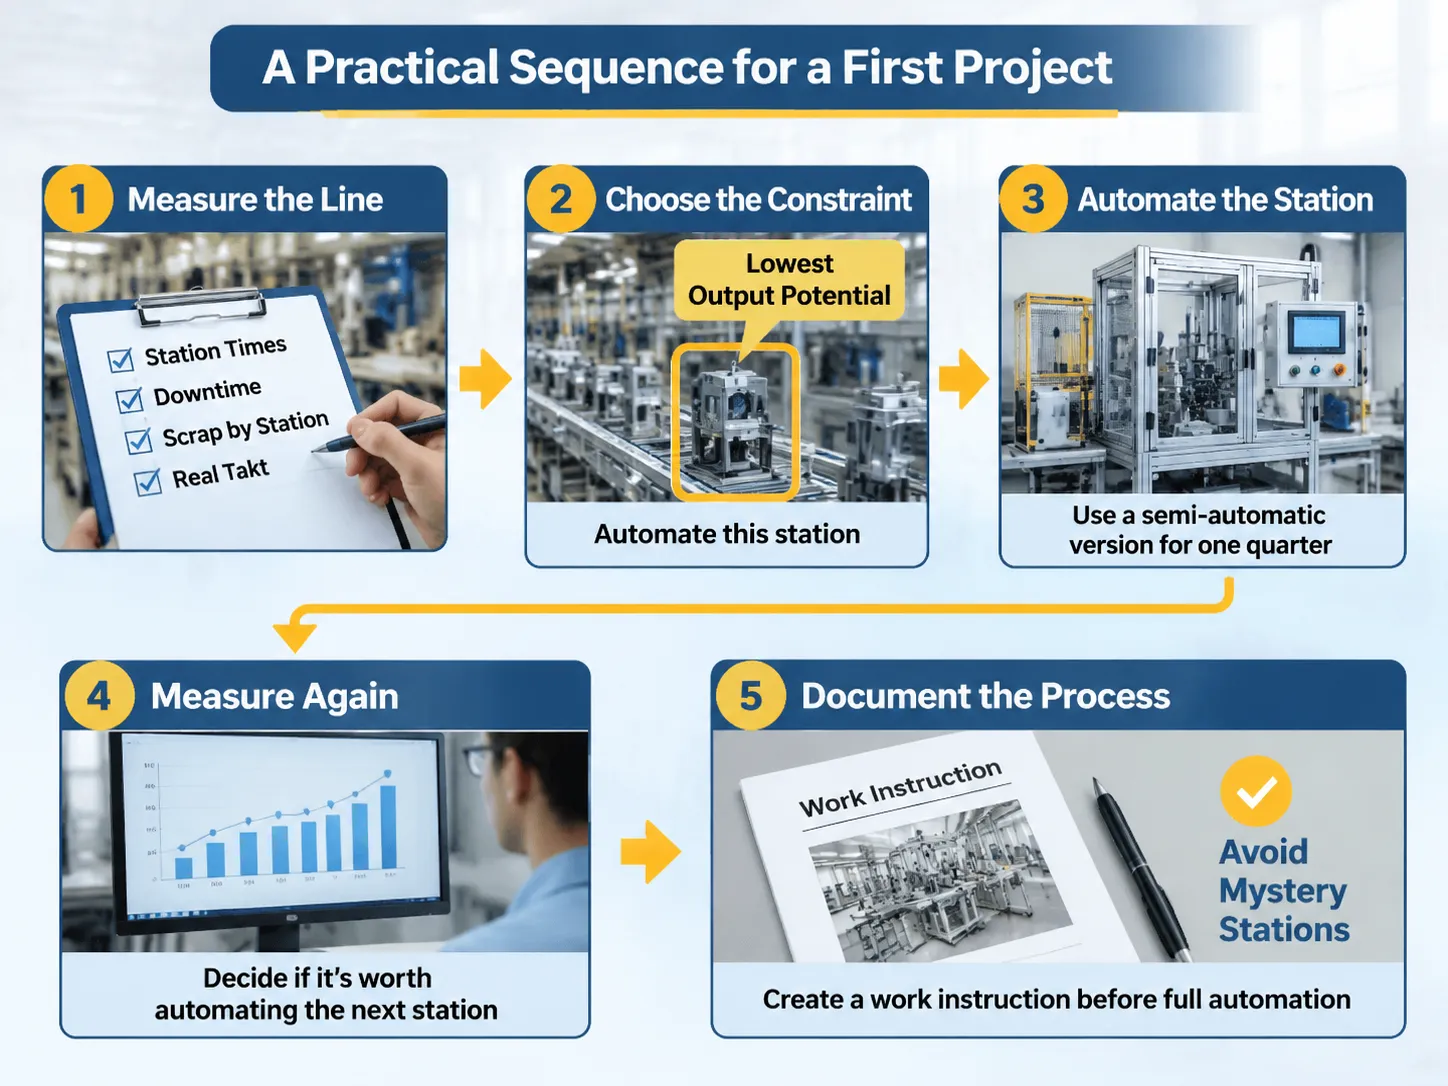
İlk Proje İçin Pratik Bir Sıralama
İlk proje aşağıdaki beş adımı takip etmek zorundadır:
- Hattı ölçün: ölçülen çıktı, ölçülen istasyon süreleri, duruş süreleri, istasyon başına hurda ve gerçek takt süresini içermelidir.
- Kısıtlamayı seçin: en yüksek gerçek çıktıya sahip olan yerine en düşük çıktı potansiyeline sahip istasyonu seçin; bu istasyon otomatikleştirilmelidir.
- Bu istasyonu otomatikleştirmenin en iyi yolu, onun yarı otomatik bir versiyonunu satın almak ve ardından üretimin dörtte biri için kullanmaktır.
- Yeniden ölçüm yapın ve yeni verileri kullanarak bir sonraki istasyonu otomatikleştirmenin değerli olup olmadığına karar verin.
- Çoğu proje beşinci adımı tamamlayamaz; bu, otomasyondan önce tüm süreci belgelemektir. Bir istasyon, operatöre çalışma talimatı verilmeden otomatikleştirilirse, o istasyon operatörü için bir gizem olur ve kimse onu geliştiremez. Otomatik muayene makinesi iyi bir örnektir çünkü yatırım sadece müfettiş denetlenecek kusuru doğru şekilde tanımlayabiliyorsa değerlidir.
Sorular ve Cevaplar
Otomasyonun beş D’si nedir?
Donuk, Kirli, Tehlikeli, Zor ve Pahalı; bu beş D, bir kişinin o görevi yapmaktan ne kadar nefret ettiğine ve o görevin “birim başına” maliyetine bağlı olarak hangi görevlerin otomatikleştirilebilir olduğunu belirlemede faydalıdır. Bir görev beş D’den ikisi veya daha fazlasına uygunsa, muhtemelen otomasyon için iyi bir adaydır.
Üretim verimliliğini artırmak için bazı fikirler nelerdir?
Bir üretim hattının verimliliğini artırmak için, hattı takt zamanına göre dengelemek önemlidir. Bu, üretim hattını yavaşlatan darboğazların veya kısıtlamaların kaldırılmasını, ürünler arasında hızlı geçişlere izin veren takım yatırımlarını, ürünler tamamlandıktan sonra değil üretim sırasında denetlenmesini ve üretim sisteminizdeki kayıpları belirlemek için OEE’nin (toplam ekipman verimliliği) ölçülmesini içerir. Dört temel otomasyon türü vardır: yüksek hacimde üretilen belirli bir ürün için sabit otomasyon, daha düşük hacimde üretilen benzer ürün serileri için programlanabilir otomasyon ve otomasyon sisteminin durmadan yeniden yapılandırılmadan aynı ürünün birden fazla çeşidini işleyebildiği esnek otomasyon. Entegre otomasyon ise otomasyon sisteminin destekleyen planlama ve kalite sistemleriyle iletişim kurabilmesidir.
Otomasyon, çevrim sürelerindeki varyasyonları ortadan kaldırarak, üretim istasyonlarını takt zamanına bağlı tutarak, üretilen her ürünü test ederek ve insanların kötü yaptığı görevleri üretim sürecinden çıkararak üretim verimliliğinizi artıracaktır. Otomasyon sistemleri nedeniyle bildirilen üretim verimliliği artışları genellikle aynı fabrika alanı bazında - daha fazla çıktı ve insan hatasının kusurun nedeni olarak belirlendiği durumlarda - daha az hurda aralığındadır.
Bir fabrika ne zaman otomasyona geçmelidir?
Tesisinizde otomasyon uygulamak için bazı genel yönergeler ve kurallar vardır. Genel olarak, bir üretim hattı dengeliyse (takt zamanına göre), yetenekli (sıfır hata) bir sürece sahipse ve sermaye yatırımını haklı çıkaracak kadar istikrarlı bir talep varsa, otomasyon uygulamak iyi bir fikirdir. Dengesiz veya yetersiz bir süreçte otomasyon uygulamak, aynı sorunu daha yüksek sermaye yatırımıyla yeniden üretmek anlamına gelir.
Otomasyon iş gücünü azaltır mı?
Otomasyon hakkında yaygın bir başka yanlış kanı, işçilik maliyetlerini azaltacağıdır. Otomasyon, birim başına saat tasarrufu yoluyla geliştirilmiş üretim verimliliği sağlar; işçilik saatlerindeki tasarruf, bir üretim tesisindeki çalışan sayısındaki tasarrufla aynı şey değildir. Otomasyon uygulayan çoğu üretim tesisi, operatörü otomasyonu daha zor olan başka bir üretim istasyonuna yeniden atar. Bunun nedeni, üretim verimliliği artışlarının işçi sayısının azalması yerine çalışan başına çıktı artışı olarak görünmesidir.
Kaynakça
- Rockwell Automation – Üretim Hattı Entegrasyonu ve OEE
- Siemens – Dijital İkiz ve Üretim Otomasyonu
- Keyence – Hat İçi Muayene ve Görüntü Sistemleri
- Bosch Rexroth – Montaj Hattı Taşıma ve İşleme
- A3 – Otomasyon Endüstrisi Verileri ve Vaka Çalışmaları
Çözüm
Otomasyon, üretim süreçlerinin tutarlılığını artırarak, kötü istasyonları ortadan kaldırarak üretim hattının kapsamını iyileştirerek ve performansı ölçmek için veri üreterek üretim verimliliğini artırır. Otomasyon, dengesiz, yetersiz veya düşük talep olan bir üretim hattını iyileştirmez. Ne yazık ki, bu tür üretim hatları, teknolojik boşluğu olanlardan daha yaygındır.
Otomasyonu başarıyla uygulama sırası, bir istasyonu ölçmek, kısıtlamak ve otomatikleştirmek, ardından tekrar ölçmektir. Otomasyonda başarısız olma sırası ise bir robotik sistem satın alıp sonra onu kullanacak bir şey aramaktır.