 benlong
産業用オートメーションによる生産ラインの改善
ほとんどの生産ラインにおいて、速度は問題ではなく、むしろ各シフトごとに時間を失う6つの場所の解決策を見つけることが課題です。自動化を導入できるすべての領域において、自動化は有益です。例として、生産ラインの不均衡を是正するためにロボットを購入することがありますが、これは最もコストがかかる可能性が高いボトルネックを生み出すだけです。.
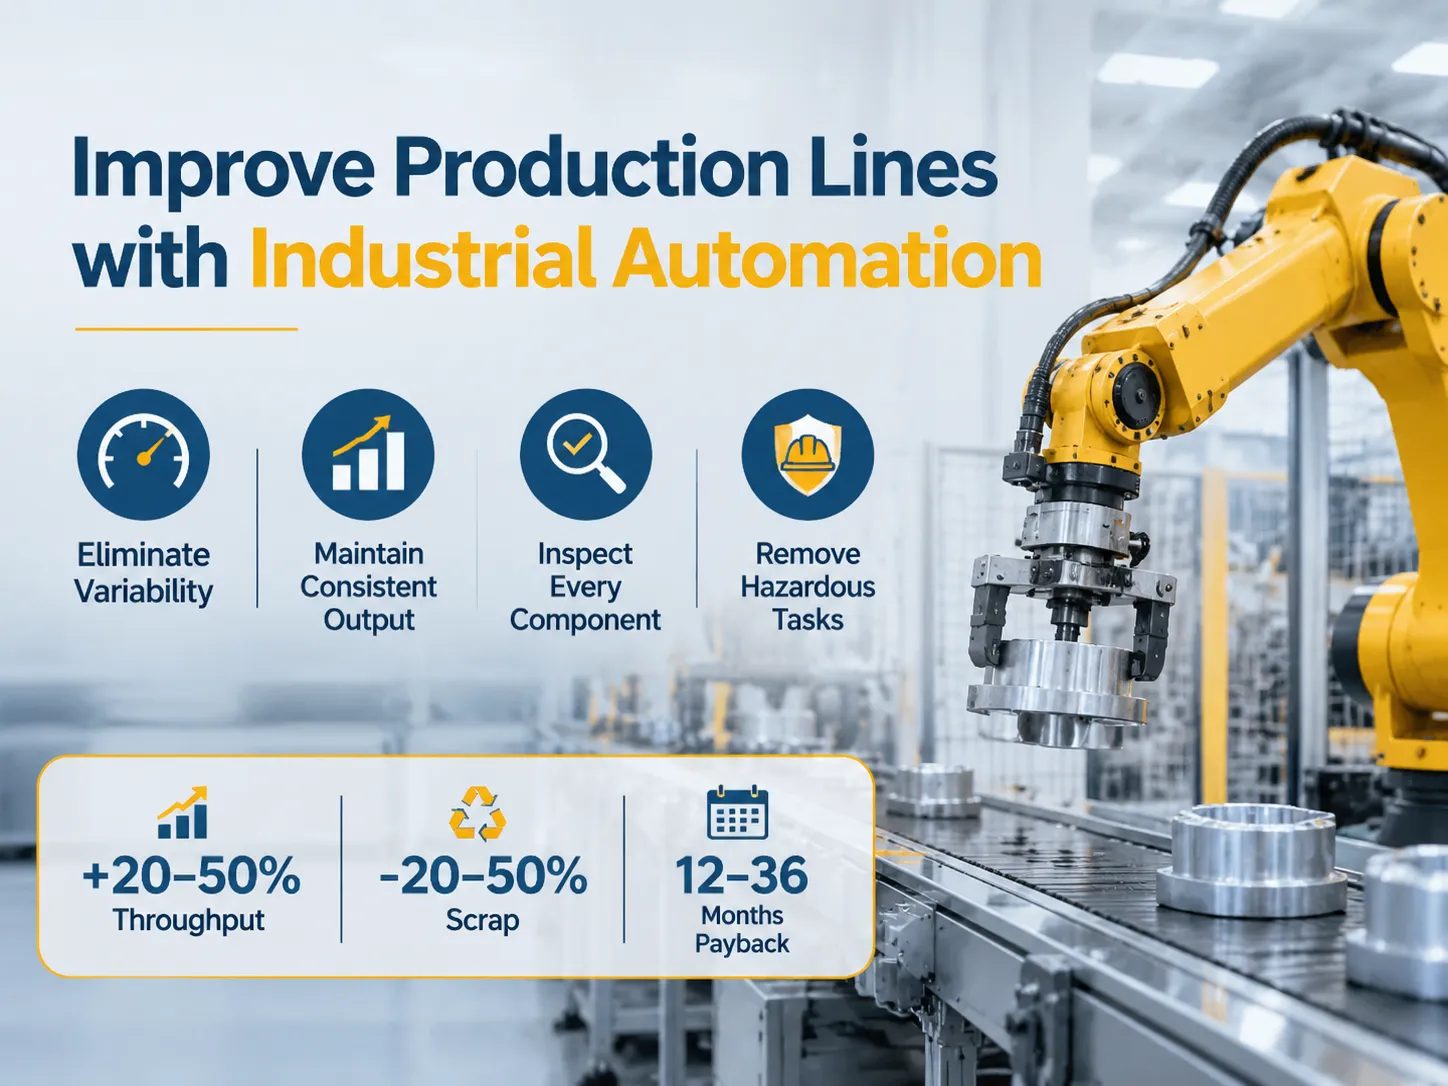
クイックアンサー: 生産ラインに産業用自動化を導入する利点は、手動サイクル時間の変動を排除すること、各ステーションの一定した稼働率を維持すること、ランダムサンプリングではなくすべての部品を検査すること、そして作業者にとって退屈で汚れやすく危険な作業を排除することの4つの分野に分けられます。システムインテグレーターが提供する典型的な数値では、スループットが 20~50パーセント 既存の生産ラインで増加し、オペレーターの判断に基づく作業のスクラップ率を20~50パーセント削減し、回収期間は12~36ヶ月となります。ただし、自動化は、生産ラインのバランスが悪いこと、組み立てが困難な製品設計、または資本投資が困難な変動・不安定な需要パターンによる問題を解決するものではありません。.
次のセクションでは、自動化による改善、「Five D’s」(定義、設計、開発、展開、納品)、開始方法、自動化の種類、サイクルタイムと生産ラインのバランス、総合設備効率(OEE)とスループット計算、セクター間の違い、手動/シミュレーション操作と自動化操作の比較、自動化を検討しない理由、回収期間に関する計算、範囲の特定、そして最初の自動化ソリューションを実装するための実践的なステップについて説明します。.
ライン上で自動化が実際に改善すること
自動化システム導入後のラインの最初の利点は一貫性です。個人によるコンタクタの組み立ては、シフト開始時と終了時で10%-20%の変動がありますが、機械組み立てではそうではありません。機械組み立ての一貫性は、平均サイクルタイムではなく標準サイクルタイムでラインをバランスさせることを可能にする重要な要素です。. この二つの差は、総出力の15%-25%に達することがあります。.
二つ目の要素は、プロセス中に検査されるユニットの実際の割合です。手動でサンプルを検査するプロセスは労働コストがかかりますが、自動化された生産ラインでは各ユニットの検査にほぼゼロの限界コストで済むため、欠陥による保証返品の可能性は生産スループットへの影響よりもはるかに大きくなります。.
三つ目の要因は、人が苦手とする作業の排除です。この種の作業の例としては、不自然な角度でトルクレンチを使用して小さな部品を治具に装着する作業や、薄暗い場所で製品のラベルを確認する作業が挙げられます。これらの作業は、人が欠陥の大部分を生み出しやすい部分であり、また手作業の組立ラインにおける全労働者の中で最も離職率が高い傾向があります。.
四つ目はデータです。手作業の組立ラインからのシフトベースの生産報告と、自動化された生産ラインからのユニット生産報告は、各工程の品質問題に関する履歴記録を提供し、これは顧客監査に必須です。.
五つのD、どこから始めるか
五つのDは単なるスクリーニング機構であり、正式なプロセス改善の方法ではありませんが、割り当てられた作業をどれだけ嫌うかによる優先順位に基づいています。退屈な作業は、ほとんどまたは全く意思決定能力を必要としない反復作業を指し、汚れた作業は油、ほこり、切りくず、化学物質にさらされながら製品を組み立てる作業です。常に変化する機械の近くで作業したり、高温、危険な鋭利な刃物、または高所で作業するものは危険な作業に分類されます。8時間維持するのが不自然な姿勢を必要とし、身体的に疲労を伴う作業は困難な作業に分類されます。多くの熟練者や極端な生産リードタイムを必要とし、連続して実施できない作業は高価な作業に分類されます。.
ユーティリティスコアが1以上の場合、その作業は自動化すべきであることを示します。ユーティリティスコアが0の場合は、通常、その作業は人間に任せた方が良く、自動化すると人間が提供できる柔軟性が失われることを意味します。.
ユーティリティスコアはまた、自動化による投資収益率(ROI)が最も高い可能性を示します。汚れた作業や危険な作業に分類される作業に関連するコストは、時給ベースの賃金率には現れず、安全性を根拠に正当化されたプロジェクトは、賃金率に基づく分析よりも早くROIを達成することが多いです。.
産業用自動化の四つのタイプ
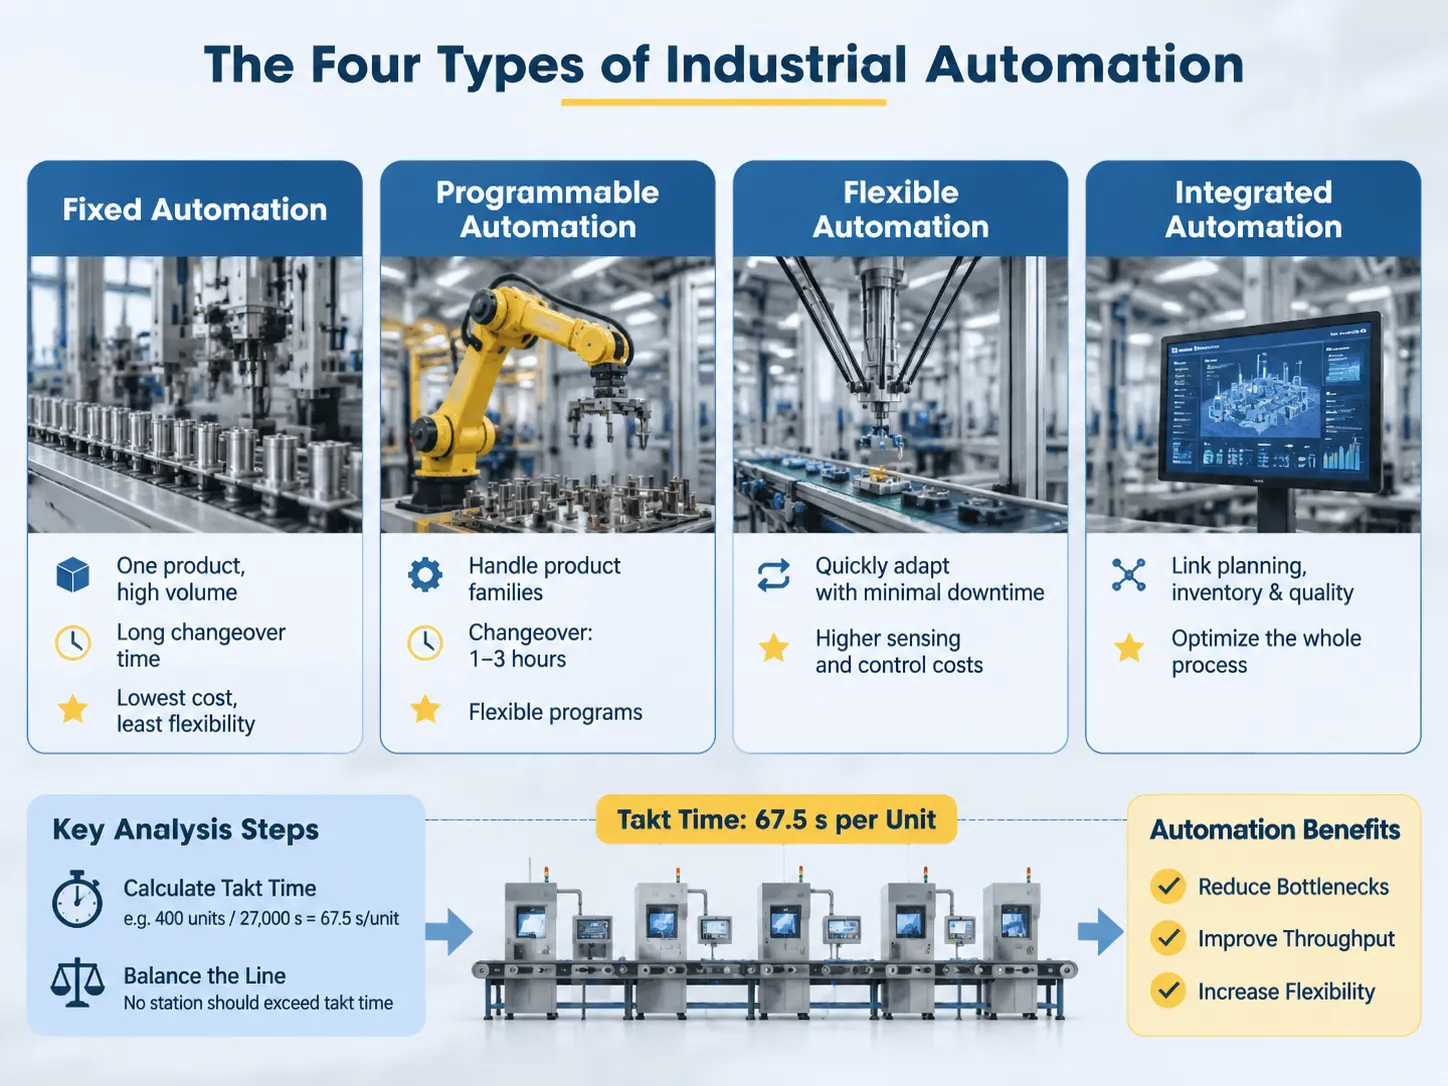
固定自動化 は一つの製品を大量生産するために設計されており、製品を一つの製造工程から別の工程へ自動的に移送する専用ステーションで構成されます。固定自動化による製品切り替えに必要な時間は通常、製品の製造にかかる時間よりも長く、固定自動化は通常、単位製造コストが最も低く、生産の柔軟性が最も少ないです。固定自動化は、製品寿命が5年で製品設計が安定している製品の製造に最適な選択肢となることが多いです。.
プログラム可能な自動化システムは、製品群を扱うように設計されており、製品を生産ラインや製造ステーションから完全に取り外すことなく、プログラムやツーリングを変更することができます。プログラム可能な自動化の例としては、交換可能なエンドエフェクター(グリッパー)を備えたロボットセル、CNCシステム、およびテスト対象の製品に基づいて異なるテストプログラムを実行する自動テスター・ステーションがあります。プログラム/ツーリングの組み合わせを別のものに変更するのに必要な時間は、製品の一連の製造に必要な部品数に応じて、通常1時間から3時間の間です。.
フレキシブル自動化システムは、1つの生産ロットの完了と次の生産ロットの開始の間にほとんどまたは全くダウンタイムなしで変更可能であり、そのためプログラム可能な自動化システムよりも柔軟性があります。より高いセンサーおよび制御コストが指摘されており、製品ミックスに頻繁な変動がある場合にのみ意味を持ちます。これは消費財でますます一般的になっています。.
統合自動化は自動化の第4のタイプを表し、単なる機械ではなく製造システムとして正しく説明されます。生産ラインは計画、在庫、および品質システムと連携しています。生産スケジュールの変更は、生産ラインを構成する各ステーションに伝播されます。MES層はデジタルツインとMESが相互作用し、プラントが各ステーションの最適化を停止し、製造プロセス全体のフローを最適化し始めることを可能にします。.
ほとんどの工場は最初に第2のタイプの自動化を必要とします。生産ライン上の最悪の作業を自動化して排除することは、手動のボトルネックによる遅延がまだ発生している完全自動化製造システムを導入するよりも多くの価値を生み出します。生産ラインは最も遅いコンポーネントの速度で生産します。したがって、, 自動化がラインの最も遅いコンポーネント(ボトルネックではない)を加速するために導入された場合、その結果は在庫の増加であり、生産の増加ではありません。. これは資本支出ではなく、ストップウォッチとスプレッドシートを必要とする分析の最初のステップであるべきです。.
生産を同期させる方法を決定することは単純な数学的演習です。1シフトあたり400ユニットが必要で、27000秒の場合、 タクトタイムは1ユニットあたり67.5秒です。. どの生産ステーションもこのタクトタイムを超えてはなりません。もし1ユニットの生産に90秒かかるステーションがある場合、その生産ラインの最大スループットは、他の生産ステーションの速度に関係なく、1シフトあたり300ユニットの生産となります。逆に、タクトタイムが30秒のステーションがある場合、そのステーションは次に近い生産ステーションのタクトタイム(または作業)と統合することを検討すべきです。生産ライン上のステーション間で輸送時間が大きく異なる場合、ラインの平均出力に影響を与え、タクトタイム(1ユニットの製品を生産するのにかかる平均時間)よりも低くなることがあります。複数のステーションで生産時間が大きく異なる場合(例えば、あるステーションが他よりもはるかに速い場合)でも、すべてがタクトタイム以下の平均速度で生産している場合、生産ラインの平均生産量は減少します。その場合の利点は、すべてのステーションの平均時間を短縮するよりも、これらの時間のばらつきを減らすことにあります。ただし、各ステーションの生産能力が等しいことが前提です。.
自動化はこの問題に二つの方法で対処します。第一に、生産者が生産ラインの速度を一定に保てない場合でも、生産ラインがタクトタイムより遅い速度で稼働する可能性を提供します。第二に、生産基準が変動しても、生産ラインをタクトタイムの速度で維持することを可能にします。これら二つの自動化の利点は、すでにバランスの取れた生産ラインに対して効果をもたらします。.
実際、自動化の利点は、生産ラインが現在バランスが取れているか、バランスの取れたラインとして構成する必要があるか(つまり、生産速度と生産品質を考慮して適切な自動化タイプを選択する必要があるか)によって異なります。この違いは明確であり、 自動化された生産ラインを比較すると.
数値の観点から:OEEとスループット
総合設備効率(OEE)は、稼働率、性能、品質の積として定義されます。OEEは「総合設備効率」として知られており、生産に利用可能な設備の全体的な効率を表します(実際の生産速度と定格生産速度の差の大部分を説明する数値です)。世界クラスのOEEは一般的に85%とされていますが、特定の製造施設の平均生産効率は通常60%から70%の間で稼働しています。総合設備効率の差の主な理由は通常、稼働率に基づいています。つまり、設備が機能しない、または故障した場合です。.
可用性に関連する損失は、故障によるダウンタイム、待機時間、および切り替えによる損失で構成されます。性能に関連する損失は、速度低下および小規模な停止による損失で構成されます。品質に関連する損失は、スクラップおよび手直しによる損失で構成されます。自動化は、設備効率の3つのカテゴリ(すなわち、可用性、性能、および品質)それぞれに対応します:クイックチェンジツーリングは切り替え時の可用性を向上させます;コンディションモニタリングは故障時の設備の可用性を低減させます;インライン検査は、後工程(すなわち下流)で発見されるスクラップを削減します。インテグレーターは既存のアプリケーションにおいてスループットの改善を報告しています。 20%から50%の間で 主に可用性と性能の両方の向上によるものであり、単に稼働機械の速度を上げることによるものではありません。例えば、OEE(総合設備効率)が10ポイント向上すると、新たな設備を追加することなく、約15%の生産量増加が見込まれます。これが、生産ラインで最初のプロジェクトがロボット技術の導入ではなくデータ収集である主な理由です。.
セクターごとに異なる制約
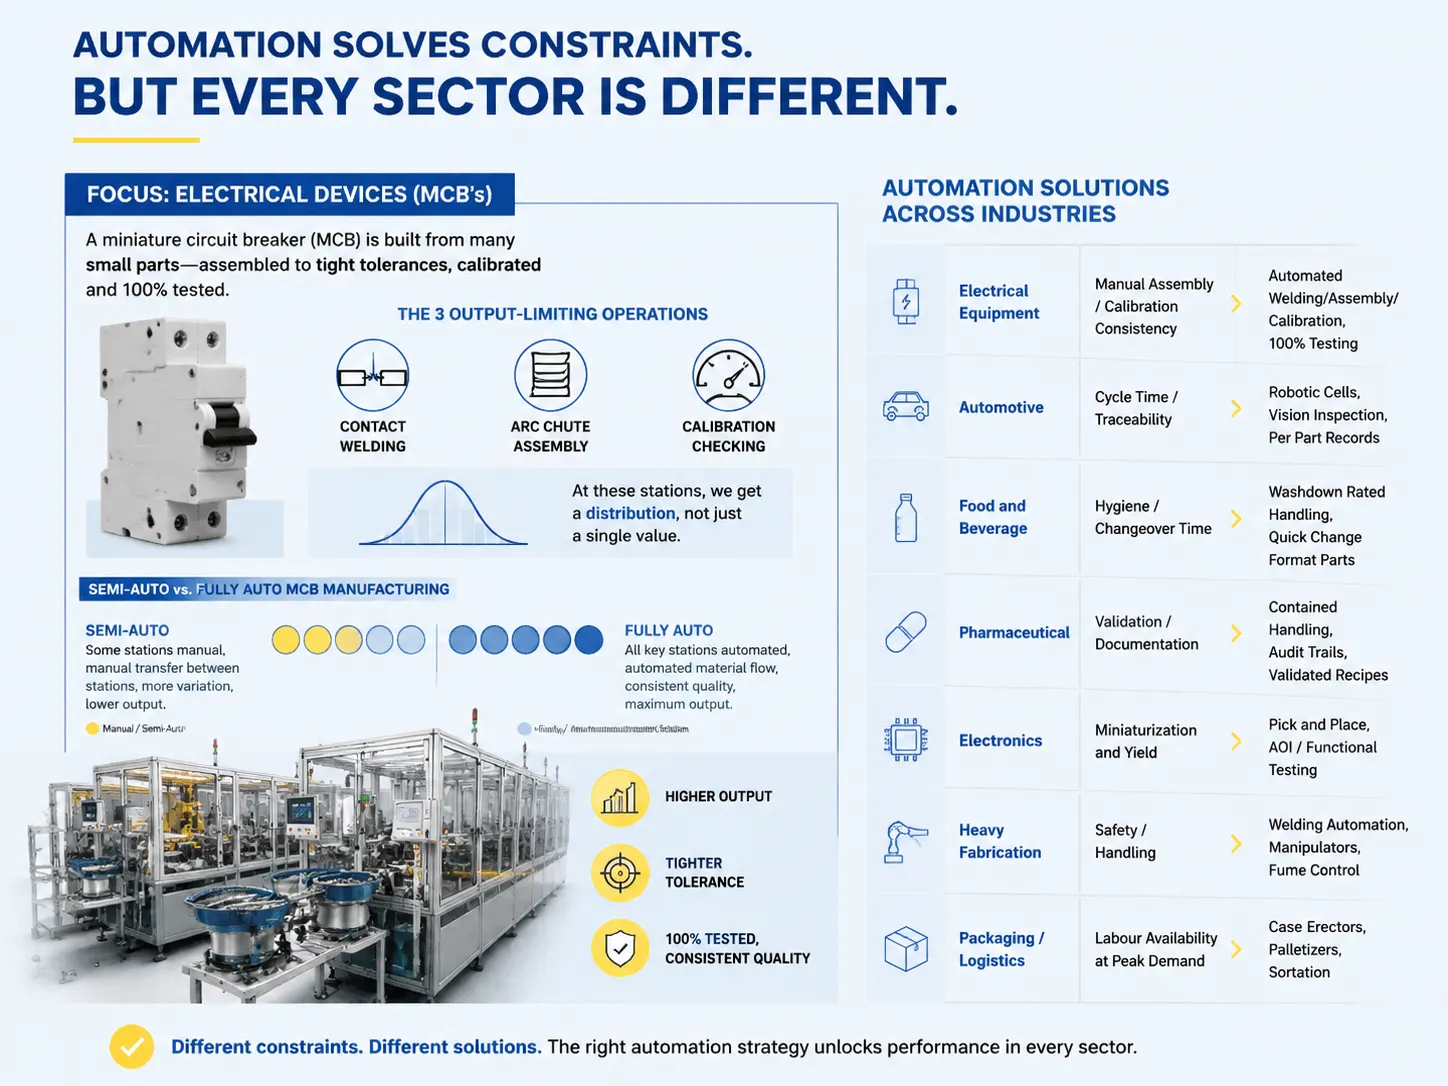
制約はセクターごとに異なり、これらの制約を解決する自動化の方法論も各セクターで異なります。.
| 業界 | 制約の種類 | 自動化による改善 |
|---|---|---|
| 電気機器(MCCB、MCB、コンタクター) | 小部品の手作業組立/校正の一貫性 | 自動溶接/組立/校正、100%テスト |
| 自動車 | サイクルタイム/トレーサビリティ | ロボットセル、ビジョン検査、部品ごとの記録 |
| 食品・飲料 | 衛生管理/切り替え時間 | 洗浄対応ハンドリング、クイックチェンジフォーマット部品 |
| 医薬品 | バリデーション/ドキュメンテーション | 密閉ハンドリング、監査証跡、検証済みレシピ |
| 電子機器 | 小型化と歩留まり | ピック&プレース、AOI/機能テスト |
| 重工業 | 安全性/ハンドリング | 溶接自動化、マニピュレーター、煙霧制御 |
| 梱包/物流 | ピーク時の労働力確保 | ケースエレクター、パレタイザー、仕分け |
電気機器カテゴリーについては、当社の重点分野であるため、さらに詳述する必要があります。ミニチュアサーキットブレーカーは、多数の小部品で構成されており、一定の公差で組み立てられ、校正およびテストされます。MCBの出力を制限する3つの工程は、接点溶接、アークチューブ組立、および校正チェックです。これらの各工程は単一の値ではなく分布を生成し、自動化セルは分布を伴う複数の値を表します。. セミオートとフルオートのMCB製造の主な違いは、 これらの工程のうちどれだけが完全自動化されているか、および設備がこれらの工程にどのように供給されるかにあります。.
手動、セミオートまたは自動
表に示された各モデルは、購入者が評価するための選択肢を表しています。以下はそれらの比較です:
| モデル | 出力対手動 | 一貫性 | 資本コスト | 最適 |
|---|---|---|---|---|
| 手動ライン | ベースライン(1倍) | シフト全体で10-20%の変動があります | 購入および維持が安価です | 低ボリューム、高ミックス、変動する需要 |
| 半自動 | 5 – 2.5倍 | 自動化ステーションで安定かつ予測可能 | 中程度 | それ以外は手動ラインで、限定された数のハードセット製品 |
| 全自動 | 3 – 6倍 | 非常に一貫しており、測定された分布があります | 最高 | 可能な限り厳しい公差で安定した高ボリューム |
| フレキシブルセル | 2 – 4倍 | 一貫しており、バリアントの数と種類に依存 | 中程度から高い | 頻繁な工具交換を伴う類似製品のグループ |
セミオートマチック行は、工場が最初に検討すべきモデルです。セミオートマチック行は重要な操作ポイントを捉えますが、会社がライン全体に投資する必要はありません。セミオートマチックモデルは工場の次回停止時に設置でき、設置後は将来のライン投資を判断するための運用情報を提供します。.
完全自動化行には、購入者が考慮しない可能性のある隠れたコストがあります:完全自動化ラインへの供給です。エンジニアリングはステーションを構成するすべての部品だけではありません。コネクタ、バッファ、および材料を移動する方法もステーションのエンジニアリングの一部です。ボウルフィーダーが詰まってラインを停止させた場合、ラインの節約にはなりません。.
自動化が役に立たない場合
同じ金額を他の場所に使った方が合理的な4つの例。需要が不安定で、ラインが毎年6ヶ月間停止している。製品の設計サイクルが18ヶ月ごとで、リターンが得られる頃には工具が陳腐化している。ボトルネックはライン自体ではなく、材料供給や取り扱いの上流部分にあり、ラインは作成している製品タイプに完全に適している。単位あたりの労働コストが低く、期待される投資回収率が資産の寿命を超える場合(低コスト労働市場で低ボリューム製品を生産する場合に一般的)。.
5番目の状況は、前の4つを合わせたよりも頻繁に発生します;; プロセスが現在対応できていない. 。不適切に設計された治具のために5%の不良品を生産する手動作業ステーションがある場合、自動化はそのプロセスを繰り返し、不良品を生成します。自動化を考える前に、プロセスが許容可能な部品を生産できることが必要です。それはエンジニアリング/設計の問題であり、投資/資本の問題ではありません。.
回収期間と計算方法
回収期間を決定する計算は、スプレッドシートを読むときよりも簡単です。年間節約額を計算するには、節約された総労働時間数(積載率に含まれる)に積載率を掛けます。次に、スクラップ節約額に単価を掛け、最後にスループット改善に貢献利益率を掛けます。総投資額は、設備費用、設置費用、試運転中のダウンタイム、研修費用で構成されます。.
計算に含まれていない2つの領域がありますが、どちらも重要な項目です。新しい設備を維持するために毎年発生するコストは推定値ではなく実際の数字となります。より高い速度で製品を製造できるラインでも、欠陥を後で特定し対処する場合は、追加の作業費用が増加します。.
ほとんどのプロジェクトの投資回収期間は ƒ¶月および36ヶ月. プロジェクトがコスト回収に36ヶ月以上かかる場合、それは財務的な理由ではなく戦略的な理由があるべきです。長期投資期間のデメリットは、短縮された立ち上げ時間によって相殺されます。 デジタルツインを用いて設計された生産ラインの, 起動時間の短縮によって相殺されます。つまり、全体的な回収利益は、標準的な生産方法を用いるプロジェクトよりも早く完了するインセンティブとなるはずです。.
ベンロングの関連性
当社は自動化および半自動化された生産ラインを設計・製造しています。 組立、溶接、校正、検査、材料の搬送などの電気機器を生産するためのラインです。モジュラー方式を採用しており、製品開発に伴い固定されたラインレイアウトに依存せず、ライン内のステーションを追加または再配置できます。.
当社は単なる機械のカタログではなく、お客様のプロセスに関する知識を提供します。例えば、コンタクタラインとサーキットブレーカラインは溶接や校正に関する課題を共有しています。両製品の製造経験とそれらを生産する機械の豊富な知識により、これらの問題を解決する独自の視点を持っています。これは、一般的に他のリソースに依存してビジネスを行う多くのロボットインテグレーターと異なる点です。.
当社は、ライン外の材料移動に関連する設備や製造実行システムの開発・製造は行いません。プロジェクトの要素、システムインテグレーターおよびそれに伴うサプライヤーは工場の責任範囲です。.
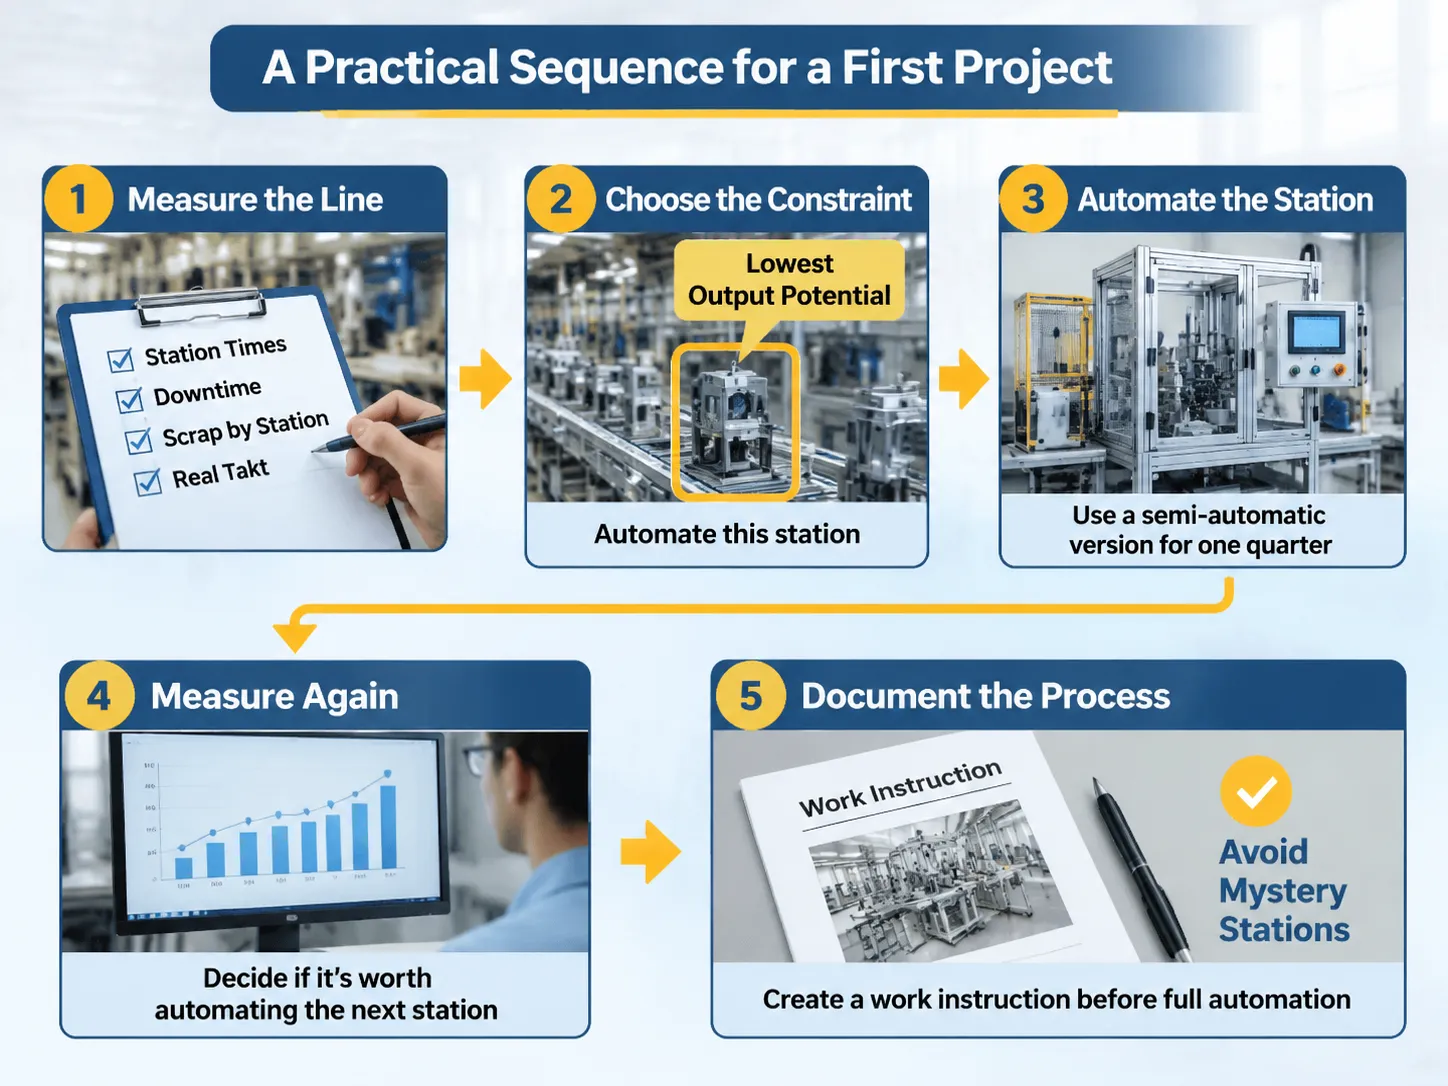
初めてのプロジェクトの実践的な手順
初めてのプロジェクトは以下の5つのステップに従う必要があります:
- ラインの測定:測定された出力には、各ステーションの作業時間、停止時間、スクラップ量、実際のタクトタイムを含めます。.
- 制約の選択:実際の出力が最も高いステーションではなく、出力潜在能力が最も低いステーションを選択し、そのステーションを自動化します。.
- このステーションを自動化する最良の方法は、その半自動バージョンを購入し、生産の4分の1で使用することです。.
- 再度測定し、新しいデータを用いて次のステーションの自動化が価値があるか判断します。.
- ほとんどのプロジェクトはステップ5を完了できません。これは自動化前にプロセス全体を文書化することです。作業指示書をオペレーターに提供せずにステーションを自動化すると、そのステーションはオペレーターにとって謎のままであり、誰も改善できません。. 自動検査機械 は良い例です。検査員が検査すべき欠陥を正確に識別できる場合にのみ、投資する価値があります。.
質問と回答
自動化の5つのDとは何ですか?
鈍い、汚い、危険、困難、高価;これらの5つのDは、作業者がその作業をどれだけ嫌うか、またその作業を「単位あたり」で行うコストに基づいて、どの作業が自動化可能かを特定するのに役立ちます。作業が5つのDのうち2つ以上に該当する場合、その作業は自動化の良い候補である可能性が高いです。.
生産効率を改善するためのアイデアにはどのようなものがありますか?
生産ラインの効率を改善するには、タクトタイムに合わせてバランスを取ることが重要です。これには、生産ラインを遅くするボトルネックや制約を取り除くこと、製品間の迅速な切り替えを可能にする工具への投資、製品が完成した後に検査するのではなく製造中に検査すること、そして生産システムの損失を特定するためにOEE(総合設備効率)を測定することが含まれます。自動化には4つの基本タイプがあります:大量生産される特定製品向けの固定自動化、低量生産される類似製品のシリーズ向けのプログラム可能自動化、同じ製品の複数のバリエーションを停止せずに処理できる柔軟自動化、そして計画や品質システムと連携できる統合自動化です。.
自動化は、サイクルタイムのばらつきを排除し、生産ステーションをタクトタイムに合わせ、サンプリングではなくすべての製品を検査し、人間が苦手な作業を生産プロセスから除去することで製造効率を向上させます。自動化システムによる製造生産性の改善報告は、同じ床面積で20~50%の生産量増加および人為的ミスが欠陥の原因と特定された場合に20~50%のスクラップ削減の範囲で報告されています。.
工場はいつ自動化すべきですか?
自動化を導入するタイミングに関する一般的なガイドラインとルールがあります。一般的に、生産ラインがタクトタイムにバランスされており、能力のある(欠陥ゼロの)プロセスを持ち、資本投資を正当化する安定した需要がある場合、自動化を導入するのが良いとされています。バランスが取れていない、または能力のないプロセスに自動化を導入すると、同じ問題をより大きな資本投資で再現することになります。.
自動化は人員を削減しますか?
自動化に関するもう一つの一般的な誤解は、それが労働コストを削減するというものです。自動化は、単位あたりの時間削減によって製造生産性を向上させますが、労働時間の節約は製造施設の従業員数の削減と同じではありません。多くの製造工場では、生産ステーションに自動化を導入しても、オペレーターは単に自動化が難しい別の生産ステーションに再配置されます。これは、製造生産性の向上が労働力の規模削減ではなく、従業員一人当たりの生産量の向上として現れるためです。.
参考文献
- Rockwell Automation – 生産ライン統合とOEE
- Siemens – デジタルツインと製造自動化
- Keyence – インライン検査とビジョンシステム
- Bosch Rexroth – 組立ラインの輸送とハンドリング
- A3 – 自動化業界のデータと事例研究
結論
自動化は、製造プロセスの一貫性を向上させ、不良ステーションを排除して生産ラインのカバレッジを改善し、パフォーマンスを測定するためのデータを生成することで生産効率を向上させます。自動化は、不均衡で能力の低い、または需要の低い生産ラインを改善することはできません。残念ながら、このようなタイプの生産ラインは、技術的なギャップがあるものよりもはるかに一般的です。.
自動化を成功裏に実施するための手順は、1つのステーションを測定し、制約を特定し、自動化し、その後再度測定することです。. 自動化で失敗する手順は、ロボットシステムを購入してから、それを使用する対象を探すことです。.