benlong




Inspección de Visión AI en la Manufactura: Cómo se Diferencia de la Visión por Máquina en una Línea de Ensamblaje Real
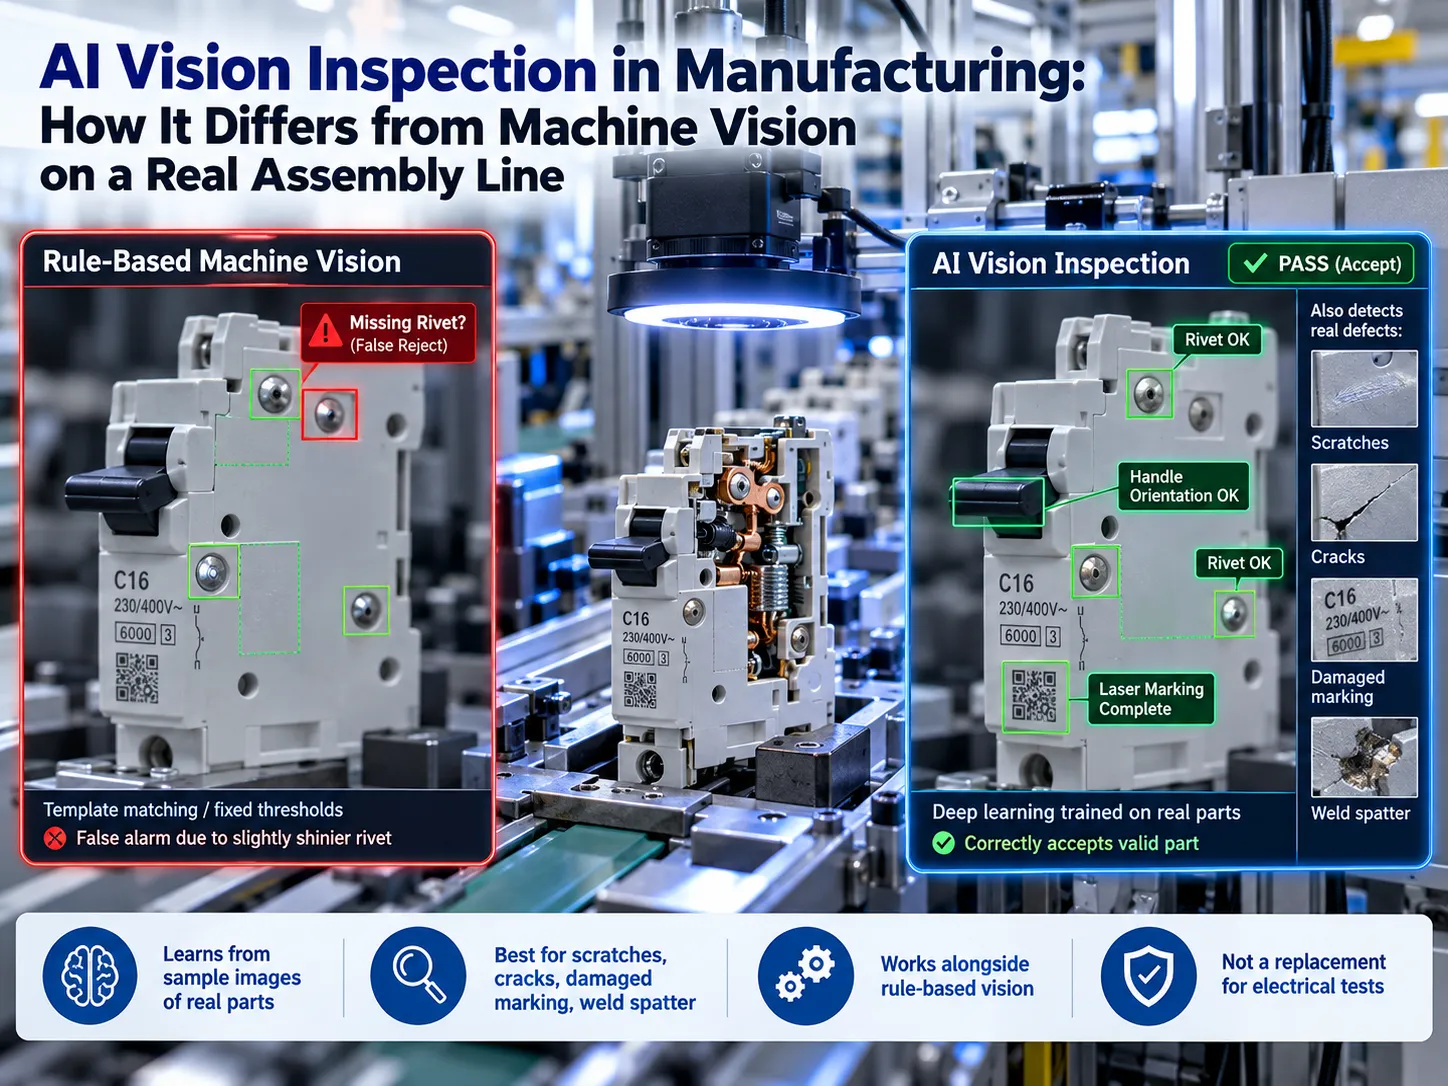
El interruptor automático miniatura está a un paso de tener su cubierta encajada en su lugar. En dos o tres segundos, la cámara debe verificar que los remaches estén presentes, que la manija esté montada en la orientación correcta y que las marcas láser se hayan realizado. El sistema de visión basado en reglas detecta un remache con un brillo ligeramente mayor que el remache estándar y lo señala como ausente. El operador restablece la alarma y lo mismo ocurre diez minutos después. Inspección de visión por IA funciona de una manera completamente diferente. El sistema no sigue simplemente las reglas del ingeniero, sino que aprende cómo es un buen producto a partir de una colección de imágenes.
En resumen, la inspección de visión por IA se basa en cámaras industriales y un modelo de aprendizaje profundo entrenado con imágenes de varios componentes para determinar si un producto cumple con los estándares de calidad. La IA tiene ventaja al tratar con defectos que no tienen una forma fija, por ejemplo, rayaduras, grietas, marcas dañadas y salpicaduras de soldadura, ya que los sistemas de visión basados en reglas fallan en este aspecto. Por lo tanto, la inspección de visión por IA sirve como una tecnología complementaria a la visión basada en reglas para actividades de medición o lectura de códigos, sin eliminar la necesidad de pruebas eléctricas como curvas de disparo, resistencia de contacto y hi-pot.
¿Qué es la inspección de visión por IA?
La tecnología de inspección visual con Inteligencia Artificial (IA) a menudo se denomina sistema de inspección basado en cámaras porque utiliza cámaras para tomar decisiones de inspección basadas en capacidades de inteligencia artificial. No es una tecnología innovadora que introduce un nuevo tipo de iluminación; es una nueva forma de procesar los datos de inspección.
En la línea de producción, el proceso de inspección consta de cuatro pasos principales:
Adquisición de imagen. Una pieza llega al área de inspección; se activa un sensor y la cámara toma la imagen.
Comparación de imagen. El modelo compara la imagen tomada con muestras buenas y defectuosas previamente aprendidas y proporciona una puntuación que muestra la posibilidad de defectos y, con frecuencia, ofrece información sobre las posiciones de los defectos en la imagen.
Procesamiento del resultado. La decisión de aprobar o rechazar se toma según el umbral definido por los ingenieros basado en la puntuación recibida del modelo.
Procesamiento de retroalimentación. La pieza es rechazada o permitida para continuar; la imagen tomada, la puntuación y el resultado final se guardan bajo el número de serie de la pieza.
El cuarto paso a menudo se pasa por alto, pero es uno de los más importantes. Si el cliente devuelve el producto defectuoso, tendremos la capacidad de referirnos a la imagen producida y descubrir cómo era el defecto.
Inspección de visión por IA vs Visión por máquina vs AOI
Casi todas las consultas sobre este tema resultan ser una comparación entre visión por máquina y visión por IA. En términos cotidianos, existen cuatro modalidades de inspección visual de la pieza, y cada modalidad realiza su propia tarea única. Además, todas las modalidades, excepto la primera, pertenecen a la categoría de inspecciones visuales automatizadas.
| Inspección manual | Visión por máquina basada en reglas | AOI (inspección óptica automatizada) | Inspección de visión por IA | |
|---|---|---|---|---|
| Cómo decide | Juicio del operador | Reglas que programa un ingeniero: bordes, manchas, mediciones, coincidencia de patrones | Reglas y comparación de referencia, diseñadas para PCB | Un modelo entrenado con imágenes de piezas buenas y malas |
| Cambio a un nuevo producto | Rápido, pero depende del entrenamiento y la atención | Nuevas reglas y ajustes, a menudo de horas a días | Nuevo programa de placa desde CAD y placas de referencia | Cargar un modelo para esa variante; entrenar uno nuevo si el producto es nuevo |
| Lo que hace bien | Defectos inusuales, decisiones de juicio | Dimensiones, presencia/ausencia, lectura de códigos de barras y códigos | Uniones de soldadura y componentes en placas de circuito | Defectos variables: rayones, grietas, marcas dañadas, salpicaduras, variación de color |
| Dónde falla | Fatiga, inconsistencia, velocidad | Variación en brillo, color o posición para la que no fue programado | Cualquier cosa que no sea un PCB | Tipos de defectos que nunca vio; cambios en iluminación o material |
| Rechazos falsos | Varía según la persona y el turno | Alto cuando la apariencia varía naturalmente | Moderado; necesita ajuste por placa | Menor en características variables una vez entrenado, pero debe verificarse con sus propias piezas |
| Medición precisa | No | Sí, su principal fortaleza | Sí, para características de la placa | No es su función; use reglas para la medición |
| ¿Puede explicar un rechazo? | Parcialmente | Sí: qué regla falló | Sí: qué verificación falló | Parcialmente: una puntuación y un mapa de calor, no una regla |
Podemos sacar las siguientes tres conclusiones: continuar el uso de técnicas de visión basadas en reglas para la evaluación de dimensiones, presencia de algo y lectura de códigos ya que es rápido, preciso y simple; y utilizar tecnología AI para detectar imperfecciones que cambian cada vez como rayones, marcas incompletas y variaciones de color; también es necesario recordar que AOI para PCB y ensamblajes eléctricos de baja tensión representan problemas diferentes: La máquina AOI para las placas de circuito no funcionará correctamente con los interruptores automáticos, y las tecnologías AI que se emplearon y entrenaron en los interruptores automáticos no funcionarán con la electrónica dentro del RCBO.
Lo que realmente incluye un sistema de inspección de visión AI
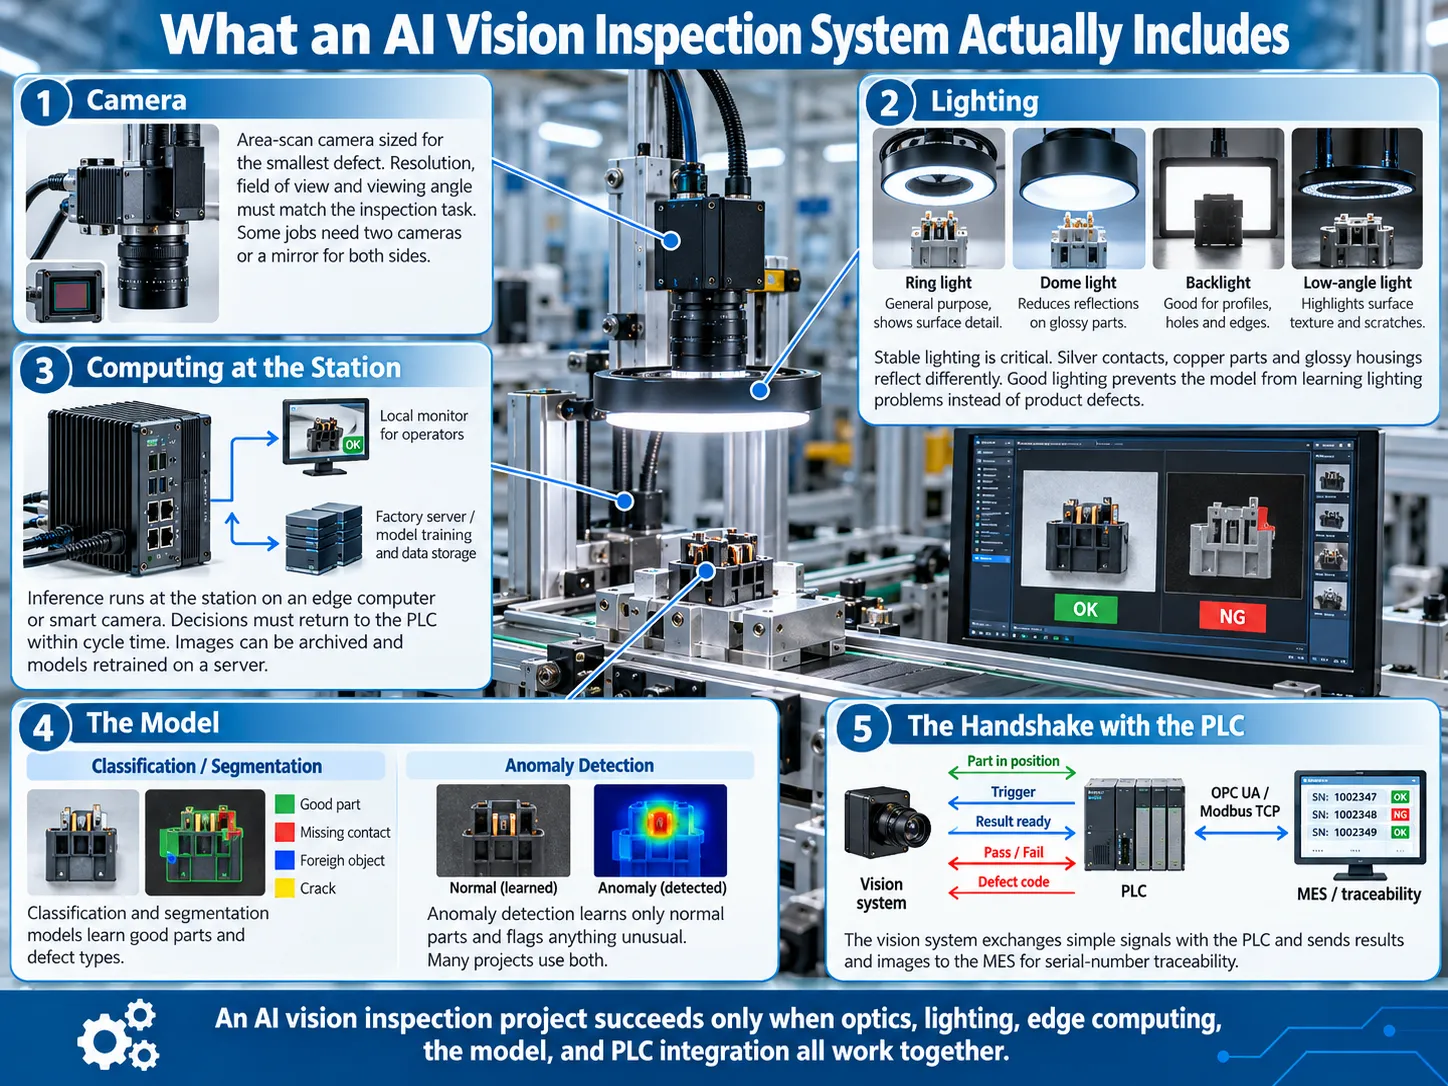
El sistema de inspección de visión AI en una línea de producción consta de cinco componentes. Todos hablan del modelo, mientras que los otros cuatro componentes deciden si un proyecto es aceptado.
Cámara
La elección de una cámara industrial es una cámara de escaneo de área y la resolución depende del tamaño mínimo del defecto que desea identificar. Si le preocupan grietas de 0.1 mm, necesita tener suficiente número de píxeles cubriendo esa longitud para establecer el campo de visión y la resolución de la cámara. En ciertos casos, la aplicación requiere el uso de dos cámaras o un espejo para ver ambos lados de la pieza inspeccionada.
Iluminación
La iluminación es una subsección aparte ya que la mayoría de las fallas ocurren debido a una iluminación deficiente. Los contactos plateados, componentes de cobre y carcasas brillantes reflejan la luz de diferentes maneras, dependiendo del ángulo del objeto. Se usan luces anulares, luces de cúpula, luces traseras y luces de ángulo bajo para revelar diferentes tipos de defectos. Si la iluminación no es estable antes de que comience el entrenamiento del modelo, el proyecto no tendrá éxito. El modelo aprenderá los problemas relacionados con la iluminación en lugar de los defectos presentes en las piezas inspeccionadas.
Computación en la estación
La inferencia se realiza en el ordenador de borde o directamente en la cámara inteligente en la estación, pero no en la nube. Es muy importante que se entregue una decisión al PLC durante el tiempo de ciclo, para que la línea de producción no tenga que esperar la conexión. Las imágenes se almacenan en una nube o en un servidor de la fábrica, donde los modelos se reentrenan.
El modelo
Dos tipos de modelos se utilizan comúnmente en los sistemas de inspección. Los modelos de clasificación y segmentación se entrenan usando muestras de piezas normales y defectos de cada tipo. El modelo de detección de anomalías aprende solo las propiedades de las piezas normales y detecta cualquier cosa que parezca diferente, lo que funciona bien si no hay defectos. Muchas soluciones utilizan ambos tipos de modelos mencionados.
El protocolo de comunicación con el PLC
Durante el proceso de protocolo, el sistema de cámara y el PLC intercambian algunas señales simples: pieza en posición, disparo, resultado, éxito o fallo y a veces un código de defecto. El resultado y las imágenes se envían al MES usando una interfaz estandarizada como OPC UA o Modbus TCP, lo que permite encontrar cualquier imagen usando un número de serie. Nuestra visión general de sensores de automatización industrial explica dónde encaja la visión entre otros sensores en una máquina.
Dónde pertenece la inspección de visión AI en una línea de ensamblaje eléctrica
La inteligencia artificial tiene un lugar dentro del contexto de la detección de defectos cuando se trata de interruptores y contactores. La tabla que se muestra a continuación presenta los muchos tipos de procesos de inspección visual que podrían usarse e identifica la mejor manera de realizarlos, ya sea por AI, reglas o ambos. El tiempo de inferencia varía entre decenas de milisegundos, lo cual sigue siendo aceptable ya que los tiempos de ciclo de estación son alrededor de 2–3.5 segundos en un Línea de montaje automática MCB.
| Verificar | Qué puede salir mal | ¿Reglas o AI? | Por qué |
|---|---|---|---|
| Presencia de remache | Remache faltante o medio colocado | Primero reglas; AI si el brillo varía mucho | La presencia es simple, pero los reflejos causan rechazos falsos |
| Posición e inclinación del contacto | Contacto de plata inclinado o descentrado | Reglas para la posición; AI para daños en la superficie | La posición es una medición; el daño no lo es |
| Mango y polaridad | Mango invertido, orden de polos incorrecto | Reglas | Geometría fija, patrón claro |
| Marcado láser y OCR | Caracteres faltantes, tenues o rotos | OCR AI para marcas dañadas; reglas para códigos | AI maneja mejor marcas parciales o de bajo contraste |
| Grietas y marcas de hundimiento en la carcasa | Defectos de moldeo, disparos cortos, variación de color | AI | Los defectos varían en forma y posición |
| Inserción de terminal | Terminal no completamente asentado | Reglas o medición 3D | La profundidad es una dimensión |
| Etiquetas y hojas de instrucciones | Etiqueta incorrecta, folleto faltante | Reglas más OCR | Coincidencia con la receta |
| Salpicaduras de soldadura y rebabas | Salpicaduras en contactos, rebabas en piezas soldadas | AI | Formas y tamaños irregulares |
Las propias máquinas de Benlong usan hoy el lado basado en reglas de esta tabla. En la Máquina de ensamblaje multipolar MCB, una cámara CCD verifica la alineación de la pared lateral y la separación de los polos, y posiciona las piezas con una precisión de ±0.05 mm antes del remachado. El Línea de prueba automática de MCB incluye la inspección visual de la carcasa, la etiqueta y los tornillos. La IA añade la mayoría donde los defectos son irregulares, por eso las carcasas, el marcado y las soldaduras están en la cima de la lista.
Lo que la Visión No Debe Juzgar
Hay defectos graves en los interruptores automáticos que no pueden determinarse visualmente:
La tecnología de disparo instantáneo en tiempo;
Tiempo a 1.13 y 1.45 veces la corriente nominal para disparo térmico;
Resistencia de contacto;
Resistencia dieléctrica;
Tiempo de disparo por corriente residual en RCCB y RCBO.
Un interruptor puede parecer perfecto, pero aún así puede dispararse tarde. Las pruebas de las características mencionadas se realizan en un banco, como un equipo de prueba magnética y de alta tensión para MCB, que calcula un tiempo de disparo de ±1 ms para cada aparato probado. Una cámara detecta la apariencia de una pieza; la prueba eléctrica decide si funciona correctamente. Una buena línea conecta los resultados de la prueba de un aparato con su número de serie único.
Ejemplo: Una Estación de Cámara en una Línea de MCB
Así es como una sola estación de visión AI podría funcionar en una línea de interruptores que opera a aproximadamente tres segundos por unidad. Los tiempos son cifras típicas para este tipo de estación, no una especificación.
| Tiempo | Qué sucede |
|---|---|
| 00 s | El interruptor llega al soporte y se sujeta. Un sensor confirma que está en posición. |
| 05 s | El PLC envía un disparo. La luz estroboscópica se activa y la cámara expone durante unos milisegundos. |
| 10–0.20 s | La imagen llega al ordenador de borde. El modelo verifica los remaches, el mango, el marcado y la carcasa y devuelve una puntuación para cada uno. |
| 25 s | Las puntuaciones se comparan con los umbrales y un aprobado o reprobado, con un código de defecto, se envía al PLC. |
| 30 s en adelante | En caso de fallo, el PLC dirige el interruptor a la tolva de rechazo. En caso de aprobación, continúa. |
| En paralelo | La imagen, las puntuaciones y el resultado se escriben en el MES bajo el número de serie del interruptor. |
El proceso de cambio de una máquina a otra es donde la inteligencia artificial crea un valor real. Un interruptor puede moverse entre modelos 1P y 4P, modelos B, C y D, así como muchas clasificaciones de corriente en un solo día. Con visión basada en reglas, un cambio significa que un ingeniero debe actualizar las regiones a observar y los límites numéricos para diferentes modelos. Con visión AI, diferentes familias de productos tienen sus modelos entrenados por separado, y la receta para cambiar la máquina también se usa para seleccionar el modelo correcto.
Cuando aparece una nueva variante, el equipo debe recopilar imágenes, crear el modelo y verificarlo antes de que se ponga en funcionamiento. Eso suena complicado, pero esto solo debe hacerse una vez por cada modelo, independientemente de cuántos cambios de interruptores haya.
Cómo Usan los Fabricantes la Inspección de Visión AI Hoy
Algunos ejemplos públicos muestran hasta dónde se ha extendido la tecnología y cuáles son sus límites.
Cognex y Keyence: IA en Cámara Inteligente
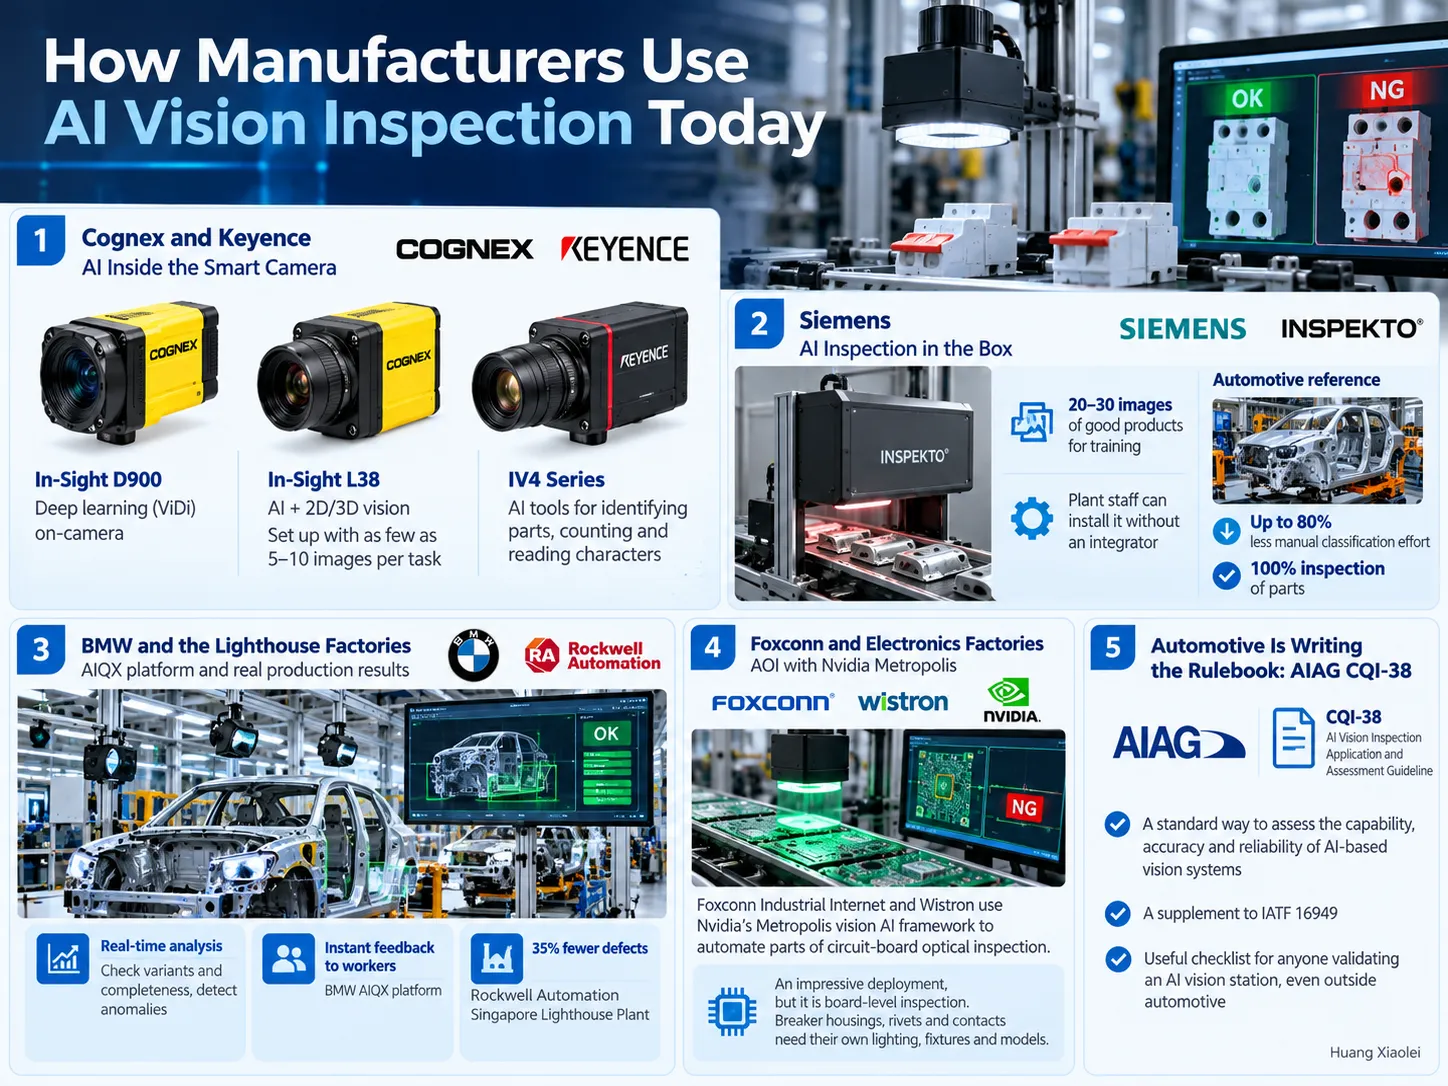
Cognex ha integrado un sistema de aprendizaje profundo en su última cámara inteligente industrial In-Sight D900 que utiliza la tecnología de aprendizaje profundo ViDi para el reconocimiento óptico de caracteres, la verificación de ensamblajes y la detección de defectos. Su última In-Sight L38 incorpora IA con visiones bidimensionales y tridimensionales y requiere tan solo de 5 a 10 imágenes etiquetadas para configurarse, según informó Cognex. A su vez, la serie de cámaras IV4 producida por Keyence consta de funcionalidades de IA para la identificación de piezas, el conteo y la lectura de caracteres con recomendaciones para una imagen óptima. El futuro es claro: la integración de la IA en las cámaras es un hecho.
Siemens: Inspección con IA en una sola caja
En 2024, Siemens adquirió una empresa alemana llamada Inspekto que ofrece inspección visual basada en IA como una unidad única que incluye una cámara, una fuente de luz, una lente y software. El entrenamiento del sistema implica aproximadamente de 20 a 30 imágenes de productos buenos; además, la instalación puede ser completada por los propios operadores sin necesidad de integración. Un proyecto de referencia llevado a cabo por Siemens consistió en reemplazar la evaluación manual de piezas estampadas con tecnología de IA, lo que permitió reducir el número de controles manuales hasta en un ochenta por ciento.
BMW y las Fábricas Lighthouse
Los sistemas AIQX de BMW recopilan información sobre los procesos de producción mediante cámaras colocadas en la línea de ensamblaje que realizan controles de variantes y completitud, además de detectar anomalías en tiempo real y proporcionar retroalimentación instantánea a los operadores. Además, la fábrica de Rockwell Automation en Singapur, mencionada en la lista de los últimos Global Lighthouses del Foro Económico Mundial, ha reportado una reducción de defectos de 35% gracias a los sistemas de control de calidad con IA. Nuestra guía para Las mejores empresas de la Red Global Lighthouse del Foro Económico Mundial utilizaron un enfoque similar al descrito anteriormente: primero procesos estables y datos completos, luego IA encima. Cubrimos cómo Siemens, Schneider Electric y Eaton llegaron allí en nuestra guía de muestra cómo la inspección visual encaja en el ciclo de datos más amplio en las plantas de Siemens, Schneider Electric y Eaton.
Foxconn y la fabricación electrónica: esto es AOI
Foxconn Industrial Internet y Wistron están implementando el sistema de visión IA Metropolis de Nvidia para la evaluación automatizada de placas de circuito. El impresionante caso de aplicación se limita únicamente a la evaluación de placas de circuito. La inspección de otros elementos, como contactos, fijaciones y conectores, requiere desarrollar sistemas de iluminación específicos y modelos únicos.
La industria automotriz está escribiendo el manual: AIAG CQI-38
En junio de 2026, AIAG publicó su directriz llamada CQI-38 dirigida a la tecnología de inspección visual y evaluación de aplicaciones. El documento proporciona a OEMs, proveedores y fabricantes un procedimiento estándar de evaluación para cualquier sistema de inspección visual basado en IA. Aunque los fabricantes de baja tensión no están obligados a usar CQI-38, sus medidas preventivas para la validación tecnológica son recomendables para cualquiera involucrado en la evaluación de tecnología visual con IA.
Desplegando la inspección de visión con IA sin un piloto de seis meses
Cuando los programas piloto de visión con IA se extienden por meses, existen razones comunes para el fracaso. La siguiente lista ayuda a prevenirlo.
Concéntrese inicialmente en un solo defecto. En lugar de aplicar la tecnología de visión a una línea de producción desde el principio, seleccione un defecto que cause pérdidas financieras hoy, por ejemplo, impresiones faltantes o carcasas dañadas.
Proporcione la iluminación correcta y la posición de las piezas antes de capturar las imágenes. Durante el proceso de entrenamiento del modelo, la luz y el movimiento de las piezas generarán ruido en lugar de defectos.
Recoja múltiples imágenes de calidad y distinga los tipos de defectos. Al tratar con tipos raros de defectos, vale la pena realizar detección de anomalías en lugar de pretender tener 500 imágenes de defectos que ocurren dos veces al mes.
Compare el número de rechazos falsos y escapes en sus dispositivos. La cifra de un proveedor de 99% usando un modelo de demostración no significa nada si las carcasas se observan bajo una iluminación diferente.
Realice la inferencia en el borde y dentro del tiempo de ciclo de las operaciones. La nube y el servidor se utilizarán solo para guardar imágenes y reentrenar el modelo.
Use el modo sombra para registrar y puntuar las entradas, pero no rechace ninguna lectura en esa etapa. Este modo permite estimar la proporción de conclusiones de IA frente a las observaciones del inspector antes de comenzar a usar el sistema.
Revalide después de cada modificación en caso de cambiar la línea de producción o producir diferentes tipos de dispositivos.
Rechazos Falsos: El Número Que Decide Si la Línea Mantiene la Cámara
Dos valores son mucho más significativos que cualquier valor de precisión mencionado en un folleto. La tasa de escape indica cuántos artículos defectuosos permitió la cámara. La tasa de rechazo falso nos dice cuántos productos no defectuosos descartó.
Para aclarar la situación, veamos un ejemplo que no fue tomado de una situación real. Una de las líneas de producción produce un lote de 10,000 interruptores automáticos, entre los cuales 50 piezas tienen un defecto superficial.
| Configuración A: umbral estricto | Configuración B: umbral relajado | |
|---|---|---|
| Interruptores defectuosos detectados | 49 de 50 (recuperación 98%) | 46 de 50 (recuperación 92%) |
| Interruptores defectuosos no detectados | 1 | 4 |
| Interruptores buenos rechazados | 150 (tasa de rechazo falso 1.5%) | 20 (tasa de rechazo falso 0.2%) |
| Proporción de rechazos que son realmente defectuosos | 49 de 199, aproximadamente precisión 25% | 46 de 66, aproximadamente precisión 70% |
Todo parece ser detectado por la Configuración A, pero resulta que tres de cada cuatro interruptores rechazados están perfectamente bien. En contraste, la Configuración B recibe buenas críticas de los operadores y deja pasar cuatro interruptores defectuosos.
Las implicaciones de los dos escenarios no son simétricas. Mantener un solo interruptor defectuoso que puede provocar un cortocircuito es mucho más costoso que desechar varios buenos. Pero si la tasa de rechazo falso es demasiado alta, los operadores dejarán de confiar en la cámara, comenzarán a volver a alimentar las piezas rechazadas sin verificar y finalmente la apagarán. Por lo tanto, la regla de oro para lanzar el sistema con éxito es proteger la tasa de rechazo en los defectos que marcan la diferencia y luego mejorar la tasa de rechazo falso instalando mejor iluminación, más imágenes de entrenamiento, diferentes umbrales para cada tipo de defecto.
Visión AI, PLC, MES y el resto de la línea
Una estación de visión forma un componente del conjunto de automatización que ayuda en la toma de decisiones a través de la cámara, la forma en que el PLC ejecuta esa decisión y el MES archiva la imagen junto con su resultado relativo al número de serie relacionado con los resultados de pruebas eléctricas generados en las etapas sucesivas del proceso de producción, permitiendo así obtener información útil, no solo almacenar los datos:
- Antes de construir la estación, un gemelo digital de la línea de producción puede mostrar si la cámara se ajusta al tiempo del ciclo y si los accesorios o pinzas bloquean su vista.
- Cuando las tasas de defectos comienzan a desviarse, IA agente en la fabricación cubre quién, o qué, decide si ampliar el muestreo o detener la línea.
- La visión también es uno de los sentidos detrás de IA física en la fabricación, donde las máquinas ven y ajustan lo que están haciendo en un ciclo cerrado.
- La producción sin personal depende de la inspección que ya no necesita una persona en la estación, por eso cada verdadero fábrica oscura depende de la inspección en línea y la clasificación automática.
Lo que cuesta y lo que no reemplaza
No proporcionaremos tamaños de mercado en este punto porque son irrelevantes en términos de su mercado. Lo que importa es en qué se gastan los gastos totales. Las cámaras y luces son una pequeña parte de esos gastos, mientras que los mayores son la ingeniería utilizada para accesorios e iluminación, la toma y etiquetado de imágenes, la validación y la pérdida de tiempo de producción en caso de que los rechazos falsos detengan la línea durante su lanzamiento.
Además, es importante saber por qué está pagando. Por ejemplo, una estación de visión hecha como parte de una máquina dedicada es diferente de una licencia para el software de inspección potenciado por AI. La primera incluye el accesorio, iluminación, controles PLC y MES ya optimizados para su pieza específica. La segunda opción solo le da un conjunto de herramientas y le deja el trabajo de integración.
Preguntas frecuentes
¿Qué es la inspección de visión AI?
La inspección de visión AI se define como un tipo de inspección visual realizada por una máquina equipada con cámaras que capturan imágenes de componentes durante la inspección, luego esas imágenes son analizadas por una red neuronal profunda que ha sido entrenada con imágenes de componentes defectuosos y buenos. La inspección de visión AI es útil para detectar defectos con formas y ubicaciones variables como rayones, grietas, marcas y salpicaduras de soldadura.
¿En qué se diferencia la inspección de visión AI de la visión artificial?
La visión artificial que opera a nivel basado en reglas obedece las reglas programadas por un ingeniero, como medir la longitud de un borde o verificar la presencia de una mancha de cierto tamaño. La visión AI aprende de los ejemplos que se le proporcionan. Mientras que la visión basada en reglas es mejor para mediciones precisas, verificación de presencia y lectura de códigos, la visión AI puede manejar defectos que se ven diferentes cada vez. La mayoría de las líneas de producción emplean ambos tipos de visión.
¿Puede la visión AI reemplazar al AOI?
Normalmente no. Las máquinas AOI están diseñadas para trabajar con placas de circuito impreso, con iluminación incorporada, programación y bibliotecas para detectar uniones de soldadura y componentes. Aunque una de las tendencias es que la AI se aplica con mayor frecuencia al AOI para evitar falsas alarmas, un sistema de visión AI desarrollado para maquinaria como los interruptores automáticos puede usarse en lugar del AOI en PC, y viceversa también.
¿Cuántas imágenes se necesitan para entrenar un sistema de inspección de visión AI?
Esto generalmente se determina por el tipo de defecto y los métodos utilizados para detectarlo. Algunos proveedores sugieren una cantidad mínima para comenzar, mientras que Siemens Inspekto recomendó cerca de 20-30 imágenes de las piezas buenas, mientras que Cognex apenas requiere de 5-10 imágenes etiquetadas por tarea con su In-Sight L38. Sin embargo, en la mayoría de los casos, un modelo de producción confiable definitivamente requiere cientos de imágenes “buenas” en condiciones de iluminación estables, además de ejemplos de cada tipo de defecto.
¿Qué es un rechazo falso en la inspección visual?
Un rechazo falso se define como el rechazo de un componente que en realidad está en buenas condiciones. El porcentaje de rechazo falso es simplemente el porcentaje de componentes buenos rechazados. Es importante, porque en cada caso de rechazo falso no solo hay una pérdida de material, sino que también se invierte tiempo en retrabajo, y si el porcentaje es demasiado alto, los trabajadores comienzan a perder confianza en el sistema y pueden ignorarlo.
¿Funciona la inspección de visión AI para el ensamblaje de interruptores automáticos?
De hecho, el marcado láser puede usarse para inspecciones visuales, incluyendo áreas de daño en la carcasa y problemas de contracción. Sin embargo, no sustituye las pruebas eléctricas, por lo que las curvas de disparo, resistencia de contacto, resistencia dieléctrica y tiempo de disparo por corriente residual deben medirse en los bancos de prueba donde los datos visuales y eléctricos se mantienen bajo el mismo número de serie.
Conclusión
La visión artificial no sustituye todas las tecnologías anteriores. Todavía existen dispositivos de medición y lectores de códigos. Los bancos de prueba aún determinan si un interruptor automático se abre a tiempo. La AI aporta la capacidad de evaluar fallas en patrones que cambian cada vez y mantener la evaluación incluso cuando la tecnología cambia sin necesidad de reescribir reglas por un operador humano.
Las empresas que se benefician de la tecnología de visión artificial comienzan con cosas simples como ajustar la iluminación o hacer intentos honestos para entender cuántos artículos rechazados están realmente defectuosos y conectar cada imagen a un número de serie.
Referencias
- Diseño de Sistemas de Visión – Cámara inteligente potenciada por aprendizaje profundo presentada por Cognex (In-Sight D900)
- Cognex In-Sight L38 sistema de visión 3D potenciado por IA – entrenamiento basado en ejemplos con 5–10 imágenes etiquetadas por tarea.
- Keyence – sensor de visión serie IV4 con IA incorporada
- Diseño de Sistemas de Visión – Siemens adquiere la startup de inspección visual automatizada Inspekto (2024)
- Siemens – Inspección visual de calidad escalable usando inteligencia artificial (proyecto de referencia)
- BMW Group – Cómo la IA está revolucionando la producción (AIQX)
- Nvidia – Fabricantes de electrónica adoptan Metropolis para fábricas (2023)
- Foro Económico Mundial – Nuevos sitios Global Lighthouse (junio 2026)
- AIAG – Evaluaciones de procesos especiales y Directriz de Aplicación y Evaluación de Inspección Visual con IA CQI-38 (junio 2026)
¿Quiere inspección visual y pruebas eléctricas en cada interruptor?
Si fabrica MCB, MCCB, RCCB o contactores y requiere inspección visual y eléctrica de cada artículo, le invitamos a enviar muestras de su producto, resultados especificados que necesita y una breve descripción de cómo está inspeccionando actualmente. Nuestros ingenieros determinarán qué controles pueden desarrollarse con visión basada en reglas, qué controles con ayuda de IA y qué controles pueden realizarse en banco de pruebas y cómo conectar todo a su MES.