benlong




Inspeção de Visão AI na Fabricação: Como Difere da Visão de Máquina em uma Linha de Montagem Real
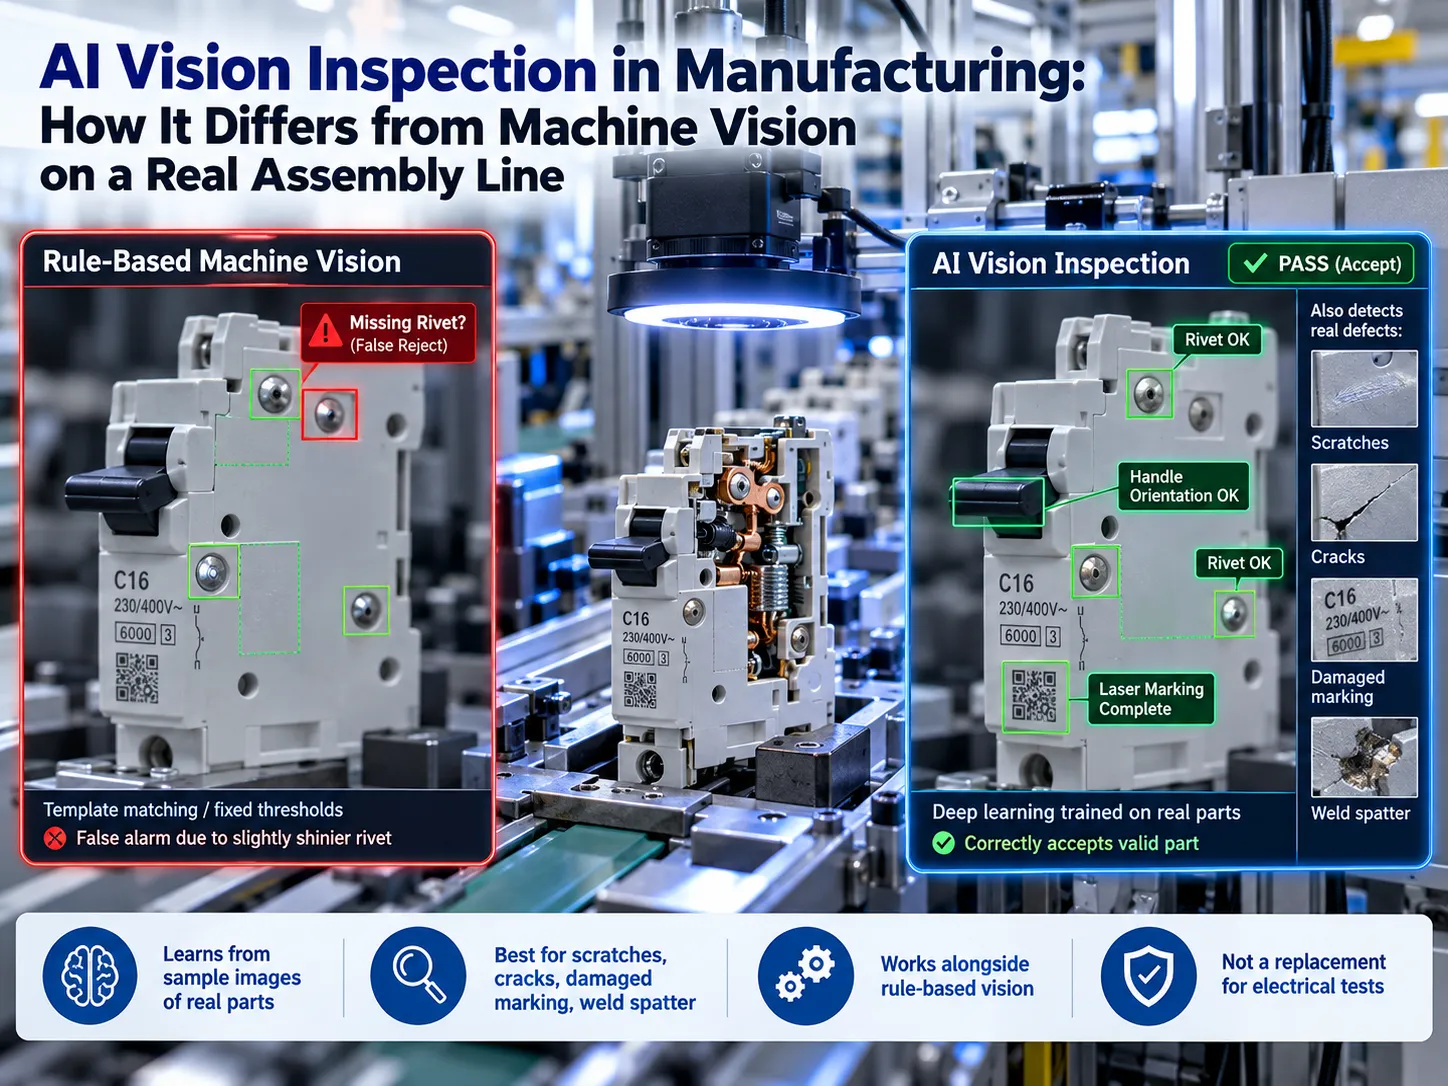
O disjuntor miniatura está a um passo de ter sua tampa encaixada no lugar. Em dois ou três segundos, a câmera deve verificar se os rebites estão presentes, se a alça está montada na posição correta e se as marcas a laser foram feitas. O sistema de visão baseado em regras vê um rebite com um brilho ligeiramente maior que o rebite padrão e o sinaliza como ausente. O operador reinicia o alarme e a mesma coisa acontece dez minutos depois. Inspeção por visão AI funciona de uma maneira totalmente diferente. O sistema não segue simplesmente as regras do engenheiro, mas aprende como é um produto bom a partir de uma coleção de imagens.
Resumidamente, a inspeção por visão AI baseia-se em câmeras industriais e um modelo de aprendizado profundo treinado usando imagens de vários componentes para determinar se um produto atende aos padrões de qualidade. A AI tem vantagem ao lidar com defeitos que não possuem forma fixa, por exemplo, arranhões, rachaduras, marcas danificadas e respingos de solda, pois os sistemas de visão baseados em regras falham nesse aspecto. A inspeção por visão AI, portanto, serve como uma tecnologia complementar à visão baseada em regras para atividades de medição ou leitura de códigos, não eliminando a necessidade de testes elétricos como curvas de disparo, resistência de contato e hi-pot.
O que é Inspeção por Visão AI?
A tecnologia de inspeção visual por Inteligência Artificial (AI) é frequentemente chamada de sistema de inspeção baseado em câmera porque utiliza câmeras para tomar decisões de inspeção baseadas nas capacidades da inteligência artificial. Não é uma tecnologia inovadora que traz um novo tipo de iluminação; é uma nova forma de processar dados de inspeção.
Na linha de produção, o processo de inspeção consiste em quatro etapas principais:
Aquisição de Imagem. Uma peça chega à área de inspeção; um sensor é ativado e a câmera captura a imagem.
Comparação de Imagem. O modelo compara a imagem capturada com amostras boas e defeituosas previamente aprendidas e fornece uma pontuação mostrando a possibilidade de defeitos e, frequentemente, informa as posições dos defeitos na imagem.
Processamento do Resultado. A decisão de aprovação ou reprovação é feita de acordo com o limite definido pelos engenheiros com base na pontuação recebida do modelo.
Processamento de Feedback. A peça é rejeitada ou autorizada a continuar; a imagem capturada, a pontuação e o resultado final são salvos sob o número de série da peça.
A quarta etapa é frequentemente negligenciada, mas é uma das mais importantes. Se o cliente devolver o produto defeituoso, teremos a capacidade de consultar a imagem produzida e descobrir como o defeito se apresentava.
Inspeção por Visão AI vs Visão de Máquina vs AOI
Quase toda consulta sobre este tema acaba sendo uma comparação entre visão de máquina e visão AI. Em termos cotidianos, existem quatro modalidades de inspeção visual da peça, e cada modalidade realiza sua tarefa única. Além disso, todas as modalidades, exceto a primeira, pertencem à categoria de inspeções visuais automatizadas.
| Inspeção manual | Visão de máquina baseada em regras | AOI (inspeção óptica automatizada) | Inspeção por visão AI | |
|---|---|---|---|---|
| Como decide | Julgamento do operador | Regras que um engenheiro programa: bordas, manchas, medições, correspondência de padrões | Regras e comparação de referência, construídas para PCBs | Um modelo treinado com imagens de peças boas e ruins |
| Troca para um novo produto | Rápido, mas depende do treinamento e da atenção | Novas regras e ajustes, frequentemente de horas a dias | Novo programa de placa a partir de CAD e placas de referência | Carregar um modelo para essa variante; treinar um novo se o produto for novo |
| O que ele faz bem | Defeitos incomuns, decisões de julgamento | Dimensões, presença/ausência, leitura de código de barras e códigos | Juntas de solda e componentes em placas de circuito | Defeitos variáveis: arranhões, rachaduras, marcação danificada, respingos, variação de cor |
| Onde ele falha | Fadiga, inconsistência, velocidade | Variação no brilho, cor ou posição para a qual não foi programado | Qualquer coisa que não seja uma PCB | Tipos de defeitos que nunca viu; mudanças na iluminação ou material |
| Rejeições falsas | Varia por pessoa e turno | Alta quando a aparência varia naturalmente | Moderada; necessita ajuste por placa | Menor em características variáveis uma vez treinado, mas deve ser verificado nas suas próprias peças |
| Medição precisa | Não | Sim, sua principal força | Sim, para características da placa | Não é seu trabalho; use regras para medição |
| Pode explicar uma rejeição? | Parcialmente | Sim: qual regra falhou | Sim: qual verificação falhou | Parcialmente: uma pontuação e um mapa de calor, não uma regra |
Podemos tirar as seguintes três conclusões: continuar o uso de técnicas de visão baseadas em regras para avaliação de dimensões, presença de algo e leitura de códigos, pois é rápido, preciso e simples; e usar a tecnologia de IA para detectar imperfeições que mudam a cada vez, como arranhões, marcação incompleta e variações de cor; também é necessário lembrar que AOI para PCB e montagens elétricas de baixa tensão representam problemas diferentes: A máquina AOI para placas de circuito não funcionará corretamente com os disjuntores, e as tecnologias de IA empregadas e treinadas nos disjuntores não funcionarão com a eletrônica dentro do RCBO.
O que um Sistema de Inspeção por Visão AI Realmente Inclui
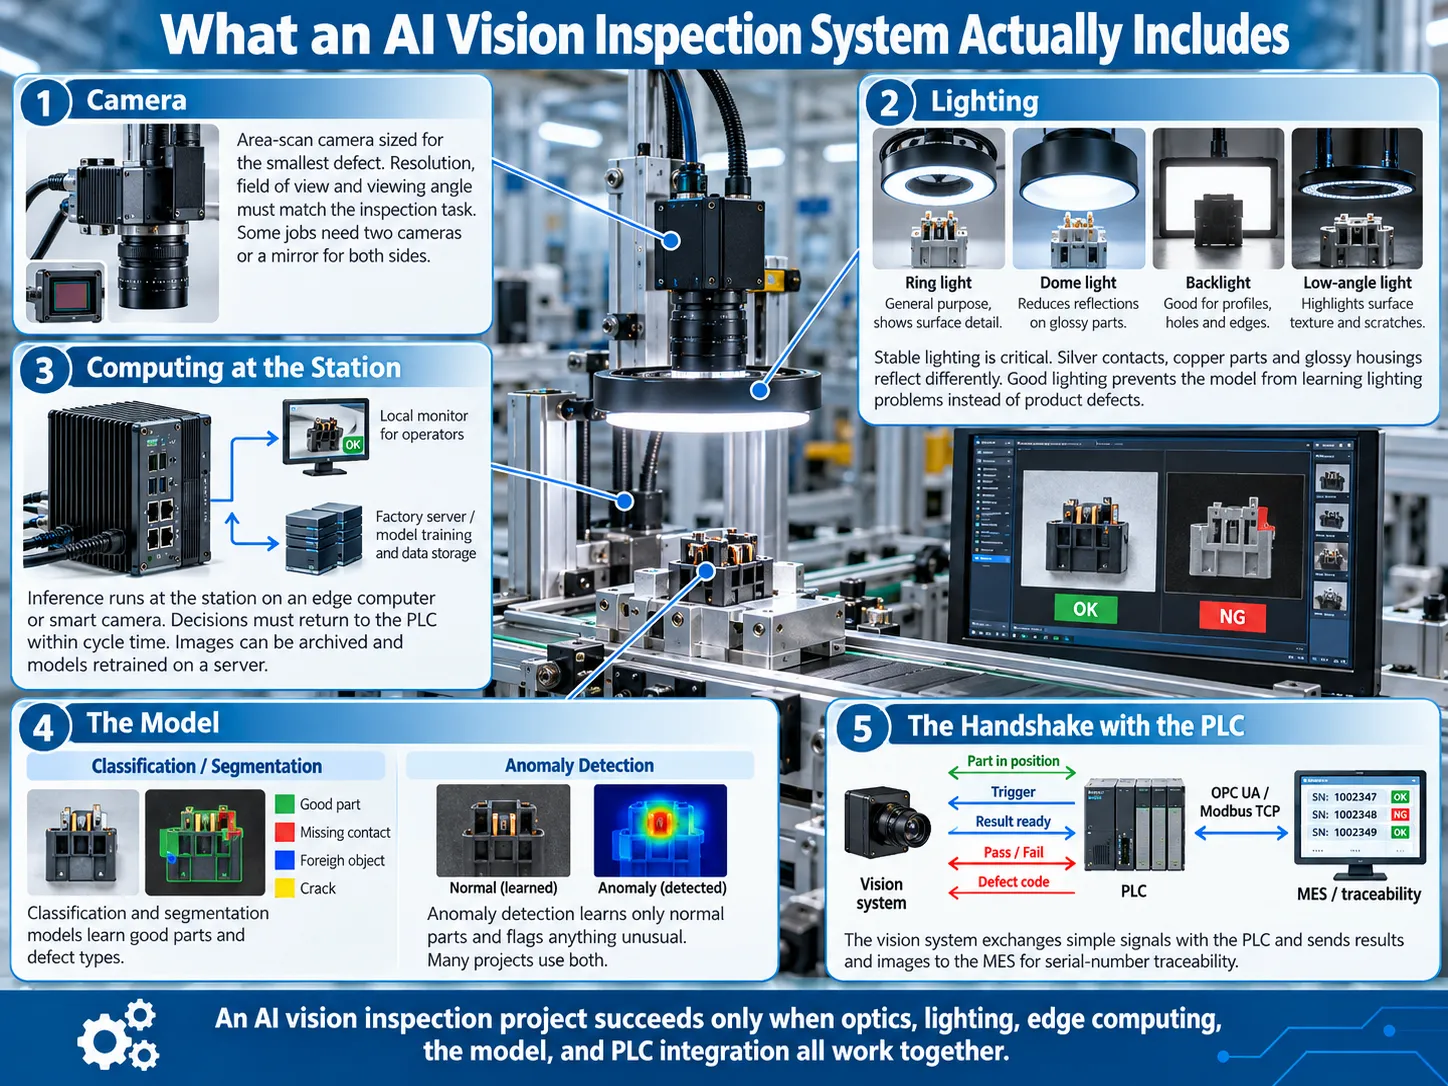
O sistema de inspeção por visão AI em uma linha de produção consiste em cinco componentes. Todos falam sobre o modelo, enquanto os outros quatro componentes decidem se um projeto é aceito.
Câmera
A escolha de uma câmera industrial é uma câmera de varredura de área e a resolução depende do tamanho mínimo do defeito que você deseja identificar. Se você está preocupado com rachaduras de 0,1 mm, precisa ter um número suficiente de pixels cobrindo esse comprimento para estabelecer o campo de visão da câmera e a resolução da câmera. Em certos casos, a aplicação requer o uso de duas câmeras ou um espelho para ver ambos os lados da peça inspecionada.
Iluminação
A iluminação é uma subseção separada, pois a maioria das falhas ocorre devido à iluminação inadequada. Contatos prateados, componentes de cobre e carcaças brilhantes refletem a luz de várias maneiras, dependendo do ângulo do objeto. Luzes de anel, luzes de cúpula, luzes de fundo e luzes de baixo ângulo são usadas para revelar diferentes tipos de defeitos. Se a iluminação não estiver estável antes do início do treinamento do modelo, o projeto não terá sucesso. O modelo aprenderá os problemas relacionados à iluminação em vez dos defeitos presentes nas peças inspecionadas.
Computação na Estação
A inferência é realizada no computador de borda ou diretamente na câmera inteligente na estação, mas não na nuvem. É muito importante que uma decisão seja devolvida ao PLC durante o tempo do ciclo, para que a linha de produção não precise esperar pela conexão. As imagens são armazenadas em uma nuvem ou em um servidor da fábrica, onde os modelos são re-treinados.
O Modelo
Dois tipos de modelos são comumente usados nos sistemas de inspeção. Modelos de classificação e segmentação são treinados usando amostras de peças normais e defeitos de todos os tipos. O modelo de detecção de anomalias aprende apenas as propriedades das peças normais e detecta qualquer coisa que pareça diferente, o que funciona bem se não houver defeitos. Muitas soluções utilizam ambos os tipos de modelo mencionados.
A Comunicação com o PLC
Durante o processo de handshake, o sistema de câmera e o PLC trocam alguns sinais simples: peça na posição, gatilho, resultado, sucesso ou falha e às vezes um código de defeito. O resultado e as imagens são enviados ao MES usando uma interface padronizada como OPC UA ou Modbus TCP, que permite encontrar qualquer imagem usando um número de série. Nossa visão geral de sensores de automação industrial explica onde a visão se encaixa entre os outros sensores em uma máquina.
Onde a Inspeção por Visão AI Pertence em uma Linha de Montagem Elétrica
A inteligência artificial tem um lugar no contexto da detecção de defeitos quando se trata de disjuntores e contatores. A tabela abaixo exibe os muitos tipos de processos de inspeção por visão que podem ser usados e identifica a melhor forma de realizá-los, seja por AI, regras ou ambos. O tempo de inferência varia entre dezenas de milissegundos, o que ainda é aceitável, pois os tempos de ciclo da estação são em torno de 2 a 3,5 segundos em um Linha de montagem automática MCB.
| Verifique | O que pode dar errado | Regras ou AI? | Por quê |
|---|---|---|---|
| Presença de rebite | Rebite ausente ou meio fixado | Regras primeiro; AI se o brilho variar muito | A presença é simples, mas reflexos causam rejeições falsas |
| Posição e inclinação do contato | Contato de prata inclinado ou fora do centro | Regras para posição; AI para danos na superfície | Posição é uma medição; dano não é |
| Alça e polaridade | Alça invertida, ordem errada dos polos | Regras | Geometria fixa, padrão claro |
| Marcação a laser e OCR | Caracteres ausentes, fracos ou quebrados | AI OCR para marcas danificadas; regras para códigos | AI lida melhor com marcas parciais ou de baixo contraste |
| Rachaduras e marcas de afundamento na carcaça | Defeitos de moldagem, disparos curtos, variação de cor | IA | Defeitos variam em forma e posição |
| Inserção do terminal | Terminal não totalmente encaixado | Regras ou medição 3D | Profundidade é uma dimensão |
| Etiquetas e folhas de instrução | Etiqueta errada, folheto ausente | Regras mais OCR | Correspondência com a receita |
| Respingo de solda e rebarbas | Respingo nos contatos, rebarbas nas peças soldadas | IA | Formas e tamanhos irregulares |
As próprias máquinas da Benlong usam hoje o lado baseado em regras desta tabela. Em Máquina de montagem multipolar MCB, uma câmera CCD verifica o alinhamento da parede lateral e a folga dos polos e posiciona as peças com precisão de ±0,05 mm antes da rebitagem. O Linha de teste automático MCB inclui inspeção visual da carcaça, etiqueta e parafusos. A IA adiciona mais onde os defeitos são irregulares, razão pela qual as carcaças, marcações e soldas estão no topo da lista.
O Que a Visão Não Deve Julgar
Existem defeitos graves em disjuntores que não podem ser determinados visualmente:
A tecnologia de disparo instantâneo no tempo;
Tempo em 1,13 e 1,45 vezes a corrente nominal para disparo térmico;
Resistência de contato;
Resistência dielétrica;
Tempo de disparo por corrente residual em RCCBs e RCBOs.
Um disjuntor pode parecer perfeito, mas ainda assim pode disparar tardiamente. O teste das características mencionadas é realizado por um banco de testes, como um máquina de disparo magnético e teste de alta tensão para MCB, que contabiliza um tempo de disparo de ±1 ms para cada aparelho testado. Uma câmera detecta a aparência de uma peça; o teste elétrico decide se ela funciona corretamente. Uma linha eficiente conecta os resultados do teste de um aparelho com seu número de série único.
Exemplo: Uma Estação de Câmera em uma Linha de MCB
Veja como uma única estação de visão com IA poderia funcionar em uma linha de disjuntores operando a cerca de três segundos por unidade. Os tempos são valores típicos para este tipo de estação, não uma especificação.
| Tempo | O que acontece |
|---|---|
| 0,00 s | O disjuntor chega ao suporte e é fixado. Um sensor confirma que está na posição. |
| 0,05 s | O PLC envia um gatilho. A luz estroboscópica dispara e a câmera expõe por alguns milissegundos. |
| 0,10–0,20 s | A imagem chega ao computador de borda. O modelo verifica os rebites, alça, marcação e carcaça e retorna uma pontuação para cada um. |
| 0,25 s | As pontuações são comparadas com os limites e um resultado de aprovação ou reprovação, com código de defeito, é enviado ao PLC. |
| 0,30 s em diante | Em caso de reprovação, o PLC direciona o disjuntor para o canal de rejeição. Em caso de aprovação, ele segue adiante. |
| Em paralelo | A imagem, as pontuações e o resultado são gravados no MES sob o número de série do disjuntor. |
O processo de troca de uma máquina para outra é onde a inteligência artificial cria valor real. Um disjuntor pode variar entre modelos 1P e 4P, modelos B, C e D, assim como várias classificações de corrente em um único dia. Com visão baseada em regras, uma troca significa que um engenheiro precisa atualizar as regiões a serem observadas e os limites numéricos para diferentes modelos. Com visão IA, diferentes famílias de produtos têm seus modelos treinados separadamente, e a receita para mudar a máquina também é usada para selecionar o modelo correto.
Quando uma nova variante aparece, a equipe precisa coletar imagens, criar o modelo e verificá-lo antes que se torne operacional. Isso parece complicado, mas deve ser feito apenas uma vez para cada modelo, independentemente de quantas mudanças de disjuntor ocorram.
Como os Fabricantes Usam a Inspeção por Visão com IA Hoje
Alguns exemplos públicos mostram o quão difundida a tecnologia está e onde estão seus limites.
Cognex e Keyence: IA em Câmera Inteligente
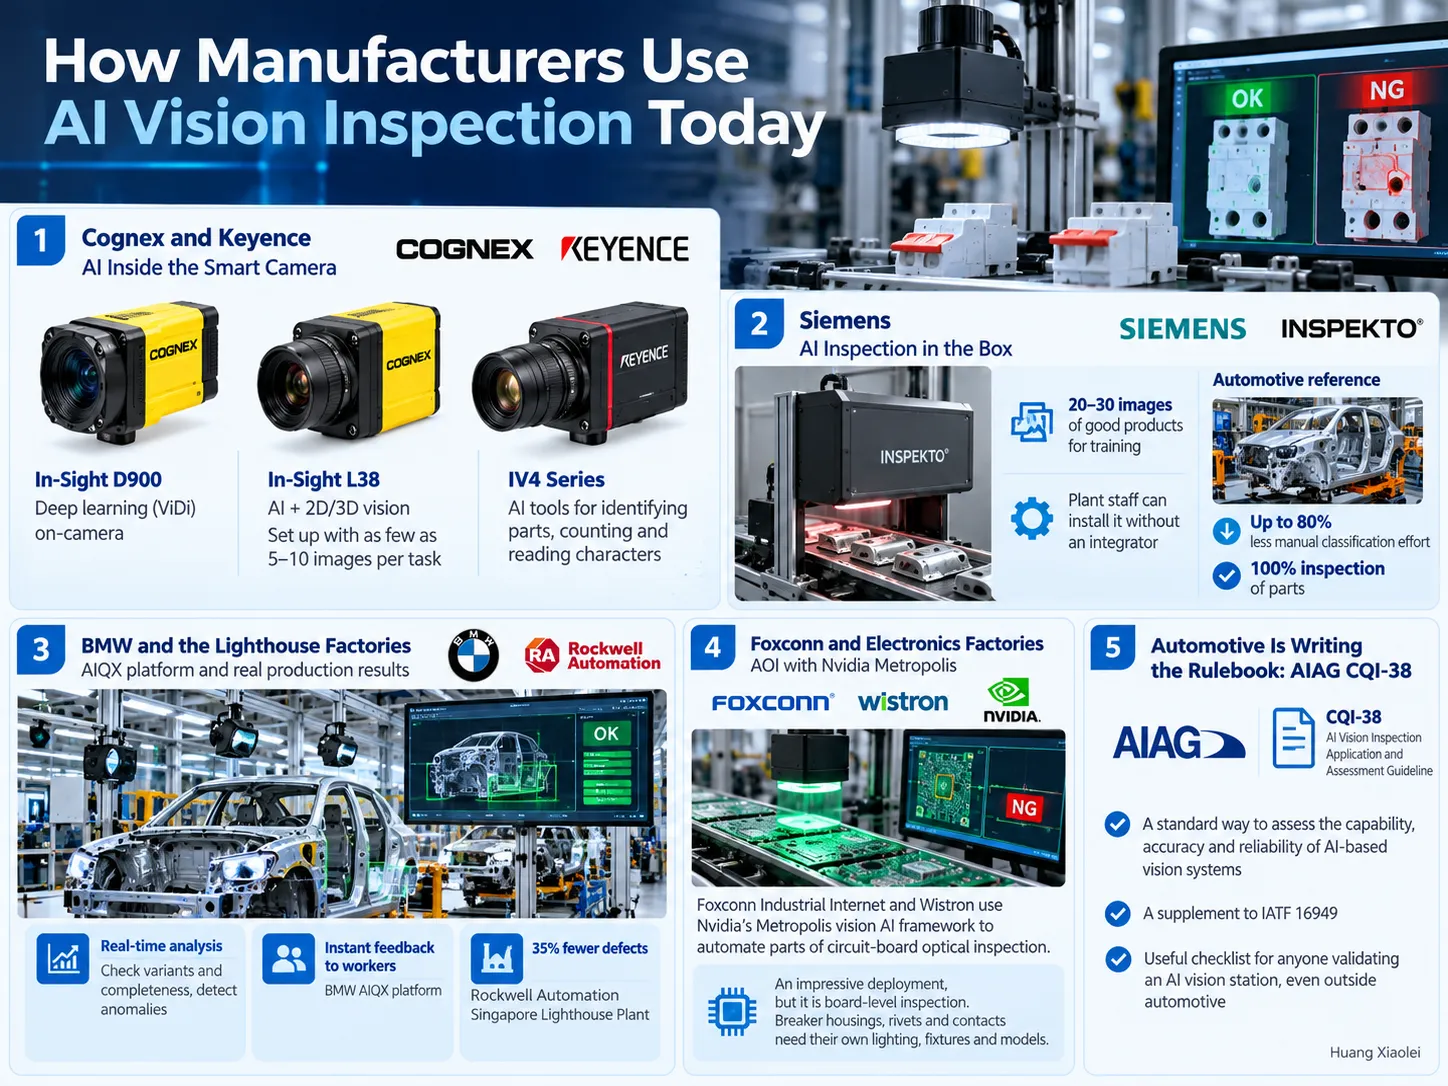
A Cognex integrou um sistema de deep learning em sua mais recente câmera inteligente industrial In-Sight D900 que utiliza a tecnologia ViDi de deep learning para reconhecimento óptico de caracteres, verificação de montagem e detecção de defeitos. Sua mais recente In-Sight L38 incorpora IA com visões bidimensionais e tridimensionais e requer apenas de 5 a 10 imagens rotuladas para ser configurada, conforme relatado pela Cognex. Por sua vez, a série de câmeras IV4 produzida pela Keyence consiste em funcionalidades de IA para identificação de peças, contagem e leitura de caracteres com recomendações para imagem ideal. O futuro é claro: a integração da IA nas câmeras é um fato.
Siemens: Inspeção com IA em uma única caixa
Em 2024, a Siemens adquiriu uma empresa alemã chamada Inspekto que fornece inspeção visual baseada em IA como uma unidade única incluindo câmera, fonte de luz, lente e software. O treinamento do sistema envolve aproximadamente 20 a 30 imagens de produtos bons; além disso, a instalação pode ser concluída pelos próprios operadores sem necessidade de integração. Um projeto de referência realizado pela Siemens envolveu a substituição da avaliação manual de peças estampadas pela tecnologia de IA e permitiu reduzir o número de verificações manuais em até oitenta por cento.
BMW e Fábricas Lighthouse
Os sistemas AIQX da BMW coletam informações sobre processos de produção por meio de câmeras colocadas na linha de montagem que realizam verificações de variantes e completude, além de detectar anomalias em tempo real e fornecer feedback instantâneo aos operadores. Além disso, a fábrica de Singapura da Rockwell Automation, mencionada na lista das últimas Global Lighthouses pelo Fórum Econômico Mundial, relatou uma redução de 35% em defeitos devido aos sistemas de controle de qualidade com IA. Nosso guia para exemplos de fábricas farol mostra como a inspeção visual se encaixa no ciclo de dados mais amplo nas plantas da Siemens, Schneider Electric e Eaton.
Foxconn e Fabricação Eletrônica: Este é o AOI
Foxconn Industrial Internet e Wistron estão implementando o sistema de visão IA Metropolis da Nvidia para avaliação automatizada de placas de circuito. O caso impressionante de aplicação trata apenas da avaliação de placas de circuito. A inspeção de outros elementos, como contatos, fixadores e conectores, requer o desenvolvimento de sistemas de iluminação específicos e modelos únicos.
O setor automotivo está escrevendo o manual: AIAG CQI-38
Em junho de 2026, a AIAG publicou sua diretriz chamada CQI-38 voltada para tecnologia de inspeção visual e avaliação de aplicação. O documento fornece a OEMs, fornecedores e fabricantes um procedimento padrão de avaliação para qualquer sistema de inspeção visual baseado em IA. Embora os fabricantes de baixa tensão não sejam obrigados a usar o CQI-38, suas medidas preventivas para validação tecnológica são recomendáveis para qualquer pessoa envolvida na avaliação de tecnologia visual com IA.
Implantando a inspeção de visão com IA sem um piloto de seis meses
Quando programas piloto de visão com IA se estendem por meses, existem razões comuns para falhas. A lista a seguir ajuda a preveni-las.
Concentre-se inicialmente em apenas um defeito. Em vez de aplicar a tecnologia de visão a uma linha de produção desde o início, selecione um defeito que esteja causando perda financeira hoje, por exemplo, impressões ausentes ou carcaças danificadas.
Forneça a iluminação correta e a posição das peças antes de capturar as imagens. Durante o processo de treinamento do modelo, a luz e o movimento das peças podem gerar ruído em vez de defeitos.
Colete múltiplas imagens de qualidade e diferencie os tipos de defeitos. Ao lidar com tipos raros de defeitos, vale a pena realizar a detecção de anomalias em vez de fingir ter 500 imagens de defeitos que ocorrem duas vezes por mês.
Compare o número de rejeições falsas e falhas de detecção em seus dispositivos. O número fornecido por um fornecedor do modelo demo 99% não significa nada se as carcaças forem analisadas sob iluminação diferente.
Realize a inferência na borda e dentro do tempo do ciclo das operações. A nuvem e o servidor serão utilizados apenas para salvar imagens e re-treinar o modelo.
Use o modo sombra para registrar e pontuar as entradas, mas não rejeite nenhuma leitura nessa fase. Esse modo permite estimar a proporção das conclusões da IA em relação às percepções do inspetor antes de começar a usar o sistema.
Revalide após cada modificação, caso a linha de produção seja alterada ou diferentes tipos de dispositivos sejam produzidos.
Rejeições Falsas: O Número Que Decide Se a Linha Mantém a Câmera
Dois valores são muito mais significativos do que qualquer valor de precisão mencionado em um folheto. A taxa de escape indica quantos itens defeituosos a câmera permitiu passar. A taxa de rejeição falsa nos diz quantos produtos não defeituosos foram descartados.
Para esclarecer a situação, vejamos um exemplo que não foi retirado de uma situação real. Uma das linhas de produção fabrica um lote de 10.000 disjuntores, entre os quais 50 peças apresentam defeito na superfície.
| Configuração A: limiar rigoroso | Configuração B: limiar relaxado | |
|---|---|---|
| Disjuntores defeituosos detectados | 49 de 50 (recall de 98,1%) | 46 de 50 (recall de 92,1%) |
| Disjuntores defeituosos não detectados | 1 | 4 |
| Disjuntores bons rejeitados | 150 (taxa de rejeição falsa de 1,5%) | 20 (taxa de rejeição falsa de 0,2%) |
| Proporção de rejeições que são realmente defeituosas | 49 de 199, cerca de 25,1% de precisão | 46 de 66, cerca de 70,1% de precisão |
Tudo parece ser detectado pela Configuração A, mas acontece que três em cada quatro disjuntores rejeitados estão perfeitamente bons. Em contraste, a Configuração B recebe boas avaliações dos operadores e deixa passar quatro disjuntores defeituosos.
As implicações dos dois cenários não são simétricas. Manter um único disjuntor defeituoso que pode causar um curto-circuito é muito mais custoso do que descartar vários bons. Mas se a taxa de rejeição falsa for muito alta, os operadores deixarão de confiar na câmera, começarão a reintroduzir peças rejeitadas sem verificar e acabarão desligando-a. Portanto, a regra de ouro para lançar o sistema com sucesso é proteger a taxa de rejeição nos defeitos que fazem diferença e, posteriormente, melhorar a taxa de rejeição falsa instalando melhor iluminação, mais imagens de treinamento e diferentes limiares para cada tipo de defeito.
Visão AI, PLC, MES e o Resto da Linha
Uma estação de visão forma um componente da pilha de automação que ajuda na tomada de decisão através da câmera, da forma que o PLC executa essa decisão e o MES arquiva a imagem junto com seu resultado relativo ao número de série relacionado aos resultados dos testes elétricos gerados nas etapas sucessivas do processo de produção, permitindo assim obter informações úteis, não apenas armazenar os dados:
- Antes de construir a estação, um gêmeo digital da linha de produção pode mostrar se a câmera se encaixa no tempo do ciclo e se os dispositivos de fixação ou garras bloqueiam sua visão.
- Quando as taxas de defeito começam a variar, IA agente na manufatura cobre quem, ou o que, decide se amplia a amostragem ou para a linha.
- A visão também é um dos sentidos por trás IA física na fabricação, onde as máquinas veem e ajustam o que estão fazendo em um ciclo fechado.
- A produção sem operadores depende da inspeção que não precisa mais de uma pessoa na estação, por isso todo fábrica escura depende da inspeção em linha e da triagem automática.
O Que Custa, e O Que Não Substitui
Não forneceremos tamanhos de mercado neste ponto porque eles são irrelevantes em termos do seu mercado. O que importa é em que as despesas totais são gastas. Câmeras e luzes são uma pequena parte dessas despesas, enquanto as maiores são engenharia usada para dispositivos de fixação e iluminação, captura e rotulagem de imagens, validação e perda de tempo de produção caso rejeições falsas parem a linha durante seu lançamento.
Além disso, é importante saber pelo que você está pagando. Por exemplo, uma estação de visão feita como parte de uma máquina dedicada é diferente de uma licença para o software de inspeção com IA. A primeira inclui o dispositivo de fixação, iluminação, controles PLC e MES já otimizados para sua peça específica. A segunda opção oferece apenas um kit de ferramentas e deixa para você o trabalho de integração.
Perguntas frequentes
O que é inspeção de visão AI?
A inspeção de visão AI é definida como um tipo de inspeção visual realizada por uma máquina equipada com câmeras que capturam imagens dos componentes durante a inspeção, depois essas imagens são analisadas por uma rede neural profunda que foi treinada com base em imagens de componentes defeituosos e bons. A inspeção de visão AI é útil para detectar defeitos com formas e localizações variadas, como arranhões, rachaduras, marcas e respingos de solda.
Como a inspeção de visão AI é diferente da visão de máquina?
A visão de máquina operando em um nível baseado em regras obedece às regras programadas por um engenheiro, como medir o comprimento de uma borda ou verificar a presença de uma mancha de determinado tamanho. A visão AI aprende com os exemplos que recebe. Enquanto a visão baseada em regras é melhor para medições precisas, verificação de presença e leitura de códigos, a visão AI pode lidar com defeitos que parecem diferentes a cada vez. A maioria das linhas de produção emprega ambos os tipos de visão.
A visão AI pode substituir o AOI?
Normalmente não. Máquinas AOI são feitas para funcionar com placas de circuito impresso, com iluminação embutida, programação e bibliotecas para detectar juntas de solda e componentes. Embora uma das tendências seja que a AI seja aplicada com mais frequência ao AOI para evitar alarmes falsos, um sistema de visão AI desenvolvido para máquinas como disjuntores pode ser usado em vez do AOI em PCs, e vice-versa também.
Quantas imagens são necessárias para treinar um sistema de inspeção por visão AI?
Isso é tipicamente determinado pelo tipo de defeito e pelos métodos usados para detectá-lo. Alguns fornecedores sugerem uma quantidade mínima para começar, enquanto a Siemens Inspekto sugeriu cerca de 20-30 imagens das peças boas, enquanto a Cognex requer apenas 5-10 imagens rotuladas por tarefa com seu In-Sight L38. No entanto, na maioria dos casos, um modelo de produção confiável definitivamente requer centenas de imagens “boas” em condições de iluminação estáveis, além de exemplos de cada tipo de defeito.
O que é uma rejeição falsa na inspeção por visão?
Uma rejeição falsa é definida como a rejeição de um componente que está realmente em boas condições. A porcentagem de rejeição falsa é simplesmente a porcentagem de componentes bons rejeitados. Isso é importante, porque em cada caso de rejeição falsa não só há perda de material, mas também tempo de retrabalho é gasto, e se a porcentagem for muito alta, os trabalhadores começam a perder a confiança no sistema e podem ignorá-lo.
A inspeção por visão AI funciona para montagem de disjuntores?
De fato, a marcação a laser pode ser usada para inspeções visuais, incluindo nas áreas de danos à carcaça e problemas de encolhimento. No entanto, ela não substitui o teste elétrico, e portanto curvas de disparo, resistência de contato, resistência dielétrica e tempo de disparo por corrente residual precisam ser medidos nos bancos de teste onde os dados visuais e elétricos são mantidos sob o mesmo número de série.
Conclusão
A visão de máquina não substitui todas as tecnologias anteriores. Ainda existem dispositivos de medição e leitores de código. Os bancos de teste ainda determinam se um disjuntor abre no tempo devido. A AI traz a capacidade de avaliar falhas em padrões que mudam a cada vez e manter a avaliação mesmo quando a tecnologia muda, sem a necessidade de reescrever regras por um operador humano.
As empresas que se beneficiam da tecnologia de visão de máquina começam com coisas simples como ajustar a iluminação ou fazer tentativas honestas de entender quantos itens rejeitados estão realmente errados e conectar cada imagem a um número de série.
Referências
- Design de Sistemas de Visão – Câmera inteligente com aprendizado profundo apresentada pela Cognex (In-Sight D900)
- Cognex In-Sight L38 sistema de visão 3D com IA integrada – treinamento baseado em exemplos com 5–10 imagens rotuladas por tarefa.
- Keyence – sensor de visão série IV4 com IA incorporada
- Design de Sistemas de Visão – Siemens adquire startup de inspeção visual automatizada Inspekto (2024)
- Siemens – Inspeção visual de qualidade escalável usando inteligência artificial (projeto de referência)
- BMW Group – Como a IA está revolucionando a produção (AIQX)
- Nvidia – Fabricantes de eletrônicos adotam Metropolis para fábricas (2023)
- Fórum Econômico Mundial – Novos sites Globais de Farol (junho de 2026)
- AIAG – Avaliações de processos especiais e Diretriz de Aplicação e Avaliação de Inspeção Visual com IA CQI-38 (junho de 2026)
Quer Inspeção Visual e Teste Elétrico em Cada Disjuntor?
Se você fabrica MCBs, MCCBs, RCCBs ou contatores e necessita de inspeção visual e elétrica de cada item, recebemos suas amostras de produto, resultados especificados que você precisa e uma breve descrição de como está inspecionando atualmente. Nossos engenheiros determinarão quais verificações podem ser desenvolvidas com visão baseada em regras, quais verificações com a ajuda da IA e quais podem ser feitas em bancada de testes e como conectar tudo ao seu MES.