benlong




製造業におけるAIビジョン検査:実際の組立ラインでのマシンビジョンとの違い
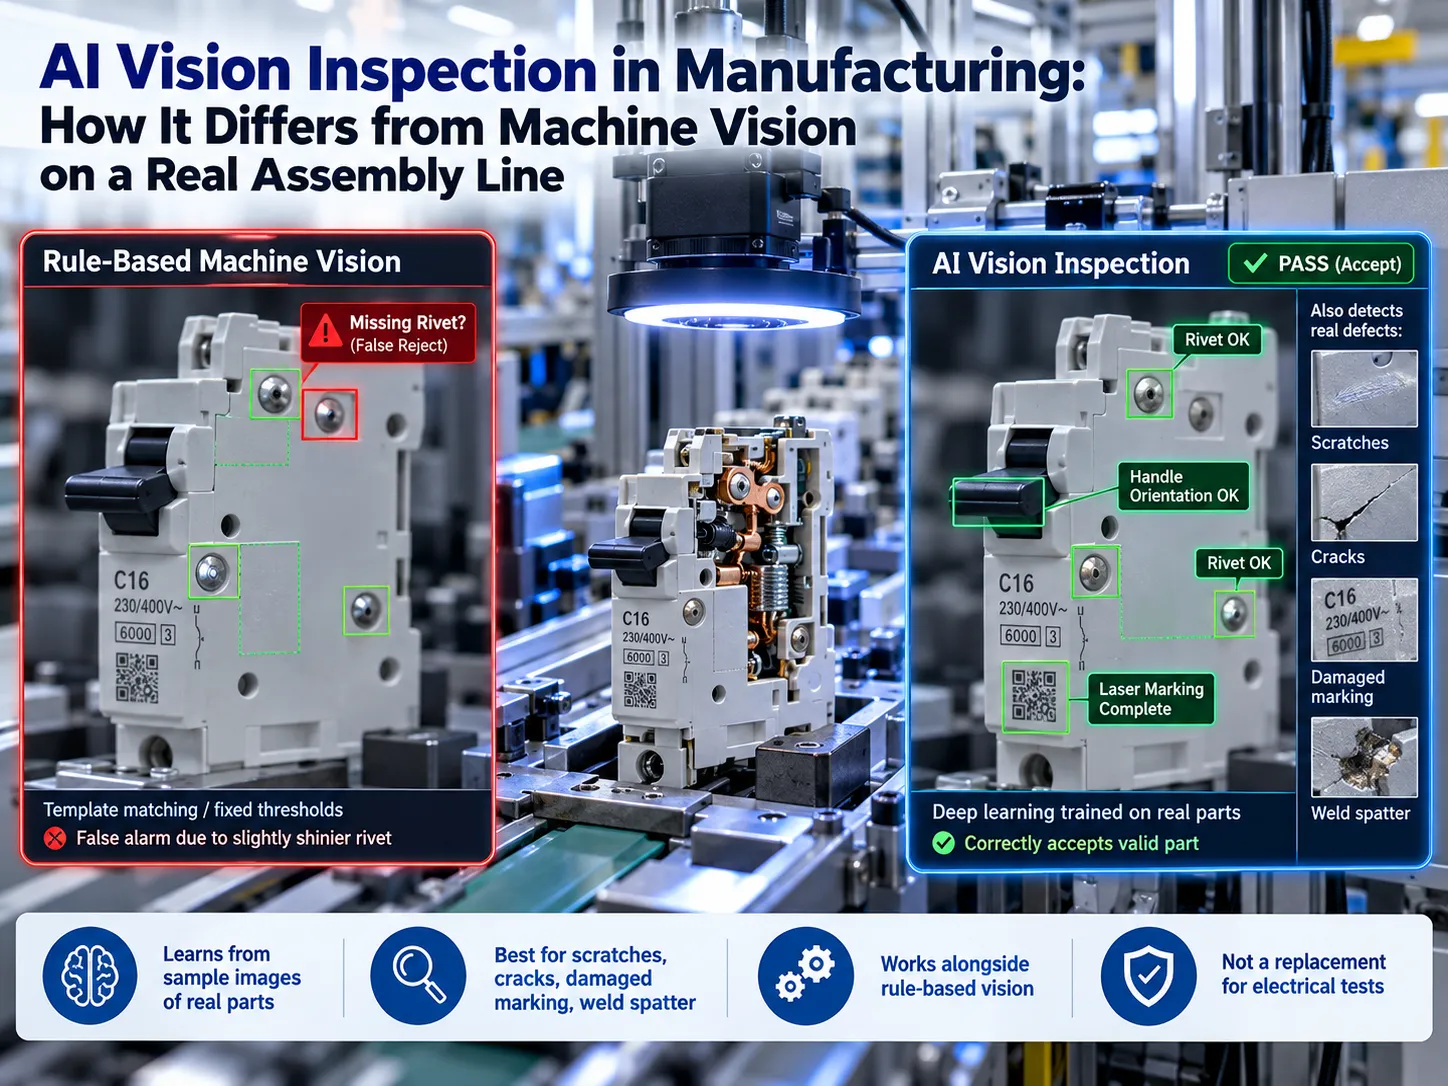
ミニチュアサーキットブレーカーはカバーがはまる直前の段階です。2〜3秒以内に、カメラはリベットがあるか、ハンドルが正しい向きに取り付けられているか、レーザーマークが付けられているかを確認しなければなりません。ルールベースのビジョンシステムは、標準のリベットよりわずかに光沢のあるリベットを見て、それを存在しないものとしてフラグを立てます。オペレーターはアラームをリセットし、同じことが10分後に再び起こります。. AIビジョン検査 は全く異なる方法で動作します。このシステムは単にエンジニアのルールに従うのではなく、良品がどのようなものかを画像の集合から学習します。.
簡単に言えば、AIビジョン検査は産業用カメラと、さまざまな部品の画像を用いて訓練されたディープラーニングモデルに依存し、製品が品質基準を満たしているかどうかを判断します。AIは、傷、ひび割れ、損傷したマーキング、溶接スパッタなど、形状が固定されていない欠陥の検出において優位性を持ちます。これはルールベースのビジョンシステムが苦手とする領域です。したがって、AIビジョン検査は測定やコード読み取りのためのルールベースビジョンの補完技術として機能し、トリップカーブ、接触抵抗、耐電圧試験などの電気的試験の必要性を排除するものではありません。.
AIビジョン検査とは何か?
人工知能(AI)視覚検査技術は、カメラを使用して人工知能の能力に基づいて検査判断を行うため、カメラベースの検査システムとも呼ばれます。これは新しい種類の照明をもたらす革新的な技術ではなく、検査データの処理方法の新しいアプローチです。.
生産ライン上での検査プロセスは主に4つのステップで構成されます:
画像取得。部品が検査エリアに到達し、センサーが作動してカメラが画像を撮影します。.
画像比較。モデルは撮影された画像を事前に学習した良品および不良品のサンプルと比較し、欠陥の可能性を示すスコアを提供し、しばしば画像上の欠陥位置に関する情報も提供します。.
結果処理。エンジニアが定義した閾値に基づき、モデルから得られたスコアにより合否の判断が行われます。.
フィードバック処理。部品は拒否されるか継続が許可され、撮影された画像、スコア、最終結果は部品のシリアル番号の下に保存されます。.
第4のステップはしばしば見落とされますが、非常に重要です。顧客が不良品を返品した場合、製造時の画像を参照して欠陥の様子を確認することが可能になります。.
AIビジョン検査 vs マシンビジョン vs AOI
このトピックに関するほぼすべての問い合わせは、マシンビジョンとAIビジョンの比較に関するものです。日常的な用語で言えば、部品の視覚検査には4つのモダリティが存在し、それぞれが独自の役割を果たしています。さらに、最初のモダリティを除くすべては自動視覚検査のカテゴリーに属します。.
| 手動検査 | ルールベースのマシンビジョン | AOI(自動光学検査) | AIビジョン検査 | |
|---|---|---|---|---|
| 判断方法 | オペレーターの判断 | エンジニアがプログラムするルール:エッジ、ブロブ、測定、パターンマッチング | ルールと基準比較、PCB向けに構築 | 良品と不良品の画像で訓練されたモデル |
| 新製品への切り替え | 速いが、訓練と注意力に依存 | 新しいルールと調整、通常は数時間から数日 | CADと基準ボードからの新しい基板プログラム | そのバリアント用のモデルをロード;製品が新しい場合は新たに訓練 |
| 得意なこと | 異常な欠陥、判断が必要な場合 | 寸法、有無、バーコードおよびコードの読み取り | 回路基板上のはんだ接合部と部品 | 変動する欠陥:傷、ひび割れ、損傷したマーキング、スパッタ、色の変化 |
| 苦手なこと | 疲労、不安定さ、速度 | プログラムされていない光沢、色、位置の変動 | PCB以外のもの全て | 見たことのない欠陥タイプ;照明や材料の変化 |
| 誤検出(誤拒否) | 人やシフトによって異なる | 外観が自然に変化する場合は高い | 中程度;基板ごとに調整が必要 | 訓練後は変動する特徴で低減するが、自社部品での確認が必要 |
| 精密測定 | いいえ | はい、それが主な強み | はい、基板の特徴に対して | それは役割ではない;測定にはルールを使用 |
| 拒否理由を説明できるか? | 部分的に | はい:どのルールが失敗したか | はい:どのチェックが失敗したか | 部分的に:スコアとヒートマップはあるがルールではない |
次の三つの結論が導ける:寸法評価、存在確認、コード読み取りには迅速で正確かつ簡単なルールベースのビジョン技術を継続使用し、傷、不完全なマーキング、色の変動など毎回変わる欠陥検出にはAI技術を活用すること;またPCB AOIと低電圧電気組立品は異なる問題であることを認識する必要がある。 回路基板用のAOI機は回路遮断器には適切に機能せず、回路遮断器で訓練されたAI技術はRCBO内部の電子機器には適用できない。.
AIビジョン検査システムに実際に含まれるもの
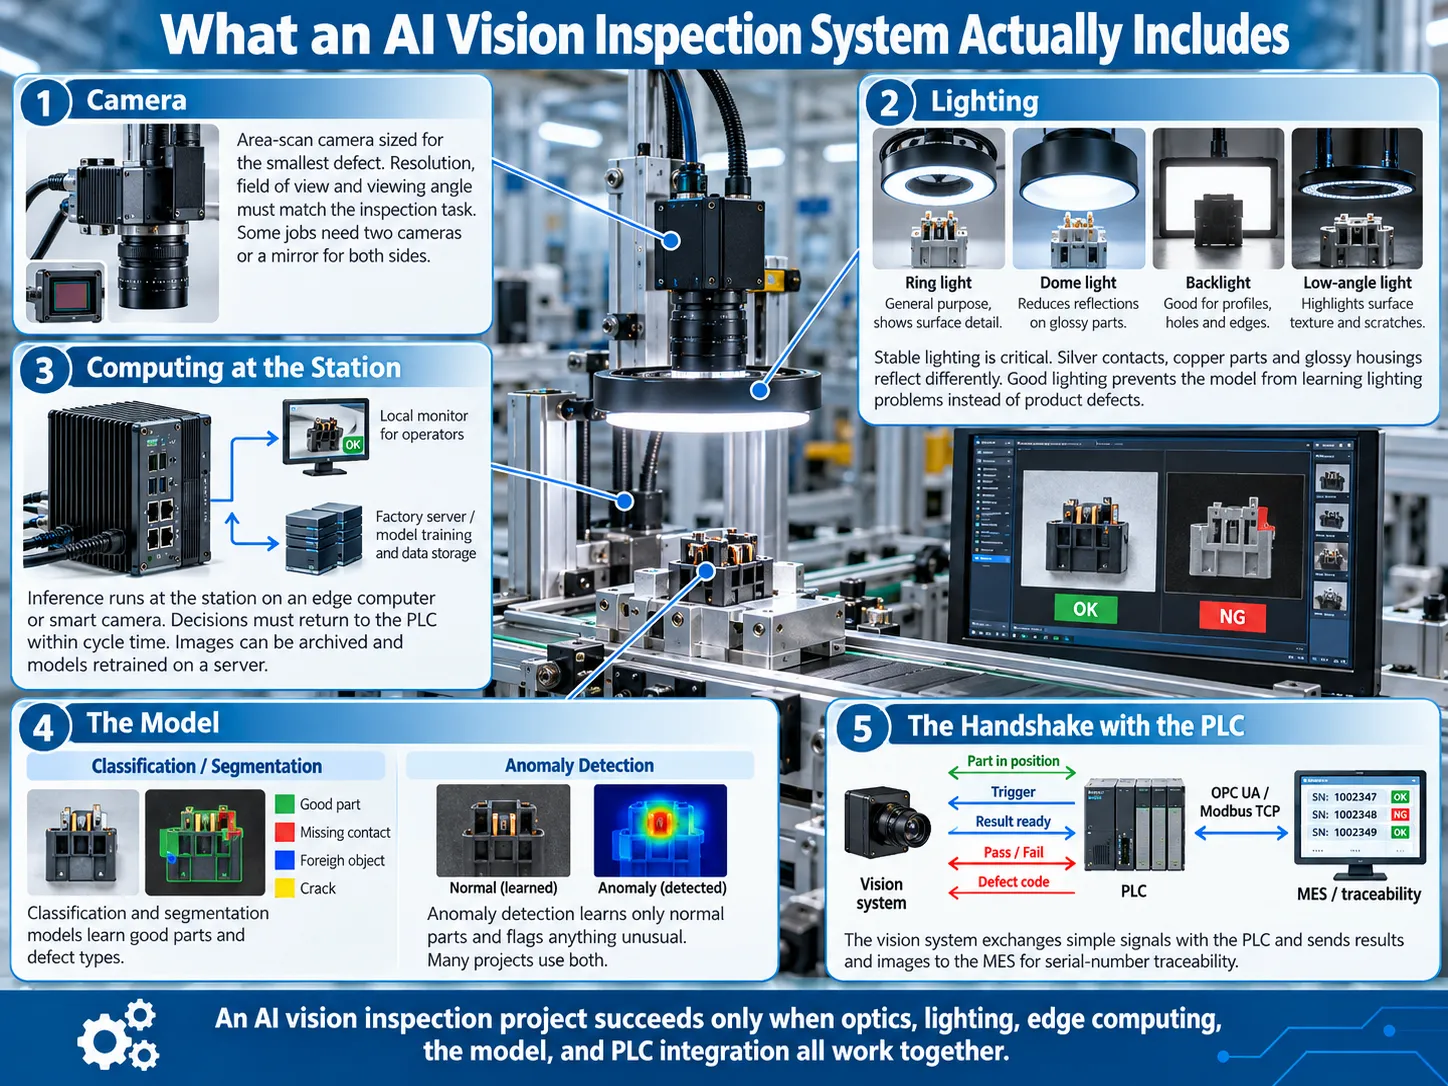
生産ライン上のAIビジョン検査システムは5つのコンポーネントで構成される。誰もがモデルについて話すが、残りの4つのコンポーネントがプロジェクトの合否を決定する。.
カメラ
産業用カメラの選択はエリアスキャンカメラであり、解像度は検出したい最小欠陥サイズに依存する。0.1mmのひび割れを検出したい場合、その長さをカバーする十分なピクセル数が必要で、カメラの視野と解像度を確立する。場合によっては、検査対象部品の両面を見るために2台のカメラやミラーの使用が求められる。.
照明
照明は別の小節で扱う。失敗の大半は照明不良によるためである。銀接点、銅部品、光沢のあるケースは物体の角度により様々に光を反射する。リングライト、ドームライト、バックライト、低角度ライトが異なる種類の欠陥を明らかにするために使用される。. モデルのトレーニングが始まる前に照明が安定していなければ、プロジェクトは成功しません. モデルは検査対象部品の欠陥ではなく、照明に関連する問題を学習してしまいます。.
ステーションでの計算
推論はエッジコンピュータまたはスマートカメラでステーションにて直接行われ、クラウドでは行われません。生産ラインが接続を待つ必要がないように、サイクルタイム内にPLCへ決定が返されることが非常に重要です。画像はクラウドまたは工場のサーバーに保存され、そこでモデルが再トレーニングされます。.
モデル
検査システムでは一般的に2種類のモデルが使用されます。分類モデルとセグメンテーションモデルは正常部品とあらゆる種類の欠陥のサンプルを用いてトレーニングされます。異常検知モデルは正常部品の特性のみを学習し、異なるものを検出します。欠陥がない場合に効果的です。多くのソリューションはこれら両方のモデルを利用しています。.
PLCとのハンドシェイク
ハンドシェイクプロセス中、カメラシステムとPLCは数種類のシンプルな信号を交換します:部品位置、トリガー、結果、成功または失敗、時には欠陥コード。結果と画像はOPC UAやModbus TCPのような標準化されたインターフェースを使ってMESに送信され、シリアル番号で任意の画像を検索可能です。私たちの概要は 産業用オートメーションセンサー が機械上の他のセンサー間でビジョンがどこに位置するかを説明しています。.
電気組立ラインにおけるAIビジョン検査の位置づけ
ブレーカーやコンタクターの欠陥検出において人工知能は重要な役割を果たします。以下の表は使用可能な多様なビジョン検査プロセスを示し、それらをAI、ルール、または両方で実行する最適な方法を特定しています。推論時間は数十ミリ秒で、ステーションのサイクルタイムが約2~3.5秒であるため許容範囲です。 MCB自動組立ライン.
| チェック | 起こりうる問題 | ルールかAIか? | 理由 |
|---|---|---|---|
| リベットの有無 | リベットの欠落または半分セット | まずルール;光沢が大きく変わる場合はAI | 有無は単純ですが、反射が誤判定を引き起こします |
| 接点の位置と傾き | 銀接点の傾きまたは中心ずれ | 位置はルールで;表面損傷はAIで | 位置は測定可能;損傷はそうではありません |
| ハンドルと極性 | ハンドルの逆付け、極の順序間違い | ルール | 固定ジオメトリ、明確なパターン |
| レーザーマーキングとOCR | 欠落、薄いまたは破損した文字 | 損傷したマークはAI OCR;コードはルール | AIは部分的または低コントラストのマークに強い |
| ハウジングのひび割れと沈み跡 | 成形欠陥、ショートショット、色のばらつき | AI | 欠陥は形状と位置が多様 |
| 端子挿入 | 端子が完全に挿入されていない | ルールまたは3D測定 | 深さは寸法 |
| ラベルと説明書 | 間違ったラベル、説明書の欠落 | ルールとOCRの組み合わせ | レシピとの照合 |
| 溶接スパッタとバリ | 接点のスパッタ、溶接部のバリ | AI | 不規則な形状とサイズ |
ベンロングの自社機械は現在この表のルールベース側を使用しています。 MCB多極組立機, 、CCDカメラが側壁の位置合わせと極間隙をチェックし、リベット留め前に部品を±0.05 mmの位置に調整します。 MCB自動試験ライン にはケース、ラベル、ネジのビジョン検査が含まれます。欠陥が不規則な場合にAIが最も多く活用されるため、ハウジング、マーキング、溶接がリストの上位に位置しています。.
ビジョンが判断すべきでないこと
サーキットブレーカーには視覚的に判断できない重大な欠陥があります:
瞬時トリップ時間技術;;
熱トリップの定格電流の1.13倍および1.45倍の時間;;
接触抵抗;;
絶縁耐力;;
RCCBおよびRCBOの残留電流トリップ時間。.
ブレーカーは外見上完璧に見えても、遅れてトリップすることがあります。これらの特性のテストは、ベンチで行われます。例えば、 MCB磁気トリップおよび高電圧試験機, は、各試験対象機器のトリップ時間を±1 msの精度で計測します。. カメラは部品の外観を検出し、電気試験は正常に動作するかを判断します。良好なラインは、試験結果を各機器の固有のシリアル番号と結びつけます。.
例:MCBラインの1つのカメラステーション
ここでは、約3秒/台で稼働するブレーカーライン上の単一AIビジョンステーションの動作例を示します。タイミングはこの種のステーションの典型的な数値であり、仕様ではありません。.
| 時間 | 起こること |
|---|---|
| 00秒 | ブレーカーが治具に到着し、クランプされます。センサーが位置を確認します。. |
| 05秒 | PLCがトリガーを送信します。ストロボライトが点灯し、カメラが数ミリ秒露光します。. |
| 10~0.20秒 | 画像がエッジコンピュータに届きます。モデルがリベット、ハンドル、マーキング、ハウジングをチェックし、それぞれにスコアを返します。. |
| 25秒 | スコアは閾値と比較され、合格または不合格(欠陥コード付き)がPLCに送られます。. |
| 30秒以降 | 不合格の場合、PLCはブレーカーをリジェクトシュートに振り分けます。合格の場合は次工程へ進みます。. |
| 並行して | 画像、スコア、結果はブレーカーのシリアル番号でMESに書き込まれます。. |
1台の機械から別の機械への切り替えプロセスこそが人工知能が真の価値を生み出す部分です。ブレーカーは1Pから4Pモデル、B、C、Dモデル、さらには多くの定格電流の間を1日で移動できます。ルールベースのビジョンでは、切り替え時にエンジニアが観察領域や異なるモデルの数値制限を更新する必要があります。AIビジョンでは、異なる製品ファミリーごとにモデルが別々に訓練され、機械切り替えのレシピも正しいモデル選択に使用されます。.
新しいバリアントが登場した場合、チームは画像を収集し、モデルを作成し、運用前にチェックする必要があります。これは複雑に聞こえますが、モデルごとに1回だけ行えばよく、ブレーカーの変更が何度あっても同じです。.
製造業者が今日AIビジョン検査をどのように使用しているか
いくつかの公開例が技術の普及度と限界を示しています。.
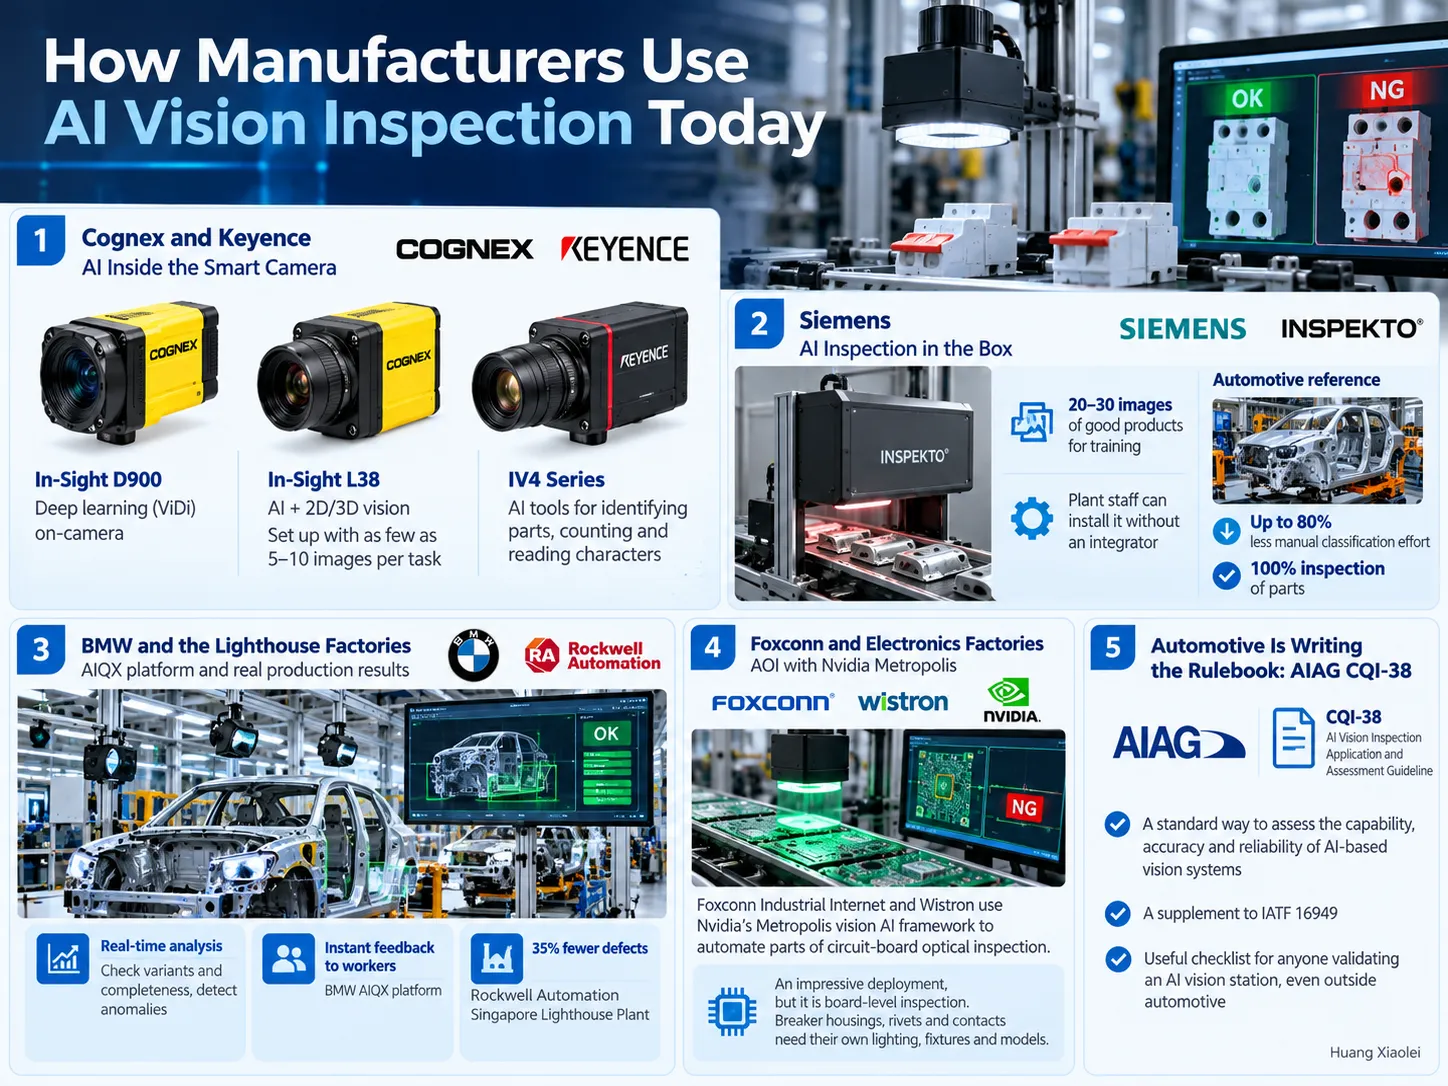
CognexとKeyence:スマートカメラにおけるAI
Cognexは、光学文字認識、組立検証、および欠陥検出のためにViDiディープラーニング技術を使用する最新のIn-Sight D900産業用スマートカメラにディープラーニングシステムを統合しました。Cognexによると、最新のIn-Sight L38は2次元および3次元ビジョンとAIを組み合わせており、5〜10枚のラベル付き画像で設定が可能です。一方、Keyenceが製造するIV4カメラシリーズは、部品識別、カウント、文字読み取りのためのAI機能を備え、最適な画像取得の推奨も行います。未来は明確です:カメラへのAI統合は既成事実です。.
Siemens:ワンボックスでのAI検査
2024年にSiemensは、カメラ、光源、レンズ、ソフトウェアを含む単一ユニットとしてAIベースの視覚検査を提供するドイツのInspekto社を買収しました。システムのトレーニングには約20〜30枚の良品画像が必要で、設置は統合作業なしでオペレーター自身が完了できます。Siemensが実施した参照プロジェクトでは、スタンプ部品の手動評価をAI技術に置き換え、手動検査の回数を最大80%削減しました。.
BMWとライトハウス工場
BMWのAIQXシステムは、組立ラインに設置されたカメラを通じて生産プロセスの情報を収集し、バリアントや完全性のチェック、リアルタイムでの異常検出、オペレーターへの即時フィードバックを行います。さらに、世界経済フォーラムの最新グローバルライトハウスに挙げられたRockwell Automationのシンガポール工場は、AI品質管理システムにより35%の欠陥削減を報告しています。私たちのガイドは 工場ライトハウス事例 Siemens、Schneider Electric、Eatonの工場における視覚検査がより広範なデータループにどのように適合するかを示しています。.
Foxconnと電子機器製造:これがAOIです
Foxconn Industrial InternetとWistronは、回路基板の自動評価のためにNvidiaのMetropolisビジョンAIシステムを導入しています。この適用例は回路基板の評価に限定されており、接点、治具、コネクタなど他の要素の検査には特定の照明システムと独自のモデル開発が必要です。.
自動車業界がルールブックを作成中:AIAG CQI-38
2026年6月、AIAGは視覚検査技術と応用評価を目的としたCQI-38というガイドラインを発表しました。この文書はOEM、サプライヤー、製造業者に対し、AIベースの視覚検査システムの標準評価手順を提供します。低電圧製造業者はCQI-38の使用義務はありませんが、技術検証の予防措置は視覚AI技術評価に関わるすべての人に有益です。.
�‹月間のパイロットなしでAIビジョン検査を導入する
AIビジョンのパイロットプログラムが数か月に及ぶ場合、失敗の共通原因があります。以下のリストはそれを防ぐのに役立ちます。.
最初は一つの欠陥にのみ注目してください。生産ラインにビジョン技術を最初から適用するのではなく、例えば印刷の欠落やハウジングの損傷など、現在財務的損失を引き起こしている欠陥を選択します。.
画像を撮影する前に、適切な照明と部品の位置を提供してください。モデルのトレーニングプロセス中、光や部品の動きは欠陥ではなくノイズをもたらします。.
複数の高品質な画像を収集し、欠陥の種類を区別してください。まれなタイプの欠陥を扱う場合、月に2回発生する欠陥の写真を500枚持っているふりをするよりも異常検知を継続する方が効果的です。.
デバイスの誤検出数と見逃し数を比較してください。ベンダーのデモモデルでの99%という数値は、異なる照明条件でハウジングを見た場合には意味がありません。.
推論はエッジで、かつ操作のサイクルタイム内で実施してください。クラウドやサーバーは画像の保存とモデルの再トレーニングのみに使用されます。.
シャドウモードを使用して入力を記録しスコアリングしますが、その段階で読み取りを拒否しないでください。このモードはシステム使用開始前にAIの結論と検査員の洞察の比率を推定することを可能にします。.
生産ラインの変更や異なるタイプのデバイスの製造時には、毎回再検証を行ってください。.
誤検出:ラインがカメラを維持するかどうかを決定する数値
パンフレットに記載されている精度値よりも、2つの値の方がはるかに重要です。見逃し率はカメラが許した不良品の数を示し、誤検出率は不良でない製品を廃棄した数を示します。.
状況を明確にするために、実際の状況から取られていない例を見てみましょう。ある生産ラインでは1万個のサーキットブレーカーのバッチを生産しており、そのうち50個に表面欠陥があります。.
| 設定A:厳しい閾値 | 設定B:緩い閾値 | |
|---|---|---|
| 捕捉された欠陥ブレーカー | 50個中49個(98%リコール) | 50個中46個(92%リコール) |
| 見逃された欠陥ブレーカー | 1 | 4 |
| 廃棄された良品ブレーカー | 150個(1.5%誤検出率) | 20個(0.2%誤検出率) |
| 本当に不良である廃棄品の割合 | 199個中49個、約25%精度 | 66個中46個、約70%精度 |
設定Aではすべて捕捉されているように見えますが、廃棄されたブレーカーの4分の3は完全に正常です。一方、設定Bはオペレーターから良い評価を受け、4個の欠陥ブレーカーを見逃しています。.
�¤のシナリオの影響は対称的ではありません。短絡を引き起こす可能性のある欠陥ブレーカーを1つでも残すことは、いくつかの良品を廃棄するよりもはるかにコストがかかります。しかし、誤検出率が高すぎると、オペレーターはカメラを信頼しなくなり、検査せずに拒否された部品を再投入し始め、最終的にはカメラをオフにしてしまいます。したがって、システムを成功裏に立ち上げるための黄金律は、差異を生む欠陥の拒否率を保護し、その後、より良い照明、より多くのトレーニング画像、各欠陥タイプに対する異なる閾値を導入して誤検出率を改善することです。.
AIビジョン、PLC、MESおよびその他のライン
ビジョンステーションは、カメラを通じた意思決定を支援し、PLCがその決定を実行し、MESが生産プロセスの連続段階で生成された電気試験結果に関連するシリアル番号に対する結果とともに画像をアーカイブする自動化スタックの一部を形成し、単にデータを保存するだけでなく有用な情報を取得可能にします:
- ステーションを構築する前に、 生産ラインのデジタルツイン カメラがサイクルタイムに適合するかどうか、治具やグリッパーが視界を遮っていないかを示すことができます。.
- 欠陥率が変動し始めたとき、, 製造におけるエージェンティックAI 誰が、または何がサンプリングの拡大やライン停止を決定するかをカバーします。.
- ビジョンはまた、 製造における物理的AI, 機械が見て行動を閉ループで調整する.
- の感覚の一つでもあります。 ライトアウト生産は、もはやステーションに人が必要ない検査に依存しており、だからこそすべての本物の ダークファクトリー.
はインライン検査と自動仕分けに依存しています。
費用と置き換えられないもの.
この点で市場規模は提供しません。なぜなら、あなたの市場にとっては無関係だからです。重要なのは総費用が何に使われているかです。カメラと照明はその費用の小さな部分であり、より大きな部分は治具や照明のためのエンジニアリング、画像の取得とラベリング、検証、そして誤拒否が立ち上げ時にラインを停止させる場合の生産時間の浪費です。.
よくある質問
さらに、何に対して支払っているのかを知ることが重要です。例えば、専用機の一部として作られたビジョンステーションは、治具、照明、PLC制御、MESが特定の部品に最適化されています。もう一つの選択肢はAI搭載検査ソフトウェアのライセンスで、これはツールキットのみを提供し、統合作業はユーザーに任されます。
AIビジョン検査とは何か?.
AIビジョン検査は、検査中に部品の写真を撮影するカメラを備えた機械によって実施される視覚検査の一種であり、その写真は欠陥品と良品の画像に基づいて訓練された深層ニューラルネットワークによって分析されます。AIビジョン検査は、傷、ひび割れ、マーク、溶接スパッタのように形状や位置が異なる欠陥を検出するのに有用です。
ルールベースで動作するマシンビジョンは、エンジニアによってプログラムされたルールに従い、エッジの長さを測定したり、特定のサイズのブロブの存在を確認したりします。AIビジョンは与えられた例から学習します。ルールベースのビジョンは正確な測定、存在確認、コードの読み取りに優れていますが、AIビジョンは毎回異なる見た目の欠陥に対応できます。ほとんどの生産ラインでは両方のタイプのビジョンが使用されています。.
AIビジョンはAOIに取って代わることができますか?
通常はできません。AOI機械はプリント基板用に設計されており、はんだ接合部や部品を検出するための内蔵照明、プログラミング、ライブラリが備わっています。AIが誤警報を避けるためにAOIにより頻繁に適用される傾向がありますが、回路遮断器などの機械用に開発されたAIビジョンシステムはPCのAOIの代わりに使用でき、その逆も可能です。.
AIビジョン検査システムのトレーニングには何枚の画像が必要ですか?
これは通常、欠陥の種類と検出方法によって決まります。あるサプライヤーは開始に必要な最低枚数を提案していますが、Siemens Inspektoは良品の画像を約20~30枚推奨し、CognexはIn-Sight L38でタスクごとに5~10枚のラベル付き画像をほぼ必要としません。しかし、ほとんどの場合、信頼できる生産モデルには安定した照明条件下での数百枚の「良品」画像と各欠陥タイプの例が必要です。.
ビジョン検査における誤拒否とは何ですか?
誤拒否とは、実際には良品である部品が拒否されることを指します。誤拒否率は単に拒否された良品の割合です。これは重要で、誤拒否が発生するたびに材料の損失が生じるだけでなく、再作業時間もかかり、誤拒否率が高すぎると作業者がシステムを信用しなくなり、無視する可能性があります。.
AIビジョン検査は回路遮断器の組み立てに有効ですか?
はい、レーザーマーキングはハウジングの損傷や収縮問題などの視覚検査に使用できます。ただし、電気試験の代わりにはならず、トリップカーブ、接触抵抗、耐電圧、残留電流トリップ時間は視覚データと電気データが同じシリアル番号で管理される試験台で測定する必要があります。.
結論
マシンビジョンはすべての従来技術の代替ではありません。測定器やコードリーダーなどは依然として存在します。試験台は回路遮断器が適切な時間内に開くかどうかを判断します。AIは毎回変化するパターンの欠陥を評価し、技術が変わっても人間のオペレーターがルールを書き換える必要なく評価を維持する能力をもたらします。.
マシンビジョン技術から利益を得る企業は、照明の調整や実際に誤って拒否されたアイテムの数を理解しようとする誠実な試みから始め、すべての画像をシリアル番号に紐づけます。.
参考文献
- Vision Systems Design – Cognexによる深層学習搭載スマートカメラの紹介(In-Sight D900)
- Cognex In-Sight L38 AI搭載3Dビジョンシステム – タスクごとに5~10枚のラベル付き画像を用いた例示ベースのトレーニング。.
- Keyence – AI内蔵IV4シリーズビジョンセンサー
- Vision Systems Design – Siemensが自動視覚検査スタートアップInspektoを買収(2024年)
- Siemens – 人工知能を用いたスケーラブルな視覚品質検査(参考プロジェクト)
- BMWグループ – AIが生産をどのように革新しているか(AIQX)
- Nvidia – 電子機器メーカーが工場向けMetropolisを採用(2023年)
- 世界経済フォーラム – 新しいグローバルLighthouseサイト(2026年6月)
- AIAG – 特殊工程評価およびCQI-38 AIビジョン検査アプリケーションと評価ガイドライン(2026年6月)
すべてのブレーカーで視覚検査と電気試験を行いたいですか?
MCB、MCCB、RCCB、またはコンタクターを製造し、すべての製品の視覚検査と電気検査を必要とする場合は、製品サンプル、必要な結果の仕様、および現在の検査方法の簡単な説明をお送りください。弊社のエンジニアが、ルールベースのビジョンで開発可能な検査、AIの助けを借りて行う検査、テストベンチで実施可能な検査を判断し、それらすべてをMESに接続する方法をご提案します。.