Benlong




KI-Visionsprüfung in der Fertigung: Wie sie sich von der maschinellen Sichtprüfung an einer echten Montagelinie unterscheidet
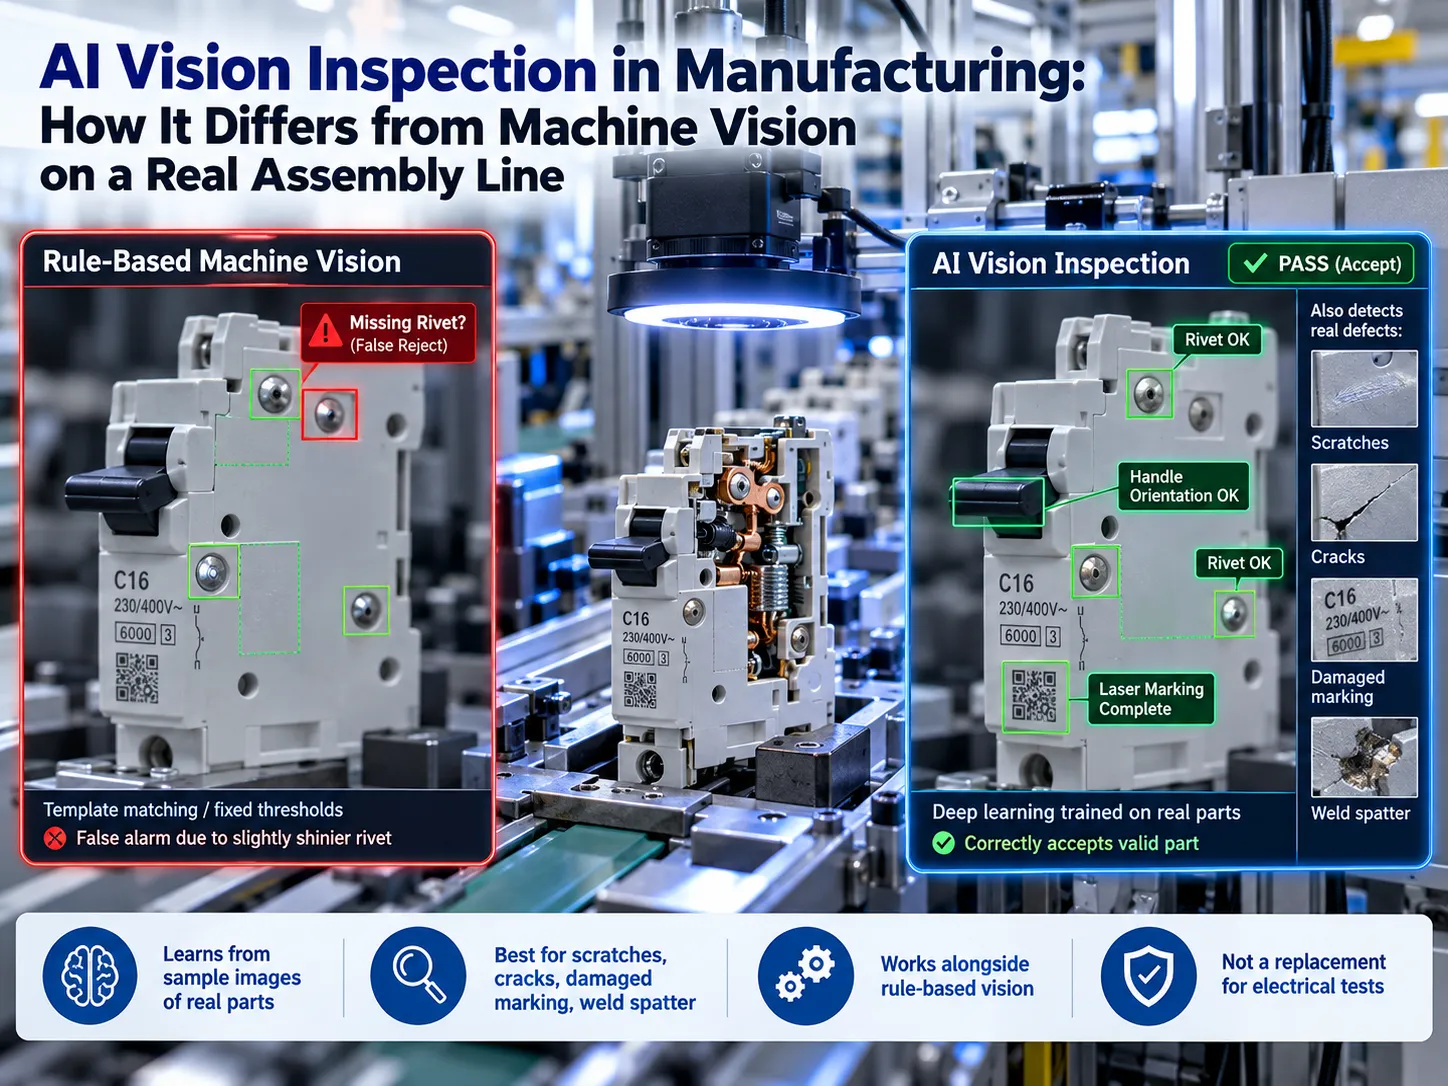
Der Miniatur-Leistungsschalter ist nur noch einen Schritt davon entfernt, dass seine Abdeckung eingerastet wird. Innerhalb von zwei oder drei Sekunden muss die Kamera überprüfen, ob die Nieten vorhanden sind, der Griff richtig montiert ist und die Laser-Markierungen angebracht wurden. Das regelbasierte Vision-System erkennt eine Niete mit etwas mehr Glanz als die Standardniete und meldet sie als nicht vorhanden. Der Bediener setzt den Alarm zurück und dasselbe passiert zehn Minuten später. KI-Visionsinspektion funktioniert auf eine völlig andere Weise. Das System folgt nicht einfach den Regeln des Ingenieurs, sondern lernt anhand einer Sammlung von Bildern, wie ein gutes Produkt aussieht.
Kurz gesagt basiert die KI-Visionsinspektion auf Industriekameras und einem Deep-Learning-Modell, das mit Bildern verschiedener Komponenten trainiert wurde, um zu bestimmen, ob ein Produkt die Qualitätsstandards erfüllt. KI hat den Vorteil bei der Erkennung von Defekten, die keine feste Form haben, wie zum Beispiel Kratzer, Risse, beschädigte Markierungen und Schweißspritzer, da regelbasierte Vision-Systeme hier versagen. Die KI-Visionsinspektion dient somit als ergänzende Technologie zur regelbasierten Vision für Mess- oder Code-Leseaufgaben, ohne die Notwendigkeit elektrischer Tests wie Auslösekennlinien, Kontaktwiderstand und Hochspannungsprüfung zu ersetzen.
Was ist KI-Visionsinspektion?
Die künstliche Intelligenz (KI) visuelle Inspektionstechnologie wird oft als kamerabasiertes Inspektionssystem bezeichnet, da sie Kameras verwendet, um Inspektionsentscheidungen auf Basis künstlicher Intelligenz zu treffen. Es handelt sich nicht um eine innovative Technologie, die eine neue Art von Beleuchtung bringt, sondern um eine neue Art der Verarbeitung von Inspektionsdaten.
In der Produktionslinie besteht der Inspektionsprozess aus vier Hauptschritten:
Bildaufnahme. Ein Teil gelangt in den Inspektionsbereich; ein Sensor wird aktiviert und die Kamera nimmt ein Bild auf.
Bildvergleich. Das Modell vergleicht das aufgenommene Bild mit zuvor gelernten guten und fehlerhaften Mustern und liefert eine Bewertung, die die Wahrscheinlichkeit von Defekten anzeigt und häufig Informationen über die Position der Defekte im Bild gibt.
Ergebnisverarbeitung. Die Entscheidung über Bestehen oder Nichtbestehen wird anhand eines von Ingenieuren definierten Schwellenwerts getroffen, basierend auf der vom Modell erhaltenen Bewertung.
Rückmeldungsverarbeitung. Das Teil wird entweder abgelehnt oder darf weiterverarbeitet werden; das aufgenommene Bild, die Bewertung und das Endergebnis werden unter der Seriennummer des Teils gespeichert.
Der vierte Schritt wird oft übersehen, ist aber einer der wichtigsten. Wenn der Kunde das fehlerhafte Produkt zurückgibt, haben wir die Möglichkeit, auf das produzierte Bild zuzugreifen und herauszufinden, wie der Defekt aussah.
KI-Visionsinspektion vs. Maschinenvision vs. AOI
Fast jede Anfrage zu diesem Thema dreht sich um den Vergleich von Maschinenvision mit KI-Visionsinspektion. Im Alltag gibt es vier Modalitäten der visuellen Inspektion eines Teils, und jede Modalität erfüllt ihre eigene einzigartige Aufgabe. Darüber hinaus fallen alle Modalitäten, außer der ersten, in die Kategorie der automatisierten visuellen Inspektionen.
| Manuelle Inspektion | Regelbasierte Maschinenvision | AOI (automatisierte optische Inspektion) | KI-Visionsinspektion | |
|---|---|---|---|---|
| Wie sie entscheidet | Bedienerbewertung | Regeln, die ein Ingenieur programmiert: Kanten, Flecken, Messungen, Mustererkennung | Regeln und Referenzvergleich, entwickelt für Leiterplatten | Ein Modell, das mit Bildern von guten und schlechten Teilen trainiert wurde |
| Umrüstung auf ein neues Produkt | Schnell, aber abhängig von Training und Aufmerksamkeit | Neue Regeln und Feinabstimmung, oft Stunden bis Tage | Neues Leiterplattenprogramm aus CAD und Referenzplatinen | Laden Sie ein Modell für diese Variante; trainieren Sie ein neues, wenn das Produkt neu ist |
| Was es gut kann | Ungewöhnliche Defekte, Beurteilungen | Abmessungen, Vorhandensein/Fehlen, Barcode- und Code-Lesung | Lötstellen und Bauteile auf Leiterplatten | Variable Defekte: Kratzer, Risse, beschädigte Markierungen, Spritzer, Farbabweichungen |
| Wo es versagt | Ermüdung, Inkonsistenz, Geschwindigkeit | Variation in Glanz, Farbe oder Position, für die es nicht programmiert wurde | Alles, was keine Leiterplatte ist | Defekttypen, die es nie gesehen hat; Änderungen in Beleuchtung oder Material |
| Falsche Ablehnungen | Variiert je nach Person und Schicht | Hoch, wenn das Erscheinungsbild natürlich variiert | Mittel; benötigt Feinabstimmung pro Leiterplatte | Niedriger bei variablen Merkmalen nach dem Training, muss aber an eigenen Teilen überprüft werden |
| Präzise Messung | Nein | Ja, seine Hauptstärke | Ja, für Leiterplattenmerkmale | Nicht seine Aufgabe; verwenden Sie Regeln für Messungen |
| Kann es eine Ablehnung erklären? | Teilweise | Ja: welche Regel fehlgeschlagen ist | Ja: welche Prüfung fehlgeschlagen ist | Teilweise: eine Punktzahl und eine Heatmap, keine Regel |
Wir können die folgenden drei Schlussfolgerungen ziehen: Setzen Sie die Verwendung regelbasierter Visionstechniken für die Bewertung von Abmessungen, Vorhandensein von etwas und das Lesen von Codes fort, da sie schnell, genau und einfach sind; nutzen Sie KI-Technologie zur Erkennung von Unvollkommenheiten, die sich ständig ändern, wie Kratzer, unvollständige Markierungen und Farbvariationen; außerdem muss daran erinnert werden, dass PCB-AOI und Niederspannungs-Elektrobaugruppen unterschiedliche Probleme darstellen: AOI-Maschinen für Leiterplatten funktionieren nicht richtig mit Leistungsschaltern, und KI-Technologien, die an Leistungsschaltern eingesetzt und trainiert wurden, funktionieren nicht mit der Elektronik in RCBOs.
Was ein KI-Visionsinspektionssystem tatsächlich beinhaltet
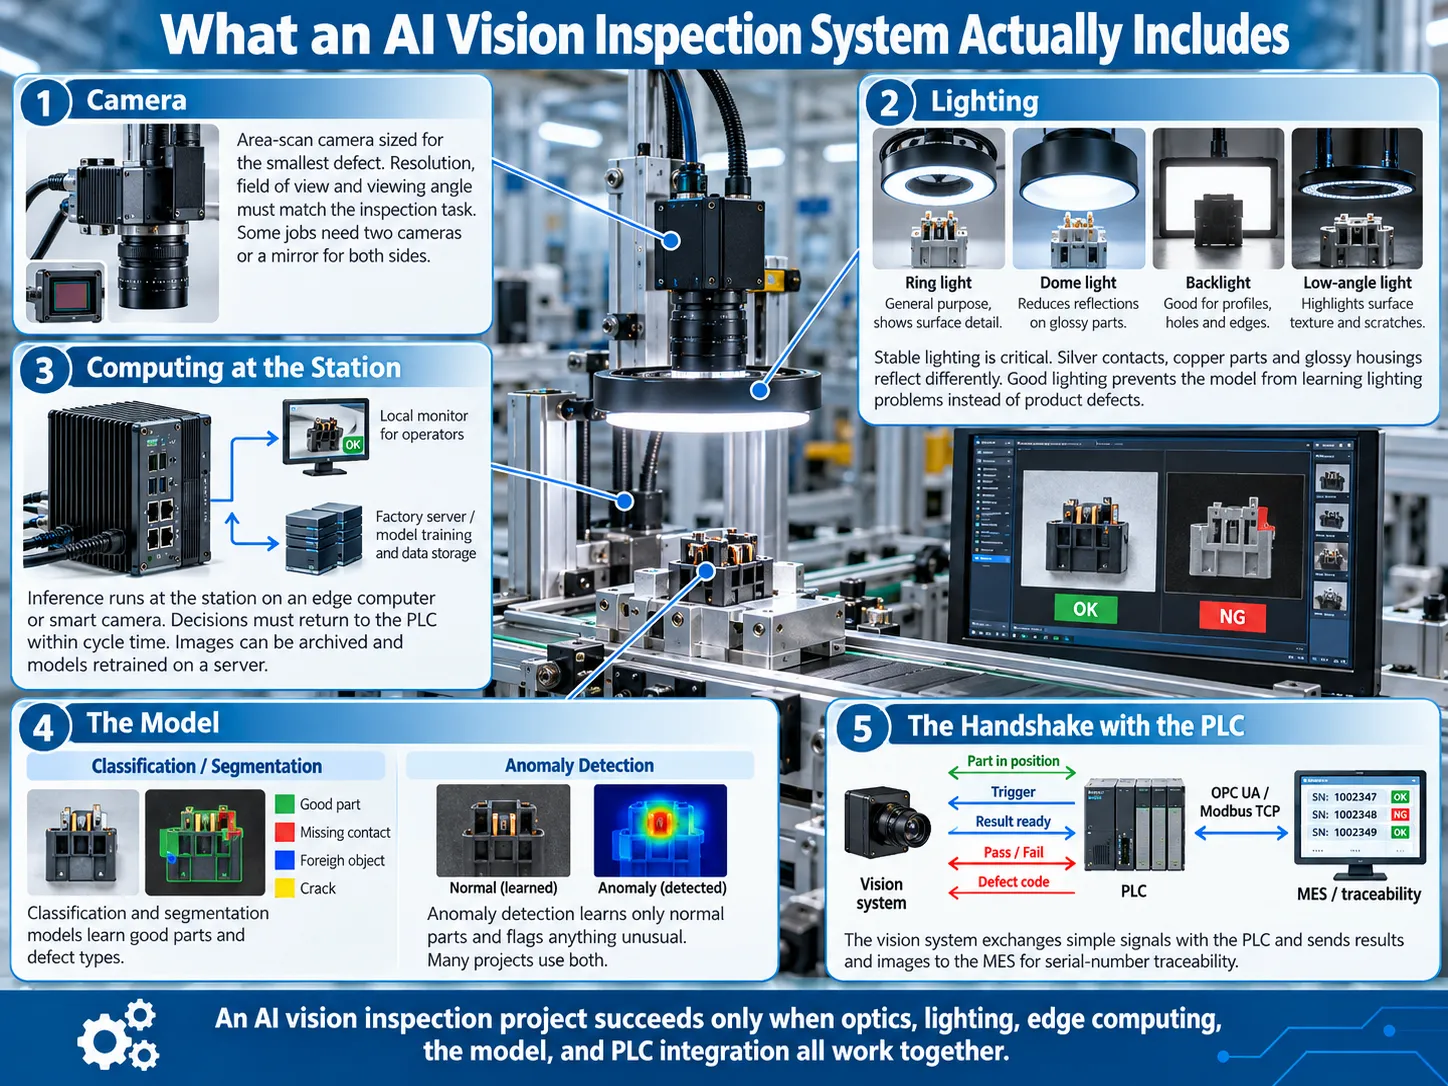
Das KI-Visionsinspektionssystem in einer Produktionslinie besteht aus fünf Komponenten. Jeder spricht über das Modell, während die übrigen vier Komponenten entscheiden, ob ein Projekt akzeptiert wird.
Kamera
Die Wahl einer Industriekamera ist eine Flächenkamera, und die Auflösung hängt von der minimalen Größe des Defekts ab, den Sie identifizieren möchten. Wenn Sie sich für Risse von 0,1 mm interessieren, benötigen Sie genügend Pixel, die diese Länge abdecken, um das Sichtfeld und die Auflösung der Kamera festzulegen. In bestimmten Fällen erfordert die Anwendung den Einsatz von zwei Kameras oder eines Spiegels, um beide Seiten des zu inspizierenden Teils zu sehen.
Beleuchtung
Beleuchtung ist ein eigener Unterabschnitt, da die Mehrheit der Fehler auf schlechte Beleuchtung zurückzuführen ist. Silberkontakte, Kupferkomponenten und glänzende Gehäuse reflektieren Licht auf unterschiedliche Weise, abhängig vom Winkel des Objekts. Ringlichter, Kuppellichter, Hintergrundbeleuchtung und Licht mit niedrigem Winkel werden verwendet, um verschiedene Arten von Defekten sichtbar zu machen. Wenn die Beleuchtung vor Beginn des Modelltrainings nicht stabil ist, wird das Projekt nicht erfolgreich sein. Das Modell wird die Probleme im Zusammenhang mit der Beleuchtung lernen, anstatt die vorhandenen Defekte in den inspizierten Teilen.
Berechnung an der Station
Die Inferenz wird auf dem Edge-Computer oder direkt in der Smart-Kamera an der Station durchgeführt, jedoch nicht in der Cloud. Es ist sehr wichtig, dass eine Entscheidung während der Zykluszeit an die SPS zurückgegeben wird, damit die Produktionslinie nicht auf die Verbindung warten muss. Die Bilder werden in einer Cloud oder auf einem Server der Fabrik gespeichert, wo die Modelle neu trainiert werden.
Das Modell
Zwei Arten von Modellen werden häufig in Inspektionssystemen verwendet. Klassifikations- und Segmentierungsmodelle werden mit Proben normaler Teile und Defekten jeder Art trainiert. Das Anomalie-Erkennungsmodell lernt nur die Eigenschaften normaler Teile und erkennt alles, was anders aussieht, was gut funktioniert, wenn keine Defekte vorhanden sind. Viele Lösungen nutzen beide genannten Modelltypen.
Der Handshake mit der SPS
Während des Handshake-Prozesses tauschen das Kamerasystem und die SPS einige einfache Signale aus: Teil in Position, Auslöser, Ergebnis, Erfolg oder Fehler und manchmal ein Defektcode. Das Ergebnis und die Bilder werden über eine standardisierte Schnittstelle wie OPC UA oder Modbus TCP an das MES gesendet, was die Suche nach jedem Bild anhand einer Seriennummer ermöglicht. Unsere Übersicht von industrielle Automatisierungssensoren erklärt, wo die Vision unter den anderen Sensoren an einer Maschine einzuordnen ist.
Wo AI Vision Inspection in einer elektrischen Montagelinie angesiedelt ist
Künstliche Intelligenz hat im Kontext der Defekterkennung bei Leistungsschaltern und Schützen ihren Platz. Die untenstehende Tabelle zeigt die verschiedenen Arten von Vision-Inspektionsprozessen, die verwendet werden könnten, und identifiziert die beste Methode zur Durchführung entweder durch KI, Regeln oder beides. Die Inferenzzeit variiert zwischen einigen zehn Millisekunden, was noch akzeptabel ist, da die Zykluszeiten an der Station etwa 2–3,5 Sekunden betragen bei einem MCB-Automatisierungslinie.
| Prüfen | Was schiefgehen kann | Regeln oder KI? | Warum |
|---|---|---|---|
| Nietvorhandensein | Fehlender oder halb gesetzter Niet | Zuerst Regeln; KI, wenn der Glanz stark variiert | Das Vorhandensein ist einfach, aber Reflexionen verursachen Fehlablehnungen |
| Kontaktposition und Neigung | Silberkontakt geneigt oder exzentrisch | Regeln für Position; KI für Oberflächenschäden | Position ist eine Messung; Schaden nicht |
| Griff und Polarität | Griff umgedreht, falsche Polreihenfolge | Regeln | Feste Geometrie, klares Muster |
| Laserbeschriftung und OCR | Fehlende, schwache oder gebrochene Zeichen | KI-OCR für beschädigte Markierungen; Regeln für Codes | KI bewältigt teilweise oder kontrastarme Markierungen besser |
| Gehäuserisse und Sinkstellen | Formfehler, Kurzschüsse, Farbabweichungen | KI | Defekte variieren in Form und Position |
| Klemmeneinführung | Klemme nicht vollständig eingesetzt | Regeln oder 3D-Messung | Tiefe ist eine Dimension |
| Etiketten und Bedienungsanleitungen | Falsches Etikett, fehlendes Beiblatt | Regeln plus OCR | Abgleich mit dem Rezept |
| Schweißspritzer und Grate | Spritzer auf Kontakten, Grate an geschweißten Teilen | KI | Unregelmäßige Formen und Größen |
Benlongs eigene Maschinen verwenden heute die regelbasierte Seite dieser Tabelle. Auf der MCB-Multipol-Montagemaschine, eine CCD-Kamera überprüft die Seitenwandausrichtung und den Polabstand und positioniert die Teile auf ±0,05 mm vor dem Nieten. Die MCB-Automatikprüflinie umfasst die Sichtprüfung des Gehäuses, der Beschriftung und der Schrauben. KI fügt am meisten hinzu, wo die Fehler unregelmäßig sind, weshalb Gehäuse, Markierungen und Schweißnähte an der Spitze der Liste stehen.
Was die Sichtprüfung nicht beurteilen sollte
Es gibt schwerwiegende Fehler bei Leistungsschaltern, die visuell nicht bestimmt werden können:
Die Sofortauslösungstechnologie;
Zeit bei 1,13 und 1,45-fachem Nennstrom für thermische Auslösung;
Kontaktwiderstand;
Dielektrische Festigkeit;
Fehlerstrom-Auslösezeit bei FI-Schutzschaltern und FI/LS-Schaltern.
Ein Leistungsschalter kann perfekt aussehen, aber dennoch verspätet auslösen. Die Prüfung der genannten Merkmale erfolgt an einem Prüfstand, wie z. B. einem MCB-Magnetauslöse- und Hochspannungstestgerät, das eine Auslösezeit von ±1 ms für jedes getestete Gerät berücksichtigt. Eine Kamera erkennt das Aussehen eines Teils; die elektrische Prüfung entscheidet, ob es ordnungsgemäß funktioniert. Eine gute Linie verbindet die Testergebnisse eines Geräts mit seiner eindeutigen Seriennummer.
Beispiel: Eine Kamerastation an einer MCB-Linie
So könnte eine einzelne KI-Sichtstation an einer Leistungsschalterlinie arbeiten, die etwa drei Sekunden pro Einheit läuft. Die Zeiten sind typische Werte für diese Art von Station, keine Spezifikation.
| Zeit | Was passiert |
|---|---|
| 0,00 s | Der Leistungsschalter kommt in die Vorrichtung und wird eingespannt. Ein Sensor bestätigt die Position. |
| 0,05 s | Die SPS sendet einen Trigger. Das Stroboskoplicht wird ausgelöst und die Kamera belichtet für einige Millisekunden. |
| 0,10–0,20 s | Das Bild erreicht den Edge-Computer. Das Modell überprüft die Nieten, den Griff, die Markierung und das Gehäuse und gibt für jedes eine Bewertung zurück. |
| 0,25 s | Die Bewertungen werden mit Schwellenwerten verglichen und ein Bestehen oder Nichtbestehen mit einem Fehlercode wird an die SPS gesendet. |
| Ab 0,30 s | Bei einem Fehler leitet die SPS den Leistungsschalter zum Ausschusskanal. Bei Bestehen wird er weitergeleitet. |
| Parallel dazu | Bild, Bewertungen und Ergebnis werden im MES unter der Seriennummer des Leistungsschalters gespeichert. |
Der Prozess des Wechsels von einer Maschine zur anderen ist der Punkt, an dem künstliche Intelligenz echten Mehrwert schafft. Ein Leistungsschalter kann an einem einzigen Tag zwischen 1P- und 4P-Modellen, B-, C- und D-Modellen sowie vielen Nennströmen wechseln. Bei regelbasierter Sicht bedeutet ein Wechsel, dass ein Ingenieur die zu beobachtenden Bereiche und numerischen Grenzwerte für verschiedene Modelle aktualisieren muss. Bei KI-Sicht werden verschiedene Produktfamilien separat trainiert, und das Rezept zum Wechseln der Maschine wird auch verwendet, um das richtige Modell auszuwählen.
Wenn eine neue Variante erscheint, muss das Team Bilder sammeln, das Modell erstellen und prüfen, bevor es in Betrieb genommen wird. Das klingt kompliziert, muss aber nur einmal pro Modell durchgeführt werden, unabhängig davon, wie viele Änderungen es gibt.
Wie Hersteller heute KI-Sichtprüfung einsetzen
Einige öffentliche Beispiele zeigen, wie weit die Technologie verbreitet ist und wo ihre Grenzen liegen.
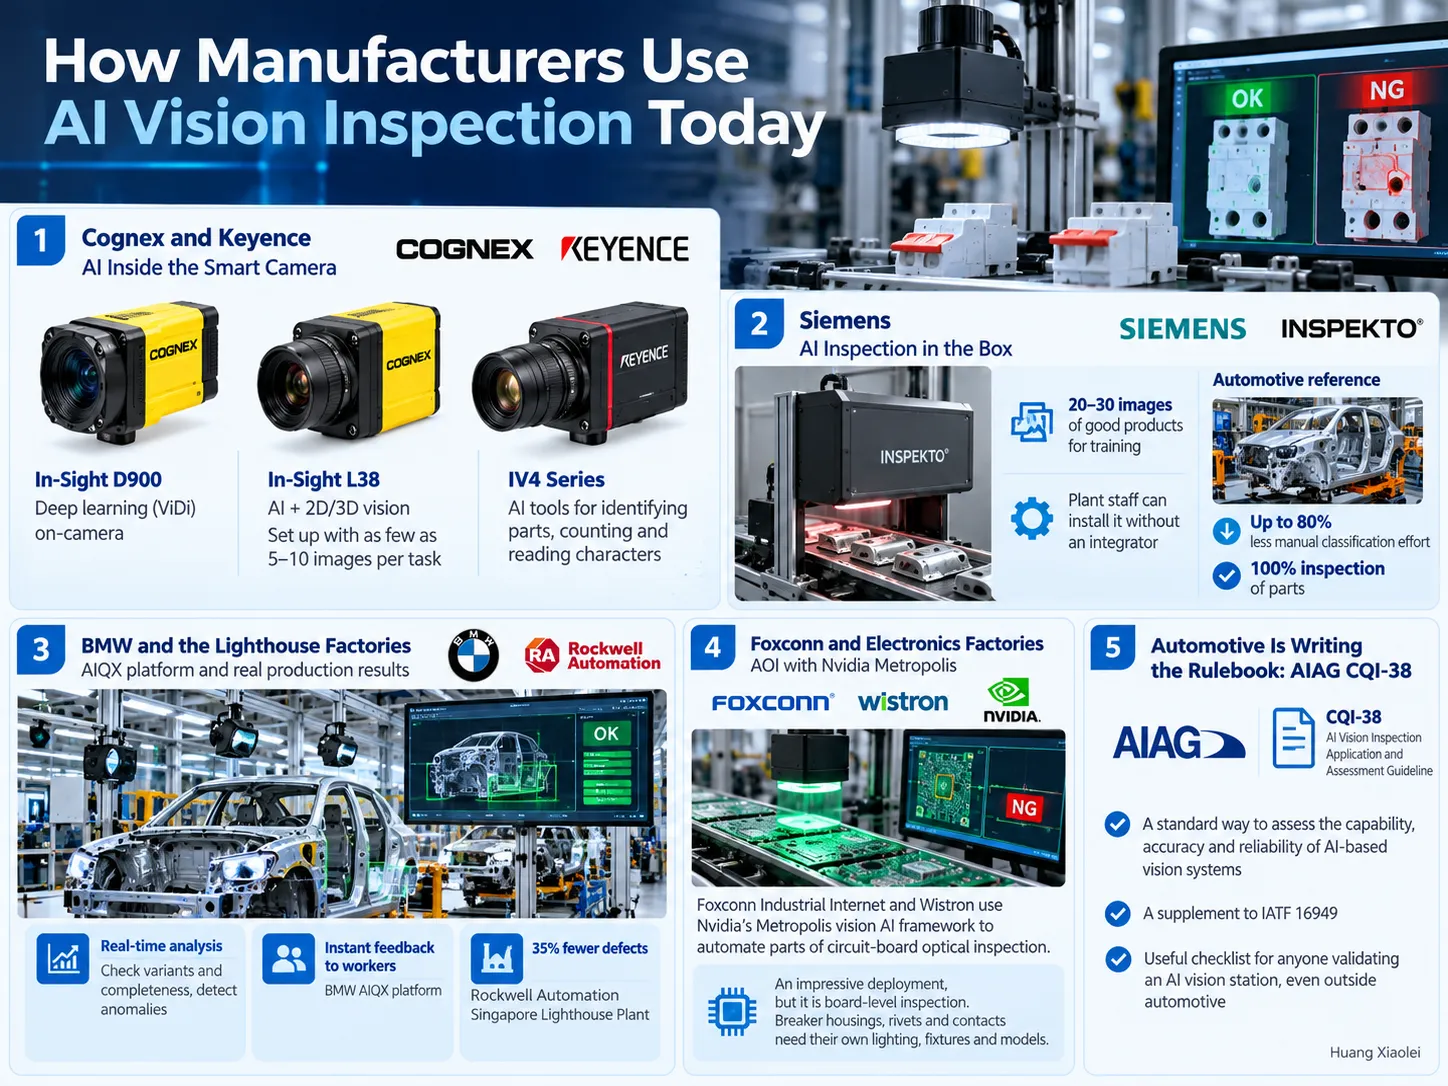
Cognex und Keyence: KI in Smart Cameras
Cognex hat ein Deep-Learning-System in seine neueste In-Sight D900 Industrie-Smart-Kamera integriert, die ViDi Deep-Learning-Technologie für optische Zeichenerkennung, Montageüberprüfung und Fehlererkennung verwendet. Die neueste In-Sight L38 kombiniert KI mit zwei- und dreidimensionaler Sicht und benötigt laut Cognex nur 5-10 beschriftete Bilder zur Konfiguration. Die IV4-Kameraserie von Keyence umfasst KI-Funktionalitäten zur Teileidentifikation, Zählung und Zeichenerkennung mit Empfehlungen für optimale Bildgebung. Die Zukunft ist klar: Die Integration von KI in Kameras ist Realität.
Siemens: KI-Inspektion in einer Box
Im Jahr 2024 kaufte Siemens ein deutsches Unternehmen namens Inspekto, das KI-basierte visuelle Inspektion als Einheit anbietet, einschließlich Kamera, Lichtquelle, Objektiv und Software. Das Training des Systems umfasst etwa 20-30 Bilder von guten Produkten; zudem kann die Installation von den Bedienern selbst ohne Integrationsaufwand durchgeführt werden. Ein von Siemens durchgeführtes Referenzprojekt ersetzte die manuelle Bewertung von gestanzten Teilen durch KI-Technologie und ermöglichte eine Reduzierung der manuellen Prüfungen um bis zu achtzig Prozent.
BMW und Lighthouse-Fabriken
Die AIQX-Systeme von BMW sammeln Informationen zu Produktionsprozessen über Kameras, die an der Montagelinie angebracht sind, und führen Prüfungen von Varianten und Vollständigkeit durch, erkennen Anomalien in Echtzeit und geben sofortiges Feedback an die Bediener. Darüber hinaus meldete die Fabrik von Rockwell Automation in Singapur, die in der Liste der neuesten Global Lighthouses des Weltwirtschaftsforums aufgeführt ist, eine Reduzierung der Fehler um 35% dank KI-Qualitätskontrollsystemen. Unser Leitfaden zu Fabrik-Lighthouse-Beispielen zeigt, wie die visuelle Inspektion in den umfassenderen Datenkreislauf bei Siemens, Schneider Electric und Eaton integriert ist.
Foxconn und Elektronikfertigung: Das ist AOI
Foxconn Industrial Internet und Wistron setzen das Nvidia Metropolis Vision-KI-System für die automatisierte Bewertung von Leiterplatten ein. Der beeindruckende Anwendungsfall bezieht sich ausschließlich auf die Bewertung von Leiterplatten. Die Inspektion anderer Elemente wie Kontakte, Vorrichtungen und Steckverbinder erfordert die Entwicklung spezifischer Beleuchtungssysteme und einzigartiger Modelle.
Die Automobilindustrie schreibt das Regelwerk: AIAG CQI-38
Im Juni 2026 veröffentlichte AIAG seine Richtlinie namens CQI-38, die sich auf visuelle Inspektionstechnologie und Anwendungsbewertung konzentriert. Das Dokument bietet OEMs, Zulieferern und Herstellern ein standardisiertes Bewertungsverfahren für jedes KI-basierte visuelle Inspektionssystem. Obwohl Hersteller von Niederspannungsprodukten nicht verpflichtet sind, CQI-38 zu verwenden, sind die vorbeugenden Maßnahmen zur Technologievalidierung für alle, die an der Bewertung visueller KI-Technologie beteiligt sind, relevant.
Einsatz von KI-Visionsinspektion ohne sechsmonatigen Pilotversuch
Wenn KI-Visionspilotprogramme sich über Monate erstrecken, gibt es häufige Gründe für das Scheitern. Die folgende Liste hilft, dies zu verhindern.
Konzentrieren Sie sich zunächst nur auf einen einzigen Defekt. Anstatt die Vision-Technologie von Anfang an in einer Produktionslinie einzusetzen, wählen Sie einen Defekt aus, der heute finanzielle Verluste verursacht, zum Beispiel fehlende Aufdrucke oder beschädigte Gehäuse.
Sorgen Sie für die richtige Beleuchtung und Position der Teile, bevor Sie Bilder aufnehmen. Während des Trainingsprozesses des Modells erzeugen Licht und Bewegung der Teile Rauschen statt Defekte.
Sammeln Sie mehrere qualitativ hochwertige Bilder und unterscheiden Sie die Defekttypen. Bei seltenen Defekttypen lohnt es sich, eine Anomalieerkennung durchzuführen, anstatt vorzutäuschen, 500 Bilder von Defekten zu haben, die zweimal im Monat auftreten.
Vergleichen Sie die Anzahl der Fehlablehnungen und Fehlübersprünge in Ihren Geräten. Die Zahl 99% eines Anbieters mit einem Demo-Modell bedeutet nichts, wenn die Gehäuse unter unterschiedlicher Beleuchtung betrachtet werden.
Führen Sie die Inferenz am Edge und innerhalb der Zykluszeit der Abläufe durch. Die Cloud und der Server werden nur zum Speichern von Bildern und zum Nachtrainieren des Modells genutzt.
Verwenden Sie den Schattenmodus, um Eingaben aufzuzeichnen und zu bewerten, lehnen Sie jedoch in dieser Phase keine Messwerte ab. Dieser Modus ermöglicht es, das Verhältnis von KI-Schlüssen zu den Erkenntnissen des Prüfers zu schätzen, bevor das System in Betrieb genommen wird.
Validieren Sie nach jeder Änderung erneut, falls die Produktionslinie geändert oder unterschiedliche Gerätetypen hergestellt werden.
Fehlablehnungen: Die Zahl, die entscheidet, ob die Linie die Kamera behält
Zwei Werte sind viel bedeutender als jeder Genauigkeitswert, der in einem Prospekt erwähnt wird. Die Fehlerrate zeigt an, wie viele fehlerhafte Teile die Kamera durchgelassen hat. Die Fehlablehnungsrate sagt uns, wie viele fehlerfreie Produkte verworfen wurden.
Um die Situation zu verdeutlichen, betrachten wir ein Beispiel, das nicht aus einer realen Situation stammt. Eine der Produktionslinien produziert eine Charge von 10.000 Leistungsschaltern, von denen 50 Teile einen Oberflächendefekt aufweisen.
| Einstellung A: strenge Schwelle | Einstellung B: lockere Schwelle | |
|---|---|---|
| Erfasste defekte Schalter | 49 von 50 (98% Rückruf) | 46 von 50 (92% Rückruf) |
| Verpasste defekte Schalter | 1 | 4 |
| Abgelehnte gute Schalter | 150 (1,5% Fehlablehnungsrate) | 20 (0,2% Fehlablehnungsrate) |
| Anteil der Ablehnungen, die wirklich fehlerhaft sind | 49 von 199, etwa 25% Präzision | 46 von 66, etwa 70% Präzision |
Alles scheint von Einstellung A erfasst zu werden, aber es stellt sich heraus, dass drei von vier abgelehnten Schaltern völlig in Ordnung sind. Im Gegensatz dazu erhält Einstellung B gute Bewertungen von den Bedienern und lässt vier defekte Schalter durchrutschen.
Die Auswirkungen der beiden Szenarien sind nicht symmetrisch. Einen einzelnen defekten Leistungsschalter, der einen Kurzschluss verursachen kann, zu behalten, ist viel kostspieliger als mehrere einwandfreie wegzuwerfen. Aber wenn die Falschrückweisungsrate zu hoch ist, werden die Bediener der Kamera nicht mehr vertrauen, abgelehnte Teile ohne Überprüfung erneut zuführen und sie schließlich ausschalten. Die goldene Regel für eine erfolgreiche Einführung des Systems besteht daher darin, die Rückweisungsrate bei den Defekten, die einen Unterschied machen, zu schützen und später die Falschrückweisungsrate durch bessere Beleuchtung, mehr Trainingsbilder und unterschiedliche Schwellenwerte für jeden Defekttyp zu verbessern.
KI-Visionssystem, SPS, MES und der Rest der Linie
Eine Vision-Station bildet eine Komponente des Automatisierungsstapels, der bei der Entscheidungsfindung durch die Kamera hilft, wobei die SPS diese Entscheidung ausführt und das MES das Bild zusammen mit seinem Ergebnis in Bezug auf die Seriennummer archiviert, die mit den elektrischen Testergebnissen verknüpft ist, die in den nachfolgenden Produktionsstufen erzeugt werden, wodurch nützliche Informationen gewonnen werden können und nicht nur Daten gespeichert werden:
- Vor dem Aufbau der Station kann ein digitaler Zwilling der Produktionslinie zeigen, ob die Kamera in die Zykluszeit passt und ob Vorrichtungen oder Greifer die Sicht blockieren.
- Wenn die Defektraten zu schwanken beginnen, agentische KI in der Fertigung entscheidet, wer oder was darüber entscheidet, ob die Stichprobe erweitert oder die Linie gestoppt wird.
- Vision ist auch einer der Sinne hinter physische KI in der Fertigung, bei dem Maschinen sehen und in einem geschlossenen Regelkreis anpassen, was sie tun.
- Die Produktion ohne Personal hängt von einer Inspektion ab, die keine Person an der Station mehr benötigt, weshalb jede echte Dunkelfabrik auf Inline-Inspektion und automatische Sortierung angewiesen ist.
Was es kostet und was es nicht ersetzt
Wir werden an dieser Stelle keine Marktgrößen angeben, da diese für Ihren Markt irrelevant sind. Wichtig ist, wofür die Gesamtausgaben verwendet werden. Kameras und Beleuchtung machen nur einen kleinen Teil dieser Ausgaben aus, während der größere Teil für die Konstruktion von Vorrichtungen und Beleuchtung, das Aufnehmen und Beschriften von Bildern, die Validierung und die Verschwendung von Produktionszeit anfällt, falls Falschrückweisungen die Linie während der Einführung stoppen.
Außerdem ist es wichtig zu wissen, wofür Sie bezahlen. Zum Beispiel unterscheidet sich eine Vision-Station, die als Teil einer speziellen Maschine gebaut wurde, von einer Lizenz für die KI-gestützte Inspektionssoftware. Die erste umfasst die Vorrichtung, Beleuchtung, SPS-Steuerungen und MES, die bereits für Ihr spezifisches Teil optimiert sind. Die zweite Option bietet Ihnen nur ein Toolkit und überlässt Ihnen die Integrationsarbeit.
Häufig gestellte Fragen
Was ist KI-Visionsinspektion?
KI-Visionsinspektion wird definiert als eine Art der visuellen Inspektion, die von einer Maschine durchgeführt wird, die mit Kameras ausgestattet ist, die während der Inspektion Bilder von Komponenten aufnehmen. Diese Bilder werden dann von einem tiefen neuronalen Netzwerk analysiert, das auf Basis von Bildern defekter und einwandfreier Komponenten trainiert wurde. KI-Visionsinspektion ist nützlich zur Erkennung von Defekten mit variierenden Formen und Positionen wie Kratzern, Rissen, Markierungen und Schweißspritzern.
Wie unterscheidet sich KI-Visionsinspektion von maschineller Sicht?
Die maschinelle Bildverarbeitung auf regelbasierter Ebene folgt den von einem Ingenieur programmierten Regeln, wie z. B. der Messung der Länge einer Kante oder der Überprüfung auf das Vorhandensein eines bestimmten Blob-Größes. KI-gestützte Bildverarbeitung lernt aus den gegebenen Beispielen. Während regelbasierte Bildverarbeitung besser für präzise Messungen, Anwesenheitsprüfungen und das Lesen von Codes geeignet ist, kann KI-gestützte Bildverarbeitung mit Defekten umgehen, die jedes Mal unterschiedlich aussehen. Die Mehrheit der Produktionslinien verwendet beide Arten der Bildverarbeitung.
Kann KI-gestützte Bildverarbeitung AOI ersetzen?
Typischerweise nicht. AOI-Maschinen sind für Leiterplatten konzipiert, mit eingebauten Beleuchtungen, Programmierungen und Bibliotheken zur Erkennung von Lötstellen und Bauteilen. Während ein Trend darin besteht, KI zunehmend in AOI einzusetzen, um Fehlalarme zu vermeiden, kann ein für Maschinen wie Leistungsschalter entwickeltes KI-Bildverarbeitungssystem anstelle von AOI in PCs verwendet werden und umgekehrt.
Wie viele Bilder benötigt man, um ein KI-Bildverarbeitungssystem zu trainieren?
Dies wird typischerweise durch die Art des Defekts und die verwendeten Erkennungsmethoden bestimmt. Einige Anbieter geben eine Mindestanzahl als Startpunkt an, während Siemens Inspekto nahelegt, etwa 20-30 Bilder von einwandfreien Teilen zu verwenden, und Cognex mit ihrem In-Sight L38 nur 5-10 beschriftete Bilder pro Aufgabe benötigt. In den meisten Fällen erfordert ein zuverlässiges Produktionsmodell jedoch definitiv Hunderte von “guten” Bildern unter stabilen Lichtbedingungen sowie Beispiele für jeden Defekttyp.
Was ist ein Fehlablehnungsfehler bei der Bildverarbeitung?
Ein Fehlablehnungsfehler wird definiert als die Ablehnung eines tatsächlich einwandfreien Bauteils. Der Prozentsatz der Fehlablehnungen ist einfach der Prozentsatz der abgelehnten guten Bauteile. Dies ist wichtig, da bei jeder Fehlablehnung nicht nur Materialverlust entsteht, sondern auch Nacharbeitszeit aufgewendet wird, und wenn der Prozentsatz zu hoch ist, verlieren die Mitarbeiter das Vertrauen in das System und könnten es ignorieren.
Funktioniert KI-gestützte Bildverarbeitung bei der Montage von Leistungsschaltern?
Tatsächlich kann die Laserbeschriftung für visuelle Inspektionen verwendet werden, einschließlich der Bereiche Gehäuseschäden und Schrumpfungsprobleme. Sie ersetzt jedoch nicht die elektrische Prüfung, weshalb Auslösekennlinien, Kontaktwiderstand, Durchschlagsfestigkeit und Fehlerstrom-Auslösezeit an den Prüfständen gemessen werden müssen, wo visuelle und elektrische Daten unter derselben Seriennummer gespeichert werden.
Abschluss
Maschinelle Bildverarbeitung ersetzt nicht alle bisherigen Technologien. Es gibt weiterhin Messgeräte und Code-Leser. Die Prüfstände bestimmen weiterhin, ob ein Leistungsschalter rechtzeitig öffnet. KI bringt die Fähigkeit, Fehler in Mustern zu bewerten, die sich jedes Mal ändern, und die Bewertung auch bei Technologiewechseln aufrechtzuerhalten, ohne dass Regeln von einem menschlichen Bediener neu geschrieben werden müssen.
Die Unternehmen, die von der maschinellen Bildverarbeitungstechnologie profitieren, beginnen mit einfachen Maßnahmen wie der Optimierung der Beleuchtung oder ehrlichen Versuchen, zu verstehen, wie viele abgelehnte Teile tatsächlich fehlerhaft sind, und verbinden jedes Bild mit einer Seriennummer.
Referenzen
- Vision Systems Design – Deep Learning-basierte Smart-Kamera eingeführt von Cognex (In-Sight D900)
- Cognex In-Sight L38 KI-gestütztes 3D-Vision-System – beispielbasiertes Training mit 5–10 beschrifteten Bildern pro Aufgabe.
- Keyence – IV4-Serie Vision-Sensor mit integrierter KI
- Vision Systems Design – Siemens übernimmt Startup für automatisierte visuelle Inspektion Inspekto (2024)
- Siemens – Skalierbare visuelle Qualitätsprüfung mittels künstlicher Intelligenz (Referenzprojekt)
- BMW Group – Wie KI die Produktion revolutioniert (AIQX)
- Nvidia – Elektronikhersteller setzen Metropolis für Fabriken ein (2023)
- Weltwirtschaftsforum – Neue globale Lighthouse-Standorte (Juni 2026)
- AIAG – Spezialprozessbewertungen und CQI-38 KI-Visionsinspektionsanwendung und Bewertungsrichtlinie (Juni 2026)
Möchten Sie visuelle Inspektion und elektrische Prüfung bei jedem Leistungsschalter?
Wenn Sie MCBs, MCCBs, RCCBs oder Schütze herstellen und eine visuelle sowie elektrische Prüfung jedes einzelnen Artikels benötigen, freuen wir uns auf Ihre Produktmuster, die von Ihnen benötigten spezifizierten Ergebnisse und eine kurze Beschreibung Ihrer aktuellen Prüfverfahren. Unsere Ingenieure ermitteln, welche Prüfungen mit regelbasierter Vision entwickelt werden können, welche mit Hilfe von KI und welche auf dem Prüfstand durchgeführt werden können und wie alles mit Ihrem MES verbunden wird.