benlong




組立自動化設備の販売
組立自動化機械を検索すると、フレーム、いくつかのシリンダー、コンベヤー、タッチスクリーンを備えた同一のリストが多数表示されます。リスト自体が問題ではありません。問題は「組立自動化機器」というカテゴリ名が、価格が50倍も異なり、用途も異なる様々なクラスの機械を含んでいることです。.
本ガイドは異なるタイプの機械を明確に分類し、各ケースで必要な機械の種類を決定する数値を提供し、Benlongの見積もりがどのようなものか、またどのように生成されるかを示します。低電圧電気製品、電気機器、または単に機械工学向けの生産ラインをお探しの場合は、本ガイドの後半部分が役立ちます。.
組立自動化機械は、シンプルなコンベヤーから一種類の製品の完全自動生産ラインまで、7つのカテゴリーに分類できます。選択は4つの数値を用いて行い、メーカーのデータシートには依存しません:年間生産量、品種数、生産時間、不良品コストです。特定の目的のために設計された自動機は、年間20万台以上生産する場合に効率的とみなされ、それ以下では機械を備えたモジュール式手動システムと競合できません。Benlongは、テスト機から両システム間に配置される溶接機まで、上記すべてを製造しています。.

「組立自動化機器」と呼ばれる7つのカテゴリー“
利用可能なすべての機械は7つのカテゴリーのいずれかに分類できます。サプライヤーが正しいカテゴリーに属しているかを確認することが、選択肢を絞る最も迅速な方法です。ほとんどのメーカーは2~3種類の機器しか製造できないためです。.
- 手動および半自動のコンベヤー式機械。. ベルト、トランスファー、チェーンなどの異なる機構が機器や工具と共に使用されます。実際の作業は人が行います。.
- インデックス回転ダイヤル機器。. 回転テーブルが治具をステーション間で移動させます。.
- インラインインデックス技術。. この概念は類似していますが、直線上で実装されます。電気機器向けのほとんどの自動組立機器はこの技術を利用しています。.
- ロボットセル 1本以上のロボットアームが治具をサービスします。.
- 結合作業 超音波溶接、抵抗溶接、リベット打ち、組み付け、接着などの方法を利用して部品を製品にします。.
- テストステーション 機能テスト、耐圧試験、校正、ビジョン検査、漏れ検査を通じて機器の正常動作を保証します。.
- 統合および物流システム 振動フィーダー、トレイフィーダー、シャトルを利用して部品を輸送します。.
問題は、必要なものがグループ2に属するのに対し、グループ4の機械を手に入れてしまうことです。例えば、ロボットセルは同じ作業に使われるカム駆動のインデックス機械よりもはるかに高価になることがあります。本ガイドでは、カタログ機械と本当のカスタムビルドを区別する範囲の質問を示しています。 カスタム自動組立機械メーカー.
価格を尋ねる前に機械を決定する4つの数字
同じ部品の価格を探す際に、サプライヤーからの見積もりが異なる場合、300%の差が生じることがあります。その理由は隠れた費用にあるのではなく、異なる前提に基づいて設計された異なるデザインにあります。そしてこれらの前提は、最初の問い合わせを作成する前に準備しておくべき4つの情報に依存しています。.
- 年間生産量とバッチサイズ。. もし機械が年間6,000時間で特定の製品を処理する場合、その速度に合わせて設計されるかもしれません。しかし、機械が年間40バッチを稼働する場合、切り替え時間が30分を超えてはならず、そうでなければ特定の部品を待つ間にアイドル状態になります。したがって、この種の機械は異なり、それに応じて価格も異なります。.
- バリアント数。. 同じ工具で何個の部品番号があるかを把握する必要があります。6種類のバリアントのレベルでは、ハードツーリングの使用は意味をなさなくなり、サーボを使いたくなくても、結局は使用しなければなりません。.
- サイクルタイム。. サイクルタイムとは、プロセスの速度を意味します。「速い」という表現は適切ではありません。もし4.5秒ごとに1つの製品を得る必要がある場合、それを明記しなければなりません。さらに、もし1時間あたり900個の生産が必要であれば、受入試験はこれらのパラメータに基づいて記述されるべきです。.
- 欠陥のコスト。. ブラケットの傷は、バスバーの緩い接続よりもリスクがはるかに低いです。後者の欠陥は、工程中のトルク監視と電気の品質の100%チェックを意味します。このようなソリューションのコストは機械のコストに15-25%を追加するかもしれませんが、その費用は正当化されます。.
この問題では全体像を考慮する必要があります。国際ロボット連盟によると、2024年には542,000台の産業用ロボットが設置され、期間末の総稼働ストックは4,664,000台であり、これは1年間で9%の増加を示し、その大部分はアジアに設置されています。.
ベンロングが構築するもの、そして我々が見積もるもの
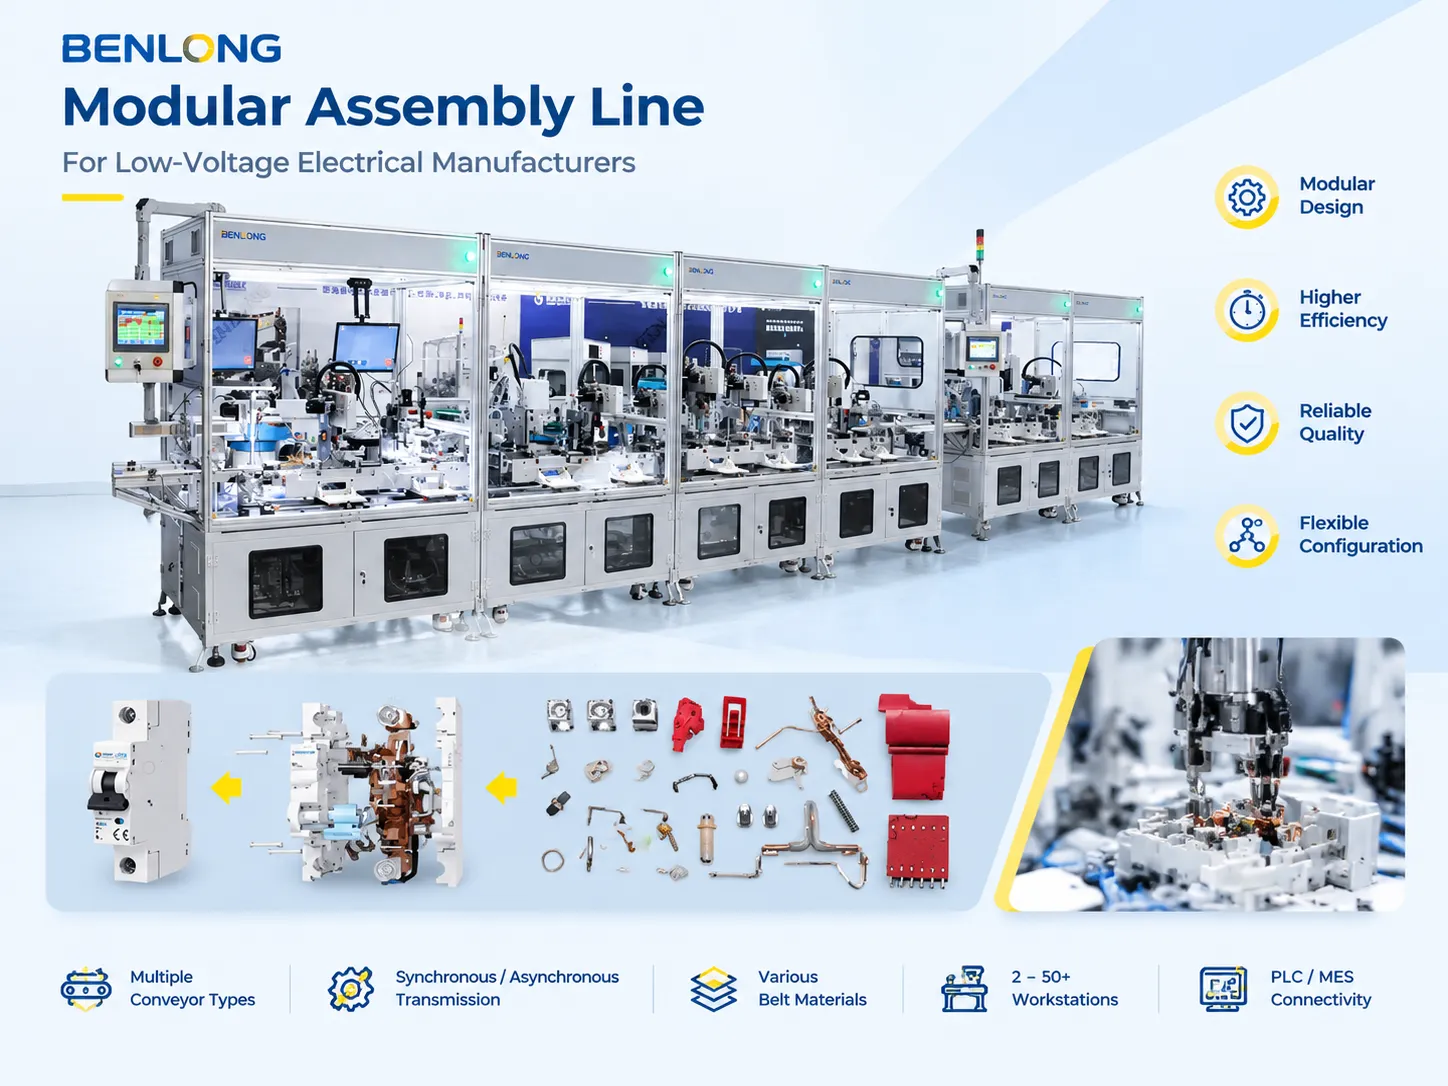
ベンロングオートメーションは、主に低電圧電気機器メーカー向けに、組立ライン、自動組立機、試験台、溶接およびはんだ付けステーション、必要なアクセサリーの製造を専門としています。一般的な説明ではなく、以下に当社のモジュラー組立ラインの詳細仕様を示します。これは顧客から最も頻繁に問い合わせがある製品です。.
| パラメータ | 標準構成 |
|---|---|
| コンベアの種類 | ベルト、プレートチェーン、二速チェーン、ローラー、モジュラープラスチックベルト |
| 伝達方式 | 同期(強制ペース)、非同期(バッファ対応)、または混合 |
| ベルト素材 | 静電防止、高温対応、食品グレード、汎用 |
| ワークステーションの高さ | 750 ± 20 mm、調整可能 |
| 作業ステーション | 2~50以上、モジュラーで拡張可能 |
| 補助機器 | LED作業灯、ファン、ソケット、ツールバランサー、エアポート |
| 制御 | PLCまたは手動、OPC UA / Modbus経由のMES接続 |
| 電源 | 380 V ± 10% 50 Hz、または顧客仕様の220 V |
| 納期 | 30日から60日、カスタム長さおよびステーション数 |
表は、他よりも商業的な作業を多く行っている2つの数字を示しています。数字によると、部品の事前組立とモジュラー設計により、ファスナーの数を20%から25%、組立時間を15%削減でき、この数値は事前に計算可能です。モジュラー組立技術に基づく他の装置群はフレームのバリエーションのみが異なり、同期型か非同期型かを選んでも結果は同じです。これは混合生産時のスループットを最大限に引き上げる要因です。完全な構成は モジュラー組立ライン製品ページにあります.
最近の構築例はシステムの性能を示しています。請負業者は、異なる寸法とサイクルタイムを持つ20の異なる製品ファミリーの製造プロセスを緩和する生産システムを必要としていました。Benlongは、チェーンコンベヤの2速運転とトルク制御されたスクリュードライビングを備えた15の作業ステーションからなるモジュラー非同期システムを提供しました。システム稼働4ヶ月後、直接労働時間を25%削減、混合モード生産でスループットを30%向上、サブアセンブリの速度を15%増加、投資回収期間は11ヶ月となりました。製品ミックスの変更時にシステムの再設計は行われず、これが非同期方式を選択した主な理由です。.
Benlongが最も得意とする低電圧電気ニッチ分野
当社への問い合わせの大半は一般的な組立に関するものではなく、マイクロスイッチの組立、コンタクタの組立、アークチューブの溶接、ACBのテスト実施、トリップユニットの校正など特定の作業に関するものです。この専門性がカタログの形態を説明し、エンジニアリングがあらかじめ定義されたプラットフォームに従うのではなく、部品から始まる理由です。.
コンタクトシステムを例にとりましょう。コンタクタとブレーカの組立は、可動接点、固定接点、スプリング、保持システム、そしてしばしばブレードで構成されます。組立時に正しい接触力とギャップを確保することが重要です。手作業では、作業者の手首の力により力のばらつきが生じます。 ACコンタクタ自動接点挿入機 そのばらつきを排除するために存在します:部品は一連のサイクルで供給、方向付け、挿入、検査され、力は人ではなく治具によって設定されます。.
同じ論理は他の製品群にも適用されます。アークチューブの組立は、常に必要なピッチでバリやかみ合わせミスなく配置されなければならない複数の異なる鋼板で構成されます。これは部品の溶接とスタッキングの問題であり、組立ではありません。使用されるテスト方法は製品に適用される仕様に準拠しており、耐電圧試験は規定された電圧レベルで実施され、適当な丸め数値ではありません。.
スイッチ、ブレーカー、コンタクター、またはメーターを製造している場合、最初から稼働する機械を手に入れることができます。製品がポンプ、ギアボックス、または家具の場合、当社はあなたの製造業者ではありません。.
固定インデックスライン、ロボットセル、またはその両方?
この選択は、プロジェクトに関連する他のすべてよりも多くの再処理をもたらします。この質問への正しい答えは、現在の状況ではなく、5年後の製品の将来像に依存します。.
- 製品ファミリーが確定しており、サイクルタイムが短く、プロセスが単純で直接的な操作で構成されている場合は、固定インデックスラインを選択してください。カム駆動ステーションは0.3秒から0.8秒の範囲でインデックスします。数百分のミリメートルまでの精度があり、ロボットセルよりもはるかに安価です。カム駆動ユニットは通常使用で20年の寿命があります。.
- プロセスが単なる調整ではなく設置を必要とする場合、または可能なバリアントの数が予想外に多い場合は、ロボットセルを選択してください。統合コンポーネントは金属機構よりもはるかに高価です。アームは設置価格の25〜35%に相当することがあります。.
- 生産量が多く、バリアントの数が多い場合は両方のオプションを選択してください。固定インデックス機構が材料を生産し、ロボットがプロセスの終端に部品を供給するレイアウトは、今日利用可能な最も経済的な方法の一つです。この方法で構築された高速ラインについては、こちらのノートで説明しています。 最後に、自動化自体がどこに向かっているかに注目してください。高速ラインと接続された設備は技術的なハードルを上げますが、同時に給与の上限も引き上げます。機械メーカーはサイクルタイムを短縮し、データ量を増やし続けており、この動態は当社の.
大量生産が関わり、かつ多様な品種の混合が重要な場合、前述の2つの非常に有益なソリューションを組み合わせて使用できます。この状況に対処する非常に一般的な方法は、安定した大量生産活動に対して固定インデックスソリューションを採用することであり、この場合、両方の方法が完璧に補完し合うと言えます。.
ねじ締め、ディスペンシング、溶接:品質を決定するステーション
消費者の注目はコンベヤーからロボットアームへと移り、そして問題がドライバーにあることに気づきます。これは珍しいことではありません。データ監視付きトルク制御ドライバーは、クラッチドライバーよりもスピンドルあたり約1,300ドル高価ですが、隠れた故障の検出を可能にします。.
投資に見合う価値のある3種類の作業ステーションがあります:
- トルク監視ドライバー。. 角度とトルクの曲線が製品の各ユニットごとに記録されます。これにより、クロススレッド、破損、または欠落したねじなどの不良ねじを特定でき、顧客からの苦情が提出されてから6か月後の問題解決の道が開かれます。.
- 目視検査。. 新世代の最新機器により、ライン速度でねじやラベルの有無と向きを検査することが可能になりました。1台のカメラで1分間に30〜60回の検査が行われています。.
- プロセスパラメータを継続的に監視する結合ステーション: 電流および変位曲線による抵抗溶接、エネルギーおよび距離の長さによる超音波溶接、力-変位曲線によるプレスフィッティング。.
これらの作業ステーションは、「ネジが締まっている」というフレーズがテストできないため、受け入れ紛争の大部分の原因となっています。.
現実的な予算の姿とは
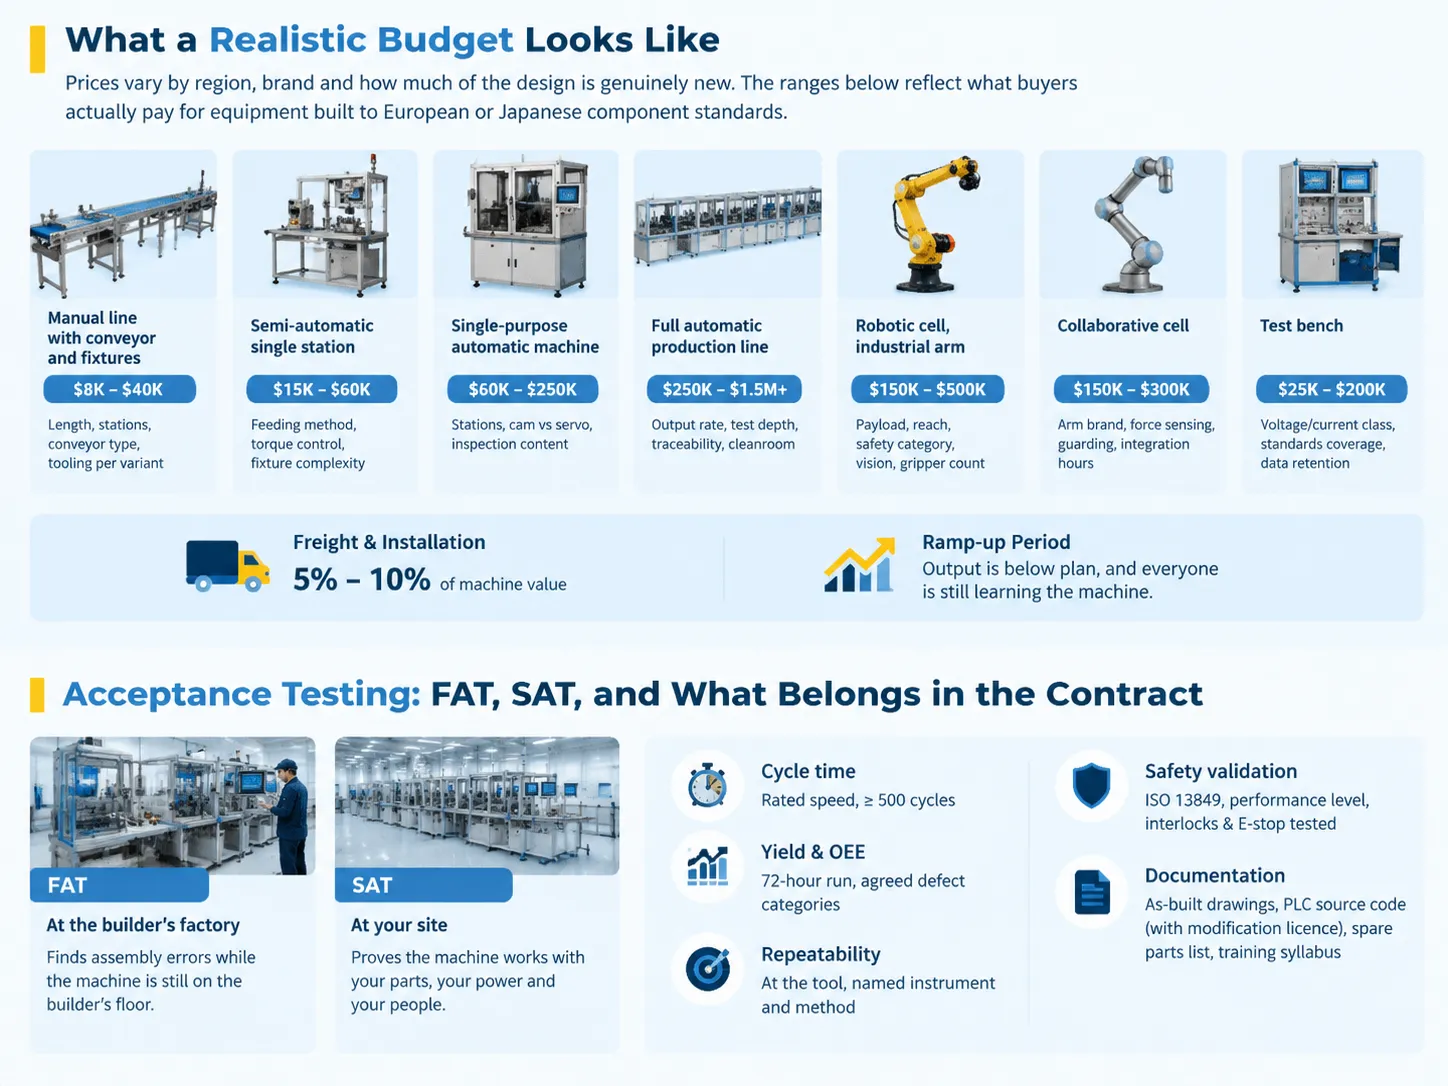
価格は地域、部品のブランド、および設計革新の度合いに基づいています。提示された価格帯は、ヨーロッパまたは日本の部品規格に従って製造された機器に対して顧客が実際に支払った価格を示しており、これらの範囲は意図的に広く設定されています。.
| カテゴリー | 典型的な資本コスト | 数値を動かす要因 |
|---|---|---|
| コンベヤーと治具を備えた手動ライン | $8,000から$40,000まで | 長さ、ステーション数、コンベヤータイプ、バリアントごとの工具 |
| 半自動単一ステーション | $15,000から$60,000まで | 供給方法、トルク制御、治具の複雑さ |
| 単目的自動機械 | $60,000から$250,000まで | ステーション数、カム対サーボ、検査内容 |
| 全自動生産ライン | $250,000から$1.5M以上 | 出力率、工程内試験の深さ、トレーサビリティ、クリーンルーム |
| ロボットセル、産業用アーム | $150,000から$500,000まで | ペイロード、リーチ、安全カテゴリ、ビジョン、グリッパー数 |
| 協働セル | $150,000から$300,000まで | アームブランド、力検知、ガード、統合時間 |
| テストベンチ | $25,000から$200,000まで | 電圧および電流クラス、規格適合、データ保持 |
これらの範囲外で初めて購入する人を驚かせる2つの要素があります。輸送および設置費用で、機械価格の約5〜10%に相当し、また生産が遅れ学習が進行中の立ち上げ期間の内部費用です。.
受け入れ試験:FAT、SAT、および契約に含めるべき事項
受け入れ基準はメールではなく発注書に含めてください。明示されていない期待を満たす機械は、受け入れに合格しない機械です。.
サイクルタイムの測定は、3個のストップウォッチ測定ではなく、少なくとも500サイクルの安定稼働に基づいて行います。歩留まりおよびOEEの測定は、欠陥の分類を合意した上で72時間の稼働中に実施すべきです。再現性の測定は、方法と装置を文書で明記した上で機械工具で行う必要があります。結果のみが記載されている場合、1年後に立場を守ることはできません。.
次に省略された2つがあります。ISO 13849に基づく安全性検証、性能レベルのマーキング、インターロックの制御、および非常停止機能のタイミングです。ドキュメントには回路図、PLCソースコード(改変権付き)、部品リスト(リードタイム付き)、およびトレーニングカリキュラムを含めるべきです。.
メーカーサイトで実施されるプレFATと、御社で行われるSATは別々のイベントです。前者は機器がまだメーカーサイトにある段階で組み立てミスを検出することを目的とし、後者は御社の部品、電源、スタッフを使用した機器の動作を示します。.
リードタイム、設置および誰も見積もらないコスト
モジュラー生産ラインの場合、実用的なリードタイムは、ニーズ評価に約7〜15日、3D CADおよび材料フローシミュレーションによるレイアウトとコンベヤ選定に10〜20日、生産に30〜60日、設置に5〜10日、最終受入試験にさらに数日かかります。全体として、治具が既に定義されており部品が安定している場合、約3〜4か月かかります。.
自動単一用途機械のリードタイムは、設計を他で再利用できないため長くなります。全プロセスは通常6〜9か月かかり、主に新規構築された機構の数によって期間が決まります。.
コストについては、大きく異なります:
まず、電源と圧縮空気の手配が必要です。機械に事前に電力が供給されることを確認してください。機器の標準入力電力は380 V ± 10% 3相 50 Hzですが、サーボパッキングステーション、チラー、または機械用コンプレッサーがある場合は専用の入力チャネルが必要です。機械を設置する場所のスペースを計画してください:ドアのサイズ、エレベーターの揚力能力、機械の重量が、機械が部屋に入るかどうかの判断材料になります。.
予備部品の年間コストは機械価格の約3%〜5%で、初期予備キットは部品がまだ安価でメーカーが記憶しているうちに機械と同時に購入すべきです。最後に、人件費も重要なコスト項目ですが、通常予算には含まれません:PLCソースを所有し必要な訓練を受けたエンジニアを配置することが推奨されます。.
ターンキーラインの提案を比較する購入者は、範囲、価格、リスクのトレードオフがこのレビューに示されていることに気づくでしょう。 自動化生産ラインソリューション, 署名する前に読む価値があります。.
よくある質問
自動組立装置とは何ですか?
製品の作成の一部または全ての工程を実行する機械です。工具付きの動力付きコンベヤで誰かが組立を行うものから、給材、組立、接合、検査、梱包が自動化され、オペレーターは作業を監督するだけの完全自動化ラインまで様々です。.
組立自動化システムとは何ですか?
システム全体には、機械、ステーション、材料供給、輸送システム、制御に使用されるエンジニアリングシステム、安全システム、情報処理アーキテクチャが含まれます。二つのサプライヤーが同じ機械を供給しても、システムの相互作用が設備の生産性を実現するため、全く異なるシステムになります。.
自動化装置の例には何がありますか?
自動コンタクト挿入機、MCB自動組立ライン、アークシュートの積み重ねおよび溶接ステーション、毎分40〜120本を処理できるキャッパー、ロボットによるねじ締め作業セル、ACB全数検査ベンチ、そしてラインの最後にあるビジョン検査ステーションは、いずれも作業のいずれかが手作業では不確実すぎる、遅すぎる、または安全でないために導入されています。.
自動化の5つのDとは何ですか?
退屈、汚れる、有害、困難、そしてコストがかかる。人を汚れや危険にさらし、人間の繊細な対応を必要としない、または単に非常にコストがかかるほど困難な単調作業は、自動化の良い候補です。この技術は古いものですが、それでも企業の評価に適した作業リストを提供する上で最良のものです。.
参考文献
- 国際ロボット連盟 — World Robotics 2025:世界のロボット需要が10年で倍増
- A3 — 自動化推進協会
- ロックウェル・オートメーション — 組立ラインの制御および情報アーキテクチャ
- ユニバーサルロボット — 組立および機械操作向けの協働自動化
- アイテム工業用途 — 組立作業ステーション向けモジュラープロファイルシステム
結論
オンラインで利用可能な比較ツールを使って評価する製品は、組立自動化ツールではありません。製品分類には7つのカテゴリーがあり、そのカテゴリーは主に4つの重要なパラメータに依存します。それらは、ボリューム、バリアント、タクト、そして欠陥コストの順です。.
これら4つの数値は見積もり依頼を行う前に収集する必要があり、その後利用可能な選択肢の数が制限されます。図面とともに数値を提供していただければ、カテゴリー、コスト、およびこのボリュームで自動化が適用可能かどうかを支援いたします。.