benlong




Equipos de Automatización de Ensamblaje en Venta
Buscar maquinaria de automatización de ensamblaje arroja una gran cantidad de listados idénticos que incluyen; un marco, algunos cilindros, un transportador y una pantalla táctil. Los listados no son el problema. El problema es que “equipos de automatización de ensamblaje” es un nombre de categoría, que incluye máquinas de diferentes clases que difieren hasta cincuenta veces en precio y tienen diferentes capacidades de aplicación.
Esta guía clasifica claramente los diferentes tipos de máquinas, proporciona las cifras que determinan qué tipo de máquina se necesita en cada caso, y muestra cómo es una cotización de Benlong y cómo se genera. Si está buscando una línea de producción para productos eléctricos de baja tensión, equipos eléctricos o simplemente para mecánica, la segunda parte de esta guía es para usted.
La maquinaria de automatización de ensamblaje puede categorizarse en siete categorías, comenzando con un transportador simple e incluyendo una línea de producción totalmente automatizada para un tipo de producto. La selección debe hacerse utilizando cuatro cifras y no depende de la hoja de datos del fabricante: volumen anual, número de variedades, tiempo de producción y costo de defectos. Una máquina automática diseñada para un propósito se considera eficiente cuando produce más de 200,000 unidades al año; de lo contrario, no puede competir con sistemas manuales modulares equipados con máquinas. Benlong produce todo lo anterior, desde máquinas de prueba hasta máquinas de soldadura colocadas entre los dos sistemas.

Las siete categorías que la gente entiende por “equipos de automatización de ensamblaje”
Todas las máquinas disponibles pueden clasificarse en una de las siete categorías. Establecer si el proveedor encaja en la categoría correcta es la forma más rápida de reducir opciones, ya que la mayoría de los fabricantes solo son capaces de producir dos o tres tipos de equipos.
- Máquinas manuales y semiautomáticas con transportador. Se utilizan diferentes mecanismos como correas, transferencias y cadenas junto con equipos y herramientas. Las personas realizan el trabajo real.
- Equipos de dial rotativo indexado. Una mesa giratoria mueve los dispositivos de una estación a otra.
- Tecnología de indexación en línea. Este concepto es similar pero implementado a lo largo de una línea recta. La mayoría de los equipos de ensamblaje automatizado para dispositivos eléctricos utilizan esta tecnología.
- Células robóticas tienen uno o más brazos robóticos que atienden el dispositivo.
- Trabajos de unión utilizan métodos como soldadura ultrasónica, soldadura por resistencia, remachado, ajuste o pegado de componentes para crear un producto.
- Estaciones de prueba aseguran el correcto funcionamiento del equipo mediante pruebas funcionales, pruebas hipot, calibración, inspección visual y pruebas de fugas.
- Sistemas de integración y logística utilizan alimentadores vibratorios, alimentadores de bandejas y lanzaderas para transportar componentes.
El problema es obtener maquinaria del grupo cuatro cuando lo que se necesita pertenece al grupo dos. Por ejemplo, las células robóticas pueden costar mucho más que una máquina indexadora accionada por leva utilizada para la misma tarea. Las preguntas de alcance que separan una construcción personalizada real de una máquina de catálogo se establecen en esta guía para trabajar con un fabricante personalizado de máquinas de ensamblaje automatizadas.
Cuatro números que deciden la máquina antes de pedir un precio
Las cotizaciones variables de los proveedores pueden indicar una diferencia de 300% cuando se buscan precios para la misma pieza. La razón no radica en algunos gastos ocultos, sino en diferentes diseños realizados basados en diferentes suposiciones, y estas suposiciones dependen de cuatro piezas de información que deben estar listas antes de redactar la primera llamada.
- Volumen anual y tamaño del lote. Si una máquina procesa un cierto producto en 6,000 horas al año, puede construirse de acuerdo con la velocidad. Pero si la máquina funciona 40 lotes al año, entonces necesita tener un tiempo de cambio que no exceda los 30 minutos, de lo contrario estará inactiva esperando cierta pieza. Por lo tanto, estos tipos de maquinaria son diferentes y se valoran en consecuencia.
- Conteo de variantes. Debe notarse cuántos números de pieza tienen una misma herramienta. A nivel de seis variantes, el uso de herramientas duras deja de tener sentido e incluso si no se quisiera tener servos, de todas formas se debe usar uno.
- Tiempo de ciclo. Por tiempo de ciclo se entiende la velocidad del proceso. No es apropiado usar rápido. Si hay necesidad de obtener un producto cada 4.5 segundos, esto debe indicarse. Además, si se deben producir 900 piezas por hora a nivel de 92%, entonces la prueba de aceptación debe redactarse según estos parámetros.
- Costo de un defecto. Un rayón en un soporte es un riesgo mucho menor que una conexión suelta de una barra colectora porque el segundo tipo de defecto implica monitoreo de torque en proceso y una revisión 100% de la calidad de la electricidad. El costo de tal solución puede añadir 15-25% al costo de la maquinaria, pero los gastos están justificados.
Se debe considerar la imagen general en este asunto. Según la Federación Internacional de Robótica, se instalaron 542,000 robots industriales en 2024, mientras que el stock operativo total fue de 4,664,000 al final del período, lo que implica un aumento en la cantidad de 9% en un año, con la mayoría de las instalaciones ubicadas en Asia.
Lo que Benlong Construye y Contra lo que Cotizamos
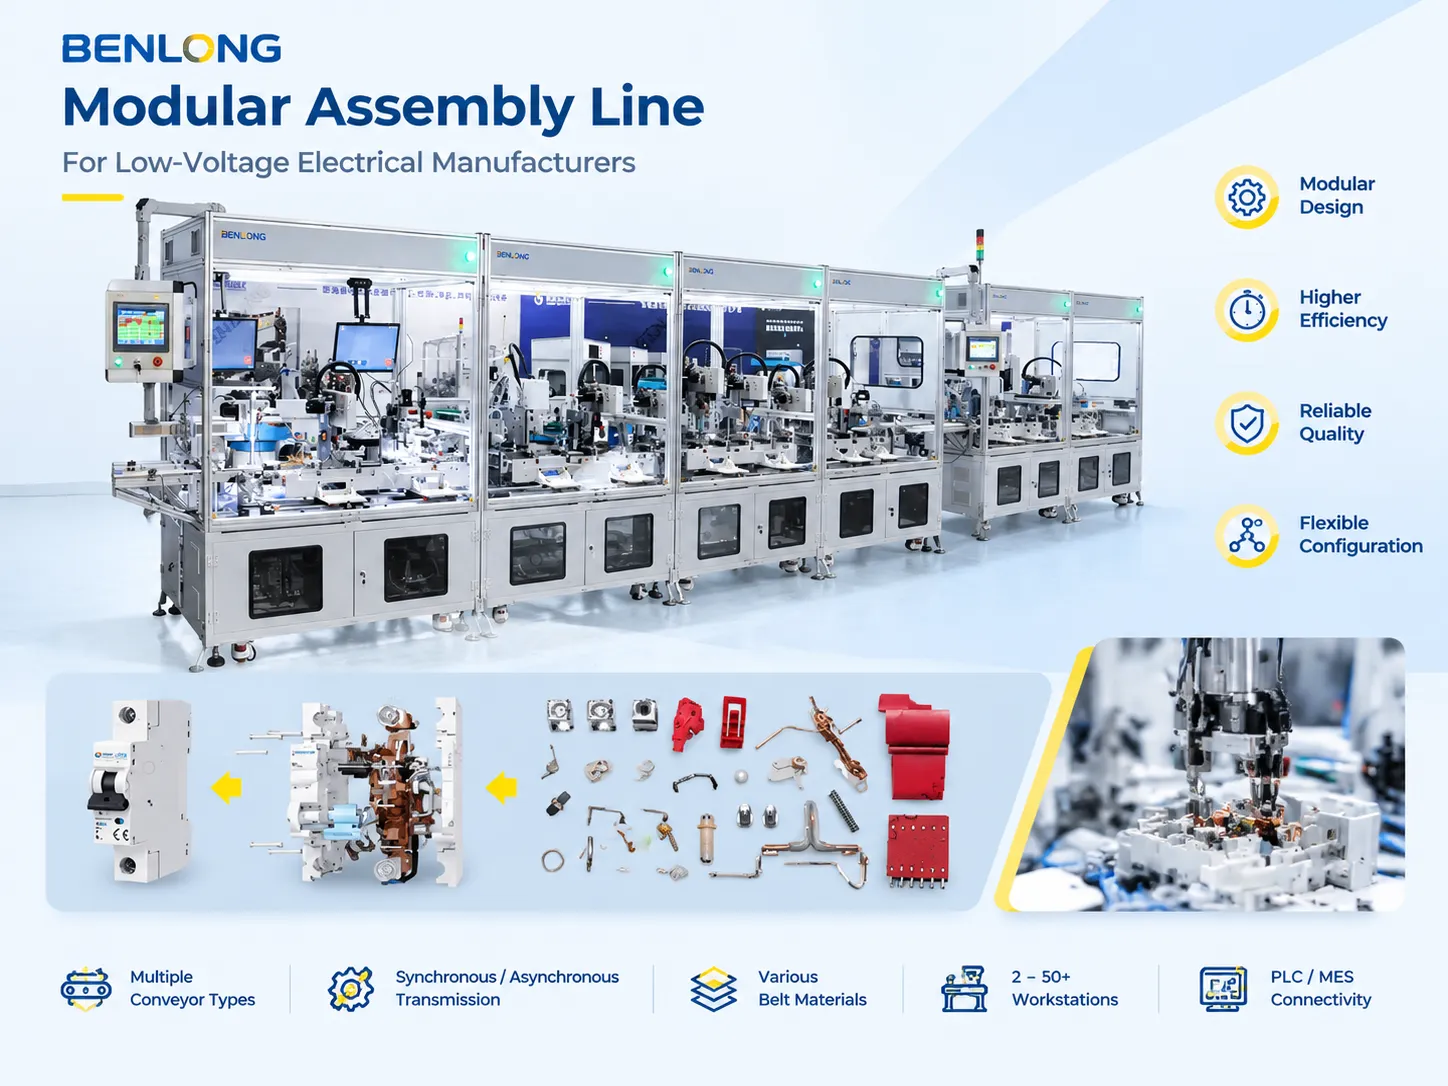
Benlong Automation se especializa en la producción de líneas de ensamblaje, máquinas de ensamblaje automatizadas, bancos de prueba, estaciones de soldadura y soldado, y accesorios necesarios, principalmente para fabricantes de aparatos eléctricos de baja tensión. En lugar de describir esto en términos generales, a continuación se proporcionan especificaciones detalladas de nuestras líneas de ensamblaje modulares, ya que este es el producto que los clientes consultan con mayor frecuencia.
| Parámetro | Construcción estándar |
|---|---|
| Tipos de transportadores | Cinta, cadena de placa, cadena de doble velocidad, rodillo, cinta plástica modular |
| Transmisión | Sincrónica (ritmo forzado), asincrónica (con búfer) o mixta |
| Materiales de la cinta | Antiestático, alta temperatura, grado alimenticio, uso general |
| Altura del puesto de trabajo | 750 ± 20 mm, ajustable |
| Estaciones de trabajo | De 2 a 50+, modulares y expandibles |
| Equipos auxiliares | Luces LED para tareas, ventiladores, enchufes, equilibradores de herramientas, puertos de aire |
| Control | PLC o manual, conectividad MES sobre OPC UA / Modbus |
| Fuente de alimentación | 380 V ± 10% 50 Hz, o 220 V según especificación del cliente |
| Entrega | De 30 a 60 días, longitud personalizada y conteo de estaciones |
La tabla muestra dos números que realizan más trabajo comercial que otros. Según los números, el preensamblaje de componentes y el diseño modular permiten reducir el número de sujetadores en 20 a 25, así como 15 de tiempo de ensamblaje, y se puede calcular este número con anticipación. El resto del grupo de dispositivos basados en tecnología de ensamblaje modular difiere solo en variaciones de marco, lo que significa que no importa si se elige el tipo síncrono o asíncrono, el resultado es el mismo porque este es el mayor impulsor del rendimiento en caso de producción mixta. Las configuraciones completas se encuentran en la página del producto de la línea de ensamblaje modular.
Una construcción reciente ilustra el rendimiento del sistema. Un contratista necesitaba un sistema de producción que relajara los procesos de fabricación en 20 familias distintas de productos de dimensiones y tiempos de ciclo variables. Benlong proporcionó un sistema modular asíncrono, que comprende 15 estaciones de trabajo que operan mediante dos velocidades del transportador de cadena y el atornillado controlado por torque. Después de cuatro meses de funcionamiento del sistema, hemos reducido 25 de mano de obra directa, mejorado 30 el rendimiento en producción en modo mixto, aumentado 15 la velocidad de subensamblaje, y obtenido 11 meses de retorno de inversión. El sistema no fue rediseñado durante el cambio de mezcla de productos, que es la razón principal para comprar asíncrono.
El nicho de baja tensión que Benlong conoce mejor
La mayoría de nuestras consultas no están relacionadas con el ensamblaje general. En cambio, consisten en consultas sobre trabajos específicos como ensamblar un microswitch, un contactor, soldar un arco de descarga, realizar una prueba en un ACB y calibrar una unidad de disparo. Esta especialización explica la forma de nuestro catálogo y la razón por la cual la ingeniería comienza desde el componente en lugar de seguir una plataforma predefinida.
Tome el sistema de contacto. El ensamblaje del contactor y el interruptor consta de un contacto móvil, un contacto fijo, un resorte, el sistema de retención y a menudo una trenza. Es importante asegurar la fuerza de contacto correcta y la separación durante el ensamblaje. Hacerlo manualmente resulta en variaciones en la fuerza dependiendo de la capacidad de la muñeca del operador. El Máquina de inserción automática de contactos de CA existe para eliminar esa variación: las piezas se alimentan, orientan, insertan y verifican en un ciclo, y la fuerza la establece la herramienta, no la persona.
El mismo argumento es aplicable al resto de la gama de productos. El ensamblaje del arco de descarga está compuesto por una serie de diferentes placas de acero que siempre deben estar dispuestas en el paso requerido sin rebabas ni errores de intercalado; es una cuestión de soldar y remachar piezas, pero no de ensamblarlas. El método de prueba utilizado es consistente con la especificación aplicable al producto y la prueba hipot se realiza al nivel de voltaje prescrito en lugar de un número redondo.
Si fabrica un interruptor, disyuntor, contactor o medidor, obtendrá una máquina funcional desde el principio. Si su producto es una bomba, caja de cambios o mueble, no somos su fabricante.
¿Línea de indexación fija, célula robótica o ambas?
Esta elección genera más reprocesos que cualquier otro aspecto relacionado con el proyecto. La respuesta correcta a esta pregunta dependerá de cómo será el futuro del producto en 5 años, no de cómo es ahora.
- Elija una línea de indexación fija cuando la familia de productos sea estable, el tiempo de ciclo sea bajo y el proceso consista en operaciones simples y directas. Las estaciones accionadas por leva indexan en un rango de 0.3 a 0.8 segundos. Son precisas hasta unas pocas centésimas de milímetro y son mucho más económicas que las células robóticas. Las unidades accionadas por leva pueden tener una vida útil de uso normal de veinte años.
- Elija una célula robótica cuando el proceso requiera una instalación, no solo coordinación, o cuando el número de variantes posibles sea inesperado. El componente de integración es mucho más caro que el mecanismo metálico. El brazo podría costar tanto como 25-35% del precio de la instalación.
- Elija ambas opciones cuando el volumen de producción sea grande y el número de variantes sea alto. El diseño donde un mecanismo de indexación fija produce materiales con un robot que alimenta componentes al final del proceso es uno de los más económicos disponibles hoy en día. Las líneas de alta velocidad construidas de esta manera se cubren en esta nota sobre soluciones de automatización de alta velocidad.
Cuando surgen circunstancias en las que se manejan volúmenes mayores, pero diversas mezclas de variedades son significativas, se pueden emplear juntas dos soluciones altamente beneficiosas discutidas anteriormente. Un medio muy popular para manejar esta situación es recurrir a la solución de indexación fija cuando se trata de actividades estables de alto volumen porque en este caso, podemos decir que ambos métodos se complementan perfectamente.
Atornillado, dispensado, soldadura: las estaciones que deciden la calidad
El enfoque de los consumidores cambia de la cinta transportadora al brazo robótico y luego se dan cuenta de que el problema está en el destornillador. Esto no es inusual. Un destornillador controlado por torque con monitoreo de datos cuesta aproximadamente 1,000 TP4T más que un destornillador con embrague por husillo, pero permite la detección de una falla oculta.
Hay tres tipos de estaciones de trabajo que valen cada dólar invertido:
- Destornilladores con monitoreo de torque. Se registran las curvas de ángulo y torque para cada unidad de producto. Ayudan a identificar tornillos defectuosos como tornillos cruzados, rotos o faltantes, lo que abre puertas para resolver quejas de clientes seis meses después de presentadas.
- Inspección visual. Verificar la presencia y orientación de tornillos o etiquetas a la velocidad de línea es ahora posible con dispositivos modernos de nueva generación. El número de operaciones realizadas ha aumentado a 30-60 verificaciones de una cámara por minuto.
- Estaciones de unión con monitoreo continuo de parámetros del proceso: soldadura por resistencia con curvas de corriente y desplazamiento, soldadura ultrasónica con energía y longitud de distancia; ajuste por presión con curvas de fuerza-desplazamiento.
Estas estaciones de trabajo son la fuente de la mayoría de las disputas de aceptación porque la frase “el tornillo está apretado” no puede ser probada.
Cómo es un presupuesto realista
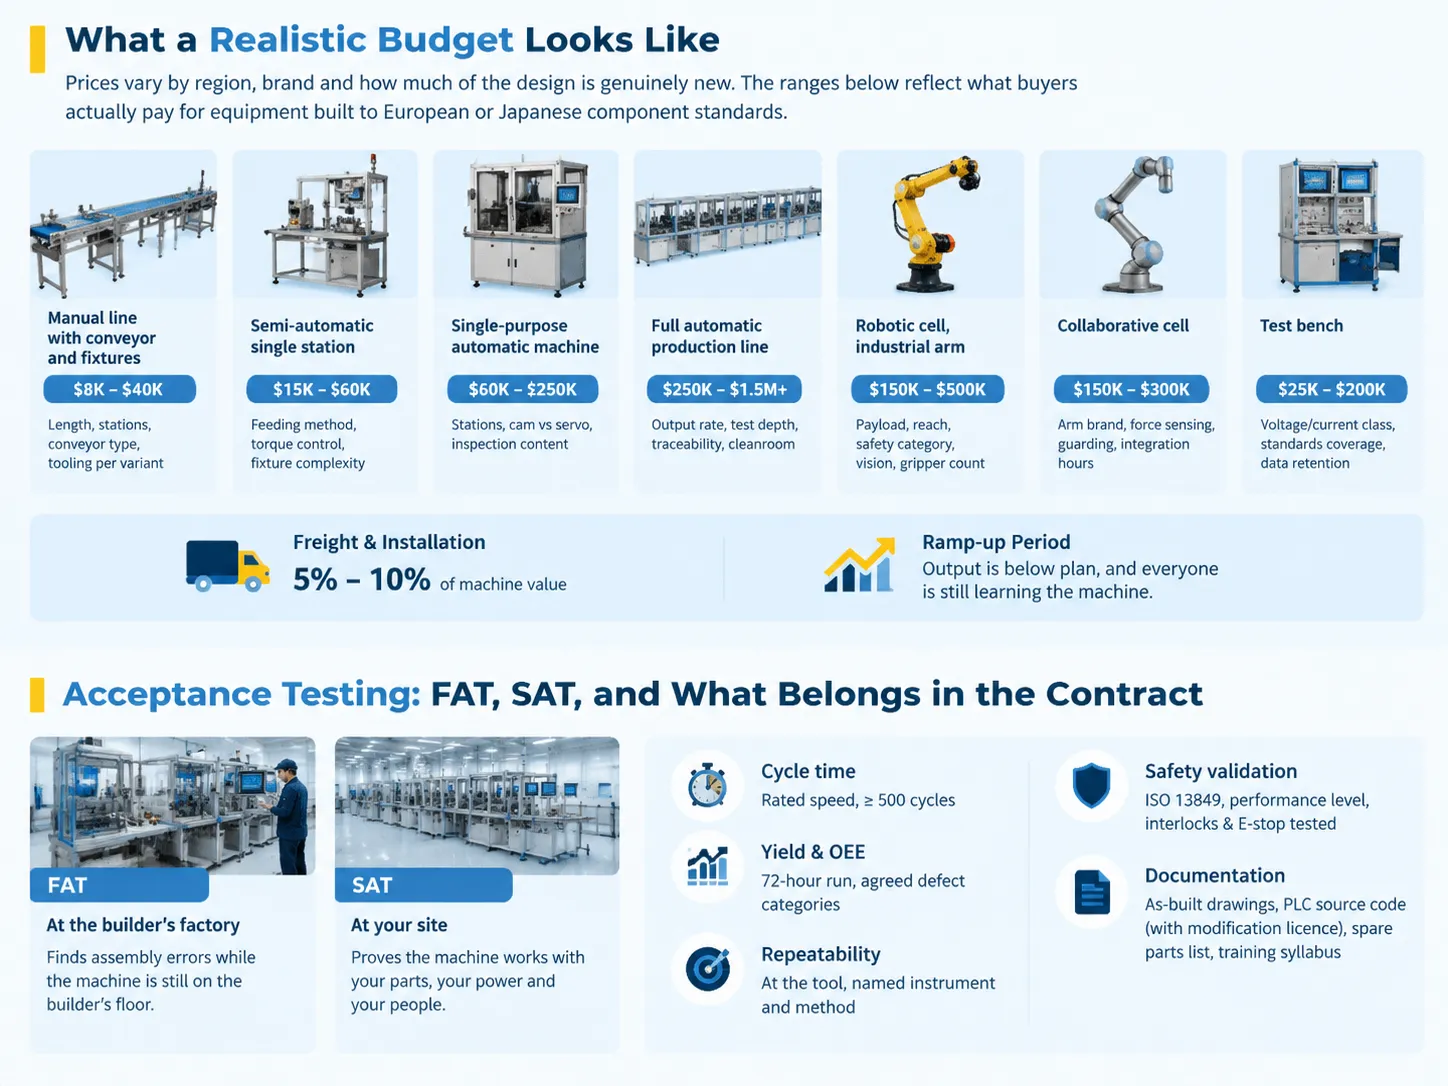
Los precios se basan en la región, en la marca de los componentes y en el grado de innovación del diseño involucrado. Los rangos cotizados representan los precios reales pagados por los clientes por equipos fabricados según los estándares de componentes europeos o japoneses; estos rangos son amplios, por diseño.
| Categoría | Costo de capital típico | Qué mueve el número |
|---|---|---|
| Línea manual con transportador y accesorios | $8,000 a $40,000 | Longitud, número de estaciones, tipo de transportador, herramientas por variante |
| Estación única semiautomática | $15,000 a $60,000 | Método de alimentación, control de torque, complejidad del accesorio |
| Máquina automática de propósito único | $60,000 a $250,000 | Número de estaciones, leva versus servo, contenido de inspección |
| Línea de producción totalmente automática | $250,000 a $1.5 M y más | Tasa de producción, profundidad de prueba en proceso, trazabilidad, sala limpia |
| Celda robótica, brazo industrial | $150,000 a $500,000 | Carga útil, alcance, categoría de seguridad, visión, número de pinzas |
| Celda colaborativa | $150,000 a $300,000 | Marca del brazo, detección de fuerza, protección, horas de integración |
| Banco de pruebas | $25,000 a $200,000 | Clase de voltaje y corriente, cobertura de normas, retención de datos |
Hay dos cosas que quedan fuera de estos rangos y pueden sorprender a los compradores primerizos: transporte e instalación, que tienden a equivaler entre 5% y 10% del precio de la máquina, y el gasto interno del período de arranque, cuando la producción está retrasada en cierto grado y se está en proceso de aprendizaje.
Pruebas de aceptación: FAT, SAT y lo que pertenece al contrato
Incluya los criterios de aceptación en la orden de compra en lugar de en un correo electrónico. Una máquina que satisface una expectativa no declarada, sigue siendo una máquina que no pasa la aceptación.
La medición del tiempo de ciclo se basa en una corrida estable de al menos 500 ciclos, no con el cronómetro en 3 piezas. La medición del rendimiento y OEE debe realizarse durante una corrida de 72 horas, con la clasificación acordada de defectos antes de iniciar. La medición de repetibilidad debe hacerse en la máquina herramienta con el método y equipo mencionados por escrito; si solo se menciona el resultado, no podrá defender su posición en un año.
Luego están los dos omitidos. Validación de seguridad según ISO 13849, marcado de los niveles de rendimiento, control de los enclavamientos y temporización de la función de parada de emergencia. Y la documentación debe incluir esquemas, código fuente PLC con derechos de modificación, lista de repuestos con tiempos de entrega y plan de formación.
El Pre-FAT realizado en el sitio del fabricante y el SAT realizado en el suyo son dos eventos distintos. El primero está dirigido a detectar errores de ensamblaje cuando el equipo aún está en el sitio del fabricante, el segundo muestra la operación del equipo usando sus componentes, fuente de energía y personal.
Tiempo de entrega, instalación y los costos que nadie menciona
En el caso de una línea de producción modular, un tiempo de entrega práctico será de alrededor de 7 a 15 días para la evaluación de necesidades, de 10 a 20 días dedicados al diseño y elección del transportador mediante CAD 3D y simulación del flujo de materiales, así como de 30 a 60 días para la producción, de 5 a 10 días para la instalación y varios días más para las pruebas finales de aceptación. En total, tomaría alrededor de 3-4 meses, siempre que los dispositivos ya hayan sido definidos y las piezas se mantengan estables.
El tiempo de entrega de máquinas automáticas de propósito único es más largo porque el diseño no puede reutilizarse en otro lugar. Todo el proceso suele tomar alrededor de 6 a 9 meses, y el período de tiempo está determinado principalmente por el número de mecanismos recién construidos.
En cuanto a los costos, varían significativamente:
En primer lugar, debe organizar el suministro de energía y aire comprimido. Asegúrese de que su máquina esté alimentada con energía de antemano. La potencia de entrada estándar para el equipo es de 380 V ± 10% a 50 Hz, sin embargo, si hay estaciones de embalaje servo, un enfriador o un compresor de máquina, se necesita un canal de entrada dedicado. Planifique el área donde se colocará la máquina: el tamaño de la puerta, la capacidad de elevación del ascensor y el peso de la máquina determinarán si la máquina podrá entrar en la sala o no.
El costo anual de repuestos es alrededor del 3% al 5% del precio de la máquina, el kit inicial de repuestos debe comprarse al mismo tiempo que la máquina ya que las piezas aún son económicas y pueden ser recordadas por el fabricante. Finalmente, el personal es otro elemento importante de costo, aunque usualmente se ignora en el presupuesto: se recomienda contar con un ingeniero que posea el código fuente del PLC y haya recibido la capacitación necesaria.
Los compradores que comparan propuestas de líneas llave en mano encontrarán los compromisos entre alcance, precio y riesgo expuestos en esta revisión de soluciones de líneas de producción automatizadas, que vale la pena leer antes de firmar cualquier cosa.
Preguntas frecuentes
¿Qué es el equipo de ensamblaje automatizado?
Máquinas que ejecutan parte o todas las etapas de creación de un producto. Puede ser desde un transportador motorizado con herramientas donde alguien debe hacer el ensamblaje hasta una línea completamente automatizada con alimentación, ensamblaje, unión, prueba y embalaje que se realiza de manera automatizada con operadores supervisando el trabajo.
¿Qué son los sistemas de automatización de ensamblaje?
El sistema completo incluye la máquina, las estaciones, el suministro de materiales, los sistemas de transporte, los sistemas de ingeniería usados para el control, los sistemas de seguridad y la arquitectura de procesamiento de información. Aunque dos proveedores puedan ofrecer el mismo suministro de máquinas, tendrán sistemas completamente diferentes, porque es la interacción de los sistemas lo que hace posible que el equipo funcione con la productividad declarada.
¿Cuáles son algunos ejemplos de equipos automatizados?
Una máquina automática de inserción de contactos, una línea de ensamblaje automática de MCB, una estación de apilamiento y soldadura de cámaras de arco, un tapador que puede manejar de 40 a 120 botellas por minuto, una célula de trabajo robótica para atornillado, un banco de pruebas completo para ACB y una estación de inspección visual al final de la línea están aquí porque alguna de las tareas involucradas era demasiado incierta, demasiado lenta o demasiado insegura para realizarse manualmente.
¿Cuáles son las cinco D de la automatización?
Aburrido, Sucio, Dañino, Difícil y Costoso. Cualquier tarea monótona que exponga a las personas a suciedad, peligros y que no requiera un toque humano clarificador o que simplemente sea lo suficientemente difícil como para ser extremadamente costosa es un buen candidato para la automatización. La tecnología está desactualizada, pero no obstante es la mejor para proporcionar una lista de tareas adecuadas para la estimación de las empresas.
Referencias
- Federación Internacional de Robótica — Robótica Mundial 2025: La demanda global de robots se duplica en 10 años
- A3 — Asociación para el Avance de la Automatización
- Rockwell Automation — Arquitectura de Control e Información para Líneas de Ensamblaje
- Universal Robots — Automatización Colaborativa para Ensamblaje y Atención de Máquinas
- item Aplicaciones Industriales — Sistemas de Perfil Modular para Estaciones de Trabajo de Ensamblaje
Conclusión
Un producto que evalúa utilizando herramientas de comparación disponibles en línea no es una herramienta de automatización de ensamblaje. Hay siete categorías de clasificación de productos, y la categoría depende principalmente de cuatro parámetros importantes. Estos son volumen, variantes, takt y costo del defecto en ese orden.
Estas cuatro cifras deben recopilarse antes de realizar cualquier solicitud de cotización, después de lo cual el número de opciones disponibles se limita. Proporciónenos las cifras junto con sus dibujos, y le asistiremos con la categoría, el costo y si la automatización es aplicable a este volumen.