benlong




Como Selecionar Sensores de Automação Industrial para Manufatura
Todas as máquinas automáticas dependem das informações com as quais operam. Uma prensa servo trabalha com um componente imperfeito, um robô trabalha apenas com objetos visíveis, e um banco de calibração mede a temperatura do seu ambiente. Escolher sensores de automação industrial portanto, não é um item para preencher no final de um projeto; decide se a máquina detecta defeitos ou os envia. Esta diretriz é direcionada especialmente às pessoas responsáveis por desenvolver a lista de sensores para o projeto, e à pessoa que deve comprá-los, comparar ofertas de fornecedores e ter alguns sensores adicionais disponíveis.
Este guia baseia-se em nossa experiência na seleção de tipos de sensores para linhas de montagem automáticas e bancos de teste para disjuntores e outros aparelhos de baixa tensão. Em nossa prática, selecionamos entre os seis tipos de grupos de sensores: sensores de pressão, sensores de temperatura, sensores fotoelétricos, sensores de visão, sensores de proximidade e sensores de deslocamento linear produzidos por grandes empresas como Omron, Keyence, Honeywell, Panasonic e SIMBATOUCH.
Para selecionar sensores para fabricação, comece pelo trabalho, não pelo catálogo: defina o que deve ser detectado ou medido, o material alvo e a distância, a precisão e o tempo de resposta que o processo necessita, e o ambiente em que o sensor irá operar. Depois, combine o sinal de saída com seu PLC (PNP ou NPN, 4–20 mA, ou IO-Link), confirme o grau de proteção IP e a montagem, e padronize em um pequeno número de marcas e números de peça. A maioria das falhas de sensores no chão de fábrica ocorre por especificação incorreta ou instalação inadequada, não por falha do sensor.

As Seis Famílias de Sensores por Trás da Maioria das Máquinas de Montagem e Teste
Existem dezenas de tipos de sensores usados em automação industrial, mas um sistema de transporte comum ou banco de teste usa apenas seis famílias de sensores. A tabela abaixo mostra as funções de cada sensor em uma máquina real e também sua especificação importante para inclusão na lista de materiais (BOM).
| Família do sensor | O que faz na máquina | Especificação chave para definir | Saída típica |
|---|---|---|---|
| Pressão / força | Monitora o fornecimento de ar, força da prensa, força de fixação; células de carga em prensas servo | Faixa, precisão (% FS), capacidade de sobrecarga | 4–20 mA, 0–10 V, saída de chave |
| Temperatura | Compensação ambiente em bancos de calibração; controle de soldagem e aquecimento | Tipo de sensor (RTD, termopar), faixa, precisão | Entrada RTD/TC, 4–20 mA |
| Fotoelétrico | Presença de peça, contagem, posição; cortinas de luz de segurança | Modo de detecção, distância, tamanho do ponto, tempo de resposta | PNP/NPN, IO-Link |
| Visão | Peças faltantes, invertidas ou mal posicionadas; leitura de códigos e marcas | Campo de visão, resolução, tempo de inspeção, iluminação | Ethernet, I/O digital |
| Proximidade | Posições finais do cilindro, detecção de peça metálica, confirmação de fixação | Distância de detecção, blindado ou não blindado, tamanho da carcaça | PNP/NPN, IO-Link |
| Linear / deslocamento | Profundidade de inserção, posição do curso, altura e planicidade | Faixa de medição, resolução, linearidade | 4–20 mA, 0–10 V, RS-485, IO-Link |
Sensores de pressão e força
A detecção de pressão na montagem de componentes elétricos tem duas aplicações diferentes. A primeira é pneumática: a maioria das máquinas funciona com um fornecimento de ar de 0,6MPa; um interruptor de pressão ou transmissor para a máquina antes que a braçadeira de baixa pressão permita qualquer movimento da peça. A segunda está relacionada à medição de força durante prensagem, rebite e inserção. Na Benlong’s Máquina automática de montagem de núcleo de ferro magnético MCB, uma prensa servoinsere bobinas e pinos com uma força programável de 10–200 N com precisão de força de ±5% e precisão de profundidade de ±0,05 mm, e uma curva força-deslocamento rejeita qualquer peça que se desvie do perfil ensinado. Células de carga e sensores de força miniatura da SIMBATOUCH e Honeywell são escolhas típicas para essa função.
Sensores de temperatura
A temperatura é crucial onde a física depende dela. Um disjuntor bimetálico opera engrenagens com base no calor, portanto, um banco de calibração que não considera a temperatura ambiente ao redor causará medições incorretas do turno da manhã ao da tarde. A Benlong’s bancada de calibração térmica de longa duração para MCCB registra a temperatura ambiente em cada teste e pode ajustar automaticamente as janelas de aceitação, com uma câmara opcional mantendo 25 °C ±3 °C. Para essa medição, é melhor usar um RTD (ex.: Pt100) em vez de um termopar, pois é mais preciso e estável na temperatura ambiente. Termopares são mais eficazes em medições que envolvem altas temperaturas em pontos como soldagem e fixação por calor.
Sensores fotoelétricos
Sensores fotoelétricos são a base da detecção de peças. Podem operar em três modos: feixe direto, retroreflexivo e difuso; além disso, mesmo em espaços apertados, sensores de fibra óptica podem ser usados em vez dos sensores padrão. Na máquina semi-automática de montagem de arco MCB, sensores ópticos verificam a contagem de placas e a altura das pilhas antes da operação de prensagem e cortinas de luz de segurança protegem o pessoal na área de carregamento. Os três principais fabricantes de sensores ópticos são Omron, Keyence e Panasonic.
Sensores de visão
Enquanto um sensor fotoelétrico responde sim ou não, um sensor de visão responde o que, onde e se está correto. Na Benlong’s Linha de montagem automática MCB, que opera em ciclo de 2–3,5 segundos, câmeras em pontos específicos verificam bloqueios ausentes, peças fora do lugar e encaixe inadequado. Uma única especificação é suficiente para as capacidades da câmera, ou seja, resolução da imagem, mas a avaliação geral: campo de captura da imagem, tamanho máximo do defeito, iluminação, bem como a duração total da inspeção visual devem atender aos requisitos do ciclo operacional. Keyence e Omron produzem sensores de visão e sistemas completos de visão de máquina.
Sensores de proximidade
Sensores de proximidade indutivos são usados para detectar metal sem qualquer contato. Eles são os mais escolhidos para receber posições finais de cilindros, mesas rotativas indexadoras ou verificar a presença de peças metálicas em dispositivos. Os capacitivos detectam objetos não metálicos como carcaças plásticas, mas são mais afetados por sujeira e umidade. Também fornecem o alcance de detecção com uma tolerância: o alcance especificado é aplicável a um alvo feito de aço e outros metais como latão, cobre e alumínio reduzem significativamente o alcance dos sensores, o que é especialmente importante na detecção de contatos e terminais de cobre.
Sensores lineares e de deslocamento
Sensores lineares têm a capacidade de medir posição em vez de apenas detectar sua presença. Exemplos desses sensores incluem o transdutor de posição magnetostrictivo, o transdutor de posição potenciométrico, o LVDT e o sensor de deslocamento a laser. Em máquinas de montagem, eles são usados para medir a profundidade de inserção, curso da prensa, altura da peça e planicidade. Quando usados com um sensor de força, o sensor linear gera a chamada característica força-deslocamento que torna a prensa servo uma ferramenta eficaz.
Como Selecionar Sensores de Automação Industrial: Um Processo em Sete Etapas
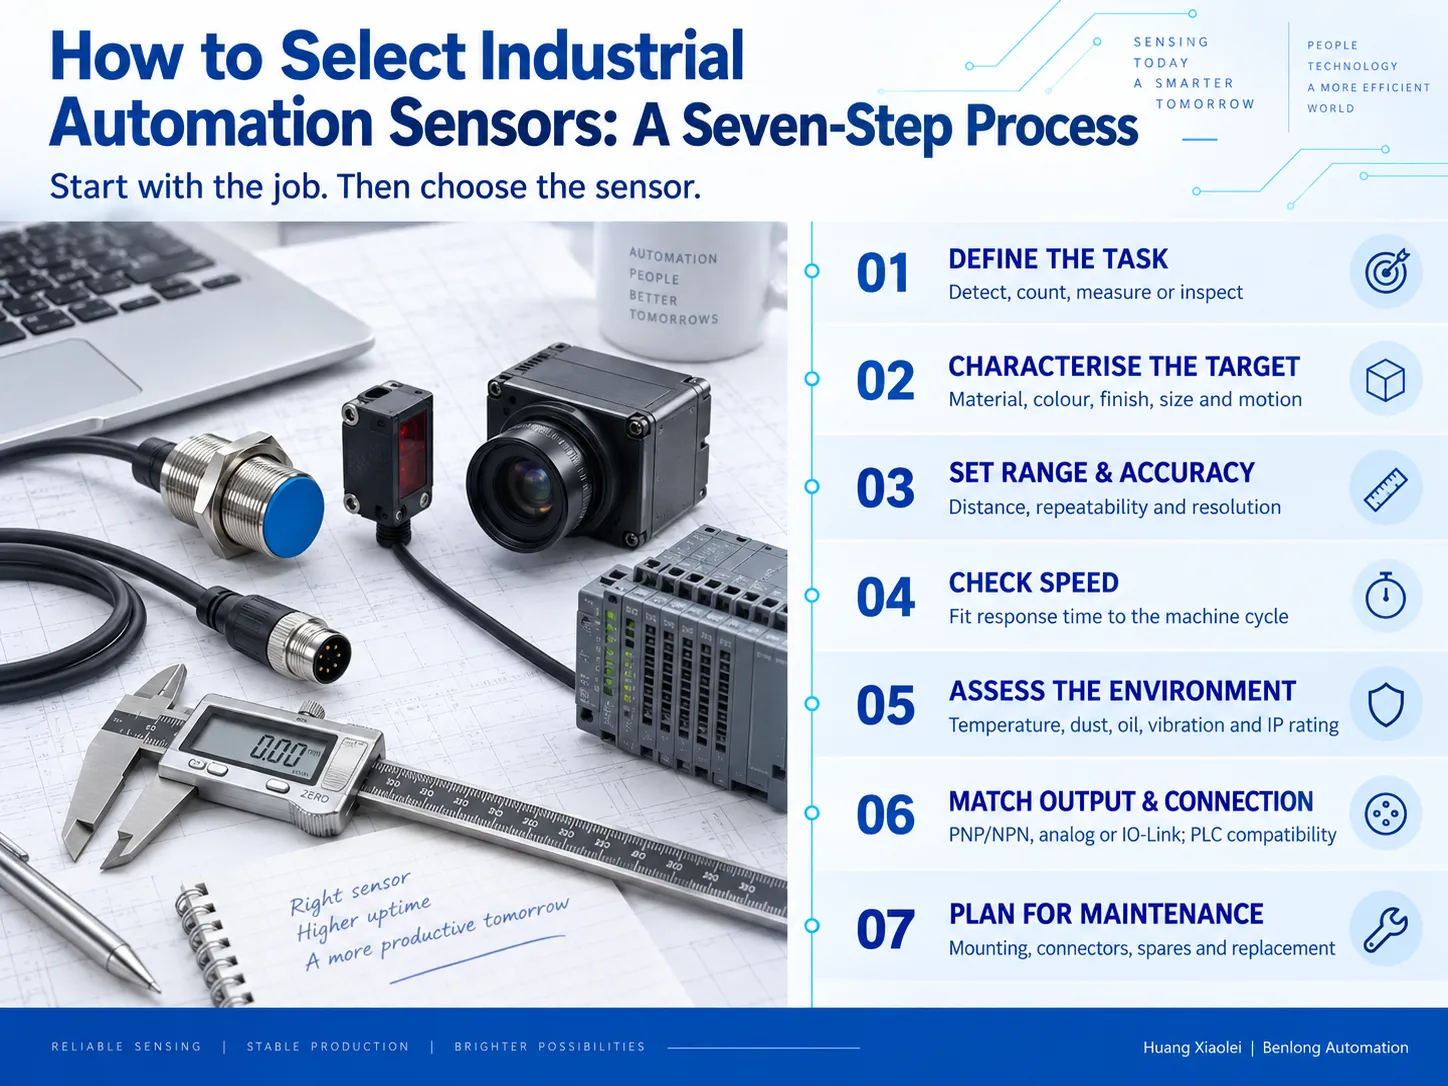
Uma metodologia sólida permite que engenheiros escolham um sensor industrial mais rapidamente e que compradores verifiquem seus atributos com mais facilidade. Essas sete etapas são universais:
①.Decida o que realizar. Redija uma frase descrevendo o objetivo da detecção, contagem, medição ou inspeção no espaço e no tempo. Se tiver dificuldade em colocar a ideia em palavras, os requisitos para o sensor ainda não estão formalizados.
②.Identifique o alvo. Isso implica estabelecer qual é seu material, cor, acabamento superficial, dimensões e mobilidade. Como regra, alvos brilhantes, transparentes e pretos são conhecidos por confundir sensores ópticos.
③.Calcule a distância. Defina o alcance de trabalho do sensor e a repetibilidade necessária das medições. Também pense na menor mudança que deve ser detectada.
④.Foque no tempo. Certifique-se de que o tempo de resposta do sensor corresponda ao tempo de trabalho do equipamento; em um ciclo de trabalho de 2 segundos, um sensor lento causará lentidão.
⑤.Avalie as condições ambientais. Esteja atento a fatores como temperatura, névoa de óleo, fluido refrigerante, poeira metálica e vibrações, incluindo ruído elétrico. Escolha uma classe IP adequada e material da carcaça com base na classificação IP.
⑥.Determine seu tipo de saída e conexão. PNP ou NPN devem se adequar à entrada e o tipo analógico é caracterizado pela faixa (4-20mA ou 0-10V).
⑦.Prepare-se para a manutenção. Isso consiste em determinar o tipo de conectores, comprimentos de cabo, disponibilidade de peças sobressalentes e se a substituição pode ser feita sem reprogramação.
Sinais de saída: o detalhe que causa a maioria dos atrasos na comissionamento
Sensores discretos utilizam tecnologia PNP ou NPN, e é fundamental que o sensor apropriado seja selecionado para corresponder ao módulo de entrada do PLC. Um sensor com polaridade incorreta simplesmente não funcionará, o que é uma das razões mais comuns para atrasos quando equipamentos importados chegam ao seu destino final. Enquanto isso, sensores analógicos funcionam transmitindo medições contínuas, com preferência para 4-20 mA em relação aos sinais de tensão em longas extensões de cabo, devido à sua eficácia contra ruído elétrico e facilidade de detecção de interrupção do fio. IO-Link, padronizado como IEC 61131-9, mantém a conexão familiar de três fios, mas adiciona comunicação bidirecional, para que o PLC possa ler diagnósticos do sensor e baixar configurações para uma unidade substituta automaticamente.
Lista de Verificação de Especificações de Sensores para Engenheiros e Compradores
A maioria dos problemas de aquisição começa com uma linha incompleta na lista de sensores. Antes que uma lista de sensores de automação seja enviada para compras, cada linha deve responder o seguinte:
| Campo | O que escrever | Por que é importante |
|---|---|---|
| Função e localização | Número da estação e tarefa, por exemplo, “ST05 contagem de placas de arco” | Liga a peça ao desenho da máquina e à lista de peças sobressalentes |
| Tipo e modo do sensor | por exemplo, fotoelétrico difuso, indutivo M12 blindado | Evita substitutos que encaixam mas não funcionam |
| Alcance e precisão | Distância de detecção ou faixa de medição, repetibilidade | Define o desempenho que o fornecedor deve atender |
| Tempo de resposta | Valor máximo em ms | Deve caber dentro do ciclo da máquina |
| Saída | PNP/NPN, NA/NC, 4–20 mA, IO-Link | Deve corresponder à placa de entrada do PLC |
| Tensão de alimentação | Normalmente 12–24 V DC | Evita sensores danificados na partida |
| Conexão | Conector M8/M12 ou cabo, comprimento do cabo | Afeta o tempo de manutenção e estoque de peças sobressalentes |
| Ambiente e classificação IP | por exemplo, IP67, cabo resistente a óleo | Determina a vida útil |
| Marca e número da peça | Marca aprovada mais modelo exato | Permite que compras comparem itens semelhantes |
| Alternativa aprovada | Segunda marca e modelo | Protege o projeto contra problemas de prazo de entrega |
Os clientes precisam considerar duas verificações comerciais: verificar se o componente cotado é estoque genuíno de um distribuidor autorizado e descobrir o prazo de entrega por sensor e não apenas um prazo geral. Por exemplo, um sensor de visão em atraso pode paralisar toda a linha de produção sendo testada na fábrica.
Marcas de Sensores Usadas em Projetos de Automação Benlong
A Benlong padroniza uma lista curta de marcas para que os clientes recebam máquinas com peças que podem ser adquiridas localmente e os engenheiros possam dar suporte. A comparação abaixo reflete como cada marca é tipicamente usada em equipamentos de montagem e teste.
| Marca | Origem | Linhas de sensores mais fortes | Papel típico nas máquinas Benlong |
|---|---|---|---|
| Omron | Japão | Fotoelétrico, fibra, proximidade, visão, deslocamento, pressão | Detecção geral; corresponde aos PLCs Omron usados em muitas linhas |
| Keyence | Japão | Fibra, deslocamento a laser, sistemas de visão e medição | Medição de alta precisão e inspeção visual |
| Honeywell | Estados Unidos | Pressão, força, temperatura, posição e interruptores | Monitoramento de pressão e força, medição de temperatura |
| Panasonic | Japão | Fibra, fotoelétrico compacto, sensores de área, cortinas de luz, pressão | Detecção compacta em fixações apertadas, segurança do operador |
| SIMBATOUCH | China (Guangzhou) | Células de carga, sensores de força miniatura, sensores de torque e sensores de força multieixo | Medição de força em prensa, rebitagem e inserção |
Quando um cliente especifica uma marca diferente, por exemplo, para corresponder a um padrão existente na planta, a lista de sensores pode ser adaptada durante a fase de projeto. Fazer isso antes da construção da máquina custa pouco; mudar sensores após a aceitação na fábrica significa refiação, reprogramação e reteste. Compradores em mercados como a Índia, que ponderam entre fabricantes locais e offshore, podem encontrar mais sobre essa decisão em nosso guia para fabricantes de máquinas de montagem automática na Índia.
Do Sinal do Sensor à Decisão de Qualidade
A saída do sensor só é relevante quando tem impacto nas ações da máquina. Cada sensor importante em uma linha devidamente projetada influencia as ações tomadas pela máquina: parar, rejeitar, tentar novamente, ajustar ou registrar. Esta é a distinção chave entre automação que apenas move objetos e automação que realiza controle de qualidade, uma distinção explorada mais detalhadamente em nosso artigo sobre O que é automação?. Ao revisar uma proposta de máquina, pergunte para cada sensor o que acontece quando seu sinal está errado. Se não houver resposta, o sensor é apenas decoração.
- Rejeitar em caso de falha: sistemas de força-deslocamento, visão e contagem devem impedir que peças defeituosas passem pela linha.
Registrar o valor: manter registros de picos de força, temperaturas e resultados de inspeção permite usar os dados para auditorias e reclamações.
Supervisionar o sensor: sistema de diagnóstico IO-Link, dados de intensidade do sinal de sensores fotoelétricos e calibração de canal permitem detectar mau funcionamento do sensor antes que problemas surjam. 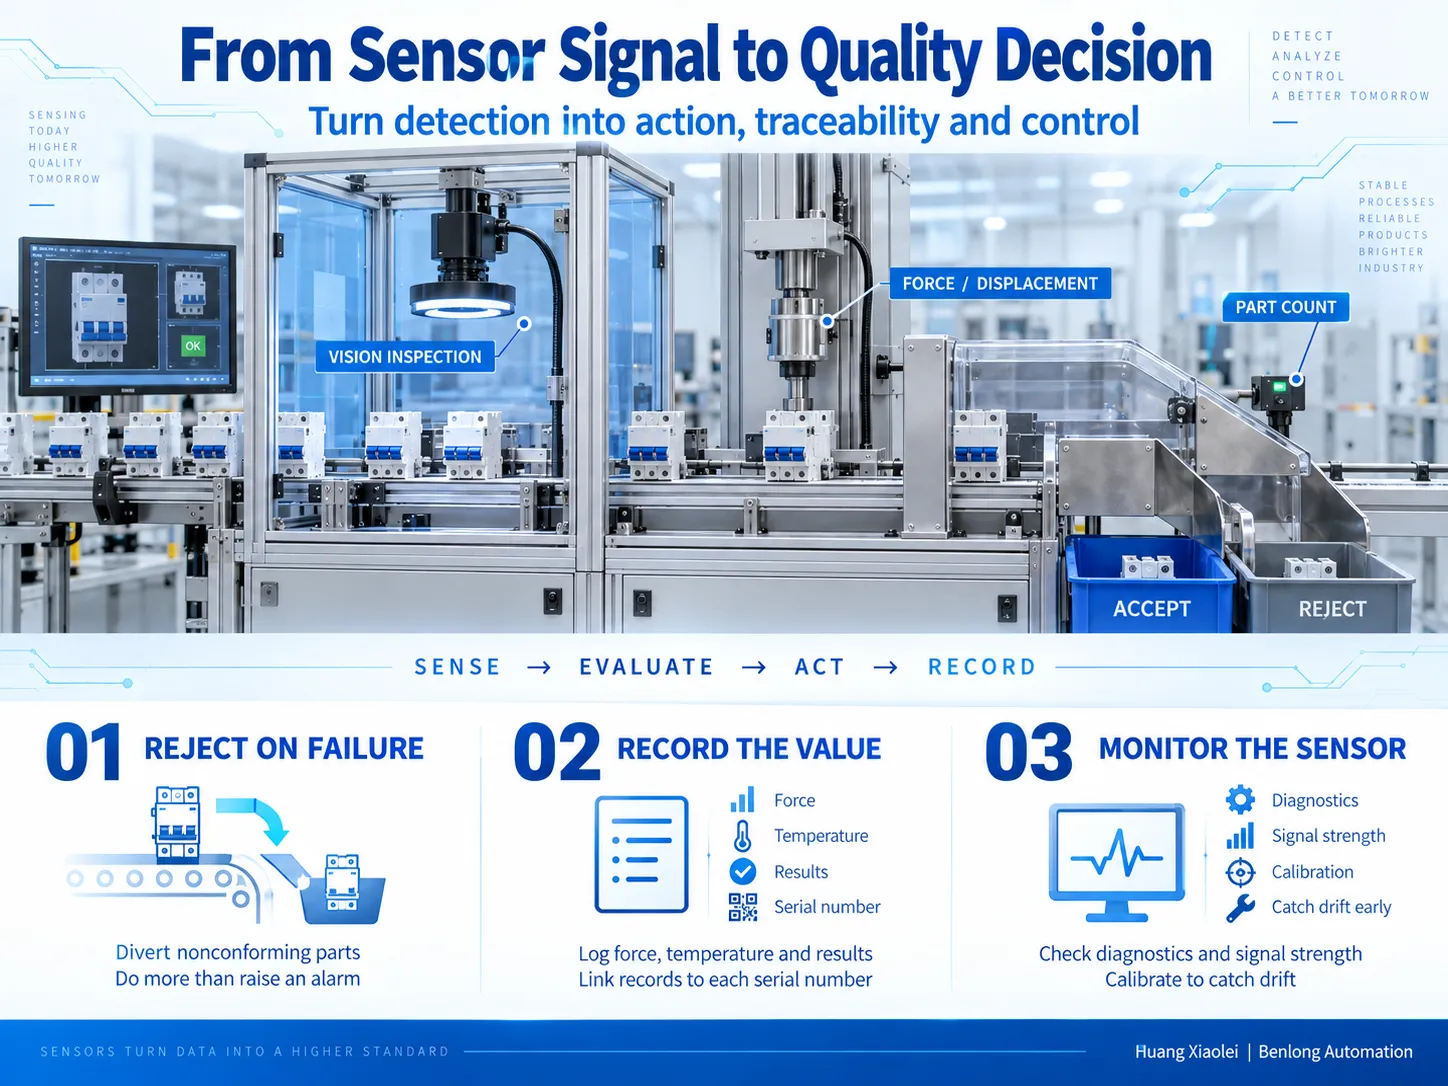
Perguntas frequentes
Quais são os diferentes tipos de sensores usados em automação industrial?
Os sensores industriais mais comuns são sensores de proximidade (indutivos e capacitivos), sensores fotoelétricos e de fibra óptica, sensores de visão, sensores de pressão e força, sensores de temperatura, sensores lineares e de deslocamento, sensores ultrassônicos, codificadores, sensores de nível e fluxo, e dispositivos de segurança como cortinas de luz e scanners a laser. Quais são os quatro principais tipos de sensores?.
Embora não exista uma lista oficial de tipos de sensores, eles são classificados em quatro categorias amplas na prática, que são sensores de temperatura, pressão, posição ou proximidade, e sensores ópticos. Coletivamente, esses tipos de sensores representam a maioria das medições e detecções necessárias durante os processos de fabricação.
Como escolher um sensor?.
Primeiro, especifique precisamente o que deve ser detectado ou medido, seguido pela identificação dos detalhes do material alvo e distância, garantindo o nível desejado de precisão e tempo de reação, definindo a condição de trabalho e o grau de proteção IP, e finalmente ajustando o tipo de sinal de saída para o controlador. Por último, é importante selecionar um fabricante que possa fornecer suporte ao projeto também oferecendo sugestões de alternativas.
Quais tipos de sensores são comumente usados em robôs industriais?.
Quais tipos de sensores são comumente usados em robôs industriais?
A posição da junta é principalmente monitorada por meio de encoders, enquanto sistemas de visão são usados para identificação de peças. Tarefas de montagem e polimento são realizadas com a ajuda de sensores de força/torque. Sensores de proximidade e fotoelétricos são usados em garras e atuadores finais. A segurança pode ser garantida pelo uso de scanners a laser de segurança ou cortinas de luz.
Referências
- OMRON Automação Industrial — Categoria de produtos Sensores
- KEYENCE — Fundamentos dos Sensores: princípios de detecção e tipos de sensores
- Panasonic Industry — Sensores
- Honeywell — Soluções de Sensoriamento
- SIMBATOUCH (Guangzhou Sbatuo Electronic Technology) — sensores de força e pressão
- IO-Link Community — Tecnologia IO-Link (IEC 61131-9)
Conclusão
Selecionar sensores para um projeto de fabricação é um exercício de especificação antes de ser uma compra. Defina a tarefa, o alvo, a precisão, a velocidade e o ambiente; combine a saída com o controlador; e padronize as marcas que você pode suportar. A Benlong Automation aplica exatamente essa abordagem aos sensores de pressão, temperatura, fotoelétricos, visão, proximidade e lineares em suas linhas de montagem e bancadas de teste, para que cada sinal na máquina leve a uma decisão sobre a qualidade.
Huang Xiaolei | Benlong Automação