benlong




چگونه سنسورهای اتوماسیون صنعتی را برای تولید انتخاب کنیم
همه ماشینهای خودکار به اطلاعاتی که با آنها کار میکنند وابستهاند. یک پرس سروو با یک قطعه ناقص کار میکند، یک ربات فقط با اشیاء قابل مشاهده کار میکند، و یک میز کالیبراسیون دمای محیط خود را اندازهگیری میکند. انتخاب حسگرهای اتوماسیون صنعتی بنابراین یک مورد نهایی برای پر کردن در پایان پروژه نیست؛ این تصمیم میگیرد که آیا ماشین نقصها را شناسایی میکند یا آنها را ارسال میکند. این راهنما به ویژه برای افرادی است که مسئول توسعه فهرست حسگرها برای پروژه هستند و شخصی که باید آنها را خریداری کند، پیشنهادات تامینکنندگان را مقایسه کند و چند حسگر اضافی در دسترس داشته باشد.
این راهنما بر اساس تجربه ما در انتخاب انواع حسگرها برای خطوط مونتاژ خودکار و میزهای آزمایش برای کلیدهای مدار و سایر تجهیزات کمولتاژ است. در عمل ما از میان شش نوع گروه حسگر انتخاب کردیم: حسگرهای فشار، حسگرهای دما، حسگرهای فوتوالکتریک، حسگرهای بینایی، حسگرهای مجاورت و حسگرهای جابجایی خطی که توسط شرکتهای بزرگی مانند Omron، Keyence، Honeywell، Panasonic و SIMBATOUCH تولید میشوند.
برای انتخاب حسگرها برای تولید, از کار شروع کنید، نه از کاتالوگ: تعریف کنید چه چیزی باید شناسایی یا اندازهگیری شود، ماده هدف و فاصله، دقت و زمان پاسخ مورد نیاز فرآیند و محیطی که حسگر در آن قرار میگیرد. سپس سیگنال خروجی را با PLC خود مطابقت دهید (PNP یا NPN، 4–20 mA، یا IO-Link)، درجه حفاظت IP و نصب را تأیید کنید و روی تعداد کمی از برندها و شماره قطعات استانداردسازی کنید. بیشتر خرابیهای حسگر در کف کارخانه ناشی از مشخصات نادرست یا نصب ضعیف است، نه از حسگر معیوب.

شش خانواده حسگر پشت بیشتر ماشینهای مونتاژ و آزمایش
دهها نوع حسگر در اتوماسیون صنعتی استفاده میشود, اما یک سیستم نقاله معمولی یا میز آزمایش فقط از شش خانواده حسگر استفاده میکند. جدول زیر نقش هر حسگر در یک ماشین واقعی و همچنین مشخصه مهم آن برای نوشتن در فهرست مواد (BOM) را نشان میدهد.
| خانواده حسگر | کاری که روی ماشین انجام میدهد | مشخصه کلیدی برای تعریف | خروجی معمولی |
|---|---|---|---|
| فشار / نیرو | نظارت بر تامین هوا، نیروی پرس، نیروی گیره؛ سلولهای بار در پرسهای سروو | دامنه، دقت (% FS)، ظرفیت اضافه بار | 4–20 mA، 0–10 V، خروجی سوئیچ |
| دما | جبران محیطی روی میزهای کالیبراسیون؛ کنترل جوشکاری و گرمایش | نوع حسگر (RTD، ترموکوپل)، دامنه، دقت | ورودی RTD/TC، 4–20 mA |
| فوتوالکتریک | حضور قطعه، شمارش، موقعیت؛ پردههای نوری ایمنی | حالت حسگری، فاصله، اندازه نقطه، زمان پاسخ | PNP/NPN، IO-Link |
| بینایی | قطعات گمشده، معکوس یا نادرست قرار گرفته؛ خواندن کدها و علائم | میدان دید، وضوح، زمان بازرسی، نورپردازی | اترنت، ورودی/خروجی دیجیتال |
| مجاورت | موقعیت انتهای سیلندر، تشخیص قطعات فلزی، تایید فیکسچر | فاصله حسگری، محافظت شده یا نشده، اندازه محفظه | PNP/NPN، IO-Link |
| جابجایی خطی | عمق درج، موقعیت حرکت، ارتفاع و صافی | دامنه اندازهگیری، وضوح، خطی بودن | 4–20 mA، 0–10 V، RS-485، IO-Link |
حسگرهای فشار و نیرو
حسگر فشار در مونتاژ قطعات الکتریکی دو کاربرد متفاوت دارد. اولی پنوماتیک است: اکثر ماشینها با تأمین هوای 0.6 مگاپاسکال کار میکنند؛ یک کلید فشار یا فرستنده ماشین را قبل از اینکه گیره فشار پایین اجازه حرکت هر قطعهای را بدهد، متوقف میکند. دومی مربوط به اندازهگیری نیرو هنگام پرس، پرچکاری و وارد کردن است. در دستگاه بنلانگ دستگاه مونتاژ خودکار هسته آهن مغناطیسی MCB, ، یک پرس سروو بوبینها و پینها را با نیروی برنامهریزی شده 10–200 نیوتن وارد میکند با دقت نیروی ±5٪ و دقت عمق ±0.05 میلیمتر, ، و یک منحنی نیرو-جابجایی هر قطعهای که از پروفایل آموزش داده شده منحرف شود را رد میکند. سلولهای بار و حسگرهای نیروی مینیاتوری از SIMBATOUCH و Honeywell انتخابهای معمول برای این نقش هستند.
حسگرهای دما
دما در جایی که فیزیک به دما وابسته است اهمیت دارد. یک قطعکننده مدار بیمتالیک بر اساس حرارت عمل میکند بنابراین، یک میز کالیبراسیون که دمای محیط اطراف را نادیده میگیرد باعث اندازهگیریهای نادرست از شیفت صبح تا عصر خواهد شد. دستگاه بنلانگ میز کالیبراسیون حرارتی طولانی مدت MCCB دمای محیط را با هر تست ثبت میکند و میتواند پنجرههای پذیرش را بهطور خودکار تنظیم کند، با یک محفظه اختیاری که دمای 25 درجه سانتیگراد ±3 درجه را حفظ میکند. برای چنین اندازهگیری بهتر است از RTD (مثلاً Pt100) به جای ترموکوپل استفاده شود چون دقیقتر و پایدارتر در دمای اتاق است. ترموکوپلها در اندازهگیریهایی که شامل دمای بالا در نقاطی مانند جوشکاری و استیکینگ حرارتی هستند مؤثرترند.
حسگرهای فوتوالکتریک
حسگرهای فوتوالکتریک ستون فقرات تشخیص قطعات هستند. آنها میتوانند در سه حالت عملکرد کار کنند: عبوری، بازتابی معکوس و بازتابی پخششده؛ علاوه بر این، حتی در فضاهای تنگ، حسگرهای فیبر نوری میتوانند به جای حسگرهای استاندارد استفاده شوند. در دستگاه مونتاژ نیمهخودکار قوس MCB ، حسگرهای نوری تعداد صفحه و ارتفاع پشتهها را قبل از عملیات پرس تأیید میکنند و پردههای نوری ایمنی برای حفاظت از پرسنل در منطقه بارگیری وجود دارد. سه تولیدکننده پیشرو حسگرهای نوری Omron، Keyence و Panasonic هستند., حسگرهای بینایی.
جایی که یک حسگر فوتوالکتریک پاسخ بله یا خیر میدهد، یک حسگر بینایی پاسخ میدهد چه چیزی، کجا و آیا درست است یا خیر. در دستگاه بنلانگ
، که در چرخه زمانی 2–3.5 ثانیه کار میکند، دوربینها در نقاط مشخص شده برای بررسی انسدادهای گمشده، قطعات جا به جا شده و نصب نامناسب استفاده میشوند. یک مشخصه واحد برای قابلیتهای دوربین کافی است یعنی وضوح تصویر اما ارزیابی کلی: میدان دید تصویر، حداکثر اندازه نقص، روشنایی و همچنین کل مدت بازرسی بینایی باید همه با نیازهای چرخه عملیاتی مطابقت داشته باشند. Keyence و Omron هر دو حسگرهای بینایی و سیستمهای کامل بینایی ماشین تولید میکنند. خط مونتاژ اتوماتیک MCB, حسگرهای مجاورت.
حسگرهای نزدیکی
حسگرهای مجاورتی القایی برای تشخیص فلز بدون هیچ تماسی استفاده میشوند. آنها بیشترین انتخاب در دریافت موقعیتهای انتهایی سیلندر، جداول چرخشی شاخص یا بررسی حضور قطعات فلزی در تجهیزات هستند. حسگرهای خازنی اشیاء غیر فلزی مانند محفظههای پلاستیکی را پیدا میکنند، اما بیشتر تحت تأثیر آلودگی و رطوبت قرار میگیرند. همچنین محدوده حسگری را با تلورانس ارائه میدهد: محدوده مشخص شده برای هدفی ساخته شده از فولاد کاربرد دارد و فلزات دیگر مانند برنج، مس و آلومینیوم به طور قابل توجهی برد حسگرها را کاهش میدهند، که این امر به ویژه در تشخیص تماسها و ترمینالهای مسی اهمیت دارد.
حسگرهای خطی و جابجایی
حسگرهای خطی توانایی اندازهگیری موقعیت را دارند نه فقط تشخیص حضور آن. نمونههایی از این حسگرها شامل ترانسدیوسر موقعیت مگنتواستریکتیو، ترانسدیوسر موقعیت پتانسیومتریک، LVDT و حسگر جابجایی لیزری هستند. در ماشینهای مونتاژ، آنها برای اندازهگیری عمق وارد شدن، ضربه پرس، ارتفاع قطعه و صافی استفاده میشوند. هنگامی که با حسگر نیرو استفاده میشوند، حسگر خطی ویژگی نیرو-جابجایی را تولید میکند که پرس سروو را به ابزاری مؤثر تبدیل میکند.
چگونه حسگرهای اتوماسیون صنعتی را انتخاب کنیم: یک فرآیند هفت مرحلهای
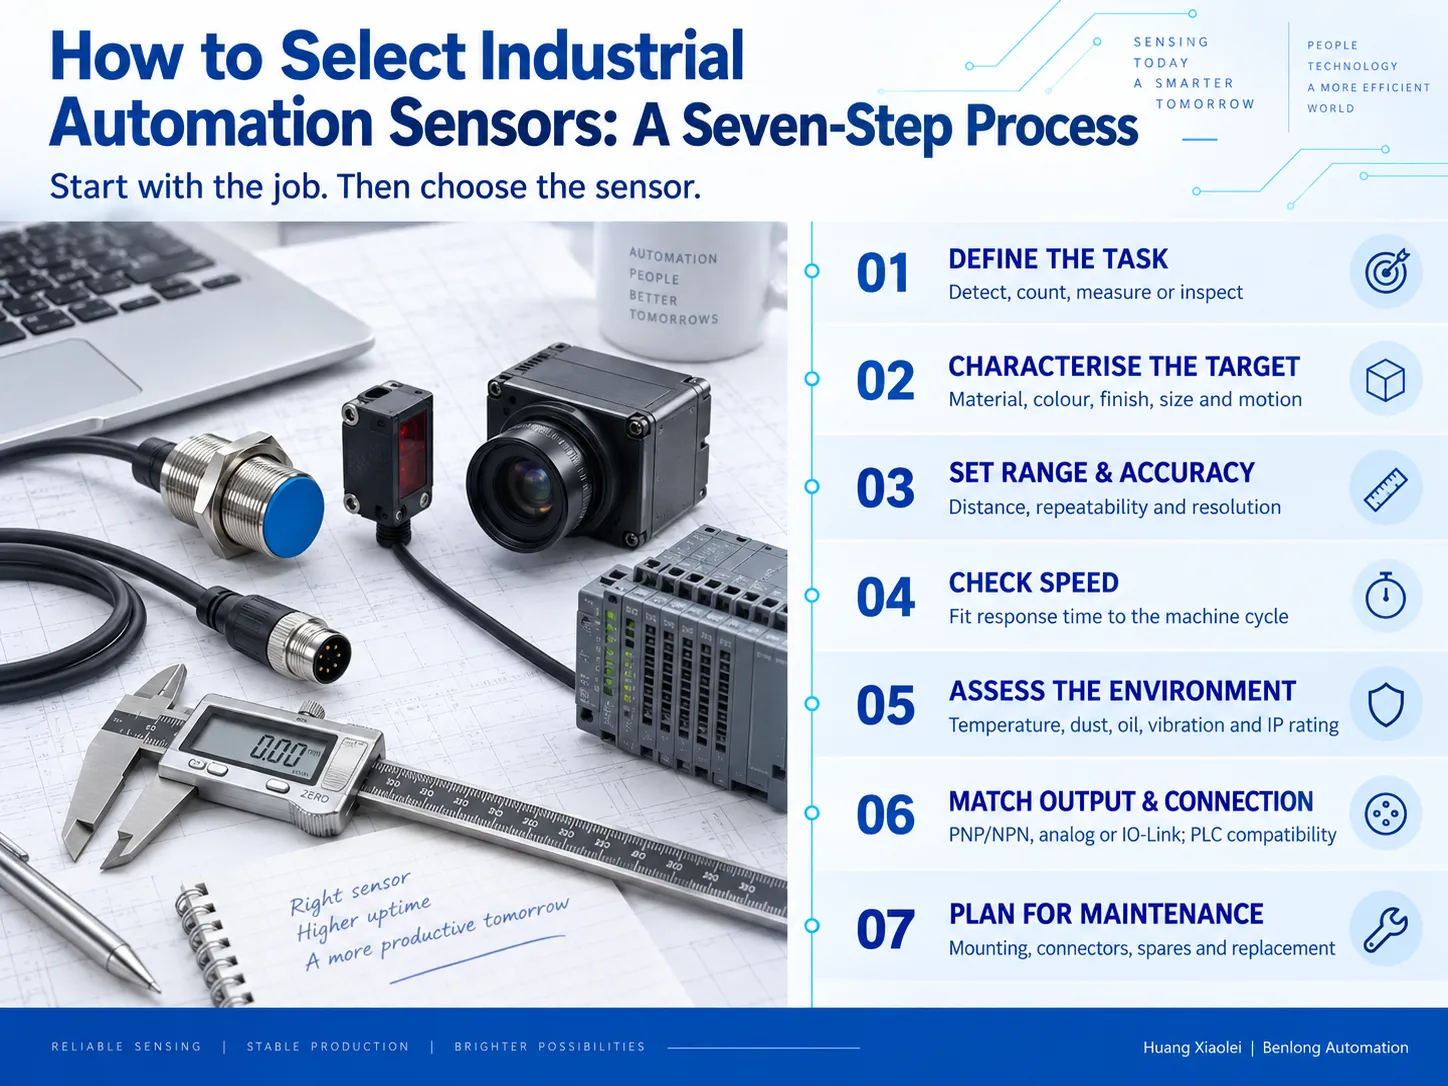
یک روش محکم به مهندسان اجازه میدهد تا یک حسگر صنعتی را سریعتر انتخاب کنند و خریداران بتوانند ویژگیهای آن را آسانتر تأیید کنند. این هفت مرحله جهانی هستند:
① تصمیم بگیرید چه کاری باید انجام شود. یک جمله کوتاه بنویسید که هدف از تشخیص، شمارش، اندازهگیری یا بازرسی در فضا و زمان را توصیف کند. اگر در بیان ایده مشکل دارید، نیازهای حسگر هنوز رسمی نشدهاند.
② هدف را شناسایی کنید. این شامل تعیین ماده، رنگ، پایان سطح، ابعاد و تحرک آن است. به طور کلی، اهداف براق، شفاف و سیاه شناخته شدهاند که حسگرهای نوری را گیج میکنند.
③ فاصله را محاسبه کنید. محدوده کاری حسگر و تکرارپذیری اندازهگیریهای مورد نیاز را تعریف کنید. همچنین، کوچکترین تغییر که باید تشخیص داده شود را در نظر بگیرید.
④ بر زمان تمرکز کنید. مطمئن شوید که زمان پاسخ حسگر با زمان کاری تجهیزات مطابقت دارد؛ در چرخه کاری ۲ ثانیه، حسگر کند باعث کندی خواهد شد.
⑤ شرایط محیطی را ارزیابی کنید. از عواملی مانند دما، مه روغن، خنککننده، گرد و غبار فلزی و لرزشها از جمله نویز الکتریکی آگاه باشید. بر اساس درجه IP، کلاس IP و جنس بدنه مناسب را انتخاب کنید.
⑥ نوع خروجی و اتصال خود را تعیین کنید. PNP یا NPN باید با ورودی سازگار باشد و نوع آنالوگ با محدوده (۴-۲۰ میلیآمپر یا ۰-۱۰ ولت) مشخص میشود.
⑦ برای نگهداری آماده شوید. این شامل تعیین نوع کانکتورها، طول کابلها، در دسترس بودن قطعات یدکی و اینکه آیا تعویض بدون نیاز به آموزش مجدد امکانپذیر است، میشود.
سیگنالهای خروجی: جزئیاتی که باعث بیشترین تأخیر در راهاندازی میشود
حسگرهای گسسته از فناوری PNP یا NPN استفاده میکنند و انتخاب حسگر مناسب برای تطبیق با ماژول ورودی PLC بسیار حیاتی است. حسگری با قطبیت نادرست به سادگی کار نخواهد کرد، که یکی از رایجترین دلایل تأخیر هنگام رسیدن تجهیزات وارداتی به مقصد نهایی است. در همین حال، حسگرهای آنالوگ با ارسال اندازهگیریهای پیوسته کار میکنند، که در کابلهای بلند، سیگنالهای 4-20 میلیآمپر به دلیل اثربخشی در برابر نویز الکتریکی و سهولت در تشخیص قطع سیم، نسبت به سیگنالهای ولتاژ ترجیح داده میشوند. IO-Link, ، که به صورت استاندارد IEC 61131-9 تعریف شده است، اتصال سهسیم آشنا را حفظ میکند اما ارتباط دوطرفه را اضافه میکند، بنابراین PLC میتواند تشخیصهای حسگر را بخواند و تنظیمات را به صورت خودکار به واحد جایگزین دانلود کند.
چکلیست مشخصات حسگر برای مهندسان و خریداران
بیشتر مشکلات تأمین از یک خط ناقص در لیست حسگر شروع میشود. قبل از ارسال لیست حسگرهای اتوماسیون به بخش خرید، هر خط باید به موارد زیر پاسخ دهد:
| فیلد | چه چیزی باید نوشته شود | چرا اهمیت دارد |
|---|---|---|
| عملکرد و مکان | شماره ایستگاه و وظیفه، مثلاً “شمارش صفحه قوس ST05” | ارتباط قطعه با نقشه ماشین و لیست قطعات یدکی |
| نوع و حالت حسگر | مثلاً فوتوالکتریک پخششونده، القایی M12 محافظتشده | از جایگزینهایی که مناسب هستند اما کار نمیکنند جلوگیری میکند |
| دامنه و دقت | فاصله حسگری یا دامنه اندازهگیری، تکرارپذیری | عملکردی که تأمینکننده باید برآورده کند را تعریف میکند |
| زمان پاسخ | حداکثر مقدار به میلیثانیه | باید در چرخه ماشین جای بگیرد |
| خروجی | PNP/NPN، NO/NC، 4–20 میلیآمپر، IO-Link | باید با کارت ورودی PLC مطابقت داشته باشد |
| ولتاژ تغذیه | معمولاً 12–24 ولت DC | از آسیب دیدن حسگرها در راهاندازی جلوگیری میکند |
| اتصال | کانکتور M8/M12 یا کابل، طول کابل | زمان نگهداری و موجودی قطعات یدکی را تحت تأثیر قرار میدهد |
| محیط و درجه حفاظت IP | مثلاً IP67، کابل مقاوم در برابر روغن | عمر سرویس را تعیین میکند |
| برند و شماره قطعه | برند تأیید شده به همراه مدل دقیق | به بخش خرید اجازه میدهد مشابه را با مشابه مقایسه کند |
| جایگزین تأیید شده | برند و مدل دوم | پروژه را در برابر مشکلات زمان تحویل محافظت میکند |
مشتریان باید دو بررسی تجاری را در نظر بگیرند: تأیید کنند که قطعه اعلام شده موجودی واقعی از توزیعکننده مجاز است و زمان تحویل هر حسگر را جداگانه بدانند، نه فقط یک بازه زمانی کلی. برای مثال، یک حسگر بینایی با سفارش معوق میتواند کل خط تولید در حال آزمایش در کارخانه را متوقف کند.
برندهای حسگر استفاده شده در پروژههای اتوماسیون Benlong
Benlong بر روی لیست کوتاهی از برندها استانداردسازی میکند تا مشتریان ماشینهایی با قطعاتی دریافت کنند که بتوانند به صورت محلی تأمین کنند و مهندسان بتوانند پشتیبانی کنند. مقایسه زیر نشان میدهد هر برند معمولاً چگونه در تجهیزات مونتاژ و تست استفاده میشود.
| برند | مبدا | قویترین خطوط حسگر | نقش معمول در ماشینهای Benlong |
|---|---|---|---|
| امرون | ژاپن | فوتوالکتریک، فیبر، نزدیکی، بینایی، جابجایی، فشار | تشخیص عمومی؛ مطابق با PLCهای Omron که در بسیاری از خطوط استفاده میشوند |
| کینس | ژاپن | فیبر، جابجایی لیزری، سیستمهای بینایی و اندازهگیری | اندازهگیری دقیق بالا و بازرسی بینایی |
| هانیول | ایالات متحده آمریکا | فشار، نیرو، دما، موقعیت و کلیدها | نظارت بر فشار و نیرو، اندازهگیری دما |
| پاناسونیک | ژاپن | فیبر، فوتوالکتریک جمعوجور، حسگرهای ناحیهای، پردههای نوری، فشار | تشخیص جمعوجور در فیکسچرهای تنگ، ایمنی اپراتور |
| سیمباتاچ | چین (گوانگژو) | سلولهای بار، حسگرهای نیروی مینیاتوری، حسگرهای گشتاور و نیروی چندمحوره | اندازهگیری نیروی پرس، پرچکاری و واردسازی |
هنگامی که مشتری برندی متفاوت را مشخص میکند، برای مثال برای تطبیق با استاندارد موجود کارخانه، فهرست حسگرها میتواند در مرحله طراحی تنظیم شود. انجام این کار قبل از ساخت ماشین هزینه کمی دارد؛ تغییر حسگرها پس از پذیرش کارخانه به معنای سیمکشی مجدد، برنامهریزی مجدد و آزمایش مجدد است. خریداران در بازارهایی مانند هند که بین سازندگان ماشین محلی و خارجی وزن میکنند، میتوانند اطلاعات بیشتری در مورد این تصمیم در راهنمای ما بیابند تولیدکنندگان ماشینآلات مونتاژ خودکار در هند.
از سیگنال حسگر تا تصمیم کیفیت
خروجی حسگر تنها زمانی مرتبط است که بر اقدامات ماشین تأثیر بگذارد. هر حسگر مهم در یک خط تولید بهدرستی طراحی شده، بر اقداماتی که ماشین انجام میدهد تأثیر میگذارد: توقف، رد، تلاش مجدد، تنظیم یا ثبت. این تمایز کلیدی بین اتوماسیونی است که صرفاً اشیاء را جابجا میکند و اتوماسیونی که کنترل کیفیت انجام میدهد، تمایزی که در مقاله ما بیشتر بررسی شده است اتوماسیون چیست؟. هنگام بررسی پیشنهاد ماشین، برای هر حسگر بپرسید وقتی سیگنال آن اشتباه است چه اتفاقی میافتد. اگر پاسخی وجود نداشته باشد، حسگر فقط تزئینی است.
- رد در صورت خطا: سیستمهای نیرو-جابجایی، بینایی و شمارش باید از عبور قطعات معیوب از خط جلوگیری کنند.
ثبت مقدار: نگهداری سوابق قلههای نیرو، دماها و نتایج بازرسی اجازه میدهد دادهها برای ممیزیها و ادعاها استفاده شوند.
نظارت بر حسگر: سیستم تشخیص IO-Link، دادههای قدرت سیگنال از حسگرهای فوتوالکتریک و کالیبراسیون کانال امکان تشخیص نقص حسگر قبل از بروز مشکلات را فراهم میکند. 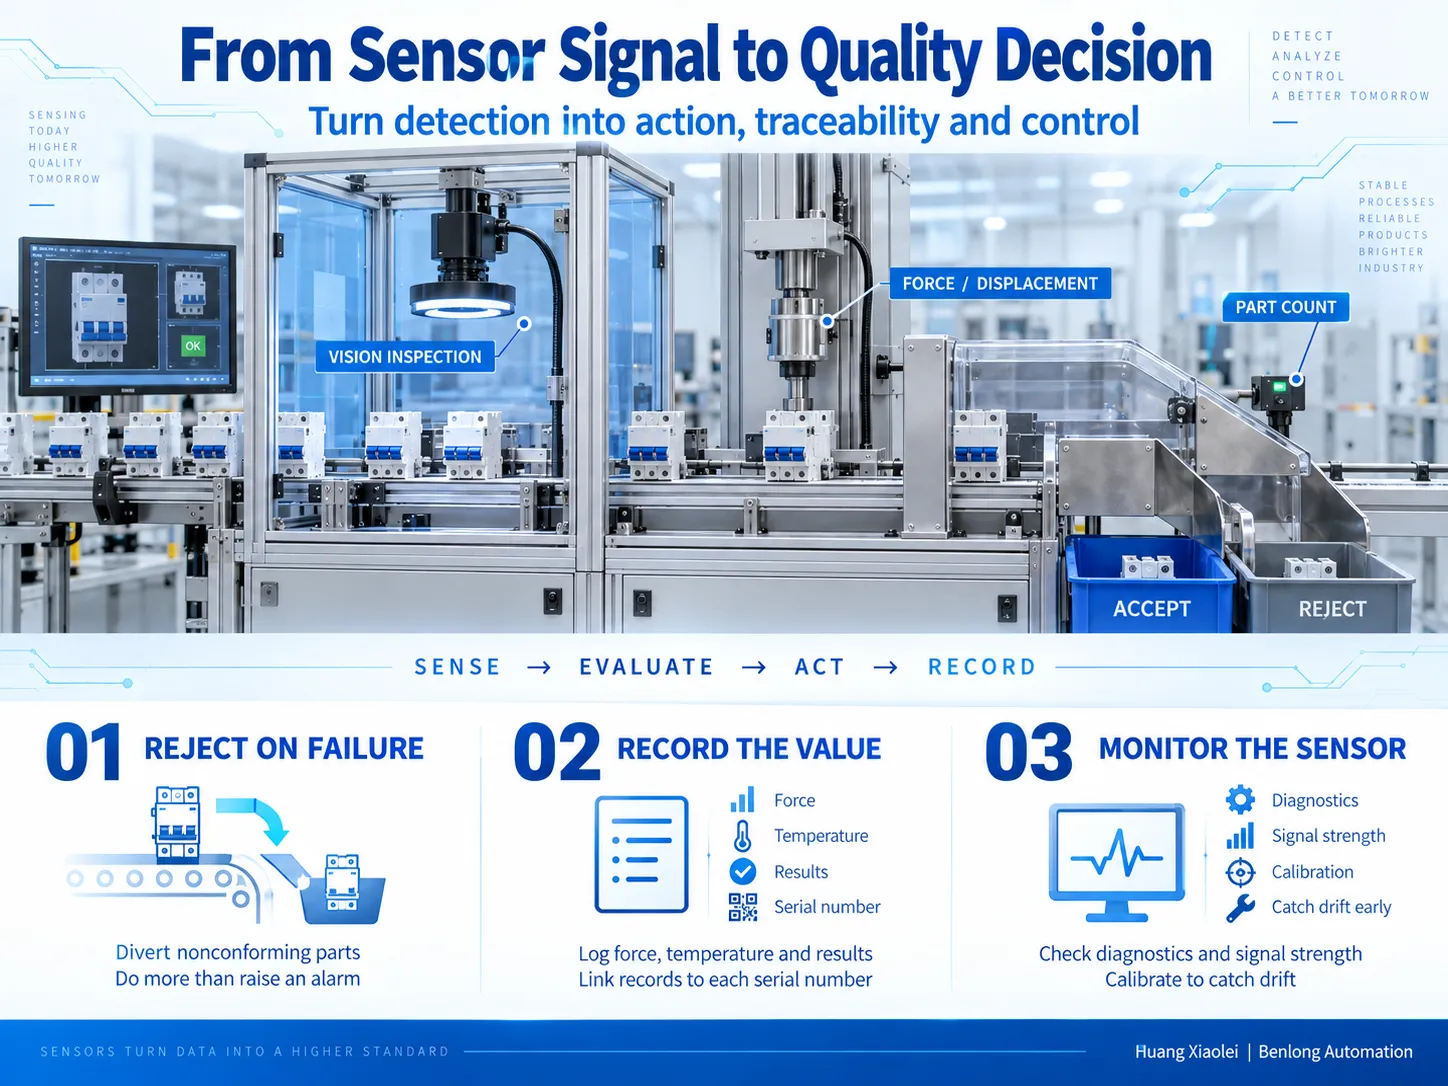
سوالات متداول
انواع مختلف حسگرهای مورد استفاده در اتوماسیون صنعتی چیست؟
رایجترین حسگرهای صنعتی حسگرهای مجاورت (القایی و خازنی)، حسگرهای فوتوالکتریک و فیبر نوری، حسگرهای بینایی، حسگرهای فشار و نیرو، حسگرهای دما، حسگرهای خطی و جابجایی، حسگرهای اولتراسونیک، انکودرها، حسگرهای سطح و جریان، و دستگاههای ایمنی مانند پردههای نوری و اسکنرهای لیزری هستند.
چهار نوع اصلی حسگر چیست؟
اگرچه فهرست رسمی از انواع حسگرها وجود ندارد، اما در عمل به چهار دسته کلی تقسیم میشوند که شامل حسگرهای دما، فشار، موقعیت یا مجاورت و حسگرهای نوری است. این انواع حسگرها بیشتر اندازهگیریها و تشخیصهای مورد نیاز در فرآیندهای تولید را پوشش میدهند.
چگونه یک حسگر انتخاب کنیم؟
ابتدا دقیقاً مشخص کنید چه چیزی باید تشخیص داده یا اندازهگیری شود، سپس جزئیات ماده هدف و فاصله را شناسایی کنید، سطح دقت و زمان واکنش مورد نظر را تضمین کنید، شرایط کاری و درجه حفاظت IP را تعریف کنید و در نهایت نوع سیگنال خروجی را به کنترلر تنظیم کنید. در نهایت، انتخاب تولیدکنندهای که بتواند پشتیبانی پروژه را با ارائه پیشنهاد جایگزینها نیز فراهم کند، اهمیت دارد.
چه نوع حسگرهایی معمولاً در رباتهای صنعتی استفاده میشوند؟
موقعیت مفصل عمدتاً از طریق انکودرها نظارت میشود در حالی که سیستمهای بینایی برای شناسایی قطعات استفاده میشوند. وظایف مونتاژ و صیقلکاری با کمک حسگرهای نیرو/گشتاور انجام میشود. حسگرهای مجاورت و فوتوالکتریک روی گیرهها و ابزارهای انتهایی استفاده میشوند. ایمنی میتواند با استفاده از اسکنرهای لیزری ایمنی یا پردههای نوری تضمین شود.
منابع
- OMRON اتوماسیون صنعتی — دستهبندی محصولات حسگرها
- KEYENCE — اصول پایه حسگر: اصول تشخیص و انواع حسگرها
- Panasonic Industry — حسگرها
- Honeywell — راهحلهای حسگری
- SIMBATOUCH (فناوری الکترونیک Sbatuo گوانگژو) — حسگرهای نیرو و فشار
- IO-Link Community — فناوری IO-Link (IEC 61131-9)
نتیجهگیری
انتخاب حسگرها برای یک پروژه تولیدی یک تمرین مشخصات فنی است قبل از اینکه یک خرید باشد. وظیفه، هدف، دقت، سرعت و محیط را تعریف کنید؛ خروجی را با کنترلر مطابقت دهید؛ و روی برندهایی که میتوانید پشتیبانی کنید استانداردسازی کنید. Benlong Automation دقیقاً این رویکرد را برای حسگرهای فشار، دما، فوتوالکتریک، بینایی، مجاورت و خطی در خطوط مونتاژ و میزهای آزمایش خود اعمال میکند، به طوری که هر سیگنال روی دستگاه به تصمیمی درباره کیفیت منجر میشود.
هوانگ شیاولئی | بنلانگ اتوماسیون