 Benlong
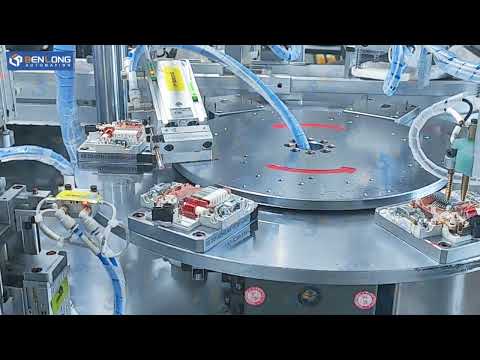
MCB Kippfeder Automatische Montageanlage
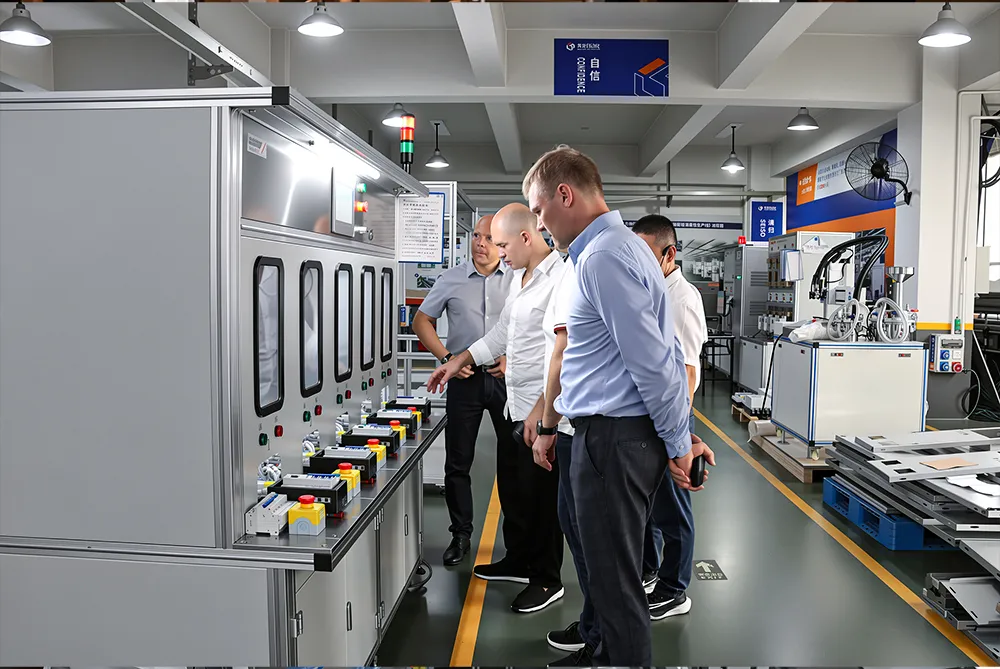
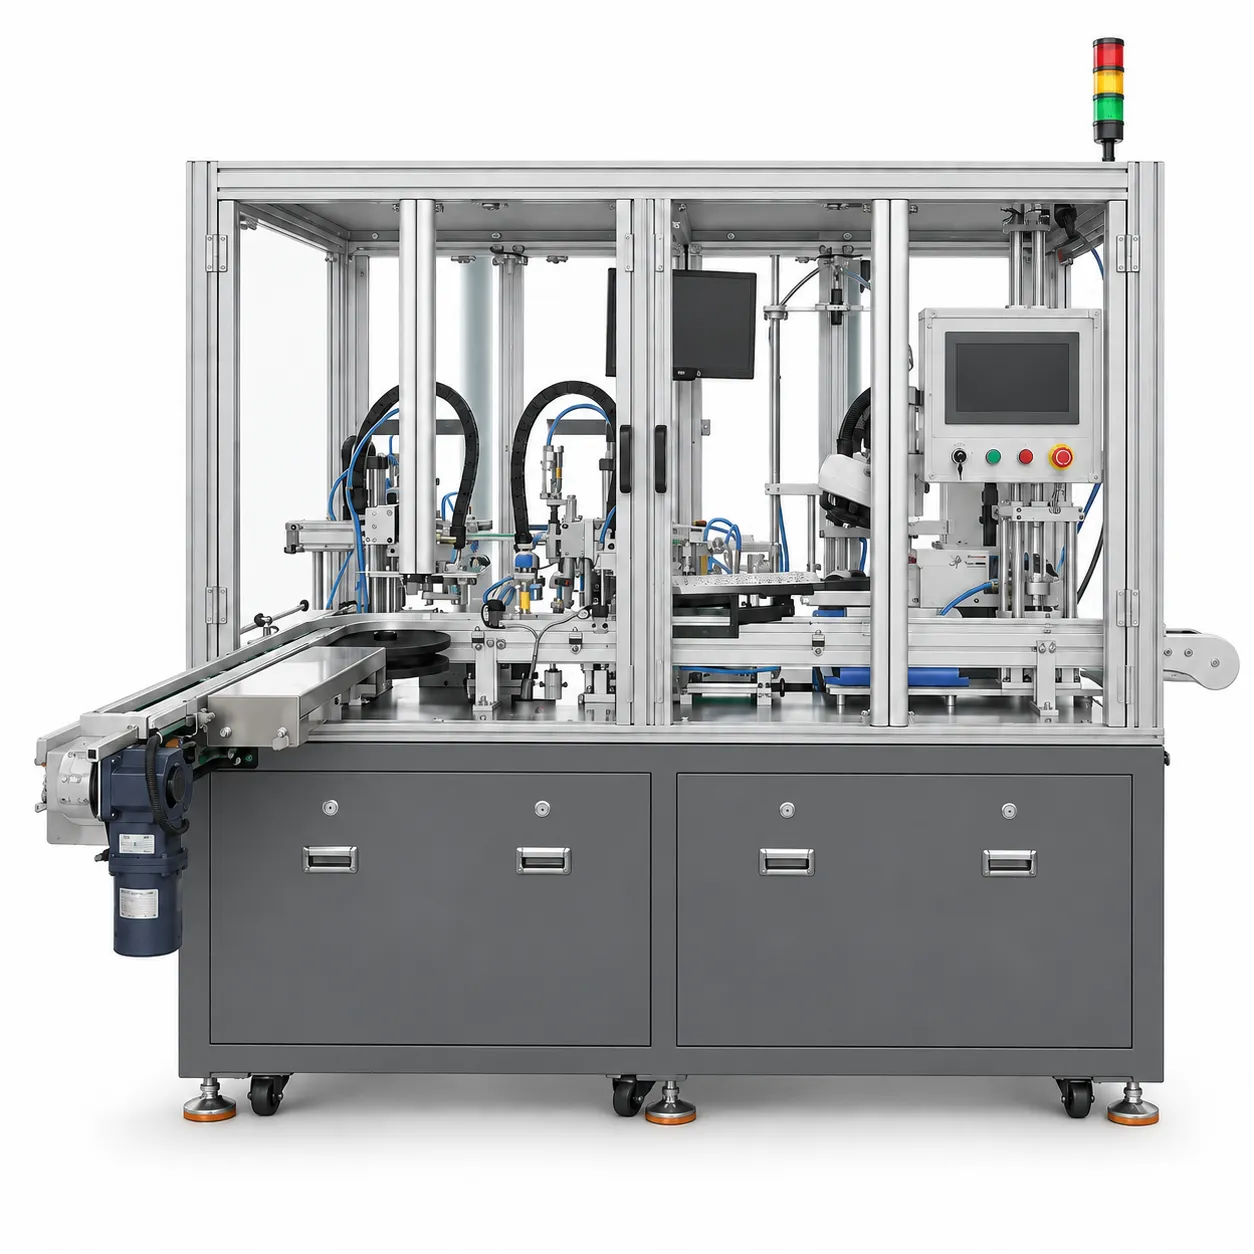
Der Automatische Montageanlage für MCB-Kippspulenfeder automatisiert einen der schwierigsten Schritte bei der MCB-Montage — das Einsetzen der Kippspulenfeder in den Mechanismus — als Inline-Station: automatische Zuführung, Vibrationsfedernzuführung, maschinenwiederholbare Montage und Federvorhandenheitsprüfung mit automatischem Ausschuss, an einem Pol alle 2,5–3 Sekunden.
Automatische Montageanlage für MCB-Kippspulenfeder
Die automatische Montageanlage für Kippspulenfedern installiert die Kippspulenfeder in den Mechanismus des Miniatur-Leistungsschalters als Inline- und vollautomatischen Vorgang. Die Produkte gelangen automatisch vom vorherigen Prozess über das Förderband; ein Sensor erkennt und separiert jede Einheit, positioniert sie, und die Maschine führt die Zuführung, Greif-, Vormontage- und Montagevorgänge der Kippspulenfeder in den Produktmechanismus durch — anschließend wird die Anwesenheit der Feder überprüft und fehlerhafte Einheiten aussortiert, bevor das Produkt zum Förderband zurückkehrt. Die Zykluszeit beträgt 2,5–3 Sekunden pro Pol (ca. 1.200–1.440 Pole pro Stunde).
Die Federinstallation ist einer der fehleranfälligsten Arbeitsschritte bei der manuellen MCB-Montage — eine kleine Feder unter Spannung, die von Hand positioniert wird, ist der Punkt, an dem Inkonsistenzen und fehlende Teile zuerst auftreten. Diese Maschine beseitigt diese Variabilität: Die Kippspulenfeder wird maschinell zugeführt und mit Wiederholgenauigkeit eingesetzt, und eine Inline-Prüfstation bestätigt die Anwesenheit der Feder, bevor die Einheit weiterläuft, wobei fehlerhafte Montagen automatisch ausgeschleust werden. Vorrichtungen und Zuführwerkzeuge werden individuell nach Ihren Produktzeichnungen angepasst.
Inline-Automatikmontage | 1 Pol alle 2,5–3 Sekunden | Standardlieferzeit: 80–100 Arbeitstage
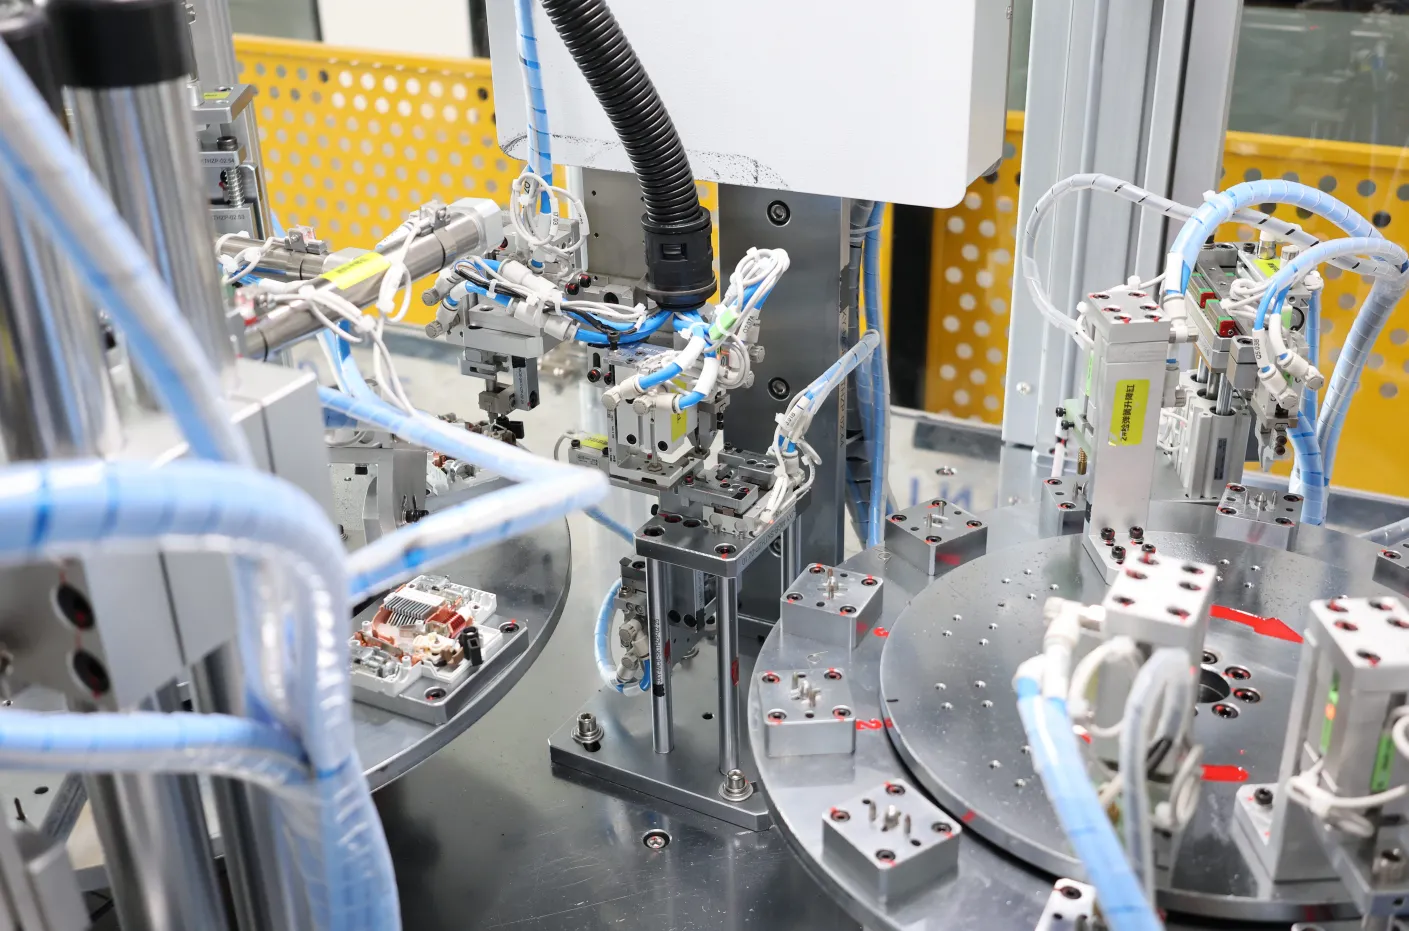
Was ist eine automatische Montageanlage für Kippspulenfedern?
Im Inneren eines Leitungsschutzschalters liefert die Kippfeder die Antriebskraft für den Auslösemechanismus – sie speichert und gibt die Energie frei, die dem Schalter seine Schnappwirkung verleiht.
Produkte werden aus dem vorgelagerten Prozess zugeführt und zurück auf das Förderband abgegeben – kein manuelles Beladen zwischen den Schritten.
Ein Pol alle 2,5–3 Sekunden, ca. 1.200–1.440 Pole pro Stunde.
Jede Einheit wird auf die Kippfeder geprüft; fehlerhafte Baugruppen werden automatisch aussortiert.
Die Kippfeder wird mit maschineller Wiederholgenauigkeit zugeführt, gegriffen und eingesetzt – manuelle Variabilität wird eliminiert.
Montageprozess & Schlüsselstationen
Technische Spezifikationen
| Anwendbares Produkt | Kippfeder-Montage in MCB-Mechanismen, kundenspezifisch nach Zeichnung |
|---|---|
| Maschinenfunktion | Automatische Kippfeder-Zuführung, Vormontage, Einbau & Präsenzprüfung |
| Betriebsart | Inline-Automatik – Produkte werden aus dem vorgelagerten Prozess zugeführt und auf das Förderband abgegeben |
| Produktionskapazität | 1 Pol pro 2,5–3 Sekunden (ca. 1.200–1.440 Pole/Stunde) |
| Federzuführung | Vibrationsschalenzuführung mit automatischer Orientierung |
| Inline-Detektion | Automatische Feder-Präsenzprüfung; fehlerhafte Teile werden automatisch in den Ausschussbereich sortiert |
| Stromversorgung | 380 V ±101 Tp3 T, 50 Hz ±1 Hz |
| Steuerungssystem | Omron SPS mit MCGS HMI-Touchscreen; SMC Pneumatikzylinder |
| Machine dimensions | L1850 × B1500 × H1900 mm |
| Lieferzeit | 80–100 Arbeitstage |
Detaillierter Prozessablauf
Der Bediener stellt die Produktparameter vor dem Start am HMI ein; die Maschine führt dann den Zyklus automatisch aus:
- Automatische Zuführung & Trennung – Produkte kommen vom vorgelagerten Prozess über das Förderband; ein Sensor erkennt jede Einheit und positioniert sie.
- Positionierung – Die Einheit wird automatisch lokalisiert und für die Federinstallation bereitgehalten.
- Federzuführung & Vormontage – Die Vibrationsschale führt die Kippfeder zu; der Greifer nimmt sie auf und montiert sie vormontiert in die Vorrichtung ein.
- Federinstallation – Die Kippfeder wird automatisch in den Produktmechanismus eingesetzt.
- Erkennung & Ausschuss – Die Maschine überprüft, ob die Feder vorhanden ist; fehlerhafte Einheiten werden automatisch in den Ausschussbereich umgeleitet.
- Entladung – Gute Einheiten kehren zum Förderband zurück und setzen den Weg zum Linienausgang fort; der Zyklus wiederholt sich.
Technische Kernvorteile (Kundenspezifisches, nicht standardisiertes Design)
Automatisiert den schwierigsten manuellen Schritt
Das Einsetzen einer kleinen, unter Spannung stehenden Kippfeder ist der Vorgang, mit dem die manuelle Montage am meisten zu kämpfen hat. Die Maschine führt die Feder zu und setzt sie bei jedem Zyklus mit identischen Ergebnissen ein, wodurch die Inkonsistenzen und fehlenden Federn, die bei manueller Montage auftreten, eliminiert werden.
Erkennung verhindert das Entweichen von Fehlern in nachgelagerte Prozesse
Jede Einheit wird vor Verlassen der Station auf die Kippfeder überprüft, und jeder Fehler wird automatisch ausgeschleust. Eine fehlende oder falsch eingesetzte Feder erreicht niemals die Endmontage, wo die Fehlererkennung wesentlich teurer wäre.
Echte Inline-Integration
Produkte fließen aus dem vorgelagerten Prozess ein und zurück auf das Förderband, ohne manuelle Handhabung, sodass die Station in eine bestehende MCB-Montagelinie integriert wird, anstatt eine separate manuelle Operation hinzuzufügen.
Hohe, konstante Durchsatzrate
Bei einem Pol alle 2,5–3 Sekunden – etwa 1.200–1.440 Pole pro Stunde – hält die Maschine mit einer laufenden Montagelinie Schritt und gewährleistet dabei eine konstante Montagequalität.
Von Branchenführern geschätzt
Anwendungen und Integration
Kundenspezifische Entwicklung & Lieferung
Fordern Sie ein Angebot für eine kundenspezifische Kippfeder-Montagemaschine an
Senden Sie uns Ihre Produktzeichnungen oder Muster sowie Ihre Kippfeder-Spezifikation. Unsere Ingenieure entwerfen die Zuführ-, Montage- und Erkennungsstationen, die in Ihre bestehende MCB-Montagelinie integriert werden.
WhatsApp: +86 150 5837 0007 | E-Mail: xsb@benlongkj.cn | Support in Englisch und Chinesisch
Warum Benlong für die Automatisierung der Feder-Montage wählen?
- Mehr als 15 Jahre Erfahrung im Designbereich MCB-Montagemaschinen für Niederspannungs-Elektroprodukte
- Automatisiert Kippfederinstallation — der Vorgang, den die manuelle Montage am wenigsten zuverlässig ausführt
- Inline-Feder-Präsenz-Erkennung mit automatischem Ausschluss fehlerhafter Teile
- Inline-Design, das sich direkt in Ihre bestehende Montagelinie integriert
- Weltweiter Service und Ersatzteilsupport
Ein typisches kundenspezifisches System umfasst
Automatische Kippfeder-Montageausrüstung bestehend aus: · Automatische Zuführ- & Trennstation; Positioniervorrichtungen; Vibrationsschalen-Federzuführung; Feder-Greifer & Vormontagestation; Feder-Einbaustation; Feder-Präsenz-Erkennung mit Ausschuss-Sortierung; SMC Pneumatikzylinder; Omron SPS mit MCGS HMI; Inbetriebnahme; Ein Jahr Garantie
Verwandte Lösungen
Häufig gestellte Fragen
Sie setzt die Kippfeder in den MCB-Mechanismus ein – die Feder, die die Antriebskraft für die Auslösefunktion liefert. Die Maschine führt die Feder zu, greift sie, vormontiert und installiert sie und überprüft anschließend deren Anwesenheit – alles als Inline-Automatikprozess.
Das Einsetzen einer kleinen, unter Spannung stehenden Feder und deren korrekte Positionierung ist eine der unzuverlässigsten manuellen Operationen bei der MCB-Montage – Inkonsistenzen und fehlende Federn treten hier zuerst auf. Die Automatisierung beseitigt diese Variabilität und stellt mit Inline-Erkennung sicher, dass keine Einheit ohne Feder weiterläuft.
Nach der Montage der Feder überprüft eine Erkennungsstation deren Anwesenheit. Jede Einheit, die die Prüfung nicht besteht, wird automatisch in einen Ausschussbereich umgeleitet, während einwandfreie Einheiten zum Förderband zurückkehren und die Linie weiterlaufen – so erreichen keine fehlerhaften Teile die Endmontage.
Ja – das ist die vorgesehene Konfiguration. Produkte werden automatisch aus dem vorgelagerten Prozess zugeführt und zurück zum Förderband geleitet, sodass die Maschine als Inline-Station innerhalb Ihrer bestehenden MCB-Montagelinie arbeitet und nicht als eigenständige manuelle Operation.
Zeichnungen oder physische Muster Ihres Produkts und der Kippfeder, Ihre Zielkapazität und Ihre Anforderungen an die Linienintegration. Unsere Ingenieure schlagen dann die Stationskonfiguration für Ihr Produkt vor.
Verwandte Produkte
Automatische Montagemaschine für Haupt- und Hilfskontakte von Wechselstromschützen
Details anzeigen
MCB-Lichtbogenrutschen-Halbautomatische Montageanlage
Details anzeigen
MCB Mehrpolige automatische Montagemaschine
Details anzeigen
MCB-Mechanismus-Set Automatische Montagemaschine
Details anzeigen
Automatische Kontakteinsetzmaschine für Wechselstromschütze
Details anzeigen