
 benlong




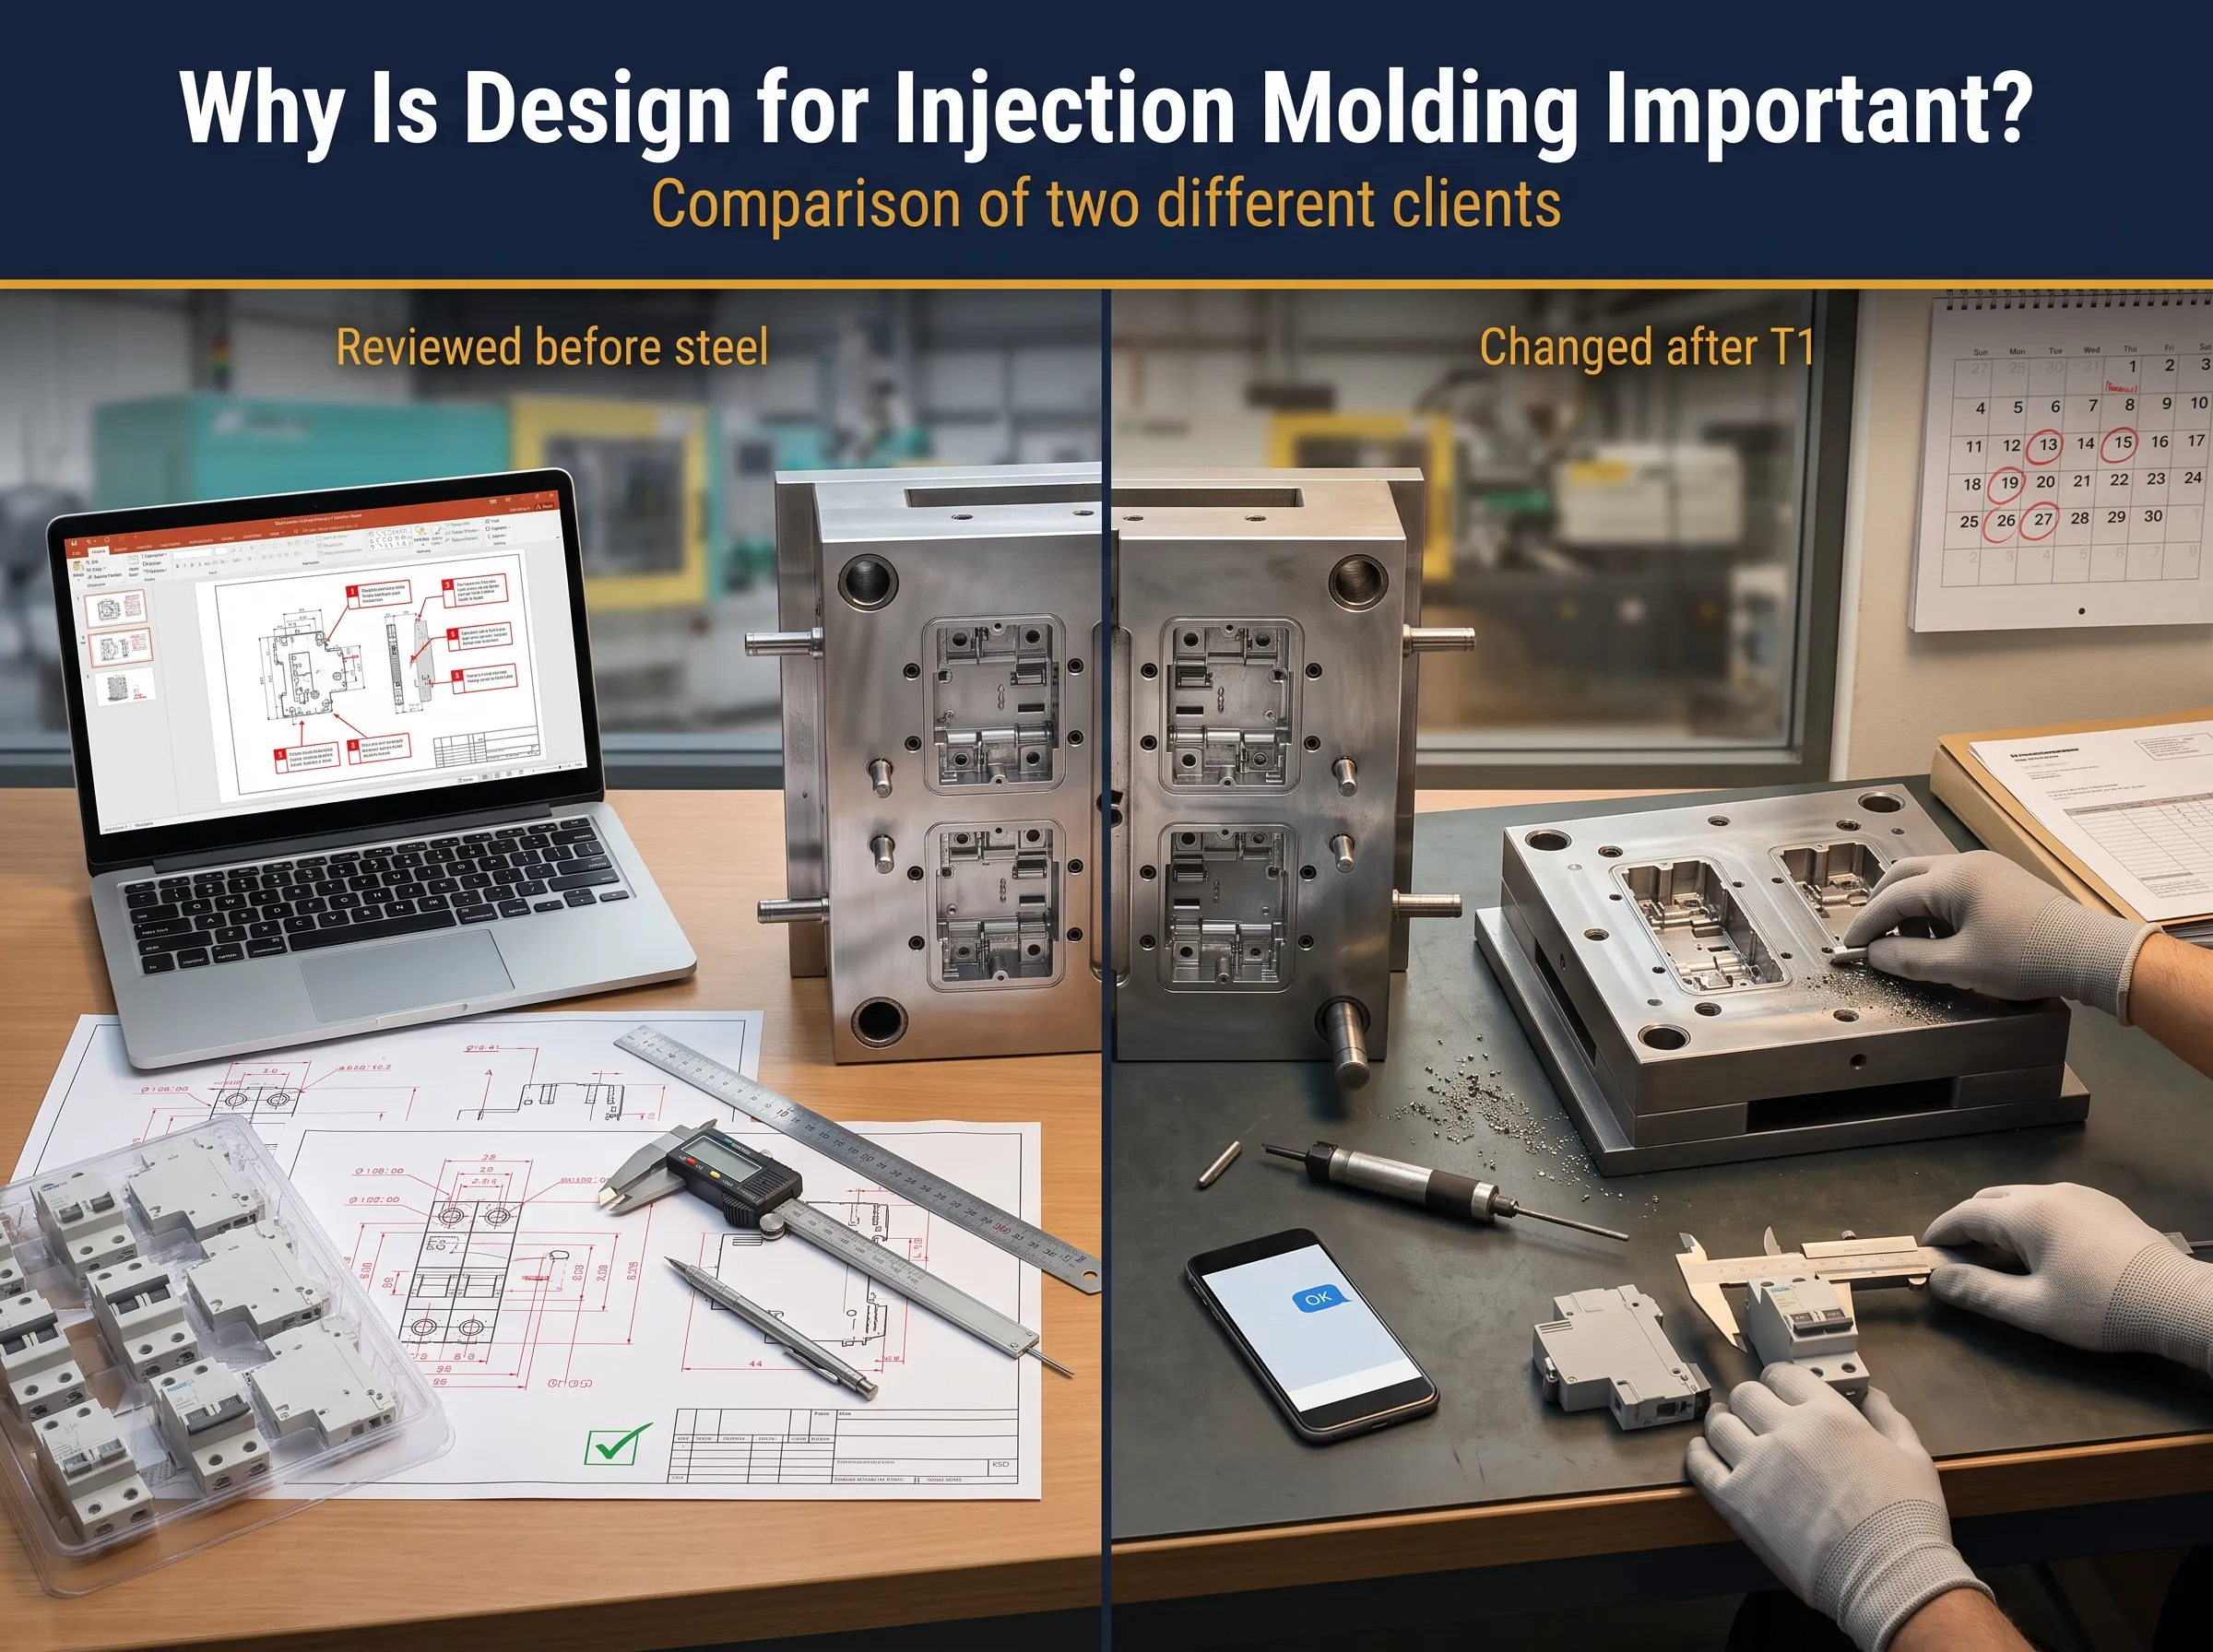
لماذا يعتبر التصميم للتشكيل بالحقن مهمًا؟ مقارنة بين عميلين مختلفين
الناجح تصميم قالب الحقن أمر حاسم في تحديد ما إذا كان المنتج من القالب يعمل بشكل صحيح من المحاولة الأولى أو بعد ثلاث تغييرات مكلفة في الفولاذ. في حالة قاطع الدائرة المصغر، الهامش المسموح به محدود. من المفهوم أن غلاف قاطع الدائرة المصغر لا يمكن أن يختلف حتى بمئات من المليمتر، لأن ذلك سيؤدي إلى انزياح شريط ثنائي المعدن وتغيير فجوة التلامس، وهو ما لا يمكن لجهاز التبديل التلقائي السماح به.
تقوم شركة Benlong Automation ببناء معدات تجميع واختبار قواطع الدائرة المصغرة وقواطع الدائرة ذات التيار المتقطع في ونتشو، الصين، ونحن نوفر أيضًا قوالب الحقن التي تغذي تلك الخطوط. هذا يضعنا على جانبي المشكلة. نحن نصمم الأداة، ثم نراقب أجزاءها وهي تمر عبر خط تجميع قواطع الدائرة المصغرة الأوتوماتيكي, ، حيث يظهر كل اختلاف بمقدار 0.05 مم على شكل عائق في وحدة التغذية أو قاطع دائرة مرفوض.
الهدف الرئيسي هو الإجابة على أحد أكثر الأسئلة تكرارًا من العملاء. كان المشروع يهدف إلى شرح أهمية مرحلة التصميم قبل قطع الفولاذ، كيفية تطبيق تصميم للتصنيع (DFM) على مشروع قاطع الدائرة المصغر، ما هي المسؤوليات الخاصة بمشتري القوالب وصانعي القوالب، ومقارنة حالتين من جهتين متقابلتين من حيث النتيجة: OMINSU من فيتنام وشركة Walton من بنغلاديش.
لماذا يعتبر التصميم لتشكيل الحقن مهمًا؟ لأن التصميم يحدد الجودة والتكلفة ووقت التنفيذ قبل قطع أي فولاذ. التغيير الذي يتم على الرسم يكلف المهندس ساعة واحدة. نفس التغيير بعد بناء القالب يعني إدخالات جديدة، تجربة أخرى وأسابيع من التأخير. بالنسبة للأجزاء المعتمدة مثل أغلفة قواطع الدائرة المصغرة، يمكن أن يعرض الشهادة أيضًا للخطر.
من حيث معظم المكونات البلاستيكية، الهدف الرئيسي من التصميم للتصنيع (DFM) هو تقليل التكلفة. كما يجب أن يؤدي قاطع الدائرة المصغر وظائفه بأمان. هناك خمسة أسباب يجب ملاحظتها.
- التكلفة. يعتمد وقت الدورة على سمك الجدار، وعدد التجاويف يحدد عدد اللقطات في الساعة، واختيار الفولاذ يقرر عمر الخدمة. من السهل تغيير أي شيء في التصميم. لكن إجراء تغييرات على الأداة يعني أنه سيتعين استخدام اللحام، إعادة التشغيل أو صنع إدخال جديد. كل عملية تجلب مخاطر فشل الأداة.
- الوظيفة. يستعير قاطع الدائرة المصغر بحجم 18 مم شريحة ثنائية المعدن، ملف، ممر قوس مع فواصل، مزلاج، نوابض واتصالين. تحافظ جدران البلاستيك على العناصر في مكانها، لكنها تلعب أيضًا دور الدليل. الضلع الذي يزيد ارتفاعه بمقدار 0.1 مم سيحمل المزلاج ويغير قوة التبديل. الجيب الكبير جدًا سيسمح لممر القوس بالتحرك بسبب الدائرة القصيرة.
- الشهادة. يتم اعتماد قاطع الدائرة المصغر وفقًا لـ IEC 60898-1 . للحصول على شهادة، من الضروري أن يكون المنتج مكونًا من جميع الأجزاء، بما في ذلك مادة الغلاف ومسافة التسلل. إذا تم تغيير تصميم الغلاف، سيتعين إعادة الاعتماد. النهج الذكي هو فهم الميزات الثابتة قبل بدء التصميم.
- وقت التنفيذ. كل جولة اختبار تستغرق من 2 إلى 4 أسابيع. جولتان من الاختبار لطلب تصدير، مدفوع بواسطة خطاب اعتماد (L/C)، يؤديان إلى تجاوز فترة الشحن في خطاب الاعتماد. ونتيجة لذلك، يحدث تعديل في الطلب، وعمولة بنكية، ومشاكل للمشتري.
- الأتمتة. الأجزاء المناسبة للتجميع اليدوي قد لا تكون ملائمة للتجميع الآلي. تحتاج المغذيات المهتزة والكاميرات إلى أن تكون كل وحدة سكنية من كل تجويف متطابقة. إذا كانت هناك اختلافات في الأبعاد أثناء الإنتاج، فإن الآلات لا تعمل وتحدث أعطال.
لتلخيص الأمر، مرحلة الرسم هي أرخص مرحلة. تأخير كل قرار يؤدي إلى مضاعفة النفقات لتصحيح الخطأ. هذا صحيح في حالة البراغي والصواميل والأجهزة الواقية مثل قاطع الدائرة المصغر (MCB) حيث يتم حساب وقت الفصل بالثواني.
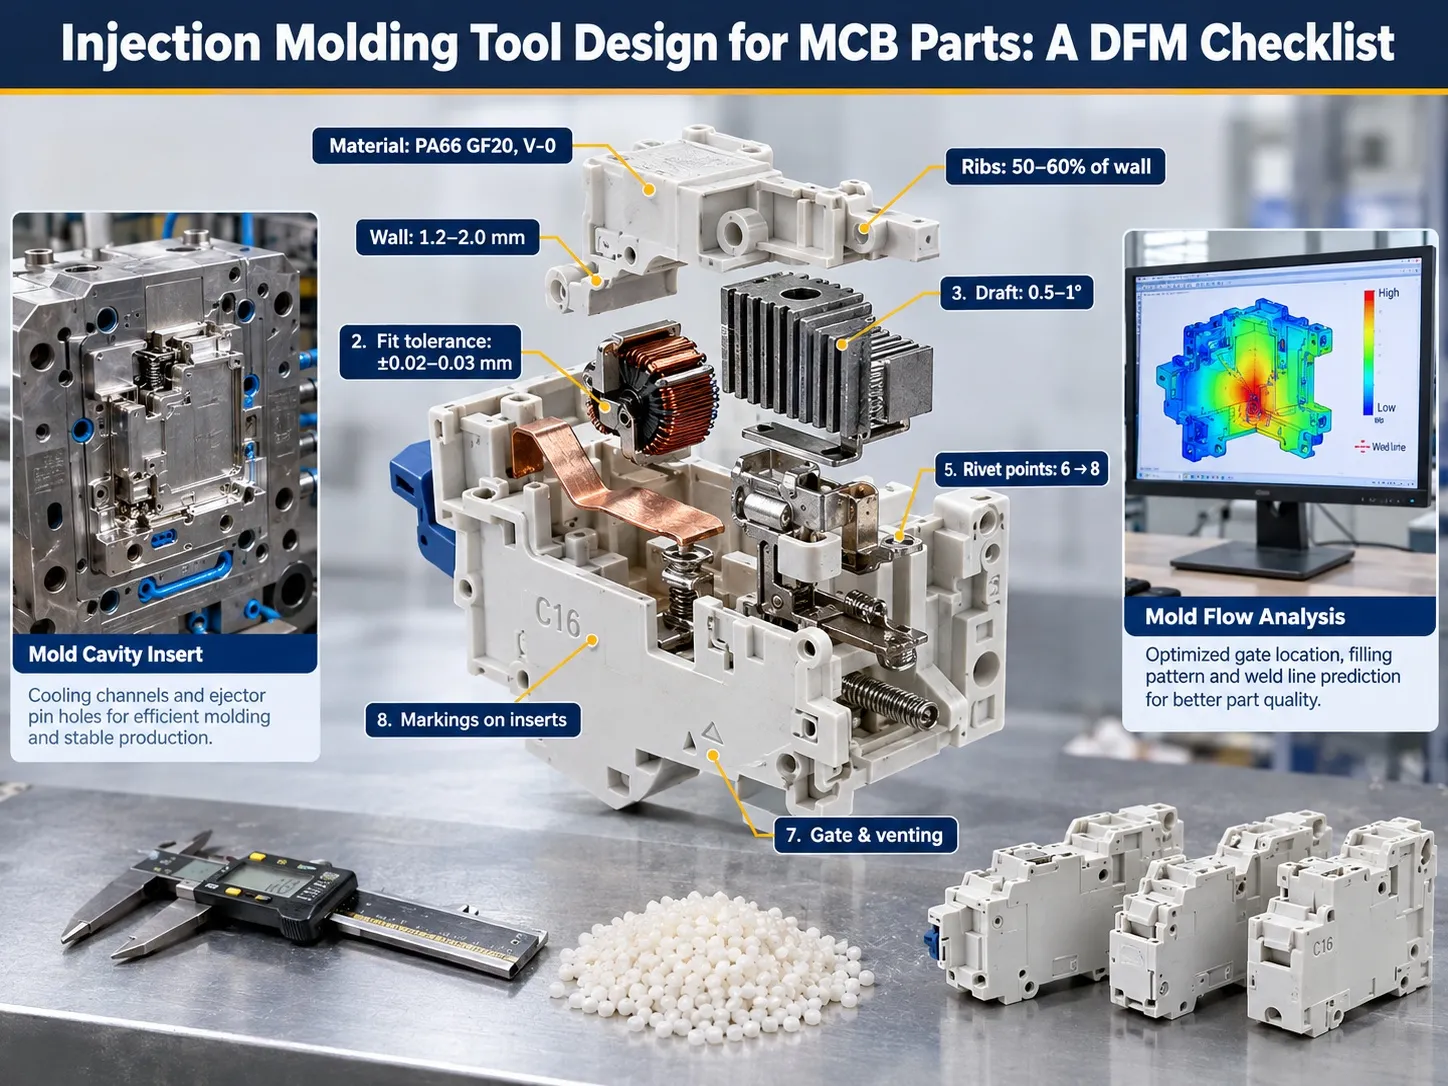
تصميم أداة قولبة الحقن لأجزاء قاطع الدائرة المصغر (MCB): قائمة مراجعة لتصنيع التصميم (DFM)
يجب أن تبدأ عملية تصميم أداة قولبة الحقن عالية الجودة بتصميم الأجزاء وليس باختيار المادة. قبل تقدير تكاليف التصنيع، يجب على المهندس تحليل كل مكون من مكونات قاطع الدائرة المصغر (MCB) بحيث يمكن تقييمه وفقًا لعوامل تصميم قولبة الحقن. يوضح الجدول أدناه عوامل تصميم قولبة الحقن الأساسية التي تهم بشكل خاص مصنعي قواطع الدائرة البلاستيكية.
يجب اعتبار الأرقام أدناه كأرقام مرجعية تقريبية؛ بمعنى آخر، هي قيم نموذجية تنتمي إلى وحدات سكنية من بولياميد-66 معبأ بالألياف الزجاجية. تمثل هذه الأرقام جزءًا صغيرًا فقط من عملية مراجعة تصنيع التصميم (DFM) الكاملة. بشكل عام، يتم تحديد الأرقام النهائية لكل مشروع من قبل كل عميل بشكل مستقل باستخدام مواصفات منتجه الخاصة، وورقة بيانات راتنج المصنع، ونتائج تحليل تدفق القالب.
| عنصر التصميم | ما نتحقق منه | لماذا هو مهم لقاطع الدائرة المصغر (MCB) |
|---|---|---|
| مادة | بولياميد-66 مقاوم للهب + ألياف زجاجية 20% (GF20)؛ درجة UL 94 V-0؛ التجفيف قبل التشكيل | يجب أن تجتاز الوحدات السكنية اختبارات السلك المتوهج وتظل صلبة بالقرب من ممر القوس؛ كما تجعل الألياف الزجاجية اتجاه الانكماش معتمدًا |
| مخصص الانكماش | معدلات الانكماش مأخوذة من ورقة بيانات الراتنج، وتطبق بشكل منفصل على طول وعبر التدفق | استخدام قيمة انكماش متوسطة واحدة على جزء معبأ بالألياف الزجاجية يحرف ثقوب المحور والوجوه المتزاوجة |
| سمك الجدار | اسمي 1.2–2.0 مم؛ يتم الحفاظ على التفاوت المحلي ضمن حوالي 25% من الاسمي؛ يتم تفريغ المناطق السميكة | المناطق السميكة بالقرب من الأطراف تغوص وتترك فراغات تضعف رؤوس البراغي |
| زاوية الميل | 5–1° على الجدران الخارجية، أكثر على الوجوه الملموسة؛ محددة لكل سطح في الجيوب الداخلية العميقة | تحتاج جيوب الآلية إلى ميل أدنى، ولكن يجب أن يكون ذلك في الرسم أو يتغير ملاءمة المحور |
| الأضلاع والرؤوس | سمك الضلع 50–60% من الجدار؛ قطر الرأس الخارجي حوالي 2× قطر الثقب | تنتهي الأضلاع بتحديد موقع ثنائي المعدن والملف؛ الأضلاع الكبيرة الحجم تسبب علامات غوص على الوجه المرئي |
| وصلات اللدغ والتجاويف | أي الميزات تحتاج إلى شرائح أو رافعات؛ ما إذا كان يمكن إعادة تصميم وصلة اللدغ للإفراج في اتجاه الفتح | كل شريحة تضيف تكلفة وخط فصل؛ يمكن لتصميم وصلة لدغ جديدة تغيير هيكل القالب بالكامل |
| نقاط التثبيت | عدد، موقع وقطر ثقوب المسامير التي تربط نصفَي القشرة | الانتقال من 6 إلى 8 مسامير يغير حمل التثبيت، دبابيس النواة، تخطيط القاذف والتبريد |
| تحمّلات الملاءمة الداخلية | الأبعاد الوظيفية (المحاور، جيوب القفل، مقاعد التلامس) معلمة بشكل منفصل، عادة ±0.02–0.03 مم | هذه تحدد قوة الزناد وضغط التلامس؛ يمكن أن تبقى الأبعاد العامة أكثر تساهلاً |
| خط الفصل | موقع الانقسام بين نصفَي القالب على كل جزء | خط الفصل عبر سطح الختم أو التسرب يترك خط دليل أو وميض حيث يسبب أكبر ضرر |
| البوابة والتهوية | بوابة على جدار غير وظيفي؛ عمق التهوية حوالي 0.01–0.015 مم لـ PA66 | PA66 يتدفق رقيقًا ويحدث وميضًا بسهولة؛ الوميض في جيب القفل يمكن أن يمنع قاطع الدائرة من الانفصال |
| الطرد | مواقع دبابيس القاذف على الوجوه غير الوظيفية وغير المرئية؛ عدد كافٍ من الدبابيس لدفع الجدران الرقيقة بشكل متساوٍ | الدبابيس على وجه التزاوج تترك علامات تغير الملاءمة؛ عدد قليل جدًا من الدبابيس يثني الأغلفة الرقيقة عند القذف |
| التبريد | قنوات التبريد متوازنة عبر التجويف والنواة، قريبة من الأقسام السميكة | التبريد غير المتساوي يشوه الجدران الجانبية الطويلة ويطيل دورة الإنتاج |
| توازن التجاويف المتعددة | مجرى متوازن طبيعيًا، مؤكد بواسطة تدفق القالب، لـ 2 أو 4 أو 8 تجاويف | الخط التلقائي يرى أجزاء من كل تجويف؛ تجويف بطيء واحد يصبح تيار رفض |
| فولاذ القالب | التجويف من S136H أو H13؛ قاعدة القالب من S50C أو P20 | الألياف الزجاجية مادة كاشطة؛ فولاذ التجويف المقسى يحافظ على الأبعاد مستقرة على مدى عمر طويل للأداة |
| العلامات | نص بارز مقابل نص غائر؛ إدخالات قابلة للتبديل للتصنيفات مثل C16 أو C32 | النص الغائر على الجزء بارز في الفولاذ وسهل إزالته بالتشغيل؛ النص البارز على الجزء محفور في الفولاذ ويحتاج إلى لحام لإزالته |
يجب أن تبدأ عملية تصميم أداة قولبة الحقن عالية الجودة بتصميم الأجزاء وليس باختيار المادة. قبل تقدير تكاليف التصنيع، يجب على المهندس تحليل كل مكون من مكونات قاطع الدائرة المصغر (MCB) بحيث يمكن تقييمه وفقًا لعوامل تصميم قولبة الحقن. يوضح الجدول أدناه عوامل تصميم قولبة الحقن الأساسية التي تهم بشكل خاص مصنعي قواطع الدائرة البلاستيكية.
بالنسبة للتحمّلات، نوصي بالرجوع إلى ISO 20457, ، المعيار الدولي لتحمّلات الأجزاء البلاستيكية المصبوبة، والذي نُشر طبعته الثانية في أغسطس 2026، ووضع قيم ضيقة فقط على الأبعاد التي تؤثر فعليًا على الوظيفة. إذا كان جزءك يتبع بالفعل القواعد العامة في دليلنا حقن القوالب, ، فمعظم هذه القائمة ستكون بالفعل في حالة جيدة.
من المسؤول عن ماذا: المشتري وصانع القالب
غالبية الخلافات حول مشاريع القوالب لا علاقة لها بسوء التشغيل أو سوء الفولاذ. جوهر المشكلة عادةً ما يدور حول من اتخذ أي قرار ومتى تم اتخاذه. عقد قالب الحقن النموذجي يقسم المسؤوليات بين صانع القالب (الطرف أ)، الذي يملك المنتج، والمشتري (الطرف ب)، الذي يملك الأداة.
| المجال | المشتري (الطرف أ) | صانع القالب (الطرف ب) |
|---|---|---|
| تصميم المنتج والوظيفة | يملك تصميم المنتج، وظيفته وأدائه | يقدم نصائح تصميم للتصنيع؛ لا يغير المنتج بدون موافقة كتابية |
| بيانات المنتج | يزود رسومات المنتج أو ملفات ثلاثية الأبعاد، أو عينة مادية، ويحدد كتابةً أيها هو الحاكم | إذا تم توفير عينة فقط، يقوم بمسحها أو قياسها ويعد الرسومات للمشتري للموافقة عليها |
| الموافقة على الرسومات | يراجع ويوافق على الرسومات، بما في ذلك جميع الأبعاد الحرجة | يقدم الرسومات مع الأبعاد الحرجة والتحمّلات محددة بوضوح |
| تصميم القالب | قد تراجع تخطيط القالب (البوابات، خط الفصل، الطرد) إذا رغبت في ذلك | يصمم هيكل القالب، البوابة، التبريد والطرد وفقًا للرسومات المعتمدة |
| تصنيع القالب والتجارب | يحضر أو يراجع التجارب ويفحص العينات | يبني القالب، يجري تجارب T1/T2 ويوفر عينات مع تقرير أبعاد |
| مطابقة العينة | يؤكد أن العينات تفي بالرسومات المعتمدة | يصحح، على نفقته الخاصة، أي انحراف عن الرسومات المعتمدة |
| التغييرات بعد الموافقة | يدفع ويسمح بالوقت للتغييرات الهندسية التي يطلبها بعد الموافقة على الرسم | يقدم عرض تكلفة وتأثير الجدول الزمني لكل تغيير قبل تنفيذه |
| الشهادات | يشهد على المنتج النهائي (لـ MCBs، وفقًا لـ IEC 60898-1 أو الأنظمة الوطنية) | يزود بسجلات المواد والأبعاد التي تدعم الشهادة |
جزء حاسم من هذه العملية هو الحصول على موافقة الرسومات من العملاء. بعد أن يمنح المشتري الموافقة على الرسم، سيعمل هذا الرسم كنموذج لبناء والتحقق من قالب الإنتاج. على الرغم من أنه يمكن أيضًا استخدام عينة كدليل، إلا أن ذلك يعمل فقط إذا تم ذكره في أحكام الموافقة، وكذلك في العقد فيما يتعلق بالأبعاد التي يجب أخذها في الاعتبار.
Walton مقابل OMINSU: عميلان، نتيجتان مختلفتان
شملت كلا المشروعين قوالب إسكان MCB ذات تعقيد متساوٍ ولم يكن لدى العملاء خبرة سابقة في صناعة القوالب. وهذا ليس مفاجئًا لأن مصنعي MCB هم متخصصون في القواطع، وليسوا مصنعين للأدوات. الفرق بين النتيجتين لا يتعلق بصناعة الأدوات أو الفولاذ. التمييز يكمن في طريقة تسليم بيانات المنتج تليها مدى تدقيق الرسومات قبل فتح القالب.
OMINSU فيتنام: مراجعة كل رسم
في عام 2025، تعاقدت معنا شركة OMINSU Vietnam Co., Ltd لإنشاء قالب MCB. بدلاً من إرسال عينة فقط، قدمت OMINSU مجموعة رسومات خاصة بها للعمل عليها. ونتيجة لذلك، يمكن تتبع جميع الأبعاد في رسوماتنا إلى بيانات المنتج الأصلية لـ OMINSU.
كلما أرسلنا لهم رسم قالب للموافقة، يقوم فريق OMINSU بفحص الرسم ورقة بورقة مقابل رسومات المنتج، ويرجع لنا مستند PowerPoint مع تعليقات على كل تغيير يجب إجراؤه: البعد، القيمة وسبب التغيير. وهكذا، تمكن مهندسونا من أداء العمل بناءً على هذا المستند. تم إجراء جميع التصحيحات على الورق قبل بدء أي عمل فعلي.
ومع ذلك، لم تكن هناك حاجة إلى معرفة خاصة بهندسة القوالب. ما كان مطلوبًا ببساطة هو معلومات المنتج الأساسية، والوقت، والتركيز، وطريقة تبدو بسيطة لنقل التغييرات المطلوبة.
Walton بنغلاديش: الموافقة بدون مراجعة
تضمنت مهمة Walton تعديل MCB من نوع C45 المعتمد بالفعل. احتوت التعديلات على هيكل تثبيت بنظام اللقطة، وإزالة غطاء الختم، وثمانية نقاط تثبيت بمسامير، وتفصيل معدني مضاف أسفل الغسالة.
هكذا تطورت الأحداث:
نص طلب عرض السعر على أن متطلبات المنتج النهائي تنص على الامتثال للعينة الفيزيائية.
قمنا بإعداد رسومات ثنائية الأبعاد، والتي حصلت على الموافقة عبر WeChat تلتها رسالة تفيد بـ “حسنًا. انطلق!” ولم تكن هناك تعليقات على القياسات.
تم تصنيع المكونات المطبوعة ثلاثية الأبعاد وتم عرض عملية التجميع في شكل فيديو. لم ترد أي تعديلات.
بعد استلام عينات T1، طلبت شركة كروغان أبعاد الأجزاء الداخلية لتتطابق مع العينة الفيزيائية الأصلية.
افتراض والتون صحيح حيث كان عليهم التأكد من حماية المنتج المعتمد بالفعل. الحفاظ على نفس الهيكل الداخلي هو ما يعنيه الهندسة الجيدة. ومع ذلك، المفتاح في القضية هو الوقت المناسب. نفس المقارنة التي تمت في مرحلة الرسم كانت ستستغرق عدة أيام.
جنبًا إلى جنب، بدت المشروعتان كما يلي:
| أومينسو (فيتنام) | والتون (بنغلاديش) | |
|---|---|---|
| بيانات المنتج المقدمة | رسومات المنتج الخاصة بالعميل | عينة فيزيائية؛ رسومات ثنائية الأبعاد أعدها بنلونغ |
| مراجعة الرسم | ورقة بورقة، مع تعليقات مكتوبة على PowerPoint | الموافقة عبر رسالة دردشة، بدون تعليقات على الأبعاد |
| مرجع للأبعاد | رسومات منتج العميل ورسومات القالب المعتمدة | طلب عرض الأسعار سمى العينة الفيزيائية؛ تم منح الموافقة على الرسومات |
| أول تغيير رئيسي | مرحلة الرسم | بعد عينات T1 |
| تكلفة التغيير | ساعات الهندسة على الورق | إعادة العمل على الإدخال بالإضافة إلى جولة تجريبية إضافية |
| النتيجة | تجارب سلسة | إعادة التجربة وتعديل خطاب الاعتماد |
ما قمنا بتغييره
ربما اعتبرنا مشروع والتون حظًا جيدًا وتابعنا، لكن بدلاً من ذلك قمنا بتقييم ما تسمح به إجراءاتنا الداخلية، ووضعنا ثلاث تحسينات مختلفة.
رسومات مجمدة مكتوبة قبل قطع أي فولاذ. الآن قبل قطع أي فولاذ، يجب على العميل توقيع تأكيد تجميد الرسم الذي يوضح التعديل والأبعاد المهمة. ولا يمكننا الاعتماد فقط على رسالة دردشة بعد الآن.
مسح العينة أولاً. عندما يقدم لنا العميل عينة بدلاً من رسومات البضائع، نتأكد من مسحها ضوئيًا وتحديد أبعادها قبل بدء عملية التصميم. يجب أن يكون هناك تأكيد مكتوب حول الأبعاد التي تخص العينة وتلك التي تتعلق بالرسومات.
قالب تعليقات لكل عميل. الآن نوفر لعملائنا قالبًا بسيطًا للتعليقات، مستوحى من طريقة PowerPoint الخاصة بأومينسو، بحيث لا يحتاجون إلى معرفة خاصة بالقوالب لتحليل الرسم.
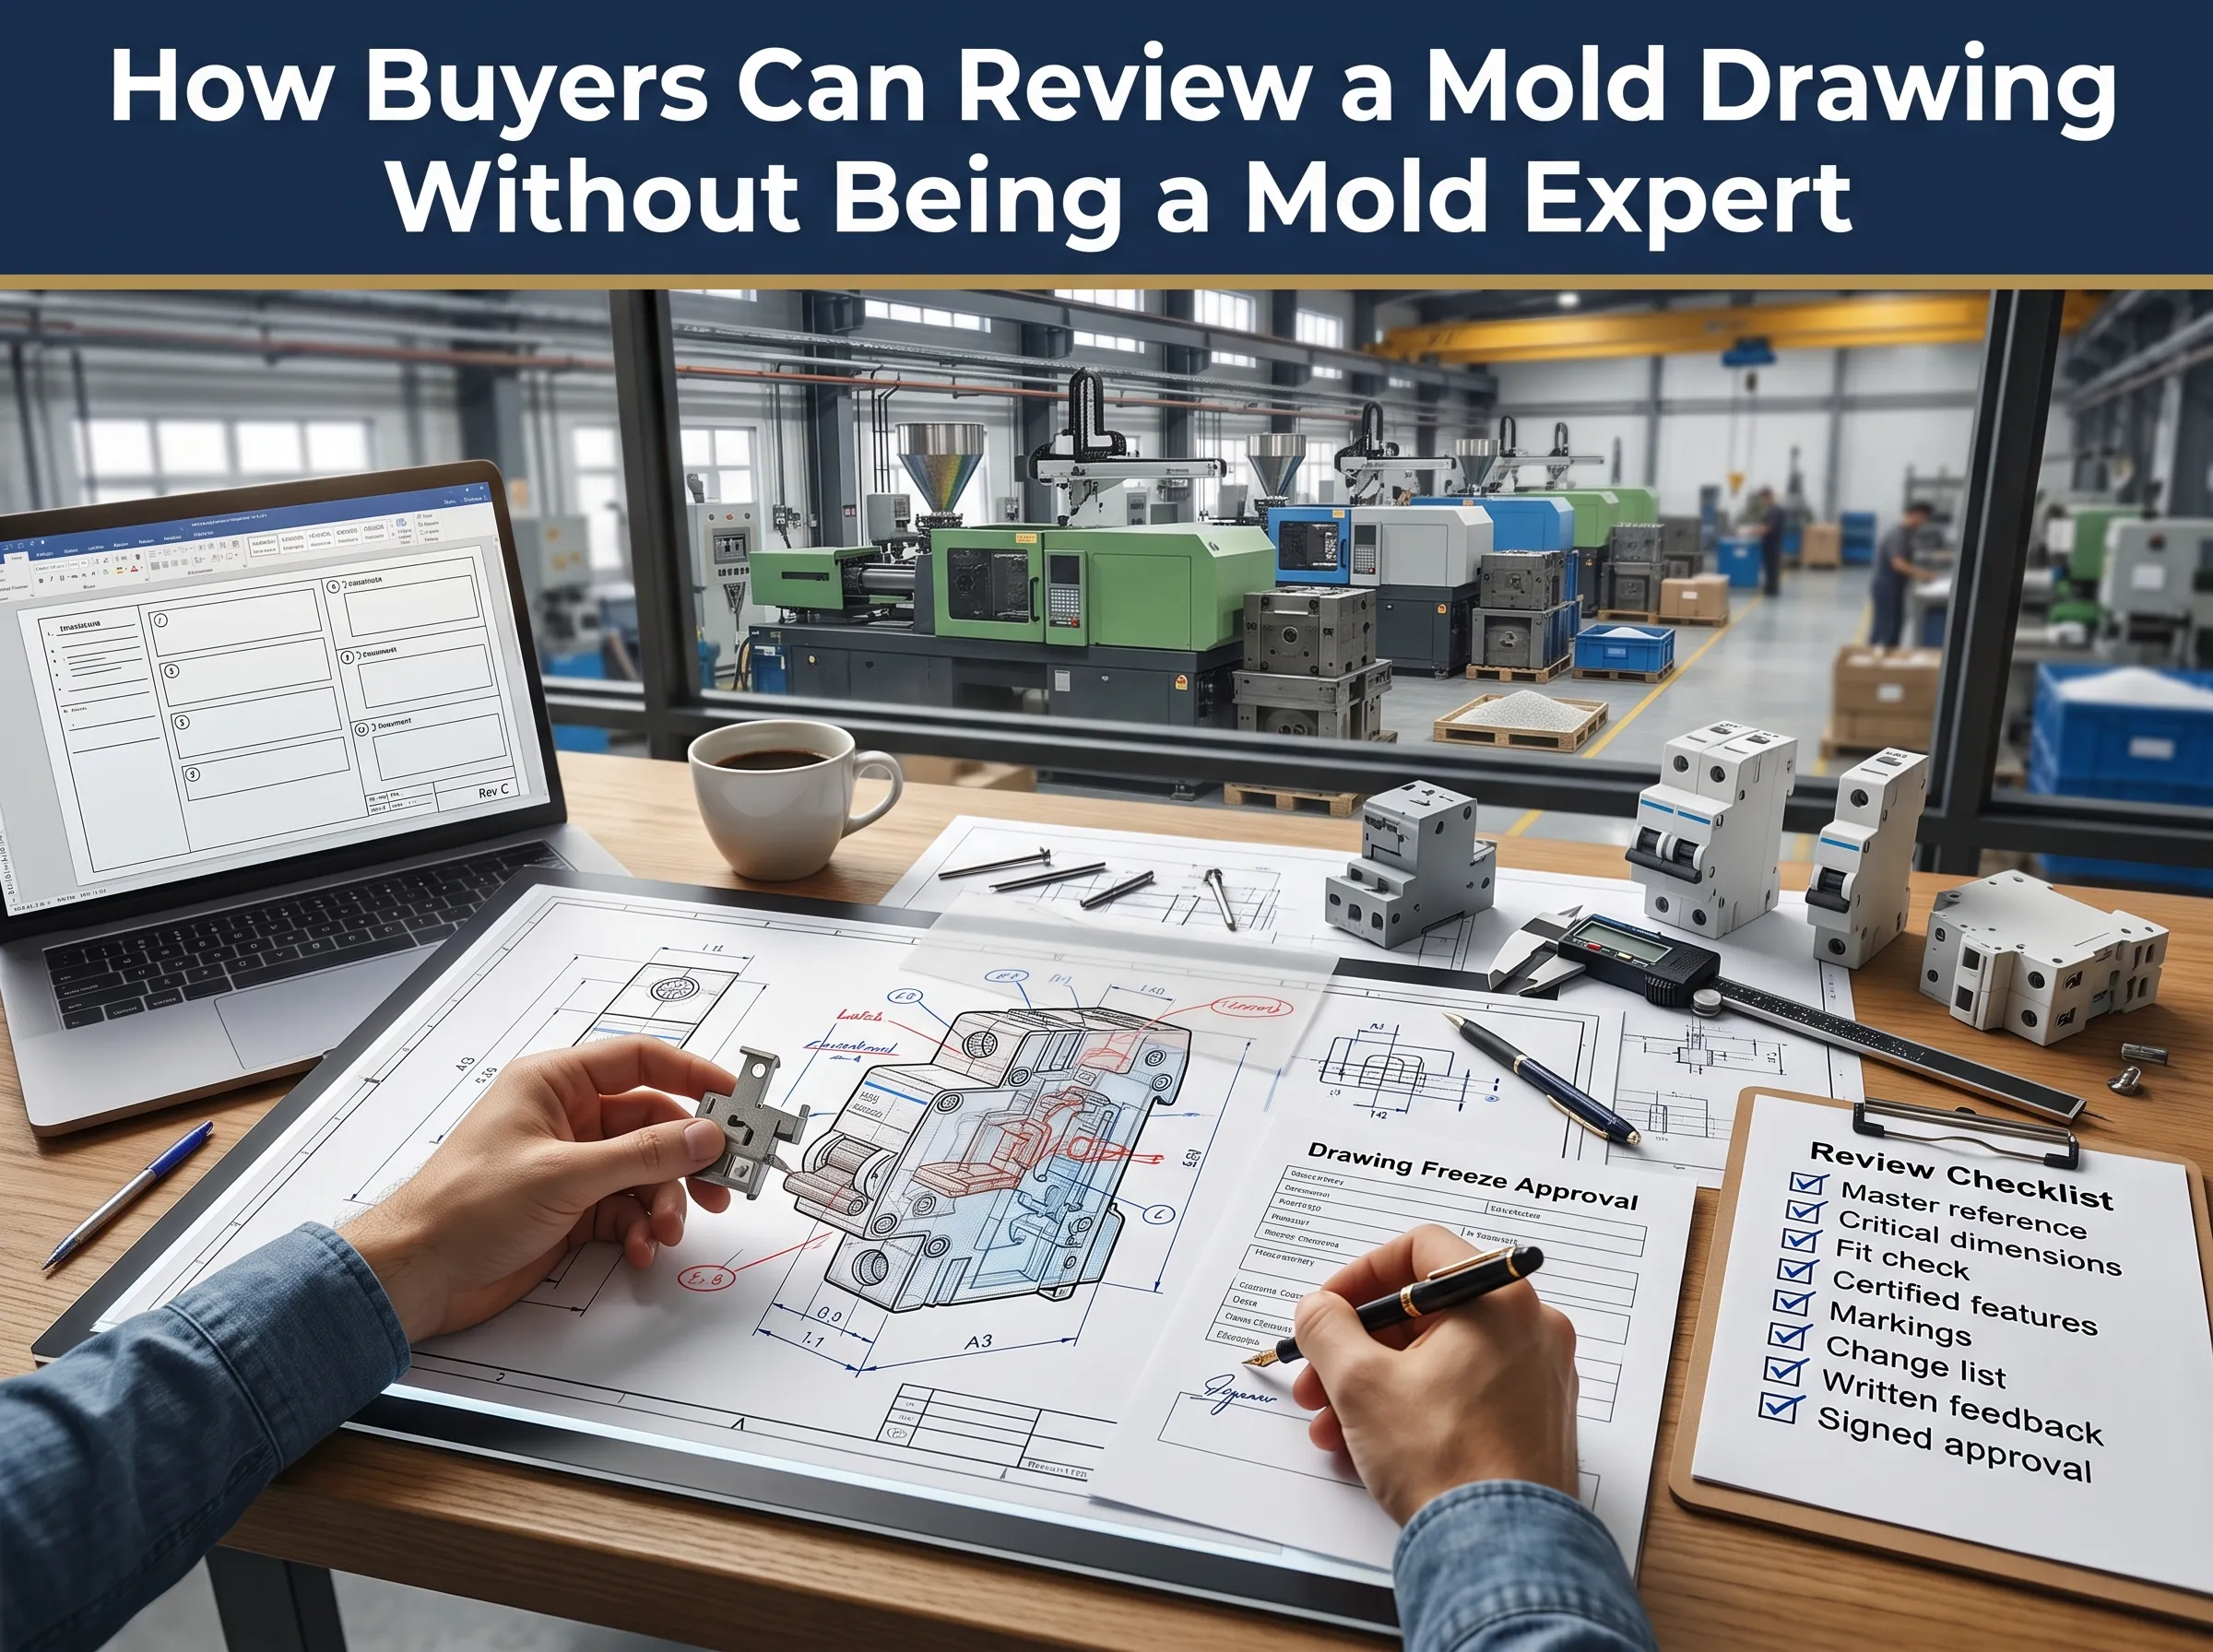
كيف يمكن للمشترين مراجعة رسم القالب دون أن يكونوا خبراء في القوالب
لا يتطلب الأمر فهم تصميمات التبريد أو ألواح الطرد للحفاظ على سلامة المنتج. تعتمد جودة مراجعة تصميم الحقن على عدد قليل من الأسئلة البسيطة التي يمكن لأي شخص من مهنة مهندس الفرامل الإجابة عليها بسهولة.
- أي معيار يحكم حالتك؟ اكتب ذلك واذكر صراحة في الموافقة أين يعتبر الرسم أو الملف ثلاثي الأبعاد أو العينة الفيزيائية هو المرجع الرئيسي.
- هل تم تحديد الأبعاد الحرجة؟ تأكد من أن كل جيب قفل، مفصلة، موضع جلوس ومنفذ محدد بتحملات توافق عليها.
- هل لا يزال من الممكن تركيب الأجزاء الجديدة على القديمة؟ قم بتراكب آلية الرسم الجديد للهيكل وتحقق من الفواصل.
- هل تغيرت المواصفات المعتمدة؟ قارن الأبعاد، سمك الجدران حول الوحدات الحية وفئة المادة وتحقق منها مع التصميم المعتمد لديك.
- هل تلتزم الملاحظات بالمعايير؟ تحقق من نص تصنيفك، الأختام التي تؤكد امتثالك للمعايير وشعاراتك.
- هل تم دمج التغييرات بالكامل؟ إذا قمت بتعديل منتج موجود، تأكد من توضيح كل تغيير في الرسم.
- هل تم تسجيل تعليقاتك؟ أعد تعليقاتك ليس في رسالة بل كنسخة معنونة ولا تنسَ تضمين رقم المراجعة في اسم الملف.
- هل وافقت على الوثيقة؟ تأكد من وضع علامة موافقتك كتابةً وفقط بعد حصولك على إجابات جميع الأسئلة أعلاه.
كيفية التصميم للتشكيل بالحقن: عمليتنا المكونة من 6 خطوات
إذا كنت تعمل على كيفية التصميم للتشكيل بالحقن عندما يكون منتجك قاطع دائرة صغير (MCB)، ستحتاج إلى اتباع التسلسل الذي نصفه هنا. إنه نسخة مختصرة من كامل عملية تطوير قالب حقن MCB.
- تحليل المتطلبات. جمع جميع البيانات اللازمة عن المشروع بما في ذلك رسومات تصميم المنتج أو ملفات CAD ثلاثية الأبعاد، العينات الفيزيائية إذا كانت متوفرة، نوع راتنج البلاستيك المستخدم، حجم الإنتاج المستقبلي وحالة الشهادة أو إمكانية الحصول عليها.
- التصميم للتصنيع. استعرض قائمة التحقق أعلاه وأنشئ وثيقة تصف الطرق التي تأثر بها كل عنصر من تصميم قاطع الدائرة الصغيرة بالاعتبارات التصميمية.
- تحليل تدفق القالب. قم بمحاكاة التعبئة، التعبئة المضغوطة، التبريد والانحناء لتحديد موقع البوابات، توازن تجاويف القالب وعمل توقعات على خطوط اللحام قبل قطع الفولاذ.
- الرسم النهائي. احصل على توقيع العميل على الرسم النهائي. جميع التغييرات من الآن فصاعدًا ستعتبر طلب تغيير وستؤثر على التكاليف.
- تجارب T1 و T2. يتم مقارنة اللقطات الأولى للقالب مع الرسم والعينات الفيزيائية إذا كانت متوفرة. تشمل حزمة خدماتنا القياسية 1000 قطعة معتمدة وتقرير أبعاد. قالب حقن MCB اختبارات وظيفية.
- . يتم تجميع العينات إلى قواطع كاملة وتشغيلها من خلال معايرة الفصل، والاختبارات العازلة والميكانيكية، نفس الفحوصات التي يقوم بها. قبل إطلاق القالب للإنتاج الضخم. مختبر اختبار قواطع الدائرة الصغيرة بشكل عام، نحتاج حوالي 45 يومًا لصنع قوالب حقن قاطع الدائرة الصغيرة بعد توقيع الرسم الأخير. لا يشمل هذا الوقت فترة الموافقة على الرسومات لأنها لا يمكن تقديرها مسبقًا. كلما تم فحص الرسومات والموافقة عليها بسرعة، كانت جاهزة للاختبار والقبول للتصاميم الجديدة في وقت أقرب.
تنطبق نفس الخطوات الست على أي.
تصميم قالب حقن بلاستيك . أجزاء قاطع الدائرة الصغيرة تترك ببساطة مجالًا أقل للخطأ.. تصميم بوابة قالب الحقن للأجزاء الكهربائية الصغيرة.
أهمية تصميم بوابة قالب الحقن تكمن في أنها تحدد موقع خطوط اللحام، الإجهادات غير المتناظرة واتجاهات الألياف في حالة عنصر كهربائي صغير المنتج. يتم تطبيق أربع قواعد على إنتاج أغلفة التشكيل لقواطع الدائرة الصغيرة.
أهمية تصميم بوابة قالب الحقن تكمن في أنها تحدد موقع خطوط اللحام، والإجهادات غير المتناظرة، واتجاهات الألياف في حالة عنصر كهربائي صغير المنتج. تُطبق أربع قواعد على إنتاج أغطية التشكيل لقواطع الدائرة المصغرة (MCBs).
لتجنب أي مشاكل، يجب ألا يكون البوابة موجودة بالقرب من الأقفال أو الاتصالات. حتى وجود أثر بوابة، أو إجهاد محلي، أو خط لحام في جيب القفل يمكن أن يؤثر على قدرة الآلية على الفصل أو الفشل بسبب درجات الحرارة العالية.
يجب استخدام بوابات تحت السطح. يتم قطع البوابة الفرعية تلقائيًا بعد فتح قالب الحقن، وهذا يجعل العملية أسهل للقوالب.
من أجل تخطيط اتجاه الألياف، يجب أن نتذكر أن ألياف الزجاج تتجه على طول التدفق بحيث ينكمش PA66 المملوء بالزجاج أقل في ذلك الاتجاه. لذلك، فإن وضع البوابة أمر حاسم في تحديد اتجاه حركة الجدار.
يجب أن يكون الممر متوازنًا. في حالة وجود 4 أو 8 تجاويف، يجب ملء جميعها في نفس الوقت وتحت ضغط متساوٍ.
مصممة وفقًا لنفس معايير علامات القواطع العالمية
تتمتع قواطع الدائرة المصغرة (MCBs) بالنضج الذي يجعلها منتجًا موحدًا للغاية. بعد كل شيء، فإن المنتجات الأكثر تنافسية التي يتم مقارنتها، مثل Schneider Electric Acti9 iC60، ABB S200، Siemens 5SL، Legrand DX³، و CHINT NXB، مصنوعة وفقًا للمعيار الأساسي IEC 60898-1 مع وحدة 18 مم تناسب سكة DIN 35 مم. هذا التوحيد عبر العلامات التجارية هو السبب في إمكانية مقارنة قاطع دائرة جديد بغيره في المناقصات وهو أساس تصميمات قوالبنا.
هذا يعني، عمليًا، أننا نصمم للامتثال لمعايير اختبار IEC 60898-1 و IEC 60947-2، باستخدام عرض وحدة 18 مم وتصميم مشبك سكة DIN، وبلاستيك PA66 المقاوم للهب، بالإضافة إلى تصميمات داخلية C45 و DZ47 الموجودة في العديد من العلامات التجارية الإقليمية.
مشاريع القوالب التي قمنا بتسليمها
كل مشروع أدناه مر بنفس عملية تصميم قالب الحقن الموضحة أعلاه.
| العميل | الدولة | المشروع |
|---|---|---|
| KEAZ | روسيا | قوالب حقن قواطع الدائرة المصغرة |
| ROMEL للمعدات الكهربائية | إثيوبيا | قوالب حقن قواطع الدائرة المصغرة |
| شركة PT. Lelco Trindo Nusantara | إندونيسيا | قوالب حقن قواطع الدائرة المصغرة |
| شركة OMINSU فيتنام المحدودة | فيتنام | قوالب حقن قواطع الدائرة المصغرة (2025) |
| والتون | بنغلاديش | قوالب لقاطع دائرة من نوع C45 معدل |
هل تخطط لأداة قاطع الدائرة المصغرة الأولى الخاصة بك؟ دليلنا لـ تصنيع قالب حقن قاطع الدائرة المصغر يغطي الفولاذ، التجويف ومحركات التكلفة بمزيد من العمق.
Schneider Electric، Acti9، ABB، Siemens، Legrand، CHINT وأسماء العلامات التجارية والمنتجات الأخرى هي علامات تجارية لأصحابها المعنيين. يتم ذكرها فقط كنقاط مرجعية صناعية؛ ولا يُفهم منها وجود شراكة أو تأييد.
الأسئلة الشائعة
كيف تصمم قالبًا للحقن البلاستيكي؟
وفقًا للاستراتيجية التي نوقشت أعلاه، يجب أن نبدأ بالعمل على الجزء بدلاً من صنع قالب. أولاً، يجب التحقق من الراتنج، سمك الجدار، الأبعاد الوظيفية والانحدار وتشغيل عملية DFM باستخدام برنامج نظرية التدفق المكسور. باختصار،, كيفية تصميم قالب للحقن البلاستيكي يتلخص في اتخاذ كل قرار على الورق أولاً والتحقق منه باستخدام عينات T1.
ما هو أفضل برنامج لتصميم قوالب الحقن؟
لا يوجد حزمة نهائية مثالية. يتم تصميم القوالب باستخدام Siemens NX مع Mold Wizard، وPTC Creo، وSolidWorks بينما تُستخدم Cimatron وZW3D كأبرز العلامات التجارية في ورش الأدوات. Autodesk Moldflow وMoldex3D هما الأكثر شعبية لمحاكاة التدفق. الأهم ليس علامة المنتج المستخدمة، بل التحقق من قدرة صانع القالب والعميل على تبادل ملفات STEP أو الملفات الأصلية.
ما هي معايير التصميم لقوالب الحقن؟
توجد ثلاث مستويات من التصنيفات. بشكل عام، تتوافق أجزاء القالب مع معايير الكتالوج مثل HASCO، DME أو Misumi ودرجات القوالب SPI (حالياً PLASTICS) التي تحدد العمر المتوقع للقالب، حيث تتوافق الفئة 101 مع أكثر من مليون دورة. بالإضافة إلى ذلك، يمكن أن تتوافق تحمّلات الأجزاء مع ISO 20457. معيار المنتج يقع فوق كلا الطبقتين. على سبيل المثال، المعيار لغلافات MCB هو IEC 60898-1 أو IEC 60947-2.
هل التشكيل بالحقن أفضل من الطباعة ثلاثية الأبعاد؟
بينما الطباعة ثلاثية الأبعاد ليست فعالة للإنتاج بكميات كبيرة، فهي ممتازة لتطوير النماذج الأولية المطبوعة ثلاثية الأبعاد لأنه لا يوجد أدوات متضمنة والتقنية مفيدة لتقييم التوافق والتجميع للنماذج الأولية، وهو ما يتم لرسومات MCB قبل عملية التصنيع الفعلية. يصبح قولبة الحقن أكثر فائدة عندما يرتفع عدد الأجزاء إلى آلاف من حيث تسعير الجزء والقوة. من الشائع دمج كلا التقنيتين في الممارسة. مقالنا عن شركات النمذجة السريعة يغطي جانب الطباعة، و ما هي قولبة الحقن يغطي جانب القولبة.
مراجع
- IEC 60898-1:2015+AMD1:2019 CSV, ، قواطع الدائرة للحماية من التيار الزائد للمنازل والتركيبات المماثلة (اللجنة الدولية للكهرباء)
- ISO 20457:2026, ، أجزاء البلاستيك المشكلة: التحمل وشروط القبول (المنظمة الدولية للتوحيد القياسي)
أرسل لنا عينتك: مراجعة DFM مجانية
هل لديك قاطع تريد تصميم قالب له، أو منتج معتمد تحتاج إلى نسخه بدون مفاجآت؟ أرسل لنا رسومات منتجك، ملفات ثلاثية الأبعاد أو عينة. خلال 48 ساعة، سيعود مهندسونا بتقرير DFM مشروح يغطي سمك الجدار، الميل، خيارات البوابة والأبعاد التي نوصي بتثبيتها، قبل أن تلتزم بالصلب.




