奔龍




製造業中的 AI 視覺檢測:它與實際裝配線上的機器視覺有何不同
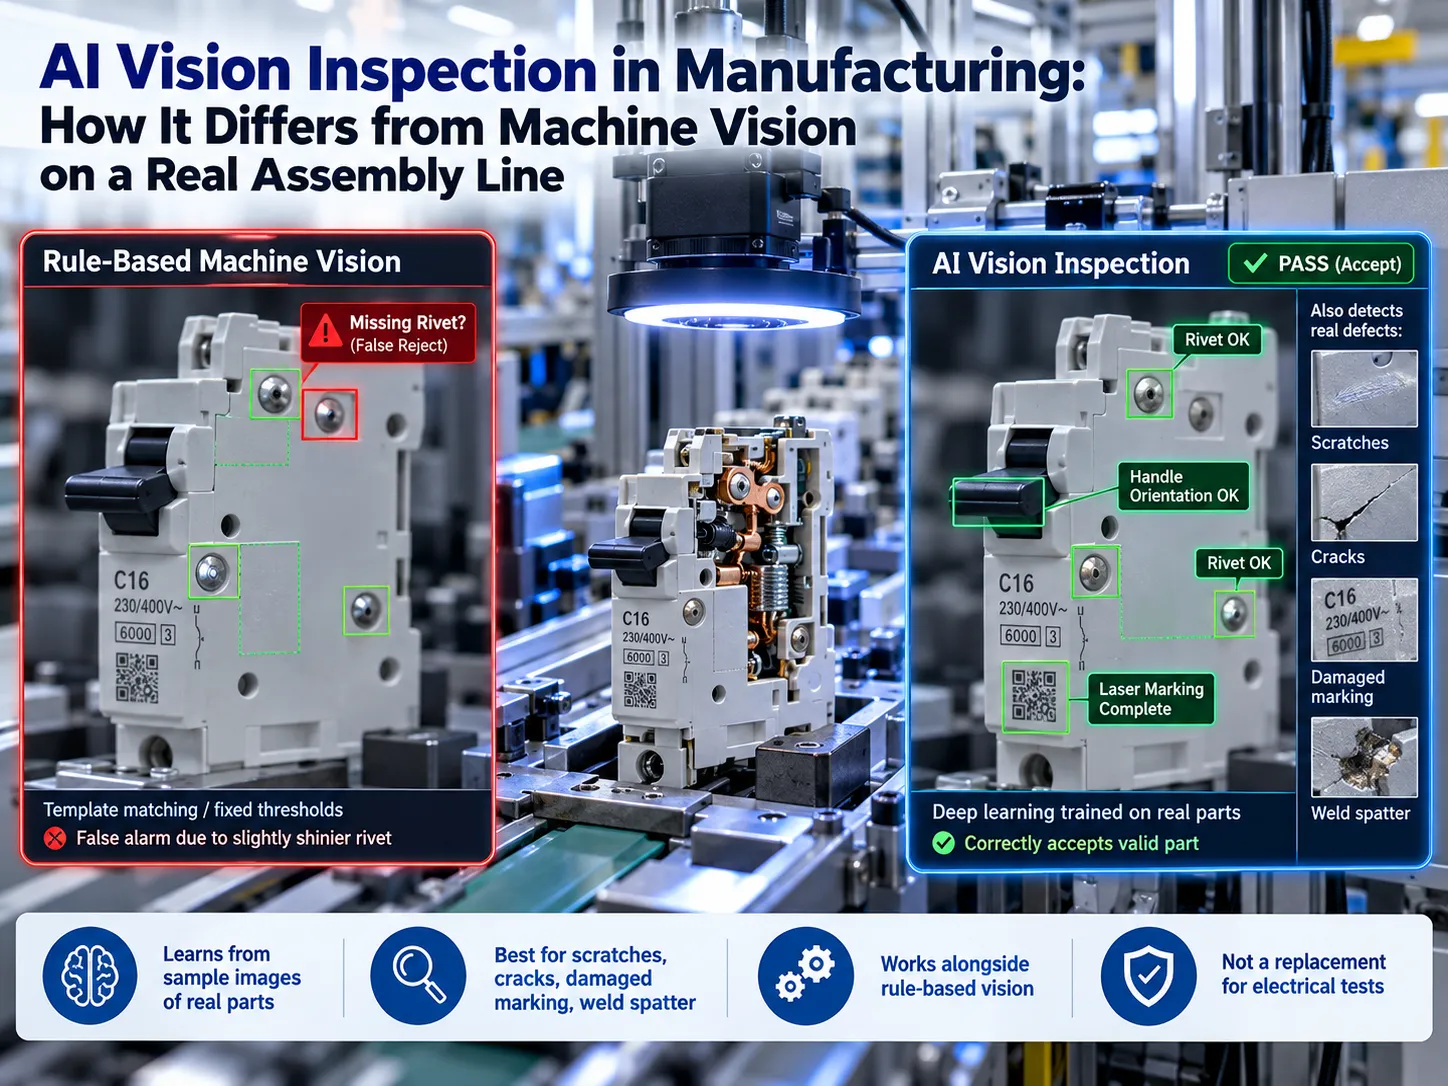
微型斷路器距離蓋子卡入只差一步。在兩到三秒內,攝影機必須檢查鉚釘是否存在、手柄是否正確安裝以及雷射標記是否完成。基於規則的視覺系統看到一個比標準鉚釘稍微閃亮的鉚釘,並將其標記為不存在。操作員重置警報,十分鐘後同樣的情況再次發生。. AI視覺檢測 以完全不同的方式運作。系統不僅僅遵循工程師的規則,而是從一組圖像中學習良好產品的樣貌。.
簡而言之,AI視覺檢測依賴工業相機和使用各種元件圖像訓練的深度學習模型,以判斷產品是否符合品質標準。AI在處理無固定形狀的缺陷時具有優勢,例如刮痕、裂縫、標記損壞和焊接飛濺,因為基於規則的視覺系統在這方面表現不佳。因此,AI視覺檢測作為基於規則視覺系統在測量或讀碼活動中的補充技術,並不取代如跳脫曲線、接觸電阻和耐壓等電氣測試的必要性。.
什麼是AI視覺檢測?
人工智慧(AI)視覺檢測技術通常被稱為基於相機的檢測系統,因為它使用相機根據人工智慧能力做出檢測決策。這不是一種帶來新型光源的創新技術,而是一種處理檢測數據的新方法。.
在生產線上,檢測過程包含四個主要步驟:
圖像擷取。零件進入檢測區域;感測器被觸發,攝影機拍攝圖像。.
圖像比較。模型將拍攝的圖像與先前學習的良品和缺陷樣本進行比較,並提供顯示缺陷可能性的分數,通常還會提供缺陷在圖像上的位置資訊。.
結果處理。根據工程師根據模型分數設定的閾值,做出合格或不合格的決定。.
反饋處理。零件被拒絕或允許繼續;拍攝的圖像、分數和最終結果會以零件序號保存。.
第四步常被忽略,但它是最重要的步驟之一。如果客戶退回有缺陷的產品,我們將能夠參考生產時的圖像,了解缺陷的樣貌。.
AI視覺檢測 vs 機器視覺 vs AOI
幾乎每個關於此主題的詢問都涉及機器視覺與AI視覺的比較。日常用語中,零件的視覺檢測存在四種模式,每種模式執行其獨特任務。此外,除了第一種模式外,所有模式均屬於自動化視覺檢測範疇。.
| 手動檢測 | 基於規則的機器視覺 | AOI(自動光學檢測) | AI視覺檢測 | |
|---|---|---|---|---|
| 決策方式 | 操作者判斷 | 工程師設定的規則:邊緣、斑點、測量、圖案匹配 | 規則與參考比較,專為印刷電路板設計 | 以良品與不良品影像訓練的模型 |
| 換線至新產品 | 速度快,但依賴訓練與注意力 | 新規則與調整,通常需數小時至數天 | 由 CAD 與參考板產生的新板程式 | 載入該變體的模型;若產品為新款則需重新訓練 |
| 它擅長的部分 | 非常規缺陷、判斷決策 | 尺寸、有無、條碼與代碼讀取 | 印刷電路板上的焊點與元件 | 可變缺陷:刮痕、裂縫、標記損壞、飛濺、顏色變異 |
| 它失敗的地方 | 疲勞、不一致、速度 | 未被程式設定的光澤、顏色或位置變異 | 任何非印刷電路板的物件 | 從未見過的缺陷類型;光線或材料變化 |
| 誤判剔除 | 因人員與班次而異 | 外觀自然變異時誤判率高 | 中等;需針對每塊板調整 | 訓練後對可變特徵誤判率較低,但必須自行檢查自有零件 |
| 精確測量 | 否 | 是,其主要強項 | 是,針對板上特徵 | 非其職責;測量請使用規則 |
| 能解釋剔除原因嗎? | 部分能 | 是:哪條規則失敗 | 是:哪項檢查失敗 | 部分:分數與熱圖,非規則 |
我們可以得出以下三點結論:繼續使用基於規則的視覺技術來評估尺寸、有無及代碼讀取,因其快速、準確且簡單;利用 AI 技術檢測每次都會變化的缺陷,如刮痕、不完整標記及顏色變異;同時需記住印刷電路板 AOI 與低壓電氣組件代表不同問題: 用於印刷電路板的 AOI 機器無法正常運作於斷路器,而用於斷路器訓練的 AI 技術也無法應用於 RCBO 內部電子元件。.
AI 視覺檢測系統實際包含的內容
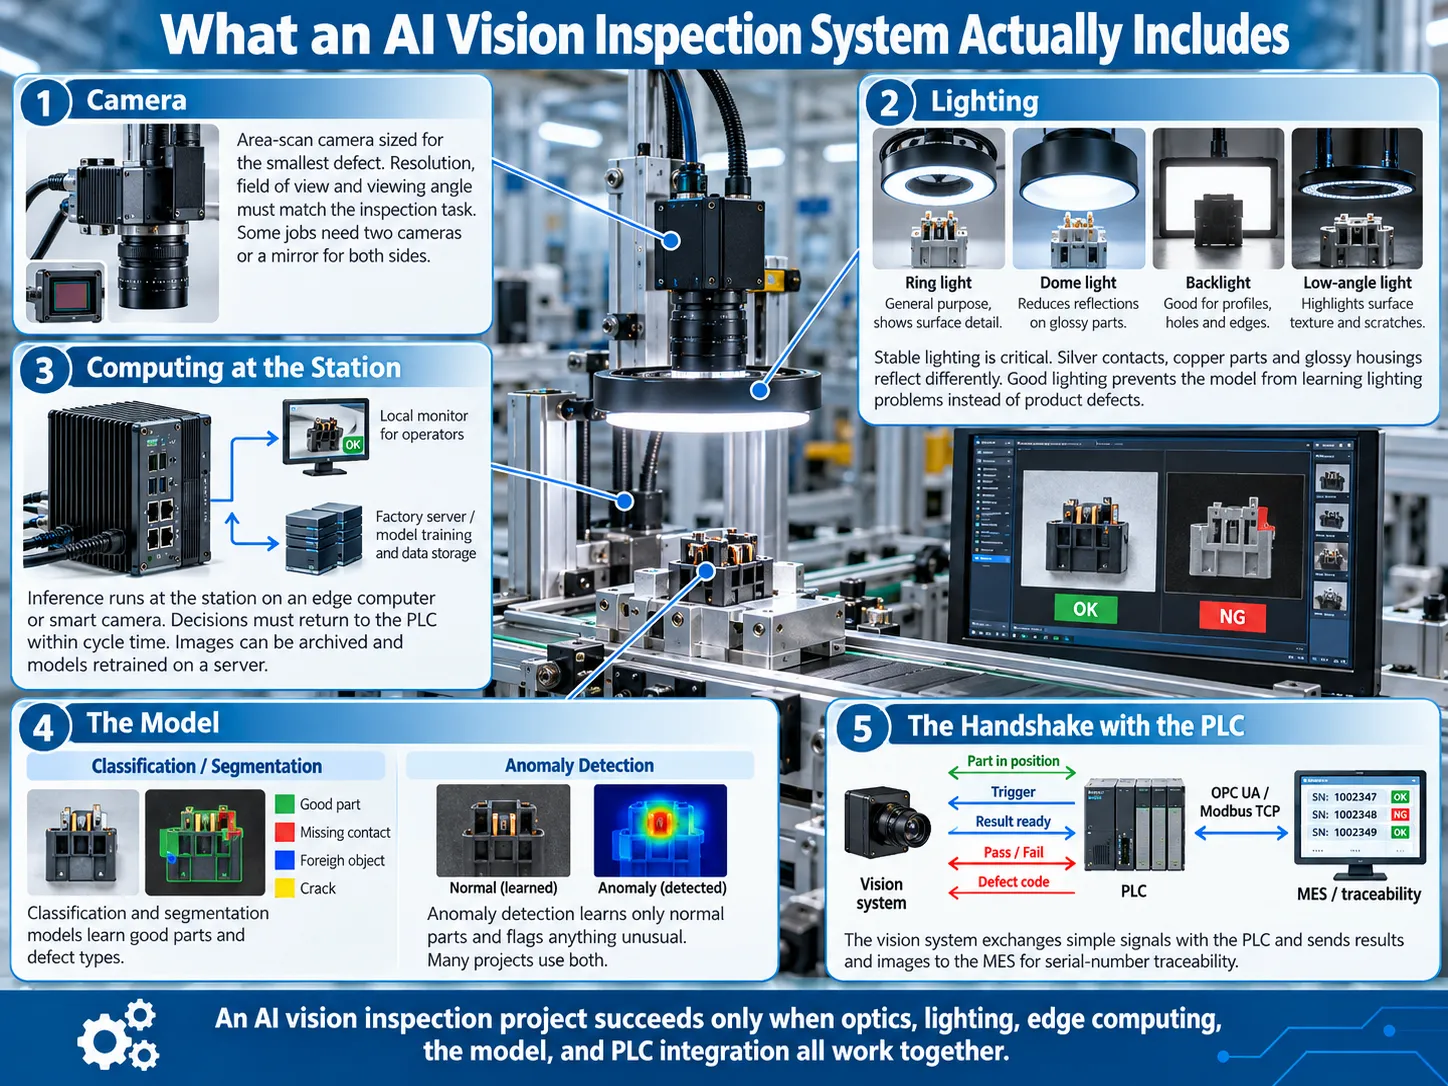
生產線上的 AI 視覺檢測系統由五個組件組成。大家都談論模型,但其餘四個組件決定專案是否通過。.
攝影機
工業攝影機的選擇為區域掃描攝影機,解析度取決於您想識別的最小缺陷尺寸。如果您關注 0.1 毫米的裂縫,則需要足夠的像素數覆蓋該長度,以確定攝影機視野與解析度。在某些情況下,應用需要使用兩台攝影機或鏡子來觀察被檢物件的兩面。.
照明
照明是獨立子項,因為大多數失敗皆因照明不良。銀接點、銅元件與光亮外殼會依物件角度反射不同光線,使用環形燈、圓頂燈、背光燈及低角度燈來揭示不同類型的缺陷。. 如果在模型訓練開始前照明不穩定,專案將無法成功. 模型將學習與照明相關的問題,而非被檢查零件中存在的缺陷。.
站點計算
推論在邊緣計算機或智慧相機直接於站點執行,而非在雲端。非常重要的是,在週期時間內必須將決策回傳給PLC,以免生產線必須等待連線。影像會儲存在工廠的雲端或伺服器上,模型則在那裡重新訓練。.
模型
檢測系統中常用兩種類型的模型。分類與分割模型使用正常零件與各類缺陷樣本進行訓練。異常檢測模型僅學習正常零件的特性,並偵測任何看起來不同的部分,若無缺陷則效果良好。許多解決方案同時利用上述兩種模型。.
與PLC的握手
在握手過程中,相機系統與PLC交換幾個簡單信號:零件定位、觸發、結果、成功或失敗,有時還有缺陷代碼。結果與影像透過標準化介面如OPC UA或Modbus TCP傳送至MES,允許使用序號查找任何影像。我們的概述 工業自動化感測器 說明視覺檢測在機器其他感測器中的定位。.
AI視覺檢測在電氣組裝線中的定位
在斷路器與接觸器的缺陷檢測中,人工智慧有其應用位置。下表展示多種可用的視覺檢測流程,並指出最佳執行方式為AI、規則或兩者結合。推論時間介於數十毫秒,仍可接受,因為站點週期時間約為2至3.5秒。 MCB自動裝配線.
| 檢查 | 可能出錯的地方 | 規則還是AI? | 原因 |
|---|---|---|---|
| 鉚釘存在 | 缺失或半裝鉚釘 | 先用規則;若反光變化大則用AI | 存在檢測簡單,但反射會造成誤判 |
| 接觸位置與傾斜 | 銀接點傾斜或偏心 | 位置用規則;表面損傷用AI | 位置是量測;損傷則非 |
| 手柄與極性 | 手柄反向,極序錯誤 | 規則 | 固定幾何形狀,明確模式 |
| 雷射標記與OCR | 缺失、模糊或斷裂字元 | 損壞標記用AI OCR;代碼用規則 | AI較能處理部分或低對比度標記 |
| 外殼裂縫與凹痕 | 模具缺陷、短射、色差 | AI | 缺陷形狀與位置多變 |
| 端子插入 | 端子未完全就位 | 規則或3D量測 | 深度是一個尺寸 |
| 標籤與說明書 | 標籤錯誤、說明書缺失 | 規則加OCR | 與配方比對 |
| 焊接飛濺與毛刺 | 接點上的飛濺,焊接部件上的毛刺 | AI | 不規則形狀與尺寸 |
Benlong自有機器目前使用本表中基於規則的部分。在 MCB多極組裝機上, ,CCD相機檢查側壁對齊和極間隙,並將零件定位至±0.05毫米範圍內後進行鉚接。 MCB自動測試線 包括外殼、標籤和螺絲的視覺檢測。AI主要應用於不規則缺陷,因此外殼、標記和焊接位居缺陷檢測首位。.
視覺不應判斷的項目
有些斷路器的嚴重缺陷無法透過視覺判斷:
瞬時脫扣時間技術;;
熱脫扣時的額定電流1.13倍和1.45倍時間;;
接觸電阻;;
絕緣強度;;
RCCB和RCBO的剩餘電流脫扣時間。.
斷路器外觀可能完美,但仍可能脫扣延遲。上述特性的測試由測試台執行,例如 MCB磁脫扣及高壓測試機, ,每台測試設備的脫扣時間誤差約為±1毫秒。. 相機檢測零件外觀;電氣測試決定其功能是否正常。良好的生產線會將測試結果與唯一序號連結。.
範例:MCB生產線上的單一相機站
以下為一個AI視覺站在斷路器生產線上運作的示意,生產速度約為每台三秒。時間為此類站點的典型數據,非規格說明。.
| 時間 | 發生的事情 |
|---|---|
| 00秒 | 斷路器進入夾具並被夾緊。感測器確認其位置。. |
| 05秒 | PLC發送觸發信號。頻閃燈閃爍,相機曝光數毫秒。. |
| 10–0.20秒 | 影像傳送至邊緣計算機。模型檢查鉚釘、手柄、標記和外殼,並回傳各項分數。. |
| 25秒 | 分數與閾值比較,通過或不通過結果及缺陷代碼傳送至PLC。. |
| 30秒起 | 若不通過,PLC將斷路器導向拒收槽;通過則繼續生產。. |
| 同時進行 | 影像、分數及結果依斷路器序號寫入MES系統。. |
從一台機器切換到另一台機器的過程中,人工智慧創造真正價值。斷路器可在單日內於1P至4P型號、B、C、D型號及多種額定電流間切換。規則基視覺需工程師更新觀察區域及數值限制;AI視覺則為不同產品系列分別訓練模型,且切換配方同時用於選擇正確模型。.
新變體出現時,團隊需收集影像、建立模型並檢查後方可運作。聽起來複雜,但每個模型只需執行一次,無論斷路器變更多少次。.
製造商今日如何使用AI視覺檢測
少數公開案例顯示技術普及程度及其限制。.
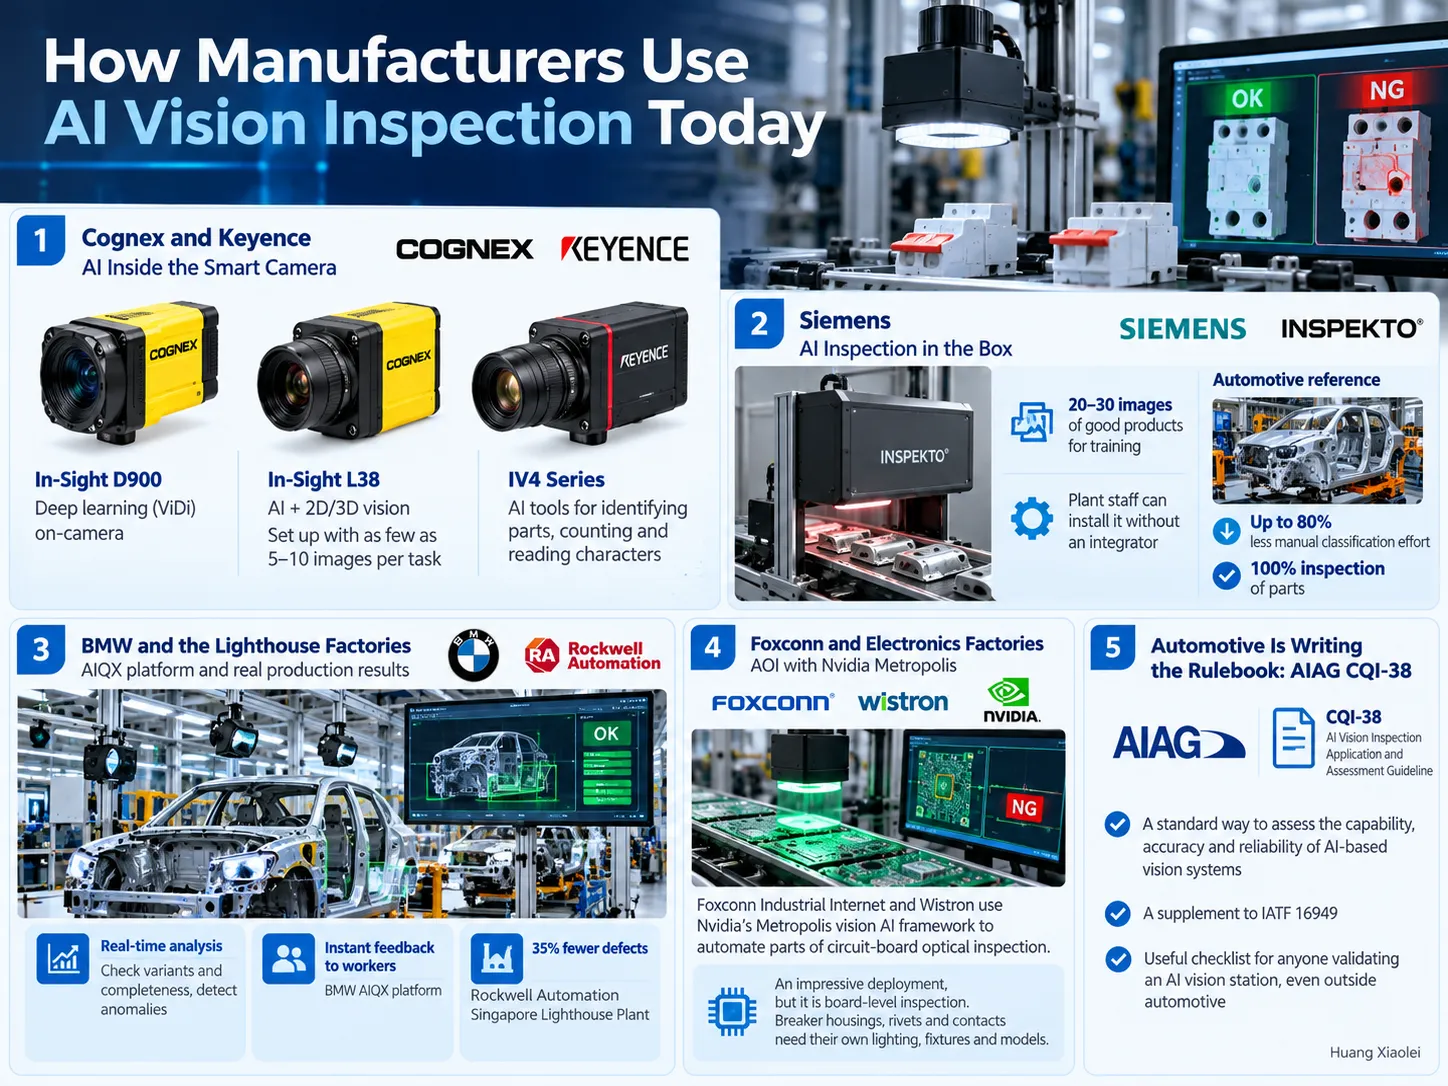
Cognex與Keyence:智慧相機中的AI
Cognex 已將深度學習系統整合至其最新的 In-Sight D900 工業智慧相機中,該系統使用 ViDi 深度學習技術進行光學字符識別、組裝驗證及缺陷檢測。據 Cognex 報導,其最新的 In-Sight L38 結合了二維與三維視覺的 AI 技術,配置所需標註影像僅需 5-10 張。相對地,Keyence 生產的 IV4 相機系列包含用於零件識別、計數及字符讀取的 AI 功能,並提供最佳成像建議。未來已明確:AI 與相機的整合已成事實。.
西門子:一體化 AI 檢測方案
2024 年,西門子收購了一家名為 Inspekto 的德國公司,該公司提供包含相機、光源、鏡頭及軟體的 AI 視覺檢測單一設備。系統訓練約需 20-30 張良品影像;此外,安裝可由操作員自行完成,無需整合介入。西門子執行的一個參考專案中,利用 AI 技術取代了手動評估沖壓零件,手動檢查次數減少了高達八成。.
BMW 與燈塔工廠
BMW 的 AIQX 系統透過安裝於裝配線上的相機收集生產過程資訊,進行變體與完整性檢查,並即時發現異常,向操作員提供即時反饋。此外,世界經濟論壇最新全球燈塔工廠名單中提及的 Rockwell Automation 新加坡工廠,因 AI 品質控制系統而報告缺陷減少了 35%。我們的指南 工廠燈塔案例 展示了視覺檢測如何融入西門子、施耐德電氣及伊頓工廠的更廣泛數據循環中。.
鴻海與電子製造:這就是 AOI
鴻海工業互聯網與緯創正在實施 Nvidia 的 Metropolis 視覺 AI 系統,用於電路板的自動化評估。此應用案例僅涉及電路板評估。其他元件如接點、夾具及連接器的檢測,則需開發專用照明系統及獨特模型。.
汽車業制定規範:AIAG CQI-38
2026 年 6 月,AIAG 發布名為 CQI-38 的指導方針,針對視覺檢測技術及應用評估。該文件為 OEM、供應商及製造商提供任何基於 AI 的視覺檢測系統的標準評估程序。雖然低壓製造商無義務使用 CQI-38,但其技術驗證的預防措施對所有參與視覺 AI 技術評估者均具參考價值。.
無需六個月試點即可部署 AI 視覺檢測
當 AI 視覺試點計畫延長數月時,常見失敗原因如下。以下清單有助於避免失敗。.
一開始專注於單一缺陷。與其從一開始就在生產線上應用視覺技術,不如選擇當前造成財務損失的缺陷,例如缺少印刷或外殼損壞。.
在拍攝圖片前,提供正確的照明和零件位置。在模型訓練過程中,光線和零件移動會產生噪音,而非缺陷。.
收集多張高品質圖片並區分缺陷類型。處理罕見缺陷類型時,進行異常檢測比假裝擁有每月發生兩次的缺陷500張圖片更有價值。.
比較設備中的誤拒率和漏檢率。供應商使用演示模型的99%數據在不同照明條件下檢視外殼時並無意義。.
在邊緣端且在操作週期時間內進行推理。雲端和伺服器僅用於保存圖片和重新訓練模型。.
使用陰影模式記錄並評分輸入,但此階段不拒絕任何讀取結果。此模式可在開始使用系統前估算AI結論與檢驗員見解的比例。.
每次修改後重新驗證,以防生產線變更或生產不同類型的設備。.
誤拒率:決定生產線是否保留相機的關鍵數字
兩個數值比任何宣傳單上的準確率更重要。漏檢率表示相機放行了多少有缺陷的產品。誤拒率告訴我們丟棄了多少無缺陷的產品。.
為了說明情況,我們看一個非真實情境的例子。一條生產線生產一批10000個斷路器,其中50個零件有表面缺陷。.
| 設定A:嚴格閾值 | 設定B:寬鬆閾值 | |
|---|---|---|
| 捕捉到的缺陷斷路器 | 50個中49個(98%召回率) | 50個中46個(92%召回率) |
| 漏檢的缺陷斷路器 | 1 | 4 |
| 被誤拒的良品斷路器 | 150個(1.5%誤拒率) | 20個(0.2%誤拒率) |
| 被拒絕品中真正有缺陷的比例 | 199個中49個,約25%精確率 | 66個中46個,約70%精確率 |
設定A似乎捕捉了所有缺陷,但事實上四分之三被拒絕的斷路器是完好無缺的。相反,設定B獲得操作員好評,但讓四個缺陷斷路器漏檢。.
這兩種情境的影響並不對稱。保留一個可能引發短路的有缺陷斷路器,其成本遠高於丟棄幾個良品。但如果誤拒率過高,操作員將停止信任相機,開始在未檢查的情況下重新投入被拒絕的零件,最終會關閉系統。因此,成功啟動系統的黃金法則是保護對關鍵缺陷的拒絕率,並透過安裝更好的照明、增加訓練圖像、為每種缺陷設定不同閾值來逐步改善誤拒率。.
AI視覺、PLC、MES及生產線其他部分
視覺站是自動化堆疊中的一個組件,透過相機協助決策,PLC執行該決策,MES則將影像及其結果與序號相關聯,並與生產過程中後續階段產生的電氣測試結果一起存檔,從而獲取有用資訊,而不僅僅是儲存數據:
- 在建立視覺站之前, 生產線的數位孿生 可以顯示相機是否符合循環時間,以及夾具或抓手是否阻擋其視野。.
- 當缺陷率開始漂移時,, 製造業中代理型人工智慧 誰或什麼決定是否擴大抽樣或停止生產線,這裡會有所說明。.
- 視覺也是 製造業中的物理人工智慧, 背後的感知之一,機器在閉環中觀察並調整其操作。.
- 無人值守生產依賴於不再需要人在站點進行檢查的檢驗,這也是為什麼每個真正的 黑暗工廠 都依賴於線上檢驗和自動分揀。.
成本與無法替代的部分
我們不會在此提供市場規模,因為對您的市場而言並不相關。重要的是總支出用於何處。相機和燈光只是其中一小部分,較大的支出是用於夾具和照明的工程設計、拍攝和標記影像、驗證,以及在誤拒導致生產線啟動時停線所浪費的生產時間。.
此外,了解您所支付的內容也很重要。例如,作為專用機器一部分的視覺站與AI驅動檢測軟體的授權不同。前者包含已為您的特定零件優化的夾具、照明、PLC控制和MES;後者僅提供工具包,整合工作則由您負責。.
常見問題解答
什麼是AI視覺檢測?
AI視覺檢測是指由配備相機的機器執行的視覺檢測,該相機在檢測過程中拍攝零件圖片,然後由基於有缺陷與良品零件圖像訓練的深度神經網絡分析這些圖片。AI視覺檢測適用於檢測形狀和位置各異的缺陷,如刮痕、裂縫、痕跡和焊渣。.
AI視覺檢測與機器視覺有何不同?
基於規則的機器視覺遵循工程師編寫的規則,例如測量邊緣長度或檢查特定大小斑點的存在。AI視覺則從給定的範例中學習。雖然基於規則的視覺在精確測量、存在檢查和讀取代碼方面表現較佳,AI視覺則能處理每次外觀不同的缺陷。大多數生產線同時採用這兩種視覺技術。.
AI視覺能取代AOI嗎?
通常不能。AOI機器專為印刷電路板設計,配備內建照明、程式設計和庫以檢測焊點和元件。雖然AI越來越多應用於AOI以避免誤報,但為斷路器等機械開發的AI視覺系統可以取代PC上的AOI,反之亦然。.
訓練AI視覺檢測系統需要多少張圖片?
這通常取決於缺陷類型及檢測方法。有些供應商建議起始的最低數量,西門子Inspekto建議約20-30張良品圖片,而Cognex的In-Sight L38每個任務僅需5-10張標註圖片。然而,在大多數情況下,可靠的生產模型確實需要數百張在穩定光照條件下的「良品」圖片,以及每種缺陷類型的範例。.
什麼是視覺檢測中的誤拒?
誤拒定義為錯誤拒絕實際狀況良好的元件。誤拒率即為被拒絕的良品百分比。這很重要,因為每次誤拒不僅造成材料損失,還需花費返工時間,若比例過高,工人會開始失去對系統的信任,甚至忽視它。.
AI視覺檢測適用於斷路器組裝嗎?
確實,雷射標記可用於視覺檢測,包括外殼損傷和收縮問題。然而,它無法取代電氣測試,因此跳脫曲線、接觸電阻、介電強度和剩餘電流跳脫時間需在測試台測量,視覺與電氣數據以相同序號保存。.
結論
機器視覺無法取代所有既有技術。仍需使用測量設備和代碼讀取器。測試台仍決定斷路器是否及時跳脫。AI具備評估每次變化的缺陷模式的能力,且即使技術變更,也無需人工重寫規則即可維持評估。.
從機器視覺技術中獲益的公司,通常從簡單的事情做起,如調整照明或誠實嘗試了解實際被拒絕的項目數量,並將每張圖片與序號連結。.
參考文獻
- 視覺系統設計 – Cognex 推出的深度學習智能相機(In-Sight D900)
- Cognex In-Sight L38 AI 驅動的 3D 視覺系統 – 基於範例的訓練,每個任務使用 5–10 張標記圖像。.
- Keyence – 內建 AI 的 IV4 系列視覺感測器
- 視覺系統設計 – 西門子收購自動化視覺檢測新創公司 Inspekto(2024)
- 西門子 – 使用人工智慧的可擴展視覺品質檢測(參考專案)
- BMW 集團 – AI 如何革新生產(AIQX)
- Nvidia – 電子製造商採用 Metropolis 工廠解決方案(2023)
- 世界經濟論壇 – 新全球燈塔工廠名單(2026 年 6 月)
- AIAG – 特殊製程評估與 CQI-38 AI 視覺檢測應用與評估指南(2026 年 6 月)
想要對每個斷路器進行視覺檢測與電氣測試嗎?
如果您生產 MCB、MCCB、RCCB 或接觸器,並需要對每件產品進行視覺與電氣檢測,我們歡迎您提供產品樣本、所需的規格結果以及目前檢測方式的簡要說明。我們的工程師將判斷哪些檢測可透過規則基礎視覺開發,哪些可借助 AI 完成,哪些需在測試台上進行,並協助您將所有檢測連接至您的 MES。.