 benlong
Quá trình sản xuất pin của Bigassbattery.com
Biểu hiện của việc sản xuất pin ngụ ý hai loại hình kinh doanh khác nhau. Một loại liên quan đến tất cả các khía cạnh của sản xuất pin, chẳng hạn như phủ lớp, cán, quấn, điện phân và hình thành. Loại này thường tốn kém nhất để thiết lập. Loại còn lại liên quan đến việc lắp ráp pin, nơi pin được kiểm tra và lưu trữ như các sản phẩm năng lượng. Công ty Bigassbattery.com thuộc loại này, và việc hiểu biết về kiến thức này giúp hiểu cách công ty hoạt động. Sau đó, mô tả quy trình sản xuất thực tế được trình bày, mô tả những gì xảy ra ở mỗi bước của quy trình, những bước nào ảnh hưởng đến sản lượng, loại thiết bị được sử dụng và nơi kiểm soát chất lượng diễn ra. Vì vậy, chúng tôi cũng sẽ trình bày các tiêu chuẩn cần được đáp ứng để pin được xuất xưởng từ nhà máy.
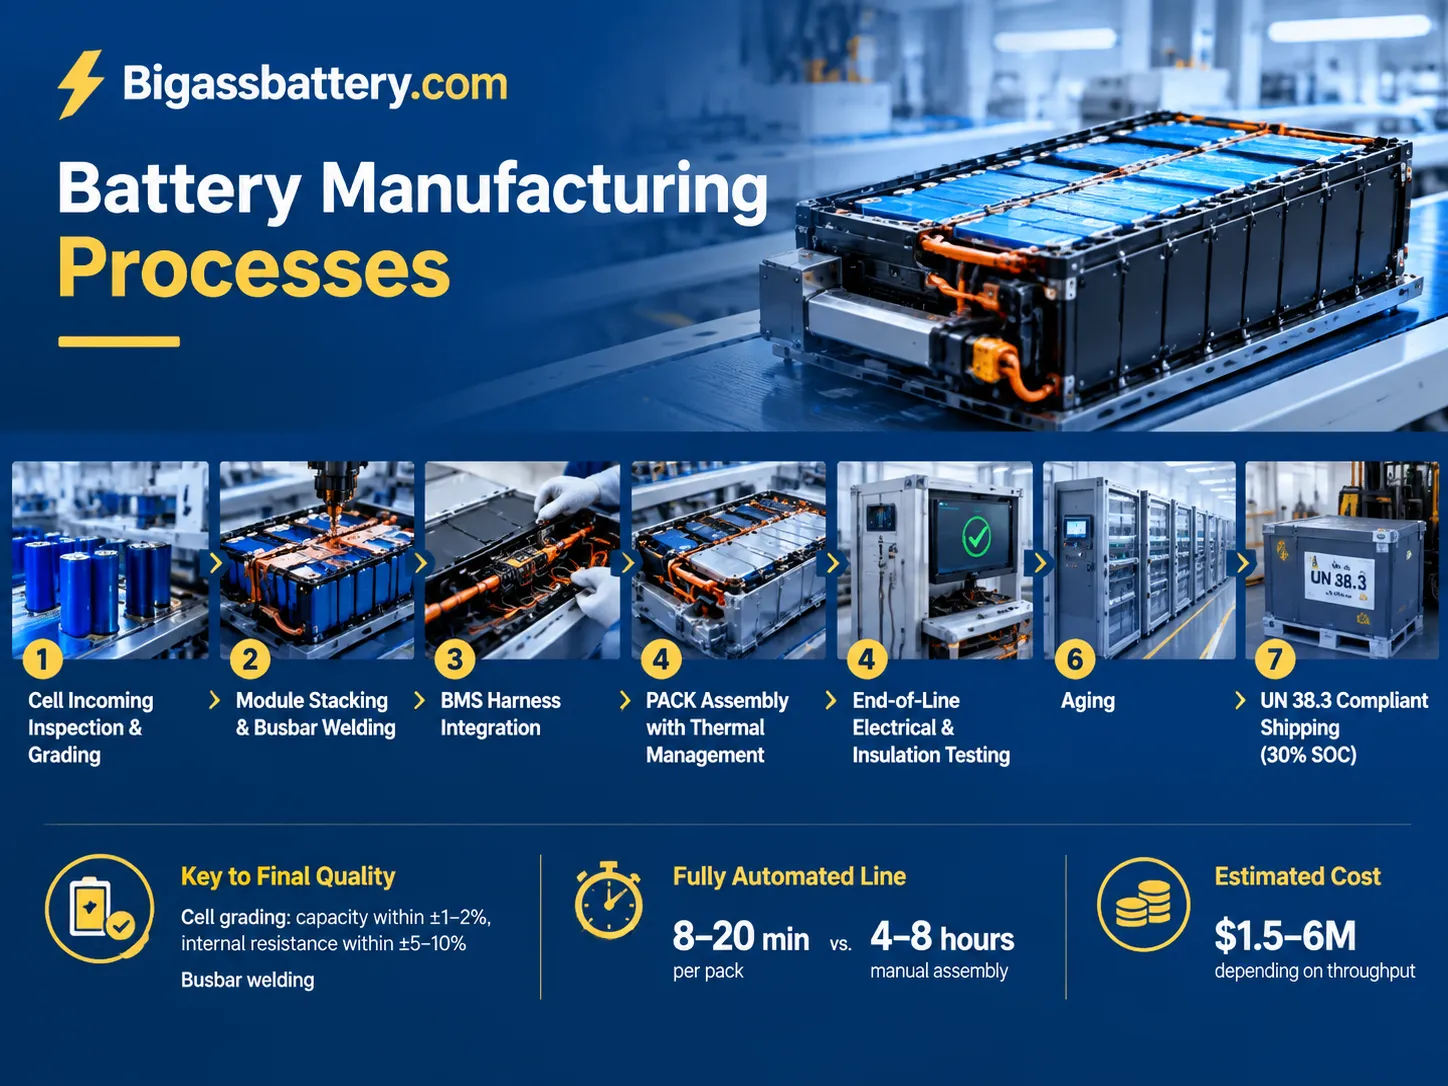
Tóm lại, bigassbattery.com hoạt động như một nhà tích hợp hệ thống lưu trữ năng lượng pin tại khu vực Benelux và Bắc Âu mà không có bất kỳ đơn vị sản xuất riêng nào. Công ty áp dụng kỹ thuật lắp ráp mô-đun và PACK bao gồm kiểm tra và phân loại các cell đầu vào, lắp ráp mô-đun đầu cuối và hàn thanh cái, tích hợp dây BMS, lắp ráp PACK với quản lý nhiệt, đánh giá hiệu suất sản phẩm cuối cùng và tiến hành các bài kiểm tra theo quy định UN38.3 trong khi duy trì mức sạc 30%. Phân loại cell và hàn thanh cái là những yếu tố chính quyết định chất lượng của một cell; quy trình lắp ráp mất từ 8-20 phút so với 4-8 giờ trong trường hợp các phương pháp không tự động với chi phí lắp đặt từ khoảng $1.5 đến 6 triệu tùy thuộc vào công suất dây chuyền sản xuất.
Bigassbattery.com Thực Sự Sản Xuất Gì
Bigassbattery.com là nhà cung cấp hệ thống lưu trữ năng lượng pin hoạt động trong các lĩnh vực nhà ở, kinh doanh và sạc xe điện trên bốn thị trường châu Âu với cơ sở đã thiết lập hơn 80 hệ thống và hơn 40 doanh nghiệp trong danh sách khách hàng. Dải sản phẩm của họ bao gồm pin gắn tường cho gia đình, các giải pháp thương mại dựa trên container đến các dự án đa megawatt lớn.
Tuy nhiên, công ty không sản xuất pin. Đó là một quyết định có ý thức và hợp lý vì việc sản xuất pin đòi hỏi một nhà máy phủ điện cực, buồng khô với độ ẩm dưới 1%, khả năng hình thành và lão hóa trong nhiều tuần, cùng các khoản đầu tư mà chỉ một vài công ty trên thế giới có thể chi trả. Thay vào đó, Bigassbattery nhập pin từ các nhà sản xuất hàng đầu, và từ điểm đó, mọi thứ khác đều nằm trong tầm kiểm soát của họ: phân loại, lắp ráp mô-đun, đóng gói, kiểm tra, chứng nhận và vận hành.
Cách tiếp cận tương tự được hầu hết các thương hiệu lưu trữ châu Âu áp dụng, do đó, chính quy trình lắp ráp trở nên quyết định. Sau khi cell được bảo đảm, sự khác biệt giữa một hệ thống lưu trữ đáng tin cậy và một ứng viên bảo hành nằm ở hai yếu tố: chất lượng phân loại cell và chất lượng lắp ráp pack. Phần còn lại chỉ là đóng gói.
Quy Trình Sản Xuất Pin, Từng Giai Đoạn
Dưới đây là quy trình đầy đủ, với cổng kiểm soát chất lượng ở mỗi bước. Thời gian điển hình cho một PACK lưu trữ cố định thay vì một pack xe.
| Giai đoạn | Những gì xảy ra | Cổng kiểm soát chất lượng | Thời gian chu kỳ |
|---|---|---|---|
| Kiểm tra đầu vào cell | Mở hộp, xác minh lô hàng, đọc OCV và điện trở nội AC | Loại bỏ các cell bị hư hỏng hoặc không đạt tiêu chuẩn | 2–5 giây mỗi cell |
| Phân loại và sắp xếp | Kiểm tra dung lượng, kiểm tra IR, tự xả (giá trị K) | Dung lượng trong ±1–2%, IR trong ±5–10% | Nhiều giờ cho mỗi lô (sạc/xả) |
| Xếp chồng mô-đun | Cell được đặt vào giá đỡ, áp dụng nén | Chiều cao chồng và nén đều | 60–180 giây |
| Hàn busbar | Hàn laser hoặc siêu âm các kết nối | Điện trở mối hàn và độ bền kéo | 30–120 giây |
| Dây dẫn BMS và PCB | Dây cảm biến, kết nối đầu nối, gắn bảng mạch | Kiểm tra liên tục trên mọi đường cảm biến | 2–6 phút |
| Lắp ráp PACK | Đưa mô-đun vào vỏ, giao diện nhiệt, siết chặt | Lực siết và tiếp xúc nhiệt | 10–40 phút |
| Kiểm tra cuối dây chuyền | Sạc/xả, điện trở cách điện, giao tiếp CAN | Dung lượng, IR, HiPot, giao tiếp | 2–8 giờ |
| Lão hóa / burn-in | Nghỉ ngơi và giám sát tự xả bất thường | Không có cell nào lệch điện áp | 24–168 giờ |
| QC cuối cùng và đánh dấu | Kiểm tra rò rỉ IP, dán nhãn, đánh số sê-ri | Đạt chuẩn IP, hồ sơ truy xuất hoàn chỉnh | 5–15 phút |
Phân loại Cell: Giai đoạn quyết định mọi thứ
Các cell cung cấp có sự biến đổi trong sản xuất. Khoa học sản xuất cell không thể tạo ra các cell đồng nhất, và sự biến đổi này ảnh hưởng đến hiệu quả của các pack. Nếu một cell có dung lượng thấp hơn 4% so với các cell khác trong chuỗi, nó sẽ đạt trạng thái sạc đầy sớm hơn và vào trạng thái xả sớm hơn. Trong khi đó, BMS đảm bảo pack vẫn hoạt động bất chấp sự sai lệch trên. Cuối cùng, trong hàng nghìn chu kỳ, một cell yếu sẽ cản trở hoạt động của toàn bộ pack.
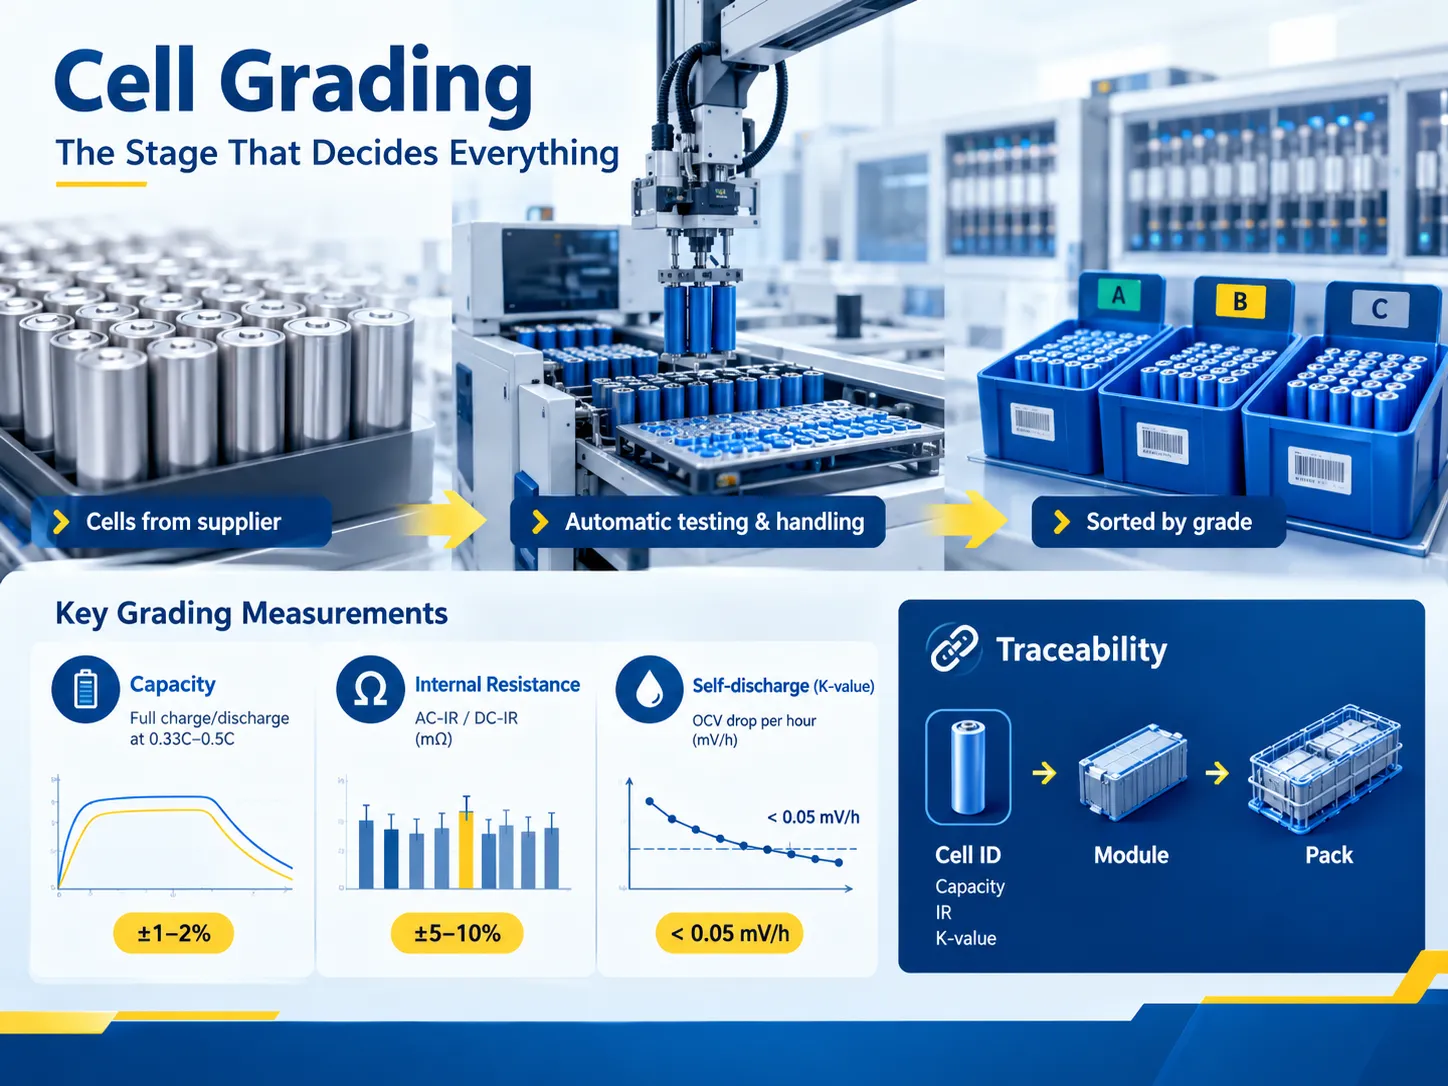
Phân loại giải quyết vấn đề này bằng cách xác định ba tiêu chí:
- Dung lượng. Được đo qua chu kỳ sạc/xả hoàn chỉnh thực hiện ở mức dòng điện nhất định, thường là 0.33C hoặc 0.5C.
- Điện trở nội (AC-IR hoặc DC-IR). Được đo bằng milliohm, và phạm vi phải giữ trong ±5-10% trong cùng một nhóm. Nếu IR cao, cell sinh nhiệt trong quá trình hoạt động, và nhiệt làm giảm giá trị pack.
- Tự xả được đo dưới dạng giá trị K. OCV được đo hai lần với khoảng nghỉ nhất định, tính hiệu điện thế chênh lệch.
Phân loại mất nhiều thời gian nhất, vì kiểm tra dung lượng bao gồm các chu kỳ sạc và xả hoàn chỉnh. Do đó, hệ thống lưu trữ nên có nhiều kênh kiểm tra hoạt động đồng thời thay vì tăng tốc quá trình hóa học. Xử lý cell ở quy mô này là nơi hệ thống xử lý vật liệu tự động phát huy vai trò: vận chuyển bằng khay, tự động nạp vào kênh kiểm tra, và phân loại theo nhóm, tất cả đều không có sự can thiệp của con người, tránh tăng điện trở tiếp xúc hoặc làm rơi cell.
Việc phân loại dữ liệu là điểm khởi đầu trong quá trình truy xuất nguồn gốc. Mỗi cell nhận một ID, liên kết thông tin trở lại với giá trị dung lượng, giá trị IR và giá trị K của cell và cho phép theo dõi cell trong module và module trong pack.
Lắp ráp Module: Nơi giành được hoặc mất đi năng suất
Một module bao gồm nhiều cell được cố định vật lý, kết nối điện và liên kết nhiệt. Có ba yếu tố quyết định chất lượng trong trường hợp này.
- Nén và siết chặt là yếu tố then chốt. Các cell dạng prismatic và pouch cần được nén chính xác và theo cách mà các cell không "thở" trong quá trình vận hành hệ thống. Việc nén không đủ dẫn đến tuổi thọ chu kỳ ngắn, trong khi nén quá mức gây hỏng cell trước khi nó được kích hoạt. Chiều cao của chồng và lực nén được đo chính xác thay vì ước lượng.
- Hàn kết nối là giai đoạn nguy hiểm nhất trong toàn bộ quá trình. Có thể đạt được chu kỳ nhanh nhất và vùng ảnh hưởng tương đối nhỏ bằng cách hàn laser nhưng đòi hỏi khoảng cách tiêu điểm, giá trị công suất và khí bảo vệ rất chính xác; nếu không, mối hàn sẽ bị lạnh, nghĩa là nó sẽ vượt qua tất cả các bài kiểm tra ở nhiệt độ cao nhưng thất bại khi sử dụng thực tế. Hàn siêu âm tránh được quá trình nóng chảy, là phương pháp tốt nhất cho các kẹp, nhưng dụng cụ nhanh mòn. Hàn điện trở đơn giản và rẻ nhưng tạo ra phạm vi chất lượng rộng nhất.
- Lý do tại sao kết nối hàn lại đắt đỏ là vì khuyết tật mối hàn không được phát hiện trong kiểm tra cuối dây chuyền. Trong hầu hết các trường hợp, mối nối yếu sẽ hoạt động đúng trong quá trình thử nghiệm và vượt qua kiểm tra liên tục nhưng sau đó sẽ thất bại khi sử dụng. Đó là lý do các công ty hàng đầu kiểm tra tất cả các mối hàn, không chỉ những mối được chọn, đồng thời ghi lại tất cả các thông số sản xuất cho mỗi đơn vị.
- Mô-men xoắn và điện trở. Các kết nối thanh cái được siết bằng mô-men xoắn quy định, thường là quá trình điều chỉnh bu lông M8 để đạt 8-12 N*m bằng dụng cụ. Mối nối với mô-men xoắn không đủ có xu hướng nóng lên; ngược lại, mối nối siết quá mức dễ bị nứt ở bu lông hoặc các bộ phận khác của mối nối. Trong bối cảnh dây chuyền tự động, mô-men xoắn được đo và lưu lại cho mỗi bộ phận siết, làm cho công nghệ này trở thành cách rẻ nhất để đảm bảo độ tin cậy.
Lắp ráp PACK: Quản lý nhiệt, Vỏ bọc và BMS
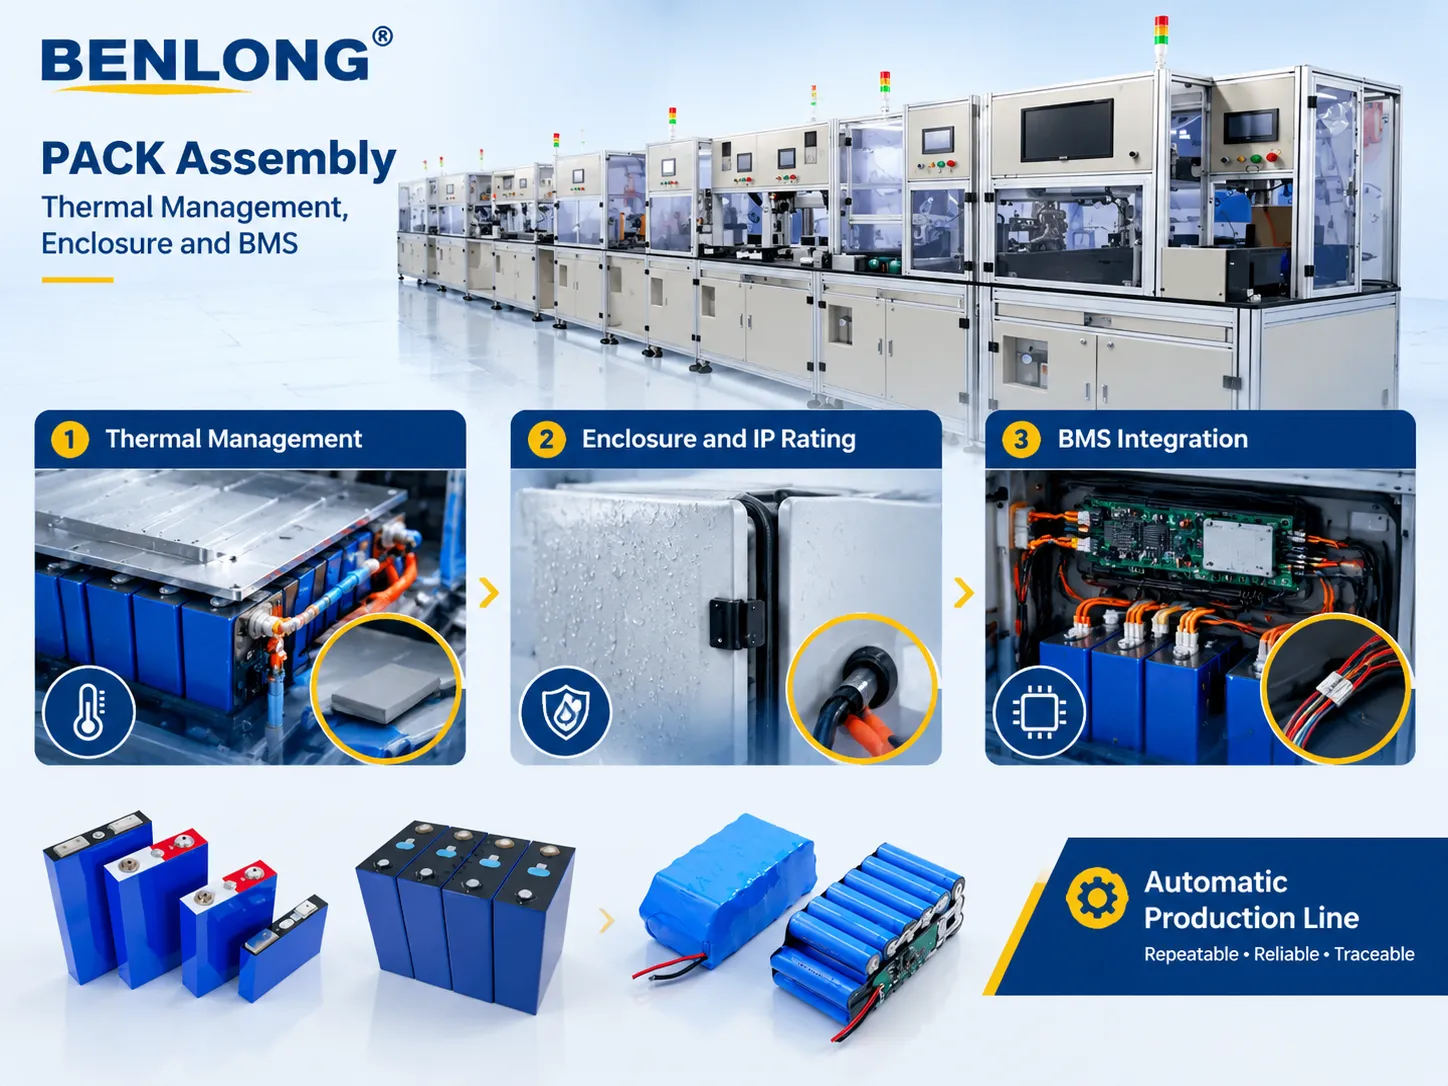
Trong lắp ráp PACK, nhiều module được tích hợp vào sản phẩm cuối cùng. Quá trình kết hợp ba hệ thống con, trong đó mỗi hệ thống con thể hiện một chế độ lỗi chức năng chỉ rõ ràng khi thực tế vận hành.
- Quản lý nhiệt. Làm mát bằng không khí là một giải pháp rẻ tiền và đơn giản nhưng chỉ phù hợp cho lưu trữ tại nhà công suất thấp. Làm mát bằng chất lỏng, có thể làm mát các pin có mật độ năng lượng cao và pin với tốc độ sạc nhanh hơn, sử dụng ống dẫn, đầu nối, một bơm và tạo ra rủi ro rò rỉ bổ sung. Giao diện giữa mô-đun và tấm lạnh bao gồm hoặc miếng đệm nhiệt hoặc chất làm đầy khe nhiệt; chế độ hỏng ở đây bao gồm áp lực tiếp xúc không đều dẫn đến hình thành điểm nóng có thể không được phát hiện bởi mạng nhiệt điện trở vì cảm biến được đặt trên mô-đun chứ không phải trên tế bào nóng.
- Vỏ bọc và cấp độ IP. Khi sản xuất cho các ứng dụng ngoài trời, tủ cần được đánh giá IP54 trở lên, điều này yêu cầu áp dụng các con dấu, điểm vào cáp đóng kín và kiểm tra rò rỉ thực tế thay vì kiểm tra bằng mắt thường. Một trong những bài kiểm tra sản xuất tiêu chuẩn là kiểm tra suy giảm áp suất có kiểm soát, bao gồm việc tăng áp suất trong tủ một chút và đo sự giảm áp suất trong một khoảng thời gian.
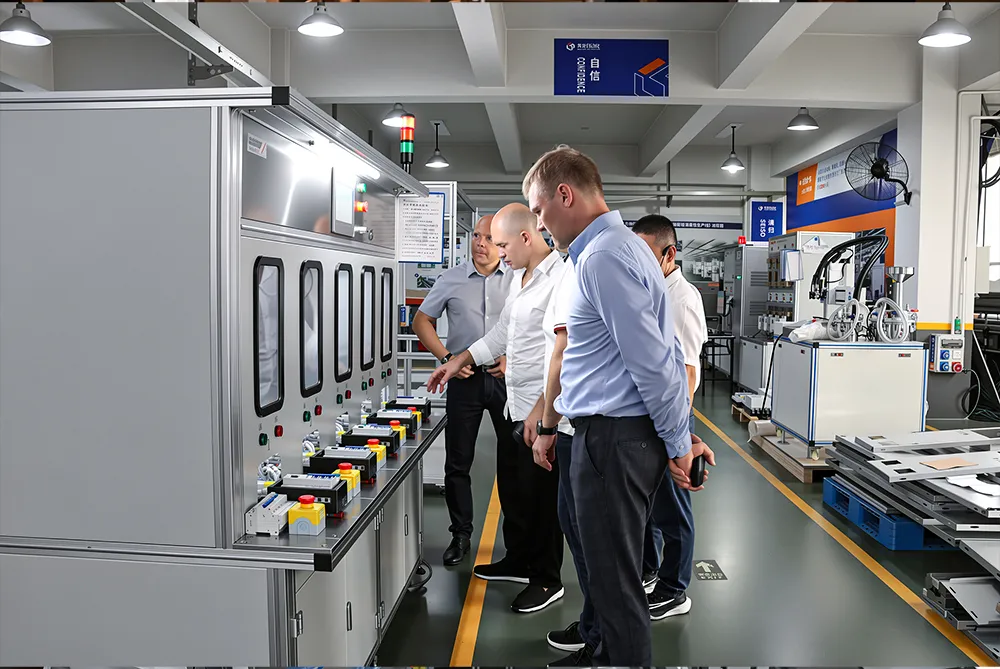
- Tích hợp BMS. Hiệu quả của hệ thống quản lý pin phụ thuộc vào chất lượng của hệ thống dây điện. Mỗi điểm lấy điện áp và cảm biến nhiệt độ phải được kiểm tra về tính liên tục và phân bổ địa chỉ chính xác. Nếu dây cảm biến nhiệt độ bị thay đổi với dây khác, hệ thống cấu hình sai vẫn sẽ hoạt động bình thường nhưng BMS sẽ bảo vệ pin sai. Giai đoạn này là nơi một dây chuyền được thiết kế riêng phát huy hiệu quả, chính xác là những gì benlongkj Dây chuyền sản xuất tự động mô-đun PACK pin lithium được thiết kế cho: đặt mô-đun lặp lại, mô-men siết chặt có kiểm soát, xác minh đường cảm biến tự động và ghi lại truy xuất nguồn gốc tại mỗi trạm.
Cần làm rõ một chi tiết cấu trúc. benlongkj cung cấp tất cả tự động hóa và thiết bị cần thiết cho các quy trình sản xuất nhưng không cung cấp pin. Nếu bạn là nhà sản xuất công nghệ lưu trữ năng lượng muốn mua một dây chuyền, hãy biết rằng sự tham gia của chúng tôi sẽ giới hạn ở việc cung cấp thiết bị. Nếu bạn đang mua một giải pháp lưu trữ năng lượng, chúng tôi không phải là nguồn cung cấp của bạn.
Kiểm tra cuối dây chuyền, lão hóa và truy xuất nguồn gốc
Không sản phẩm pin nào nên rời khỏi nhà máy chỉ dựa trên việc kiểm tra bằng mắt đạt yêu cầu. Cuối dây chuyền là cơ hội cuối cùng để phát hiện bất kỳ lỗi nào trong sản phẩm của bạn trước khi nó được vận chuyển.
| Kiểm tra | Những gì nó phát hiện | Tiêu chí điển hình |
|---|---|---|
| Kiểm tra dung lượng | Bộ pin dung lượng thấp, tế bào yếu | Trong dung sai dung lượng đã nêu, thường là ±3–5% |
| Điện trở cách điện / HiPot | Lỗi cách điện cuộn dây và vỏ bọc | Thường ≥1 MΩ tại điện áp kiểm tra quy định; hipot theo yêu cầu UL 1973 |
| Điện trở nội bộ DC | Mối nối điện trở cao, thanh dẫn điện kích thước nhỏ | Phù hợp với giá trị thiết kế |
| Giao tiếp CAN / Modbus | Địa chỉ BMS, firmware, ánh xạ cảm biến | Tất cả các tế bào và cảm biến báo cáo |
| Xác minh dòng cân bằng | Lỗi cân bằng thụ động hoặc chủ động | Dòng cân bằng trong thông số kỹ thuật |
| Kiểm tra rò rỉ IP | Lỗi gioăng và điểm vào cáp | Suy giảm áp suất trong giới hạn |
| Giám sát lão hóa / nghỉ ngơi | Tự xả chậm, lỗi hàn tiềm ẩn | Không có sự trôi điện áp tế bào vượt quá giới hạn trong 24–168 giờ |
Lão hóa là một bài kiểm tra phổ biến mà mọi người thường cố tránh vì nó tốn thời gian và không gian. Đây cũng là bài kiểm tra mạnh nhất vì nó phát hiện được nhiều lỗi tiềm ẩn nhất, bởi vì những lỗi này xuất hiện dưới dạng sự dịch chuyển điện áp khi nghỉ thay vì lỗi rõ ràng trong quá trình sạc. Một dây chuyền có các trạm kiểm tra tùy chỉnh được tích hợp vào quy trình lắp ráp ghi lại tất cả tự động thay vì dựa vào người vận hành để nhận biết một kết quả đọc bất thường.
Khả năng truy xuất nguồn gốc liên kết mọi thứ lại với nhau. Chuỗi truy xuất theo dõi ID cell, ID module, ID PACK và một bản ghi đầy đủ các bài kiểm tra để khi xảy ra sự cố ngoài hiện trường sau ba năm, nhà sản xuất có thể xem các thông số hàn, nhật ký siết chặt, dữ liệu phân loại và đường cong lão hóa của đơn vị đó. Thực tế rằng theo UL 1973 và IEC 62619, chuỗi bằng chứng cũng quan trọng như sản phẩm đối với một công ty hoạt động tại 4 quốc gia châu Âu và hưởng lợi từ bảo hành có ý nghĩa rất lớn.
Một dây chuyền PACK cần bao nhiêu tự động hóa thực sự?
Rất dễ bị thu hút mua dây chuyền tự động hóa cao nhất. Thông thường, đây là điều sai lầm ngay từ đầu, vì tự động hóa làm cho quy trình trở nên hiệu quả vĩnh viễn.
| Cấp độ | Thời gian chu trình mỗi pack | Phù hợp nhất cho | Vốn đầu tư điển hình |
|---|---|---|---|
| Lắp ráp thủ công trên bàn | 4–8 giờ | Nguyên mẫu, sản lượng thấp, đa dạng cao | $50k–$200k |
| Các trạm bán tự động | 5–3 giờ | Sản xuất thử nghiệm, 10–100 pack/tháng | $300k–$800k |
| Dây chuyền tự động với PACK thủ công | 30–60 phút | 500–2,000 module/tháng | $800k–$2.0m |
| Hoàn toàn tự động | 8–20 phút | Sản lượng cao, đa dạng thấp, thiết kế ổn định | $1.5m–$6m |
Chi phí không phải là sự đánh đổi duy nhất. Một dây chuyền lắp ráp hoàn toàn tự động có chi phí chuyển đổi lớn vì mỗi thay đổi đều đòi hỏi phát triển công cụ mới, lập trình và thử nghiệm. Dây chuyền bán tự động có thể điều chỉnh thay đổi thiết kế trong vài ngày. Hầu hết các nhà phát triển hệ thống lưu trữ châu Âu với nhiều dòng sản phẩm — tường, tủ và lưu trữ container — có thể hưởng lợi từ dây chuyền bán tự động cho đến khi một dòng sản phẩm chiếm ưu thế về sản lượng. So sánh này đáng để đọc kỹ trước khi đầu tư vốn: dây chuyền sản xuất hoàn toàn tự động so với bán tự động bao phủ nơi mỗi loại thắng thế và nơi hoàn vốn thực sự nằm.
Chi phí của một dây chuyền Battery PACK và cách mua một dây chuyền
Chi phí vốn chỉ là một phần nhỏ trong tổng chi phí. Chi phí chuẩn bị bố trí, nguồn điện, hệ thống khí nén, hút khói hàn và đầu vào kỹ thuật để đạt tỷ lệ sản phẩm đạt lần đầu không được bao gồm trong đơn đặt hàng thiết bị.
| Yếu tố chi phí | Tỷ lệ điển hình của dự án | Ghi chú |
|---|---|---|
| Thiết bị lắp ráp chính | 40–55% | Xếp chồng, hàn, siết chặt, vận chuyển |
| Thiết bị kiểm tra | 15–25% | Kênh công suất, HiPot, băng thử BMS |
| Phần mềm MES / truy xuất nguồn gốc | 5–12% | Dễ bị thiếu ngân sách, khó cải tạo lại |
| Lắp đặt và vận hành thử | 8–15% | Bao gồm xác nhận an toàn |
| Đào tạo và hỗ trợ tăng tốc | 3–8% | Nơi tỷ lệ sản phẩm đạt lần đầu thực sự được giành chiến thắng |
Để phân biệt giữa nhà cung cấp có thể cung cấp thiết bị để sản xuất một dây chuyền với người chỉ bán thiết bị, có ba câu hỏi cần hỏi. Yêu cầu nhà cung cấp chỉ ra tỷ lệ sản phẩm đạt yêu cầu lần đầu của dây chuyền cuối cùng họ đã xây dựng và tuần mà dữ liệu được thu thập. Hỏi có bao nhiêu thay đổi kỹ thuật đã được thực hiện sau khi khởi động thiết bị. Ngoài ra, tìm một khách hàng đang vận hành thiết bị đó ngày hôm nay và gọi cho họ mà không liên quan đến nhà cung cấp. Danh sách kiểm tra đầy đủ cho đánh giá này có trong giải pháp dây chuyền sản xuất tự động cho người mua, điều này đi sâu vào phần đặc tả và kiểm tra chấp nhận của việc mua hàng.
Các loại pin nào được lắp ráp theo cách này
Phương pháp trên có thể quy cho hóa học, mặc dù chi tiết thay đổi từ cell này sang cell khác.
- LFP chiếm ưu thế trong lưu trữ năng lượng cố định do tuổi thọ chu kỳ dài (thường từ 4.000 đến 6.000 ở độ sâu xả 80%), tính ổn định nhiệt và chi phí cao hơn. Nó ít quan trọng trong các lắp đặt cố định hơn so với xe điện, vì các cell không thể bị xả quá mức dưới khoảng 2,0 volt, điều này đòi hỏi độ chính xác cao của BMS và các tính năng như chặn sạc ở nhiệt độ thấp.
- NMC có thể được tìm thấy trong các ứng dụng công suất cao và nơi không gian có sẵn chủ yếu bị hạn chế. Nó có mật độ năng lượng cao hơn (nhưng chi phí cao hơn) và biên độ nhiệt hẹp hơn về an toàn, điều này đòi hỏi kiểm soát nhiệt tích cực hơn và tốc độ sạc thận trọng hơn.
- LTO thường được chọn cho số chu kỳ cao (nhưng cũng cho sạc nhanh ở nhiệt độ thấp) với chi phí cao và mật độ năng lượng thấp hơn.
Về loại cell, chúng có thể là hình trụ (18650, 21700 và các loại khác), hình hộp hoặc dạng túi. Cell hình trụ được coi là dễ tự động hóa hơn do khả năng tự căn chỉnh và dễ định vị. Ngược lại, cell hình hộp và dạng túi có hiệu quả đóng gói cao hơn nhưng đòi hỏi kiểm soát nén và xử lý cẩn thận trong quá trình sản xuất.
Câu hỏi thường gặp
bigassbattery.com có sản xuất cell pin riêng không?
Không. Bigassbattery.com không hoạt động như một nhà sản xuất cell, mà là một công ty tích hợp hệ thống lưu trữ năng lượng pin. Họ thiết kế, lắp ráp, phê duyệt và triển khai các hệ thống lưu trữ điện, cũng như sử dụng các thành phần sản xuất cell và module từ các nhà cung cấp nổi tiếng, đồng thời quảng bá dòng sản phẩm của riêng họ cho gia đình, doanh nghiệp cũng như xe điện. Cơ chế phát triển như vậy khá phổ biến ở châu Âu, nơi sản xuất cell đòi hỏi đầu tư lớn và phụ thuộc vào công nghệ phòng khô, trong khi tích hợp hệ thống mang lại lợi thế địa phương lớn nhất.
Bước quan trọng nhất trong sản xuất PIN PACK là gì?
Phân loại pin diễn ra trước khi hàn kết nối. Phân loại là quá trình quyết định sự cân bằng lâu dài của bộ pin vì, khi sản xuất các pin không đồng đều, hệ thống quản lý pin (BMS) phải hoạt động dựa trên pin yếu nhất, do đó giới hạn năng lượng sử dụng trong bộ pin. Hàn là quá trình đảm bảo bộ pin sẽ chịu được chu kỳ nhiệt vì một mối hàn không hoàn hảo sẽ vượt qua mọi bước kiểm soát chất lượng cuối dây chuyền nhưng sẽ hỏng trong thực tế sau vài tháng sử dụng. Quy trình lắp ráp vỏ và dán nhãn là dễ quan sát và kiểm soát; tuy nhiên, các quá trình đã đề cập ở trên thì không.
Sản phẩm lưu trữ pin phải đáp ứng những tiêu chuẩn nào?
Để sử dụng pin cố định, cần tuân thủ một số tiêu chuẩn cần thiết. Trước hết là tiêu chuẩn IEC 62619 về an toàn của pin và cell lithium-ion, IEC 62620 liên quan đến hiệu suất, và cuối cùng là UL 1973 dành cho pin thiết kế cho ứng dụng cố định. UL 9540 cũng liên quan đến hệ thống sử dụng trong ứng dụng lưu trữ năng lượng, trong khi UL 9540A dành cho sự lan truyền nhiệt runaway. Quy định vận chuyển giới thiệu UN 38.3, bao gồm tám bài kiểm tra và yêu cầu vận chuyển khi trạng thái sạc pin (SOC) không vượt quá 30%. Ở châu Âu, cũng yêu cầu dấu CE. Ngoài ra, IEC 62133-2 rất quan trọng đối với pin nhỏ.
Làm thế nào để xác minh dây chuyền lắp ráp bộ pin trước khi nhận hàng?
Thực hiện kiểm tra sản phẩm tại chỗ, thay vì dựa vào uy tín của nhà cung cấp để cung cấp thông tin chính xác về các bài kiểm tra họ đã thực hiện. Các biện pháp cần xem xét bao gồm tỷ lệ sản phẩm đạt lần đầu trên ít nhất 200 đơn vị chạy thử, thời gian chu kỳ trong trạng thái ổn định thay vì trường hợp lý tưởng, các thông số mô-men xoắn và hàn được ghi lại đúng cách, và thời gian chuyển đổi sang loại sản phẩm khác. Bạn cũng cần đảm bảo hệ thống của mình có thể theo dõi mọi thứ được sản xuất trong quá trình kiểm tra, với ba đơn vị được chọn ngẫu nhiên và kiểm tra tính đầy đủ của hồ sơ. Cuối cùng, cũng rất cần thiết có một hệ thống với kế hoạch tăng tốc chi tiết cùng mục tiêu tỷ lệ đạt cho mỗi tuần vì phần lớn các dự án dây chuyền thường thất bại trong tháng đầu tiên sản xuất.
Tài liệu tham khảo
- IEC — IEC 62619 và IEC 62620 Cell và Pin Lithium thứ cấp
- UL Solutions — Tiêu chuẩn lưu trữ năng lượng UL 1973, UL 9540 và UL 9540A
- UNECE — UN 38.3 Khuyến nghị về vận chuyển hàng hóa nguy hiểm
- Bộ Năng lượng Hoa Kỳ — Sản xuất pin và vật liệu
- NREL — Nghiên cứu tích hợp hệ thống lưu trữ năng lượng và an toàn
- Bigassbattery.com — Dải sản phẩm và thông tin công ty
- SAE International — Hướng dẫn lắp ráp mô-đun và bộ pin
Phần kết luận
Việc sản xuất một pin do một công ty như bigassbattery.com thực hiện là một quá trình rất phức tạp và tinh tế. Pin phải được kiểm tra khả năng giữ điện và chống chịu các điều kiện không thuận lợi, được hàn lại theo các yêu cầu nhất định, được lắp ráp thành các bộ sau khi đo chính xác hướng trục và sau đó được gia cố để phát hiện các khuyết tật có thể không được phát hiện ngay lập tức. Mặc dù không giai đoạn nào tự nó quá khó để thực hiện và liên quan đến các quy trình phức tạp, nhưng khi kết hợp lại chúng dẫn đến một viên pin hoạt động được 6 nghìn chu kỳ thay vì hỏng sau vài năm.
Xem xét các phát biểu đã đề cập ở trên, có thể rút ra ba kết luận. Bạn cần triển khai các phương pháp giám sát thích hợp nếu muốn thành công trong việc phân loại cell hoặc hàn nối cell. Bạn nên hiểu rằng có những khuyết tật ở các mối nối trong quá trình sản xuất mà không thể nhìn thấy vào cuối quy trình. Khi thiết kế dây chuyền, bạn cần chọn các hệ thống tự động dựa trên kết quả cuối cùng cần đạt được thay vì làm cho nó quá tự động hóa, vì hệ thống cần phản ứng nhanh với các thay đổi về công nghệ. Cuối cùng, bạn cần bắt đầu thu thập dữ liệu về các lỗi ngay từ những viên pin đầu tiên được sản xuất. Nếu bạn dự định đầu tư vào một dây chuyền vận hành như vậy, bạn có thể cần thiết bị do benlongkj cung cấp.