 benlong
Bigassbattery.com Процессы производства аккумуляторов
Выражение «производство аккумуляторов» косвенно подразумевает два различных типа бизнеса. Один из типов занимается всеми аспектами производства аккумуляторов, такими как нанесение покрытия, прокатка, намотка, электролиз и формирование. Обычно это наиболее дорогостоящий для организации процесс. Другой тип связан с сборкой аккумуляторов, где аккумуляторы тестируются и хранятся как энергетические продукты. Компания Bigassbattery.com относится к этому типу, и знание этого помогает понять, как работает компания. Далее следует описание самого производственного процесса, в котором описывается, что происходит на каждом этапе процесса, какие этапы влияют на выход продукции, какое оборудование используется и где происходит контроль качества. Также мы покажем, каким стандартам должна соответствовать батарея для отправки с завода.
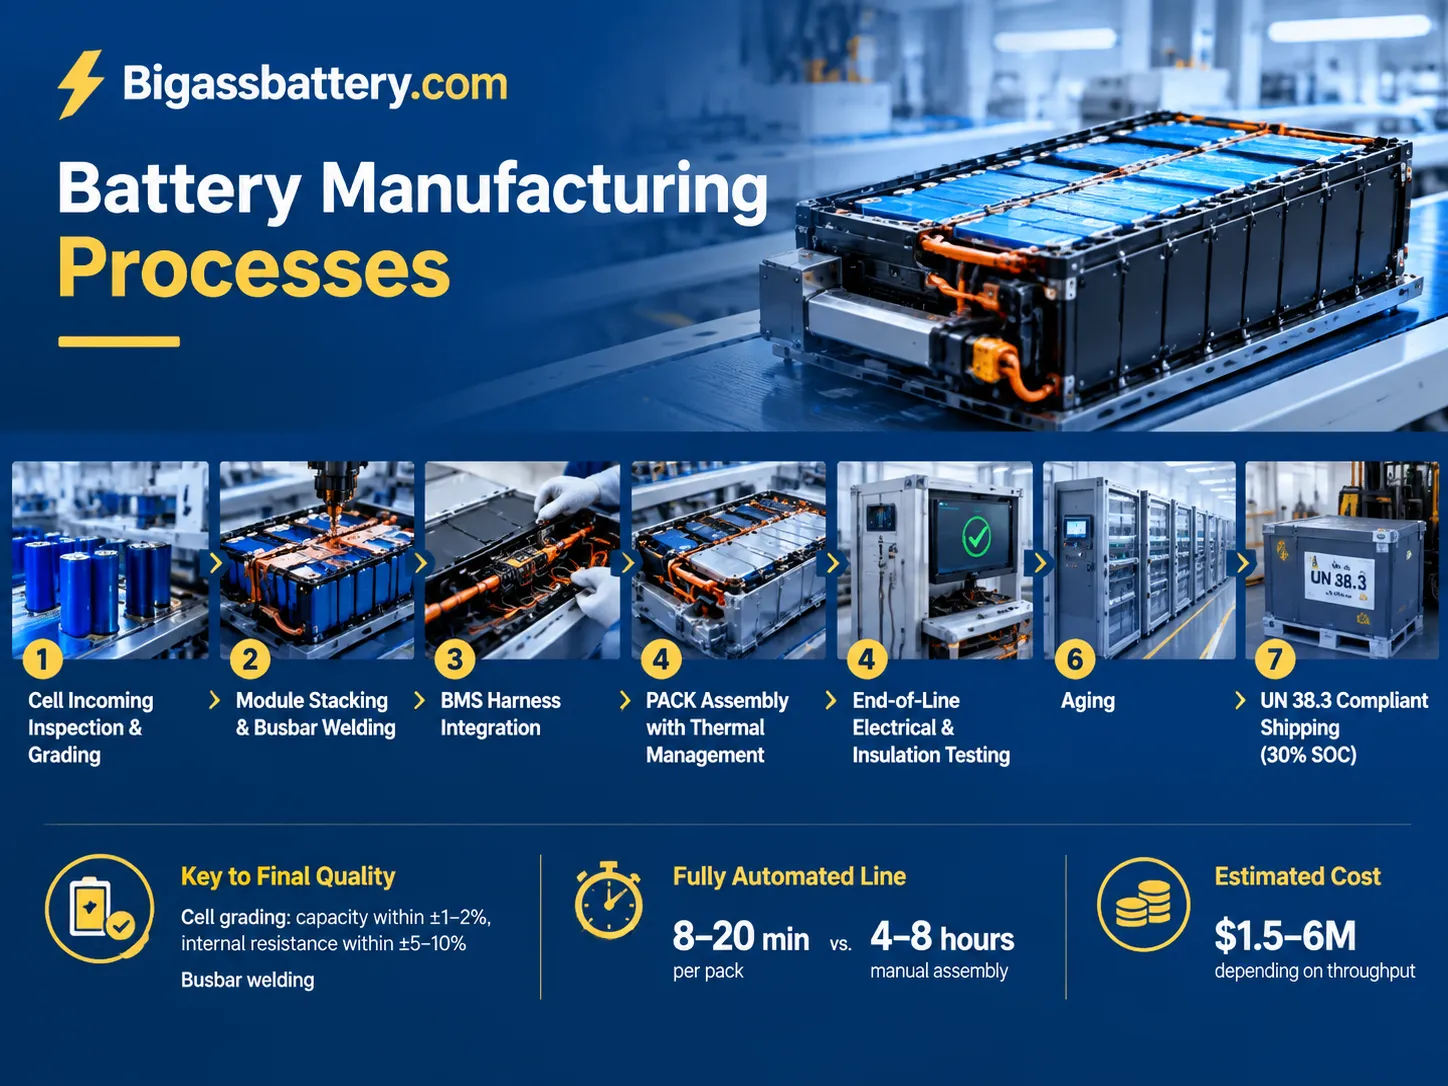
В итоге, bigassbattery.com функционирует как интегратор систем хранения энергии аккумуляторов в регионе Бенилюкс и Северной Европе без наличия собственных производственных подразделений. Компания использует технологию сборки модулей и PACK, которая включает инспекцию и сортировку поступающих элементов, сборку терминального модуля и сварку шин, интеграцию жгута BMS, сборку PACK с тепловым управлением, оценку производительности конечного продукта и проведение тестов согласно регламенту UN38.3 при поддержании заряда 30%. Сортировка элементов и сварка шин являются основными факторами, определяющими качество элемента; процесс сборки занимает от 8 до 20 минут по сравнению с 4-8 часами при неавтоматизированных методах, при стоимости установки от примерно $1,5 до 6 миллионов в зависимости от производственной мощности линии.
Что на самом деле производит Bigassbattery.com
Bigassbattery.com является поставщиком систем накопления энергии на базе батарей, работающим в домашних, коммерческих и EV-зарядных секторах на четырёх европейских рынках с установленной базой более 80 систем и более 40 компаний в списке клиентов. Ассортимент продукции включает настенные домашние батареи, коммерческие решения на базе контейнеров и крупные многомегаваттные проекты.
Однако компания не производит батареи. Это сознательное и логичное решение, поскольку производство батарей требует завода по нанесению электродов, сухой камеры с влажностью ниже 1 процента, возможностей формирования и старения в течение недель, а также инвестиций, которые могут позволить себе лишь немногие компании в мире. Вместо этого Bigassbattery закупает батареи у производителей первого уровня, а после этого контролирует всё остальное: сортировку, сборку модулей, упаковку, тестирование, сертификацию и ввод в эксплуатацию.
Такой же подход применяется большинством европейских брендов систем хранения, и поэтому решающим становится сам процесс сборки. После закрепления элемента разница между надежной системой хранения и претендентом на гарантийный случай заключается в двух вещах: качестве подбора элементов и качестве сборки блока. Остальное — просто упаковка.
Процесс производства батарей, этап за этапом
Вот полный поток с контрольными точками качества на каждом шаге. Временные показатели типичны для стационарного аккумуляторного блока, а не для автомобильного.
| Этап | Что происходит | Контроль качества | Время цикла |
|---|---|---|---|
| Входной осмотр элементов | Распаковка, проверка партии, измерение ОКН и переменного внутреннего сопротивления | Отбраковка поврежденных или не соответствующих спецификациям элементов | 2–5 с на элемент |
| Градация и сортировка | Тест емкости, тест внутреннего сопротивления, саморазряд (значение K) | Емкость в пределах ±1–2%, внутреннее сопротивление в пределах ±5–10% | Часы на партию (заряд/разряд) |
| Сборка модуля | Элементы загружаются в приспособление, применяется сжатие | Высота стопки и равномерность сжатия | 60–180 с |
| Сварка шин | Лазерная или ультразвуковая сварка соединений | Сопротивление сварки и прочность на разрыв | 30–120 с |
| Подключение BMS и монтаж печатной платы | Подключение датчиков, соединение разъемов, монтаж платы | Проверка целостности каждой линии датчиков | 2–6 мин |
| Сборка блока (PACK) | Модули в корпус, тепловой интерфейс, крепление | Крутящий момент и тепловой контакт | 10–40 мин |
| Финальный тест | Заряд/разряд, сопротивление изоляции, связь CAN | Емкость, внутреннее сопротивление, HiPot, связь | 2–8 ч |
| Выдержка / прогон | Отдых и мониторинг аномального саморазряда | Отсутствие дрейфа напряжения элементов | 24–168 ч |
| Финальный контроль качества и маркировка | Тест на герметичность IP, маркировка, серийный номер | Соответствие IP, полная прослеживаемость | 5–15 мин |
Градация элементов: этап, который решает всё
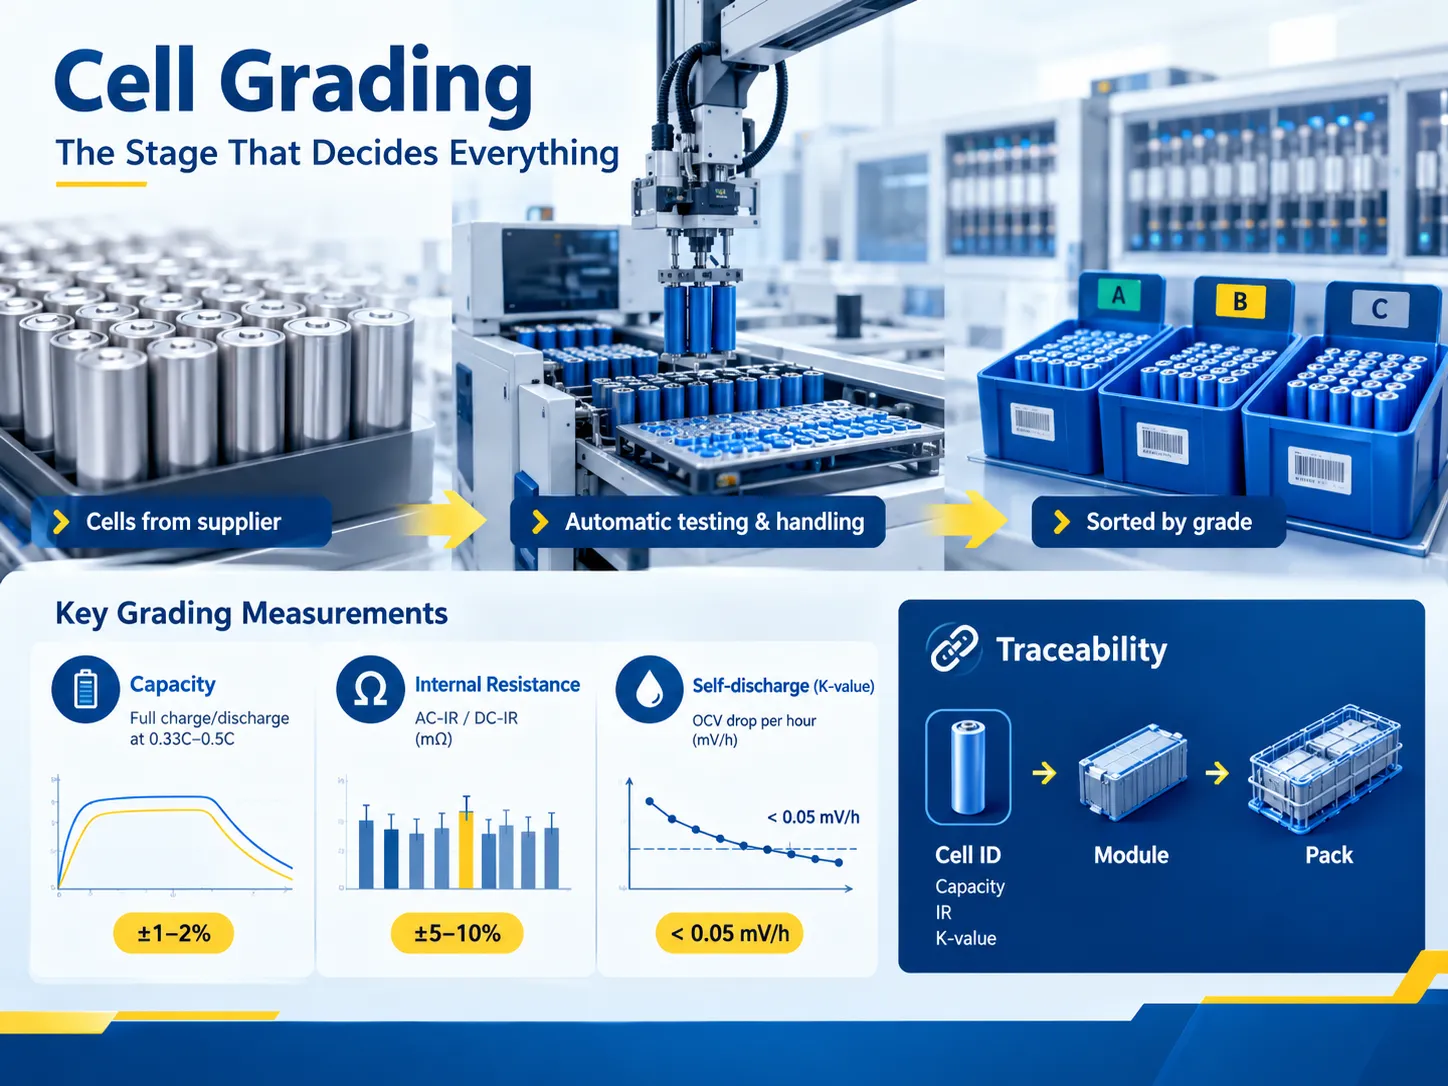
Поставляемые элементы имеют производственные вариации. Технология производства элементов не может обеспечить их полную однородность, и эта изменчивость негативно влияет на работу блоков. Если один элемент имеет на 4% меньшую емкость, чем остальные в цепочке, он достигает полного заряда раньше и разряжается раньше. При этом BMS обеспечивает работу блока несмотря на это отклонение. В итоге, за тысячи циклов, один слабый элемент замедляет работу всего блока.
Градация решает эту проблему, определяя три критерия:
- Емкость. Измеряется за полный цикл заряд-разряд при определенном уровне тока, обычно равном 0,33C или 0,5C.
- Внутреннее сопротивление (AC-IR или DC-IR). Измеряется в миллиомах, разброс должен оставаться в пределах ±5-10% внутри группы. При высоком сопротивлении элемент выделяет тепло во время работы, что снижает ресурс блока.
- Саморазряд, измеряемый как значение K. ОКН измеряется дважды с определенными паузами, рассчитывается разница напряжений.
Градация занимает больше всего времени, так как тест емкости состоит из полного цикла заряд-разряд. Поэтому для систем хранения предпочтительно иметь много тестовых каналов, работающих одновременно, а не ускорять химический процесс. Обработка элементов в таком масштабе — это область, автоматизированных систем обработки материалов заслужить своё место: транспортировка на поддонах, автоматическая загрузка в тестовые каналы и сортировка по контейнерам — всё это без участия человека, что исключает контактное сопротивление и падение корпуса элемента.
Градация данных является отправной точкой в процессе отслеживаемости. Каждому элементу присваивается идентификатор, который связывает информацию с величиной ёмкости, значением внутреннего сопротивления (IR) и коэффициентом K, позволяя отслеживать элемент в модуле и модуль в сборке.
Сборка модуля: где выигрывается или теряется выход годных изделий
Модуль состоит из нескольких элементов, которые физически закреплены, электрически соединены и термически связаны. В этом случае качество определяется тремя факторами.
- Ключевыми являются сжатие и крепление. Призматические и пакетные элементы необходимо сжимать точно и таким образом, чтобы элементы не «дышали» во время работы системы. Недостаточное сжатие приводит к короткому сроку службы, а чрезмерное — к выходу элемента из строя ещё до его активации. Высота стопки и сила сжатия измеряются, а не оцениваются приблизительно.
- Сварка соединений является самым опасным этапом всего процесса. Можно достичь самой быстрой цикличности и относительно небольшой зоны воздействия с помощью лазерной сварки, но это требует очень точного расстояния фокуса, значения мощности и использования защитного газа; в противном случае сварной шов будет холодным, то есть он пройдет все испытания при высоких температурах, но выйдет из строя в эксплуатации. Ультразвуковая сварка позволяет избежать процесса плавления и является лучшим методом для зажимов, но инструмент быстро изнашивается. Контактная сварка проста и дешева, но даёт самый широкий разброс качества.
- Причина высокой стоимости сварных соединений в том, что дефекты сварки остаются незамеченными при конечном контроле. В большинстве случаев слабое соединение работает корректно во время тестирования и проходит тесты на непрерывность, но выходит из строя в процессе эксплуатации. Поэтому ведущие компании проверяют все сварные швы, а не только выборочные, одновременно документируя все параметры производства для каждого изделия.
- Крутящий момент и сопротивление. Болтовые соединения шин создаются с помощью заданного крутящего момента, что обычно означает регулировку болтов M8 до 8-12 Н*м с помощью инструмента. Соединения с недостаточным крутящим моментом склонны к нагреву; наоборот, чрезмерно затянутые соединения подвержены образованию трещин в болтах или других частях соединения. В контексте автоматизированных линий крутящий момент измеряется и сохраняется для каждого крепежа, что делает эту технологию самым дешевым способом обеспечения надежности.
Сборка ПАКА: тепловое управление, корпус и система управления батареей (BMS)
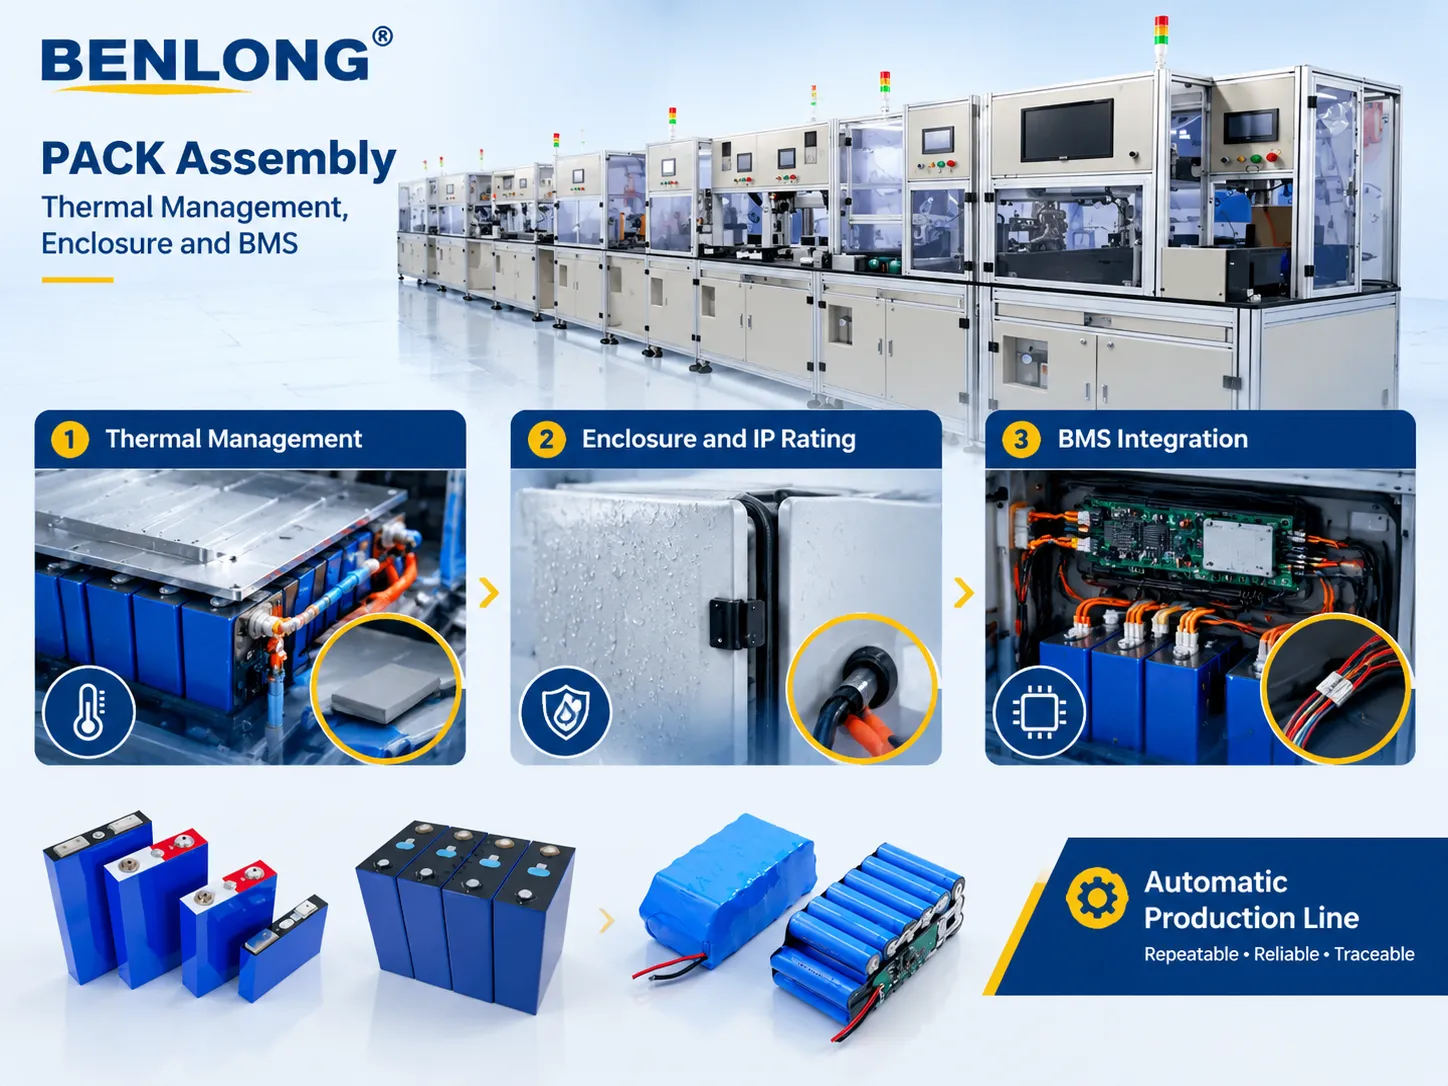
В сборке ПАКА несколько модулей объединяются в конечный продукт. Процесс включает три подсистемы, каждая из которых имеет режим функционального отказа, проявляющийся только на практике.
- Тепловое управление. Воздушное охлаждение является недорогим и простым решением, но подходит только для домашних систем хранения с низкой мощностью. Жидкостное охлаждение, которое может охлаждать батареи с высокой плотностью энергии и батареи с более быстрыми скоростями зарядки, использует трубы, соединители, насос и создает дополнительный риск протечек. Интерфейс между модулем и холодной пластиной состоит либо из термопрокладки, либо из термозаполнителя; режим отказа здесь заключается в неравномерном давлении контакта, что приводит к образованию горячих точек, которые могут не обнаруживаться сетью термисторов, поскольку датчик расположен на модуле, а не на горячей ячейке.
- Корпус и степень защиты IP. При производстве для наружных применений шкафы должны иметь степень защиты IP54 или выше, что требует применения уплотнений, закрытых точек ввода кабеля и фактического тестирования на утечки вместо визуальных проверок. Одним из стандартных производственных тестов является тест контролируемого снижения давления, который заключается в небольшом увеличении давления в шкафу и измерении падения давления в течение определенного времени.
- Интеграция BMS. Эффективность системы управления батареей зависит от качества ее проводки. Каждый вывод напряжения и датчик температуры должны быть проверены на целостность и правильное назначение адреса. Если провод датчика температуры перепутан с другим, неправильно настроенная система будет работать нормально, но BMS будет защищать неправильную батарею. Именно на этом этапе специализированная линия окупается, что и предназначена benlongkj: Автоматизированная линия по производству модулей литиевых батарейных блоков повторяемое размещение модулей, контролируемый момент затяжки, автоматическая проверка линий датчиков и запись трассируемости на каждой станции.
Важно уточнить одну конструктивную деталь. benlongkj предоставляет всю автоматизацию и оборудование, необходимое для производственных процессов, но не поставляет батареи. Если вы производитель технологий хранения энергии и хотите приобрести линию, знайте, что наше участие ограничится поставкой оборудования. Если вы покупаете решение для хранения энергии, мы не являемся вашим поставщиком.
Конечное тестирование, старение и трассируемость
Ни один продукт батареи не должен покидать производство, основываясь только на удовлетворительном визуальном осмотре. Конец линии — это последняя возможность обнаружить любой дефект в вашем продукте до его отгрузки.
| Тест | Что он выявляет | Типичный критерий |
|---|---|---|
| Проверка емкости | Пакеты с недостаточной емкостью, слабые ячейки | В пределах заявленной допустимой емкости, обычно ±3–5% |
| Сопротивление изоляции / HiPot | Отказы изоляции обмоток и корпуса | Обычно ≥1 МОм при заданном тестовом напряжении; HiPot согласно требованиям UL 1973 |
| Внутреннее сопротивление постоянного тока | Соединения с высоким сопротивлением, недостаточно большие шины | Соответствие проектному значению |
| CAN / Modbus связь | Адресация BMS, прошивка, отображение датчиков | Все ячейки и датчики передают данные |
| Проверка тока балансировки | Отказы пассивного или активного балансирования | Ток балансировки в пределах спецификации |
| Тест на утечку IP | Дефекты уплотнений и ввода кабеля | Падение давления в пределах нормы |
| Мониторинг старения / отдыха | Медленное саморазряд, скрытые дефекты сварки | Отсутствие дрейфа напряжения ячейки за пределами нормы в течение 24–168 часов |
Старение — это распространённый тест, который люди часто пытаются избежать, так как он требует времени и пространства. Это также самый строгий тест, поскольку он выявляет большинство скрытых дефектов, которые проявляются в виде дрейфа напряжения во время отдыха, а не явного отказа в циклах зарядки. Линия, которая имеет встроенные в поток сборки специальные тестовые станции автоматически записывает всё это, не полагаясь на оператора, чтобы заметить странное показание.
Прослеживаемость связывает всё вместе. Цепочка отслеживает ID ячейки, ID модуля, ID ПАКА и полный протокол тестов, так что когда через три года происходит сбой в эксплуатации, производитель может увидеть параметры сварки, журналы затяжки, данные о классификации и кривую старения для данного блока. Тот факт, что согласно UL 1973 и IEC 62619 цепочка доказательств так же важна, как и продукт, для компании, работающей в 4 странах Европы и пользующейся гарантией, имеет большое значение.
Сколько автоматизации действительно нужно линии ПАК?
Довольно легко поддаться искушению купить максимально автоматизированную линию. Обычно это неправильное решение на начальном этапе, так как автоматизация делает процесс постоянно эффективным.
| Уровень | Время цикла на один ПАК | Лучше всего подходит для | Типичные капитальные затраты |
|---|---|---|---|
| Ручная сборка на рабочем месте | 4–8 часов | Прототипы, малые объёмы, большой ассортимент | 1ТП4Т50к–1ТП4Т200к |
| Полуавтоматические станции | 1,5–3 часа | Пилотное производство, 10–100 ПАК в месяц | 1ТП4Т300к–1ТП4Т800к |
| Автоматизированная линия с ручной сборкой ПАК | 30–60 минут | 500–2 000 модулей в месяц | 1ТП4Т800к–1ТП4Т2,0м |
| Полностью автоматизированный | 8–20 минут | Большие объёмы, малый ассортимент, стабильный дизайн | 1ТП4Т1,5м–1ТП4Т6м |
Стоимость — не единственный компромисс. Полностью автоматическая линия сборки имеет высокие затраты на переналадку, так как каждое изменение требует разработки новых инструментов, программирования и тестирования. Полуавтоматические линии могут адаптироваться к изменениям дизайна за несколько дней. Большинство европейских разработчиков систем хранения с несколькими продуктовыми линиями — настенными, шкафными и контейнерными — могут извлечь выгоду из полуавтоматической линии сборки, пока одна из продуктовых линий не станет доминировать по объёмам. Это сравнение стоит изучить подробнее перед вложением капитала: полностью автоматизированные против полуавтоматических производственных линий охватывает, где каждая из них выигрывает и где действительно окупаются вложения.
Сколько стоит линия сборки батарей ПАК и как её купить
Капитальные затраты — это лишь часть общей суммы. Затраты на подготовку планировки, электроснабжение, систему сжатого воздуха, вытяжку сварочных дымов и инженерную поддержку для достижения первого проходного выхода не включены в заказ оборудования.
| Элемент затрат | Типичная доля проекта | Примечания |
|---|---|---|
| Основное оборудование для сборки | 40–55 1ТП3Т | Складирование, сварка, крепление, транспортировка |
| Испытательное оборудование | 15–25 1ТП3Т | Каналы ёмкости, HiPot, испытательные стенды BMS |
| MES / программное обеспечение для прослеживаемости | 5–12 1ТП3Т | Легко недооценить бюджет, сложно дооснастить |
| Монтаж и пусконаладка | 8–15 1ТП3Т | Включает проверку безопасности |
| Обучение и поддержка при запуске | 3–8 1ТП3Т | Где действительно достигается первый проходной выход |
Чтобы отличить поставщика, который может предоставить оборудование для производства линии, от того, кто просто продаёт оборудование, нужно задать три вопроса. Попросите поставщика указать выход годных изделий с первого прохода последней собранной линии и неделю, когда были собраны данные. Спросите, сколько инженерных изменений было внесено после запуска оборудования. Также найдите клиента, который сегодня эксплуатирует это оборудование, и позвоните ему без участия поставщика. Полный контрольный список для этой оценки находится в автоматизированные решения для производственных линий для покупателей, которые касаются спецификаций и приемочных испытаний при покупке.
Какие типы батарей собираются таким образом
Описанный выше метод можно объяснить химией, хотя детали варьируются от одной конкретной ячейки к другой.
- LFP доминирует в стационарных системах хранения энергии благодаря своему долгому циклу жизни (обычно от 4000 до 6000 при глубине разряда 80%), термической стабильности и более высокой стоимости. Он менее важен в стационарных установках, чем в электромобилях, так как ячейки не могут быть переразряжены ниже примерно 2,0 вольт, что требует высокой точности системы управления батареей (BMS) и таких функций, как блокировка зарядки при низких температурах.
- NMC используется в высокомощных приложениях и там, где доступное пространство сильно ограничено. Он имеет более высокую энергоёмкость (но и более высокую стоимость) и более узкие тепловые запасы для безопасности, что требует более агрессивного теплового контроля и более осторожной скорости зарядки.
- LTO обычно выбирается для большого количества циклов (а также для быстрой зарядки при низких температурах) при высокой стоимости и меньшей энергоёмкости.
Что касается типов ячеек, они могут быть цилиндрическими (18650, 21700 и другие), призматическими или в мягком корпусе (pouch). Цилиндрические ячейки считаются более простыми для автоматизации благодаря их самовыравниванию и лёгкой индексации. С другой стороны, призматические и pouch ячейки имеют более высокую плотность упаковки, но требуют контроля сжатия и аккуратного обращения во время производства.
Часто задаваемые вопросы
Производит ли bigassbattery.com собственные батарейные ячейки?
Нет. Bigassbattery.com функционирует не как производитель ячеек, а как компания по интеграции систем хранения энергии на базе батарей. Они проектируют, собирают, утверждают и внедряют системы хранения энергии, а также используют компоненты для производства ячеек и модулей от известных поставщиков, продвигая при этом собственную линейку продуктов для дома, бизнеса и электромобилей. Такой хорошо налаженный механизм довольно распространён в Европе, где производство ячеек требует огромных инвестиций и зависимости от технологии сухих помещений, в то время как системная интеграция приносит наибольшие локальные преимущества.
Какой самый критический этап в производстве батарейного ПАКА?
Классификация элементов предшествует сварке соединений. Классификация — это определяющий процесс для долгосрочного равновесия аккумуляторного блока, поскольку при производстве элементов с разбалансировкой система управления аккумулятором (BMS) вынуждена работать вокруг самого слабого элемента, ограничивая тем самым используемую энергию в блоке. Сварка — это процесс, который гарантирует, что блок выдержит термические циклы, поскольку несовершенный сварной шов пройдет все этапы контроля качества на конце линии, но выйдет из строя в эксплуатации через несколько месяцев после изготовления. Процедура сборки корпуса и маркировки видима и легко контролируется; однако вышеупомянутые процессы — нет.
Какие стандарты должен соблюдать продукт для хранения энергии в аккумуляторах?
Для использования стационарных аккумуляторов необходимо соблюдать несколько обязательных стандартов. Прежде всего, это IEC 62619, касающийся безопасности литий-ионных элементов и аккумуляторов, IEC 62620, который относится к производительности, и, наконец, UL 1973, который касается аккумуляторов, предназначенных для стационарных применений. UL 9540 также относится к системам, используемым в приложениях хранения энергии, а UL 9540A — к распространению теплового разгона. Правила транспортировки вводят UN 38.3, который включает восемь тестов и требует транспортировки при уровне заряда аккумулятора (SOC) не выше 30%. В Европе также требуется маркировка CE. Кроме того, IEC 62133-2 важен для малых аккумуляторов.
Как проверить линию сборки аккумуляторных блоков перед приемкой поставки?
Проведите внутреннее тестирование продукта, не полагаясь на тесты, предоставленные поставщиком, чтобы получить достоверные данные о проведенных испытаниях. Следует учитывать показатели выхода годных изделий с первого прохода на не менее чем 200 единицах, время цикла в стабильном состоянии, а не в идеальных условиях, правильно зафиксированные параметры крутящего момента и сварки, а также время переналадки на другой тип продукции. Также необходимо обеспечить систему, способную отслеживать все произведенное во время тестирования, с выборкой трех случайных единиц для проверки полноты записей. Наконец, важно иметь систему с детальным планом наращивания производства с целевым уровнем выхода годных изделий на каждую неделю, поскольку чаще всего именно первый месяц производства является периодом, когда большинство проектов линий терпят неудачу.
Ссылки
- IEC — IEC 62619 и IEC 62620 Вторичные литиевые элементы и аккумуляторы
- UL Solutions — UL 1973, UL 9540 и UL 9540A Стандарты хранения энергии
- UNECE — UN 38.3 Рекомендации по перевозке опасных грузов
- Министерство энергетики США — Производство аккумуляторов и материалы
- NREL — Исследования интеграции и безопасности систем хранения энергии
- Bigassbattery.com — Ассортимент продукции и информация о компании
- SAE International — Руководство по сборке модулей и аккумуляторных блоков
Заключение
Производство аккумулятора компанией, подобной bigassbattery.com, является очень сложным и деликатным процессом. Аккумуляторы должны быть протестированы на способность удерживать заряд и сопротивляться неблагоприятным условиям, сварены согласно определённым требованиям, собраны в пакеты после правильного измерения ориентации оси и затем усилены для выявления дефектов, которые могут не быть обнаружены сразу. Хотя ни один из этапов сам по себе не является слишком сложным и не включает сложных процессов, в совокупности они обеспечивают работу аккумулятора на 6000 циклов вместо выхода из строя через несколько лет.
Учитывая вышеупомянутые утверждения, можно сделать три вывода.
Оглавление
Рекомендация
-
 Оптимизация схемы конфигурации загрузки паллет: схема, слои и количество единиц на слой2026-09-27
-
 Лучшие компании по индивидуальной автоматизации в США для стартапов на стадии масштабирования (Руководство 2026)2026-09-27
-
 Sajar Plastics Inc: Чем на самом деле занимается этот инжекционный формовщик из Огайо2026-09-24

