 奔龍
Bigassbattery.com 電池製造流程
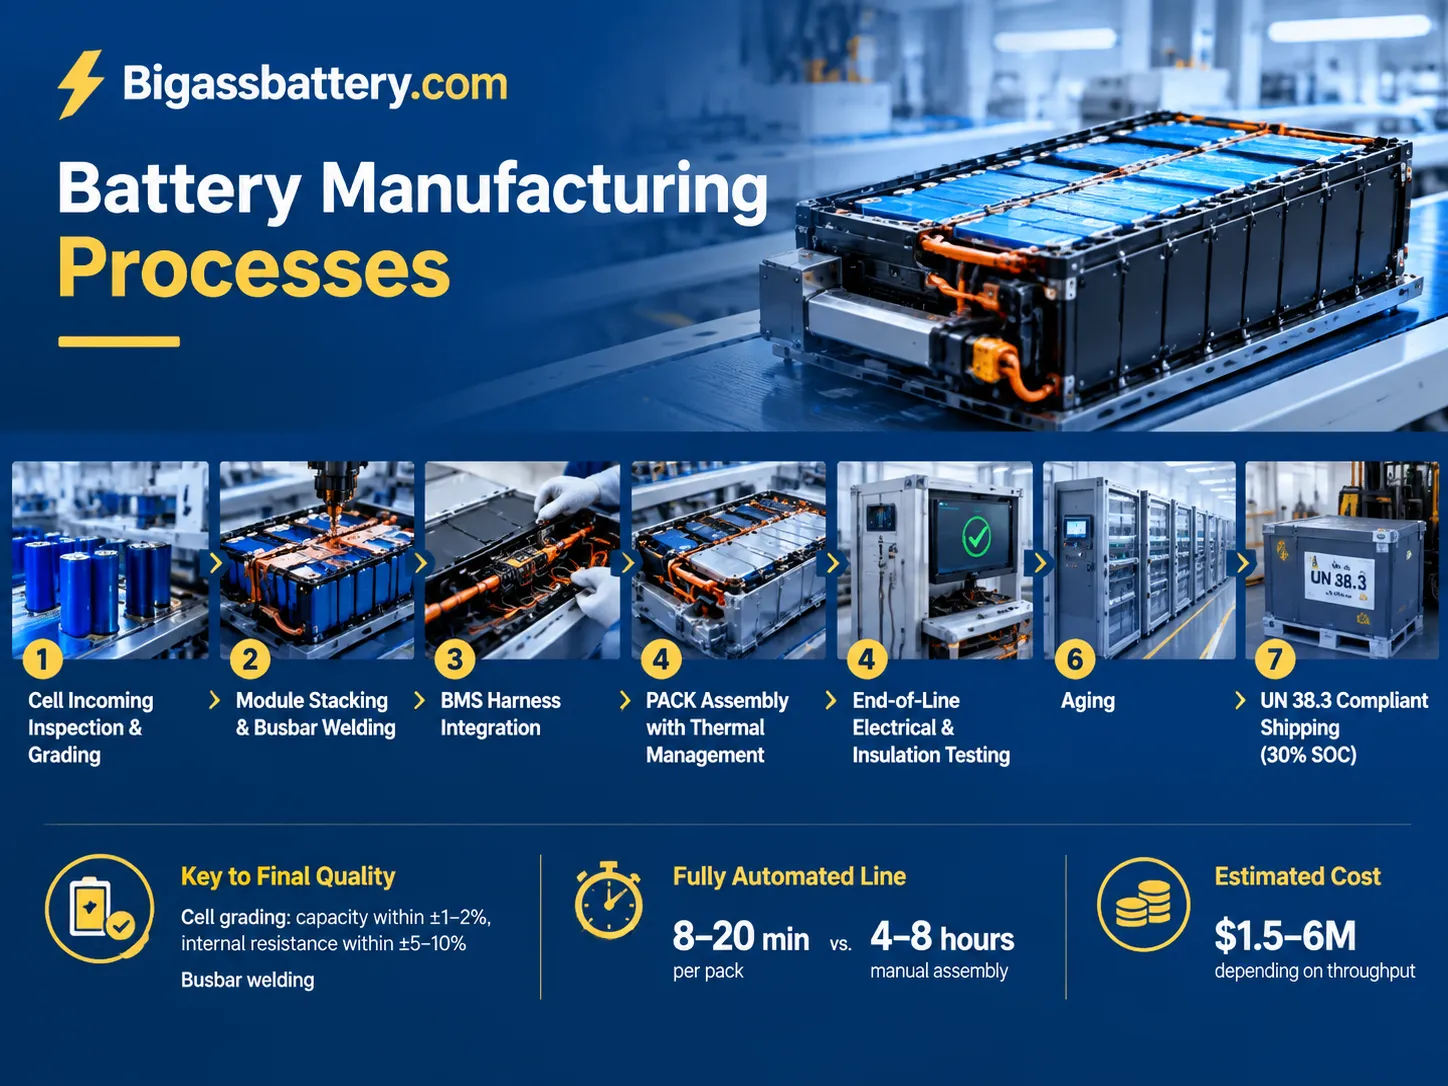
電池製造的表述隱含了兩種不同的業務類型。其中一種類型涉及電池生產的所有方面,如塗佈、軋製、繞線、電解和形成。這通常是設置成本最高的。另一種類型則專注於電池組裝,電池在此階段被測試並作為能源產品儲存。Bigassbattery.com 公司屬於此類型,了解這些知識有助於理解該公司的運作方式。接著,將描述實際的生產流程,說明每個步驟中發生的事情、哪些步驟影響產出、使用何種設備以及品質控制的環節。因此,我們也會展示電池出廠時需符合的標準。.
總結來說,bigassbattery.com 在不擁有任何自有生產單位的情況下,作為比荷盧經濟聯盟及北歐地區的電池儲能系統整合商運作。該公司採用模組與PACK組裝技術,包括進料電池的檢驗與分級、端子模組組裝與母排焊接、BMS線束整合、帶有熱管理的PACK組裝、最終產品性能的驗證,以及依據UN38.3規範進行測試,同時維持30%的充電狀態。電池分級與母排焊接是決定電池品質的主要因素;組裝過程耗時8至20分鐘,相較於非自動化方法的4至8小時,安裝成本依生產線產能約為$1.5至6百萬不等。.
Bigassbattery.com 實際生產的產品
Bigassbattery.com 是一家電池儲能系統供應商,業務涵蓋家庭、商業及電動車充電領域,服務於四個歐洲市場,擁有超過80套系統及40多家企業客戶。其產品範圍包括壁掛式家用電池、基於集裝箱的商業解決方案,以及大型多兆瓦項目。.
然而,該公司並不生產電池。這是一項有意且合乎邏輯的決策,因為製造電池需要電極塗佈廠、濕度低於1%的乾燥室、數週的形成與老化能力,以及只有少數公司能負擔的投資。相反地,Bigassbattery 從一級製造商採購電池,之後的所有環節皆由其掌控:分選、模組組裝、包裝、測試、認證及調試。.
大多數歐洲儲能品牌也採用相同策略,因此組裝過程本身成為關鍵。電池固定後,可靠儲能系統與保固候選品的差異在於兩點:電池匹配品質與PACK組裝品質。其餘的只是包裝。.
電池製造流程,逐階段說明
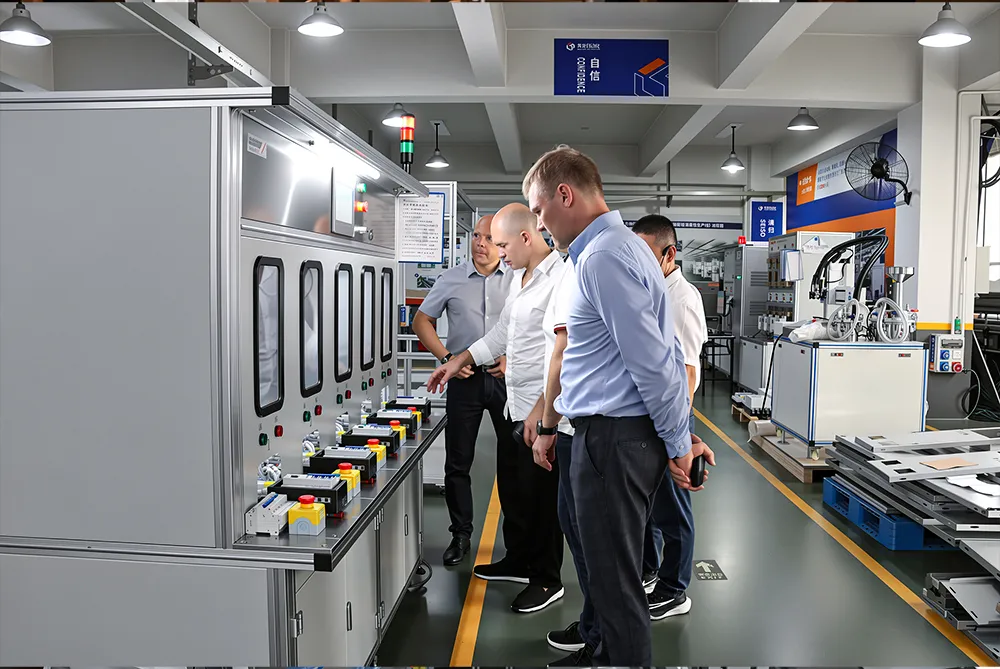
這是完整流程,每個步驟皆設有品質關卡。時間為固定式儲能電池組的典型值,而非車用電池組。.
| 階段 | 發生的事情 | 品質關卡 | 週期 |
|---|---|---|---|
| 電池進貨檢驗 | 開箱,驗證批次,讀取開路電壓(OCV)及交流內阻(AC內阻) | 拒收損壞或超出規格的電池 | 每顆電池2–5秒 |
| 分級與篩選 | 容量測試、內阻測試、自放電(K值) | 容量在±1–2%範圍內,內阻在±5–10%範圍內 | 每批數小時(充放電) |
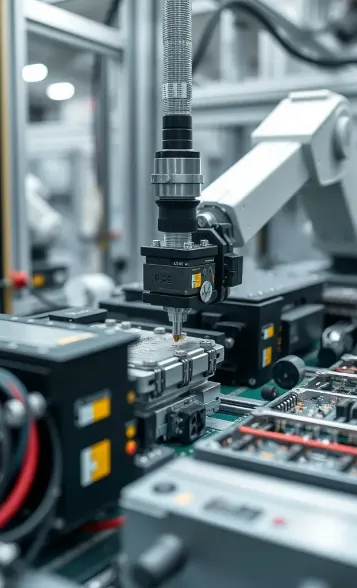
| 模組堆疊 | 將電池裝入夾具,施加壓縮力 | 堆疊高度與均勻壓縮 | 60–180秒 |
| 母排焊接 | 雷射或超音波焊接連接件 | 焊接電阻與拉力強度 | 30–120秒 |
| 電池管理系統(BMS)線束與印刷電路板(PCB) | 感測線、連接器配合、電路板安裝 | 每條感測線的連續性 | 2–6分鐘 |
| 電池組裝配 | 將模組放入外殼,熱介面材料,固定 | 扭力與熱接觸 | 10–40分鐘 |
| 終端測試 | 充放電、絕緣電阻、CAN通訊 | 容量、內阻、高壓測試(HiPot)、通訊 | 2–8小時 |
| 老化/燒機 | 休息並監控異常自放電 | 電池電壓無漂移 | 24–168小時 |
| 最終品管與標記 | IP防漏測試、標籤、序號化 | IP等級、完整可追溯記錄 | 5–15分鐘 |
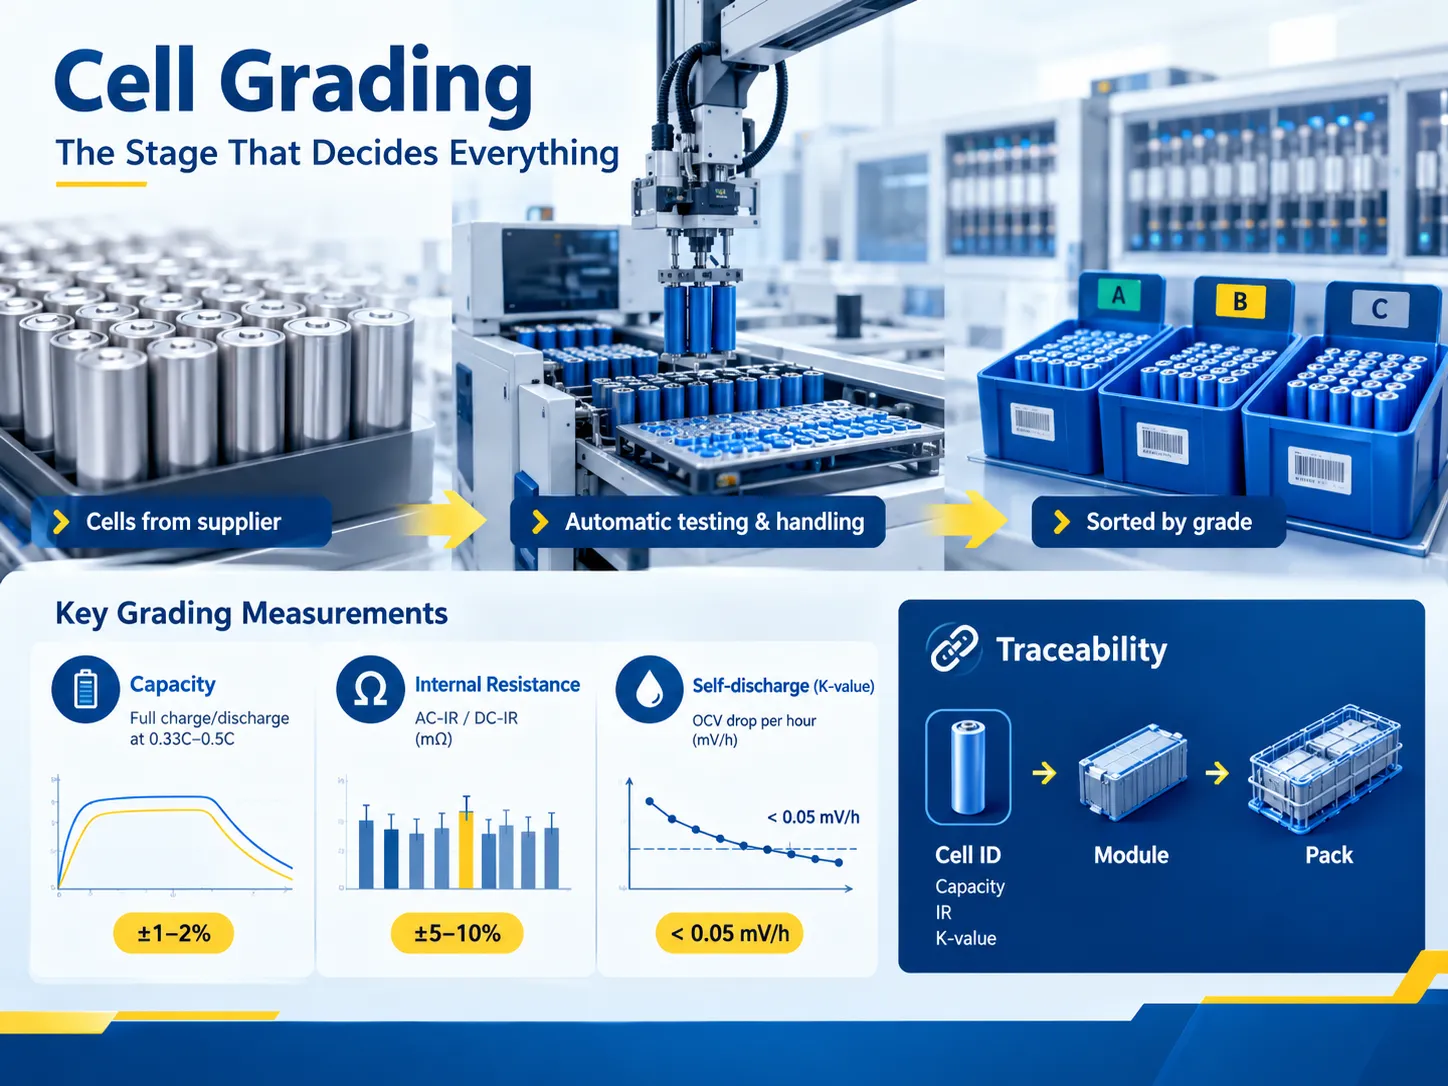
電池分級:決定一切的階段
供應的電池存在製造變異。電池製造科學無法產出完全一致的電池,而這種變異對電池組的健康不利。如果某顆電池容量比串聯中的其他電池低4%,它會較早達到充滿狀態,也較早進入放電狀態。與此同時,BMS確保電池組能持續運作,儘管存在上述偏差。最終,在數千次循環中,一顆弱電池會阻礙整個電池組的運作。.
分級透過三個標準解決此問題:
- 容量。. 容量是在特定電流(通常為0.33C或0.5C)下,完成整個充放電循環後測量的。.
- 內阻(交流內阻AC-IR或直流內阻DC-IR)。. 以毫歐姆為單位測量,分布應維持在±5-10%範圍內。如果內阻過高,電池在運作時會產生熱量,而熱量會加速電池組的老化。.
- 自放電以K值測量。. 開路電壓(OCV)測量兩次,中間有一定間隔,計算電壓差異。.
分級耗時最長,因為容量測試包含完整的充放電循環。因此,儲能系統最好有多個測試通道同時運作,而非加速化學過程。 在此規模的電池處理中, 自動化物料搬運系統.
數據分級是可追溯性過程的起點。每個電池單體都會獲得一個ID,該ID將資訊連結回電池的容量值、內阻值和K值,並允許追蹤電池在模組中的位置以及模組在電池包中的位置。.
模組組裝:產量的成敗關鍵
模組由多個電池單體組成,這些電池單體在物理上被固定,電氣上連接,並且熱學上結合。在此情況下,有三個因素決定品質。.
- 壓縮與固定是關鍵。. 棱柱形和軟包電池需要精確壓縮,且壓縮方式必須確保電池在系統運作期間不會呼吸。壓縮不足會導致循環壽命短,而過度壓縮則會使電池在啟動前就失效。堆疊高度和壓縮力是被測量的,而非估算。.
- 互連焊接是整個過程中最危險的階段。. 使用雷射焊接可以達到最快的循環速度和相對較小的受影響區域,但這需要非常精確的焦距、功率值和保護氣體的使用;否則,焊點會呈現冷焊,意味著它會通過所有高溫測試,但在實際使用中會失效。超聲波焊接避免了熔化過程,是夾具的最佳方法,但工具磨損速度快。電阻焊簡單且便宜,但產生的品質範圍最廣。.
- 焊接連接昂貴的原因在於焊接缺陷在終檢時無法被檢測出來。. 在大多數情況下,弱焊點在測試期間能正常工作並通過連續性測試,但在使用過程中會失效。因此,領先企業會檢查所有焊點,而非僅選擇部分焊點,同時記錄每個單元的所有生產參數。.
- 扭矩與電阻。. 螺栓母線連接是透過指定扭矩完成的,通常意味著使用工具調整M8螺栓至8-12 N*m。扭矩不足的接頭容易發熱;相反,扭矩過大的接頭則容易在螺栓或接頭其他部位產生裂紋。在自動化生產線中,每個緊固件的扭矩都會被測量並保存,使這項技術成為確保可靠性的最經濟方式。.
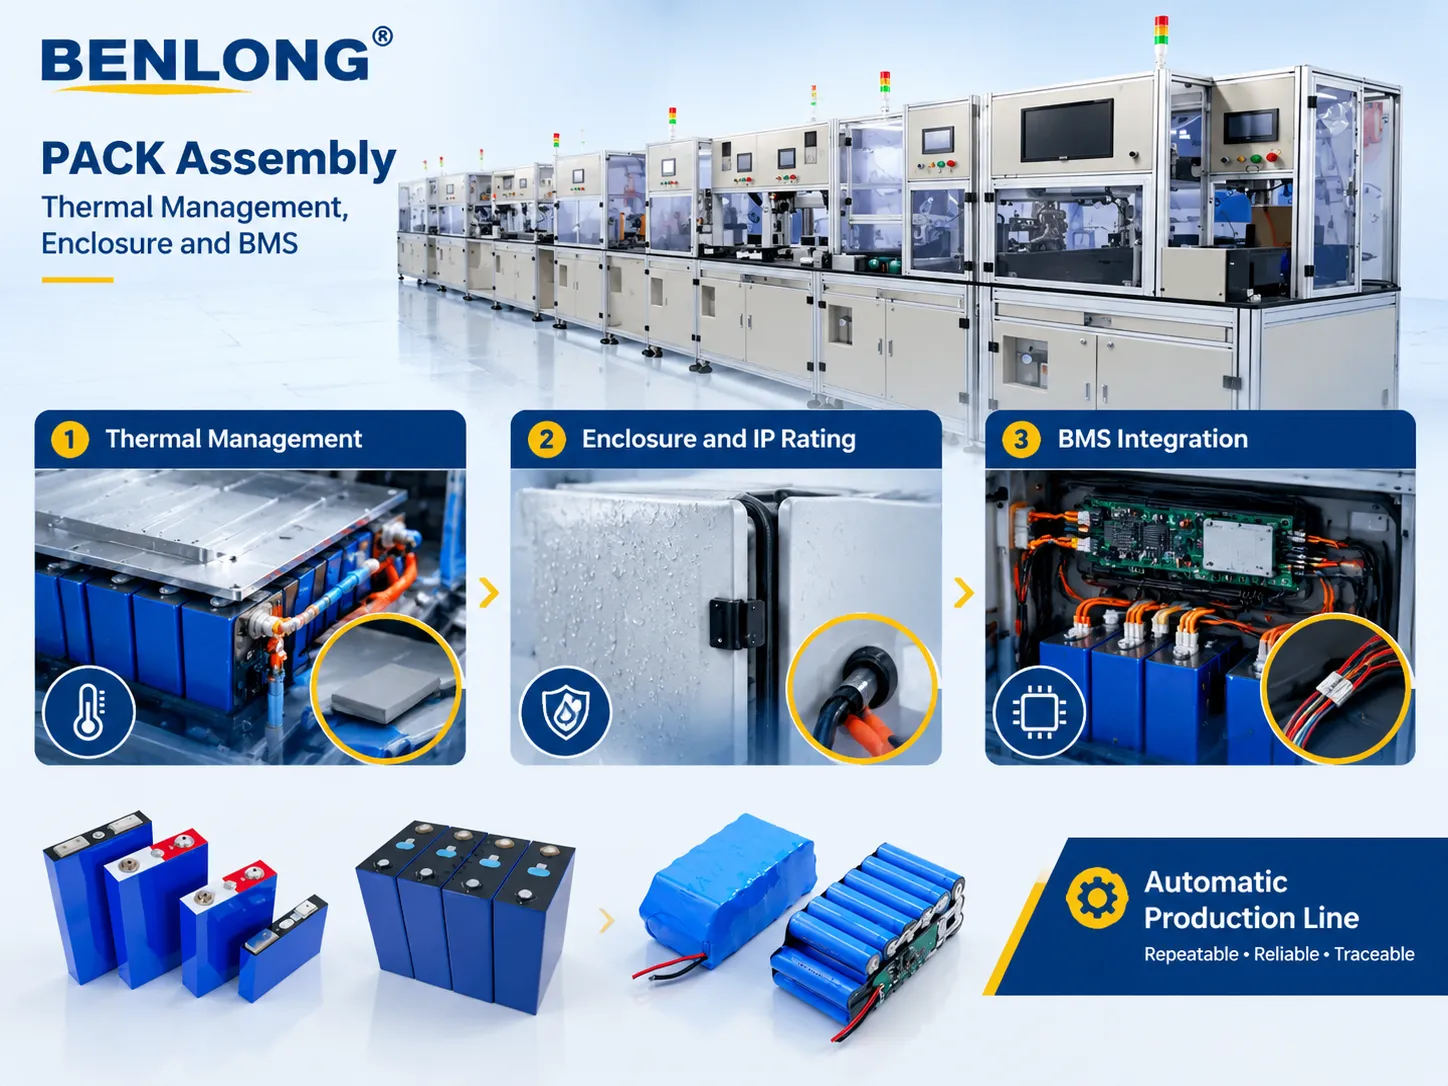
電池包組裝:熱管理、外殼與電池管理系統(BMS)
在電池包組裝中,數個模組被整合成最終產品。該過程結合了三個子系統,每個子系統都展現出僅在實際運作中才會顯現的功能失效模式。.
- 熱管理。. 空氣冷卻是一種廉價且簡單的解決方案,但僅適用於低功率家用儲能。液冷能冷卻高能量密度電池及充電速率較快的電池,使用管路、接頭和泵浦,並增加漏液風險。模組與冷板之間的介面由熱墊或導熱間隙填充物組成;此處的失效模式為接觸壓力不均,導致熱點形成,且熱敏電阻網絡可能無法偵測,因為感測器位於模組上,而非熱點電池上。.
- 外殼與IP等級。. 用於戶外應用時,機櫃需達到IP54或更高等級,這要求使用密封件、封閉的電纜進入口,並進行實際漏水測試,而非僅靠目視檢查。標準製造測試之一為受控壓力衰減測試,即稍微增加機櫃內壓力,並測量一段時間內的壓力下降。.
- BMS整合。. 電池管理系統的效能取決於其接線品質。每個電壓抽頭和溫度感測器必須測試連續性及正確的地址分配。若溫度感測器線路接錯,系統仍會正常運作,但BMS將保護錯誤的電池。這階段正是專用生產線發揮價值的地方,這正是benlongkj設計的目的:可重複的模組放置、受控的緊固扭力、自動感測線路驗證及每個工站的可追溯記錄。 鋰電池PACK模組自動化生產線 benlongkj的設計正是為此而生:可重複的模組放置、受控的緊固扭力、自動感測線路驗證及每個工站的可追溯記錄。.
有一個結構細節必須澄清。benlongkj提供生產過程所需的所有自動化及設備,但不提供電池。如果您是能源儲存技術的生產商,想購買生產線,請知悉我們的參與僅限於設備供應。如果您是購買能源儲存解決方案的客戶,我們不是您的來源。.
終端測試、老化與可追溯性
電池產品絕不應僅憑視覺檢查合格就出廠。生產線末端是出貨前檢測產品故障的最後機會。.
| 測試 | 可偵測項目 | 典型標準 |
|---|---|---|
| 容量檢查 | 容量不足的電池組、弱電池 | 在標示容量公差範圍內,通常為±3–5% |
| 絕緣電阻 / 高壓測試 | 線圈及外殼絕緣故障 | 通常在指定測試電壓下≥1 MΩ;符合UL 1973高壓測試要求 |
| 直流內阻 | 高阻接點、尺寸不足的母線 | 與設計值一致 |
| CAN / Modbus通訊 | BMS地址設定、韌體、感測器映射 | 所有電池及感測器回報 |
| 平衡電流驗證 | 被動或主動平衡故障 | 平衡電流符合規範 |
| IP漏水測試 | 墊片及電纜進入口缺陷 | 壓力衰減在限制範圍內 |
| 老化 / 休息監控 | 緩慢自放電、潛在焊接缺陷 | 24至168小時內無電池電壓漂移超出限制 |
老化測試是一項常見的測試,但人們常常試圖避免,因為它需要時間和空間。這也是最嚴格的測試,因為它能檢測出最多的潛在缺陷,這些缺陷在靜置時會表現為電壓漂移,而非充電循環中明顯的故障。一條生產線若有 內建於組裝流程中的客製化測試站 能自動記錄所有這些數據,而不必依賴操作員注意異常讀數。.
可追溯性將所有環節串連起來。追蹤鏈涵蓋電池單體ID、模組ID、PACK ID及完整的測試記錄,當三年後現場發生故障時,製造商可以查看焊接參數、緊固記錄、分級數據及該單元的老化曲線。根據UL 1973和IEC 62619標準,證據鏈對於在歐洲四個國家運營並享有保固的公司而言,與產品本身同等重要,這點意義重大。.
PACK生產線實際需要多少自動化?
很容易被誘導購買最高度自動化的生產線,但通常這在初期並非最佳選擇,因為自動化使流程永久有效。.
| 層級 | 每個PACK的週期時間 | 最適合 | 典型資本支出 |
|---|---|---|---|
| 手動工作台組裝 | 4–8小時 | 原型、小批量、高混合 | $50k–$200k |
| 半自動化工作站 | 5–3小時 | 試產,10–100個PACK/月 | $300k–$800k |
| 自動化生產線搭配手動PACK | 30–60分鐘 | 500–2,000模組/月 | $800k–$2.0m |
| 全自動 | 8–20分鐘 | 大批量、低混合、設計穩定 | $1.5m–$6m |
成本並非唯一的權衡因素。全自動組裝線有較高的轉換成本,因為每次修改都意味著新工具開發、程式設計及測試。半自動化生產線能在數天內調整設計變更。多數歐洲儲能系統開發商擁有多條產品線——牆面、櫃體及集裝箱儲能——在其中一條產品線的產量占優之前,可能會受益於半自動化組裝線。在投入資本前,值得詳細閱讀這種比較: 全自動與半自動生產線 涵蓋各自優勢及實際回本點。.
電池PACK生產線的成本及購買指南
資本成本僅佔總成本的一小部分。佈局準備、電力供應、壓縮空氣系統、焊煙抽取及為達成首件合格率所需的工程投入,均不包含在設備訂購中。.
| 成本項目 | 項目典型佔比 | 注意事項 |
|---|---|---|
| 核心組裝設備 | 40–55% | 疊片、焊接、緊固、輸送 |
| 測試設備 | 15–25% | 容量通道、高壓測試、BMS測試台 |
| MES / 追溯軟體 | 5–12% | 容易低估預算,難以後期改裝 |
| 安裝與調試 | 8–15% | 包含安全驗證 |
| 培訓與產能提升支援 | 3–8% | 首件合格率的關鍵所在 |
為了區分能提供生產線設備的供應商與僅銷售設備的供應商,有三個問題需要詢問。請供應商指出他們最近建造的生產線的一次合格率及數據收集的週次。詢問啟動設備後進行了多少次工程變更。此外,找到一位目前正在使用該設備的客戶,並在不涉及供應商的情況下致電他們。完整的評估檢查清單請參閱 為買家提供的自動化生產線解決方案, ,該方案涵蓋了採購的規格和驗收測試方面。.
以此方式組裝的電池類型有哪些
上述方法可歸因於化學特性,儘管細節因不同電池而異。.
- LFP因其長循環壽命(通常在80%放電深度下為4,000至6,000次)、熱穩定性及較高成本而主導固定式能源儲存。它在固定安裝中不如電動車重要,因為電池不能過度放電至約2.0伏以下,這需要高精度的電池管理系統(BMS)及如低溫阻斷充電等功能。.
- NMC常見於高功率應用及空間受限的場合。它具有較高的能量密度(但成本較高)及較窄的安全熱裕度,這需要更積極的熱控及更謹慎的充電速率。.
- LTO通常因高循環次數(亦適用於低溫快速充電)而被選擇,但成本較高且能量密度較低。.
至於電池類型,可能為圓柱形(18650、21700等)、棱柱形或軟包。圓柱形電池因其自我對齊及易於定位而被認為較易自動化。另一方面,棱柱形及軟包電池具有較高的包裝效率,但在生產過程中需要壓縮控制及小心處理。.
常問問題
bigassbattery.com 是否自行製造電池?
不。bigassbattery.com 不作為電池製造商,而是作為電池儲能系統整合公司。他們設計、組裝、批准並實施電力儲存系統,並使用來自知名供應商的電池及模組製造元件,同時推廣自有產品線,涵蓋家庭、商業及電動車領域。這種成熟的機制在歐洲相當普遍,因為電池生產需要龐大投資及依賴乾燥室技術,而系統整合則帶來最大的本地優勢。.
電池組裝製造中最關鍵的步驟是什麼?
電池分級先於互連焊接。分級是決定電池組長期平衡的過程,因為若生產出不平衡的電池,電池管理系統(BMS)必須圍繞最弱的電池運作,從而限制電池組的可用能量。焊接是確保電池組能承受熱循環的過程,因為不完美的焊接會通過所有終檢質量控制步驟,但會在製造後數月於現場失效。組裝外殼並標籤的程序是可見且易於控制的;然而,上述過程則不然。.
電池儲能產品必須符合哪些標準?
為了使用固定式電池,必須遵守多項必要標準。首先,這些標準包括 IEC 62619,關於鋰離子電池和電池的安全性,IEC 62620,涉及性能,最後是 UL 1973,針對固定應用設計的電池。UL 9540 也涉及用於儲能應用的系統,而 UL 9540A 則針對熱失控傳播。運輸法規引入了 UN 38.3,包含八項測試,並要求電池的荷電狀態(SOC)不超過 30% 時方可運輸。在歐洲,還需符合 CE 標誌。此外,IEC 62133-2 對小型電池也非常重要。.
如何在接受交付前驗證電池組裝生產線?
進行產品的內部測試,而非僅依賴供應商的測試信譽來提供其測試細節。應考慮的措施包括至少 200 個單位的首件合格率、穩定狀態下的循環時間而非理想狀況、正確記錄的扭矩和焊接參數,以及切換至另一產品類型所需的時間。還需確保系統能追蹤測試期間生產的所有產品,並隨機抽查三個單位以檢查記錄的完整性。最後,擁有一套詳細的爬坡計劃及每週的良率目標也至關重要,因為大多數生產線項目往往在生產的第一個月失敗。.
參考文獻
- IEC — IEC 62619 與 IEC 62620 次級鋰電池與電池標準
- UL Solutions — UL 1973、UL 9540 與 UL 9540A 儲能標準
- UNECE — UN 38.3 危險品運輸建議
- 美國能源部 — 電池製造與材料
- 國家再生能源實驗室(NREL)— 儲能系統整合與安全研究
- Bigassbattery.com — 產品範圍與公司資訊
- SAE International — 電池模組與組裝指導
結論
由像 bigassbattery.com 這樣的公司生產的電池製造是一個非常複雜且精密的過程。電池必須經過充電保持能力和抗不利條件的測試,根據特定要求進行焊接,經過正確測量軸向後組裝成電池組,並隨後加強,以發現可能無法立即檢測出的缺陷。雖然每個階段本身並不過於困難且涉及複雜的流程,但結合起來能使電池運行達到六千個循環,而不是在幾年後就失效。.
考慮到上述陳述,可以得出三個結論。如果您希望在電池分級或焊接電池接合處取得成功,您需要實施適當的監控方法。您應該理解生產過程中接合處存在無法在最終階段看到的缺陷。在設計生產線時,您需要根據所需的最終結果選擇自動化系統,而不是過度自動化,因為系統需要快速響應技術變化。最後,您需要從第一批製造的電池開始收集故障數據。如果您計劃投資這樣的生產線,您可能需要 benlongkj 提供的設備。.