 benlong
Bigassbattery.com バッテリー製造プロセス
バッテリー製造という表現は、暗黙のうちに二つの異なるビジネスタイプを示唆しています。ひとつは、コーティング、ローリング、巻き取り、電解、形成など、バッテリー生産のあらゆる側面を扱うタイプで、一般的に最も設置コストが高いです。もうひとつは、バッテリーを組み立て、エネルギー製品としてテストおよび保管するタイプです。Bigassbattery.com社はこのタイプに属しており、この知識を知ることで同社の業務の理解が深まります。その後、実際の生産プロセスの説明が続き、各工程で何が行われるか、どの工程が出力に影響を与えるか、どのような設備が使用され、どこで品質管理が行われるかを説明します。したがって、工場から出荷されるバッテリーが満たすべき基準も示します。.
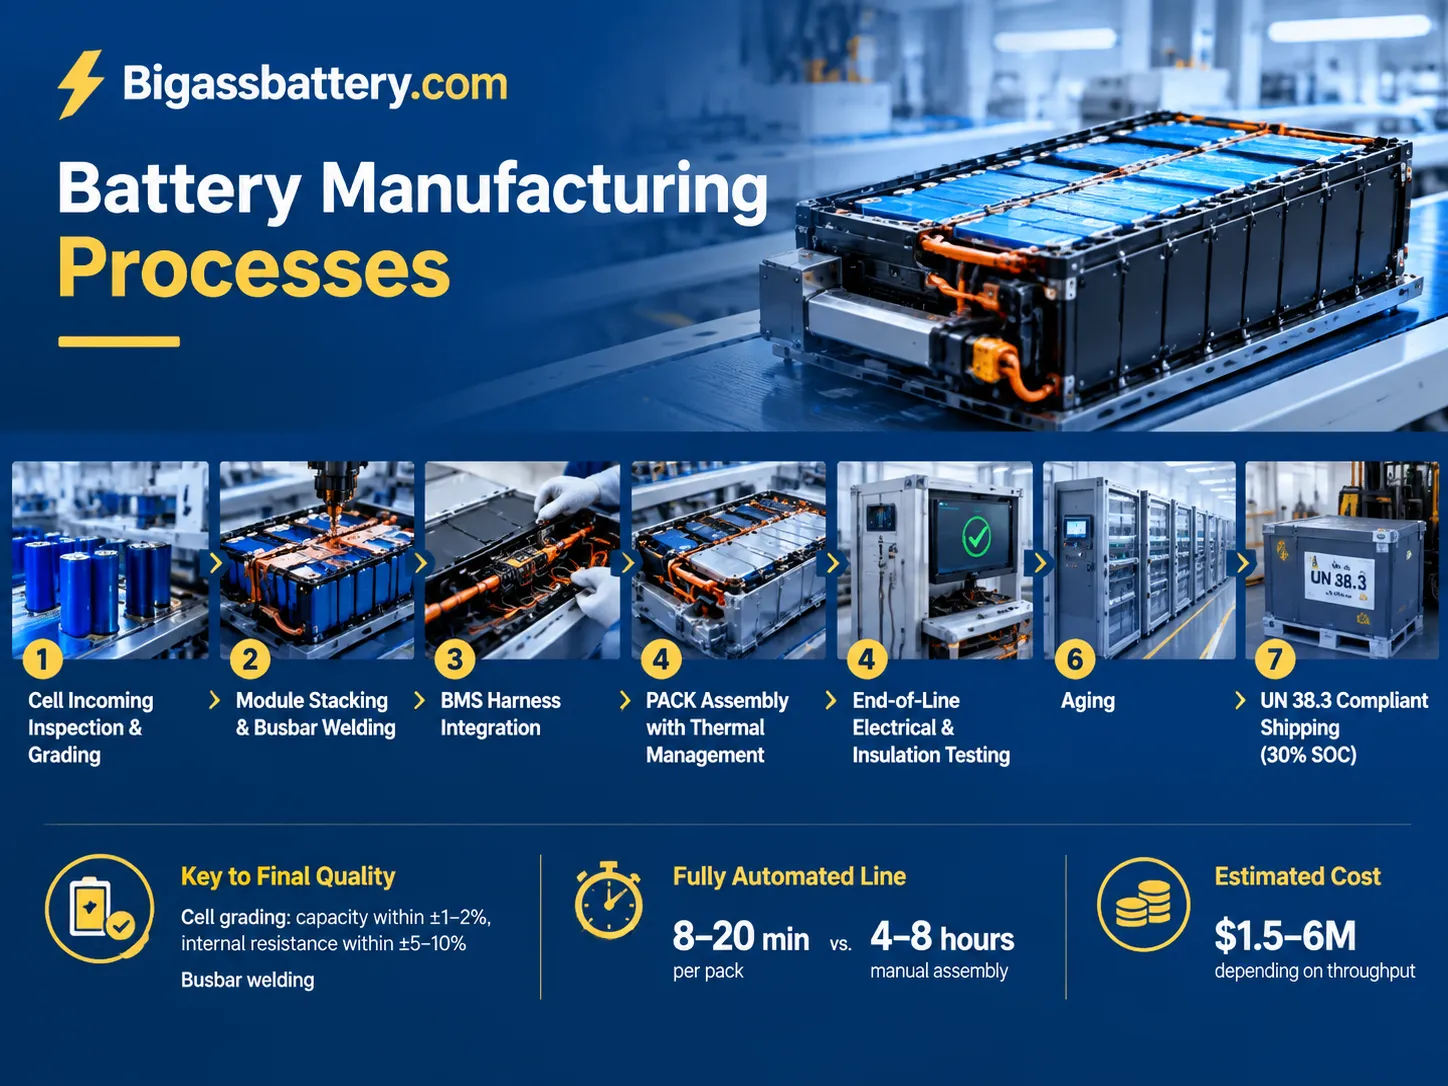
要約すると、bigassbattery.comは自社の生産ユニットを持たずに、ベネルクスおよび北欧地域でバッテリーエネルギー貯蔵システムのインテグレーターとして機能しています。同社は、モジュールおよびパックの組み立て技術を採用しており、セルの検査およびグレーディング、端子モジュールの組み立てとバスバー溶接、BMSハーネスの統合、熱管理を伴うパックの組み立て、最終製品の性能評価、UN38.3規制に基づくテストを30%の充電状態を維持しながら実施しています。セルのグレーディングとバスバー溶接はセルの品質を決定する主要な要素であり、組み立てプロセスは非自動化手法の4〜8時間に対し8〜20分で完了し、生産ラインの能力に応じて設置コストは約$1.5〜6百万となります。.
Bigassbattery.comが実際に製造しているもの
Bigassbattery.comは、欧州4市場で家庭用、ビジネス用、EV充電セクター向けにバッテリーエネルギー貯蔵システムを提供しており、80以上のシステムと40以上の企業を顧客基盤として確立しています。同社の製品ラインナップは、壁掛け型の家庭用バッテリーからコンテナベースの商業用ソリューション、そして巨大な数メガワット規模のプロジェクトまで多岐にわたります。.
しかし、同社はバッテリーを製造していません。これは意図的かつ論理的な決定であり、バッテリー製造には電極コーティング工場、湿度1%以下の乾燥室、数週間にわたる形成およびエージング能力が必要であり、世界でも限られた企業しか投資できないためです。代わりに、Bigassbatteryは一流メーカーからバッテリーを調達し、その後のすべての工程、すなわち選別、モジュール組み立て、パック化、テスト、認証、据付を自社で管理しています。.
同じアプローチはほとんどのヨーロッパのストレージブランドでも採用されており、そのため、組み立てプロセス自体が決定的なものとなります。セルが確保された後、信頼できるストレージシステムと保証対象候補の違いは、セルのマッチング品質とパックの組み立て品質の二つにあります。残りは単なるパッケージングです。.
バッテリー製造プロセス、段階ごとに
ここに全体の流れと各ステップでの品質ゲートを示します。タイミングは車両用パックではなく、定置型ストレージパックに典型的なものです。.
| ステージ | 起こること | 品質ゲート | サイクルタイム |
|---|---|---|---|
| セル受入検査 | 開梱、ロット確認、OCVおよびAC内部抵抗の測定 | 損傷または規格外のセルを拒否 | セルあたり2~5秒 |
| グレーディングおよび選別 | 容量テスト、IRテスト、自己放電(K値) | 容量は±1~2%、IRは±5~10%以内 | バッチごとに数時間(充放電) |
| モジュール積層 | セルを治具にセットし、圧縮を加える | 積層高さと均一な圧縮 | 60~180秒 |
| バスバー溶接 | レーザーまたは超音波による接続部の溶接 | 溶接抵抗と引張強度 | 30~120秒 |
| BMSハーネスおよびPCB | センスリード、コネクタ接続、基板取り付け | すべてのセンスラインの導通確認 | 2~6分 |
| パック組立 | モジュールをエンクロージャに入れ、熱インターフェースを設置し、固定 | トルクと熱接触 | 10~40分 |
| エンドオブラインテスト | 充放電、絶縁抵抗、CAN通信 | 容量、IR、HiPot、通信確認 | 2~8時間 |
| エージング/バーンイン | 休止し異常な自己放電を監視 | セルの電圧ドリフトなし | 24~168時間 |
| 最終QCおよびマーキング | IP漏れテスト、ラベリング、シリアル化 | IP等級、トレーサビリティ記録完了 | 5~15分 |
セルグレーディング:すべてを決定する段階
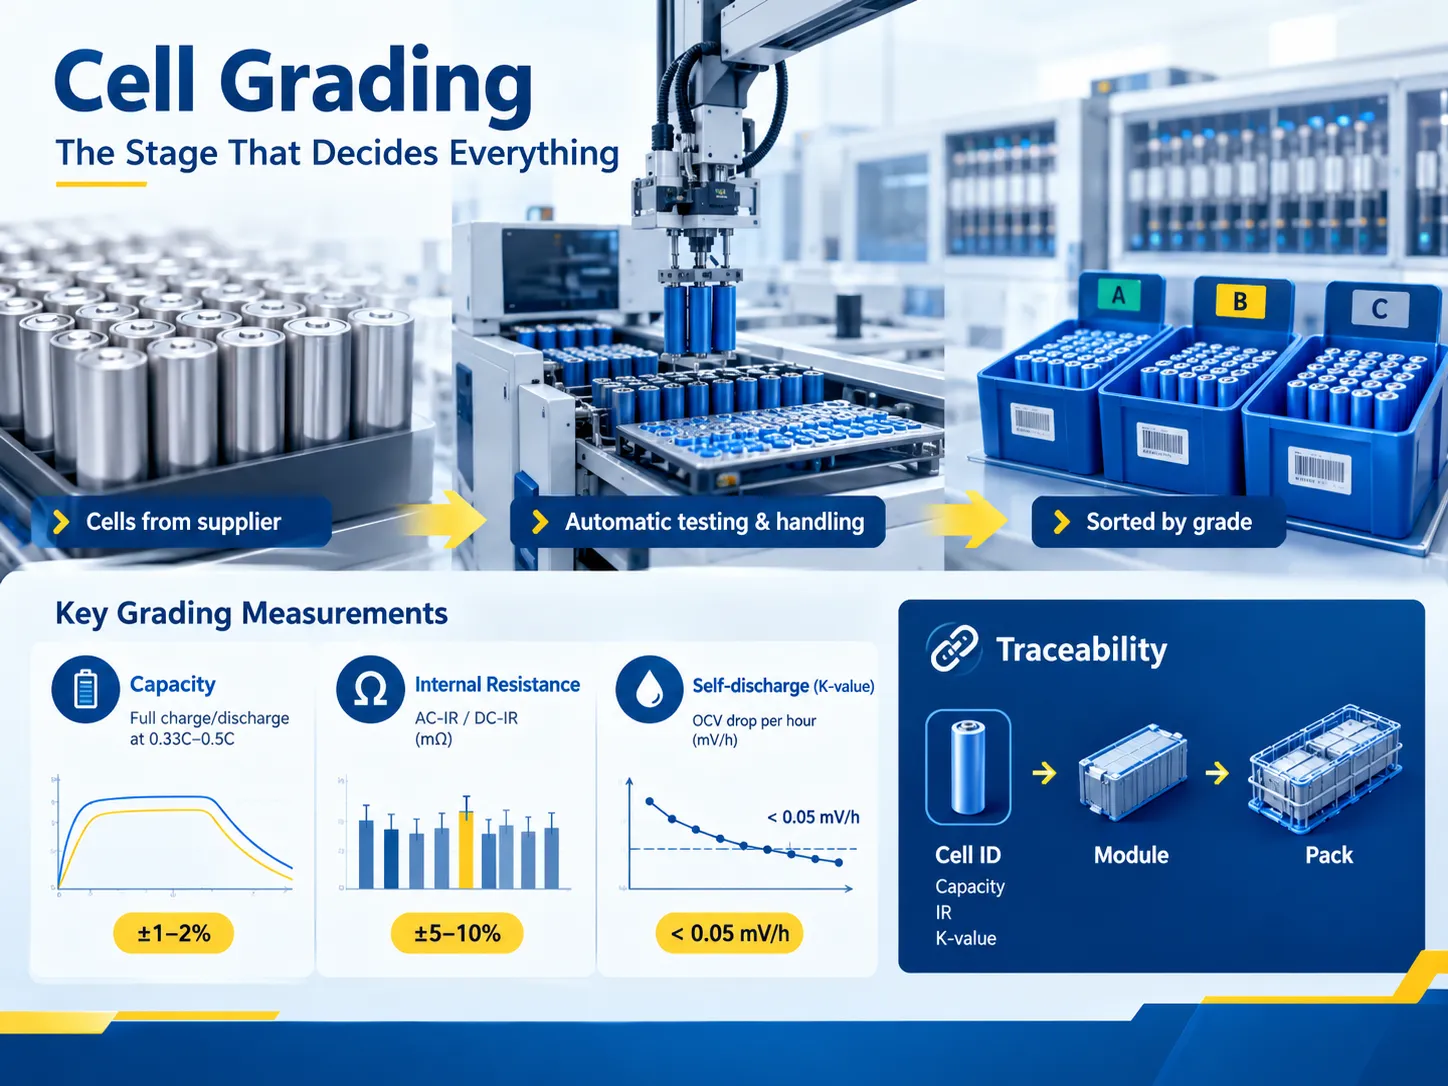
供給されるセルには製造変動があります。セル製造の科学では均一なセルを生み出すことはできず、この変動はパックの健全性に反します。もし一つのセルが同じストリング内の他のセルよりも4%低い容量を持つ場合、そのセルはより早く満充電状態に達し、より早く放電状態になります。一方で、BMSは上記の偏差にもかかわらずパックの動作を維持します。最終的に、数千回のサイクルの間に、一つの弱いセルがパック全体の動作を妨げます。.
グレーディングはこの問題を三つの基準で解決します:
- 容量。. これは通常0.33Cまたは0.5Cの一定電流レベルで行われる完全な充放電サイクルで測定されます。.
- 内部抵抗(AC-IRまたはDC-IR)。. ミリオーム単位で測定され、ビン内で±5~10%の範囲に収まるべきです。IRが高いと、セルは動作中に熱を発生し、その熱がパックを劣化させます。.
- K値として測定される自己放電。. OCVは一定の間隔を置いて二回測定され、電圧差が計算されます。.
グレーディングは最も時間がかかります。容量テストは完全な充放電サイクルで構成されるためです。したがって、化学プロセスを加速するよりも、多くのテストチャネルが同時に動作することが望ましいです。セルの取り扱いはこの規模で 自動化されたマテリアルハンドリングシステム その地位を獲得する:トレイベースの輸送、テストチャネルへの自動投入、ビンベースの仕分け、すべてセルに人の手が触れず、接触抵抗を加えたり缶を落としたりしない方法。.
データのグレーディングはトレーサビリティのプロセスの出発点です。各セルにはIDが付与され、その情報はセルの容量値、IR値、K値にリンクされ、モジュール内のセルおよびパック内のモジュールを追跡可能にします。.
モジュール組立:歩留まりが決まる場所
モジュールは複数のセルで構成され、物理的に固定され、電気的に接続され、熱的に結合されています。この場合、品質を決定する要因は三つあります。.
- 圧縮と締結が鍵です。. プリズマティックセルとパウチセルは、システムの運転中にセルが呼吸しないように正確に圧縮する必要があります。圧縮不足は短いサイクル寿命を招き、過剰な圧縮はセルが活性化される前に故障を引き起こします。スタックの高さと圧縮力は概算ではなく測定されます。.
- インターコネクト溶接は全工程で最も危険な段階を表します。. レーザー溶接を使用すると最速のサイクルと比較的小さい影響範囲を達成できますが、非常に正確な焦点距離、出力値、シールドガスの使用が必要です。そうでなければ、溶接は冷たくなり、高温での試験は通過しても現場で失敗します。超音波溶接は溶融プロセスを回避でき、クランプに最適な方法ですが、工具の摩耗が早いです。抵抗溶接は簡単で安価ですが、品質のばらつきが最も大きくなります。.
- 溶接接続が高価な理由は、溶接欠陥が最終検査で検出されないためです。. ほとんどの場合、弱い接合部は試験中は正常に機能し、導通試験に合格しますが、使用中に故障します。だからこそ、先進企業は選択的ではなくすべての溶接を検査し、同時にすべてのユニットの生産パラメータを記録しています。.
- トルクと抵抗。. ボルト締めされたバスバー接続は、通常、工具を使ってM8ボルトを8~12 N*mに調整するプロセスを経て指定トルクで作成されます。トルク不足の接合部は加熱しやすく、逆に過剰トルクの接合部はボルトや他の部品に亀裂が入りやすいです。自動化ラインの文脈では、トルクはすべての締結部品で測定・保存され、この技術は信頼性を確保する最も安価な方法となっています。.
パック組立:熱管理、エンクロージャー、BMS
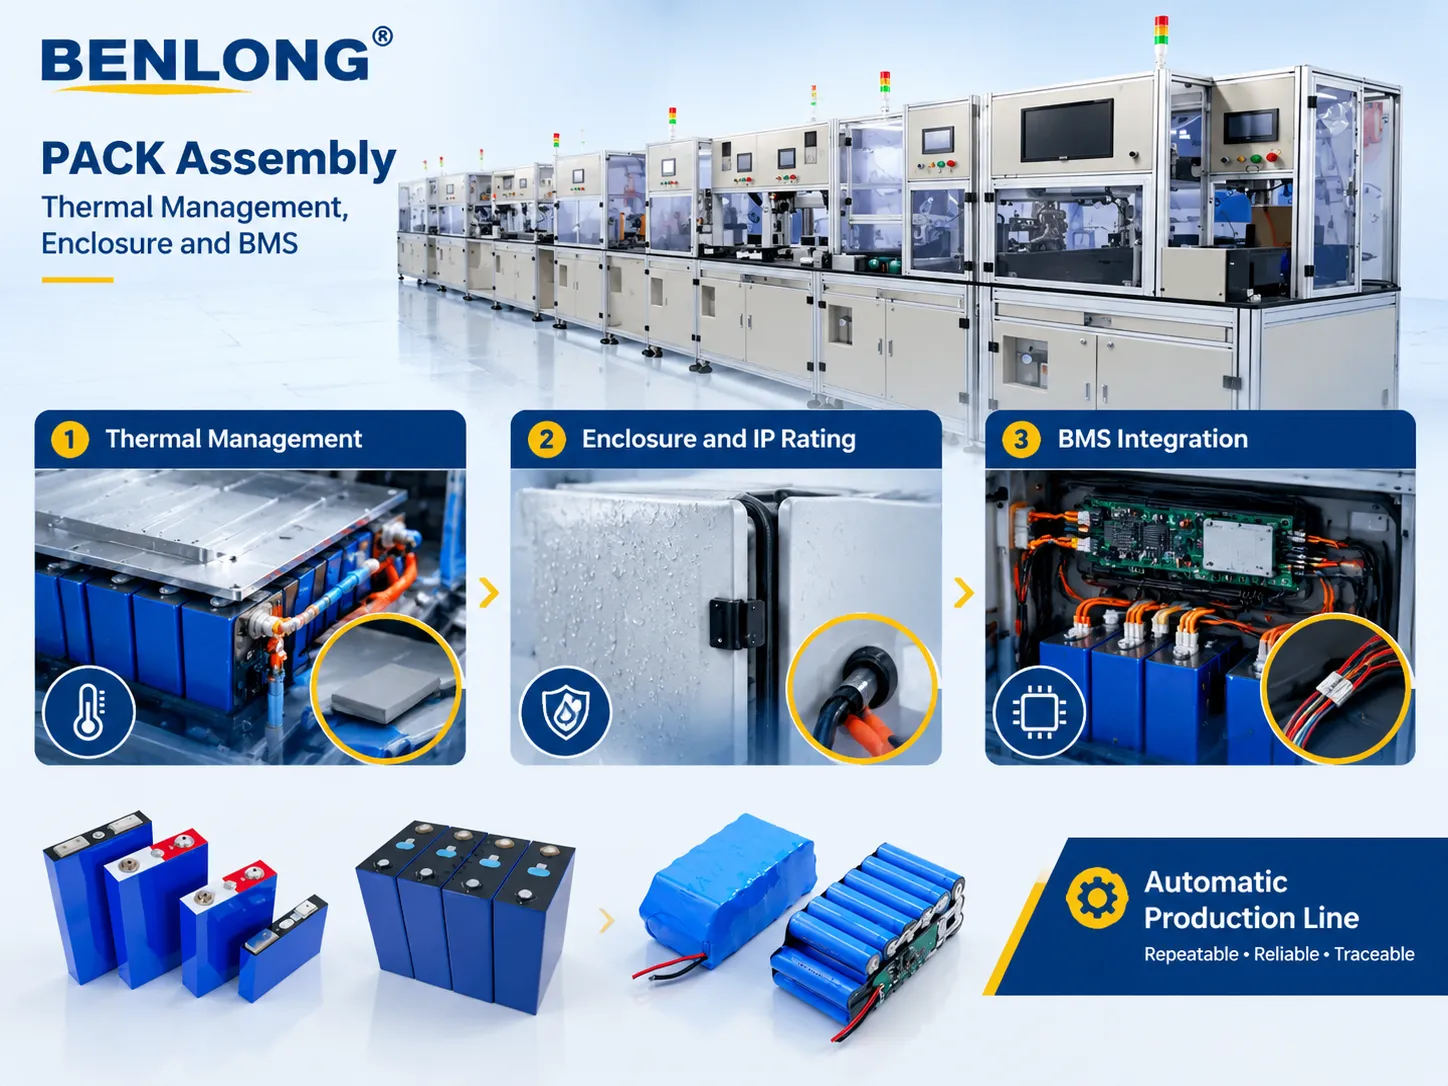
パック組立では、複数のモジュールが最終製品に組み込まれます。このプロセスは三つのサブシステムを組み合わせており、それぞれのサブシステムは実際の運用でのみ明らかになる機能的故障モードを示します。.
- 熱管理。. 空冷は安価で簡単なソリューションですが、低出力の家庭用蓄電には十分です。高エネルギー密度のバッテリーや高速充電が可能なバッテリーを冷却できる液冷は、パイプ、コネクタ、ポンプを使用し、漏れのリスクが増加します。モジュールとコールドプレートのインターフェースは、サーマルパッドまたはサーマルギャップフィラーのいずれかで構成されます。ここでの故障モードは、接触圧力の不均一によりホットスポットが形成されることで、センサーがモジュール上にありホットセル上にないため、サーミスタネットワークで検出されない可能性があります。.
- エンクロージャーとIP等級。. 屋外用途向けに製造される場合、キャビネットはIP54以上の等級が必要であり、シールの適用、ケーブル入口の閉鎖、目視検査ではなく実際の漏れ試験が求められます。標準的な製造試験の一つに制御圧力減衰試験があり、これはキャビネット内の圧力をわずかに上げ、一定期間の圧力低下を測定するものです。.
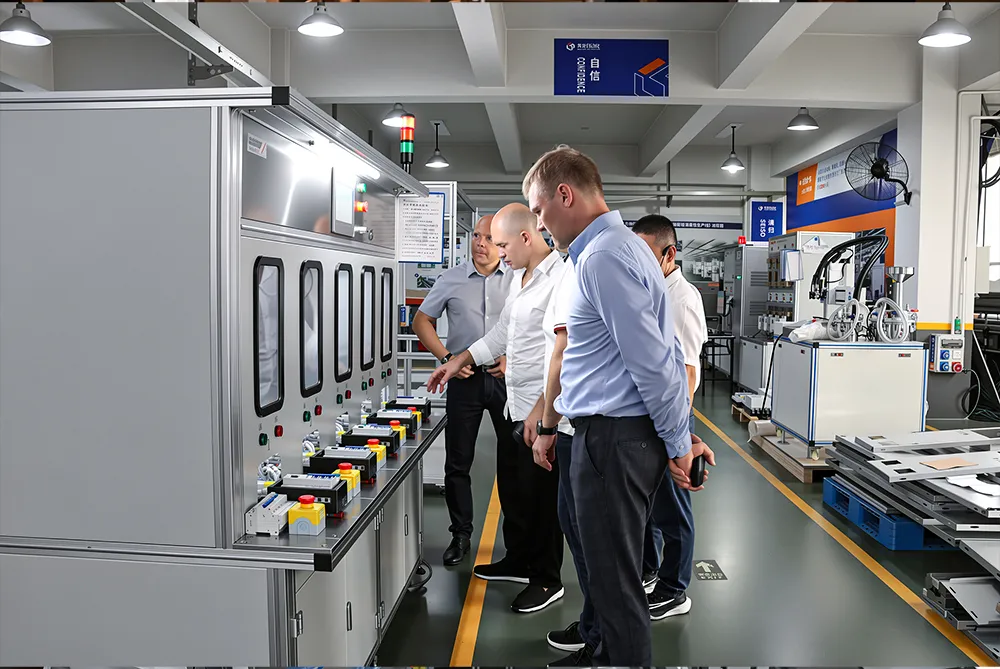
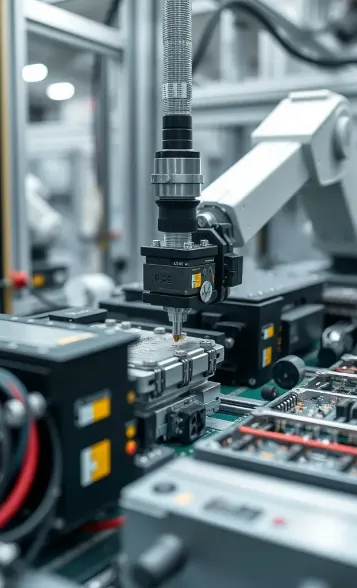
- BMS統合。. バッテリーマネジメントシステムの効果は配線の品質に依存します。各電圧タップと温度センサーは導通と正しいアドレス割り当てのテストが必要です。温度センサーのリードが別のものと交換された場合、誤設定されたシステムは正常に動作しますが、BMSは誤ったバッテリーを保護します。この段階で専用ラインの価値が発揮され、まさにbenlongkjの リチウムイオン電池パックモジュール自動生産ライン はこれを目的として設計されています:繰り返し可能なモジュール配置、制御された締付トルク、自動センスライン検証、各ステーションで記録されるトレーサビリティ。.
ひとつの構造的な詳細を明確にすることが重要です。benlongkjは生産プロセスに必要なすべての自動化および設備を提供しますが、バッテリー自体は提供しません。エネルギー貯蔵技術の製造者でライン購入を検討している場合、当社の関与は設備提供に限定されることを理解してください。エネルギー貯蔵ソリューションを購入する場合、当社はその供給元ではありません。.
エンドオブラインテスト、エージングおよびトレーサビリティ
バッテリー製品は、満足のいく目視検査だけで出荷されるべきではありません。ラインの終端は、出荷前に製品の欠陥を検出する最後の機会です。.
| テスト | 検出内容 | 一般的な基準 |
|---|---|---|
| 容量チェック | 容量不足のパック、弱いセル | 表示容量許容範囲内、通常±3–5% |
| 絶縁抵抗 / HiPot | 巻線およびエンクロージャーの絶縁不良 | 指定試験電圧で通常≥1 MΩ;UL 1973のHiPot要件に準拠 |
| DC内部抵抗 | 高抵抗接合部、サイズ不足のバスバー | 設計値と一致 |
| CAN / Modbus通信 | BMSアドレス設定、ファームウェア、センサーマッピング | すべてのセルとセンサーの報告 |
| バランス電流検証 | 受動または能動バランスの不良 | 仕様内のバランス電流 |
| IP漏れ試験 | ガスケットおよびケーブル入口の欠陥 | 規定内の圧力減衰 |
| エージング / 休止監視 | ゆっくりとした自己放電、潜在的な溶接欠陥 | 24~168時間の間にセル電圧の許容範囲外のドリフトなし |
エージングは時間とスペースを要するため、多くの人が避けたがる一般的なテストです。これは最も強力なテストでもあり、潜在的な欠陥を検出します。なぜなら、これらの欠陥は充電サイクル中の明白な故障ではなく、休止中の電圧ドリフトとして現れるからです。 組立工程に組み込まれたカスタムテストステーション オペレーターが異常な読み取り値に気付くのを待つのではなく、これらすべてを自動的に記録します。.
トレーサビリティはすべてを連結します。チェーンはセルID、モジュールID、パックID、およびテストの完全な記録を追跡し、3年後に現場で故障が発生した場合、製造者は溶接パラメータ、締め付けログ、グレーディングデータ、該当ユニットのエージング曲線を確認できます。UL 1973およびIEC 62619の下で、証拠の連鎖が製品と同様に重要であるという事実は、ヨーロッパの4か国で事業を展開し保証を享受する企業にとって非常に重要です。.
パックラインには実際にどの程度の自動化が必要か?
最高度の自動化ラインを購入したくなるのは簡単ですが、通常、これは最初から間違った選択です。自動化はプロセスを恒久的に効果的にします。.
| データ統合 | パックあたりのサイクルタイム | 最適 | 一般的な設備投資額 |
|---|---|---|---|
| 手動ベンチ組立 | €œ8時間 | 試作品、低ボリューム、高ミックス | $50k〜$200k |
| 半自動ステーション | 5〜3時間 | パイロット生産、月間10〜100パック | $300k〜$800k |
| 手動パックを備えた自動ライン | €œ60分 | 月間500〜2,000モジュール | $800k〜$2.0m |
| 完全自動化 | €œ20分 | 大量生産、低ミックス、安定設計 | $1.5m〜$6m |
コストだけがトレードオフではありません。完全自動組立ラインは、すべての変更が新しいツール開発、プログラミング、テストを意味するため、堅牢な転換コストがあります。半自動ラインは数日で設計変更に対応可能です。壁掛け型、キャビネット型、コンテナ型の複数製品ラインを持つ多くのヨーロッパの蓄電システム開発者は、製品ラインのいずれかがボリューム面で優勢になるまで半自動組立ラインの恩恵を受けるかもしれません。その比較は資本投入前に詳細に読む価値があります。 完全自動化対半自動化生産ライン それぞれの勝ちどころと実際の回収ポイントをカバーしています。.
バッテリーパックラインのコストと購入方法
設備投資コストは総額のほんの一部に過ぎません。レイアウト準備、電源、圧縮空気システム、溶接煙排気、初回合格率達成のためのエンジニアリング投入のコストは設備注文に含まれていません。.
| コスト要素 | プロジェクトにおける典型的な割合 | 注意事項 |
|---|---|---|
| コア組立設備 | €œ55% | 積層、溶接、締結、搬送 |
| テスト設備 | €œ25% | 容量チャネル、HiPot、BMSテストベンチ |
| MES / トレーサビリティソフトウェア | €œ12% | 予算不足になりやすく、後付けは困難 |
| 設置および試運転 | €œ15% | 安全性検証を含む |
| トレーニングおよび立ち上げ支援 | €œ8% | 初回合格率が実際に獲得される場所 |
ラインを生産するための設備を提供できるプロバイダーと、単に設備を販売するだけのプロバイダーを区別するために、3つの質問をする必要があります。サプライヤーに、彼らが最後に構築したラインの初回歩留まりとそのデータが収集された週を示すように伝えてください。設備稼働開始後に行われたエンジニアリング変更の数を尋ねてください。また、サプライヤーを介さずに、その設備を現在運用している顧客に直接連絡を取ってください。この評価のための完全なチェックリストは 購入者向けの自動化生産ラインソリューション, にあり、購入の仕様および受入試験の側面に踏み込んでいます。.
この方法で組み立てられるバッテリーの種類
上記の方法は化学に起因すると言えますが、詳細は特定のセルによって異なります。.
- LFPは長いサイクル寿命(通常は80%の放電深度で4,000から6,000サイクル)、熱安定性および高コストのため、定置型エネルギー貯蔵で支配的です。セルは約2.0ボルト以下に過放電できないため、固定設置では電気自動車ほど重要ではありません。これにはBMSの高精度と低温時の充電ブロックなどの機能が必要です。.
- NMCは高出力用途や利用可能なスペースが主に制限される場合に見られます。エネルギー密度は高い(ただしコストも高い)ですが、安全のための熱マージンは狭く、より積極的な熱制御と慎重な充電速度が求められます。.
- LTOは通常、高サイクル数(および低温高速充電)向けに選ばれ、高コストでエネルギー密度は低いです。.
セルの種類としては、円筒形(18650、21700など)、プリズマティック、またはパウチ型があります。円筒形セルは自己整列性と容易なインデックス付けのため自動化が容易とされています。一方、プリズマティックおよびパウチ型セルはパッキング効率が高いですが、圧縮制御と生産時の慎重な取り扱いが必要です。.
よくある質問
bigassbattery.comは自社でバッテリーセルを製造していますか?
いいえ。bigassbattery.comはセルメーカーではなく、バッテリーエネルギー貯蔵システムの統合会社として機能しています。彼らは電力貯蔵システムを設計、組み立て、承認、実装し、既知のサプライヤーからセルおよびモジュール製造部品を使用しながら、家庭用、ビジネス用および電気自動車向けの自社製品ラインを推進しています。このような確立された仕組みは、セル生産に大規模な投資とドライルーム技術への依存が必要であるヨーロッパでは非常に一般的であり、システム統合が最大の地域的利点をもたらします。.
バッテリーパック製造における最も重要なステップは何ですか?
セルのグレーディングはインターコネクト溶接に先行します。グレーディングはバッテリーパックの長期的な均衡を決定するプロセスであり、バランスの取れていないセルを製造すると、バッテリーマネジメントシステム(BMS)は最も弱いセルに合わせて動作する必要があり、その結果パック内で使用可能なエネルギーが制限されます。溶接はパックが熱サイクルに耐えることを保証するプロセスであり、不完全な溶接はすべての最終検査工程を通過しても、製造後数か月で現場で故障します。エンクロージャーの組み立てとラベリングの手順は目に見えて管理しやすいですが、上記のプロセスはそうではありません。.
バッテリー蓄電製品はどのような基準を満たす必要がありますか?
定置型バッテリーを使用するためには、いくつかの必要な基準を遵守する必要があります。まず、リチウムイオンセルおよびバッテリーの安全性に関するIEC 62619、性能に関するIEC 62620、そして定置型用途向けバッテリーに関するUL 1973です。UL 9540はエネルギー蓄電用途のシステムに関するもので、UL 9540Aは熱暴走の伝播に関するものです。輸送規制ではUN 38.3が導入されており、8つの試験から構成され、バッテリーのSOCが30%を超えない場合の輸送を要求します。ヨーロッパではCEマーキングも必要です。さらに、小型バッテリーにはIEC 62133-2が重要です。.
バッテリーパックの組立ラインを受け入れ前にどのように検証しますか?
サプライヤーの信頼性に依存してテスト結果を得るのではなく、製品の社内テストを実施します。考慮すべき指標には、少なくとも200ユニットの初回合格率、理想的な状態ではなく安定状態でのサイクルタイム、適切に記録されたトルクおよび溶接パラメータ、別の製品タイプへの切り替えにかかる時間が含まれます。また、テスト中に生産されたすべてを追跡できるシステムを確保し、ランダムに選ばれた3ユニットの記録の完全性を確認する必要があります。最後に、多くの場合、ラインプロジェクトが失敗しやすい最初の生産月に向けて、週ごとの歩留まり目標を含む詳細な立ち上げ計画を持つシステムが不可欠です。.
参考文献
- IEC — IEC 62619およびIEC 62620 二次リチウムセルおよびバッテリー
- UL Solutions — UL 1973、UL 9540およびUL 9540A エネルギー蓄電基準
- UNECE — 危険物輸送に関するUN 38.3勧告
- 米国エネルギー省 — バッテリー製造および材料
- NREL — エネルギー蓄電システム統合および安全性研究
- Bigassbattery.com — 製品ラインナップおよび企業情報
- SAE International — バッリモジュールおよびパック組立ガイダンス
結論
bigassbattery.comのような企業が製造するバッテリーの生産は非常に複雑で繊細なプロセスです。バッテリーは充電保持能力や不利な条件への耐性をテストされ、特定の要件に従って溶接され、軸方向を正確に測定した後にパックに組み立てられ、その後すぐには検出できない欠陥を発見するために強化されます。各工程単体では達成が難しいわけではなく複雑なプロセスを含みませんが、これらが組み合わさることで、数年で故障するのではなく6千サイクルの動作を可能にするバッテリーが完成します。.
上記の声明を考慮すると、三つの結論を導き出すことができます。セルのグレーディングやセルの接合の溶接で成功したい場合は、適切な監視方法を実装する必要があります。生産時の接合部には、プロセスの最後で見えない欠陥が存在することを理解すべきです。ラインを設計する際には、過度に自動化するのではなく、最終的に必要な結果に応じて自動システムを選択する必要があります。システムは技術の変化に迅速に対応する必要があるためです。最後に、最初に製造されたバッテリーから故障に関するデータの収集を開始する必要があります。このような運用ラインに投資する予定がある場合は、benlongkjが提供する機器が必要になるかもしれません。.