 Benlong
Proses Manufaktur Baterai Bigassbattery.com
Ekspresi pembuatan baterai secara implisit menunjukkan dua jenis bisnis yang berbeda. Salah satu jenis menangani semua aspek produksi baterai, seperti pelapisan, penggulungan, pemintalan, elektrolisis, dan pembentukan. Ini umumnya paling mahal untuk didirikan. Jenis lainnya berkaitan dengan perakitan baterai, di mana baterai diuji dan disimpan sebagai produk energi. Perusahaan Bigassbattery.com termasuk dalam jenis ini, dan mengetahui pengetahuan ini membantu memahami bagaimana perusahaan bekerja. Setelah itu, deskripsi proses produksi aktual mengikuti, yang menjelaskan apa yang terjadi pada setiap langkah proses, langkah mana yang memengaruhi output, jenis peralatan apa yang digunakan dan di mana kontrol kualitas terjadi. Jadi kami juga akan menunjukkan standar apa yang harus dipenuhi agar baterai dapat dikirim dari pabrik.
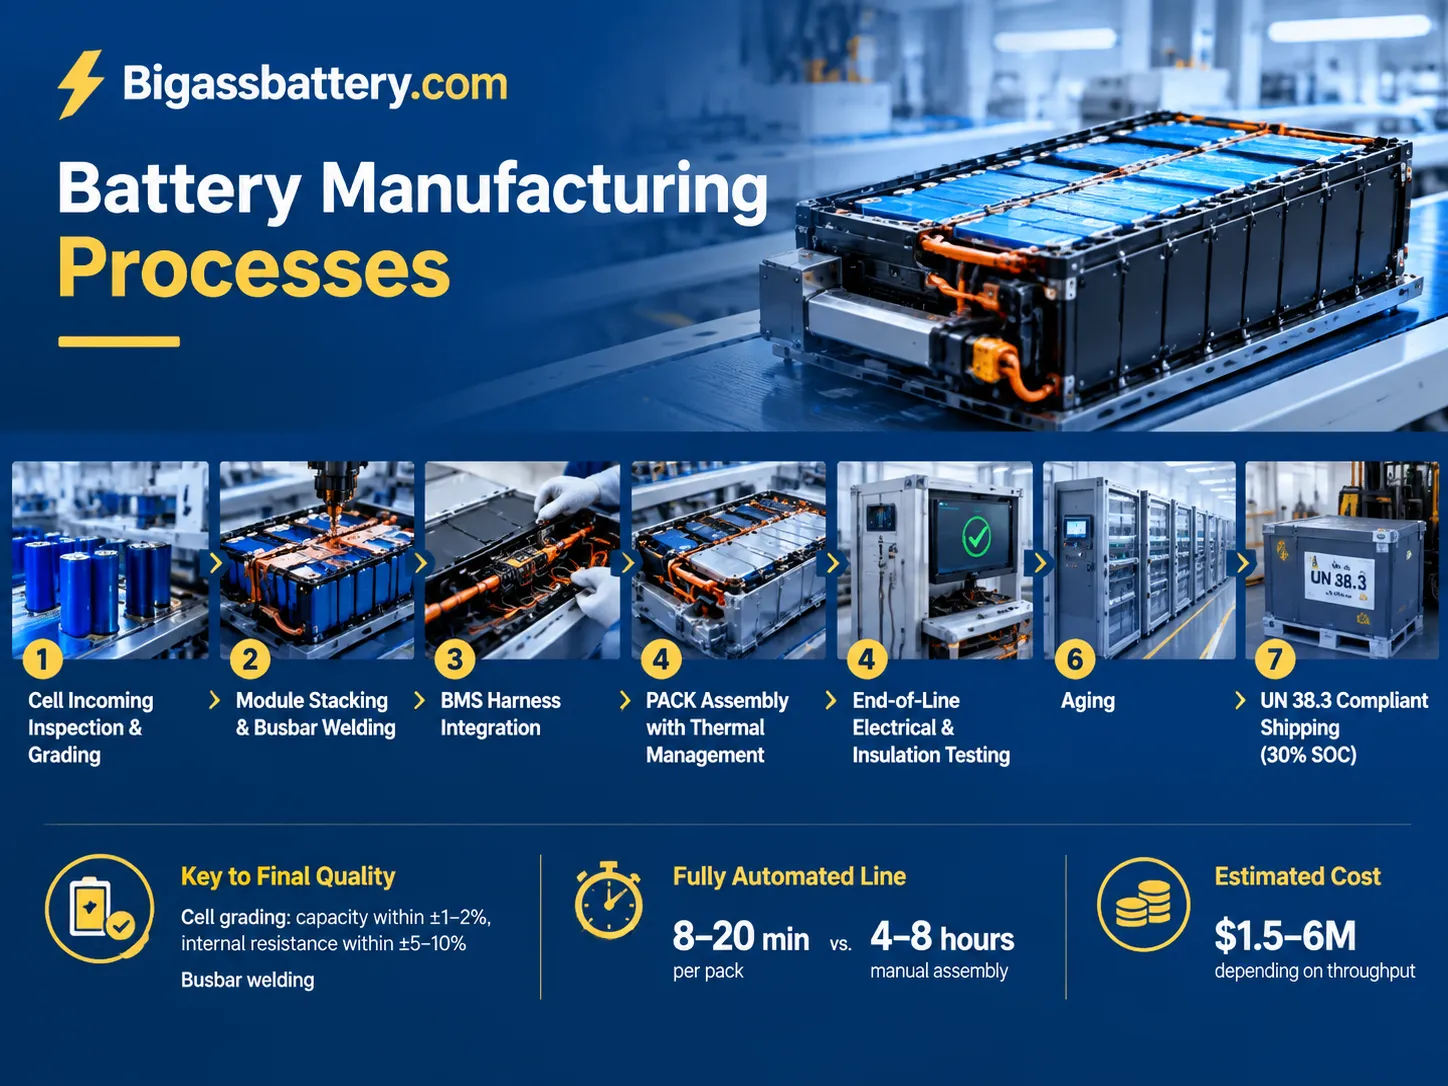
Singkatnya, bigassbattery.com berfungsi sebagai integrator sistem penyimpanan energi baterai di Benelux dan wilayah Nordik tanpa memiliki unit produksi sendiri. Perusahaan mengikuti teknik perakitan modul dan PACK yang mencakup inspeksi dan pengelompokan sel masuk, perakitan modul terminal dan pengelasan busbar, integrasi harness BMS, perakitan PACK dengan manajemen termal, mengelola kinerja produk akhir dan melakukan pengujian sesuai dengan peraturan UN38.3 sambil mempertahankan pengisian 30%. Pengelompokan sel dan pengelasan busbar adalah faktor utama yang menentukan kualitas sel; proses perakitan memakan waktu 8-20 menit dibandingkan dengan 4-8 jam dalam metode non-otomatis dengan biaya instalasi mulai dari sekitar $1,5 hingga 6 juta tergantung pada kapasitas lini produksi.
Apa yang Sebenarnya Diproduksi oleh Bigassbattery.com
Bigassbattery.com adalah penyedia sistem penyimpanan energi baterai yang beroperasi di sektor rumah, bisnis, dan pengisian EV di empat pasar Eropa dengan basis lebih dari 80 sistem dan lebih dari 40 bisnis dalam daftar kliennya. Rentang produknya mencakup baterai rumah yang dipasang di dinding, solusi komersial berbasis kontainer hingga proyek multi-megawatt besar.
Namun, perusahaan tidak memproduksi baterai. Itu adalah keputusan yang sadar dan logis karena membuat baterai memerlukan pabrik pelapisan elektroda, ruang kering dengan kelembaban di bawah 1 persen, kemampuan pembentukan dan penuaan selama berminggu-minggu, serta investasi yang hanya dapat dilakukan oleh beberapa perusahaan di dunia. Sebagai gantinya, Bigassbattery mengambil baterai dari produsen tier-satu, dan setelah titik itu, semuanya berada di bawah kendali mereka: penyortiran, perakitan modul, pengepakan, pengujian, sertifikasi, dan commissioning.
Pendekatan yang sama diikuti oleh sebagian besar merek penyimpanan Eropa, dan oleh karena itu, proses perakitan itu sendiri menjadi penentu. Setelah sel diamankan, perbedaan antara sistem penyimpanan yang andal dan kandidat garansi terletak pada dua hal: kualitas pencocokan sel dan kualitas perakitan pack. Sisanya hanyalah pengemasan.
Proses Pembuatan Baterai, Tahap demi Tahap
Berikut adalah alur lengkap, dengan gerbang kualitas di setiap langkah. Waktu yang tercantum adalah tipikal untuk PACK penyimpanan stasioner daripada pack kendaraan.
| Tahap | Apa yang terjadi | Gerbang kualitas | Waktu siklus |
|---|---|---|---|
| Inspeksi masuk sel | Membuka kotak, memverifikasi lot, membaca OCV dan resistansi internal AC | Menolak sel yang rusak atau di luar spesifikasi | 2–5 detik per sel |
| Pengelompokan dan penyortiran | Tes kapasitas, tes IR, self-discharge (nilai K) | Kapasitas dalam ±1–2%, IR dalam ±5–10% | Jam per batch (pengisian/pengosongan) |
| Penumpukan modul | Sel dimasukkan ke dalam fixture, diterapkan kompresi | Tinggi tumpukan dan kompresi merata | 60–180 detik |
| Pengelasan busbar | Pengelasan laser atau ultrasonik dari interkoneksi | Resistansi las dan kekuatan tarik | 30–120 detik |
| Harness BMS dan PCB | Kabel sensor, penyambungan konektor, pemasangan papan | Kontinuitas pada setiap jalur sensor | 2–6 menit |
| Perakitan PACK | Modul ke dalam enclosure, antarmuka termal, pengencangan | Torsi dan kontak termal | 10–40 menit |
| Tes akhir lini | Pengisian/pengosongan, resistansi isolasi, komunikasi CAN | Kapasitas, IR, HiPot, komunikasi | 2–8 jam |
| Penuaan / burn-in | Istirahat dan monitor untuk self-discharge abnormal | Tidak ada sel yang mengalami drift tegangan | 24–168 jam |
| QC akhir dan penandaan | Tes kebocoran IP, pelabelan, serialisasi | Rating IP, catatan keterlacakan lengkap | 5–15 menit |
Pengelompokan Sel: Tahap yang Menentukan Segalanya
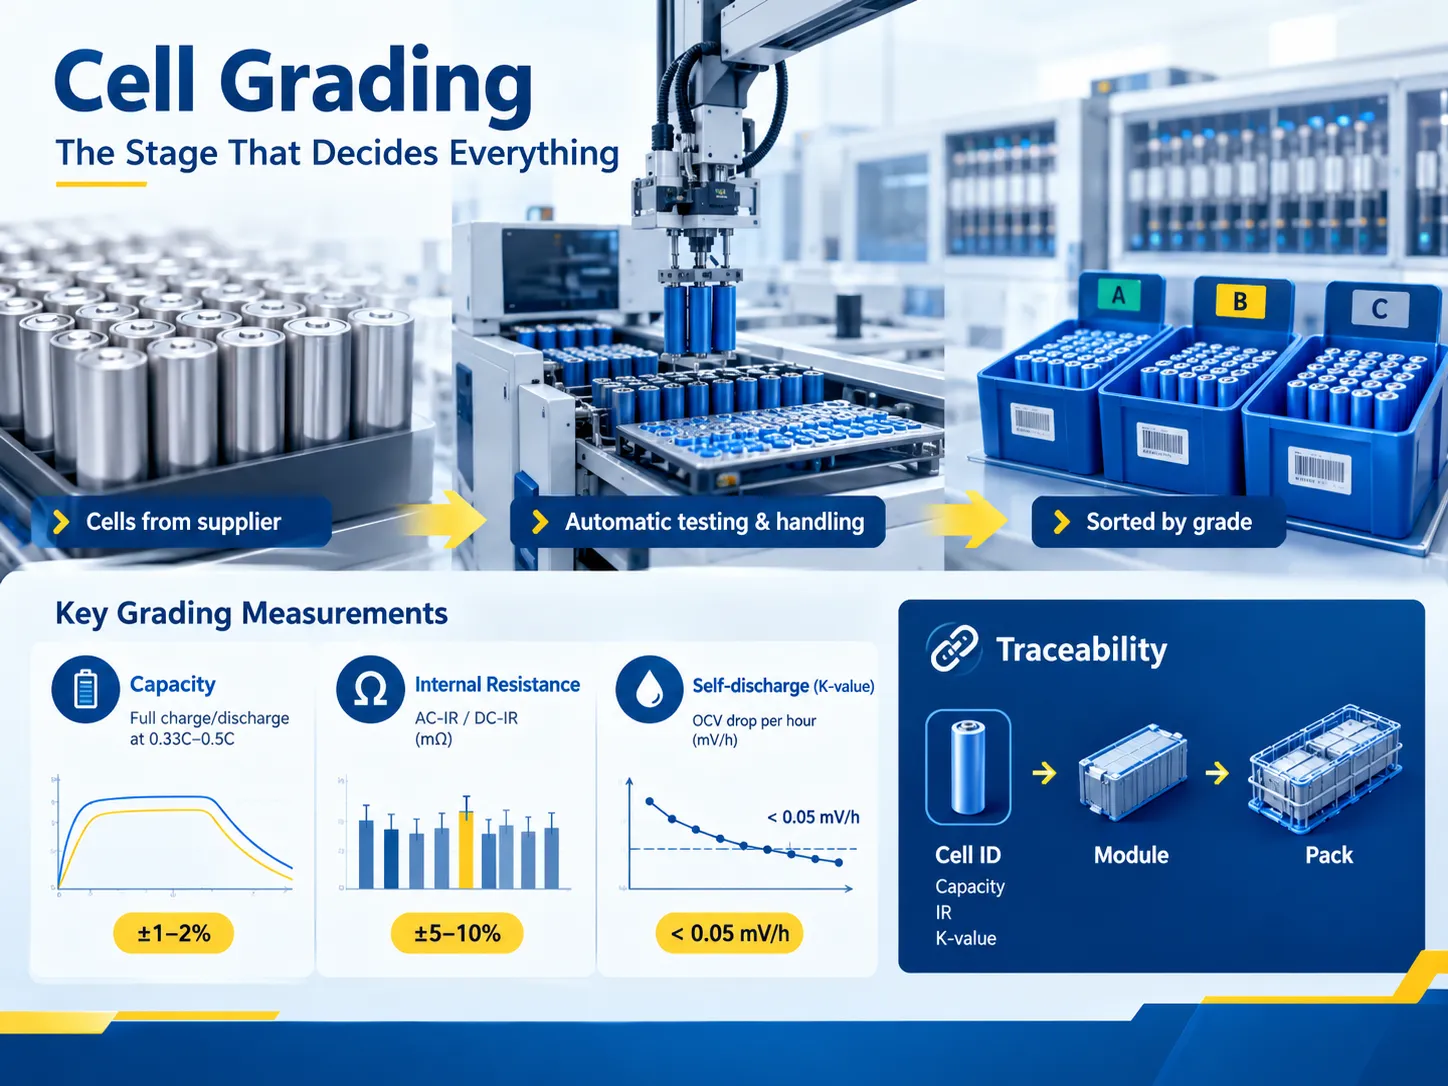
Sel yang disuplai memiliki variasi manufaktur. Ilmu pembuatan sel tidak dapat menghasilkan sel yang seragam, dan variabilitas ini berlawanan dengan kinerja pack. Jika satu sel memiliki kapasitas 4% lebih rendah dari saudaranya dalam rangkaian, sel tersebut mencapai keadaan penuh lebih cepat dan masuk ke keadaan kosong lebih cepat. Sementara itu, BMS memastikan pack tetap berjalan meskipun ada deviasi tersebut. Akhirnya, selama ribuan siklus, satu sel lemah akan menghambat operasi seluruh pack.
Pengelompokan menyelesaikan masalah ini dengan menentukan tiga kriteria:
- Kapasitas. Diukur selama siklus pengisian/pengosongan lengkap yang dilakukan pada tingkat arus tertentu, biasanya sama dengan 0,33C atau 0,5C.
- Resistansi internal (AC-IR atau DC-IR). Diukur dalam milliohm, dan penyebarannya harus tetap dalam ±5-10% dalam bin. Jika IR tinggi, sel menghasilkan panas selama operasi, dan panas merusak pack.
- Self-discharge diukur sebagai nilai K. OCV diukur dua kali dengan jeda tertentu, perbedaan antara tegangan dihitung.
Pengelompokan memakan waktu paling lama, karena tes kapasitas terdiri dari siklus pengisian dan pengosongan lengkap. Oleh karena itu, lebih disukai sistem penyimpanan memiliki banyak saluran pengujian yang beroperasi secara simultan daripada mempercepat proses kimia. Penanganan sel dalam skala ini adalah tempat sistem penanganan material otomatis mendapatkan perannya: transportasi berbasis baki, pemuatan otomatis ke saluran pengujian, dan penyortiran berbasis bin, semua tanpa sentuhan tangan manusia yang menambah resistansi kontak atau menjatuhkan sel.
Pengelompokan data adalah titik awal dalam proses keterlacakan. Setiap sel menerima ID, yang menghubungkan informasi kembali ke nilai kapasitas, nilai IR, dan nilai K dari sel tersebut dan memungkinkan pelacakan sel dalam modul dan modul dalam paket.
Perakitan Modul: Tempat Hasil Diperoleh atau Hilang
Sebuah modul terdiri dari beberapa sel yang secara fisik diamankan, terhubung secara elektrik dan terikat secara termal. Ada tiga faktor yang menentukan kualitas dalam kasus ini.
- Kompresi dan pengencangan adalah kunci. Sel prismatik dan pouch perlu dikompresi dengan tepat dan sedemikian rupa sehingga sel tidak "bernapas" selama operasi sistem. Kompresi yang tidak cukup menyebabkan umur siklus pendek, sementara kompresi berlebihan menyebabkan kegagalan sel sebelum bahkan diaktifkan. Tinggi tumpukan dan gaya kompresi diukur, bukan diperkirakan.
- Pengelasan interkoneksi merupakan tahap paling berbahaya dari seluruh proses. Dimungkinkan untuk mencapai siklus tercepat dan area terdampak yang relatif kecil menggunakan pengelasan laser tetapi memerlukan jarak fokus, nilai daya, dan gas pelindung yang sangat tepat; jika tidak, las akan dingin, artinya akan lolos semua tes pada suhu tinggi tetapi gagal di lapangan. Pengelasan ultrasonik memungkinkan menghindari proses pelelehan, dan ini adalah metode terbaik untuk klem, tetapi alatnya cepat aus. Pengelasan resistansi sederhana dan murah tetapi menghasilkan rentang kualitas terluas.
- Alasan mengapa sambungan las sangat mahal adalah karena cacat las tetap tidak terdeteksi pada inspeksi akhir lini. Dalam kebanyakan kasus, sambungan yang lemah akan berfungsi dengan benar selama pengujian dan akan lolos tes kontinuitas tetapi gagal setelahnya saat digunakan. Itulah mengapa perusahaan terkemuka memeriksa semua las, bukan hanya yang dipilih, sambil mendokumentasikan semua parameter produksi untuk setiap unit.
- Torsi dan resistansi. Sambungan busbar yang dibaut dibuat dengan bantuan torsi yang ditentukan yang biasanya berarti melalui proses penyesuaian baut M8 untuk mencapai 8-12 N*m dengan bantuan alat. Sambungan dengan torsi yang tidak cukup cenderung memanas; sebaliknya, sambungan yang terlalu dikencangkan rentan terhadap retak pada baut atau bagian lain dari sambungan. Dalam konteks lini otomatis, torsi diukur dan disimpan untuk setiap pengencang yang membuat teknologi ini menjadi cara termurah untuk memastikan keandalan.
Perakitan PACK: Manajemen Termal, Enklosur dan BMS
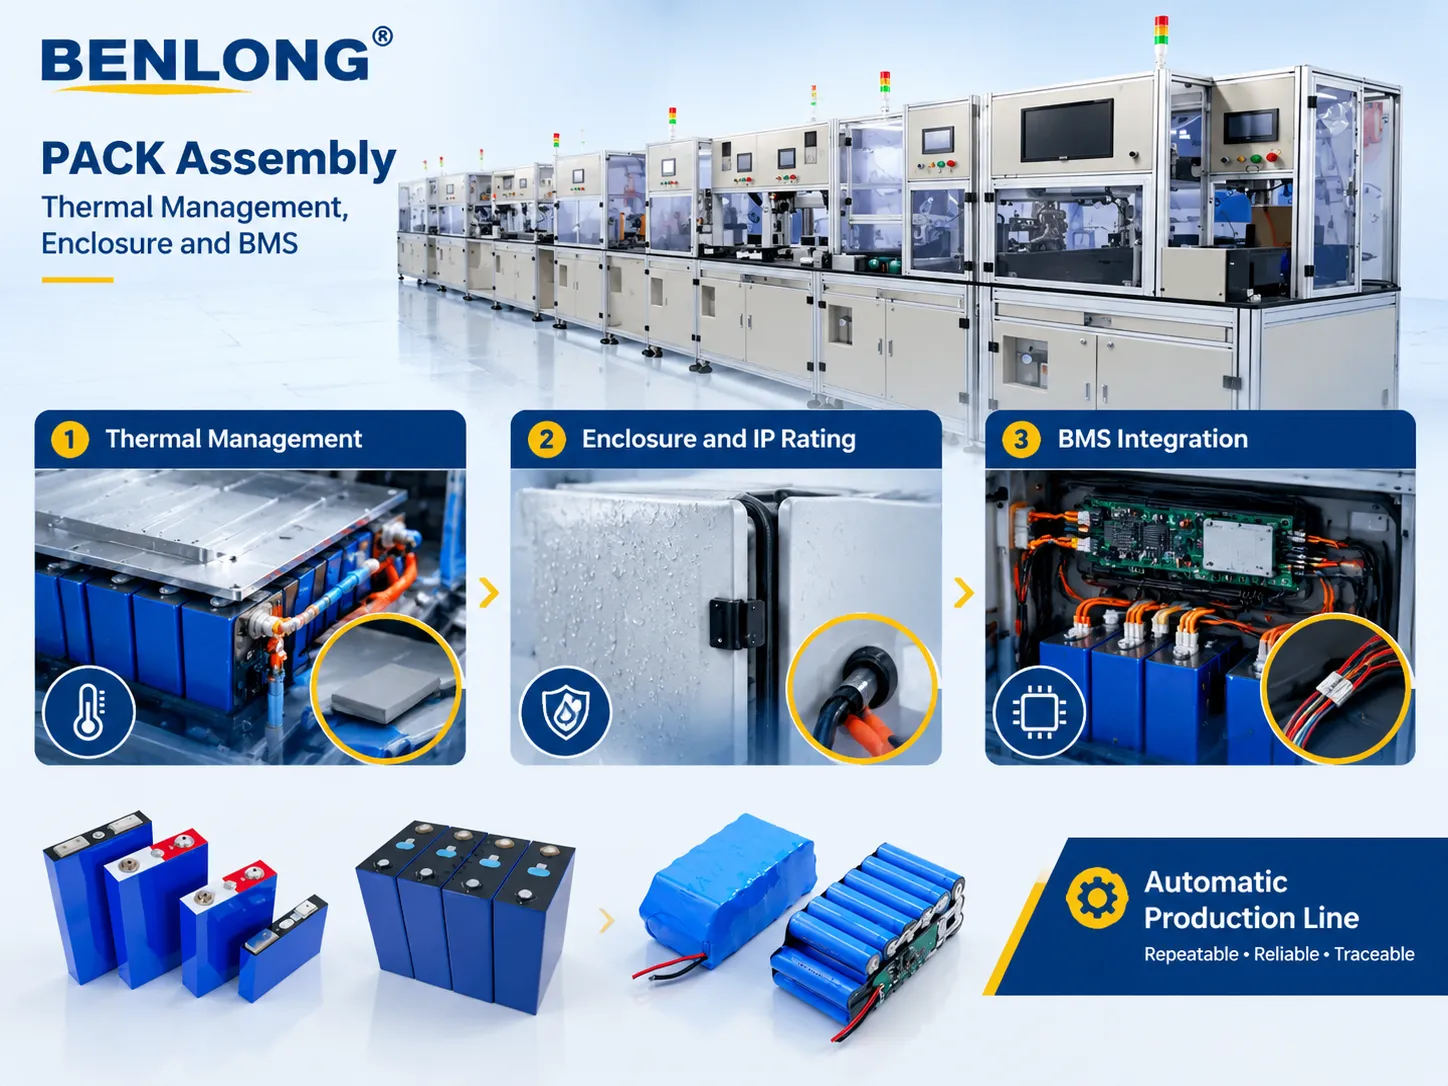
Dalam perakitan PACK, beberapa modul digabungkan ke dalam produk akhir. Proses ini menggabungkan tiga subsistem, di mana setiap subsistem menunjukkan mode kegagalan fungsional yang hanya terlihat dalam praktik.
- Manajemen termal. Pendinginan udara adalah solusi yang murah dan sederhana tetapi cukup untuk penyimpanan rumah berdaya rendah. Pendinginan cairan, yang dapat mendinginkan baterai dengan kepadatan energi tinggi dan baterai dengan tingkat pengisian lebih cepat, menggunakan pipa, konektor, pompa dan menciptakan risiko kebocoran tambahan. Antarmuka antara modul dan pelat dingin terdiri dari bantalan termal atau pengisi celah termal; mode kegagalan di sini terdiri dari tekanan kontak yang tidak merata yang mengakibatkan pembentukan titik panas yang mungkin tidak terdeteksi oleh jaringan termistor karena sensor terletak pada modul dan bukan pada sel panas.
- Enklosur dan peringkat IP. Ketika diproduksi untuk aplikasi luar ruangan, kabinet harus memiliki peringkat IP54 atau lebih tinggi yang memerlukan penerapan segel, titik masuk kabel tertutup, dan pengujian kebocoran aktual alih-alih pemeriksaan visual. Salah satu tes manufaktur standar adalah tes penurunan tekanan terkontrol, yang terdiri dari meningkatkan tekanan di dalam kabinet sedikit dan mengukur penurunan tekanan selama periode waktu tertentu.
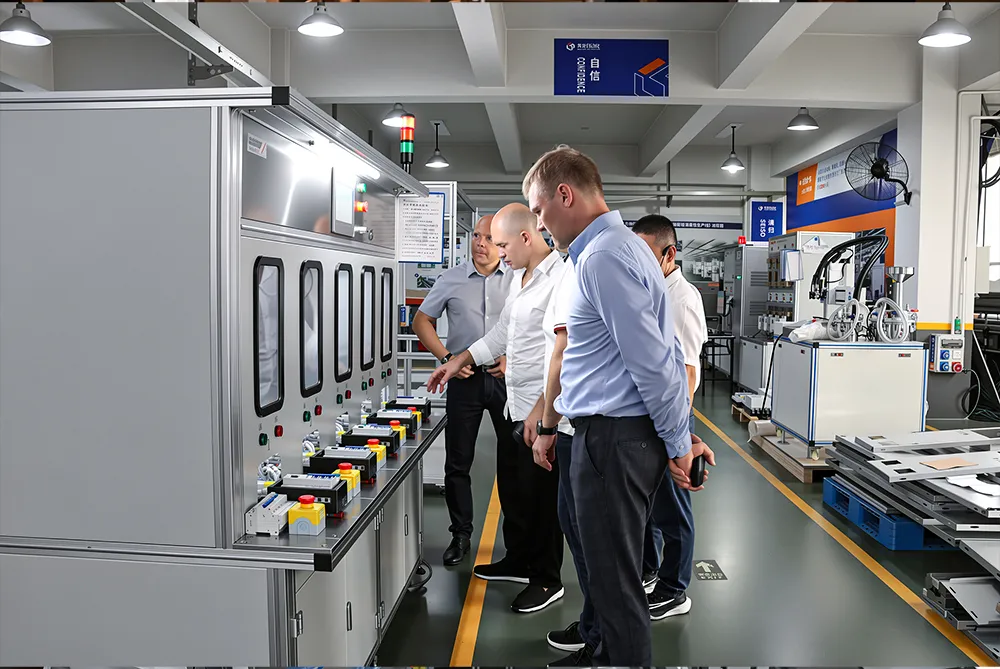
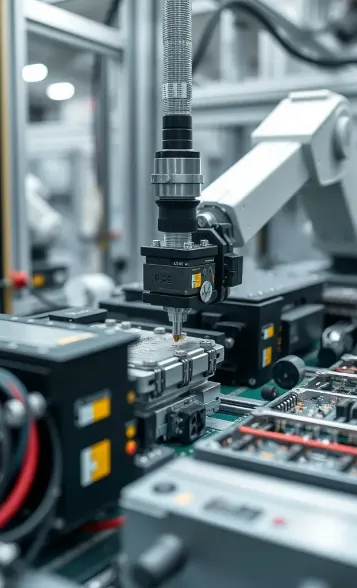
- Integrasi BMS. Efektivitas sistem manajemen baterai bergantung pada kualitas pengkabelannya. Setiap sambungan tegangan dan sensor suhu harus diuji untuk kontinuitas dan penugasan alamat yang benar. Jika kabel sensor suhu tertukar dengan yang lain, sistem yang salah konfigurasi masih akan beroperasi normal tetapi BMS akan melindungi baterai yang salah. Tahap ini adalah tempat di mana jalur yang dibangun khusus membayar dirinya sendiri, yang persis seperti yang dirancang oleh benlongkj: Lini produksi otomatis modul PACK baterai lithium penempatan modul yang dapat diulang, torsi pengencangan yang terkontrol, verifikasi garis sensor otomatis dan catatan keterlacakan yang ditulis di setiap stasiun.
Penting untuk menjelaskan satu detail struktural. benlongkj menyediakan semua otomatisasi dan peralatan yang diperlukan untuk proses produksi tetapi tidak menyediakan baterai. Jika Anda adalah produsen teknologi penyimpanan energi yang ingin membeli jalur produksi, ketahuilah bahwa keterlibatan kami terbatas pada penyediaan peralatan. Jika Anda membeli solusi penyimpanan energi, kami bukan sumber Anda.
Pengujian Akhir Jalur, Penuaan dan Keterlacakan
Tidak ada produk baterai yang seharusnya keluar dari gedung hanya berdasarkan pemeriksaan visual yang memuaskan. Akhir jalur adalah kesempatan terakhir untuk mendeteksi kesalahan apa pun pada produk Anda sebelum dikirim.
| Tes | Apa yang dideteksi | Kriteria tipikal |
|---|---|---|
| Pemeriksaan kapasitas | Paket berkapasitas rendah, sel lemah | Dalam toleransi kapasitas yang dinyatakan, biasanya ±3–5% |
| Resistansi isolasi / HiPot | Kesalahan isolasi lilitan dan enklosur | Biasanya ≥1 MΩ pada tegangan uji yang ditentukan; hipot sesuai persyaratan UL 1973 |
| Resistansi internal DC | Sambungan resistansi tinggi, busbar yang terlalu kecil | Konsisten dengan nilai desain |
| Komunikasi CAN / Modbus | Penentuan alamat BMS, firmware, pemetaan sensor | Semua sel dan sensor melapor |
| Verifikasi arus penyeimbang | Kesalahan penyeimbangan pasif atau aktif | Arus penyeimbang dalam spesifikasi |
| Tes kebocoran IP | Cacat gasket dan titik masuk kabel | Penurunan tekanan dalam batas |
| Pemantauan penuaan / istirahat | Pelepasan sendiri lambat, cacat las laten | Tidak ada pergeseran tegangan sel melebihi batas selama 24–168 jam |
Penuaan adalah tes umum yang sering dihindari karena memerlukan waktu dan ruang. Ini juga tes terkuat karena mendeteksi cacat laten paling banyak, karena cacat tersebut muncul sebagai pergeseran tegangan saat istirahat, bukan kegagalan mencolok selama siklus pengisian. Sebuah lini yang memiliki stasiun tes khusus yang dibangun ke dalam alur perakitan merekam semua ini secara otomatis alih-alih mengandalkan operator untuk memperhatikan pembacaan yang aneh.
Ketertelusuran menghubungkan semuanya. Rantai tersebut melacak ID sel, ID modul, ID PACK, dan catatan lengkap tes sehingga ketika terjadi kerusakan di lapangan tiga tahun kemudian, produsen dapat melihat parameter pengelasan, log pengencangan, data pengelompokan, dan kurva penuaan untuk unit yang dimaksud. Fakta bahwa di bawah UL 1973 dan IEC 62619 rantai bukti sama pentingnya dengan produk bagi perusahaan yang beroperasi di 4 negara di Eropa dan mendapatkan manfaat garansi sangat berarti.
Seberapa Banyak Otomatisasi yang Sebenarnya Dibutuhkan oleh Lini PACK?
Sangat mudah tergoda untuk membeli lini dengan tingkat otomatisasi tertinggi. Biasanya, ini adalah hal yang salah dilakukan pada awalnya, karena otomatisasi membuat proses menjadi efektif secara permanen.
| Tingkat | Waktu siklus per pack | Paling cocok untuk | Capex tipikal |
|---|---|---|---|
| Perakitan manual di bangku kerja | 4–8 jam | Prototipe, volume rendah, variasi tinggi | $50k–$200k |
| Stasiun semi-otomatis | 1,5–3 jam | Produksi pilot, 10–100 pack/bulan | $300k–$800k |
| Lini otomatis dengan PACK manual | 30–60 menit | 500–2.000 modul/bulan | $800k–$2.0m |
| Sepenuhnya otomatis | 8–20 menit | Volume tinggi, variasi rendah, desain stabil | $1.5m–$6m |
Biaya bukan satu-satunya pertimbangan. Lini perakitan otomatis penuh memiliki biaya transfer yang besar karena setiap modifikasi berarti pengembangan alat baru, pemrograman, dan pengujian. Lini semi-otomatis dapat menyesuaikan perubahan desain dalam hitungan hari. Sebagian besar pengembang sistem penyimpanan Eropa dengan beberapa lini produk — dinding, kabinet, dan penyimpanan dalam kontainer — mungkin mendapat manfaat dari lini perakitan semi-otomatis sampai salah satu lini produk mendominasi dari segi volume. Perbandingan ini layak dibaca lebih rinci sebelum menginvestasikan modal: lini produksi otomatis penuh versus semi-otomatis mencakup di mana masing-masing unggul dan di mana pengembalian investasi sebenarnya terjadi.
Berapa Biaya Lini Battery PACK, dan Cara Membelinya
Biaya modal hanyalah sebagian kecil dari total biaya. Biaya persiapan tata letak, pasokan listrik, sistem udara tekan, ekstraksi asap pengelasan, dan input rekayasa untuk mencapai hasil pertama yang berhasil tidak termasuk dalam pesanan peralatan.
| Elemen biaya | Bagian tipikal dari proyek | Catatan |
|---|---|---|
| Peralatan perakitan inti | 40–55% | Penumpukan, pengelasan, pengencangan, pengangkutan |
| Peralatan pengujian | 15–25% | Saluran kapasitas, HiPot, bangku uji BMS |
| Perangkat lunak MES / ketertelusuran | 5–12% | Mudah untuk kekurangan anggaran, sulit untuk retrofit |
| Instalasi dan komisioning | 8–15% | Termasuk validasi keselamatan |
| Pelatihan dan dukungan peningkatan kapasitas | 3–8% | Tempat hasil pertama yang berhasil sebenarnya dicapai |
Untuk membedakan antara penyedia yang dapat memberikan peralatan untuk memproduksi sebuah lini dengan yang hanya menjual peralatan, ada tiga pertanyaan yang harus diajukan. Minta pemasok untuk menunjukkan hasil pertama dari lini terakhir yang mereka bangun dan minggu data tersebut dikumpulkan. Tanyakan berapa banyak perubahan rekayasa yang dilakukan setelah memulai peralatan. Juga, temukan pelanggan yang mengoperasikan peralatan tersebut hari ini dan hubungi mereka tanpa melibatkan pemasok. Daftar periksa lengkap untuk evaluasi ini ada di solusi lini produksi otomatis untuk pembeli, yang membahas sisi spesifikasi dan pengujian penerimaan dari pembelian.
Jenis Baterai Apa yang Dirakit Dengan Cara Ini
Metode di atas dapat disalahkan pada kimia, meskipun detailnya bervariasi dari satu sel tertentu ke sel lainnya.
- LFP mendominasi penyimpanan energi stasioner karena umur siklusnya yang panjang (biasanya dari 4.000 hingga 6.000 pada kedalaman pengosongan 80%), stabilitas termal dan biaya yang lebih tinggi. Ini kurang penting dalam instalasi tetap dibandingkan dengan kendaraan listrik, karena sel tidak dapat dikosongkan di bawah sekitar 2,0 volt, yang membutuhkan akurasi tinggi dari BMS dan fitur seperti pemblokiran pengisian pada suhu rendah.
- NMC dapat ditemukan dalam aplikasi daya tinggi dan di mana ruang yang tersedia terutama terbatas. Ini memiliki kepadatan energi yang lebih tinggi (tetapi biaya lebih tinggi) dan margin termal yang lebih sempit untuk keselamatan, yang membutuhkan pengendalian termal yang lebih agresif dan tingkat pengisian yang lebih hati-hati.
- LTO biasanya dipilih untuk jumlah siklus tinggi (tetapi juga untuk pengisian cepat pada suhu rendah) dengan biaya tinggi dan kepadatan energi yang lebih rendah.
Untuk jenis sel, mereka bisa berupa silinder (18650, 21700 dan lainnya), prismatik atau pouch. Sel silinder dianggap lebih mudah diotomatisasi karena penyelarasan sendiri dan pengindeksan yang mudah. Di sisi lain, sel prismatik dan pouch memiliki efisiensi pengemasan yang lebih tinggi tetapi memerlukan kontrol kompresi dan penanganan yang hati-hati selama produksi.
Pertanyaan yang Sering Diajukan (FAQ)
Apakah bigassbattery.com memproduksi sel baterainya sendiri?
Tidak. Bigassbattery.com berfungsi bukan sebagai pembuat sel, tetapi sebagai perusahaan integrasi sistem penyimpanan energi baterai. Mereka merancang, merakit, menyetujui dan mengimplementasikan sistem penyimpanan daya, serta menggunakan komponen manufaktur sel dan modul dari pemasok yang dikenal, sambil mempromosikan lini produk mereka sendiri untuk rumah, bisnis serta kendaraan listrik. Mekanisme yang sudah mapan seperti ini cukup umum di Eropa di mana produksi sel membutuhkan investasi besar dan ketergantungan pada teknologi ruang kering, sementara integrasi sistem memberikan keuntungan lokal terbesar.
Apa langkah paling kritis dalam pembuatan PACK baterai?
Pengelompokan sel mendahului pengelasan interkoneksi. Pengelompokan adalah proses penentu untuk keseimbangan jangka panjang dari paket baterai karena, dengan memproduksi sel yang tidak seimbang, sistem manajemen baterai (BMS) harus beroperasi berdasarkan sel yang paling lemah, sehingga membatasi energi yang dapat digunakan dalam paket. Pengelasan adalah proses yang memastikan bahwa paket akan bertahan dari siklus termal karena lasan yang tidak sempurna akan lolos dari setiap langkah kontrol kualitas akhir tetapi akan gagal di lapangan beberapa bulan setelah dibuat. Prosedur merakit penutup dan memberi label terlihat dan mudah dikontrol; namun, proses yang disebutkan di atas.
Standar apa yang harus dipenuhi oleh produk penyimpanan baterai?
Untuk menggunakan baterai stasioner, ada beberapa standar yang harus dipatuhi. Pertama-tama, standar tersebut adalah IEC 62619, yang berkaitan dengan keselamatan sel dan baterai lithium-ion, IEC 62620, yang merujuk pada kinerja, dan akhirnya UL 1973, yang berkaitan dengan baterai yang dirancang untuk aplikasi stasioner. UL 9540 juga merujuk pada sistem yang digunakan dalam aplikasi penyimpanan energi, sementara UL 9540A untuk propagasi runaway termal. Regulasi transportasi memperkenalkan UN 38.3, yang terdiri dari delapan tes dan mengharuskan transportasi ketika SOC baterai tidak melebihi 30%. Di Eropa, penandaan CE juga diperlukan. Selain itu, IEC 62133-2 penting untuk baterai kecil.
Bagaimana Anda memverifikasi lini perakitan paket baterai sebelum menerima pengiriman?
Lakukan pengujian produk secara internal, bukan hanya mengandalkan pengujian berdasarkan kredibilitas pemasok untuk memberikan detail yang benar mengenai tes yang dilakukan di pihak mereka. Ukuran yang harus dipertimbangkan meliputi hasil lulus pertama pada setidaknya 200 unit yang dijalankan, waktu siklus selama kondisi stabil daripada kasus ideal, parameter torsi dan lasan yang dicatat dengan benar, serta waktu yang dibutuhkan untuk beralih ke jenis produk lain. Anda juga perlu memastikan sistem Anda mampu melacak semua yang diproduksi selama pengujian, dengan tiga unit dipilih secara acak dan diperiksa kelengkapan catatannya. Terakhir, sangat penting juga memiliki sistem dengan rencana peningkatan terperinci dengan target hasil untuk setiap minggu karena sebagian besar waktu adalah bulan pertama produksi ketika sebagian besar proyek lini cenderung gagal.
Referensi
- IEC — IEC 62619 dan IEC 62620 Sel dan Baterai Lithium Sekunder
- UL Solutions — UL 1973, UL 9540 dan UL 9540A Standar Penyimpanan Energi
- UNECE — UN 38.3 Rekomendasi tentang Transportasi Barang Berbahaya
- Departemen Energi AS — Manufaktur dan Material Baterai
- NREL — Integrasi Sistem Penyimpanan Energi dan Penelitian Keselamatan
- Bigassbattery.com — Rentang Produk dan Informasi Perusahaan
- SAE International — Panduan Perakitan Modul dan Paket Baterai
Kesimpulan
Produksi baterai yang dibuat oleh perusahaan seperti bigassbattery.com adalah proses yang sangat rumit dan halus. Baterai harus diuji kemampuannya untuk menyimpan muatan dan menahan kondisi yang tidak menguntungkan, dilas bersama sesuai dengan persyaratan tertentu, dirakit dalam paket setelah mengukur orientasi poros dengan benar dan diperkuat setelahnya untuk menemukan cacat yang mungkin tidak langsung terdeteksi. Meskipun tidak ada tahap yang terlalu sulit untuk dilakukan dan melibatkan proses yang rumit, jika digabungkan mereka menghasilkan baterai yang berfungsi selama 6 ribu siklus alih-alih gagal setelah beberapa tahun.
Dengan mempertimbangkan pernyataan di atas, seseorang dapat menarik tiga kesimpulan. Anda perlu menerapkan metode pemantauan yang tepat jika ingin berhasil dalam pengelompokan sel atau pengelasan sambungan sel. Anda harus memahami bahwa ada cacat pada sambungan saat produksi yang tidak dapat dilihat pada akhir proses. Saat merancang lini, Anda perlu memilih sistem otomatis sesuai dengan hasil akhir yang dibutuhkan daripada membuatnya terlalu otomatis, karena sistem perlu merespons dengan cepat terhadap perubahan teknologi. Akhirnya, Anda perlu mulai mengumpulkan data tentang kegagalan sejak baterai pertama kali diproduksi. Jika Anda berencana untuk berinvestasi dalam lini operasi seperti itu, Anda mungkin memerlukan peralatan yang ditawarkan oleh benlongkj.