benlong




Tối ưu hóa Mẫu Cấu hình Tải Pallet: Sơ đồ, Lớp và Đơn vị trên mỗi Lớp
Một người nên hiểu rằng một pallet có thể cung cấp câu trả lời cho ba điều: có bao nhiêu gói (hoặc đơn vị) trong một lớp; có bao nhiêu lớp gói (hoặc đơn vị) tạo thành pallet; và cuối cùng pallet nằm ở đâu trong xe tải/xe kéo. Trả lời đúng ba câu hỏi này cho phép tải nhiều sản phẩm hơn lên mỗi xe tải; giảm thiểu việc từ chối tại các bến nhận hàng; và tránh phải trả tiền cho người để xếp lại pallet vào lúc 2:00 sáng. Nếu người trả lời những câu hỏi này sai, họ vẫn có thể có một hình dung tuyệt vời về những gì đang xảy ra trên HMI cho đến khi tải bắt đầu di chuyển qua khúc cua đầu tiên – lúc đó họ sẽ hiểu được thuật ngữ là gì, loại hình học nào đứng sau nó, cái nhìn tổng thể về tình huống và những cơ hội tối ưu hóa tiềm năng liên quan đến số lượng thùng trên pallet.
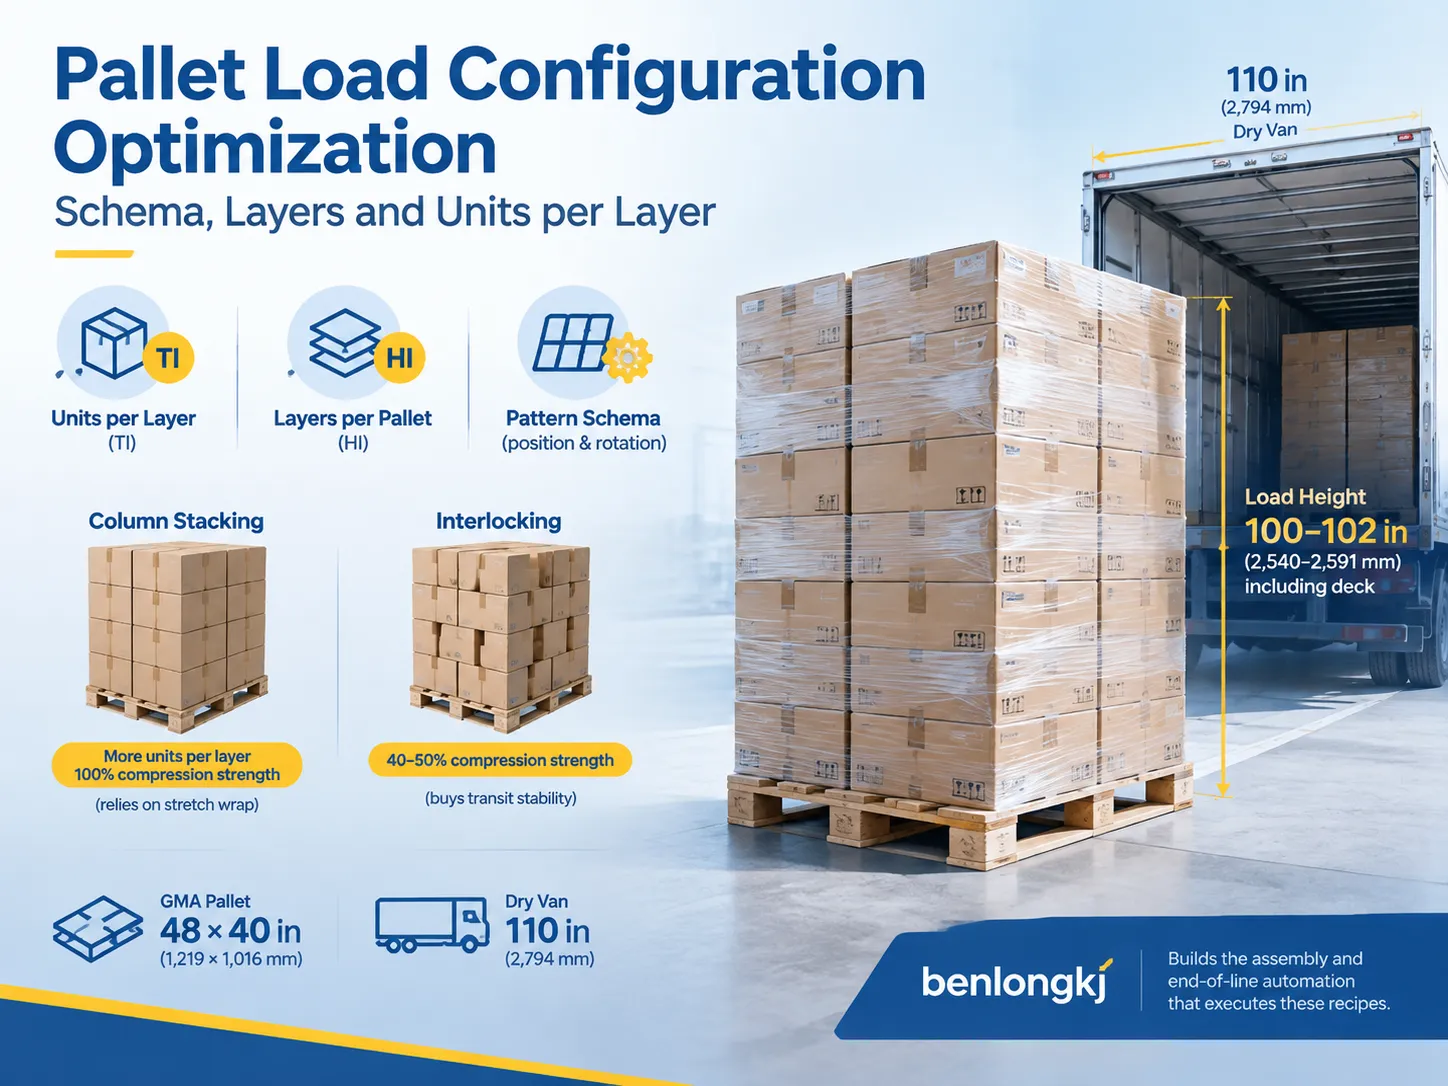
Khi tối ưu hóa cách bạn xây dựng pallet, bạn cần xem xét 3 yếu tố; số đơn vị trên mỗi lớp (thường được gọi là “TI”), số lớp trên pallet (đôi khi được gọi là “HI”), và loại mẫu xếp chồng bạn sẽ sử dụng để xếp pallet. Bằng cách xếp pallet theo cột, có thể tối đa hóa tổng số đơn vị trong các lớp pallet và cung cấp hỗ trợ gói 100% bằng cách sử dụng màng co, nhưng sử dụng phương pháp khóa chéo không cung cấp hỗ trợ gói tốt bằng, với khóa chéo bị giới hạn khoảng 66% của mức hỗ trợ gói lý thuyết tối đa của bạn. Nếu bạn đang làm việc với kích thước pallet GMA điển hình 48″ x 40″, và pallet phải vừa trong xe tải 110″, thì tổng chiều cao thực tế của hàng hóa đã xếp phải khoảng 100″ đến 102″ cộng với chiều cao của pallet đặt trên hàng hóa.
TI và HI: hai con số khách hàng của bạn đã biết
Mỗi dạng giấy tờ kho khác nhau — hướng dẫn định tuyến và biểu đồ cấu hình pallet — đều mang cùng một mã: TI × HI. TI đề cập đến số lượng mặt hàng trong một lớp đơn (thùng carton, khay, xô, túi, gói bọc màng co), trong khi HI đề cập đến số lớp trên pallet. Tính toán TI và HI cho ra tổng số đơn vị trong lô hàng, đây là đơn vị đo mà trung tâm phân phối sử dụng để xác nhận rằng các lô hàng khớp với đơn đặt hàng mà không cần kiểm tra bất kỳ hộp nào trong lô hàng.
Ví dụ, nếu một pallet ghi 16 × 4, có nghĩa là có 64 đơn vị trong lô hàng; một pallet ghi 10 × 5 gồm 50 đơn vị. Mặc dù hai pallet có thể trông rất giống nhau, nhưng chúng có thể chứa số lượng hàng hóa khác nhau đáng kể, và sự thay đổi đó được phản ánh trực tiếp trong chi phí vận chuyển. Vì lý do này, các kỹ sư có kinh nghiệm xem TI và HI là tiêu chí thiết kế chứ không chỉ là các phép đo đơn thuần; ví dụ, nếu họ điều chỉnh thùng carton chính nửa inch, họ sẽ có thêm bốn đơn vị mỗi lớp.
Cuối cùng, lưu ý rằng TI và HI chỉ hiển thị số lượng chứ không phải hình dạng. Hai lô hàng với cùng chỉ số (12 × 5) có thể khác biệt đáng kể khi vận chuyển, tùy thuộc vào việc các thùng carton được xếp theo cạnh hay xoay trên mỗi lớp.
Một sơ đồ tải pallet thực sự chứa những gì
Nếu bạn đang định nghĩa một dây chuyền mới, tạo mô hình mô phỏng hoặc điền vào bảng công thức của robot, tất cả những gì bạn có là hình ảnh thiết kế. Do đó, bạn cần một bộ dữ liệu mô tả đầy đủ việc xếp hàng và hỗ trợ hai bộ phận tạo ra cùng một loại pallet. Mười hai trường dữ liệu sau đây là bộ tối thiểu, và cũng là lý do một dây chuyền sản xuất được xác định trước khi kích thước thùng carton được cố định thường cần làm lại khi các thùng thực tế đến từ máy sóng. Một sơ đồ thực tế cho một SKU đơn lẻ trông như sau.
| Trường sơ đồ | Ghi lại điều gì | Giá trị điển hình |
|---|---|---|
| Kích thước pallet | Chiều dài × chiều rộng mặt pallet, và định dạng | 48 × 40 in (1.219 × 1.016 mm) GMA; 1.200 × 800 mm EUR |
| Chiều cao mặt pallet | Độ dày pallet, cộng vào chiều cao tải | 5-6 in (127-152 mm) |
| Kích thước đơn vị | Chiều dài × chiều rộng × chiều cao, khi xếp chồng (không phải khi dựng) | 12 × 10 × 10 in (305 × 254 × 254 mm) |
| Hướng cho phép | Các góc xoay mà đơn vị có thể có (0° / 90° / 180° / 270°) | Chỉ 0° và 90° |
| Số đơn vị mỗi lớp (TI) | Số lượng trong một lớp hoàn chỉnh | 16 |
| Số lớp (HI) | Số lớp được xếp trên mặt pallet | 4 |
| Họ mẫu xếp | Cột, khóa liên kết, bánh xe quay, hàng chia, xoắn ốc | Khóa liên kết, chẵn/lẻ |
| Giới hạn nhô ra | Độ nhô tối đa của đơn vị vượt ra ngoài mép pallet | 0 in (bằng phẳng) đến 1 in (25 mm) |
| Vật liệu giữa các lớp | Tấm trượt, đệm lớp, chấm keo, không có | Tấm trượt mỗi 2 lớp |
| Đơn vị hóa | Số vòng quấn màng co, buộc dây, tấm góc | 3 vòng quấn đáy + xoắn ốc lên trên |
| Giới hạn chiều cao | Giới hạn chi phối, lấy giá trị thấp nhất | Rơ moóc 110 in; thanh giá 96 in |
| Giới hạn trọng lượng | Đánh giá pallet và ưu tiên nhà vận chuyển | Tối đa 2.500 lb; ưu tiên 2.000 lb |
Hoàn thành mười hai ô đó và một bộ phận đóng gói, một đội thủ công hoặc một kho lưu trữ bên ngoài sẽ tạo ra tải trọng chính xác như nhau. Bỏ sót một ô — thường là kích thước quá khổ — và bạn sẽ có một tải trọng đáp ứng số liệu trên tài liệu nhưng không phù hợp trên xe tải.
Năm họ mẫu xếp, và chi phí của từng loại
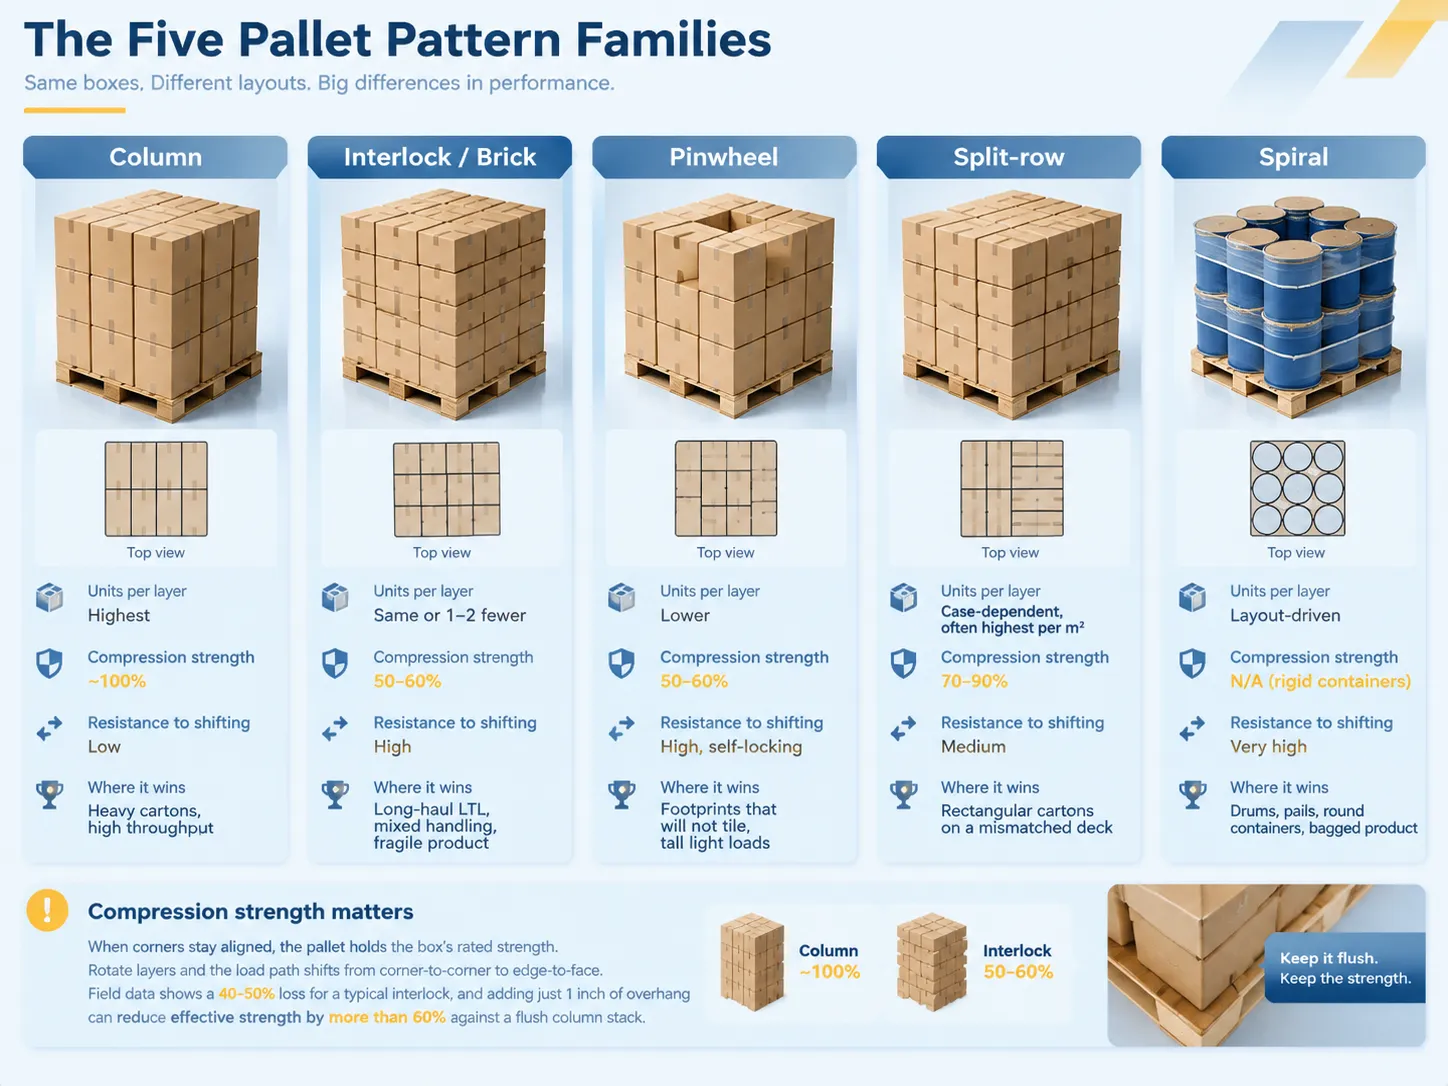
Thực tế, gần như tất cả các thiết kế pallet có thể được phân loại thành năm loại. Trong xếp chồng cột, cùng một lớp được xếp liên tục suốt chiều cao pallet. Trong mẫu khóa liên kết (còn gọi là mẫu gạch), các lớp hộp được xoay 90 độ ở mỗi lớp xen kẽ sao cho các góc hộp từ các lớp khác nhau khóa chặt với nhau. Mẫu bánh xe quay chỉ định cách sắp xếp các hộp quanh một khoảng trống ở trung tâm lớp, cần thiết cho các đơn vị có hình dạng lạ. Mẫu hàng chia ngụ ý xếp các hộp theo cách khác với lớp trước đó. Mẫu xoắn ốc phù hợp với pallet có hộp hoặc gói tròn.
| Họ mẫu xếp | Số đơn vị mỗi lớp | Độ bền nén giữ lại | Khả năng chống dịch chuyển | Nơi nó thắng thế |
|---|---|---|---|---|
| Cột | Cao nhất | ~100% | Thấp — phụ thuộc vào quấn màng | Hộp carton nặng, chuỗi cung ứng ngắn, lưu lượng cao |
| Khóa liên kết / gạch | Cùng hoặc ít hơn 1-2 | 50-60% | Cao | Vận chuyển LTL đường dài, xử lý hỗn hợp, sản phẩm dễ vỡ |
| Quạt gió | Thấp hơn | 50-60% | Cao, tự khóa | Dấu chân không thể xếp gạch, tải nhẹ cao |
| Hàng chia tách | Tùy trường hợp, thường cao nhất trên mỗi mét của sàn | 70-90% | Trung bình | Thùng hình chữ nhật trên sàn không phù hợp |
| Xoắn ốc | Dựa trên bố cục | Không áp dụng cho các thùng cứng | Rất cao | Thùng trống, xô, thùng tròn, sản phẩm đóng bao |
Người ta phải nhấn mạnh các số liệu nén vì đó là những vấn đề mà mọi người không coi trọng. Khi các góc thùng vẫn thẳng hàng, chúng chịu tải một cách trực tiếp và do đó, có giá trị nén như đã đề cập trong chứng nhận hộp. Việc xoay lớp thay đổi đường tải từ góc sang cạnh và theo dữ liệu thực tế, tổn thất khoảng 40–50% đối với kiểu khóa cổ điển. Và điều này còn tăng lên. Thêm chỉ một inch nhô ra so với tải khóa và sức mạnh hiệu quả của tải này có thể giảm hơn 60% so với xếp chồng cột thẳng. Ví dụ, nếu chồng của bạn gồm 8 lớp hộp được đánh giá 400 lb, thì đây là sự khác biệt giữa việc giao hàng an toàn và một lớp bị ép nát ở dưới cùng.
Cách tính số đơn vị trên mỗi lớp thực tế
Đây là phép tính đơn giản, nhưng các hạn chế phức tạp hơn. Lấy một sàn 48 × 40 inch và dấu chân 12 × 10 inch. Đầu tiên, chia 48 cho 12 để xác định chiều dài (4), sau đó chia 40 cho 10 để xác định chiều rộng (4). Điều này có nghĩa bạn có thể đặt vừa 16 đơn vị trong một lớp, và nếu có 4 lớp cao 10 inch, bạn sẽ có 64 đơn vị ở 40 inch.
Bây giờ phần khó. Không có cách chia đẹp 48 với dấu chân 13 inch. Vì vậy, bạn phải để sàn lãng phí 2 đến 5 inch (51 đến 127 mm), cho phép nhô ra, hoặc xoay sàn. Nếu một thùng được xoay 90°, điều này làm thay đổi số lượng. Một lớp khóa yêu cầu giải quyết các lớp lẻ và chẵn khác nhau vì đây không còn là cùng một vấn đề nữa.
| Hạn chế | Ảnh hưởng đến số đơn vị trên mỗi lớp | Quy tắc thực tế |
|---|---|---|
| Nhô ra ngoài sàn | Thêm số lượng hiển thị, giảm sức mạnh thực tế | Giới hạn ở 1 inch (25 mm); mất nén lên đến 32% |
| Thụt vào (sản phẩm bên trong sàn) | Lãng phí thể tích, làm tải nghiêng | Giữ thẳng hàng ít nhất hai mặt đối diện |
| Khoảng trống không được hỗ trợ giữa các tấm sàn | Giảm hỗ trợ mặt đáy trên lớp cơ sở | Lớp cơ sở phải trải dài qua các tấm, không bắc cầu qua khoảng trống |
| Biến dạng bao hoặc khay | Phá vỡ dấu chân giả định | Sử dụng tấm lót lớp; không mô hình kích thước danh nghĩa |
| Yêu cầu định hướng nhãn | Buộc phải xoay, có thể giảm số lượng | Xác nhận trước khi mẫu được cố định |
Nơi số lượng lớp thực sự xuất phát từ
HI được xác định bởi giới hạn xuất hiện đầu tiên. Luôn có ít nhất ba giới hạn. Xe kéo có chiều cao bên trong khoảng 110 inch (2794 mm); trừ đi khoảng trống, thanh tải và chiều cao sàn, chiều cao tải hiệu quả bạn làm việc sẽ nằm trong khoảng từ 100 đến 102 inch. Giá đỡ có thể còn hẹp hơn — giá đỡ cao 96 inch (2438 mm) là tiêu chuẩn, đó là lý do tại sao các tải có thể vừa dễ dàng trong xe kéo nhưng không thể đến điểm lưu trữ đầu tiên. Trọng lượng đóng vai trò khép kín từ phía đối diện — có sức chứa danh nghĩa của pallet là 2.500 pound (1134 kg) là sức chứa tối đa, và hầu hết các nhà vận chuyển thích làm việc với hàng hóa có trọng lượng lên đến 2.000 pound (907 kg).
Vì vậy, hãy chia chiều cao có sẵn cho chiều cao đơn vị, làm tròn số này xuống, và so sánh với các tham số trọng lượng và yêu cầu định tuyến của nhà bán lẻ. Có những nhà phân phối có chiều cao cứng là 48 inch (bao gồm chiều cao sàn 12 inch) — điều này nghiêm ngặt hơn bất cứ điều gì mà xe kéo có thể cung cấp. Nếu mẫu vượt qua kiểm tra mà không có kiểm tra tuân thủ đó, nó sẽ sai mặc dù các phép tính là chính xác.
Các đòn bẩy tối ưu hóa vượt qua việc điều chỉnh mẫu
Các nhóm dành hàng tuần để tinh chỉnh mẫu khi phần thưởng lớn hơn nằm ở cấp carton. Di chuyển một thùng carton chính từ 12 × 10 inch sang một diện tích chân đế phù hợp có thể tăng số lượng lớp từ 12 đơn vị lên 16. Đó là cải thiện 33% về mật độ pallet, và nó áp dụng cho mọi pallet mà SKU sẽ tạo ra. Nửa inch chiều rộng thùng carton có thể có giá trị hơn bất kỳ lượng điều chỉnh phần mềm nào.
Trên thùng carton, lợi ích đến từ việc đơn vị hóa và thiết kế xử lý hơn là hình học: tấm trượt giữa các lớp để phân tán tải và giảm biến dạng, chấm keo để ngăn các lớp trên di chuyển, màng co được áp dụng đúng cách với ít nhất ba lớp quấn cơ sở bám chắc vào sàn, và bảng góc cho các tải trên 36 inch. Đó là các biện pháp ổn định, không phải biện pháp đếm, nhưng chúng cho phép bạn giữ số lượng cao hơn mà không phải trả giá bằng các yêu cầu bồi thường thiệt hại. Tự động hóa cũng thay đổi kinh tế ở đây, vì xử lý tự động thùng carton giữa việc dán nhãn và xếp pallet cho phép bạn giữ một hướng lớp cơ sở cụ thể và một lực căng màng quấn cụ thể trong mỗi chu kỳ thay vì tùy thuộc vào ca làm việc.
Chi phí thông lượng của một mẫu tốt hơn
Chọn mẫu phù hợp quan trọng cho cả thời gian chu kỳ và độ ổn định. Mẫu hiệu quả nhất mà máy có thể thực hiện là xếp chồng theo cột, vì tất cả các lớp đều giống nhau và do đó chuyển động cũng giống nhau. Mẫu khóa chéo yêu cầu hai bộ tọa độ và chương trình chuyển động, do đó các tế bào robot phải xử lý riêng biệt các lớp lẻ và chẵn. Trong trường hợp máy xếp pallet theo lớp truyền thống, các mẫu dựa trên cột có thể hoạt động gần như cùng tốc độ với tốc độ tối đa của nó; các mẫu khóa chéo chậm hơn với một giá trị là một yếu tố trong mỗi chu kỳ.
Tuy nhiên, loại máy còn quan trọng hơn cả thông số mẫu. Trong khi một máy xếp pallet robot không thể vượt quá 10 thùng mỗi phút và dưới 20 kg mỗi lần lấy, một máy xếp pallet truyền thống có thể thực hiện tới 28-30 chu kỳ mỗi phút trong thực tế với số lượng thùng dưới 12 thùng mỗi lớp. Máy xử lý lớp là nhanh nhất trong việc đặt các lớp đầy đủ, và chỉ mất từ 2 đến 5 phút để chuyển đổi từ tải lớp đầy đủ sang các loại tải khác so với 18 đến 58 phút đối với máy xếp pallet truyền thống. nơi dây chuyền được đánh giá dựa trên sản lượng mỗi ca thay vì dựa trên số thùng mỗi pallet, một mẫu chậm hơn sẽ tốn kém hơn giá trị của ba thùng carton thêm.
Những thay đổi của tự động hóa đối với tối ưu hóa mẫu
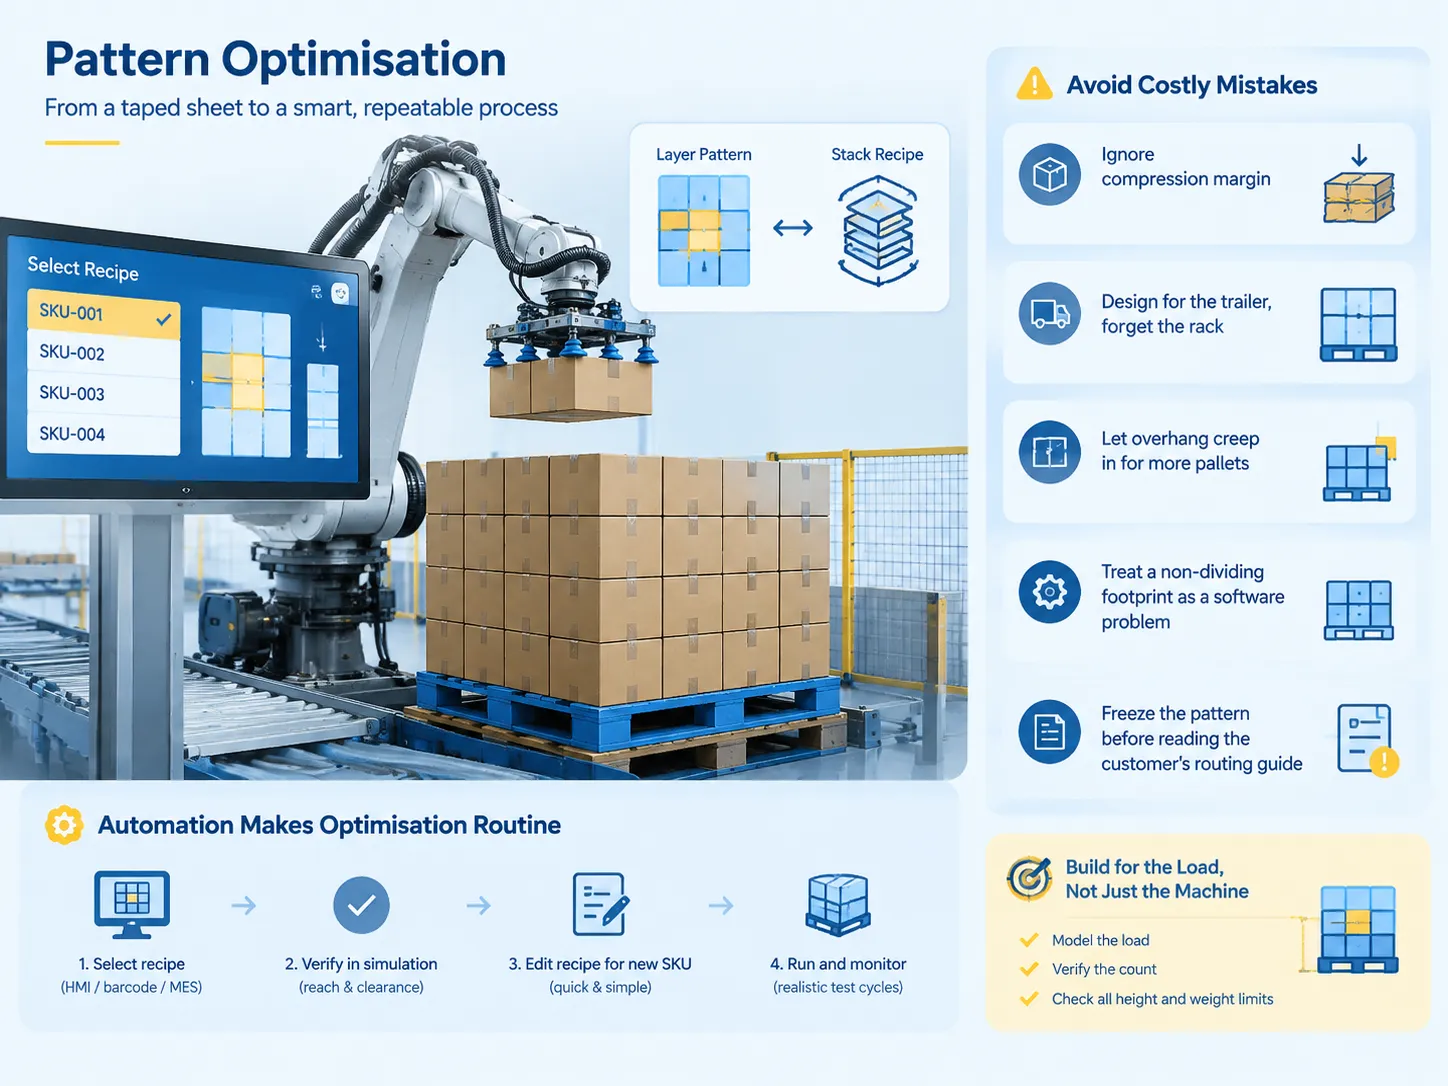
Khi các mẫu tồn tại dưới dạng hướng dẫn chứ không chỉ là một tờ giấy in dán trên máy, tối ưu hóa trở thành một phần của quy trình thay vì một hoạt động một lần. Một mẫu lớp tồn tại trong hệ thống dưới dạng cơ sở dữ liệu vị trí lấy từ kích thước của các đơn vị và kích thước nền tảng. Công thức chứa thông tin về cách các lớp đan xen, xoay và thay đổi vị trí. Người vận hành chọn công thức qua HMI, hoặc nó được chọn tự động bởi máy tùy thuộc vào mã vạch hoặc thông tin hệ thống.
Có ba điều có thể được thực hiện để làm cho hệ thống như vậy hiệu quả hơn. Thứ nhất, quan trọng là kiểm tra xem lớp có thể đạt được trong mô phỏng ngoại tuyến trước khi tạo trạm làm việc hay không. Một mẫu không thể đạt được ở lớp thứ tám là vấn đề cơ khí chứ không phải lập trình. Thứ hai, cần xác nhận rằng trong điều kiện khi một SKU mới được thêm vào hệ thống chỉ cần điều chỉnh công thức. Cần xác định ai chịu trách nhiệm về việc này. Cuối cùng, quan trọng là giữ cho việc thử nghiệm mẫu thực tế khi đánh giá hỗ trợ cạnh, vì thử nghiệm một mẫu được thực hiện với bao bì lý tưởng rồi thử với các hộp bị quá tải hoặc phồng sẽ dẫn đến một số vấn đề về vị trí đặt, điều này sẽ được coi là vấn đề với robot.
Những sai sót cấu hình gây tốn kém thực sự
Những sai sót tốn kém được lặp lại. Cải thiện số lớp mỗi pallet mà không kiểm tra giới hạn nén, do đó lô hàng trong tình trạng tốt, nhưng lớp dưới bị biến dạng. Thiết kế cho xe kéo thay vì cho giá đỡ. Dự phòng một số phần nhô ra để đáp ứng yêu cầu số lượng pallet. Xem xét dấu chân không tách rời như một vấn đề phần mềm thay vì vấn đề bao bì. Hoàn thiện một mẫu trước khi đọc hướng dẫn định tuyến của khách hàng.
Cũng có một vấn đề phức tạp hơn: tạo ra một mẫu phù hợp với máy thay vì phù hợp với tải trọng. Một mẫu phù hợp với kẹp, nhưng có trọng tâm của tải quá cao khiến nó trông đẹp vào cuối quá trình, nhưng thất bại trên xe kéo. Giải pháp không đặc biệt hấp dẫn — tạo một mô hình cho tải, kiểm tra số lượng và so sánh với tất cả các giới hạn về chiều cao và trọng lượng có thể, và chỉ sau đó điều chỉnh máy.
benlongkj phù hợp như thế nào trong bức tranh này
Chúng ta nên thẳng thắn về vị trí của mình. benlongkj xây dựng hệ thống lắp ráp tự động, khuôn đúc và dây chuyền sản xuất chuyên dụng — bao gồm dây chuyền sản xuất tự động MCB lấy một bộ ngắt mạch từ khuôn đúc và lắp ráp qua kiểm tra và đóng gói. Ở vị trí khởi đầu, chúng tôi không phải là nhà sản xuất máy xếp pallet, cũng không cung cấp phần mềm tối ưu hóa mẫu. Thay vào đó, những gì chúng tôi cung cấp trong khuôn khổ dịch vụ là thiết kế chuỗi sản xuất công nghiệp, bao gồm các quy trình tích lũy, định hướng, dán nhãn và kiểm tra, liên quan đến việc đưa sản phẩm vào quá trình xếp pallet.
Điều này rất quan trọng để nhấn mạnh, vì thường thì máy xếp pallet bị đổ lỗi cho sự thất bại của mẫu, trong khi thực tế, nguyên nhân thất bại nằm ở đâu đó rất xa về phía trước. Khi các thùng đến bị xoay 15°, quá đầy hoặc nhãn hướng sai phía, không có mẫu nào có thể giúp được. Phần lớn công việc của chúng tôi nhằm tạo ra đầu vào nhất quán để các công thức tốt có thể được thực hiện hiệu quả.
Câu hỏi thường gặp
TI và HI có nghĩa gì trên bảng mẫu pallet?
TI đề cập đến số đơn vị có trong một lớp và HI biểu thị số lớp có trên một pallet. Cấu hình 16 × 4 sẽ cho tổng cộng 64 đơn vị. Cả hai số này phải được cung cấp trong bảng thông số kỹ thuật hoặc tài liệu định tuyến vì kho nhận hàng kiểm tra tải so với các số này mà không làm rách màng co.
Làm thế nào để tính số đơn vị trên mỗi lớp?
Sử dụng phép đo chiều dài sàn pallet chia cho chiều dài đơn vị, và tương tự cho chiều rộng sàn pallet và chiều rộng đơn vị, sau đó nhân hai số kết quả. Ví dụ, trường hợp sàn pallet 48 × 40 inch và thùng carton 12 × 10 sẽ cho 4 đơn vị theo chiều dài và 4 đơn vị theo chiều rộng — tổng cộng 16 đơn vị. Trong trường hợp đơn vị không vừa khít trên sàn pallet, phải quyết định giữa việc mất một phần sàn, cho phép đơn vị treo ra ngoài hoặc đặt một hàng thay thế.
Xếp chồng theo cột hay xếp chồng đan xen tốt hơn?
Nếu sức chịu nén và thời gian chu trình là mối quan tâm chính, có thể thực hiện xếp chồng theo cột. Nếu tải cần chịu được vận chuyển đường dài, nên sử dụng xếp chồng đan xen vào lúc này. Cần lưu ý rằng xếp chồng đan xen yêu cầu khoảng 40% đến 50% sức chịu nén của thùng carton vì các góc không còn thẳng hàng nữa, do đó đây không phải là lựa chọn phù hợp cho các sản phẩm nặng vận chuyển đường dài và có bao bì tốt.
Robot xếp pallet có thể xử lý nhiều hơn một SKU trên cùng một pallet không?
Chắc chắn rồi. Việc sử dụng pallet hỗn hợp SKU và pallet cầu vồng là phổ biến trong các cell tự động hóa theo công thức ngày nay; phần mềm máy có khả năng xử lý nhiều sản phẩm theo yêu cầu. Do đó, phương tiện chỉ giới hạn khả năng về mặt dụng cụ vì miếng hút chân không cho hộp không thể nhấc được túi.
Mẫu pallet có ảnh hưởng đến chi phí vận chuyển không?
Nói một cách đơn giản, trọng lượng kích thước và mật độ pallet dẫn đến việc nhà vận chuyển tính phí dựa trên trọng lượng thực tế hoặc trọng lượng kích thước, tùy theo cái nào lớn hơn. Về cơ bản, pallet càng đặc thì số chuyến hàng sẽ càng ít cho cùng mức tải sản phẩm. Từ 12 đến 16 đơn vị mỗi lớp tương đương với việc tăng 33% trong tối ưu hóa mật độ so với cùng kích thước xe tải.
Tài liệu tham khảo
- ISO — ISO 3394:2012 Kích thước của bao bì hình chữ nhật cứng
- NIST — Handbook 44, Các thông số kỹ thuật, dung sai và các yêu cầu kỹ thuật khác cho thiết bị cân
- UL Solutions — Tiêu chuẩn kiểm tra pallet và tải trọng đơn vị
- ASTM International — D4169 Thực hành tiêu chuẩn cho kiểm tra hiệu suất của thùng chứa và hệ thống vận chuyển
- US EPA — Hướng dẫn tái sử dụng pallet và bao bì gỗ
- MHI — Tài liệu tham khảo về tải trọng đơn vị và xếp pallet
Phần kết luận
Mặc dù thiết kế tải pallet không phải là một phần của quy trình vận chuyển, nhưng việc đánh giá thiết kế dựa trên cả bố cục pallet và các biện pháp bảo vệ thiết kế trước khi xác định thiết kế cuối cùng là điều bắt buộc. Chúng nên được xem xét trước khi đi đến kế hoạch thiết kế cuối cùng. Khi đối mặt với quyết định cách sắp xếp pallet, người dùng phải chọn một trong hai cấu hình pallet có sẵn, đó là cấu hình cột và cấu hình khóa chéo. Hai cấu hình này khác nhau về khả năng nén cũng như thời gian xây dựng và tháo dỡ. Trong vấn đề này, bước đầu tiên trong toàn bộ quy trình là đo thùng vận chuyển đặt trên pallet. Một thùng vận chuyển có kích thước phù hợp sẽ cho kết quả tốt hơn trong quy trình so với bất cứ điều gì khác. Do đó, cũng rất quan trọng để xem thùng vận chuyển có tương thích với cấu hình tải yêu cầu hay không.