benlong




تحسين نمط تكوين حمولة المنصة: المخطط، الطبقات والوحدات لكل طبقة
يجب على الشخص أن يفهم أن منصة تحميل واحدة يمكن أن توفر الإجابات على ثلاثة أشياء: كم عدد العبوات (أو الوحدات) في طبقة واحدة؛ كم عدد طبقات العبوات (أو الوحدات) التي تشكل المنصة؛ وأخيرًا أين تقع المنصة في الشاحنة/المقطورة. الإجابة الصحيحة على هذه الأسئلة الثلاثة تسمح بتحميل كمية أكبر من المنتج على كل شاحنة؛ تقليل الرفض في أرصفة الاستلام؛ وتجنب دفع أموال للأشخاص لإعادة ترتيب المنصات في الساعة 2:00 صباحًا. إذا أجاب الشخص على هذه الأسئلة بشكل خاطئ، فلا يزال بإمكانه الحصول على تصور ممتاز لما يحدث على واجهة الإنسان والآلة حتى يبدأ الحمل في التحرك عبر المنحنى الأول – عند هذه النقطة سيكتشف ما هي المصطلحات، ونوع الهندسة التي تقف وراءها، وما هو رؤيته الكاملة للوضع، وما هي فرص التحسين المحتملة فيما يتعلق بعدد الحالات لكل منصة تحميل.
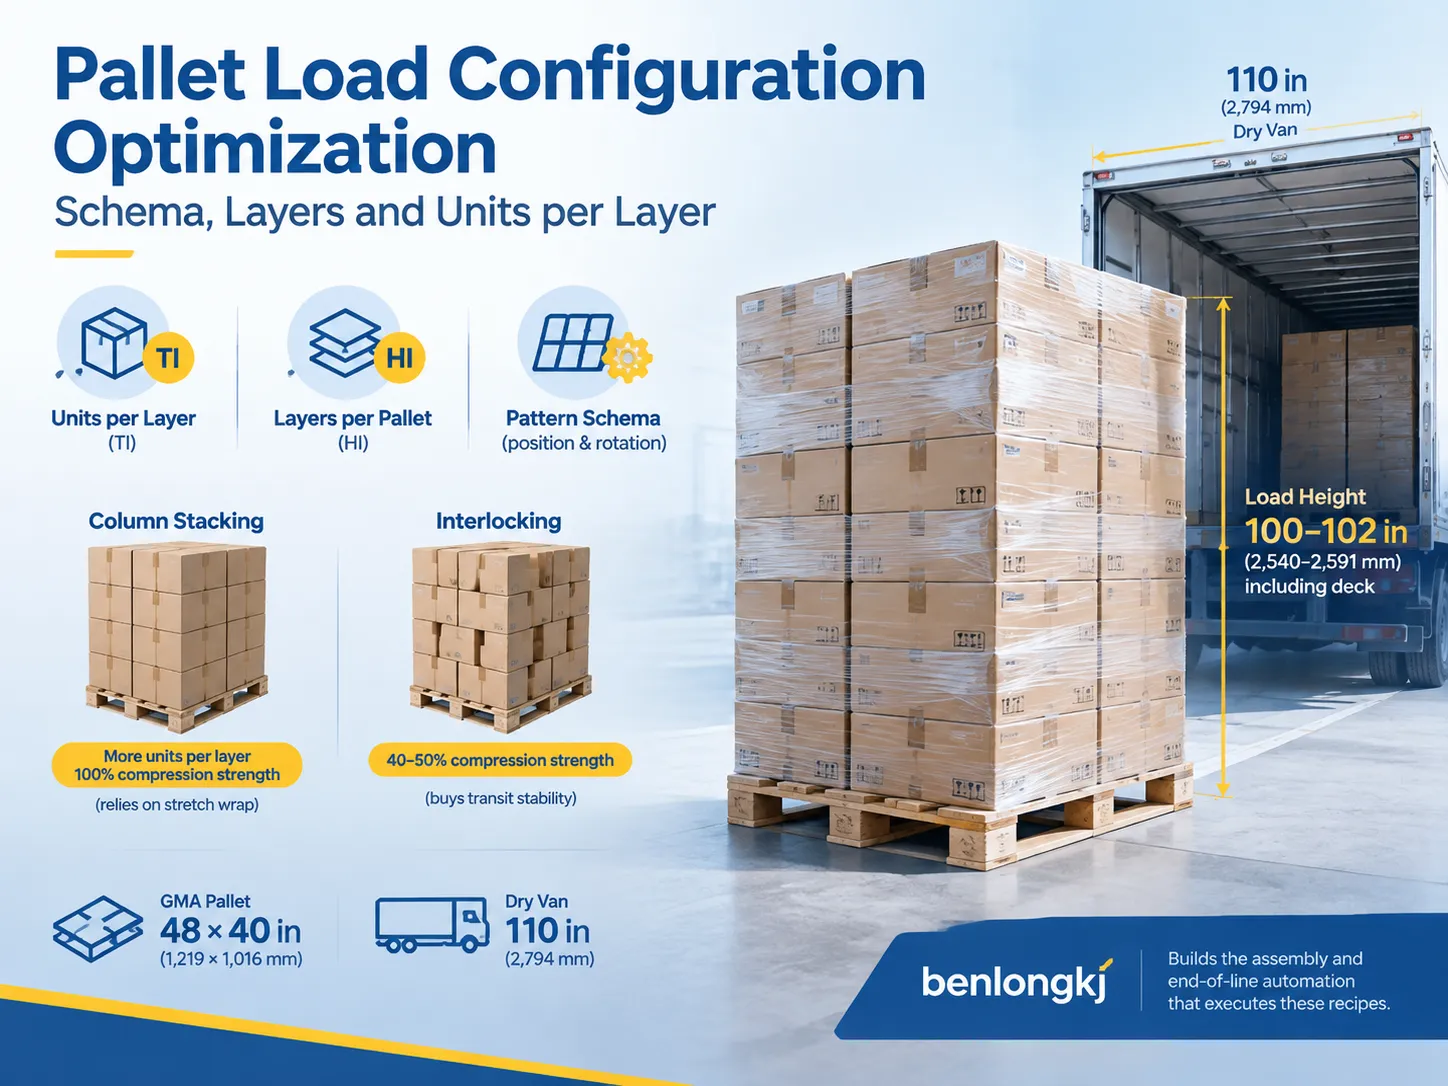
عند تحسين كيفية بناء المنصات، تحتاج إلى مراعاة 3 عوامل؛ الوحدات لكل طبقة (والتي غالبًا ما يُشار إليها بـ “TI”)، الطبقات لكل منصة تحميل (والتي يُشار إليها أحيانًا بـ “HI”)، ونوع نمط التكديس الذي ستستخدمه لتكديس المنصات. من خلال تكديس منصاتك في أعمدة، من الممكن تعظيم الكمية الإجمالية للوحدات في طبقات المنصة وتوفير دعم عبوات 100% باستخدام أغلفة التمدد، لكن استخدام طرق التداخل لا يوفر دعم عبوات جيدًا حيث يقتصر التداخل على حوالي 66% من أقصى دعم عبوات نظري. إذا كنت تعمل مع حجم منصة تحميل GMA النموذجي 48″ × 40″، ويجب أن تتناسب المنصات داخل شاحنة بطول 110″، فإن الارتفاع الفعلي الإجمالي للبضائع المحملة يجب أن يكون حوالي 100″ إلى 102″ بالإضافة إلى ارتفاع منصة التحميل فوق البضائع.
TI و HI: الرقمان اللذان يتحدث بهما عميلك بالفعل
كل من أشكال الأوراق المختلفة في المستودع — أدلة التوجيه وجداول تكوين المنصات — تحمل نفس الرمز: TI × HI. يشير TI إلى عدد العناصر في طبقة واحدة (الكراتين، الصواني، الدلاء، الأكياس، العبوات المغلفة بالانكماش)، بينما يشير HI إلى عدد الطبقات على المنصة. حساب TI و HI ينتج العدد الإجمالي للوحدات في الشحنة، وهو وحدة القياس التي يستخدمها مركز التوزيع لتأكيد تطابق الشحنات مع أوامر الشراء دون الحاجة لفحص أي صندوق من الشحنة.
على سبيل المثال، إذا كانت منصة التحميل تقرأ 16 × 4، فهذا يعني وجود 64 وحدة في الشحنة؛ ومنصة تحميل تقرأ 10 × 5 تتكون من 50 وحدة. على الرغم من أن منصتين قد تبدوان متشابهتين جدًا، إلا أنهما قد تشكلان كميات شحن تختلف بشكل كبير، وهذا التغيير ينعكس مباشرة في تكاليف الشحن. لهذا السبب، يعتبر المهندسون ذوو الخبرة أن TI و HI هما معايير تصميم وليسا مجرد قياسات؛ على سبيل المثال، إذا قاموا بتعديل نصف بوصة في الكرتون الرئيسي، يحصلون على أربع وحدات إضافية لكل طبقة.
أخيرًا، لاحظ أن TI و HI تظهران الكميات فقط وليس الأشكال. قد تختلف شحنتان بنفس القراءات (12 × 5) بشكل كبير عند النقل، اعتمادًا على ما إذا كانت الكراتين محملة بحافة أو مدورة في كل طبقة.
ما يحتويه مخطط تحميل البالت فعليًا
إذا كنت تعرف خطًا جديدًا، أو تنشئ نموذج محاكاة، أو تملأ جدول وصفة الروبوت، كل ما لديك هو صورة التصميم. لذلك، تحتاج إلى مجموعة بيانات تصف التحميل بالكامل وتسهّل على القسمين صنع نفس البالتات. الحقول الاثني عشر التالية هي الحد الأدنى للمجموعة، وهي أيضًا السبب في أن خط الإنتاج الذي يتم تحديده قبل تثبيت بصمة الكرتون يميل إلى الحاجة لإعادة العمل بمجرد وصول الحالات الحقيقية من ماكينة الكرتون المموج. يبدو مخطط عملي لمنتج واحد (SKU) هكذا.
| حقل المخطط | ما يسجله | القيمة النموذجية |
|---|---|---|
| بصمة البالت | طول × عرض السطح، والصيغة | 48 × 40 بوصة (1,219 × 1,016 مم) GMA؛ 1,200 × 800 مم EUR |
| ارتفاع السطح | سمك البالت، يضاف إلى ارتفاع الحمولة | 5-6 بوصة (127-152 مم) |
| أبعاد الوحدة | الطول × العرض × الارتفاع، كما هو مكدس (ليس كما هو منشأ) | 12 × 10 × 10 بوصة (305 × 254 × 254 مم) |
| الاتجاهات المسموح بها | الدورانات التي يمكن للوحدة اتخاذها (0° / 90° / 180° / 270°) | 0° و 90° فقط |
| الوحدات في الطبقة (TI) | العدد في طبقة كاملة واحدة | 16 |
| الطبقات (HI) | عدد الطبقات المبنية على السطح | 4 |
| عائلة النمط | عمود، تداخل، دولاب، صف مقسوم، لولبي | تداخل، فردي/زوجي |
| حد التمدد | أقصى بروز للوحدة خارج حافة السطح | 0 بوصة (مستوى) إلى 1 بوصة (25 مم) |
| الوسائط بين الطبقات | أوراق انزلاق، وسادات طبقة، نقاط لاصقة، لا شيء | ورقة انزلاق كل طبقتين |
| التوحيد | لفات غلاف التمدد، الربط، ألواح الزوايا | 3 لفات أساسية + لولبي إلى الأعلى |
| سقف الارتفاع | الحد الحاكم، أيهما أقل | مقطورة 110 بوصة؛ عارضة الرف 96 بوصة |
| سقف الوزن | تصنيف البالت وتفضيل الناقل | 2,500 رطل كحد أقصى؛ 2,000 رطل مفضل |
أكمل تلك الصناديق الاثني عشر وستقوم خلية التعبئة، أو فريق يدوي، أو منشأة تخزين خارجية بتشكيل نفس الحمولة بدقة. إذا حذفت واحدة — الحجم الزائد هو الضحية الشائعة — فستحصل على حمولة تحقق الرقم في الوثائق لكنها تفشل على الشاحنة.
عائلات الأنماط الخمسة، وما يكلفه كل منها
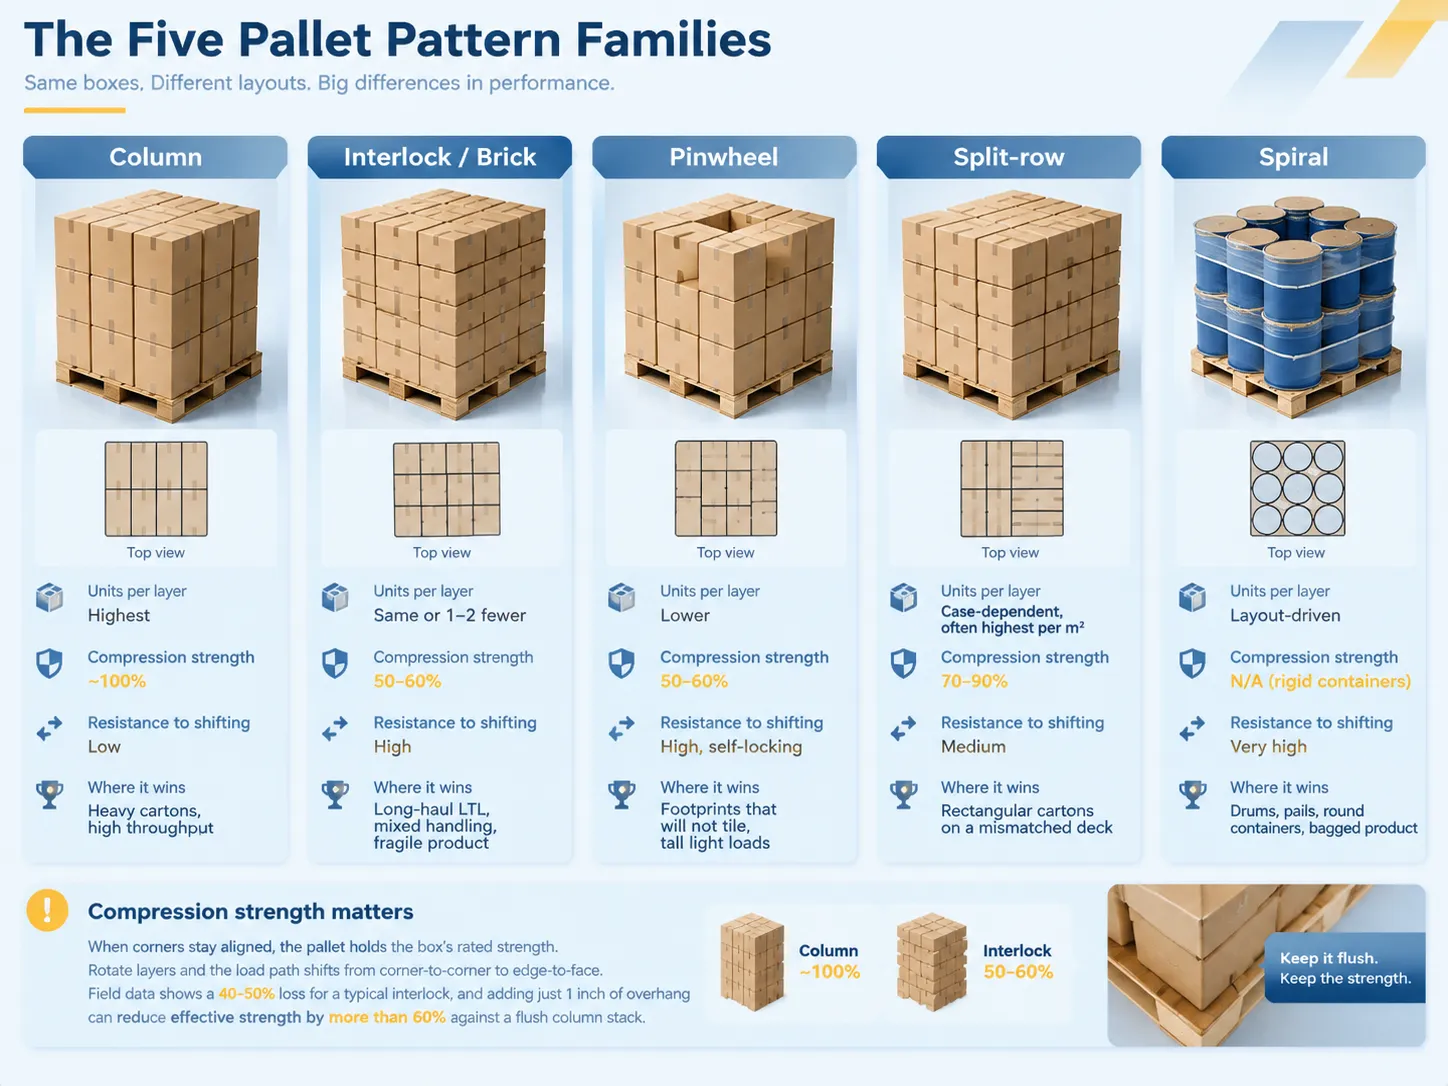
في الواقع، يمكن تصنيف جميع تصميمات البالت تقريبًا إلى خمس فئات. في التكديس العمودي، يتم تكديس نفس الطبقة باستمرار طوال ارتفاع البالت. في نمط التداخل (المعروف أيضًا بنمط الطوب)، يتم تدوير طبقات الصناديق بمقدار 90 درجة مع كل طبقة بديلة بحيث تُقفل زوايا الصناديق من طبقات مختلفة معًا. يشير نمط الدولاب إلى ترتيب الصناديق حول مكان فارغ في مركز الطبقة وهو مطلوب للوحدات ذات الشكل الغريب. نمط الصف المقسوم يعني تكديس الصناديق بطريقة مختلفة عن الصناديق في الطبقة السابقة. النمط اللولبي مناسب للبالتات التي تحتوي على صناديق أو عبوات دائرية.
| عائلة النمط | الوحدات في الطبقة | قوة الضغط المحتفظ بها | مقاومة الانزلاق | حيث يفوز |
|---|---|---|---|---|
| العمود | الأعلى | ~100% | منخفض — يعتمد على الغلاف | الكراتين الثقيلة، سلسلة التوريد القصيرة، الإنتاج العالي |
| التداخل / الطوب | نفس العدد أو أقل بواحد أو اثنين | 50-60% | عالي | النقل لمسافات طويلة LTL، التعامل المختلط، المنتج الهش |
| دولاب المروحة | أقل | 50-60% | عالي، قفل ذاتي | بصمات لا تتكرر، أحمال خفيفة وطويلة |
| صف مقسوم | يعتمد على الحالة، غالبًا الأعلى لكل متر من السطح | 70-90% | متوسطة | صناديق مستطيلة على سطح غير متطابق |
| لولبي | مدفوع بالتخطيط | غير متوفر للحاويات الصلبة | عالية جدًا | براميل، دلاء، حاويات دائرية، منتج معبأ في أكياس |
يجب التأكيد على أرقام الضغط لأنها أمور لا يأخذها الناس على محمل الجد. عندما تبقى زوايا الصناديق متراصة، تتحمل الحمل بطريقة مباشرة وبالتالي، لها قيمة الضغط المذكورة في شهادة الصندوق. تغيير دوران الطبقة يغير مسار الحمل من الزاوية إلى الحافة وبالتالي، وفقًا لبيانات الميدان، الخسائر تصل إلى حوالي 40-50٪ للترابط الكلاسيكي. وهذا يتضاعف. أضف فقط بوصة واحدة من التمدد إلى حمل مترابط ويمكن أن تنخفض القوة الفعالة لهذا الحمل بأكثر من 60٪ مقارنة بتكديس عمودي متساوي. على سبيل المثال، إذا كان تكديسك يتكون من 8 طبقات من الصناديق المصنفة لـ 400 رطل، فهذه هي الفارق بين تسليم آمن وطبقة مسطحة في الأسفل.
كيفية حساب الوحدات لكل طبقة فعليًا
إنها حسابات بسيطة، لكن القيود أكثر تعقيدًا. خذ سطحًا بمقاس 48 × 40 بوصة وبصمة 12 × 10 بوصة. أولاً، اقسم 48 على 12 لتحديد الطول (4)، ثم اقسم 40 على 10 لتحديد العرض (4). هذا يعني أنه يمكنك وضع 16 وحدة في طبقة واحدة، وإذا كانت هناك 4 طبقات بارتفاع 10 بوصات، فسيكون لديك 64 وحدة عند 40 بوصة.
الآن الجزء الصعب. لا توجد طريقة سهلة لتقسيم 48 مع بصمة 13 بوصة. لذا، إما أن تدع السطح يهدر من 2 إلى 5 بوصات (51 إلى 127 مم)، أو تسمح بالتمدد، أو تدوير السطح. إذا تم تدوير الصندوق 90°، فهذا يحدث فرقًا في العدد. تتطلب الطبقة المترابطة حل الطبقات الفردية والزوجية بشكل مختلف لأنها لم تعد نفس المشكلة.
| قيد | ما يفعله للوحدات لكل طبقة | قاعدة عملية |
|---|---|---|
| التمدد خارج السطح | يضيف عددًا ظاهريًا، يزيل القوة الحقيقية | الحد الأقصى 1 بوصة (25 مم)؛ حتى 32٪ خسارة في الضغط |
| التراجع (المنتج داخل السطح) | يهدر الحجم، يسمح للحمل بالميلان | حافظ على التساوي على جانبين متقابلين على الأقل |
| الفجوات غير المدعومة بين ألواح السطح | يقلل دعم الوجه السفلي على الطبقة الأساسية | يجب أن تمتد الطبقة الأساسية على الألواح، لا تجسر الفجوات |
| تشوه الكيس أو الصينية | يكسر البصمة المفترضة | استخدم وسادات الطبقة؛ لا تحاكي البعد الاسمي |
| متطلبات اتجاه الملصق | يجبر على تدوير، قد يقلل العدد | أكد قبل تثبيت النمط |
من أين يأتي عدد الطبقات فعليًا
يتم تحديد HI بواسطة أي حد يظهر أولاً. هناك دائمًا ثلاثة على الأقل منها. يحتوي المقطورة على ارتفاع داخلي يبلغ حوالي 110 بوصات (2794 مم)؛ اخصم المسافة الفارغة، قضبان الحمولة، وارتفاع الأرضية، والارتفاع الفعّال للحمولة التي تعمل عليها سيكون بين 100 و102 بوصة. قد يكون الرف أضيق حتى — الرف القياسي ارتفاعه 96 بوصة (2438 مم)، ولهذا السبب قد لا تصل الأحمال التي قد تناسب المقطورة بسهولة إلى أول نقطة تخزين. الوزن يغلق الحلقة من الجانب المقابل — حيث أن السعة الاسمية للمنصة هي 2500 رطل (1134 كجم) كحد أقصى، ويفضل معظم الناقلين العمل مع شحنات تزن حتى 2000 رطل (907 كجم).
لذا، اقسم الارتفاع المتاح على ارتفاع الوحدة، وقم بتقريب هذا الرقم للأسفل، وقارنه مع معايير الوزن ومتطلبات التوجيه الخاصة بالتاجر. هناك موزعون لديهم 48 بوصة (بما في ذلك ارتفاع سطح 12 بوصة) كحد أقصى للارتفاع — وهو أكثر صرامة من أي شيء يمكن أن تقدمه المقطورة. إذا اجتاز النمط الفحص بدون هذا التحقق من الامتثال، فسيكون خاطئًا على الرغم من أن الحسابات دقيقة.
رافعات التحسين التي تتفوق على تعديل النمط
تقضي الفرق أسابيع في تحسين الأنماط بينما الجائزة الأكبر تقع على مستوى واحد أعلى عند الكرتون. نقل كرتون رئيسي من 12 × 10 بوصة إلى بصمة تغطي السطح بشكل صحيح يمكن أن يزيد الطبقة من 12 وحدة إلى 16. هذا تحسن بنسبة 33% في كثافة المنصة، وينطبق على كل منصة سينتجها رمز المنتج. نصف بوصة من عرض الكرتون يمكن أن تكون أكثر قيمة من أي كمية من ضبط البرمجيات.
فوق الكرتون، تأتي المكاسب من التوحيد وتصميم المناولة بدلاً من الهندسة: أوراق انزلاق بين الطبقات لتوزيع الحمولة وتقليل التشوه، نقاط لاصقة لمنع تحرك الطبقات العليا، لفافة تمتد مطبقة بشكل صحيح مع ثلاث لفات أساسية على الأقل تمسك السطح نفسه، وألواح زاوية على الأحمال التي تزيد عن 36 بوصة. هذه تدابير استقرار، وليست تدابير عد، لكنها ما يسمح لك بالحفاظ على عدد أعلى دون دفع ثمن ذلك في مطالبات الأضرار. التلقائية تغير الاقتصاديات هنا أيضًا، لأن المناولة الآلية للكرتون بين الوسم والتكديس تتيح لك الحفاظ على اتجاه طبقة أساسية محدد وتوتر لفافة محدد في كل دورة بدلاً من ما يفعله الوردية.
تكلفة الإنتاج لنمط أفضل
اختيار النمط الصحيح مهم لكل من وقت الدورة والاستقرار. أكثر الأنماط كفاءة التي يمكن للآلة تنفيذها هو التكديس العمودي، لأن جميع الطبقات متطابقة وبالتالي الحركة هي نفسها. التداخل يتطلب مجموعتين من الإحداثيات وبرامج الحركة، لذا يجب على خلايا الروبوت التعامل بشكل منفصل مع الطبقات الفردية والزوجية. في حالة آلة تكديس الطبقات التقليدية، يمكن لأنماط الأعمدة العمل تقريبًا بنفس سرعة أقصى سرعة لها؛ أنماط التداخل أبطأ بقيمة تعتبر عاملًا في كل دورة.
ومع ذلك، فإن نوع الآلة هو أكثر أهمية حتى من مواصفات النمط. بينما لا يمكن لآلة التكديس الروبوتية أن تتجاوز 10 صناديق في الدقيقة وأقل من 20 كجم لكل التقاط، يمكن لآلة التكديس التقليدية أن تؤدي حتى 28-30 دورة في الدقيقة عمليًا عند انخفاض أقل من 12 صندوقًا لكل طبقة. آلات التعامل مع الطبقات هي الأسرع في وضع الطبقات الكاملة، ويستغرق الأمر فقط من 2 إلى 5 دقائق للتبديل من تحميل الطبقة الكاملة من الصناديق إلى أنواع أخرى من الأحمال مقابل 18 إلى 58 دقيقة لآلة التكديس التقليدية. حيث يتم تقييم الخط بناءً على الإنتاج لكل وردية بدلاً من الصناديق لكل منصة، يكلف النمط الأبطأ أكثر مما تستحقه الثلاثة صناديق الإضافية.
ما الذي يغيره الأتمتة في تحسين النمط
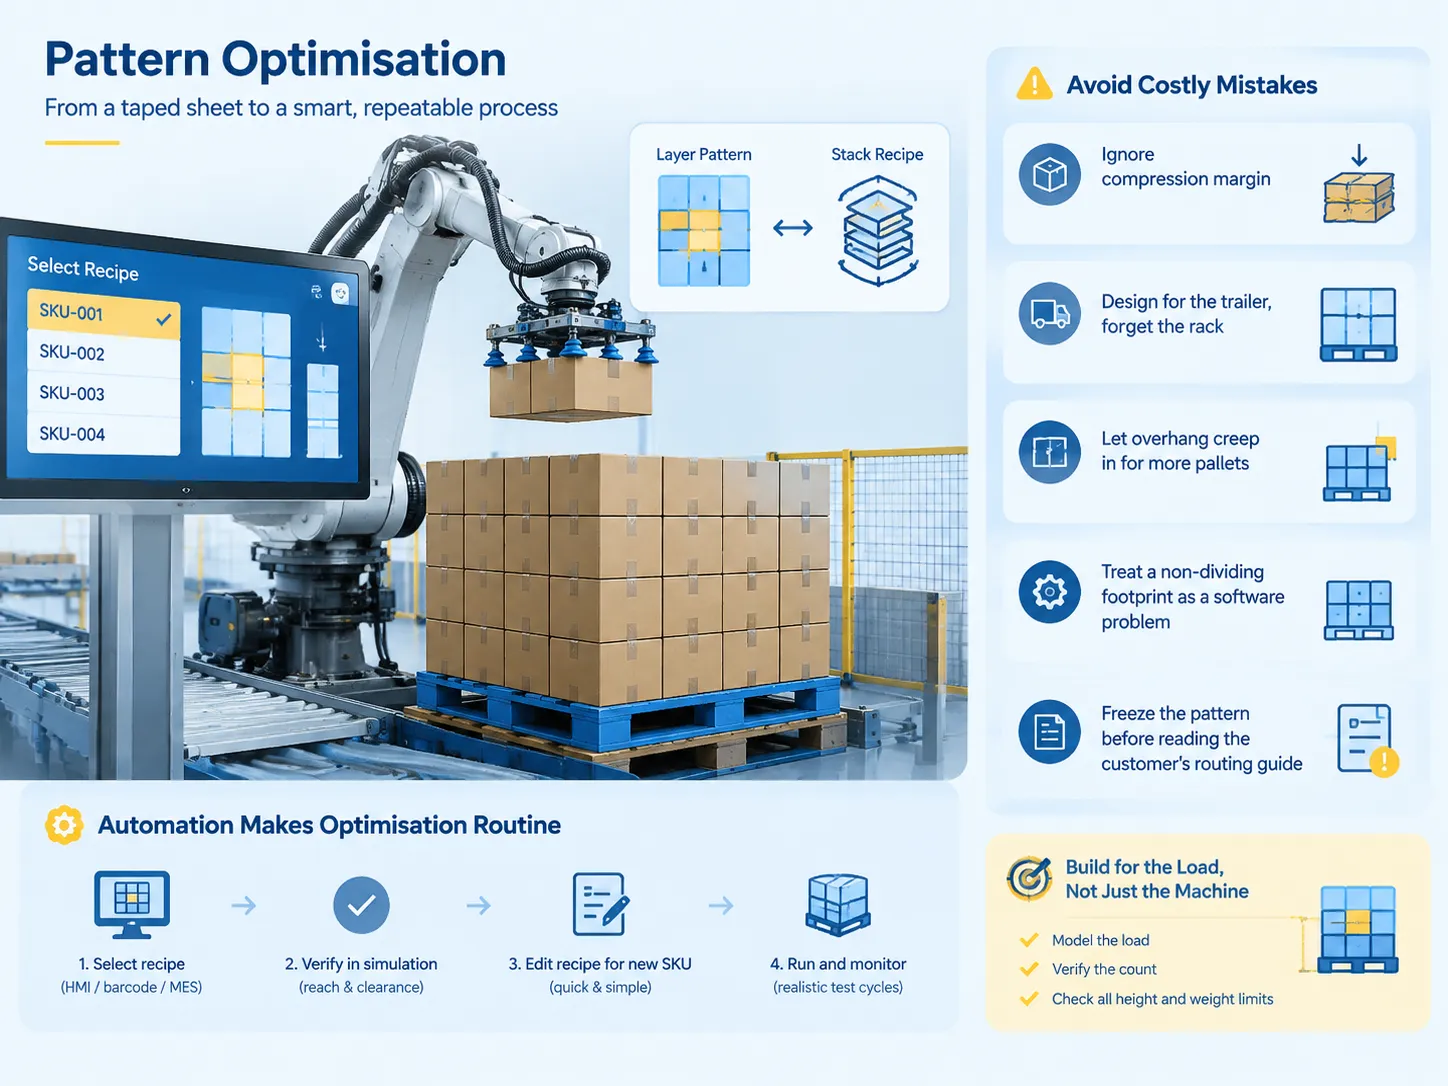
عندما توجد الأنماط كتعليمات وليس فقط كورقة مطبوعة ملصقة على الآلة، يصبح التحسين جزءًا من العملية بدلاً من عملية لمرة واحدة. يوجد النمط الطبقي في النظام في شكل قاعدة بيانات وضع تم الحصول عليها من أبعاد الوحدات وحجم المنصة. تحتوي الوصفة على معلومات حول طريقة تداخل الطبقات، وتدويرها، وتغيير موضعها. هو المشغل الذي يختار الوصفة عبر واجهة المستخدم البشرية، أو يتم اختيارها تلقائيًا بواسطة الآلة اعتمادًا على رمز الاستجابة السريعة أو معلومات النظام.
هناك ثلاثة أشياء يمكن تنفيذها لجعل مثل هذا النظام أكثر كفاءة. أولاً، من المهم التحقق مما إذا كان يمكن الوصول إلى الطبقة في المحاكاة غير المتصلة قبل إنشاء محطة العمل. النمط الذي لا يمكن الوصول إليه في الطبقة الثامنة هو مشكلة ميكانيكية وليست برمجية. ثانيًا، يجب التأكد من أنه في الظروف التي يتم فيها إضافة وحدة SKU جديدة إلى النظام، يكون تعديل الوصفة فقط ضروريًا. يجب تحديد من المسؤول عن ذلك. وأخيرًا، من المهم الحفاظ على اختبار النمط واقعيًا عند تقييم دعم الحواف، حيث أن اختبار نمط تم باستخدام تغليف مثالي ثم اختباره بصناديق مفرطة التعبئة أو منتفخة سيؤدي إلى بعض مشاكل الوضع، والتي سيتم اعتبارها مشكلات في الروبوت.
أخطاء التكوين التي تكلف أموالًا حقيقية
تتكرر الأخطاء المكلفة. تحسين عدد الطبقات لكل منصة دون التحقق من حدود الضغط، وبالتالي تكون الشحنة في حالة جيدة، لكن الطبقة السفلية مشوهة. التصميم للشاحنة بدلاً من الرف. السماح ببعض التمدد لتلبية متطلبات كمية المنصة. اعتبار البصمة غير الفاصلة كمشكلة برمجية بدلاً من مشكلة تغليف. إنهاء النمط قبل قراءة تعليمات التوجيه الخاصة بالعميل.
هناك أيضًا مشكلة أكثر تعقيدًا: إنشاء نمط مناسب للآلة بدلاً من الحمولة.
نمط مناسب للملاقط، لكن مركز ثقل الحمولة مرتفع جدًا يجعلها تبدو جيدة في نهاية العملية، لكنها تفشل على المقطورة.
الحل ليس مثيرًا بشكل خاص — إنشاء نموذج للحمولة، التحقق من الكمية ومقارنتها مع جميع القيود الممكنة للارتفاع والوزن، ثم ضبط الآلة فقط. كيف يتناسب benlongkj مع هذه الصورة, يجب أن نكون صريحين بشأن موقعنا. benlongkj تبني.
أنظمة التجميع الآلي.
التعليمات
، قوالب الحقن وخطوط الإنتاج المخصصة — بما في ذلك خطوط الإنتاج الآلية MCB التي تأخذ القاطع من التشكيل والتجميع مرورًا بالاختبار والتعبئة. في وضع البداية، نحن لسنا مصنعين لأجهزة التكديس، ولا نقدم برنامجًا لتحسين الأنماط. بدلاً من ذلك، ما نقدمه في إطار خدمتنا هو تصميم تسلسل التصنيع الصناعي، الذي يشمل عمليات التراكم، التوجيه، الوسم والفحص، المتعلقة بإدخال المنتج في التكديس.
من المهم جدًا تسليط الضوء على هذا، حيث عادةً ما يُلقى اللوم على جهاز التكديس عند فشل النمط، بينما في الواقع، سبب الفشل يكون في مكان ما في المراحل السابقة. عندما تصل الحالات مائلة بزاوية 15°، أو مفرطة التعبئة، أو مع وجود الملصق في الجانب الخطأ، لا يوجد نمط يمكن أن يساعد في ذلك. معظم عملنا يهدف إلى إنشاء مدخل متسق بحيث يمكن تنفيذ الوصفات الجيدة بفعالية.
ماذا تعني TI و HI في ورقة نمط التكديس؟
تشير TI إلى عدد الوحدات الموجودة في طبقة واحدة و HI تدل على عدد الطبقات الموجودة على المنصة. تكوين 16 × 4 سينتج عنه إجمالي 64 وحدة. يجب توفير كلا الرقمين في ورقة المواصفات أو وثائق التوجيه لأن مستودع الاستلام يتحقق من الحمولة مقابل هذه الأرقام دون كسر غطاء الشد.
كيف تحسب الوحدات لكل طبقة؟
استخدم قياس طول السطح مقسومًا على طول الوحدة، ونفس الشيء لعرض السطح وعرض الوحدة، ثم اضرب الرقمين الناتجين. على سبيل المثال، حالة سطح بطول 48 × 40 بوصة وعلبة بحجم 12 × 10 ستعطي 4 وحدات على الطول و4 وحدات على العرض — وبالتالي مجموع 16 وحدة. في الحالات التي لا تتناسب فيها الوحدة بشكل متساوٍ على السطح، يجب اتخاذ قرار بين فقدان أجزاء من السطح، السماح بوحدة معلقة أو وضع صف بديل.
هل يمكن لروبوت التكديس التعامل مع أكثر من رمز SKU واحد على نفس المنصة؟
بالتأكيد. استخدام منصات مختلطة الرموز و"قوس قزح" شائع في خلايا الوصفات الآلية اليوم؛ حيث يمتلك برنامج الجهاز القدرة على التعامل مع عدد المنتجات المطلوب. لذلك، يقتصر الوسط فقط على إمكانية محدودة من حيث الأدوات لأن وسادة التفريغ للصناديق لا يمكنها التقاط كيس.
هل يؤثر نمط التكديس على تكلفة الشحن؟
ببساطة، الوزن البُعدي وكثافة المنصة يؤديان إلى فرض رسوم الناقل بناءً على الوزن الفعلي أو الوزن البُعدي، أيهما أكبر. في الجوهر، كلما زادت كثافة المنصة، سيكون هناك شحنات أقل لنفس مستوى حمولة المنتج. من 12 إلى 16 وحدة لكل طبقة يعني زيادة في تحسين الكثافة بمقدار 33% مقارنة بنفس حجم المقطورة.
مراجع
- ISO — ISO 3394:2012 أبعاد العبوات المستطيلة الصلبة
- NIST — الدليل 44، المواصفات، التسامحات والمتطلبات الفنية الأخرى لأجهزة الوزن
- UL Solutions — معايير اختبار المنصات وحمل الوحدات
- ASTM International — D4169 الممارسة القياسية لاختبار أداء حاويات وأنظمة الشحن
- US EPA — إرشادات إعادة استخدام المنصات وتغليف الخشب
- MHI — مواد مرجعية لحمل الوحدات والتكديس على المنصات
خاتمة
على الرغم من أن تصميم حمولة المنصة ليس جزءًا من عملية الشحن، فمن الضروري تقييم التصميم مقابل كل من تخطيط المنصة والإجراءات المتخذة لحماية التصميم قبل تحديد التصميم النهائي. يجب أخذها في الاعتبار قبل الوصول إلى خطة التصميم النهائية. عند مواجهة قرار كيفية ترتيب المنصة، يجب على المستخدم اختيار أحد تكويني المنصة المتاحين، وهما التكوين العمودي والتكوين المتشابك. يختلف التكوينان في قابلية الضغط ووقت البناء والتفكيك. في هذا الصدد، الخطوة الأولى في العملية بأكملها هي قياس صندوق الشحن الموضوع على المنصة. سيؤدي صندوق الشحن ذو الحجم المناسب إلى نتائج أفضل في العملية من أي شيء آخر. لذلك، من الضروري أيضًا التحقق مما إذا كان صندوق الشحن متوافقًا مع تكوين الحمولة المطلوب.