 benlong
Машина непрерывного движения для сборки: типы, применения, цены
При поиске машины для сборки с непрерывным движением клиенты хотят иметь машину. У них есть продукт, необходимый объем и бюджет. Знакомый сказал им, что непрерывное движение означает крупномасштабные производственные линии. Теперь они просто интересуются, можно ли применить предоставленные рекомендации к ним, что может делать машина, для каких применений она предназначена и сколько будет стоить машина в 2026 году. Руководство будет построено следующим образом: в конце руководства представлены типы производителей, разделённые по их отрасли.
Прежде чем перейти к деталям этого типа технологии, отметим, что непрерывное движение не является самым популярным типом технологии. Приблизительно три четверти ротационных машин — это индексирующие диски, в то время как машины с непрерывным движением составляют только 31% от всех машин. Другими словами, многие инженеры, пытающиеся продавать технологию непрерывного движения, даже не понимают, как такие устройства могут работать. Кроме того, покупка машины с непрерывным движением не требует от покупателя уделять большое внимание ценовым параметрам.
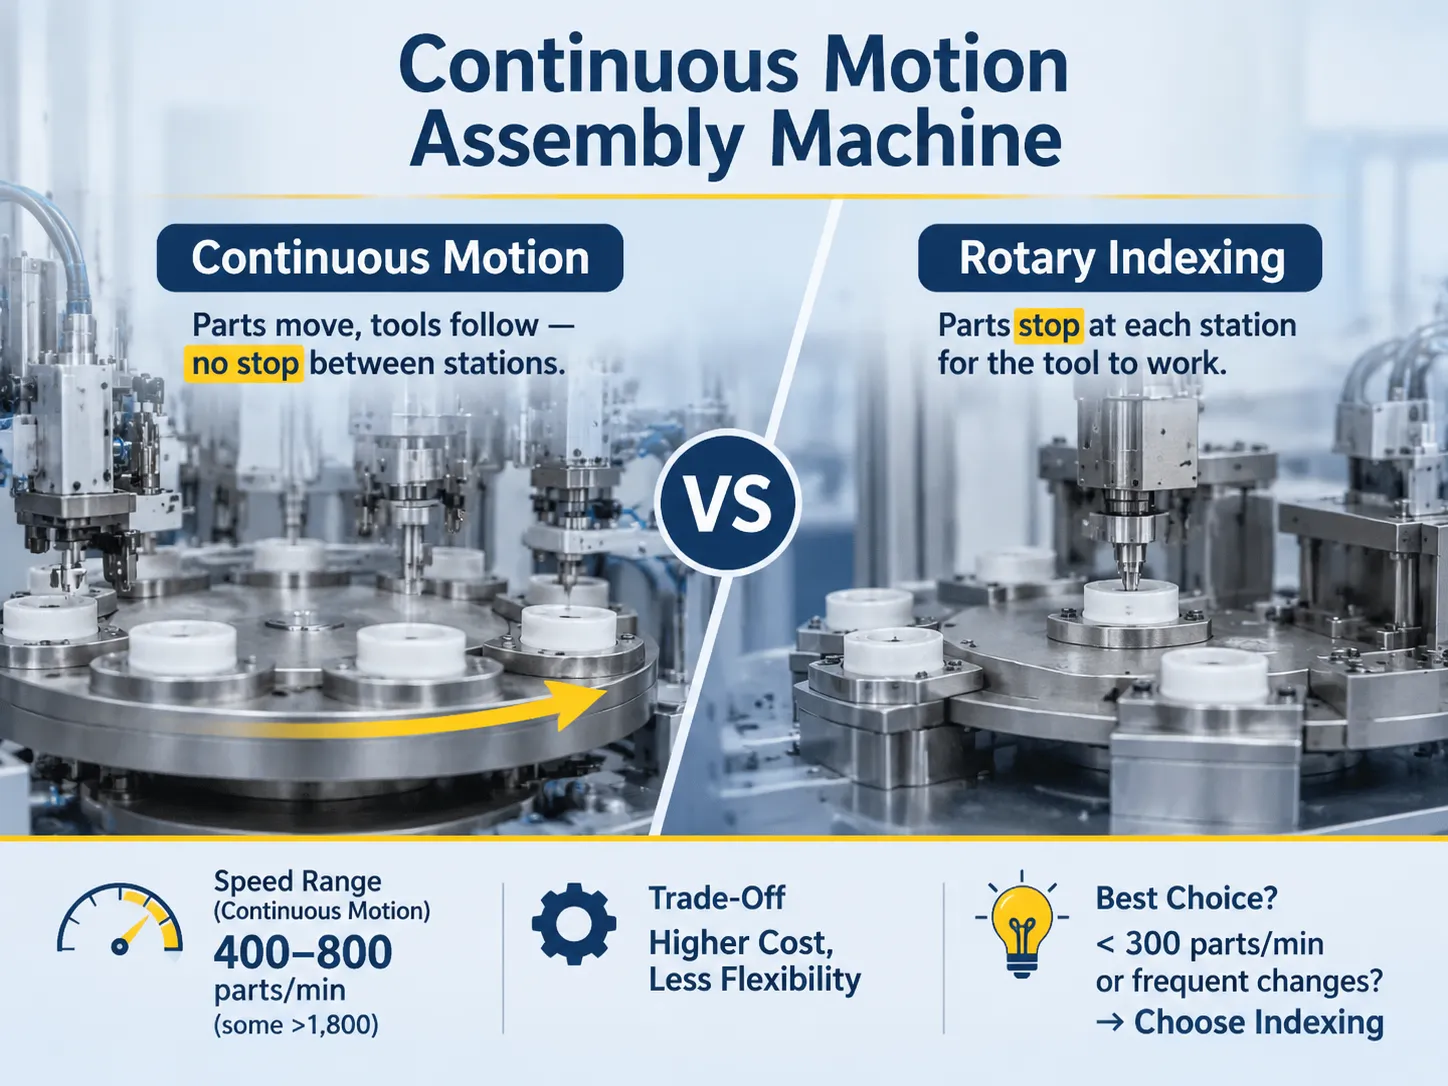
Машина для сборки с непрерывным движением — это одна из машин, которая не останавливается во время работы. Эта машина более эффективна с точки зрения производительности при массовом производстве мелких и симметричных изделий, поскольку характеризуется коротким рабочим циклом. Машина идеально подходит для решения задач, связанных с обработкой крышек, распылительных клапанов, шприцев, футляров для помады, ручек и соединителей. Средняя скорость работы машины составляет от 400 до 800 деталей в минуту, что легче достичь по сравнению с максимальными 1800 деталями в минуту, достигаемыми специальными машинами, в то время как индексирующие диски работают медленнее и могут перемещать только несколько десятков деталей в минуту. Ценовой диапазон машин для сборки с непрерывным движением сильно варьируется от 100 000 до 1,5 миллиона. Существует несколько компаний, которые работают над машинами для сборки, внося значительные улучшения в этой области.
Что такое машина для сборки с непрерывным движением, простыми словами
Основная характеристика заключается в том, что заготовка никогда не останавливается. Детали поступают на входную линию одна за другой, разделённые поворотным столом с чистым шагом, в то время как детали падают в поворотный стол с постоянной скоростью. Как только деталь проходит через машину, она выбрасывается только в конце.
Именно поэтому вся машина построена таким образом. Для достижения этого инструмент, который постоянно контактирует с движущимся элементом, должен иметь движения, определяемые геометрией, а не программированием. Кулачки показали успех в своей работе. Поворотный стол, звёздчатое колесо и движение инструмента должны быть связаны через вал, что обеспечивает идеальную синхронизацию всего механизма.
Кроме того, учитывая влияние всего дизайна машины, можно сказать, что выгода приходит с ценой. Поэтому нет смысла создавать систему управления машиной, имеет смысл проектировать сам кулачок. Если у производителя машин есть хороший конструктор кулачков, но слабый разработчик ПЛК, он добьется гораздо большего успеха, чем при обратном распределении ролей.
С другой стороны, можно выделить два типа решений, принимаемых потребителями: выбранный тип архитектуры передачи (машина с диском, линейная машина и т.д.) и тип движения (прерывистое или непрерывное). Общая компоновка модульной линии, включая варианты конвейера и расположение станций вдоль рамы, изложена в этом обзоре модульной платформы сборочной линии, и это полезно даже для словаря: станции, гнезда, передача, время цикла, шаг.
Типы машин, которые вам будут предложены, и для чего каждая из них предназначена
Всего пять типов архитектуры охватывают почти все сборочные машины, и название одного из этих типов всегда встречается в коммерческом предложении без объяснений.
- Ротационная непрерывная. Это тот тип ротационной системы, который мы только что обсудили, где детали движутся по кругу, а рабочие механизмы опускаются с вращающихся силовых колес. Этот тип используется для работы со скоростью от 400 до 800 деталей в минуту. Лучший для простых операций при изготовлении небольших круглых или симметричных деталей. Также метод сборки подходит для того же типа конструкции и не изменится в течение многих лет.
- Ротационная индексирующая. В этом случае детали останавливаются на каждой позиции процесса. Машина переходит к следующей позиции, когда работа на предыдущей остановке завершена. Средняя скорость системы от 15 до 250 деталей в минуту. Оснастка не такая дорогая, и время на смену оборудования сокращается. Это самое распространенное производственное оборудование, например, 70% из установленного ротационного оборудования.
- Машины с передачей на паллетах. Детали не перемещаются по системе, как в предыдущих методах, а на паллетах. Движение может быть синхронным или асинхронным. Синхронная передача означает одновременное движение всех паллет, при этом самая медленная станция определяет цикл. Это не позволяет создать продуктивную очередь паллет с продуктом в процессе.
- Линейные синхронные машины. Станции расположены на общей базе в прямой линии. Это легко расширять и обеспечивает хороший обзор процессов. Это лучший метод, если вы производите длинный продукт, требующий последовательного выполнения операций.
- Ручная или гибридная ячейка. Оснастка, пресс и оператор. Это по-прежнему актуально при производстве менее нескольких сотен единиц в день, и притворство обратного приводит к тому, что заводы получают дорогую машину, которая тратит свой потенциал, работая только с одним продуктом.
Есть два решения на выбор вместо одного. Циферблат против линии означает балансировку времени цикла, так как подсборки, значительно различающиеся по времени, не могут обрабатываться одним циферблатом, поэтому линии автоматических выключателей и контакторов строятся с использованием принципа передачи. модульная производственная линия, используемая для сборки воздушных автоматических выключателей является рабочим примером, где время цикла для дугогасительной камеры, контактов и механизмов достаточно различается, чтобы один циферблат работал со скоростью самого медленного. Непрерывное или прерывистое движение — второе решение, и оно касается скорости, а не баланса.
Где эти машины находят своё применение
Непрерывные движения встречаются там, где объекты малы, используются в больших объемах и подходят для подачи и укладки. Четыре области применения, перечисленные ниже, составляют большинство установок.
- Упаковка и закрывающие элементы. Крышки для бутылок, распылительные насадки, аэрозоли и насосы. Здесь архитектура непрерывного движения наиболее комфортна, так как операция длится доли секунды и выполняется миллионы раз. Машина для закрывания крышек, работающая со скоростью 1200 крышек в минуту, является стандартным применением технологии.
- Медицинские изделия. Шприцы, иглы для ручек, пробирки для забора крови и компоненты ингаляторов. Объемы высоки, геометрические формы круглые и симметричные, требования к чистым помещениям способствуют конструкции без множества открытых компонентов. Валидация процесса гораздо более требовательна, чем в области упаковки, что означает, что машина должна быть спроектирована для очистки, в отличие от упаковочных машин.
- Косметика и пишущие инструменты. Тюбики для помады, кисточки для туши, шариковые ручки и бритвы. Малый размер, цилиндрическая форма, сборка с помощью прессования и защелкивания, декорирование без видимых повреждений поверхности. Непрерывные ротационные машины выполняют все операции, при этом знания процесса приобретаются, а не вкладываются в конструкцию машины.
- Электрические и электронные компоненты. Разъемы, клеммы, малые реле и предохранители. В этом случае архитектура меняется из-за необходимости тестирования, поэтому используемая машина — это конвейер с паллетами и тестовыми станциями. Обратите внимание, что это важно для людей из области упаковки, ожидающих схожести машин.
Все они имеют общую закономерность: преимущество в движении по сравнению с остановкой операции, если только остановка не дешевле, чем устранение причины остановки. Машина для закрывания крышек может выполнять операцию за доли секунды, но если машина остановилась, процесс приостанавливается. Устраните остановку, и теперь весь процесс выполняется на скорости машины, а не на скорости операции.
Производительность, время выдержки и цифры, стоящие за скоростью
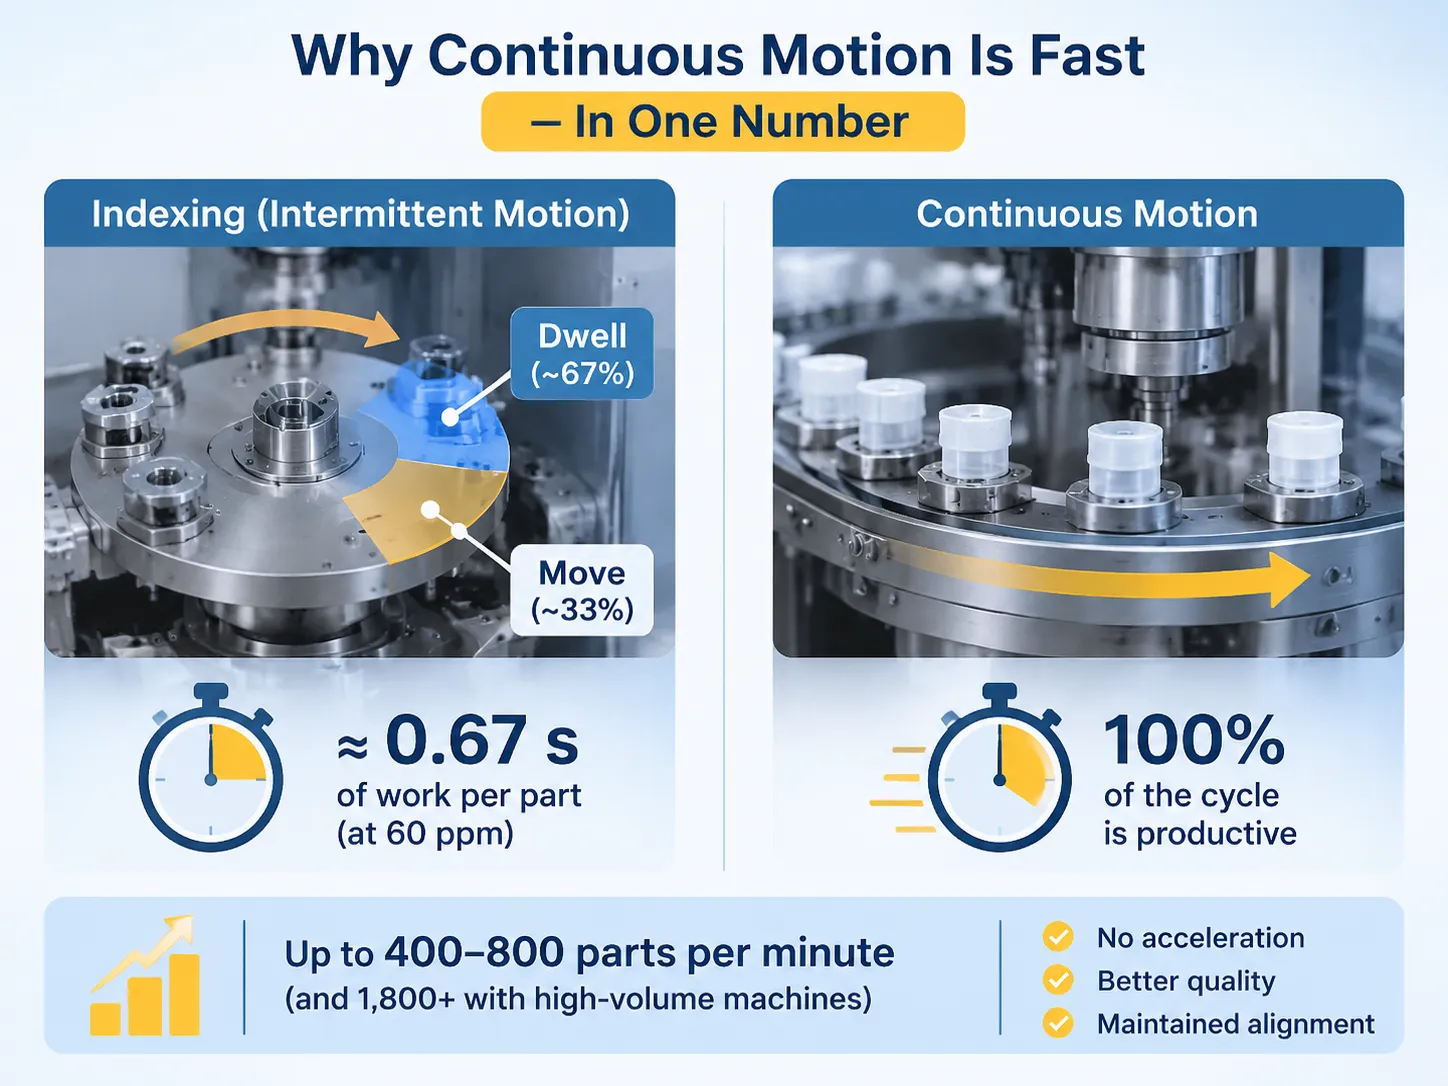
Индексационная машина классифицируется на рабочее время и время передачи в одном цикле. Время передачи — это время, когда ничего не происходит, тогда как рабочая часть, называемая временем задержки, составляет около двух третей цикла. Таким образом, машина, производящая 60 деталей в минуту, позволяет около 0,67 секунды рабочего времени на каждую деталь.
Непрерывное движение предотвращает такие потери, удерживая деталь фиксированной относительно инструмента в любой момент времени. Поэтому отношение полезного времени к общему времени приближается к значению 1, и ограничения переходят от машин к операциям. Вот почему указанная производительность так сильно различается: прерывистые машины имеют производительность от 15 до 250 деталей в минуту, тогда как непрерывные машины — примерно 400-800 деталей в минуту с высокой производительностью закрытий свыше 1800.
Три значения определяют категорию любой конкретной машины. Общее количество позиций инструмента определяет, сколько операций может быть выполнено за один цикл. Шаг станции определяет физическое пространство, необходимое для каждой операции. Самая длительная операция определит значение цикла, поскольку машина будет работать со скоростью самой медленной операции. Таким образом, 36-позиционная турель с самой длительной операцией, которая длится 80 миллисекунд, будет иметь производительность 750 независимо от скорости других 35 операций.
Другой аспект важнее скорости для хрупких изделий. Поскольку деталь останется неподвижной, пока происходит её ускорение, компоненты остаются целыми, что позволяет доставить деталь на следующую станцию без потерь.
Инструментальная оснастка, переналадка и реальная стоимость нового продукта
Кулачковая машина создаётся в соответствии с руководством по распределению деталей, которое, согласно заявлению, должно быть дважды рассмотрено потенциальными покупателями, поскольку гнёзда вырезаются вокруг маленькой детали, штифты — обработаны под размер детали, кулачковые сегменты профилированы в соответствии с ходом, а звёздчатое колесо разработано для расстояния между деталями. Измените деталь — и всё изменится.
В коммерческом плане изготовление оснастки для нового продукта стоит 20-40% от стоимости оригинальной машины, и поэтому это занимает более нескольких месяцев, а не недель, поскольку продукт проходит идентичный процесс проектирования, обработки и тестирования, как и первый продукт. Пользователи, осведомлённые о двух будущих поколениях продукта, должны предоставить две цифры до утверждения первого, поскольку конструкции это позволяют, и инженер может запомнить все детали создания гнезда на данный момент.
Что касается простоты переналадки, всё зависит от того, насколько сильно отличается продукт. Если вторая версия имеет те же размеры и отличается только одной характеристикой, переналадка относительно проста, так как включает только замену штифтов и установку вставки в гнездо. В отличие от этого, если вторая версия требует нового звёздчатого колеса и нового кулачкового сегмента, необходимо выполнить проект. автоматический формирователь коробок иллюстрирует этот момент с другой стороны: станция сборки быстрая и надежная, но она подает на индексирующую линию, поскольку операции далее требуют времени, и кулачковая машина на этом этапе процесса была бы неправильным инструментом.
Эксплуатационные расходы имеют свою специфику. Кулачковые машины требуют правильной смазки, регулярной проверки кулачков на износ и своевременной замены штифтов, а не ожидания их поломки. Заедание при 600 в минуту — это не просто проблема, это контейнер с браком и, возможно, согнутый штифт. Для 36-штифтовой башни десять минут равны потере около 7000 деталей, поэтому время восстановления после заеданий должно быть включено в технические характеристики вместе с цикловым временем.
Сколько стоит машина с непрерывным движением в 2026 году
Цены, приведенные ниже, относятся только к оборудованию и основаны на количестве станций, содержании тестов и стране производителя. Европейский или североамериканский поставщик обычно берет на 30–60 процентов больше за то же количество станций по сравнению с китайским или тайваньским поставщиком из-за большего количества инженерных часов и оформления документации, а не из-за стоимости материалов.
| Конфигурация | Типичная цена | Что ее приводит в движение |
|---|---|---|
| Кулачковая машина с 6–12 штифтами, ручная загрузка | Низкая цена $100,000s | Конструкция кулачка, первый комплект оснастки, простое управление |
| Машина с 16–24 штифтами с автоматической подачей и выбросом | $250,000 до $500,000 | Подача, фазировка звездочки, ограждение |
| Машина с 24–36 штифтами, мультибашенная, с визуальным контролем, встроенным тестированием | $500,000 до $1.2 миллиона | Содержание тестов, визуальный контроль, обработка брака, прослеживаемость |
| Машина для закрытия выше 1,200 ppm | $800,000 до $1.5 миллиона и выше | Скорость, динамический баланс, шумозащита, комплекты оснастки |
| Комплект оснастки для второго продукта, та же рама | 20–40 процентов от цены машины | Новые гнезда, штифты, кулачковые сегменты, звездочка, пробный запуск |
Для сравнения, оборудование для сборки печатных плат — это совершенно другая категория, и данные к нему не применимы, поскольку люди рассматривают приведенные выше цифры как хорошую базу для бюджетирования. Базовые затраты на установку pick-and-place составляют от $30,000 до $80,000; средний диапазон — от $80,000 до $250,000, а полная линия SMT, включающая принтер, установщик, печь пайки и AOI, стоит от $250,000 до $1 миллиона и выше. Механическая кулачковая машина дороже машины-установщика с той же производительностью, поскольку она изготавливается на заказ, тогда как установщик — это стандартное оборудование.
Следует отметить, что два вида затрат никогда не появлялись в коммерческих предложениях, но они вполне реальны. Первый — это оснастка для следующего продукта, описанная ранее. Второй — кривая обучения на производстве, поскольку кулачковую машину нельзя перепрограммировать для устранения неисправностей. Если деталь плохо работает при уже достигнутой скорости, решение — механическая корректировка, для которой обслуживающий персонал должен уметь читать профиль кулачка. На предприятиях без такой экспертизы высокоскоростные машины часто работают только на 60 процентов от своей мощности на протяжении всего срока службы, что является дорогостоящим способом эксплуатации индексирующей машины.
Кто строит эти машины и чем известен каждый из них
Сторона поставщиков разделена на 4 категории, и полезно понимать, к какой категории относится поставщик, чтобы избежать ненужных циклов при получении коммерческих предложений.
- Крупные уважаемые производители. Среди крупных производителей крупнейшим по выручке является ATS Corporation с доходом около 2,7 миллиарда C$ в финансовом 2025 году, около 7 500 сотрудников и 65 производственных предприятий. Они показывают отличные результаты в области сборки и тестирования медицинских устройств и машин, используемых в транспортной сфере. JR Automation охватывает те же области и имеет прочное присутствие в Северной Америке. Обе компании могут выполнить весь проект, включая его создание и валидацию.
- Специализированные производители. Например, IMA Group известна производством упаковочных машин, а Mikron — медицинских устройств. Преимущество работы со специализированными производителями в том, что их конструкции и инструменты проверены и доказали свою эффективность. Однако они могут быть ограничены своими знаниями о машине, так как будут предлагать только те конструкции, с которыми имеют опыт.
- Поставщики приводов и систем управления. Примеры — Bosch и Beckhoff. Они не производят сами машины, а создают компоненты для машин. При выборе поставщика можно многое узнать об их подходе к проектированию.
- Китайские и тайваньские производители. Несмотря на низкие цены и короткие сроки поставки, а в некоторых случаях и недостаток инженерного опыта, те, кто стоит внимания, имеют как минимум одну установку в конкретной области работы и документированную политику по запасным частям, на которую можно безопасно опираться. Избегать следует тех, кто просто называет цену, не уточнив даже, что требуется.
Как выбирать по отрасли: таблица решений
Таблица ниже связывает типичные случаи с типом машины, достижимым диапазоном производительности и подходящим поставщиком. Ее следует рассматривать лишь как справочный материал, а указанные показатели производительности предполагаются на основе стабильного дизайна продукта.
| Отрасль и продукт | Подходящий тип машины | Реалистичная производительность | Профиль поставщика |
|---|---|---|---|
| Напитки и крышки: крышки, распылительные клапаны, насосные дозаторы | Ротационная непрерывная кулачковая машина с башней для закрывания крышек | 600 до 1 800 шт/мин | IMA, ATS, специализированные производители крышек |
| Медицинские изделия: шприцы, иглы для ручек, пробирки для крови | Ротационная непрерывная или высокоскоростная паллетная линия в чистой комнате | 300 до 800 шт/мин | Mikron, ATS Corporation, производители проверенных систем |
| Косметика и пишущие принадлежности: тубы для помады, ручки, бритвы | Ротационная непрерывная с декоративными и прессовыми станциями | 400 до 900 шт/мин | IMA, региональные специалисты по кулачковым машинам |
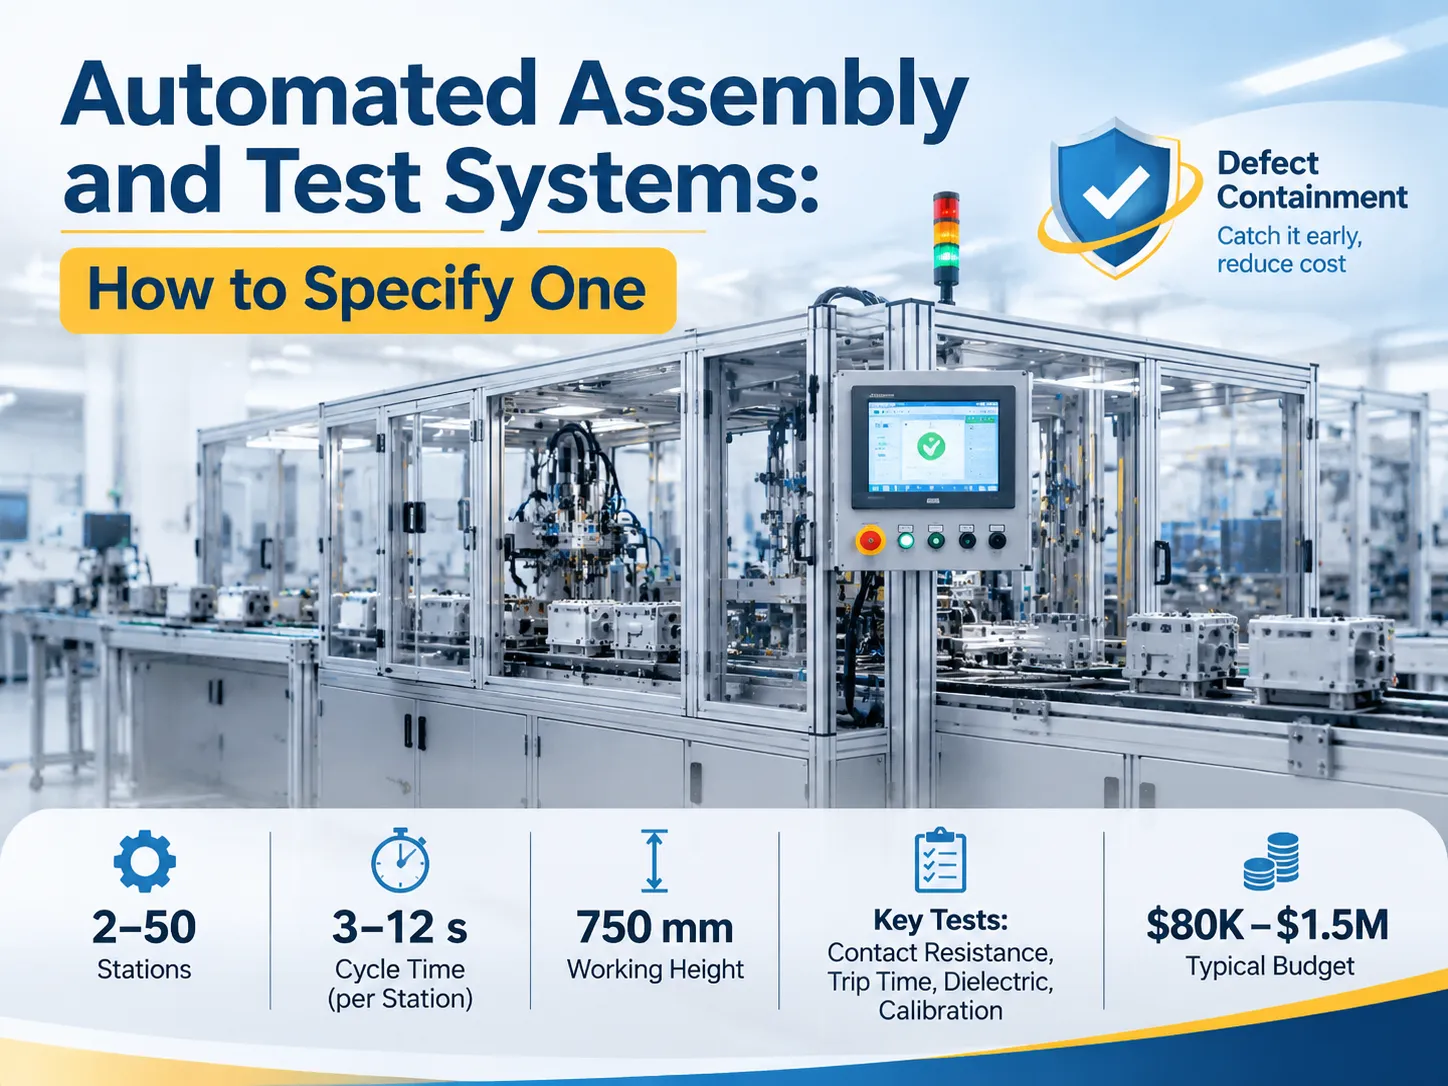
| Низковольтное электрооборудование: автоматические выключатели (MCB, MCCB), УЗО, контакторы | Прерывистая паллетная линия, 2 до 50 станций, испытательные стенды рядом | 3 000 до 20 000 единиц за смену | Бенлонг, а также отечественные производители испытательных стендов |
| Автомобильные компоненты: разъемы, датчики, исполнительные механизмы | Синхронная или асинхронная паллетная линия с встроенным тестированием | Цикл 3 до 12 секунд на станцию | ATS Corporation, JR Automation, интеграторы первого уровня |
| Потребительская электроника: мелкие разъемы, аппаратное обеспечение | Высокоскоростная кулачковая машина или линейная синхронная линия | 200 до 600 шт/мин | Тайваньские и китайские производители, Keyence для инспекции |
| Подсборки бытовой техники и коммутационного оборудования | Ротационный индексирующий диск с ручной загрузкой | 30 до 120 шт/мин | Региональные производители, Бенлонг для электрических аппаратов |
Найдите ваш продукт в таблице, а затем проверьте ваш объемный рейтинг. Если ваш объем ниже эталона, то машина меньшей мощности обычно является лучшим выбором, так как использование машины на треть от ее номинальной мощности может быть дорогим способом производства. сравнение вариантов автоматизированных производственных линий проходит через те же решения со стороны закупок, включая критерии приемки, которые стоит прописать в контракте до внесения аванса.
Что указать в заказе на покупку
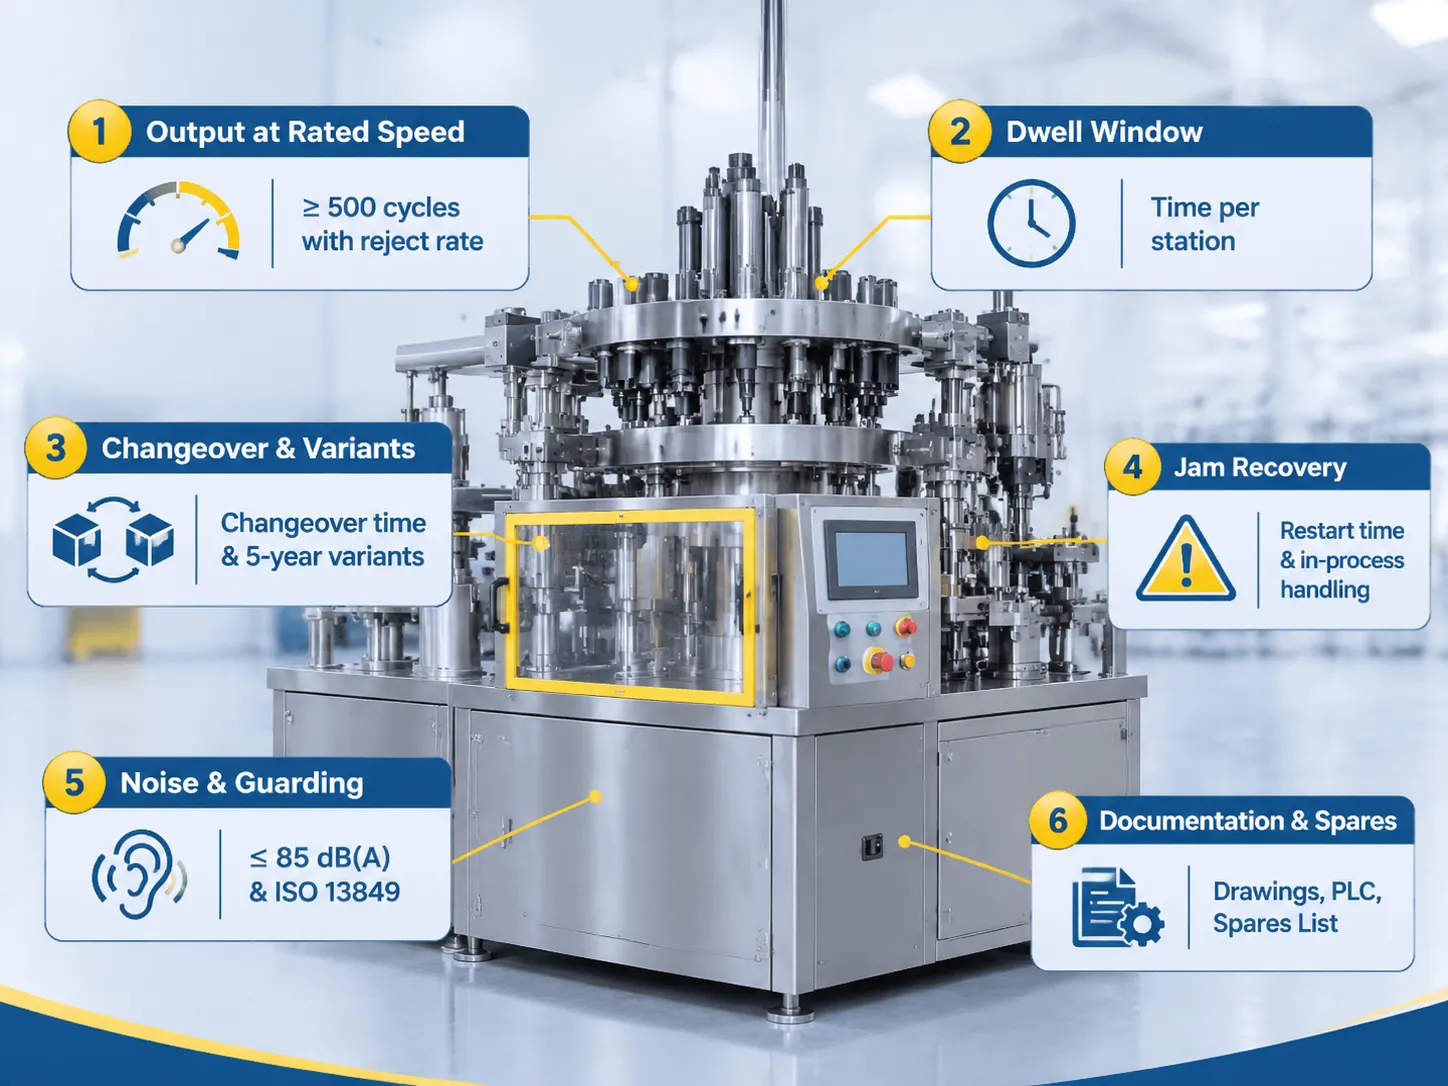
- Производительность должна рассчитываться по реальной продуктивности, а не по времени цикла, полученному из кулачкового чертежа или по среднему значению из записей по серии из двадцати готовых деталей. Сообщите нам о результатах работы оборудования за период, когда было выполнено не менее пятисот циклов, и были определены необходимые показатели вместе с уровнем брака.
- Время задержки для каждой станции должно быть описано как минимум в миллисекундах. Если производитель не может установить это время, значит конструкция кулачка все еще разрабатывается, и оборудование будет задержано на период, необходимый для решения проблемы с конструкцией.
- Время переналадки и количество модификаций также должны быть указаны. Это означает, сколько времени необходимо для смены продукта и сколько продуктов машина должна будет произвести в течение следующих пяти лет. Эти данные очень важны для разработки стратегии оснастки, однако они упоминаются менее чем в 20% заказов на покупку.
- Следует указать время восстановления после заедания. Крайне важно знать, сколько времени машине требуется для возобновления работы и что происходит с деталями, которые обрабатывались в этот период. По примеру 36-позиционной турели, работающей со скоростью 700 деталей в минуту, около десяти минут простоя приведут к потере более 7000 деталей.
- Следует указать критерии шума и безопасности. Известно, что кулачковое оборудование очень громоздкое, и уровень шума часто описывается как 85 дБ(А), что является уровнем, при котором необходимо строить звукоизоляционный кожух. Процедуры безопасности должны соответствовать стандарту ISO 13849.
- Должен быть предоставлен список технической документации и запасных частей. Производитель должен подготовить комплект схем оборудования, электронных схем, исходный файл ПЛК с возможностью модификаций, список запасных частей и цены на них до поставки оборудования.
Где Benlong занимает место на этом рынке
Наша компания создает системы для сборки и тестирования устройств, использующих низкое напряжение в электроснабжении электрических аппаратов, начиная от миниатюрных автоматических выключателей до воздушных автоматов, устройств защитного отключения и так далее. Это область, в которой мы должны обеспечивать поддержку не только при 370В, но и при различной частоте 50 Гц, при этом строительство занимает от 30 до 60 дней.
Можно подумать, что наша неохота продавать ротационные машины связана со скромностью, но это не так. Наше объяснение просто: дефект выключателя заключается в плане действий, калибровке и диэлектрических испытаниях, которые проводятся после тысяч тестов на различных моделях.
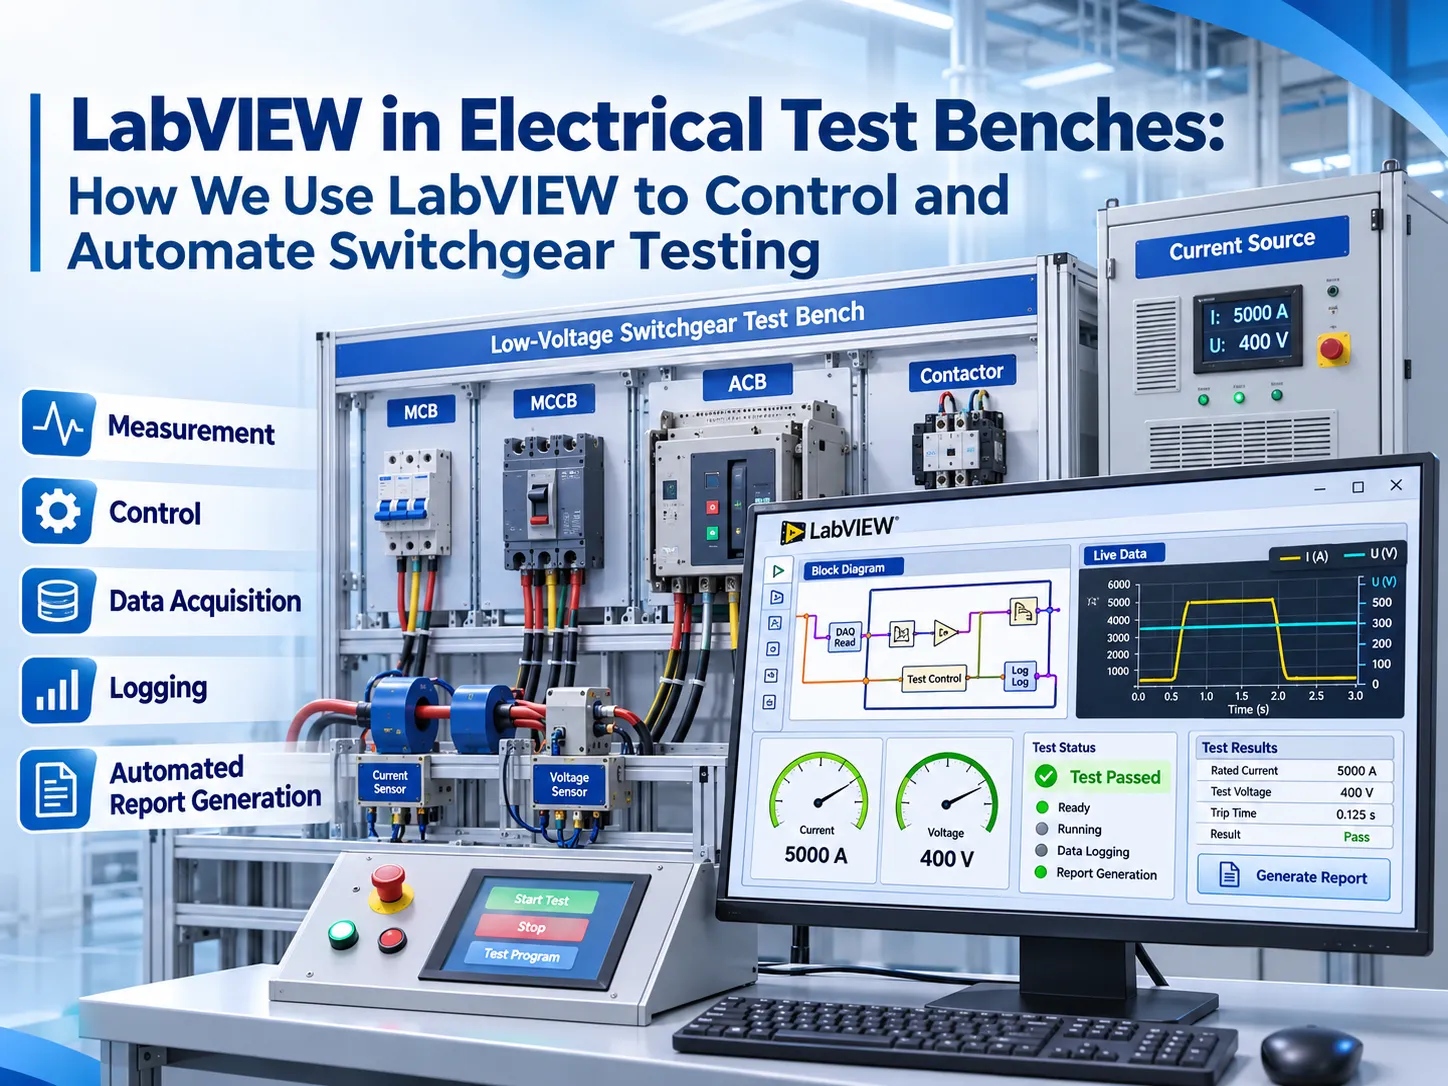
Наш главный актив — это библиотека инструментов, которые у нас уже есть и которые мы используем при создании систем сборки и тестирования, основанных на уже существующей версии. Метод вставки контактов в автоматические выключатели — это просто еще одна вариация того, что мы создали ранее. машина для тестирования контакторов является хорошим примером: сопротивление контакта, срабатывание и отпускание измеряются при покое устройства, в определенных условиях и с контролируемым током, что именно является ограничением, которое не может удовлетворить непрерывная машина.
В случае, если ваш продукт действительно соответствует определению симметричного изделия, производимого со скоростью 600 штук в минуту, и детали защелкиваются вертикально, вам потребуются услуги поставщика кулачков, и мы сообщим вам об этом в нашем первом ответе. Если это электрическое устройство, которое должно производиться в диапазоне от 5 000 до 20 000 единиц за смену и, следовательно, требует калибровки и тестирования каждой единицы одновременно, у нас есть высокая способность обеспечить ожидаемую скорость и производительность производственной линии.
Часто задаваемые вопросы
Сколько стоит машина для сборки печатных плат?
Базовая машина pick-and-place, используемая для задач SMT, может стоить примерно от $30 000 до $80 000. Однако машина среднего класса с несколькими головками и системой визуального контроля может стоить от $80 000 до $250 000. В то же время полный комплект SMT, состоящий из принтера, машины для установки компонентов, печи для пайки и AOI, обычно стоит более $250 000 и может достигать $1 миллиона. Машины, используемые в электротехнической сборочной промышленности, относятся к другой категории, и их цены нельзя напрямую сравнивать, однако приведенные цифры могут быть полезны для ориентира, поскольку продукт каталожный, в то время как аналогичная система сборки по похожей цене изготавливается на заказ с использованием специальных инструментов.
Существуют ли еще сборочные линии?
Это верно, и тем не менее они используются в большинстве процессов. Низкий объем производства, низкое разнообразие готовой продукции и большие размеры или хрупкость изделий делают ручные линии необходимостью для работы. Автоматизированные линии встречаются в отраслях с более высоким объемом производства и обычно состоят из 70 процентов прерывистых ротационных, 20 процентов линейных транспортных и 3 процентов непрерывных ротационных. Изменилось не существование линий, а новые технологии, которые позволяют контролировать качество производимых товаров.
Что такое сборочная машина?
Устройство, которое собирает различные детали для получения либо конечных, либо только частично готовых изделий посредством цепочки станций, каждая из которых выполняет одну конкретную функцию: подача, ориентация, прессование, завинчивание, клепка, сварка, дозирование, маркировка или тестирование. Станции соединены с помощью транспортной системы, которая может быть либо прерывистой (детали неподвижны), либо непрерывной (детали движутся непрерывно, при этом инструменты движутся вместе с деталями). Эта категория машин варьируется от простого полуавтоматического пресса, оснащенного приспособлением, до 36-станционной ротационной машины, позволяющей выполнять 800 сборок в минуту.
Что такое автоматизированные сборочные системы?
Система управления контролирует всю подачу, транспортировку, сборочный участок, тестирование и отбраковку. Вместо того чтобы быть просто набором отдельных машин, система должна быть очень хорошо интегрирована посредством правильной последовательности, системы блокировок и записи качества. В случае сбоя производственная единица должна быть направлена в другое место и получит причину отбраковки. Два завода могут купить идентичные устройства, но они не получат одинаковый результат, так как их системы отбраковки будут работать по-разному.
Ссылки
- A3 — Продвижение автоматизации, ресурсы сборочных систем
- ATS Corporation — Индивидуальные автоматизированные сборочные и испытательные системы
- Bosch Rexroth — Технологии сборки и обработки
- Keyence — Визуальный контроль и измерения для inline-инспекции
- Beckhoff Automation — Управление движением для высокоскоростной сборки
Заключение
Непрерывное движение компонентов решает одну проблему — остановку, которая стоит дороже, чем механизм, устраняющий эту остановку. Если у вас 300 деталей в минуту или меньше, или ваш продукт будет переработан в ближайшие два года, проблема еще не возникла, и индексирующая машина гарантирует вам автоматическую окупаемость.
Если проблема уже существует, покупайте планы кулачков и оснастки, а не саму машину. Вы должны получить у поставщиков время нахождения на каждой станции, время переналадки, время восстановления после заедания и цену инструмента для соответствующего продукта, но включить их в контракт. После этого вы можете проверить данные поставщика с данными, представленными в таблице выше, потому что компания, которая уже работала с похожим продуктом, предложит гораздо более низкую цену за инженерный процесс, чем компания, которая никогда не работала в этой области.