 benlong
Machine d'assemblage à mouvement continu : types, applications, prix
Lorsqu'ils recherchent une machine d'assemblage à mouvement continu, les clients souhaitent posséder la machine. Ils connaissent le produit, le volume nécessaire et le budget. Une connaissance leur a dit que le mouvement continu signifie des lignes de production à grande échelle. Maintenant, ils se demandent simplement si les recommandations fournies peuvent leur être applicables, ce que la machine peut faire, à quelles applications elle est destinée, et quel est le prix de la machine en 2026. Le guide sera construit de la manière suivante, la dernière partie du guide présente les types de fabricants divisés selon leur branche industrielle.
Avant de passer aux détails concernant ce type de technologie, mentionnons d'abord que le mouvement continu n'est pas le type de technologie le plus populaire. Environ trois quarts des machines rotatives sont des cadrans indexeurs, tandis que les machines à mouvement continu ne représentent que 3% de toutes les machines. En d'autres termes, de nombreux ingénieurs qui tentent de vendre la technologie à mouvement continu ne comprennent même pas comment de tels dispositifs peuvent fonctionner. De plus, l'achat d'une machine à mouvement continu ne nécessite pas que l'acheteur prête une grande attention aux paramètres de prix.
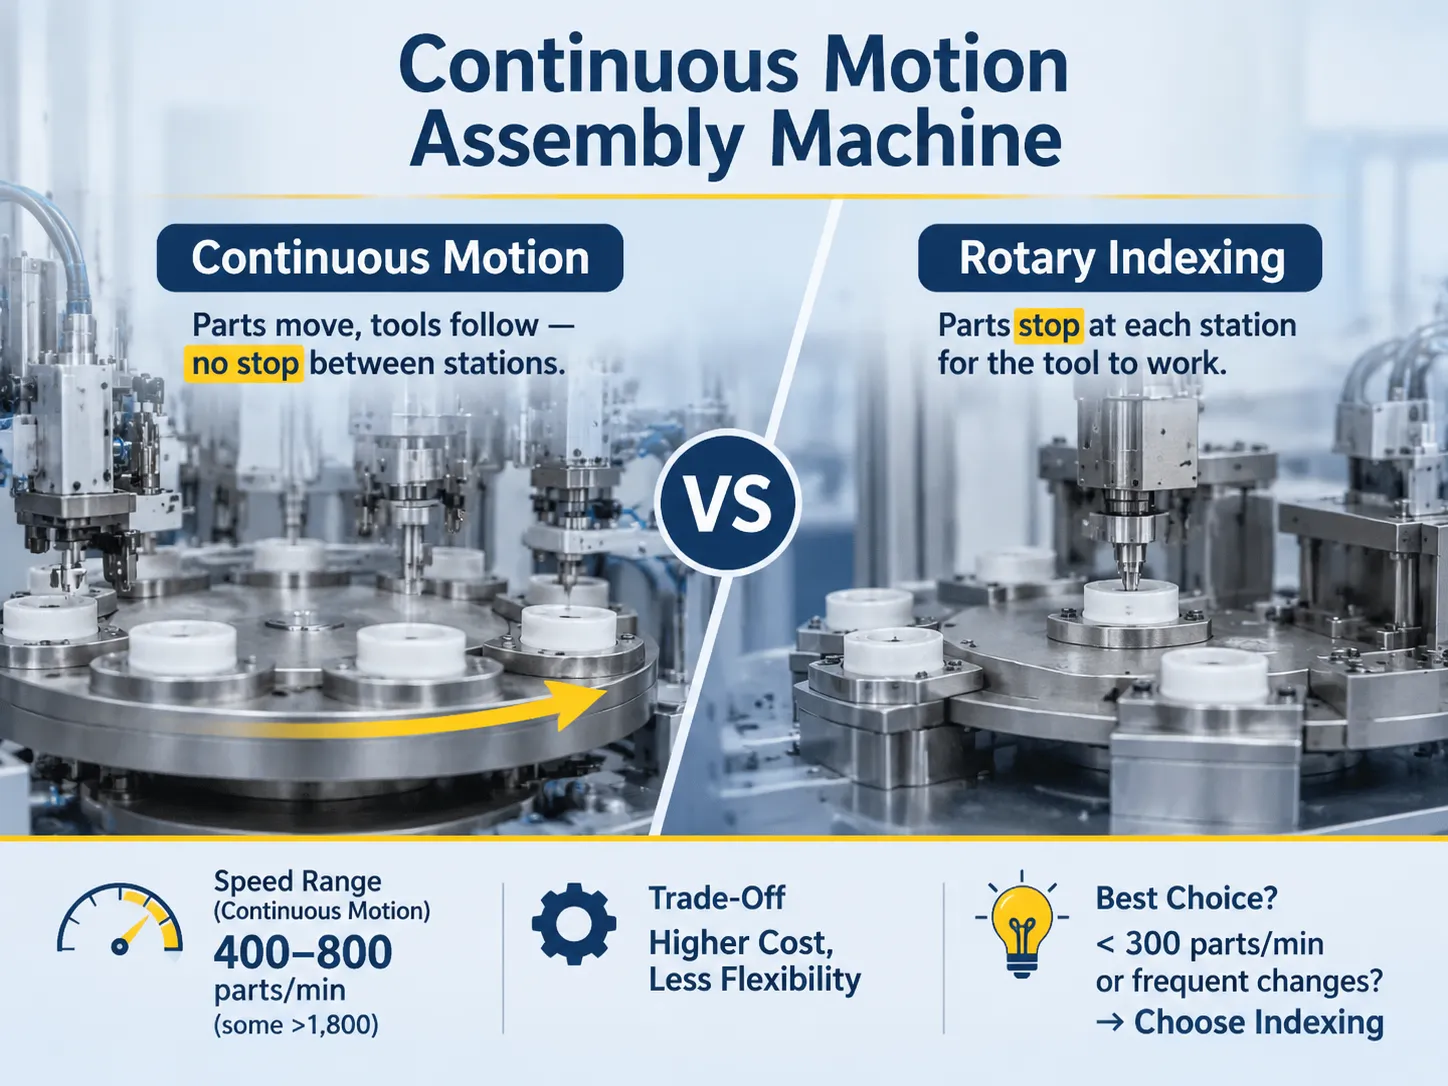
Une machine d'assemblage à mouvement continu est l'une des machines qui ne s'arrêtent pas de bouger pendant le fonctionnement. Cette machine est plus efficace en termes de performance lorsqu'il s'agit de production de masse de produits petits et symétriques car elle se caractérise par un cycle de travail court. La machine est parfaite pour résoudre les problèmes liés au traitement des bouchons, des valves de pulvérisation, des seringues, des étuis à rouge à lèvres, des stylos et des raccords. Le taux moyen de fonctionnement de la machine est de 400 pièces par minute jusqu'à 800 pièces par minute, ce qui est plus facile à atteindre comparé au maximum de 1 800 pièces par minute obtenu par des machines spéciales, tandis que les cadrans indicateurs sont plus lents et ne peuvent déplacer que quelques dizaines de pièces par minute. La fourchette de prix des machines d'assemblage à mouvement continu varie largement de $ 100 000 à $ 1,5 million. Plusieurs entreprises travaillent sur les machines d'assemblage en réalisant d'importantes améliorations dans ce domaine.
Qu'est-ce qu'une machine d'assemblage à mouvement continu, en termes simples
La caractéristique principale est que la pièce ne devient jamais stationnaire. Les pièces arrivent sur une ligne d'entrée les unes après les autres, séparées par une tourelle à un pas régulier, tandis que les pièces tombent dans une tourelle à vitesse constante. Une fois que la pièce est en cours de traitement dans la machine, elle n'est éjectée qu'à la fin.
C'est la raison pour laquelle toute la machine est construite de cette manière. Pour y parvenir, un outil qui est en contact constant avec un élément en mouvement doit avoir ses mouvements définis par la géométrie, plutôt que par la programmation. Les cames ont démontré leur efficacité dans ce fonctionnement. La tourelle, la roue étoile et le mouvement de l'outil doivent être interconnectés par un arbre, ce qui permet une synchronisation parfaite de l'ensemble du mécanisme.
De plus, en tenant compte de l'effet de la conception globale de la machine, on peut dire que le bénéfice vient avec le prix. Ainsi, il n'a aucun sens de créer un système de contrôle de machine, il est logique de concevoir le came lui-même. Si un constructeur de machines dispose d'un bon concepteur de cames, mais d'un développeur PLC faible, il réussira beaucoup plus que lorsque la position est réservée de manière inversée.
D'un autre point de vue, on peut distinguer deux types de décisions prises par les consommateurs : le type d'architecture de transfert choisi (une machine à cadran, une machine linéaire, etc.) et le type de mouvement (intermittent ou continu). La disposition générale d'une ligne modulaire, y compris les options de convoyeur et la manière dont les stations sont positionnées le long d'un cadre, est présentée dans cet aperçu de la plateforme de ligne d’assemblage modulaire, et il est utile rien que pour le vocabulaire : stations, nids, transfert, temps de cycle, pas.
Les types de machines qui vous seront proposés, et à quoi sert chacun d'eux
Au total, cinq types d'architecture couvrent presque toutes les machines d'assemblage, et le nom de l'un de ces types apparaît toujours dans un devis, sans explication.
- Continu rotatif. Il s'agit du type de système rotatif que nous venons de discuter, où les pièces se déplacent en cercle et les mécanismes de travail descendent des roues de force tournantes. Ce type est utilisé pour un travail à une vitesse comprise entre 400 et 800 pièces par minute. Idéal pour des opérations simples dans la fabrication de petites pièces circulaires ou symétriques. De plus, la méthode d'assemblage convient au même type de construction et ne changera pas pendant des années.
- Indexation rotative. Dans ce cas, les pièces s'arrêtent à chaque position du processus. La machine se déplace à la position suivante lorsque le travail est terminé à l'arrêt précédent. La vitesse moyenne du système est comprise entre 15 et 250 pièces par minute. L'outillage n'est pas aussi coûteux et le temps de changement de l'équipement est réduit. C'est l'équipement de fabrication le plus courant, comme le 70% des équipements rotatifs installés.
- Machines de transfert sur palette. Les pièces ne sont pas déplacées sur le système lui-même comme dans les méthodes précédentes, mais sur des palettes. Le mouvement peut être soit synchrone, soit asynchrone. Le transfert synchrone signifie un déplacement simultané de toutes les palettes tandis que la station la plus lente définit le cycle. Cela ne permet pas de créer une file productive de palettes de produits dans le processus.
- Machines linéaires synchrones. Les stations sont placées sur un lit commun en ligne droite. Cela est facile à étendre et offre une bonne vue d'ensemble des processus. C'est la meilleure méthode si vous fabriquez un produit long, qui nécessite que les séquences d'opérations soient effectuées.
- Cellule manuelle ou hybride. Gabarit, presse et opérateur. Cela reste vrai en dessous de quelques centaines d'unités par jour, et prétendre le contraire est la raison pour laquelle les usines se retrouvent avec une machine coûteuse gaspillant son potentiel en travaillant sur un seul et unique produit.
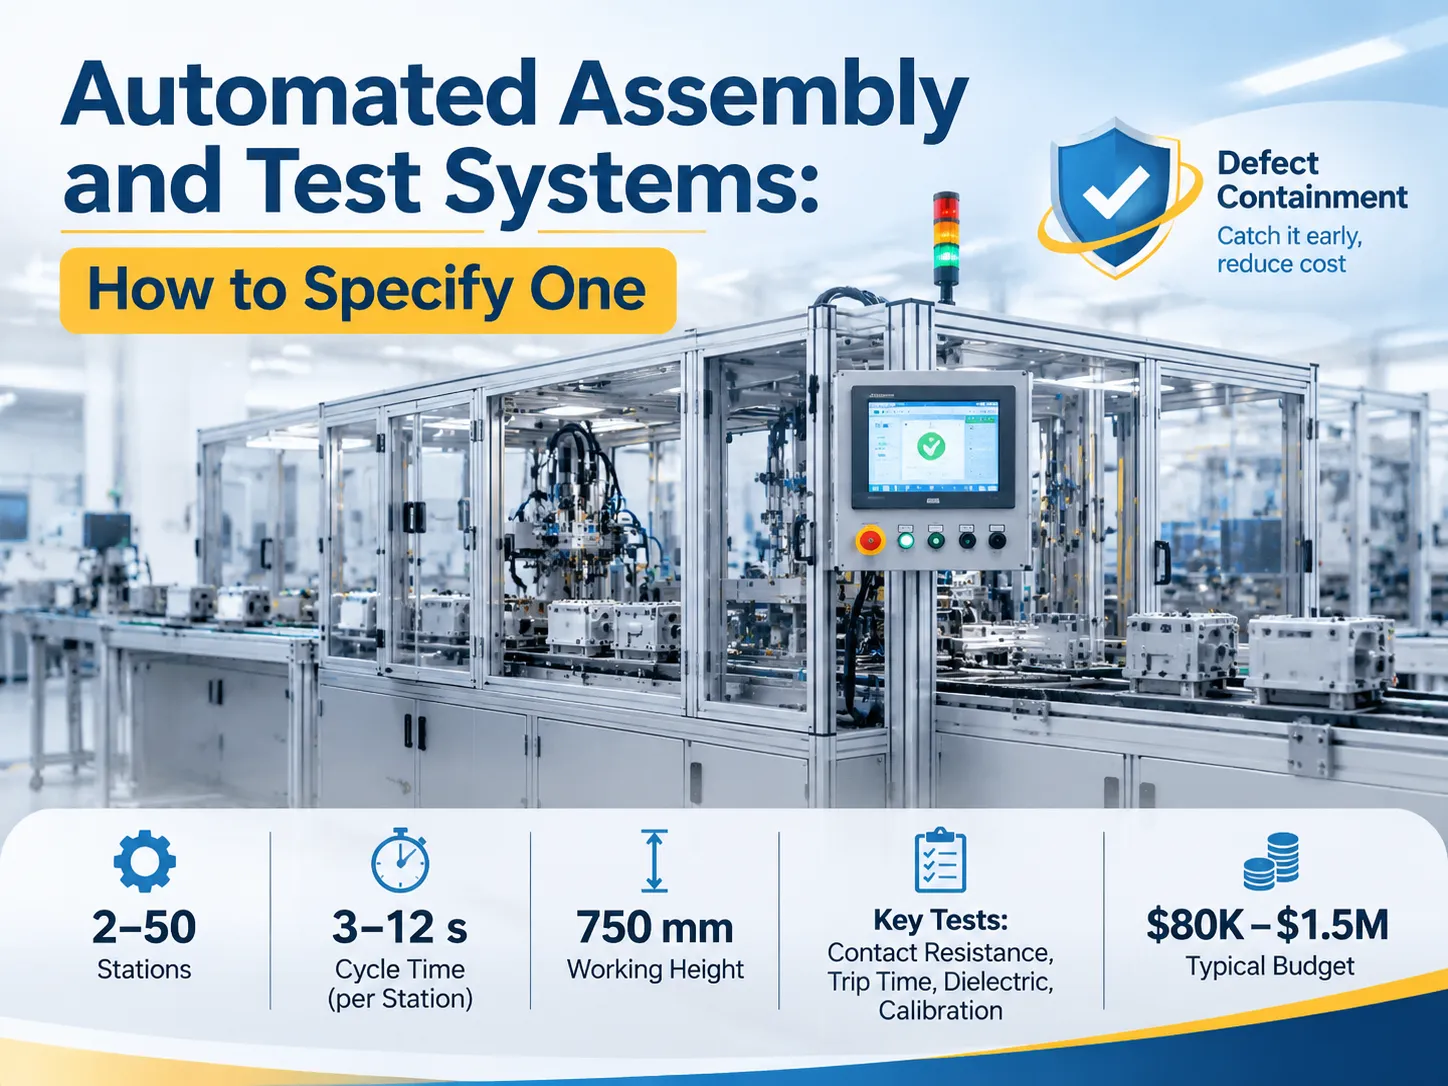
Il y a deux décisions à choisir au lieu d’une. Le choix entre cadran et ligne représente l’équilibrage des temps de cycle, car les sous-ensembles ayant des durées très différentes ne peuvent pas être traités par un seul cadran, c’est pourquoi les lignes de disjoncteurs et de contacteurs sont construites selon le principe de transfert. la ligne de production modulaire utilisée pour l’assemblage des disjoncteurs d’air est un exemple concret, où les temps de cycle des ensembles de chambre d’arc, de contact et de mécanisme sont suffisamment éloignés pour qu’un seul cadran fonctionnerait à la vitesse du plus lent. Continu ou intermittent est la deuxième décision, et elle concerne la vitesse, pas l’équilibre.
Où ces machines trouvent leur place
Les mouvements continus sont observés partout où les objets sont petits, utilisés en grande quantité, et autrement adaptés à l’alimentation et au regroupement. Les quatre domaines d’application listés ci-dessous comprennent la plupart des installations.
- Emballage et fermetures. Bouchons de bouteilles, buses de pulvérisation, aérosols et pompes. C’est là que l’architecture à mouvement continu se trouve le plus confortablement, puisque l’opération dure une fraction de seconde et fonctionne à des millions d’opérations. Une machine à capsuler réalisant mille deux cents bouchons par minute est une application standard de cette technologie.
- Dispositifs médicaux. Seringues, aiguilles pour stylo, tubes de prélèvement sanguin et composants d’inhalateurs. Les volumes sont élevés, les formes géométriques sont rondes et symétriques, et les exigences de salle blanche favorisent un design sans trop de composants exposés. La validation du processus est beaucoup plus exigeante que dans le domaine de l’emballage, ce qui signifie que la machine doit être conçue pour le nettoyage, contrairement à l’emballage.
- Cosmétiques et instruments d’écriture. Tubes de rouge à lèvres, brosses à mascara, stylos à bille et rasoirs. Petite taille, forme cylindrique, assemblage par pression et encliquetage, et décoration sans dommage visible de la surface. Les machines rotatives continues effectuent toutes les opérations, avec un savoir-faire acquis dans le processus plutôt qu’investi dans la conception de la machine.
- Composants électriques et électroniques. Connecteurs, bornes, petits relais et fusibles. Dans ce cas, l’architecture change car il y a un besoin de test, ainsi la machine utilisée ici est un convoyeur à palettes avec stations de test. Notez que cela est important pour les personnes venant du secteur de l’emballage et s’attendant à ce que les machines soient similaires.
Ils partagent tous le même schéma en ce qu’il y a un avantage à être en mouvement plutôt qu’à arrêter l’opération, sauf si l’arrêt est moins coûteux que de supprimer l’arrêt. Une machine à capsuler peut prendre une fraction de seconde pour réaliser l’opération de capsulage, mais si la machine s’est arrêtée, elle est à l’arrêt complet. Supprimez l’arrêt et maintenant tout le processus est réalisé à la vitesse de la machine plutôt qu’à la vitesse de l’opération.
Production, temps de pause et les chiffres derrière la vitesse
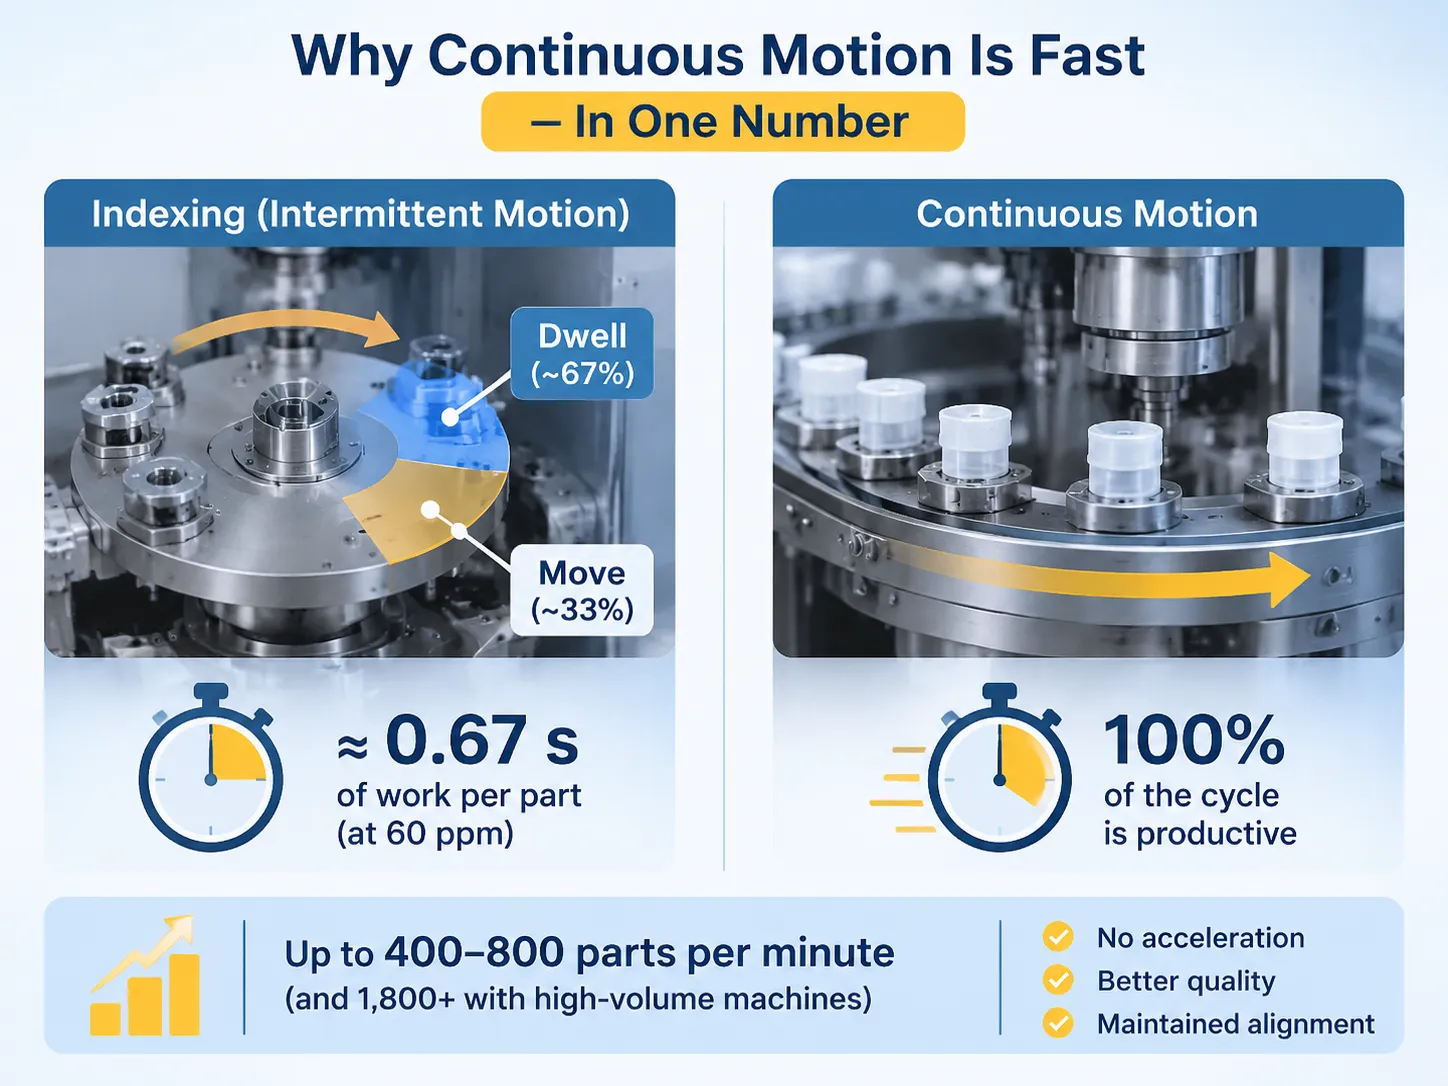
Une machine d’indexation est classée en temps de travail et temps de transfert au sein d’un cycle. Le temps de transfert est le moment où rien n’est fait, tandis que la partie de travail, appelée temps de séjour, représente environ deux tiers d’un cycle. Ainsi, une machine produisant 60 pièces par minute permet environ 0,67 seconde de temps de travail pour chaque pièce.
Le mouvement continu évite de telles pertes en maintenant la pièce fixe par rapport à l’outil à tout instant. Par conséquent, le rapport entre le temps utile et le temps total tend vers la valeur 1, et les limites se déplacent des machines vers les opérations. C’est pourquoi la performance indiquée diffère autant : les machines intermittentes ont un débit de 15 à 250 pièces par minute, tandis que les machines continues ont environ 400 à 800 pièces par minute avec des fermetures à haute capacité dépassant 1 800.
Trois valeurs déterminent la catégorie de toute machine particulière. Le nombre total de positions d’outil détermine combien d’opérations peuvent être effectuées en un cycle. Le pas de la station détermine l’espace physique nécessaire pour chaque opération. L’opération la plus longue déterminera la valeur du cycle car la machine fonctionnera à la vitesse de l’opération la plus lente. Ainsi, une tourelle à 36 positions avec l’opération la plus longue durant 80 millisecondes aura un débit de 750, indépendamment de la vitesse des 35 autres opérations.
Un autre aspect est plus important que la vitesse pour les articles fragiles. Puisque la pièce restera immobile pendant que son accélération aura lieu, les composants restent intacts, ce qui permet de livrer la pièce à la station suivante sans perte.
Outillage, changement de série et ce que coûte réellement un nouveau produit
Une machine à came est créée conformément à la directive de distribution des pièces qui, selon la déclaration, devrait être considérée deux fois par les acheteurs potentiels puisque les nids sont découpés autour de la petite pièce, les broches – usinées pour s’adapter à la pièce, les segments de came profilés selon la course et la roue étoile conçue pour l’espacement des pièces. Changez la pièce et tout change aussi.
D’un point de vue commercial, il faut 20 à 40 % du coût de la machine d’origine pour fabriquer l’outillage du nouveau produit et, par conséquent, cela prend plus de plusieurs mois au lieu de semaines car le produit subit le même processus de conception, d’usinage et de test que le premier produit. Les utilisateurs conscients de deux générations futures d’un produit devraient fournir deux chiffres avant d’approuver le premier, puisque les conceptions le permettent et que l’ingénieur peut se souvenir de tous les détails de la création du nid pour le moment.
En ce qui concerne la facilité de changement de série, tout dépend de la différence entre les produits. Si la deuxième version a les mêmes dimensions et ne diffère que par une seule caractéristique, le changement est relativement simple puisqu’il implique uniquement de changer les broches et d’installer un insert dans le nid. En revanche, si la deuxième version nécessite une nouvelle roue étoile et un nouveau segment de came, un projet doit être réalisé. le formeur automatique de caisses illustre le point dans l'autre sens : la station de montage est rapide et fiable, mais elle alimente une ligne d'indexation car les opérations en aval nécessitent du temps, et une machine à cames à ce stade du processus serait le mauvais outil.
Les coûts d'exploitation ont leur propre forme. Les machines à cames nécessitent une lubrification appropriée, une inspection régulière des cames pour l'usure, et un remplacement en temps voulu des goupilles au lieu d'attendre qu'elles soient cassées. Un bourrage à 600 par minute n'est pas seulement un problème, c'est une benne de rebut et possiblement une goupille tordue. Pour la tourelle à 36 goupilles, dix minutes équivalent à la perte d'environ 7 000 pièces, donc le temps de récupération des bourrages doit être inclus dans les spécifications ainsi que le temps de cycle.
Ce que coûte une machine à mouvement continu en 2026
Les prix indiqués ci-dessous concernent uniquement l'équipement et sont basés sur le nombre de stations, le contenu des tests et le pays du fabricant. Un fournisseur européen ou nord-américain facture généralement de 30 à 60 % de plus pour le même nombre de stations comparé à un fournisseur chinois ou taïwanais, en raison d'un nombre plus élevé d'heures d'ingénierie et de génération de documents impliqués dans leurs devis plutôt que pour le matériel utilisé.
| Configuration | Prix typique | Ce qui la fait fonctionner |
|---|---|---|
| Machine à cames rotative de 6 à 12 goupilles, chargement manuel | Faible $100 000s | Conception de came, premier jeu d'outillage, contrôle simple |
| Machine de 16 à 24 goupilles avec alimentation et éjection automatiques | $250 000 à $500 000 | Alimentation, synchronisation de la roue étoile, protection |
| 24 à 36 goupilles, multi-tourelle, vision, test en ligne | $500 000 à $1,2 million | Contenu des tests, vision, gestion des rejets, traçabilité |
| Machine de fermeture au-dessus de 1 200 ppm | $800 000 à $1,5 million et plus | Vitesse, équilibre dynamique, enceinte anti-bruit, jeux d'outillage |
| Jeu d'outillage pour second produit, même cadre | 20 à 40 % du prix de la machine | Nouveaux nids, goupilles, segments de came, roue étoile, essais |
En termes de comparaison, l'équipement d'assemblage PCB est une catégorie entièrement différente, et les données ne s'appliquent pas car les gens considèrent les chiffres précédents comme une bonne base pour les budgets. Les coûts de configuration de base pick-and-place vont de $30 000 à $80 000 ; la gamme moyenne est de $80 000 à $250 000, et la ligne SMT complète, qui comprend une imprimante, un poseur, un four de refusion et un AOI, coûte de $250 000 à $1 million ou plus. Une machine mécanique à cames est plus chère qu'une machine poseuse de même capacité de production car elle est fabriquée sur mesure tandis qu'une poseuse est un produit standard.
Il convient de noter que deux coûts n'ont jamais été mentionnés dans les devis mais sont bien réels. Le premier est l'outillage pour le produit suivant décrit plus tôt. Le second est la courbe d'apprentissage sur le terrain puisque la machine à cames ne peut pas être reprogrammée pour résoudre un problème. Lorsqu'une pièce fonctionne mal alors qu'elle tourne déjà à vitesse, la solution est une correction mécanique où l'équipe de maintenance doit lire un profil de came. Pour les usines sans cette expertise, les machines à grande vitesse fonctionnent souvent à seulement 60 % de leur capacité tout au long de leur vie opérationnelle, ce qui est une manière coûteuse d'exploiter une machine d'indexation.
Qui construit ces machines, et ce pour quoi chacune est connue
Le côté fournisseur est divisé en 4 catégories, et il est utile de comprendre à quelle catégorie on fait référence afin d’éviter des cycles inutiles lors de la demande de devis.
- Grands constructeurs réputés. Parmi les grands constructeurs, le plus important en termes de chiffre d’affaires est ATS Corporation avec environ 2,7 milliards C$$ de chiffre d’affaires pour l’exercice 2025, environ 7 500 employés et 65 usines de fabrication. Ils obtiennent d’excellents résultats dans le domaine de l’assemblage et des tests de dispositifs médicaux et de machines utilisées dans le secteur des transports. JR Automation couvre les mêmes domaines et possède une solide présence en Amérique du Nord. Les deux entreprises peuvent gérer un projet complet ainsi que sa construction et sa validation.
- Constructeurs spécialisés. Par exemple, IMA Group est connu pour la production de machines d’emballage et Mikron pour les dispositifs médicaux. L’avantage de travailler avec des constructeurs spécialisés est que leurs conceptions et outils sont éprouvés. Cependant, ils peuvent être limités par leur connaissance de la machine car ils ne proposeront que des conceptions qu’ils ont l’expérience de construire.
- Fournisseurs de mouvement et de contrôle. Par exemple Bosch et Beckhoff. Ils ne fabriquent pas eux-mêmes les machines, ils créent des pièces pour machines. Lors du choix du fournisseur, il est possible d’en apprendre beaucoup sur leur approche de conception.
- Constructeurs chinois et taïwanais. Bien qu’ils proposent des prix bas et des délais courts, et que dans certains cas l’expérience en ingénierie puisse être faible, ceux qui valent la peine d’être essayés ont au moins une installation dans le domaine spécifique de travail et une politique de pièces de rechange documentée afin d’y avoir une confiance sûre. Ceux à éviter donnent simplement le prix avant même de demander ce qui est nécessaire.
Comment choisir par industrie : un tableau de solutions
Le tableau ci-dessous établit un lien entre les cas typiques, le type de machine, une plage de production réalisable et un fournisseur adapté. Il doit être considéré uniquement comme une référence et les productions indiquées dans ce tableau sont supposées basées sur une conception de produit stable.
| Industrie et produit | Type de machine adapté | Production réaliste | Profil du fournisseur |
|---|---|---|---|
| Boissons et fermetures : bouchons, valves spray, distributeurs à pompe | Machine à came rotative continue avec tourelle de capsulage | 600 à 1 800 ppm | IMA, ATS, constructeurs spécialisés en capsulage |
| Médical : seringues, aiguilles pour stylo, tubes sanguins | Ligne à palettes rotative continue ou à grande vitesse en salle blanche | 300 à 800 ppm | Mikron, ATS Corporation, constructeurs de systèmes validés |
| Cosmétiques et écriture : tubes de rouge à lèvres, stylos, rasoirs | Rotative continue avec stations décoratives et de pressage | 400 à 900 ppm | IMA, spécialistes régionaux de la came |
| Électrique basse tension : disjoncteur miniature (MCB), disjoncteur moteur (MCCB), dispositif différentiel (RCD), contacteur | Ligne à palettes intermittente, 2 à 50 stations, bancs de test en parallèle | 3 000 à 20 000 unités par poste | Benlong, plus constructeurs domestiques de bancs de test |
| Composants automobiles : connecteurs, capteurs, actionneurs | Ligne à palettes synchrone ou asynchrone avec test en ligne | Cycle de 3 à 12 secondes par station | ATS Corporation, JR Automation, intégrateurs de premier rang |
| Électronique grand public : petits connecteurs, matériel | Machine à came haute vitesse ou ligne synchrone linéaire | 200 à 600 ppm | Constructeurs taïwanais et chinois, Keyence pour l'inspection |
| Sous-ensembles d'appareils électroménagers et d'appareillages | Plateau indexeur rotatif avec chargement manuel | 30 à 120 ppm | Constructeurs régionaux, Benlong pour appareils électriques |
Recherchez votre produit dans le tableau, puis vérifiez votre capacité volumétrique. Si votre volume est inférieur à la référence, alors une machine en dessous de la vôtre est généralement votre meilleur choix, car utiliser une machine à un tiers de sa capacité nominale peut être une méthode coûteuse de production. Le comparatif des options de ligne de production automatisée passe par la même décision du côté de l'achat, y compris les critères d'acceptation à inscrire dans le contrat avant le versement de l'acompte.
Que mettre dans le bon de commande
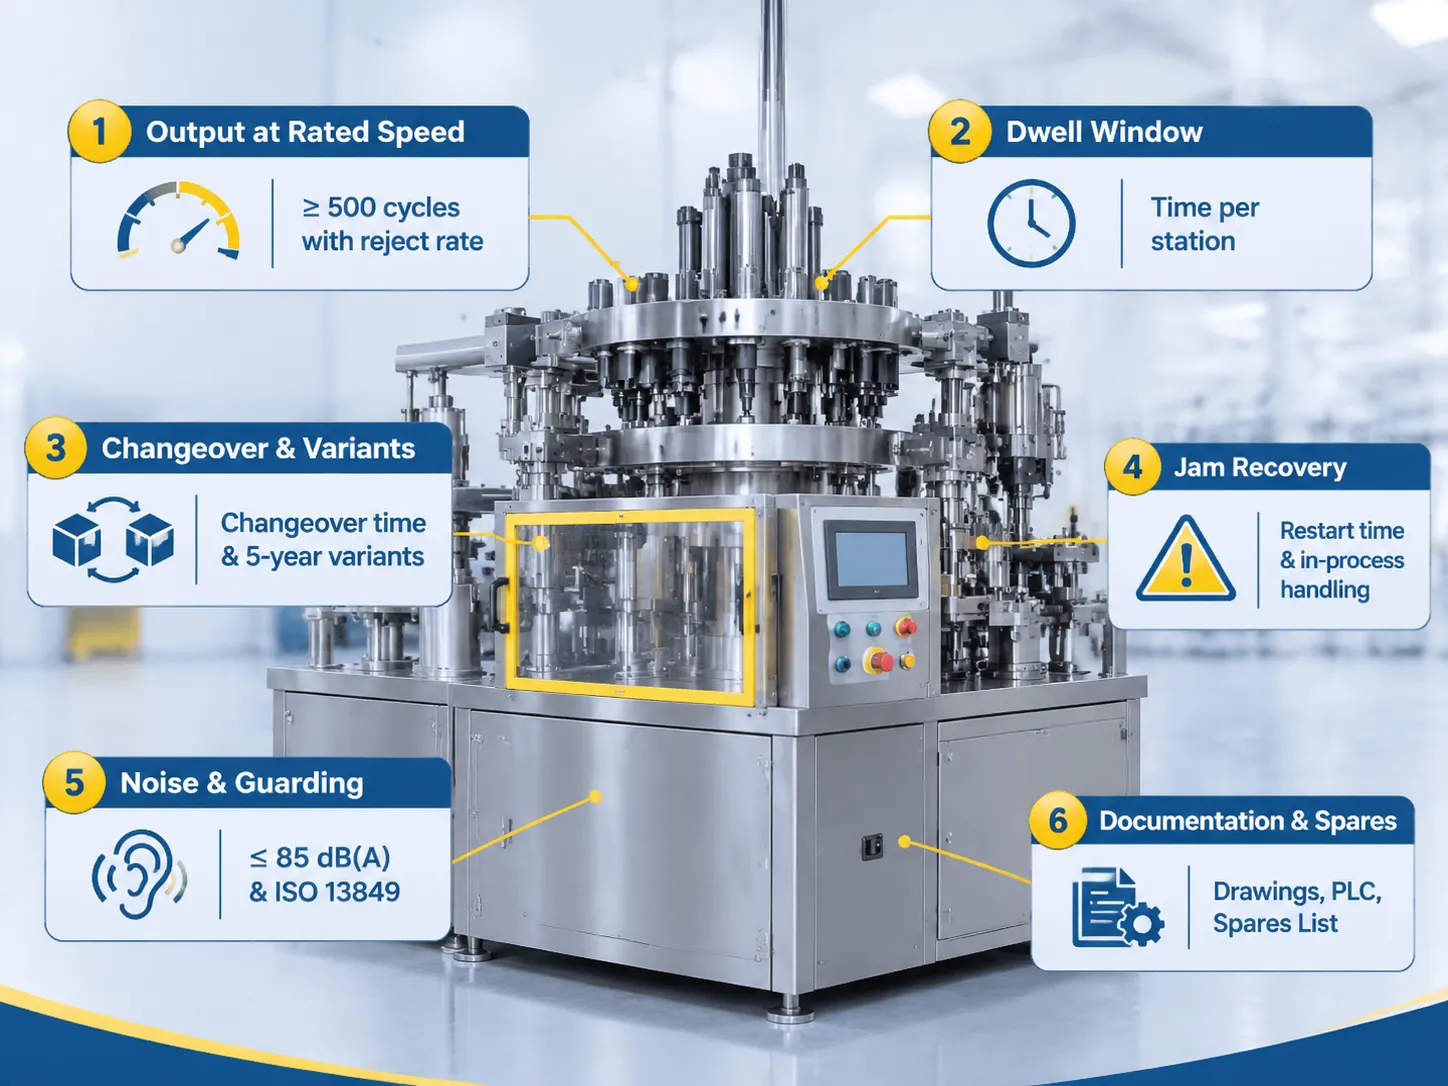
- La performance doit être calculée par la productivité réelle, et non par le temps de cycle obtenu à partir d'un dessin de came ou par une moyenne des enregistrements d'une série de vingt pièces terminées. Parlez-nous des résultats de fonctionnement de l'équipement pendant la période où au moins cinq cents cycles ont eu lieu et où les taux de rejet nécessaires ont été déterminés.
- Le temps de séjour pour chaque poste doit être décrit au moins en millisecondes. Si le fabricant ne peut pas établir ce temps, cela signifie que la conception de la came est encore en cours de développement et que l'équipement sera en retard pour la période requise afin de résoudre le problème de conception.
- Le temps de changement et le nombre de modifications doivent également être rapportés. Cela signifie combien de temps il est nécessaire pour changer le produit et combien de produits la machine devra produire au cours des cinq prochaines années. Ces données sont très importantes pour le développement de la stratégie d'outillage, néanmoins, elles sont mentionnées dans moins de 20% bons de commande.
- La période de récupération en cas de bourrage doit être spécifiée. Il est crucial de savoir combien de temps la machine met pour reprendre l'opération et ce qu'il advient des pièces qui étaient en cours de traitement pendant cette période. Selon l'exemple d'une tourelle à 36 poches fonctionnant à la vitesse de 700 pièces par minute, environ dix minutes d'arrêt entraîneront la perte de plus de 7000 pièces.
- Les critères de bruit et de sécurité doivent être indiqués. Il est bien connu que les machines à came sont très encombrantes, et leur niveau sonore est souvent décrit comme étant de 85 dB(A), ce qui est le niveau nécessitant la construction d'une enceinte insonorisée. Les procédures de sécurité doivent être indiquées conformément à la norme ISO 13849.
- La liste des documents techniques et des pièces de rechange doit être fournie. Le constructeur doit préparer un ensemble de schémas de l'équipement, des schémas électroniques, le fichier source PLC permettant les modifications, la liste des pièces de rechange et les tarifs des pièces de rechange avant la livraison de l'équipement.
Où Benlong se positionne sur ce marché
Notre entreprise crée des systèmes pour l'assemblage et le test d'appareils utilisant une basse tension dans l'alimentation électrique pour des appareils électriques allant des disjoncteurs miniatures aux disjoncteurs d'air, dispositifs à courant résiduel, et ainsi de suite. C'est un domaine dans lequel nous devons également fournir un support non seulement à 370V, mais aussi à une fréquence variable de 50 Hz, avec une construction prenant entre 30 et 60 jours.
On pourrait penser que notre réticence à vendre des machines rotatives est due à la modestie, mais ce n'est pas le cas. Notre raisonnement est simplement que le défaut d'un disjoncteur réside dans le plan d'action, la calibration et les tests diélectriques qui sont effectués après avoir réalisé des milliers de tests sur divers modèles.
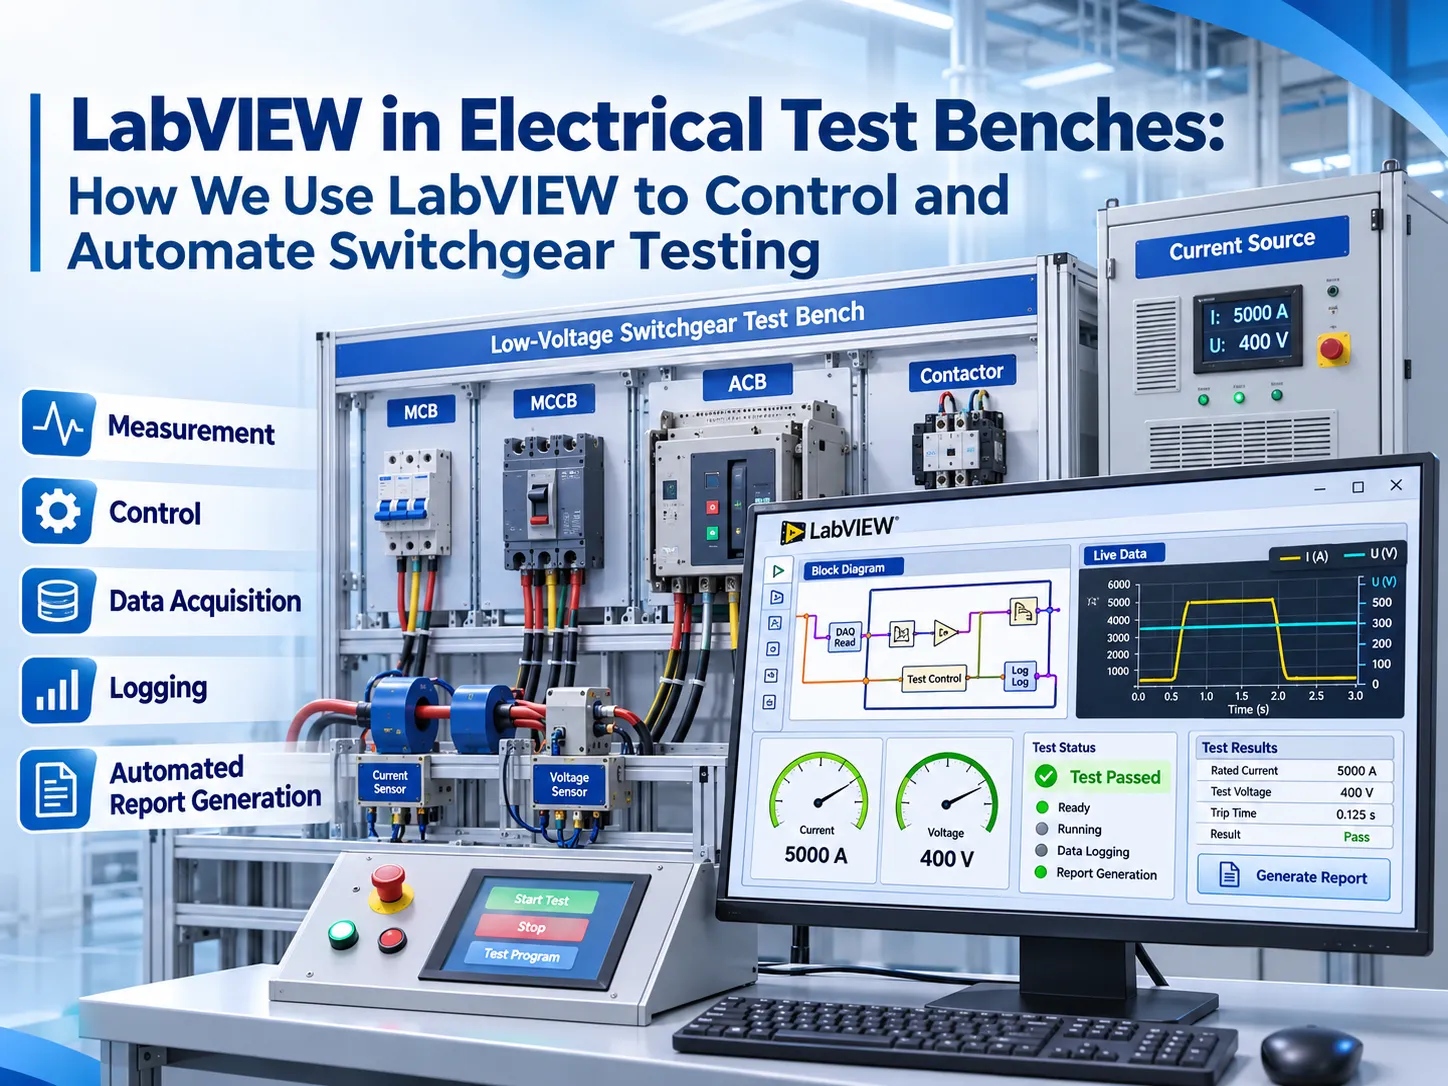
Notre principal atout est une bibliothèque d'outils que nous possédons déjà et que nous utilisons lors de la création de systèmes d'assemblage et de test reposant sur une version déjà existante. La méthode d'insertion des contacts dans les disjoncteurs est juste une autre variation de ce que nous avons créé auparavant. Le testeur de contacteur est un bon exemple : la résistance de contact, la mise en marche et la coupure sont mesurées avec l'appareil au repos, dans des conditions définies et avec un courant contrôlé, ce qui est exactement la contrainte qu'une machine continue ne peut pas satisfaire.
Dans le cas où votre article satisfait vraiment la définition d'un produit symétrique fabriqué à un rythme de 600 pièces par minute et que les pièces sont encliquetées verticalement, vous auriez besoin des services d'un fournisseur de cames et nous vous en informerons dans notre première réponse. S'il s'agit d'un appareil électrique devant être produit dans une fourchette de 5 000 à 20 000 unités par poste et qui doit donc subir des exigences de calibration et de test sur chaque unité produite simultanément, nous avons une grande capacité à répondre à la vitesse et à la performance attendues de la ligne de production.
FAQ
Combien coûte une machine d'assemblage de PCB ?
Une machine pick-and-place basique utilisée pour les tâches SMT peut coûter environ entre 30 000 et 80 000. Cependant, une machine pick-and-place de milieu de gamme équipée de plusieurs têtes et d'un système de vision peut coûter entre 80 000 et 250 000. En même temps, une installation SMT complète, comprenant imprimante, poseuse, four de refusion et AOI, coûte généralement plus de 250 000 et peut atteindre jusqu'à 1 million. Les machines utilisées dans l'industrie de l'assemblage électrique appartiennent à une catégorie différente, et leurs prix ne peuvent donc pas être directement comparés, mais les chiffres présentés peuvent être utiles à titre de référence puisque le produit est basé sur un catalogue tandis que le même système d'assemblage à un prix similaire est fabriqué sur mesure avec des outils personnalisés.
Les lignes d'assemblage existent-elles encore ?
C’est exact, et elles sont toujours utilisées dans la plupart des processus. Le faible volume de fabrication, la faible variété de produits finis, ainsi que la grande taille ou la fragilité des produits rendent les lignes manuelles indispensables pour travailler. Les lignes automatisées sont présentes dans les industries à plus grand volume de production et se composent généralement de 70 % de transfert rotatif intermittent, 20 % de transfert linéaire et 3 % de transfert rotatif continu. Ce qui a changé, ce n’est pas l’existence des lignes, mais les nouvelles technologies qui permettent de contrôler la qualité des produits fabriqués.
Qu’est-ce qu’une machine d’assemblage ?
Un appareil qui assemble diverses pièces pour obtenir soit des produits finis, soit des produits partiellement finis, au moyen d’une chaîne de stations, chacune effectuant une fonction particulière : alimentation, orientation, pressage, vissage, rivetage, soudage, distribution, marquage ou test. Les stations sont reliées par un système de transfert, qui peut être intermittent (les pièces sont immobiles) ou continu (les pièces se déplacent en continu, tandis que les outils se déplacent avec les pièces). Cette catégorie de machines va d’une presse semi-automatique simple, équipée d’un dispositif de fixation, à une machine rotative à 36 stations permettant 800 assemblages par minute.
Qu’est-ce que les systèmes d’assemblage automatisés ?
Le système de contrôle gère toute l’alimentation, le transfert, l’assemblage, le test et le rejet. Au lieu d’être simplement un ensemble de machines séparées, un système doit être très bien intégré grâce à la séquence appropriée, au système de verrouillage et à l’enregistrement de la qualité. En cas de défaillance, l’unité de production doit être dirigée vers un autre emplacement et une raison de rejet doit être attribuée. Deux usines peuvent acheter des dispositifs identiques, mais elles n’obtiendront pas le même rendement car leurs systèmes de rejet fonctionneront différemment.
Références
- A3 — Avancement de l’automatisation, ressources des systèmes d’assemblage
- ATS Corporation — Assemblage et test automatisés sur mesure
- Bosch Rexroth — Technologie d’assemblage et de manutention
- Keyence — Vision et mesure pour inspection en ligne
- Beckhoff Automation — Contrôle de mouvement pour assemblage à grande vitesse
Conclusion
Le déplacement continu des composants résout un problème : l’arrêt coûte plus cher que le mécanisme qui supprime cet arrêt. Si vous êtes à 300 pièces par minute ou moins, ou si votre produit va être redessiné dans les deux prochaines années, le problème ne s’est pas encore présenté et la machine indexée vous garantit un retour sur investissement automatique.
Si le problème existe déjà, achetez les plans de came et d’outillage plutôt que la machine elle-même. Vous devez obtenir auprès des fournisseurs le temps de séjour à chaque station, le temps de changement, le temps de récupération en cas de blocage et le prix de l’outil pour le produit correspondant, mais vous devez les inclure dans le contrat. Ensuite, vous pouvez vérifier les données du fournisseur avec celles présentées dans le tableau ci-dessus, car l’entreprise qui a déjà travaillé sur un produit similaire offrira un prix beaucoup plus bas pour le processus d’ingénierie que celle qui n’a jamais travaillé dans ce domaine.