 benlong
Melhore as Linhas de Produção com Automação Industrial
Para a maioria das linhas de produção, a velocidade não é um problema, mas sim encontrar uma solução para os seis locais que perdem tempo em cada turno. Para cada área onde a automação pode ser implementada, a automação será benéfica. Um exemplo disso é a compra de um robô para corrigir um desequilíbrio na linha de produção; isso apenas criará um gargalo que provavelmente será o mais caro.
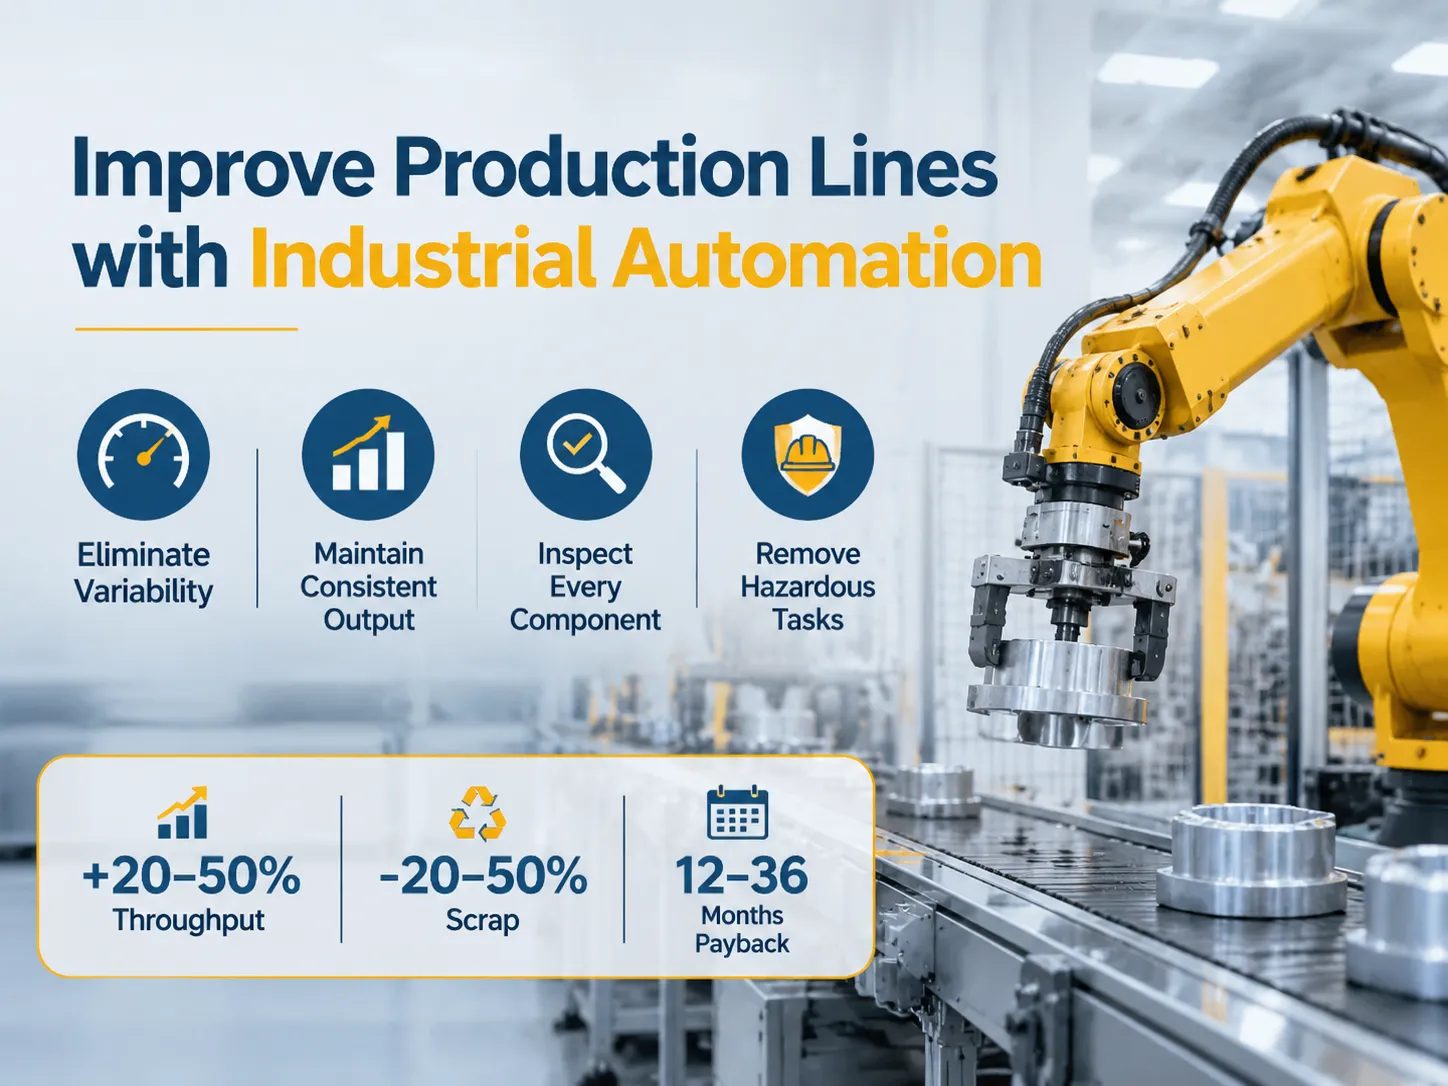
Resposta rápida: Os benefícios de implementar automação industrial na sua linha de produção são divididos em quatro áreas; eliminar a variabilidade dos tempos de ciclo manuais, manter uma taxa de operação consistente das estações, inspecionar cada componente em vez de amostragem aleatória, e eliminar tarefas que são tediosas, sujas e perigosas para os trabalhadores. Números típicos fornecidos por integradores de sistemas mostram que o rendimento aumenta em 20 a 50 por cento para linhas de produção existentes, reduzindo a quantidade de sucata em operações baseadas no julgamento do operador em 20 a 50 por cento, e proporcionando retorno do investimento de 12 a 36 meses. No entanto, a automação não resolve problemas que ocorrem devido a linhas de produção mal balanceadas, designs de produtos difíceis de montar, ou padrões de demanda voláteis/erráticos que tornam o investimento de capital inviável.
As próximas seções descrevem as melhorias proporcionadas pela automação, os “Cinco D’s” (Definir, Projetar, Desenvolver, Implementar e Entregar), como começar, tipos de automação, tempos de ciclo e balanceamento de linhas de produção, Eficiência Global do Equipamento (OEE) e cálculos de rendimento, diferenças entre setores, comparação entre operações manuais/simulação versus operações automatizadas, por que você não consideraria automação, cálculos sobre o período de retorno, encontrando sua faixa, e passos práticos para implementar sua primeira solução de automação.
O que a Automação Realmente Melhora em uma Linha
O primeiro benefício para sua linha após a introdução de sistemas automatizados é a consistência. A montagem de um contator por um indivíduo tem uma variação de 10%-20% entre o início e o fim de um turno, enquanto isso não ocorre na montagem por máquina. A consistência da montagem por máquina é fundamental para permitir que a linha seja balanceada em um tempo de ciclo padrão, ao contrário de um tempo de ciclo médio. A diferença entre os dois pode ser tão alta quanto 15%-25% do total de produção.
O segundo fator é a porcentagem real de unidades que são inspecionadas durante o processo. O processo de inspecionar manualmente uma amostra de unidades em vez de inspecionar todas as unidades fabricadas gera um custo de mão de obra; no entanto, devido ao custo marginal quase zero de testar cada unidade em uma linha de produção automatizada, a probabilidade de devoluções por garantia devido a defeitos é muito maior do que o impacto no rendimento da produção.
Um terceiro fator é a eliminação das tarefas que as pessoas realizam mal. Um exemplo desse tipo de tarefa seria carregar uma pequena peça em um suporte que requer o uso de uma chave de torque em um ângulo desconfortável, ou verificar o rótulo de um produto em uma área pouco iluminada. Esses tipos de atividades são onde as pessoas tendem a produzir a maioria de seus defeitos, e também tendem a ter as maiores taxas de rotatividade entre todos os trabalhadores em linhas de montagem manuais.
Em quarto lugar, há os dados. Relatórios de produção por turno de linhas de montagem manuais e relatórios de produção por unidade de linhas de produção automatizadas fornecem um registro histórico de cada estação sobre um problema de qualidade, o que é obrigatório para auditorias de clientes.
Os Cinco D’s, Por Onde Começar
Embora os cinco D’s sejam apenas um mecanismo de triagem e não um método formalizado para determinar uma melhoria de processo, baseia-se na prioridade de atribuição de tarefas pelo quanto uma pessoa desgosta da tarefa atribuída. Trabalho monótono envolve tarefas repetitivas que requerem pouca ou nenhuma capacidade de tomada de decisão, enquanto trabalho sujo é a montagem do produto enquanto se está exposto a óleos, poeira, cavacos ou produtos químicos. Trabalho realizado próximo a máquinas que estão constantemente mudando, trabalham com grande calor, trabalham com bordas afiadas perigosas ou trabalham em grandes alturas é classificado como trabalho perigoso. Trabalho que pode ser fisicamente exaustivo por oito horas porque requer uma posição física que é antinatural para uma pessoa manter por oito horas é classificado como trabalho difícil. Trabalho que não pode ser realizado de forma contínua porque requer um grande número de pessoas qualificadas ou prazos de produção extremos é classificado como trabalho caro.
Uma pontuação de utilidade de um ou mais indica que uma tarefa deve ser automatizada. Uma pontuação de utilidade zero geralmente significa que a tarefa seria melhor deixada para um ser humano, pois automatizar a tarefa eliminaria a flexibilidade que um ser humano tem para fornecer.
A pontuação de utilidade também indica o maior potencial de retorno sobre investimento (ROI) com automação. Os custos associados ao trabalho classificado como trabalho sujo ou perigoso não aparecem em uma base horária dentro das taxas salariais associadas ao trabalho sujo e perigoso, e projetos que são justificados exclusivamente com base na segurança frequentemente alcançam ROI mais cedo do que o previsto por uma análise baseada na taxa salarial.
Os Quatro Tipos de Automação Industrial
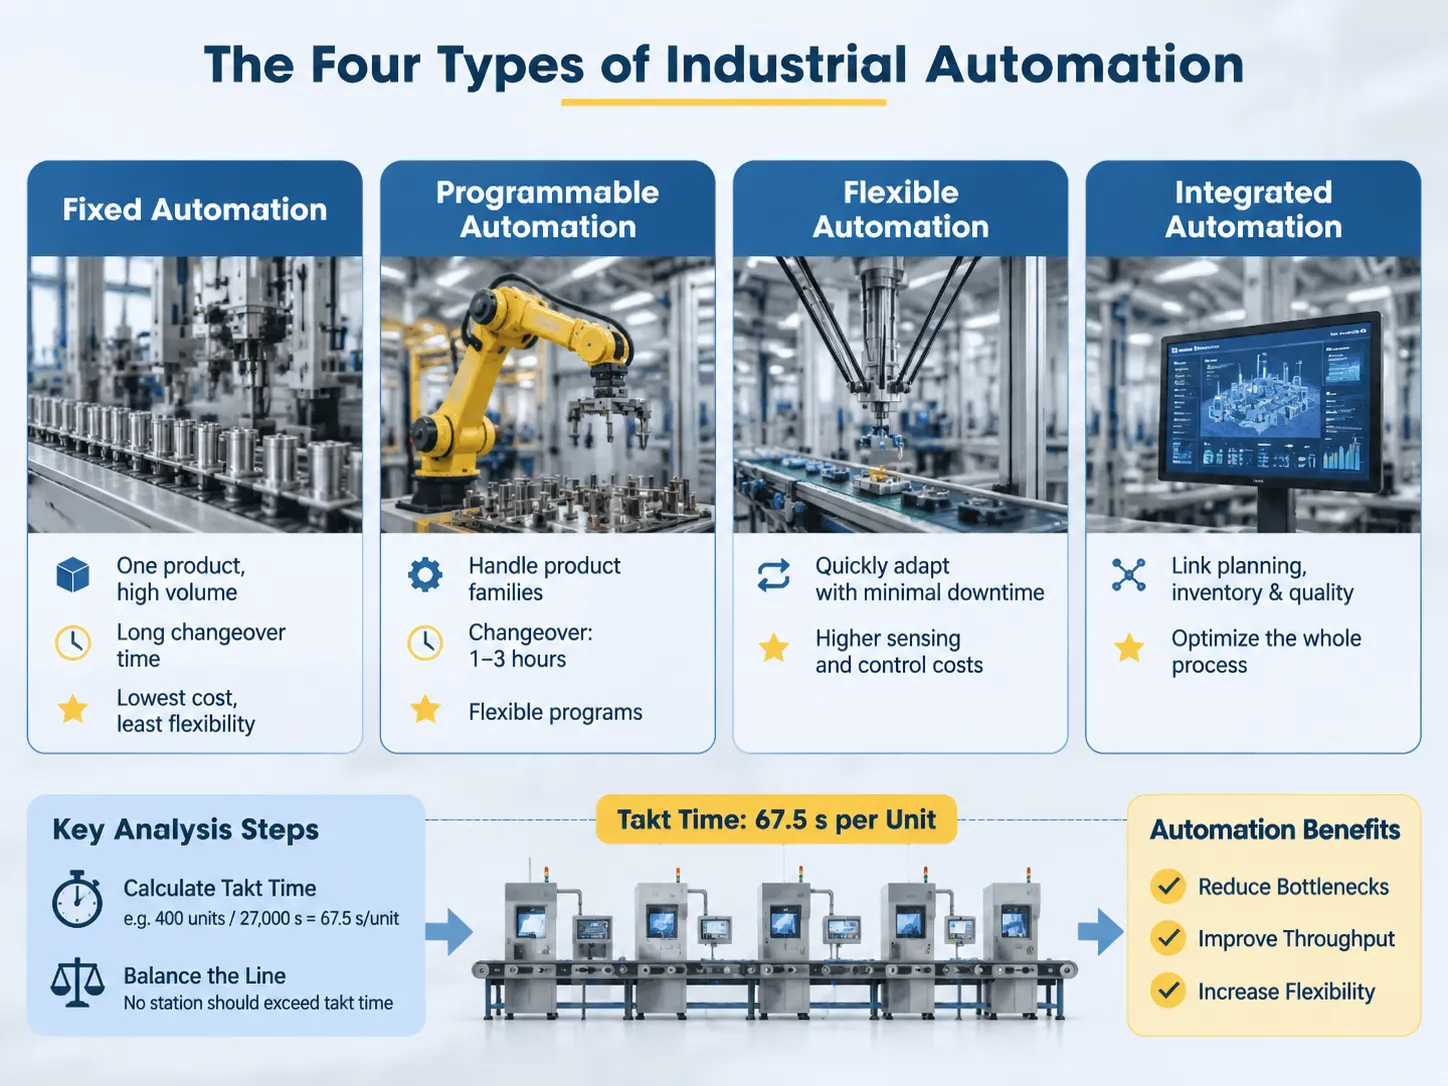
Automação fixa é projetada para fabricar um produto em grandes quantidades e consiste em estações dedicadas para a transferência automatizada de produtos de uma estação de fabricação para outra. O tempo necessário para realizar uma troca de produto usando automação fixa é tipicamente maior do que o tempo necessário para fabricar um produto, e a automação fixa geralmente terá tanto os menores custos unitários de fabricação quanto a menor flexibilidade para produção. A automação fixa geralmente será a melhor escolha para fabricar um produto com um ciclo de vida de 5 anos e um design de produto estável.
Os sistemas de automação programável são projetados para lidar com grupos de produtos e são capazes de mudar programas e ferramentas sem remover completamente os produtos da linha de produção ou de uma estação de fabricação. Exemplos de automação programável incluem células robóticas com efetores finais intercambiáveis (pinças), sistemas CNC e estações de teste automatizadas que executam diferentes programas de teste com base nos produtos que estão testando. O tempo necessário para mudar de uma combinação programa/ferramenta para outra geralmente varia entre 1 e 3 horas, dependendo do número de peças necessárias para fabricar uma série de produtos.
Os sistemas de automação flexível são capazes de ser modificados, com pouco ou nenhum tempo de inatividade entre a conclusão de uma produção e o início da próxima, e portanto possuem mais flexibilidade do que os sistemas de automação programável. Custos mais elevados de sensores e controle são observados, e eles só fazem sentido quando há variações frequentes na mistura de produtos; isso está se tornando mais comum em bens de consumo.
A automação integrada representa o quarto tipo de automação; é corretamente descrita como um sistema de fabricação e não apenas uma máquina. A linha de produção está ligada aos sistemas de planejamento, inventário e qualidade. Mudanças no cronograma de produção são propagadas para as várias estações que compõem a linha de produção. A camada MES é onde o gêmeo digital e o MES interagem para permitir que uma planta pare de otimizar cada estação individualmente e comece a otimizar o fluxo de todo o processo de fabricação.
A maioria das fábricas inicialmente exigirá o segundo tipo de automação. Automatizar a eliminação da pior operação na linha de produção gerará mais valor do que implementar um sistema de fabricação totalmente automatizado que ainda sofre atrasos devido a gargalos manuais. Uma linha de produção produzirá na velocidade de seu componente mais lento. Portanto, se a automação for introduzida para acelerar o componente mais lento da linha (não o gargalo), o resultado será mais estoque, mas não aumento da produção. Este deve ser o primeiro passo na análise, que requer um cronômetro e uma planilha, em vez de um gasto de capital.
Determinar como sincronizar a produção é um exercício matemático simples. Se 400 unidades são necessárias por turno, para 27000 segundos, então o tempo takt é de 67,5 segundos por unidade.. Nenhuma estação de produção deve exceder este tempo takt. Se houver uma estação que leva 90 segundos para produzir uma unidade, então a produção máxima dessa linha será de 300 unidades por turno, independentemente da velocidade das outras estações de produção. Por outro lado, se houver uma estação produzindo com um tempo takt de 30 segundos, essa estação deve ser avaliada para combinar com o tempo takt da estação de produção mais próxima (ou operação). Quando os tempos de transporte diferem amplamente entre as estações de uma linha de produção, isso pode impactar a produção média da linha e fazer com que seja inferior ao tempo takt (o tempo médio que deve ser levado para produzir uma unidade do produto). Quando várias estações têm tempos de produção significativamente diferentes (ou seja, uma estação é muito mais rápida que outra), mas todas produzem a uma taxa média abaixo do takt, a produção média da linha é reduzida. A vantagem nesse caso é reduzir a variação desses tempos em vez do tempo médio para todas as estações, assumindo que a capacidade de produção de cada estação seja igual.
A automação resolve essa questão de duas maneiras: Primeiro, a automação permite que a linha de produção funcione a uma velocidade inferior ao takt quando o operador não consegue manter a velocidade da linha de produção em um nível consistente; segundo, a automação permite que a linha de produção seja mantida na velocidade takt, mesmo quando os padrões de produção variam. Ambos os benefícios da automação proporcionam vantagens para linhas de produção que já estão balanceadas.
De fato, os benefícios da automação para compradores de soluções de automação de linhas de produção diferem, dependendo se a linha de produção está atualmente balanceada ou precisa ser configurada como uma linha balanceada (ou seja, a velocidade de produção e a qualidade da produção devem ser consideradas na seleção do tipo correto de automação). Essa diferenciação fica clara ao comparar linhas de produção automatizadas.
Do ponto de vista dos números: OEE e Throughput
A Eficiência Global do Equipamento (OEE) é definida como o produto da disponibilidade, desempenho e qualidade. OEE é conhecida como “Eficiência Global do Equipamento” e, portanto, representa a eficácia geral do equipamento disponível para produção (o número que explica a maior parte da disparidade entre as velocidades reais e classificadas de produção). O OEE de classe mundial é geralmente citado como sendo 85%; no entanto, a produção média de uma instalação de fabricação típica opera entre 60% e 70%. A principal razão para a diferença na eficiência global do equipamento geralmente está baseada na disponibilidade; ou seja, quando o equipamento falha ou quebra.
As perdas relacionadas à disponibilidade consistem em perdas por tempo de inatividade devido a avarias, esperas e trocas. As perdas relacionadas ao desempenho consistem em perdas por velocidades reduzidas e pequenas paradas. As perdas relacionadas à qualidade consistem em perdas por sucata e retrabalho. A automação aborda cada uma das três categorias de eficácia do equipamento (ou seja, disponibilidade, desempenho e qualidade): ferramentas de troca rápida aumentam a disponibilidade durante as trocas; o Monitoramento de Condição reduz a indisponibilidade do equipamento durante avarias; e inspeções em linha reduzem a sucata que seria descoberta posteriormente no processo de produção (ou seja, a jusante). Integradores estão relatando melhorias no rendimento em aplicações existentes de entre 20% e 50% principalmente devido a aumentos tanto na disponibilidade quanto no desempenho, em vez de simplesmente aumentar a velocidade da máquina em operação. Por exemplo, um aumento de dez pontos no OEE (Eficácia Global do Equipamento) estima-se que forneça um aumento de aproximadamente 15% na quantidade de produto produzido sem a necessidade de adicionar novos equipamentos. Esta é a principal razão para que o primeiro projeto em uma linha seja a coleta de dados, em vez da instalação de tecnologia robótica.
Restrições Diferem por Setor
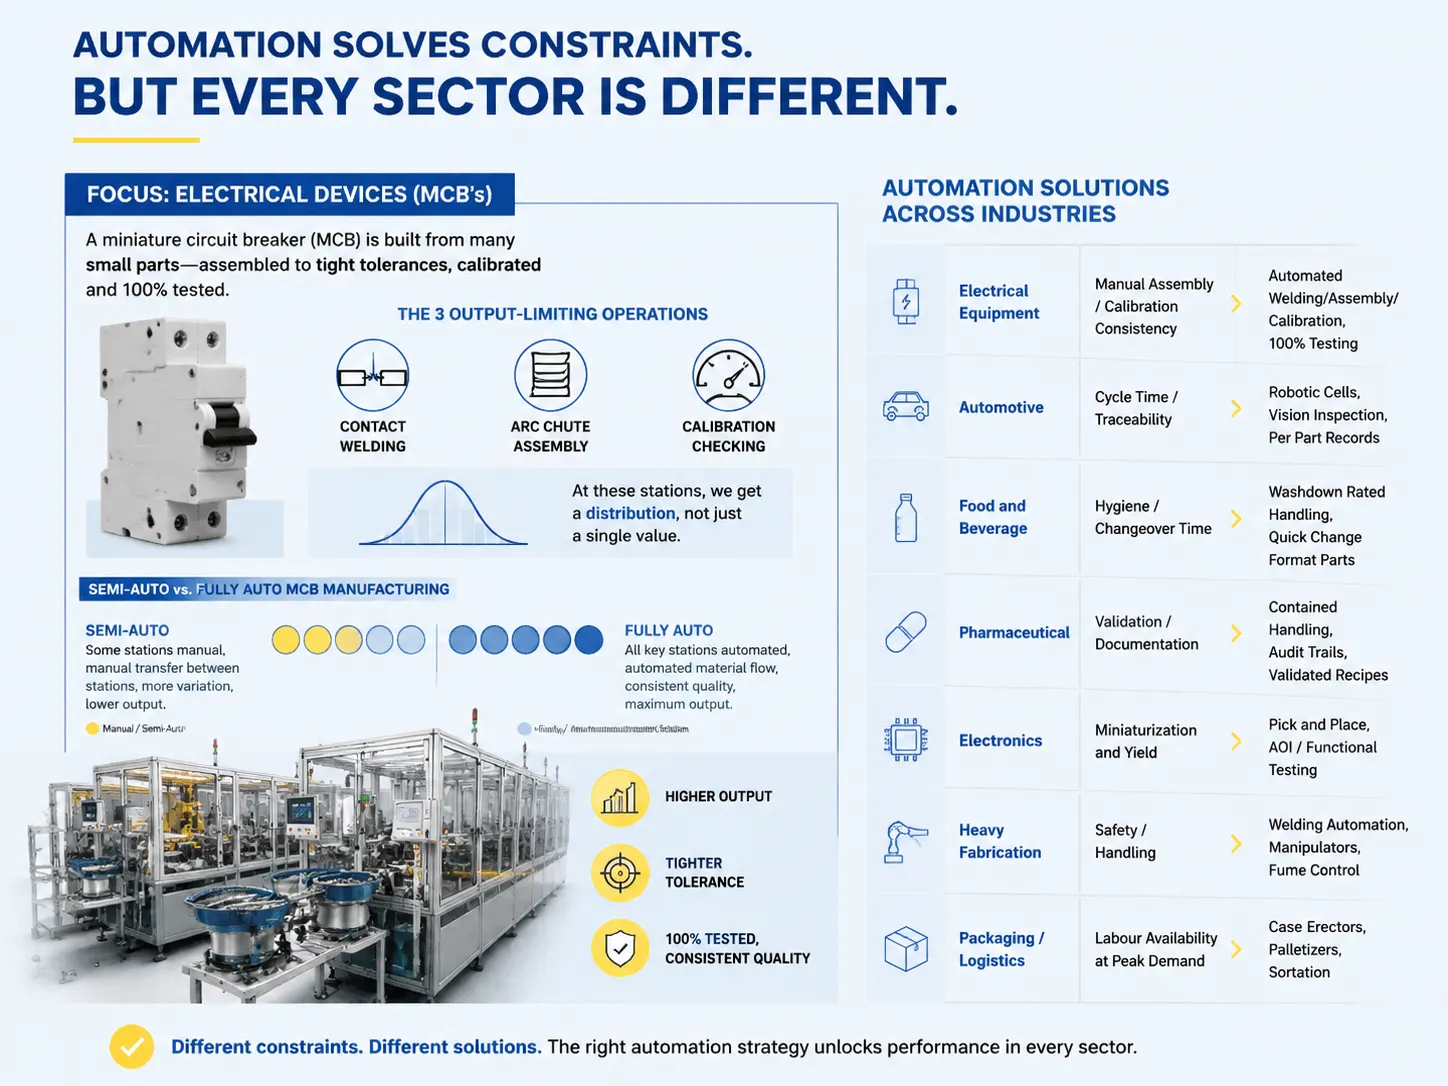
As restrições diferem por setor; além disso, a metodologia para automação que resolve essas restrições também é diferente para cada setor.
| setor | Tipo de Restrição | Melhoria Através da Automação |
|---|---|---|
| Equipamentos Elétricos (MCCB’s, MCB’s, Contatores) | Montagem Manual de Pequenas Peças/Consistência de Calibração | Soldagem/ Montagem/ Calibração Automatizadas, Testes 100% |
| Automóvel | Tempo de Ciclo/Rastreabilidade | Células Robóticas, Inspeção por Visão, Registros por Peça |
| Alimentos e Bebidas | Higiene/Tempo de Troca | Manuseio com Classificação para Lavagem, Peças de Formato de Troca Rápida |
| Farmacêutico | Validação/Documentação | Manuseio Contido, Trilhas de Auditoria, Receitas Validadas |
| Eletrônica | Miniaturização e Rendimento | Pick and Place, AOI/Testes Funcionais |
| Fabricação Pesada | Segurança/Manuseio | Automação de Soldagem, Manipuladores, Controle de Fumaça |
| Embalagem/Logística | Disponibilidade de Mão de Obra em Picos de Demanda | Montadoras de Caixas, Paletizadores, Sistemas de Classificação |
Deve haver uma elaboração adicional sobre a categoria de dispositivos elétricos, pois esta é a área de foco da nossa organização. Um disjuntor miniatura consiste em muitas pequenas peças que são montadas com certa tolerância, calibradas e testadas. Três operações limitam a produção dos MCB’s: soldagem de contato, montagem do arco e verificação de calibração. Todas essas estações são onde se gera uma distribuição em vez de apenas um valor, e também as células automatizadas representam vários valores que possuem uma distribuição ao seu redor. A principal distinção entre a fabricação semi-automática e totalmente automática de MCB é simplesmente quantas dessas estações são totalmente automatizadas e como o equipamento é fornecido para e dessas estações.
Manual, Semi-Automático ou Automático
Cada um dos modelos listados na tabela representa uma opção para o comprador avaliar. Veja como eles se comparam:
| Modelo | Produção vs manual | Consistência | Custo de capital | Ideal para |
|---|---|---|---|---|
| Linha manual | Base (1x) | Flutua 10-20% ao longo do turno | Barato para comprar e manter | Baixo volume, alta variedade e demanda flutuante |
| Semi-automático | 1,5 – 2,5x | Estável e previsível nas estações automatizadas | Moderado | Um número limitado de produtos fixos em uma linha manual |
| Totalmente automático | 3 – 6x | Extremamente consistente, com uma distribuição medida | Maior | Estável, alto volume com a tolerância mais próxima possível |
| Célula flexível | 2 – 4x | Consistente, dependente do número e tipo de variantes | Moderado a alto | Um grupo de produtos similares com mudanças frequentes de ferramentas |
A linha semi-automática deve ser o modelo que as fábricas considerem primeiro. A linha semi-automática captura o ponto crítico da operação, mas não exige que a empresa invista em uma linha inteira. O modelo semi-automático pode ser instalado durante a próxima parada da fábrica e, uma vez instalado, fornecerá as informações operacionais para ajudar a determinar o investimento futuro na linha.
Existe um custo oculto que o comprador provavelmente não considerará na linha totalmente automatizada: Alimentar a linha totalmente automatizada. Engenharia não é apenas todas as peças que compõem as estações. Os conectores, buffers e formas de movimentar os materiais fazem parte da engenharia da estação. Se um alimentador de tigela travar e parar a linha, você não economizou nada para a linha.
Quando a Automação Não Ajuda
Quatro situações em que faz mais sentido gastar a mesma quantia de dinheiro em outro lugar. A demanda é errática, a linha ficará parada por seis meses a cada ano. Os ciclos de design do produto são a cada 18 meses, então as ferramentas estarão obsoletas quando qualquer retorno for realizado. O gargalo não está na linha em si, mas na parte upstream do fornecimento ou manuseio de material, e a linha é perfeitamente adequada para o tipo de produto que você está criando. E o custo da mão de obra por unidade é baixo o suficiente para que o retorno esperado do investimento exceda a vida útil do ativo, o que é comum em mercados de mão de obra de baixo custo produzindo bens de baixo volume.
A quinta situação ocorre com mais frequência do que as quatro anteriores juntas; o processo não é atualmente capaz. Se você tem uma estação de trabalho manual que produz 5% peças defeituosas devido a um dispositivo mal projetado, sua automação repetirá esse processo e gerará peças defeituosas. O processo deve ser capaz de produzir peças aceitáveis antes que você possa pensar em automatizá-lo; isso é uma questão de engenharia/design, não de investimento/capital.
Retorno do Investimento e Como Calcular
Os cálculos para determinar o período de retorno são mais fáceis do que você pode pensar ao ler a planilha. Para calcular a economia anual, você pega o total de horas de trabalho economizadas (que está incluído na taxa carregada) e multiplica pela taxa carregada; depois pega a economia de sucata vezes o custo unitário; e finalmente pega as melhorias de produção vezes a margem de contribuição. O investimento total consiste no custo do equipamento, instalação, tempo de inatividade durante a comissionamento e despesas de treinamento.
Existem duas áreas não incluídas nos seus cálculos, mas ambos os itens são importantes. Os custos que incorrermos todos os anos para manter nosso novo equipamento serão um valor real, não uma estimativa. Uma linha que pode fabricar produtos em uma taxa mais alta, mas identifica e corrige falhas posteriormente, aumenta nossas despesas adicionais de trabalho.
O prazo para o retorno do investimento para a maioria dos projetos está entre 12 meses e 36 meses. Se um projeto levar mais de 36 meses para recuperar seus custos, ele deve ter uma razão estratégica para isso, em vez de uma razão financeira. A desvantagem do tempo de investimento mais longo é compensada pelo tempo reduzido de inicialização de uma linha de produção projetada usando um gêmeo digital, o que significa que o ganho geral no retorno deve incentivar que um projeto seja concluído mais rapidamente do que projetos que utilizam métodos padrão de produção.
Como a Benlong se Relaciona com Isso
Projetamos e fabricamos linhas de produção automatizadas e semi-automatizadas para produzir dispositivos elétricos, como montagem, soldagem, calibração, teste e transporte de materiais pela instalação. Usamos uma abordagem modular para as linhas de montagem, o que nos permite adicionar ou reorganizar estações ao longo da linha conforme os produtos são desenvolvidos, em vez de depender de um layout fixo da linha que se tornará obsoleto à medida que os produtos forem desenvolvidos.
Oferecemos aos nossos clientes conhecimento sobre seu processo, e não apenas um catálogo de máquinas que podem adquirir. Por exemplo, uma linha de contatores e uma linha de disjuntores enfrentam desafios relacionados à soldagem e calibração. Nossa ampla experiência na fabricação de ambos os produtos, bem como das máquinas que os produzem, nos dá uma perspectiva única sobre como resolver essas questões. Isso nos diferencia de muitos integradores de robôs que geralmente dependem de outros recursos para obter negócios.
Não desenvolvemos nem fabricamos nenhum equipamento ou material associado ao movimento de materiais fora da linha de uma instalação, nem implementamos um sistema de execução de manufatura. Os elementos de um projeto, incluindo o integrador de sistemas e, consequentemente, o fornecedor, são responsabilidade da planta.
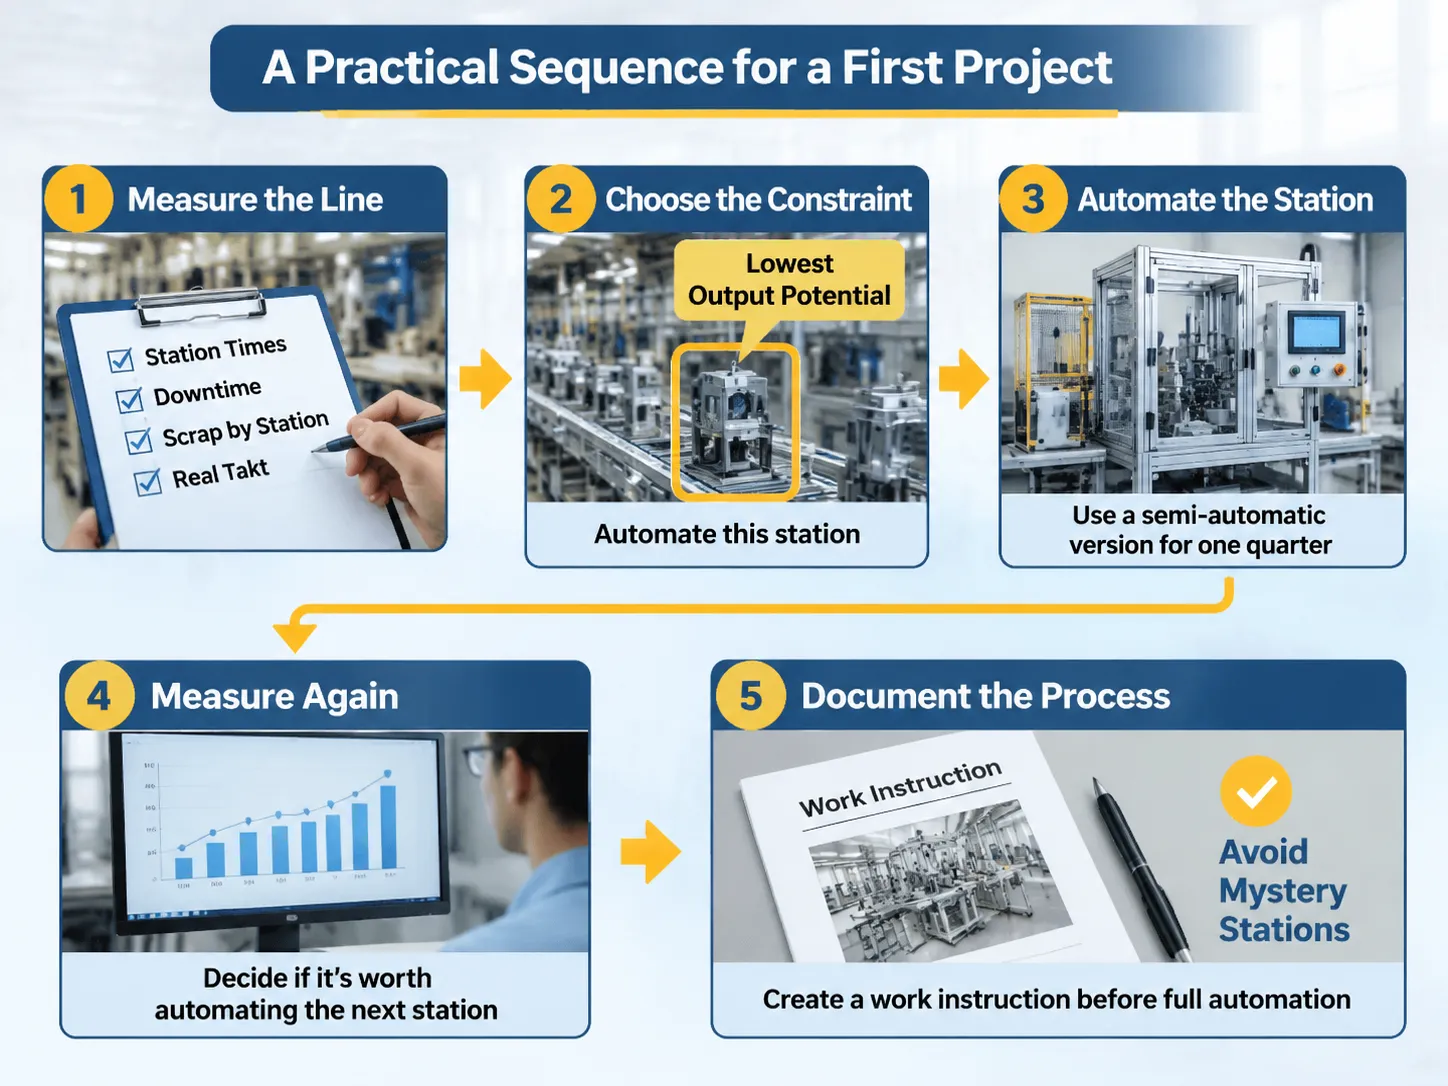
Uma Sequência Prática para um Primeiro Projeto
O primeiro projeto terá que seguir estes cinco passos:
- Medir a linha: a saída medida deve incluir tempos medidos por estação, tempo de inatividade, sucata por estação e takt real.
- Escolher a restrição: escolher a estação com o menor potencial de saída em vez da que tem a maior saída real; esta estação deve ser automatizada.
- A melhor maneira de automatizar esta estação é comprar uma versão semi-automática dela e então usá-la para um quarto da produção.
- Medir novamente e decidir se vale a pena automatizar a próxima estação usando os novos dados.
- A maioria dos projetos falha em completar o passo cinco; este é para documentar todo o processo antes da automação. Se uma estação for automatizada sem fornecer uma instrução de trabalho ao operador, essa estação será um mistério para seu operador e ninguém será capaz de melhorá-la. A máquina de inspeção automatizada é um bom exemplo porque só vale o investimento se o inspetor puder identificar corretamente o defeito a ser inspecionado.
Perguntas e Respostas
Quais são os cinco D’s da automação?
Monótono, Sujo, Perigoso, Difícil e Caro; esses cinco D’s são úteis para identificar quais tarefas são potencialmente automatizáveis com base em quanto uma pessoa detesta realizar essa tarefa e em quanto custa, por unidade, realizar essa tarefa. Se uma tarefa se qualifica para dois ou mais dos cinco D’s, é muito provável que seja um bom candidato para automação.
Quais são algumas ideias para melhorar a eficiência da produção?
Para melhorar a eficiência de uma linha de produção, é importante equilibrá-la com o tempo takt. Isso inclui remover quaisquer gargalos ou restrições que desacelerem a linha de produção, investir em ferramentas que permitam trocas rápidas entre produtos, inspecionar os produtos enquanto são fabricados em vez de inspecioná-los após a finalização e medir o OEE (eficiência geral do equipamento) para identificar perdas no seu sistema de produção. Existem quatro tipos básicos de automação: automação fixa para um produto específico produzido em alto volume, automação programável para uma série de produtos similares produzidos em menor volume e automação flexível, que significa que o sistema de automação pode lidar com múltiplas variedades do mesmo produto sem parar para ser reconfigurado. Automação integrada é quando o sistema de automação pode se comunicar com os sistemas de planejamento e qualidade que o suportam.
A automação melhorará a eficiência da sua manufatura eliminando variações nos tempos de ciclo, mantendo as estações de produção no tempo takt, testando cada produto produzido em vez de amostragem, e removendo tarefas do processo de produção que os humanos realizam mal. Melhorias relatadas na produtividade da manufatura devido a sistemas de automação geralmente estão na faixa de 20% a 50% maior produção com base no mesmo espaço físico e 20% a 50% menos sucata onde o erro humano foi identificado como causa do defeito.
Quando uma fábrica deve automatizar?
Existem algumas diretrizes e regras gerais sobre quando implementar automação em sua instalação. Geralmente, se uma linha de produção está equilibrada (ao tempo takt), possui um processo capaz (zero defeitos) e tem uma demanda estável o suficiente para justificar o investimento de capital, então é uma boa ideia implementar automação. Implementar automação em um processo desequilibrado ou incapaz simplesmente reproduz o mesmo problema, mas com maior investimento de capital.
A automação reduz o número de funcionários?
Outro mito comum sobre automação é que ela reduzirá os custos de mão de obra. A automação gerará uma produtividade de fabricação melhorada através da economia de horas por unidade; economias em horas de trabalho não são a mesma coisa que economias no número de funcionários em uma instalação de fabricação. A maioria das fábricas que implementam automação em uma estação de produção simplesmente realoca o operador para outra estação de produção que é mais difícil de automatizar. Isso ocorre porque as melhorias na produtividade da fabricação aparecem como melhoria na produção por empregado, em vez de uma redução no tamanho da força de trabalho.
Referências
- Rockwell Automation – Integração de Linha de Produção e OEE
- Siemens – Gêmeo Digital e Automação de Fabricação
- Keyence – Inspeção em Linha e Sistemas de Visão
- Bosch Rexroth – Transporte e Manuseio da Linha de Montagem
- A3 – Dados da Indústria de Automação e Estudos de Caso
Conclusão
A automação melhora a eficiência da produção ao aprimorar a consistência dos processos de fabricação, melhorar a cobertura da linha de produção eliminando estações ruins e produzindo dados para medir o desempenho. A automação não melhorará uma linha de produção desequilibrada, incapaz ou com baixa demanda. Infelizmente, esses tipos de linhas de produção são frequentemente mais comuns do que aquelas com uma lacuna tecnológica.
A sequência para implementar automação com sucesso é medir, restringir e automatizar uma estação de cada vez, e então medir novamente. A sequência para falhar com automação é comprar um sistema robótico e depois procurar algo para usá-lo.