 Benlong
Tingkatkan Jalur Produksi dengan Otomasi Industri
Untuk sebagian besar lini produksi, kecepatan bukanlah masalah, melainkan menemukan solusi untuk enam lokasi yang kehilangan waktu pada setiap shift. Untuk setiap area di mana otomatisasi dapat diterapkan, otomatisasi akan memberikan manfaat. Contohnya adalah membeli robot untuk memperbaiki ketidakseimbangan di lini produksi; ini hanya akan menciptakan bottleneck yang kemungkinan besar akan menjadi yang paling mahal.
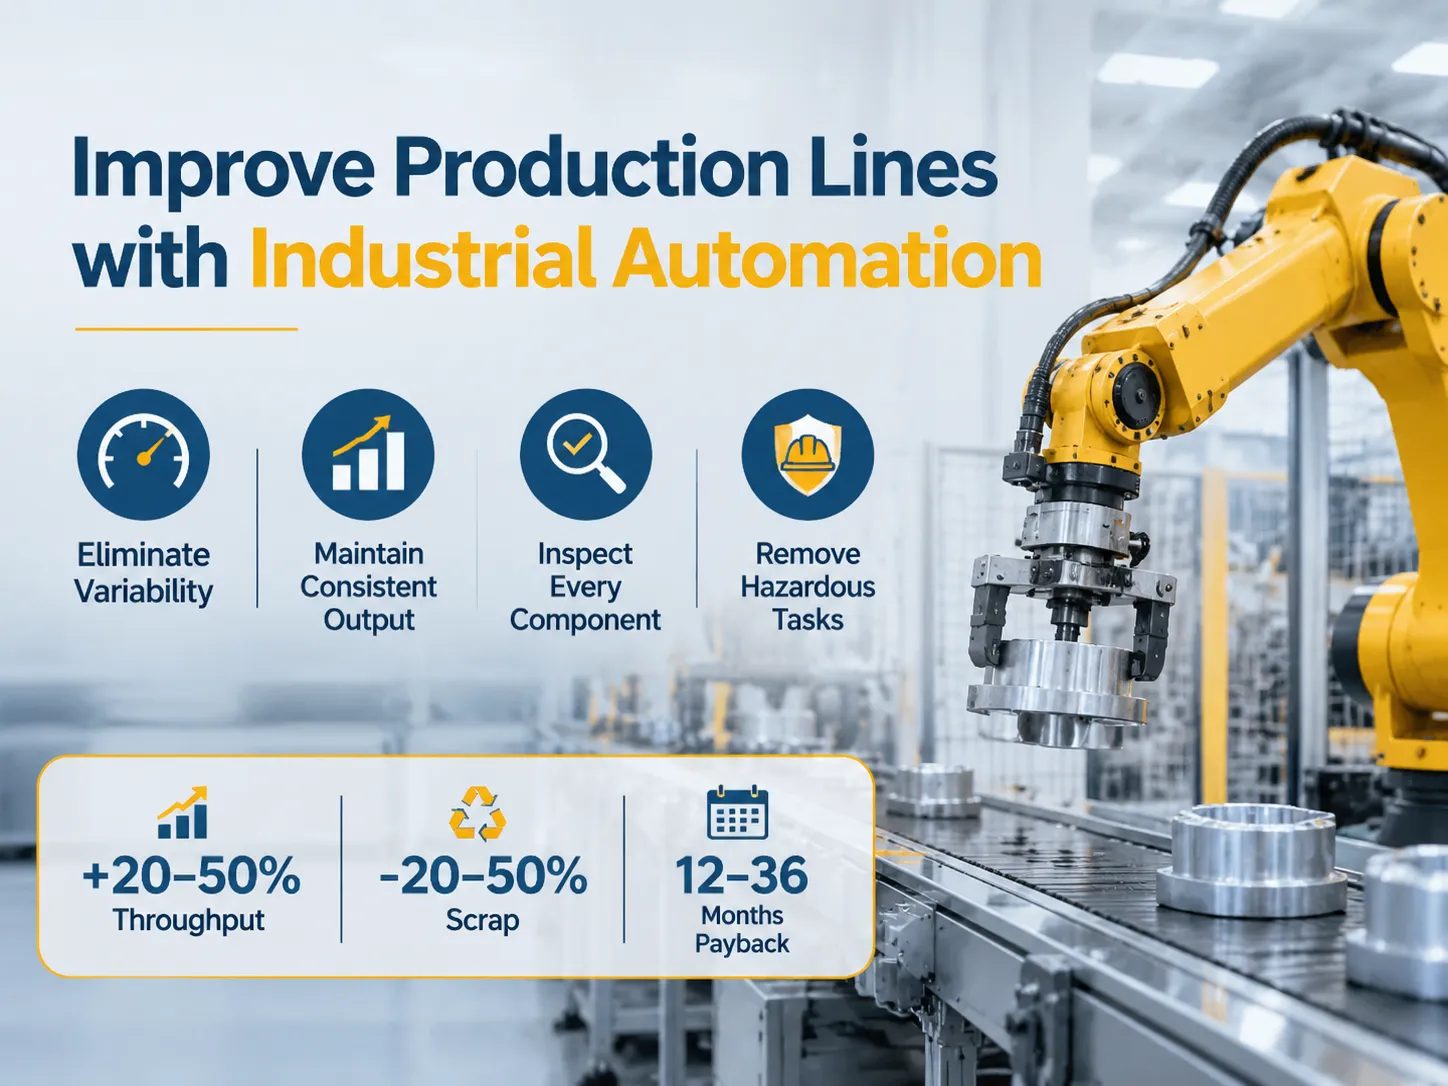
Jawaban cepat: Manfaat menerapkan otomatisasi industri ke dalam lini produksi Anda dibagi menjadi empat area; menghilangkan variabilitas waktu siklus manual, mempertahankan tingkat operasi yang konsisten pada stasiun, memeriksa setiap komponen alih-alih sampling secara acak, dan menghilangkan tugas yang membosankan, kotor, dan berbahaya bagi pekerja. Angka tipikal yang diberikan oleh integrator sistem menunjukkan bahwa throughput meningkat sebesar 20 hingga 50 persen untuk lini produksi yang ada, mengurangi jumlah scrap untuk operasi berbasis penilaian operator sebesar 20 hingga 50 persen, dan memberikan pengembalian investasi dalam 12 hingga 36 bulan. Namun, otomatisasi tidak menyelesaikan masalah yang terjadi akibat lini produksi yang tidak seimbang dengan baik, desain produk yang sulit dirakit, atau pola permintaan yang tidak stabil/berubah-ubah yang membuat investasi modal tidak tersedia.
Bagian berikutnya menjelaskan perbaikan yang diberikan melalui otomatisasi, “Lima D” (Define, Design, Develop, Deploy dan Deliver), cara memulai, jenis otomatisasi, waktu siklus dan keseimbangan lini produksi, Efektivitas Peralatan Keseluruhan (OEE) dan perhitungan throughput, perbedaan antar sektor, membandingkan operasi manual/simulasi dengan operasi otomatis, alasan mengapa Anda mungkin tidak mempertimbangkan otomatisasi, perhitungan terkait periode pengembalian investasi, menemukan rentang Anda, dan langkah praktis dalam menerapkan solusi otomatisasi pertama Anda.
Apa yang Sebenarnya Ditingkatkan oleh Otomatisasi pada Lini
Manfaat pertama untuk lini Anda setelah pengenalan sistem otomatis adalah konsistensi. Perakitan kontaktor oleh individu memiliki variasi antara awal dan akhir shift, sedangkan hal ini tidak terjadi pada perakitan mesin. Konsistensi perakitan mesin sangat penting untuk memungkinkan lini diseimbangkan pada waktu siklus standar, bukan waktu siklus rata-rata. Perbedaan antara keduanya bisa mencapai 15% hingga 25% dari total output.
Faktor kedua adalah persentase unit yang diperiksa selama proses. Proses pemeriksaan manual pada sampel unit dibandingkan dengan pemeriksaan semua unit yang diproduksi menimbulkan biaya tenaga kerja; namun, karena biaya marginal hampir nol untuk menguji setiap unit dalam lini produksi otomatis, kemungkinan pengembalian garansi akibat cacat jauh lebih besar daripada dampaknya pada throughput produksi.
Faktor ketiga adalah penghapusan tugas-tugas yang dilakukan orang dengan buruk. Contoh dari jenis tugas ini adalah memasukkan bagian kecil ke dalam alat yang memerlukan penggunaan kunci torsi pada sudut yang tidak nyaman, atau memeriksa label pada produk di area yang kurang pencahayaan. Jenis aktivitas ini adalah tempat orang cenderung menghasilkan sebagian besar cacat mereka, dan mereka juga cenderung memiliki tingkat pergantian pekerja tertinggi di antara semua pekerja di lini perakitan manual.
Keempat, ada data. Pelaporan produksi berbasis shift dari lini perakitan manual, dan pelaporan produksi unit dari lini produksi otomatis, menyediakan catatan historis dari setiap stasiun mengenai masalah kualitas, yang wajib untuk audit pelanggan.
Lima D, Dari Mana Memulai
Meskipun lima D hanyalah mekanisme penyaringan dan bukan metode formal untuk menentukan perbaikan proses, ini didasarkan pada prioritas penugasan tugas berdasarkan seberapa besar seseorang tidak menyukai tugas yang diberikan. Pekerjaan membosankan melibatkan tugas berulang yang memerlukan sedikit atau tanpa kemampuan pengambilan keputusan, sementara pekerjaan kotor adalah perakitan produk sambil terpapar minyak, debu, serpihan logam, atau bahan kimia. Pekerjaan yang dilakukan dekat dengan mesin yang terus berubah, bekerja dengan panas tinggi, bekerja dengan tepi tajam yang berbahaya, atau bekerja di ketinggian yang besar diklasifikasikan sebagai pekerjaan Berbahaya. Pekerjaan yang dapat melelahkan secara fisik selama delapan jam karena memerlukan posisi fisik yang tidak alami untuk dipertahankan selama delapan jam diklasifikasikan sebagai pekerjaan Sulit. Pekerjaan yang tidak dapat dilakukan secara terus-menerus karena memerlukan banyak orang terampil atau waktu produksi yang sangat lama diklasifikasikan sebagai pekerjaan Mahal.
Skor utilitas satu atau lebih menunjukkan bahwa suatu tugas harus diotomatisasi. Skor utilitas nol umumnya berarti bahwa tugas tersebut lebih baik diserahkan kepada manusia, karena mengotomatisasi tugas tersebut akan menghilangkan fleksibilitas yang dimiliki manusia untuk memberikan.
Skor utilitas juga menunjukkan potensi terbesar untuk pengembalian investasi (ROI) dengan otomatisasi. Biaya yang terkait dengan pekerjaan yang diklasifikasikan sebagai pekerjaan Kotor atau Berbahaya tidak muncul secara per jam dalam tarif upah yang terkait dengan pekerjaan Kotor dan Berbahaya, dan proyek yang semata-mata dibenarkan berdasarkan keselamatan sering mencapai ROI lebih cepat daripada yang diprediksi oleh analisis berdasarkan tarif upah.
Empat Jenis Otomatisasi Industri
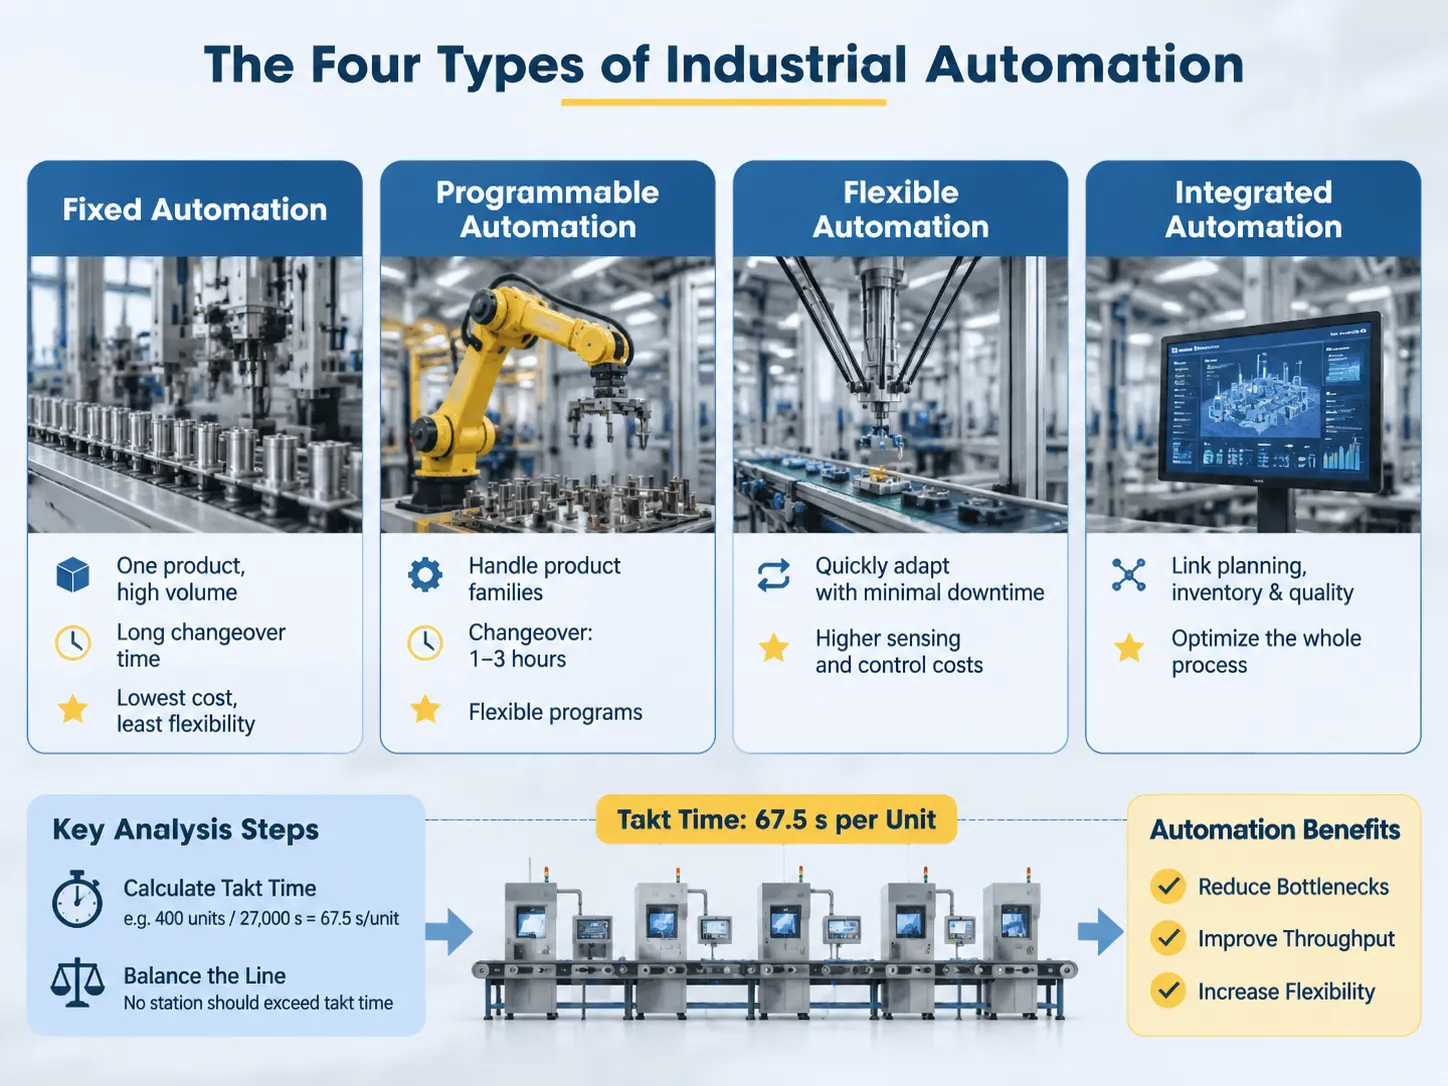
Otomatisasi tetap dirancang untuk memproduksi satu produk dalam jumlah besar, dan terdiri dari stasiun khusus untuk transfer otomatis produk dari satu stasiun manufaktur ke stasiun manufaktur lainnya. Waktu yang dibutuhkan untuk melakukan pergantian produk menggunakan otomatisasi tetap biasanya lebih lama daripada waktu yang diperlukan untuk memproduksi sebuah produk, dan otomatisasi tetap biasanya memiliki biaya produksi per unit terendah dan fleksibilitas produksi paling sedikit. Otomatisasi tetap biasanya akan menjadi pilihan terbaik untuk memproduksi produk dengan siklus hidup produk 5 tahun dan desain produk yang stabil.
Sistem otomasi yang dapat diprogram dirancang untuk menangani kelompok produk dan mampu mengubah program serta peralatan tanpa harus sepenuhnya mengeluarkan produk dari lini produksi atau stasiun manufaktur. Contoh otomasi yang dapat diprogram termasuk sel robotik dengan end effector (gripper) yang dapat dipertukarkan, sistem CNC, dan stasiun penguji otomatis yang menjalankan program uji berbeda berdasarkan produk yang diuji. Waktu yang dibutuhkan untuk beralih dari satu kombinasi program/peralatan ke kombinasi lain biasanya antara 1 hingga 3 jam, tergantung pada jumlah bagian yang diperlukan untuk memproduksi satu rangkaian produk.
Sistem otomasi fleksibel mampu dimodifikasi dengan sedikit atau tanpa waktu henti antara penyelesaian satu rangkaian produksi dan dimulainya rangkaian produksi berikutnya, sehingga memiliki fleksibilitas lebih dibandingkan sistem otomasi yang dapat diprogram. Biaya sensor dan kontrol yang lebih tinggi dicatat, dan sistem ini hanya masuk akal ketika terdapat variasi produk yang sering; hal ini semakin umum dalam barang konsumen.
Otomasi terintegrasi merupakan jenis otomasi keempat; ini lebih tepat disebut sebagai sistem manufaktur daripada sekadar mesin. Lini produksi terhubung dengan sistem perencanaan, inventaris, dan kualitas. Perubahan pada jadwal produksi disebarkan ke berbagai stasiun yang membentuk lini produksi. Lapisan MES adalah tempat digital twin dan MES berinteraksi untuk memungkinkan pabrik berhenti mengoptimalkan setiap stasiun dan mulai mengoptimalkan aliran seluruh proses manufaktur.
Mayoritas pabrik awalnya akan memerlukan jenis otomasi kedua. Mengotomasi penghilangan operasi terburuk pada lini produksi akan menghasilkan nilai lebih besar dibandingkan menerapkan sistem manufaktur otomatis penuh yang masih mengalami keterlambatan akibat penggunaan bottleneck manual. Lini produksi akan beroperasi pada kecepatan komponen terleletnya. Oleh karena itu, jika otomasi diperkenalkan untuk mempercepat komponen terlelet pada lini (bukan bottleneck), hasilnya akan berupa lebih banyak inventaris, tetapi tidak meningkatkan produksi. Ini harus menjadi langkah pertama dalam analisis, yang memerlukan stopwatch dan spreadsheet, bukan pengeluaran modal.
Menentukan cara menyinkronkan produksi adalah latihan matematika sederhana. Jika 400 unit diperlukan per shift, selama 27000 detik, maka waktu takt adalah 67,5 detik per unit.. Tidak ada stasiun produksi yang boleh melebihi waktu takt ini. Jika ada stasiun yang membutuhkan 90 detik untuk memproduksi satu unit, maka throughput maksimum untuk lini produksi tersebut adalah 300 unit yang diproduksi per shift, terlepas dari seberapa cepat stasiun produksi lainnya beroperasi. Sebaliknya, jika ada stasiun yang memproduksi dengan waktu takt 30 detik, stasiun tersebut harus dievaluasi untuk digabungkan dengan waktu takt stasiun produksi terdekat berikutnya (atau operasi). Ketika waktu transportasi sangat berbeda antara stasiun-stasiun pada lini produksi, hal ini dapat mempengaruhi output rata-rata lini dan menyebabkan output tersebut kurang dari waktu takt (waktu rata-rata yang seharusnya diambil untuk memproduksi satu unit produk). Ketika sejumlah stasiun memiliki waktu produksi yang sangat berbeda secara signifikan (misalnya, satu stasiun jauh lebih cepat daripada yang lain) tetapi semuanya memproduksi dengan kecepatan rata-rata di bawah takt, produksi rata-rata dari lini produksi akan berkurang. Keuntungan dalam kasus tersebut adalah mengurangi penyebaran waktu tersebut daripada waktu rata-rata untuk semua stasiun, dengan asumsi kemampuan produksi setiap stasiun adalah sama.
Otomasi mengatasi masalah ini dengan dua cara: Pertama, otomasi memungkinkan kemungkinan bahwa lini produksi akan berjalan pada kecepatan yang lebih rendah dari takt ketika operator produksi tidak dapat mempertahankan kecepatan lini produksi pada tingkat yang konsisten; kedua, otomasi memungkinkan lini produksi untuk dipertahankan pada kecepatan takt, bahkan saat standar produksi bervariasi. Kedua manfaat otomasi ini memberikan keuntungan bagi lini produksi yang sudah seimbang.
Faktanya, manfaat otomasi bagi pembeli solusi otomasi lini produksi berbeda, tergantung pada apakah lini produksi saat ini sudah seimbang atau perlu dikonfigurasi sebagai lini yang seimbang (yaitu, kecepatan produksi dan kualitas produksi harus dipertimbangkan dalam memilih jenis otomasi yang tepat). Perbedaan ini jelas terlihat ketika membandingkan lini produksi otomatis.
Dari Sudut Pandang Angka: OEE dan Throughput
Overall Equipment Effectiveness (OEE) didefinisikan sebagai hasil perkalian dari ketersediaan, kinerja, dan kualitas. OEE dikenal sebagai “Overall Equipment Effectiveness” dan dengan demikian mewakili efektivitas keseluruhan peralatan yang tersedia untuk produksi (angka yang menjelaskan sebagian besar perbedaan antara kecepatan produksi aktual dan yang dinilai). OEE kelas dunia umumnya dikutip sebesar 85%; namun, produksi rata-rata untuk fasilitas manufaktur tertentu biasanya beroperasi antara 60% dan 70%. Alasan utama perbedaan efektivitas peralatan secara keseluruhan biasanya didasarkan pada ketersediaan; yaitu, ketika peralatan gagal berfungsi atau mengalami kerusakan.
Kerugian terkait ketersediaan terdiri dari kerugian akibat waktu henti karena kerusakan, menunggu, dan pergantian. Kerugian terkait kinerja terdiri dari kerugian akibat kecepatan yang berkurang dan penghentian kecil. Kerugian terkait kualitas terdiri dari kerugian akibat limbah dan pengerjaan ulang. Otomatisasi menangani masing-masing dari tiga kategori efektivitas peralatan (yaitu, ketersediaan, kinerja, dan kualitas): Peralatan penggantian cepat meningkatkan ketersediaan selama pergantian; Pemantauan Kondisi mengurangi ketersediaan peralatan selama kerusakan; dan inspeksi dalam jalur mengurangi limbah yang akan ditemukan kemudian dalam proses produksi (yaitu, hilir). Integrator melaporkan peningkatan throughput dalam aplikasi yang ada dari antara 20% dan 50% terutama karena peningkatan baik dalam ketersediaan maupun kinerja, bukan hanya meningkatkan kecepatan mesin yang beroperasi. Misalnya, peningkatan sepuluh poin dalam OEE (Overall Equipment Effectiveness) diperkirakan memberikan peningkatan sekitar 15% dalam jumlah produk yang diproduksi tanpa perlu menambah peralatan baru. Ini adalah alasan utama proyek pertama pada sebuah lini adalah pengumpulan data daripada pemasangan teknologi robotik.
Kendala Berbeda Berdasarkan Sektor
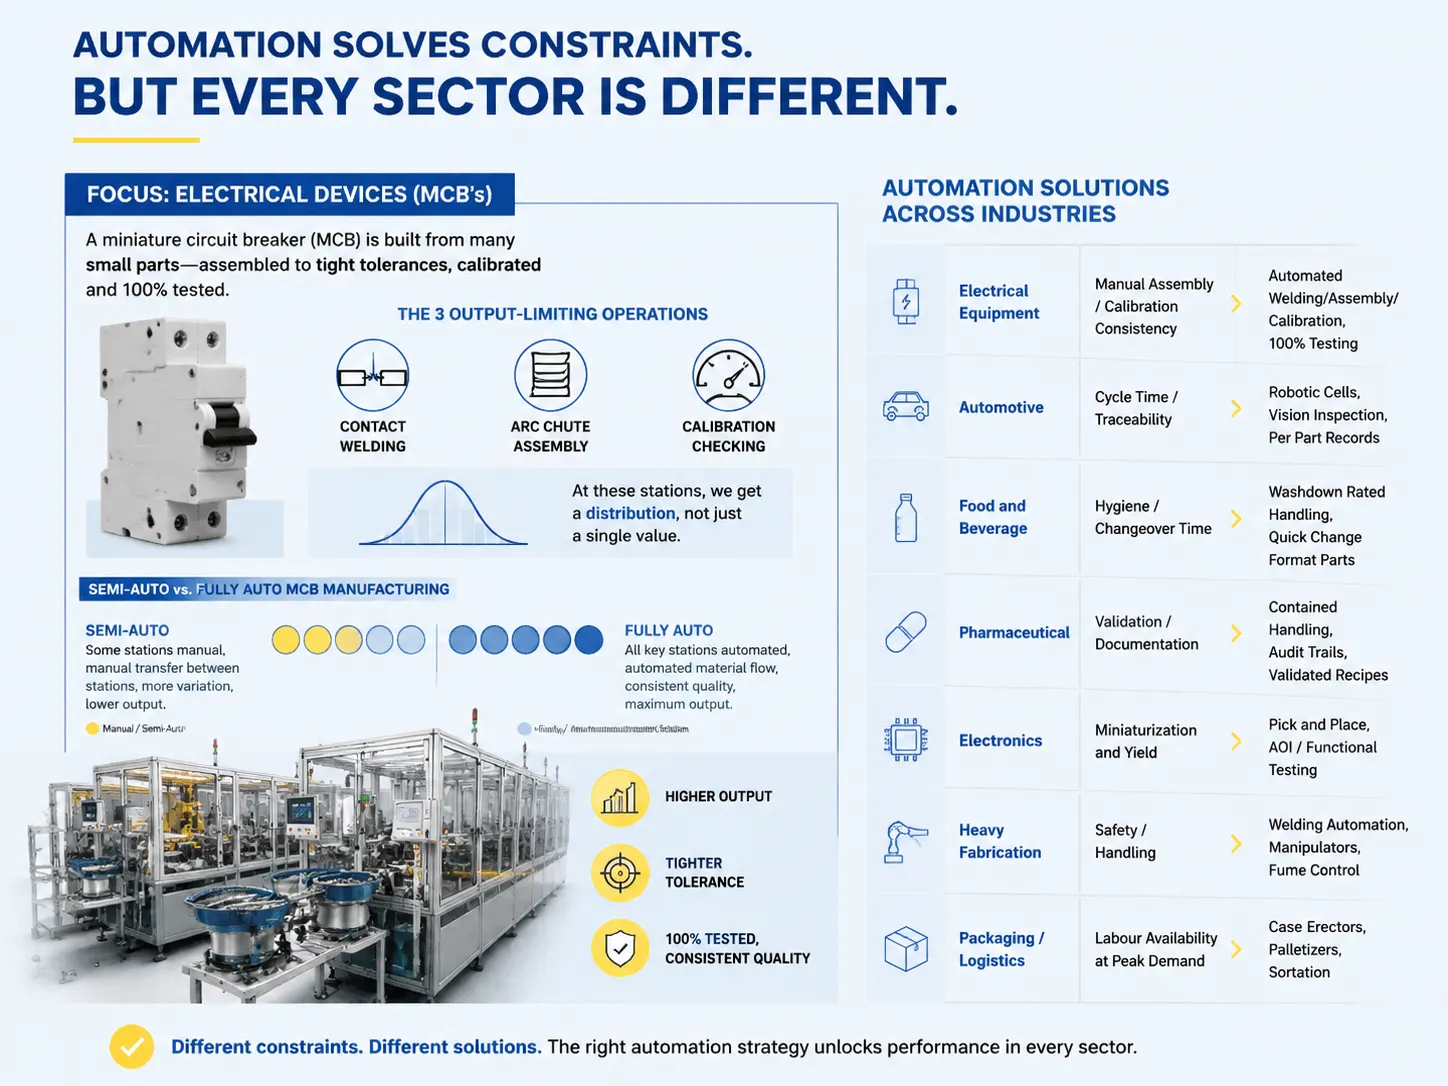
Kendala berbeda berdasarkan sektor; selain itu, metodologi untuk otomatisasi yang menyelesaikan kendala ini juga berbeda untuk setiap sektor.
| Industri | Jenis Kendala | Peningkatan Melalui Otomatisasi |
|---|---|---|
| Peralatan Listrik (MCCB, MCB, Kontaktor) | Perakitan Manual Bagian Kecil/Konsistensi Kalibrasi | Pengelasan/Otomatisasi Perakitan/Kalibrasi, Pengujian 100% |
| Otomotif | Waktu Siklus/Jejak | Sel Robotik, Inspeksi Visual, Catatan Per Bagian |
| Makanan dan Minuman | Kebersihan/Waktu Pergantian | Penanganan Tahan Cuci, Bagian Format Penggantian Cepat |
| Farmasi | Validasi/Dokumentasi | Penanganan Terkontrol, Jejak Audit, Resep Terverifikasi |
| Elektronik | Miniaturisasi dan Hasil | Pengambilan dan Penempatan, AOI/Pengujian Fungsional |
| Fabrikasi Berat | Keselamatan/Penanganan | Otomatisasi Pengelasan, Manipulator, Kontrol Asap |
| Pengemasan/Logistik | Ketersediaan Tenaga Kerja pada Permintaan Puncak | Pembentuk Kotak, Palletizer, Sortasi |
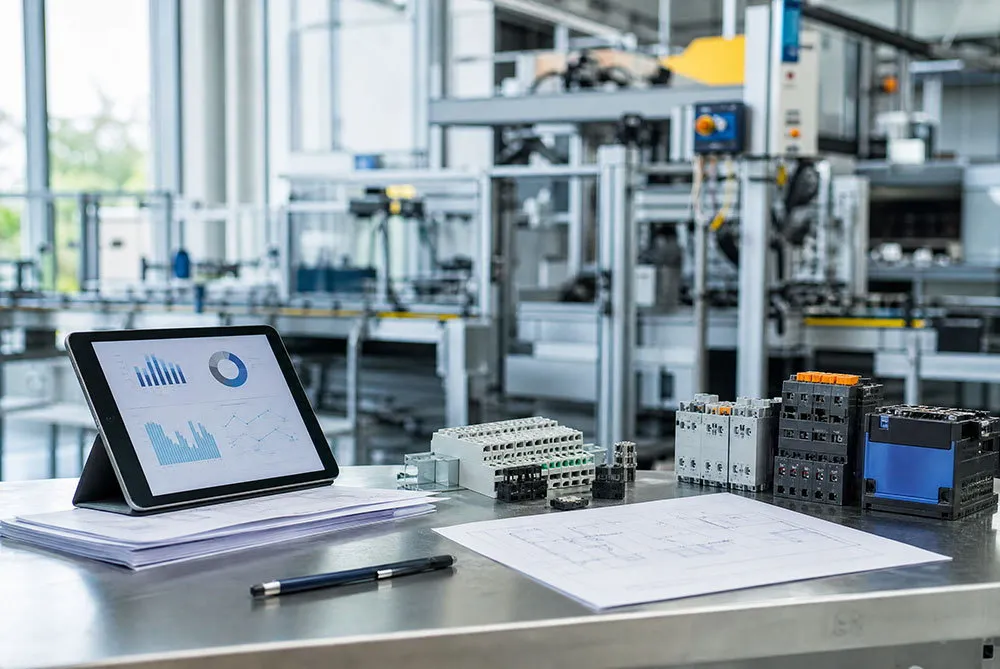
Harus ada penjelasan lebih lanjut tentang kategori perangkat listrik, karena ini adalah area fokus organisasi kami. Pemutus sirkuit mini terdiri dari banyak bagian kecil yang dirakit dengan toleransi tertentu, dikalibrasi, dan diuji. Tiga operasi membatasi output dari MCB: pengelasan kontak, perakitan busur, dan pemeriksaan kalibrasi. Semua stasiun ini adalah tempat Anda menghasilkan distribusi daripada hanya nilai, dan juga sel otomatis mewakili sejumlah nilai yang memiliki distribusi di sekitarnya. Perbedaan utama antara pembuatan MCB semi-otomatis dan otomatis penuh adalah berapa banyak dari stasiun tersebut yang sepenuhnya otomatis dan bagaimana peralatan disuplai ke dan dari stasiun tersebut.
Manual, Semi-Otomatis atau Otomatis
Masing-masing model yang tercantum dalam tabel mewakili opsi bagi pembeli untuk dievaluasi. Berikut perbandingannya:
| Model | Output vs manual | Konsistensi | Biaya modal | Paling cocok untuk |
|---|---|---|---|---|
| Lini manual | Dasar (1x) | Berfluktuasi 10-20% sepanjang shift | Murah untuk dibeli dan dipelihara | Volume rendah, campuran tinggi, dan permintaan yang berfluktuasi |
| Semi-otomatis | 1,5 – 2,5x | Stabil dan dapat diprediksi di stasiun otomatis | Sedang | Jumlah terbatas produk yang sudah ditetapkan pada lini manual lainnya |
| Sepenuhnya otomatis | 3 – 6x | Sangat konsisten, dengan distribusi yang terukur | Tertinggi | Stabil, volume tinggi dengan toleransi sedekat mungkin |
| Sel fleksibel | 2 – 4x | Konsisten, tergantung pada jumlah dan jenis varian | Sedang hingga tinggi | Sekelompok produk serupa dengan perubahan tooling yang sering |
Baris semi-otomatis harus menjadi model yang dipertimbangkan pabrik terlebih dahulu. Baris semi-otomatis menangkap titik operasi kritis, tetapi tidak mengharuskan perusahaan berinvestasi pada seluruh lini. Model semi-otomatis dapat dipasang selama penghentian pabrik berikutnya, dan setelah dipasang akan memberikan informasi operasi untuk membantu menentukan investasi lini di masa depan.
Ada biaya tersembunyi yang kemungkinan besar tidak dipertimbangkan pembeli pada baris otomatis penuh: Memberi makan baris otomatis penuh. Rekayasa bukan hanya semua bagian yang membentuk stasiun. Konektor, buffer, dan cara memindahkan material semuanya merupakan bagian dari rekayasa stasiun. Jika pengumpan mangkuk macet dan menghentikan lini, Anda tidak menghemat apa pun untuk lini tersebut.
Ketika Otomasi Tidak Membantu
Empat kasus di mana lebih masuk akal menghabiskan jumlah uang yang sama di tempat lain. Permintaan tidak menentu, lini akan menganggur selama enam bulan setiap tahun. Siklus desain produk setiap 18 bulan, sehingga tooling akan usang saat pengembalian investasi tercapai. Bottleneck bukan pada lini itu sendiri, tetapi pada bagian hulu pasokan atau penanganan material, dan lini sangat cocok untuk jenis produk yang Anda buat. Dan biaya tenaga kerja per unit cukup rendah sehingga pengembalian investasi yang diharapkan akan melebihi umur aset, yang umum untuk pasar tenaga kerja berbiaya rendah yang memproduksi barang volume rendah.
Situasi kelima terjadi lebih sering daripada empat sebelumnya digabungkan; proses saat ini tidak mampu. Jika Anda memiliki stasiun kerja manual yang menghasilkan 5% bagian cacat karena fixture yang dirancang buruk, otomasi Anda akan mengulangi proses itu dan menghasilkan bagian cacat. Proses harus mampu menghasilkan bagian yang dapat diterima sebelum Anda memikirkan otomasi; itu adalah masalah rekayasa/desain, bukan masalah investasi/modal.
Pengembalian Modal dan Cara Menghitungnya
Perhitungan untuk menentukan periode pengembalian modal lebih mudah daripada yang Anda kira saat membaca spreadsheet. Untuk menghitung penghematan tahunan, Anda mengambil total jam kerja yang dihemat (yang sudah termasuk dalam tarif beban) lalu mengalikannya dengan tarif beban; kemudian Anda mengambil penghematan scrap dikalikan biaya per unit; dan akhirnya Anda mengambil peningkatan throughput dikalikan margin kontribusi. Total investasi terdiri dari biaya peralatan, instalasi, waktu henti selama commissioning, dan biaya pelatihan.
Ada dua area yang tidak termasuk dalam perhitungan Anda, tetapi kedua item tersebut penting. Biaya yang kami keluarkan setiap tahun untuk memelihara peralatan baru kami akan menjadi angka nyata, bukan perkiraan. Sebuah lini yang dapat memproduksi produk dengan tingkat lebih tinggi, tetapi mengidentifikasi dan menangani kesalahan kemudian, menambah biaya kerja tambahan kami.
Kerangka waktu untuk pengembalian investasi untuk sebagian besar proyek adalah antara 12 bulan dan 36 bulan. Jika sebuah proyek memerlukan waktu lebih dari 36 bulan untuk mengembalikan biayanya, proyek tersebut harus memiliki alasan strategis untuk melakukannya, bukan alasan finansial. Kerugian dari waktu investasi yang lebih lama diimbangi oleh waktu mulai yang lebih singkat dari sebuah lini produksi yang dirancang menggunakan digital twin, yang berarti bahwa keuntungan keseluruhan dalam pengembalian investasi harus mendorong proyek untuk diselesaikan lebih cepat daripada proyek yang menggunakan metode produksi standar.
Bagaimana Benlong Terkait dengan Ini
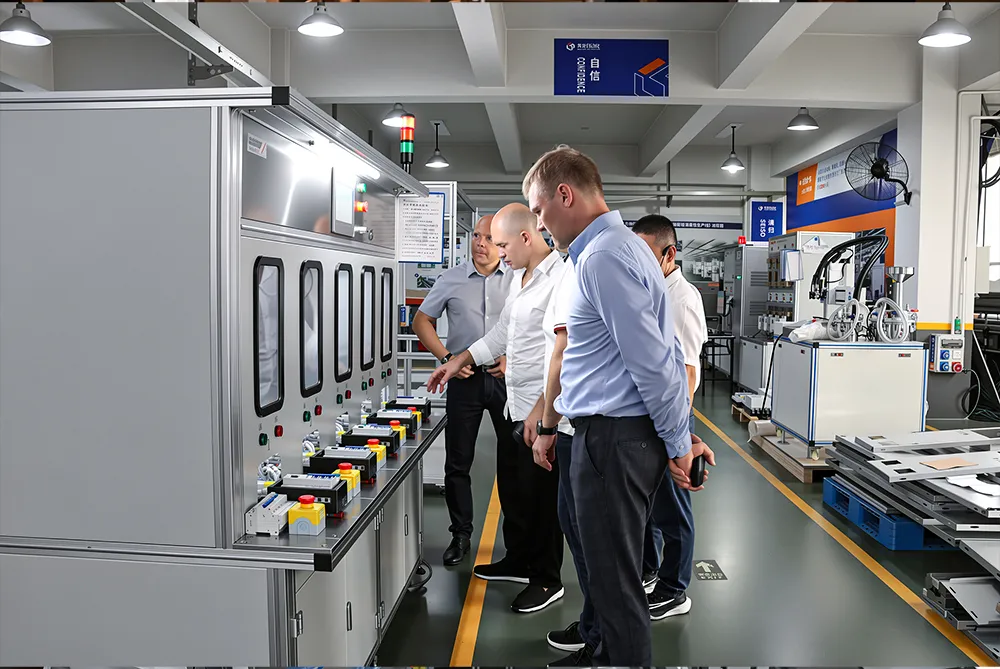
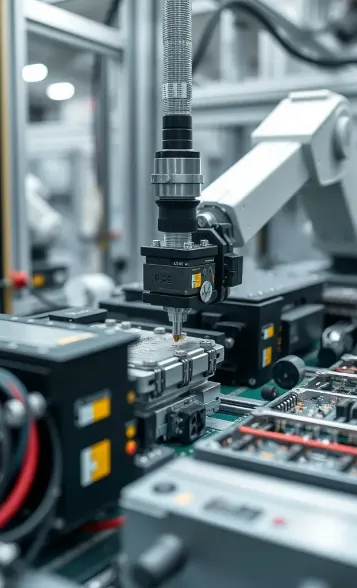
Kami merancang dan memproduksi lini produksi otomatis dan semi-otomatis untuk memproduksi perangkat listrik seperti perakitan, pengelasan, kalibrasi, pengujian, dan pengangkutan material melalui fasilitas. Kami menggunakan pendekatan modular pada lini perakitan, yang memungkinkan kami menambah atau mengatur ulang stasiun sepanjang lini kami saat produk dikembangkan, daripada mengandalkan tata letak lini tetap yang akan menjadi usang seiring pengembangan produk.
Kami menawarkan kepada pelanggan kami pengetahuan tentang proses mereka, bukan hanya katalog mesin yang mungkin mereka beli. Misalnya, lini kontaktor dan lini pemutus sirkuit keduanya menghadapi tantangan terkait pengelasan dan kalibrasi. Pengalaman luas kami dalam pembuatan kedua produk tersebut, serta mesin yang memproduksinya, memberi kami perspektif unik tentang cara menyelesaikan masalah ini. Ini membedakan kami dari banyak integrator robot yang umumnya mengandalkan sumber lain untuk mendapatkan bisnis.
Kami tidak mengembangkan atau memproduksi peralatan atau material yang terkait dengan pergerakan material di luar lini fasilitas atau mengimplementasikan sistem eksekusi manufaktur. Elemen proyek, termasuk integrator sistem dan konsekuensinya pemasok, adalah tanggung jawab pabrik.
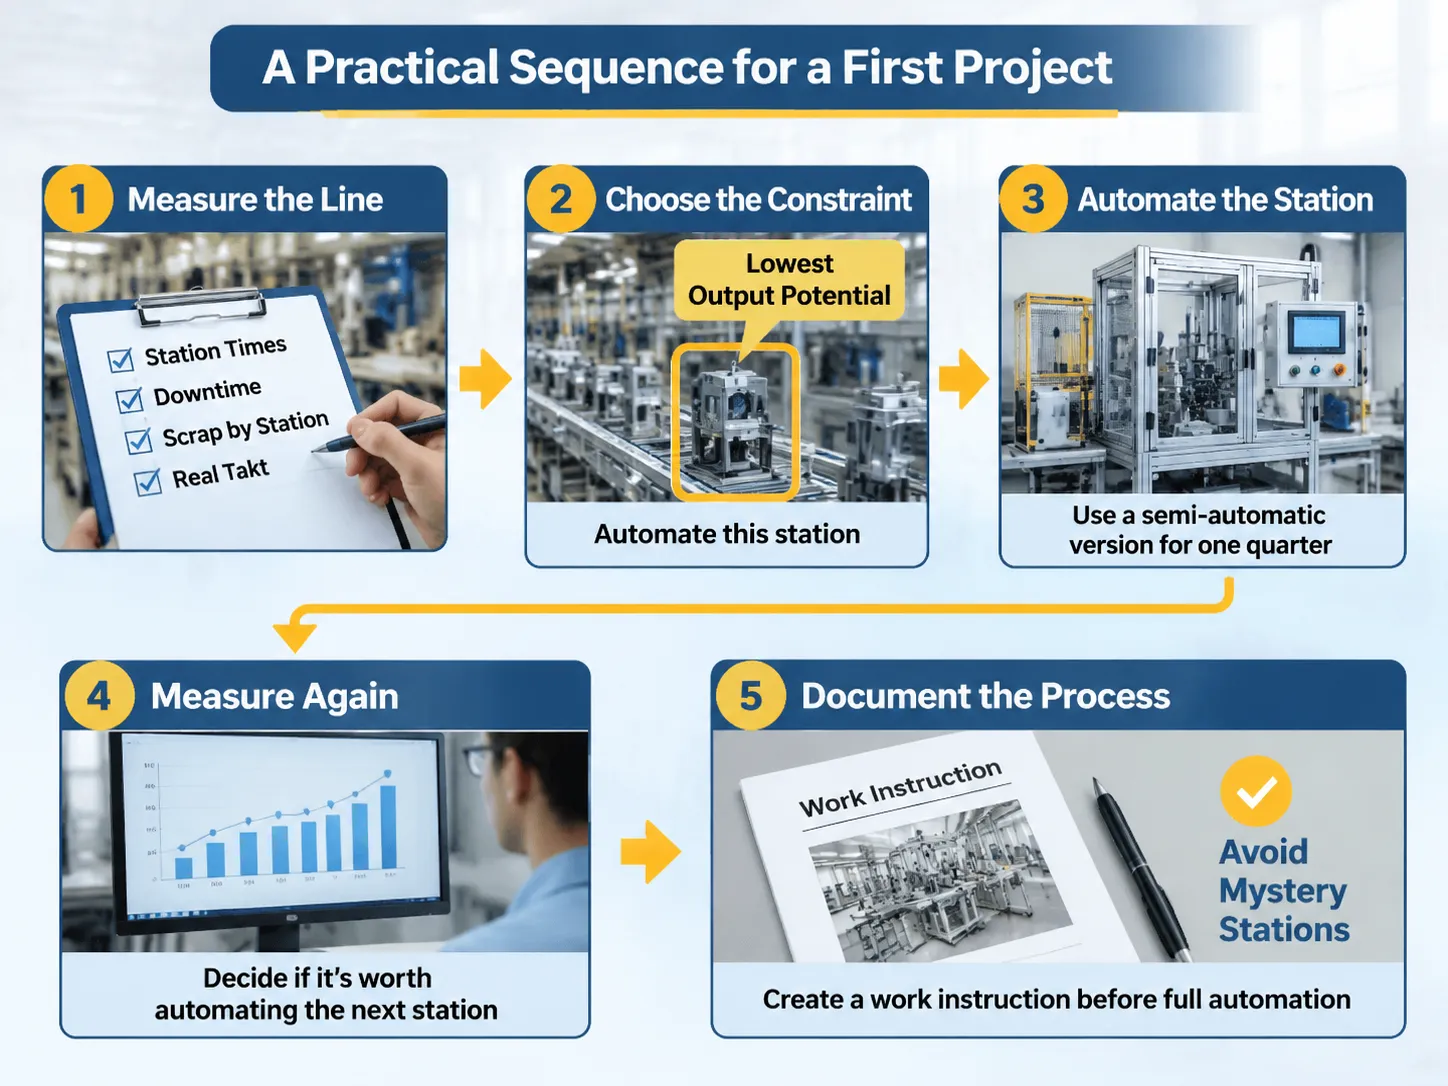
Urutan Praktis untuk Proyek Pertama
Proyek pertama harus mengikuti lima langkah ini:
- Ukur lini: output yang diukur harus mencakup waktu stasiun yang diukur, waktu henti, scrap per stasiun, dan takt nyata.
- Pilih kendala: pilih stasiun dengan potensi output terendah, bukan yang memiliki output aktual tertinggi; stasiun ini harus diotomatisasi.
- Cara terbaik untuk mengotomatisasi stasiun ini adalah dengan membeli versi semi-otomatisnya dan kemudian menggunakannya untuk seperempat produksi.
- Ukur lagi dan putuskan apakah layak mengotomatisasi stasiun berikutnya menggunakan data baru.
- Sebagian besar proyek gagal menyelesaikan langkah kelima; yaitu mendokumentasikan seluruh proses sebelum otomatisasi. Jika sebuah stasiun diotomatisasi tanpa memberikan instruksi kerja kepada operator, stasiun tersebut seperti misteri bagi operatornya dan tidak ada yang dapat memperbaikinya. Mesin inspeksi otomatis adalah contoh yang baik karena investasi hanya layak jika pemeriksa dapat mengidentifikasi cacat yang akan diperiksa dengan benar.
Pertanyaan dan Jawaban
Apa saja lima D dalam otomasi?
Membosankan, Kotor, Berbahaya, Sulit, dan Mahal; lima D ini berguna untuk mengidentifikasi tugas mana yang berpotensi untuk diotomatisasi berdasarkan seberapa tidak suka seseorang melakukan tugas tersebut dan berapa biaya yang dikeluarkan per unit untuk melakukan tugas itu. Jika sebuah tugas memenuhi dua atau lebih dari lima D tersebut, kemungkinan besar tugas itu adalah kandidat yang baik untuk otomatisasi.
Apa saja ide untuk meningkatkan efisiensi produksi?
Untuk meningkatkan efisiensi lini produksi, penting untuk menyeimbangkannya dengan waktu takt. Ini termasuk menghilangkan hambatan atau pembatas yang memperlambat lini produksi, berinvestasi pada peralatan yang memungkinkan pergantian cepat antar produk, memeriksa produk saat diproduksi daripada memeriksanya setelah selesai, dan mengukur OEE (efisiensi peralatan keseluruhan) untuk mengidentifikasi kerugian dalam sistem produksi Anda. Ada empat jenis dasar otomatisasi: otomatisasi tetap untuk produk spesifik yang diproduksi dalam volume tinggi, otomatisasi yang dapat diprogram untuk serangkaian produk serupa yang diproduksi dalam volume lebih rendah, dan otomatisasi fleksibel, yang berarti sistem otomatisasi dapat menangani berbagai variasi produk yang sama tanpa berhenti untuk dikonfigurasi ulang. Otomatisasi terintegrasi adalah ketika sistem otomatisasi dapat berkomunikasi dengan sistem perencanaan dan kualitas yang mendukungnya.
Otomatisasi akan meningkatkan efisiensi manufaktur Anda dengan menghilangkan variasi dalam waktu siklus, menjaga stasiun produksi sesuai waktu takt, menguji setiap produk yang diproduksi daripada sampling, dan menghilangkan tugas dari proses produksi yang dilakukan manusia dengan buruk. Peningkatan produktivitas manufaktur yang dilaporkan akibat sistem otomatisasi biasanya berkisar antara 20%-50% output lebih besar berdasarkan ruang lantai yang sama dan 20%-50% pengurangan limbah di mana kesalahan manusia telah diidentifikasi sebagai penyebab cacat.
Kapan pabrik harus mengotomatisasi?
Ada beberapa pedoman dan aturan umum tentang kapan harus menerapkan otomatisasi di fasilitas Anda. Secara umum, jika lini produksi seimbang (sesuai waktu takt), memiliki proses yang mampu (nol cacat), dan permintaan cukup stabil untuk membenarkan investasi modal, maka merupakan ide yang baik untuk menerapkan otomatisasi. Menerapkan otomatisasi pada proses yang tidak seimbang atau tidak mampu hanya akan mereproduksi masalah yang sama tetapi dengan investasi modal yang lebih besar.
Apakah otomatisasi mengurangi jumlah karyawan?
Mitos umum lain tentang otomatisasi adalah bahwa otomatisasi akan mengurangi biaya tenaga kerja. Otomatisasi akan menghasilkan peningkatan produktivitas manufaktur melalui penghematan jam per unit; penghematan jam kerja tidak sama dengan penghematan jumlah karyawan di fasilitas manufaktur. Sebagian besar pabrik manufaktur yang menerapkan otomatisasi pada stasiun produksi hanya akan menugaskan ulang operator ke stasiun produksi lain yang lebih sulit untuk diotomatisasi. Ini karena peningkatan produktivitas manufaktur muncul sebagai peningkatan output per karyawan daripada pengurangan ukuran tenaga kerja.
Referensi
- Rockwell Automation – Integrasi Jalur Produksi dan OEE
- Siemens – Digital Twin dan Otomatisasi Manufaktur
- Keyence – Inspeksi In-Line dan Sistem Vision
- Bosch Rexroth – Transportasi dan Penanganan Jalur Perakitan
- A3 – Data Industri Otomatisasi dan Studi Kasus
Kesimpulan
Otomatisasi meningkatkan efisiensi produksi dengan meningkatkan konsistensi proses manufaktur, memperbaiki cakupan jalur produksi dengan menghilangkan stasiun yang buruk dan menghasilkan data untuk mengukur kinerja. Otomatisasi tidak akan memperbaiki jalur produksi yang tidak seimbang, tidak mampu, atau permintaan rendah. Sayangnya, jenis jalur produksi ini seringkali lebih umum daripada yang memiliki kesenjangan teknologi.
Urutan untuk berhasil menerapkan otomatisasi adalah mengukur, membatasi, dan mengotomatisasi satu stasiun pada satu waktu, lalu mengukur kembali. Urutan untuk gagal dengan otomatisasi adalah membeli sistem robotik dan kemudian mencari sesuatu untuk menggunakannya.