 benlong
Comment concevoir une ligne de production de disjoncteurs ?
Pour une usine engagée dans la production de disjoncteurs miniatures, l'idée d'une ligne de production à haute capacité n'est plus considérée comme un luxe compétitif mais plutôt comme une nécessité. Avec une ligne correctement conçue, non seulement la production augmente et les coûts de main-d'œuvre diminuent, mais il y a également des informations satisfaisantes pour les auditeurs qui vérifient si l'usine peut être certifiée pour la qualité : les processus doivent être répétables, les résultats doivent être documentés et les unités doivent être traçables. Savoir comment concevoir une ligne de production, signifie cependant travailler avec un ensemble de contraintes très pratiques : la capacité nécessaire, les caractéristiques du produit, le parcours de production et la surface du bâtiment doivent être pris en compte.
Le guide explique comment concevoir la ligne de production dès le départ, en indiquant la méthodologie à l'exemple des lignes de production pour disjoncteurs miniatures et disjoncteurs moulés élaborées par Benlong Automation et en analysant l'expérience des meilleures usines du monde. Il s'adresse aux propriétaires d'usines, ingénieurs de projet et départements d'approvisionnement en Inde et dans les pays du Golfe qui vont démarrer une nouvelle usine produisant des disjoncteurs ou moderniser celle existante.
La ligne de production est la séquence continue de postes de travail, convoyeurs et équipements de test à travers lesquels les composants se déplacent dans une seule direction. La conception de la ligne consiste à coordonner cette séquence avec l'objectif de production, la structure du produit et la surface de l'usine.
Ce que doit fournir une ligne de production de disjoncteurs
Avant de commencer toute disposition, la ligne doit avoir un concept bien défini de ce que le travail implique. Pour les disjoncteurs basse tension, le concept est triple, et chaque composante a la même importance :
Capacité – les sorties de la ligne exprimées en termes de quantité de disjoncteurs fabriqués par chaque poste, mois et année. Cela inclut également la répartition de la production par divisions 1-pôle, 2-pôles, 3-pôles, 4-pôles ainsi que leurs courbes (B, C et D).
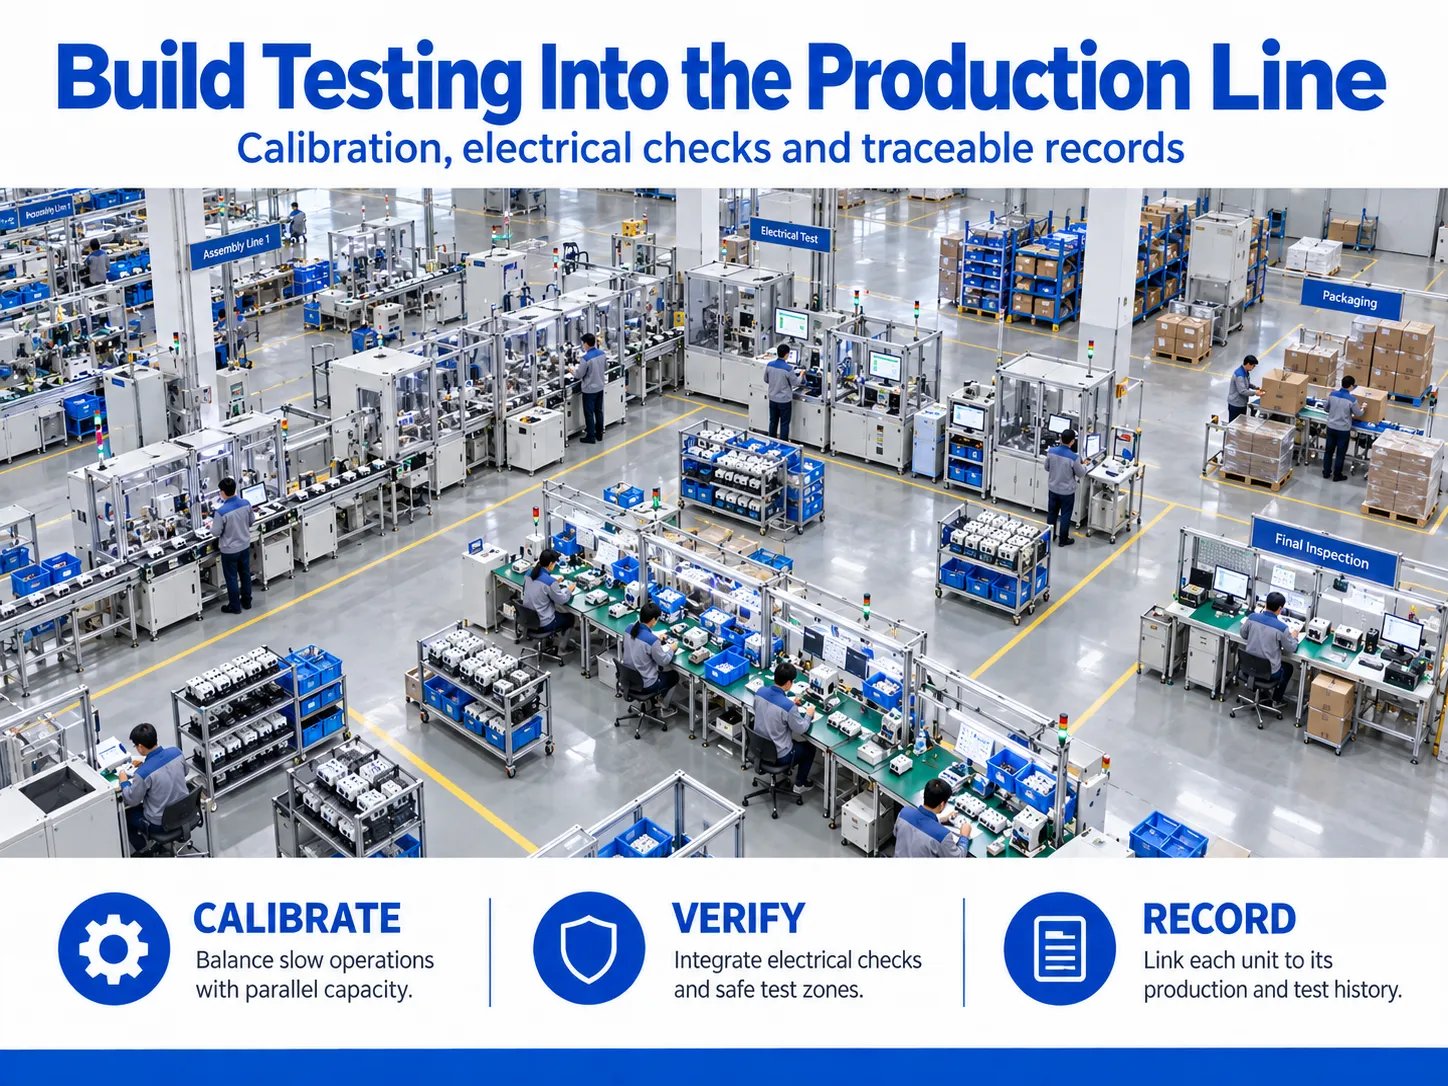
- Qualité : chaque disjoncteur miniature fabriqué doit CEI 60898-1 passer des tests de routine tels que les caractéristiques de déclenchement et la résistance diélectrique. Sur une ligne de production, ces tests font partie du processus, et non une étape d'inspection ajoutée après coup.
- Traçabilité – les distributeurs et les compagnies d'électricité demandent les enregistrements des tests par produit. Une ligne capable de relier les résultats de calibration et de hi-pot permettra des audits d'usine basés sur des données plutôt que sur des documents papier.
Comment concevoir une ligne de production en sept étapes
La méthode ci-dessous combine la séquence de planification utilisée par des spécialistes de la disposition tels que Composants Visuels avec les leçons que les ingénieurs de Benlong appliquent lorsqu'ils définissent le périmètre d'une usine de disjoncteurs. L'ordre est important : chaque étape alimente la suivante.
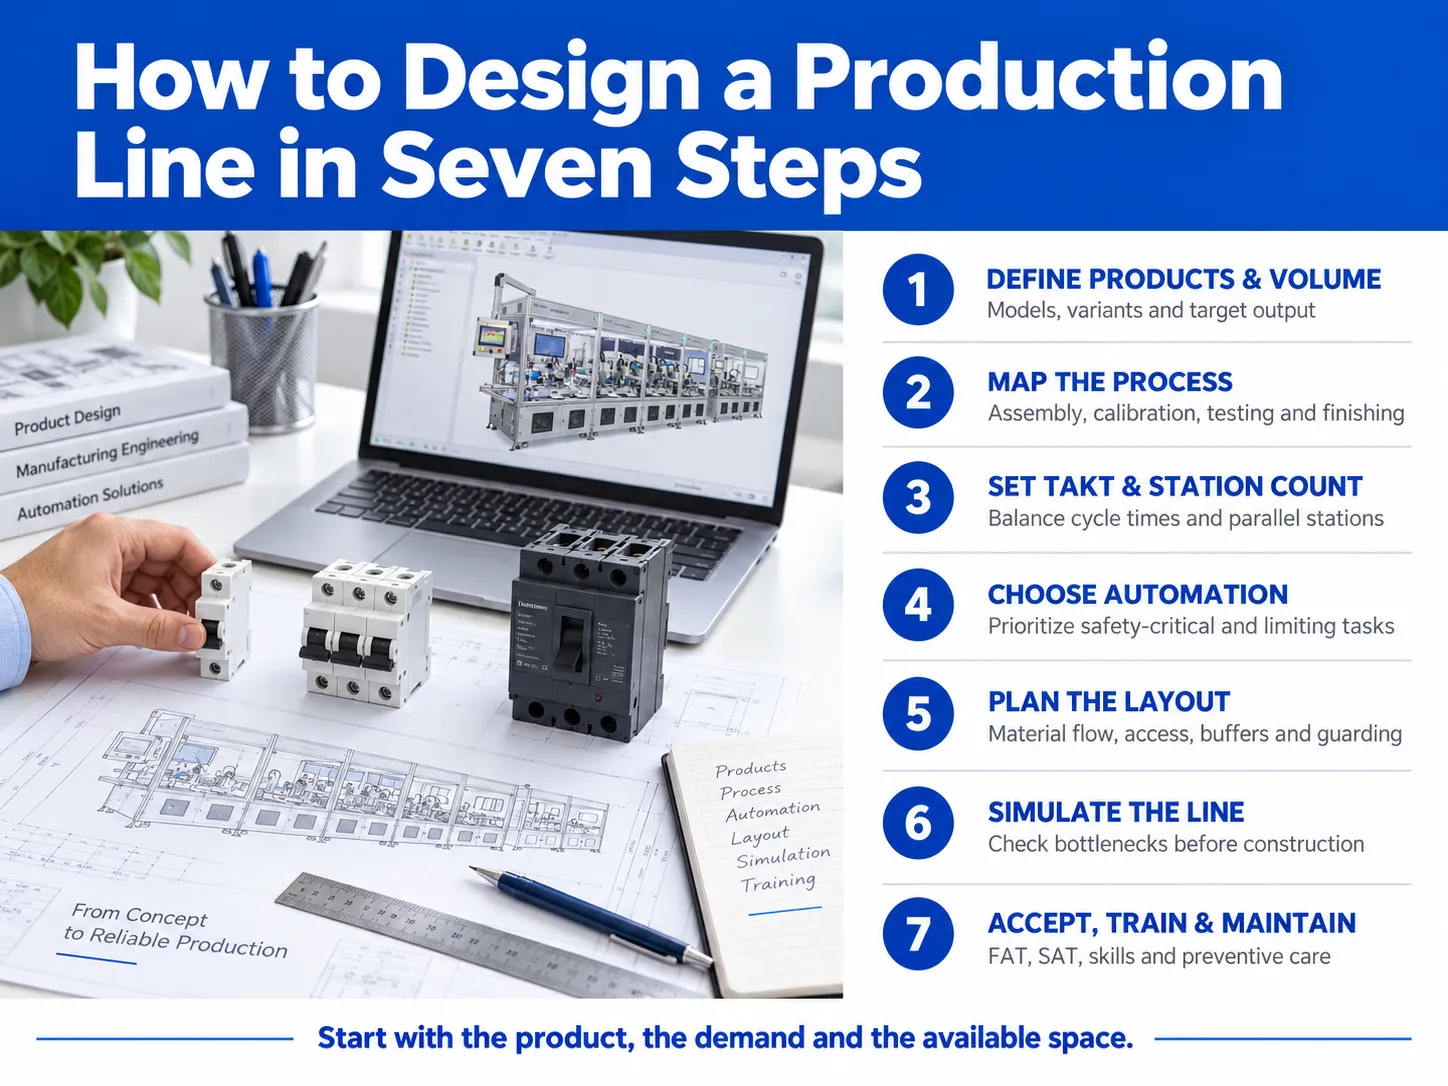
Étape 1 : Fixer la famille de produits et le volume
Commencez par des exemples concrets et une estimation précise. Identifiez tout type de modèle que la ligne doit réaliser, le nombre de pôles, la plage de courant (par exemple, courant de 6 A à 63 A) et le nombre attendu d’unités par an pour chacun des modèles. La combinaison des paramètres ci-dessus vous aidera à décider si une ligne flexible ou dédiée est nécessaire.
Généralement, une usine produisant entre 200 000 et 800 000 disjoncteurs miniatures par an peut fonctionner avec succès en utilisant un système de machine intégrée compacte, tandis que les usines produisant un million ou plus par an nécessitent une ligne complète. Adopter le volume actuel dans la conception est une erreur ; les experts en conception suggèrent de prévoir une augmentation de capacité de 20 à 40 %.
Étape 2 : Cartographier le parcours du processus
Décomposez le produit en opérations et mettez-les dans l’ordre. Pour un disjoncteur thermique-magnétique standard, le parcours ressemble généralement à ceci :
| Étape | Opérations typiques | Points à surveiller |
|---|---|---|
| Sous-ensemble | Soudure du déclencheur thermique, assemblage de la bobine magnétique, rivetage des contacts | Cohérence de la soudure et position du bimétal |
| Assemblage principal | Alimentation du boîtier, mécanisme, insertion de l’unité de déclenchement et du chicane d’arc, fixation du couvercle | Ressorts manquants, plaques d’arc inversées |
| Calibration | Calibration et réglage du déclencheur thermique | Généralement l’opération la plus lente sur la ligne |
| Test électrique | Déclenchement instantané (magnétique), vérification marche-arrêt, hi-pot, résistance de contact | Précision du test et sécurité de l’opérateur |
| Finition | Sérigraphie ou marquage laser, contrôle visuel, emballage | Précision des étiquettes et tri des rejets |
Étape 3 : Calculer le temps takt et le nombre de stations
Le temps takt correspond au temps disponible pour la production divisé par la demande du produit. Le temps takt définit la vitesse de toutes les stations.
Exemple : si l’unité de fabrication doit produire 2 000 000 de pièces par an et fonctionne 250 jours sur deux équipes de 7,5 heures effectives, nous aurons une production de 8 000 pièces par jour divisée par 54 000 secondes. Le temps takt sera de 6,75 secondes par pièce. Toute opération nécessitant un temps supérieur au temps takt calculé doit être divisée ou réalisée en parallèle. Par exemple, une procédure de calibration prenant 40 secondes nécessiterait que six opérations soient effectuées en parallèle.
Ce calcul explique pourquoi les procédures de calibration et de test requièrent beaucoup de temps et d’espace pour l’ensemble de la ligne de production du disjoncteur.
Étape 4 : Choisir le niveau d’automatisation pour chaque station
L’automatisation est considérée comme la meilleure option pour augmenter la productivité. Cependant, les coûts de main-d’œuvre peuvent compliquer ce choix. Par exemple, lorsqu’il y a un certain volume et que les coûts de main-d’œuvre sont faibles, la combinaison d’une saisie manuelle et d’un assemblage/test automatique peut souvent être la plus efficace. Dans les cas où le volume est élevé et que le client souhaite des données, l’automatisation complète devient un choix très rentable. Notre guide précédent sur solutions de lignes de production automatisées explique les quatre classes d’automatisation en détail.
Une règle pratique : automatisez d’abord les opérations qui déterminent la sécurité du produit (calibration et tests électriques), puis les opérations qui limitent la production.
Étape 5 : Dessiner la disposition
Bonne conception de la disposition de la ligne commence par les personnes et les matériaux, pas par les machines. Spécialiste des lignes d'emballage nVenia recommande de placer les interfaces opérateur et les points d'accès pour chariots élévateurs à distance pour éviter la congestion, et de regrouper les commandes des machines afin qu'un opérateur puisse y accéder rapidement. Les mêmes principes s'appliquent à une usine de disjoncteurs :
- Identifiez la zone où les pièces sont apportées ainsi que celle où les marchandises sont expédiées et organisez la ligne à partir de ces points.
Mettez en place un tampon devant les postes à vitesse lente ou à risque élevé de dysfonctionnement afin qu'un arrêt bref ne bloque pas la ligne. Si l'espace est limité, les tampons peuvent être verticaux.
Assurez-vous que les zones où ont lieu les tests de courant élevé et hi-pot ne soient pas à côté des allées piétonnes et prévoyez des protections dès la phase de conception.
En cas de limitations d'espace importantes, des équipements semi-automatisés ou intégrés peuvent réaliser les mêmes opérations avec un encombrement minimal.
Étape 6 : Simulez avant de construire
Moderne logiciel de conception de ligne de production permet aux ingénieurs de construire un modèle à l'échelle en 2D ou 3D et d'intégrer les machines réelles dans ce modèle. Les logiciels populaires incluent AutoCAD pour la conception de plans d'étage 2D, SolidWorks et Inventor pour créer des modèles 3D des équipements, ainsi que des logiciels de simulation d'événements discrets comme Siemens Plant Simulation, Visual Components, FlexSim et AnyLogic pour l'analyse du débit.
La simulation permet d'identifier les goulets d'étranglement dans le processus avant même le début de la production. Essentiellement, selon Visual Components, le projet de mise en page pour Midea montre qu'après simulation de la conception, cela a abouti à une empreinte d'installation plus petite de 10% et à une augmentation de capacité de 10%, économisant ainsi environ $879 000. Cependant, l'étude suggère également que les spécificités complètes de la simulation sont cruciales pour obtenir des chiffres précis et exacts.
Benlong intègre l'estimation du temps de cycle et la conception 3D de la ligne dans ses étapes de conception, qui peuvent durer de deux semaines à un mois.
Étape 7 : Acceptez, formez et maintenez
Une ligne n'est terminée que lorsqu'elle fonctionne dans votre usine. Planifiez un test de pré-acceptation (FAT) chez le fournisseur avec vos propres échantillons, suivi d'une acceptation sur site (SAT) après installation. Ensuite, établissez un calendrier de maintenance préventive couvrant les pièces d'usure, les fixations, les capteurs et l'étalonnage des sources de test. Les outils Lean tels que 5S, Kanban et Kaizen maintiennent la performance de la ligne après le départ de l'équipe de mise en service.
Les quatre types de mise en page de production
Chaque usine utilise l'un des quatre agencements de base, ou une combinaison. Choisir le bon est la base de toute décision de mise en page de production.
| Type de mise en page | Comment ça marche ? | Idéal pour | Exemple d'usine de disjoncteurs |
|---|---|---|---|
| Mise en page produit (ligne) | Machines disposées dans l'ordre des opérations | Volume élevé, produit stable | Ligne complète d'assemblage et de test de disjoncteurs miniature (MCB) |
| Mise en page par processus (fonctionnelle) | Machines similaires regroupées par fonction | Grande variété, faible volume | Atelier de soudure desservant plusieurs familles de produits |
| Mise en page cellulaire | Petites cellules, chacune fabriquant une famille de pièces similaires | Volume moyen, plusieurs variantes | Cellule en forme de U pour sous-ensembles de déclencheurs thermiques |
| Mise en page à position fixe | Le produit reste en place ; les personnes et les outils viennent à lui | Produits très grands ou lourds | Tableaux de distribution et assemblage de grands disjoncteurs ACB |
La plupart des usines de disjoncteurs fonctionnent en mode hybride : zones cellulaires ou de processus pour les sous-ensembles et le moulage, alimentant une disposition de produit pour l’assemblage final et les tests.
Exemples de disposition de ligne d’assemblage de Benlong Automation
Les exemples suivants d’agencement de ligne d’assemblage proviennent des projets de ligne de production. Ils montrent comment la même méthode de conception produit des lignes très différentes selon le volume, le produit et l’espace.
| Ligne | Production / cycle | Empreinte ou portée | Adapté à |
|---|---|---|---|
| Ligne d'assemblage automatique MCB | 2–3,5 s par pièce, jusqu’à 1 800 unités/heure | Inspection visuelle à chaque poste ; changement 1P–4P en moins de 30 min | Usines de disjoncteurs MCB à haut volume |
| Ligne de test automatique MCB | 1 800–2 400 unités/heure | Test parallèle de déclenchement, calibration et résistance de contact avec tri automatique | Usines où le test est le goulot d’étranglement |
| Mini ligne de production MCB | 3 000 pièces par poste de 8 heures | 5,93 × 1,83 × 2,44 m, rivetage intégré, test de déclenchement, hi-pot et calibration | 200 000–800 000 unités/an, espace limité |
| Ligne de production MCB intelligente IoT | 800–1 500 unités/poste | Ajoute l’assemblage de modules, les tests de protocole et de commutation à distance, vieillissement | Disjoncteurs pour maison intelligente et réseau intelligent |
| Ligne de production automatique MCCB | Environ 30 s par pièce | 29,0 × 2,0 × 2,2 m, calibration ETU et traçabilité MES | Disjoncteurs MCCB cadre 100 A–1600 A |
Exemple de disposition de production pour une usine indienne en croissance
Voici un exemple de disposition de production montrant comment une usine peut croître par étapes. Pour commencer, un fabricant modèle de MCB démarre avec une mini ligne plus compacte en tant qu’installation de production MCB autonome où la capacité atteint environ 750 000 pièces annuellement sur un seul poste. Une fois qu’il découvre qu’il peut produire plus d’un million de pièces par an, l’usine ajoute un second poste et assemble la ligne de production complète avec ligne de test automatisée intégrée disposée en ligne droite ou en forme de L, passant par l’entrepôt de composants jusqu’à la section d’emballage.
La décision clé de conception à la première étape est de réserver l’espace au sol et la capacité électrique pour la deuxième étape, même si cet espace reste vide pendant deux ans. Pour les usines nécessitant une production mixte multi-normes dès le premier jour, Benlong propose également une ligne de production flexible d’assemblage et de test avec changement de modèle à une touche.
Ce que les usines phare enseignent sur la conception des lignes
Le réseau mondial des usines phare du Forum économique mondial reconnaît les sites de production les plus avancés au monde. En juin 2026, le réseau comptait 238 sites, avec l’intelligence artificielle, la collaboration homme-machine et la durabilité comme thèmes principaux de la dernière cohorte. Plusieurs membres fabriquent le même type de produits électriques que les fabricants indiens et du Golfe.
- Schneider Electric, Hyderabad (Inde) : reconnu comme usine phare avancée en 2022 et usine phare de durabilité en 2023. L’usine utilise un système de fabrication basé sur le cloud, construit sur des dispositifs IoT et des données en temps réel. Schneider possède au moins sept usines phare dans le monde, y compris Shanghai et Monterrey.
- Siemens, Nanjing (Chine) : nommé usine phare en janvier 2026. Siemens la décrit en tant qu'usine native numérique conçue et testée virtuellement avant la construction. Ses configurations de ligne changent environ toutes les quatre semaines, et les délais ont diminué de 78 % par rapport à 2022.
- Siemens, Amberg, Erlangen, Fürth et Chengdu : sites phare antérieurs. Erlangen rapporte un gain de productivité de 69 % et une réduction de la consommation d'énergie de 42 % grâce à l'IA, aux jumeaux numériques et à la robotique.
- Le Golfe : Aramco dispose de cinq installations dans le réseau, and la cohorte de septembre 2025 a ajouté un site au Qatar, l'usine Pearl GTL de QatarEnergy et Shell.
Trois leçons s'appliquent directement à une usine de disjoncteurs de toute taille. Premièrement, concevoir la ligne numériquement avant de la construire. Deuxièmement, intégrer la flexibilité dans la disposition, car le mix produit changera plus rapidement que le bâtiment. Troisièmement, collecter des données à chaque poste dès le premier jour, car l'IA et l'analytique ne peuvent fonctionner qu'avec les données déjà enregistrées par la ligne.
Notes de planification pour les acheteurs en Inde et dans le CCG
- Alimentation électrique : L'alimentation électrique en Inde, aux Émirats arabes unis, au Qatar, à Oman et au Koweït fonctionne à 50 Hz, tandis que l'électricité en Arabie Saoudite fonctionne à une fréquence de 60 Hz. Il est recommandé de confirmer le courant et la tension au stade du devis, étant donné que toutes les sources de courant et moteurs sont conçus en fonction de ces paramètres.
Météo : Les températures élevées et la poussière entravent divers systèmes de vision, systèmes pneumatiques et processus de calibration thermique, ce qui nécessite l'établissement de telles installations pour la calibration et la réalisation de tests de précision.
L'utilisation de travailleurs et l'automatisation sont idéales dans la région lorsque la main-d'œuvre qualifiée est peu coûteuse, car les processus semi-automatiques de chargement et de prétraitement combinés aux tests automatisés sont les plus efficaces et offrent le retour sur investissement le plus rapide.
Commencez par vos échantillons et vos chiffres
Le moyen le plus rapide d'obtenir une conception de ligne fiable est d'envoyer vos échantillons de produit, votre production cible et le plan d'étage disponible à une équipe d'ingénierie qui construit des lignes de disjoncteurs tous les jours. Les ingénieurs de Benlong peuvent examiner votre parcours de processus, effectuer les calculs de takt et de disposition, et proposer un plan par étapes avec une analyse du retour sur investissement. Contactez Benlong Automation pour commencer la discussion.
Références
- IEC 60898-1:2015 – Disjoncteurs pour la protection contre les surintensités pour les installations domestiques et similaires
- Forum économique mondial – Les nouveaux sites phares mondiaux démontrent comment l'IA reconfigure la fabrication et les chaînes d'approvisionnement (juin 2026)
- Siemens – L'installation de Nanjing alimentée par IA nommée usine phare mondiale du Forum économique mondial
- Visual Components – Comment planifier et concevoir la disposition d'une usine de fabrication
- nVenia – Comment concevoir des dispositions pour optimiser l'empreinte de la ligne de production
- Benlong Automation – Ligne d'assemblage automatique de disjoncteurs miniature : temps de cycle de 2 à 3,5 s, inspection visuelle et tests en ligne