 benlong
¿Cómo diseñar una línea de producción de interruptores automáticos?
Para una fábrica dedicada a la producción de interruptores automáticos en miniatura, la idea de una línea de producción de alta capacidad línea de producción ya no se considera un lujo competitivo, sino una necesidad. Con una línea correctamente diseñada, no solo se incrementa la producción y se reducen los costos laborales, sino que también se obtiene información satisfactoria para los auditores que verifican si la fábrica puede obtener la certificación de calidad: los procesos deben ser repetibles, los resultados deben estar documentados y las unidades deben ser rastreables. Saber cómo diseñar una línea de producción, sin embargo, significa trabajar con un conjunto de restricciones muy prácticas: se deben tener en cuenta la capacidad necesaria, las características del producto, la ruta de producción y el área del edificio.
La guía explica cómo diseñar la línea de producción desde el principio, indicando la metodología con el ejemplo de las líneas de producción para interruptores automáticos en miniatura y interruptores automáticos en caja moldeada elaboradas por Benlong Automation y analizando la experiencia de las mejores fábricas del mundo. Está dirigida a propietarios de plantas, ingenieros de proyectos y departamentos de compras en India y los países del Golfo que van a iniciar una nueva fábrica de producción de interruptores automáticos o a actualizar la existente.
La línea de producción es la secuencia continua de estaciones de trabajo, transportadores y equipos de prueba a través de los cuales los componentes se mueven en una sola dirección. El diseño de la línea consiste en la coordinación de esta secuencia con el objetivo de producción, la estructura del producto y el área de la planta.
Lo que una línea de producción de interruptores debe entregar
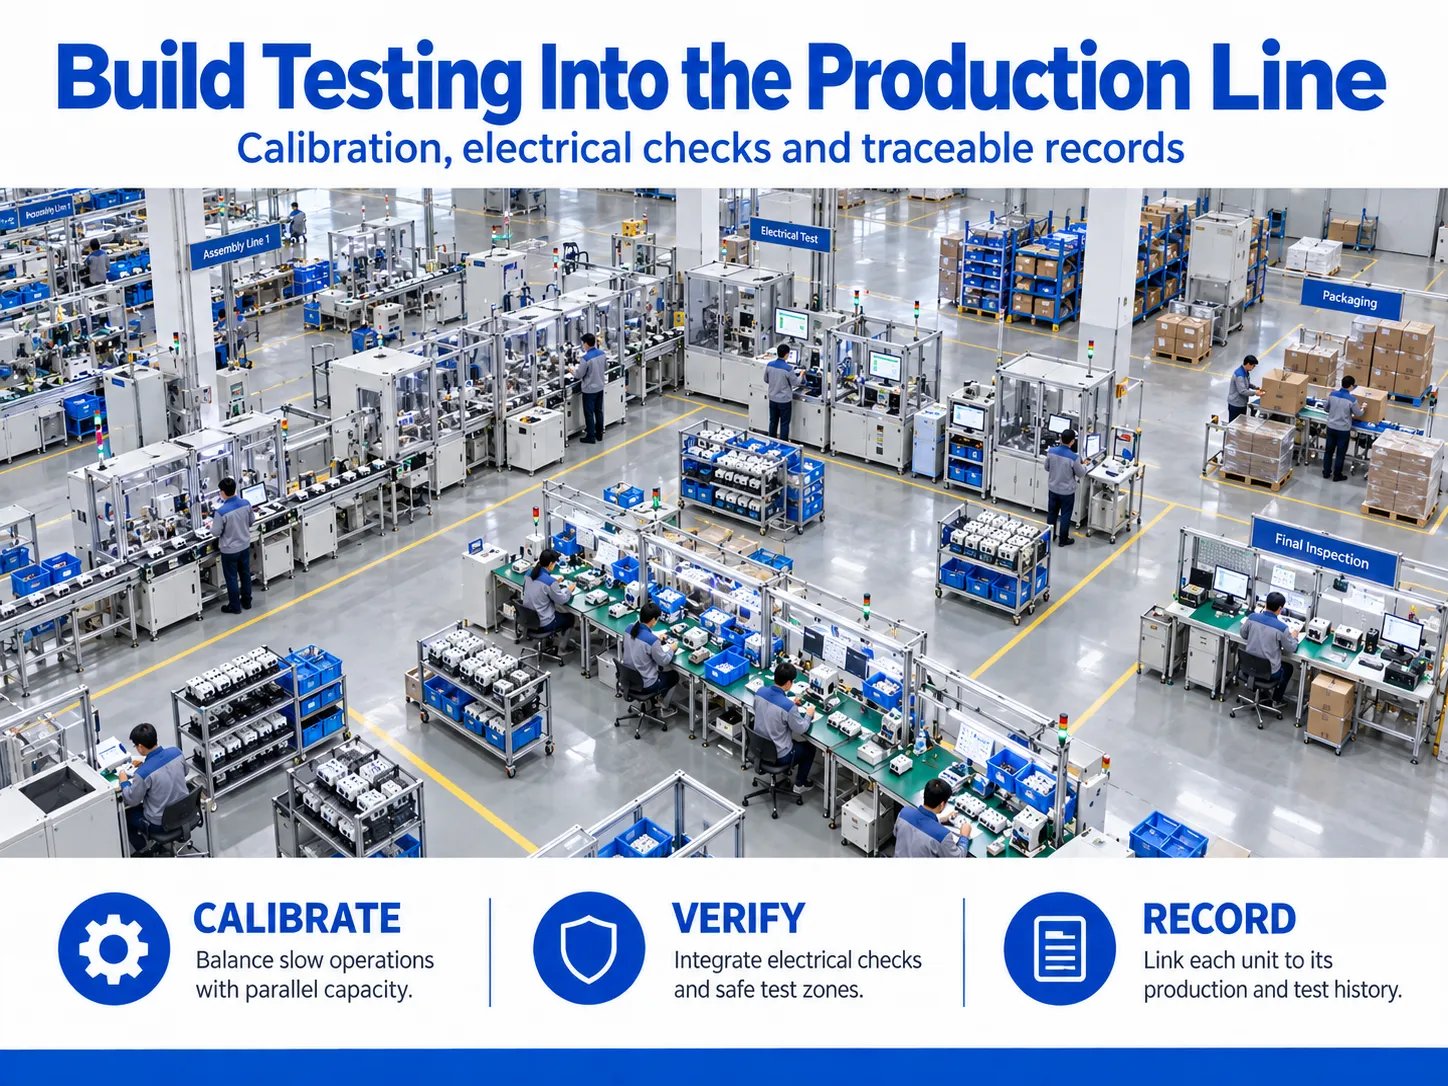
Antes de comenzar cualquier diseño, la línea debe tener un concepto bien definido de lo que implica el trabajo. Para los interruptores automáticos de baja tensión, el concepto es triple, y cada componente tiene la misma importancia:
Capacidad – la producción de la línea expresada en términos de la cantidad de interruptores fabricados por cada turno, mes y año. También incluye la desglosada producción por divisiones de 1 polo, 2 polos, 3 polos, 4 polos, así como sus curvas (B, C y D).
- Calidad: cada MCB fabricado debe IEC 60898-1 pasar pruebas rutinarias como características de disparo y resistencia dieléctrica. En una línea de producción, estas pruebas son parte del proceso, no un paso de inspección añadido posteriormente.
- Trazabilidad – los distribuidores y las compañías de servicios públicos solicitan los registros de pruebas por producto. Una línea que pueda vincular los resultados de calibración y pruebas de alta tensión permitirá auditorías de fábrica basadas en datos en lugar de en documentación.
Cómo diseñar una línea de producción en siete pasos
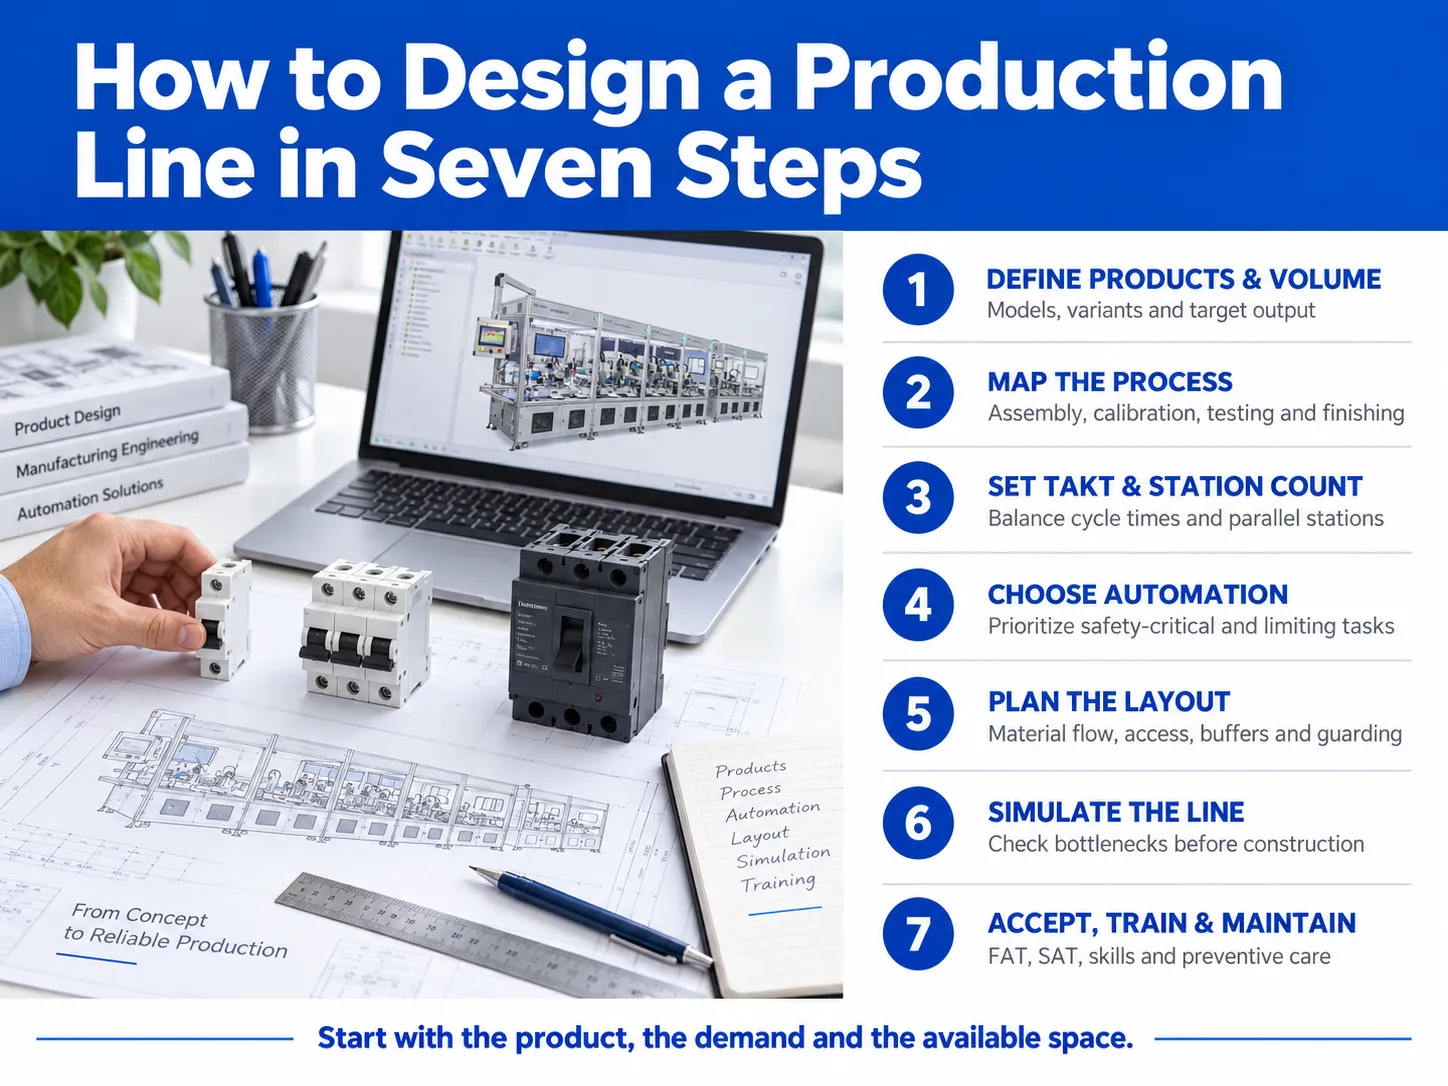
El método a continuación combina la secuencia de planificación utilizada por especialistas en diseño como Componentes visuales con las lecciones que los ingenieros de Benlong aplican cuando planifican una planta de interruptores. El orden importa: cada paso alimenta al siguiente.
Paso 1: Definir la familia de productos y el volumen
Comience con ejemplos reales y una estimación precisa. Identifique cualquier tipo de modelo que la línea deba fabricar, número de polos, rango de corriente (por ejemplo, corriente de 6 A a 63 A) y el número esperado de unidades por año de cada uno de los modelos. La combinación de los parámetros anteriores le ayudará a decidir si se necesita una línea flexible o dedicada.
Generalmente, una planta con 200,000 a 800,000 MCBs por año puede operar con éxito utilizando un sistema compacto de máquina integrada, mientras que las plantas con un millón o más al año justifican una línea completa. Adoptar el volumen actual en el diseño es un error; los expertos en diseño sugieren permitir un aumento del 20-40% en la capacidad.
Paso 2: Mapear la ruta del proceso
Descomponga el producto en operaciones y ordénelas. Para un MCB térmico-magnético estándar, la ruta típicamente se ve así:
| Etapa | Operaciones típicas | Qué observar |
|---|---|---|
| Subensamblaje | Soldadura del disparo térmico, ensamblaje de la bobina magnética, remachado de contactos | Consistencia de la soldadura y posición del bimetal |
| Ensamblaje principal | Alimentación de la carcasa, mecanismo, inserción de la unidad de disparo y del canal de arco, fijación de la cubierta | Resortes faltantes, placas de arco invertidas |
| Calibración | Calibración y ajuste del disparo térmico | Usualmente la operación más lenta en la línea |
| Prueba eléctrica | Disparo instantáneo (magnético), verificación de encendido-apagado, hi-pot, resistencia de contacto | Precisión de la prueba y seguridad del operador |
| Acabado | Impresión por tampografía o marcado láser, inspección visual, embalaje | Precisión de la etiqueta y clasificación de rechazos |
Paso 3: Calcular el tiempo takt y el número de estaciones
El tiempo takt se refiere al tiempo disponible para la producción dividido por la demanda del producto. El tiempo takt define la velocidad de todas las estaciones.
Ejemplo: si la unidad de fabricación necesita producir 2,000,000 piezas durante un año y opera 250 días en dos turnos de 7.5 horas efectivas, tendremos una producción de 8,000 piezas al día divididas por 54,000 segundos. El tiempo takt será de 6.75 segundos por pieza. Cualquier operación que requiera más tiempo que el tiempo takt calculado debe dividirse o realizarse en paralelo. Por ejemplo, un procedimiento de calibración que toma 40 segundos requeriría que seis operaciones se realicen en paralelo.
Este cálculo explica por qué los procedimientos de calibración y prueba requieren mucho tiempo y espacio para toda la línea de producción del interruptor.
Paso 4: Elegir el nivel de automatización para cada estación
La automatización se considera la mejor opción para aumentar la productividad. Sin embargo, los costos laborales pueden generar confusión sobre este punto. Por ejemplo, cuando hay cierto volumen y los costos laborales son bajos, la combinación de entrada manual y ensamblaje/prueba automática puede ser a menudo la más efectiva. En casos donde el volumen es alto y el cliente desea datos, la automatización completa se convierte en una opción muy rentable. Nuestra guía anterior sobre soluciones de líneas de producción automatizadas explica las cuatro clases de automatización con más detalle.
Una regla práctica: automatice primero las operaciones que determinan la seguridad del producto (calibración y pruebas eléctricas), luego las operaciones que limitan la producción.
Paso 5: Dibujar el diseño
Bueno diseño del layout de la línea comienza con personas y materiales, no con máquinas. Especialista en líneas de embalaje nVenia recomienda colocar las interfaces de operador y los puntos de acceso para montacargas separados para evitar congestiones, y agrupar los controles de las máquinas para que un operador pueda alcanzarlos rápidamente. Los mismos principios se aplican para una planta de interruptores:
- Identifique el área donde se reciben las piezas y también donde se despachan los productos y organice la línea desde esos puntos.
Coloque buffers frente a estaciones con velocidades lentas o alto riesgo de fallos para que una parada breve no bloquee la línea. Si el espacio es un problema, los buffers pueden ser verticales.
Asegúrese de que las áreas donde se realizan pruebas de alta corriente y hi-pot no estén junto a pasillos y proporcione protecciones desde la etapa de diseño.
En caso de limitaciones significativas de espacio, equipos semi-automatizados o integrados pueden realizar las mismas operaciones con un espacio mínimo.
Paso 6: Simule antes de construir
Moderno software de diseño de líneas de producción permite a los ingenieros construir un modelo escalado en 2D o 3D e incorporar máquinas reales en el modelo obtenido. El software popular incluye AutoCAD para el diseño de planos en 2D, SolidWorks e Inventor para crear modelos 3D del equipo y software para simulación de eventos discretos como Siemens Plant Simulation, Visual Components, FlexSim y AnyLogic para análisis de rendimiento.
La simulación permite identificar cuellos de botella en el proceso incluso antes de que comience la producción. Esencialmente, según Visual Components, el proyecto de diseño para Midea muestra que al realizar la simulación del diseño, resultó en una huella de instalación más pequeña y un aumento en la capacidad, ahorrando alrededor de 879,000. Sin embargo, el estudio también sugiere que los detalles completos de la simulación son cruciales para obtener cifras precisas y exactas.
Benlong incorpora la estimación del tiempo de ciclo y el diseño 3D de la línea en sus pasos de diseño, que pueden durar desde dos semanas hasta un mes.
Paso 7: Acepte, capacite y mantenga
Una línea solo está terminada cuando funciona en su planta. Planifique una prueba de preaceptación (FAT) en la fábrica del proveedor con sus propias muestras, seguida de la aceptación en sitio (SAT) después de la instalación. Luego, elabore un programa de mantenimiento preventivo que cubra piezas de desgaste, accesorios, sensores y calibración de fuentes de prueba. Herramientas Lean como 5S, Kanban y Kaizen mantienen la línea funcionando después de que el equipo de puesta en marcha se haya ido.
Los Cuatro Tipos de Distribución de Producción
Cada fábrica utiliza uno de cuatro diseños básicos, o una combinación. Elegir el correcto es la base de cualquier decisión de distribución de producción.
| Tipo de distribución | Cómo funciona | Ideal para | Ejemplo de planta de interruptores |
|---|---|---|---|
| Distribución por producto (línea) | Máquinas dispuestas en el orden de las operaciones | Alto volumen, producto estable | Línea completa de ensamblaje y prueba de MCB |
| Distribución por proceso (funcional) | Máquinas similares agrupadas por función | Alta variedad, bajo volumen | Un taller de soldadura que atiende varias familias de productos |
| Distribución celular | Células pequeñas, cada una fabricando una familia de piezas similares | Volumen medio, varias variantes | Una célula en forma de U para subensambles de disparo térmico |
| Distribución de posición fija | El producto permanece en su lugar; las personas y las herramientas se acercan a él | Productos muy grandes o pesados | Paneles de cuadros eléctricos y ensamblaje de grandes ACB |
La mayoría de las plantas de interruptores operan un híbrido: áreas celulares o de proceso para subensamblajes y moldeo, alimentando un diseño de producto para el ensamblaje final y pruebas.
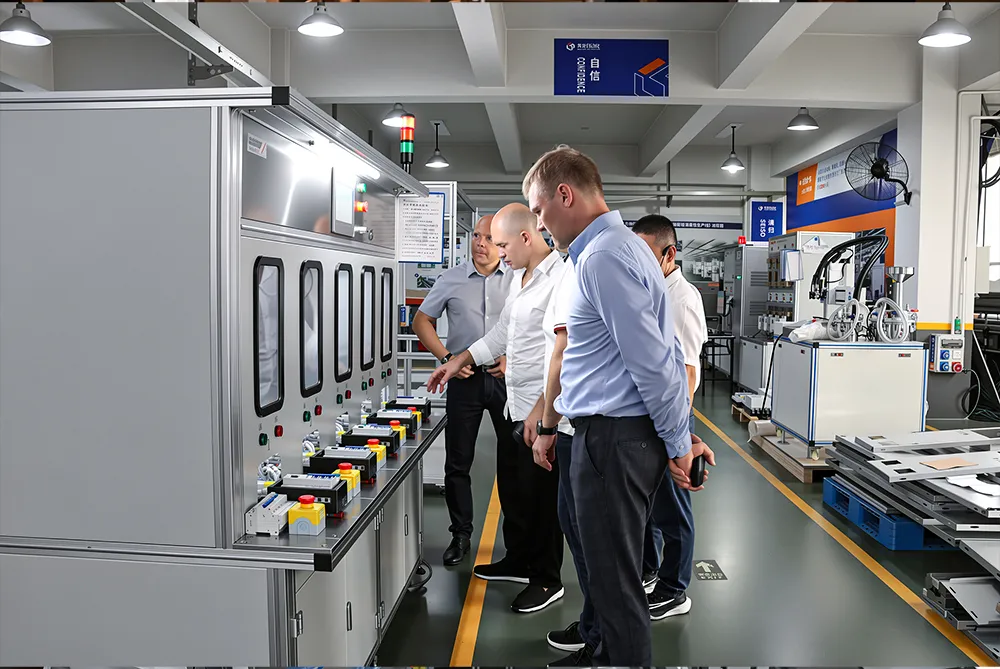
Ejemplos de diseño de línea de ensamblaje de Benlong Automation
Los siguientes ejemplos de diseño de línea de ensamblaje provienen de los proyectos de línea de producción. Muestran cómo el mismo método de diseño produce líneas muy diferentes dependiendo del volumen, producto y espacio.
| Línea | Producción / ciclo | Huella o alcance | Adecuado para |
|---|---|---|---|
| Línea de montaje automática MCB | 2–3.5 s por pieza, hasta 1,800 unidades/hora | Inspección visual en cada estación; cambio de 1P–4P en menos de 30 min | Plantas de MCB de alto volumen |
| Línea de prueba automática de MCB | 1,800–2,400 unidades/hora | Prueba paralela de disparo, calibración y resistencia de contacto con clasificación automática | Plantas donde la prueba es el cuello de botella |
| Línea de producción mini de MCB | 3,000 piezas por turno de 8 horas | 93 × 1.83 × 2.44 m, remachado integrado, prueba de disparo, hi-pot y calibración | 200,000–800,000 unidades/año, espacio limitado |
| Línea de producción inteligente IoT para MCB | 800–1,500 unidades/turno | Añade ensamblaje de módulos, pruebas de protocolo y conmutación remota, envejecimiento | Interruptores para hogares inteligentes y redes inteligentes |
| Línea de producción automática de MCCB | Aproximadamente 30 s por pieza | 0 × 2.0 × 2.2 m, calibración ETU y trazabilidad MES | MCCB de marco de 100 A–1600 A |
Un ejemplo de diseño de producción para una planta india en crecimiento
Aquí hay un ejemplo de diseño de producción de cómo una planta puede crecer en etapas. Para empezar, un fabricante modelo de MCB inicia con una línea mini más compacta como una instalación independiente de producción de MCB donde la capacidad de producción alcanza aproximadamente 750,000 piezas anuales en un solo turno. Una vez que descubre que puede producir más de un millón de piezas al año, la planta añade un segundo turno y ensambla la línea de producción completa con línea de pruebas automatizadas integrada dispuesta en movimiento recto o en forma de L desde el almacén de componentes hasta la sección de embalaje.
La decisión clave de diseño en la primera etapa es reservar el espacio en planta y la capacidad eléctrica para la segunda etapa, incluso si permanece vacío durante dos años. Para plantas que necesitan producción mixta multiestándar desde el primer día, Benlong también ofrece una línea de producción flexible de ensamblaje y pruebas con cambio de modelo con una sola tecla.
Lo que enseñan las Fábricas Faro sobre el diseño de líneas
La Red Global de Fábricas Faro del Foro Económico Mundial reconoce los sitios de producción más avanzados del mundo. En junio de 2026 la red creció a 238 sitios, con inteligencia artificial, colaboración humano-máquina y sostenibilidad como temas principales de la cohorte más reciente. Varios miembros fabrican el mismo tipo de productos eléctricos que los fabricantes de India y el Golfo.
- Schneider Electric, Hyderabad (India): reconocida como Fábrica Faro Avanzada en 2022 y como Fábrica Faro de Sostenibilidad en 2023. La fábrica opera un sistema de manufactura basado en la nube construido sobre dispositivos IoT y datos en tiempo real. Schneider tiene al menos siete fábricas faro en todo el mundo, incluyendo Shanghai y Monterrey.
- Siemens, Nanjing (China): nombrada fábrica faro en enero de 2026. Siemens la describe como una fábrica nativa digital que fue diseñada y probada virtualmente antes de la construcción. Las configuraciones de su línea cambian aproximadamente cada cuatro semanas, y los tiempos de entrega se redujeron en un 78% en comparación con 2022.
- Siemens, Amberg, Erlangen, Fürth y Chengdu: sitios faro anteriores. Erlangen reporta un aumento de productividad del 69% y un uso de energía un 42% menor gracias a la IA, gemelos digitales y robótica.
- El Golfo: Aramco tiene cinco instalaciones en la red, and la cohorte de septiembre de 2025 añadió un sitio en Qatar, la planta Pearl GTL de QatarEnergy y Shell.
Tres lecciones se aplican directamente a una planta de interruptores de cualquier tamaño. Primero, diseñe la línea digitalmente antes de construirla. Segundo, incorpore flexibilidad en el diseño, porque la mezcla de productos cambiará más rápido que el edificio. Tercero, recopile datos de cada estación desde el primer día, ya que la IA y el análisis solo pueden funcionar con los datos que la línea ya registra.
Notas de planificación para compradores de India y GCC
- Suministro eléctrico: El suministro eléctrico en India, Emiratos Árabes Unidos, Qatar, Omán y Kuwait opera a 50 Hz, mientras que el suministro eléctrico en Arabia Saudita funciona a una frecuencia de 60 Hz. Se recomienda confirmar la corriente y el voltaje en el nivel de cotización dado que todas las fuentes de corriente y motores están diseñados de acuerdo con ellos.
Clima: Las altas temperaturas del aire y el polvo dificultan varios sistemas de visión, sistemas neumáticos y procesos de calibración térmica, lo que hace necesaria la creación de instalaciones para calibración y establecimiento de pruebas de precisión.
El uso de trabajadores y la automatización es ideal en la región cuando la mano de obra calificada es económica, porque los procesos semiautomáticos de carga y pretratamiento combinados con las pruebas automatizadas son los más eficientes y ofrecen el retorno de inversión más rápido.
Comience con sus muestras y sus números
La forma más rápida de obtener un diseño de línea confiable es enviar sus muestras de producto, producción objetivo y plano disponible a un equipo de ingeniería que construye líneas de interruptores todos los días. Los ingenieros de Benlong pueden revisar su ruta de proceso, realizar cálculos de takt y diseño, y proponer un plan escalonado con un análisis de retorno de inversión. Contacte a Benlong Automation para iniciar la discusión.
Referencias
- IEC 60898-1:2015 – Interruptores automáticos para protección contra sobrecorriente para instalaciones domésticas y similares
- Foro Económico Mundial – Nuevos sitios Global Lighthouse demuestran cómo la IA está reconfigurando la fabricación y las cadenas de suministro (junio 2026)
- Siemens – Instalación de Nanjing impulsada por IA nombrada Fábrica Global Lighthouse del Foro Económico Mundial
- Visual Components – Cómo planificar y diseñar el diseño de una planta de fabricación
- nVenia – Cómo diseñar diseños para optimizar la huella de la línea de producción
- Benlong Automation – Línea de ensamblaje automática de MCB: tiempo de ciclo de 2–3.5 s, inspección visual y pruebas en línea