 benlong
サーキットブレーカ生産ラインの設計方法とは?
ミニチュアサーキットブレーカーの製造に従事する工場にとって、大容量の 生産ライン はもはや競争上の贅沢ではなく、必要不可欠なものと考えられています。適切に設計されたラインでは、生産量の増加と労働コストの削減だけでなく、工場が品質認証を取得できるかどうかを確認する監査担当者に満足のいく情報を提供できます。プロセスは再現可能でなければならず、結果は文書化され、ユニットは追跡可能でなければなりません。 生産ラインの設計方法を知ることは、, 必要な能力、製品の特性、生産ルート、建物の面積といった非常に実践的な制約を考慮しながら進めることを意味します。.
本ガイドは、ミニチュアサーキットブレーカーおよびモールドケースサーキットブレーカーの生産ラインの例を用いて、Benlong Automationが開発した方法論を示し、世界の優良工場の経験を分析しながら、生産ラインの設計方法を初めから説明します。インドおよび湾岸諸国の工場所有者、プロジェクトエンジニア、調達部門を対象としており、新たにサーキットブレーカーを製造する工場を立ち上げるか、既存の工場をアップグレードする際に役立ちます。.
生産ラインとは、部品が一方向に移動する作業ステーション、コンベヤー、試験設備の連続したシーケンスのことです。ラインの設計は、このシーケンスを生産目標、製品構造、工場の面積と調整することにあります。.
ブレーカー生産ラインが提供すべきもの
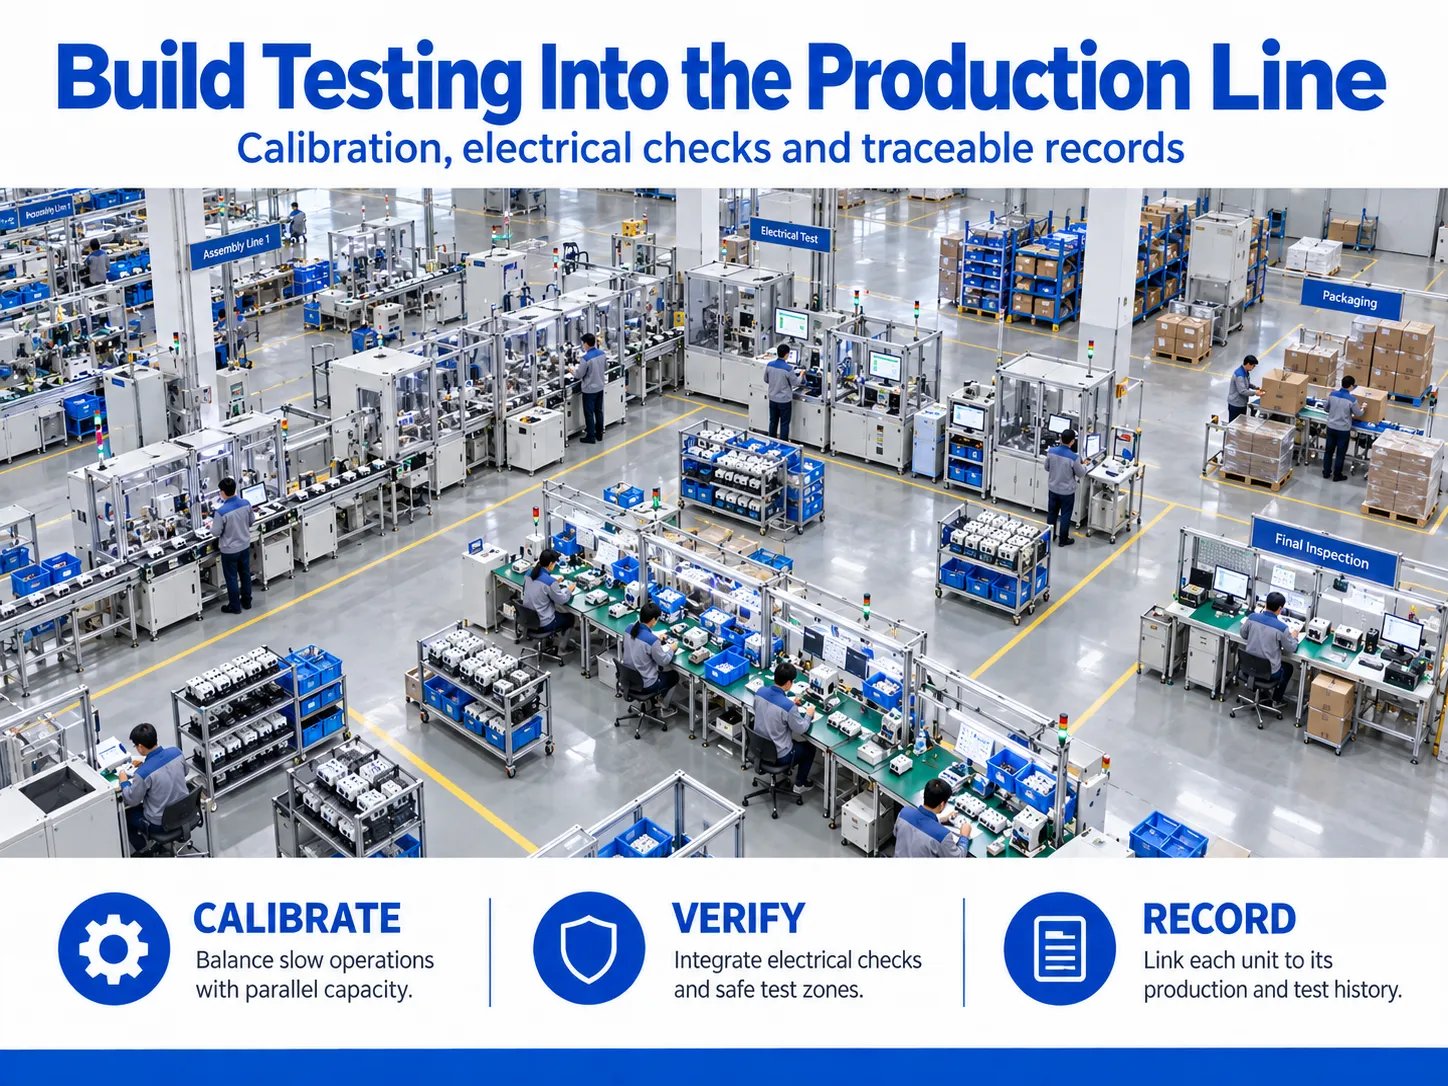
レイアウトを開始する前に、ラインが担う仕事の明確なコンセプトを持つべきです。低電圧サーキットブレーカーの場合、そのコンセプトは三つの要素からなり、それぞれが同等の重要性を持ちます。
能力 – ラインの出力は、各シフト、月、年ごとに製造されるブレーカーの数量で表されます。また、1極、2極、3極、4極の区分ごとの出力の内訳や、それらの曲線(B、C、D)も含まれます。.
- 品質:すべてのMCBは IEC 60898-1 トリップ特性や耐電圧試験などの定期試験に合格しなければなりません。. 生産ライン上では、これらの試験はプロセスの一部であり、後から追加される検査ステップではありません。.
- 追跡可能性 – 販売代理店や公共事業会社は製品ごとの試験記録を要求しています。校正結果や耐電圧試験結果をリンクできるラインは、書類ではなくデータに基づく工場監査を可能にします。.
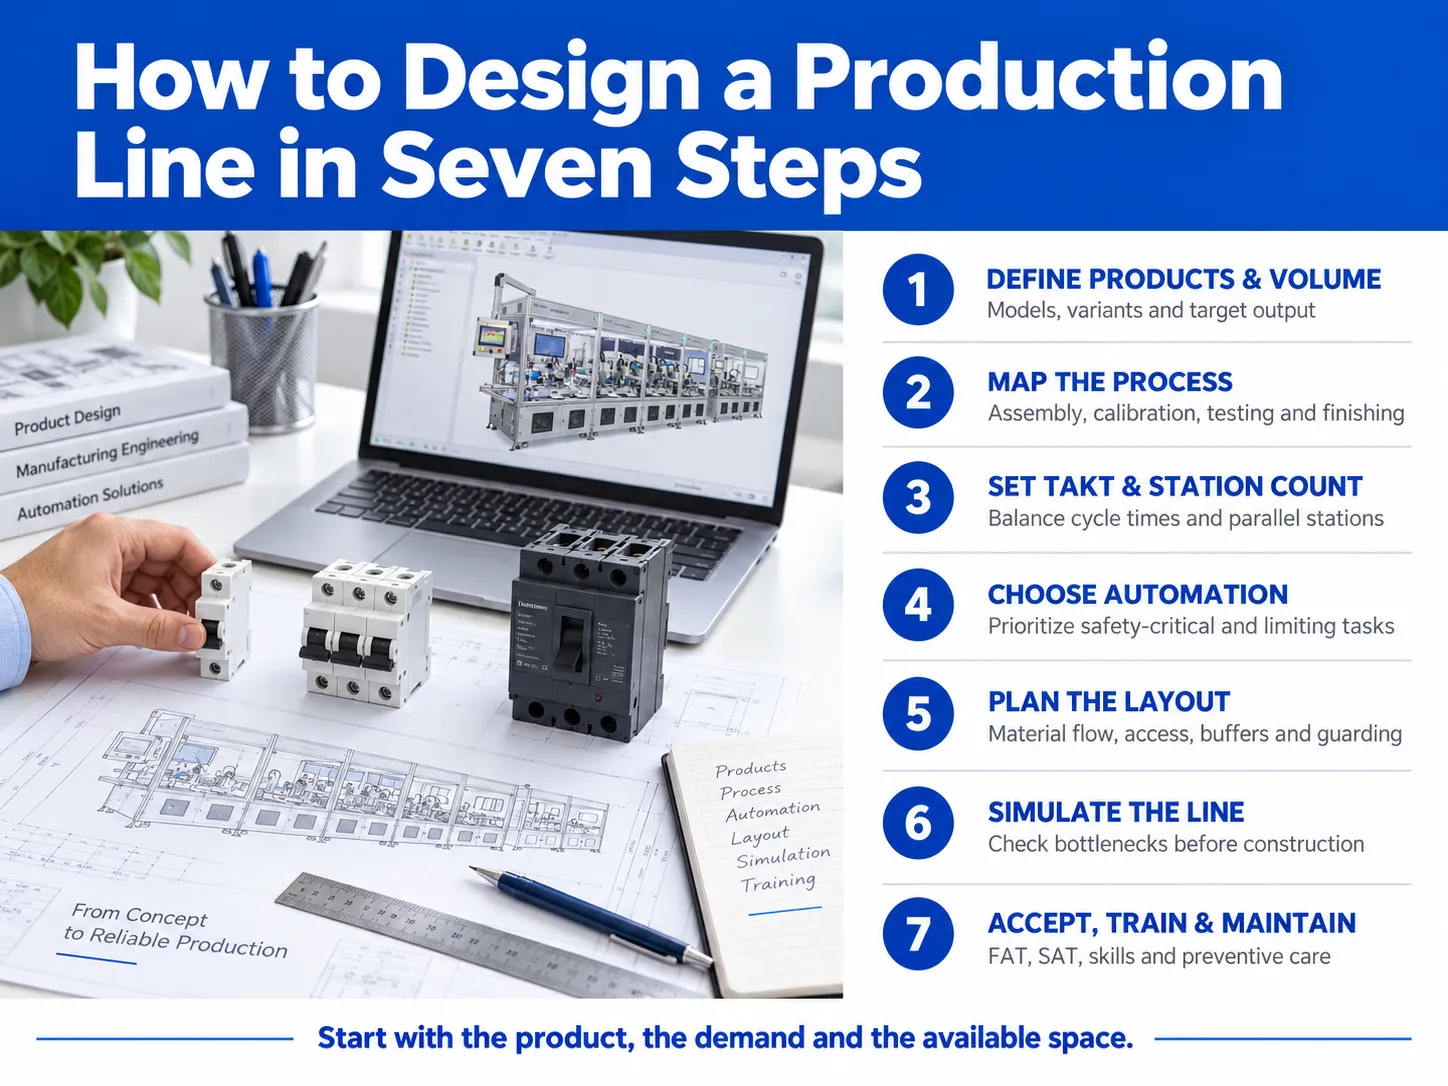
生産ラインを7つのステップで設計する方法
以下の方法は、 Visual Componentsのようなレイアウト専門家が使用する計画手順と、Benlongのエンジニアがブレーカープラントの範囲を定める際に適用する教訓を組み合わせたものです。 順序が重要であり、各ステップが次のステップに繋がります。.
ステップ1:製品ファミリーと生産量を決定する
実際の例と正確な見積もりから始めます。ラインが実行すべきモデルの種類、極数、電流範囲(例えば、6Aから63Aまでの電流)、および各モデルの年間予想生産台数を特定します。これらのパラメータの組み合わせにより、柔軟なラインが必要か専用ラインが必要かを判断できます。.
一般的に、年間20万から80万台のMCBを生産する工場は、コンパクトな統合機械システムで十分に運用可能ですが、年間100万台以上の工場は本格的な生産ラインが必要です。設計時に現在の生産量を採用するのは誤りであり、設計専門家は容量を20~40%増加させることを推奨しています。.
ステップ2:工程ルートのマッピング
製品を工程に分解し、順序を決めます。標準的な熱磁式MCBの場合、ルートは通常次のようになります:
| ステージ | 典型的な工程 | 注意点 |
|---|---|---|
| サブアセンブリ | 熱トリップ溶接、磁気コイル組立、接点リベット留め | 溶接の一貫性とバイメタルの位置 |
| メインアセンブリ | ケース供給、メカニズム、トリップユニットおよびアークチューブ挿入、カバー締め付け | スプリングの欠落、逆向きのアークプレート |
| 校正 | 熱トリップの校正と調整 | 通常、ライン上で最も遅い工程 |
| 電気試験 | 瞬時(磁気)トリップ、オンオフチェック、耐電圧試験、接点抵抗 | 試験の精度と作業者の安全性 |
| 仕上げ | パッド印刷またはレーザーマーキング、ビジョンチェック、梱包 | ラベルの正確さと不良品の選別 |
ステップ3:タクトタイムとステーション数の計算
タクトタイムとは、生産に利用可能な時間を製品の需要で割ったものです。タクトタイムはすべてのステーションの速度を定義します。.
例:製造ユニットが年間200万個を生産し、250日間、2交代制で1日7.5時間の稼働の場合、1日の生産量は8,000個となり、54,000秒で割るとタクトタイムは1個あたり6.75秒となります。計算されたタクトタイムよりも時間がかかる工程は分割するか並行して実施する必要があります。例えば、40秒かかる校正工程は6つの工程を並行して行う必要があります。.
この計算は、校正および試験工程がブレーカの全生産ラインで多くの時間とスペースを必要とする理由を説明しています。.
ステップ4:各ステーションの自動化レベルを選択
自動化は生産性向上の最良の選択肢と考えられていますが、労働コストがこの点で混乱を招くことがあります。例えば、ある程度の生産量があり労働コストが安い場合、手動入力と自動組立/試験の組み合わせが最も効果的なことが多いです。生産量が多く顧客がデータを求める場合は、完全自動化が非常に収益性の高い選択肢となります。以前のガイド「 自動化生産ラインソリューション 」では4つの自動化クラスについて詳しく説明しています。.
実用的なルール:まず製品の安全性を決定する工程(校正と電気試験)を自動化し、次に生産量を制限する工程を自動化します。.
ステップ5:レイアウトを描く
良好 ラインレイアウト設計 人と材料から始め、機械からではありません。包装ラインの専門家 nVenia オペレーターインターフェースとフォークリフトのアクセスポイントを離して配置し、混雑を避けることを推奨し、機械の操作部をグループ化して一人のオペレーターが迅速に操作できるようにします。同じ原則はブレーカ工場にも当てはまります:
- 部品が持ち込まれるエリアと製品が出荷されるエリアを特定し、そこからラインを構築します。.
速度が遅いか故障リスクが高いステーションの前にバッファを設置し、短時間の停止がラインを止めないようにします。スペースが問題の場合、バッファは垂直に設置できます。.
高電流および耐電圧試験が行われるエリアが通路の隣にならないようにし、設計段階から安全対策を講じてください。.
大幅なスペース制限がある場合、半自動または統合機器が最小の設置面積で同じ作業を行うことができます。.
ステップ6:構築前にシミュレーションを行う
最新の 生産ライン設計ソフトウェア はエンジニアがスケールされた2Dまたは3Dモデルを作成し、実際の機械をモデルに組み込むことを可能にします。人気のあるソフトウェアには、2Dフロアレイアウト設計用のAutoCAD、機器の3Dモデル作成用のSolidWorksやInventor、スループット分析のための離散イベントシミュレーション用ソフトウェアであるSiemens Plant Simulation、Visual Components、FlexSim、AnyLogicなどがあります。.
シミュレーションにより、生産開始前にプロセスのボトルネックを確認できます。Visual Componentsによると、Mideaのレイアウトプロジェクトは設計のシミュレーションを実施した結果、施設の設置面積が小さくなり、容量が増加し、約879,000のコスト削減につながりました。ただし、正確な数値を得るにはシミュレーションの詳細が重要であると研究は示唆しています。.
Benlongは設計段階でサイクルタイムの推定とラインの3D設計を取り入れており、期間は2週間から1ヶ月程度かかることがあります。.
ステップ7:受け入れ、訓練、保守
ラインは自社工場で稼働して初めて完成です。サプライヤー工場で自社のサンプルを使った事前受け入れ試験(FAT)を計画し、設置後に現地受け入れ試験(SAT)を行います。その後、消耗部品、治具、センサー、試験用校正源を含む予防保守スケジュールを作成します。5S、カンバン、カイゼンなどのリーンツールは、立ち上げチームが去った後もラインの性能を維持します。.
生産レイアウトの4種類
すべての工場は4つの基本レイアウトのいずれか、またはその組み合わせを使用しています。適切なレイアウトの選択は生産レイアウトの決定の基礎です。.
| レイアウトタイプ | どのように機能するか | 最適 | ブレーカ工場の例 |
|---|---|---|---|
| 製品(ライン)レイアウト | 操作順に配置された機械 | 大量生産、安定した製品 | 完全なMCB組立および試験ライン |
| プロセス(機能別)レイアウト | 機能別にグループ化された類似機械 | 多品種少量生産 | 複数製品ファミリーに対応する溶接工場 |
| セルラー(セル)レイアウト | 類似部品のファミリーごとに小さなセルを形成 | 中量生産、複数のバリアント | サーマルトリップサブアセンブリ用のU字型セル |
| 固定位置レイアウト | 製品はその場に留まり、人や工具がそれに集まる | 非常に大きいまたは重い製品 | 開閉装置パネルおよび大型ACB組立 |
ほとんどのブレーカ工場はハイブリッド運用:サブアセンブリと成形のためのセルラーまたはプロセスエリアがあり、最終組立と検査のための製品レイアウトに供給される。.
Benlong Automationによる組立ラインレイアウト例
以下は 組立ラインレイアウト例 Benlongの 生産ラインプロジェクトからのものです. 。同じ設計手法が、量、製品、スペースに応じて非常に異なるラインを生み出す様子を示しています。.
| ライン | 出力/サイクル | フットプリントまたは範囲 | 適合するもの |
|---|---|---|---|
| MCB自動組立ライン | 1個あたり2~3.5秒、最大1,800ユニット/時間 | 各ステーションでのビジョン検査;1P~4Pの切替は30分以内 | 大量生産のMCB工場 |
| MCB自動試験ライン | 1,800~2,400ユニット/時間 | 並列トリップ、校正および接触抵抗試験、自動選別付き | 試験がボトルネックとなる工場 |
| MCBミニ生産ライン | 8時間シフトあたり3,000個 | 93 × 1.83 × 2.44 m、リベット打ち、トリップ試験、耐電圧試験および校正を統合 | 年間20万~80万ユニット、限られたスペース |
| IoTスマートMCB生産ライン | シフトあたり800~1,500ユニット | モジュール組立、プロトコルおよび遠隔スイッチング試験、エージングを追加 | スマートホームおよびスマートグリッド用ブレーカ |
| MCCB自動生産ライン | 1個あたり約30秒 | 0 × 2.0 × 2.2 m、ETU校正およびMESトレーサビリティ | 100 A~1600 AフレームMCCB |
成長中のインド工場の生産レイアウト例
こちらは 生産レイアウト例です 工場が段階的に成長する方法の例です。まず、モデルMCBメーカーは、単一シフトで年間約75万個の生産能力を持つ、よりコンパクトなミニラインを独立したMCB生産施設として開始します。年間生産が100万個を超えることが判明すると、工場は第二シフトを追加し、部品倉庫から梱包セクションへ直線またはL字型の動線で配置された統合自動試験ラインを備えたフル機能の生産ラインを組み立てます。.
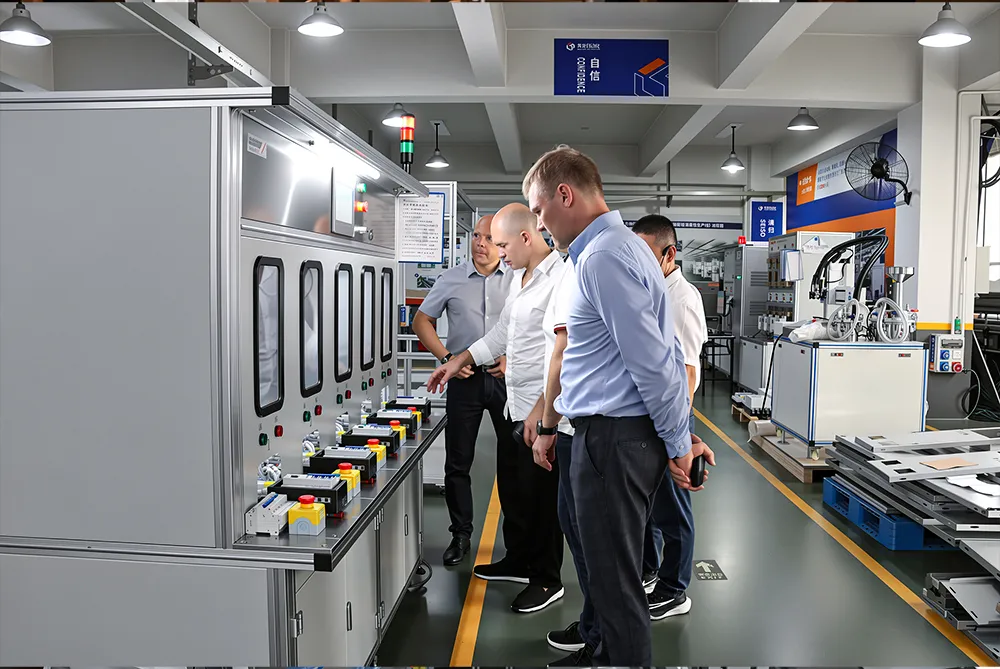
第1段階の重要な設計決定は、第2段階のために床面積と電力容量を確保することであり、たとえ2年間空きスペースのままであってもです。. 初日からマルチスタンダード混合生産が必要な工場には、Benlongは 柔軟な組立および試験生産ライン をワンキーでモデル切替可能な形で提供しています。.
ライトハウスファクトリーが教えるライン設計のポイント
世界経済フォーラムのグローバルライトハウスネットワークは、世界で最も先進的な生産拠点を認定しています。. 2026年6月にネットワークは238拠点に拡大し、, 人工知能、人と機械の協働、持続可能性を最新のテーマとする新しいメンバーが加わりました。複数のメンバーは、インドや湾岸地域の製造業者が生産するのと同じ種類の電気製品を製造しています。.
- Schneider Electric、ハイデラバード(インド):2022年に先進的ライトハウスとして、2023年に持続可能性ライトハウスとして認定。工場はIoTデバイスとリアルタイムデータに基づくクラウドベースの製造システムを運用しています。Schneiderは上海やモンテレイを含む世界に少なくとも7つのライトハウス工場を持っています。 上海およびモンテレイ.
- Siemens、南京(中国):2026年1月にライトハウスに認定。. Siemensはこれを説明しています 建設前に仮想で設計およびテストされたデジタルネイティブ工場として。そのライン構成は約4週間ごとに変わり、リードタイムは2022年と比較して78%短縮された。.
- シーメンス、アンベルク、エアランゲン、フュルト、成都:以前の灯台サイト。エアランゲンはAI、デジタルツイン、ロボティクスにより69%の生産性向上と42%のエネルギー使用削減を報告している。.
- 湾岸地域:アラムコは ネットワーク内に5つの施設を持つ, and 2025年9月のコホート カタール、QatarEnergyおよびShellのPearl GTLプラントにサイトを追加した。.
�¤の教訓は、あらゆる規模のブレーカープラントに直接適用されます。. 第一に、建設前にラインをデジタルで設計すること。第二に、製品ミックスが建物よりも速く変わるため、レイアウトに柔軟性を持たせること。第三に、AIと分析はラインが既に記録しているデータでしか機能しないため、初日からすべてのステーションでデータを収集すること。.
インドおよびGCCバイヤー向け計画メモ
- 電源:インド、UAE、カタール、オマーン、クウェートの電源は50Hzで動作する一方、サウジアラビアの電力供給は60Hzで動作する。すべての電流源とモーターはこれに基づいて設計されているため、見積もり段階で電流と電圧を確認することを推奨する。.
天候:高温とほこりは各種ビジョンシステム、空気圧システム、熱校正プロセスに支障をきたすため、校正および精密試験を行う施設の設置が必要である。.
熟練労働者が安価な地域では、労働者の活用と自動化が理想的である。半自動のロードおよび前処理プロセスと自動テストの組み合わせが最も効率的で、最速の投資回収をもたらす。.
サンプルと数値から始める
信頼性の高いライン設計への最速の方法は、製品サンプル、目標生産量、利用可能なフロアプランを毎日ブレーカーラインを構築するエンジニアリングチームに送ることである。Benlongのエンジニアはプロセスルートをレビューし、タクトおよびレイアウト計算を行い、段階的な計画と投資回収分析を提案できる。. Benlong Automationに連絡 議論を開始するために。.