 benlong
Devre Kesici Üretim Hattı Nasıl Tasarlanır?
Minyatür devre kesiciler üretimi yapan bir fabrika için, yüksek kapasiteli üretim hattı artık rekabetçi bir lüks olarak değil, bir gereklilik olarak görülmektedir. Doğru tasarlanmış bir hat ile sadece üretim artmaz ve işçilik maliyetleri azalmaz, aynı zamanda fabrikanın kalite sertifikası alıp alamayacağını denetleyen denetçiler için tatmin edici bilgiler de sağlanır: süreçler tekrarlanabilir olmalı, sonuçlar belgelenmeli ve birimler izlenebilir olmalıdır. Bilmek nasıl bir üretim hattı tasarlanır, ancak çok pratik kısıtlamalar seti üzerinden çalışmak anlamına gelir: gerekli kapasite, ürün özellikleri, üretim rotası ve bina alanı dikkate alınmalıdır.
Kılavuz, üretim hattının baştan nasıl tasarlanacağını açıklamakta, Benlong Automation tarafından geliştirilen minyatür devre kesiciler ve kalıplı devre kesiciler üretim hatları örneği üzerinden metodolojiyi göstermekte ve dünyanın en iyi fabrikalarının deneyimlerini analiz etmektedir. Bu, Hindistan ve Körfez ülkelerindeki fabrika sahipleri, proje mühendisleri ve satın alma departmanları için, devre kesici üreten yeni bir fabrika kuracak veya mevcut olanı yükseltecek olanlar içindir.
Üretim hattı, bileşenlerin tek yönde hareket ettiği iş istasyonları, konveyörler ve test ekipmanlarının sürekli dizisidir. Hattın tasarımı, bu dizinin üretim hedefi, ürün yapısı ve tesis alanı ile koordinasyonundan oluşur.
Bir Devre Kesici Üretim Hattının Sağlaması Gerekenler
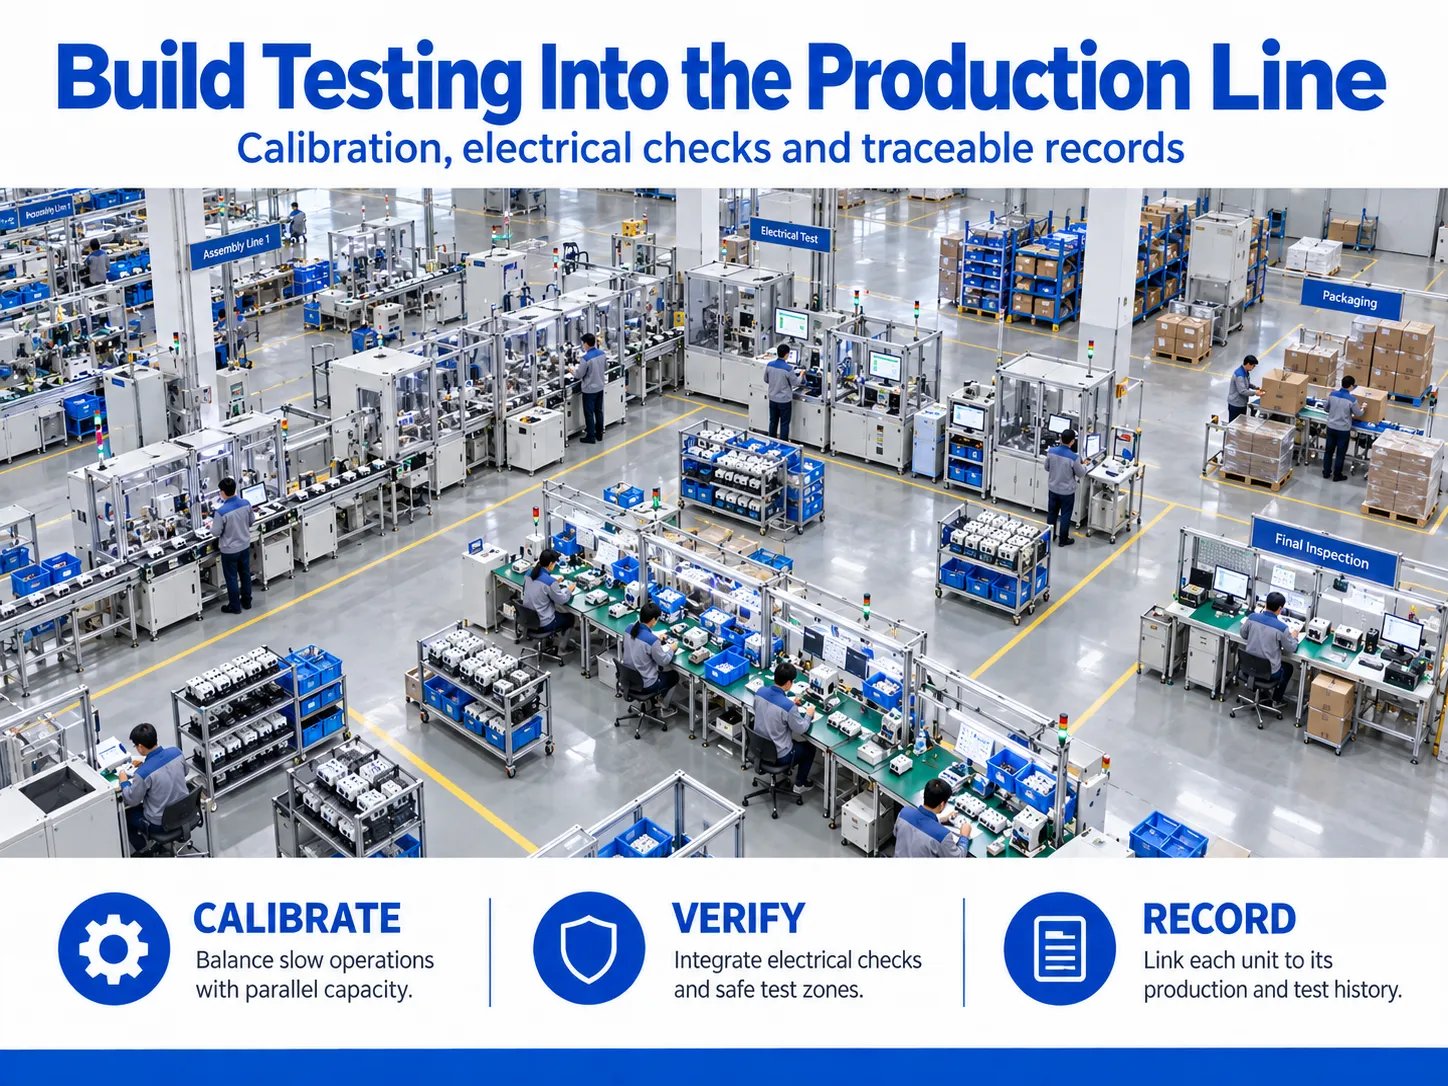
Herhangi bir yerleşim planına başlamadan önce, hattın işin ne olduğunu iyi tanımlanmış bir kavrama sahip olması gerekir. Düşük voltaj devre kesiciler için kavram üçlüdür ve her bileşenin aynı önemi vardır:
Kapasite – hattın çıktıları, her vardiya, ay ve yıl için üretilen kesici sayısı cinsinden ifade edilir. Ayrıca çıktı, 1 kutuplu, 2 kutuplu, 3 kutuplu, 4 kutuplu bölümlere ve bunların eğrilerine (B, C ve D) göre ayrılır.
- Kalite: her üretilen MCB IEC 60898-1 rutin testlerden geçmelidir, örneğin trip karakteristikleri ve dielektrik dayanıklılık. Bir üretim hattında, bu testler sürecin bir parçasıdır, sonradan eklenen bir denetim adımı değildir.
- İzlenebilirlik – dağıtıcılar ve kamu hizmeti şirketleri ürün başına test kayıtları talep etmektedir. Kalibrasyon ve yüksek voltaj test sonuçlarını bağlayabilen bir hat, fabrika denetimlerinin evrak yerine verilere dayalı yapılmasına olanak tanır.
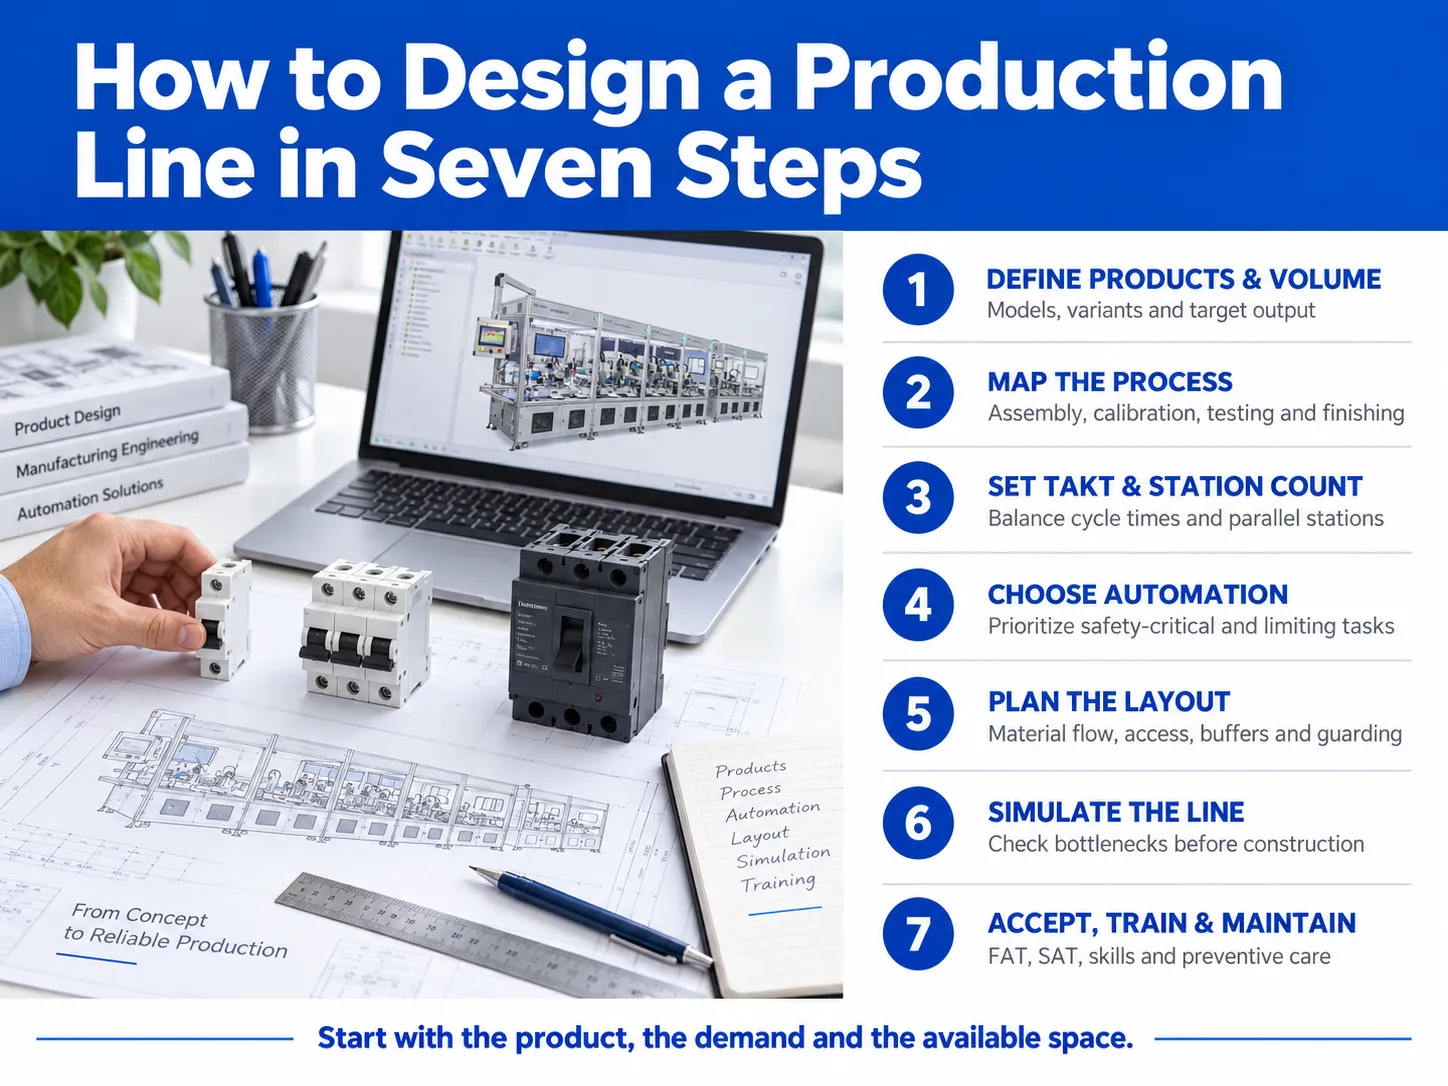
Yedi Adımda Üretim Hattı Nasıl Tasarlanır
Aşağıdaki yöntem, Görsel Bileşenler gibi yerleşim uzmanlarının kullandığı planlama sırasını, Benlong mühendislerinin bir devre kesici tesisi kapsamını belirlerken uyguladığı derslerle birleştirir. Sıra önemlidir: her adım bir sonrakini besler.
Adım 1: Ürün ailesini ve hacmi belirleyin
Gerçek örneklerle ve doğru bir tahminle başlayın. Hat üzerinde hangi model türünün işleneceğini, kutup sayısını, akım aralığını (örneğin, 6 A ile 63 A arası akım) ve her model için beklenen yıllık birim sayısını belirleyin. Yukarıdaki parametrelerin birleşimi, esnek mi yoksa özel bir hat mı gerektiğine karar vermenize yardımcı olacaktır.
Genel olarak, yılda 200.000 ila 800.000 MCB üreten bir tesis, kompakt entegre makine sistemi kullanarak başarılı bir şekilde çalışabilirken, yılda bir milyon veya daha fazla üreten tesisler tam teşekküllü bir hat gerektirir. Tasarımda mevcut hacmi benimsemek bir hatadır; tasarım uzmanları kapasitede -40 artış için izin verilmesini önerir.
Adım 2: Süreç rotasını haritalayın
Ürünü işlemlere ayırın ve sıralayın. Standart bir termal-manyetik MCB için rota genellikle şu şekildedir:
| Aşama | Tipik işlemler | Dikkat edilmesi gerekenler |
|---|---|---|
| Alt montaj | Termal trip kaynak işlemi, manyetik bobin montajı, kontak perçinleme | Kaynak tutarlılığı ve bimetal pozisyonu |
| Ana montaj | Kasa besleme, mekanizma, trip ünitesi ve ark sönümleyici yerleştirme, kapak sabitleme | Eksik yaylar, ters ark plakaları |
| Kalibrasyon | Termal trip kalibrasyonu ve ayarı | Genellikle hattın en yavaş işlemi |
| Elektrik testi | Anlık (manyetik) trip, açma-kapama kontrolü, yüksek gerilim testi, kontak direnci | Test doğruluğu ve operatör güvenliği |
| Bitirme | Pad baskı veya lazer işaretleme, görsel kontrol, paketleme | Etiket doğruluğu ve reddedilenlerin ayrılması |
Adım 3: Takt süresi ve istasyon sayısını hesaplayın
Takt süresi, üretim için mevcut zamanın ürün talebine bölünmesiyle elde edilir. Takt süresi tüm istasyonların hızını belirler.
Örnek: Üretim birimi yılda 2.000.000 parça üretmeli ve 250 gün boyunca, günde iki vardiya, vardiya başına 7,5 etkili saat çalışıyorsa, günlük çıktı 8.000 parça olur ve bu 54.000 saniyeye bölünür. Takt süresi parça başına 6,75 saniye olur. Hesaplanan takt süresinden daha uzun süren herhangi bir işlem bölünmeli veya paralel olarak yapılmalıdır. Örneğin, 40 saniye süren bir kalibrasyon prosedürü, altı işlemin paralel olarak yapılmasını gerektirir.
Bu hesaplama, kalibrasyon ve test prosedürlerinin neden tüm kesici üretim hattı için çok zaman ve alan gerektirdiğini açıklar.
Adım 4: Her istasyon için otomasyon seviyesini seçin
Otomasyon, verimliliği artırmak için en iyi seçenek olarak kabul edilir. Ancak, işçilik maliyetleri bu konuda kafa karışıklığına yol açabilir. Örneğin, belirli bir hacim varsa ve işçilik maliyetleri düşükse, manuel giriş ile otomatik montaj/test kombinasyonu genellikle en etkili olabilir. Hacim yüksek ve müşteri veri talep ediyorsa, tam otomasyon çok karlı bir seçim haline gelir. Önceki rehberimiz otomatik üretim hattı çözümleri dört otomasyon sınıfını daha ayrıntılı açıklar.
Pratik bir kural: Öncelikle ürün güvenliğini belirleyen işlemleri (kalibrasyon ve elektrik testi) otomatikleştirin, ardından çıktı sınırlandıran işlemleri.
Adım 5: Yerleşim planını çizin
İyi hat yerleşim tasarımı insanlar ve malzemelerle başlar, makinelerle değil. Ambalaj hattı uzmanı nVenia operatör arayüzlerini ve forklift erişim noktalarını tıkanıklığı önlemek için ayrı yerleştirmeyi ve makine kontrollerini bir operatörün hızlıca ulaşabileceği şekilde gruplayarak önerir. Aynı prensipler bir kesici tesisinde de geçerlidir:
- Parçaların getirildiği ve malların sevk edildiği alanları belirleyin ve hattı bu noktalardan başlatın.
Yavaş hızlara veya yüksek arıza risklerine sahip istasyonların önünde tamponlama yapın, böylece kısa bir duraklama hattı engellemez. Alan sorunu varsa, tamponlar dikey olabilir.
Yüksek akım ve yüksek potansiyel testlerinin yapıldığı alanların yaya yollarının yanında olmadığından emin olun ve tasarım aşamasından itibaren koruyucu önlemler sağlayın.
Önemli alan kısıtlamaları durumunda, yarı otomatik veya entegre ekipmanlar minimum alan kullanımıyla aynı işlemleri gerçekleştirebilir.
Adım 6: İnşa etmeden önce simüle edin
Modern üretim hattı tasarım yazılımı mühendislerin ölçeklendirilmiş 2D veya 3D modeller oluşturmasına ve elde edilen modele gerçek makineleri yerleştirmesine olanak tanır. Popüler yazılımlar arasında 2D kat planları tasarımı için AutoCAD, ekipmanların 3D modellerini oluşturmak için SolidWorks ve Inventor ile Siemens Plant Simulation, Visual Components, FlexSim ve AnyLogic gibi ayrık olay simülasyonu yazılımları yer alır; bunlar verimlilik analizleri için kullanılır.
Simülasyon, üretim başlamadan önce süreçteki darboğazları görmeyi sağlar. Visual Components’a göre, Midea için yapılan yerleşim projesi simülasyon sonucunda 10% daha küçük tesis alanı ve 10% kapasite artışı sağlamış, böylece yaklaşık $879.000 tasarruf edilmiştir. Ancak çalışma, simülasyonun tam detaylarının doğru ve kesin rakamlar elde etmek için kritik olduğunu da belirtmektedir.
Benlong, tasarım adımlarında çevrim süresi tahmini ve hattın 3D tasarımını içerir; bu süreç iki haftadan bir aya kadar sürebilir.
Adım 7: Kabul edin, eğitin ve bakım yapın
Bir hat, sadece tesisinizde çalıştığında tamamlanmış sayılır. Tedarikçinin fabrikasında kendi numunelerinizle ön kabul testi (FAT) planlayın, ardından kurulum sonrası saha kabulü (SAT) yapın. Daha sonra aşınan parçalar, donanımlar, sensörler ve test kaynağı kalibrasyonunu kapsayan önleyici bakım programı oluşturun. 5S, Kanban ve Kaizen gibi yalın araçlar, devreye alma ekibi ayrıldıktan sonra hattın performansını sürdürür.
Dört Üretim Yerleşim Tipi
Her fabrika dört temel yerleşim tipinden birini veya bir kombinasyonunu kullanır. Doğru olanı seçmek, herhangi bir üretim yerleşim kararının temelidir.
| Yerleşim tipi | Nasıl çalışır | En uygun olduğu durumlar | Kesici tesis örneği |
|---|---|---|---|
| Ürün (hat) yerleşimi | İşlemler sırasına göre düzenlenmiş makineler | Yüksek hacimli, stabil ürün | Tam MCB montaj ve test hattı |
| Süreç (fonksiyonel) yerleşim | Fonksiyona göre gruplanmış benzer makineler | Yüksek çeşitlilik, düşük hacim | Birkaç ürün ailesine hizmet veren kaynak atölyesi |
| Hücresel yerleşim | Her biri benzer parçalar ailesi üreten küçük hücreler | Orta hacim, birkaç varyant | Termal trip alt montajları için U şeklinde hücre |
| Sabit pozisyon yerleşimi | Ürün yerinde kalır; insanlar ve araçlar ona gelir | Çok büyük veya ağır ürünler | Anahtarlama panelleri ve büyük ACB montajı |
Çoğu kesici fabrikası hibrit çalışır: alt montajlar ve kalıplama için hücresel veya proses alanları, nihai montaj ve test için ürün düzenine besleme.
Benlong Otomasyon’dan Montaj Hattı Düzeni Örnekleri
Aşağıdaki montaj hattı düzeni örnekleri Benlong’un üretim hattı projelerinden. Aynı tasarım yönteminin hacim, ürün ve alana bağlı olarak çok farklı hatlar ürettiğini gösteriyorlar.
| Hat | Çıktı / döngü | Alan veya kapsam | Uygun |
|---|---|---|---|
| MCB otomatik montaj hattı | Parça başına 2–3,5 s, saatte 1.800 adede kadar | Her istasyonda görsel muayene; 1P–4P değişimi 30 dakikanın altında | Yüksek hacimli MCB fabrikaları |
| MCB otomatik test hattı | Saatte 1.800–2.400 adet | Paralel trip, kalibrasyon ve kontak direnci testi ile otomatik ayırma | Testin darboğaz olduğu fabrikalar |
| MCB mini üretim hattı | 8 saatlik vardiyada 3.000 parça | 5,93 × 1,83 × 2,44 m, entegre perçinleme, trip testi, hi-pot ve kalibrasyon | Yılda 200.000–800.000 adet, sınırlı alan |
| IoT akıllı MCB üretim hattı | Vardiyada 800–1.500 adet | Modül montajı, protokol ve uzaktan anahtarlama testleri, yaşlandırma ekler | Akıllı ev ve akıllı şebeke kesicileri |
| MCCB otomatik üretim hattı | Parça başına yaklaşık 30 s | 29,0 × 2,0 × 2,2 m, ETU kalibrasyonu ve MES izlenebilirliği | 100 A–1600 A çerçeve MCCB’ler |
Büyüyen bir Hint fabrikası için üretim düzeni örneği
İşte bir üretim düzeni örneği bir fabrikanın aşamalı olarak nasıl büyüyebileceğine dair. Başlangıçta, bir model MCB üreticisi, üretim kapasitesinin tek vardiyada yılda yaklaşık 750.000 parça olduğu daha kompakt mini hat ile bağımsız bir MCB üretim tesisi olarak başlar. Yılda bir milyon parçadan fazla üretebileceğini keşfettiğinde, fabrika ikinci vardiyayı ekler ve bileşen deposundan paketleme bölümüne doğru düz veya L şekilli hareketle entegre otomatik test hattı ile tam özellikli üretim hattını kurar.
Birinci aşamadaki ana tasarım kararı, ikinci aşama için zemin alanı ve güç kapasitesini ayırmaktır, iki yıl boş kalsa bile. İlk günden çoklu standart karışık üretim gereken fabrikalar için Benlong ayrıca esnek montaj ve test üretim hattı tek tuşla model değiştirme ile sunar.
Lighthouse Fabrikalarının Hat Tasarımı Hakkında Öğrettikleri
Dünya Ekonomik Forumu’nun Küresel Lighthouse Ağı, dünyanın en gelişmiş üretim tesislerini tanır. Haziran 2026’da ağ 238 tesise ulaştı, yapay zeka, insan-makine işbirliği ve sürdürülebilirlik en yeni grubun ana temalarıdır. Birkaç üye, Hint ve Körfez üreticilerinin ürettiği aynı tür elektrik ürünlerini yapmaktadır.
- Schneider Electric, Hyderabad (Hindistan): 2022’de İleri Lighthouse ve 2023’te Sürdürülebilirlik Lighthouse olarak tanındı. Fabrika, IoT cihazları ve gerçek zamanlı veriye dayalı bulut tabanlı bir üretim sistemi işletmektedir. Schneider’ın dünya çapında en az yedi lighthouse fabrikası vardır, bunlar arasında Şanghay ve Monterrey.
- Siemens, Nanjing (Çin): Ocak 2026’da lighthouse olarak adlandırıldı. Siemens bunu şöyle tanımlıyor inşaat öncesinde sanal olarak tasarlanmış ve test edilmiş dijital yerli bir fabrika olarak. Hat konfigürasyonları yaklaşık her dört haftada bir değişiyor ve 2022’ye kıyasla teslim süreleri ,1 azaldı.
- Siemens, Amberg, Erlangen, Fürth ve Chengdu: önceki deniz feneri sahaları. Erlangen, yapay zeka, dijital ikizler ve robotik sayesinde ,1 üretkenlik artışı ve ,1 daha düşük enerji kullanımı bildiriyor.
- Körfez: Aramco sahip ağda beş tesise, and Eylül 2025 kohortu Katar’da bir site ekledi, QatarEnergy ve Shell’in Pearl GTL tesisi.
Üç ders, herhangi bir boyuttaki kesici fabrikasına doğrudan aktarılır. İlk olarak, hattı inşa etmeden önce dijital olarak tasarlayın. İkinci olarak, ürün karışımı binadan daha hızlı değişeceği için yerleşime esneklik katın. Üçüncü olarak, yapay zeka ve analizlerin yalnızca hat tarafından zaten kaydedilen verilerle çalışabileceği için ilk günden itibaren her istasyondan veri toplayın.
Hindistan ve GCC Alıcıları için Planlama Notları
- Güç Kaynağı: Hindistan, BAE, Katar, Umman ve Kuveyt’te güç kaynağı 50 Hz’de çalışırken, Suudi Arabistan’daki elektrik kaynağı 60 Hz frekansında çalışır. Tüm mevcut kaynaklar ve motorlar buna göre tasarlandığından, teklif aşamasında akım ve voltajın doğrulanması önerilir.
Hava Durumu: Yüksek hava sıcaklığı ve toz, çeşitli görsel sistemleri, pnömatik sistemleri ve termal kalibrasyon süreçlerini engeller; bu nedenle kalibrasyon ve hassas testlerin yapılacağı tesislerin kurulması gereklidir.
Bölgedeki vasıflı iş gücü ucuz olduğunda işçi kullanımı ve otomasyon idealdir çünkü yarı otomatik yükleme ve ön işlem süreçleri ile otomatik testler en verimli olup en hızlı geri dönüşü sağlar.
Numuneleriniz ve Sayılarınızla Başlayın
Güvenilir bir hat tasarımına en hızlı yol, ürün numunelerinizi, hedef çıktınızı ve mevcut kat planınızı her gün kesici hatları kuran bir mühendislik ekibine göndermektir. Benlong’un mühendisleri süreç rotanızı inceleyebilir, takt ve yerleşim hesaplamalarını yapabilir ve yatırım getirisi analizi ile aşamalı bir plan önerebilir. Benlong Otomasyon ile İletişime Geçin tartışmayı başlatmak için.
Kaynakça
- IEC 60898-1:2015 – Ev ve benzeri tesisatlar için aşırı akım korumalı devre kesiciler
- Dünya Ekonomik Forumu – Yeni Küresel Deniz Feneri sahaları, yapay zekanın üretim ve tedarik zincirlerini nasıl yeniden şekillendirdiğini gösteriyor (Haziran 2026)
- Siemens – Yapay zeka destekli Nanjing tesisi Dünya Ekonomik Forumu Küresel Deniz Feneri Fabrikası olarak seçildi
- Visual Components – Bir üretim tesisi yerleşimini nasıl planlayıp tasarlamalı
- nVenia – Üretim hattı alanını optimize etmek için yerleşim nasıl tasarlanır
- Benlong Otomasyon – MCB otomatik montaj hattı: 2–3,5 saniye çevrim süresi, görsel muayene ve hat içi test