 benlong
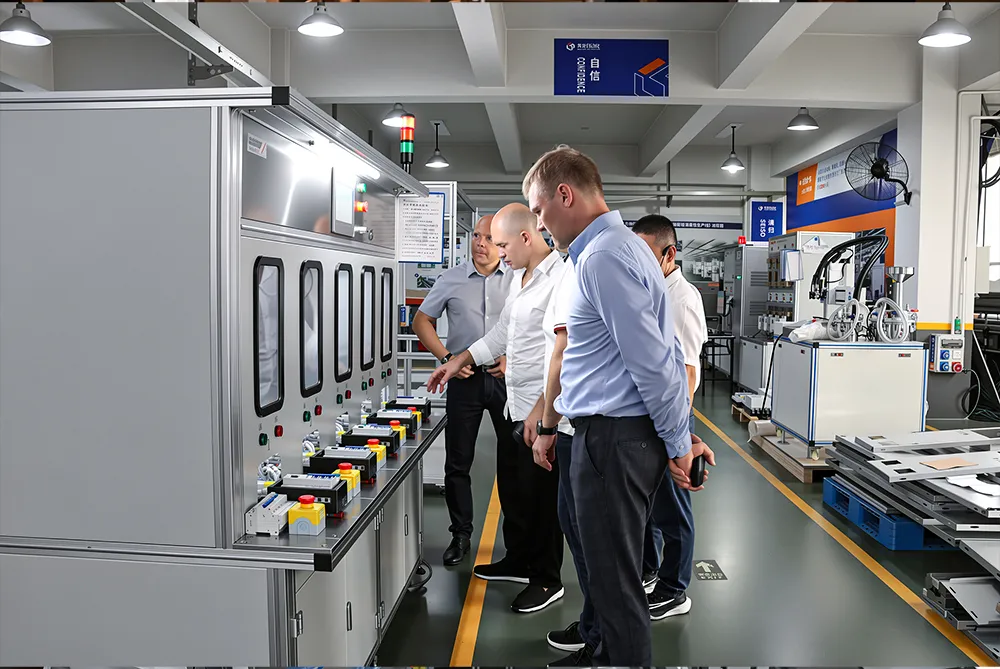
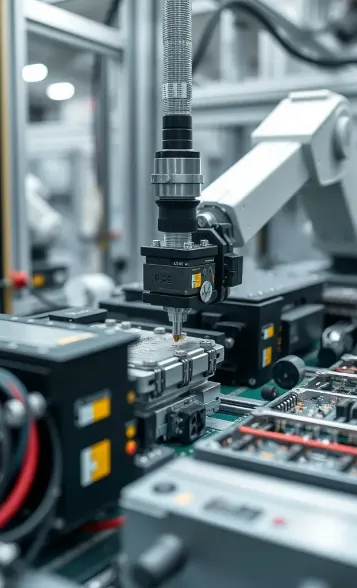
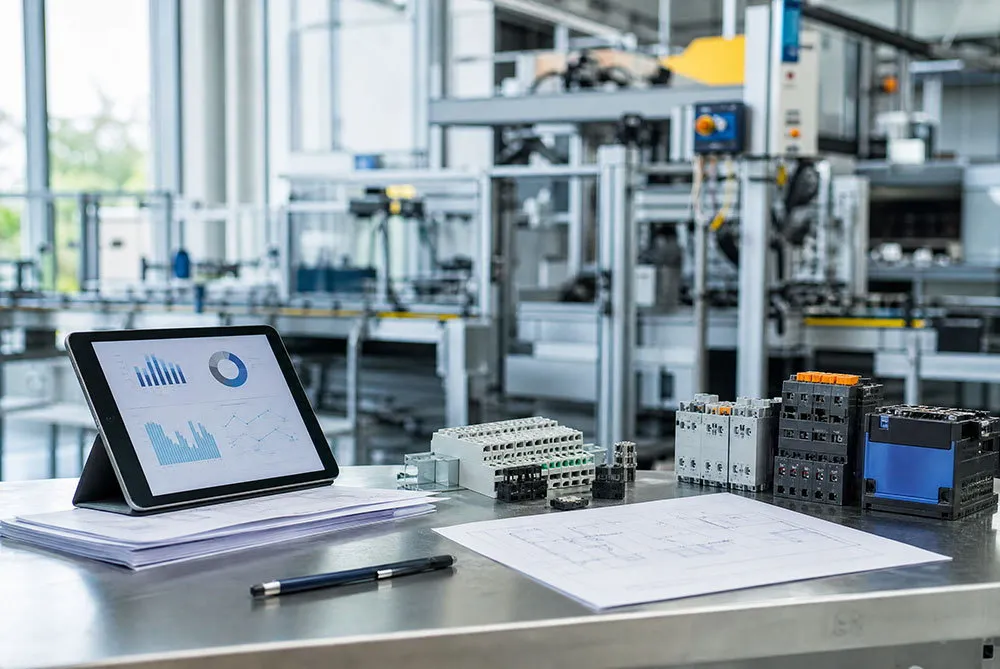
بهبود خطوط تولید با اتوماسیون صنعتی
برای اکثریت خطوط تولید، سرعت مسئلهای نیست، بلکه یافتن راهحلی برای شش مکان است که در هر شیفت زمان از دست میدهند. در هر منطقهای که بتوان اتوماسیون را پیادهسازی کرد، اتوماسیون مفید خواهد بود. مثالی از این موضوع خرید یک ربات برای اصلاح عدم تعادل در خط تولید است؛ این تنها یک گلوگاه ایجاد میکند که احتمالاً پرهزینهترین خواهد بود.
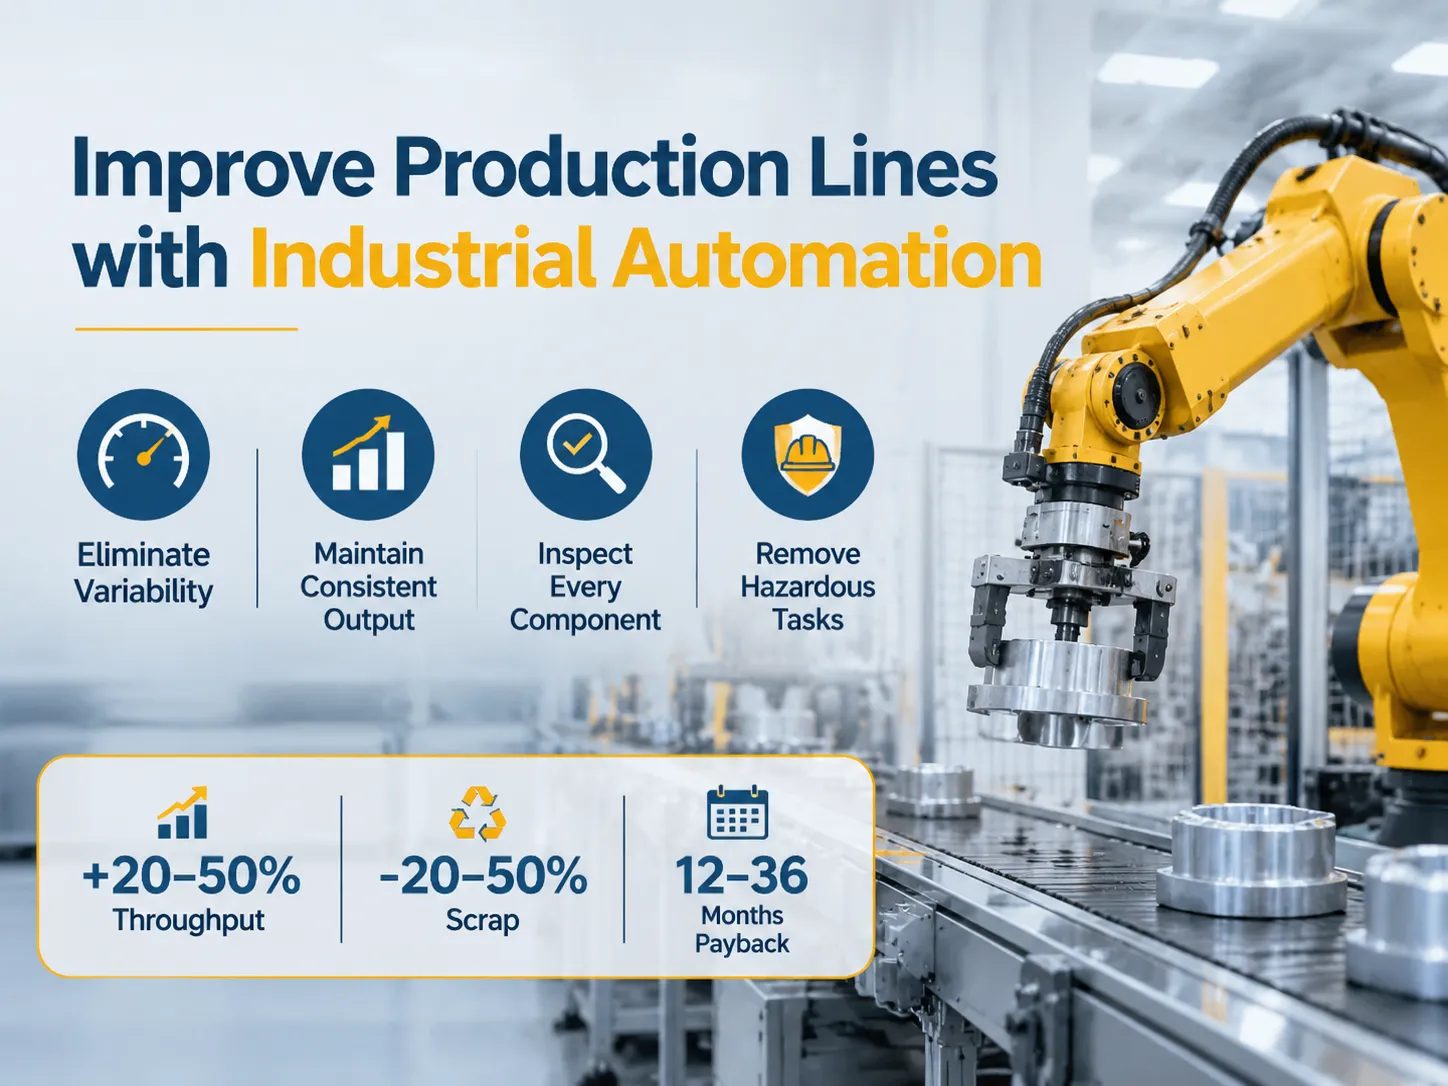
پاسخ سریع: مزایای پیادهسازی اتوماسیون صنعتی در خط تولید شما به چهار حوزه تقسیم میشود؛ حذف تغییرپذیری زمانهای چرخه دستی، حفظ نرخ عملکرد ثابت ایستگاهها، بازرسی هر قطعه به جای نمونهبرداری تصادفی، و حذف وظایفی که خستهکننده، کثیف و خطرناک برای کارگران هستند. اعداد معمول ارائه شده توسط یکپارچهسازهای سیستم نشان میدهد که توان عملیاتی افزایش مییابد ۲۰ تا ۵۰ درصد برای خطوط تولید موجود، کاهش میزان ضایعات در عملیات مبتنی بر قضاوت اپراتور به میزان ۲۰ تا ۵۰ درصد، و بازگشت سرمایه از ۱۲ تا ۳۶ ماه. با این حال، اتوماسیون مشکلات ناشی از خطوط تولید نامتعادل، طراحیهای محصول دشوار برای مونتاژ، یا الگوهای تقاضای ناپایدار/بیثبات که سرمایهگذاری را غیرممکن میسازد را حل نمیکند.
بخشهای بعدی به بهبودهای ارائه شده از طریق اتوماسیون، “پنج D” (تعریف، طراحی، توسعه، استقرار و تحویل)، نحوه شروع، انواع اتوماسیون، زمانهای چرخه و تعادل خطوط تولید، اثربخشی کلی تجهیزات (OEE) و محاسبات توان عملیاتی، تفاوتهای بین بخشها، مقایسه عملیات دستی/شبیهسازی شده با عملیات اتوماتیک، دلایل عدم در نظر گرفتن اتوماسیون، محاسبات دوره بازگشت سرمایه، یافتن دامنه خود، و گامهای عملی در پیادهسازی اولین راهحل اتوماسیون شما میپردازد.
آنچه اتوماسیون واقعاً در یک خط بهبود میبخشد
اولین مزیت برای خط شما پس از معرفی سیستمهای اتوماتیک، ثبات است. مونتاژ یک کنتاکتور توسط یک فرد دارای تغییرپذیری ۱۰۱TP3T-۲۰۱TP3T بین شروع و پایان شیفت است، در حالی که این موضوع در مونتاژ ماشینی وجود ندارد. ثبات مونتاژ ماشینی در امکان تعادل خط در زمان چرخه استاندارد، به جای زمان چرخه متوسط، نقش اساسی دارد. تفاوت بین این دو ممکن است تا ۱۵۱TP3T-۲۵۱TP3T از کل خروجی باشد.
عامل دوم درصد واقعی واحدهایی است که در طول فرآیند بازرسی میشوند. فرآیند بازرسی دستی نمونهای از واحدها در مقابل بازرسی همه واحدهای تولید شده هزینه نیروی کار دارد؛ اما به دلیل هزینه حاشیهای نزدیک به صفر تست هر واحد در خط تولید اتوماتیک، احتمال بازگشت گارانتی به دلیل نقصها بسیار بیشتر از تأثیر آن بر توان عملیاتی تولید است.
عامل سوم حذف وظایفی است که افراد بهخوبی انجام نمیدهند. نمونهای از این نوع وظایف، بارگذاری یک قطعه کوچک در یک فیکسچر است که نیاز به استفاده از آچار گشتاور در زاویهای نامناسب دارد، یا بررسی برچسب روی یک محصول در منطقهای با نور کم است. این نوع فعالیتها جایی است که افراد تمایل دارند بیشتر خطاهای خود را تولید کنند و همچنین معمولاً بالاترین نرخ جابجایی کارکنان را در میان تمام کارگران خطوط مونتاژ دستی دارند.
چهارم، دادهها هستند. گزارشدهی تولید مبتنی بر شیفت از خطوط مونتاژ دستی و گزارشدهی تولید واحد از خطوط تولید خودکار، یک رکورد تاریخی از هر ایستگاه در مورد مشکل کیفیت فراهم میکنند که برای ممیزیهای مشتری الزامی است.
پنج D، از کجا شروع کنیم
در حالی که پنج D صرفاً یک مکانیزم غربالگری است و روش رسمی تعیین بهبود فرآیند نیست، بر اساس اولویت تخصیص وظیفه بر اساس میزان نارضایتی فرد از وظیفه محول شده است. کار کسلکننده شامل وظایف تکراری است که نیاز به توانایی تصمیمگیری کم یا بدون آن دارد، در حالی که کار کثیف مونتاژ محصول در حالی است که در معرض روغنها، گرد و غبار، تراشهها یا مواد شیمیایی قرار دارد. کاری که نزدیک به ماشینآلاتی انجام میشود که به طور مداوم در حال تغییر است، با حرارت زیاد کار میکند، لبههای تیز و خطرناک دارد یا در ارتفاعات زیاد انجام میشود، به عنوان کار خطرناک طبقهبندی میشود. کاری که میتواند برای هشت ساعت فیزیکی خستهکننده باشد زیرا نیاز به حفظ موقعیت فیزیکی غیرطبیعی برای هشت ساعت دارد، به عنوان کار دشوار طبقهبندی میشود. کاری که نمیتوان به طور مداوم انجام داد زیرا نیاز به تعداد زیادی نیروی ماهر یا زمانهای تولید طولانی دارد، به عنوان کار گرانقیمت طبقهبندی میشود.
امتیاز بهرهوری یک یا بیشتر نشان میدهد که یک وظیفه باید خودکار شود. امتیاز بهرهوری صفر معمولاً به این معنی است که بهتر است وظیفه به انسان واگذار شود، زیرا خودکارسازی وظیفه انعطافپذیری که یک انسان میتواند ارائه دهد را از بین میبرد.
امتیاز بهرهوری همچنین بیشترین پتانسیل بازگشت سرمایه (ROI) با خودکارسازی را نشان میدهد. هزینههای مرتبط با کاری که به عنوان کار کثیف یا خطرناک طبقهبندی میشود، به صورت ساعتی در نرخهای دستمزد مرتبط با کار کثیف و خطرناک ظاهر نمیشوند و پروژههایی که صرفاً بر اساس ایمنی توجیه میشوند، اغلب ROI را زودتر از پیشبینی تحلیل مبتنی بر نرخ دستمزد به دست میآورند.
چهار نوع خودکارسازی صنعتی
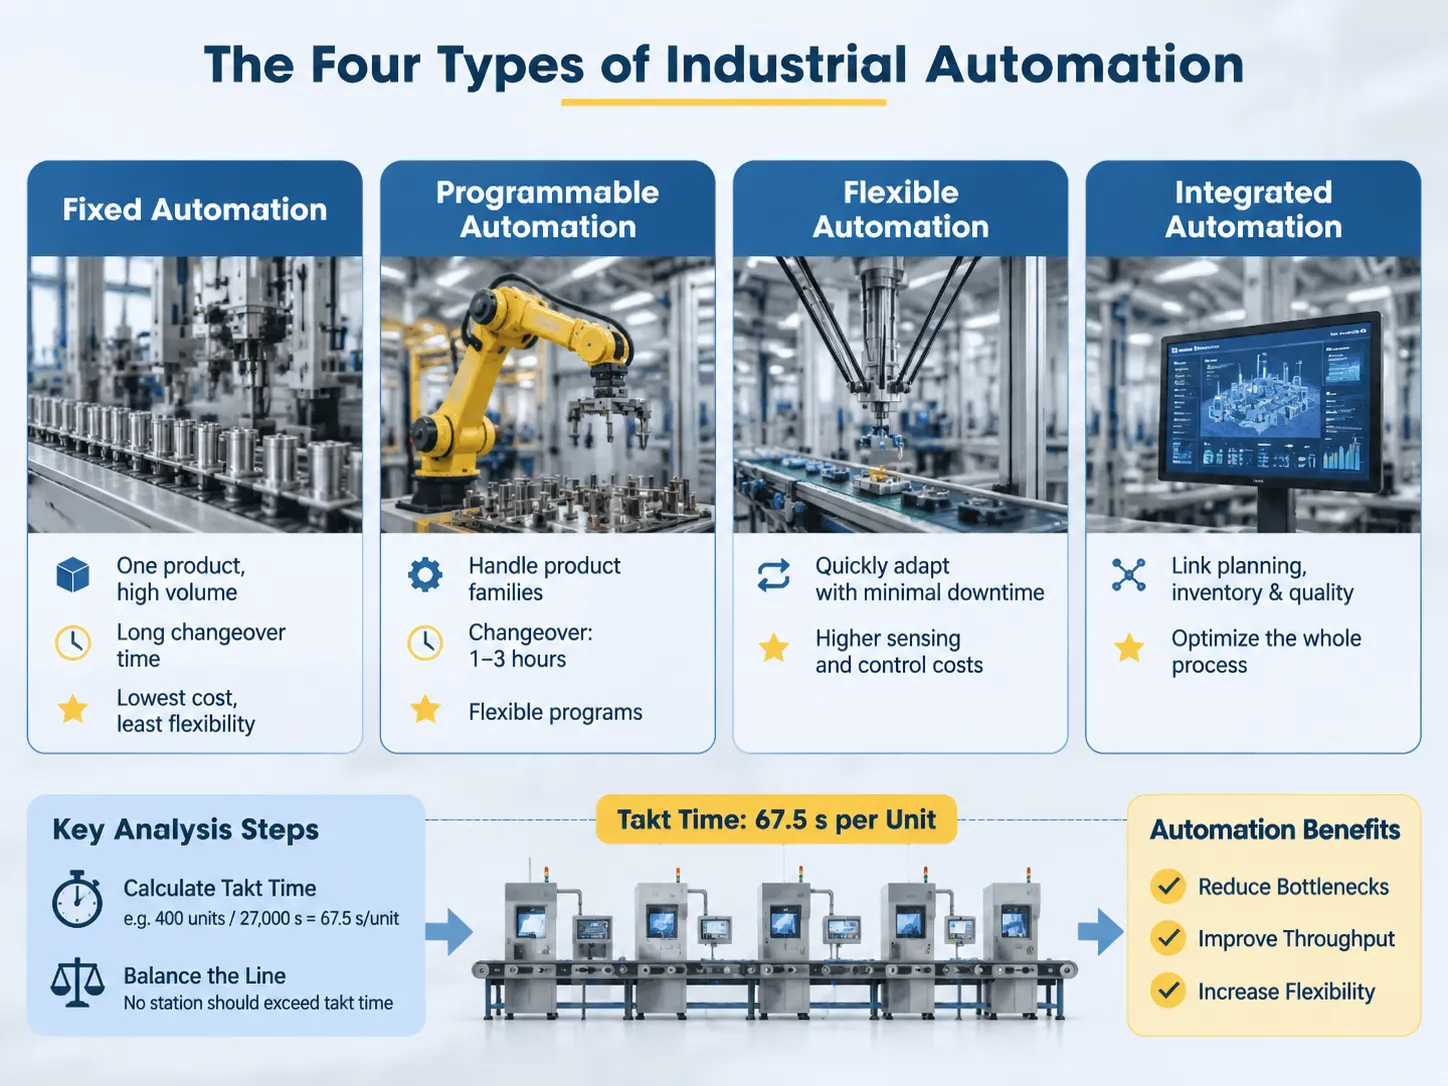
خودکارسازی ثابت برای تولید یک محصول در مقادیر زیاد طراحی شده است و شامل ایستگاههای اختصاصی برای انتقال خودکار محصولات از یک ایستگاه تولید به ایستگاه دیگر است. مدت زمان لازم برای تغییر محصول با استفاده از خودکارسازی ثابت معمولاً بیشتر از زمان لازم برای تولید یک محصول است و خودکارسازی ثابت معمولاً کمترین هزینه تولید واحد و کمترین انعطافپذیری برای تولید را دارد. خودکارسازی ثابت معمولاً بهترین انتخاب برای تولید محصولی با چرخه عمر ۵ ساله و طراحی محصول پایدار خواهد بود.
سیستمهای اتوماسیون برنامهپذیر برای مدیریت گروهی از محصولات طراحی شدهاند و قادر به تغییر برنامهها و ابزارها بدون خارج کردن کامل محصولات از خط تولید یا ایستگاه تولید هستند. نمونههایی از اتوماسیون برنامهپذیر شامل سلولهای رباتیک با ابزارهای انتهایی قابل تعویض (گیرهها)، سیستمهای CNC و ایستگاههای تست خودکار هستند که برنامههای تست مختلفی را بر اساس محصولاتی که آزمایش میکنند اجرا میکنند. مدت زمان لازم برای تغییر از یک ترکیب برنامه/ابزار به ترکیب دیگر معمولاً بین ۱ تا ۳ ساعت است، بسته به تعداد قطعات مورد نیاز برای تولید یک سری محصولات.
سیستمهای اتوماسیون انعطافپذیر قادر به تغییر هستند، با کمترین یا بدون زمان توقف بین پایان یک دوره تولید و شروع دوره بعدی، و بنابراین انعطافپذیری بیشتری نسبت به سیستمهای اتوماسیون برنامهپذیر دارند. هزینههای بالاتر حسگرها و کنترلها مشاهده میشود و فقط زمانی منطقی است که تغییرات مکرر در ترکیب محصول وجود داشته باشد؛ این موضوع در کالاهای مصرفی بیشتر رایج شده است.
اتوماسیون یکپارچه نمایانگر نوع چهارم اتوماسیون است؛ که به درستی به عنوان یک سیستم تولید توصیف میشود نه فقط یک ماشین. خط تولید به سیستمهای برنامهریزی، موجودی و کیفیت متصل است. تغییرات در برنامه تولید به ایستگاههای مختلفی که خط تولید را تشکیل میدهند منتقل میشود. لایه MES جایی است که دوقلوی دیجیتال و MES تعامل دارند تا به کارخانه اجازه دهند به جای بهینهسازی هر ایستگاه، جریان کل فرآیند تولید را بهینه کنند.
اکثر کارخانهها در ابتدا به نوع دوم اتوماسیون نیاز خواهند داشت. خودکارسازی حذف بدترین عملیات در خط تولید ارزش بیشتری نسبت به اجرای یک سیستم تولید کاملاً خودکار که هنوز با تأخیر ناشی از گلوگاههای دستی مواجه است، ایجاد خواهد کرد. یک خط تولید با سرعت کندترین جزء خود تولید خواهد کرد. بنابراین،, اگر اتوماسیون برای تسریع کندترین جزء خط (نه گلوگاه) معرفی شود، نتیجه افزایش موجودی خواهد بود، اما افزایش تولید نخواهد داشت. این باید اولین گام در تحلیل باشد، که نیاز به یک کرنومتر و صفحه گسترده دارد، نه هزینه سرمایهای.
تعیین نحوه همگامسازی تولید یک تمرین ریاضی ساده است. اگر ۴۰۰ واحد در هر شیفت مورد نیاز باشد، برای ۲۷۰۰۰ ثانیه، آنگاه زمان تاکت ۶۷.۵ ثانیه برای هر واحد است.. هیچ ایستگاه تولیدی نباید از این زمان تاکت فراتر رود. اگر ایستگاهی ۹۰ ثانیه برای تولید یک واحد زمان ببرد، حداکثر توان خروجی آن خط تولید ۳۰۰ واحد در هر شیفت خواهد بود، صرفنظر از سرعت سایر ایستگاههای تولید. برعکس، اگر ایستگاهی با زمان تاکت ۳۰ ثانیه تولید کند، باید آن ایستگاه برای ترکیب با زمان تاکت ایستگاه تولیدی نزدیک بعدی (یا عملیات آن) ارزیابی شود. وقتی زمانهای حمل و نقل بین ایستگاهها در یک خط تولید به طور گسترده متفاوت باشد، میتواند بر خروجی متوسط خط تأثیر بگذارد و باعث شود کمتر از زمان تاکت (زمان متوسطی که باید برای تولید یک واحد محصول صرف شود) باشد. وقتی تعدادی از ایستگاهها زمان تولید بسیار متفاوتی دارند (مثلاً یک ایستگاه بسیار سریعتر از دیگری است) اما همه با نرخ متوسطی کمتر از تاکت تولید میکنند، تولید متوسط خط تولید کاهش مییابد. در این حالت، مزیت این است که پراکندگی این زمانها کاهش یابد نه زمان متوسط برای همه ایستگاهها، با فرض اینکه قابلیت تولید هر ایستگاه برابر باشد.
اتوماسیون این مسئله را به دو روش حل میکند: اول، اتوماسیون امکان این را فراهم میکند که خط تولید با سرعتی کمتر از تاکت کار کند وقتی که اپراتور تولید قادر به حفظ سرعت خط تولید در سطحی ثابت نیست؛ دوم، اتوماسیون اجازه میدهد خط تولید حتی با تغییر استانداردهای تولید، در سرعت تاکت حفظ شود. هر دو این مزایا برای خطوط تولیدی که قبلاً متعادل شدهاند، سودمند است.
در واقع، مزایای اتوماسیون برای خریداران راهحلهای اتوماسیون خط تولید متفاوت است، بسته به اینکه خط تولید در حال حاضر متعادل است یا نیاز به پیکربندی به عنوان خط متعادل دارد (یعنی سرعت تولید و کیفیت تولید باید در انتخاب نوع مناسب اتوماسیون در نظر گرفته شود). این تمایز زمانی واضح است که خطوط تولید خودکار را مقایسه کنیم.
از دید اعداد: OEE و توان خروجی
اثربخشی کلی تجهیزات (OEE) به عنوان حاصلضرب در دسترس بودن، عملکرد و کیفیت تعریف میشود. OEE به عنوان “اثربخشی کلی تجهیزات” شناخته میشود و بنابراین نمایانگر اثربخشی کلی تجهیزات موجود برای تولید است (عددی که بیشتر تفاوت بین سرعتهای واقعی و اسمی تولید را توضیح میدهد). OEE در سطح جهانی معمولاً ۸۵٪ ذکر میشود؛ با این حال، تولید متوسط در یک کارخانه معمولاً بین ۶۰٪ تا ۷۰٪ عمل میکند. دلیل اصلی تفاوت در اثربخشی کلی تجهیزات معمولاً بر اساس در دسترس بودن است؛ یعنی زمانی که تجهیزات خراب میشوند یا از کار میافتند.
زیانهای مرتبط با در دسترس بودن شامل زیانهای ناشی از زمان توقف به دلیل خرابیها، انتظار و تغییرات است. زیانهای مرتبط با عملکرد شامل زیانهای ناشی از کاهش سرعتها و توقفهای کوچک است. زیانهای مرتبط با کیفیت شامل زیانهای ناشی از ضایعات و بازکاری است. اتوماسیون به هر سه دسته اثربخشی تجهیزات (یعنی در دسترس بودن، عملکرد و کیفیت) میپردازد: ابزارهای تعویض سریع در طول تغییرات، در دسترس بودن را افزایش میدهند؛ پایش وضعیت در هنگام خرابیها در دسترس بودن تجهیزات را کاهش میدهد؛ و بازرسیهای خطی ضایعاتی را که بعداً در فرآیند تولید (یعنی پاییندست) کشف میشوند، کاهش میدهد. یکپارچهسازان بهبودهای توان عملیاتی را در کاربردهای موجود گزارش میدهند بین 20% و 50% عمدتاً به دلیل افزایش هر دو در دسترس بودن و عملکرد، نه صرفاً افزایش سرعت ماشین عملیاتی. به عنوان مثال، افزایش ده امتیاز در OEE (اثربخشی کلی تجهیزات) تخمین زده میشود که افزایش تقریباً 15% در مقدار محصول تولید شده بدون نیاز به افزودن تجهیزات جدید فراهم کند. این دلیل اصلی است که اولین پروژه در یک خط، جمعآوری دادهها است نه نصب فناوری رباتیک.
محدودیتها بر اساس بخش متفاوت است
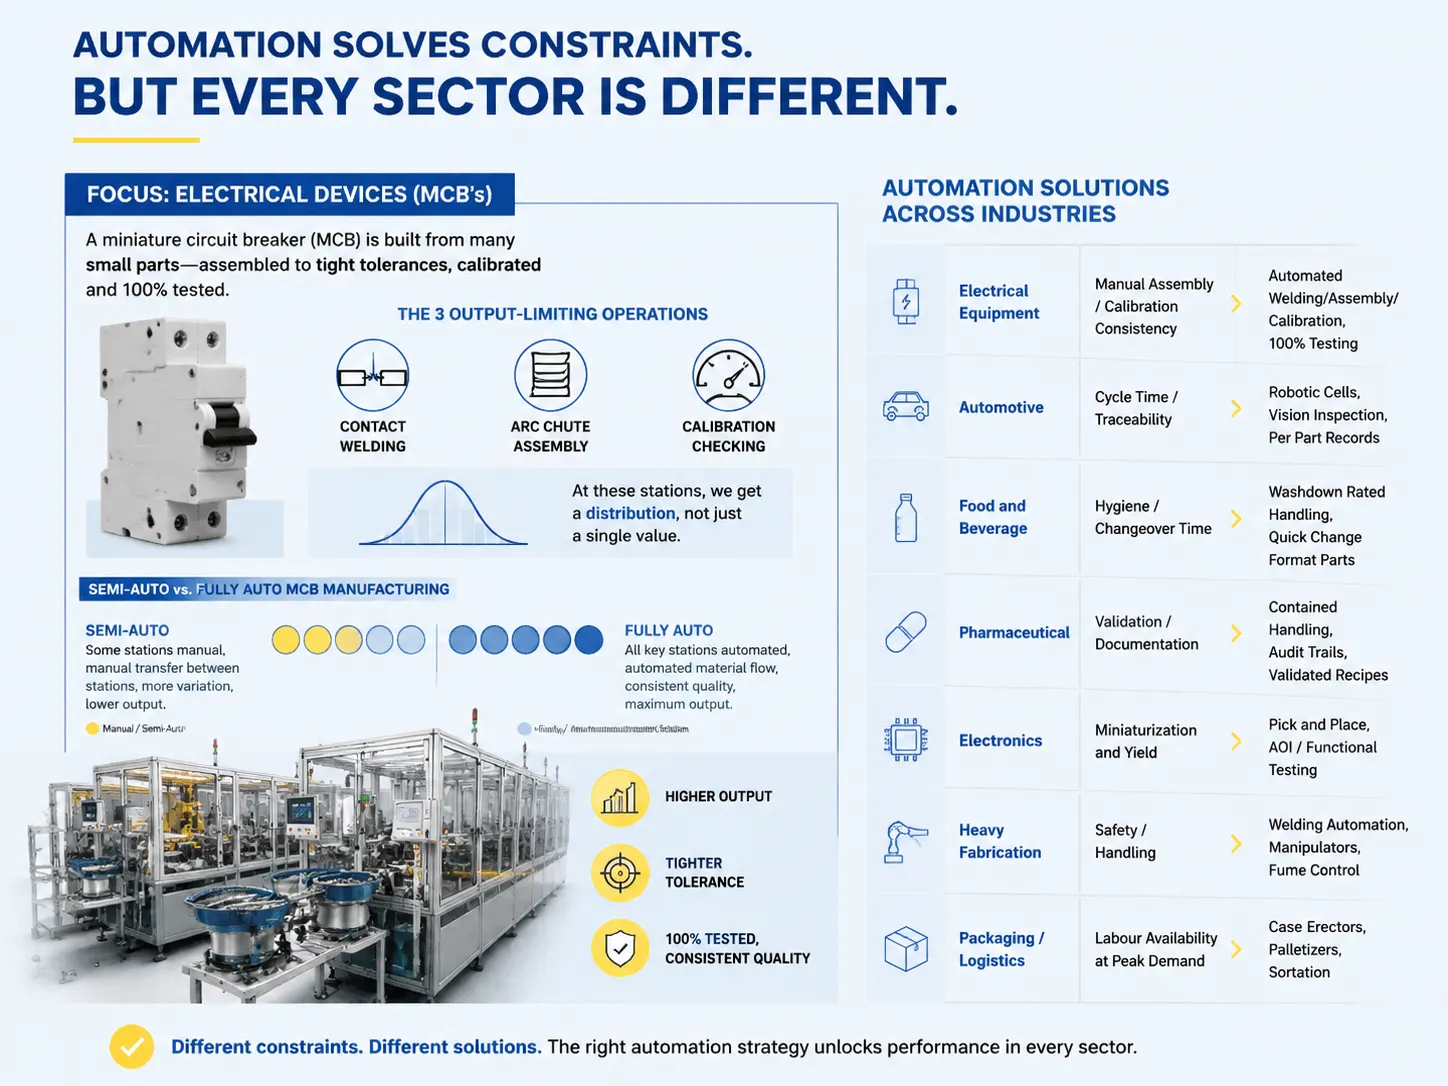
محدودیتها بر اساس بخش متفاوت است؛ علاوه بر این، روششناسی اتوماسیونی که این محدودیتها را حل میکند نیز برای هر بخش متفاوت است.
| صنعت | نوع محدودیت | بهبود از طریق اتوماسیون |
|---|---|---|
| تجهیزات الکتریکی (MCCBها، MCBها، کنتاکتورها) | مونتاژ دستی قطعات کوچک / ثبات کالیبراسیون | جوشکاری / مونتاژ / کالیبراسیون خودکار، تست 100% |
| خودروسازی | زمان چرخه / قابلیت ردیابی | سلولهای رباتیک، بازرسی بینایی، سوابق به ازای هر قطعه |
| غذا و نوشیدنی | بهداشت / زمان تغییر | حمل و نقل مقاوم در برابر شستشو، قطعات با فرمت تعویض سریع |
| دارویی | اعتبارسنجی / مستندسازی | حمل و نقل محصور، ردگیری حسابرسی، دستورالعملهای معتبر |
| الکترونیک | مینیاتوریسازی و بازده | انتخاب و قرار دادن، AOI / تست عملکردی |
| ساخت سنگین | ایمنی / حمل و نقل | اتوماسیون جوشکاری، دستگیرهها، کنترل دود |
| بستهبندی / لجستیک | در دسترس بودن نیروی کار در اوج تقاضا | دستگاههای ساخت جعبه، پالتگذارها، مرتبسازی |
باید توضیح بیشتری درباره دسته تجهیزات الکتریکی داده شود، زیرا این حوزه تمرکز سازمان ما است. یک مدارشکن مینیاتوری شامل بسیاری از قطعات کوچک است که با تلرانس مشخصی مونتاژ، کالیبره و تست میشوند. سه عملیات خروجی MCBها را محدود میکنند: جوش تماس، مونتاژ قوس و بررسی کالیبراسیون. همه این ایستگاهها جایی هستند که توزیع تولید میکنید نه فقط یک مقدار، و همچنین سلولهای خودکار نمایانگر تعدادی مقادیر هستند که توزیعی در اطراف آنها وجود دارد. تمایز اصلی بین تولید نیمهخودکار و تمام خودکار MCB صرفاً تعداد ایستگاههایی است که به طور کامل خودکار شدهاند و نحوه تأمین تجهیزات به و از آن ایستگاهها.
دستی، نیمهخودکار یا خودکار
هر یک از مدلهای فهرست شده در جدول نمایانگر گزینهای برای خریدار جهت ارزیابی است. اینگونه مقایسه میشوند:
| مدل | خروجی در مقابل دستی | ثبات | هزینه سرمایهای | بهترین برای |
|---|---|---|---|---|
| خط دستی | پایه (1x) | در طول شیفت، 10-20% نوسان دارد | خرید و نگهداری ارزان | حجم کم، ترکیب بالا و تقاضای نوسانی |
| نیمهخودکار | 5 – 2.5 برابر | در ایستگاههای خودکار پایدار و قابل پیشبینی | متوسط | تعداد محدودی محصول سختتنظیم شده در خطی که عمدتاً دستی است |
| کاملاً اتوماتیک | 3 – 6 برابر | بسیار یکنواخت، با توزیع اندازهگیری شده | بالاترین | حجم بالا و پایدار با نزدیکترین تلرانس ممکن |
| سلول انعطافپذیر | 2 – 4 برابر | یکنواخت، وابسته به تعداد و نوع واریانتها | متوسط تا بالا | گروهی از محصولات مشابه با تغییرات مکرر ابزار |
ردیف نیمهخودکار باید مدلی باشد که کارخانهها ابتدا در نظر بگیرند. ردیف نیمهخودکار نقطه بحرانی عملیات را در بر میگیرد، اما نیازی به سرمایهگذاری شرکت در کل خط ندارد. مدل نیمهخودکار میتواند در زمان توقف بعدی کارخانه نصب شود و پس از نصب، اطلاعات عملیاتی را فراهم میکند تا به تعیین سرمایهگذاری آینده خط کمک کند.
هزینه پنهانی وجود دارد که خریدار احتمالاً در ردیف کاملاً خودکار در نظر نمیگیرد: تغذیه خط کاملاً خودکار. مهندسی فقط شامل قطعاتی که ایستگاهها را تشکیل میدهند نیست. کانکتورها، بافرها و روشهای جابجایی مواد همه بخشی از مهندسی ایستگاه هستند. اگر تغذیهکننده کاسهای گیر کند و خط را متوقف کند، شما هیچ چیزی در خط صرفهجویی نکردهاید.
زمانی که اتوماسیون کمک نمیکند
چهار مورد که در آن منطقیتر است همان مقدار پول را جای دیگری خرج کنید. تقاضا ناپایدار است، خط هر سال شش ماه بیکار خواهد بود. چرخههای طراحی محصول هر 18 ماه یکبار است، بنابراین ابزارها تا زمان بازگشت سرمایه منسوخ خواهند شد. گلوگاه در خود خط نیست، بلکه در بخش بالادستی تأمین یا جابجایی مواد است و خط کاملاً مناسب نوع محصولی است که تولید میکنید. و هزینه نیروی کار به ازای هر واحد آنقدر پایین است که بازگشت سرمایه مورد انتظار بیشتر از عمر دارایی خواهد بود، که برای بازارهای نیروی کار کمهزینه که کالاهای کمحجم تولید میکنند، رایج است.
پنجمین وضعیت بیشتر از چهار مورد قبلی با هم رخ میدهد؛; فرآیند در حال حاضر قادر نیست. اگر ایستگاه کاری دستی دارید که به دلیل طراحی ضعیف فیکسچر، 5% قطعات معیوب تولید میکند، اتوماسیون شما همان فرآیند را تکرار کرده و قطعات معیوب تولید خواهد کرد. فرآیند باید قادر به تولید قطعات قابل قبول باشد قبل از اینکه به اتوماسیون فکر کنید؛ این یک مسئله مهندسی/طراحی است، نه مسئله سرمایهگذاری/سرمایه.
بازپرداخت و نحوه محاسبه
محاسبات تعیین دوره بازپرداخت آسانتر از آن چیزی است که هنگام مرور صفحه گسترده فکر میکنید. برای محاسبه صرفهجویی سالانه، تعداد کل ساعتهای کاری صرفهجویی شده (که در نرخ بارگذاری شده گنجانده شده) را گرفته و سپس در نرخ بارگذاری شده ضرب میکنید؛ سپس صرفهجویی در ضایعات را در هزینه واحد ضرب میکنید؛ و در نهایت بهبودهای توان عملیاتی را در حاشیه مشارکت ضرب میکنید. کل سرمایهگذاری شامل هزینه تجهیزات، نصب، زمان توقف در طول راهاندازی و هزینههای آموزش است.
دو حوزه وجود دارد که در محاسبات شما لحاظ نشدهاند، اما هر دو مورد مهم هستند. هزینههایی که هر سال برای نگهداری تجهیزات جدید خود متحمل میشویم، عدد واقعی خواهد بود، نه یک برآورد. خطی که میتواند محصولات را با نرخ بالاتری تولید کند، اما خطاها را دیرتر شناسایی و رفع میکند، به هزینههای اضافی کاری ما میافزاید.
بازه زمانی بازگشت سرمایه برای اکثر پروژهها بین ۱۲ ماه و ۳۶ ماه. است. اگر پروژهای بیش از ۳۶ ماه طول بکشد تا هزینههای خود را جبران کند، باید دلیل استراتژیکی برای این کار داشته باشد، نه دلیل مالی. عیب زمان سرمایهگذاری طولانیتر با کاهش زمان راهاندازی خط تولیدی که با استفاده از یک دوقلوی دیجیتال طراحی شده است, جبران میشود، به این معنی که سود کلی در بازگشت سرمایه باید پروژه را تشویق کند که سریعتر از پروژههایی که از روشهای استاندارد تولید استفاده میکنند، تکمیل شود.
ارتباط بنلونگ با این موضوع
ما خطوط تولید خودکار و نیمهخودکار را طراحی و تولید میکنیم تا دستگاههای الکتریکی مانند مونتاژ، جوشکاری، کالیبراسیون، تست و انتقال مواد در سراسر کارخانه را تولید کنیم. ما از رویکرد مدولار در خطوط مونتاژ استفاده میکنیم که به ما اجازه میدهد ایستگاهها را در طول خط اضافه یا جابجا کنیم، همانطور که محصولات توسعه مییابند، به جای تکیه بر چیدمان خط ثابت که با توسعه محصولات منسوخ میشود.
ما به مشتریان خود دانش فرآیندشان را ارائه میدهیم، نه فقط فهرستی از ماشینهایی که ممکن است خریداری کنند. به عنوان مثال، خط کنتاکتور و خط مدارشکن هر دو با چالشهایی مرتبط با جوشکاری و کالیبراسیون مواجه هستند. تجربه گسترده ما در تولید هر دو محصول و همچنین ماشینهایی که آنها را تولید میکنند، دیدگاه منحصر به فردی در حل این مسائل به ما میدهد. این ما را از بسیاری از یکپارچهسازان ربات که معمولاً برای کسب و کار به منابع دیگر تکیه میکنند، متمایز میکند.
ما هیچ تجهیز یا مادهای مرتبط با حرکت مواد خارج از خط کارخانه یا اجرای سیستم مدیریت تولید توسعه یا تولید نمیکنیم. عناصر یک پروژه، از جمله یکپارچهساز سیستم و در نتیجه تأمینکننده، مسئولیت کارخانه است.
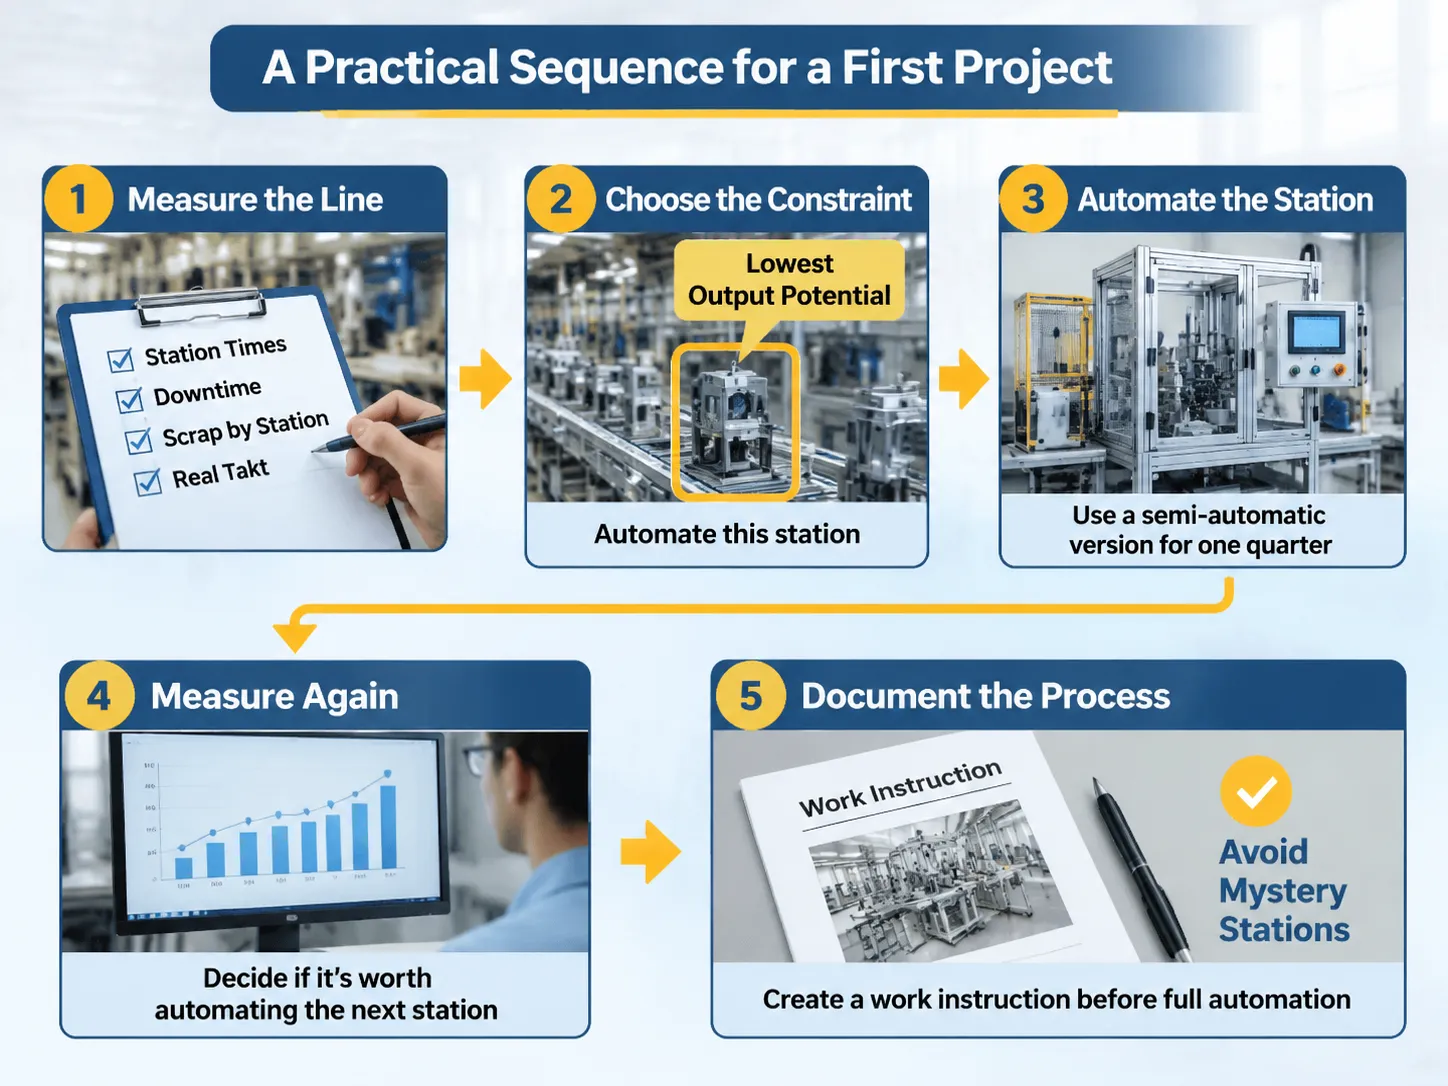
یک توالی عملی برای اولین پروژه
اولین پروژه باید این پنج مرحله را دنبال کند:
- اندازهگیری خط: خروجی اندازهگیری شده باید شامل زمانهای ایستگاه اندازهگیری شده، زمانهای توقف، ضایعات به ازای هر ایستگاه و تاکت واقعی باشد.
- انتخاب محدودیت: ایستگاهی را انتخاب کنید که کمترین پتانسیل خروجی را دارد، نه ایستگاهی که بیشترین خروجی واقعی را دارد؛ این ایستگاه باید خودکار شود.
- بهترین روش برای خودکار کردن این ایستگاه، خرید نسخه نیمهخودکار آن و سپس استفاده از آن برای یک چهارم تولید است.
- دوباره اندازهگیری کنید و تصمیم بگیرید که آیا ارزش خودکار کردن ایستگاه بعدی با استفاده از دادههای جدید را دارد یا خیر.
- اکثر پروژهها مرحله پنجم را کامل نمیکنند؛ این مرحله برای مستندسازی کل فرآیند قبل از خودکارسازی است. اگر ایستگاهی بدون ارائه دستورالعمل کاری به اپراتور خودکار شود، آن ایستگاه برای اپراتور خود مانند یک راز است و هیچکس قادر به بهبود آن نخواهد بود. دستگاه بازرسی خودکار یک مثال خوب است زیرا تنها در صورتی سرمایهگذاری ارزشمند است که بازرس بتواند نقص مورد بازرسی را به درستی شناسایی کند.
سوالات و پاسخها
پنج D اتوماسیون چیست؟
کسلکننده، کثیف، خطرناک، دشوار و گران؛ این پنج مورد D در شناسایی وظایفی که احتمالاً قابل اتوماسیون هستند، بر اساس میزان نفرت فرد از انجام آن وظیفه و هزینه انجام آن وظیفه به صورت “به ازای هر واحد” مفید هستند. اگر یک وظیفه دو یا بیشتر از پنج مورد D را داشته باشد، احتمالاً کاندیدای خوبی برای اتوماسیون است.
برخی ایدهها برای بهبود بهرهوری تولید چیست؟
برای بهبود بهرهوری خط تولید، مهم است که آن را با زمان تاکت متعادل کنید. این شامل حذف هرگونه گلوگاه یا محدودیتی است که خط تولید را کند میکند، سرمایهگذاری در ابزارهایی که امکان تغییر سریع بین محصولات را فراهم میکنند، بازرسی محصولات در حین تولید به جای بازرسی پس از اتمام و اندازهگیری OEE (کارایی کلی تجهیزات) برای شناسایی خسارات در سیستم تولید شما. چهار نوع اصلی اتوماسیون وجود دارد: اتوماسیون ثابت برای محصول خاصی که در حجم بالا تولید میشود، اتوماسیون برنامهپذیر برای سری محصولات مشابه که در حجم کمتر تولید میشوند، و اتوماسیون انعطافپذیر که به این معنی است که سیستم اتوماسیون میتواند چندین نوع از همان محصول را بدون توقف برای پیکربندی مجدد مدیریت کند. اتوماسیون یکپارچه زمانی است که سیستم اتوماسیون میتواند با سیستمهای برنامهریزی و کیفیت که از آن پشتیبانی میکنند، ارتباط برقرار کند.
اتوماسیون بهرهوری تولید شما را با حذف تغییرات در زمانهای چرخه، نگه داشتن ایستگاههای تولید در زمان تاکت، آزمایش هر محصول تولید شده به جای نمونهبرداری و حذف وظایفی که انسانها به خوبی انجام نمیدهند، بهبود میبخشد. بهبودهای گزارش شده در بهرهوری تولید به دلیل سیستمهای اتوماسیون معمولاً در محدوده 20٪ تا 50٪ افزایش خروجی بر اساس همان فضای کف و 20٪ تا 50٪ کاهش ضایعات است که خطای انسانی به عنوان علت نقص شناسایی شده است.
چه زمانی باید یک کارخانه اتوماسیون را اجرا کند؟
برخی دستورالعملها و قوانین کلی درباره زمان اجرای اتوماسیون در تأسیسات شما وجود دارد. به طور کلی، اگر یک خط تولید متعادل (با زمان تاکت) باشد، فرآیندی توانمند (بدون نقص) داشته باشد و تقاضای پایداری برای توجیه سرمایهگذاری سرمایهای داشته باشد، اجرای اتوماسیون ایده خوبی است. اجرای اتوماسیون در فرآیندی نامتعادل یا ناتوان صرفاً همان مشکل را با سرمایهگذاری سرمایهای بیشتر تکرار میکند.
آیا اتوماسیون تعداد کارکنان را کاهش میدهد؟
یک افسانه رایج دیگر درباره اتوماسیون این است که هزینههای نیروی کار را کاهش میدهد. اتوماسیون با صرفهجویی در ساعات تولید به ازای هر واحد، بهرهوری تولید را بهبود میبخشد؛ صرفهجویی در ساعات کاری با صرفهجویی در تعداد کارکنان در یک کارخانه تولیدی یکسان نیست. بیشتر کارخانههای تولیدی که اتوماسیون را در یک ایستگاه تولیدی پیادهسازی میکنند، اپراتور را به سادگی به ایستگاه تولیدی دیگری که اتوماسیون آن دشوارتر است، منتقل میکنند. این به این دلیل است که بهبودهای بهرهوری تولید به صورت افزایش خروجی به ازای هر کارمند ظاهر میشود نه کاهش اندازه نیروی کار.
منابع
- Rockwell Automation – یکپارچهسازی خط تولید و OEE
- Siemens – دوقلوی دیجیتال و اتوماسیون تولید
- Keyence – بازرسی در خط و سیستمهای بینایی
- Bosch Rexroth – حمل و نقل و جابجایی خط مونتاژ
- A3 – دادهها و مطالعات موردی صنعت اتوماسیون
نتیجهگیری
اتوماسیون با بهبود ثبات فرآیندهای تولید، بهبود پوشش خط تولید با حذف ایستگاههای نامناسب و تولید داده برای اندازهگیری عملکرد، کارایی تولید را افزایش میدهد. اتوماسیون خط تولید نامتعادل، ناتوان یا با تقاضای کم را بهبود نمیبخشد. متأسفانه، این نوع خطوط تولید اغلب بیشتر از خطوطی با شکاف فناوری رایج هستند.
توالی موفقیتآمیز پیادهسازی اتوماسیون، اندازهگیری، محدود کردن و اتوماسیون یک ایستگاه در هر بار، و سپس اندازهگیری مجدد است. توالی شکست در اتوماسیون، خرید یک سیستم رباتیک و سپس جستجوی کاربرد برای آن است.