benlong




بازرسی بینایی هوش مصنوعی در تولید: چگونه با بینایی ماشین در یک خط مونتاژ واقعی تفاوت دارد
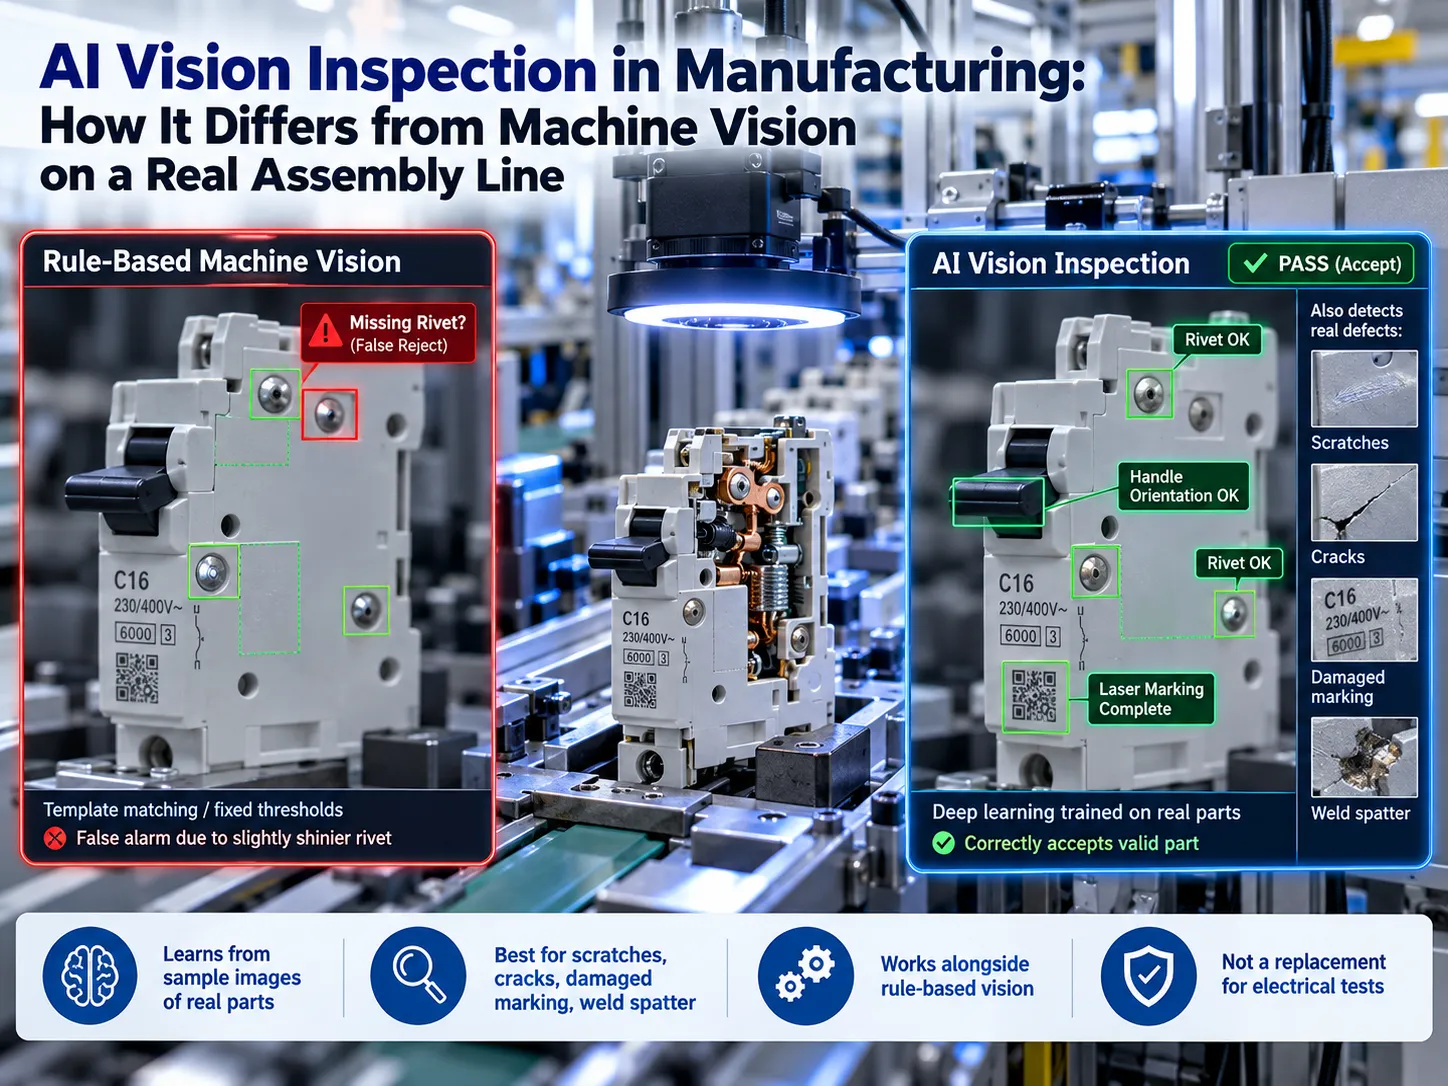
مینیاتوری مدار شکن یک قدم تا نصب درپوش خود فاصله دارد. در عرض دو یا سه ثانیه، دوربین باید بررسی کند که پرچها حضور دارند، دسته به درستی نصب شده و علامتهای لیزری زده شدهاند. سیستم بینایی مبتنی بر قوانین، پرچی را با درخشندگی کمی بیشتر از پرچ استاندارد میبیند و آن را به عنوان غایب علامتگذاری میکند. اپراتور هشدار را بازنشانی میکند و همین اتفاق ده دقیقه بعد دوباره رخ میدهد. بازرسی بینایی هوش مصنوعی به طور کاملاً متفاوتی کار میکند. سیستم صرفاً قوانین مهندس را دنبال نمیکند بلکه از مجموعهای از تصاویر یاد میگیرد که یک محصول خوب چگونه به نظر میرسد.
به طور خلاصه، بازرسی بینایی هوش مصنوعی بر دوربینهای صنعتی و مدل یادگیری عمیقی که با استفاده از تصاویر قطعات مختلف آموزش دیده است، تکیه دارد تا تعیین کند آیا محصول استانداردهای کیفیت را دارد یا خیر. هوش مصنوعی در مواجهه با نقصهایی که شکل ثابتی ندارند، مانند خراشها، ترکها، علامتهای آسیبدیده و پاشش جوشکاری، برتری دارد، زیرا سیستمهای بینایی مبتنی بر قوانین در این زمینه ناکارآمد هستند. بنابراین، بازرسی بینایی هوش مصنوعی به عنوان فناوری مکمل برای بینایی مبتنی بر قوانین در فعالیتهای اندازهگیری یا خواندن کد عمل میکند و نیاز به آزمایشهای الکتریکی مانند منحنیهای قطع، مقاومت تماس و تست های ولتاژ بالا را از بین نمیبرد.
بازرسی بینایی هوش مصنوعی چیست؟
فناوری بازرسی بصری هوش مصنوعی اغلب به عنوان سیستم بازرسی مبتنی بر دوربین شناخته میشود زیرا از دوربینها برای اتخاذ تصمیمات بازرسی بر اساس قابلیتهای هوش مصنوعی استفاده میکند. این فناوری نوآورانهای نیست که نوع جدیدی از نورها را به ارمغان بیاورد؛ بلکه روشی جدید برای پردازش دادههای بازرسی است.
در خط تولید، فرآیند بازرسی شامل چهار مرحله اصلی است:
۱. دریافت تصویر. قطعه به منطقه بازرسی میرسد؛ حسگر فعال میشود و دوربین تصویر را میگیرد.
۲. مقایسه تصویر. مدل تصویر گرفته شده را با نمونههای خوب و معیوب قبلاً آموخته شده مقایسه میکند و امتیازی ارائه میدهد که احتمال وجود نقص را نشان میدهد و اغلب اطلاعاتی درباره موقعیت نقصها در تصویر ارائه میدهد.
۳. پردازش نتیجه. تصمیم قبول یا رد بر اساس آستانهای که مهندسان بر اساس امتیاز دریافتی از مدل تعریف کردهاند، گرفته میشود.
۴. پردازش بازخورد. قطعه یا رد میشود یا اجازه ادامه دارد؛ تصویر گرفته شده، امتیاز و نتیجه نهایی تحت شماره سریال قطعه ذخیره میشوند.
مرحله چهارم اغلب نادیده گرفته میشود اما یکی از مهمترین مراحل است. اگر مشتری محصول معیوب را بازگرداند، ما قادر خواهیم بود به تصویر تولید شده مراجعه کنیم و بفهمیم نقص چگونه بوده است.
بازرسی بینایی هوش مصنوعی در مقابل بینایی ماشین در مقابل AOI
تقریباً هر پرسشی در این موضوع به مقایسه بینایی ماشین با بینایی هوش مصنوعی مربوط میشود. به زبان ساده، چهار حالت بازرسی بصری قطعه وجود دارد و هر حالت وظیفه منحصر به فرد خود را انجام میدهد. علاوه بر این، همه حالتها به جز حالت اول، در دسته بازرسیهای بصری خودکار قرار میگیرند.
| بازرسی دستی | بینایی ماشین مبتنی بر قوانین | AOI (بازرسی نوری خودکار) | بازرسی بینایی هوش مصنوعی | |
|---|---|---|---|---|
| نحوه تصمیمگیری | قضاوت اپراتور | قوانینی که مهندس برنامهریزی میکند: لبهها، لکهها، اندازهگیریها، تطبیق الگو | قوانین و مقایسه مرجع، ساخته شده برای PCBها | مدلی که بر اساس تصاویر قطعات خوب و بد آموزش دیده است |
| تغییر به محصول جدید | سریع، اما وابسته به آموزش و توجه | قوانین جدید و تنظیم، اغلب ساعتها تا روزها | برنامه جدید برد از CAD و بردهای مرجع | بارگذاری مدل برای آن نوع؛ آموزش مدل جدید اگر محصول جدید باشد |
| آنچه به خوبی انجام میدهد | نقصهای غیرمعمول، تصمیمگیریهای قضاوتی | ابعاد، حضور/عدم حضور، خواندن بارکد و کد | اتصالات لحیمکاری و قطعات روی بردهای مدار | نقصهای متغیر: خراشها، ترکها، علامتگذاری آسیبدیده، پاشش، تغییر رنگ |
| جایی که شکست میخورد | خستگی، ناپایداری، سرعت | تغییر در درخشندگی، رنگ یا موقعیتی که برنامهریزی نشده بود | هر چیزی که PCB نیست | انواع نقصهایی که هرگز ندیده است؛ تغییرات در نور یا ماده |
| ردهای کاذب | بسته به فرد و شیفت متفاوت است | بالا وقتی ظاهر به طور طبیعی متفاوت است | متوسط؛ نیاز به تنظیم برای هر برد | کمتر در ویژگیهای متغیر پس از آموزش، اما باید روی قطعات خودتان بررسی شود |
| اندازهگیری دقیق | خیر | بله، قدرت اصلی آن | بله، برای ویژگیهای برد | وظیفه آن نیست؛ از قوانین برای اندازهگیری استفاده کنید |
| آیا میتواند رد را توضیح دهد؟ | تا حدی | بله: کدام قانون شکست خورد | بله: کدام بررسی شکست خورد | تا حدی: یک امتیاز و نقشه حرارتی، نه یک قانون |
ما میتوانیم سه نتیجهگیری زیر را داشته باشیم: استفاده از تکنیکهای بینایی مبتنی بر قانون برای ارزیابی ابعاد، حضور چیزی و خواندن کدها را ادامه دهید زیرا سریع، دقیق و ساده است؛ و از فناوری هوش مصنوعی برای شناسایی نقصهایی که هر بار تغییر میکنند مانند خراشها، علامتگذاری ناقص و تغییرات رنگ استفاده کنید؛ همچنین باید به یاد داشت که AOI PCB و مجموعههای الکتریکی کمولتاژ مشکلات متفاوتی را نشان میدهند: دستگاه AOI برای بردهای مدار به درستی با کلیدهای مدار کار نخواهد کرد، و فناوریهای هوش مصنوعی که روی کلیدهای مدار آموزش دیدهاند با الکترونیک داخل RCBO کار نخواهند کرد.
سیستم بازرسی بینایی هوش مصنوعی در واقع شامل چه چیزهایی است
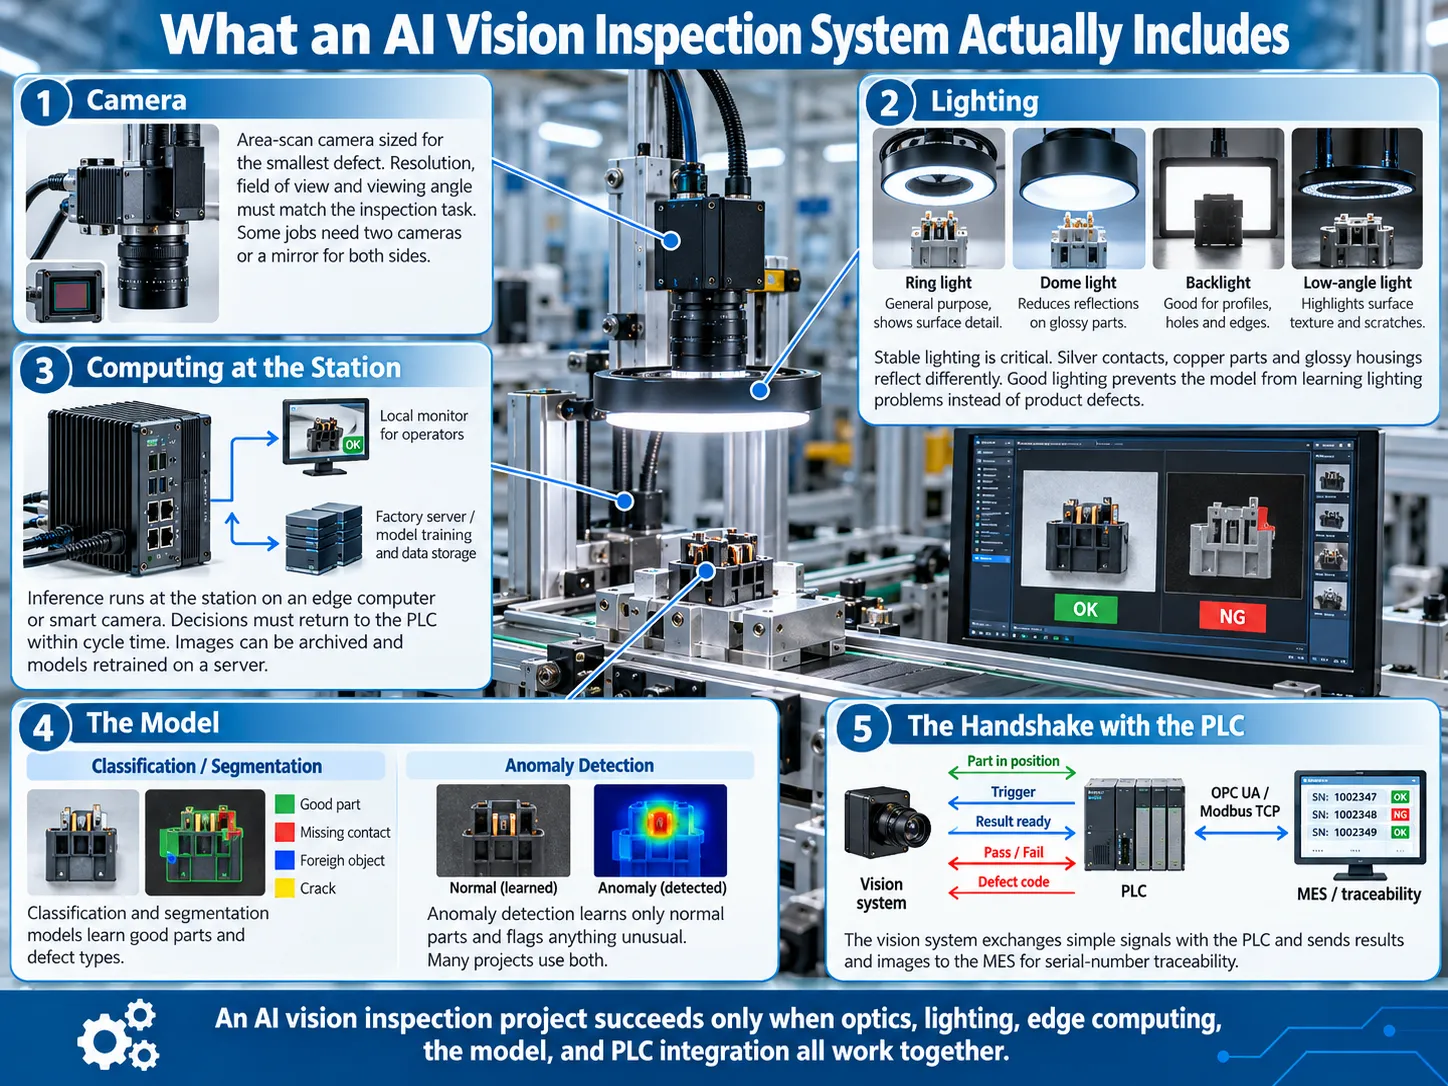
سیستم بازرسی بینایی هوش مصنوعی در خط تولید از پنج جزء تشکیل شده است. همه درباره مدل صحبت میکنند، در حالی که چهار جزء باقیمانده تصمیم میگیرند که آیا پروژه پذیرفته میشود یا خیر.
دوربین
انتخاب دوربین صنعتی، دوربین اسکن منطقهای است و وضوح آن به حداقل اندازه نقصی که میخواهید شناسایی کنید بستگی دارد. اگر نگران ترکهای 0.1 میلیمتر هستید، باید تعداد کافی پیکسل داشته باشید که آن طول را پوشش دهد تا میدان دید دوربین و وضوح دوربین را تعیین کنید. در برخی موارد، کاربرد نیاز به استفاده از دو دوربین یا آینه دارد تا هر دو طرف قطعه مورد بازرسی دیده شود.
نورپردازی
نورپردازی یک بخش جداگانه است زیرا بیشتر شکستها به دلیل نورپردازی ضعیف رخ میدهد. تماسهای نقرهای، قطعات مسی و قابهای براق نور را به روشهای مختلفی بازتاب میدهند، بسته به زاویه شیء. چراغهای حلقهای، چراغهای گنبدی، نورهای پسزمینه و نورهای با زاویه کم برای آشکارسازی انواع مختلف نقصها استفاده میشوند. اگر نورپردازی قبل از شروع آموزش مدل پایدار نباشد، پروژه موفق نخواهد شد. مدل مشکلات مربوط به نورپردازی را یاد میگیرد به جای نقصهای موجود در قطعات بازرسی شده.
محاسبات در ایستگاه
استنتاج روی کامپیوتر لبه یا مستقیماً در دوربین هوشمند در ایستگاه انجام میشود، اما نه در فضای ابری. بسیار مهم است که تصمیم در طول زمان چرخه به PLC بازگردانده شود تا خط تولید مجبور به انتظار برای اتصال نباشد. تصاویر در فضای ابری یا سرور کارخانه ذخیره میشوند، جایی که مدلها دوباره آموزش داده میشوند.
مدل
دو نوع مدل معمولاً در سیستمهای بازرسی استفاده میشوند. مدلهای طبقهبندی و بخشبندی با استفاده از نمونههای قطعات عادی و نقصهای هر نوع آموزش داده میشوند. مدل تشخیص ناهنجاری فقط ویژگیهای قطعات عادی را یاد میگیرد و هر چیزی که متفاوت به نظر برسد را شناسایی میکند، که اگر نقصی وجود نداشته باشد، خوب عمل میکند. بسیاری از راهحلها از هر دو نوع مدل استفاده میکنند.
تبادل سیگنال با PLC
در فرآیند تبادل سیگنال، سیستم دوربین و PLC چند سیگنال ساده را رد و بدل میکنند: قطعه در موقعیت، تریگر، نتیجه، موفقیت یا شکست و گاهی کد نقص. نتیجه و تصاویر با استفاده از رابط استانداردی مانند OPC UA یا Modbus TCP به MES ارسال میشوند که امکان یافتن هر تصویر با استفاده از شماره سریال را فراهم میکند. مرور کلی ما حسگرهای اتوماسیون صنعتی توضیح میدهد که بینایی ماشین در کجای سایر حسگرهای دستگاه قرار میگیرد.
جایگاه بازرسی بینایی هوش مصنوعی در خط مونتاژ الکتریکی
هوش مصنوعی در زمینه تشخیص نقص در مورد کلیدهای مینیاتوری و کنتاکتورها جایگاهی دارد. جدول زیر انواع مختلف فرآیندهای بازرسی بینایی را که میتوان استفاده کرد نشان میدهد و بهترین روش انجام آنها را با هوش مصنوعی، قوانین یا هر دو مشخص میکند. زمان استنتاج بین چند ده میلیثانیه متغیر است که هنوز قابل قبول است زیرا زمان چرخه ایستگاه حدود ۲ تا ۳.۵ ثانیه است در خط مونتاژ اتوماتیک MCB.
| بررسی کنید | چه چیزهایی ممکن است اشتباه پیش برود | قوانین یا هوش مصنوعی؟ | چرا |
|---|---|---|---|
| حضور پرچ | پرچ گم شده یا نیمهنصب شده | ابتدا قوانین؛ اگر درخشندگی بسیار متفاوت باشد هوش مصنوعی | حضور ساده است، اما بازتابها باعث ردهای کاذب میشوند |
| موقعیت و زاویه تماس | تماس نقرهای کج یا خارج از مرکز | قوانین برای موقعیت؛ هوش مصنوعی برای آسیب سطح | موقعیت یک اندازهگیری است؛ آسیب نیست |
| دسته و قطبیت | دسته معکوس، ترتیب قطب اشتباه | قوانین | هندسه ثابت، الگوی واضح |
| علامتگذاری لیزری و OCR | کاراکترهای گم شده، کمرنگ یا شکسته | OCR هوش مصنوعی برای علائم آسیبدیده؛ قوانین برای کدها | هوش مصنوعی بهتر با علائم جزئی یا کمکنتراست کنار میآید |
| ترکها و نشانههای فرورفتگی در بدنه | نقصهای قالبگیری، شاتهای ناقص، تغییر رنگ | هوش مصنوعی | نقصها در شکل و موقعیت متفاوت هستند |
| قرارگیری ترمینال | ترمینال به طور کامل جا نخورده است | قوانین یا اندازهگیری سهبعدی | عمق یک بعد است |
| برچسبها و برگههای راهنما | برچسب اشتباه، برگه راهنما گم شده | قوانین به همراه OCR | تطبیق با دستورالعمل |
| پاشش جوش و برادهها | پاشش روی تماسها، برادهها روی قطعات جوش داده شده | هوش مصنوعی | اشکال و اندازههای نامنظم |
ماشینهای خود بنلونگ امروز از سمت قوانین این جدول استفاده میکنند. در دستگاه مونتاژ چند قطبی MCB, ، یک دوربین CCD تراز دیواره جانبی و فاصله قطب را بررسی میکند و قطعات را قبل از پرچکاری با دقت ±0.05 میلیمتر موقعیتیابی میکند. خط تست اتوماتیک MCB شامل بازرسی دیداری بدنه، برچسب و پیچها است. هوش مصنوعی بیشتر در جایی اضافه میشود که نقصها نامنظم هستند، به همین دلیل بدنهها، علامتگذاری و جوشها در صدر فهرست قرار دارند.
آنچه دید نباید قضاوت کند
نقصهای جدی در مدارشکنها وجود دارد که نمیتوان آنها را به صورت بصری تشخیص داد:
فناوری قطع آنی در زمان؛;
زمان در 1.13 و 1.45 برابر جریان نامی برای قطع حرارتی؛;
مقاومت تماس؛;
مقاومت دیالکتریک؛;
زمان قطع جریان نشتی در RCCBها و RCBOها.
یک مدارشکن ممکن است ظاهراً کامل به نظر برسد، اما هنوز هم ممکن است دیر قطع کند. آزمایش ویژگیهای ذکر شده توسط یک میز آزمایش انجام میشود، مانند دستگاه آزمایش قطع مغناطیسی MCB و تست ولتاژ بالا, ، که زمان قطع ±1 میلیثانیه برای هر دستگاه آزمایش شده را در نظر میگیرد. یک دوربین ظاهر قطعه را تشخیص میدهد؛ آزمایش الکتریکی تعیین میکند که آیا به درستی کار میکند یا خیر. یک خط خوب نتایج آزمایش را با شماره سریال منحصر به فرد هر دستگاه مرتبط میکند.
مثال: یک ایستگاه دوربین در خط MCB
در اینجا نحوه کار یک ایستگاه بینایی هوش مصنوعی در خط مدارشکن که حدود سه ثانیه برای هر واحد کار میکند، آمده است. زمانها ارقام معمول برای این نوع ایستگاه هستند، نه مشخصات دقیق.
| زمان | چه اتفاقی میافتد |
|---|---|
| 00 ثانیه | مدارشکن وارد فیکسچر میشود و محکم میشود. یک حسگر تأیید میکند که در موقعیت قرار دارد. |
| 05 ثانیه | PLC یک تریگر ارسال میکند. نور استروب روشن میشود و دوربین برای چند میلیثانیه نوردهی میکند. |
| 10–0.20 ثانیه | تصویر به کامپیوتر لبه میرسد. مدل پرچها، دسته، علامتگذاری و بدنه را بررسی میکند و برای هر کدام امتیازی بازمیگرداند. |
| 25 ثانیه | امتیازها با آستانهها مقایسه میشوند و نتیجه قبول یا رد با کد نقص به PLC ارسال میشود. |
| از 0.30 ثانیه به بعد | در صورت رد، PLC مدارشکن را به کانال رد هدایت میکند. در صورت قبول، ادامه میدهد. |
| به صورت موازی | تصویر، امتیازها و نتیجه به MES تحت شماره سریال مدارشکن نوشته میشوند. |
فرآیند تغییر از یک ماشین به ماشین دیگر جایی است که هوش مصنوعی ارزش واقعی ایجاد میکند. یک مدارشکن میتواند در یک روز بین مدلهای 1P تا 4P، مدلهای B، C و D و همچنین بسیاری از ردههای جریان حرکت کند. با دید مبتنی بر قوانین، تغییر مدل نیازمند بهروزرسانی مناطق مشاهده و محدودیتهای عددی برای مدلهای مختلف توسط مهندس است. با دید هوش مصنوعی، خانوادههای مختلف محصولات مدلهای خود را جداگانه آموزش میدهند و دستورالعمل تغییر ماشین نیز برای انتخاب مدل صحیح استفاده میشود.
وقتی یک نوع جدید ظاهر میشود، تیم باید تصاویر را جمعآوری کند، مدل را ایجاد کند و قبل از عملیاتی شدن آن را بررسی کند. این کار پیچیده به نظر میرسد، اما فقط یک بار برای هر مدل انجام میشود، صرفنظر از تعداد تغییرات مدارشکن.
چگونه تولیدکنندگان امروز از بازرسی دید هوش مصنوعی استفاده میکنند
چند نمونه عمومی نشان میدهد فناوری تا چه حد گسترش یافته و محدودیتهای آن کجاست.
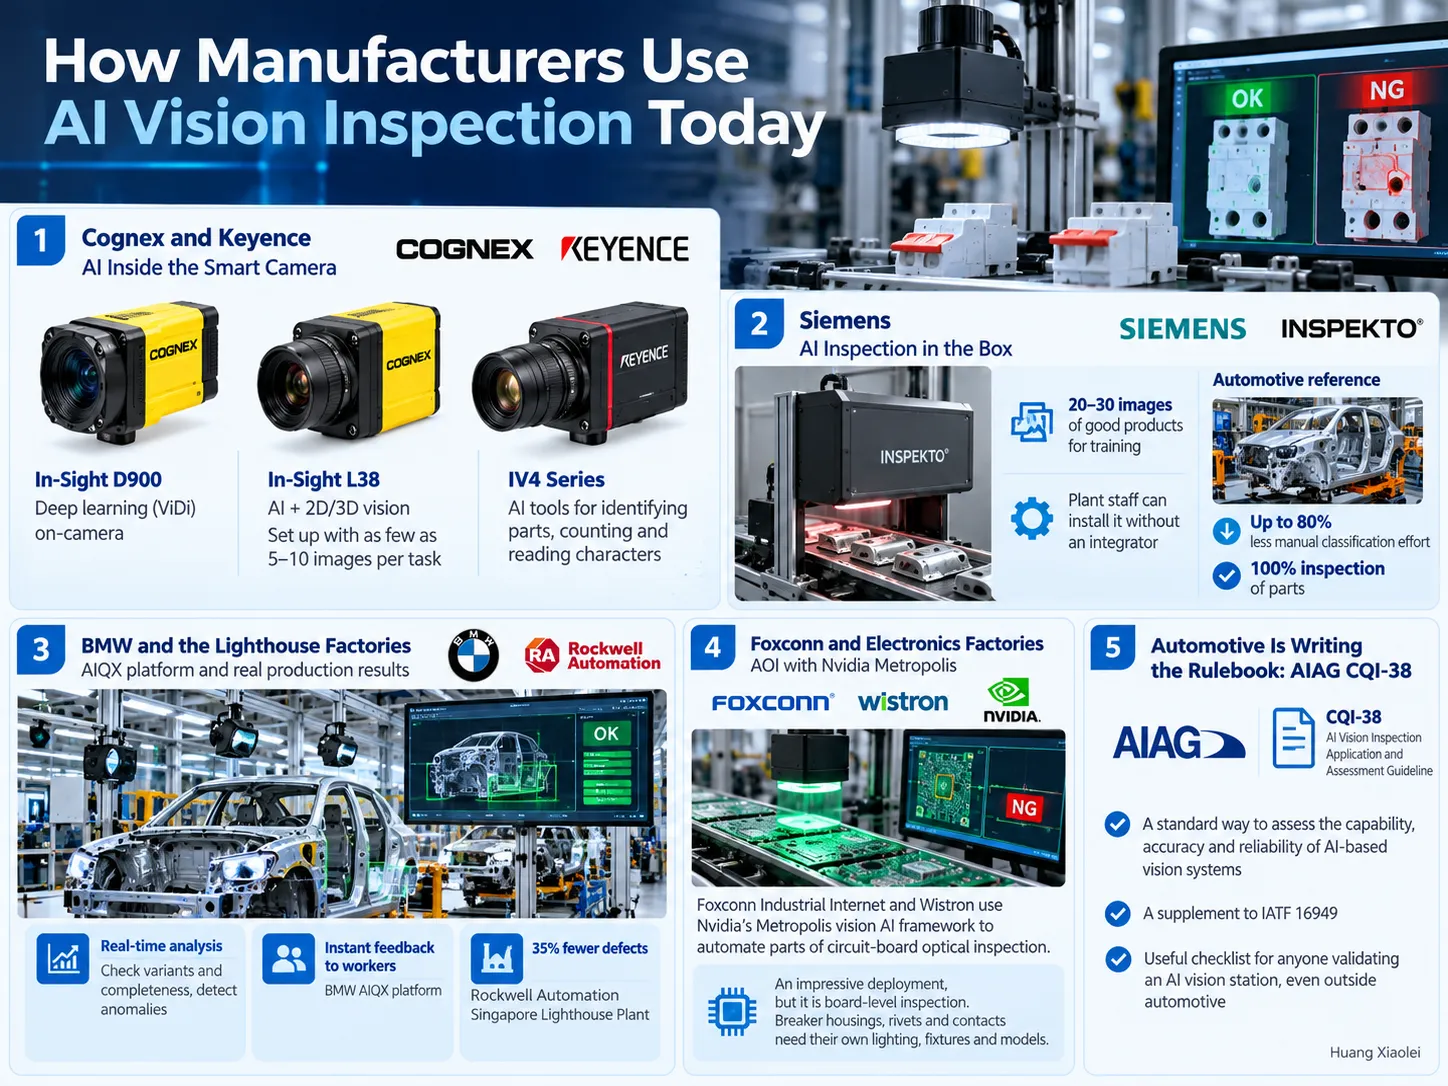
Cognex و Keyence: هوش مصنوعی در دوربین هوشمند
Cognex یک سیستم یادگیری عمیق را در جدیدترین دوربین هوشمند صنعتی In-Sight D900 خود ادغام کرده است که از فناوری یادگیری عمیق ViDi برای تشخیص نویسههای نوری، تأیید مونتاژ و شناسایی نقصها استفاده میکند. جدیدترین مدل In-Sight L38 این شرکت، هوش مصنوعی را با دید دو بعدی و سه بعدی ترکیب کرده و تنها به ۵-۱۰ تصویر برچسبخورده برای پیکربندی نیاز دارد، همانطور که توسط Cognex گزارش شده است. به نوبه خود، سری دوربین IV4 تولید شده توسط Keyence شامل قابلیتهای هوش مصنوعی برای شناسایی قطعات، شمارش و خواندن نویسهها با پیشنهاداتی برای تصویربرداری بهینه است. آینده روشن است: ادغام هوش مصنوعی در دوربینها یک واقعیت است.
زیمنس: بازرسی هوش مصنوعی در یک جعبه
در سال ۲۰۲۴، زیمنس شرکت آلمانی به نام Inspekto را خریداری کرد که بازرسی بصری مبتنی بر هوش مصنوعی را به صورت یک واحد واحد شامل دوربین، منبع نور، لنز و نرمافزار ارائه میدهد. آموزش سیستم شامل حدود ۲۰-۳۰ تصویر از محصولات خوب است؛ علاوه بر این، نصب میتواند توسط اپراتورها بدون دخالت در ادغام انجام شود. یک پروژه مرجع انجام شده توسط زیمنس شامل جایگزینی ارزیابی دستی قطعات مهرزده با فناوری هوش مصنوعی بود که اجازه داد تعداد بررسیهای دستی تا هشتاد درصد کاهش یابد.
بیامو و کارخانههای فانوس دریایی
سیستمهای AIQX بیامو اطلاعات مربوط به فرآیندهای تولید را از طریق دوربینهای قرار گرفته در خط مونتاژ جمعآوری میکنند که بررسیهای مربوط به واریانتها و کامل بودن را انجام میدهند، همچنین ناهنجاریها را در زمان واقعی کشف کرده و بازخورد فوری به اپراتورها ارائه میدهند. علاوه بر این، کارخانه سنگاپور Rockwell Automation که در فهرست جدیدترین فانوسهای جهانی توسط مجمع جهانی اقتصاد ذکر شده است، کاهش 35% نقصها را به دلیل سیستمهای کنترل کیفیت هوش مصنوعی گزارش کرده است. راهنمای ما به نمونههای کارخانه فانوس دریایی نشان میدهد چگونه بازرسی بصری در حلقه داده گستردهتر در کارخانههای زیمنس، اشنایدر الکتریک و Eaton جای میگیرد.
فاکسکان و تولید الکترونیک: این AOI است
Foxconn Industrial Internet و Wistron در حال پیادهسازی سیستم هوش مصنوعی بینایی Metropolis شرکت Nvidia برای ارزیابی خودکار بردهای مدار چاپی هستند. مورد کاربرد چشمگیر تنها به ارزیابی بردهای مدار محدود میشود. بازرسی سایر عناصر مانند تماسها، اتصالات و کانکتورها نیازمند توسعه سیستمهای نورپردازی خاص و مدلهای منحصر به فرد است.
صنعت خودرو در حال نوشتن کتاب قوانین است: AIAG CQI-38
در ژوئن ۲۰۲۶، AIAG راهنمایی به نام CQI-38 منتشر کرد که هدف آن فناوری بازرسی بصری و ارزیابی کاربرد است. این سند روش ارزیابی استانداردی را برای OEMها، تأمینکنندگان و تولیدکنندگان برای هر سیستم بازرسی بصری مبتنی بر هوش مصنوعی فراهم میکند. اگرچه تولیدکنندگان محصولات کمولتاژ ملزم به استفاده از CQI-38 نیستند، اقدامات پیشگیرانه آن برای اعتبارسنجی فناوری برای هر کسی که در ارزیابی فناوری هوش مصنوعی بصری دخیل است، قابل توجه است.
پیادهسازی بازرسی هوش مصنوعی بصری بدون آزمایش شش ماهه
وقتی برنامههای آزمایشی هوش مصنوعی بصری ماهها طول میکشند، دلایل رایجی برای شکست وجود دارد. فهرست زیر به جلوگیری از آن کمک میکند.
ابتدا فقط بر روی یک نقص تمرکز کنید. به جای اعمال فناوری بینایی در خط تولید از ابتدا، نقصی را که امروز باعث ضرر مالی میشود انتخاب کنید، برای مثال چاپهای ناقص یا بدنههای آسیبدیده.
قبل از گرفتن عکسها، نورپردازی صحیح و موقعیت قطعات را فراهم کنید. در طول فرآیند آموزش مدل، نور و حرکت قطعات نویز ایجاد میکنند نه نقص.
تصاویر کیفیت بالا و متعددی جمعآوری کنید و انواع نقصها را تمایز دهید. هنگام برخورد با انواع نادر نقصها، بهتر است تشخیص ناهنجاری انجام شود تا اینکه وانمود کنیم ۵۰۰ تصویر از نقصهایی داریم که دو بار در ماه رخ میدهند.
تعداد ردهای کاذب و فرارها را در دستگاههای خود مقایسه کنید. عدد ۹۹۱TP3T یک فروشنده با استفاده از مدل نمایشی هیچ معنایی ندارد اگر بدنهها تحت نورپردازی متفاوت بررسی شوند.
استنتاج را در لبه و در زمان چرخه عملیات انجام دهید. ابر و سرور فقط برای ذخیره تصاویر و آموزش مجدد مدل استفاده خواهند شد.
از حالت سایه برای ضبط و امتیازدهی ورودیها استفاده کنید، اما در این مرحله هیچ خوانشی را رد نکنید. این حالت امکان برآورد نسبت نتایج هوش مصنوعی به دیدگاههای بازرس را قبل از شروع استفاده از سیستم فراهم میکند.
پس از هر تغییر، در صورت تغییر خط تولید یا تولید انواع مختلف دستگاهها، اعتبارسنجی مجدد انجام دهید.
ردهای کاذب: عددی که تعیین میکند آیا خط دوربین را نگه میدارد یا خیر
دو مقدار بسیار مهمتر از هر مقدار دقتی است که در یک بروشور ذکر شده است. نرخ فرار نشان میدهد چند قطعه معیوب توسط دوربین عبور کردهاند. نرخ رد کاذب به ما میگوید چند محصول غیر معیوب دور انداخته شدهاند.
برای روشن شدن وضعیت، بیایید به مثالی نگاه کنیم که از یک موقعیت واقعی گرفته نشده است. یکی از خطوط تولید دستهای از ۱۰۰۰۰ مدارشکن تولید میکند که در میان آنها ۵۰ قطعه دارای نقص سطحی هستند.
| تنظیم A: آستانه سختگیرانه | تنظیم B: آستانه نرمتر | |
|---|---|---|
| مدارشکنهای معیوب گرفته شده | ۴۹ از ۵۰ (۹۸۱TP3T بازیابی) | ۴۶ از ۵۰ (۹۲۱TP3T بازیابی) |
| مدارشکنهای معیوب از دست رفته | 1 | 4 |
| مدارشکنهای سالم رد شده | ۱۵۰ (۱.۵۱TP3T نرخ رد کاذب) | ۲۰ (۰.۲۱TP3T نرخ رد کاذب) |
| سهم ردهایی که واقعاً معیوب هستند | ۴۹ از ۱۹۹، حدود ۲۵۱TP3T دقت | ۴۶ از ۶۶، حدود ۷۰۱TP3T دقت |
به نظر میرسد همه چیز توسط تنظیم A گرفته شده است، اما مشخص میشود که سه چهارم مدارشکنهای رد شده کاملاً سالم هستند. در مقابل، تنظیم B از سوی اپراتورها بازخورد خوبی دریافت میکند و اجازه میدهد چهار مدارشکن معیوب عبور کنند.
پیامدهای دو سناریو متقارن نیستند. نگه داشتن یک قطعکننده معیوب که میتواند باعث جرقه و اتصال کوتاه شود، بسیار پرهزینهتر از دور انداختن چندین قطعه سالم است. اما اگر نرخ رد کاذب خیلی بالا باشد، اپراتورها دیگر به دوربین اعتماد نخواهند کرد، شروع به تغذیه مجدد قطعات رد شده بدون بررسی میکنند و در نهایت آن را خاموش خواهند کرد. بنابراین قانون طلایی برای راهاندازی موفق سیستم، محافظت از نرخ رد در عیوبی است که تفاوت ایجاد میکنند و سپس بهبود نرخ رد کاذب با نصب نورپردازی بهتر، تصاویر آموزشی بیشتر و آستانههای متفاوت برای هر نوع عیب است.
بینایی هوش مصنوعی، PLC، MES و سایر بخشهای خط تولید
یک ایستگاه بینایی یکی از اجزای پشته اتوماسیون است که به تصمیمگیری کمک میکند؛ از طریق دوربین، PLC آن تصمیم را اجرا میکند و MES تصویر را همراه با نتیجه آن نسبت به شماره سریال مرتبط با نتایج تست الکتریکی تولید شده در مراحل متوالی فرآیند تولید بایگانی میکند، بنابراین امکان به دست آوردن اطلاعات مفید، نه فقط ذخیره دادهها، فراهم میشود:
- قبل از ساخت ایستگاه، یک دوقلوی دیجیتال خط تولید میتواند نشان دهد که آیا دوربین با زمان چرخه سازگار است و آیا فیکسچرها یا گیرهها دید آن را مسدود میکنند یا خیر.
- وقتی نرخ عیب شروع به تغییر میکند،, هوش مصنوعی عاملیتدار در تولید مشخص میکند که چه کسی یا چه چیزی تصمیم میگیرد نمونهگیری را گسترش دهد یا خط تولید را متوقف کند.
- بینایی همچنین یکی از حواس پشت هوش مصنوعی فیزیکی در تولید, است، جایی که ماشینها میبینند و در یک حلقه بسته آنچه انجام میدهند را تنظیم میکنند.
- تولید بدون حضور نیروی انسانی به بازرسیای وابسته است که دیگر نیازی به حضور فرد در ایستگاه ندارد، به همین دلیل هر کارخانه تاریک واقعی به بازرسی در خط و جداسازی خودکار تکیه دارد.
هزینهها و آنچه جایگزین نمیکند
ما در این بخش اندازه بازار را ارائه نمیدهیم زیرا برای بازار شما بیربط است. آنچه اهمیت دارد، کل هزینههایی است که صرف میشود. دوربینها و نورها بخش کوچکی از این هزینهها هستند، در حالی که هزینههای بزرگتر مربوط به مهندسی برای فیکسچرها و نورپردازی، گرفتن و برچسبگذاری تصاویر، اعتبارسنجی و هدر رفتن زمان تولید در صورت توقف خط به دلیل ردهای کاذب در زمان راهاندازی است.
علاوه بر این، مهم است بدانید برای چه چیزی هزینه میکنید. به عنوان مثال، یک ایستگاه بینایی که به عنوان بخشی از یک ماشین اختصاصی ساخته شده است با مجوز نرمافزار بازرسی مبتنی بر هوش مصنوعی متفاوت است. اولی شامل فیکسچر، نورپردازی، کنترلهای PLC و MES است که قبلاً برای قطعه خاص شما بهینه شدهاند. گزینه دوم فقط یک جعبه ابزار به شما میدهد و کار یکپارچهسازی را به عهده شما میگذارد.
سوالات متداول
بازرسی بینایی هوش مصنوعی چیست؟
بازرسی بینایی هوش مصنوعی به عنوان نوعی بازرسی بصری تعریف میشود که توسط ماشینی مجهز به دوربینها انجام میشود که تصاویر قطعات را در حین بازرسی ثبت میکند، سپس این تصاویر توسط یک شبکه عصبی عمیق که بر اساس تصاویر قطعات معیوب و سالم آموزش دیده است، تحلیل میشوند. بازرسی بینایی هوش مصنوعی برای شناسایی عیوب با اشکال و مکانهای متغیر مانند خراشها، ترکها، علامتها و پاشش جوشکاری مفید است.
بازرسی بینایی هوش مصنوعی چگونه با بینایی ماشینی متفاوت است؟
بینایی ماشینی که بر اساس قوانین عمل میکند، از قوانینی پیروی میکند که توسط یک مهندس برنامهریزی شدهاند، مانند اندازهگیری طول یک لبه یا بررسی وجود یک لکه با اندازه خاص. بینایی هوش مصنوعی از نمونههایی که به آن داده میشود یاد میگیرد. در حالی که بینایی مبتنی بر قانون برای اندازهگیریهای دقیق، بررسی وجود و خواندن کدها بهتر است، بینایی هوش مصنوعی میتواند با نقصهایی که هر بار متفاوت به نظر میرسند، مقابله کند. اکثریت خطوط تولید هر دو نوع بینایی را به کار میگیرند.
آیا بینایی هوش مصنوعی میتواند جایگزین AOI شود؟
معمولاً خیر. دستگاههای AOI برای کار با بردهای مدار چاپی ساخته شدهاند، با نورپردازیهای داخلی، برنامهریزی و کتابخانههایی برای تشخیص اتصالات لحیمکاری و قطعات. در حالی که یکی از روندها این است که هوش مصنوعی به طور فزایندهای برای AOI به کار میرود تا از هشدارهای کاذب جلوگیری کند، یک سیستم بینایی هوش مصنوعی که برای ماشینآلاتی مانند مدارشکنها توسعه یافته است میتواند به جای AOI در کامپیوترها استفاده شود و بالعکس نیز امکانپذیر است.
برای آموزش یک سیستم بازرسی بینایی هوش مصنوعی به چند تصویر نیاز دارید؟
این معمولاً توسط نوع نقص و روشهای مورد استفاده برای تشخیص آن تعیین میشود. برخی تأمینکنندگان حداقل مقدار شروع را پیشنهاد میدهند، در حالی که Siemens Inspekto نزدیک به ۲۰-۳۰ تصویر از قطعات خوب را پیشنهاد کرده است، در حالی که Cognex با سیستم In-Sight L38 خود به ندرت به ۵-۱۰ تصویر برچسبخورده در هر وظیفه نیاز دارد. اما در اکثر موارد، یک مدل تولید قابل اعتماد قطعاً به صدها تصویر “خوب” در شرایط نوری پایدار به همراه نمونههایی از هر نوع نقص نیاز دارد.
رد نادرست در بازرسی بینایی چیست؟
رد نادرست به معنای رد یک قطعه است که در واقع در وضعیت خوبی قرار دارد. درصد رد نادرست صرفاً درصد قطعات خوب رد شده است. این موضوع مهم است، زیرا در هر مورد رد نادرست نه تنها مواد از دست میروند، بلکه زمان بازکاری صرف میشود و اگر درصد آن خیلی بالا باشد، کارکنان اعتماد خود را به سیستم از دست میدهند و ممکن است آن را نادیده بگیرند.
آیا بازرسی بینایی هوش مصنوعی برای مونتاژ مدارشکن کار میکند؟
بله، علامتگذاری لیزری میتواند برای بازرسیهای بصری استفاده شود، از جمله در زمینههای آسیب به بدنه و مشکلات جمعشدگی. با این حال، این جایگزین آزمایشهای الکتریکی نیست و بنابراین منحنیهای قطع، مقاومت تماس، مقاومت دیالکتریک و زمان قطع جریان باقیمانده باید در میزهای آزمایش اندازهگیری شوند که دادههای بصری و الکتریکی تحت یک شماره سریال یکسان نگهداری میشوند.
نتیجهگیری
بینایی ماشینی جایگزین تمام فناوریهای قبلی نیست. هنوز چیزهایی مانند دستگاههای اندازهگیری و خوانندههای کد وجود دارند. میزهای آزمایش هنوز تعیین میکنند که آیا مدارشکن به موقع باز میشود یا خیر. هوش مصنوعی توانایی ارزیابی نقصها در الگوهایی که هر بار تغییر میکنند را دارد و ارزیابی را حتی زمانی که فناوری تغییر میکند حفظ میکند بدون نیاز به بازنویسی قوانین توسط اپراتور انسانی.
شرکتهایی که از فناوری بینایی ماشینی بهره میبرند، با کارهای سادهای مانند اصلاح نورپردازی یا تلاشهای صادقانه برای درک اینکه چند مورد رد شده واقعاً اشتباه هستند شروع میکنند و هر تصویر را به یک شماره سریال متصل میکنند.
منابع
- طراحی سیستمهای بینایی – دوربین هوشمند مجهز به یادگیری عمیق معرفی شده توسط Cognex (In-Sight D900)
- سیستم بینایی سهبعدی مجهز به هوش مصنوعی Cognex In-Sight L38 – آموزش مبتنی بر نمونه با ۵–۱۰ تصویر برچسبخورده برای هر وظیفه.
- Keyence – حسگر بینایی سری IV4 با هوش مصنوعی داخلی
- طراحی سیستمهای بینایی – Siemens شرکت نوپای بازرسی بصری خودکار Inspekto را خریداری کرد (۲۰۲۴)
- Siemens – بازرسی کیفیت بصری مقیاسپذیر با استفاده از هوش مصنوعی (پروژه مرجع)
- گروه BMW – چگونه هوش مصنوعی تولید را متحول میکند (AIQX)
- Nvidia – تولیدکنندگان الکترونیک Metropolis را برای کارخانهها به کار میگیرند (۲۰۲۳)
- مجمع جهانی اقتصاد – سایتهای جدید فانوس دریایی جهانی (ژوئن ۲۰۲۶)
- AIAG – ارزیابی فرآیندهای ویژه و راهنمای کاربرد و ارزیابی بازرسی بصری هوش مصنوعی CQI-38 (ژوئن ۲۰۲۶)
آیا میخواهید بازرسی بصری و تست الکتریکی روی هر قطعکننده داشته باشید؟
اگر شما تولیدکننده MCB، MCCB، RCCB یا کنتاکتور هستید و نیاز به بازرسی بصری و الکتریکی هر قطعه دارید، نمونههای محصول خود، نتایج مشخص مورد نیاز و توضیح مختصری از روش بازرسی فعلی خود را برای ما ارسال کنید. مهندسین ما تعیین خواهند کرد که کدام بازرسیها میتوانند با بینایی مبتنی بر قوانین توسعه یابند، کدام با کمک هوش مصنوعی و کدامها روی میز آزمایش انجام شوند و چگونه همه اینها به MES شما متصل شوند.