 Benlong
Wie entwirft man eine Produktionslinie für Leistungsschalter?
Für eine Fabrik, die sich mit der Produktion von Miniatur-Leistungsschaltern beschäftigt, wird die Idee einer Hochkapazitäts- Produktionslinie nicht mehr als wettbewerbsfähiger Luxus betrachtet, sondern als Notwendigkeit. Mit einer richtig gestalteten Linie gibt es nicht nur eine erhöhte Produktion und reduzierte Arbeitskosten, sondern auch zufriedenstellende Informationen für die Prüfer, die überprüfen, ob die Fabrik für die Qualitätszertifizierung zugelassen werden kann: Die Prozesse müssen wiederholbar sein, Ergebnisse müssen dokumentiert und Einheiten müssen rückverfolgbar sein. Zu wissen, wie man eine Produktionslinie gestaltet,, bedeutet jedoch, eine Reihe sehr praktischer Einschränkungen zu berücksichtigen: notwendige Kapazität, Produkteigenschaften, Produktionsweg und der Bereich des Gebäudes müssen berücksichtigt werden.
Der Leitfaden erklärt, wie man die Produktionslinie von Anfang an gestaltet, und zeigt die Methodik am Beispiel der von Benlong Automation entwickelten Produktionslinien für Miniatur-Leistungsschalter und Leistungsschalter in Gehäusen auf und analysiert die Erfahrungen der besten Fabriken der Welt. Er richtet sich an Fabrikbesitzer, Projektingenieure und Einkaufsabteilungen in Indien und den Golfstaaten, die eine neue Fabrik zur Herstellung von Leistungsschaltern gründen oder die bestehende aufrüsten wollen.
Die Produktionslinie ist die kontinuierliche Abfolge von Arbeitsstationen, Förderern und Prüfeinrichtungen, durch die die Komponenten in eine Richtung bewegt werden. Das Design der Linie besteht in der Koordination dieser Abfolge mit dem Produktionsziel, der Produktstruktur und dem Bereich der Anlage.
Was eine Produktionslinie für Leistungsschalter liefern muss
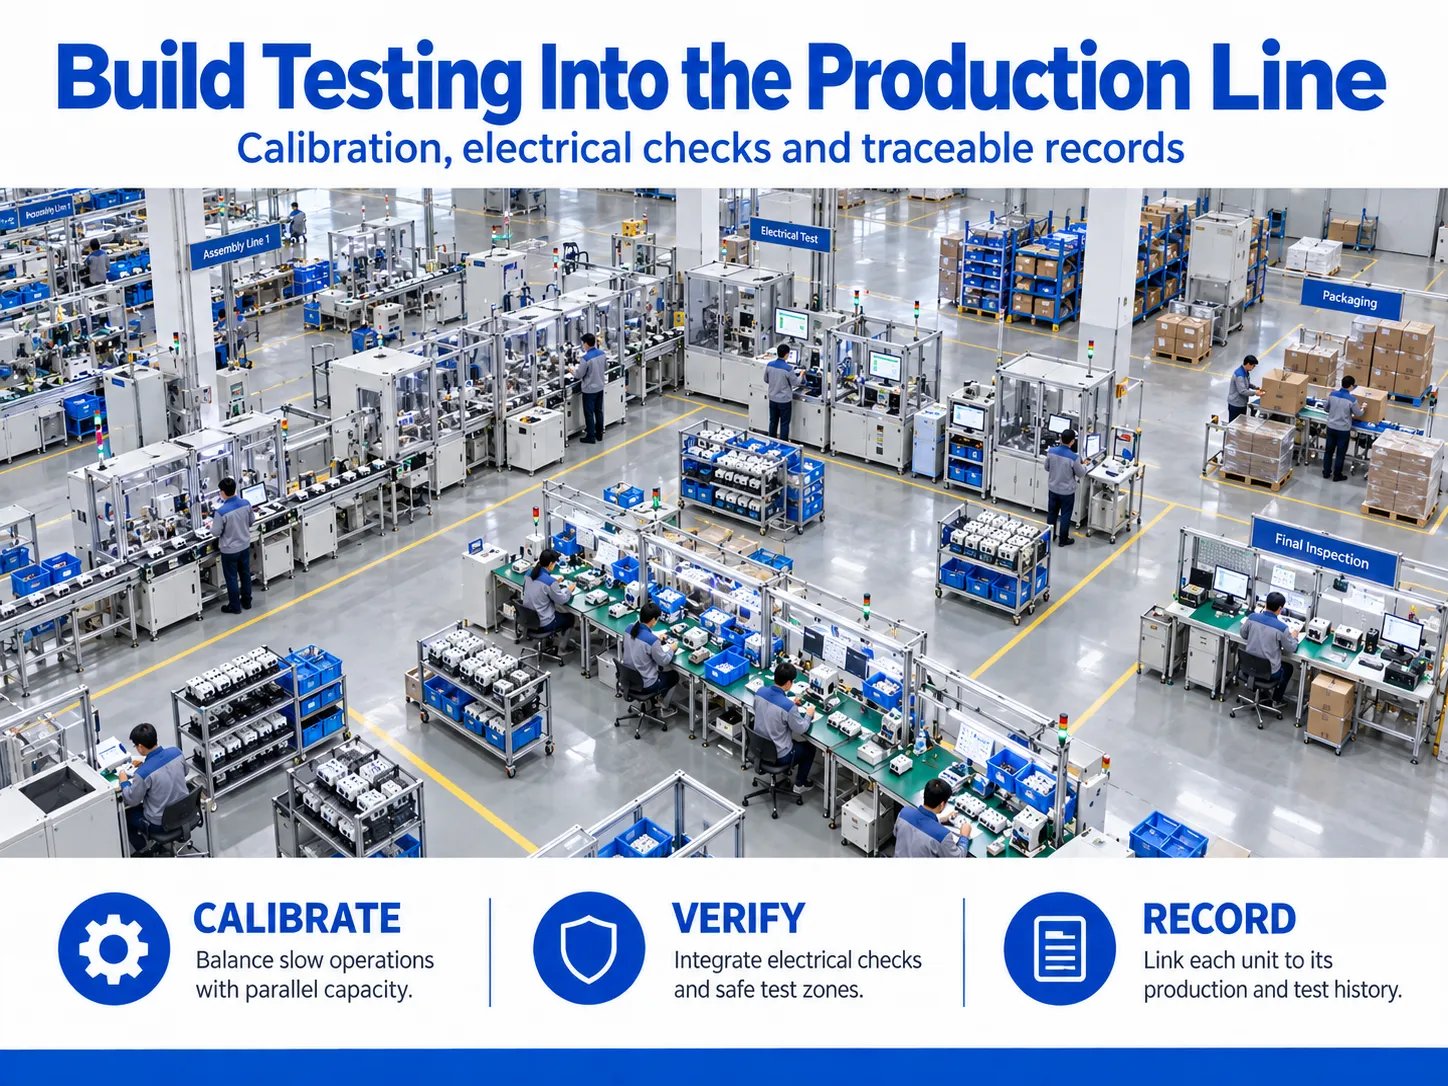
Bevor mit einem Layout begonnen wird, sollte die Linie ein klar definiertes Konzept dessen haben, was die Aufgabe umfasst. Für Niederspannungs-Leistungsschalter ist das Konzept dreifach, und jede Komponente hat die gleiche Bedeutung:
Kapazität – die Ausbringung der Linie ausgedrückt in der Menge der hergestellten Leistungsschalter pro Schicht, Monat und Jahr. Es beinhaltet auch die Aufteilung der Ausbringung nach 1-polig, 2-polig, 3-polig, 4-polig sowie deren Charakteristiken (B, C und D).
- Qualität: Jeder gebaute MCB muss IEC 60898-1 Routineprüfungen wie Auslösecharakteristik und Durchschlagsfestigkeit bestehen. Auf einer Produktionslinie sind diese Prüfungen Teil des Prozesses, nicht ein nachträglich hinzugefügter Inspektionsschritt.
- Rückverfolgbarkeit – Händler und Versorgungsunternehmen verlangen Prüfdaten pro Produkt. Eine Linie, die Kalibrierungs- und Hi-Pot-Ergebnisse verknüpfen kann, ermöglicht Fabriksaudits auf Basis von Daten statt Papierkram.
Wie man eine Produktionslinie in sieben Schritten gestaltet
Die untenstehende Methode kombiniert die Planungsabfolge, die von Layout-Spezialisten wie Visuelle Komponenten verwendet wird, mit den Erkenntnissen, die die Ingenieure von Benlong bei der Planung einer Leistungsschalterfabrik anwenden. Die Reihenfolge ist wichtig: Jeder Schritt baut auf dem vorherigen auf.
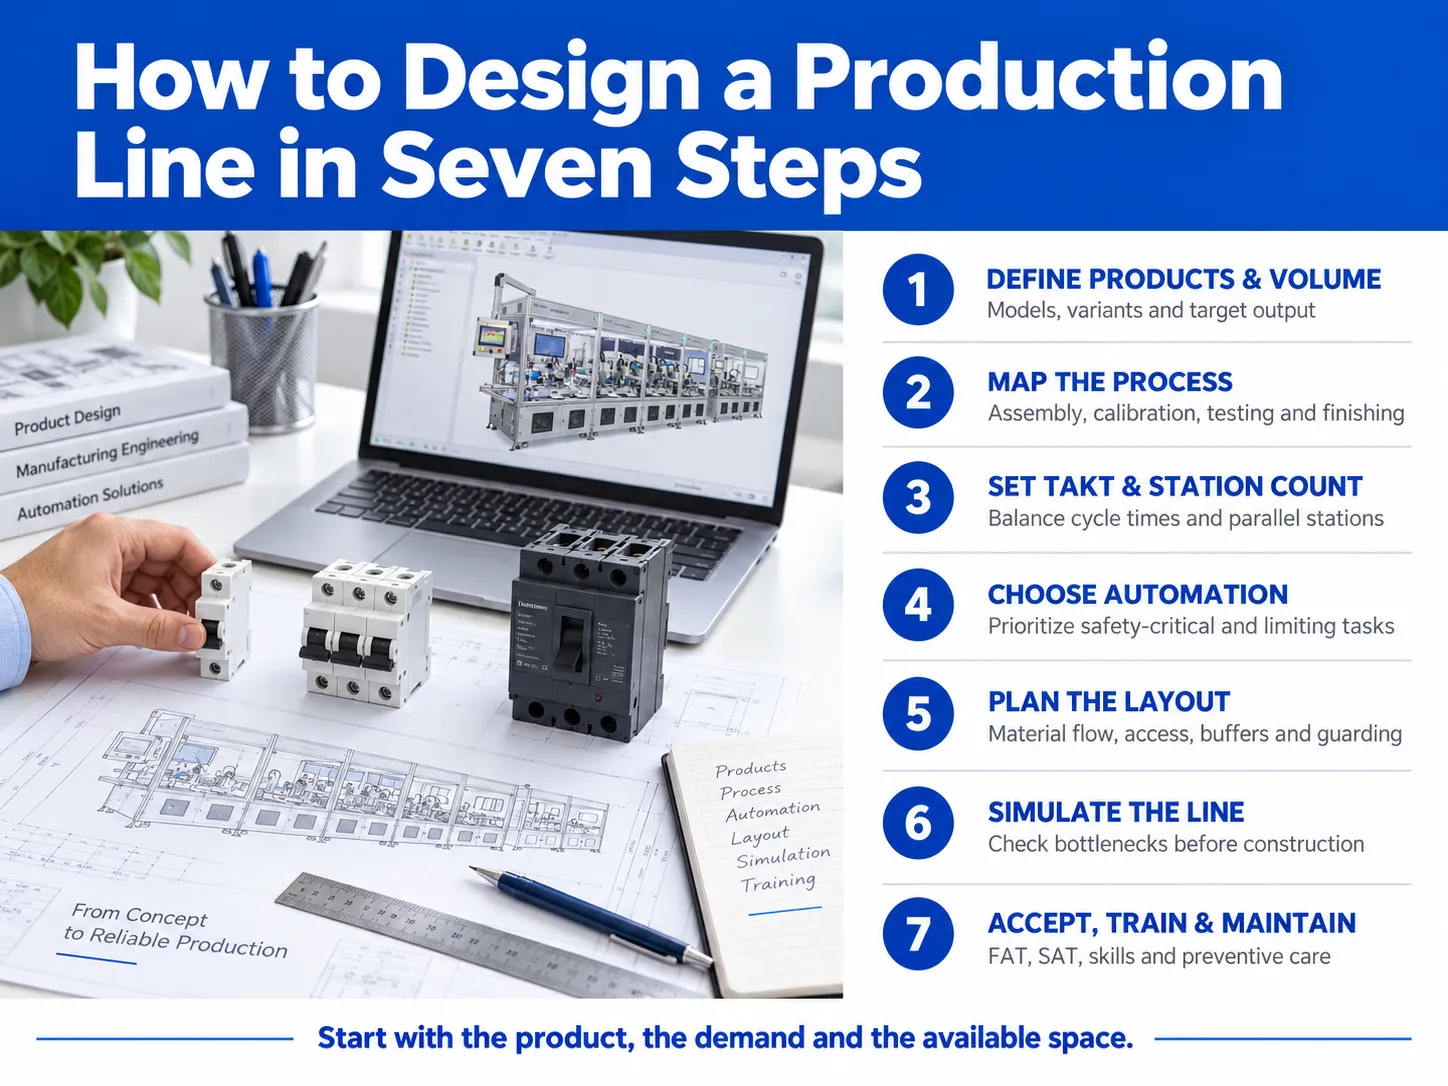
Schritt 1: Festlegung der Produktfamilie und des Volumens
Beginnen Sie mit tatsächlichen Beispielen und einer genauen Schätzung. Identifizieren Sie jeden Modelltyp, den die Linie ausführen soll, die Anzahl der Pole, den Strombereich (zum Beispiel Strom von 6 A bis 63 A) und die erwartete Stückzahl pro Jahr für jedes Modell. Die Kombination der oben genannten Parameter hilft Ihnen zu entscheiden, ob eine flexible oder eine dedizierte Linie benötigt wird.
Im Allgemeinen kann eine Anlage mit 200.000 bis 800.000 MCBs pro Jahr erfolgreich mit einem kompakten integrierten Maschinensystem betrieben werden, während Anlagen mit einer Million oder mehr pro Jahr eine vollwertige Linie rechtfertigen. Die Berücksichtigung des aktuellen Volumens im Design ist ein Fehler; Layout-Experten empfehlen, eine Kapazitätssteigerung von 20-40 % einzuplanen.
Schritt 2: Prozessroute abbilden
Zerlegen Sie das Produkt in Arbeitsschritte und ordnen Sie diese. Für einen standardmäßigen thermisch-magnetischen MCB sieht die Route typischerweise so aus:
| Phase | Typische Arbeitsschritte | Worauf zu achten ist |
|---|---|---|
| Unterbaugruppe | Schweißen des thermischen Auslösers, Montage der Magnetspule, Nieten der Kontakte | Schweißkonsistenz und Position des Bimetalls |
| Hauptmontage | Gehäusezuführung, Mechanismus, Einsetzen der Auslöseeinheit und Lichtbogenkammer, Befestigung des Deckels | Fehlende Federn, falsch eingesetzte Lichtbogenplatten |
| Kalibrierung | Kalibrierung und Einstellung des thermischen Auslösers | Üblicherweise der langsamste Arbeitsschritt in der Linie |
| Elektrischer Test | Sofortauslösung (magnetisch), Ein-/Aus-Prüfung, Hochspannungsprüfung, Kontaktwiderstand | Testgenauigkeit und Arbeitssicherheit |
| Fertigstellung | Tampondruck oder Laserbeschriftung, Sichtprüfung, Verpackung | Etikettengenauigkeit und Sortierung der Ausschussware |
Schritt 3: Taktzeit und Stationsanzahl berechnen
Die Taktzeit bezeichnet die verfügbare Produktionszeit geteilt durch die Nachfrage nach dem Produkt. Die Taktzeit definiert die Geschwindigkeit aller Stationen.
Beispiel: Wenn die Fertigungseinheit 2.000.000 Stück pro Jahr produzieren muss und an 250 Tagen mit zwei Schichten von jeweils 7,5 effektiven Stunden arbeitet, ergibt sich eine Tagesproduktion von 8.000 Stück, geteilt durch 54.000 Sekunden. Die Taktzeit beträgt somit 6,75 Sekunden pro Stück. Jeder Arbeitsschritt, der mehr Zeit als die berechnete Taktzeit benötigt, sollte aufgeteilt oder parallel ausgeführt werden. Zum Beispiel würde ein Kalibrierungsverfahren, das 40 Sekunden dauert, sechs parallele Arbeitsgänge erfordern.
Diese Berechnung erklärt, warum Kalibrierungs- und Testverfahren viel Zeit und Platz für die gesamte Produktionslinie des Leistungsschalters benötigen.
Schritt 4: Automatisierungsgrad für jede Station wählen
Automatisierung gilt als die beste Option zur Steigerung der Produktivität. Allerdings können Arbeitskosten zu Verwirrung führen. Zum Beispiel ist bei einem gewissen Volumen und günstigen Arbeitskosten die Kombination aus manueller Eingabe und automatischer Montage/Prüfung oft am effektivsten. Bei hohem Volumen und Kundenwunsch nach Daten wird die Vollautomatisierung zu einer sehr rentablen Wahl. Unser früherer Leitfaden zu automatisierten Produktionslinienlösungen erklärt die vier Automatisierungsklassen ausführlicher.
Eine praktische Regel: Automatisieren Sie zuerst die Arbeitsschritte, die die Produktsicherheit bestimmen (Kalibrierung und elektrische Prüfung), dann die Arbeitsschritte, die die Produktionsleistung begrenzen.
Schritt 5: Layout zeichnen
Gut Layout-Design der Linie beginnt mit Menschen und Materialien, nicht mit Maschinen. Spezialist für Verpackungslinien nVenia empfiehlt, Bedienerschnittstellen und Gabelstapler-Zugänge auseinander zu platzieren, um Staus zu vermeiden, und Maschinensteuerungen so zu gruppieren, dass ein Bediener sie schnell erreichen kann. Dieselben Prinzipien gelten für eine Sicherungsautomatenfabrik:
- Identifizieren Sie den Bereich, in dem Teile angeliefert und auch die Waren versandt werden, und führen Sie die Linie von diesen Punkten aus.
Platzieren Sie Puffer vor Stationen mit langsamen Geschwindigkeiten oder hohem Ausfallrisiko, damit ein kurzer Stopp die Linie nicht blockiert. Wenn der Platz knapp ist, können Puffer vertikal angeordnet werden.
Stellen Sie sicher, dass Bereiche, in denen Hochstrom- und Hi-Pot-Tests durchgeführt werden, nicht neben Gehwegen liegen, und sorgen Sie bereits in der Entwurfsphase für Schutzmaßnahmen.
Bei erheblichen Platzbeschränkungen können halbautomatisierte oder integrierte Anlagen dieselben Vorgänge mit minimalem Platzbedarf ausführen.
Schritt 6: Simulieren, bevor Sie bauen
Moderne Produktionslinien-Design-Software ermöglicht es Ingenieuren, ein maßstabsgetreues 2D- oder 3D-Modell zu erstellen und tatsächliche Maschinen in das Modell einzufügen. Beliebte Software umfasst AutoCAD für die Gestaltung von 2D-Grundrissen, SolidWorks und Inventor zur Erstellung von 3D-Modellen der Anlagen sowie Software für ereignisdiskrete Simulationen wie Siemens Plant Simulation, Visual Components, FlexSim und AnyLogic für Durchsatzanalysen.
Simulation ermöglicht es, Engpässe im Prozess bereits vor Produktionsbeginn zu erkennen. Laut Visual Components zeigt das Layout-Projekt für Midea, dass durch die Simulation des Designs eine kleinere Anlagenfläche von 10% und eine Kapazitätssteigerung von 10% erreicht wurden, was Einsparungen von etwa $879.000 ermöglichte. Die Studie weist jedoch darauf hin, dass vollständige Details der Simulation entscheidend sind, um genaue und präzise Zahlen zu erzielen.
Benlong integriert Zykluszeitabschätzung und 3D-Design der Linie in seine Entwurfsschritte, die eine Dauer von zwei Wochen bis zu einem Monat umfassen können.
Schritt 7: Abnahme, Schulung und Wartung
Eine Linie ist erst fertig, wenn sie in Ihrem Werk funktioniert. Planen Sie einen Vorabnahme-Test (FAT) im Werk des Lieferanten mit Ihren eigenen Mustern, gefolgt von der Abnahme vor Ort (SAT) nach der Installation. Erstellen Sie anschließend einen präventiven Wartungsplan, der Verschleißteile, Vorrichtungen, Sensoren und Kalibrierung der Prüfquellen abdeckt. Lean-Methoden wie 5S, Kanban und Kaizen sorgen dafür, dass die Linie auch nach dem Verlassen des Inbetriebnahmeteams leistungsfähig bleibt.
Die vier Arten von Produktionslayouts
Jede Fabrik verwendet eines von vier Grundlayouts oder eine Kombination davon. Die Wahl des richtigen ist die Grundlage jeder Entscheidung zum Produktionslayout.
| Layout-Typ | So funktioniert es | Am besten geeignet für | Beispiel einer Sicherungsautomatenfabrik |
|---|---|---|---|
| Produkt-(Linien-)Layout | Maschinen in der Reihenfolge der Arbeitsgänge angeordnet | Hohe Stückzahl, stabiles Produkt | Vollständige MCB-Montage- und Testlinie |
| Prozess-(Funktions-)Layout | Ähnliche Maschinen nach Funktion gruppiert | Hohe Variantenvielfalt, geringe Stückzahl | Eine Schweißerei, die mehrere Produktfamilien bedient |
| Zelllayout | Kleine Zellen, die jeweils eine Familie ähnlicher Teile fertigen | Mittlere Stückzahl, mehrere Varianten | Eine U-förmige Zelle für thermische Auslöser-Teilbaugruppen |
| Festpositionslayout | Das Produkt bleibt an Ort und Stelle; Menschen und Werkzeuge kommen zu ihm | Sehr große oder schwere Produkte | Schaltanlagen und große ACB-Montage |
Die meisten Sicherungsanlagen betreiben eine Hybridlösung: zellulare oder prozessbezogene Bereiche für Baugruppen und Formgebung, die eine Produktanordnung für Endmontage und Prüfung speisen.
Beispiele für Montagebandlayouts von Benlong Automation
Die folgenden Beispiele für Montagebandlayouts stammen aus Benlongs Produktionslinienprojekten. Sie zeigen, wie dieselbe Entwurfsmethode sehr unterschiedliche Linien erzeugt, abhängig von Volumen, Produkt und Raum.
| Linie | Output / Zyklus | Platzbedarf oder Umfang | Geeignet für |
|---|---|---|---|
| MCB-Automatisierungslinie | 2–3,5 s pro Stück, bis zu 1.800 Einheiten/Stunde | Sichtprüfung an jeder Station; 1P–4P Umrüstung unter 30 Minuten | Hochvolumen-MCB-Anlagen |
| MCB-Automatikprüflinie | 800–2.400 Einheiten/Stunde | Parallele Auslösung, Kalibrierung und Kontaktwiderstandstest mit automatischer Sortierung | Anlagen, bei denen die Prüfung der Engpass ist |
| Mini-MCB-Produktionslinie | 000 Stück pro 8-Stunden-Schicht | 5,93 × 1,83 × 2,44 m, integriertes Nieten, Auslösungstest, Hi-Pot und Kalibrierung | 000–800.000 Einheiten/Jahr, begrenzter Platz |
| IoT intelligente MCB-Produktionslinie | 800–1.500 Einheiten/Schicht | Fügt Modulmontage, Protokoll- und Fernschalttests, Alterung hinzu | Smart-Home- und Smart-Grid-Schutzschalter |
| MCCB-Automatisierungslinie | Etwa 30 s pro Stück | 29,0 × 2,0 × 2,2 m, ETU-Kalibrierung und MES-Rückverfolgbarkeit | 100 A–1600 A Rahmen-MCCBs |
Ein Beispiel für eine Produktionslayout für eine wachsende indische Anlage
Hier ist ein Produktionslayout-Beispiel dafür, wie eine Anlage in Stufen wachsen kann. Zum Start beginnt ein Modell-MCB-Hersteller mit einer kompakteren Mini-Linie als eigenständige MCB-Produktionsstätte, bei der die Produktionskapazität etwa 750.000 Stück jährlich in einer einzigen Schicht erreicht. Sobald festgestellt wird, dass über eine Million Stück pro Jahr produziert werden können, wird eine zweite Schicht hinzugefügt und die voll ausgestattete Produktionslinie mit integrierter automatisierter Prüflinie aufgebaut, die in gerader oder L-förmiger Bewegung durch das Komponentenlager in den Verpackungsbereich führt.
Die wichtigste Designentscheidung in Phase eins ist, den Platzbedarf und die Leistungskapazität für Phase zwei zu reservieren, auch wenn dieser zwei Jahre lang ungenutzt bleibt. Für Anlagen, die von Anfang an eine Multi-Standard-Mischproduktion benötigen, bietet Benlong auch eine flexible Montage- und Prüfproduktionslinie mit Ein-Knopf-Modellwechsel an.
Was Leuchtturmfabriken über Liniengestaltung lehren
Das Global Lighthouse Network des Weltwirtschaftsforums erkennt die weltweit fortschrittlichsten Produktionsstandorte an. Im Juni 2026 wuchs das Netzwerk auf 238 Standorte, mit künstlicher Intelligenz, Mensch-Maschine-Kollaboration und Nachhaltigkeit als Hauptthemen der neuesten Kohorte. Mehrere Mitglieder stellen dieselben Arten von elektrischen Produkten her, die indische und Golfhersteller produzieren.
- Schneider Electric, Hyderabad (Indien): 2022 als Advanced Lighthouse und 2023 als Sustainability Lighthouse anerkannt. Die Fabrik betreibt ein cloudbasiertes Fertigungssystem, das auf IoT-Geräten und Echtzeitdaten basiert. Schneider verfügt weltweit über mindestens sieben Leuchtturmfabriken, darunter Shanghai und Monterrey.
- Siemens, Nanjing (China): im Januar 2026 als Leuchtturm benannt. Siemens beschreibt sie als eine digital-native Fabrik, die vor dem Bau virtuell entworfen und getestet wurde. Ihre Linienkonfigurationen ändern sich etwa alle vier Wochen, und die Durchlaufzeiten sanken im Vergleich zu 2022 um 78 %.
- Siemens, Amberg, Erlangen, Fürth und Chengdu: frühere Leuchtturmstandorte. Erlangen berichtet von einem Produktivitätszuwachs von 69 % und einem um 42 % geringeren Energieverbrauch durch KI, digitale Zwillinge und Robotik.
- Der Golf: Aramco verfügt über fünf Anlagen im Netzwerk, and die Kohorte vom September 2025 hat einen Standort in Katar hinzugefügt, die Pearl GTL-Anlage von QatarEnergy und Shell.
Drei Lektionen lassen sich direkt auf eine Schalterfabrik jeder Größe übertragen. Erstens, entwerfen Sie die Linie digital, bevor Sie sie bauen. Zweitens, bauen Sie Flexibilität in das Layout ein, da sich die Produktmischung schneller ändert als das Gebäude. Drittens, sammeln Sie von Anfang an Daten von jeder Station, da KI und Analytik nur mit den Daten arbeiten können, die eine Linie bereits aufzeichnet.
Planungshinweise für Käufer aus Indien und dem GCC
- Stromversorgung: Die Stromversorgung in Indien sowie in den VAE, Katar, Oman und Kuwait arbeitet mit 50 Hz, während die Stromversorgung in Saudi-Arabien mit 60 Hz Frequenz arbeitet. Es wird empfohlen, Stromstärke und Spannung auf Angebotsbasis bestätigen zu lassen, da alle Stromquellen und Motoren entsprechend ausgelegt sind.
Wetter: Hohe Lufttemperaturen und Staub beeinträchtigen verschiedene Vision-Systeme, pneumatische Systeme und thermische Kalibrierprozesse, was die Einrichtung entsprechender Einrichtungen für Kalibrierung und Präzisionstests erforderlich macht.
Der Einsatz von Arbeitskräften und Automatisierung ist in der Region ideal, wenn qualifizierte Arbeitskräfte günstig sind, da halbautomatische Beladungs- und Vorbehandlungsprozesse in Kombination mit automatisierten Tests am effizientesten sind und die schnellste Amortisation bieten.
Beginnen Sie mit Ihren Mustern und Ihren Zahlen
Der schnellste Weg zu einem zuverlässigen Liniendesign ist, Ihre Produktmuster, Zielproduktion und verfügbaren Grundriss an ein Ingenieurteam zu senden, das täglich Schalterlinien baut. Die Ingenieure von Benlong können Ihre Prozessroute überprüfen, Takt- und Layoutberechnungen durchführen und einen gestuften Plan mit einer Investitionsrenditeanalyse vorschlagen. Kontaktieren Sie Benlong Automation um die Diskussion zu starten.
Referenzen
- IEC 60898-1:2015 – Leitungsschutzschalter für Überstromschutz in Haushalts- und ähnlichen Installationen
- Weltwirtschaftsforum – Neue globale Leuchtturmstandorte zeigen, wie KI Fertigung und Lieferketten neu gestaltet (Juni 2026)
- Siemens – KI-gestützte Anlage in Nanjing als Global Lighthouse Factory des Weltwirtschaftsforums benannt
- Visual Components – Wie man das Layout einer Fertigungsanlage plant und gestaltet
- nVenia – Wie man Layouts gestaltet, um den Platzbedarf der Produktionslinie zu optimieren
- Benlong Automation – Automatische Montageanlage für Leitungsschutzschalter: Zykluszeit 2–3,5 s, Sichtprüfung und Inline-Test